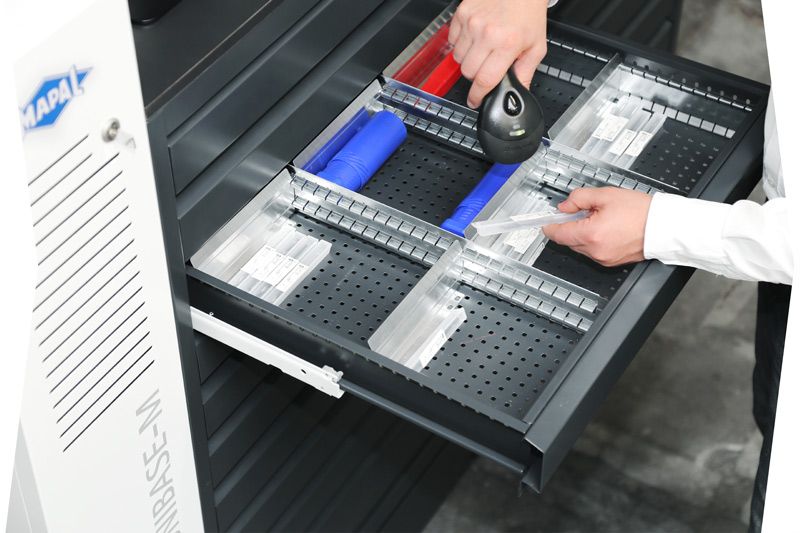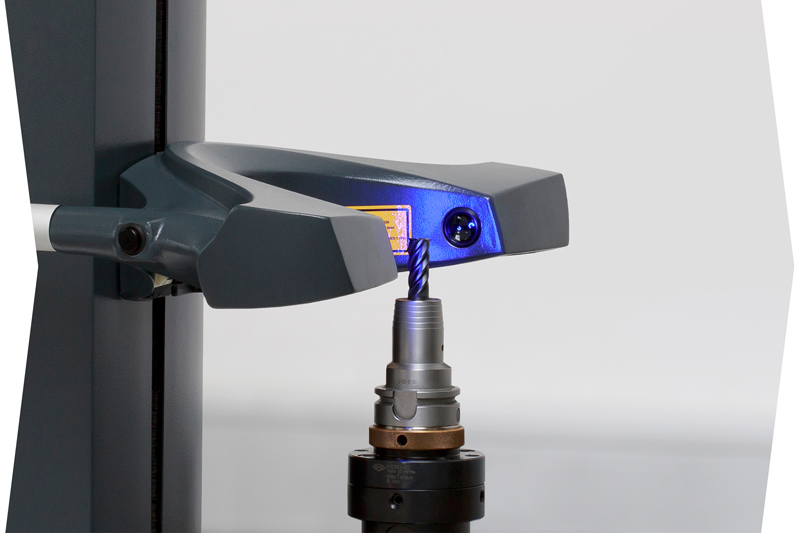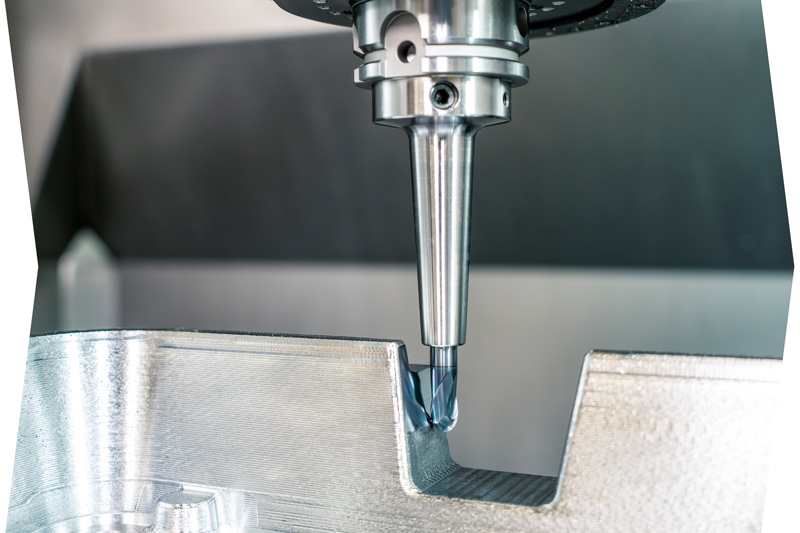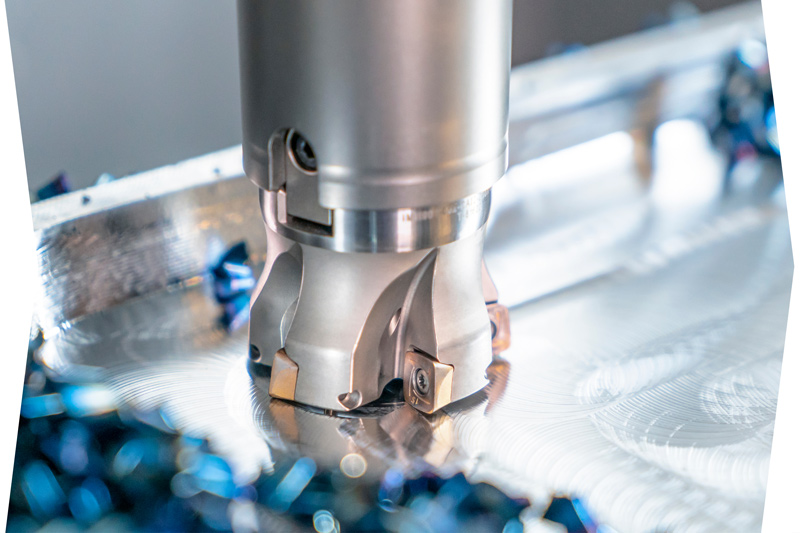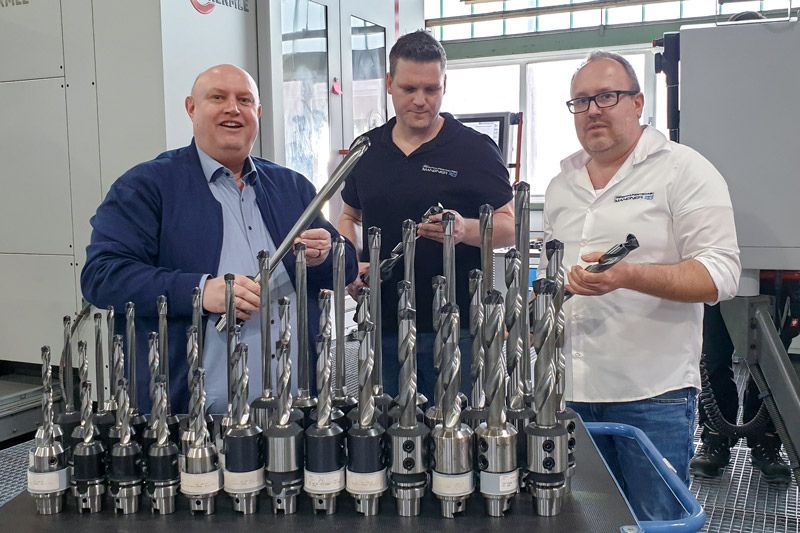
• MAPAL offers complete machining solutions for the die and mould industry.

Decolar na fabricação de moldes e matrizes

Os fabricantes de moldes e matrizes esperam alto conhecimento em processos e produtos de seus fabricantes de ferramentas de corte. Isso porque a vida dos moldes a serem criados e a precisão das peças moldadas são extremamente importantes para a competitividade na produção em série. Portanto, eles exigem que suas ferramentas ofereçam os mais altos níveis de precisão, uma longa vida a ferramenta e - acima de tudo - confiabilidade do processo.
 

São justamente esses aspectos que tornam a MAPAL bem-sucedida nos setores como da indústria automotiva, engenharia de máquinas e a indústria aeroespacial. Agora, o fabricante de ferramentas de precisão também oferece soluções eficientes e econômicas para o processo completo de usinagem no setor de moldes e matrizes. Ferramentas versáteis e precisas de alto desempenho e porta-ferramentas especiais com contornos estreitos e um batimento radial preciso minimizam o esforço de polimento e retrabalho graças a um acabamento superficial constante no processo de fresamento.

Gama de ferramentas para moldes
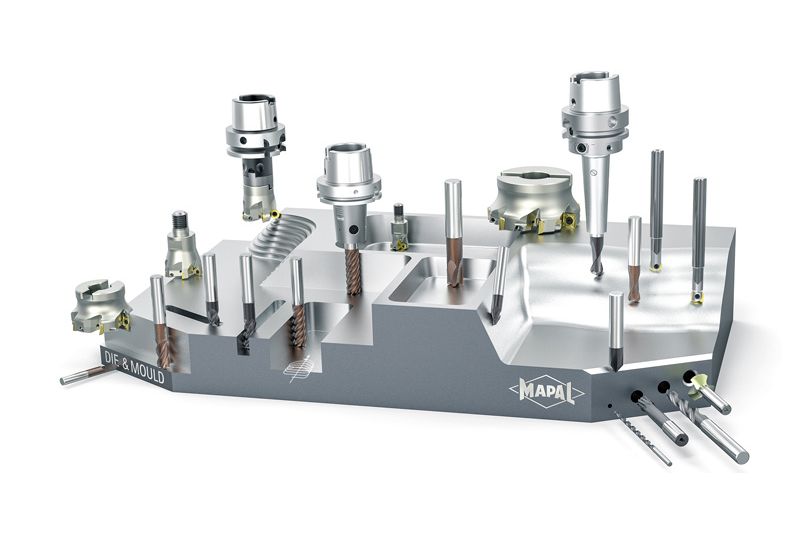
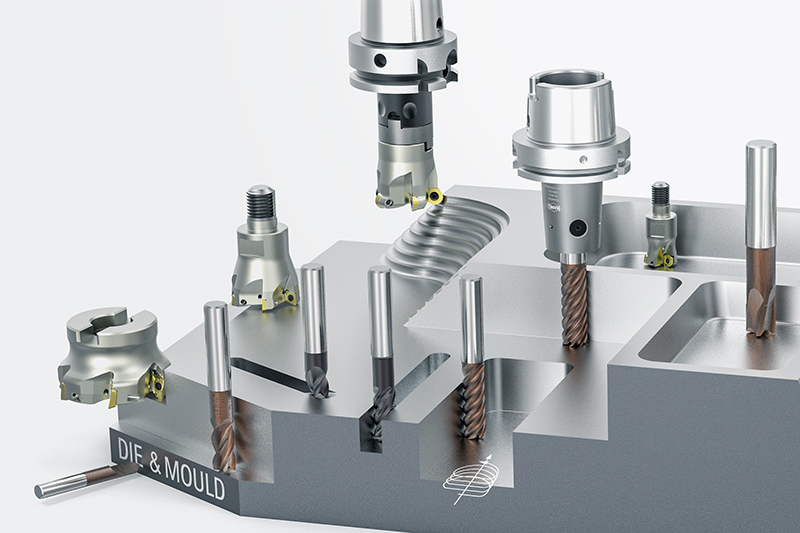
The picture shows the MAPAL tool range for mould making

整体硬质合金铣刀
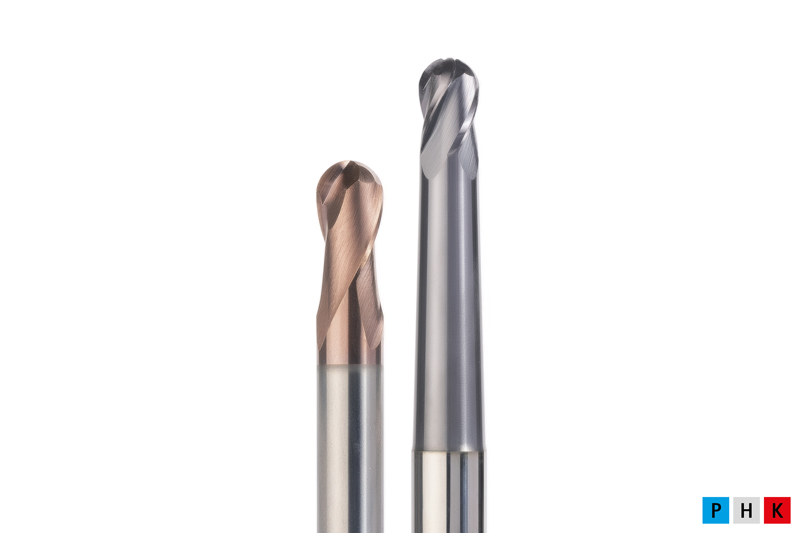
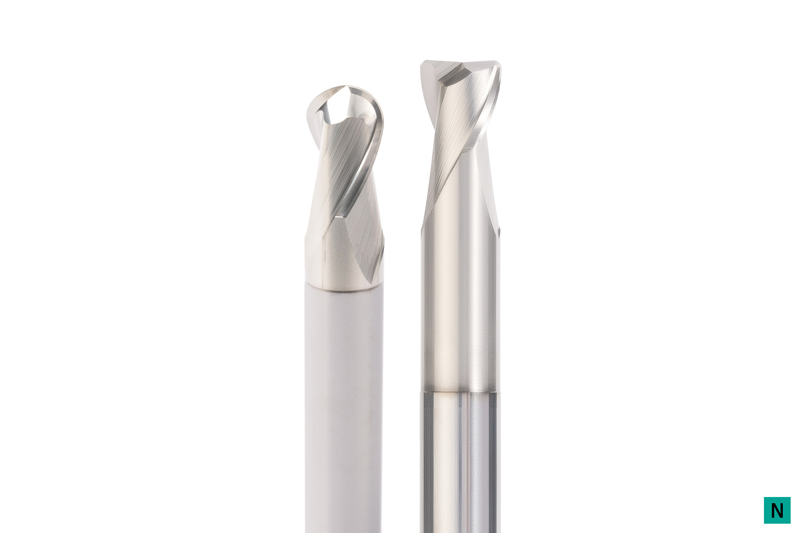
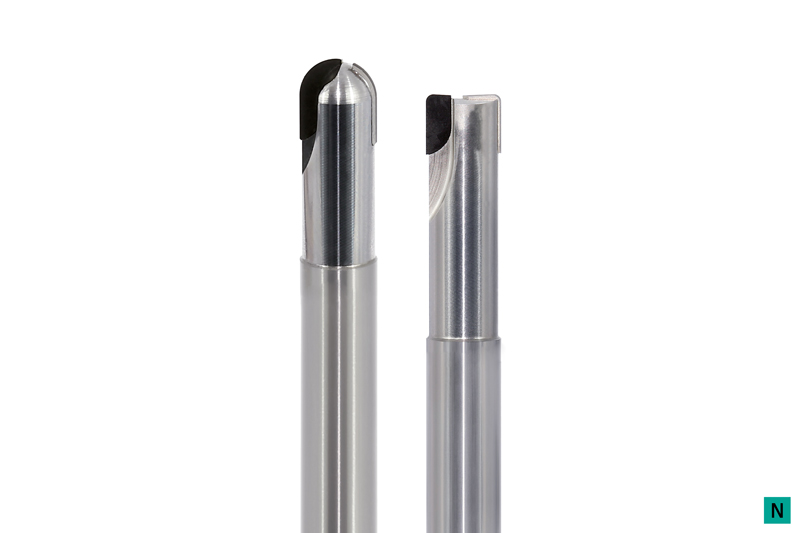
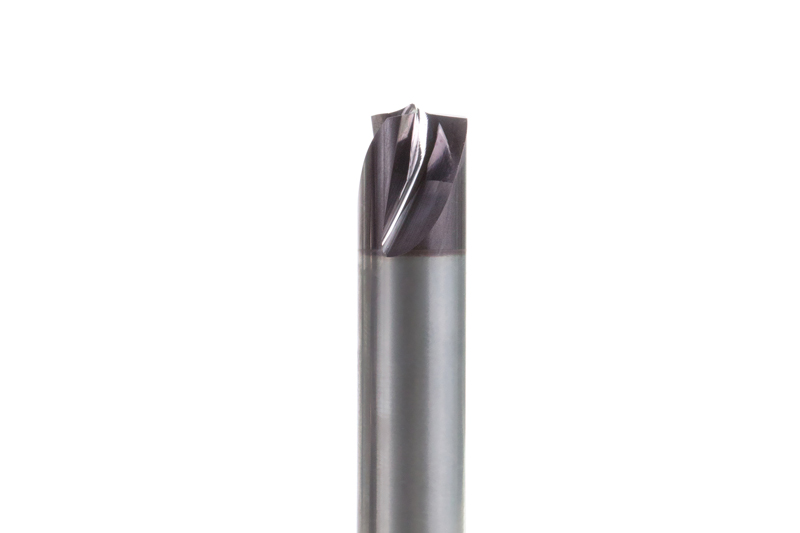
  • OptiMill-3D-BN

    球头铣刀
    • 3D轮廓的高精度加工。
    • ø 范围: 0.10 - 20.00 mm

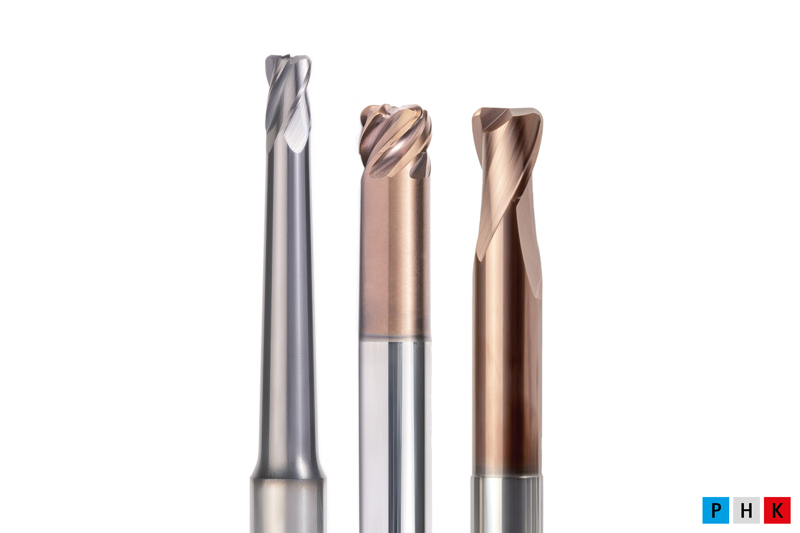
  • OptiMill-3D-CR

    圆角铣刀
    • 具有非常精确的圆弧的铣削加工
    • ø 范围: 0.10 - 20.00 mm

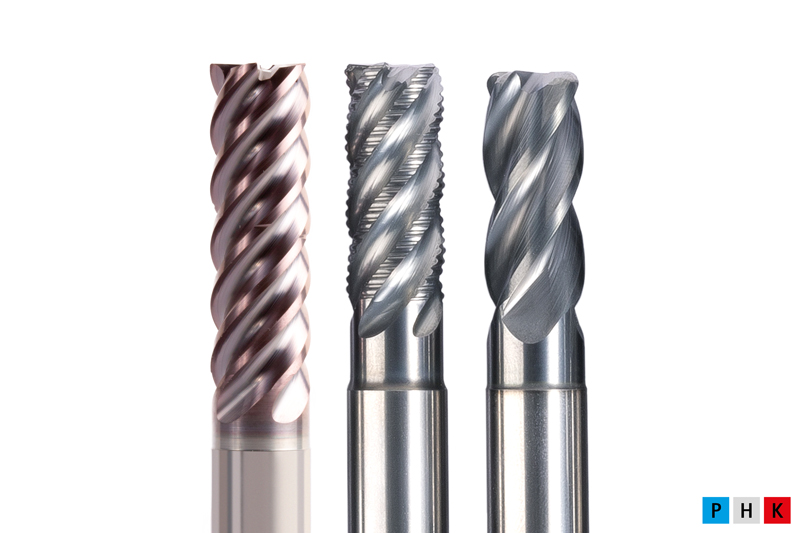
  • OptiMill 方肩铣刀

    方肩铣刀
    • 粗加工、精加工、摆线铣和槽铣的 理想刀具。
    • ø 范围: 2.00 - 12.00 mm

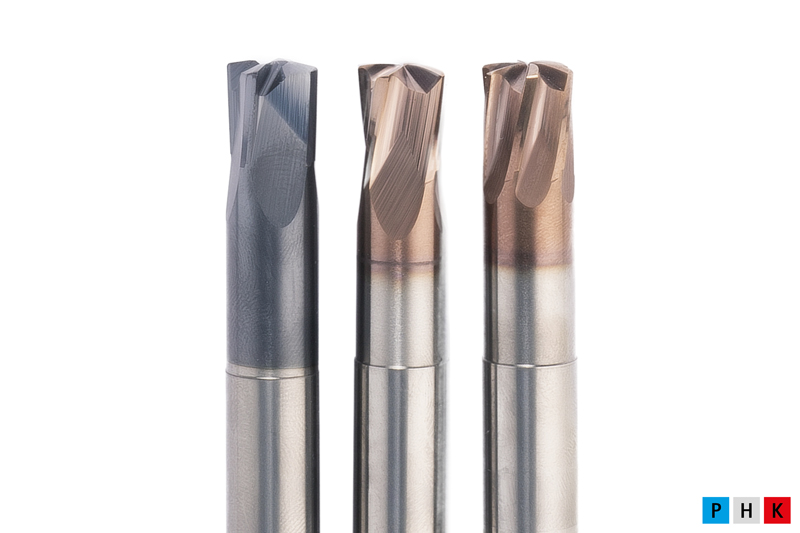
  • OptiMill-3D-HF

    Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • ø-Bereich: 2,00 - 16,00 mm

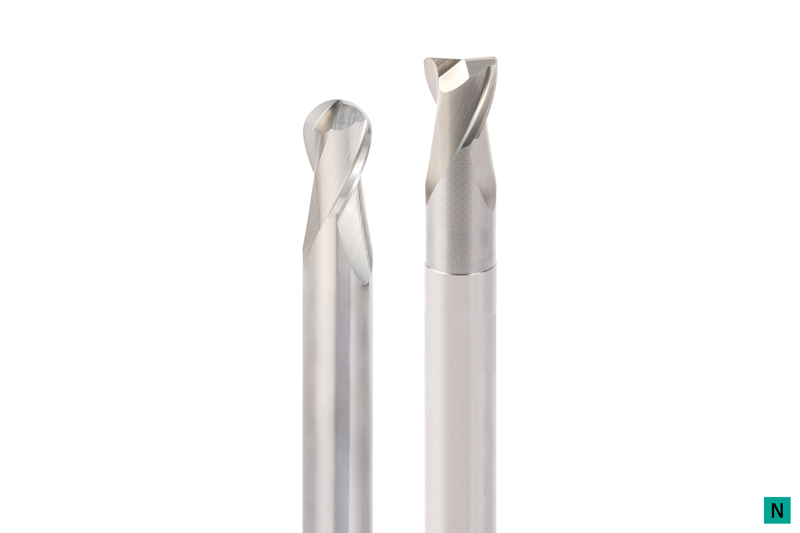
  • OptiMill-3D-Alu

    Kugel- und Eckradiusfräser

    • Hochpräzise Bearbeitung von 3D-Konturen
    • ø-Bereich: 1,00 - 20,00 mm

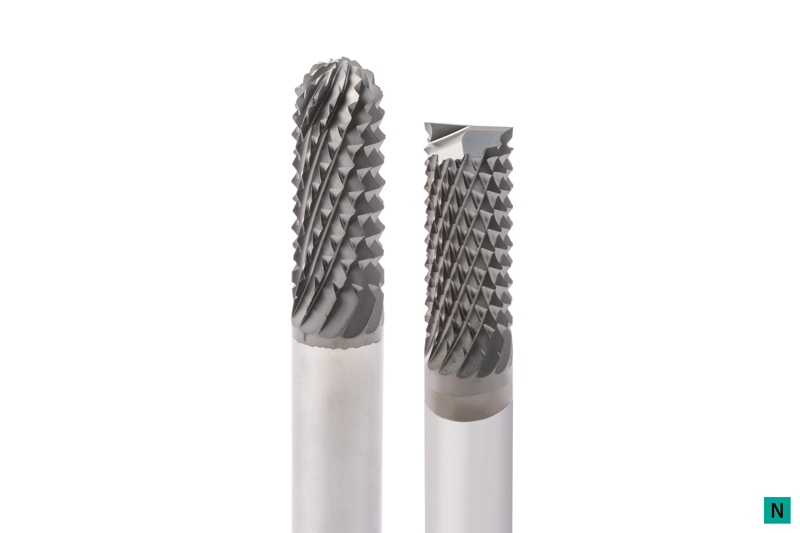
  • OptiMill-Graphite-MT

    Kugel- und Eckfräser
    • Vielzahnfräser zum Schruppen für hohe Abtragsraten bei Graphitelektroden
    • ø-Bereich: 3,00 - 16,00 mm

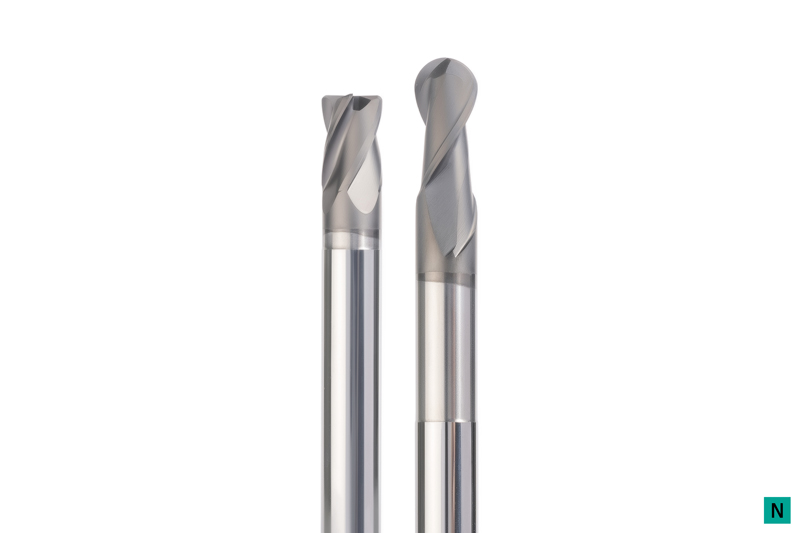
  • OptiMill-3D-Graphite

    Kugel- und Eckradiusfräser
    • Geeignet zur Bearbeitung von Graphitelektroden
    • Unterschiedliche Ausführungen je nach Bearbeitungssituation
    • ø-Bereich: 0,20 - 12,00 mm

  • OptiMill-3D-Copper

    Kugel- und Eckradiusfräser
    • Spezielle Geometrie zur Bearbeitung von Kupferelektroden und zähen NE-Legierungen
    • ø-Bereich: 0,10 - 20,00 mm

  • OptiMill-Diamond

    Kugel-, Eckradius- und Eckfräser
    • PKD-Schneiden für hohe Standzeit
    • ø-Bereich: 3,00 - 12,00 mm

Fräser mit Wendeschneidplatten
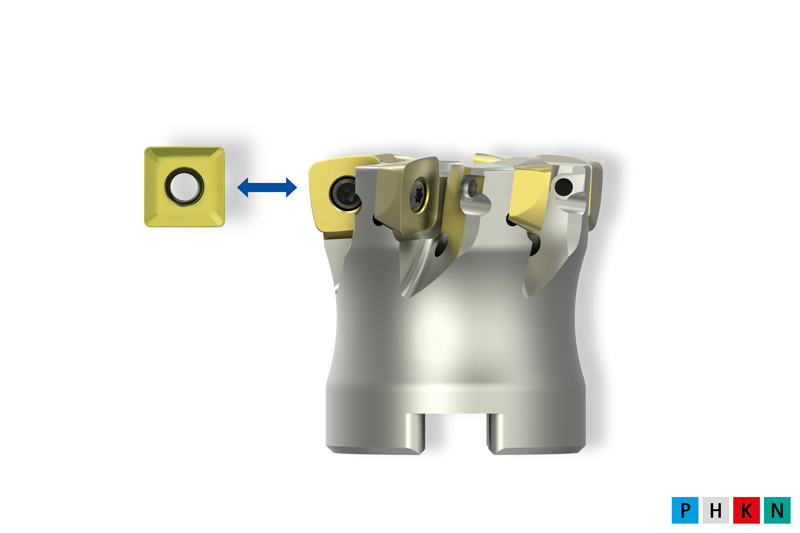
  • NeoMill-ISO-360

    Milling cutter with round inserts
    • Perfect for roughing and pre-finishing
    • ø range: 10.00 - 160.00 mm

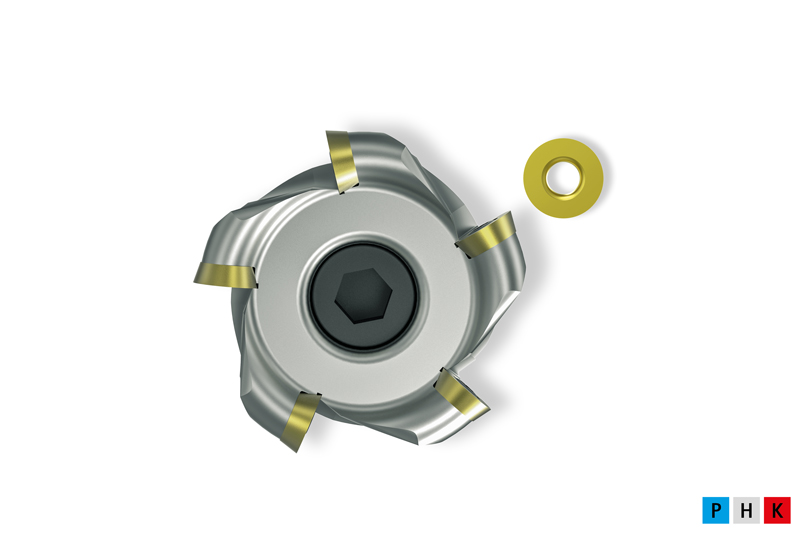
  • NeoMill-3D-Finish

    Finishing milling cutter
    • Perfect for finishing 90° surfaces, face surfaces and contours
    • ø range: 16.00 - 42.00 mm

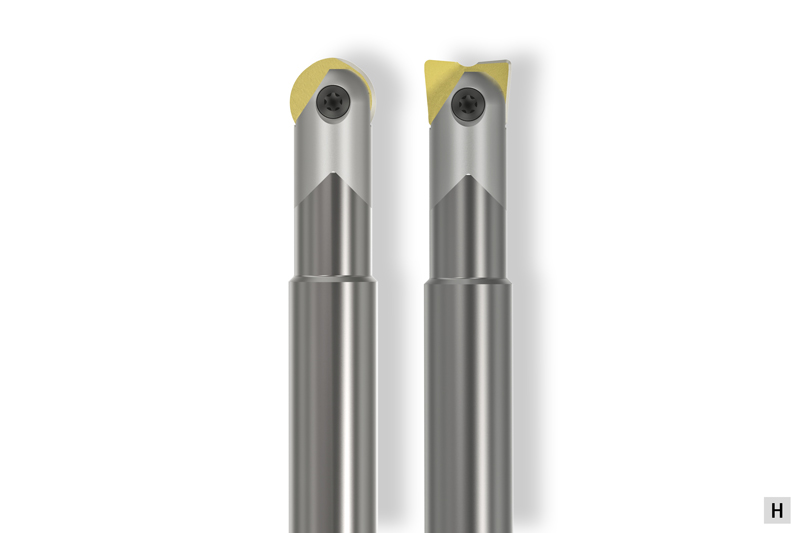
  • NeoMill-3D-Ballnose/-Torus

    Ball nose and corner radius milling cutter
    • One tool body with indexable insert for ball nose and corner radius milling for finishing and pre-finising
    • ø range: 8.00 - 32.00 mm

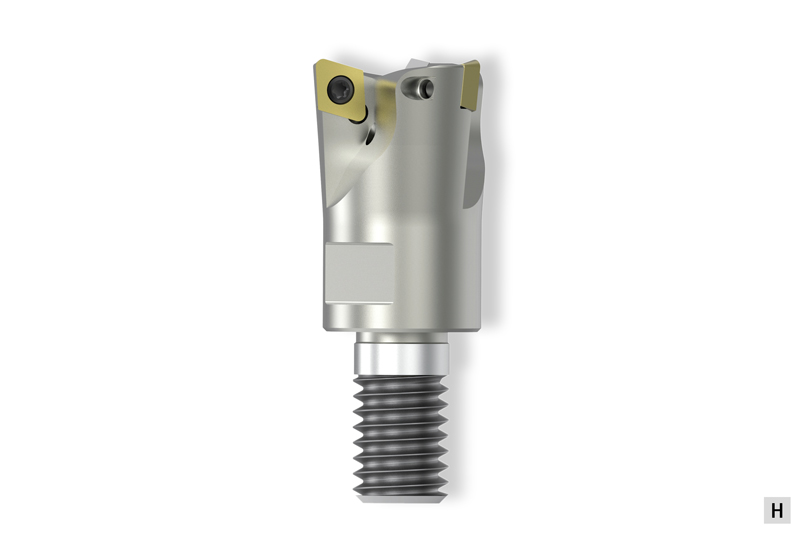
  • NeoMill-2/4-HiFeed90

    High-feed/90° shoulder milling cutter
    • Universal tool system to ensure maximum productivity
    • ø range: 16.00 - 200.00 mm

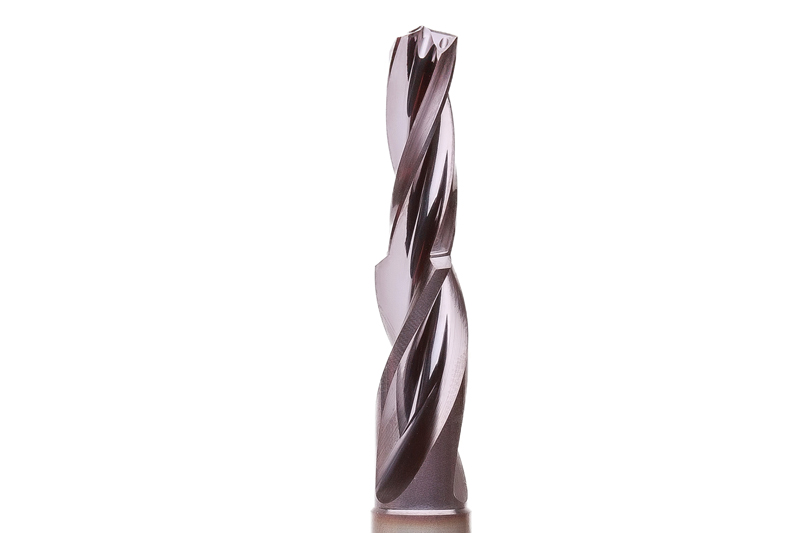
Drilling | Countersinking
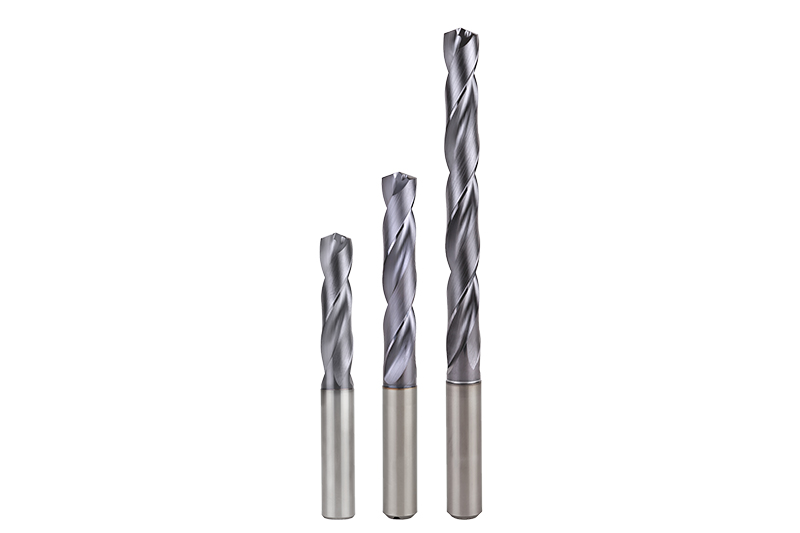
  • MEGA-Drill-Steel-Plus

    High-performance solid carbide drill 

    • Double-edge solid drills with coating and geometry suitable for steel machining
    • Optimised chip flute geometry and modified cutting-edge preparation
    • Ø area: 3.00 – 25.00 mm 

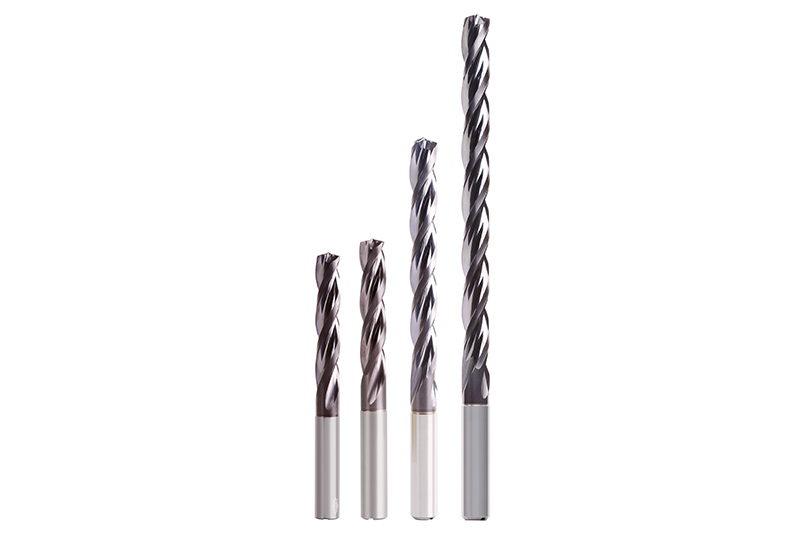
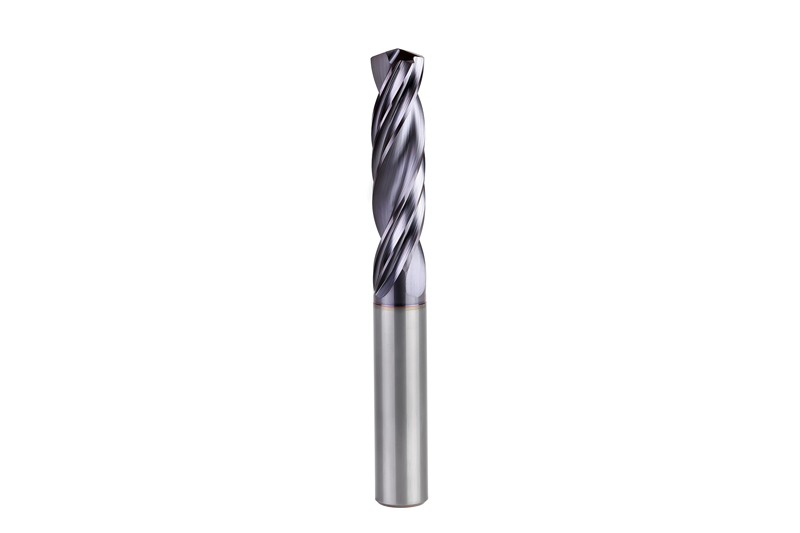
  • Tritan-Drill-Steel

    Triple-edge solid carbide drill 

    • Triple-edge solid drills for maximum feed
    • Self-centring chisel for challenging drilling situations
    • Specially adapted to steel machining
    • Ø area: 4.00 – 20.00 mm 

  • Tritan-Spot-Drill-Steel

    Pilot drill
    • Triple-edge pilot drill for demanding pilot drilling situations
    • Specially adapted to triple-edge drills
    • Ø area: 4.00 – 20.00 mm

  • Tritan-Step-Drill

    Triple-edge step drill
    • Triple-edge step drill with self-centring chisel
    • For machining threaded core holes without oscillating movement
    • Ø area: 4.25 – 14.15 mm

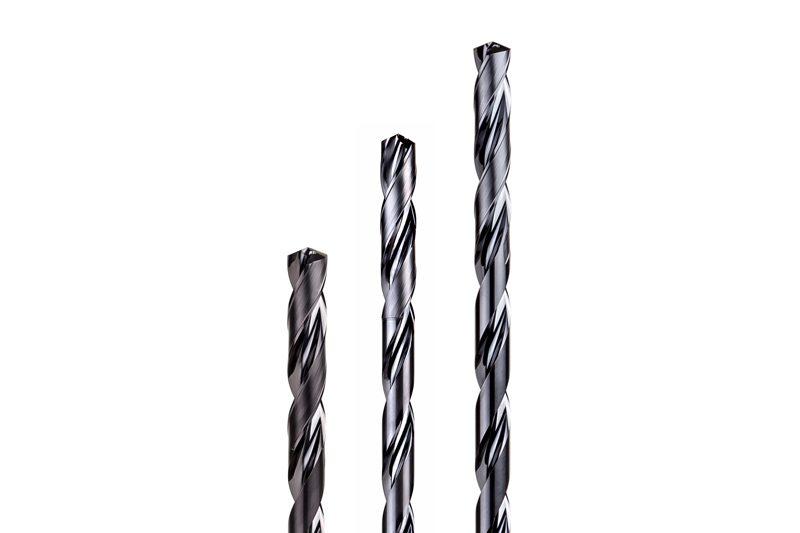
  • MEGA-Deep-Drill

    Deep drill
    • Process-reliable and efficient creation of deep bores up to 40xD
    • MEGA-Pilot-Drill
    • Ø area: 1.00 – 16.00 mm 

  • MEGA-Drill-Reamer

    Drill reamer
    • Two working steps – drilling and reaming – combined in a single tool
    • Optimised reaming cutting edge
    • Reduction of productive and non-productive times
    • Bore tolerance ≥ IT7
    • Ø area: 4.00 – 16.00 mm 

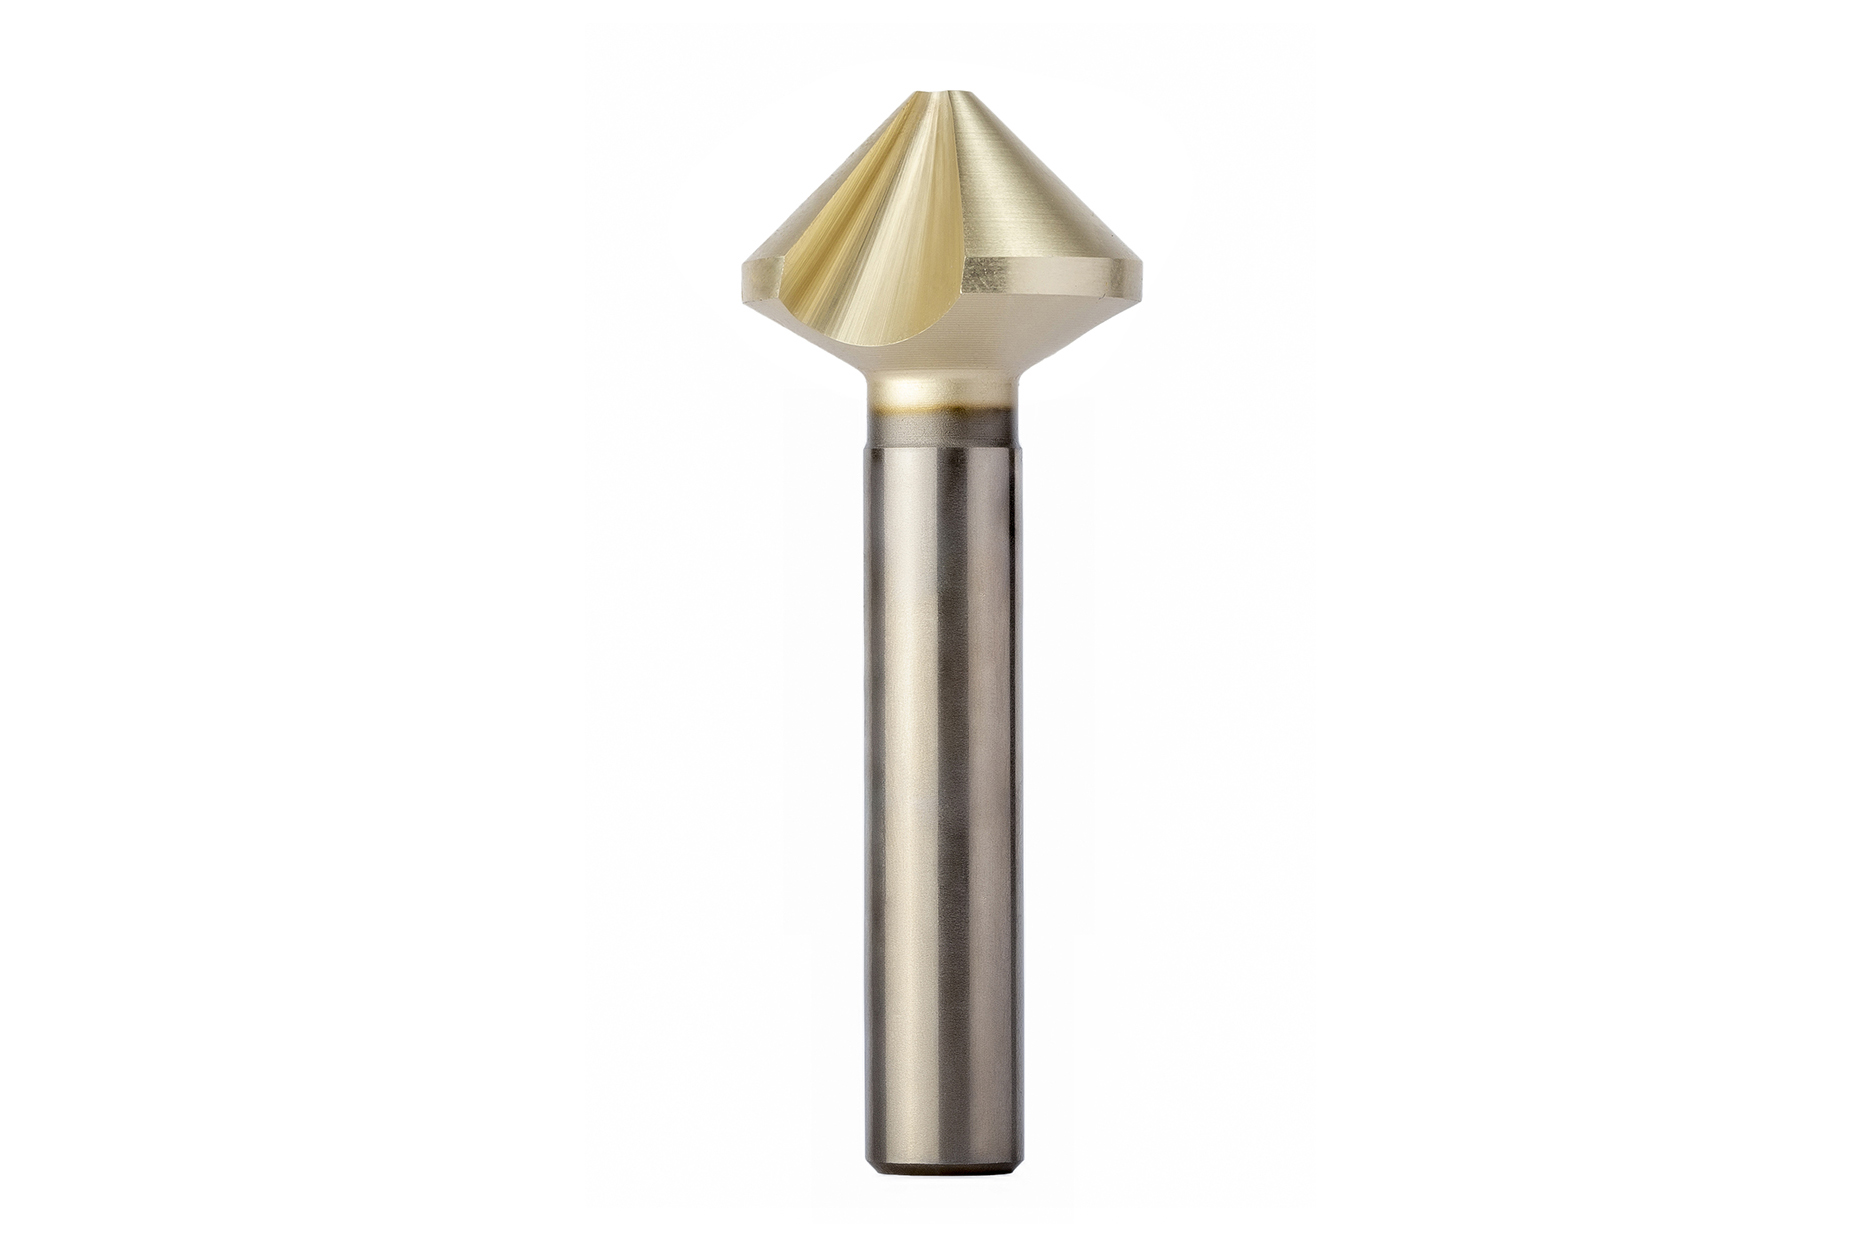
  • Precision countersink

    Countersink with unequal spacing
    • Extremely unequally spaced cutting edges
    • Higher degree of accuracy and improved surface values
    • Reduced axial and radial forces
    • Significantly less vibrations
    • Increased cutting parameters to ensure highest productivity
    • Ø area: 4.30 – 31.00 mm 

  • MEGA-Drill-Reamer-Pyramid

    Drill reamer with pyramid tip 

    • Spot drilling, drilling and reaming – all with one tool
    • Improved centring properties thanks to pyramid tip
    • Reduction of productive and non-productive times
    • Bore tolerance ≥ IT7
    • Ø area: 4.00 – 16.00 mm 

  • QTD indexable insert drill

    Solid drill with replaceable head system 

    • Cost-effective system with indexable inserts that can be swapped out
    • Force-locking and form-fit clamping system
    • Easy to handle
    • High degree of radial run-out accuracy
    • Ø area: 8.10 – 49.00 mm 

Reaming
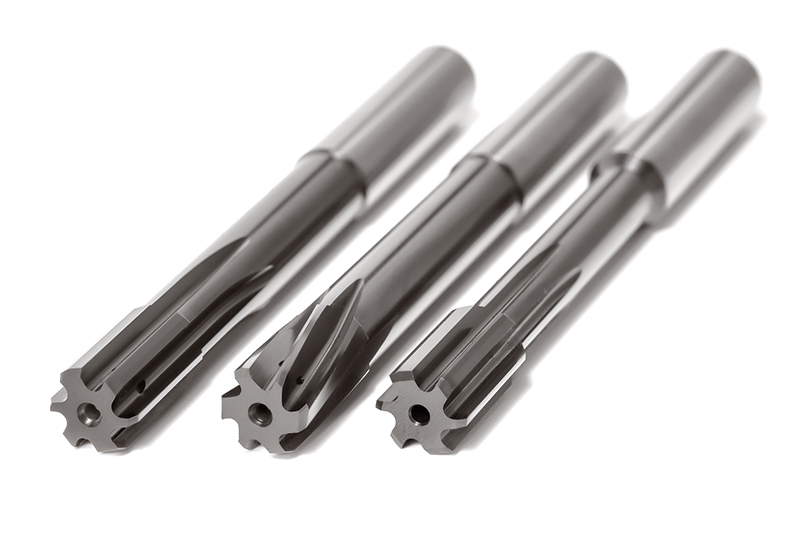
  • FixReam – FXR

    High-performance reamers with a cylindrical shank 

    • High-performance reamer made from solid carbide
    • Straight-fluted for through and blind bores
    • Left-hand fluted for through bores
    • Ø area: 3.00 – 20.00 mm 

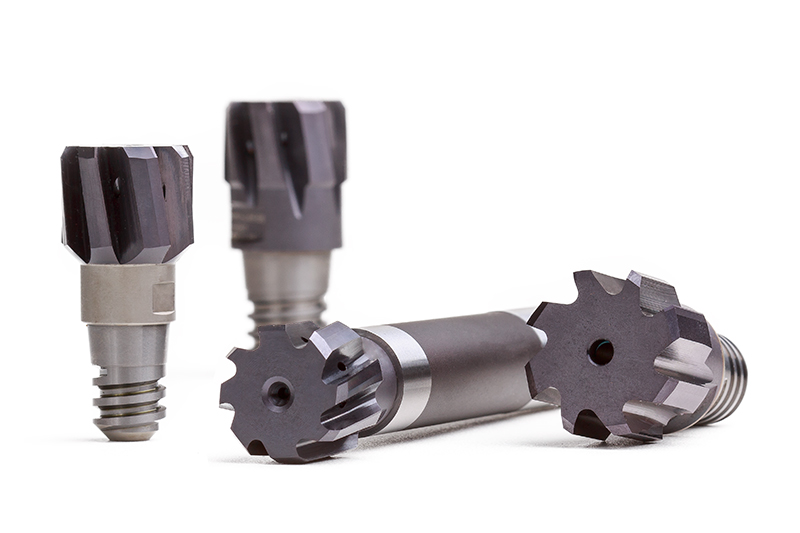
  • CPReam – CPR

    Replaceable head reamer 

    • Taper and face connection provide the greatest possible stability and rigidity
    • Highly precise radial run-out accuracy of 5 μm
    • Easy to handle
    • Ø area: 8.00 – 40.00 mm

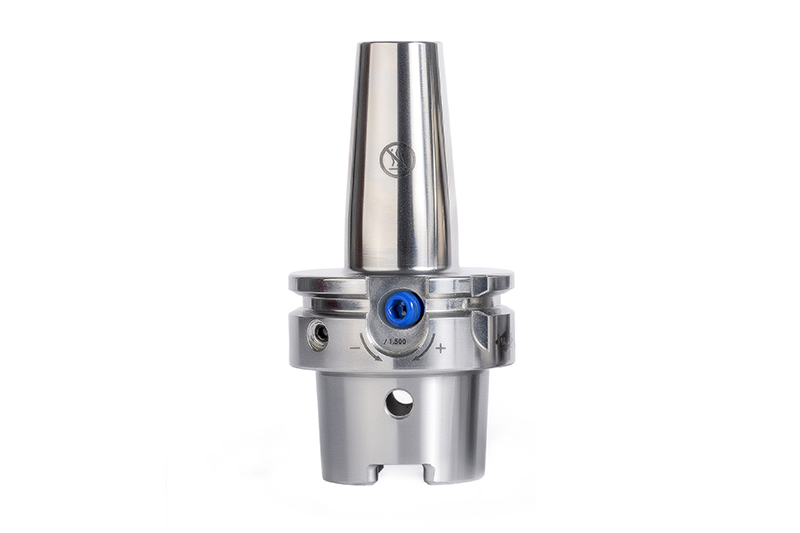
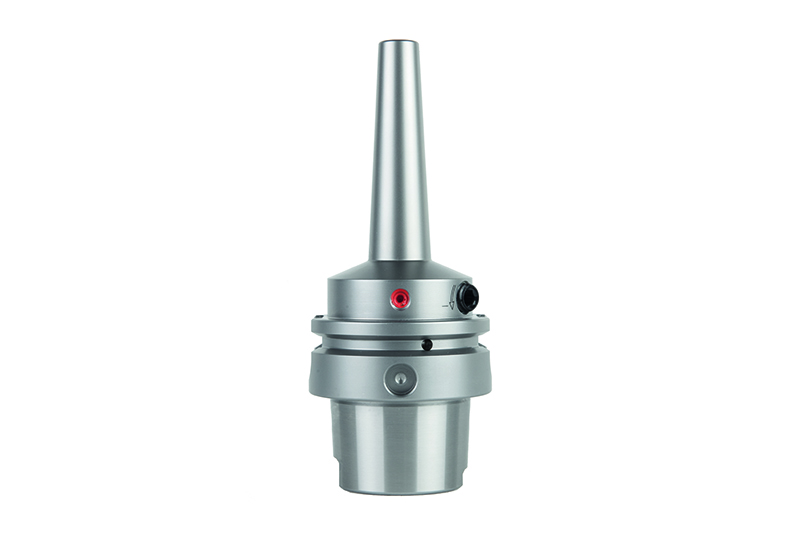
  • UNIQ DReaM Chuck, 4.5°

    Hydraulic chucks with a new design 

    • For reaming and drilling applications as well as for finishing during milling operations
    • This is achieved through an optimal interplay of geometric and functional properties
    • Outstanding surfaces as well as improved handling
    • Increasing productivity during the machining of contour-critical parts

    To the shop

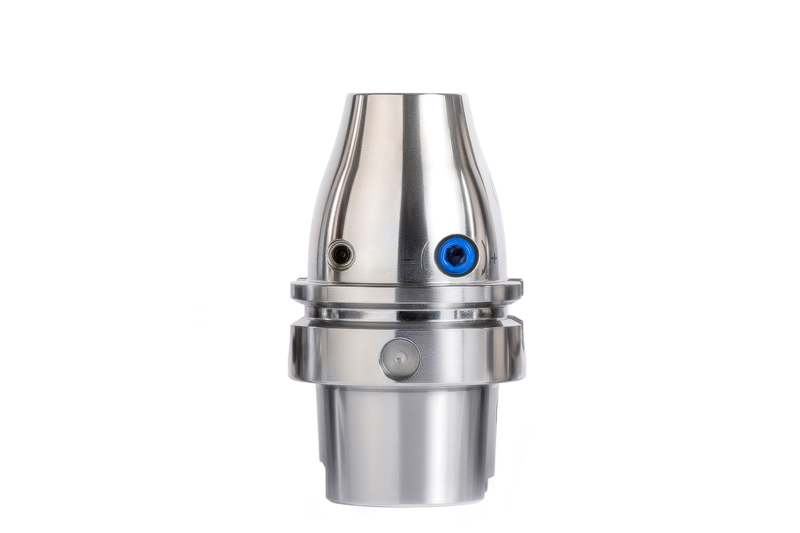
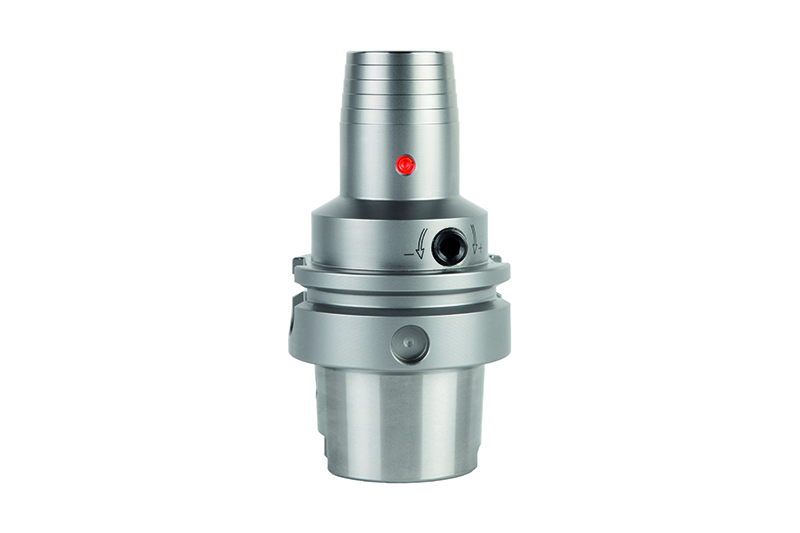
  • UNIQ Mill Chuck, HA

    Hydraulic chucks with a new design 

    • Hydraulic chuck for highly dynamic milling applications
    • This is achieved through an optimal interplay of geometric and functional properties
    • Excellent results when using tools with HA shanks
    • Process reliability – even on high-quality parts 

    To the shop

  • HighTorque Chuck HTC

    Hydraulic chuck 

    • High level of torque transmission
    • Ideal damping properties
    • Excellent rigidity of the entire system
    • Radial run-out accuracy < 3 μm
    • 3° slim design for use in contour-critical applications 


    To the shop

  • MAPAL HydroChuck MHC

    HydroChuck MHC

    Hydraulic chuck 

    • Excellent vibration dampening
    • High degree of radial run-out accuracy
    • Ultra-short and compact design for high rigidity


    To the shop


Components and workpiece material
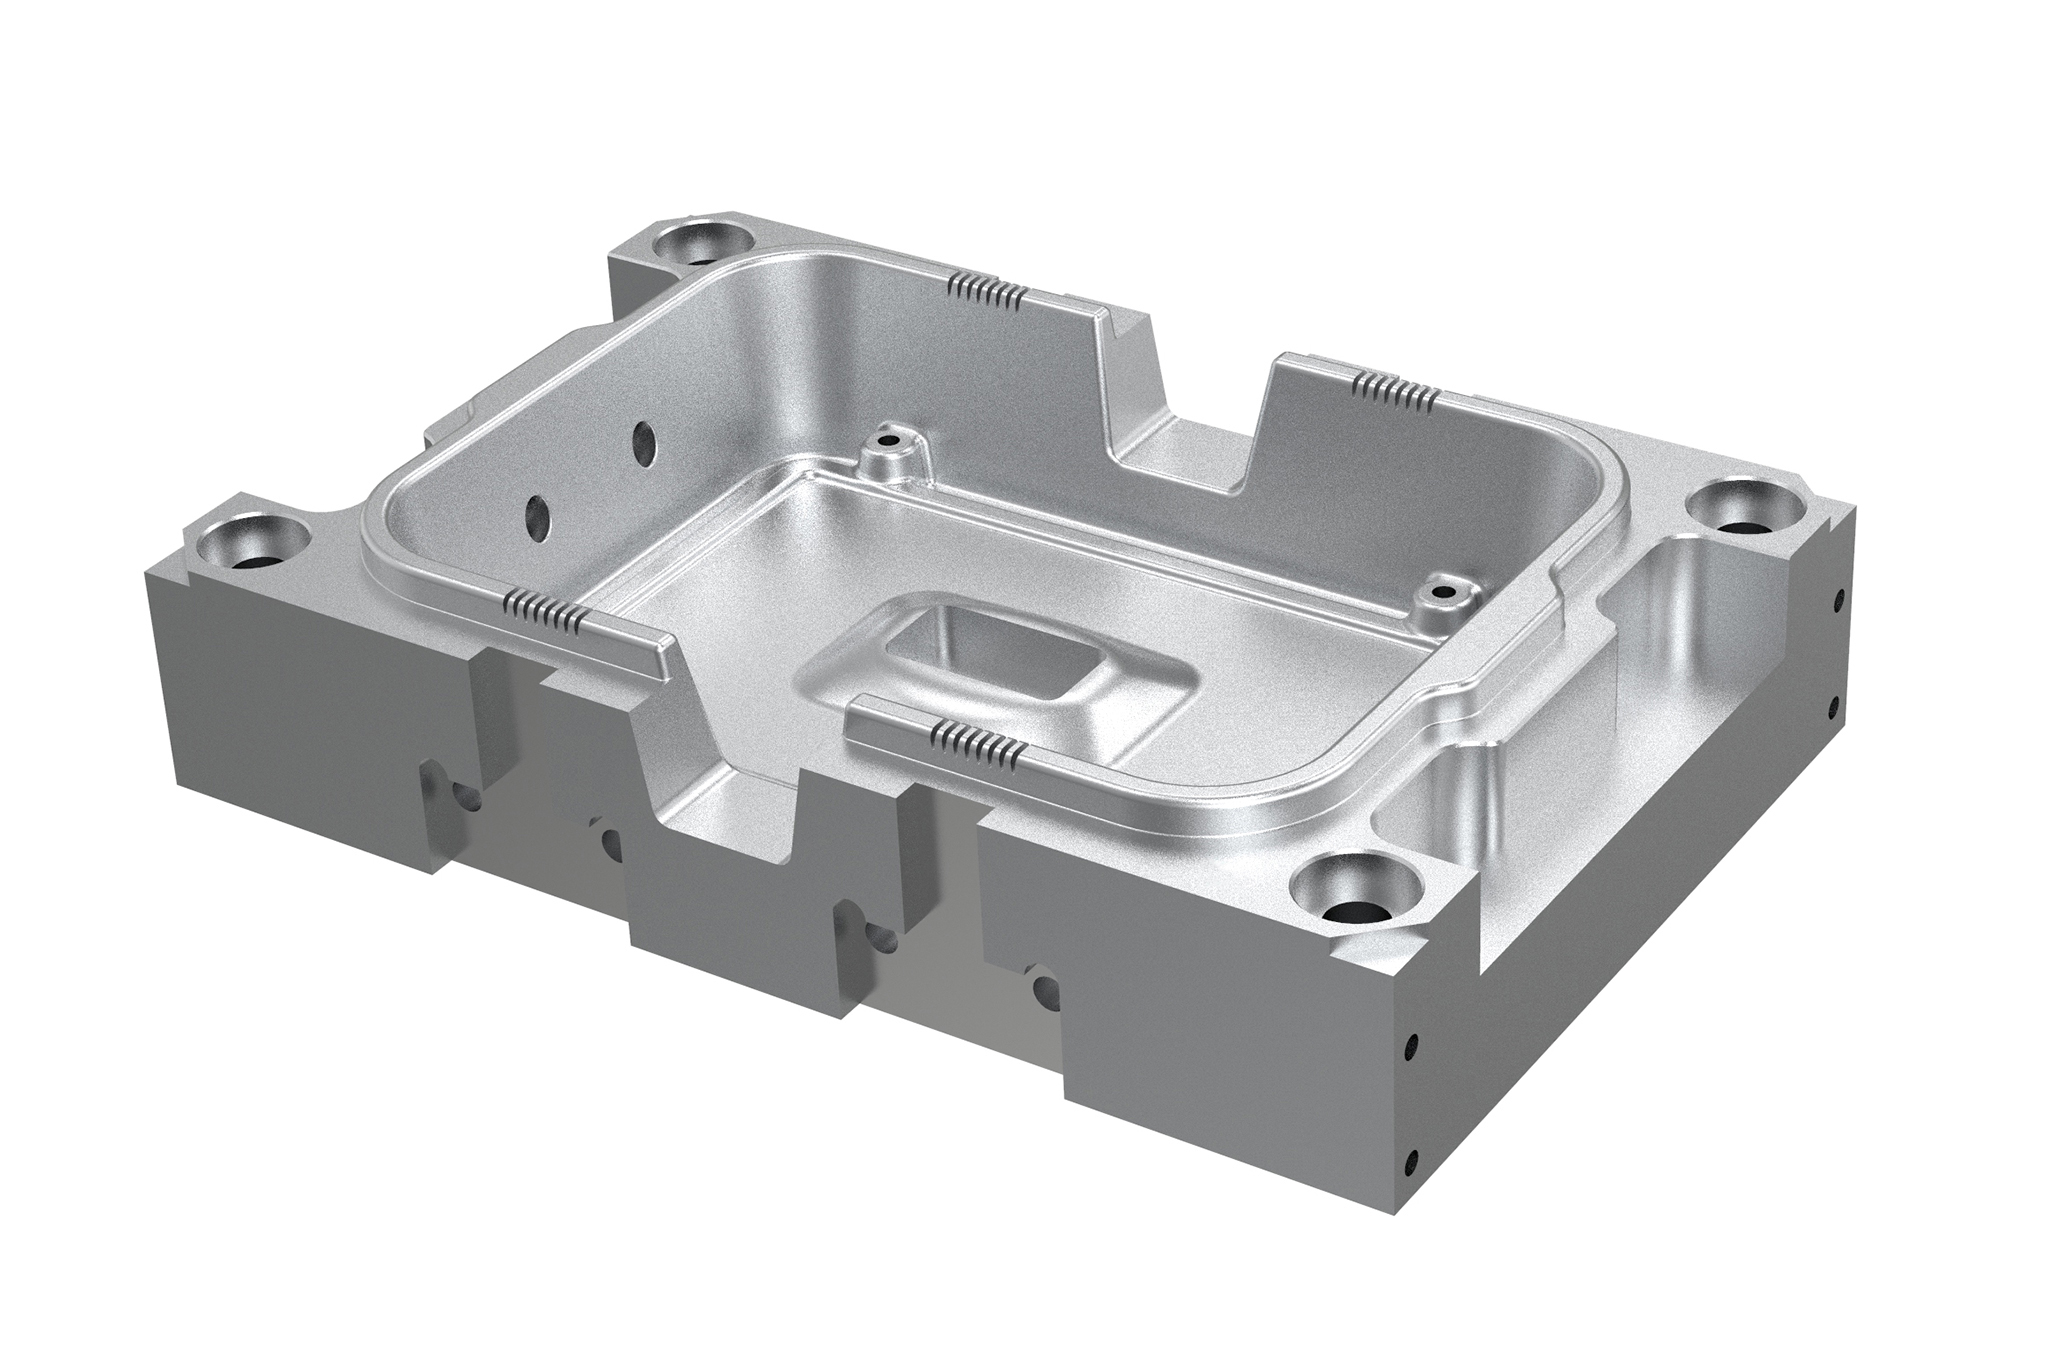

De la pièce brute à la pièce finie

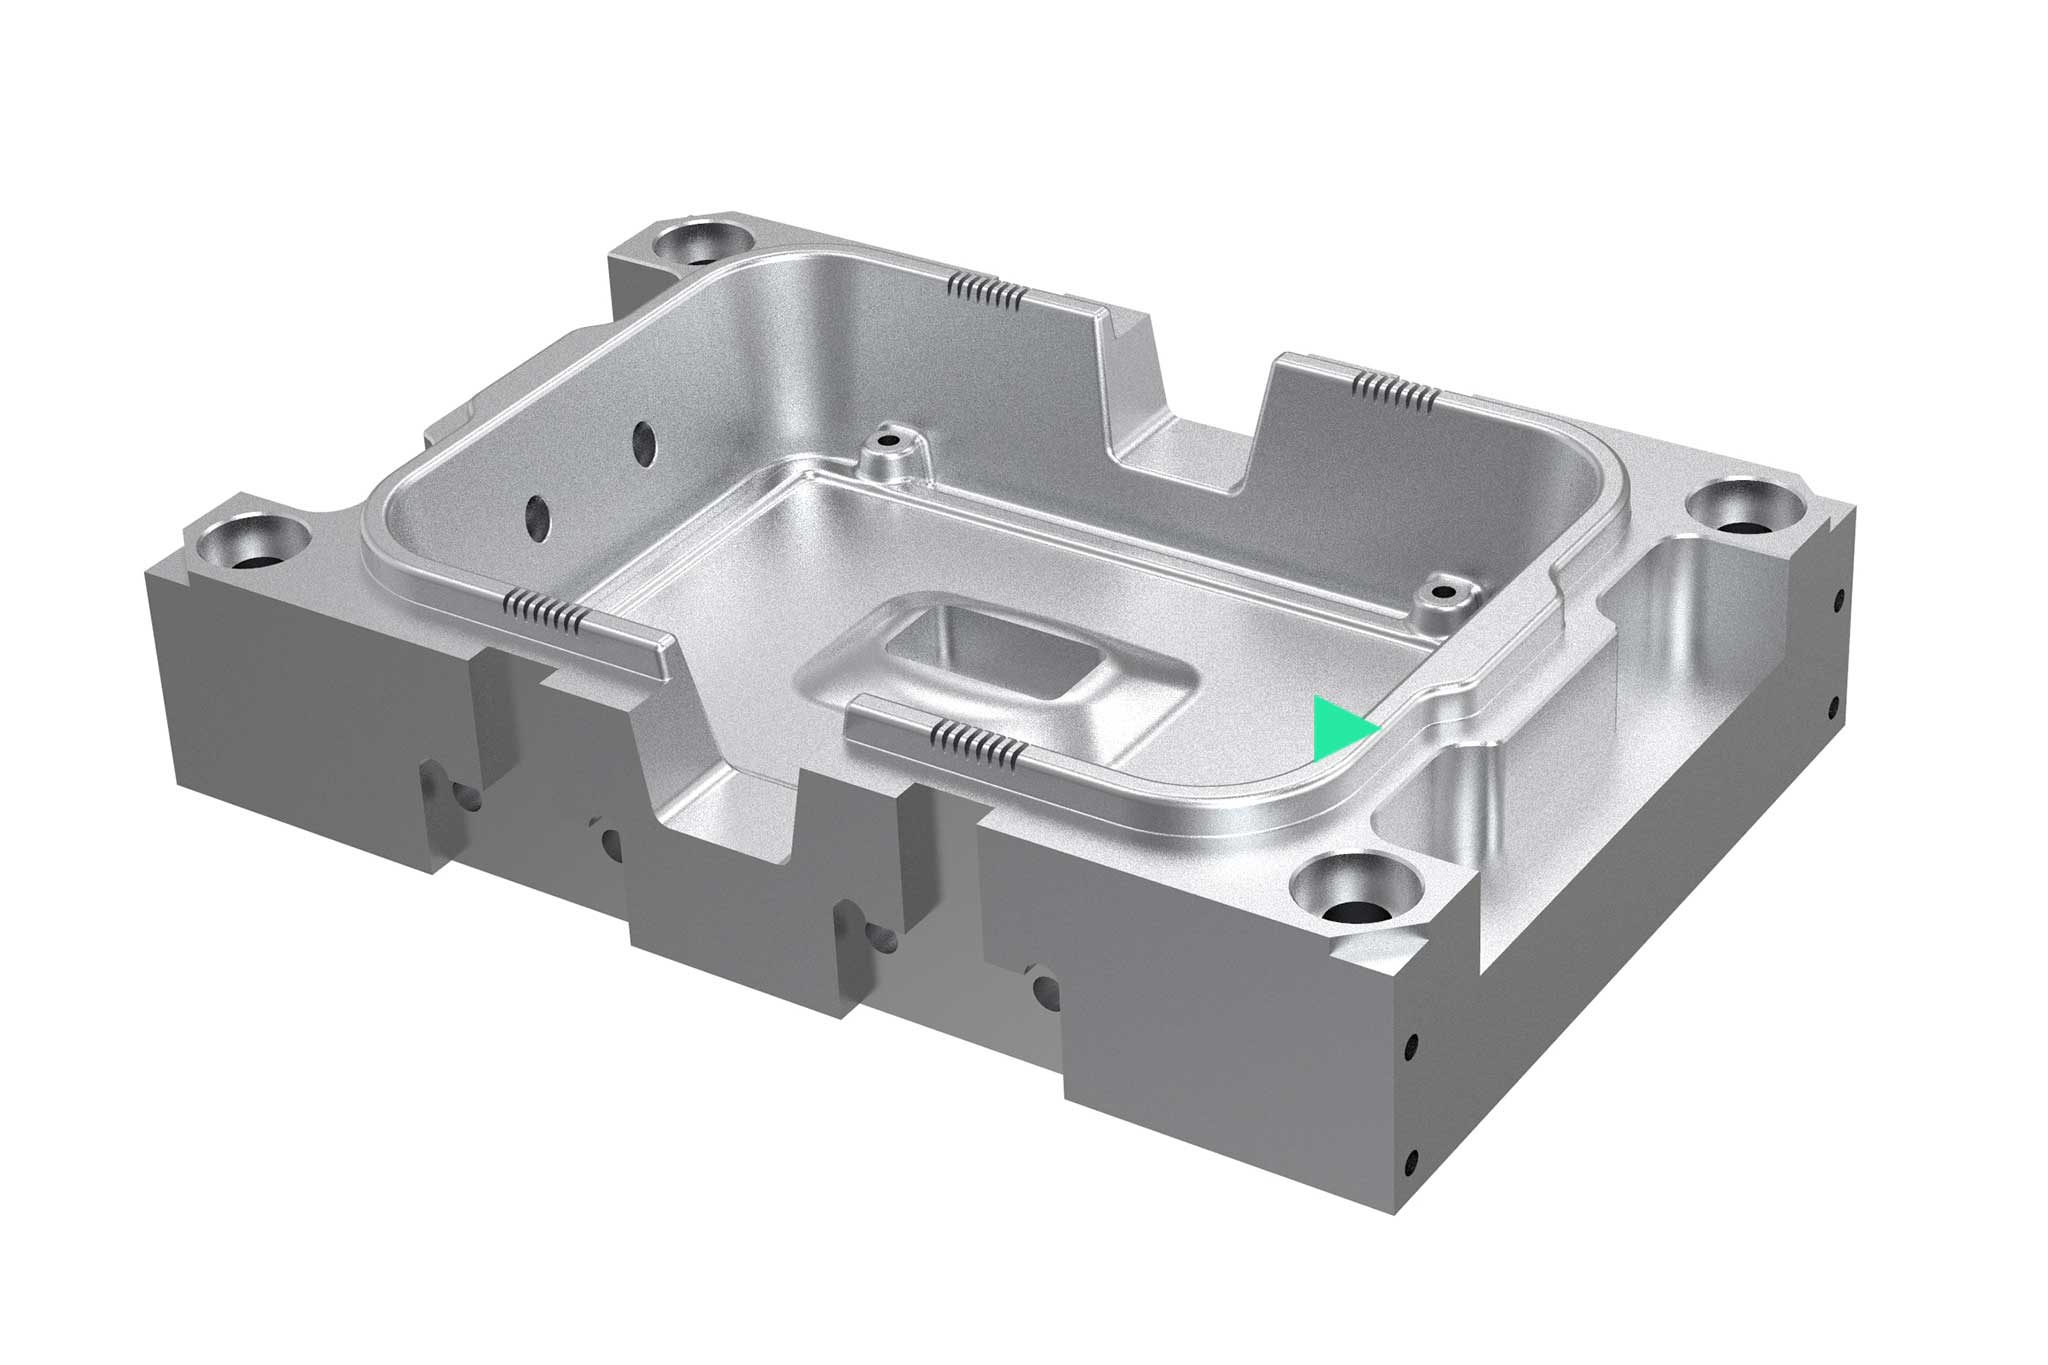
Trouvez l'outil adéquat en quelques clics : en fonction de l'usinage, de l'opération concrète et de l’exigence en matière d'outil, accéder rapidement à l'outil souhaité.
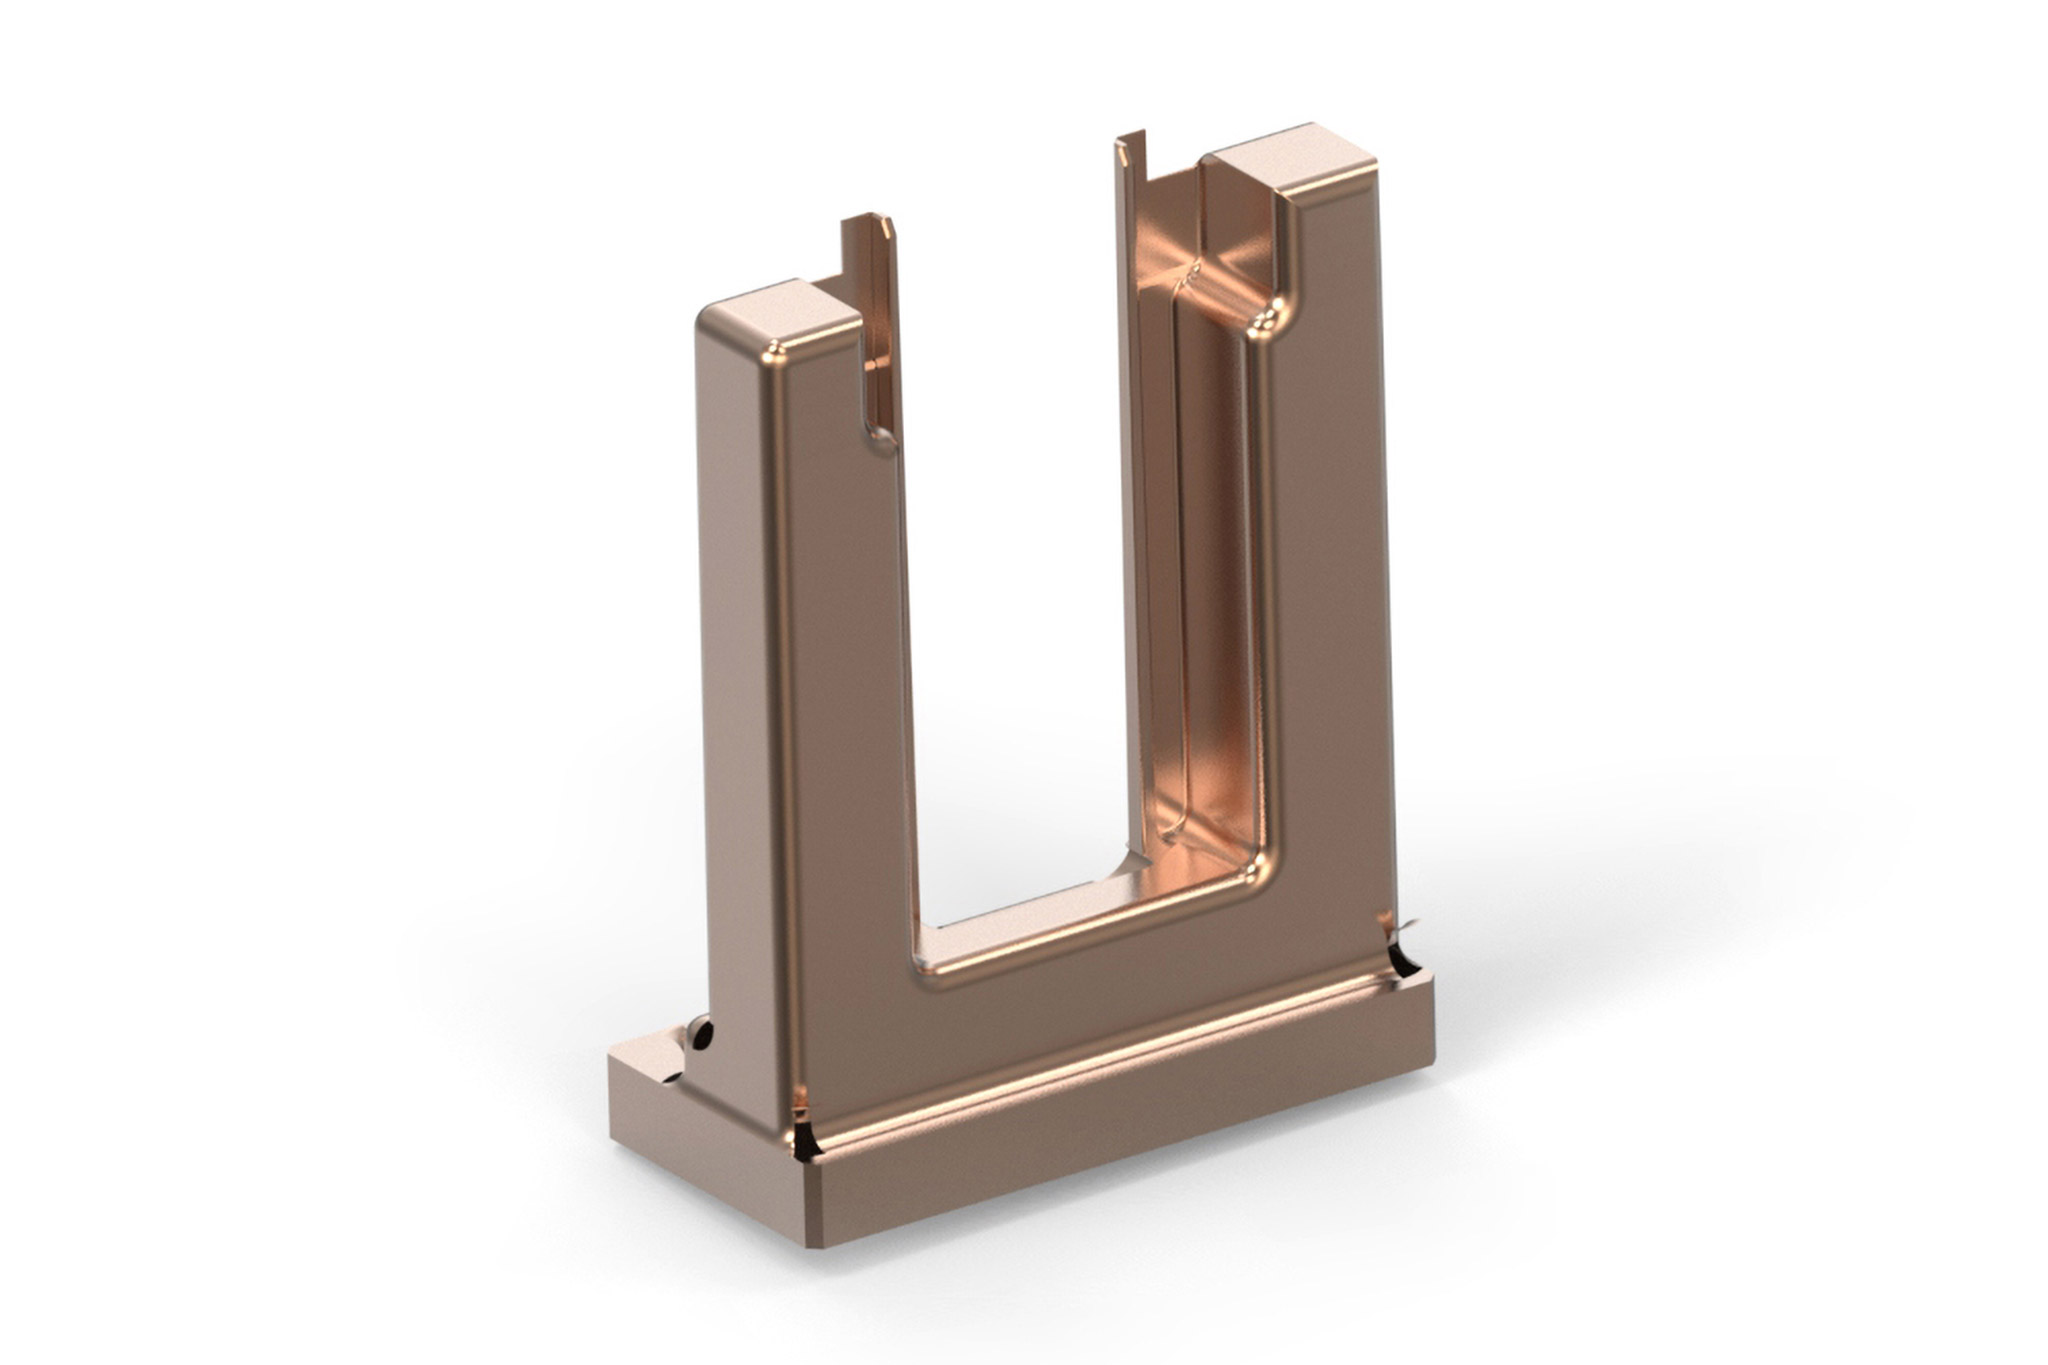
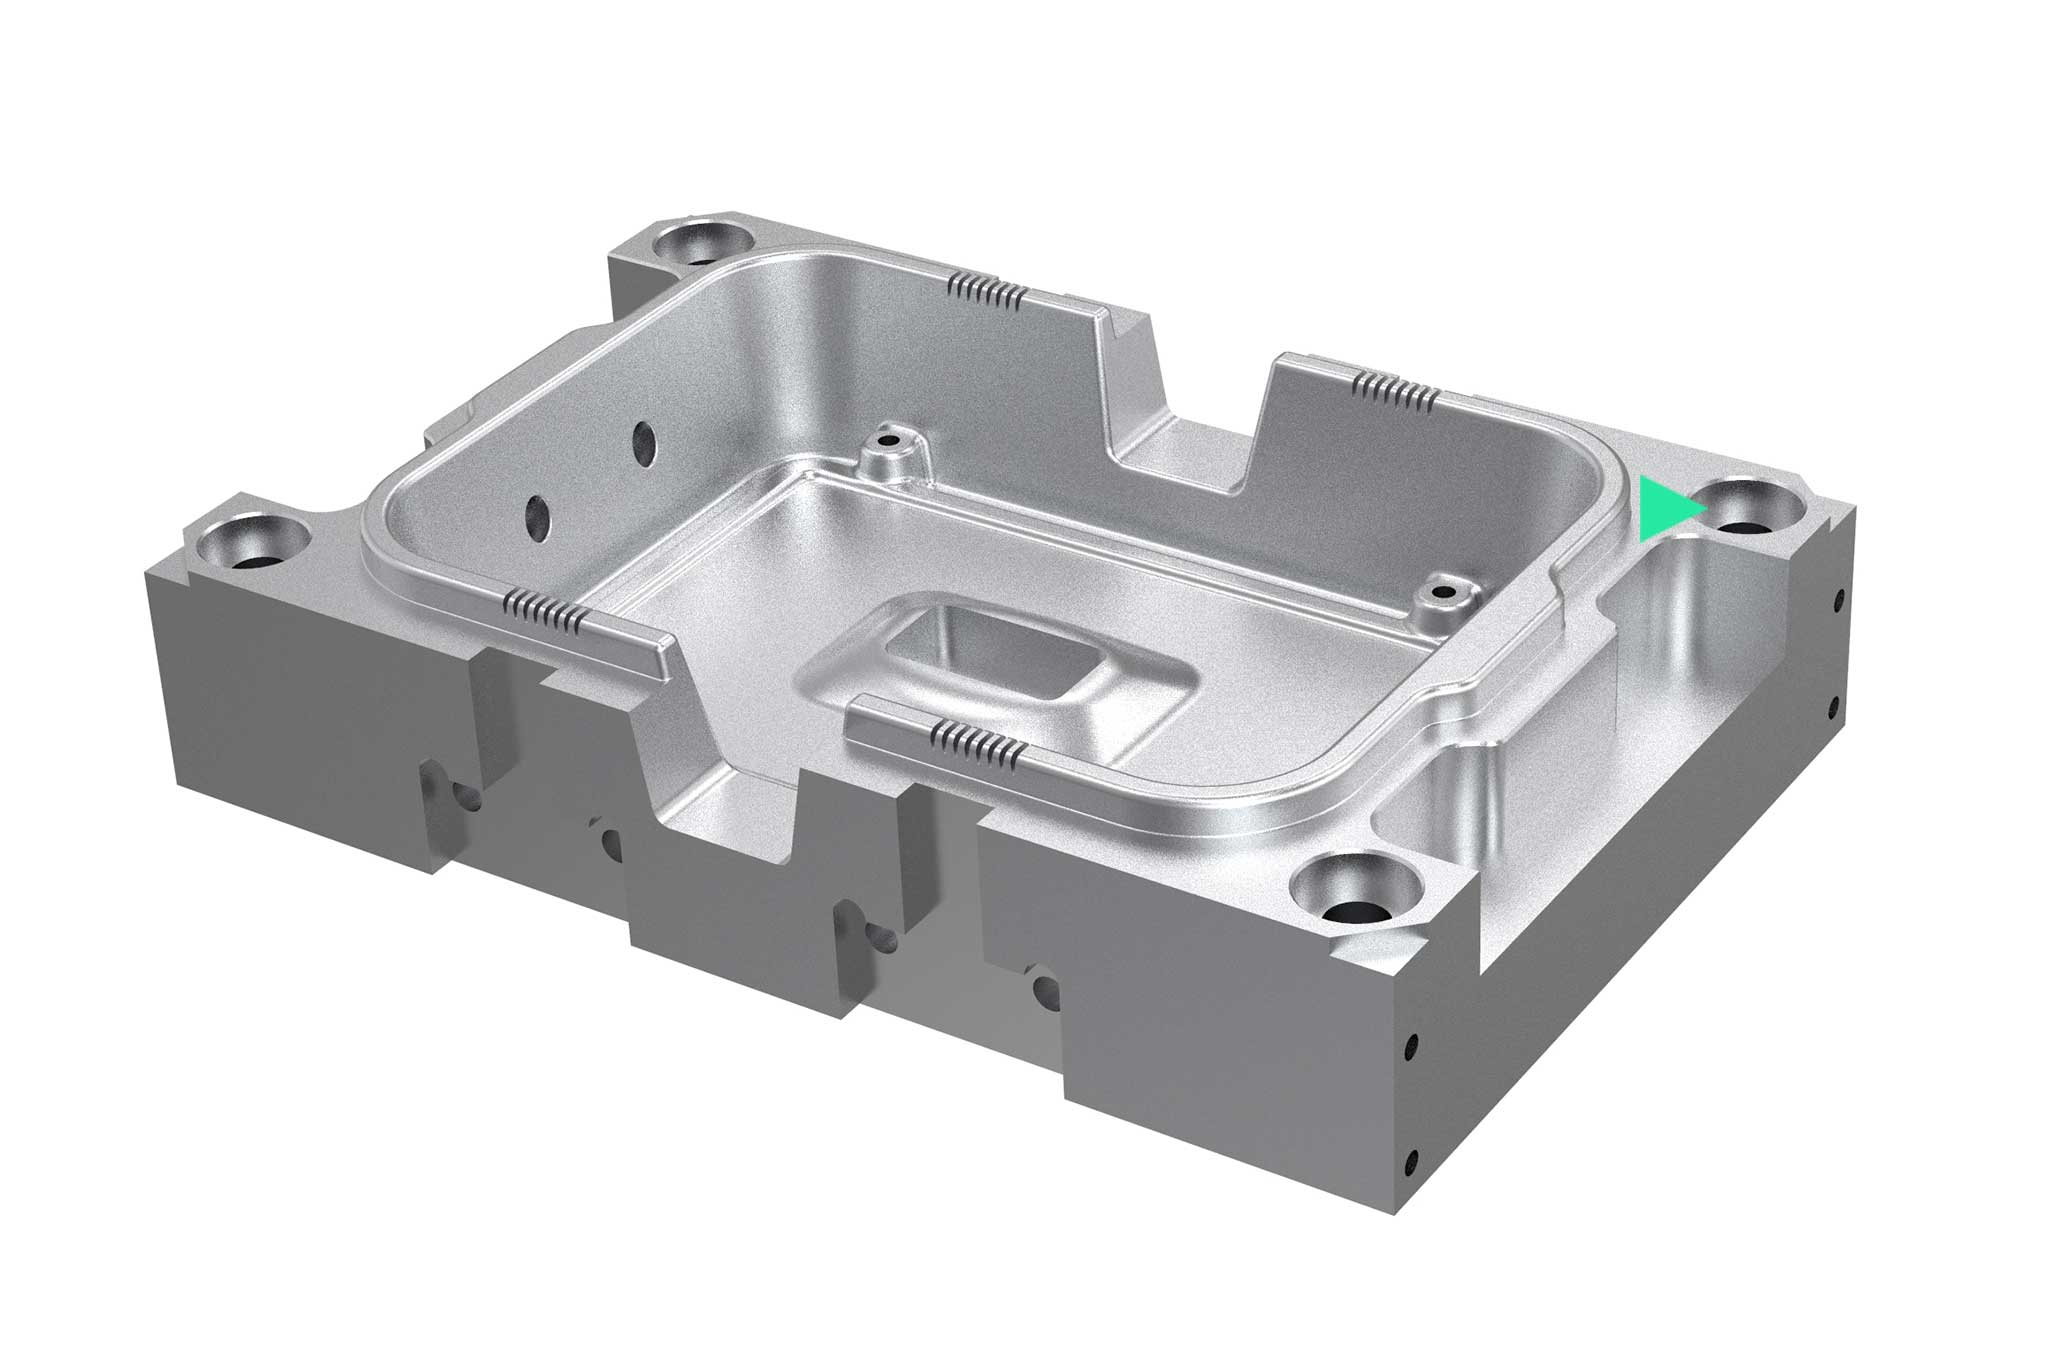
  • On a rendered example component, an operation is highlighted.
    1 / 8

    Surfaces en 2D

    Cette catégorie comprend d'une part les opérations d'usinage réalisées directement sur la machine, telles que le surfaçage, le fraisage de poches et de parois droites. D'autre part, des opérations pour géométries complexes, programmées à l'aide d'un logiciel de FAO.

    Voir la gamme de produits pour l'usinage de surfaces 2D
  • On a rendered example component, an operation is highlighted.
    2 / 8

    Surfaces en 3D

    Dans le secteur de la fabrication de moules et de matrices, la production de moules de plus en plus complexes fait partie du quotidien. Le développement continu des machines-outils et des logiciels de FAO permet d'atteindre des niveaux de performance et de productivité toujours plus élevés. Les outils utilisés doivent donc toujours être à la pointe de la technologie. Pour atteindre un niveau optimal dans ce domaine, une analyse des processus est effectuée au début de la conception.

    Voir la gamme de produits pour l'usinage de surfaces 3D
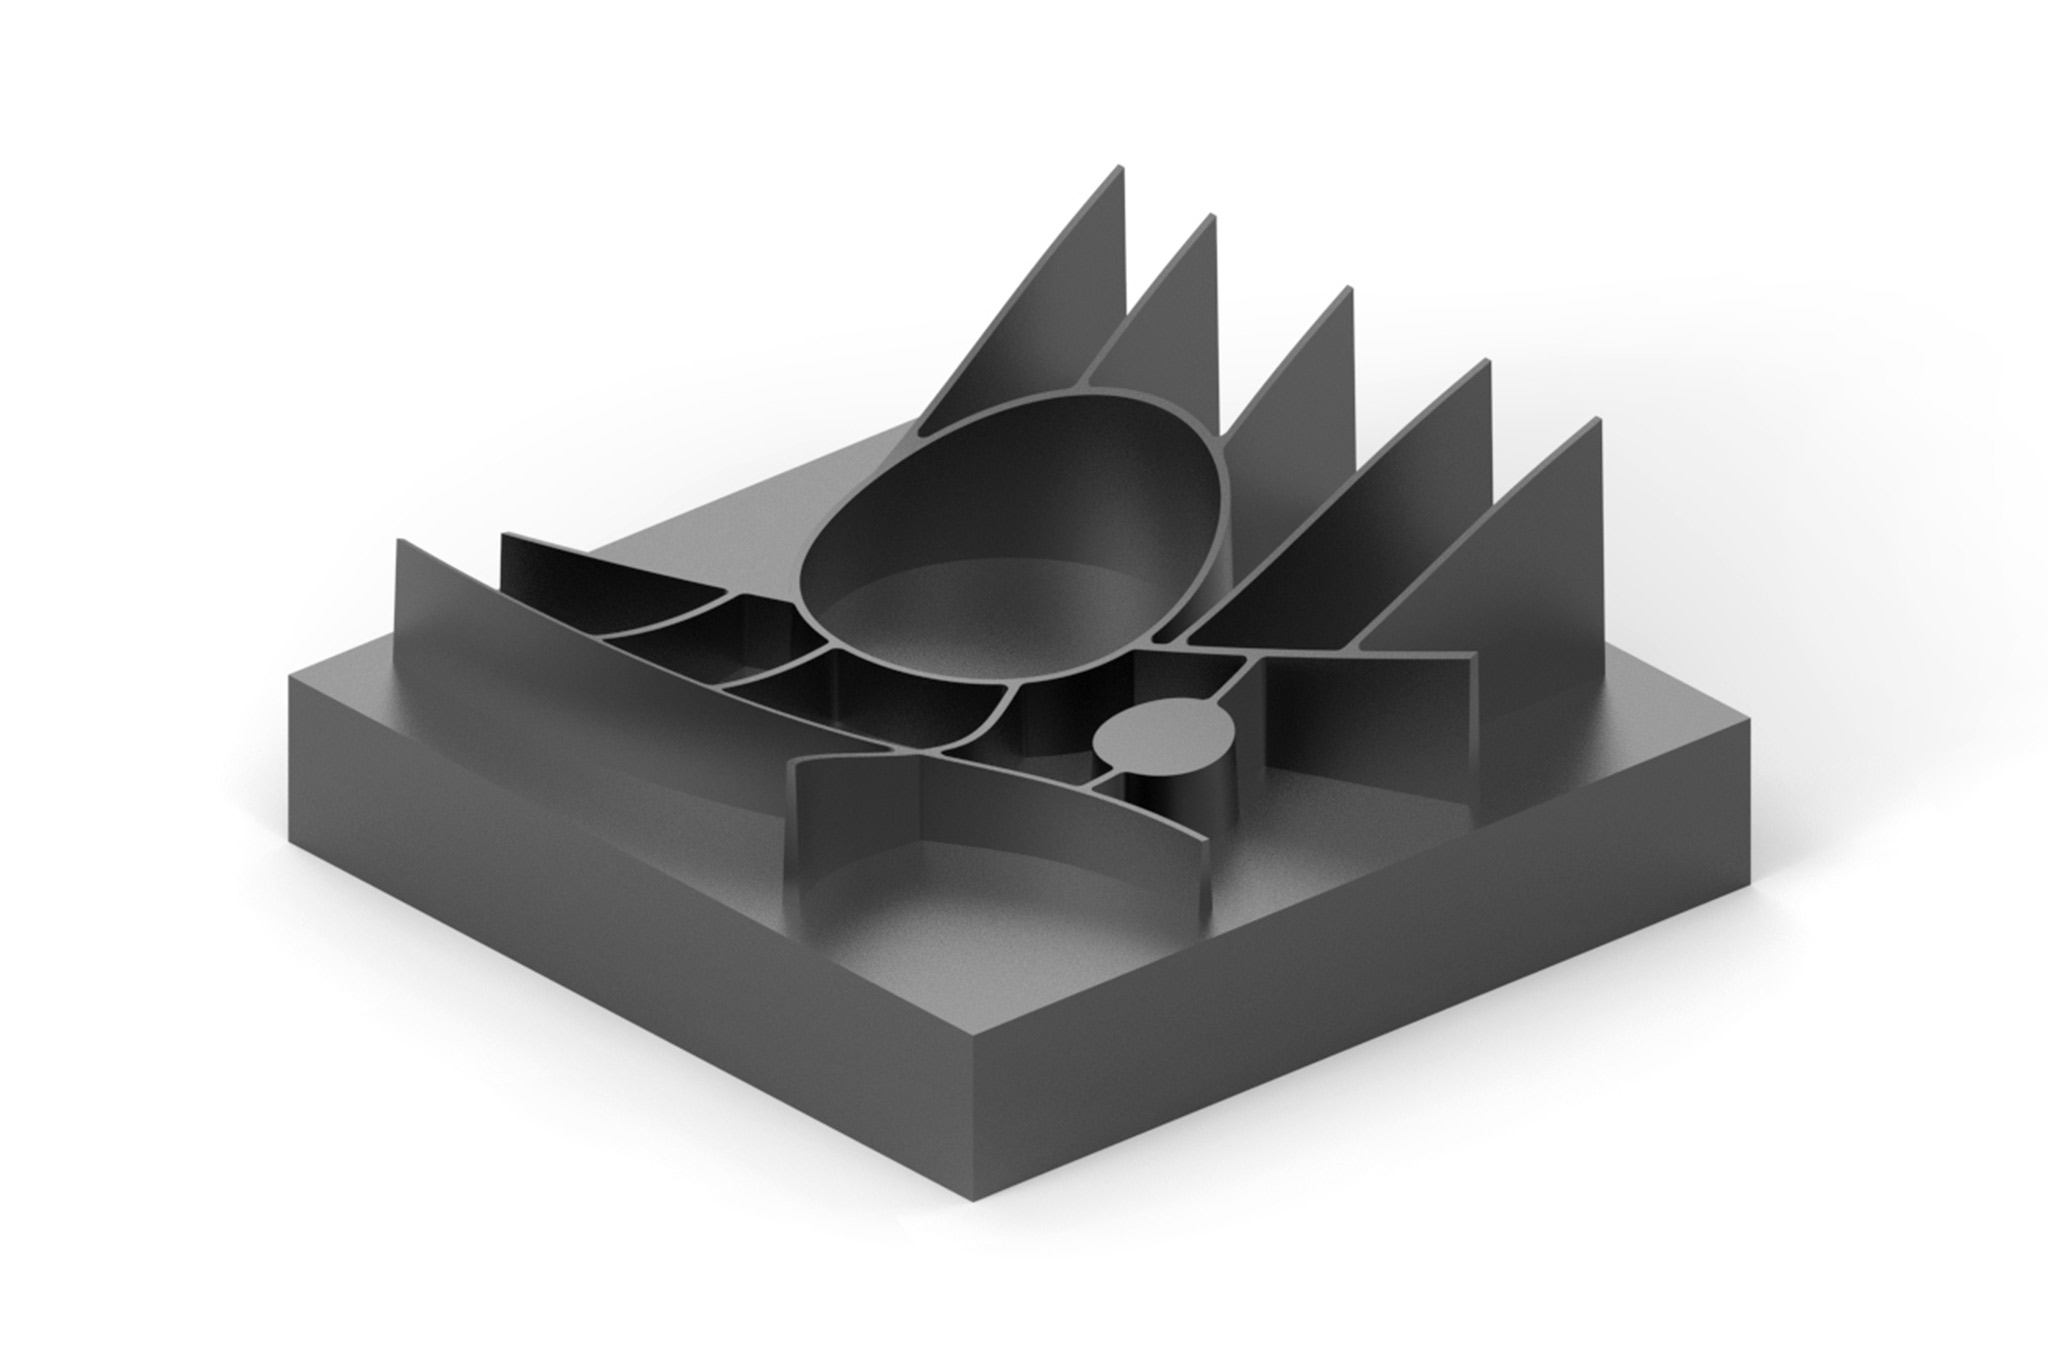
  • On a rendered example component, an operation is highlighted.
    3 / 8

    Poches ouvertes

    Les inserts de moule présentent également des opérations d'usinage nécessaires pour le moulage ou diverses pièces rapportées. Les poches ouvertes (usinages périphériques) sont de plus en plus usinées par les utilisateurs à l'aide de fraises trochoïdales. Cette méthode d'usinage permet d'optimiser les durées d'usinage et de prolonger la durée de vie des outils.

    Voir la gamme de produits pour l'usinage de poches ouvertes
  • On a rendered example component, an operation is highlighted.
    4 / 8

    Poches fermées

    La fabrication de poches fermées s'effectue généralement par ébauche dans les plans Z. Dans ce cas, l'entrée d'usinage par une rampe est souvent choisie pour le fraisage. Le choix de l'outil dépend de la profondeur des parois et de l'inclinaison à créer sur le composant. Le large portefeuille de systèmes modulaires MAPAL couvre également l'usinage de poches profondes de grands diamètres.

    Voir la gamme de produits pour l'usinage de poches fermées
  • On a rendered example component, an operation is highlighted.
    5 / 8

    Fraisage hélicoïdal

    L'un des principaux objectifs des opérations de fraisage est de réduire la durée d'usinage. Avec des géométries d'outils spécifiques pour l'usinage de poches fermées et rondes, on parvient souvent à éliminer le processus de pré-perçage. Le fraisage hélicoïdal consiste à programmer des parcours avec des entrées hélicoïdales adaptées aux dimensions des poches.

    Go to the helix milling product range
  • On a rendered example component, an operation is highlighted.
    6 / 8

    Surfaces planes

    Les opérations de création de surfaces planes sont très fréquentes dans la fabrication de moules et de matrices, et ce dans différents domaines : Que ce soit en fonction du composant, de la stratégie d'usinage ou des exigences en matière de surfaces de fermeture des moules, de sections et de formes de découpe. Le choix de l'outil approprié se fait ensuite en fonction de l'application et des exigences.

    Voir la gamme de produits pour l'usinage de surfaces planes
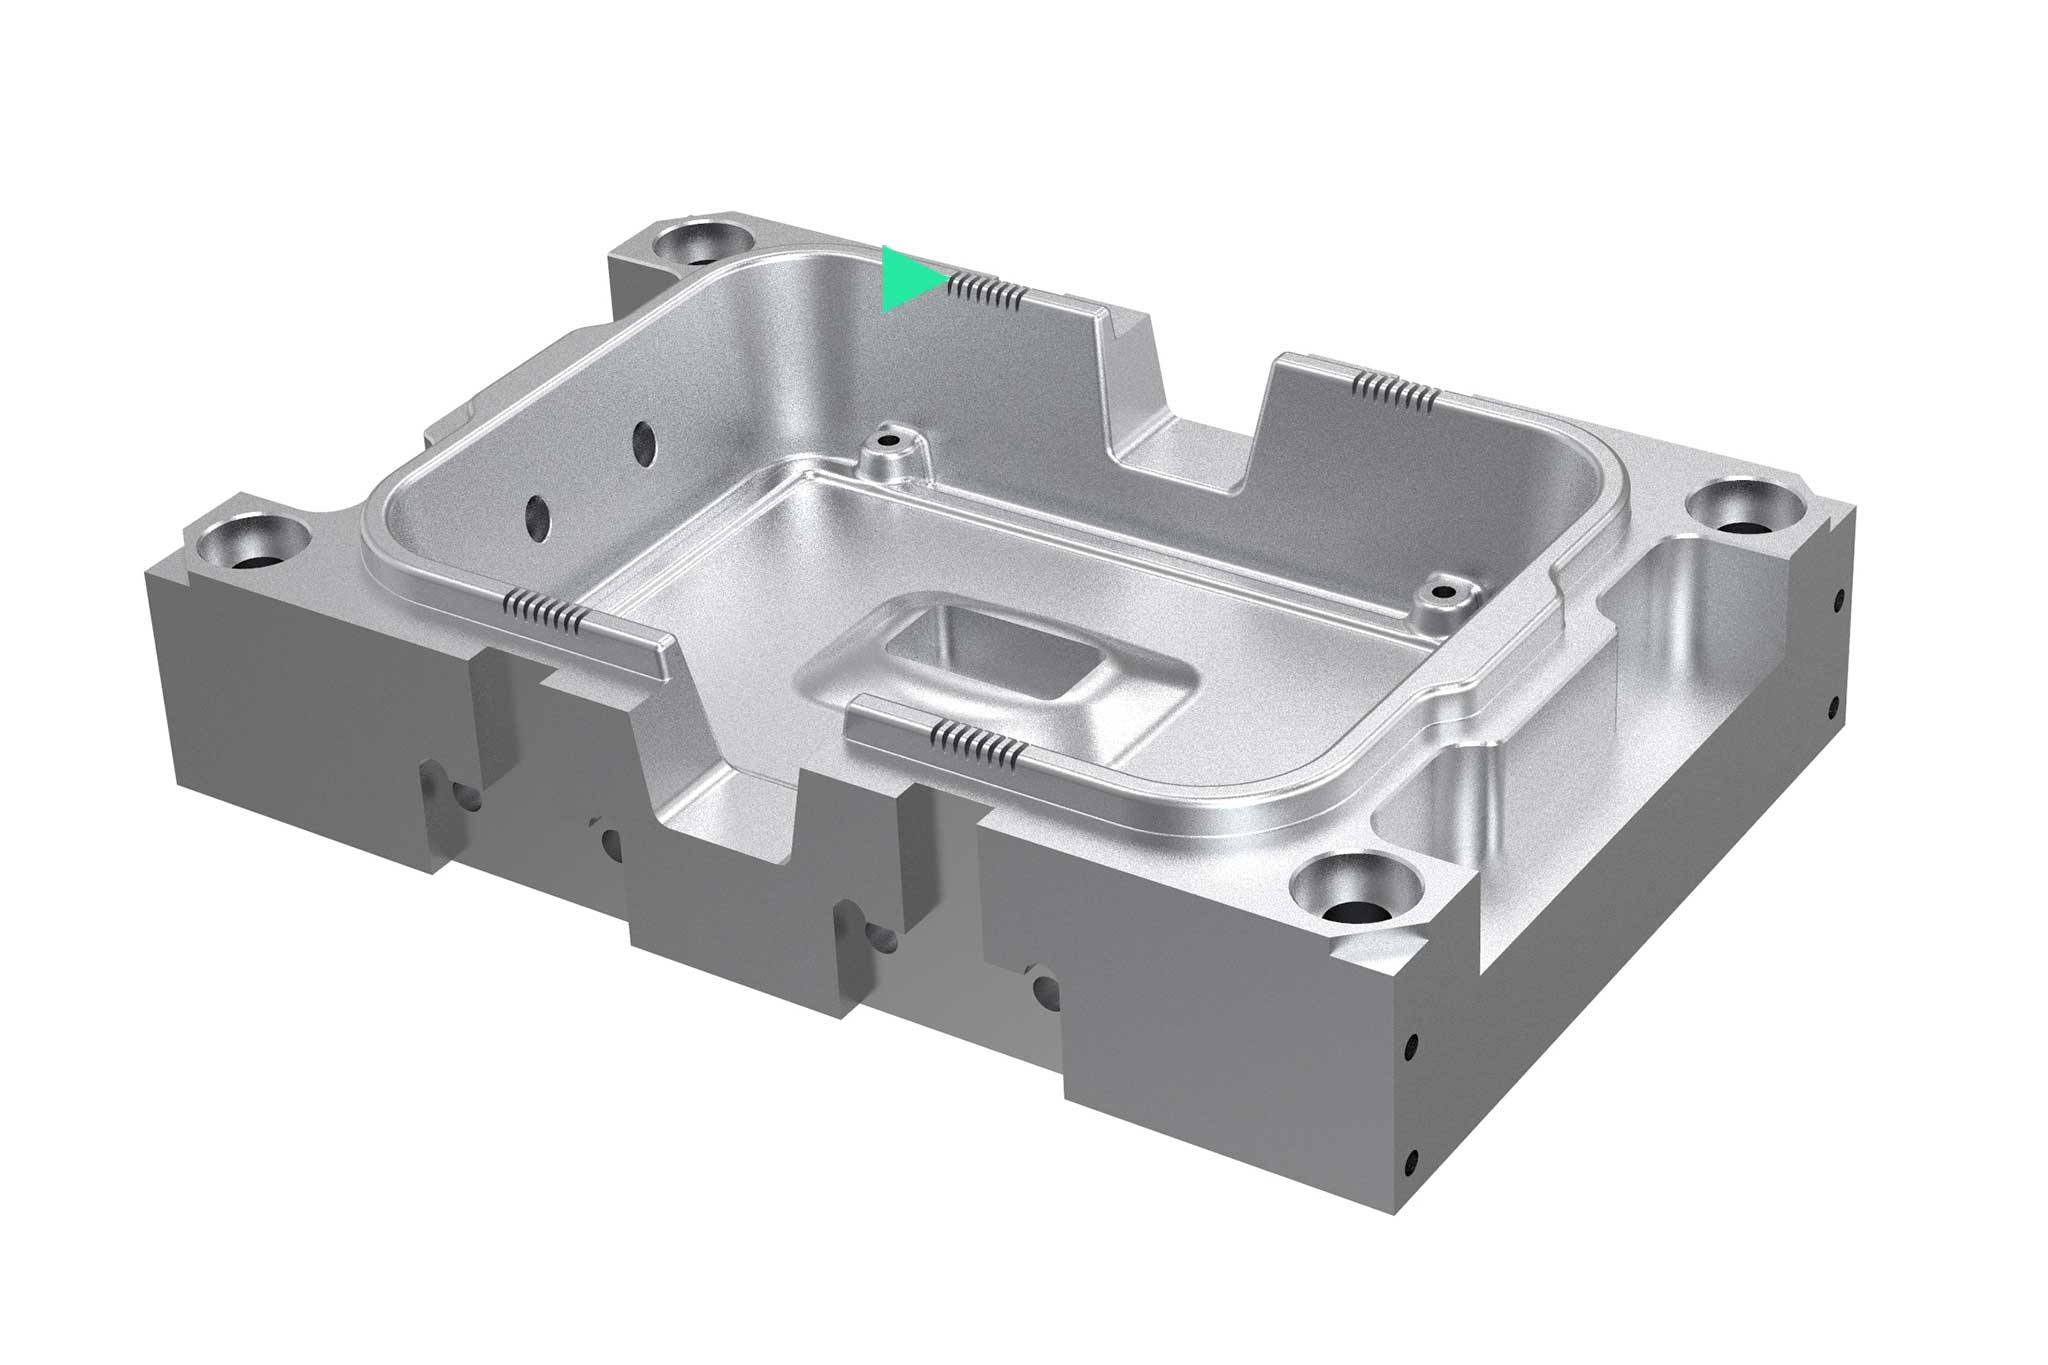
  • On a rendered example component, an operation is highlighted.
    7 / 8

    Parois et nervures fines

    Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.

    Go to the product range for machining thin walls and ribs
  • On a rendered example component, an operation is highlighted.
    8 / 8

    Petits et grands perçages

    Dans le domaine de la fabrication de moules et de matrices, il existe une grande variété d'opérations de perçage intégral : des grands perçages pour les colonnes de guidage aux perçages profonds pour le système de refroidissement, en passant par les perçages de haute précision pour les broches d'éjection. Pour les différentes étapes de fabrication, MAPAL propose une gamme complète d'outils de perçage et d'alésage.

    Voir la gamme de produits pour l'usinage de petits et grands perçages
Solutions d'une source unique
  • 1. Planification et approvisionnement

    Un système de gestion des achats optimisé est également essentiel pour organiser clairement les stocks d'outils.

  • 2. Logistique des outils

    L'usinage prend également en compte la rentabilité : les systèmes de distribution intelligents réduisent les temps morts de manière substantielle.

  • 3. Ingénierie

    Les spécialistes de l'usinage apportent leur aide pour concevoir les processus, notamment grâce à des simulations FAO, des conseils généraux et la mise au point de stratégies d'usinage rentables.

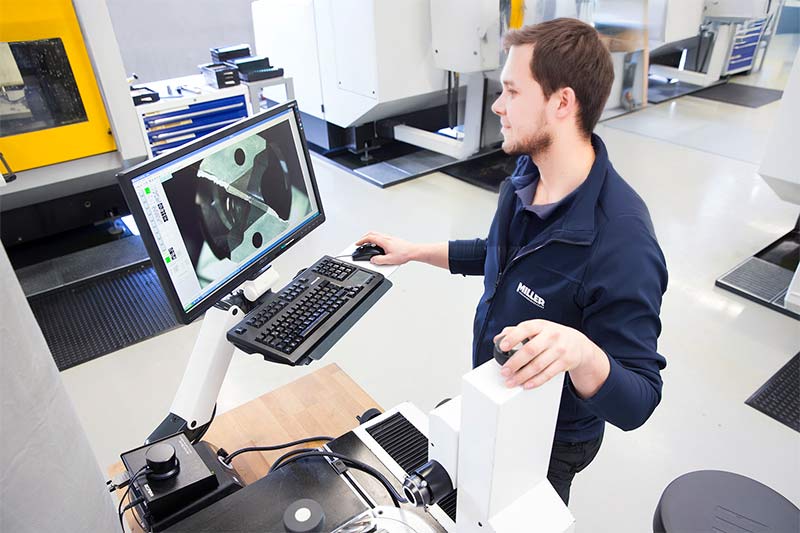
  • 4. Mesure et ajustement

    Grâce à leur précision et à leur facilité d'utilisation, les appareils de mesure et de réglage sont particulièrement utiles pour ajuster les outils.

  • 5. Outils et serrage

    Entre la broche à l'arête de coupe, MAPAL propose une gamme d'outils et de technologies de serrage exhaustive pour la fabrication d'outils et de moules.

  • 6. Usinage

    Usinage efficace et stratégies d'usinage adaptées avec un niveau technologique de pointe.

  • 7. Numérisation et automatisation

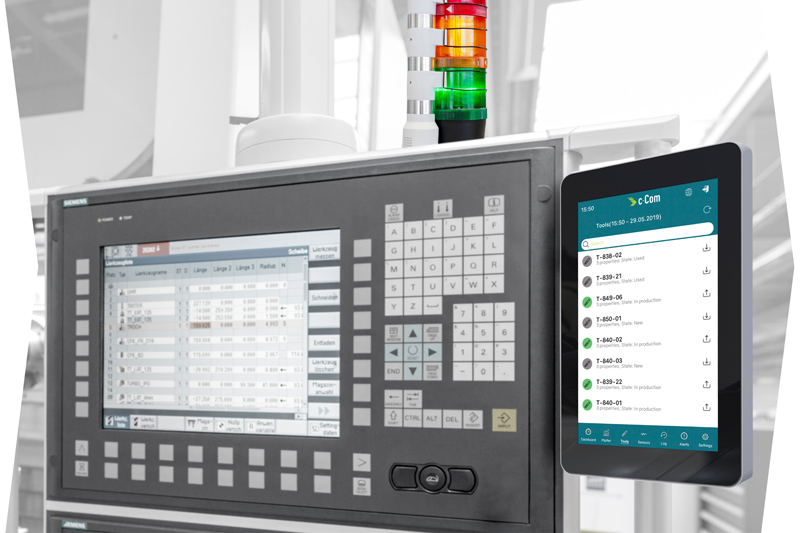
    Numérisation rapide et aisée : la c-Connect Box transmet numériquement les données de mesure du poste de réglage à la machine-outil. En outre, elle surveille l'état de la machine.

  • 8. Re-affutage

    Les clients obtiennent rapidement leurs outils re-affutés de haute qualité. Un service de collecte et de livraison est également possible.


Workflow d'ingénierie – De la théorie à la pratique
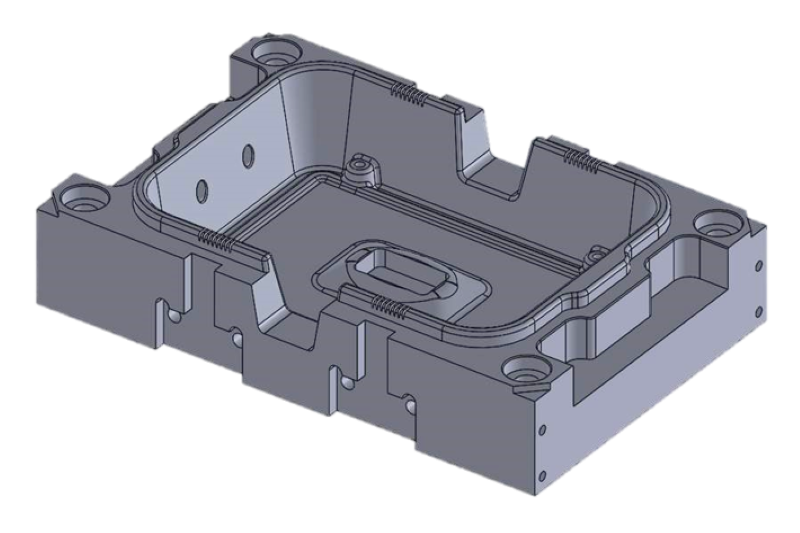
Trouver une solution parfaitement adaptée aux besoins du client, telle est l'ambition de MAPAL. En plus de solutions spéciales personnalisées et d'une large gamme de produits de base, des services complets sont disponibles pour optimiser l'ensemble du processus, de l'idée du produit au copeau. Les clients peuvent compter sur la longue expérience du leader technologique en matière d'usinage.
  • 3D Modell eines Werkstücks aus dem Werkzeug und Formenbau.

    1. Kundenanfrage

    Für individuelle Anfragen stehen die MAPAL Außendienstmitarbeiter direkt zur Verfügung. Im persönlichen Gespräch loten sie gemeinsam mit den Kunden die konkreten Anforderungen sowie den Umfang (Komplett- oder Teilbearbeitungen) aus und besprechen die Details direkt am 3D-Modell des Bauteiles.

    Das MAPAL Werkzeug- und Formenbau Team freut sich auf eine Anfrage per E-Mail und stellt schnellstmöglich den direkten Kontakt her.

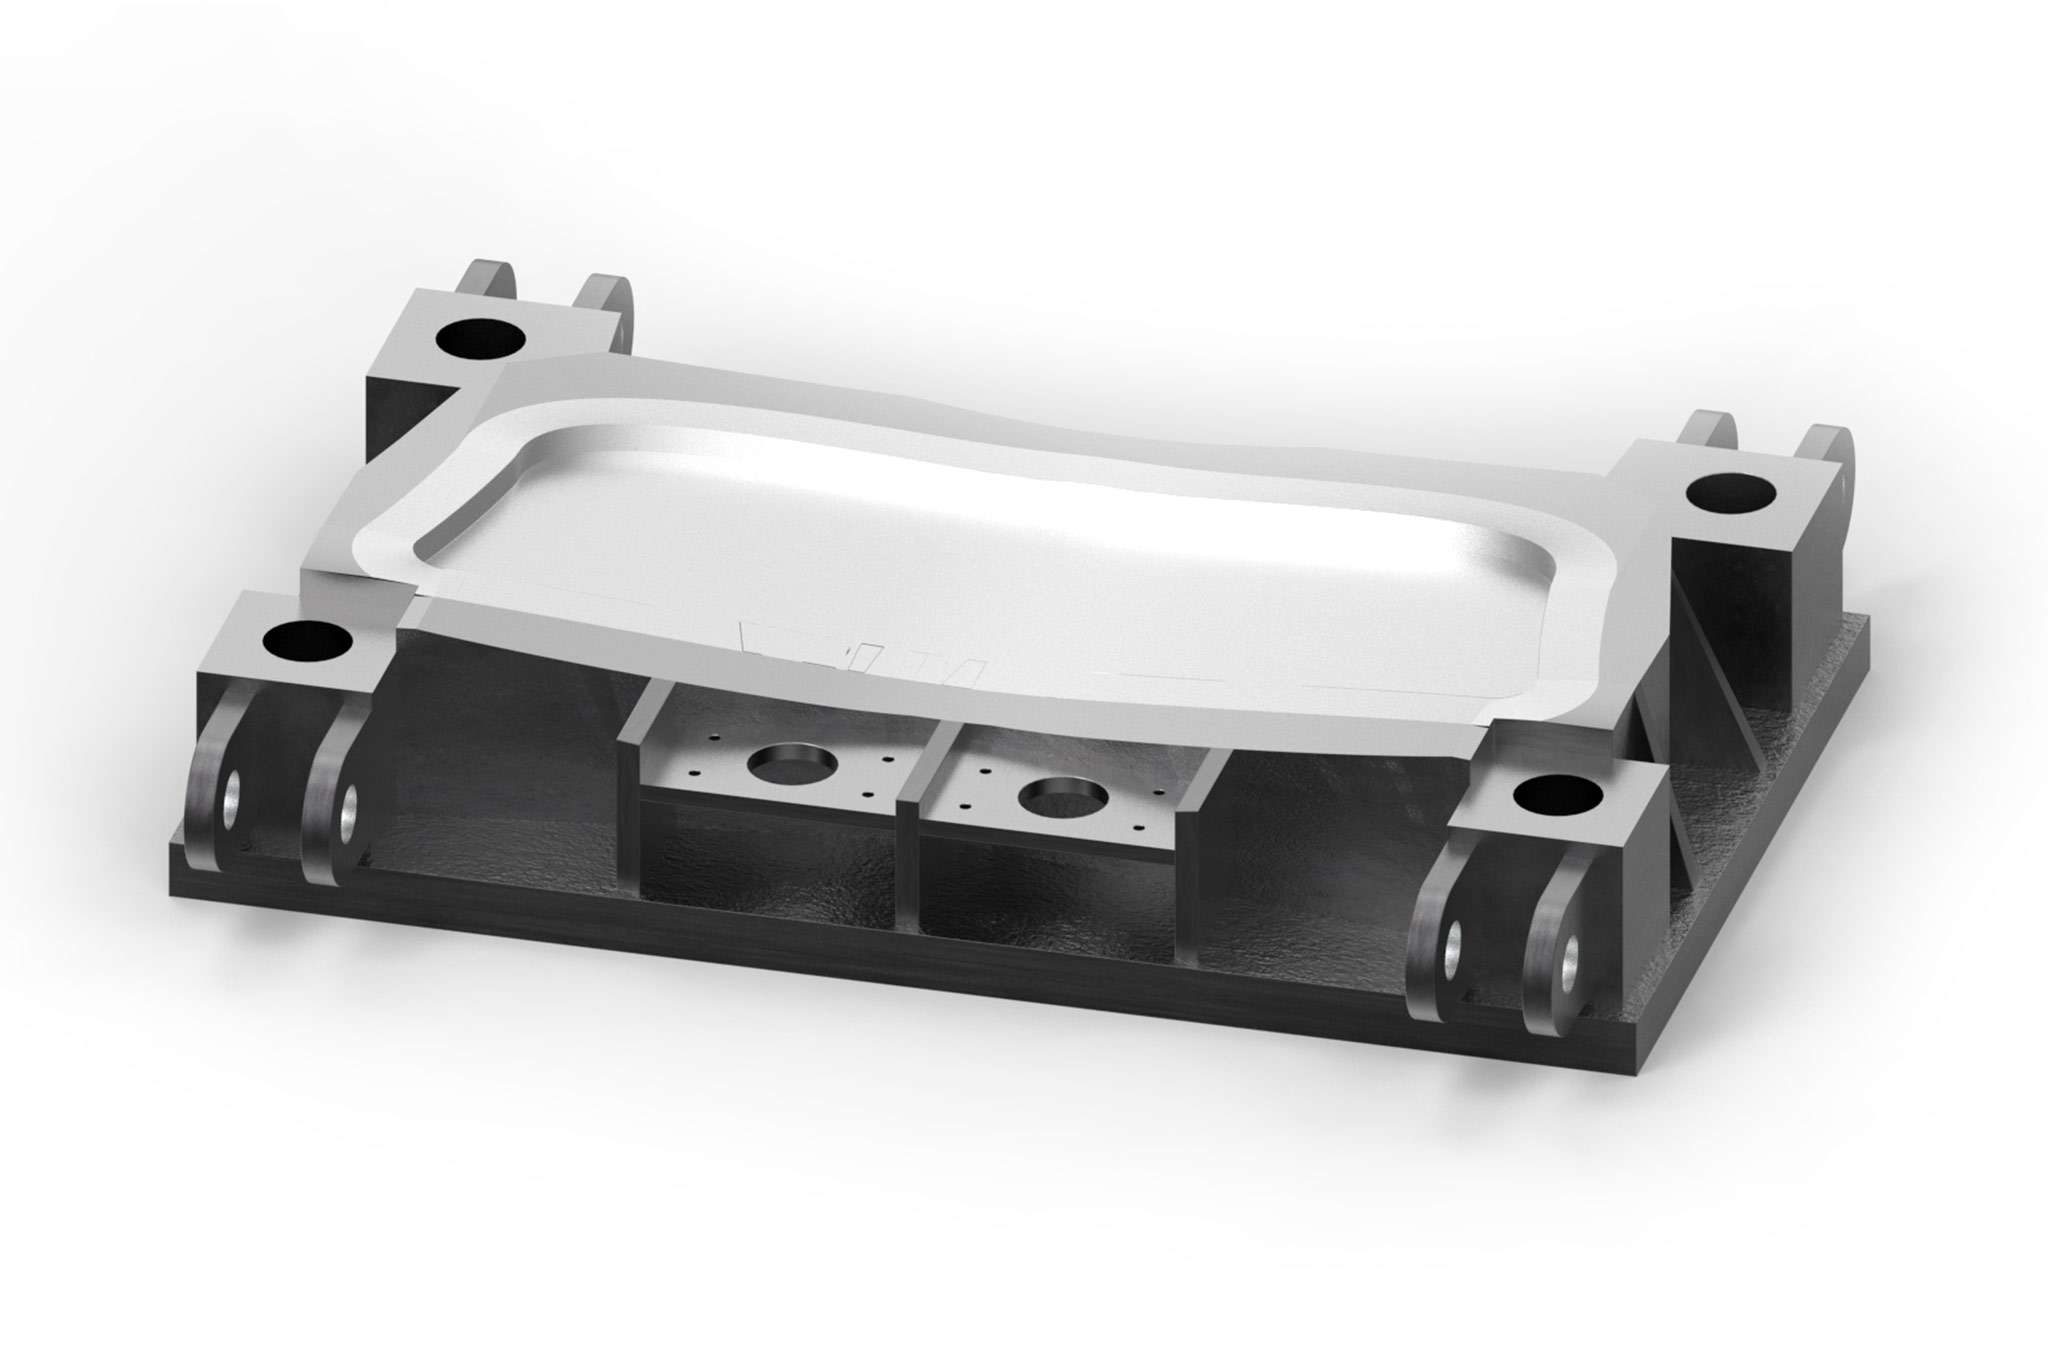
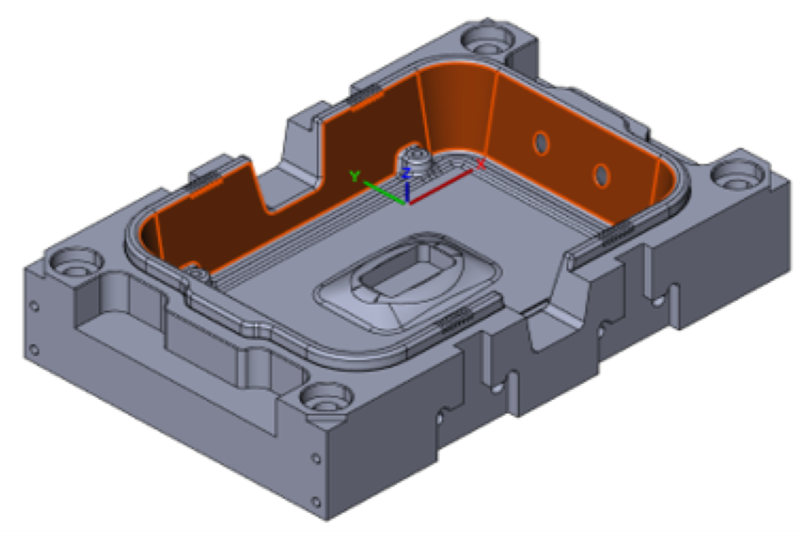
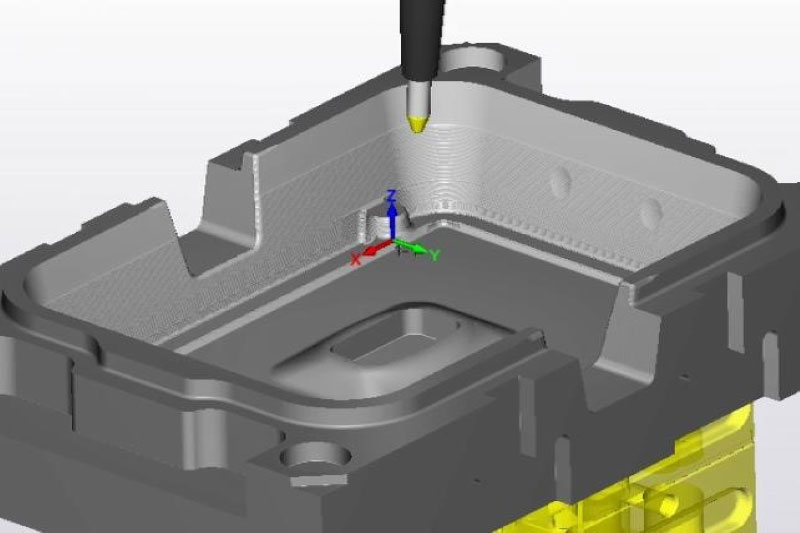
  • 3D model of a workpiece from the die and mould making.

    2. Project analysis

    On the basis of 3D models and machine data, the conversation partners analyse the manufacturing tasks and develop effective machining strategies.

    The project analysis consists of the following:​​​​​​​
    • Machining suggestions for all machining steps
    • Tool list
    • Process optimisation

  • 3. Process design

    Regardless of whether the focus is on flexibility or productivity: The machining specialists simulate the developed process on the basis of the 3D models and thus show potential for optimisation. They check and improve the machining parameters in CAM programming and thus ensure stable and economical production.

    The process design includes:​​​​​​​
    • Runtime analysis of the component
    • Technology data definition
    • CAM programming

  • Overview of all MAPAL tool solutions for die and mould making in one workpiece.

    4. Tool solution

    The wide-ranging MAPAL standard range for the die & mould sector offers the ideal tool solution for every application. Customised solutions are available upon request.

    Advantages for the user:​​​​​​​
    • Broad standard range
    • Availability of tool data

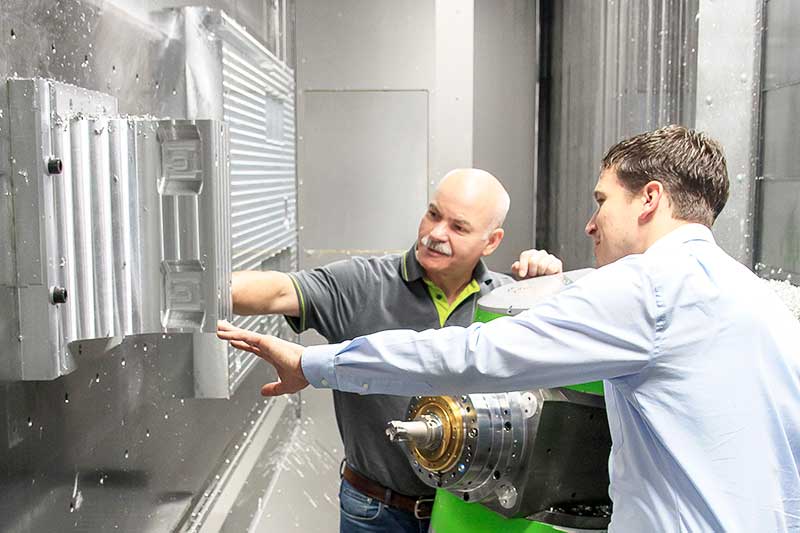
  •  The picture shows a technical advisor from MAPAL in conversation with a customer.

    5. Pruebas de herramientas y oferta

    Después de analizar la estrategia de mecanizado, MAPAL asiste a sus clientes durante el uso de las herramientas requeridas en el proceso. Esto es la base para una oferta fundamentada y acorde con la aplicación correspondiente.

  • The picture shows documents for preparing offers on a table with three people.

    6. Colaboración

    Incluso después de haber colaborado de forma satisfactoria, los especialistas de MAPAL siguen estando muy en contacto con el cliente. Si con el tiempo surgieran posibles mejoras u otras herramientas que se consideren mejores, MAPAL ofrecerá su asistencia con mucho gusto para seguir mejorando la productividad y rentabilidad.

    Asimismo, con el fin de garantizar la fabricación eficiente a largo plazo, MAPAL aporta gran variedad de opciones dentro de la gestión de herramientas.

    Opciones de gestión de herramientas:

    • Sistemas de entrega
    • Servicio de reafilado
    • Amplia gama de productos en dispositivos de ajuste y medidores


Further items about the die&mould area


Our retail partners

Responsibility according to postcode areas

  • 1 / 16

    Postcode 35

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 2 / 16
  • 3 / 16

    Postcode 51

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 4 / 16

    Postcode 56, 57

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 5 / 16

    Postcode 58, 59

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 6 / 16

    Postcode 60, 61

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 7 / 16

    Postcode 63 - 69

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 8 / 16

    Postcode 70 - 73

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 9 / 16

    Postcode 74, 75

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 10 / 16

    Postcode 76 - 79

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 11 / 16

    Postcode 80 - 87

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 12 / 16

    Postcode 88, 89

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 13 / 16

    Postcode 90 - 97

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 14 / 16

    Danmark

    EDECO TOOL APS 
    Naverland 2
    2600 Glostrup
    Danmark

    Phone: +45 7060 2029
    Email: info@edeco.dk
    Web: www.edeco.dk

  • 15 / 16

    Italy

    TEKNOS S.r.l.
    Via A. Pigafetta, 2
    35011 Campodarsego (PD)
    Italia

    Phone: +39 049 8877061
    Email: info@teknositalia.it
    Web: www.teknositalia.it

  • 16 / 16

    Portugal

    Álamo-Ferramentas Unipessoal Lda
    Rua da ETAR, Lote 9
    Zona Industrial de Oiã
    3770-059 Oiã
    ​​​​​​​​​​​​​​
    Phone: +351 234 728-193
    Email: geral@alamo-ferramentas.com