Acionamentos eletrificados

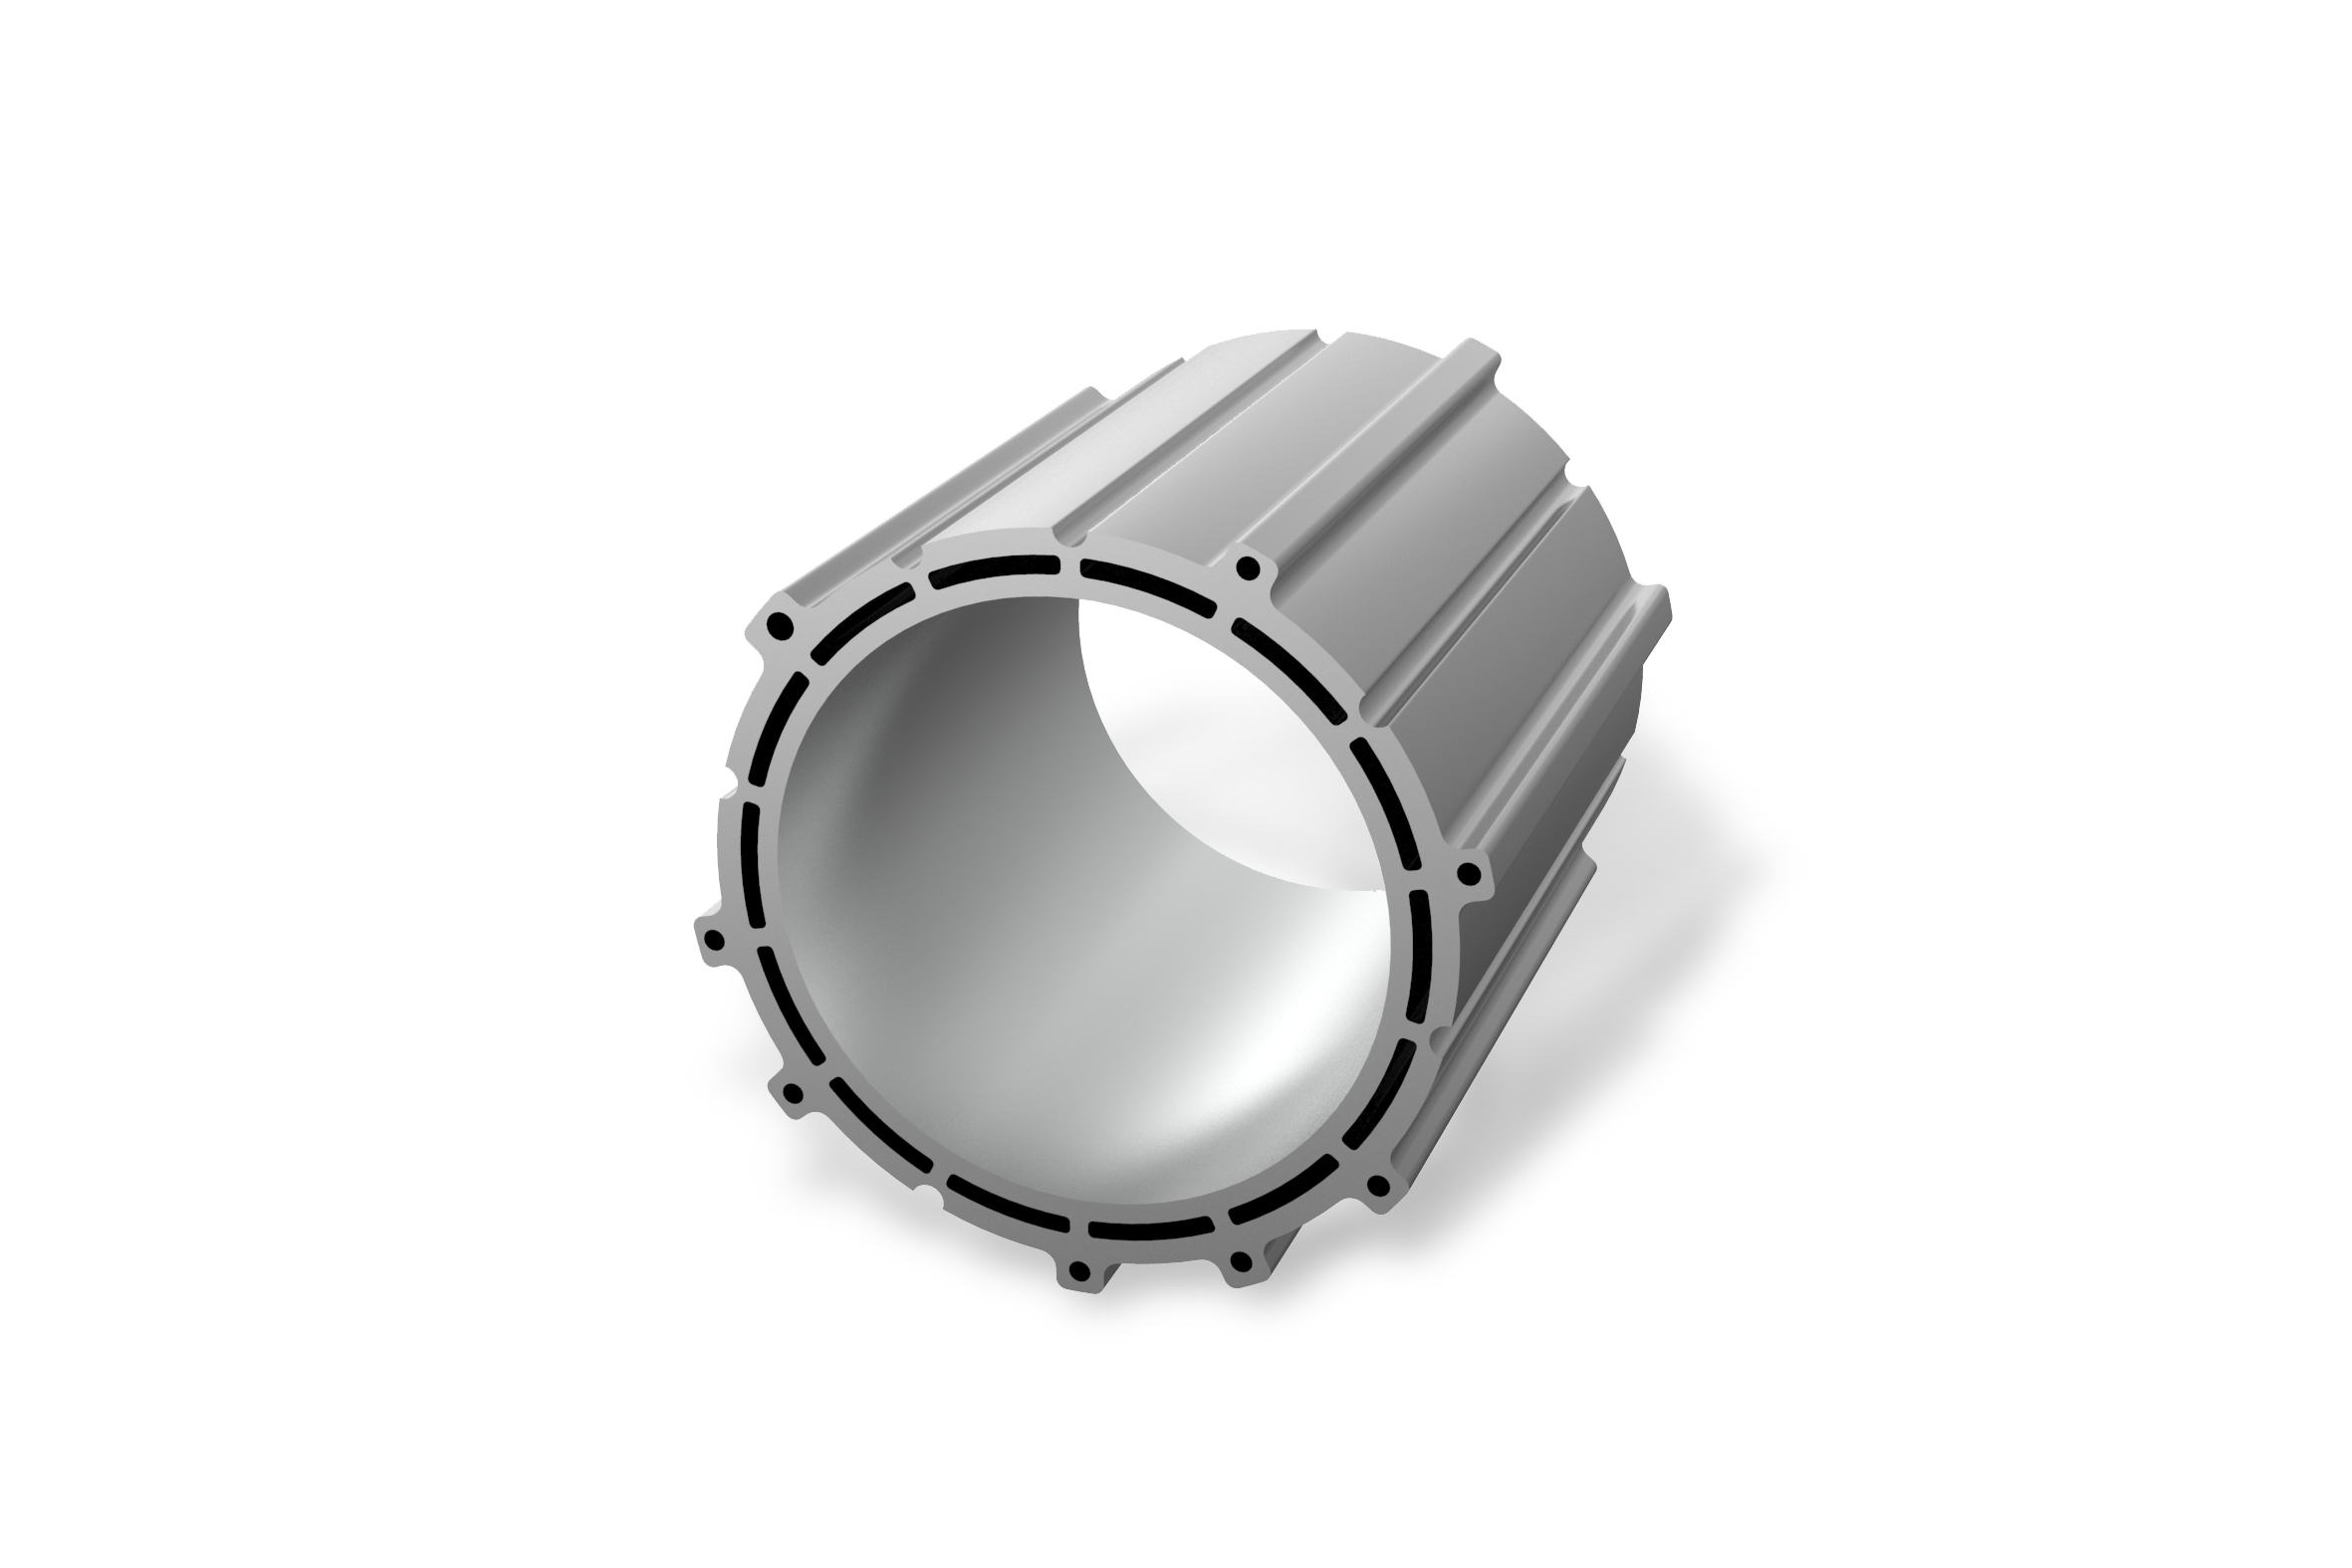
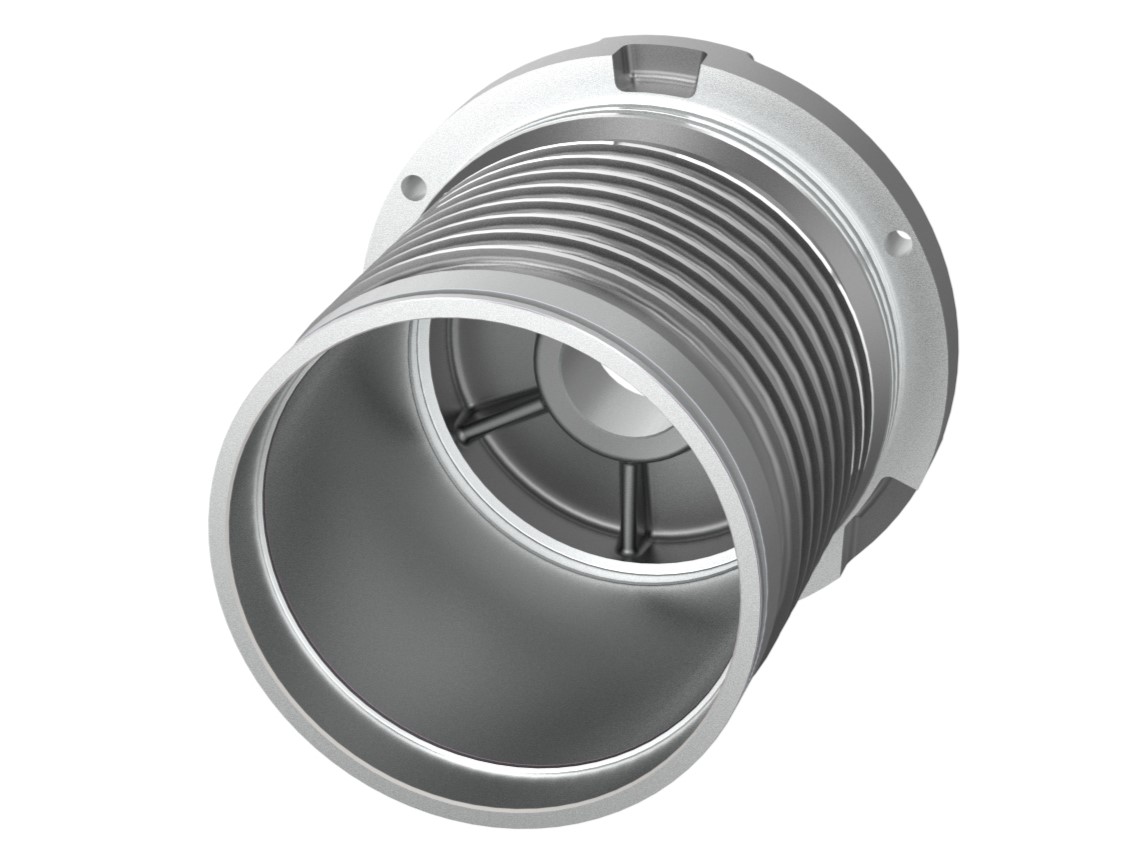
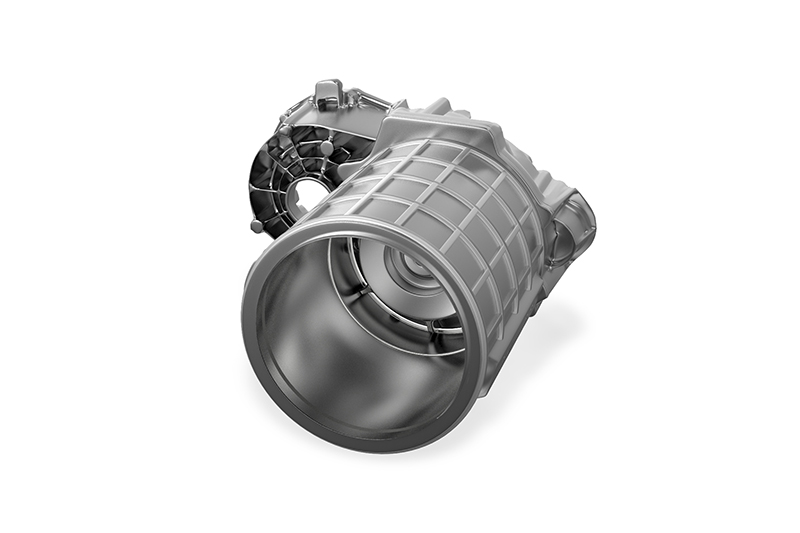
Os fabricantes e fornecedores de automóveis estão enfrentando novos desafios quando se trata de componentes para motores elétricos. O exemplo da carcaça de um motor elétrico mostra o tamanho desses desafios: Em comparação a uma carcaça de transmissão, esta deve ser fabricada dentro de tolerâncias significativamente menores, já que a precisão tem uma influência decisiva na eficiência do motor elétrico. 

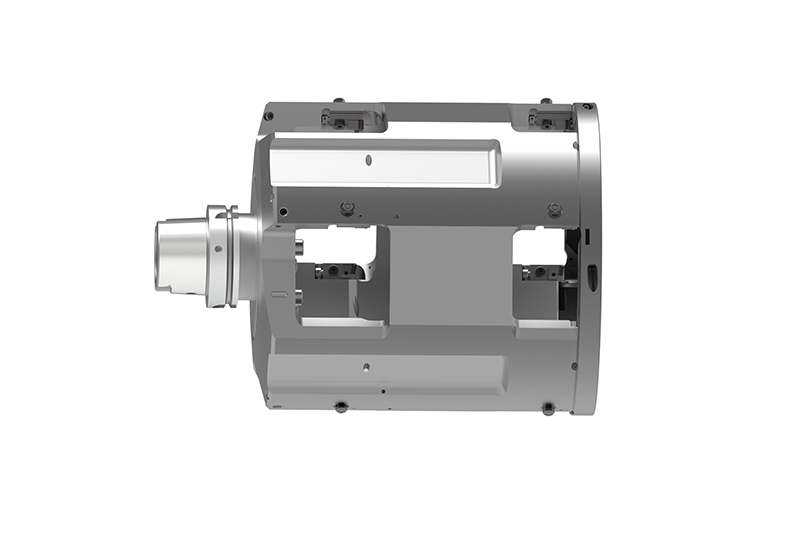
Além disso, devido à estrutura especial, como canais de refrigeração integrados, a carcaça do motor elétrico é, de modo geral, bem mais fina do que a carcaça de transmissão. Além disso, buchas de rolamento feitas de materiais em aço são pressionadas em algumas dessas caixas. Os escudos de proteção especiais na ferramenta garantem que os cavacos de aço não entrem em contato com os cavacos de alumínio durante a usinagem e as danifiquem. 

さまざまなハウジングタイプの機械加工条件&特性

Procedura di base per la lavorazione del corpo statore 

Sia il processo di lavorazione sia gli stessi utensili vengono realizzati a seconda della situazione dimensionale, dell’impianto industriale e del sistema di serraggio. Questo mantiene le forze di taglio che agiscono sul componente al livello più basso possibile. La suddivisione della lavorazione del foro statore avviene in tre passaggi: prelavorazione, semifinitura e lavorazione di precisione. 
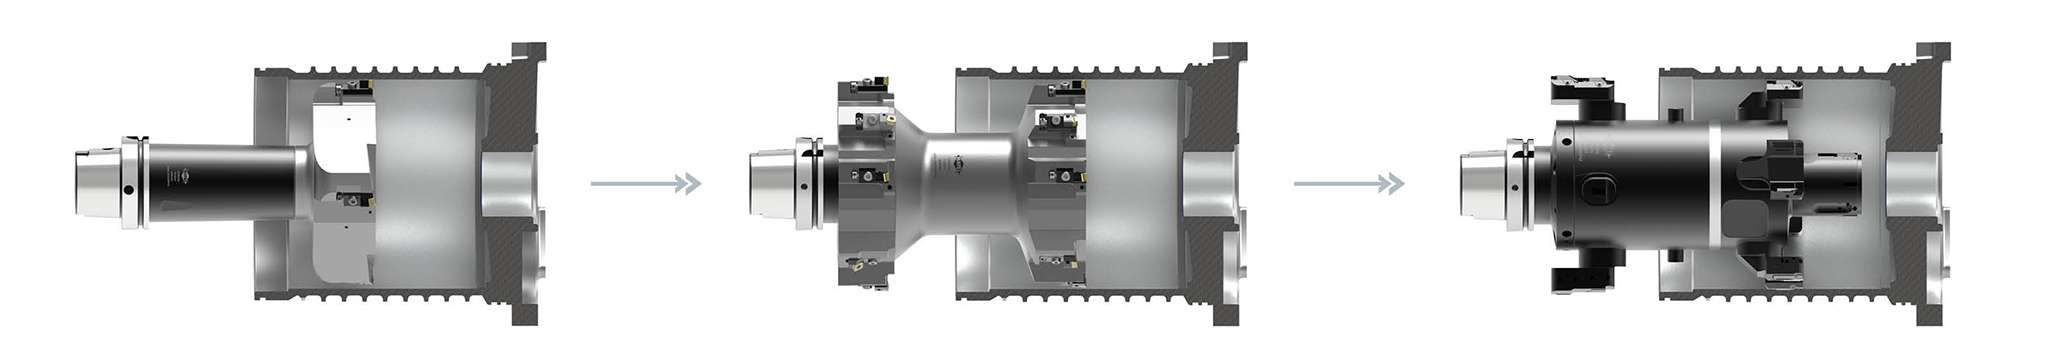
Basic procedure for machining of stator housings
Stator housing external machining

Lavorazione esterna del corpo statore
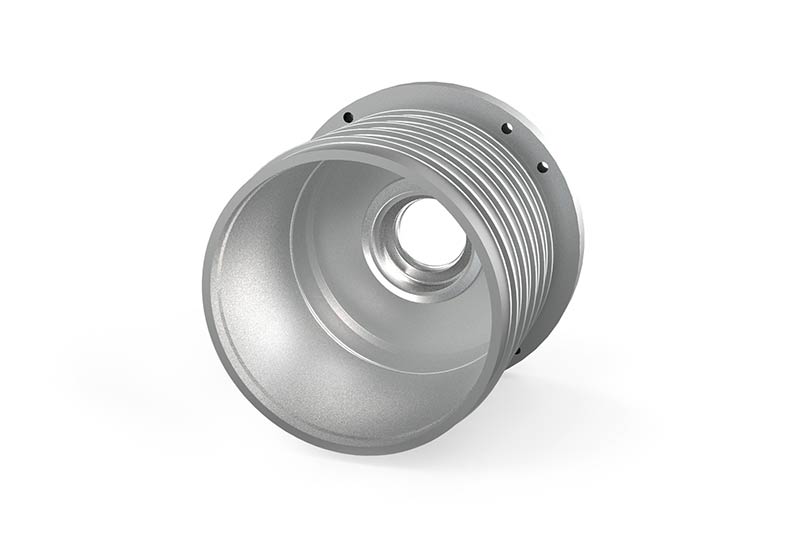
La lavorazione esterna dei corpi statore per i motori elettrici è un compito molto impegnativo. Questi corpi, spesso di forma tubolare o a campana, sono fondamentali per l’efficienza del motore elettrico. Durante il processo si devono superare diverse sfide. I corpi in alluminio a parete sottile con alette integrate per il circuito di raffreddamento richiedono la massima precisione in termini di accuratezza del diametro, tolleranze di forma e di posizione. È molto importante la concentricità tra i diversi diametri. 

Pre-machining
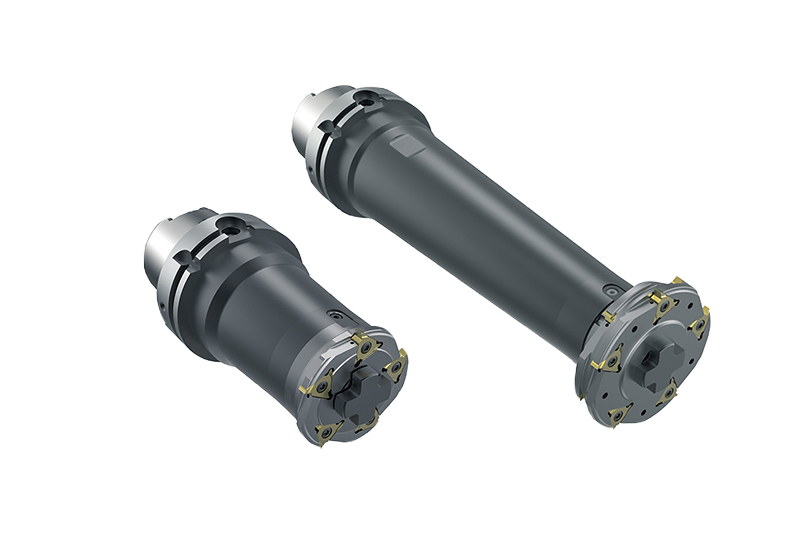
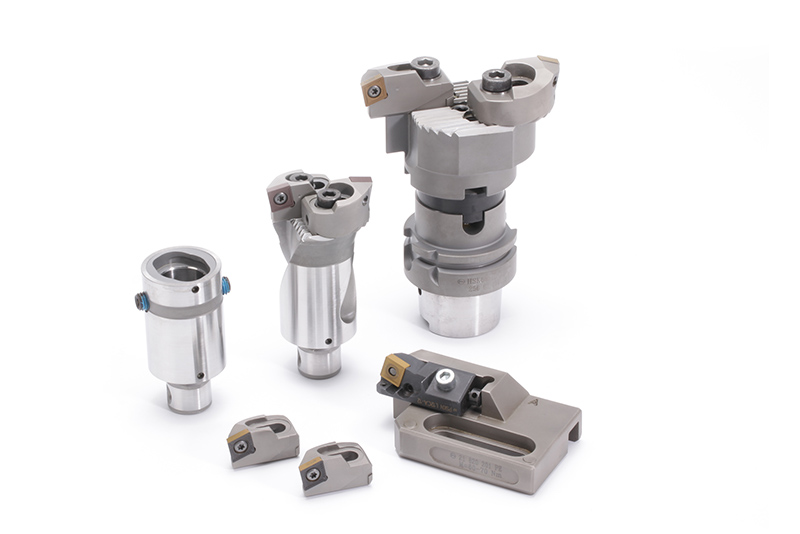
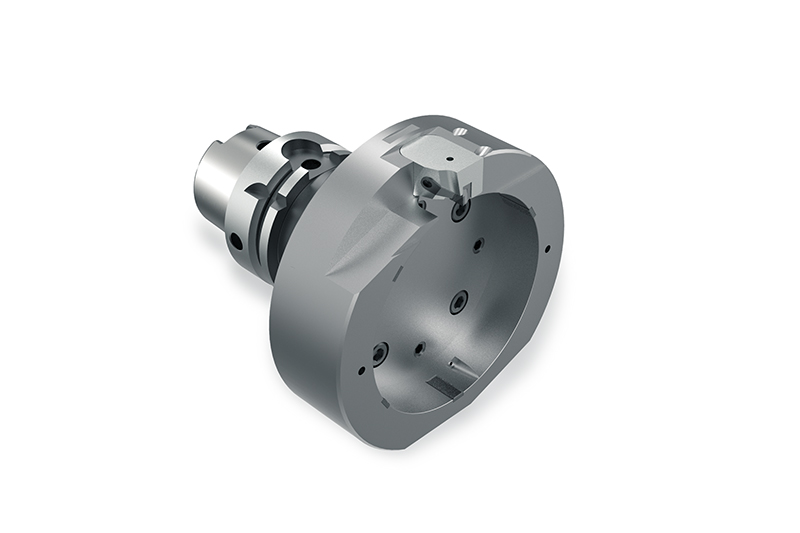
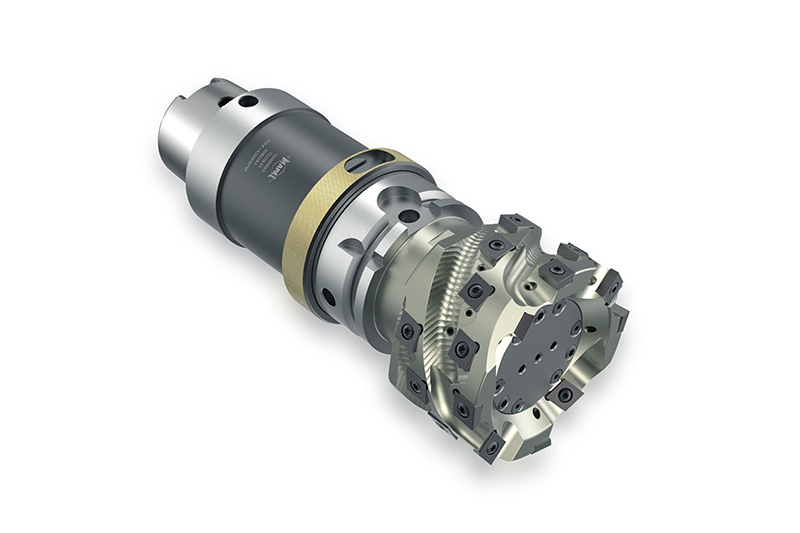
  • Helixfräser mit ISO-Wendeschneidplatten

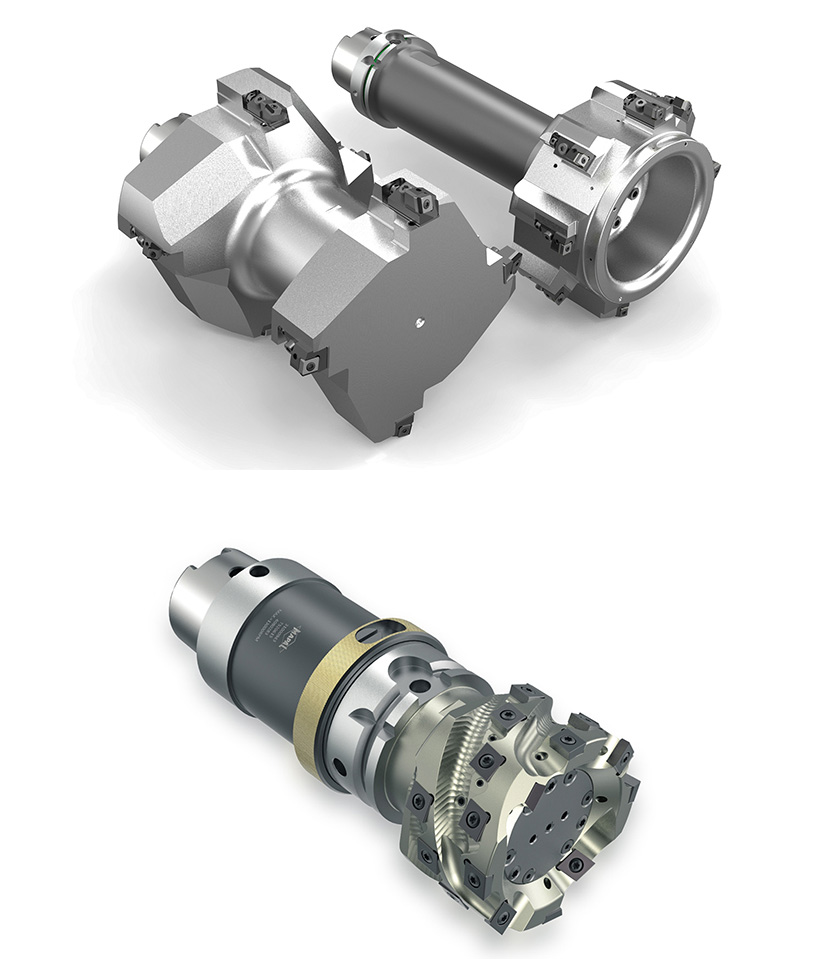
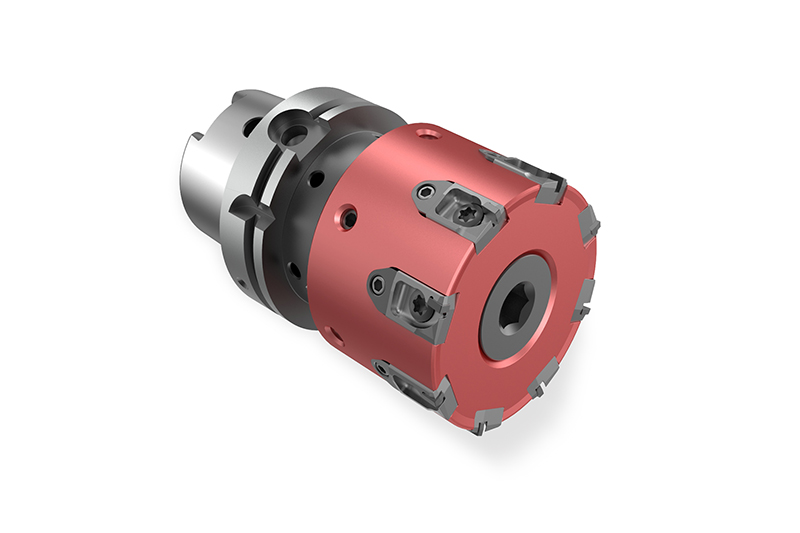
    Helix milling cutter with ISO indexable inserts

    Roughing of outer diameter and surface

    • Coated ISO indexable inserts made of carbide or PCD-tipped indexable inserts
    • Reduced cutting forces
    • Standard product
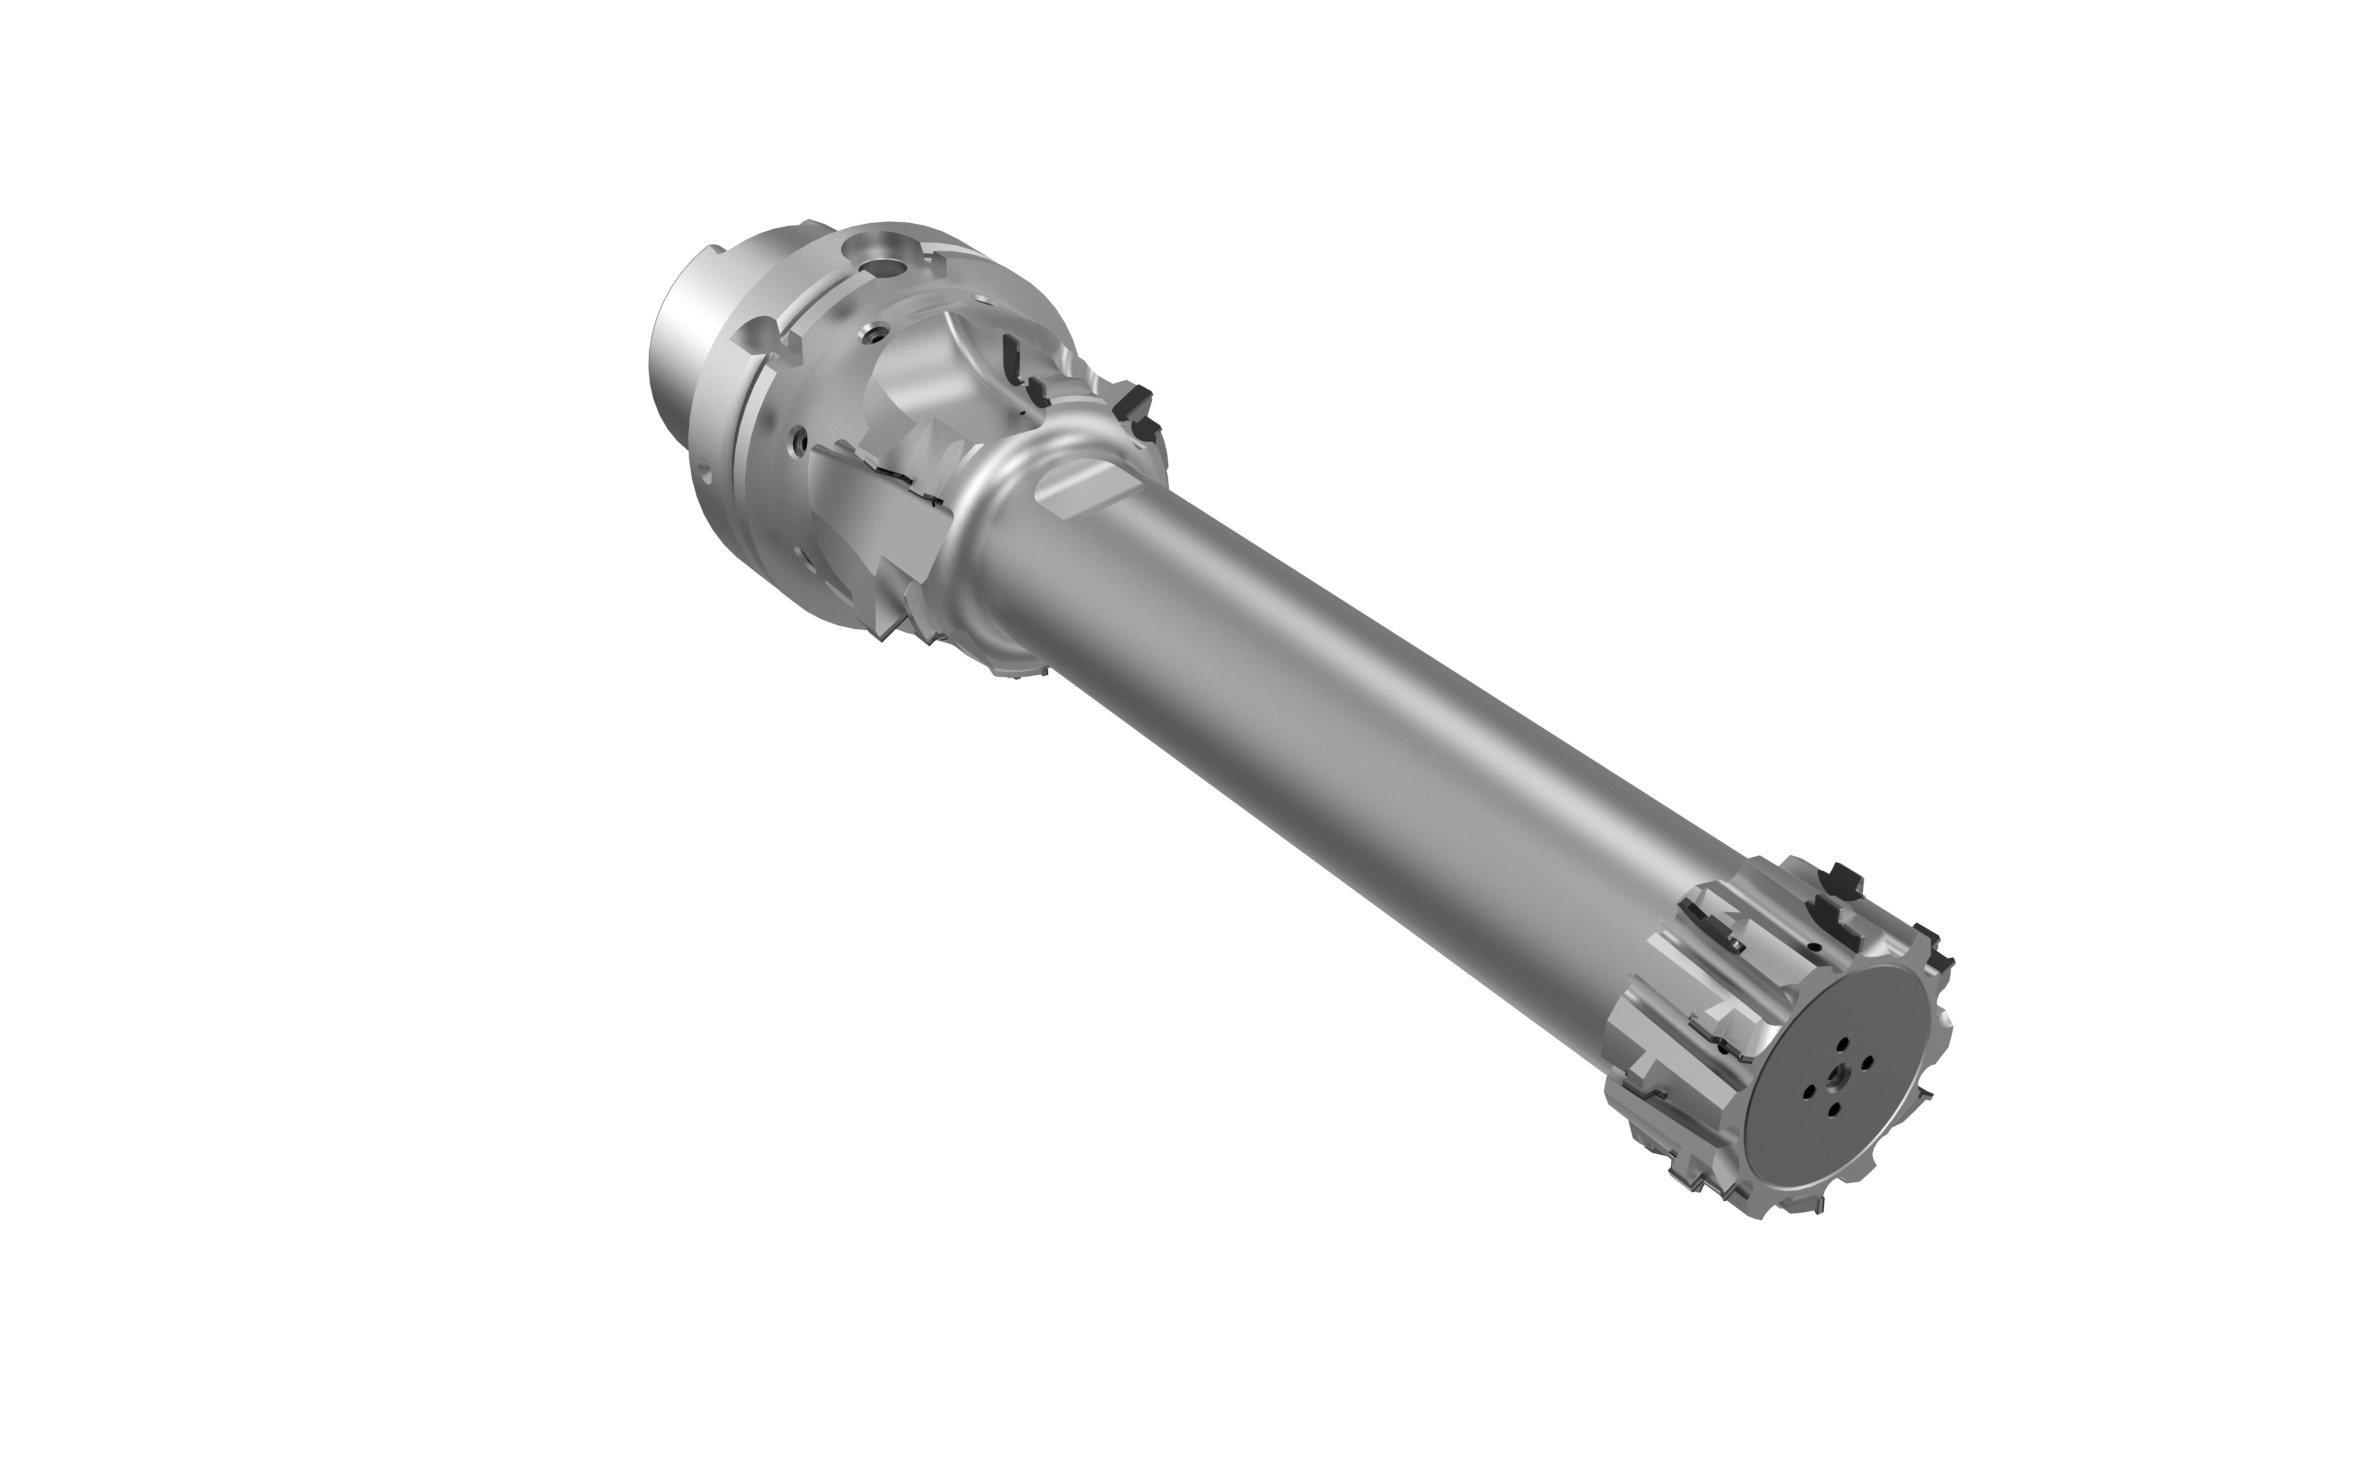
    • HSK extension for different machining depths

  • ISO boring tool

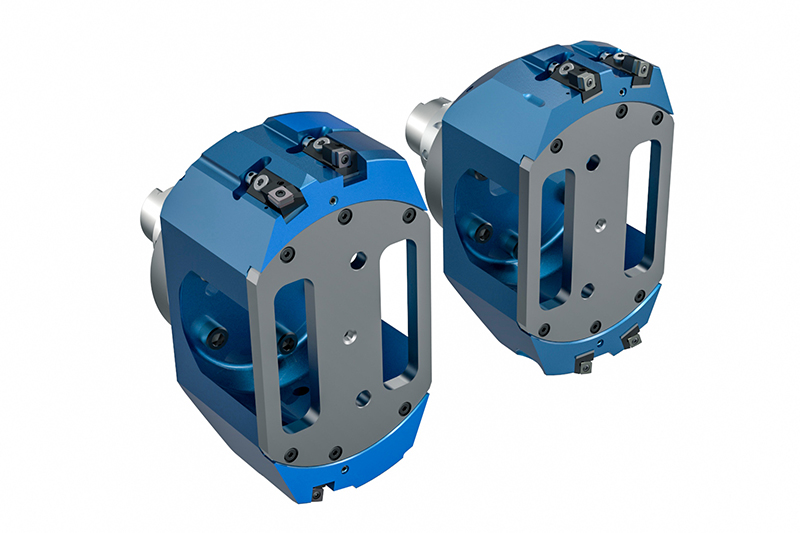
    Roughing of outer diameter

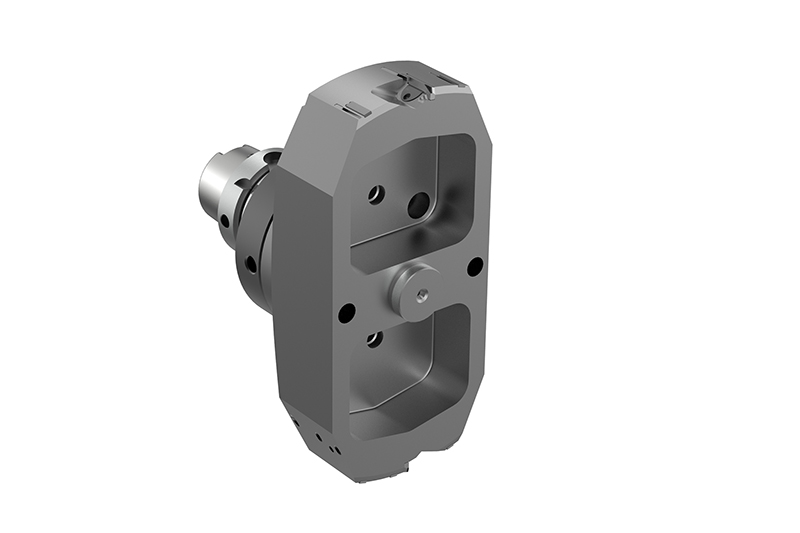
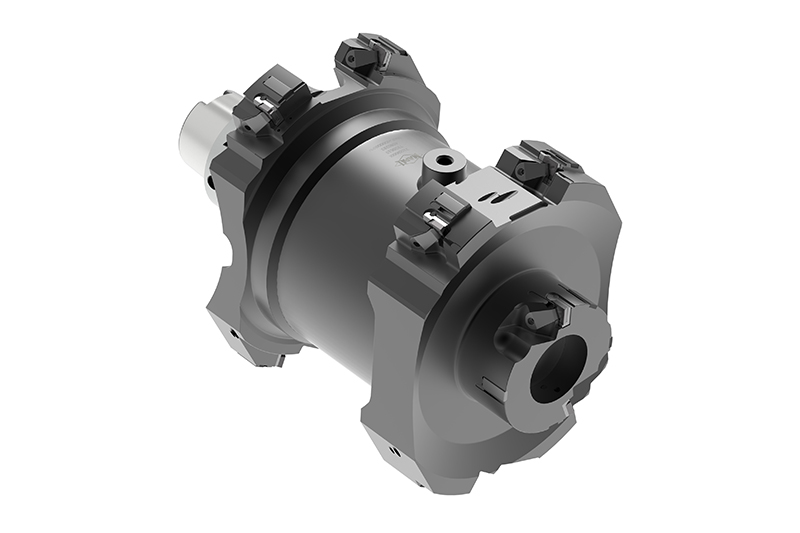
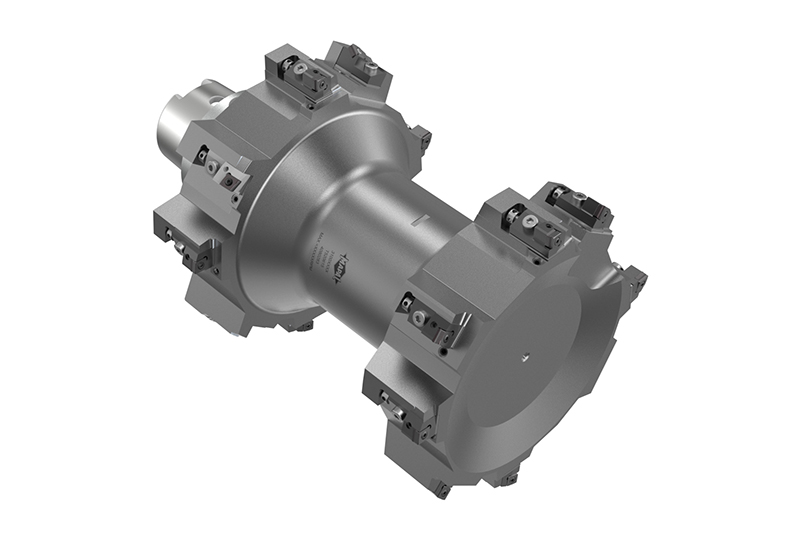
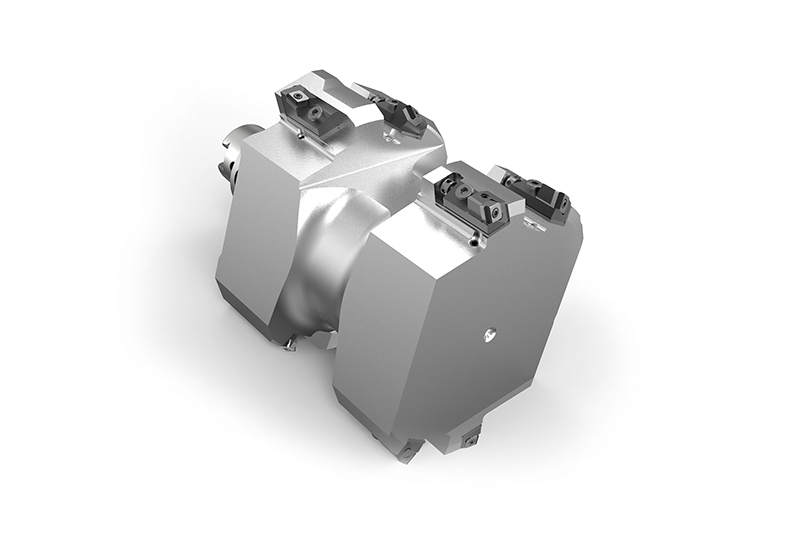
    • Multi-stage bell tool for external machining
    • ISO indexable inserts

  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

Finish machining
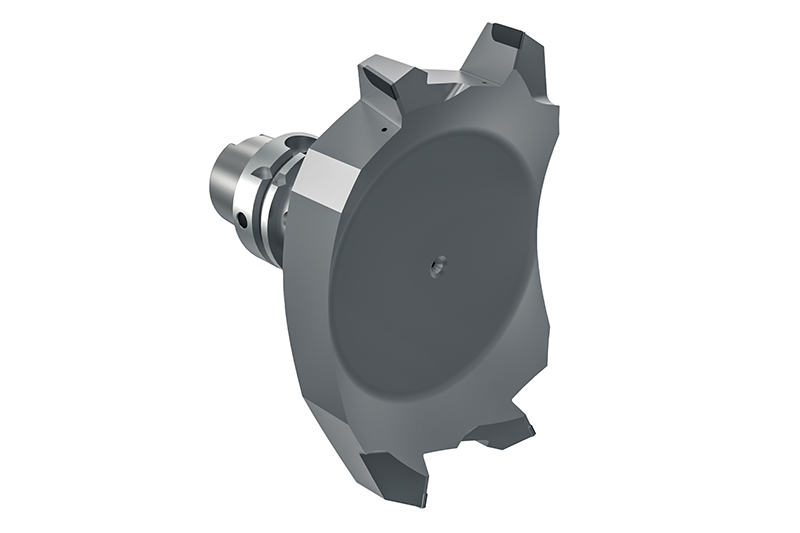
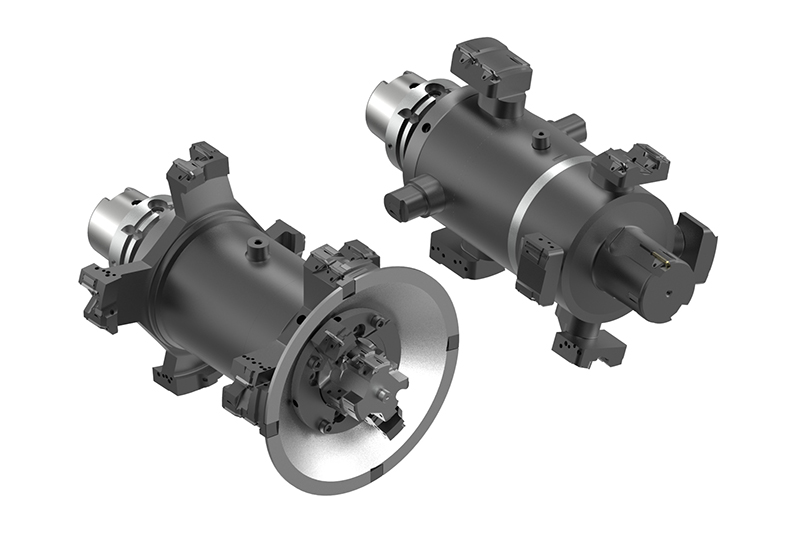
  • PCD MILLING CUTTER WITH SPECIAL CONTOUR

    PCD milling cutter with special contour

    Finishing the sealing groove

    • PCD form cutting edge
    • Perfect geometry of the individual recess contours
    • Optionally with vibration damper
    • Finish machining of all recesses in a single cut

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

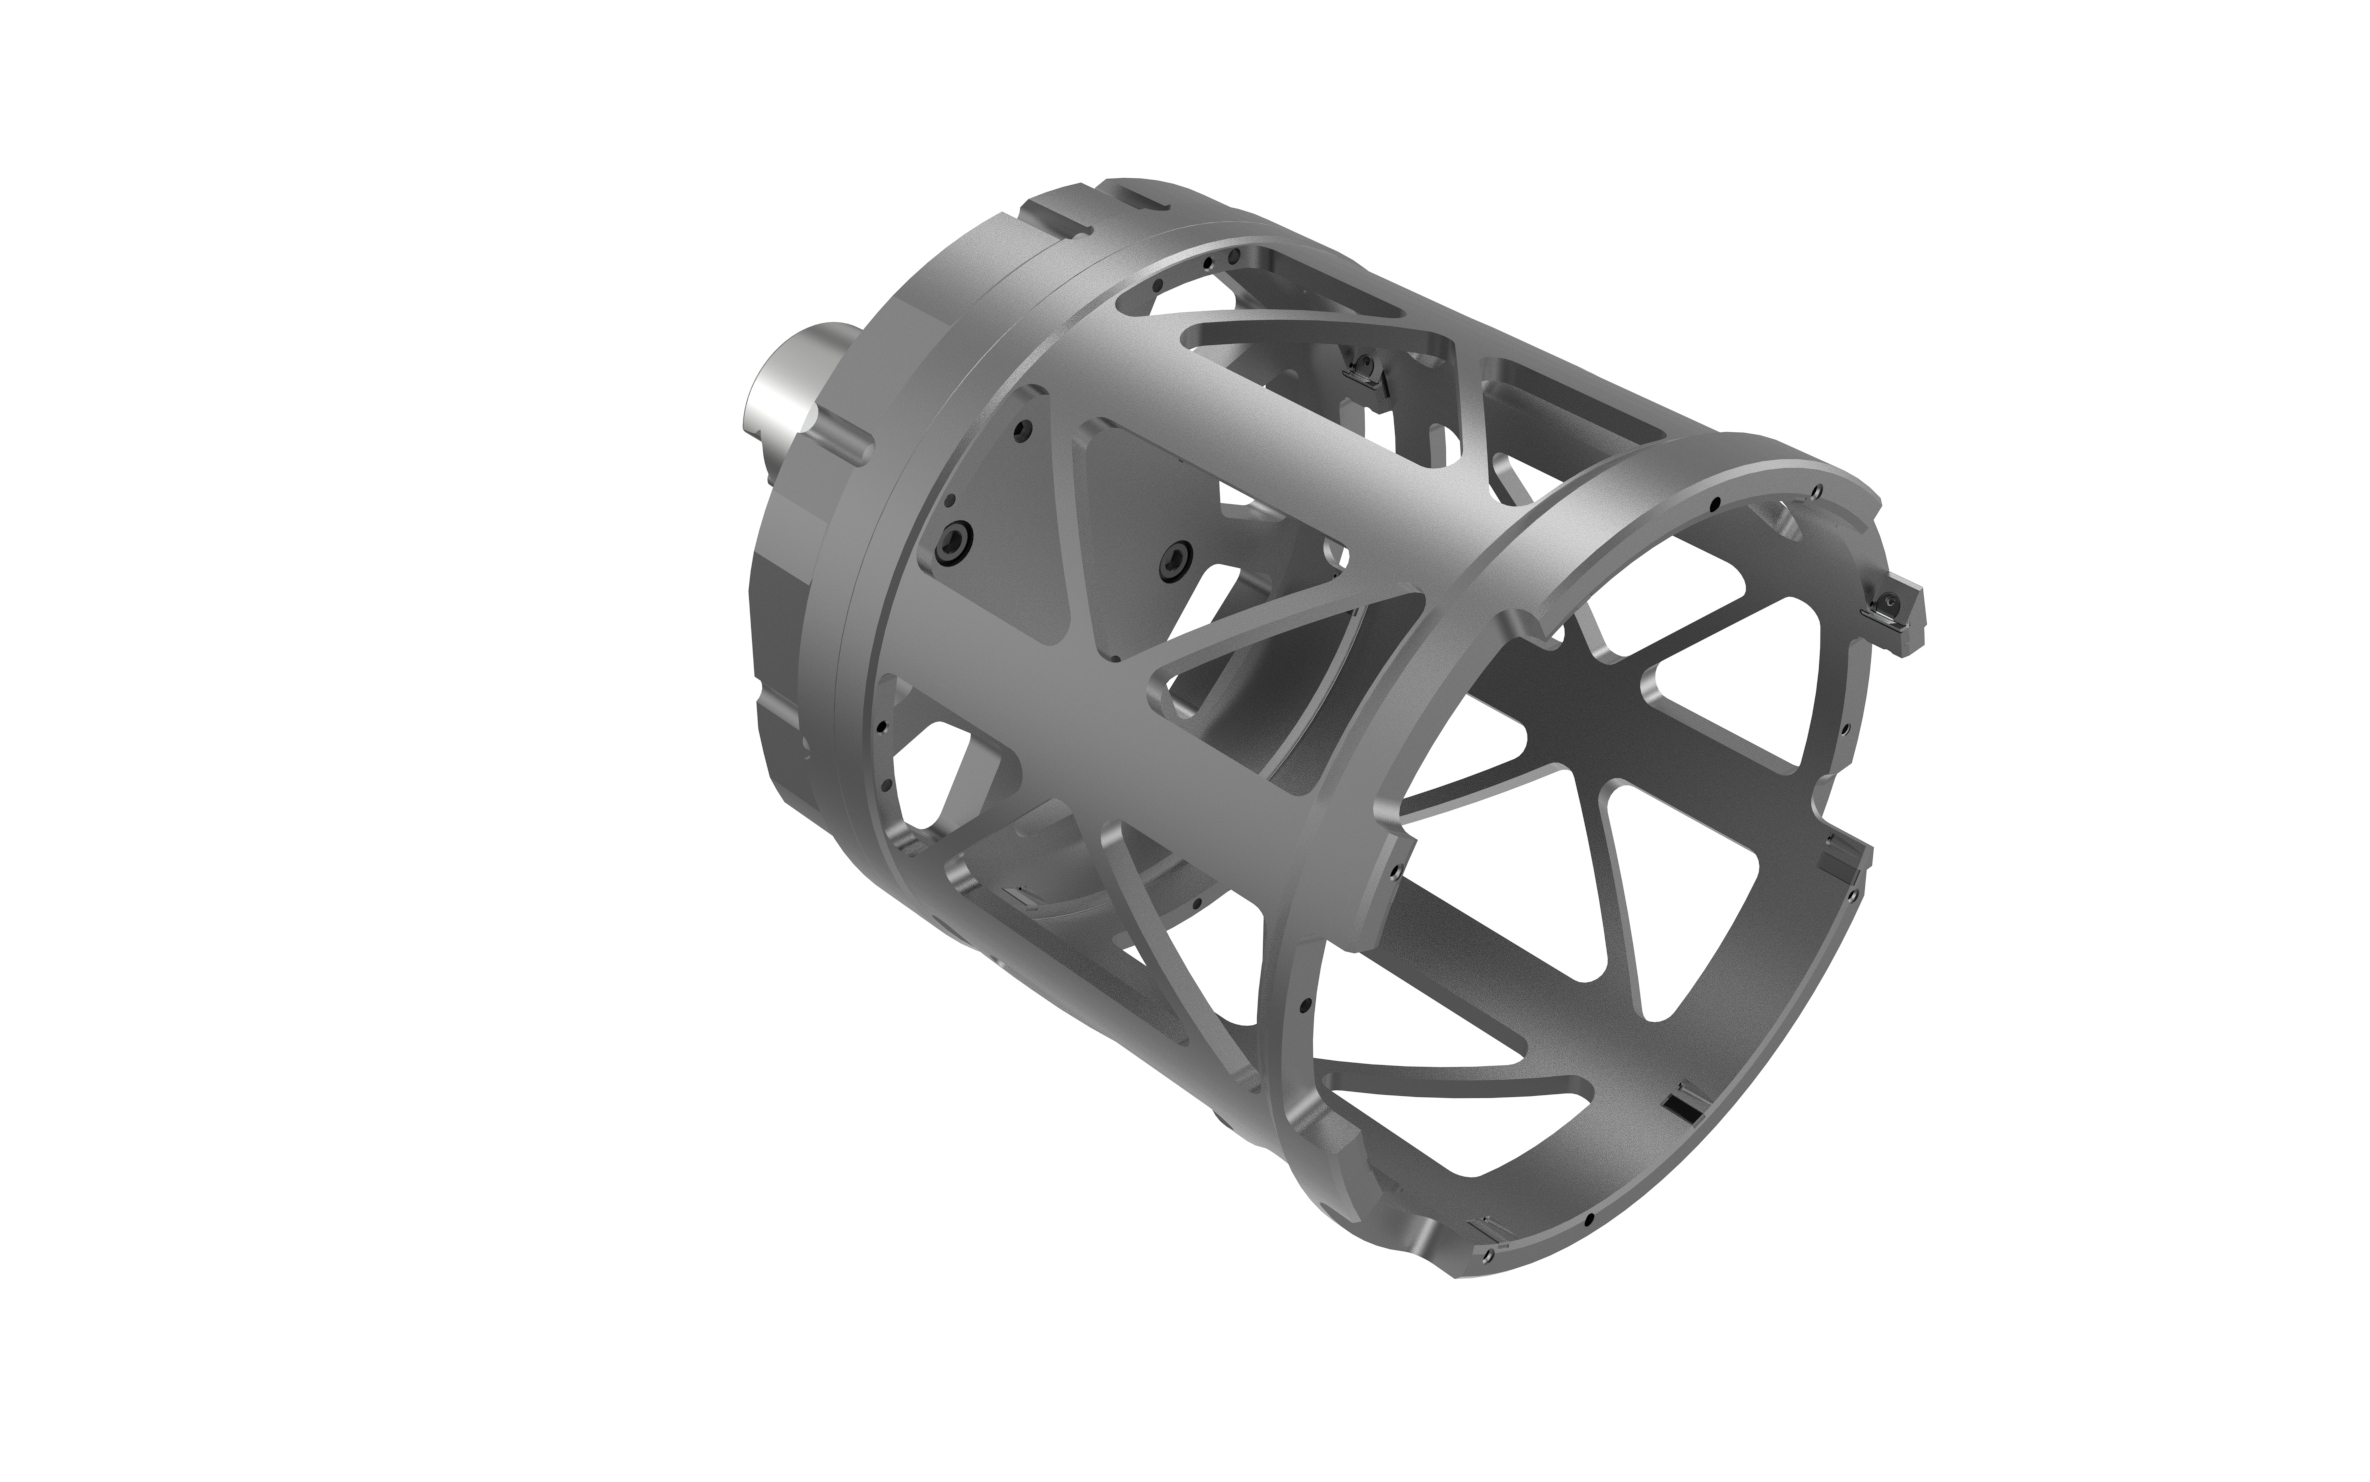
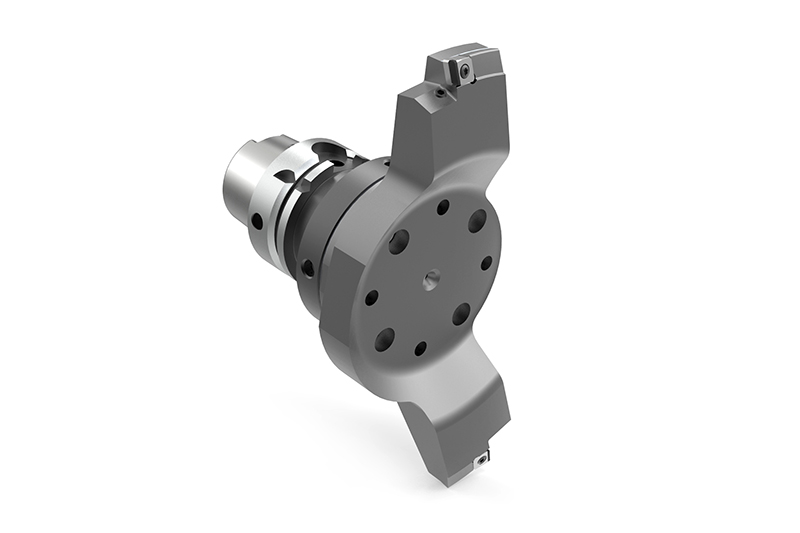
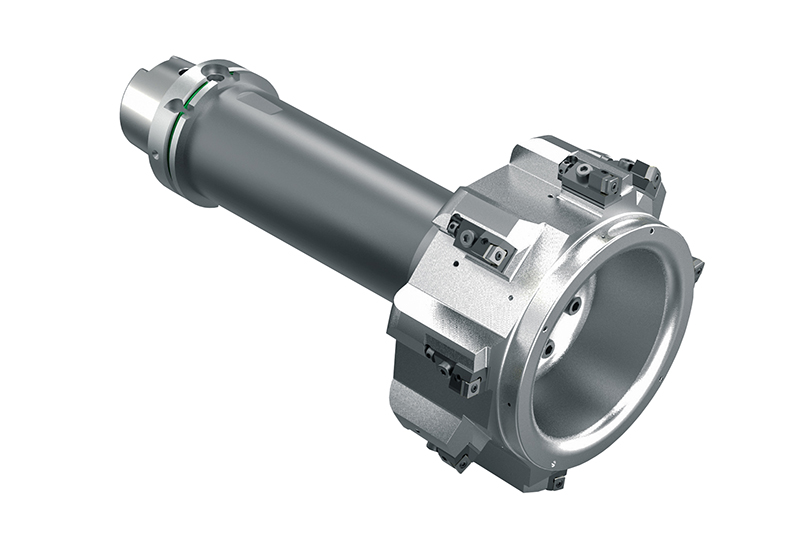
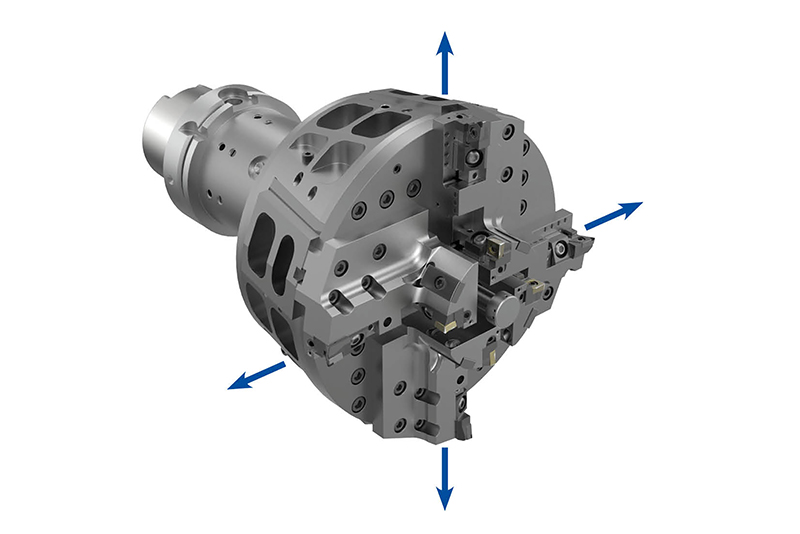
    Lightweight fine boring tool

    Finishing the outer diameter

    • Adjustable PCD cutting edges
    • Lightweight tool body
    • Up to Ø 260 mm machining diameter


Machining solutions for...
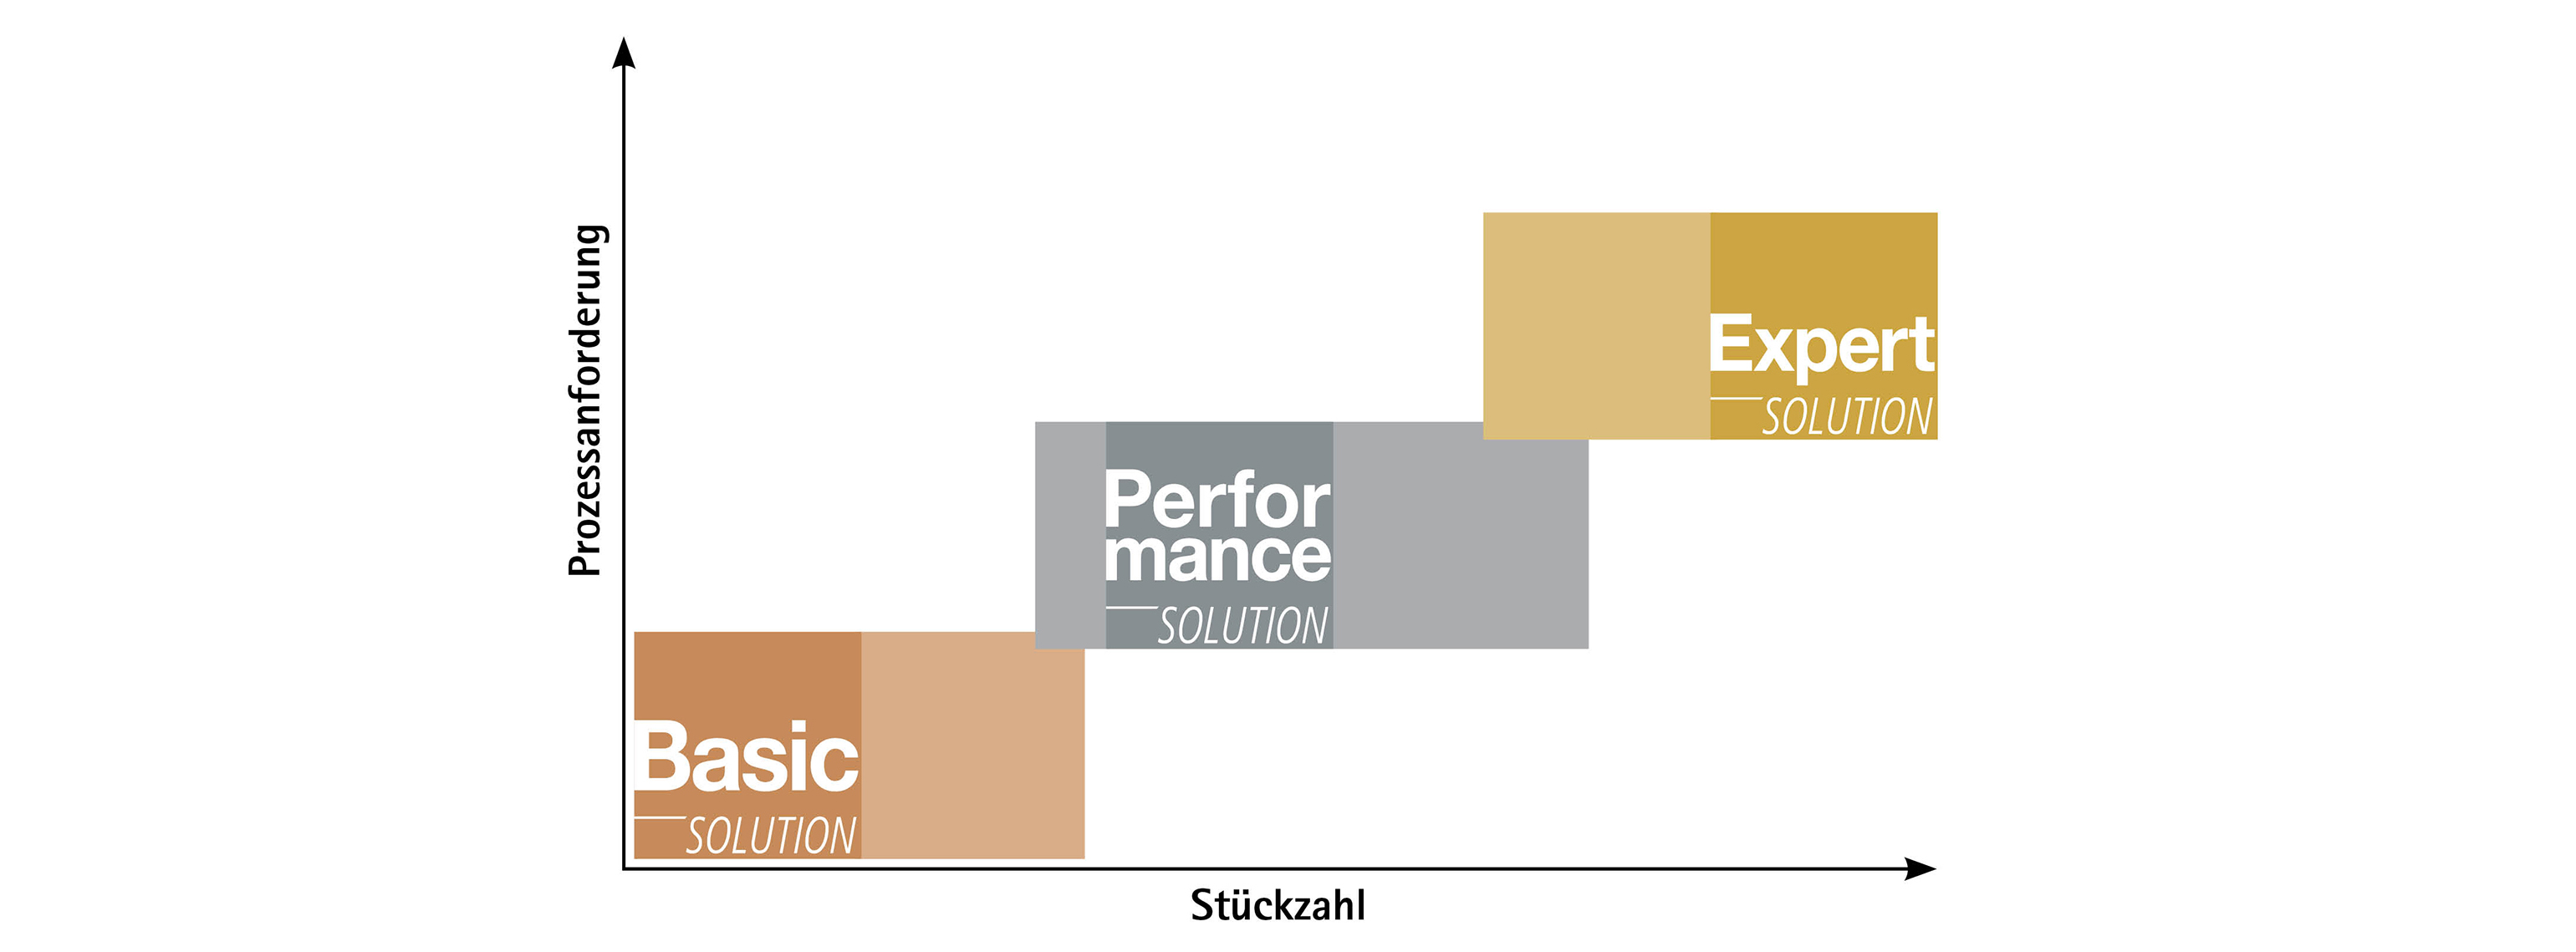
MAPAL Basic, Performance, Expert Line

Inne rozwiązania dotyczące obróbki

  • Furos de rolamento e posicionamento

    Com máxima concentricidade e circularidade

    Saiba mais
  • Außenreibahle mit EA-System

    Alargador exterior com sistema EA

    • Usinagem exterior do furo do rolamento

  • Planfräser mit PKD-Fräseinsätzen

    Fresa com pastilhas de PCD para fresamento de face

    • Geração de perfis de superfície definidos para vedação e superfícies de contato (por exemplo, estruturas de corte cruzado)
    • Qualidade de superfície Rz < 1


Outros componentes eletrificados