Primi passi nel settore della costruzione di stampi e matrici
L’aspettativa dei costruttori di stampi e matrici è un alto livello di competenza di processo e di prodotto da parte del loro produttore di utensili da taglio. Questo perché la vita utile degli stampi da produrre e la precisione dei pezzi stampati sono enormemente importanti al fine della competitività nella produzione di massa. Gli utensili devono quindi garantire massima precisione, lunga durabilità e, soprattutto, sicurezza dei processi.
Questi sono gli aspetti che hanno determinato il successo di MAPAL in settori come l'industria automobilistica, l'ingegneria meccanica o l'industria aerospaziale. È quindi logico che il produttore di utensili di precisione offra anche soluzioni efficienti ed economiche per l'intero processo di lavorazione nella costruzione di stampi e matrici. Utensili ad alte prestazioni versatili e precisi, nonché portautensili specifici con contorni sottili e concentricità precisa minimizzano il lavoro di lucidatura e rilavorazione, assicurando una qualità di superficie costante durante il processo di fresatura. Essi consentono inoltre notevoli risparmi sui costi dell’intero processo.
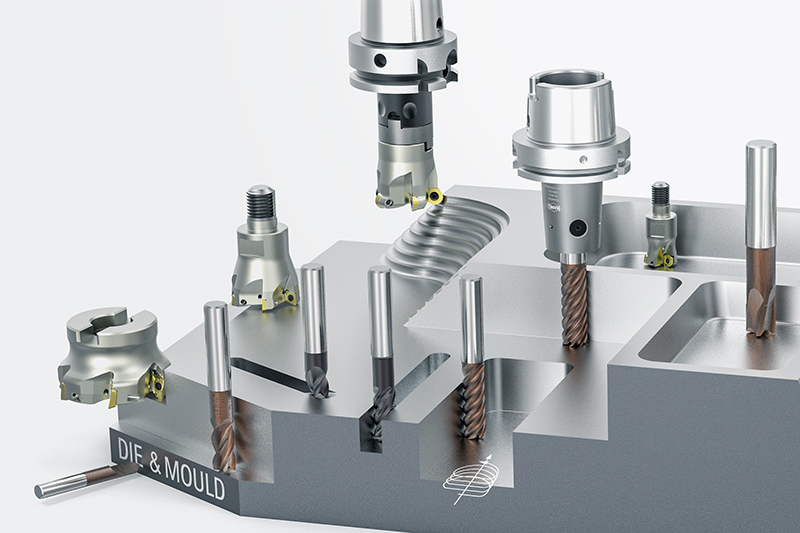
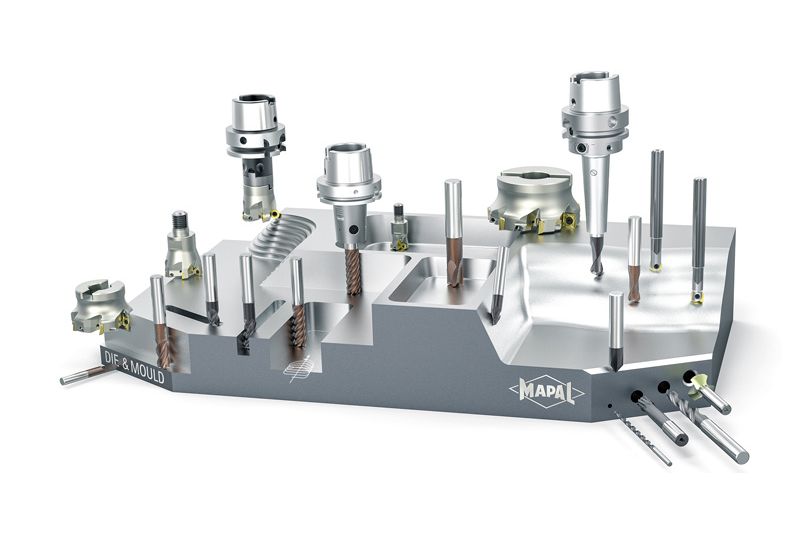
Assortimento di utensili per la costruzione di stampi
Frese in metallo duro integrale
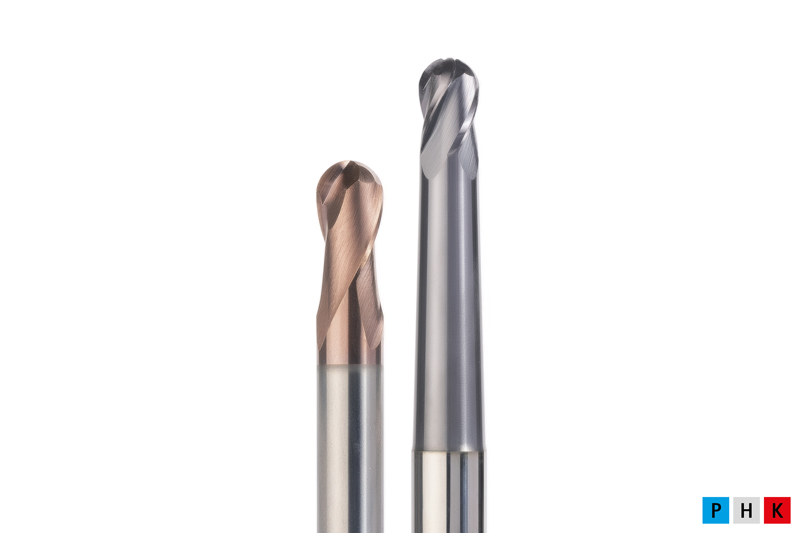
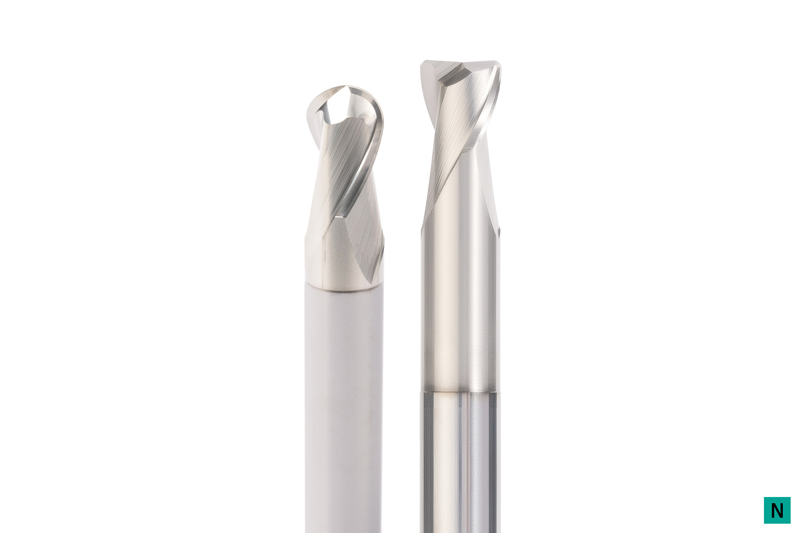
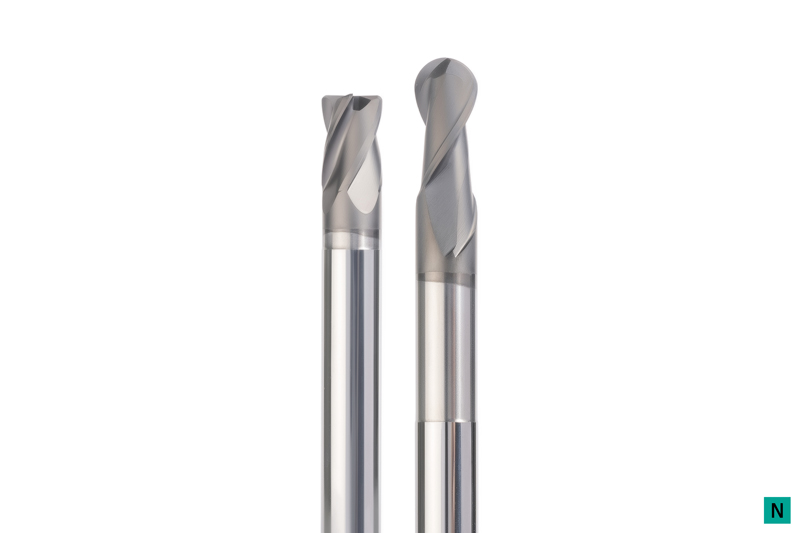
OptiMill-3D-BN
Frese a profilo sferico
Lavorazione ad alta precisione di contorni 3D
Range ø: 0,10 - 20,00 mm
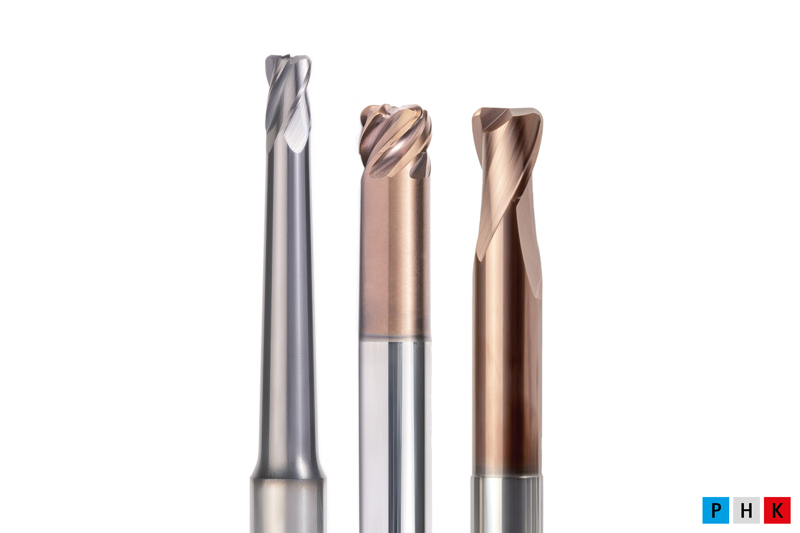
OptiMill-3D-CR
Frese a profilo torico
Fresatura a raggio angolare ad alta precisione
Range ø: 0,10 - 20,00 mm
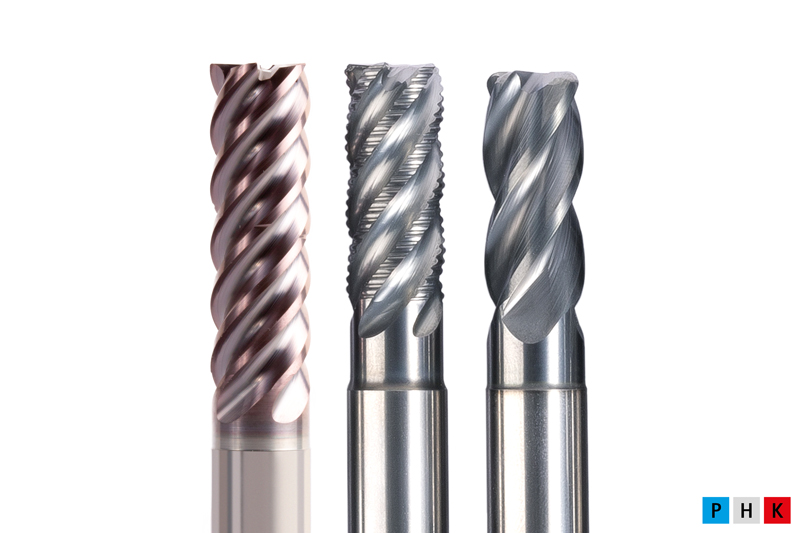
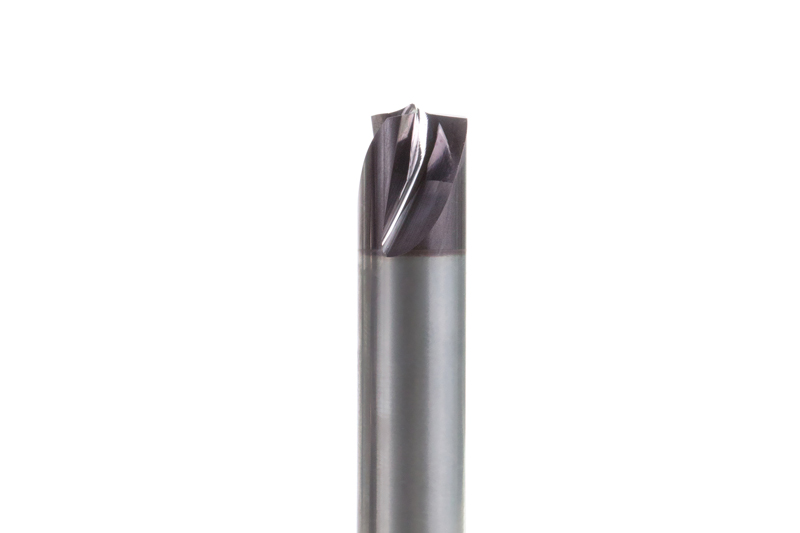
OptiMill Frese a spallamento retto
Frese a spallamento retto
Ideali per sgrossatura, finitura, fresatura trocoidale e fresatura di tasche
Range ø: 2,00 - 12,00 mm
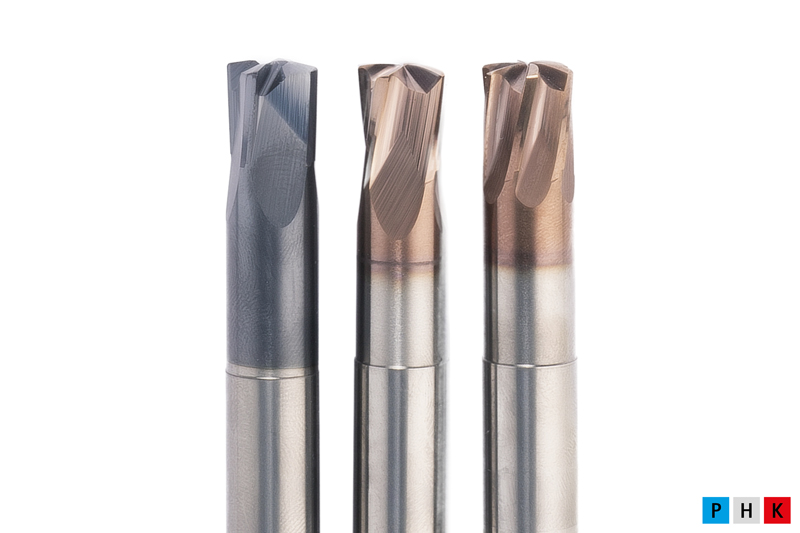
OptiMill-3D-HF
Frese ad elevato avanzamento
Ideali per la lavorazione ad alto avanzamento con grande volume di asportazione di materiale ed elevata sicurezza dei processi
Range ø: 2,00 - 16,00 mm
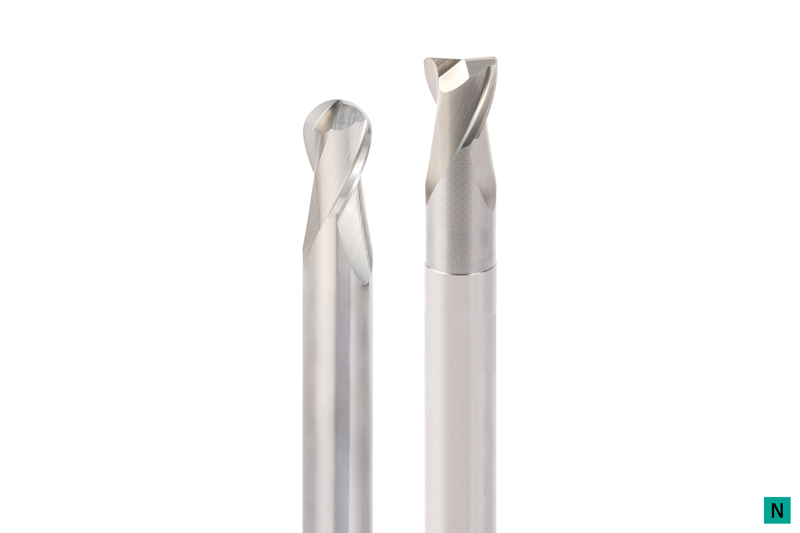
OptiMill-3D-Alu
Frese a profilo sferico e torico
Lavorazione ad alta precisione di contorni 3D
Range ø: 1,00 - 20,00 mm
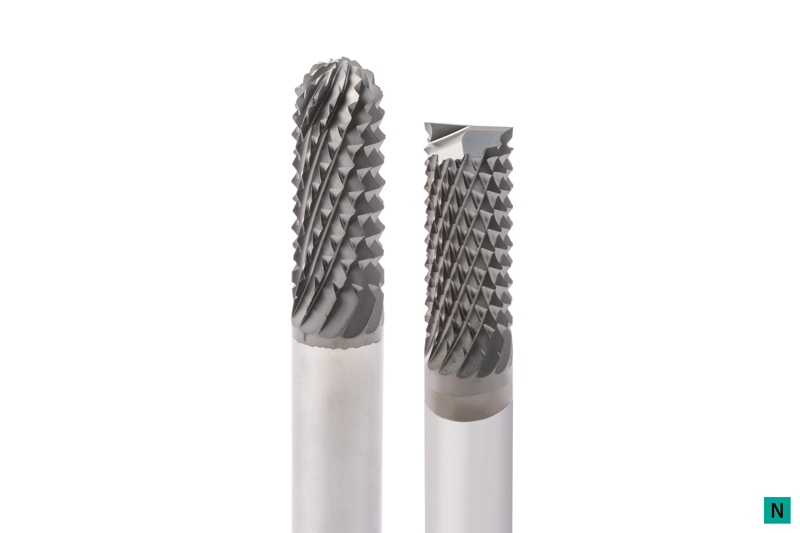
OptiMill-Graphite-MT
Frese a profilo sferico e a spallamento retto
Frese multidente per sgrossatura per elevate velocità di asportazione con elettrodi di grafite
Range ø: 3,00 - 16,00 mm
OptiMill-3D-Graphite
Frese a profilo sferico e torico
Adatte per la lavorazione di elettrodi di grafite
Versioni diverse a seconda della situazione di lavorazione
Range ø: 0,20 - 12,00 mm
OptiMill-3D-Copper
Frese a profilo sferico e torico
Geometria speciale per la lavorazione di elettrodi di rame e leghe non ferrose dure
Range ø: 0,10 - 20,00 mm
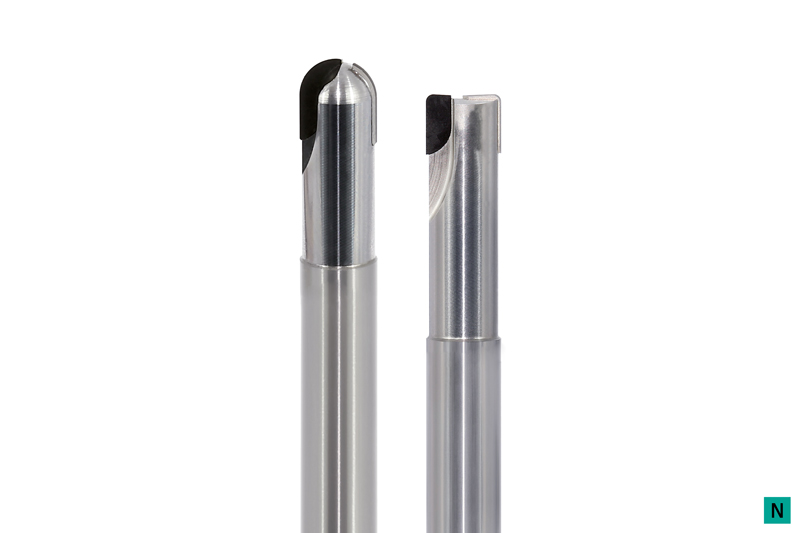
OptiMill-Diamond
Frese a profilo sferico, torico e a spallamento retto
Taglienti in PCD per un’elevata durabilità
Range ø: 3,00 - 12,00 mm
Frese con taglienti sostituibili
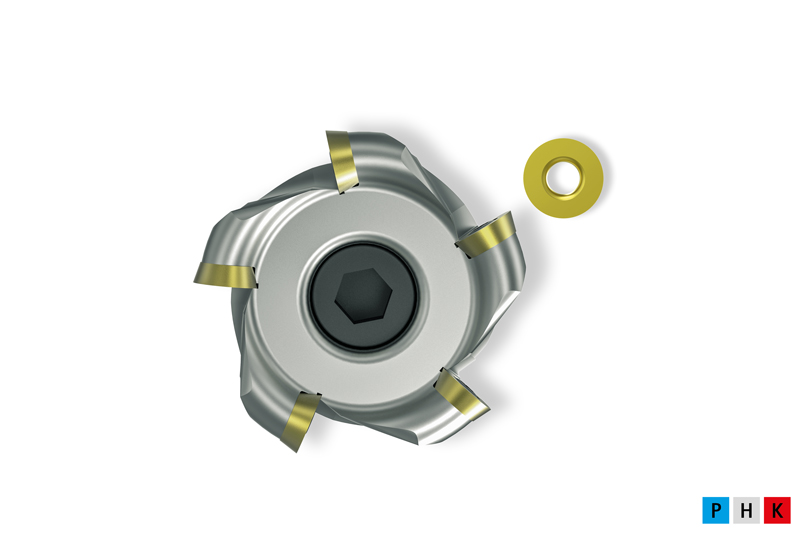
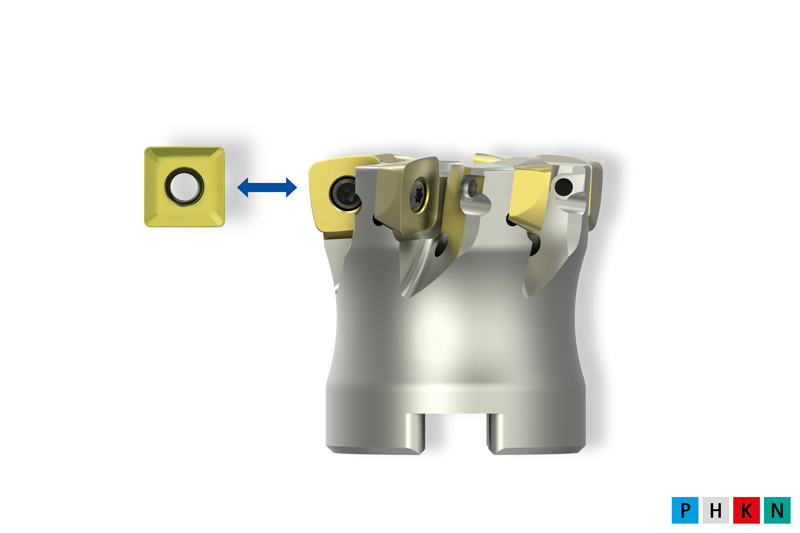
NeoMill-ISO-360
Frese ad inserti tondi
Ideali per la sgrossatura e la prefinitura
Range ø: 10,00 - 160,00 mm
NeoMill-3D-Finish
Frese di finitura
Ideali per la finitura di superfici a 90°, superfici piane e complesse
Range ø: 16,00 - 42,00 mm
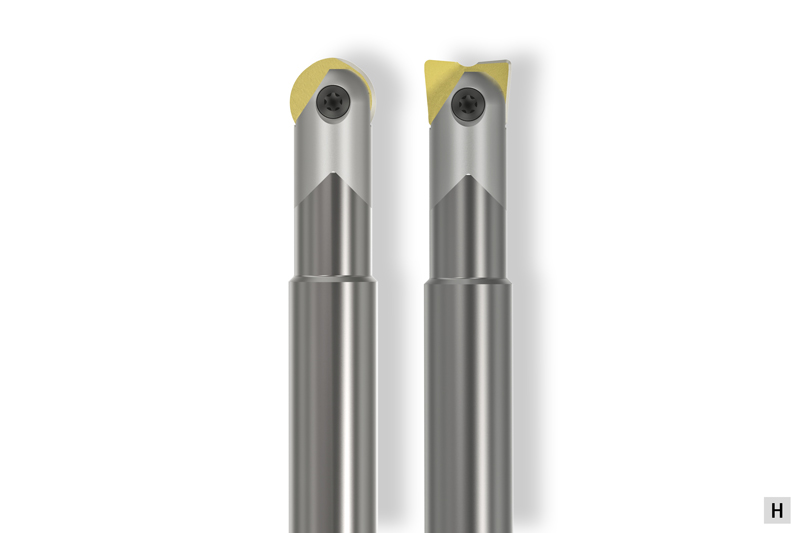
NeoMill-3D-Ballnose/-Torus
Frese a profilo sferico e torico
Un corpo base con inserti a profilo sferico o torico per prefinitura e finitura
Range ø: 8,00 - 32,00 mm
NeoMill-2/4-HiFeed90
Frese a spallamento retto/90° a elevato avanzamento
Sistema di utensili universale per la massima produttività
Range di ø: 16,00 - 200,00 mm
Foratura | Svasatura
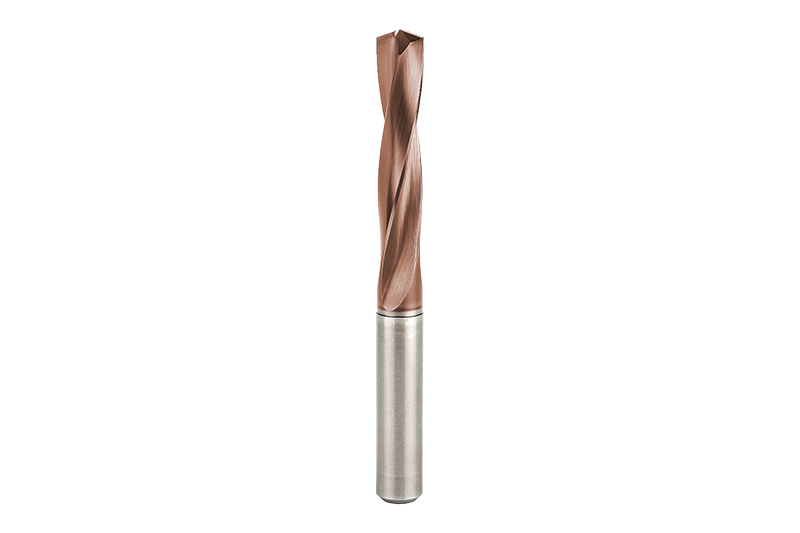
ECU-Drill-Steel
Punta in metallo duro integrale
Punta in metallo duro integrale a due taglienti con un ottimo rapporto qualità/prezzo
Vasto campo di applicazioni
Geometria collaudata per un’elevata precisione e sicurezza dei processi
Range di Ø: 1,00 - 20,00 mm
MEGA-Drill-Hardened
Punta in metallo duro integrale ad alte prestazioni
Punta in metallo duro integrale a due taglienti con rivestimento e geometria ottimali per la lavorazione di materiali temprati nella totale sicurezza dei processi
Nuova micro e macro geometria
Range di Ø: 2,55 - 16,00 mm
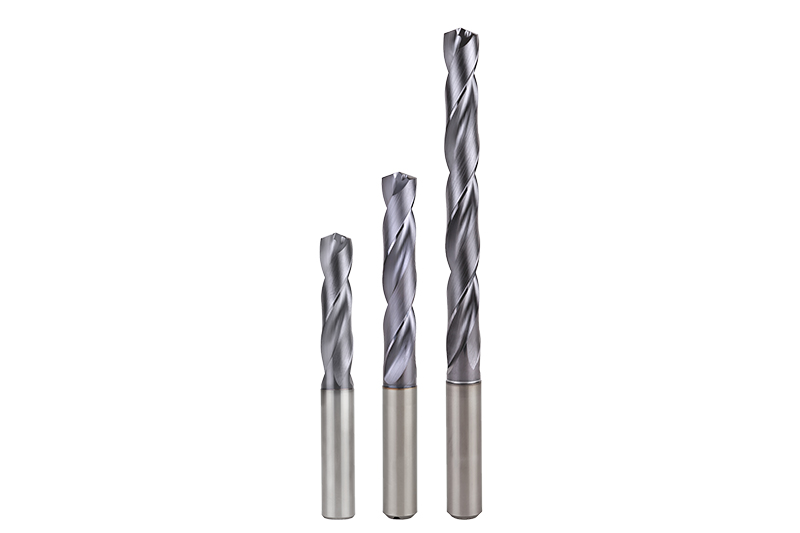
MEGA-Drill-Steel-Plus
Punta in metallo duro integrale ad alte prestazioni
Punta in metallo duro integrale a due taglienti con rivestimento e geometria ottimali per la lavorazione dell’acciaio
Geometria ottimizzata della scanalatura per trucioli e preparazione taglienti modificata
Range di Ø: 3,00 - 25,00 mm
Tritan-Drill-Steel
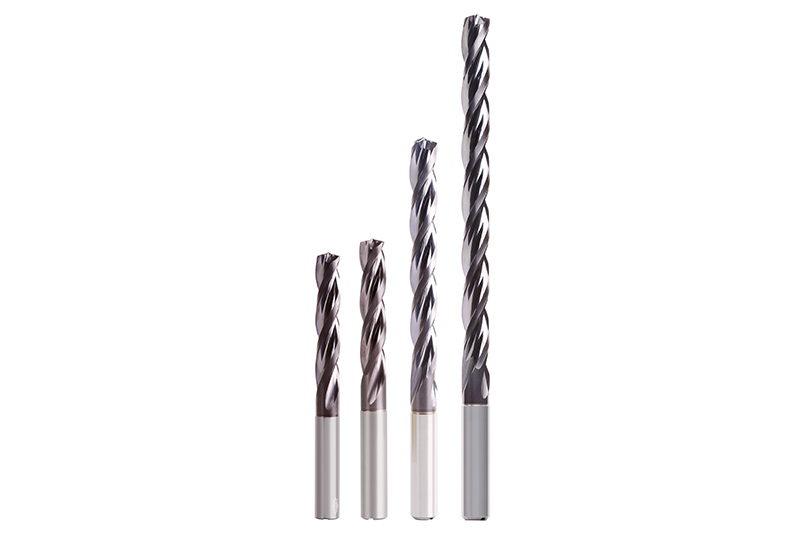
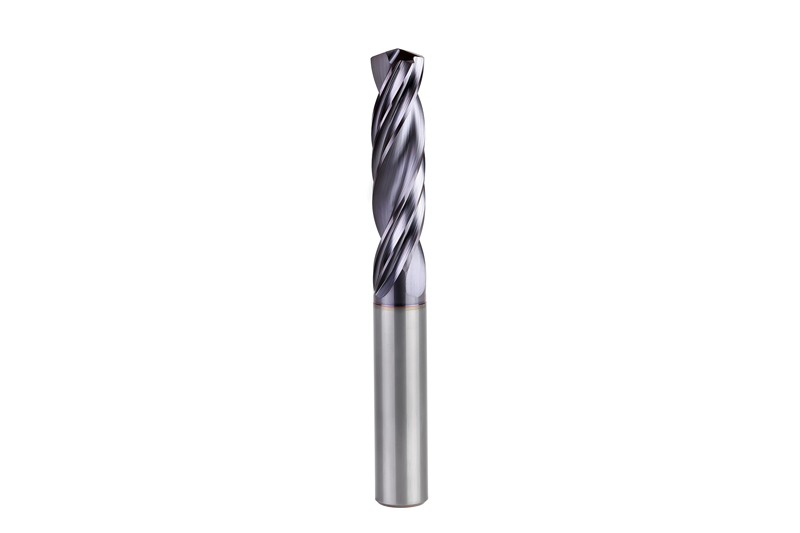
Punta in metallo duro integrale a tre taglienti
Punta in metallo duro integrale a tre taglienti per il massimo avanzamento
Tagliente trasversale autocentrante per situazioni di foratura difficili
Pensata specificamente per la lavorazione dell’acciaio
Range di Ø: 4,00 - 20,00 mm
Tritan-Spot-Drill-Steel
Punta a centrare
Punta a centrare a tre taglienti per situazioni di foratura iniziale impegnative
Pensata specificamente per punte a tre taglienti
Range di Ø: 4,00 - 20,00 mm
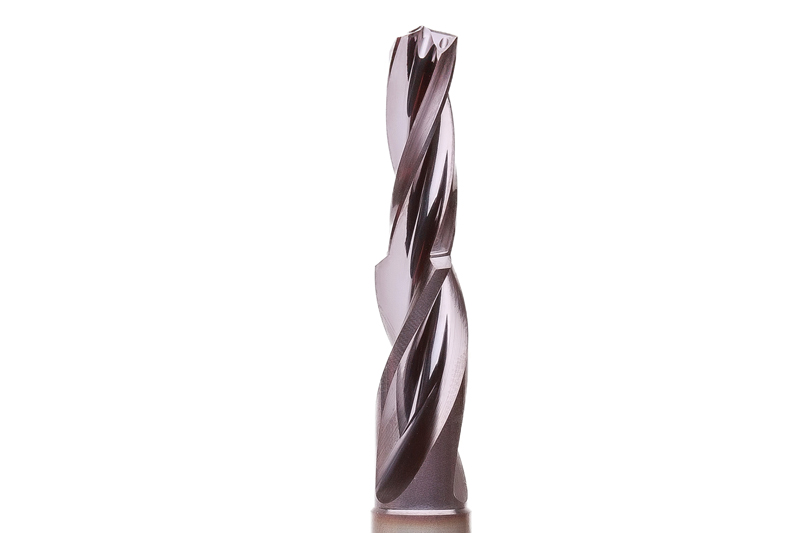
Tritan-Step-Drill
Punta a gradino
Punta a gradino a tre taglienti con tagliente trasversale autocentrante
Lavorazione di fori del nucleo filettati senza movimenti oscillatori
Range di Ø: 4,25 - 14,15 mm
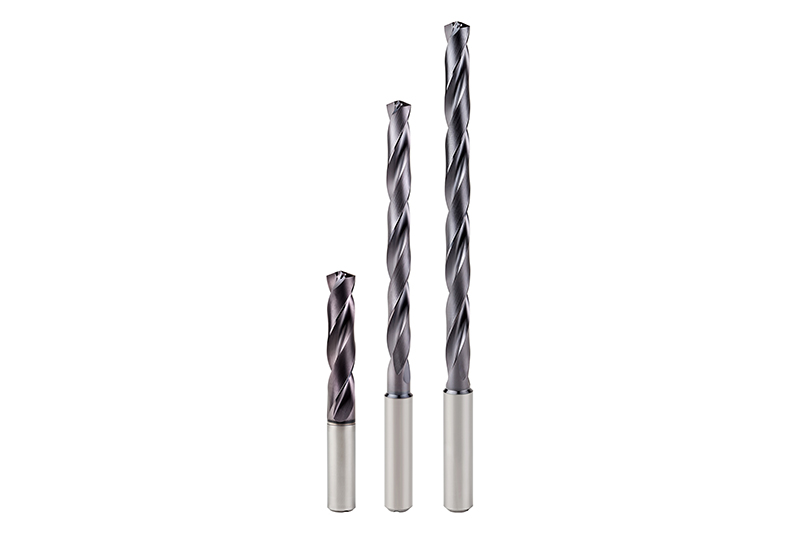
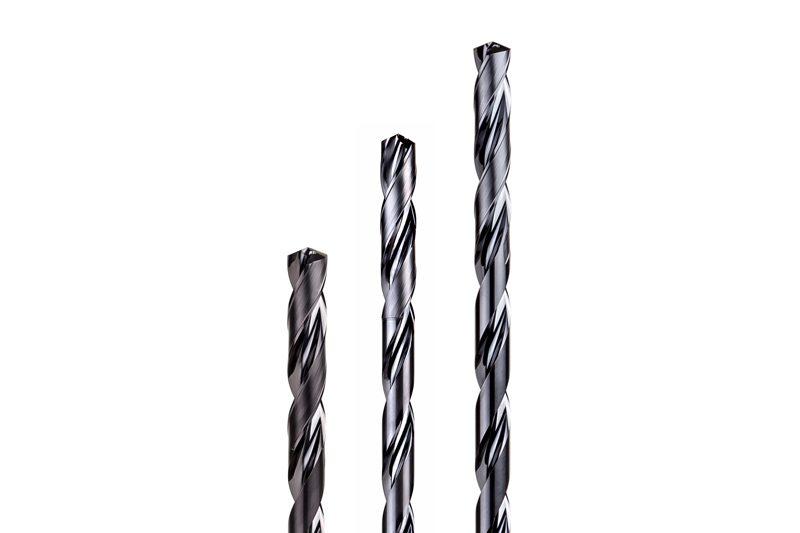
MEGA-Deep-Drill
Punta per foratura profonda
Efficiente realizzazione di fori profondi fino a 40xD, nella totale sicurezza dei processi
Punta di foratura pilota MEGA-Pilot-Drill
Range di Ø: 1,00 - 16,00 mm
MEGA-Drill-Reamer
Foratore-alesatore
Due fasi di lavoro (foratura e alesatura) riunite in un unico utensile
Taglienti di alesatura ottimizzati
Riduzione dei tempi produttivi e non produttivi
Tolleranza di foratura ≥ IT7
Range di Ø: 4,00 - 16,00 mm
Svasatore conico ad alta precisione
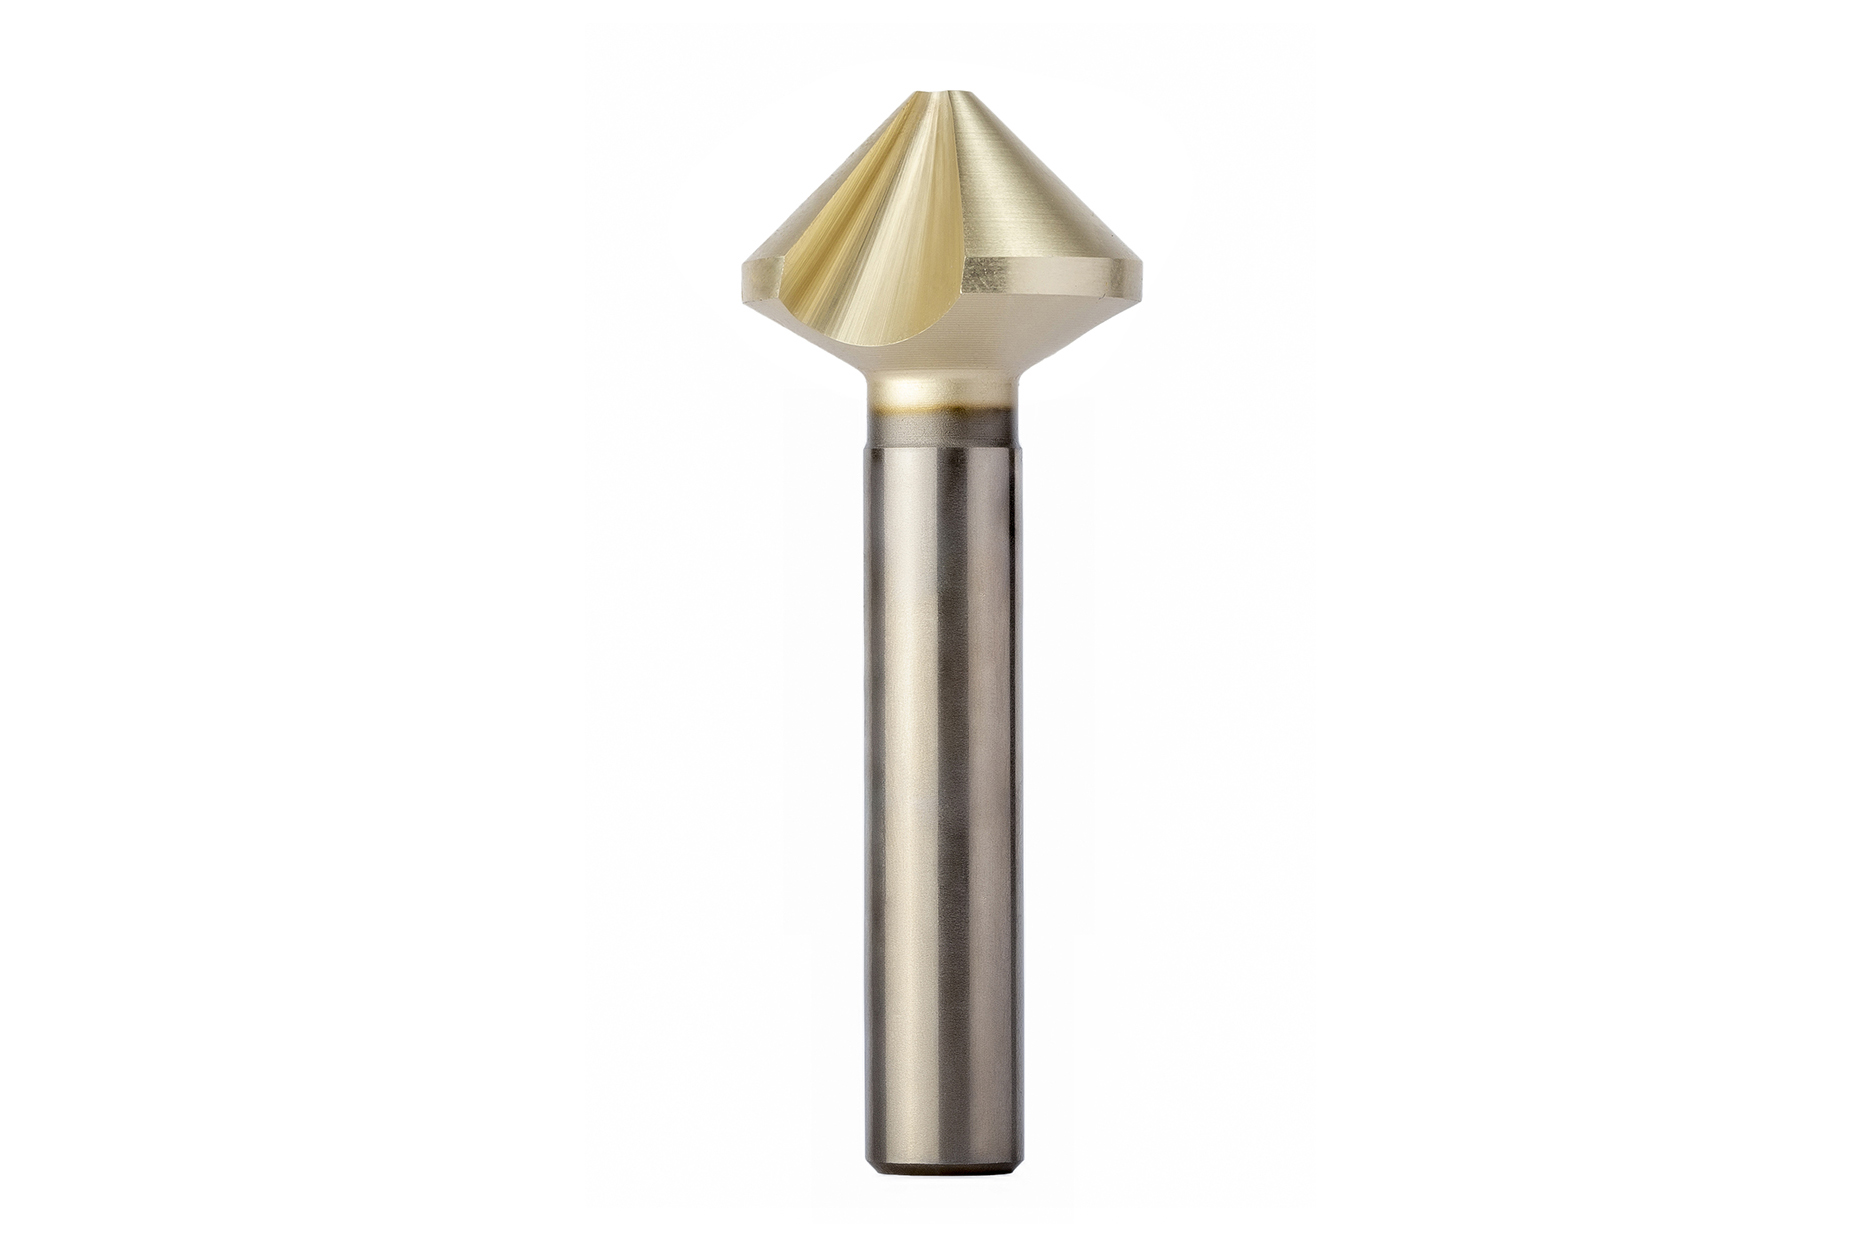
Svasatore con passo differenziato
Taglienti a passo estremamente differenziato
Maggiore precisione e valori di superficie migliorati
Forze assiali e radiali ridotte
Notevole riduzione delle vibrazioni
Incremento dei parametri di taglio per la massima produttività
Range di Ø: 4,30 - 31,00 mm
MEGA-Drill-Reamer-Pyramid
Foratore-alesatore con punta piramidale
Foratura pilota, foratura e alesatura con un unico utensile
Proprietà di centraggio migliorate grazie alla punta piramidale
Riduzione dei tempi produttivi e non produttivi
Tolleranza di foratura ≥ IT7
Range di Ø: 4,00 - 16,00 mm
Punta a cuspide QTD
Punta in metallo duro integrale con sistema a testina intercambiabile
Sistema conveniente con cuspidi intercambiabili
Sistema di serraggio con accoppiamento di forza e accoppiamento geometrico
Facile utilizzo
Elevata precisione di concentricità
Range di Ø: 8,10 - 49,00 mm
Alesatura
FixReam – FXR
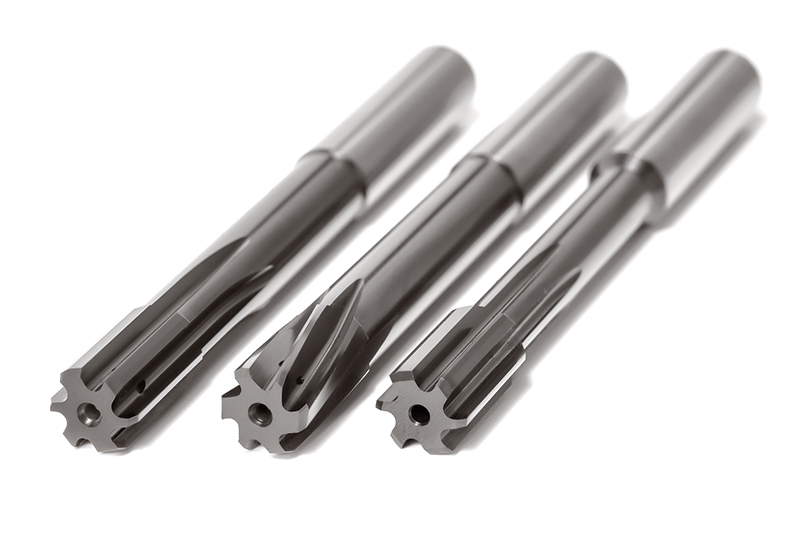
Escariador de alto rendimiento con mango cilíndrico
Escariador de alto rendimiento, completo en metal duro
Con ranuras rectas para agujeros pasantes y agujeros ciegos
Con ranuras oblicuas a la izquierda para agujeros pasantes
Rango de Ø: 3,00 – 20,00 mm
CPReam – CPR
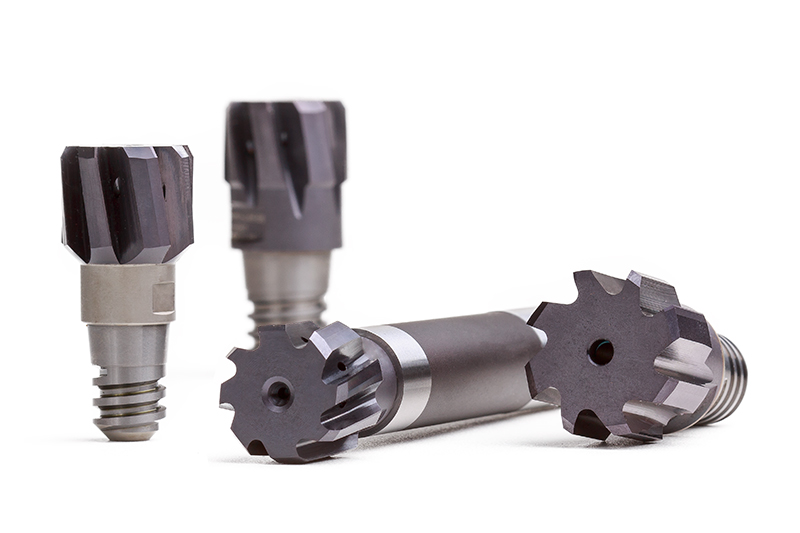
Escariador de cabezal intercambiable
Máximo grado posible de estabilidad y rigidez gracias al cono y cara plana de apoyo axial
Alta precisión de concentricidad de 5 μm
Manejo sencillo
Rango de Ø: 8,00 – 40,00 mm
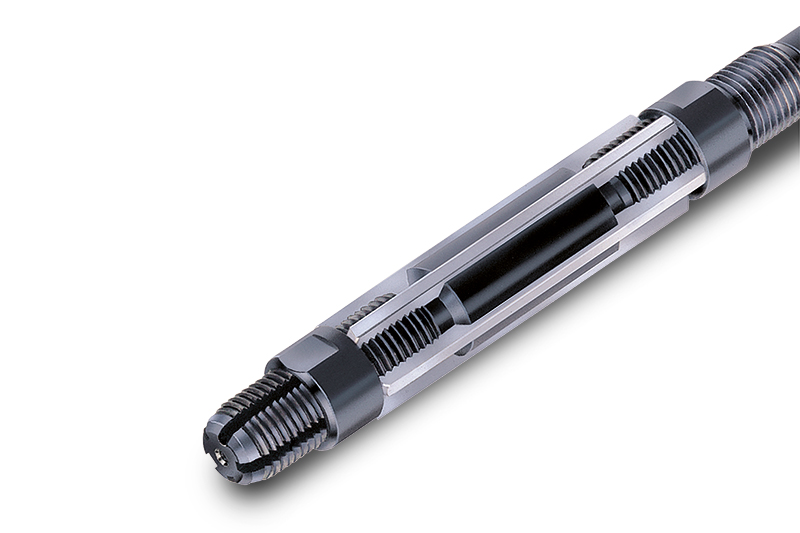
Escariador de regulación rápida – WN 50
Escariador manual
Escariador de regulación rápida con gran rango de ajuste
Idóneo especialmente para las reparaciones
Juegos de cuchillas de repuesto disponibles
Rango de Ø: 6,40 – 95,00 mm
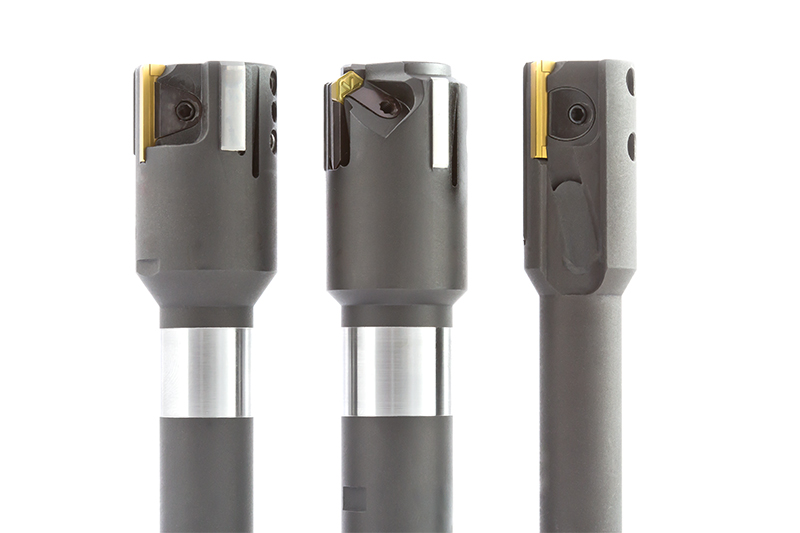
Herramientas con guías de apoyo
Herramientas con guías de apoyo
Máxima precisión con el principio MAPAL
Conducción directa en el agujero con las guías de apoyo
Plaquitas reversibles afiladas con precisión
Ajuste de gran precisión para el mecanizado de taladrado de μm preciso
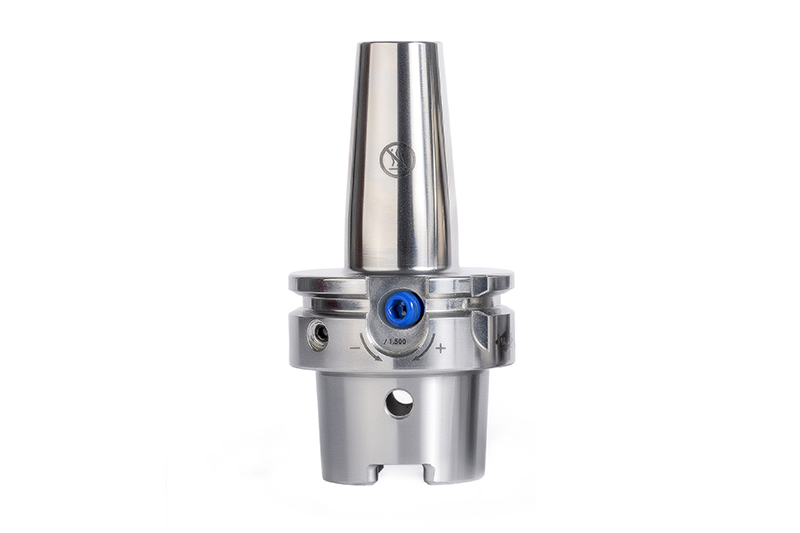
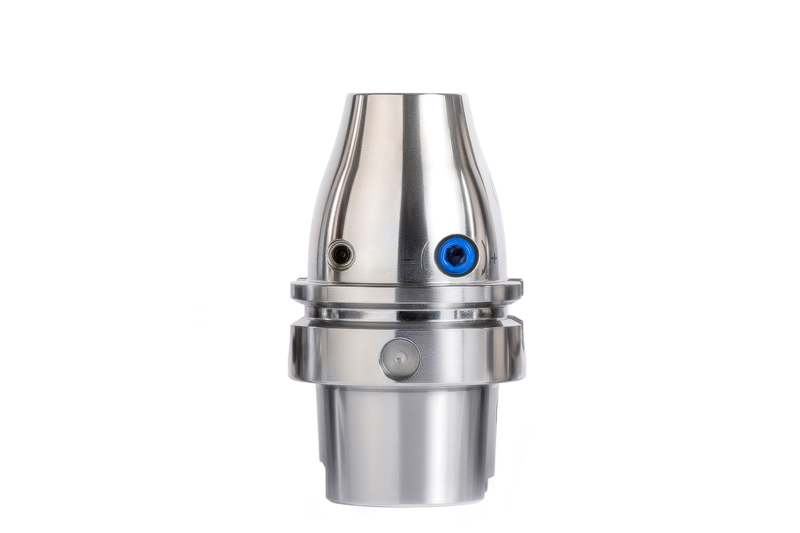
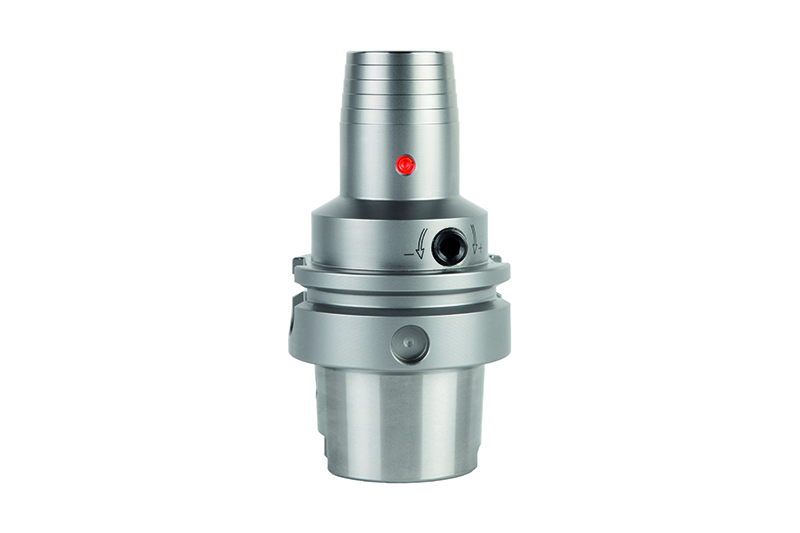
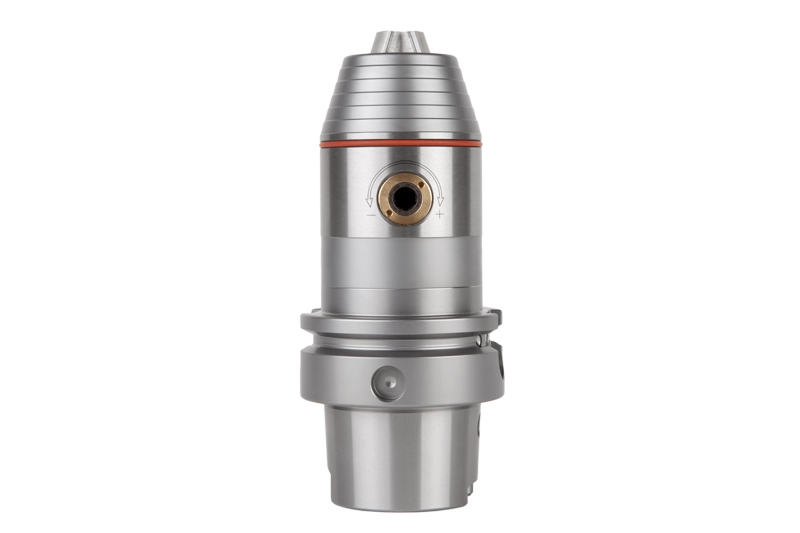
Sicurezza di serraggio indipendente dalla direzione di rotazione
Alta resistenza a elevati numeri di giri
La struttura modulare consente di utilizzare le testine per mandrini di foratura per tutti gli innesti dell’utensile
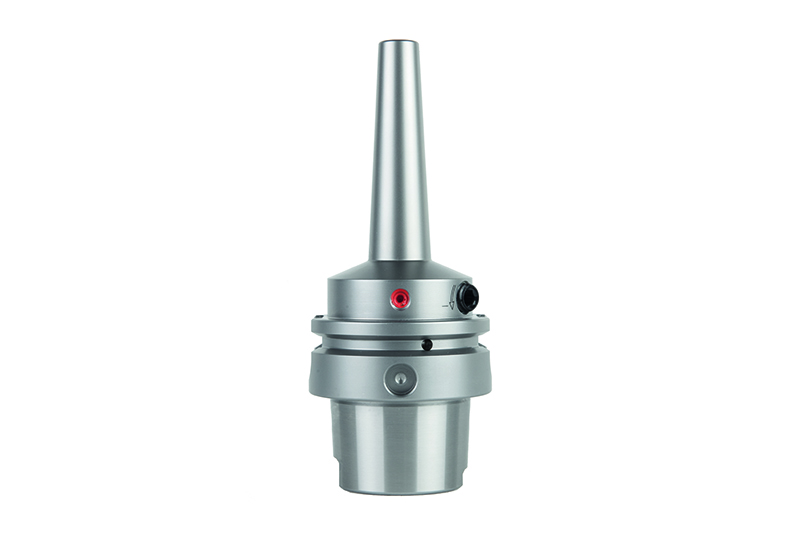
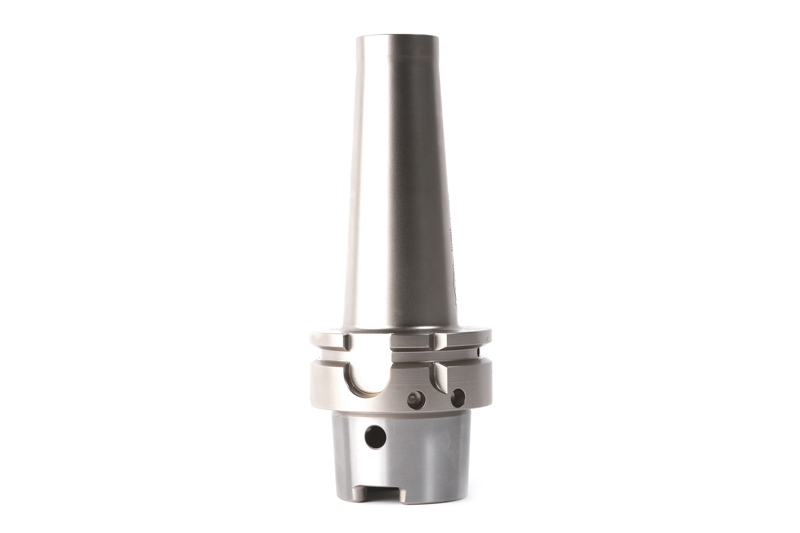
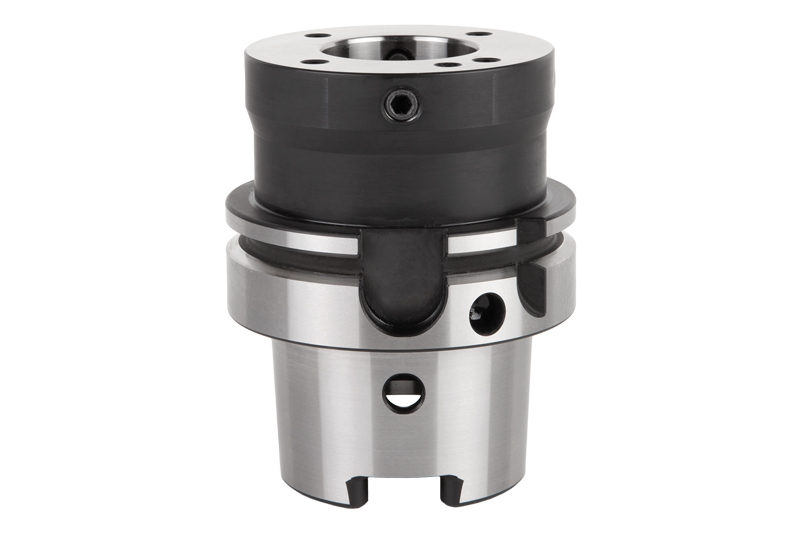
Mandrino per fresa a manicotto – MDA/MCA
Mandrino per fresa a manicotto
Versione con sistema antivibrante (MDA)
Idoneo per la rigidità di tutte le macchine più comuni
Funzionamento più silenzioso e più stabile nonostante le lunghe sporgenze per una migliore qualità delle superfici
Mandrino per fresa a manicotto (MCA) con superficie piana di appoggio maggiorata per operazioni di sgrossatura e prefinitura in grandi range di diametro
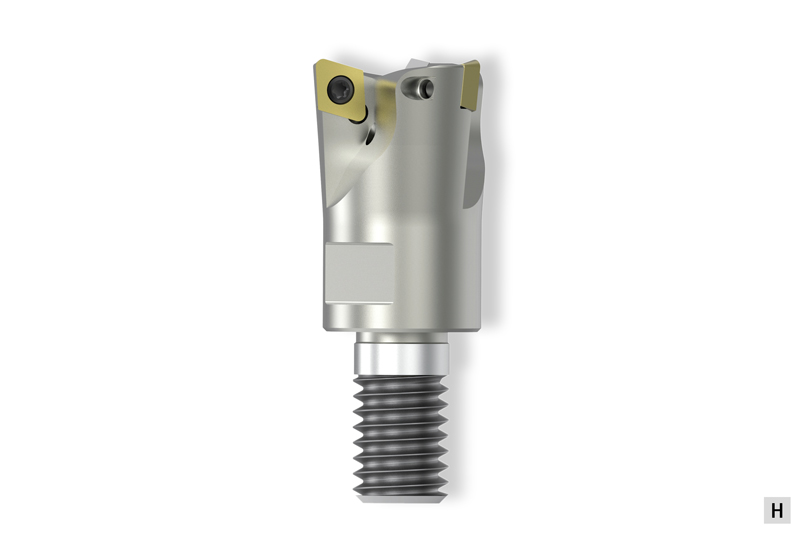
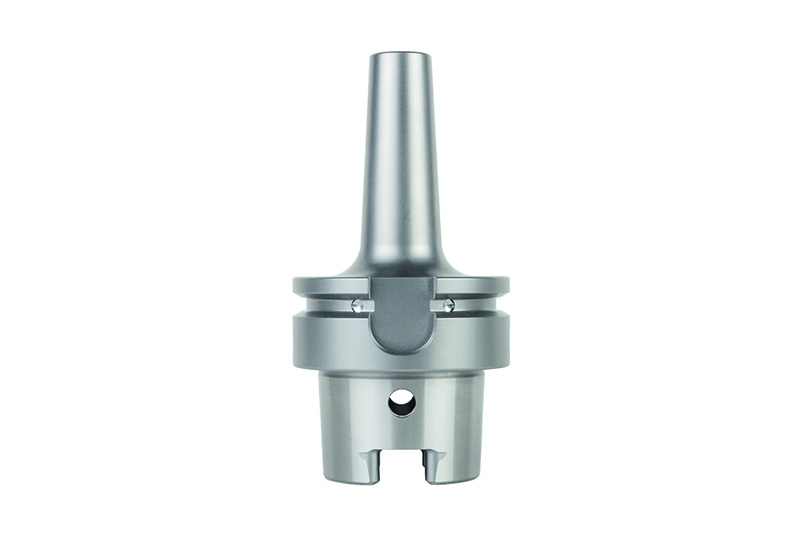
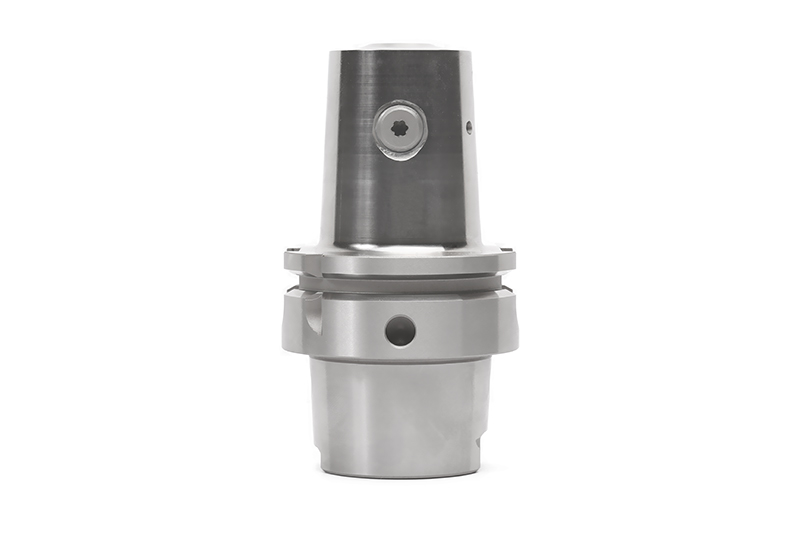
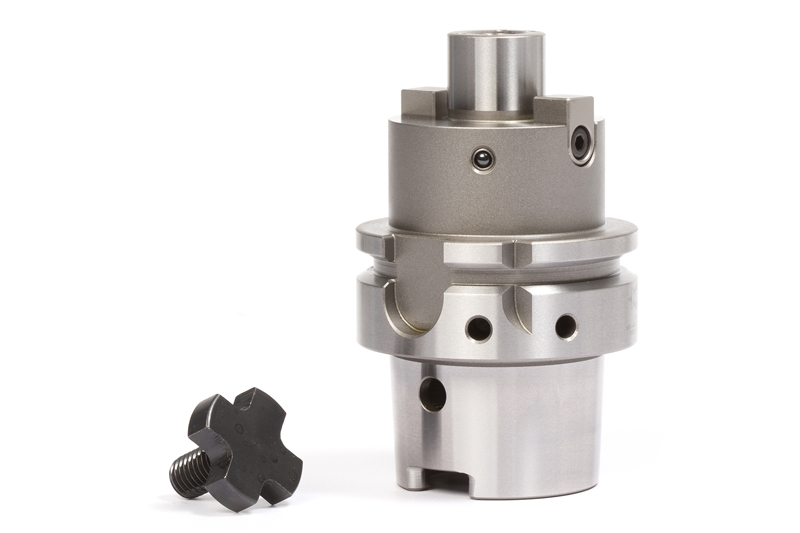
Supporto testina per fresa MFS
Porta utensili per fresa ad avvitare
Serraggio facile e veloce grazie alla fresa con fissaggio a vite
Precisa interazione tra cono e superficie piana di appoggio
Massima stabilità e rigidità
Applicabile universalmente per operazioni di sgrossatura e di finitura
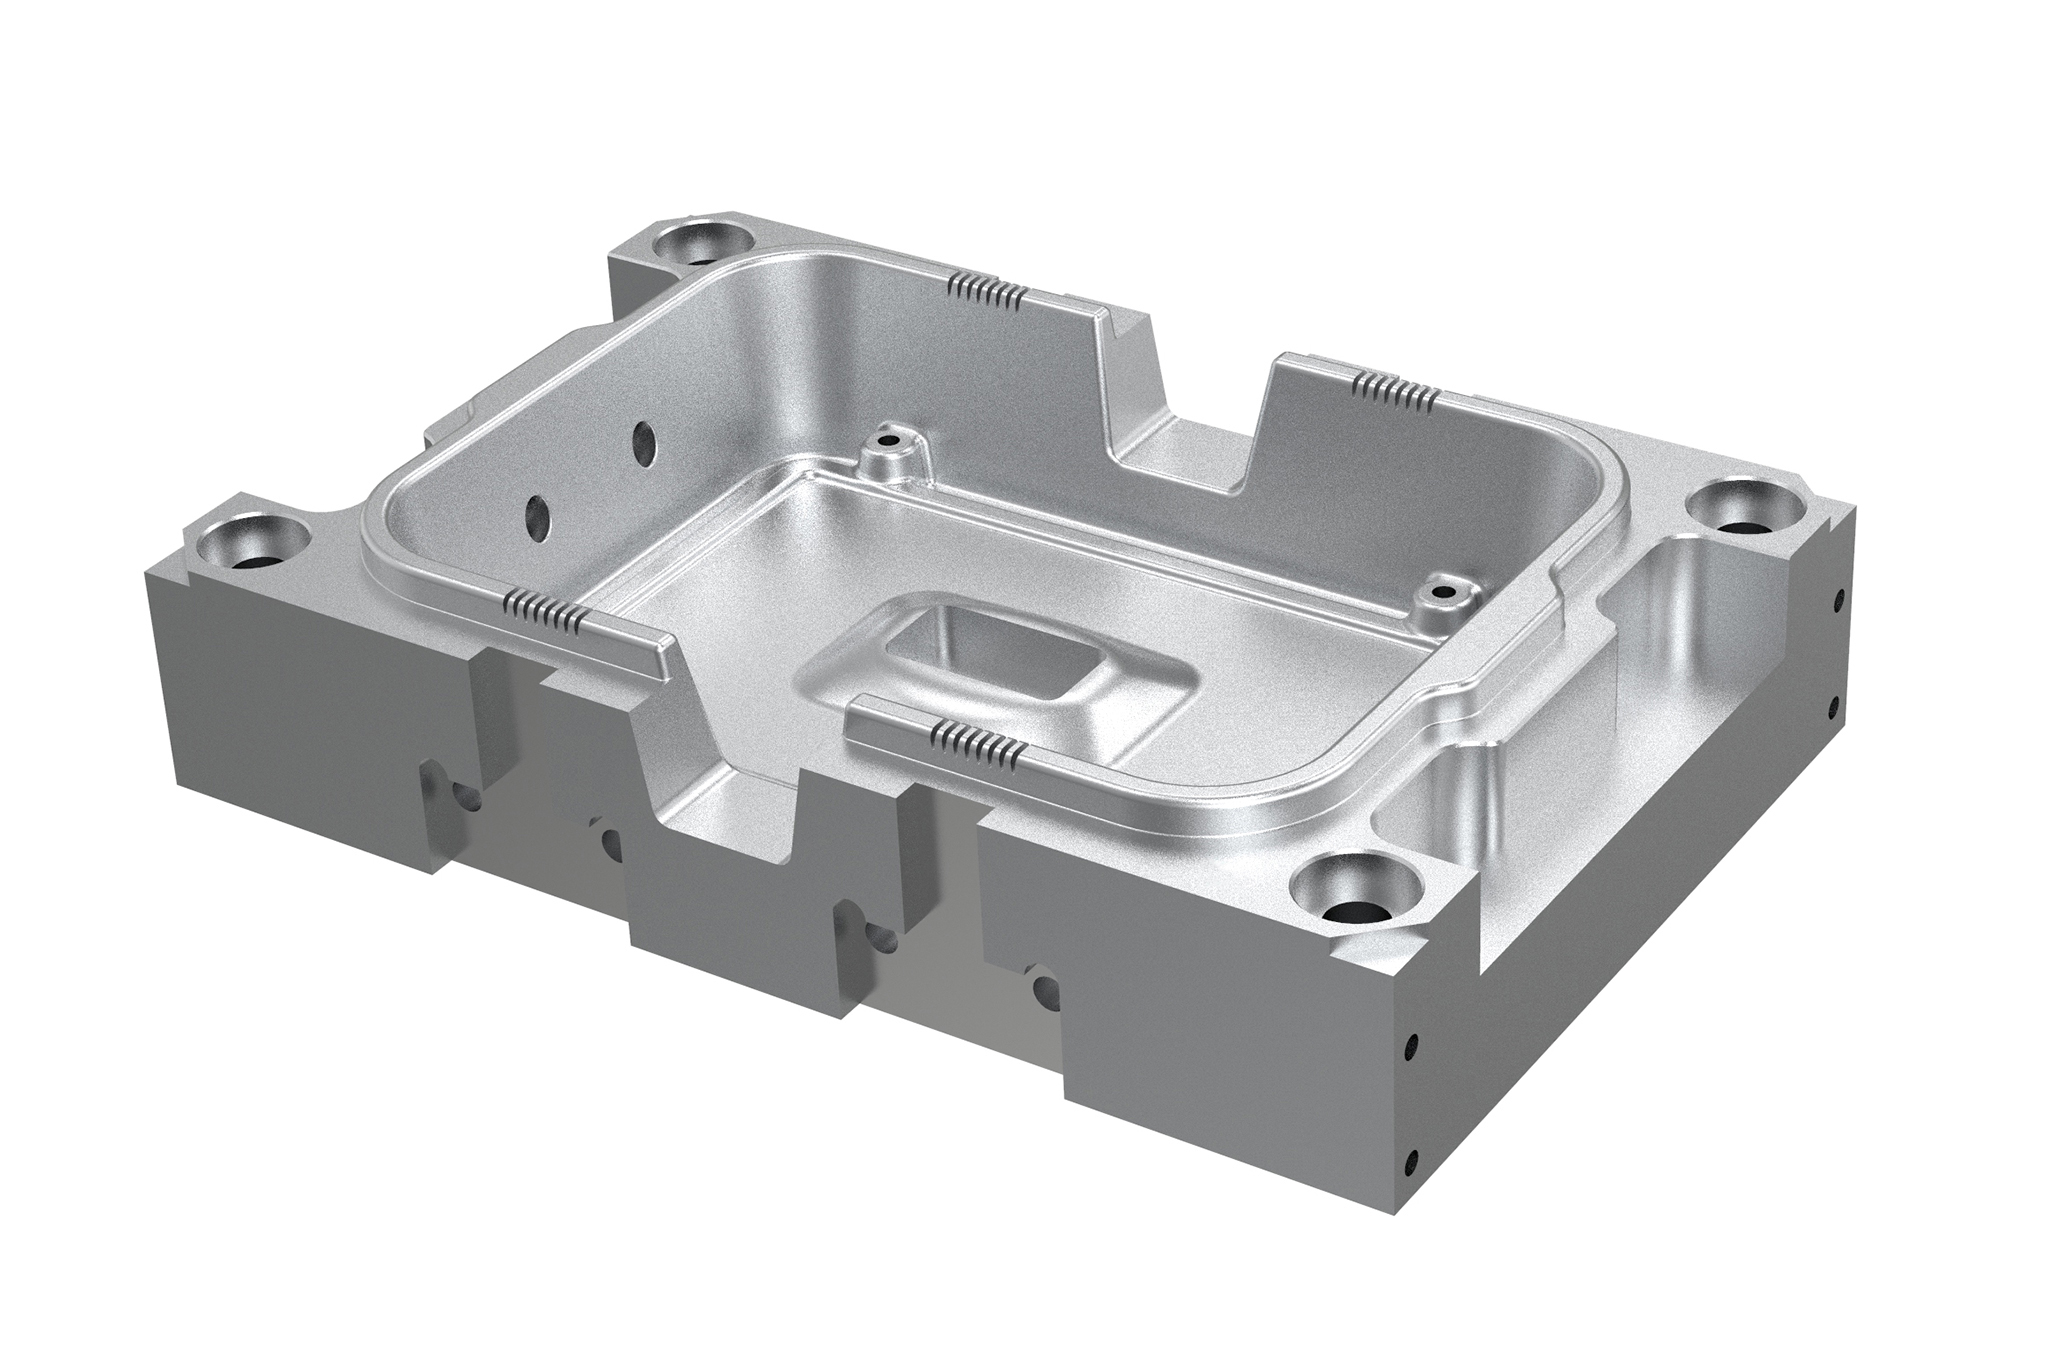
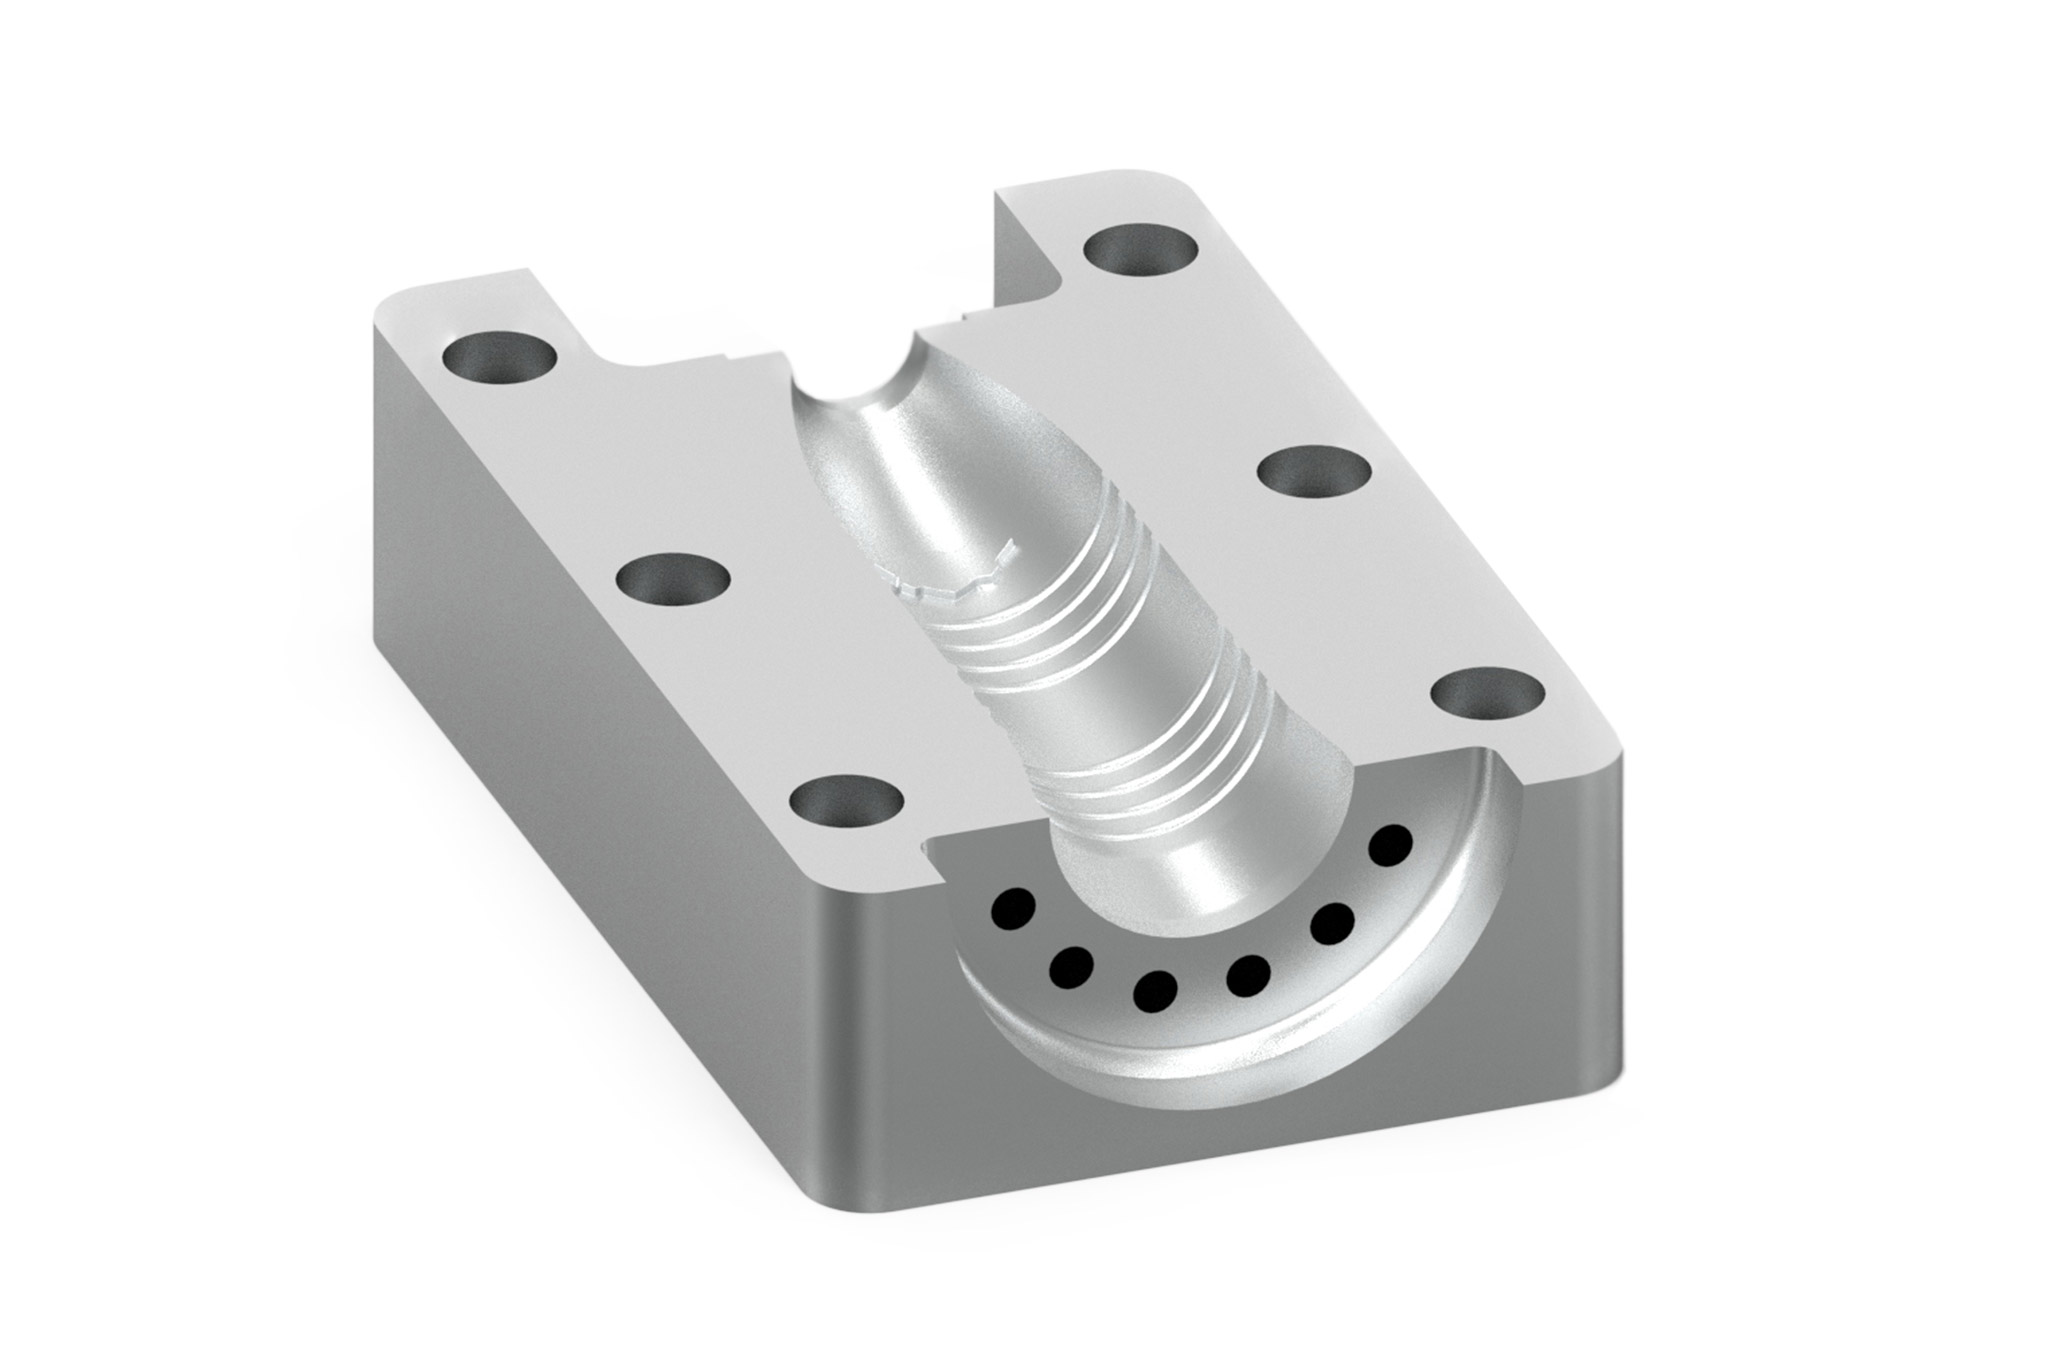
I componenti di crescente complessità e con cavità sempre più profonde, nonché le nervature di stampaggio e di irrigidimento negli stampi per iniezione plastica e pressofusione, rendono necessario l'uso di utensili molto lunghi, anche con diametri di taglio molto ridotti. Le complesse geometrie delle parti e la varietà delle caratteristiche dei materiali, impongono elevate esigenze in termini di lavorazione e di durata dell’utensile.
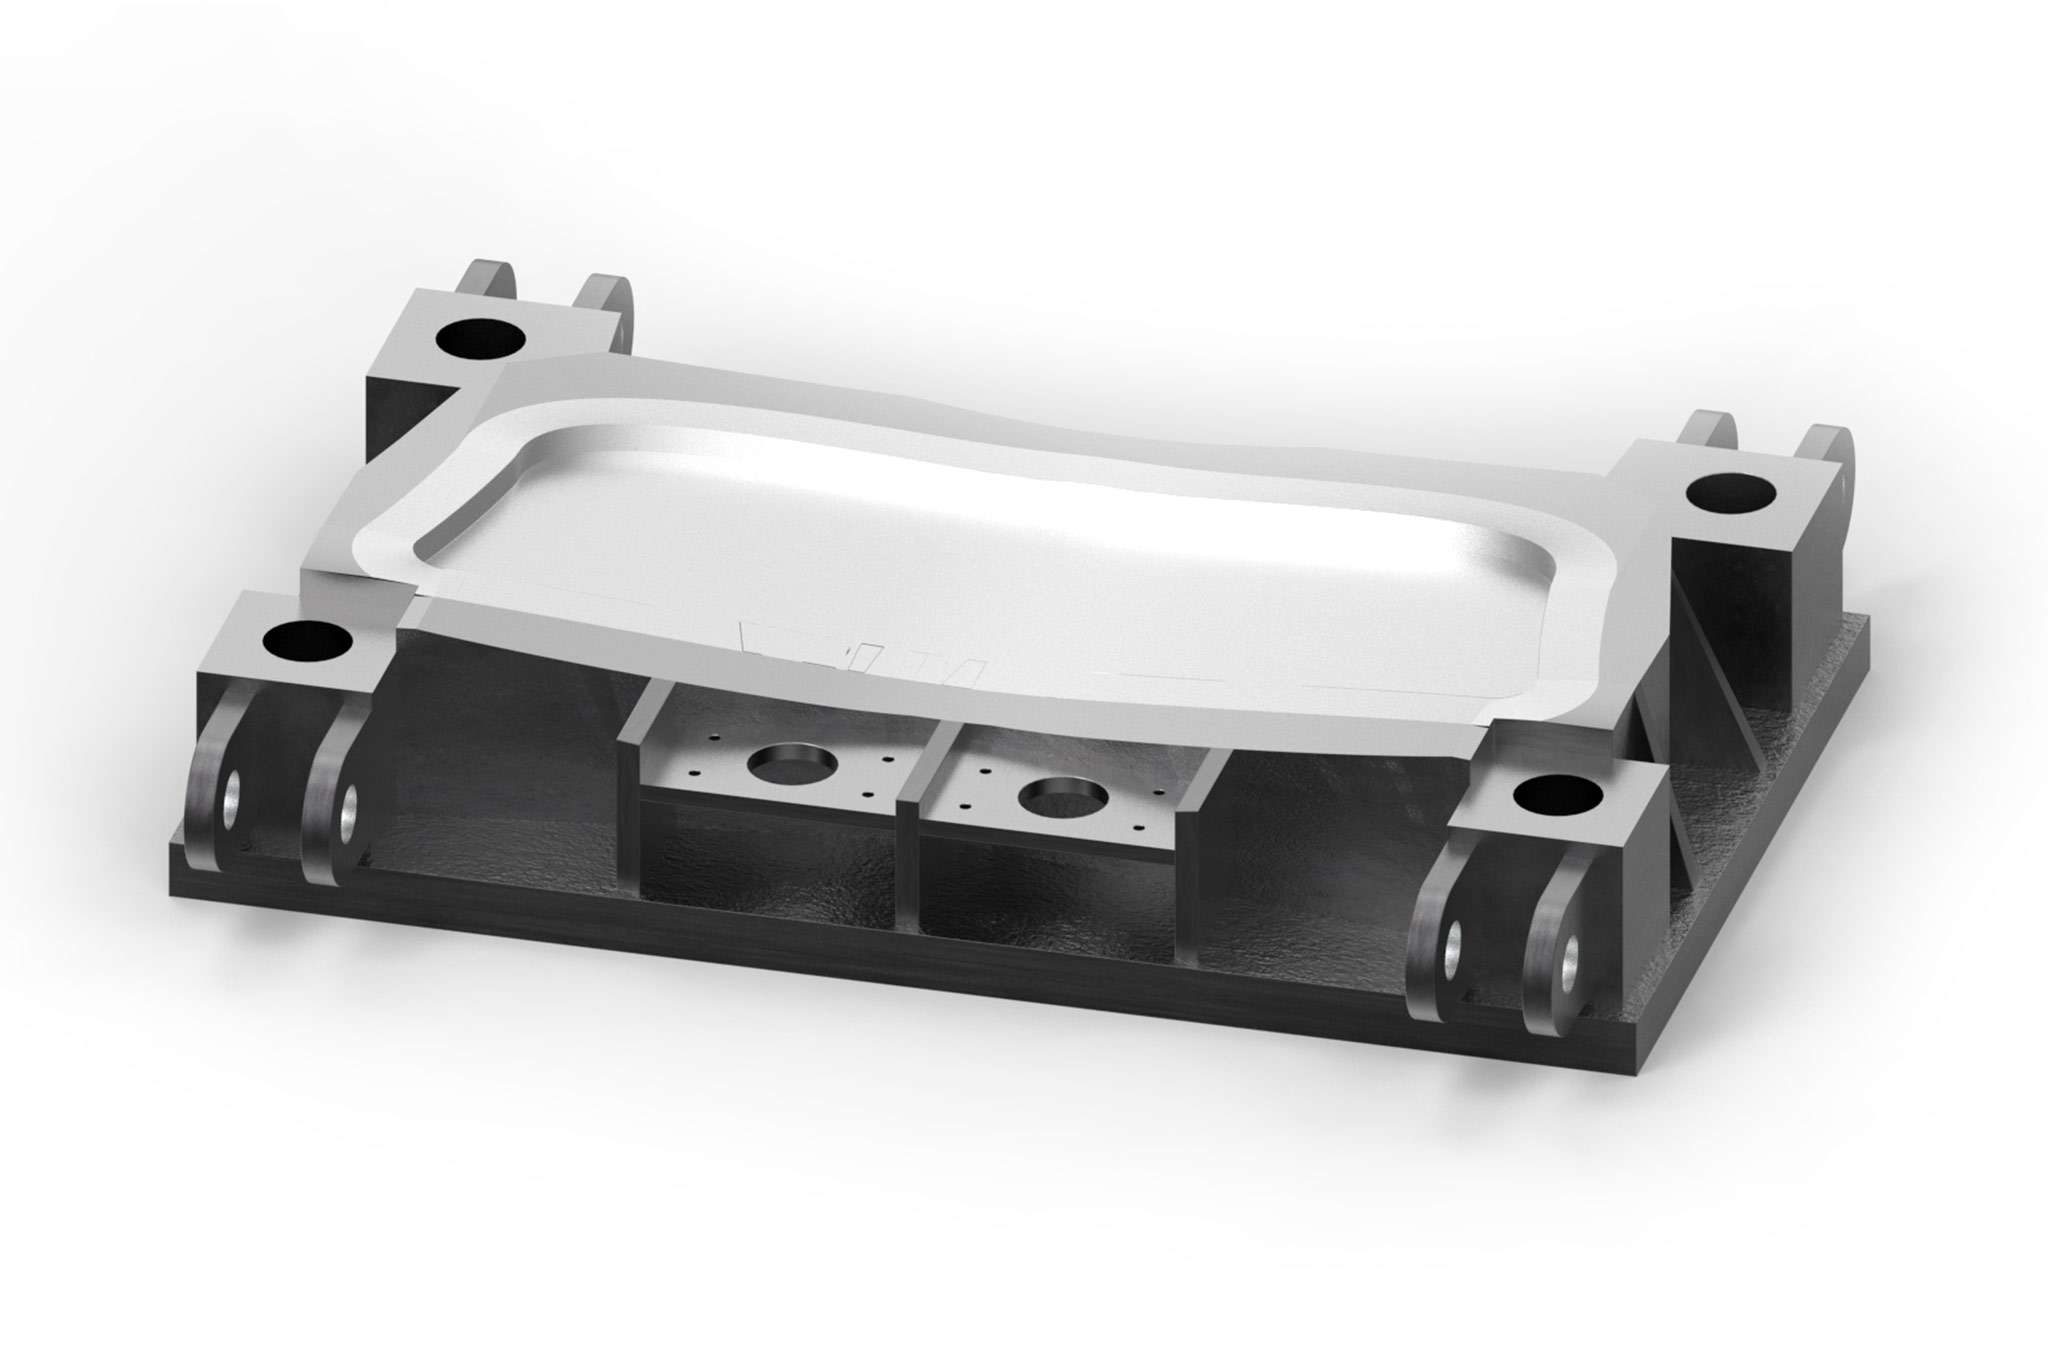
La ghisa è spesso utilizzata nella progettazione, ingegneria e costruzione di matrici di formatura a freddo di medie e grandi dimensioni, grazie alle proprietà di questo materiale, come resistenza alla compressione e facilità di lavorazione. I componenti principali sono in questo caso basamenti e casse porta stampo. MAPAL ha una grande esperienza nelle operazioni di fresatura (2D e 3D) e di foratura (foratura, alesatura, filettatura).
Quando si tratta di stampi di pre-produzione o di prototipi, non è raro usare materiali facili da lavorare. Si usano spesso leghe di alluminio o ureol (resine utilizzate per realizzazione di prototipi stilistici). In questi casi, gli utensili in metallo duro integrale con taglienti positivi e lappati o lucidati, o ancora meglio gli utensili con punta in PCD, garantiscono un'alta produttività e tempi di lavorazione brevi.
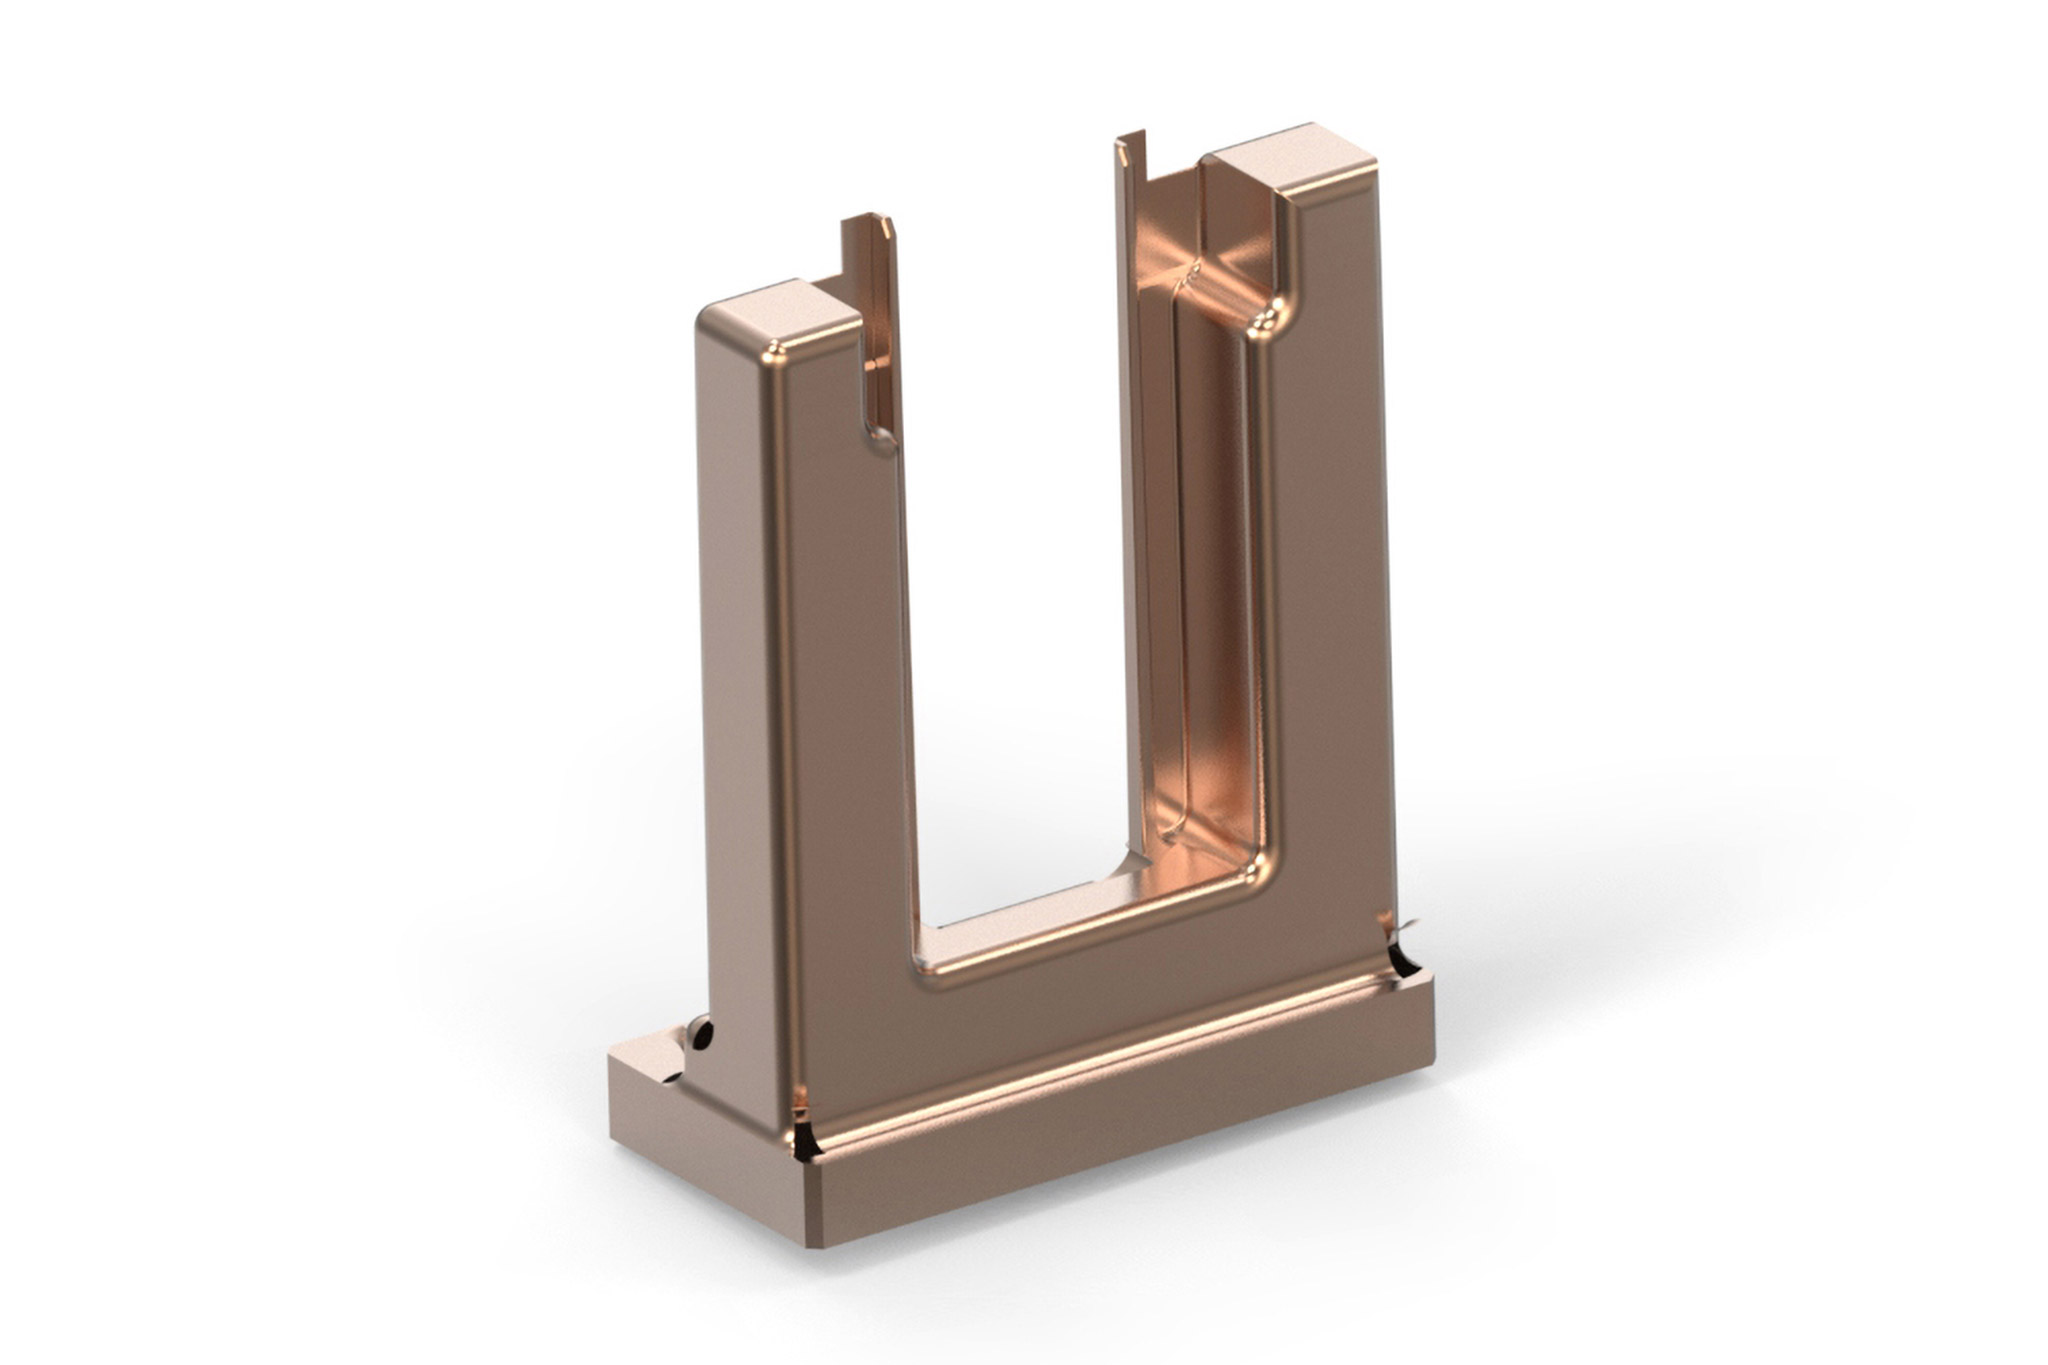
La produzione di elettrodi per i processi EDM richiede la lavorazione di leghe di rame e grafite. La scelta del materiale dell'elettrodo dipende dai requisiti dello stampo da produrre. Le leghe di rame sono relativamente costose e sono generalmente usate negli elettrodi per la finitura quando sono richieste un'alta qualità della superficie e precisione della forma. Le frese in metallo duro integrale con geometrie speciali di MAPAL garantiscono qui risultati di lavorazione ad alta precisione.
Esempio di utilizzo:
Elettrodi per elettroerosione a scintilla (processi EDM)
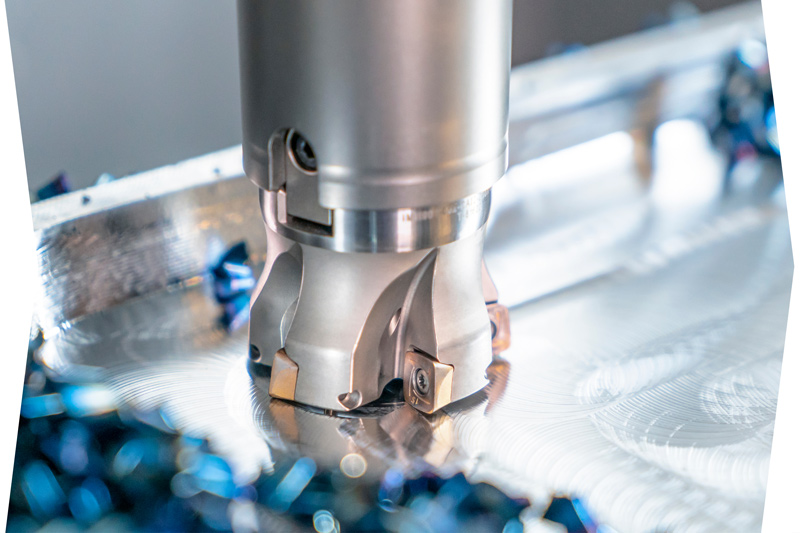
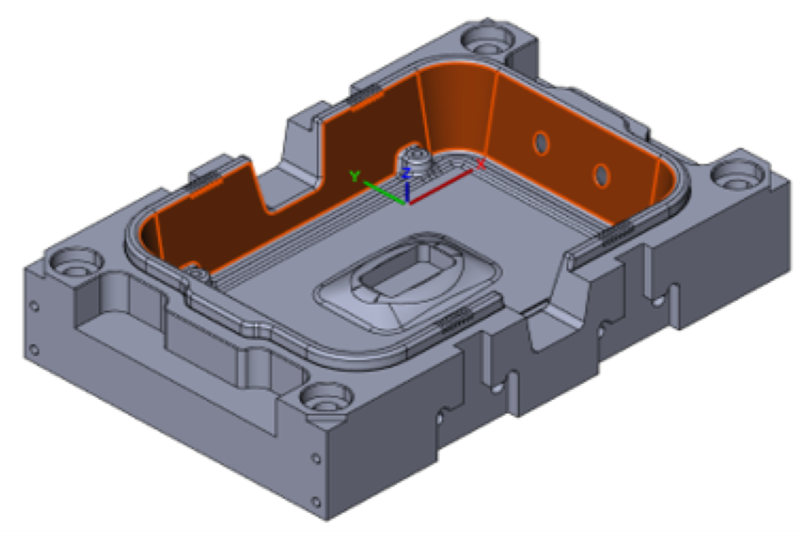
On the one hand, this category includes machining processes carried out directly on the machine, such as face milling, milling of pockets and straight walls. On the other hand, it also includes operations for complex geometries that are programmed using CAM software.
In the die & mould sector, the manufacture of increasingly complex forms is part of everyday life. Continuous further developments in machine tools and CAM software raise performance and productivity to an ever higher level. The tools used must therefore always be state-of-the-art. To achieve optimum results, each design starts with a process analysis.
Mould inserts also have machining tasks that are required for casting or various attachment parts. Users are increasingly machining open pockets (circumferential machining) using trochoidal milling. This machining method helps to optimise machining times and to extend tool life.
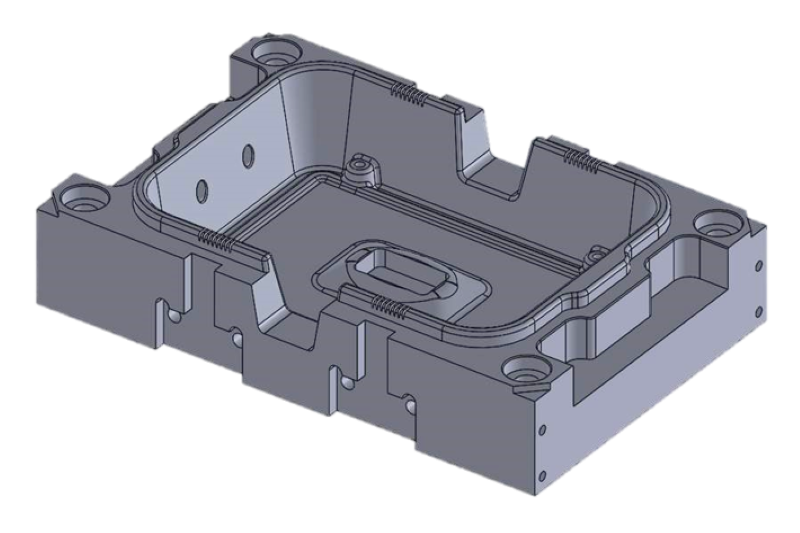
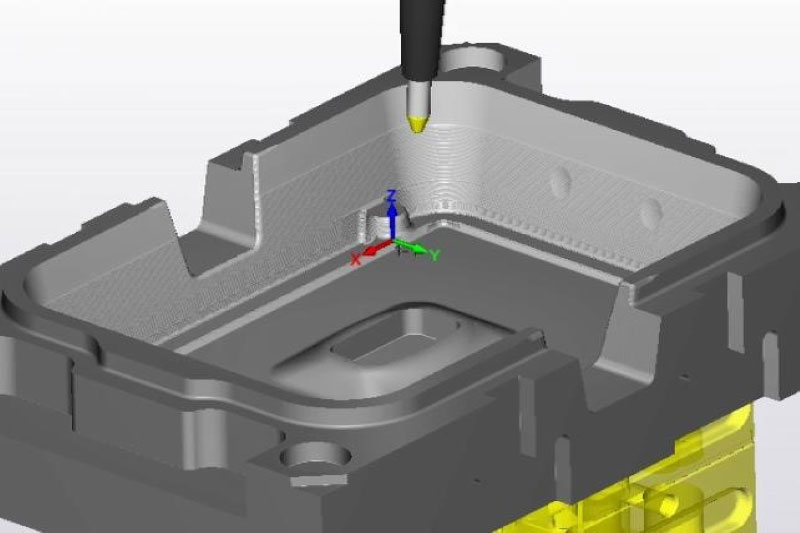
Closed pockets are usually produced by roughing in Z planes. When milling, a ramp is often selected as the machining entry. The tool selected depends on the depth of the walls and the mould incline to be generated on the component. MAPAL’s broad portfolio with modular systems also covers the machining of deep pockets with large diameters.
A major focus in milling operations is on reducing the machining time. With specific tool geometries for machining closed, round pockets, it is often possible to eliminate the pre-drilling process. With helix milling, milling paths are programmed with helical entrances that are suitable for pocket dimensions.
Operations to create even surfaces occur very frequently and in different areas in the die & mould sector: It could be component-related, strategy-related due to the respective milling process or due to requirements for mould closing surfaces as well as sections and cutting dies. The right tool is then selected depending on the application and requirements.
Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.
There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.
Optimised purchasing management is important for a clear organisation of the tool stock.
2. Tool logistics
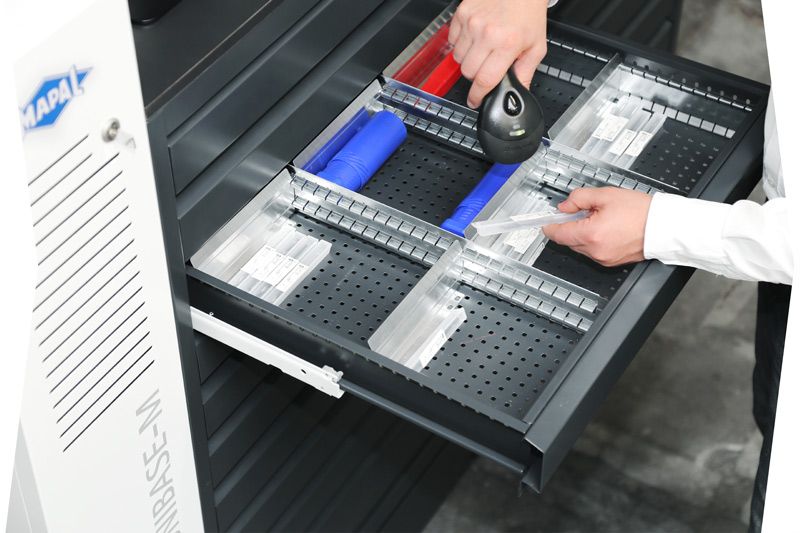
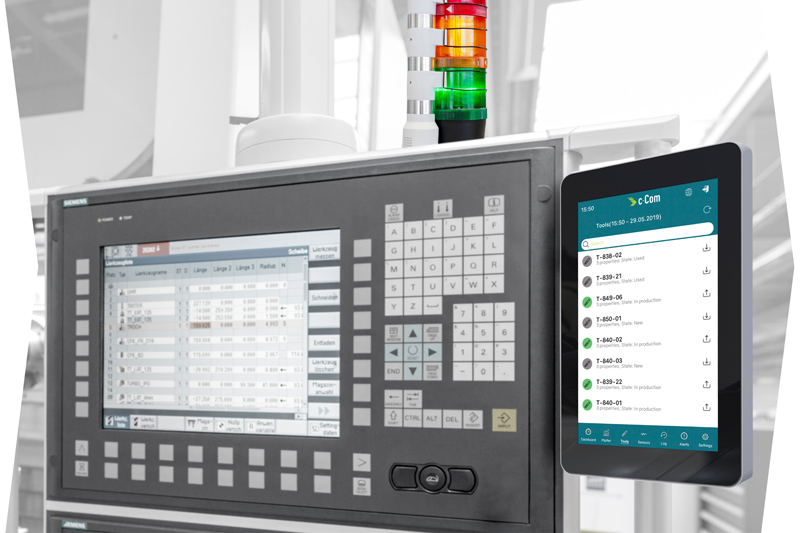
Cost-effectiveness even in the periphery of machining: Intelligent dispensing systems significantly reduce non-productive times.
3. Engineering
The machining specialists provide support with process engineering, e.g. in the form of CAM simulations, general advice and the development of economic machining strategies.
4. Measuring and setting
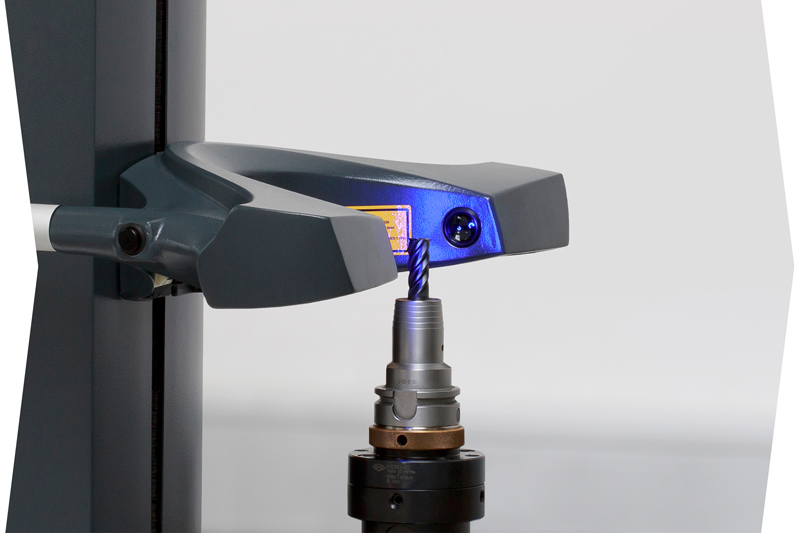
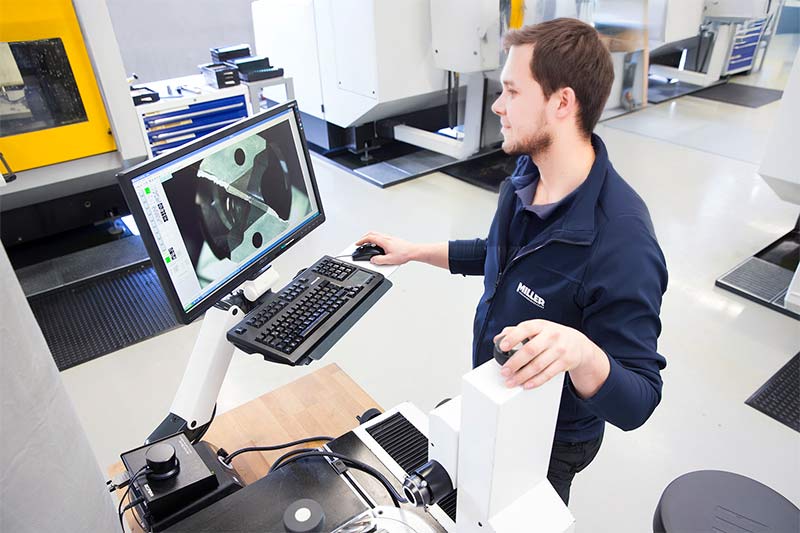
Reliable setting and measuring devices are convincing due to their accuracy and user-friendly operation when setting the tools.
5. Tools and clamping technology
From the spindle to the cutting edge – MAPAL offers a wide range of tools and clamping technology for the die & mould sector.
6. Machining
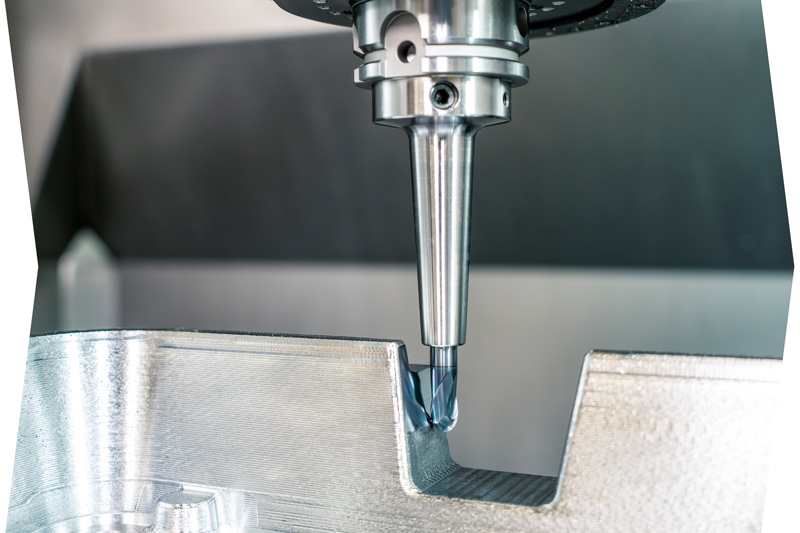
Efficient machining processes and customised machining strategies at the highest technological level.
In der aktuellen Ausgabe des Technologie-Magazins IMPULSE geht es neben der Verschmelzung der deutschen Standorte im Schwerpunkt um den Bereich Aerospace.
CORMOL aus Portugal stellt Stanzwerkzeuge her, für die man seit 2022 eng mit MAPAL zusammenarbeitet. Mit dem OptiMill-3D-HF hat CORMOL eine zuverlässige und wirtschaftliche Werkzeuglösung im Einsatz.

 1 / 8