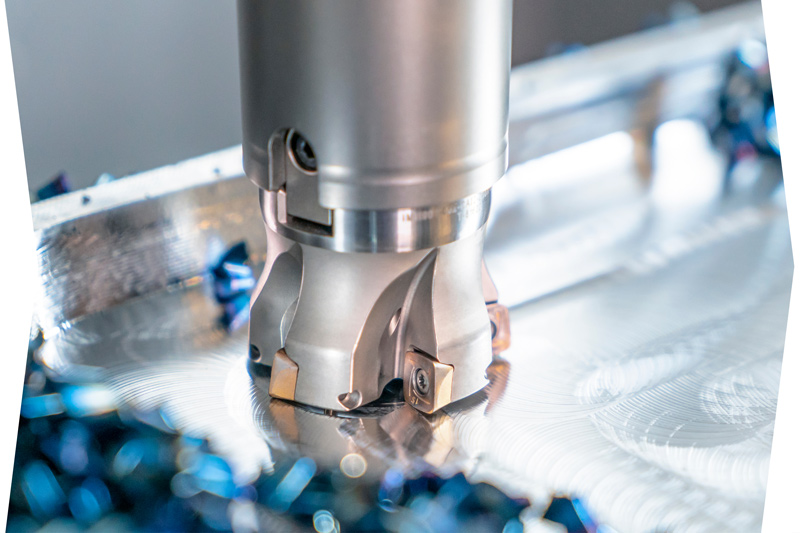
Werkzeug- und Formenbauer erwarten von ihrem Zerspanungswerkzeughersteller hohe Prozess- und Produktkompetenz. Denn die Lebensdauer der zu erzeugenden Formen und die Präzision der Formteile sind für die Wettbewerbsfähigkeit in der Massenproduktion enorm wichtig. Von den Werkzeugen wird deshalb höchste Präzision, lange Standzeiten und vor allem Prozesssicherheit gefordert.
Genau diese Aspekte sind es, die MAPAL in Branchen wie der Automobilindustrie, dem Maschinenbau oder der Luftfahrtindustrie erfolgreich machen. So ist es nur folgerichtig, dass der Präzisionswerkzeughersteller nun auch im Werkzeug- und Formenbau effiziente und wirtschaftliche Lösungen für den kompletten Zerspanungsprozess anbietet. Vielseitige und präzise Hochleistungswerkzeuge und spezielle Werkzeughalter mit schlanken Konturen und präzisem Rundlauf minimieren Polieraufwand und Nacharbeit durch eine konstante Oberflächengüte beim Fräsprozess.
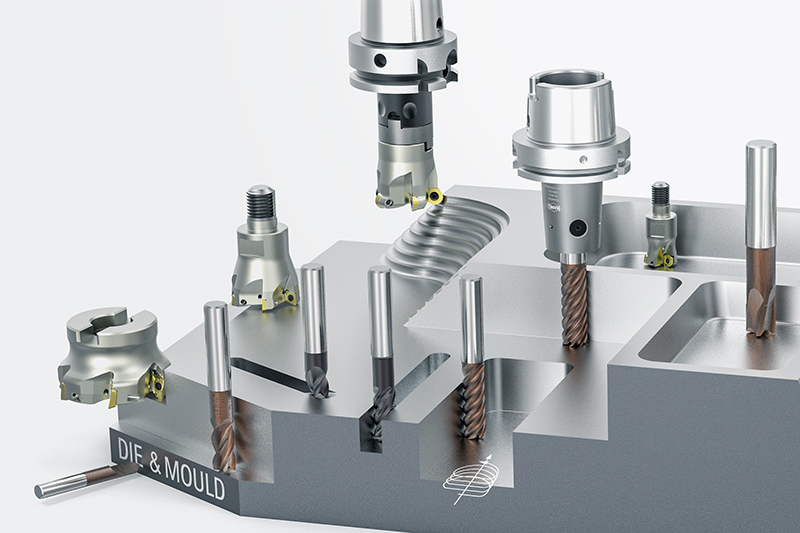
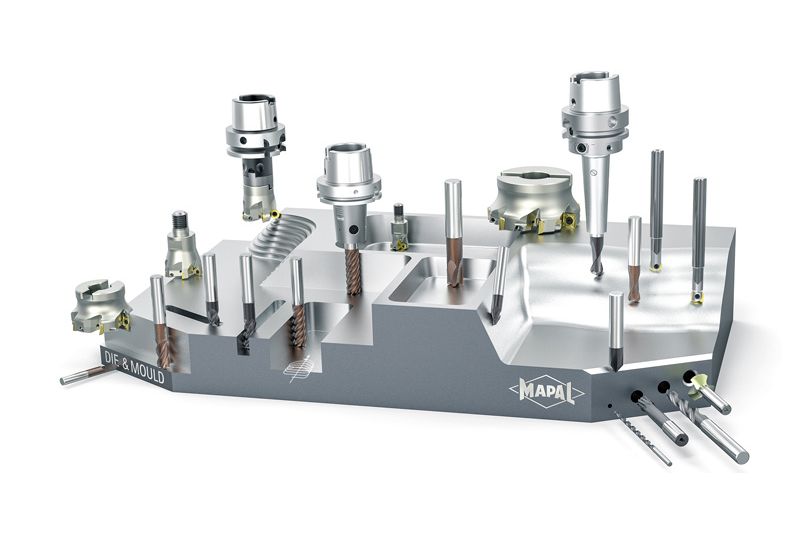
Werkzeugprogramm für den Formenbau
Solid carbide end mills
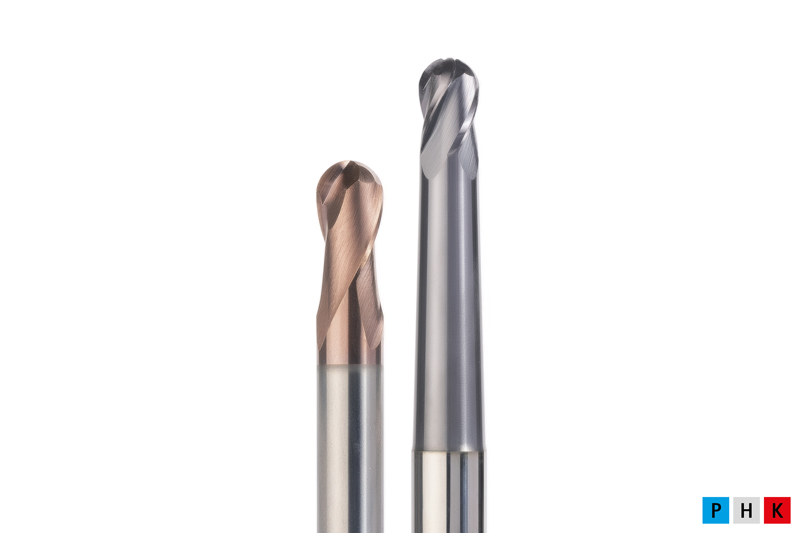
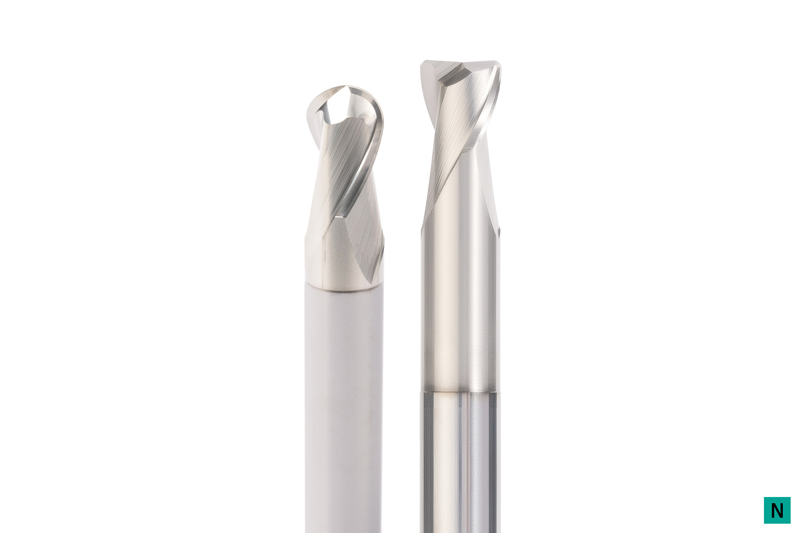
OptiMill-3D-BN
Kugelfräser
Hochpräzise Bearbeitung von 3D-Konturen
ø-Bereich: 0,10 - 20,00 mm
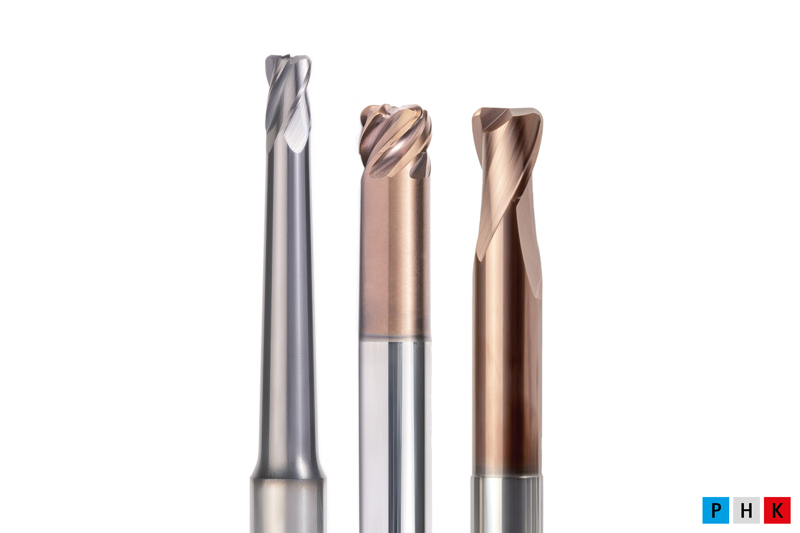
OptiMill-3D-CR
Eckradiusfräser
Fräsen mit hochgenauem Eckradius
ø-Bereich: 0,10 - 20,00 mm
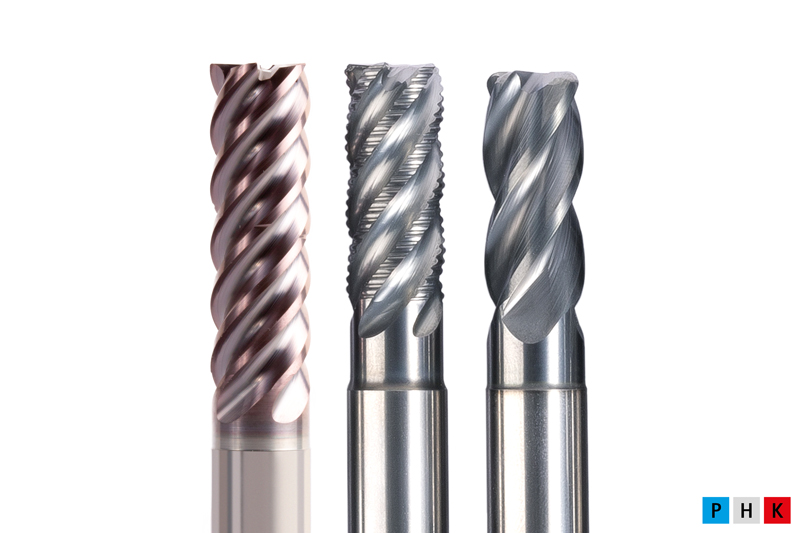
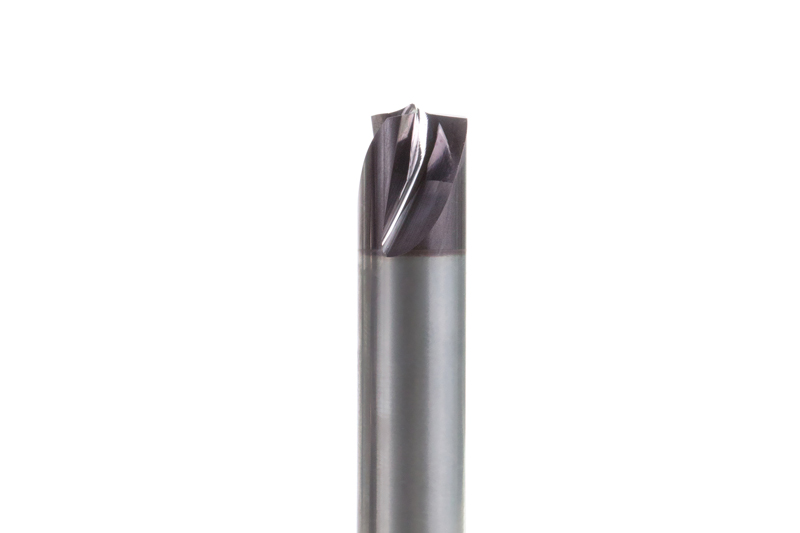
OptiMill Eckfräser
Eckfräser
Ideal zum: Schruppen Schlichten, und Fräsen von Taschen
ø-Bereich: 2,00 - 12,00 mm
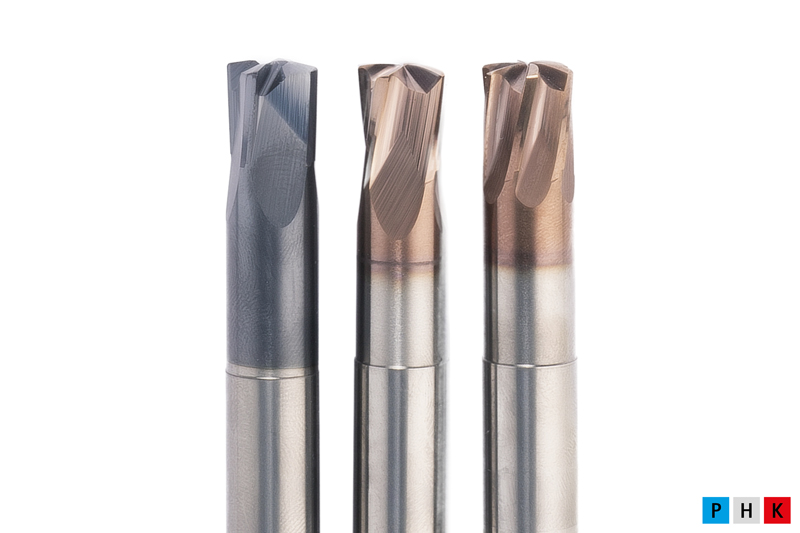
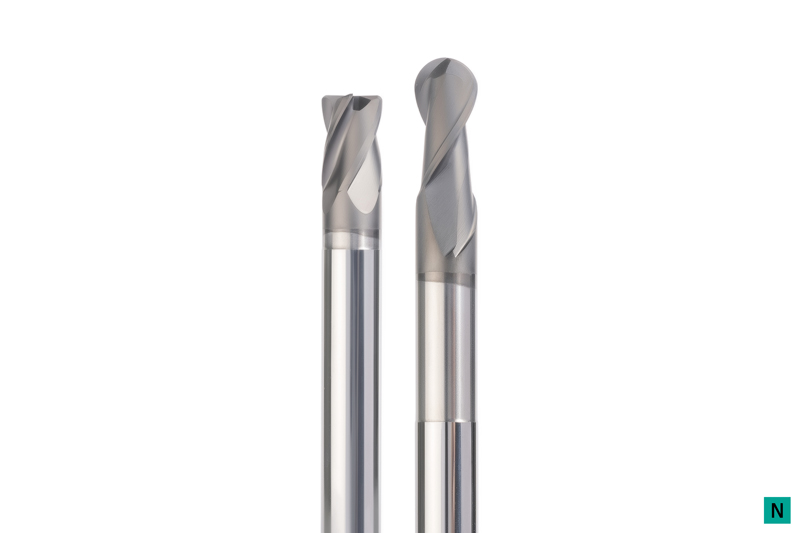
OptiMill-3D-HF
Hochvorschubfräser
Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
ø-Bereich: 2,00 - 16,00 mm
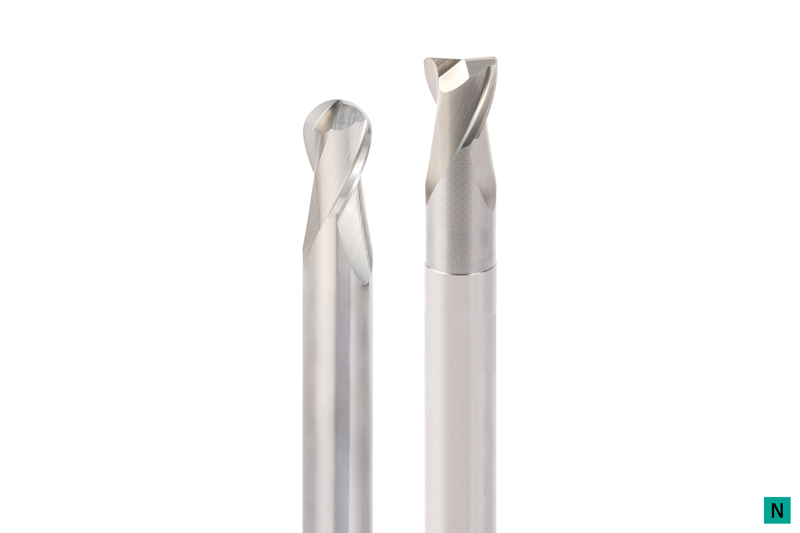
OptiMill-3D-Alu
Kugel- und Eckradiusfräser
Hochpräzise Bearbeitung von 3D-Konturen
ø-Bereich: 1,00 - 20,00 mm
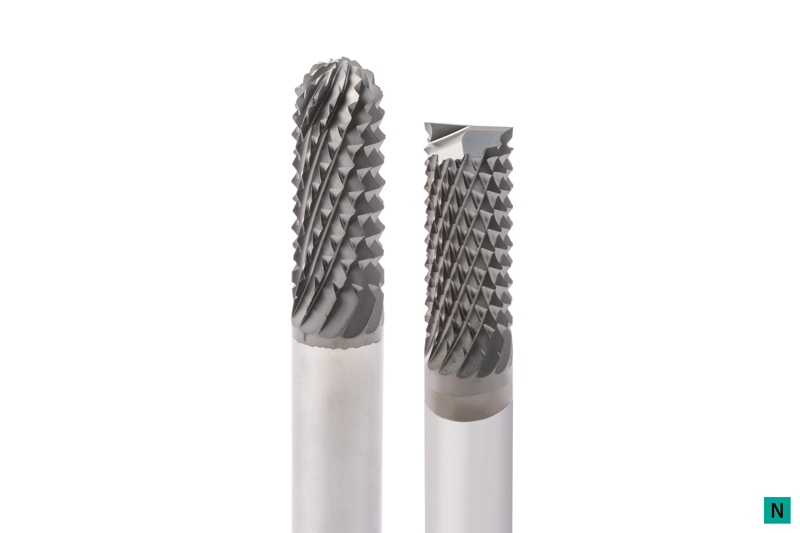
OptiMill-Graphite-MT
Kugel- und Eckfräser
Vielzahnfräser zum Schruppen für hohe Abtragsraten bei Graphitelektroden
ø-Bereich: 3,00 - 16,00 mm
OptiMill-3D-Graphite
Kugel- und Eckradiusfräser
Geeignet zur Bearbeitung von Graphitelektroden
Unterschiedliche Ausführungen je nach Bearbeitungssituation
ø-Bereich: 0,20 - 12,00 mm
OptiMill-3D-Copper
Kugel- und Eckradiusfräser
Spezielle Geometrie zur Bearbeitung von Kupferelektroden und zähen NE-Legierungen
ø-Bereich: 0,10 - 20,00 mm
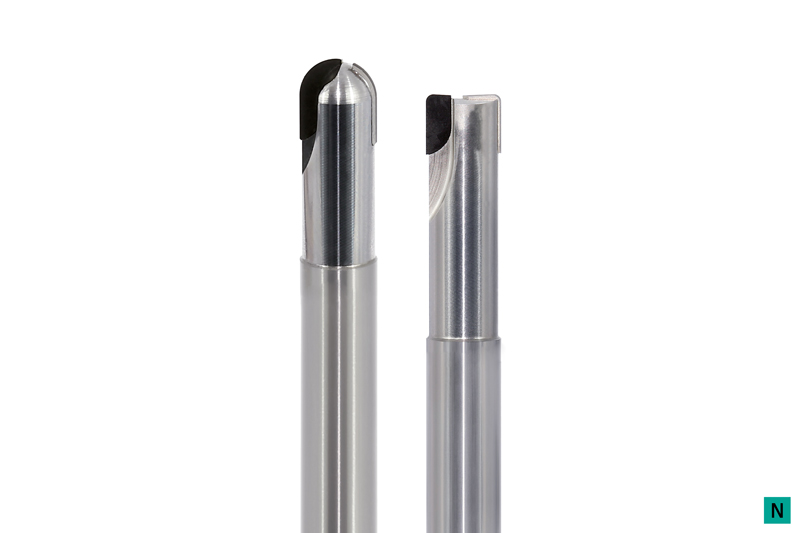
OptiMill-Diamond
Kugel-, Eckradius- und Eckfräser
PKD-Schneiden für hohe Standzeit
ø-Bereich: 3,00 - 12,00 mm
Fräser mit Wendeschneidplatten
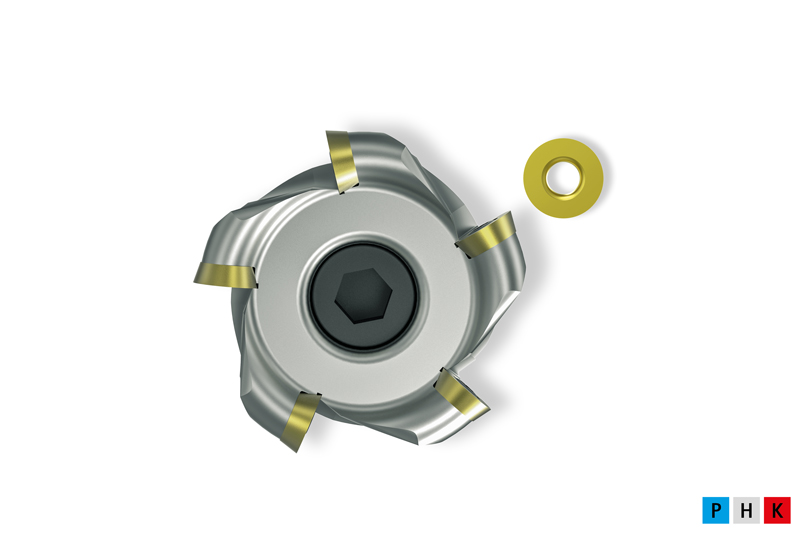
NeoMill-ISO-360
Rundplattenfräser
Ideal zum Schruppen und Vorschlichten
ø-Bereich: 10,00 - 160,00 mm
NeoMill-3D-Finish
Schlichtfräser
Ideal zum Schlichten von 90°-Flächen, Planflächen und Konturen
ø-Bereich: 16,00 – 42,00 mm
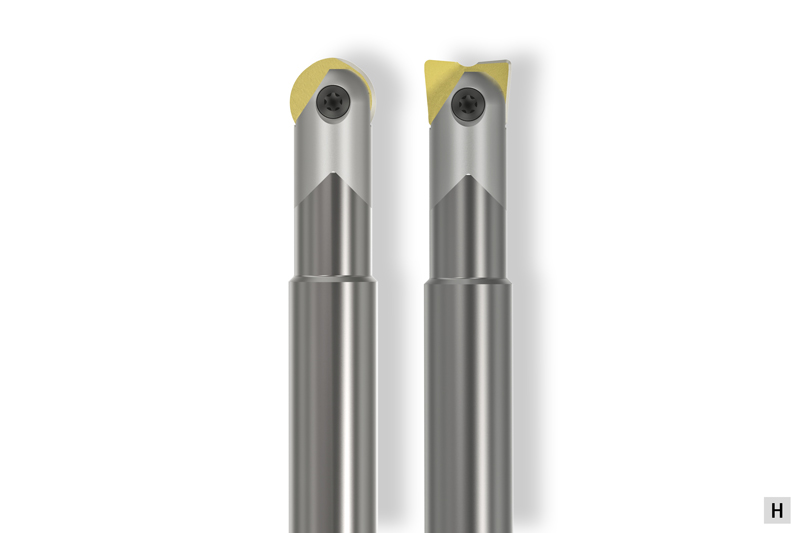
NeoMill-3D-Ballnose/-Torus
Kugel- und Eckradiusfräser
Ein Grundkörper mit Kugel- und Eckradius- Schneidplatte zum Schlichten und Vorschlichten
ø-Bereich: 8,00 - 32,00 mm
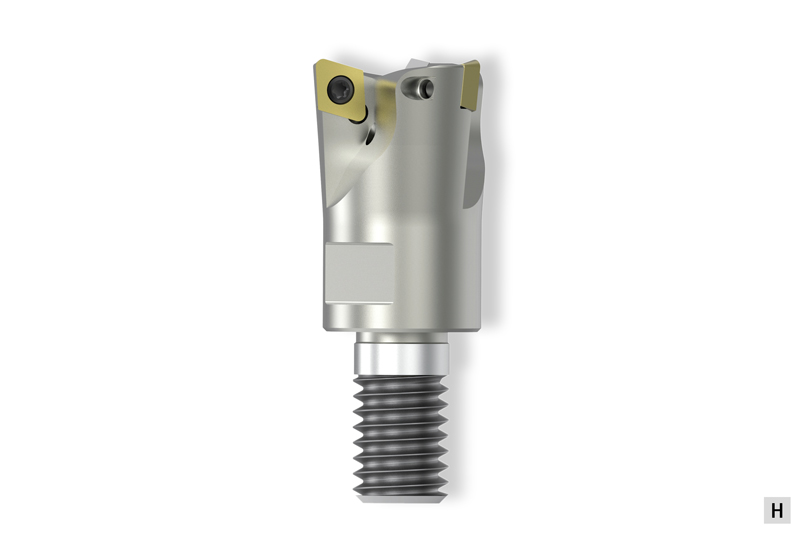
NeoMill-2/4-HiFeed90
Hochvorschub-/90°-Eckfräser
Universelles Werkzeugsystem für höchste Produktivität
ø-Bereich: 16,00 - 200,00 mm
Bohren | Senken
ECU-Drill-Steel
Broca de metal duro integral
Broca de furação de aresta dupla com ótima relação custo-benefício
Ampla área de aplicação
Geometrias comprovadas para alta precisão e fiabilidade do processo
Faixa de Ø: 1,00 – 20,00 mm
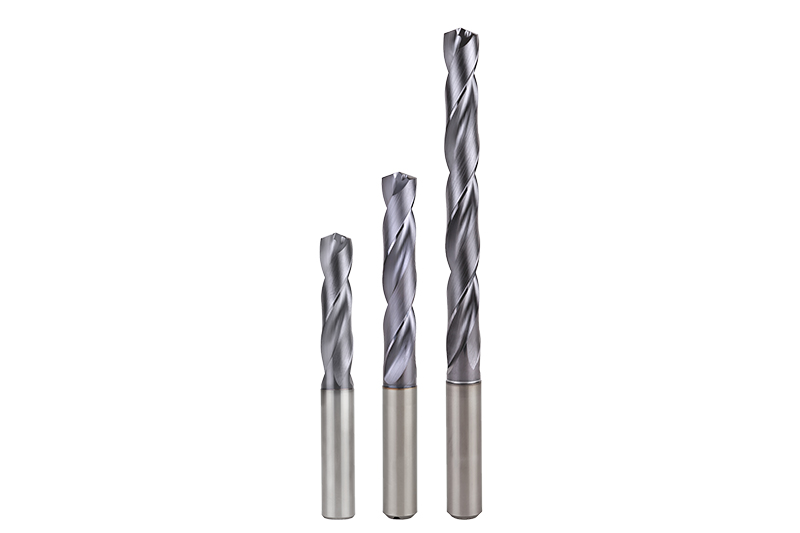
MEGA-Drill-Hardened
Broca de metal duro integral de alto desempenho
Broca de furação de aresta dupla com revestimento e geometria coordenados para usinagem segura
Nova micro e macro geometria
Faixa de Ø: 2,55 – 16,00 mm
MEGA-Drill-Steel-Plus
Broca de metal duro integral de alto desempenho
Broca de furação de aresta dupla com revestimento e geometria coordenados para usinagem de aço
Geometria da ranhura de aparas otimizada e preparação modificada das arestas de corte
Faixa de Ø: 3,00 – 25,00 mm
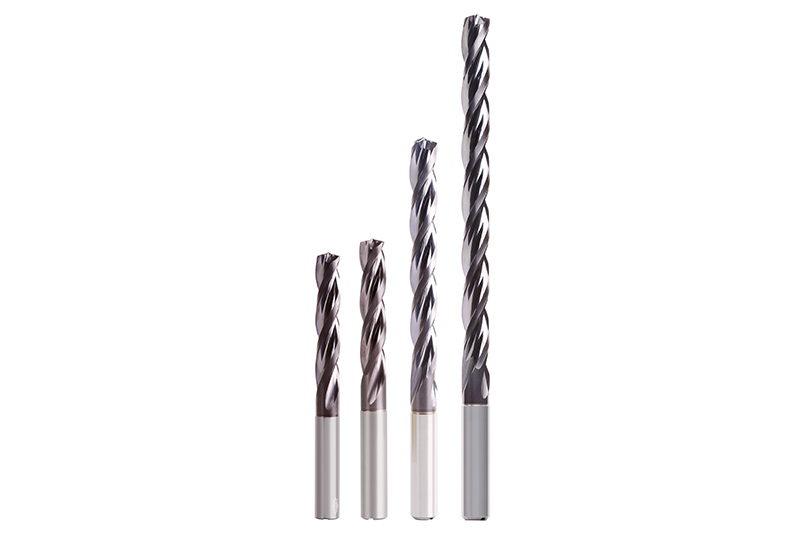
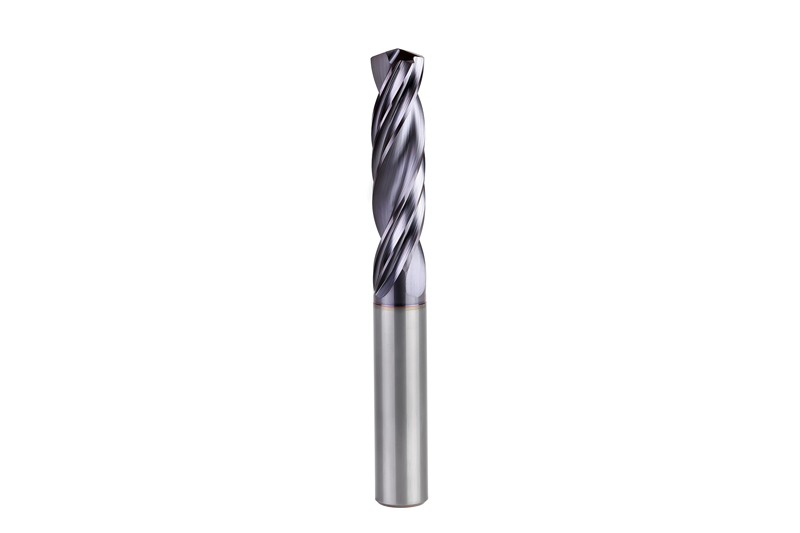
Tritan-Drill-Steel
Broca de metal duro integral de aresta de corte tripla
Broca de furação de aresta de corte tripla para a maior taxa de alimentação
Lâmina transversal autocentrante para situações difíceis de perfuração
Ajustado de modo ideal para a usinagem de aço
Faixa de Ø: 4,00 – 20,00 mm
Tritan-Spot-Drill-Steel
Broca de centro
Broca de centro de aresta de corte tripla para operações com roscas difíceis
Especialmente adaptado a furações de aresta de corte tripla
Faixa de Ø: 4,00 – 20,00 mm
Tritan-Step-Drill
Triple-edge step drill
Triple-edge step drill with self-centring chisel
For machining threaded core holes without oscillating movement
Ø area: 4.25 – 14.15 mm
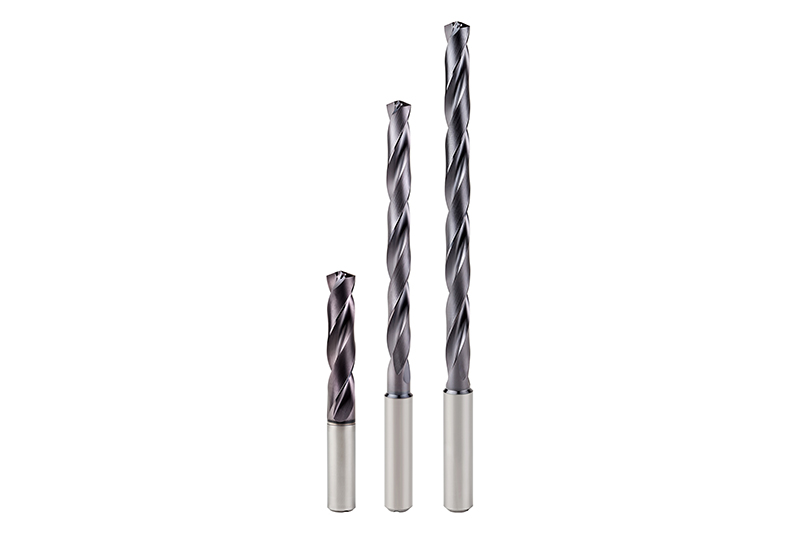
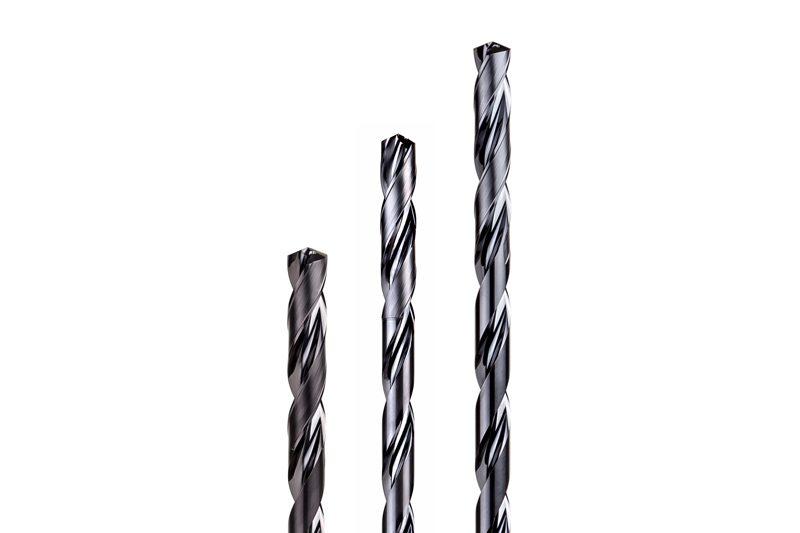
MEGA-Deep-Drill
Deep drill
Process-reliable and efficient creation of deep bores up to 40xD
MEGA-Pilot-Drill
Ø area: 1.00 – 16.00 mm
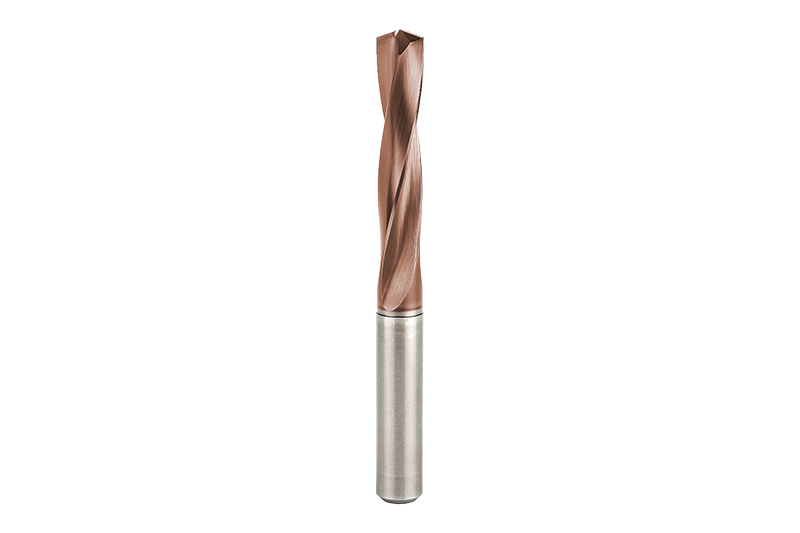
MEGA-Drill-Reamer
Drill reamer
Two working steps – drilling and reaming – combined in a single tool
Optimised reaming cutting edge
Reduction of productive and non-productive times
Bore tolerance ≥ IT7
Ø area: 4.00 – 16.00 mm
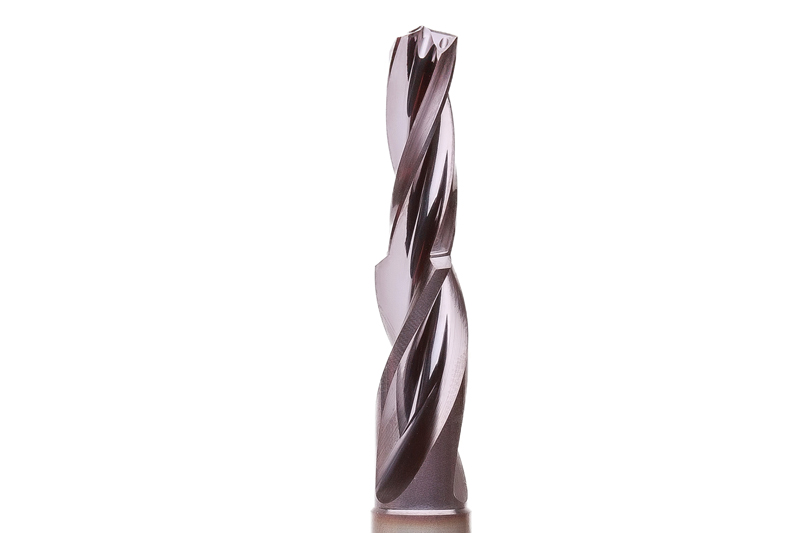
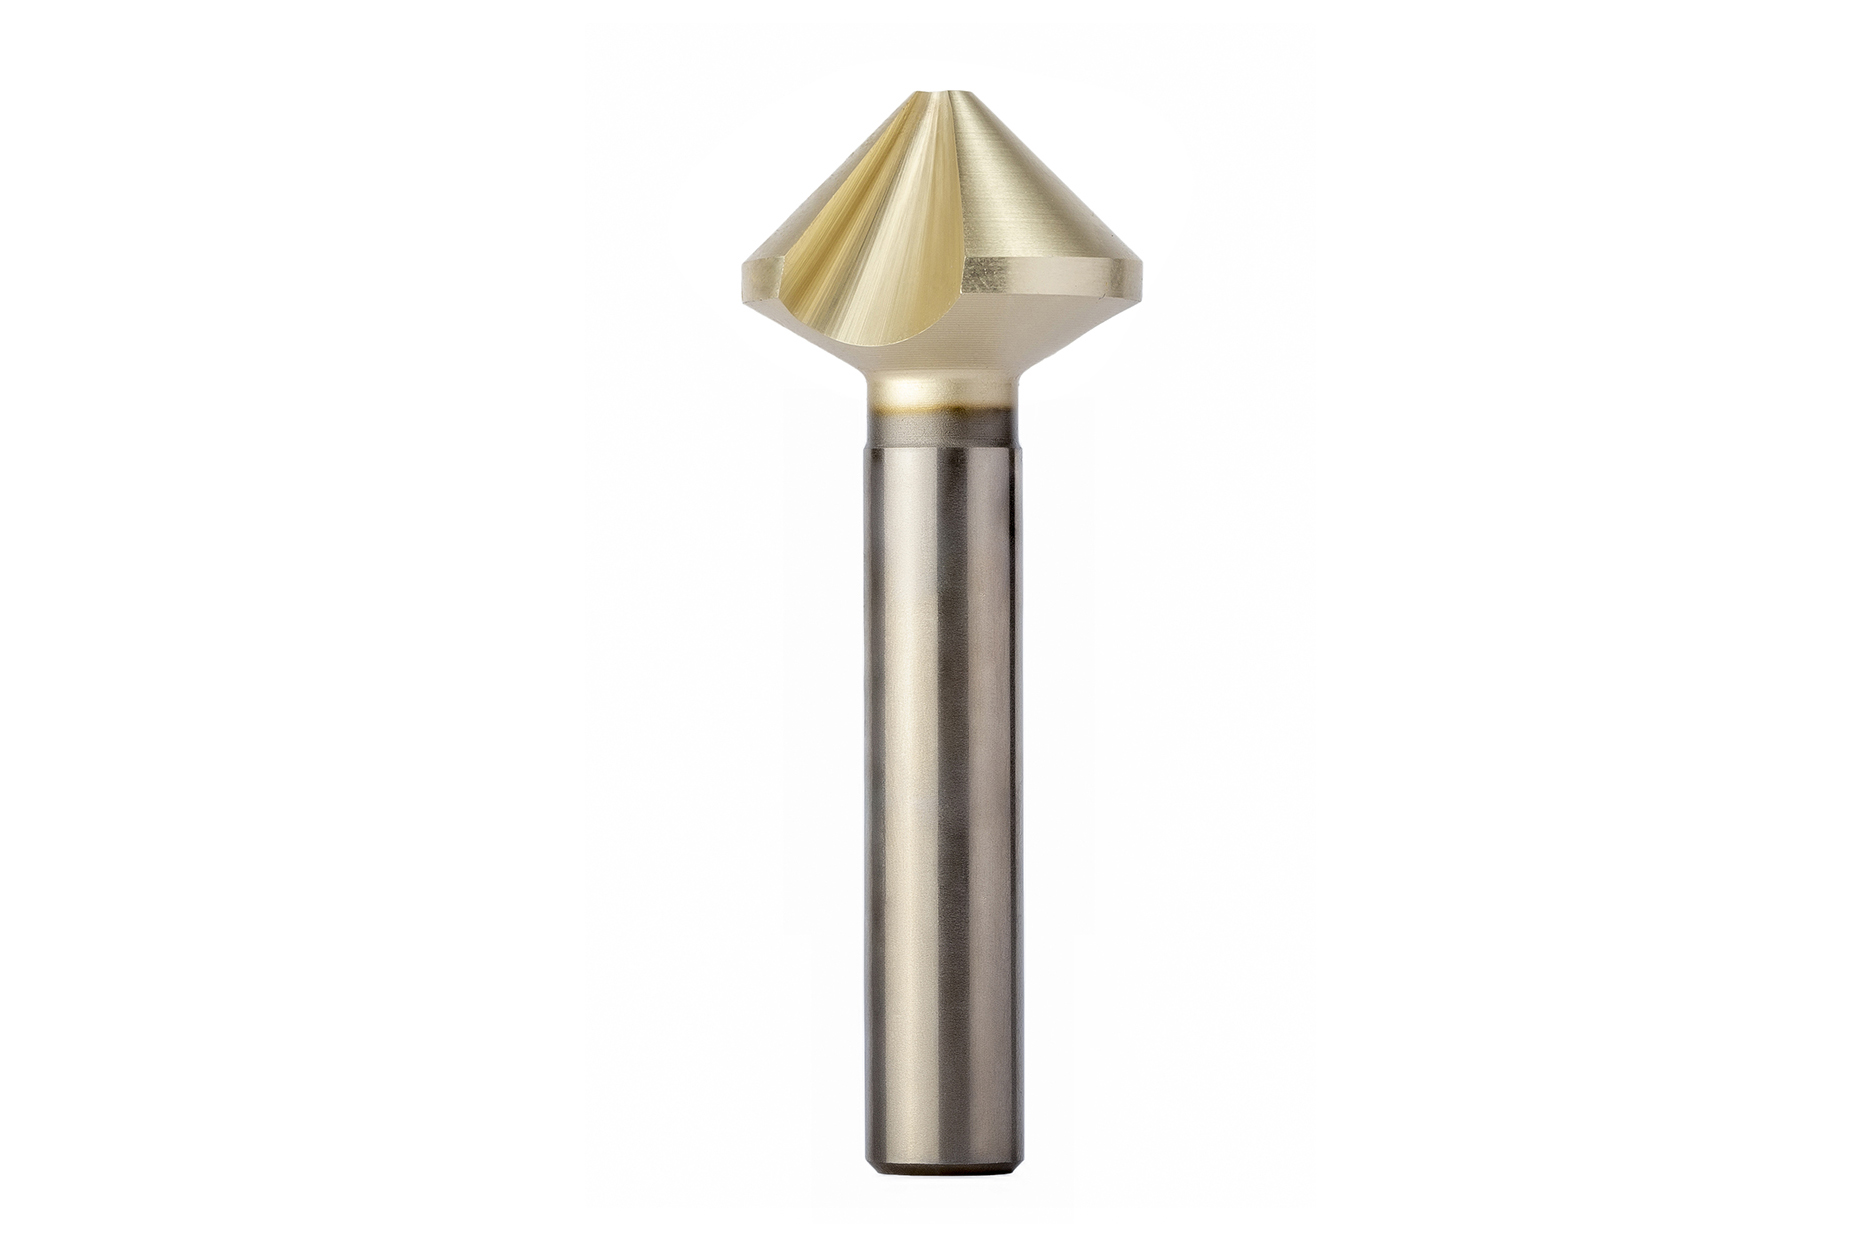
Precision countersink
Countersink with unequal spacing
Extremely unequally spaced cutting edges
Higher degree of accuracy and improved surface values
Reduced axial and radial forces
Significantly less vibrations
Increased cutting parameters to ensure highest productivity
Ø area: 4.30 – 31.00 mm
MEGA-Drill-Reamer-Pyramid
Drill reamer with pyramid tip
Spot drilling, drilling and reaming – all with one tool
Improved centring properties thanks to pyramid tip
Reduction of productive and non-productive times
Bore tolerance ≥ IT7
Ø area: 4.00 – 16.00 mm
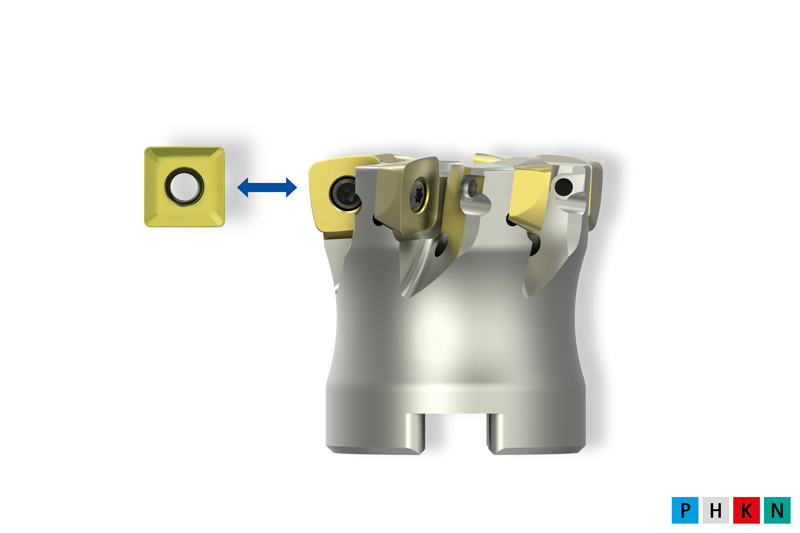
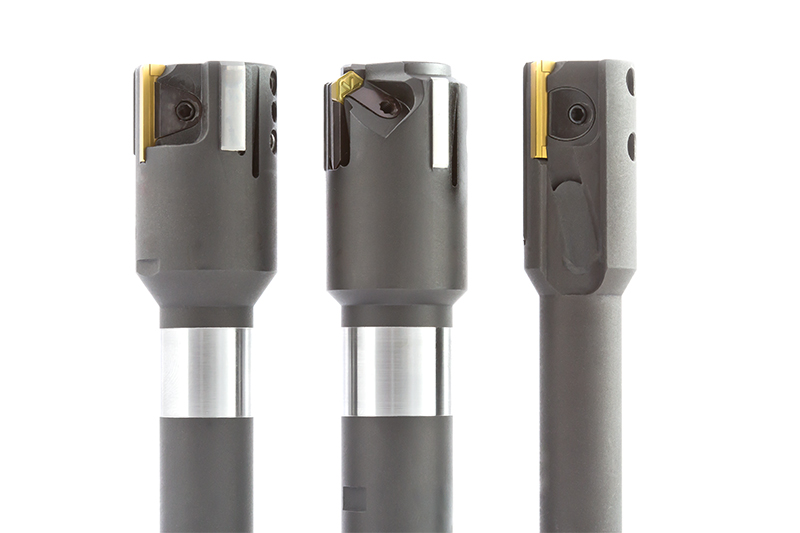
QTD indexable insert drill
Solid drill with replaceable head system
Cost-effective system with indexable inserts that can be swapped out
Force-locking and form-fit clamping system
Easy to handle
High degree of radial run-out accuracy
Ø area: 8.10 – 49.00 mm
Reaming
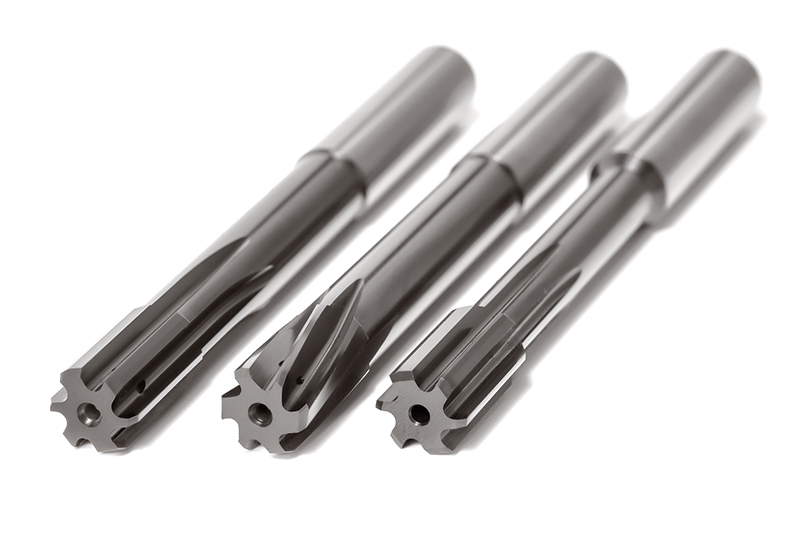
FixReam – FXR
High-performance reamers with a cylindrical shank
High-performance reamer made from solid carbide
Straight-fluted for through and blind bores
Left-hand fluted for through bores
Ø area: 3.00 – 20.00 mm
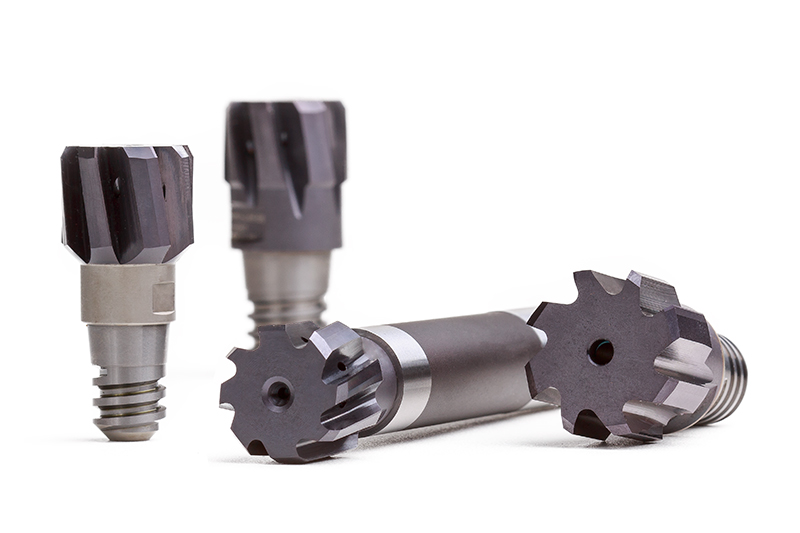
CPReam – CPR
Replaceable head reamer
Taper and face connection provide the greatest possible stability and rigidity
Highly precise radial run-out accuracy of 5 μm
Easy to handle
Ø area: 8.00 – 40.00 mm
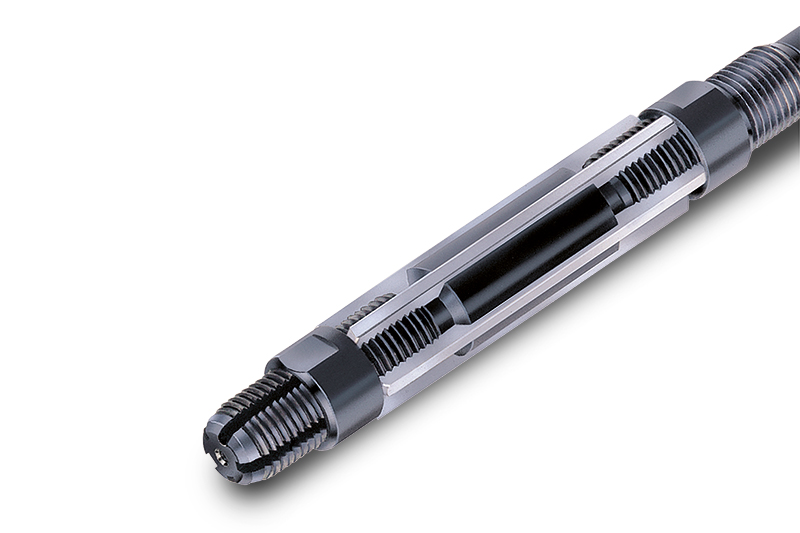
Quick adjustment reamer – WN 50
Hand reamers
Quick-adjust reamer with wide adjustment range
Especially suitable for repair work
Spare blade sets available
Ø area: 6.40 – 95.00 mm
Guided tools
Tools with guide pads
Highest accuracy guaranteed with the MAPAL principle
Guide pads directly guide the tool into the bore
Precision-ground indexable inserts
High-precision adjustment for micrometre-precise bore machining
Los componentes cada vez más complejos y con cavidades cuya profundidad se incrementa, y las nervaduras estructurales y de refuerzo en los moldes de inyección de plástico y los moldes de fundición de presión hacen imprescindible el uso de herramientas muy largas con piezas que presentan un diámetro muy pequeño. Las complejas geometrías de las piezas y las diferentes cualidades de los materiales suponen unos requisitos muy altos de mecanizado y vida útil de las herramientas.
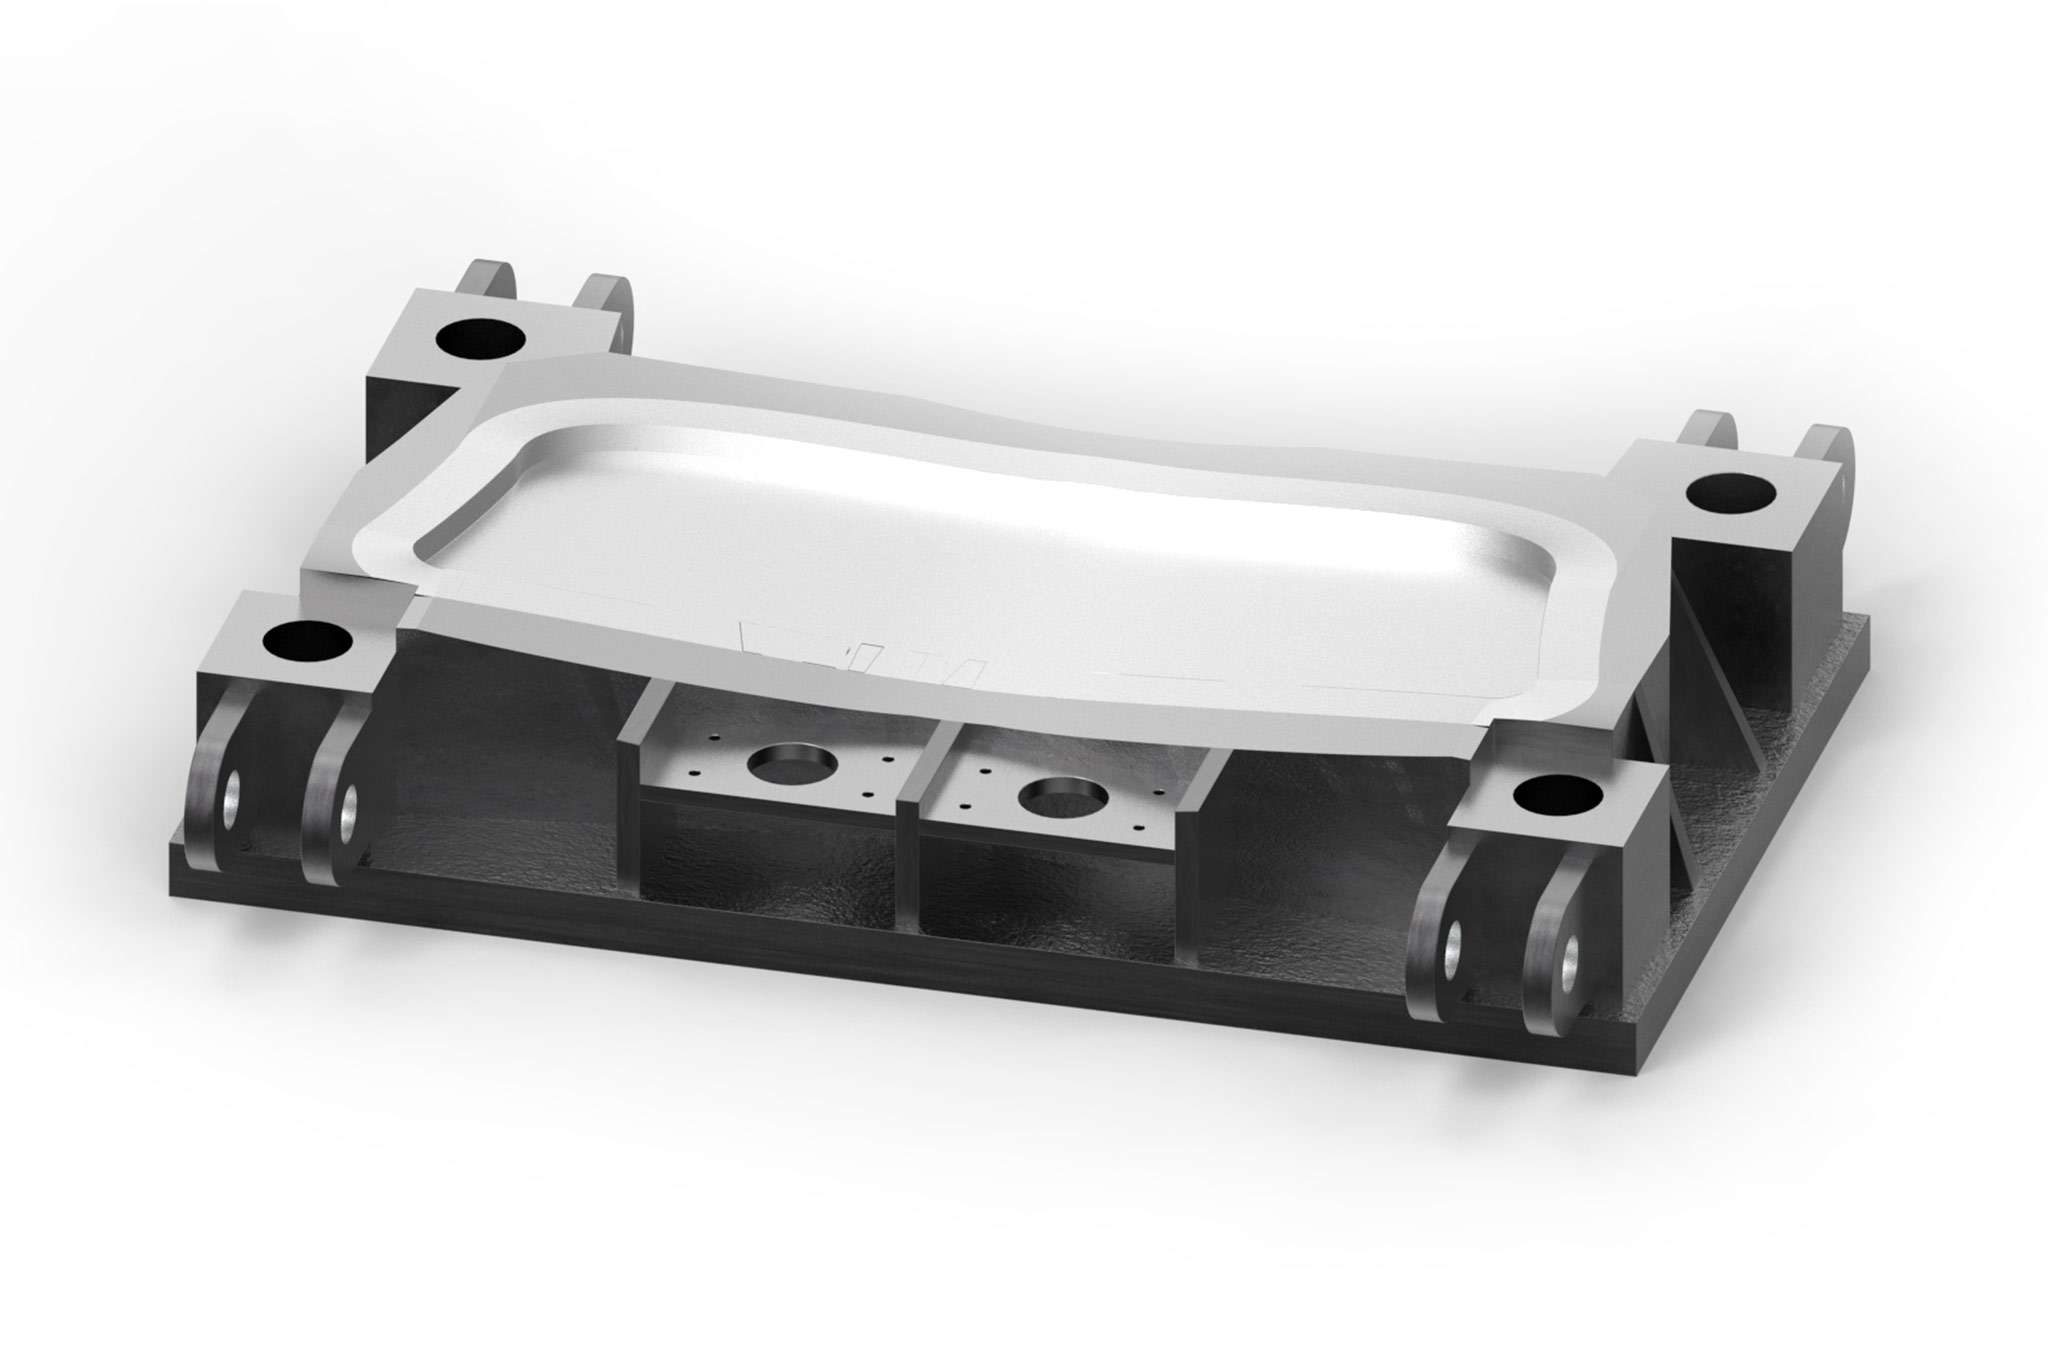
En la construcción, la ingeniería y la fabricación de herramientas de conformado en frío de tamaño medio y grande se utiliza a menudo hierro fundido debido a las propiedades del material, tales como la resistencia a la presión y la fácil maquinabilidad. En este caso, los componentes principales son las placas de molde y los insertos de molde. MAPAL tiene una gran experiencia en el fresado (2D y 3D) y taladrado (taladrado, escariado, roscado).
Cuando se trata de moldes de series piloto o de prototipos, no es raro que se utilicen materiales fáciles de mecanizar. A menudo se emplean aleaciones de aluminio o ureol (plásticos). En estos casos, las herramientas de metal duro con filos de cuchillas positivas y parcialmente pulidas y las herramientas de PCD aún mejor procuran una elevada productividad y breves tiempos de mecanizado.
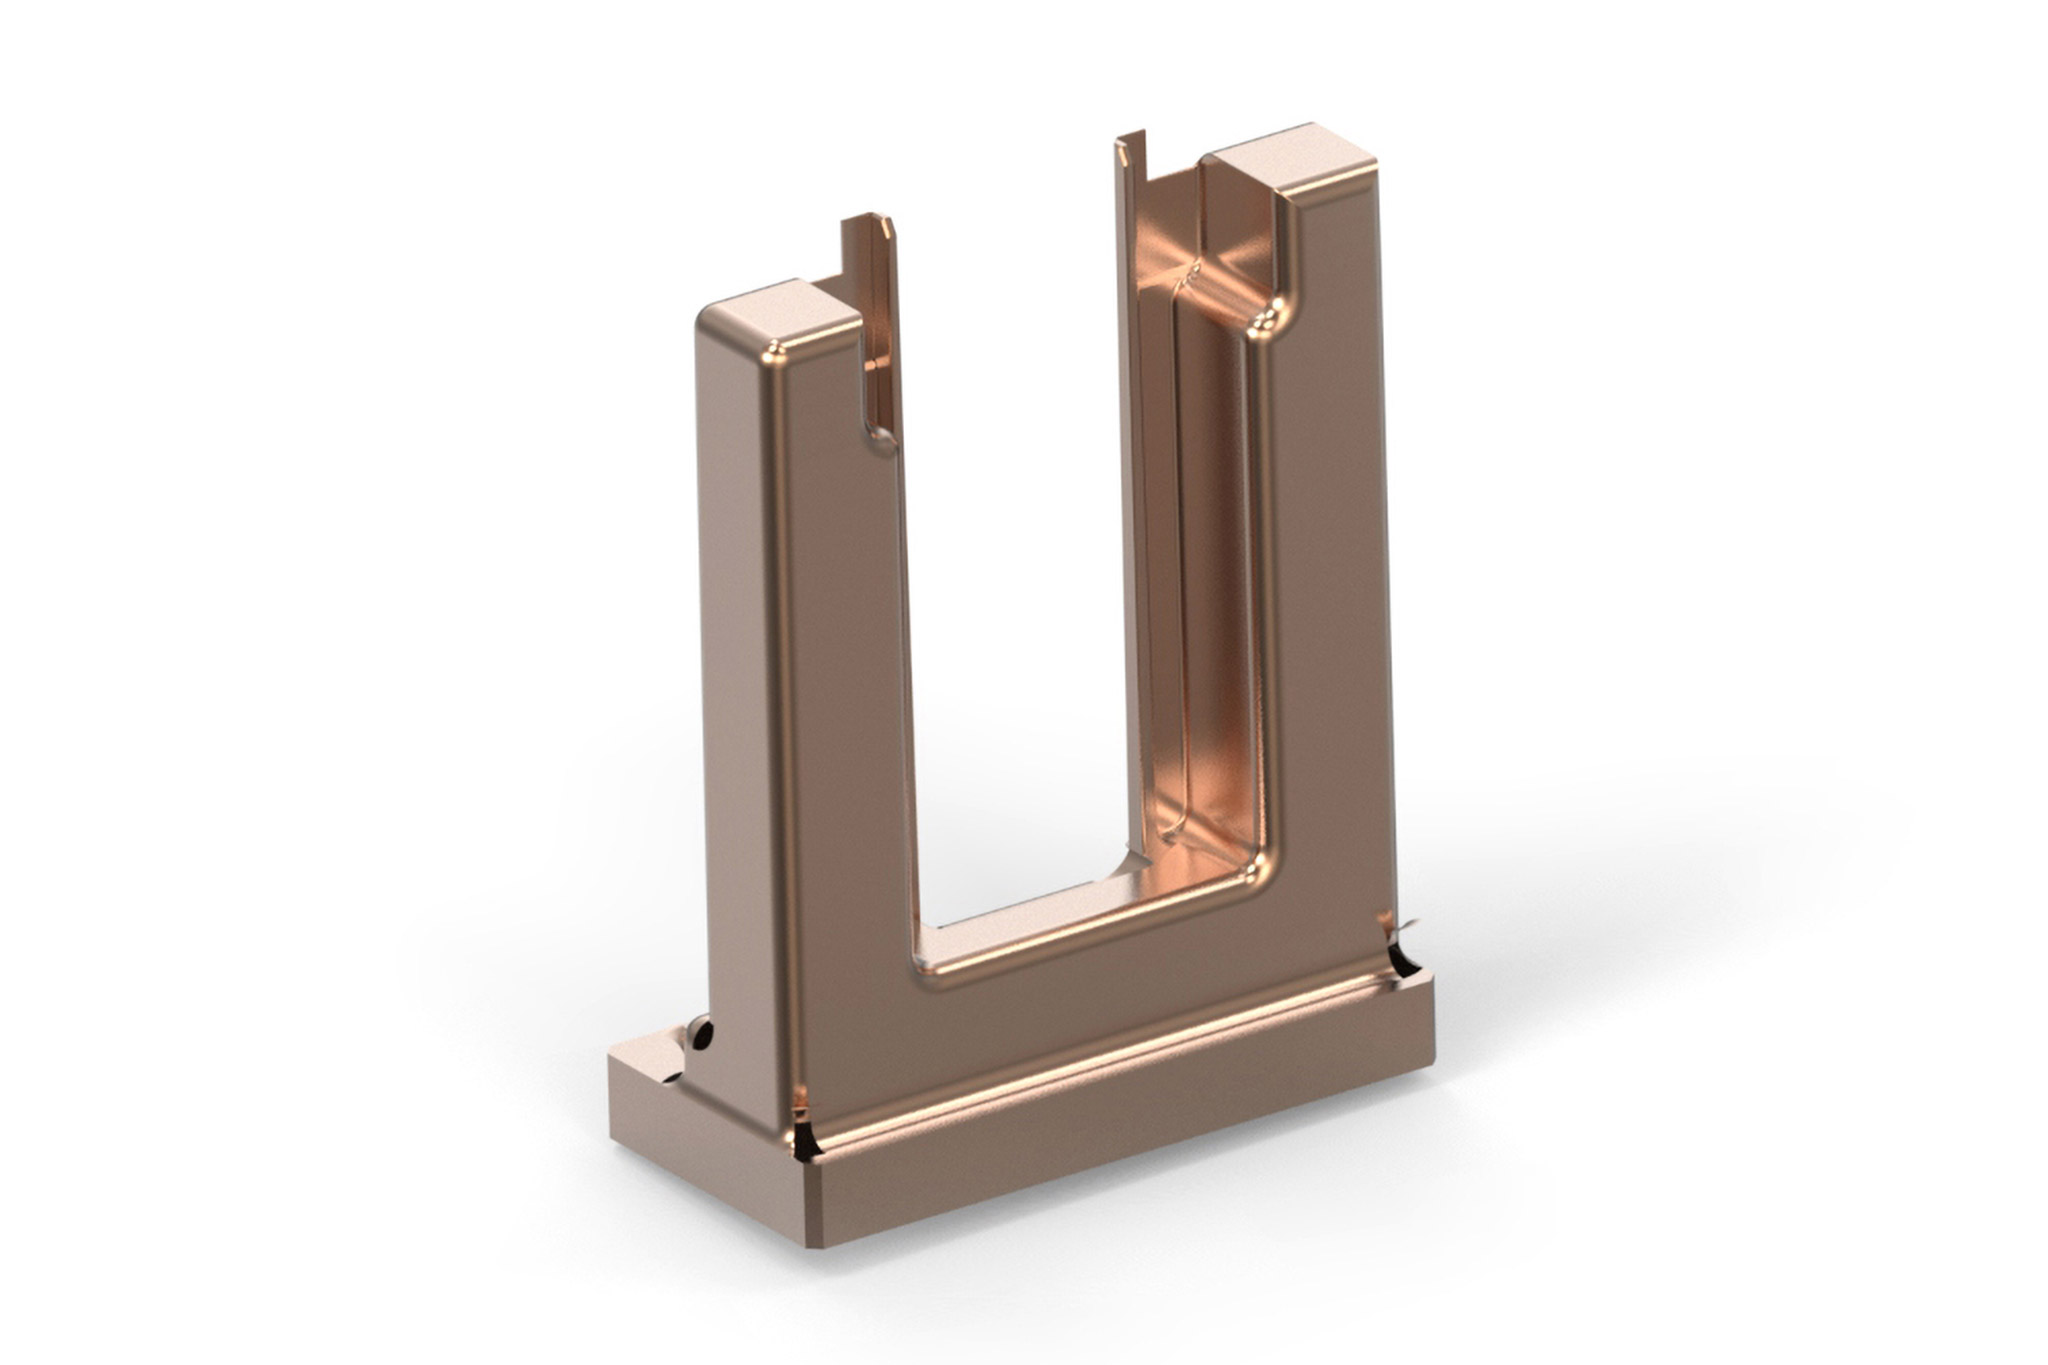
La fabricación de electrodos para procesos de gestión de datos energéticos requiere mecanizar aleaciones de cobre y materiales de grafito. La elección del material de los electrodos se rige por los requisitos del molde que se debe fabricar. Las aleaciones de cobre son relativamente caras y, en general, se utilizan para el mecanizado final en los electrodos cuando se trata de una elevada calidad de superficie y precisión de moldeo. Las fresas de metal duro con geometrías especiales de MAPAL garantizan aquí unos resultados de mecanizado muy precisos.
El grafito tiene un efecto muy abrasivo sobre la herramienta y genera un gran desgaste en el filo de la cuchilla. El aumento del desgaste tiende a reventar los perfiles que se mecanizan. Por esta razón se requiere una herramienta con la geometría adecuada y el material de corte óptimo. Para el mecanizado de grafito MAPAL utiliza herramientas de metal duro con recubrimiento de diamante o herramientas de PCD.
Ejemplo de aplicación:
Electrodos para electroerosión (procesos EDM)
De la pieza sin tratar a la pieza terminada
La herramienta adecuada a pocos clics En función del mecanizado, la operación concreta y los requisitos de la herramienta se consigue de forma más rápida la herramienta deseada.
1 / 8
Superficies en 2D
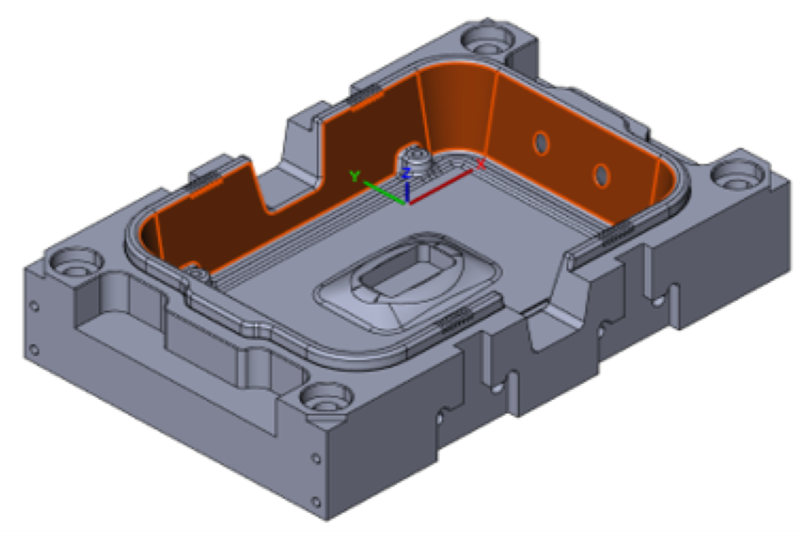
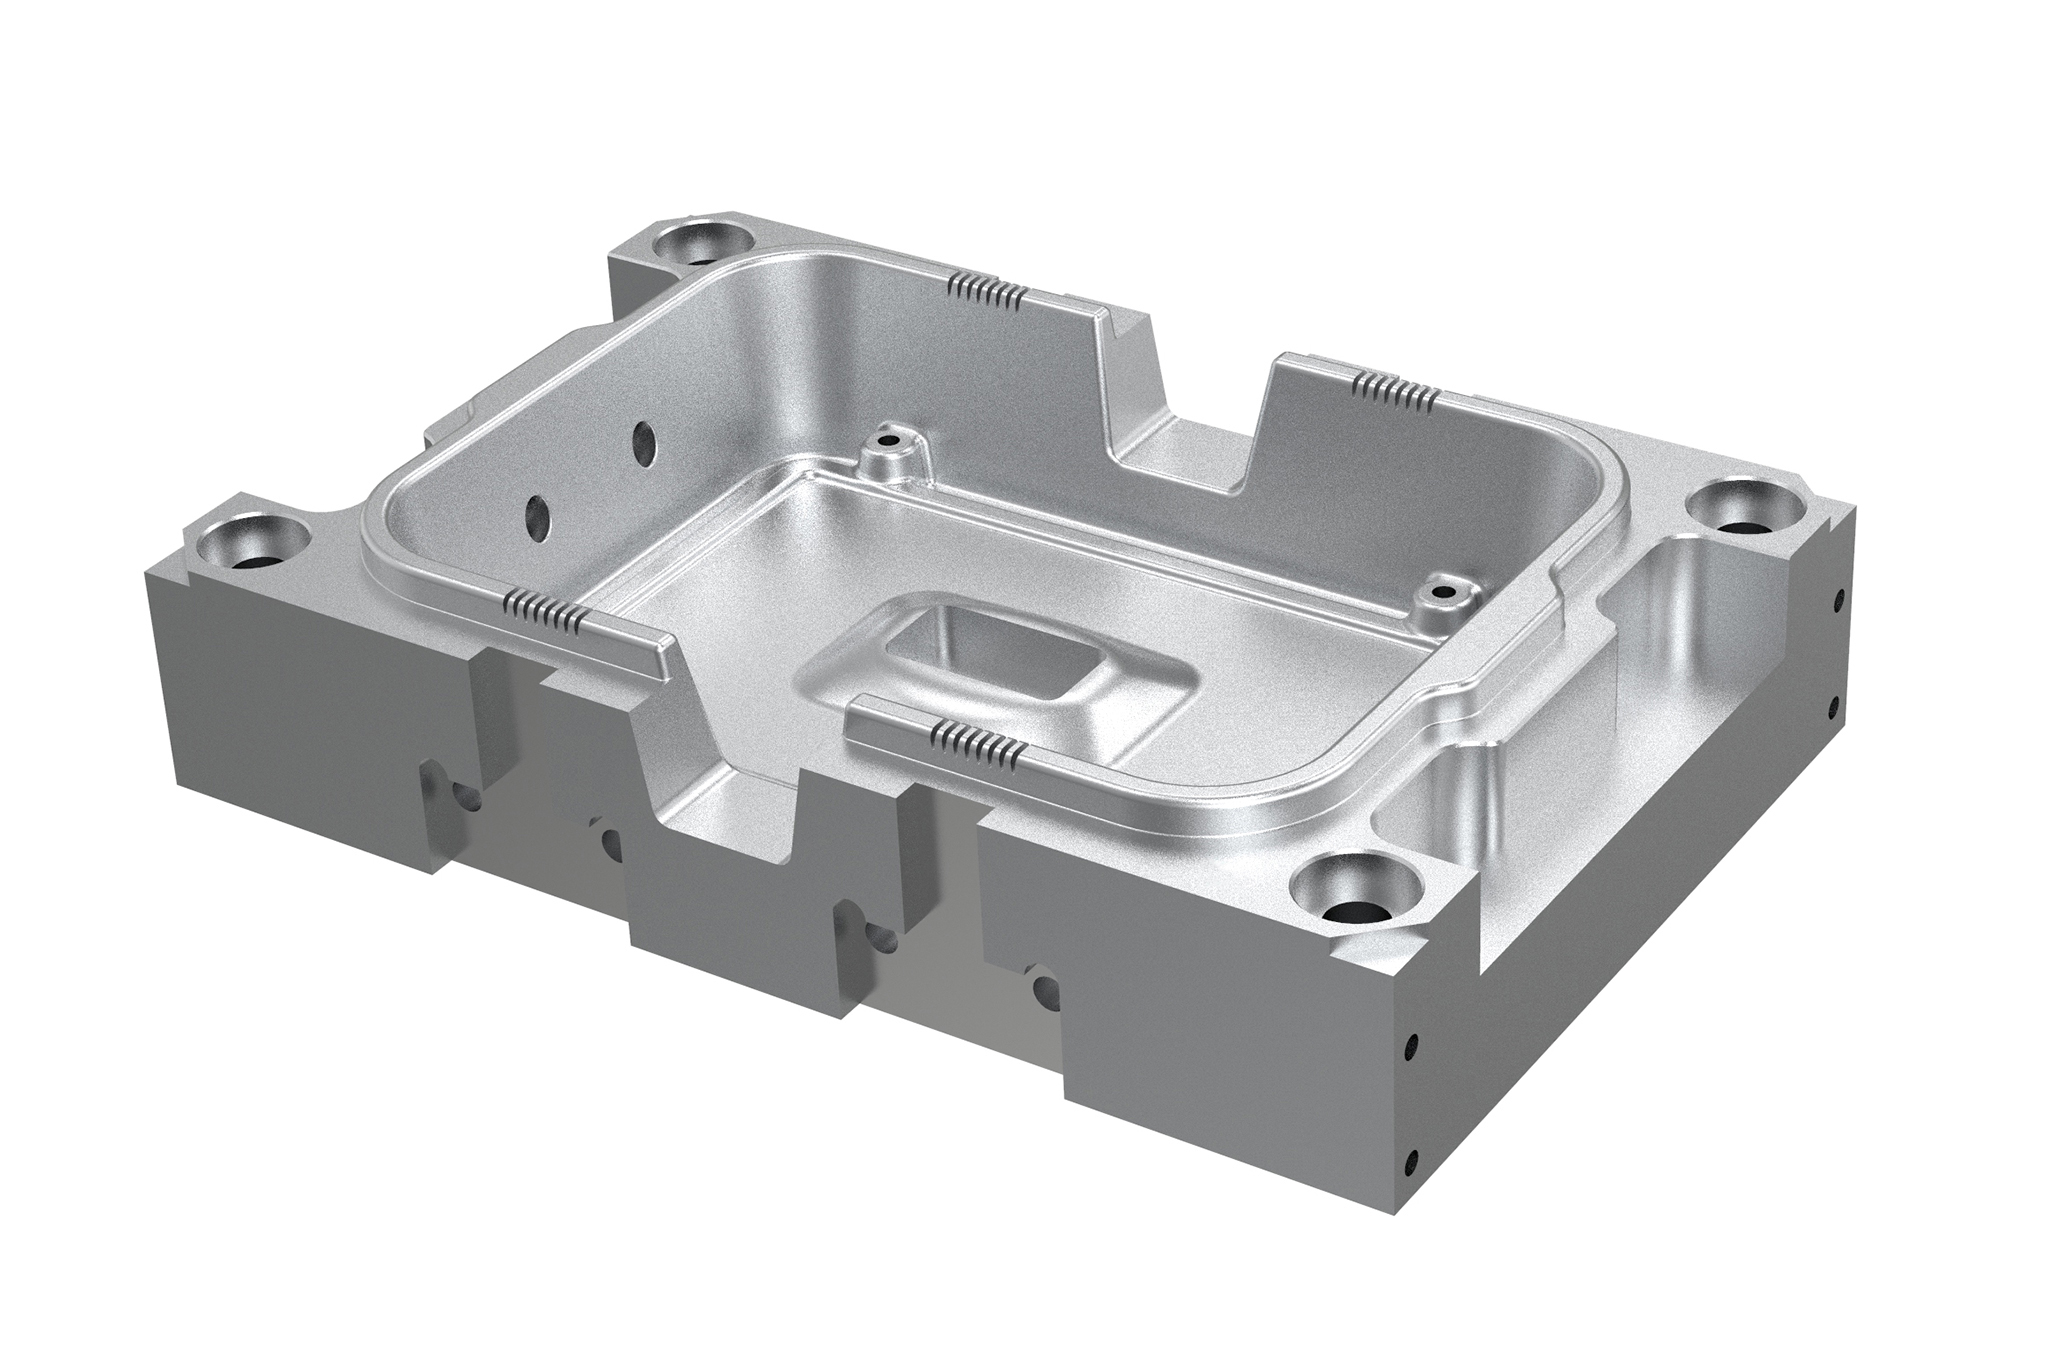
En esta categoría se incluyen los procesos de mecanizado ejecutados directamente en la máquina como el fresado plano, fresado de cajeras y paredes rectas. También el trabajo en geometrías complejas que se pueden programar con un software CAM.
In the die & mould sector, the manufacture of increasingly complex forms is part of everyday life. Continuous further developments in machine tools and CAM software raise performance and productivity to an ever higher level. The tools used must therefore always be state-of-the-art. To achieve optimum results, each design starts with a process analysis.
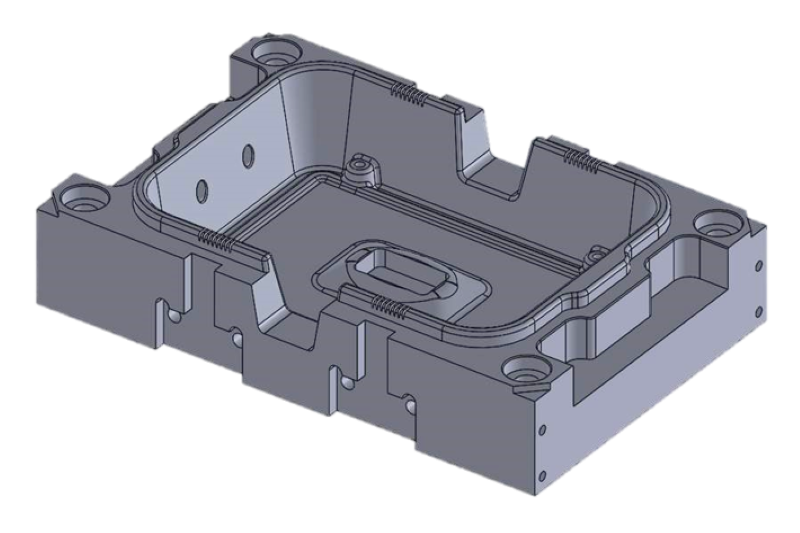
Mould inserts also have machining tasks that are required for casting or various attachment parts. Users are increasingly machining open pockets (circumferential machining) using trochoidal milling. This machining method helps to optimise machining times and to extend tool life.
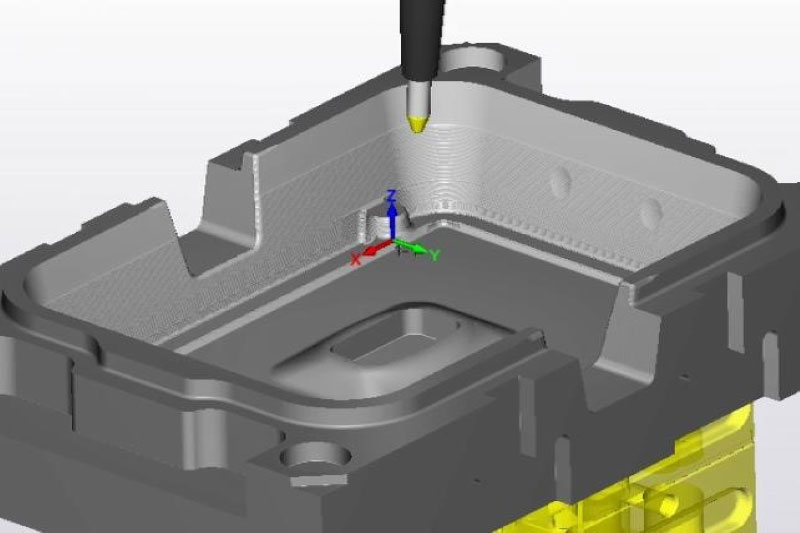
Closed pockets are usually produced by roughing in Z planes. When milling, a ramp is often selected as the machining entry. The tool selected depends on the depth of the walls and the mould incline to be generated on the component. MAPAL’s broad portfolio with modular systems also covers the machining of deep pockets with large diameters.
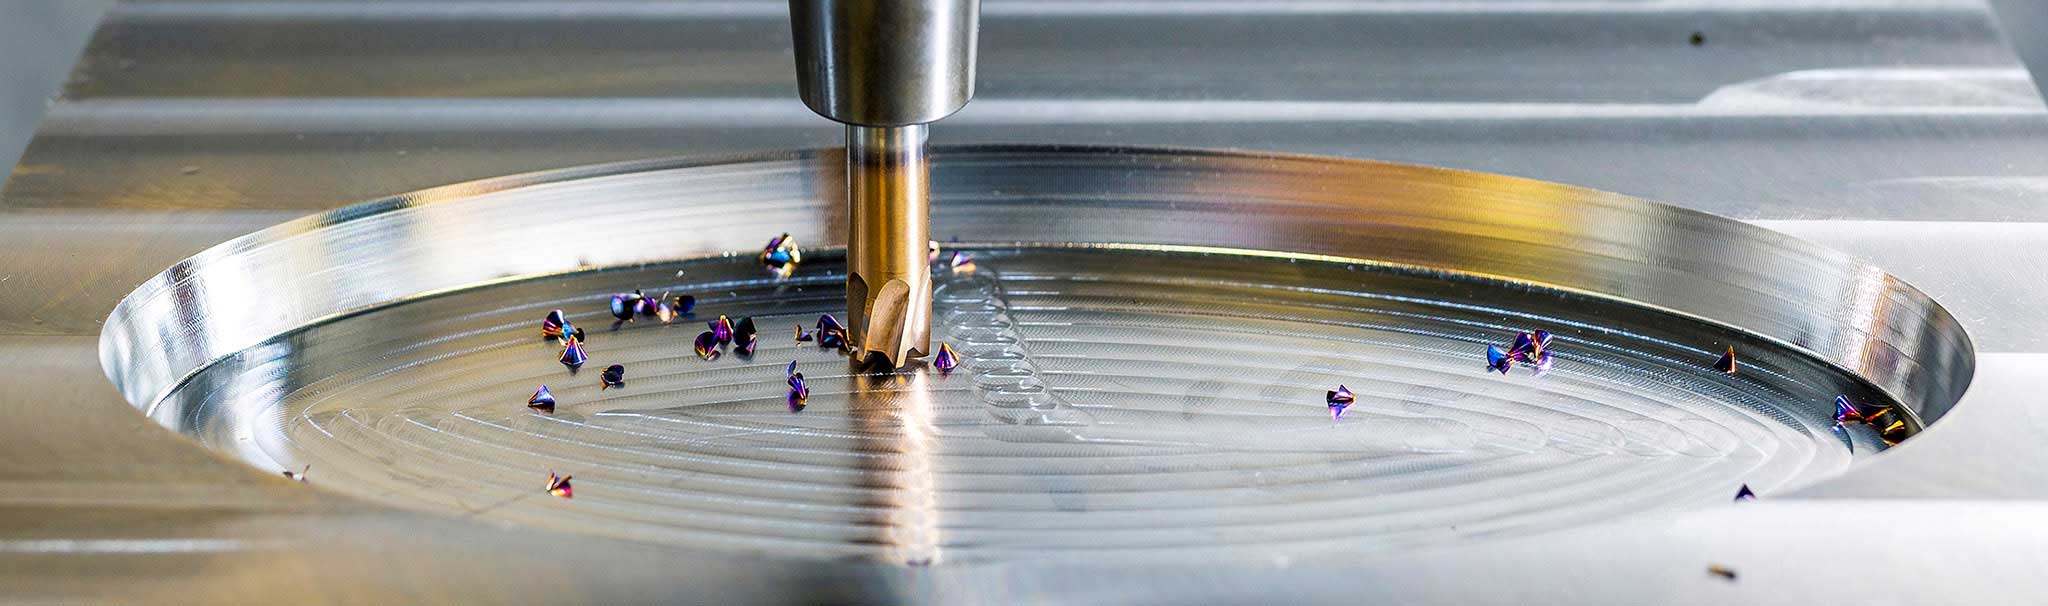
A major focus in milling operations is on reducing the machining time. With specific tool geometries for machining closed, round pockets, it is often possible to eliminate the pre-drilling process. With helix milling, milling paths are programmed with helical entrances that are suitable for pocket dimensions.
Operations to create even surfaces occur very frequently and in different areas in the die & mould sector: It could be component-related, strategy-related due to the respective milling process or due to requirements for mould closing surfaces as well as sections and cutting dies. The right tool is then selected depending on the application and requirements.
Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.
There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.
Optimised purchasing management is important for a clear organisation of the tool stock.
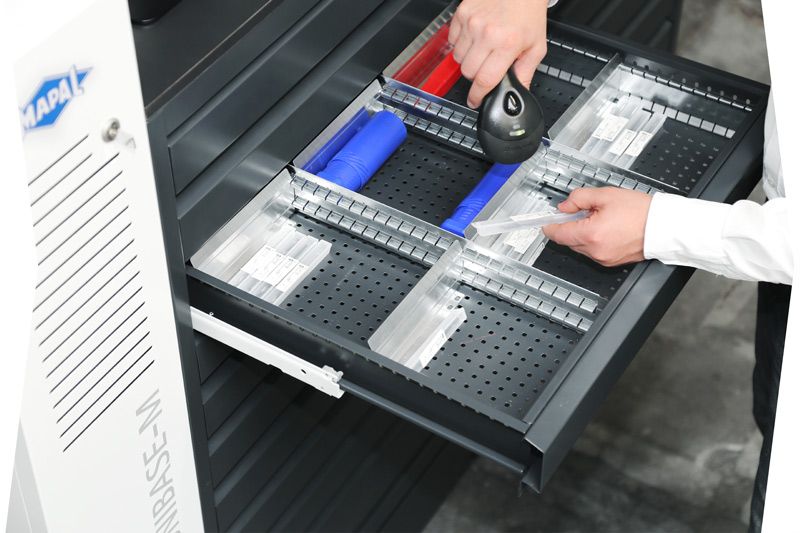
2. Tool logistics
Cost-effectiveness even in the periphery of machining: Intelligent dispensing systems significantly reduce non-productive times.
3. Engineering
The machining specialists provide support with process engineering, e.g. in the form of CAM simulations, general advice and the development of economic machining strategies.
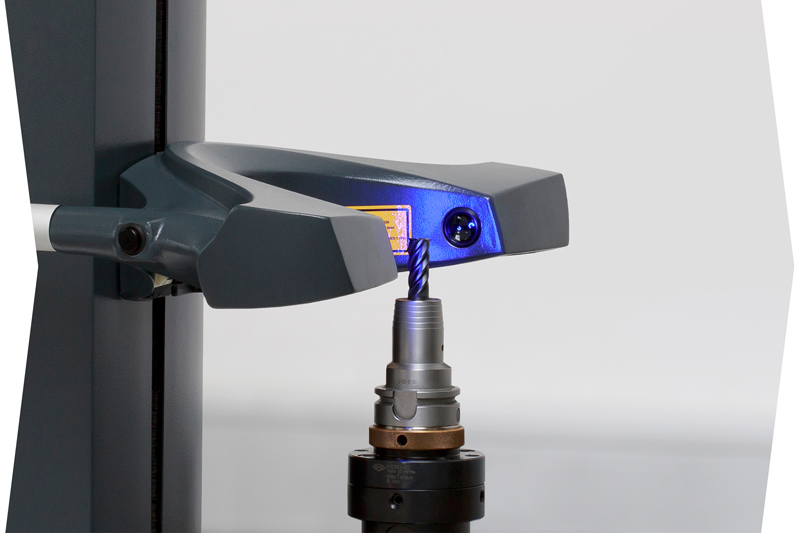
4. Measuring and setting
Reliable setting and measuring devices are convincing due to their accuracy and user-friendly operation when setting the tools.
5. Tools and clamping technology
From the spindle to the cutting edge – MAPAL offers a wide range of tools and clamping technology for the die & mould sector.
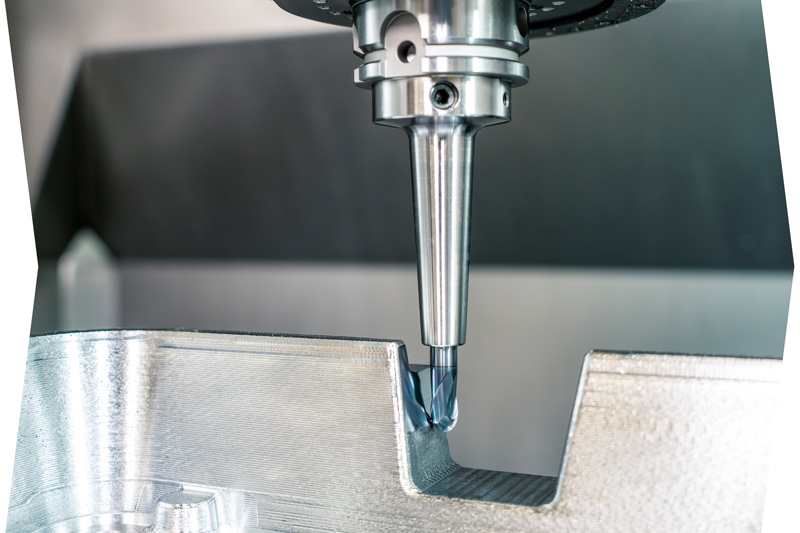
6. Machining
Efficient machining processes and customised machining strategies at the highest technological level.
7. Digitisation and automation
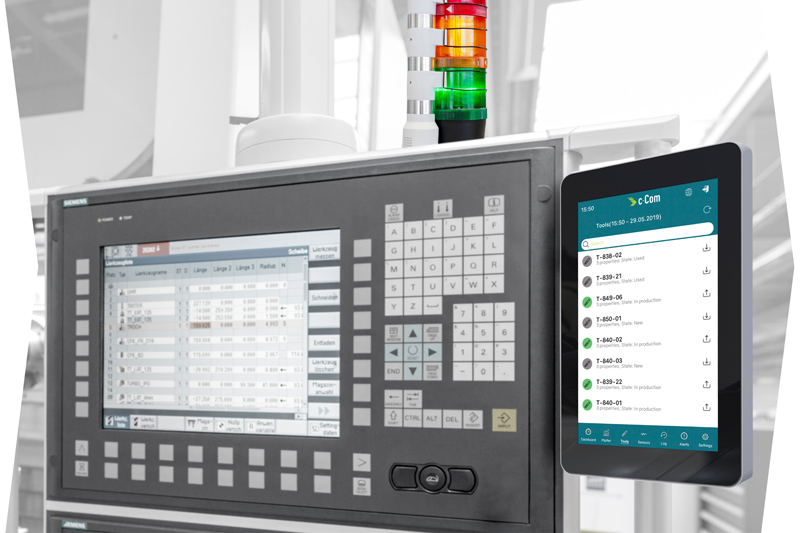
Quick and easy digitisation: The c-Connect Box digitally transmits measurement data from the setting fixture to the machine tool. It also monitors the machine status among other things.
8. Recondicionamento
Os clientes recebem suas ferramentas recondicionadas de volta com a qualidade do fabricante dentro de pouquíssimo tempo. Também disponível com serviço de entrega mediante solicitação.
Engineering Workflow – da teoria à prática
Encontrar uma solução perfeita para as necessidades do cliente – este é o desafio da MAPAL. Além de soluções especiais individuais e um amplo portfólio de produtos standard, estão disponíveis serviços abrangentes para projetar de forma otimizada todo o processo, desde a ideia do produto até as aparas. Os clientes podem contar com os muitos anos de experiência do líder tecnológico em usinagem.
1. Pedidos de clientes
Os representantes de vendas da MAPAL estão diretamente disponíveis para pedidos individuais. Em discussões pessoais, sondam os requisitos concretos e o âmbito (usinagem completa ou parcial) juntamente com o cliente e discutem os detalhes diretamente no modelo 3D do componente.
O time de fabricação de moldes e matrizes da MAPAL ficaria muito feliz em responder as suas perguntas por e-mail e entrará em contato o mais rápido possível.
2. Análise de projetos
Com base em modelos 3D e dados de máquinas, os interlocutores analisam as tarefas de fabrico e desenvolvem estratégias de usinagem eficazes.
Os componentes da análise do projeto são:
Propostas de usinagem para todas as etapas de usinagem
Lista de ferramentas
Otimização do processo
3. Conceção de processos
Independentemente de o foco ser a flexibilidade ou a produtividade: Os especialistas em usinagem simulam o processo desenvolvido com base nos modelos 3D e identificam assim o potencial de otimização. Verificam e melhoram os parâmetros de usinagem durante a programação CAM e asseguram assim uma fabricação estável e económica.
O projeto do processo inclui:
Análise do tempo de execução do componente
Definição dos dados de tecnologia
Programação CAM
4. Solução de ferramentas
A vasto programa standard MAPAL para a fabricação de moldes e matrizes oferece a solução ideal de ferramentas para cada aplicação. Se necessário, estão também disponíveis soluções especiais individuais.
Vantagens ao usuário:
Amplo programa standard
Fornecimento de dados de ferramentas
5. Testes e oferta de ferramentas
Após a troca de informações sobre a sua tarefa de usinagem, a MAPAL apoia os clientes na utilização das ferramentas necessárias no processo. Esta é a base para uma oferta bem fundamentada e adaptada à respetiva aplicação.
6. Parceria de colaboração
Mesmo após sucessos em conjunto, os especialistas da MAPAL permanecem em contato direto com o cliente. Se houver potencial de otimização ao longo do tempo, ou se outras ferramentas se tornarem melhores, a MAPAL terá prazer em fornecer suporte para melhorar ainda mais a produtividade e a relação custo-benefício.
Para garantir uma produção eficiente a longo prazo, a MAPAL também oferece opções abrangentes de gerenciamento de ferramentas.
Opções de gerenciamento de ferramentas:
Sistemas de distribuição
Serviço de reenvio
Extenso portfólio de produtos de dispositivos de ajuste e medição
CORMOL from Portugal manufactures stamping tools, for which it has been working closely with MAPAL since 2022. With the OptiMill-3D-HF, CORMOL has found a reliable and economical tool solution.

 1 / 8