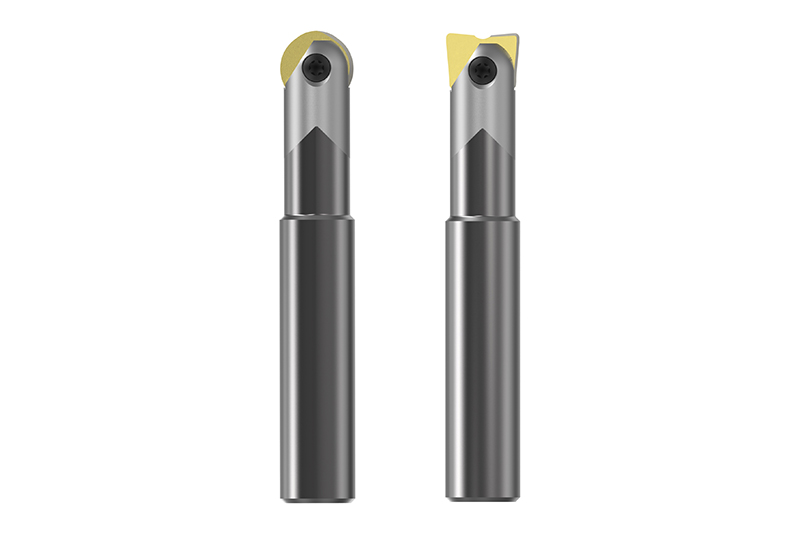
Usinage de surfaces planes
Les opérations de création de surfaces planes sont très fréquentes dans la fabrication de moules et de matrices, et ce dans différents domaines : Que ce soit en fonction du composant, de la stratégie d'usinage ou des exigences en matière de surfaces de fermeture des moules, de sections et de formes de découpe. Le choix de l'outil approprié se fait ensuite en fonction de l'application et des exigences.
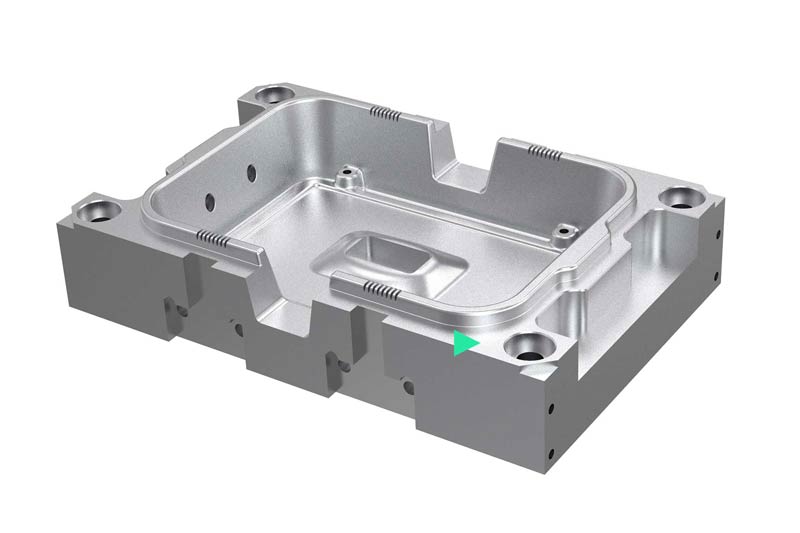
Aperçu des outils pour les étapes d'usinage suivantes :
Ébauche
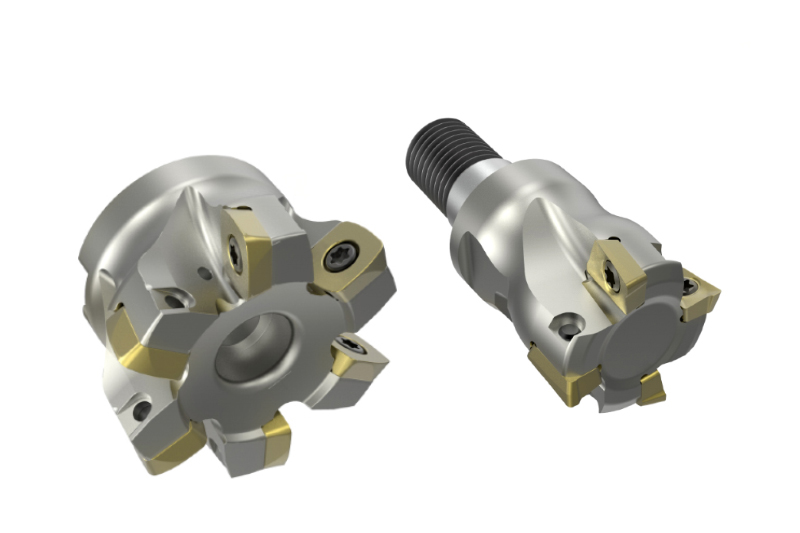
L'opération d'ébauche est responsable de la majeure partie du volume d’usinage. Des stratégies de fraisage spéciales, telles que l'usinage grande avance ou le fraisage trochoïdal, peuvent réduire la durée d'usinage et donc augmenter la rentabilité. Outre les outils à plaquettes amovibles et les fraises en carbure monobloc, des fraises hautes performances à géométrie d'ébauche spéciale sont utilisées.
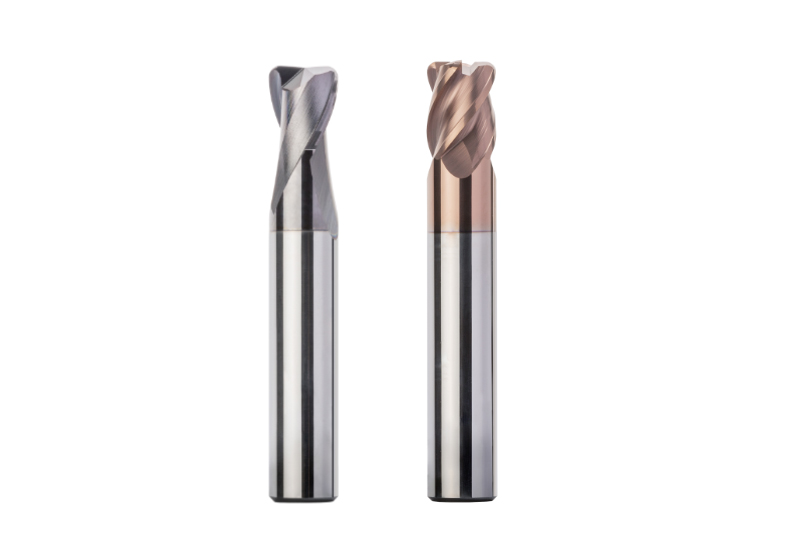
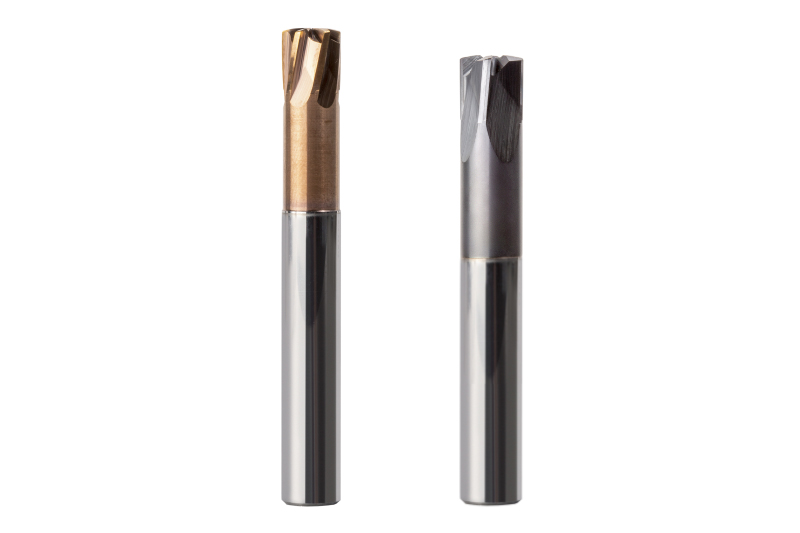
Ébaucher la matière résiduelle
Après l'ébauche, les utilisateurs effectuent une deuxième étape d'usinage sur la matière résiduelle, en particulier dans les coins et les cavités, afin d'obtenir une surépaisseur aussi constante que possible. En règle générale, on utilise des outils à rayon d'angle ou des fraises à grande avance. Si nécessaire, une fraise sphérique peut également éliminer la matière résiduelle dans les coins.
Wstępne wygładzanie
W przypadku wysokich wymagań dotyczących dokładności wymiarowej i jakości powierzchni przed wykańczaniem zaleca się obróbkę półwykańczającą. Dzięki obróbce wstępnej wykańczającej obróbka zbliża się do ostatecznego profilu kształtu. Celem jest uzyskanie możliwie stałej ilości materiału resztkowego, aby umożliwić szybkie wykańczanie przy wysokich wymaganiach dotyczących jakości powierzchni. Nadmiar po obróbce zgrubnej wynosi około 0,5-1 mm w przypadku materiałów hartowanych i 0,03-0,5 mm w przypadku materiałów miękkich. Po obróbce wstępnej stałe nadmiary wynoszą 0,05-0,1 mm w przypadku materiałów hartowanych i 0,1-0,3 mm w przypadku materiałów miękkich.
Finition
L'usinage de finition enlève la surépaisseur restante pour obtenir la forme finale. Après la semi-finition, la valeur est de 0,05-0,1 mm pour les matériaux trempés et de 0,1-0,3 mm pour les matériaux tendres. Les fraises sphériques et/ou fraise rayonnée sont le moyen de choix, en fonction des contours finaux de la pièce.