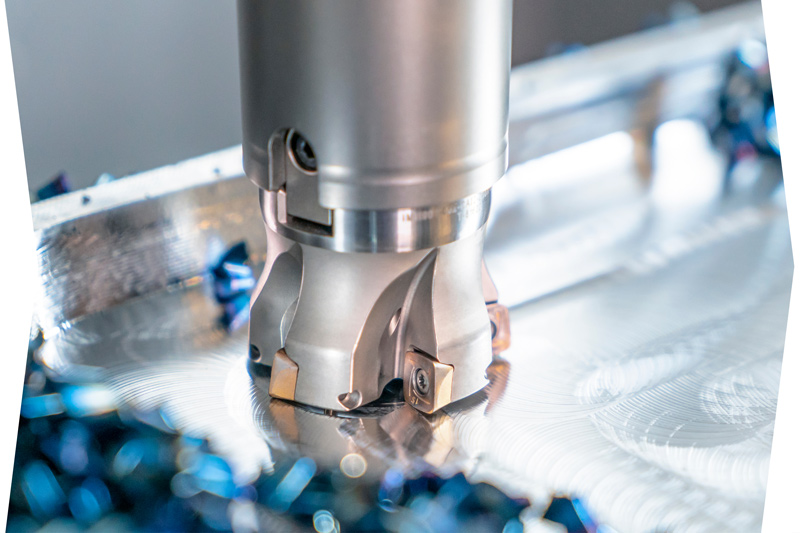
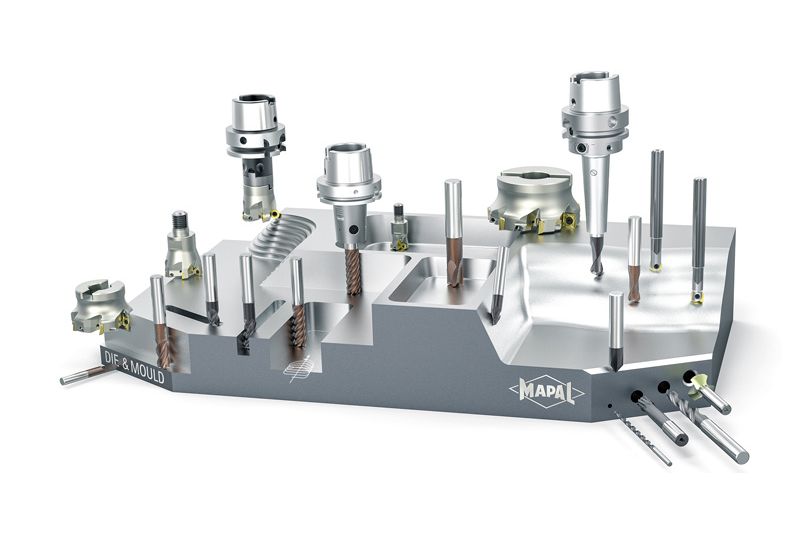
Werkzeug- und Formenbauer erwarten von ihrem Zerspanungswerkzeughersteller hohe Prozess- und Produktkompetenz. Denn die Lebensdauer der zu erzeugenden Formen und die Präzision der Formteile sind für die Wettbewerbsfähigkeit in der Massenproduktion enorm wichtig. Von den Werkzeugen wird deshalb höchste Präzision, lange Standzeiten und vor allem Prozesssicherheit gefordert.
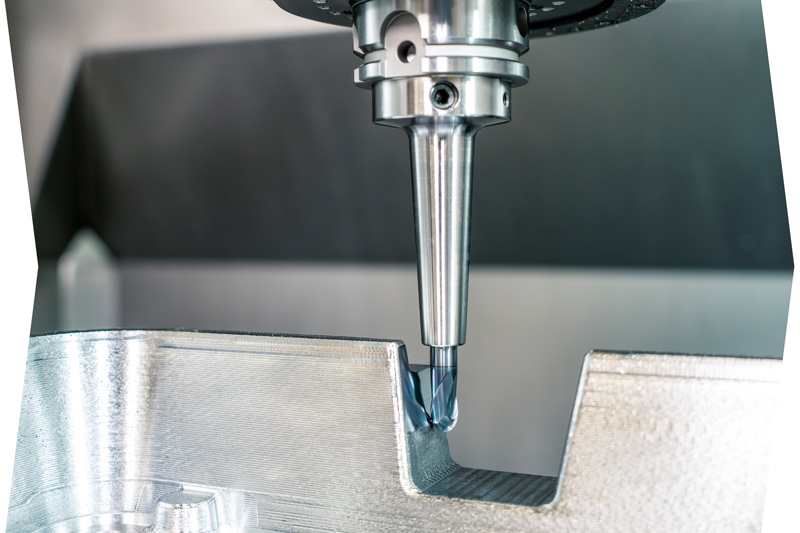
Genau diese Aspekte sind es, die MAPAL in Branchen wie der Automobilindustrie, dem Maschinenbau oder der Luftfahrtindustrie erfolgreich machen. So ist es nur folgerichtig, dass der Präzisionswerkzeughersteller nun auch im Werkzeug- und Formenbau effiziente und wirtschaftliche Lösungen für den kompletten Zerspanungsprozess anbietet. Vielseitige und präzise Hochleistungswerkzeuge und spezielle Werkzeughalter mit schlanken Konturen und präzisem Rundlauf minimieren Polieraufwand und Nacharbeit durch eine konstante Oberflächengüte beim Fräsprozess.
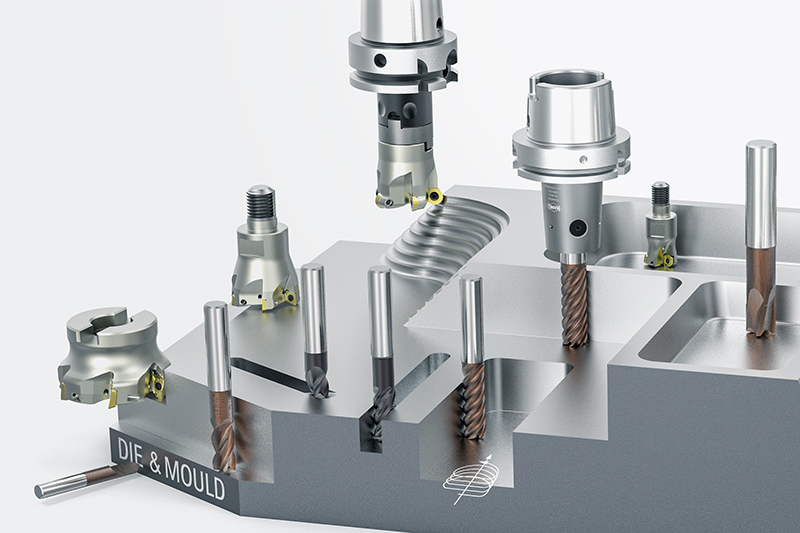
Werkzeugprogramm für den Formenbau
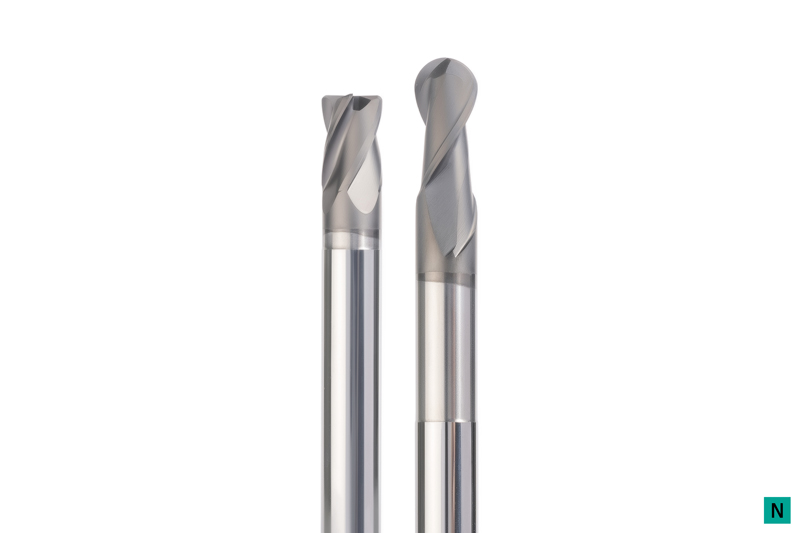
Vollhartmetall Schaftfräser
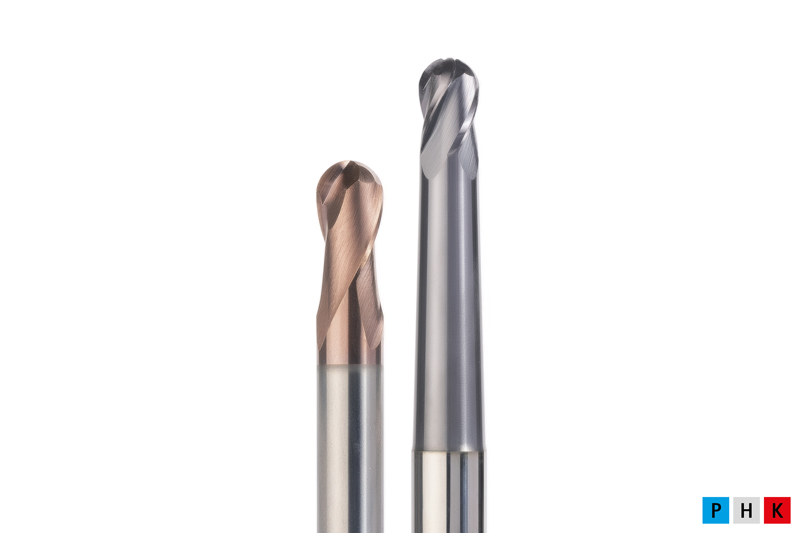
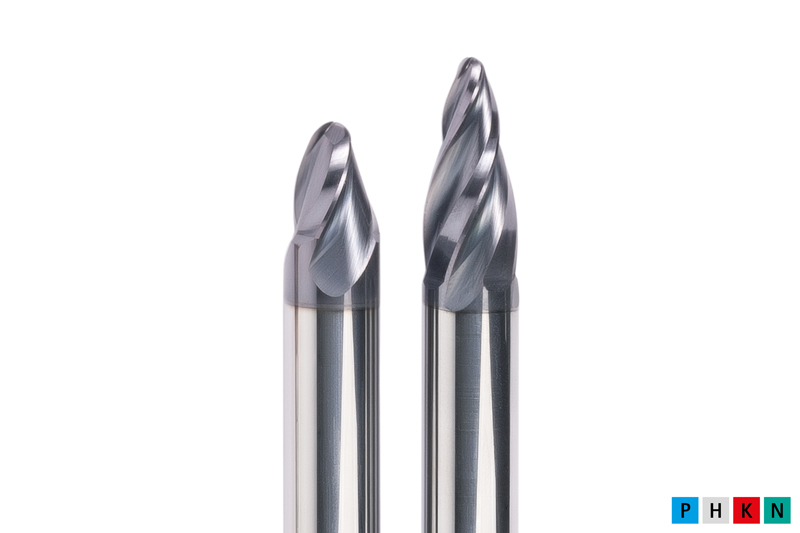
OptiMill-3D-BN
Kugelfräser
Hochpräzise Bearbeitung von 3D-Konturen
ø-Bereich: 0,10 - 20,00 mm
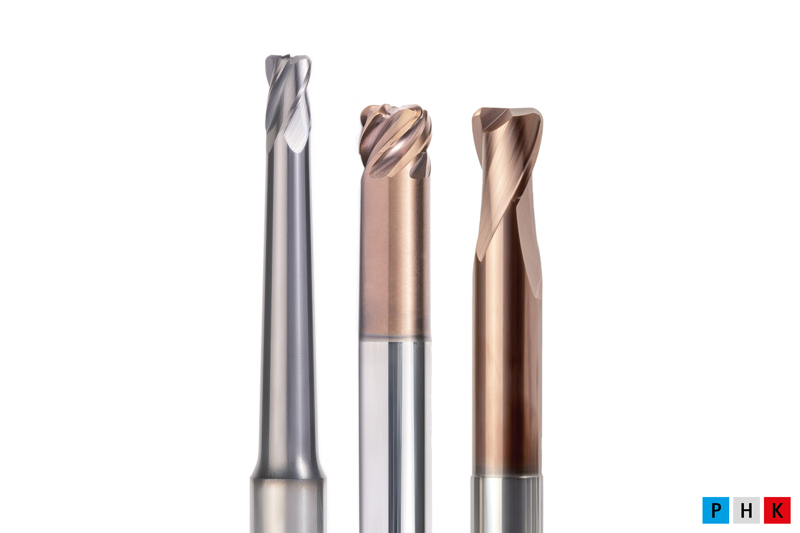
OptiMill-3D-CR
Eckradiusfräser
Fräsen mit hochgenauem Eckradius
ø-Bereich: 0,10 - 20,00 mm
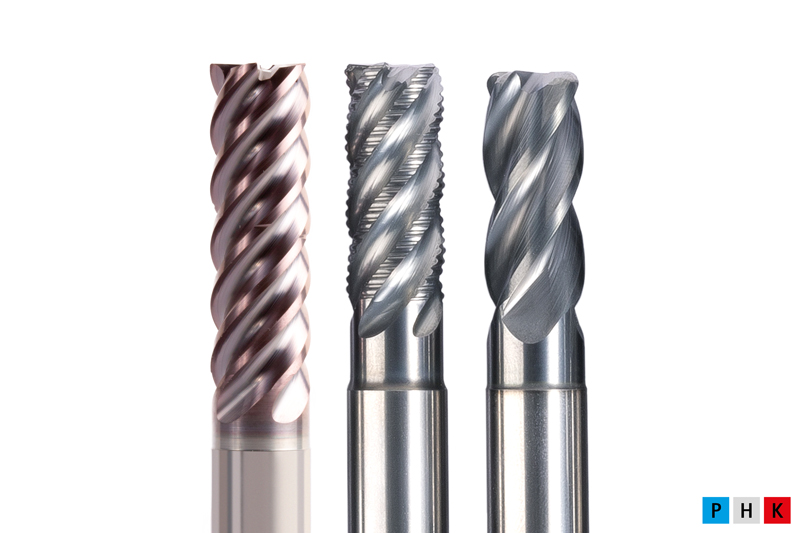
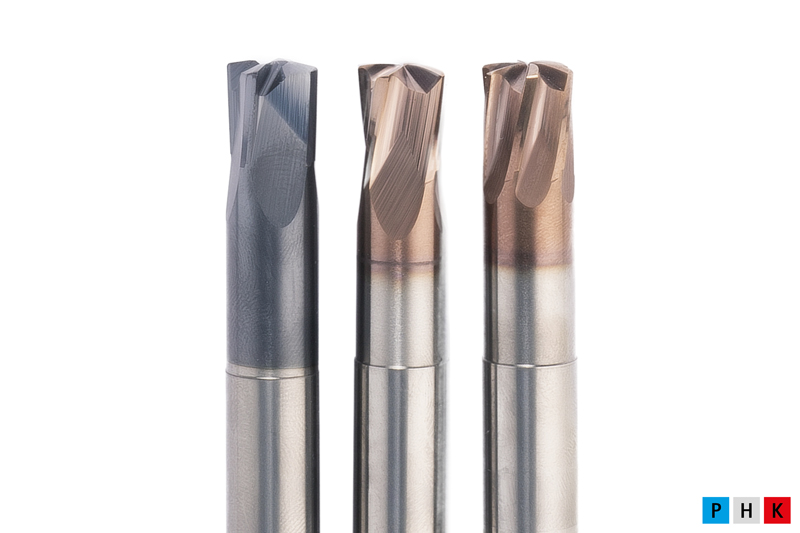
OptiMill Eckfräser
Eckfräser
Ideal zum: Schruppen Schlichten, und Fräsen von Taschen
ø-Bereich: 2,00 - 12,00 mm
OptiMill-3D-CS
Kreisradiusfräser
Schlichten von komplexen Freiformflächen und komplizierten Werkstückgeometrien
ø-Bereich: 2,00 - 12,00 mm
OptiMill-3D-HF
Hochvorschubfräser
Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
ø-Bereich: 2,00 - 16,00 mm
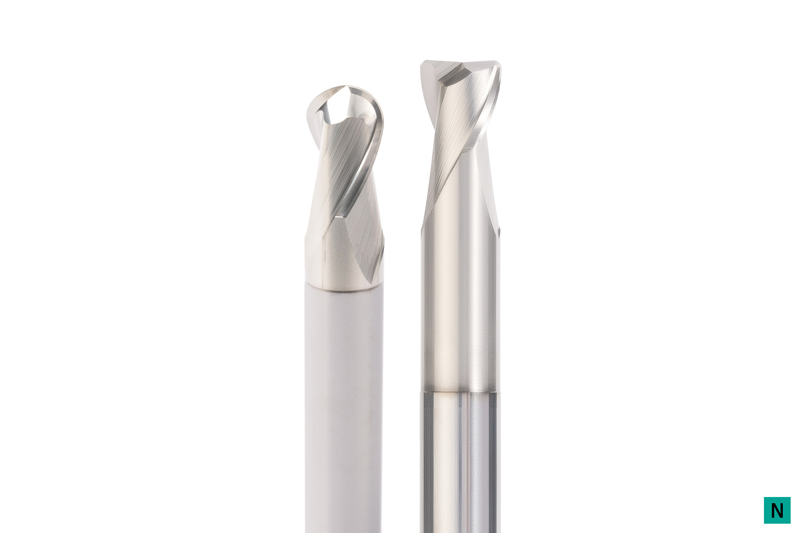
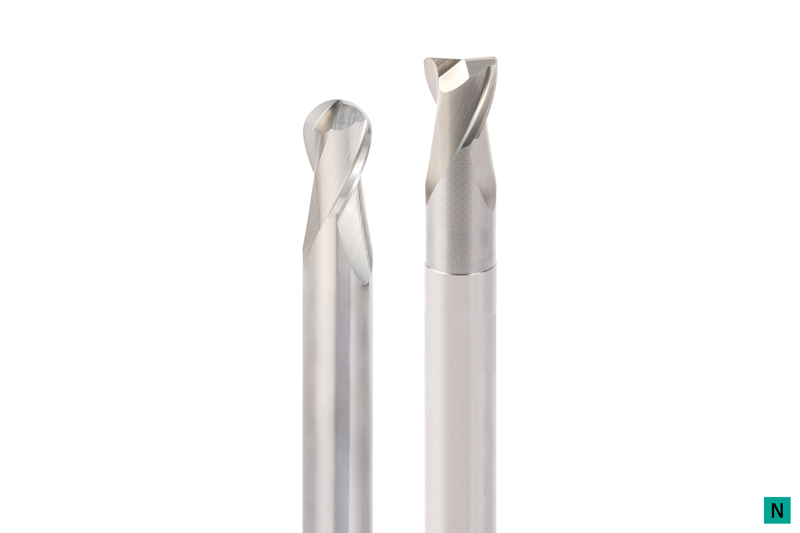
OptiMill-3D-Alu
Kugel- und Eckradiusfräser
Hochpräzise Bearbeitung von 3D-Konturen
ø-Bereich: 1,00 - 20,00 mm
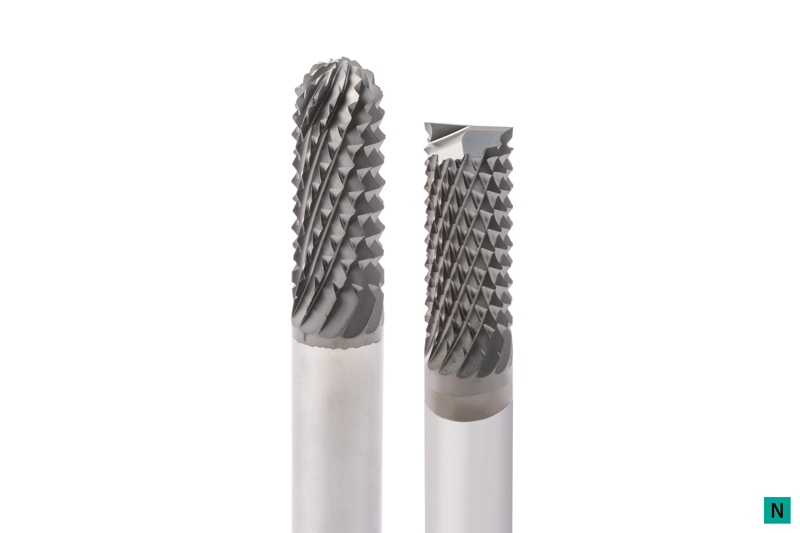
OptiMill-Graphite-MT
Kugel- und Eckfräser
Vielzahnfräser zum Schruppen für hohe Abtragsraten bei Graphitelektroden
ø-Bereich: 3,00 - 16,00 mm
OptiMill-3D-Graphite
Kugel- und Eckradiusfräser
Geeignet zur Bearbeitung von Graphitelektroden
Unterschiedliche Ausführungen je nach Bearbeitungssituation
ø-Bereich: 0,20 - 12,00 mm
OptiMill-3D-Copper
Kugel- und Eckradiusfräser
Spezielle Geometrie zur Bearbeitung von Kupferelektroden und zähen NE-Legierungen
ø-Bereich: 0,10 - 20,00 mm
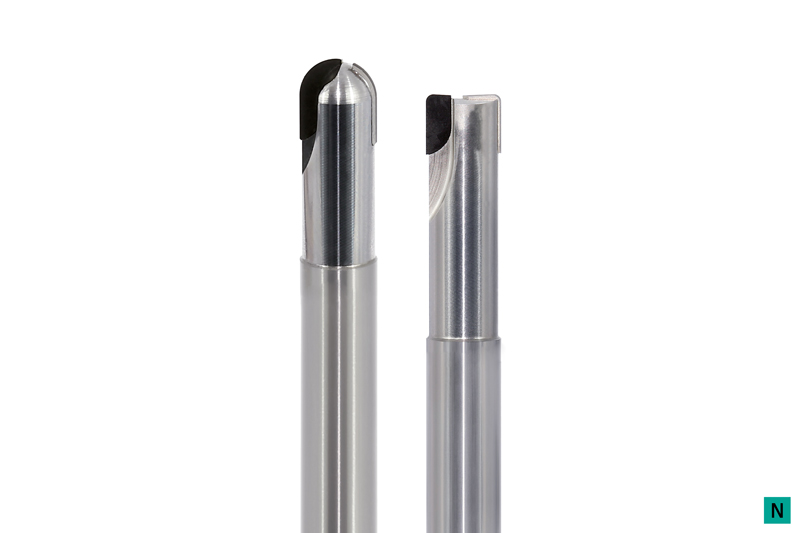
OptiMill-Diamond
Kugel-, Eckradius- und Eckfräser
PKD-Schneiden für hohe Standzeit
ø-Bereich: 3,00 - 12,00 mm
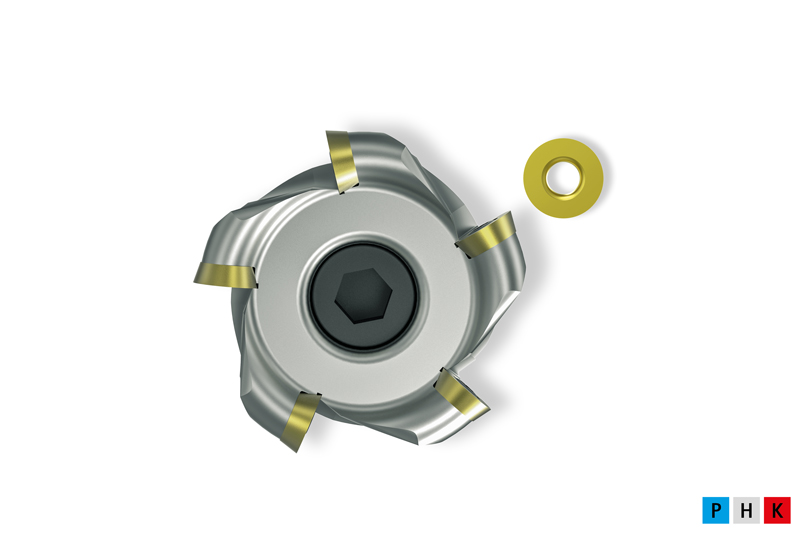
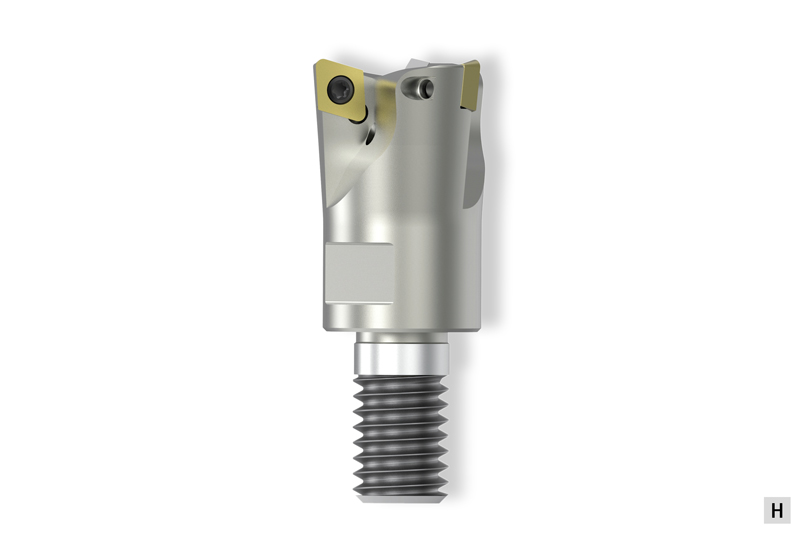
Fräser mit Wendeschneidplatten
NeoMill-ISO-360
Rundplattenfräser
Ideal zum Schruppen und Vorschlichten
ø-Bereich: 10,00 - 160,00 mm
NeoMill-3D-Finish
Schlichtfräser
Ideal zum Schlichten von 90°-Flächen, Planflächen und Konturen
ø-Bereich: 16,00 – 42,00 mm
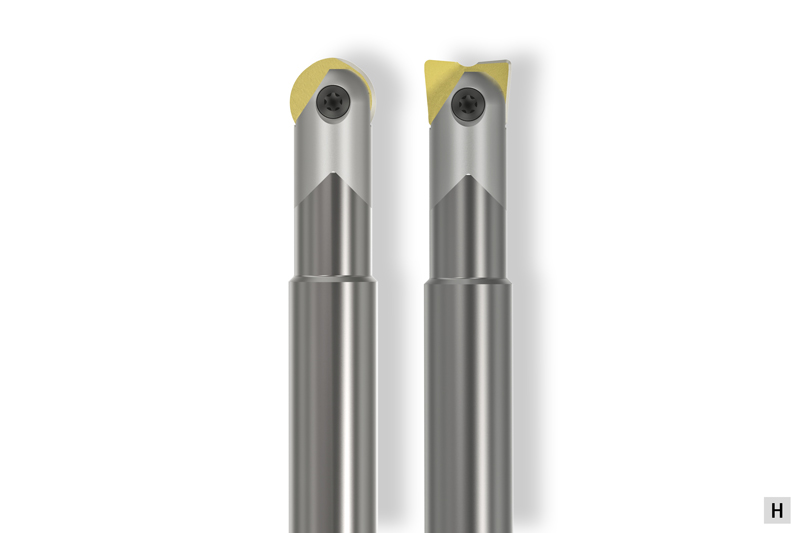
NeoMill-3D-Ballnose/-Torus
Kugel- und Eckradiusfräser
Ein Grundkörper mit Kugel- und Eckradius- Schneidplatte zum Schlichten und Vorschlichten
ø-Bereich: 8,00 - 32,00 mm
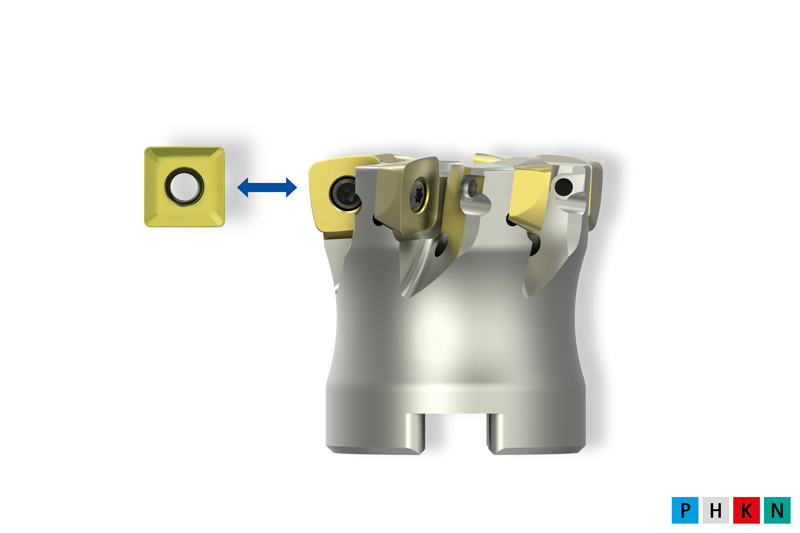
NeoMill-2/4-HiFeed90
Hochvorschub-/90°-Eckfräser
Universelles Werkzeugsystem für höchste Produktivität
ø-Bereich: 16,00 - 200,00 mm
Bohren | Senken
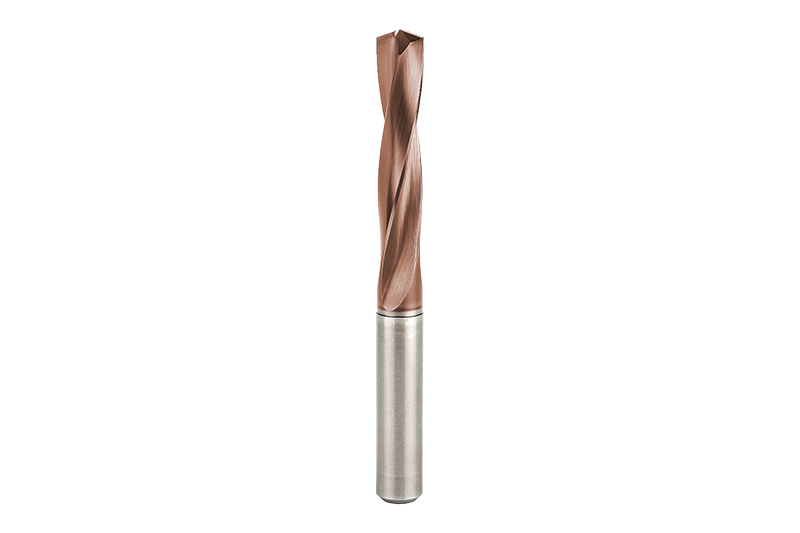
ECU-Drill-Steel
Vollhartmetallbohrer
Zweischneidiger Vollbohrer mit sehr gutem Peis-Leistungs-Verhältnis
Breites Anwendungsgebiet
Bewährte Geometrien für hohe Präzision und Prozesssicherheit
ø-Bereich: 1,00 - 20,00 mm
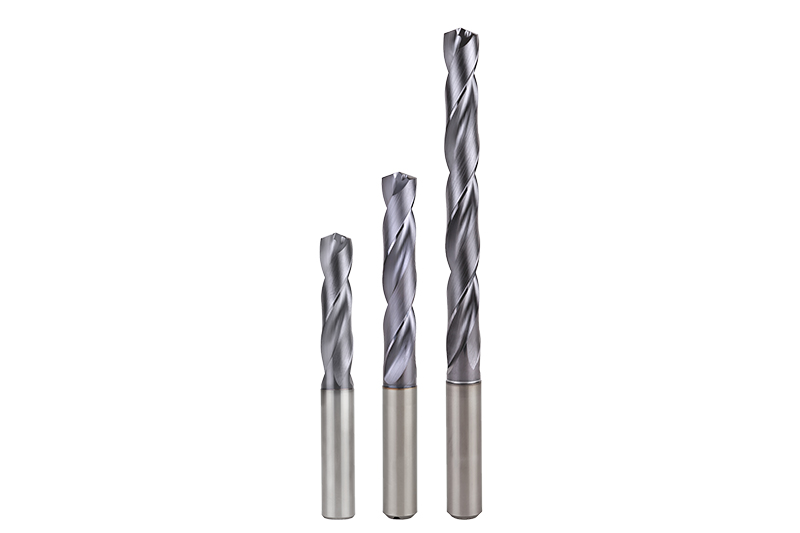
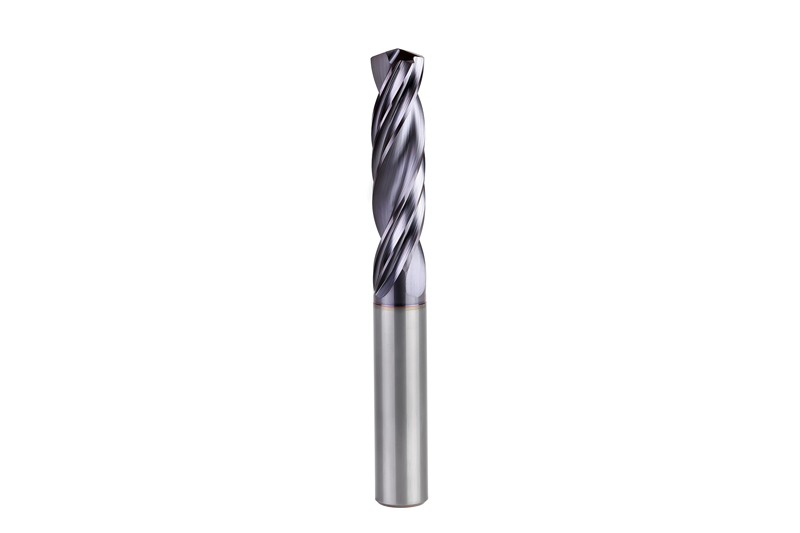
MEGA-Drill-Hardened
Hochleistungs-Vollhartmetallbohrer
Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die prozesssichere Bearbeitung von gehärteten Werkstoffen
Neue Mikro- und Makrogeometrie
ø-Bereich: 2,55 - 16,00 mm
MEGA-Drill-Steel-Plus
Hochleistungs-Vollhartmetallbohrer
Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die Stahlbearbeitung
Optimierte Spannutgeometrie und modifizierte Schneidkantenpräparation
ø-Bereich: 3,00 - 25,00 mm
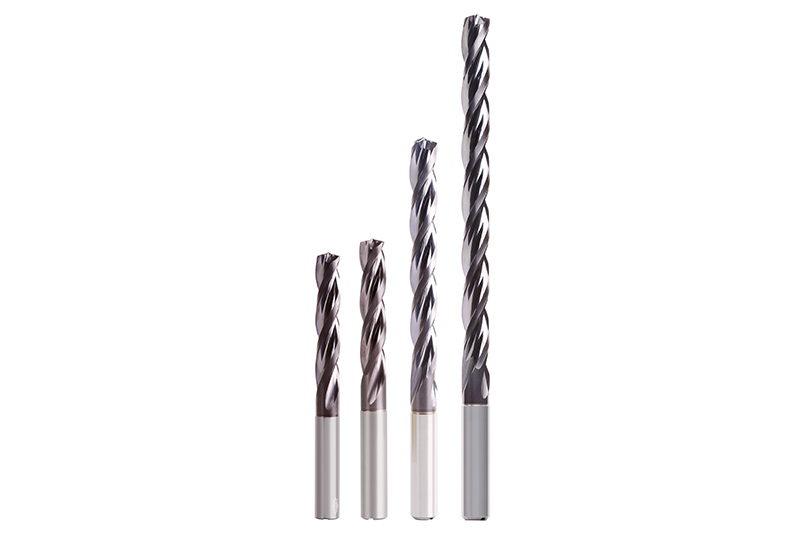
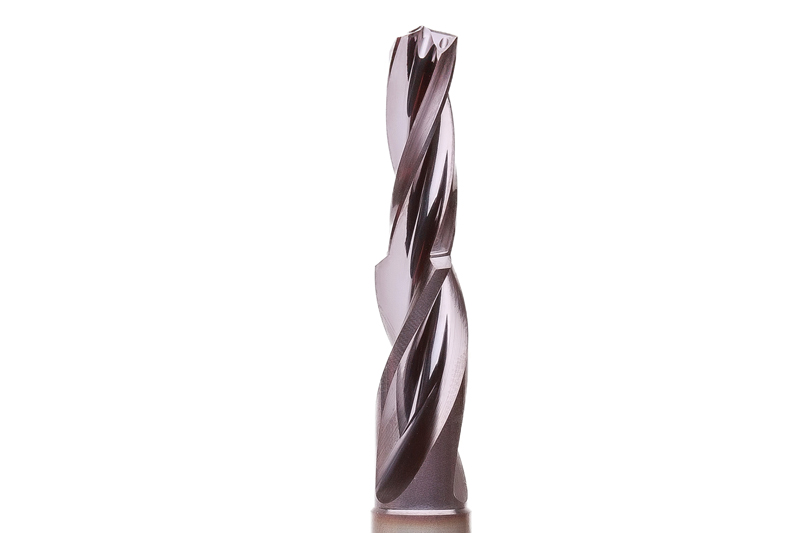
Tritan-Drill-Steel
Dreischneidiger Vollhartmetallbohrer
Dreischneidiger Vollbohrer für höchsten Vorschub
Selbstzentrierender Querschneide für schwierige Bohrsituationen
Speziell auf die Stahlbearbeitung abgestimmt
ø-Bereich: 4,00 - 20,00 mm
Tritan-Spot-Drill-Steel
Dreischneidiger Anbohrer
Dreischneidiger Anbohrer für anspruchsvolle Anbohrsituationen
Speziell abgestimmt auf dreischneidige Bohrer
ø-Bereich: 4,00 - 20,00 mm
Tritan-Step-Drill
Dreischneidiger Stufenbohrer
Dreischneidiger Stufenbohrer mit selbstzentrierender Querschneide
Bearbeitung von Gewindekernlöchern ohne Pendelbewegung
ø-Bereich: 4,25 - 14,15 mm
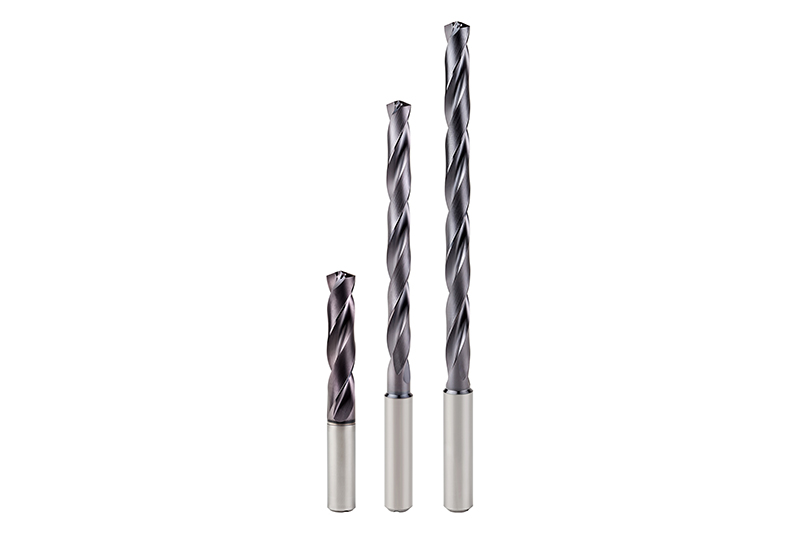
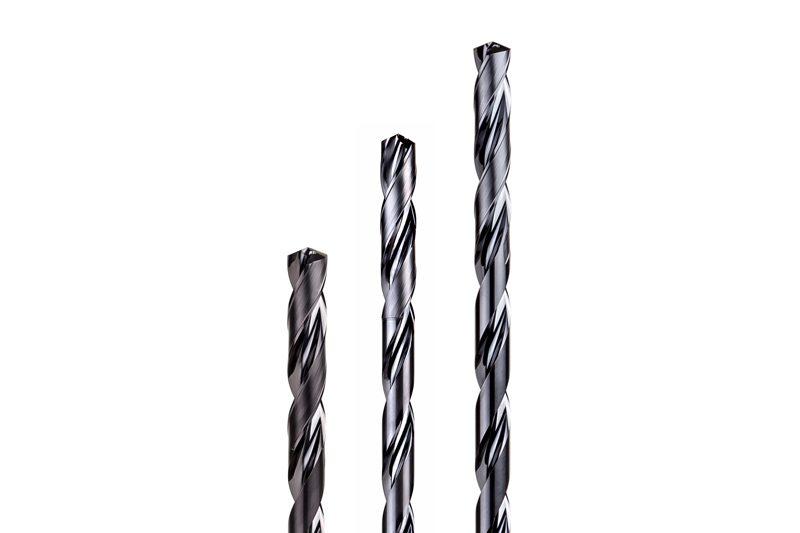
MEGA-Deep-Drill
Tiefbohrer
Prozesssichere und effiziente Herstellung tiefer Bohrungen bis 40xD
Pilotbohrer MEGA-Pilot-Drill
ø-Bereich: 1,00 - 16,00 mm
MEGA-Drill-Reamer
Bohrreibahle
Zwei Arbeitsgänge – Bohren und Reiben - in einem Werkzeug vereint
Optimierte Reibschneide
Reduzierung der Haupt- und Nebenzeiten
Bohrungstoleranz ≥ IT7
ø-Bereich: 4,00 - 16,00 mm
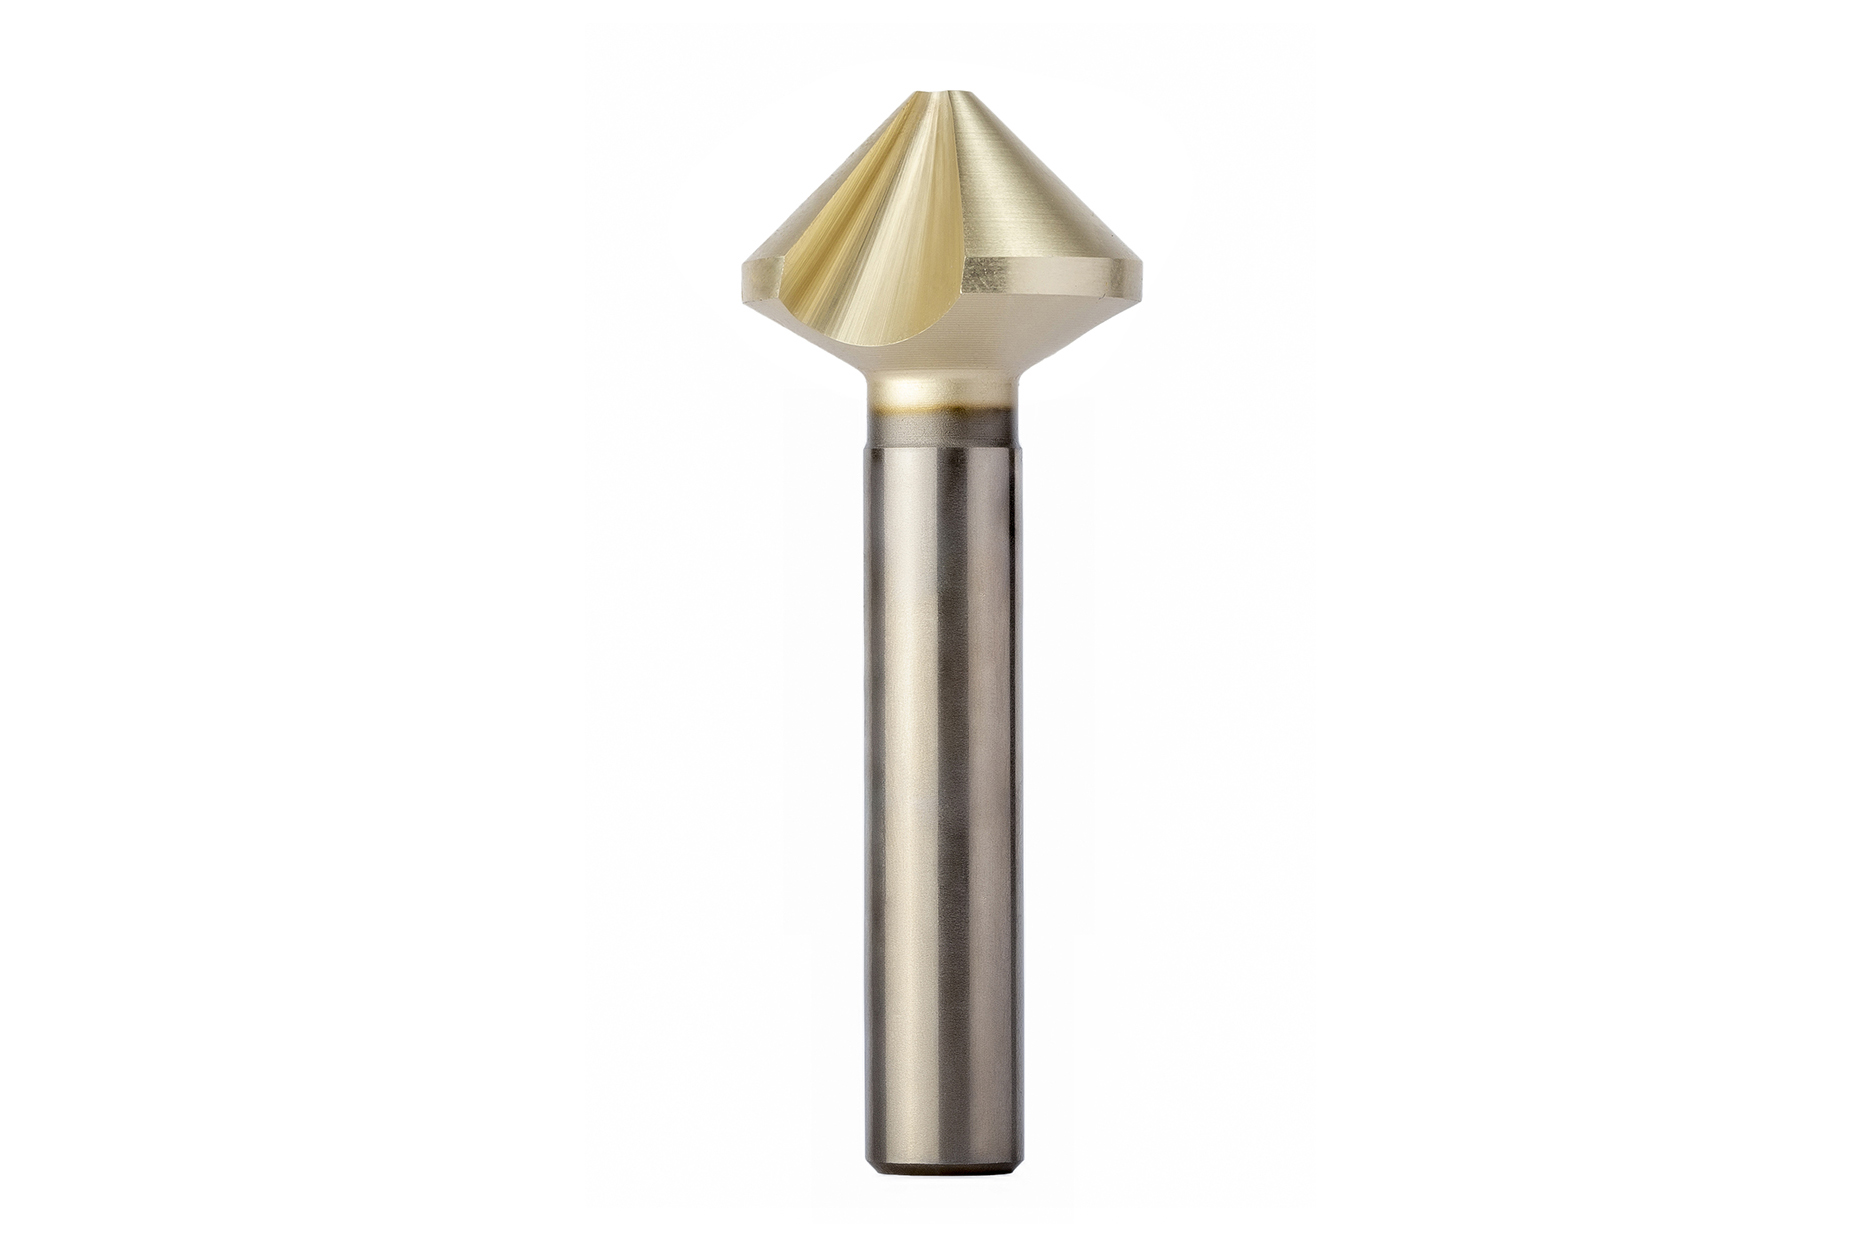
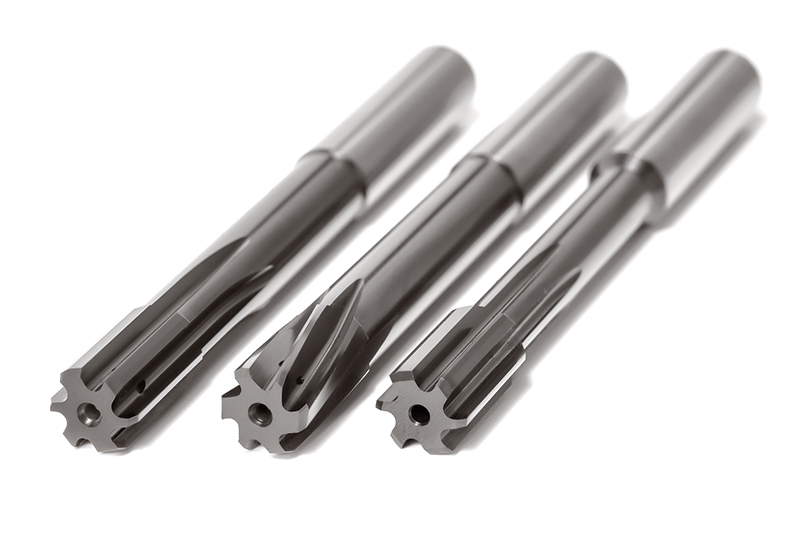
Präzisionskegelsenker
Präzisionskegelsenker mit Ungleichteilung
Extrem ungleich geteilte Schneiden
Höhere Genauigkeit und verbesserte Oberflächenwerte
Reduzierte Axial- und Radialkräfte
Deutlich weniger Vibrationen
Erhöhte Schnittparameter für höchste Produktivität
Peças que se tornam cada vez mais complexas com cavidades cada vez mais profundas, bem como moldados com nervuras reforçadas, em moldes de injeção plástico e moldes de fundição sob pressão exigem o uso de ferramentas extra longa com diâmetros que podem ser muito pequenos. Geometrias de peças complexas e várias características materiais colocam o mais alto nível que exige a usinagem e a vida da ferramenta.
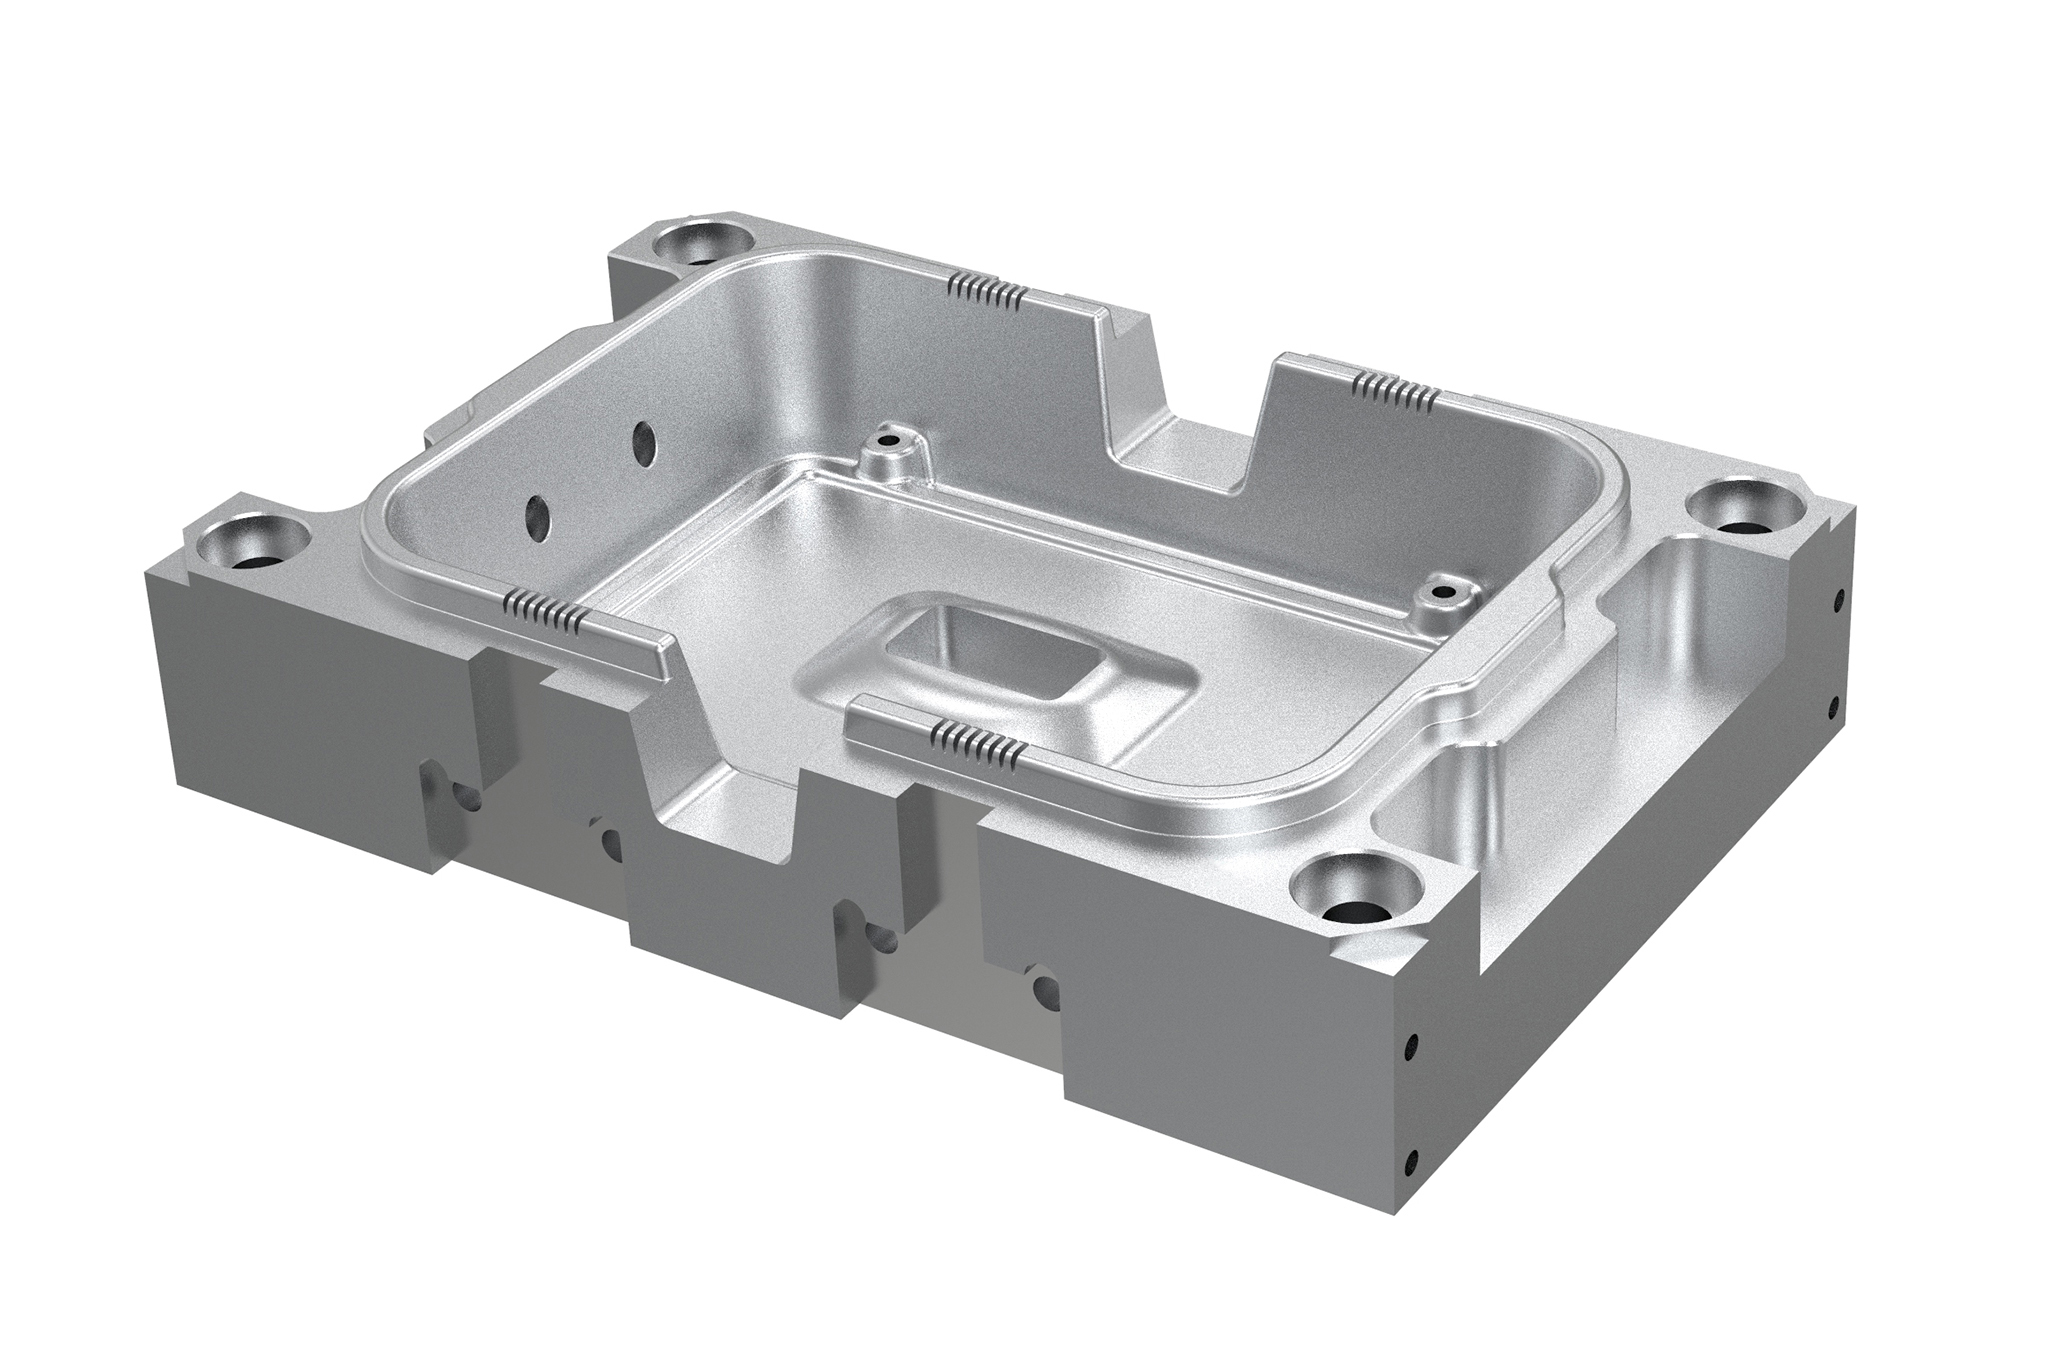
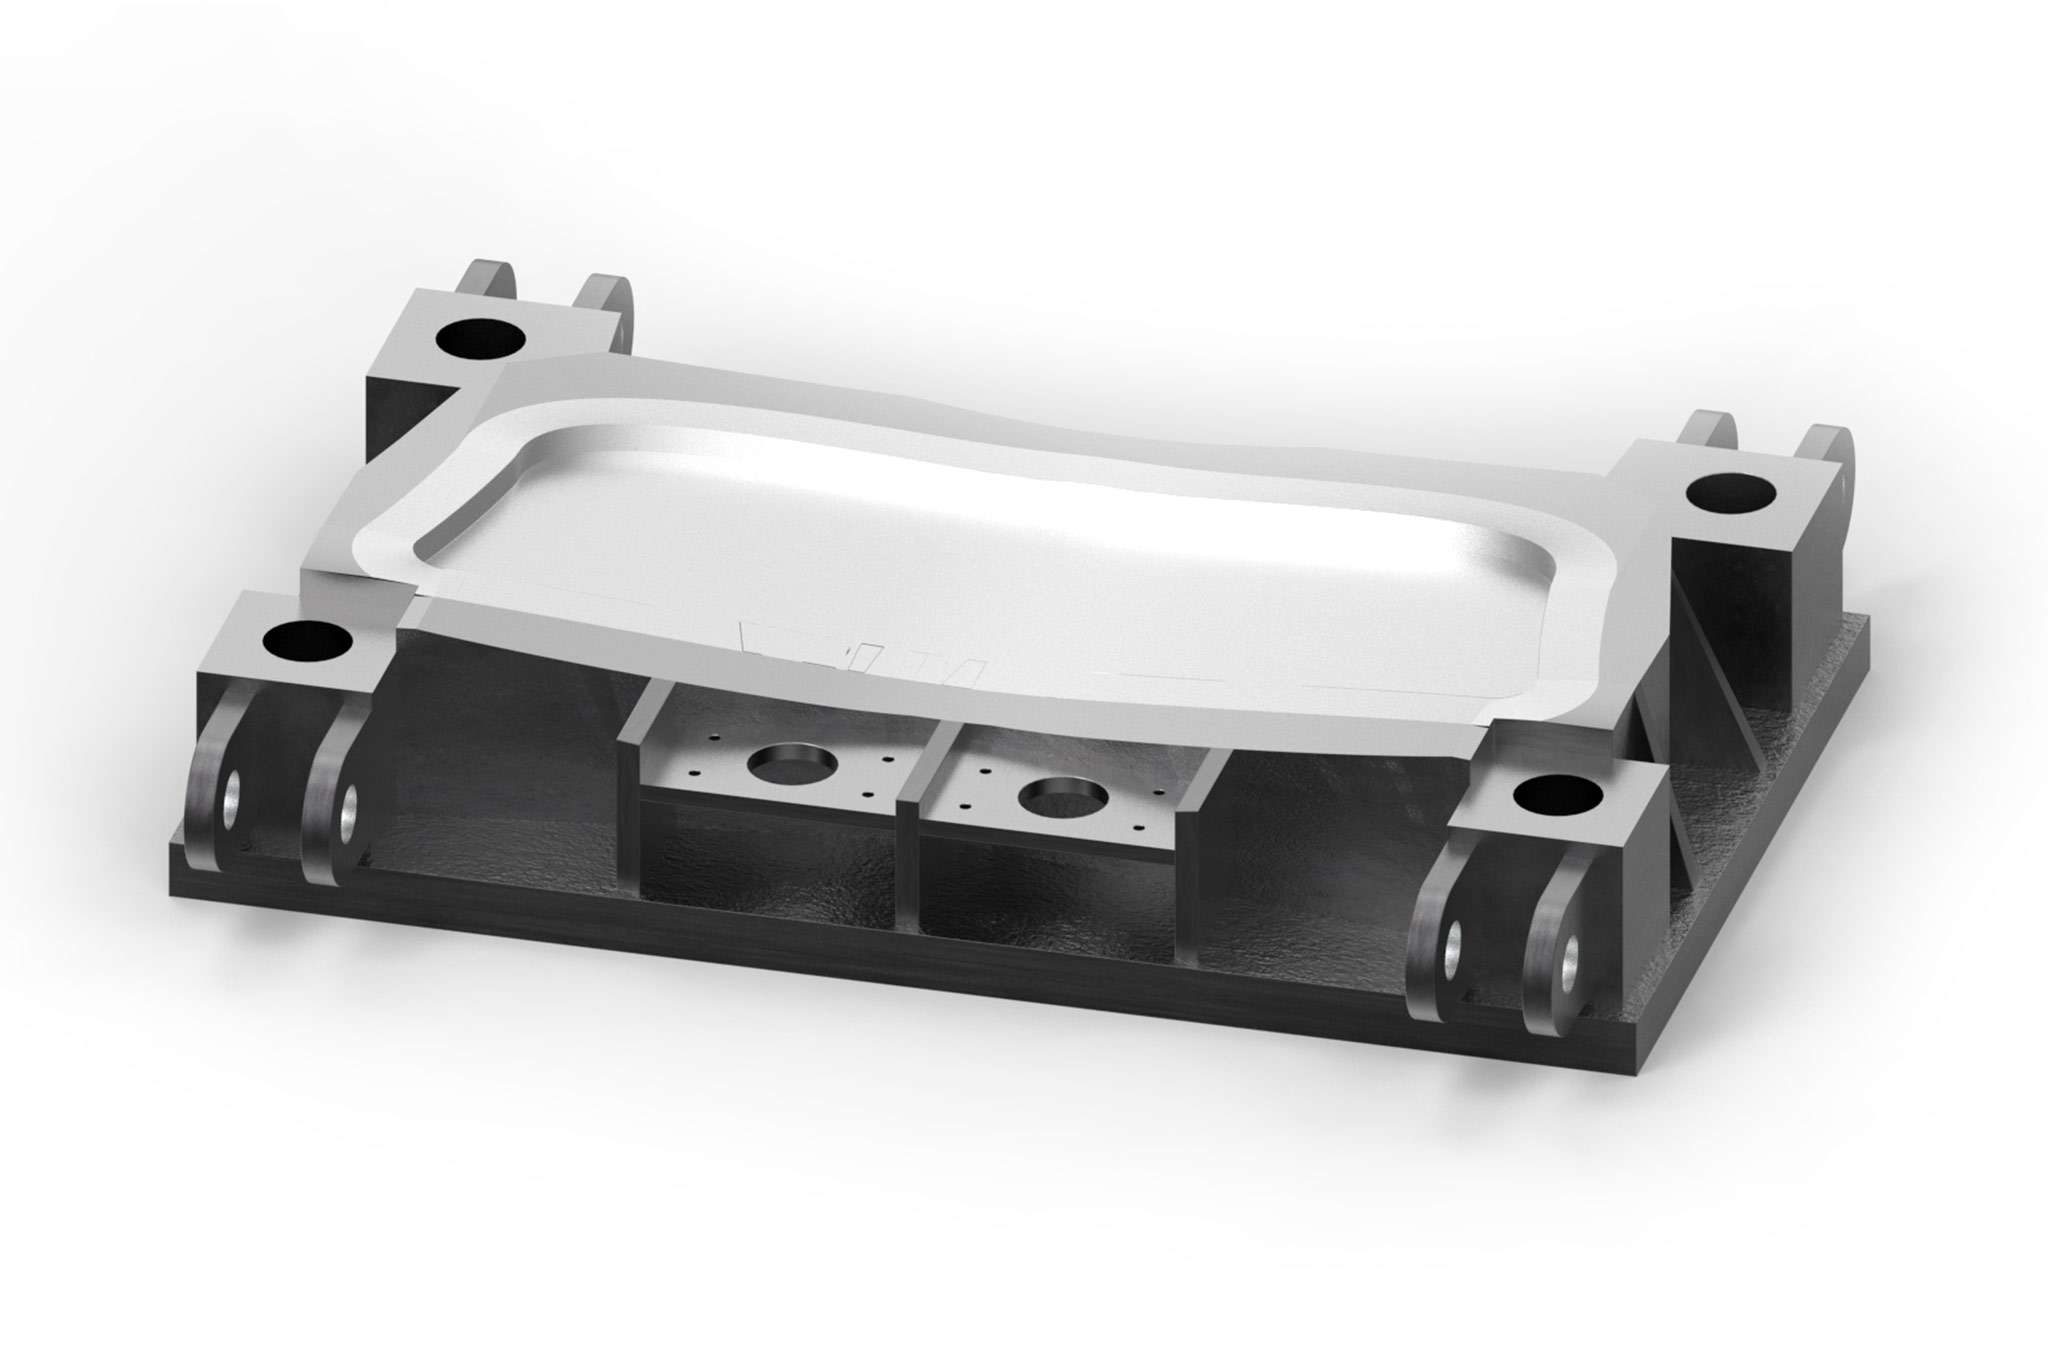
Para engenharia de projetos construir ferramentas de conformação a frio de médio e grande porte, é oferecido o ferro fundido que frequentemente é usado devido às propriedades do material, como resistência à compressão e fácil usinabilidade. Os principais componentes aqui são placas de molde e inserções de molde. A MAPAL tem muita experiência com fresamento (2D e 3D) e operações de furação (furação, alargamento, rosqueamento).
Quando se trata de moldes de pré-série ou protótipo, é comum usar materiais fáceis de usinar. Ligas de alumínio ou uriol (plásticos) são frequentemente usados. Nestes casos, ferramentas sólidas de metal duro inteiriça com arestas de corte positivas e parcialmente polidas, ou melhor ainda, ferramentas com ponta de PCD garantem alta produtividade e tempos de usinagem curtos.
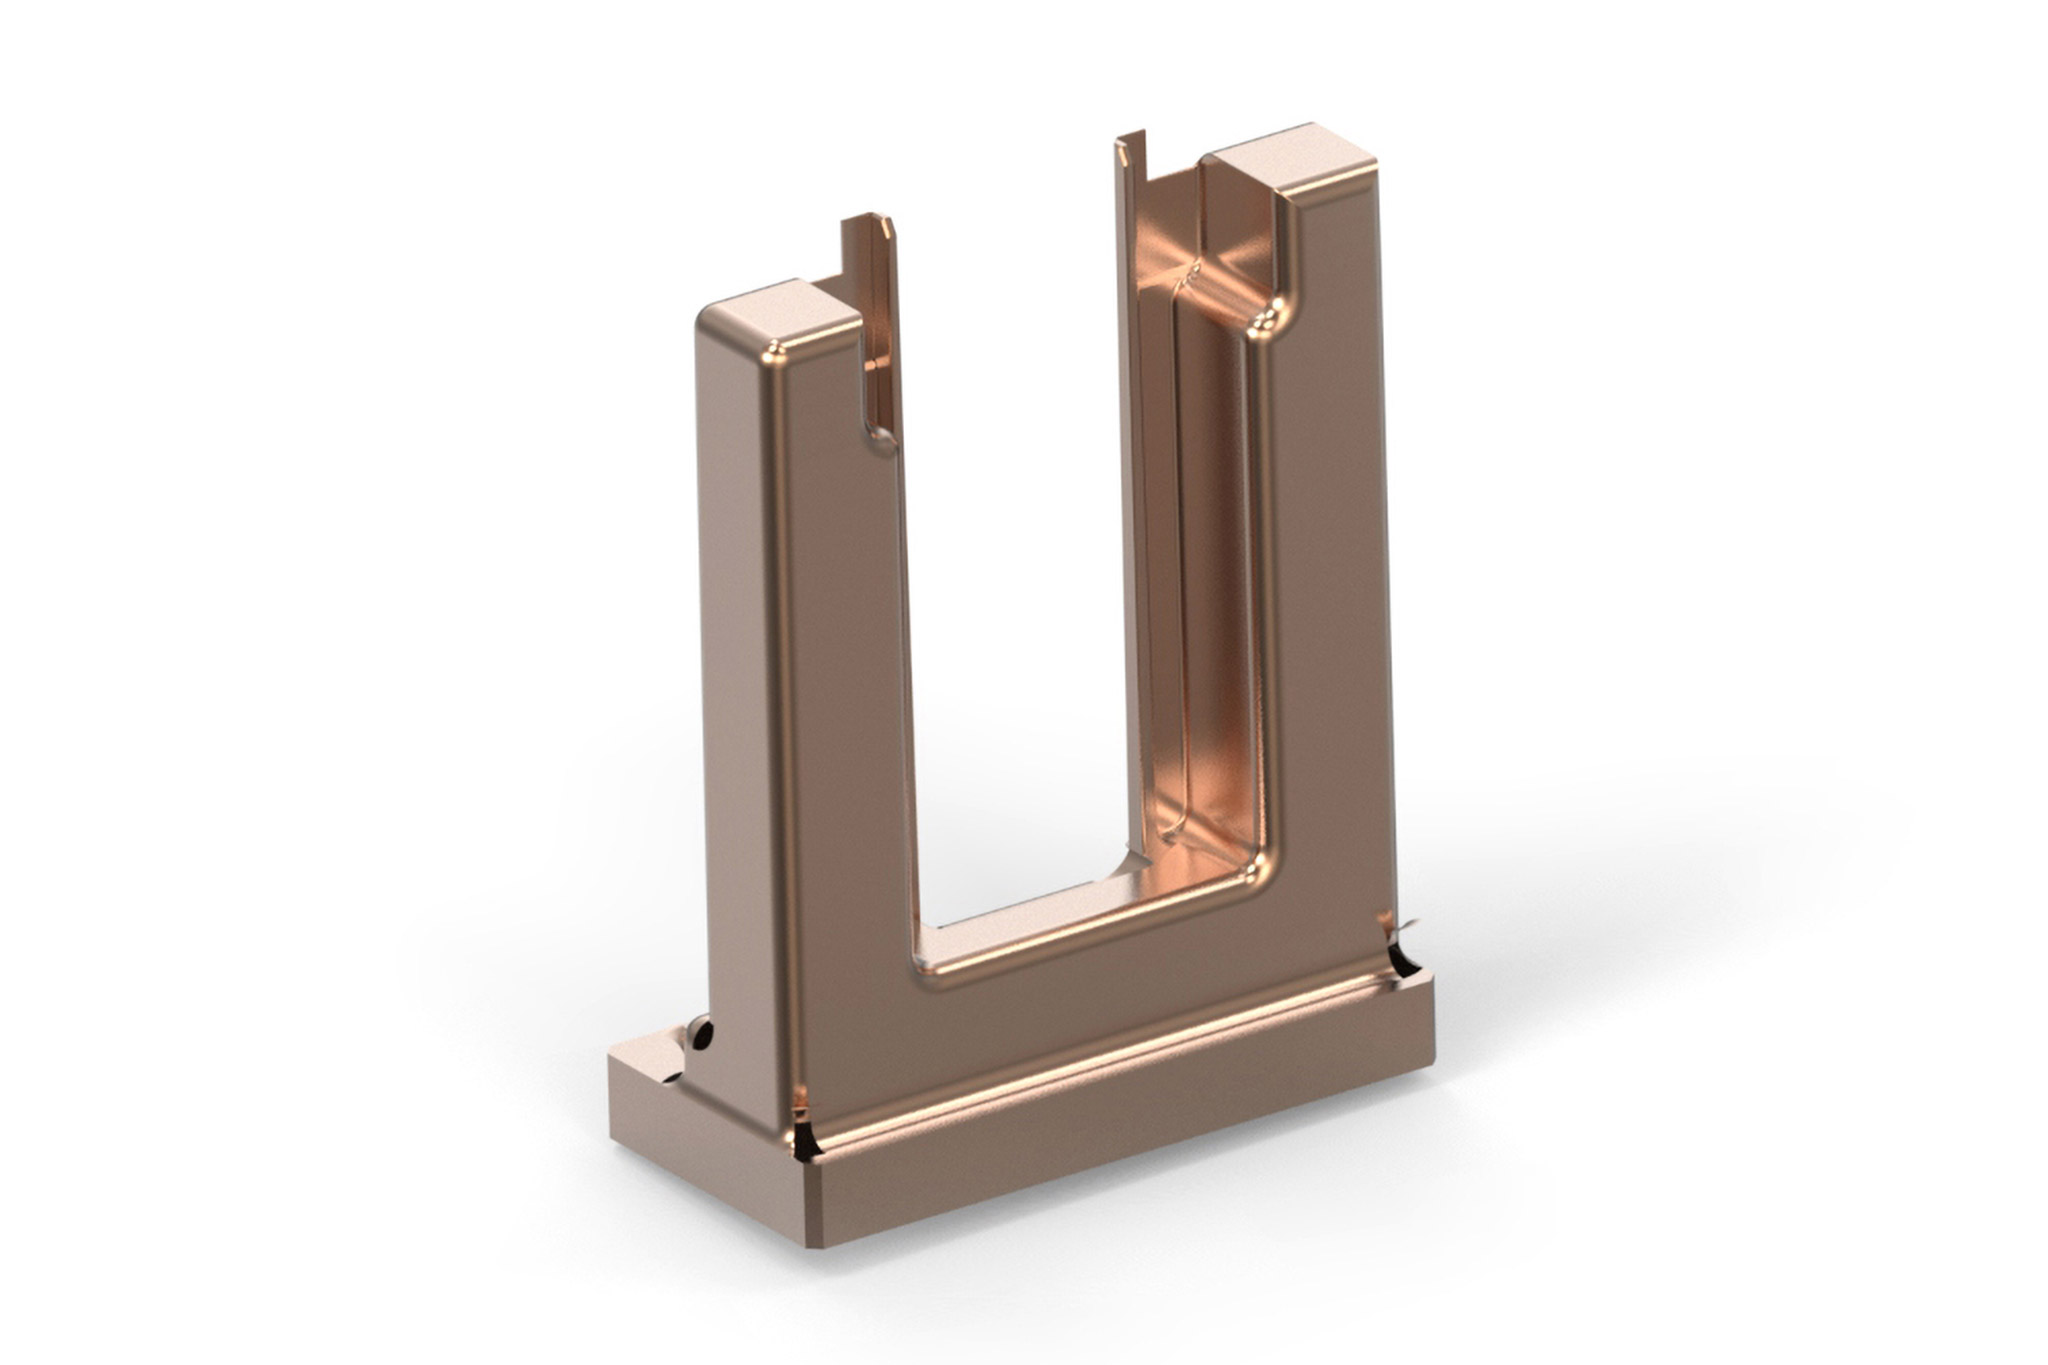
A produção de elétrodos para processos EDM requer a usinagem de ligas de cobre e materiais de grafite. A seleção do material do elétrodo depende dos requisitos do molde a ser produzido. As ligas de cobre são comparativamente caras e são geralmente utilizadas em elétrodos para acabamento quando é necessária alta qualidade de superfície e precisão de forma. As fresas inteiriças de metal duro com geometrias especiais da MAPAL garantem aqui resultados de usinagem de alta precisão.
Exemplo de aplicação:
Eletrodos para a erosão por faísca (processos EDM)
O grafite tem um efeito altamente abrasivo sobre a ferramenta e causa um forte desgaste na aresta de corte. Os perfis que estão sendo usinados tendem a ter uma transformação instantânea de austenita para martensita aumentando o desgaste. Portanto, é necessário uma ferramenta com geometria adequada e material de corte ideal. Para usinagem de grafite, a MAPAL usa ferramentas de metal duro com revestimento de diamante ou ferramentas com ponta de PCD.
Exemplo de aplicação:
Eletrodos para a erosão por faísca (processos EDM)
Da peça bruta à acabada
A ferramenta certa com apenas alguns cliques: Dependendo da usinagem, da operação específica e da necessidade da ferramenta, chegar rapidamente à ferramenta desejada.
1 / 8
Superfícies 2D
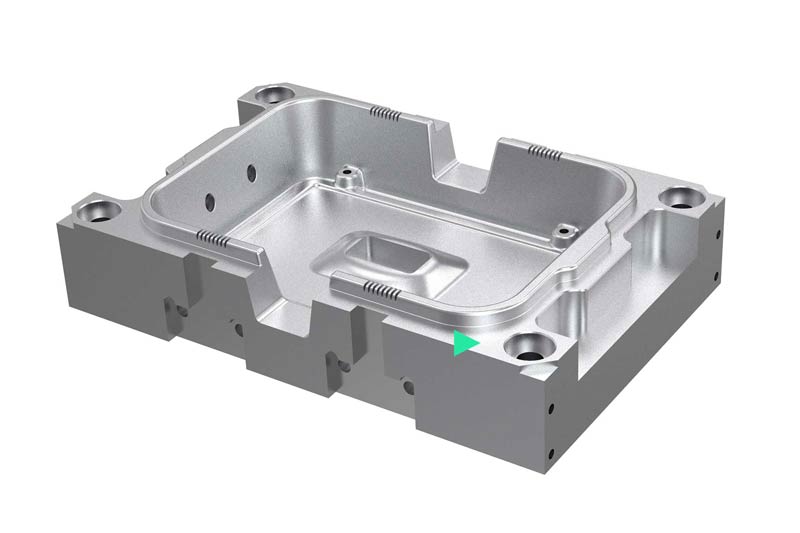
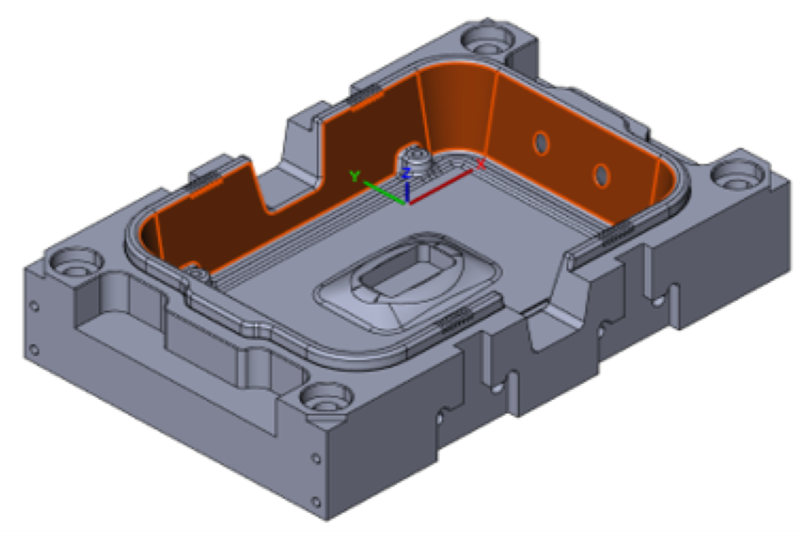
Por um lado, esta categoria inclui processos de usinagem realizados diretamente na máquina, tais como fresagem plana, fresagem de bolsos e paredes retas. Por outro lado, também operações para geometrias complexas programadas com a ajuda do software CAM.
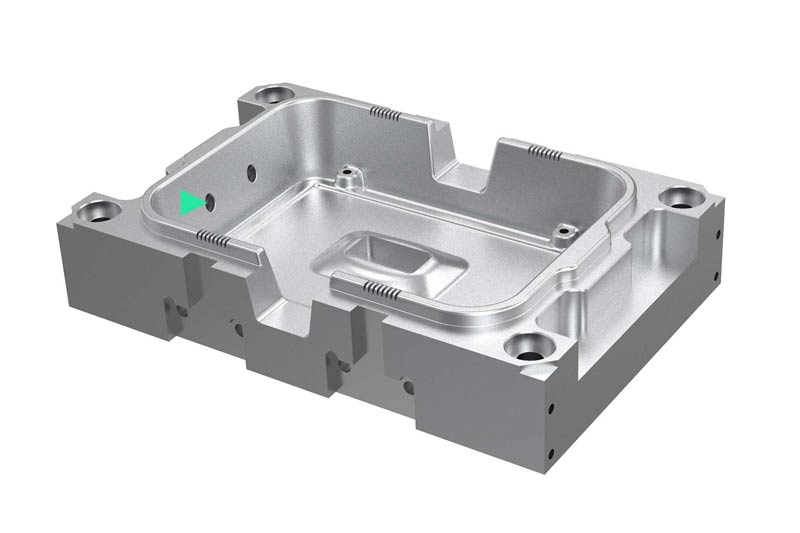
Na fabricação de moldes e matrizes, a produção de moldes cada vez mais complexos faz parte da vida cotidiana. Os contínuos desenvolvimentos em máquinas-ferramentas e software CAM elevam o desempenho e a produtividade a um nível cada vez maior. Consequentemente, as ferramentas utilizadas também devem ser sempre as mais modernas. A fim de alcançar um ótimo aqui, uma análise do processo é realizada no início do projeto.
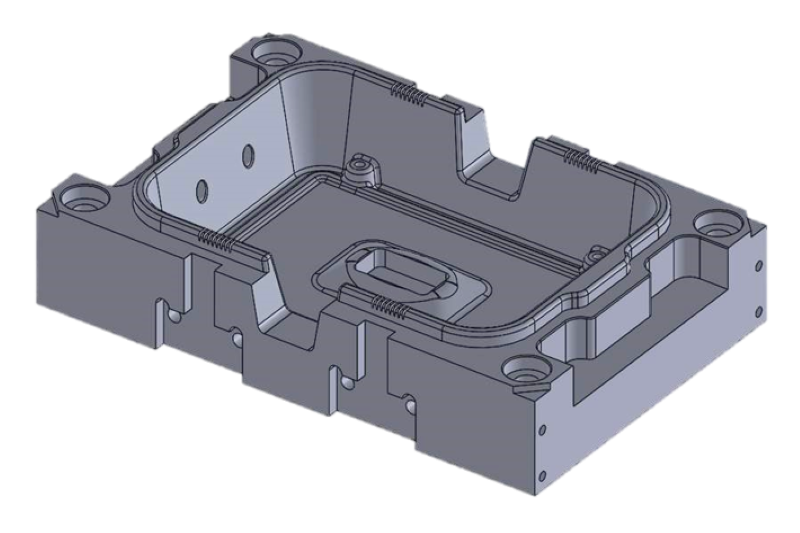
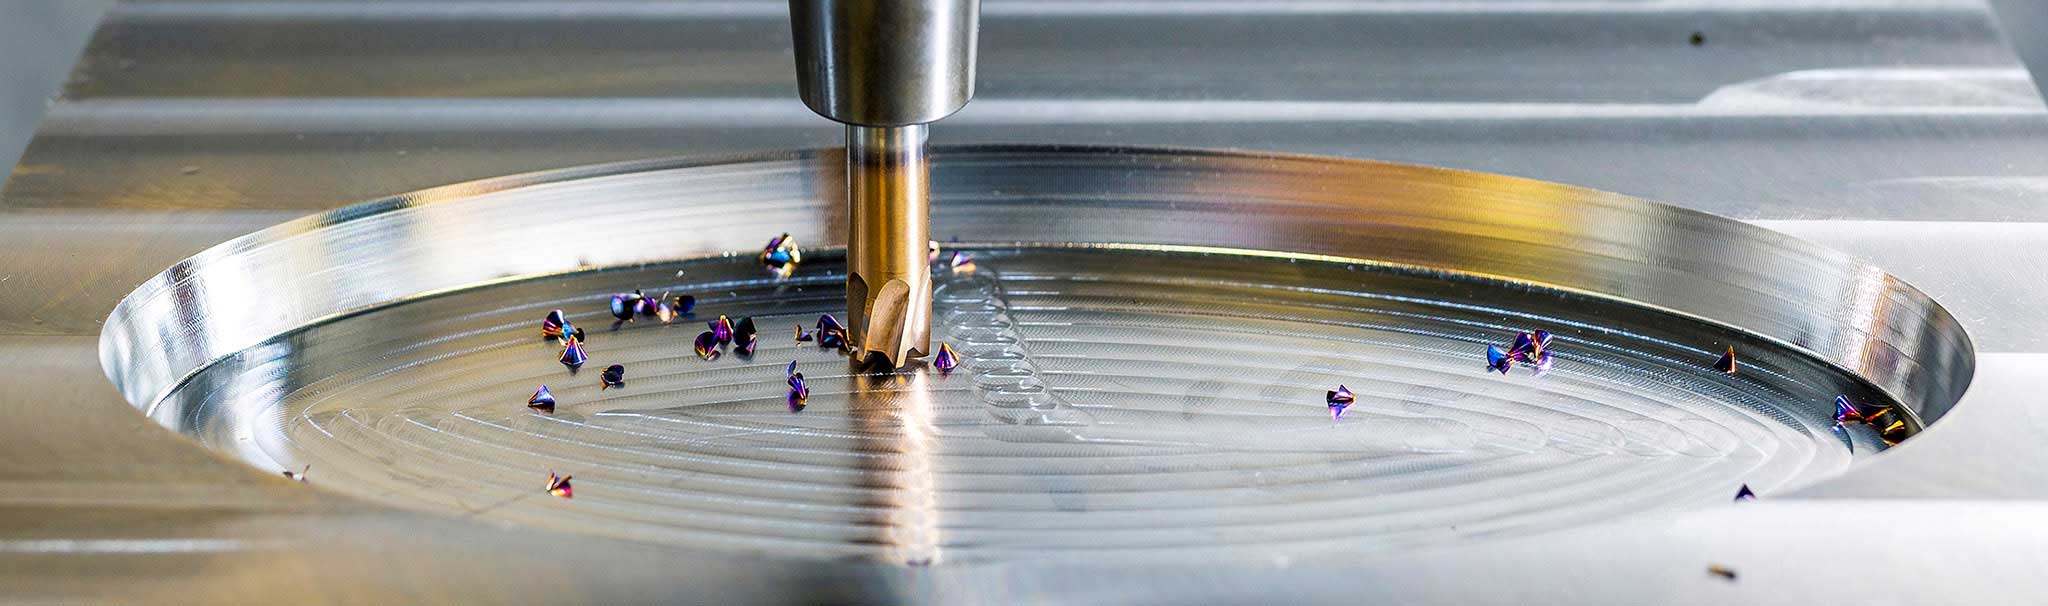
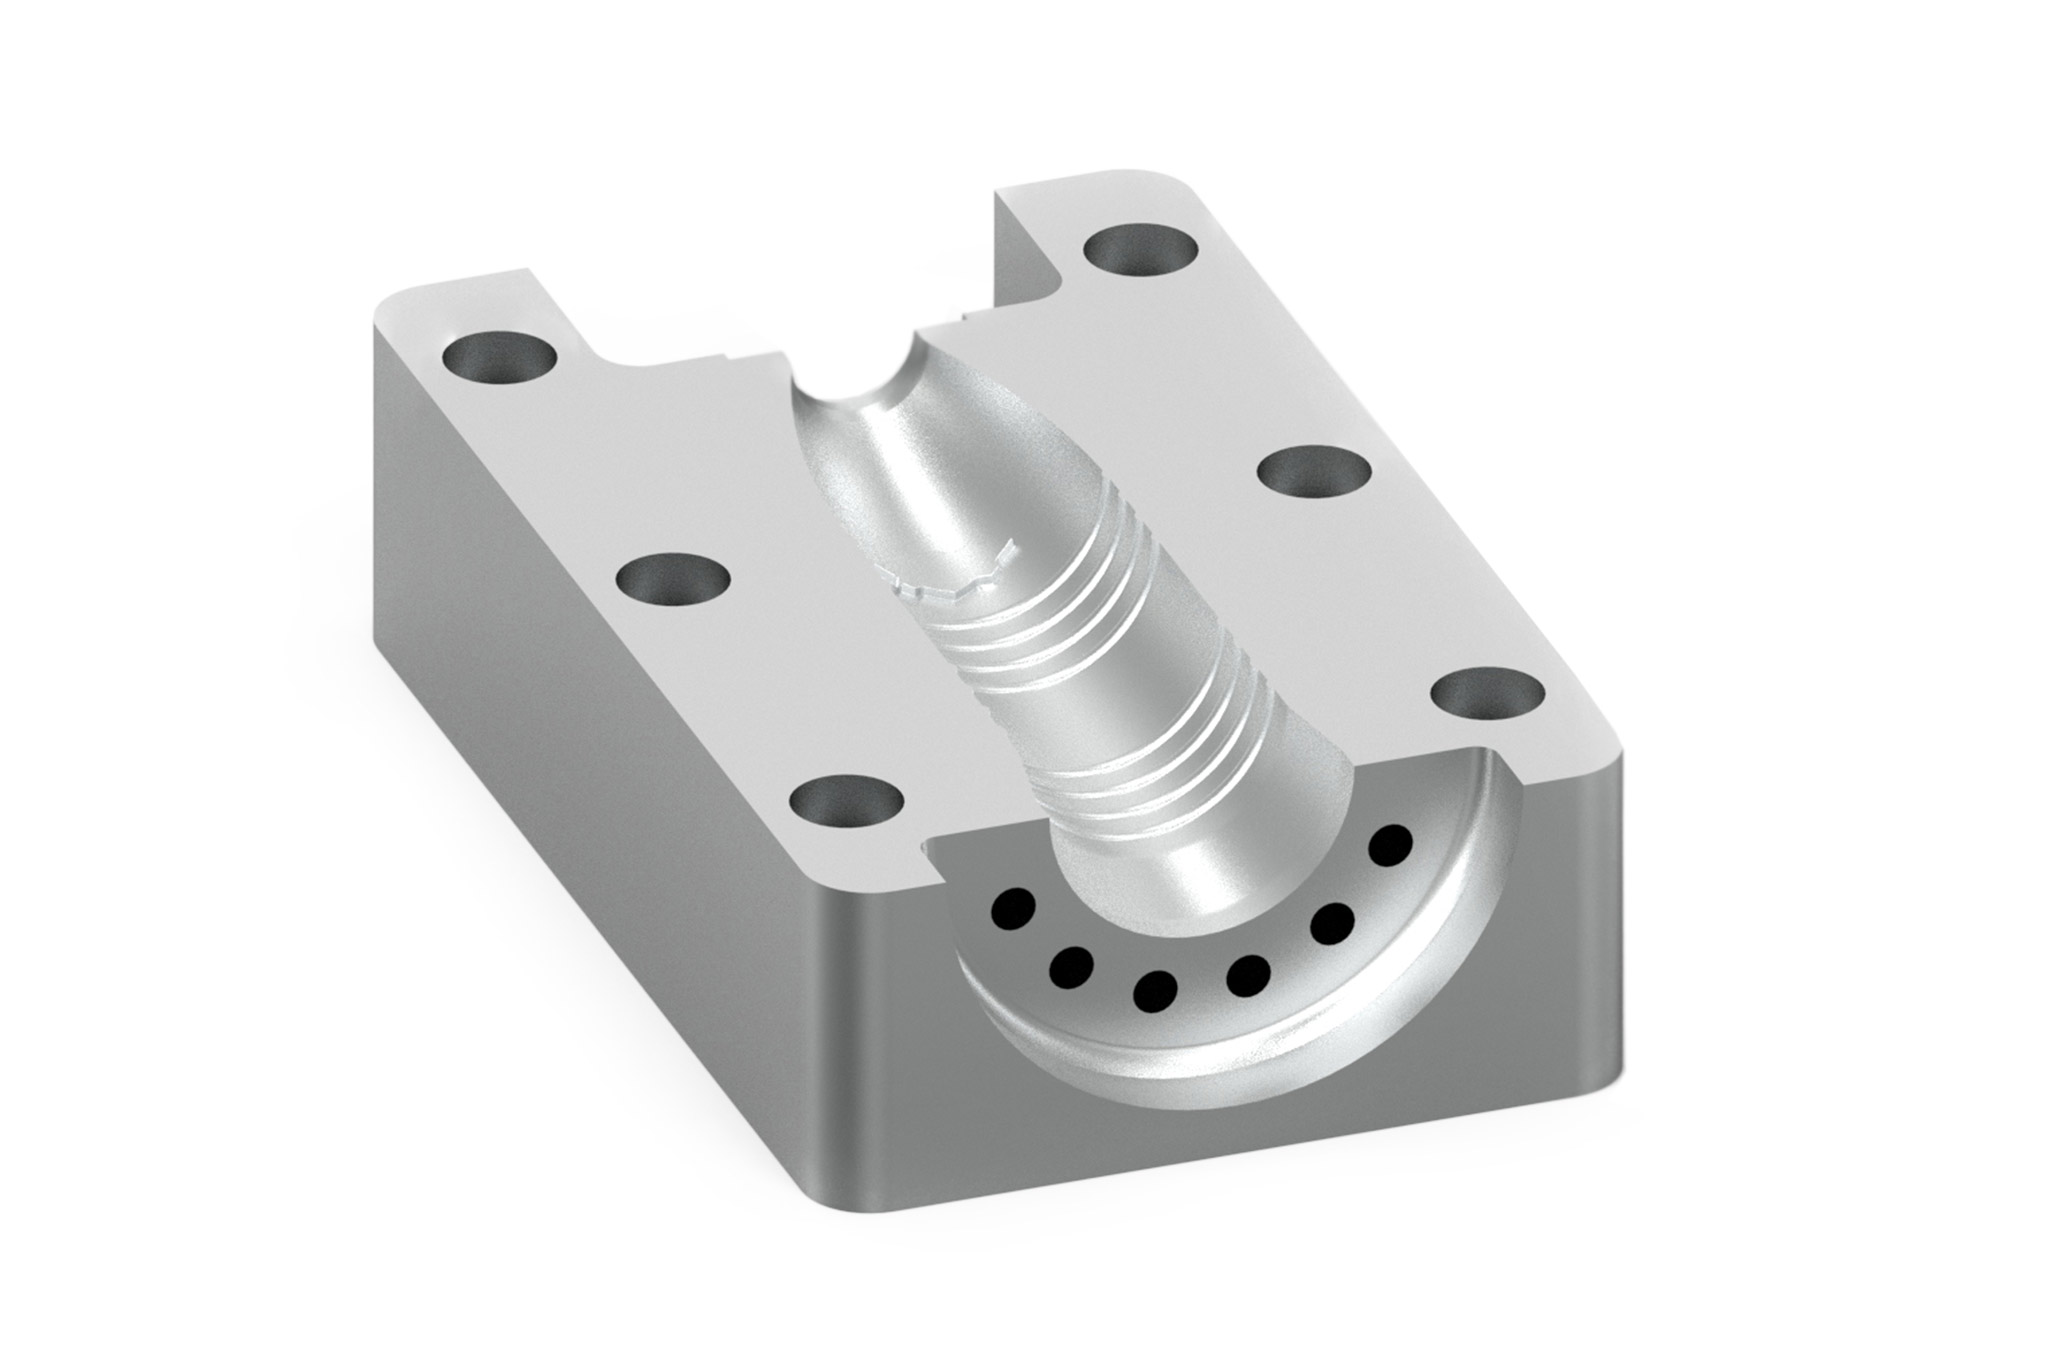
As pastilhas de molde também têm tarefas de usinagem que são necessárias para a fundição ou vários acessórios. Os usuários estão usinando cada vez mais bolsos abertos (usinagem circunferencial) usando fresagem trocoidal. Este método de usinagem ajuda a otimizar os tempos de usinagem e prolongar a vida útil da ferramenta.
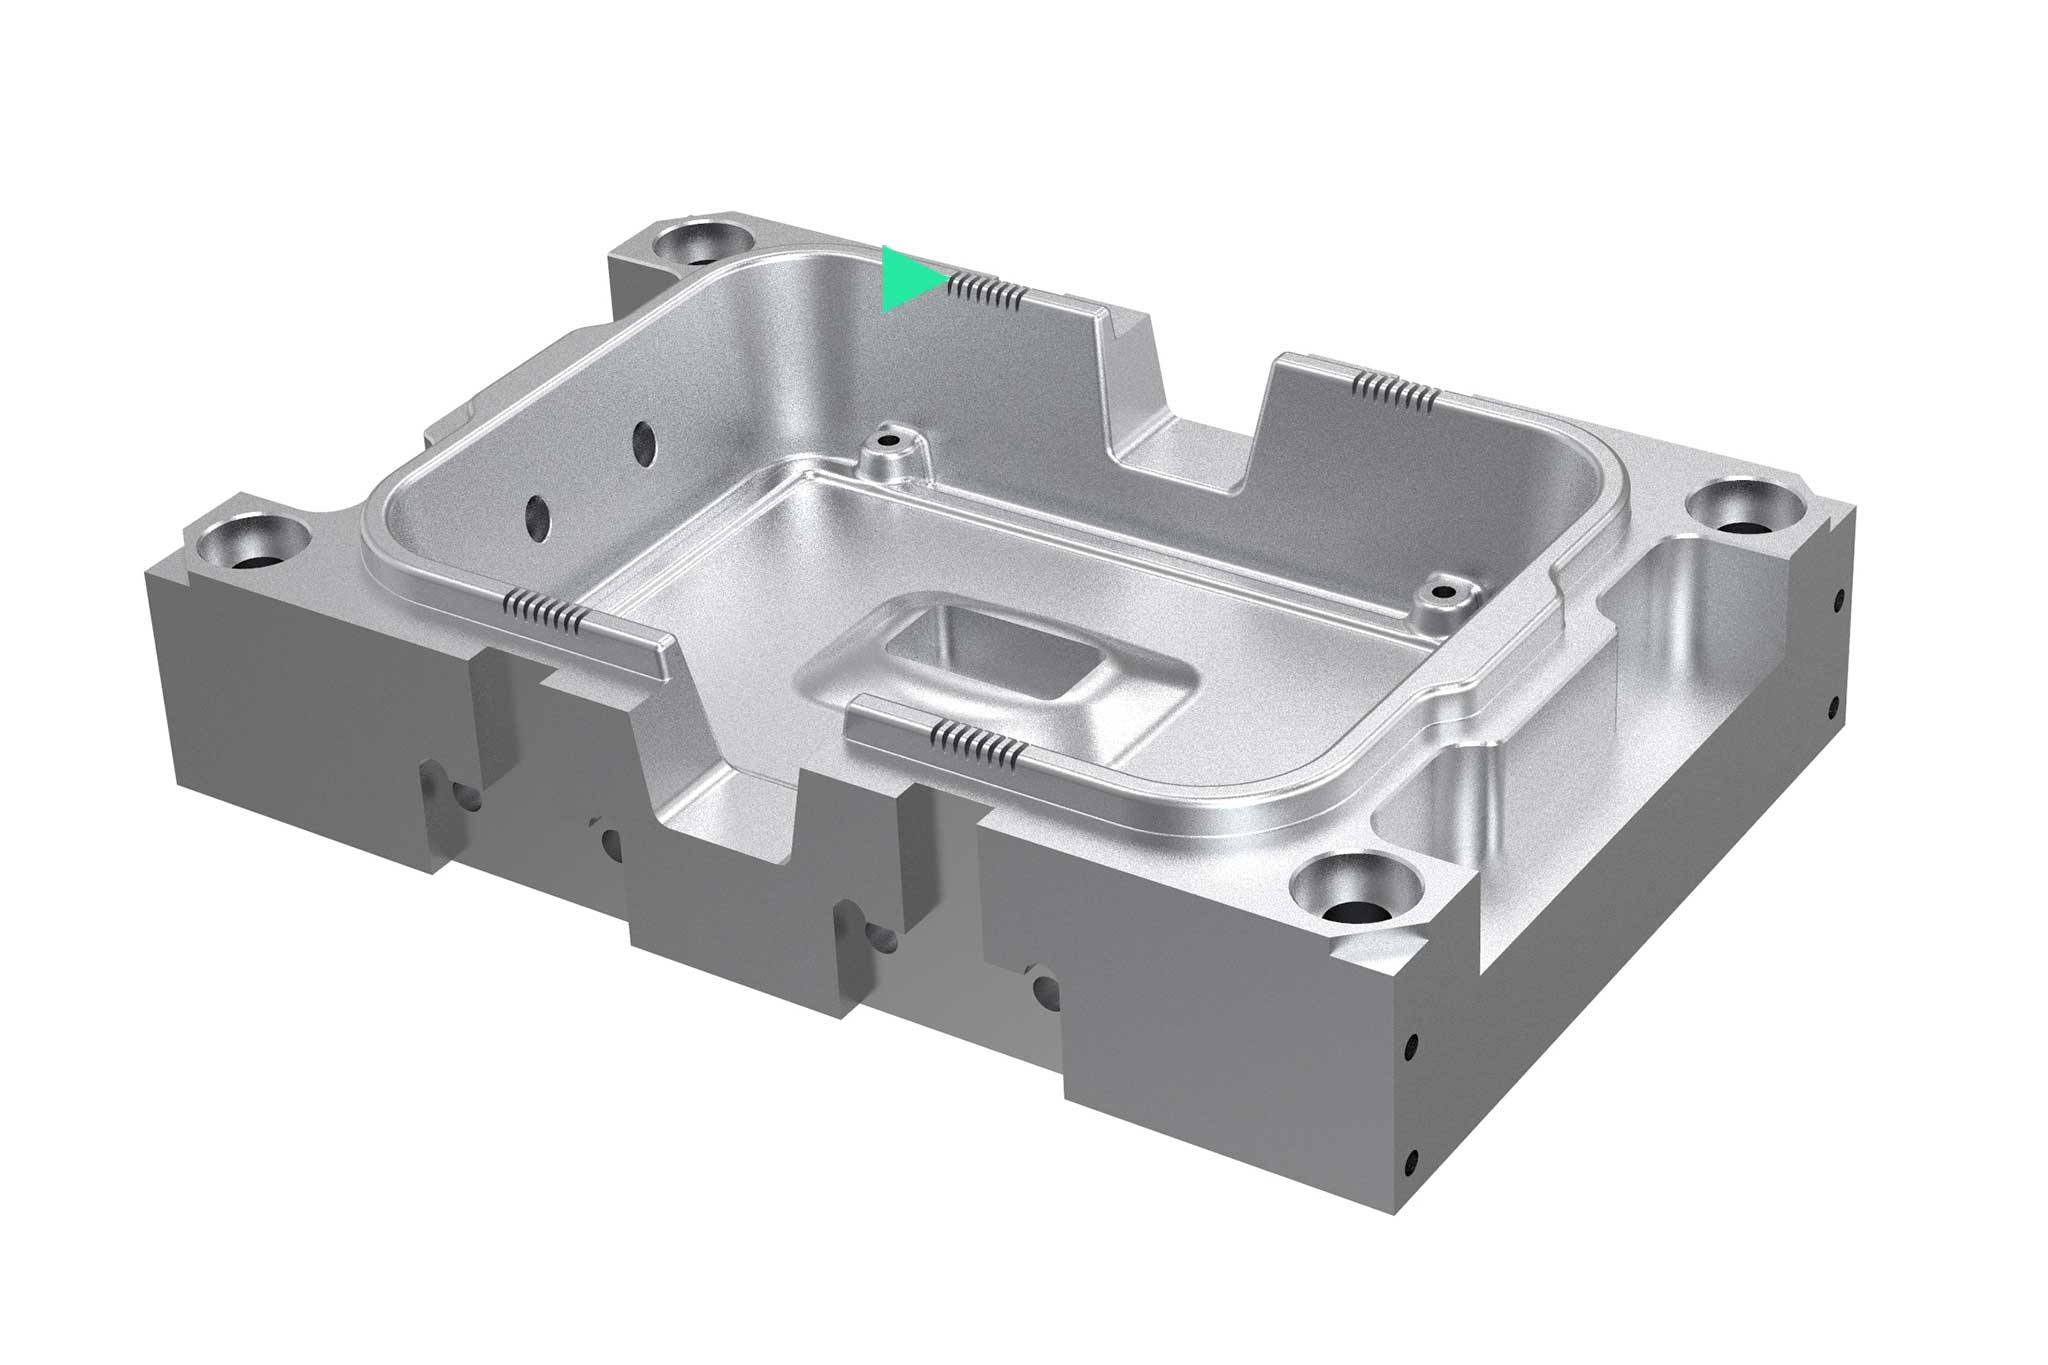
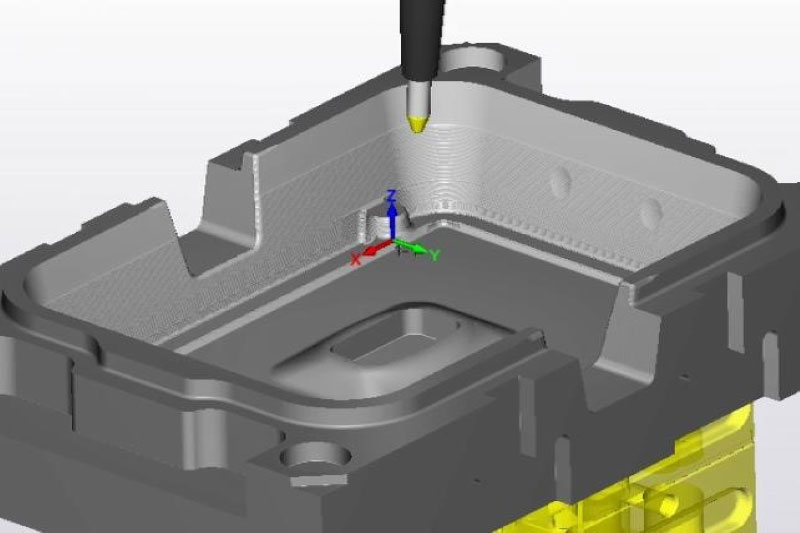
Os bolsos fechados são geralmente produzidos por desbaste em planos em Z. Ao fresar, a entrada de usinagem é frequentemente selecionada através de uma rampa. A escolha da ferramenta depende da profundidade das paredes e do esboço a ser produzido sobre o componente. O amplo portfólio de sistemas modulares MAPAL também cobre a usinagem de bolsos profundos com grandes diâmetros.
Um foco principal nas operações de fresagem é a redução do tempo de usinagem. Com geometrias de ferramentas específicas para usinagem de bolsos fechados e redondos, muitas vezes é possível eliminar o processo de pré-perfuração. Na fresagem helicoidal, os caminhos de ferramentas são programados com entradas helicoidais adequadas para dimensões de bolso.
Operações para criar superfícies planas ocorrem com muita frequência e em diferentes áreas na fabricação de moldes e matrizes: Seja relacionado ao componente, seja relacionado à estratégia devido à respectiva operação de fresagem ou devido às exigências de superfícies de fechamento do molde, bem como de cortes e matrizes de corte. A seleção da ferramenta apropriada é realizada, então, de acordo com a aplicação e a exigência.
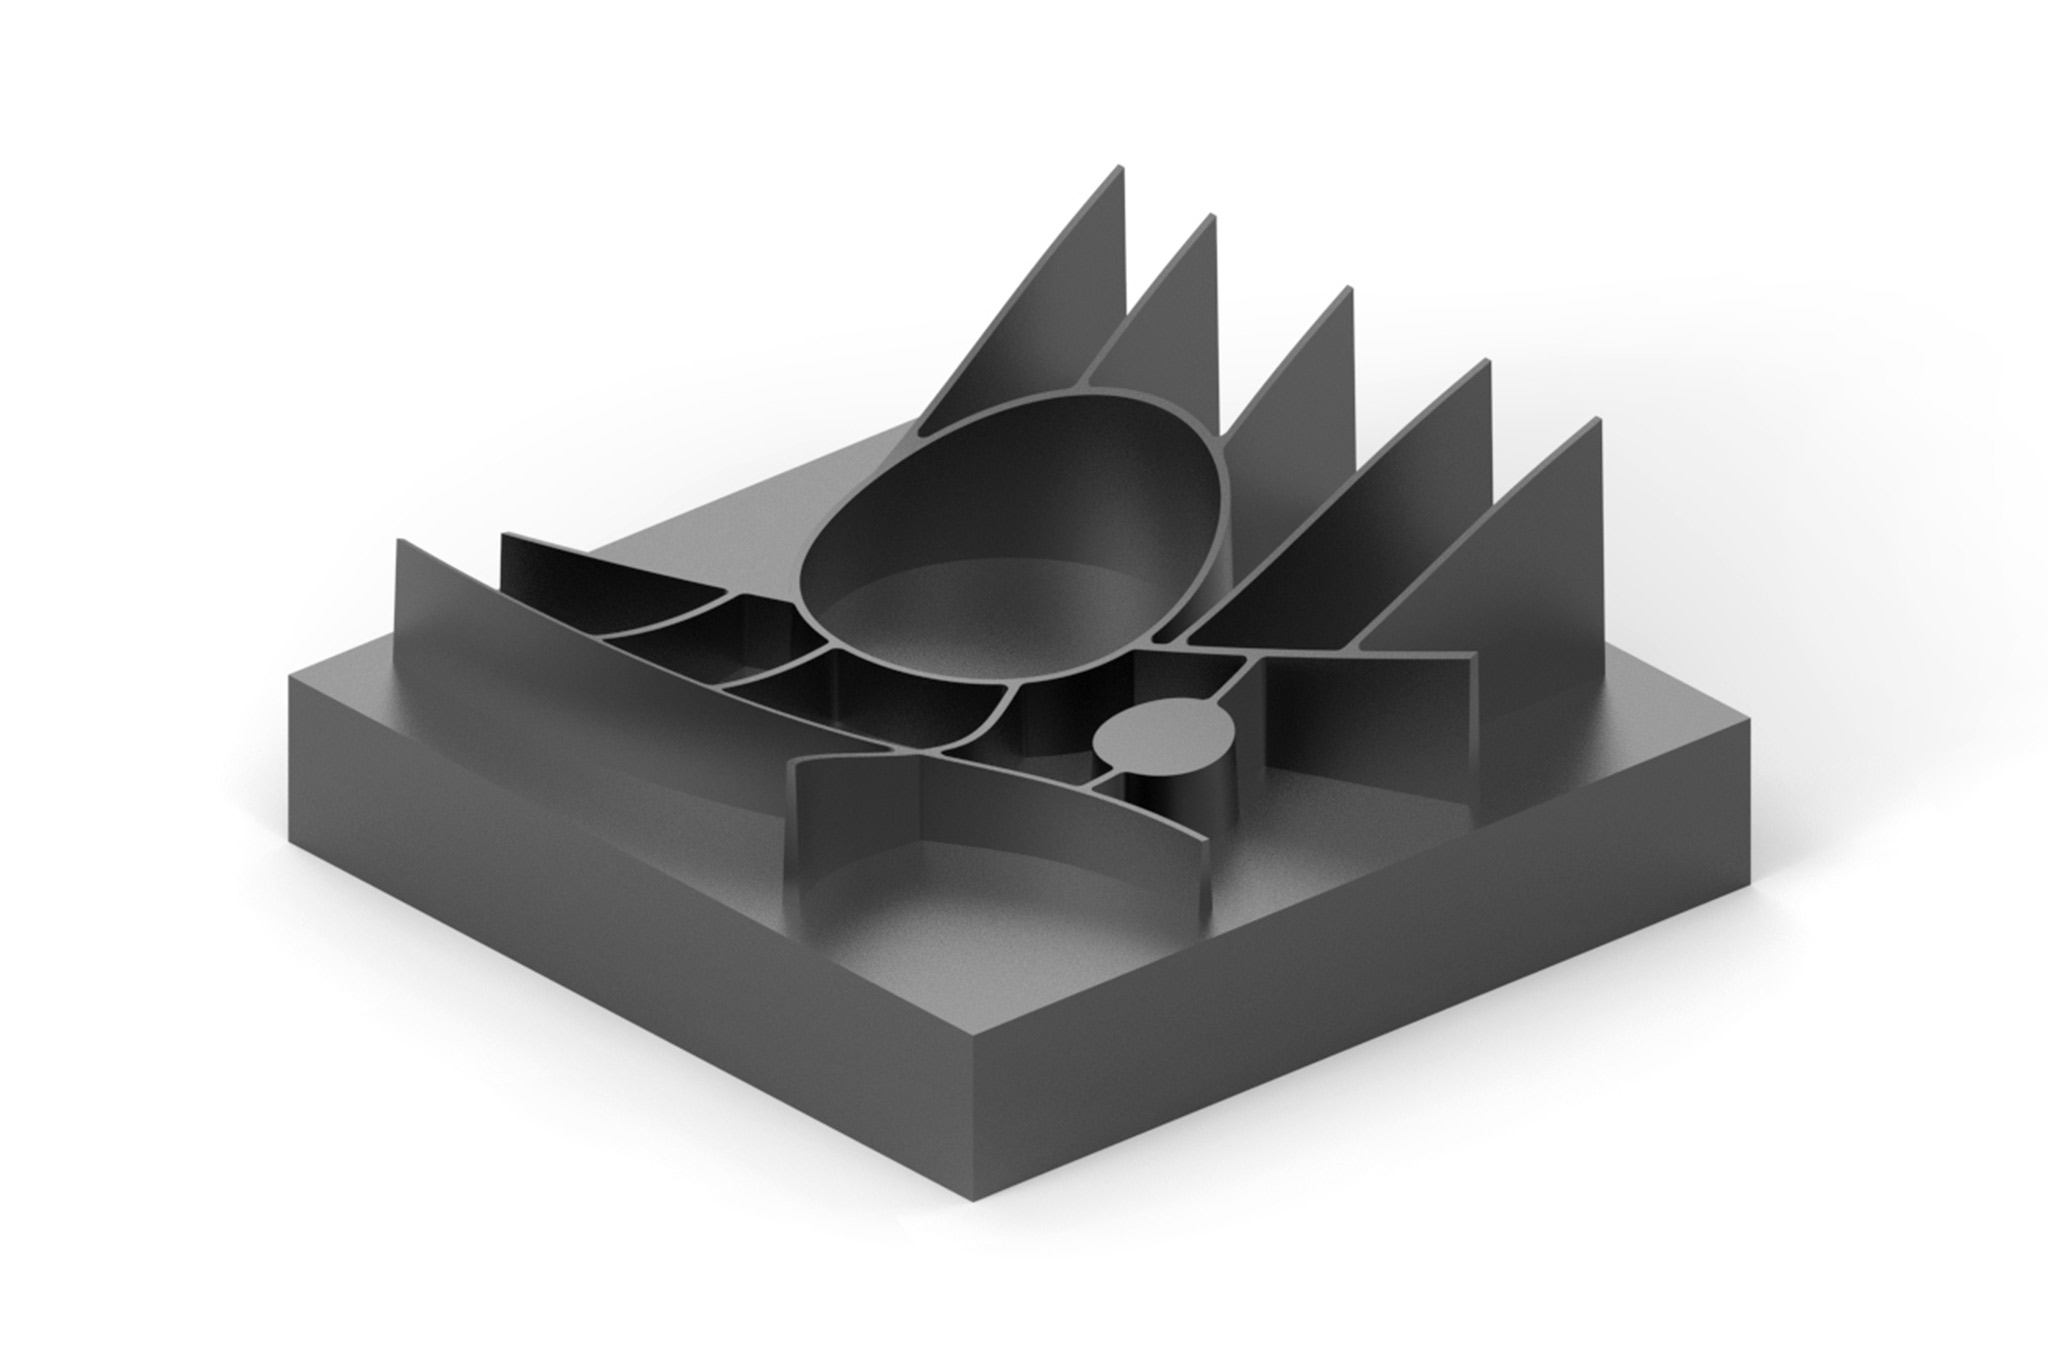
Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.
Há uma ampla gama de operações de furação sólida na fabricação de moldes e matrizes: Desde grandes furos para colunas guia até furos profundos para o sistema de refrigeração e furos de alta precisão para pinos ejetores. Desde grandes furos para colunas guia até furos profundos para o sistema de refrigeração e furos de alta precisão para pinos ejetores. A MAPAL oferece um portfólio abrangente de ferramentas de mandrilamento e mandrilamento para as etapas individuais de produção.
Gestão de compra otimizada é importante para uma organização clara do estoque de ferramentas.
2. Logística de ferramentas
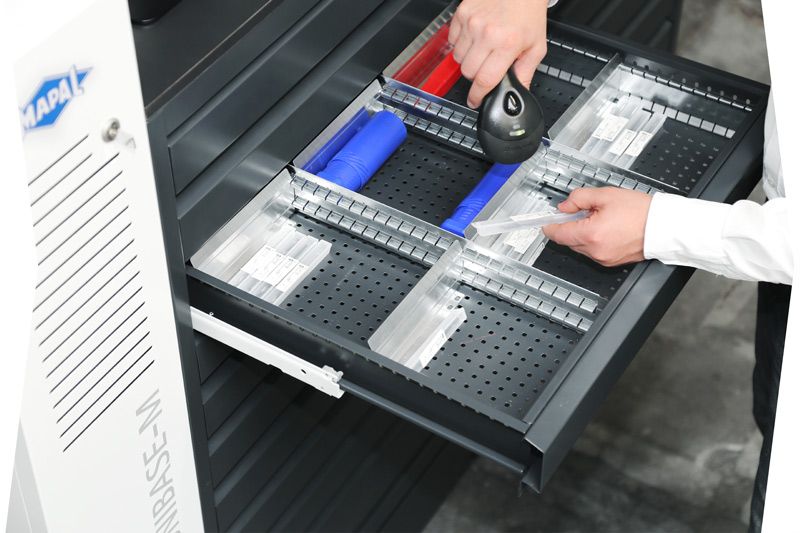
Custo-benefício mesmo na periferia da usinagem: Dispensa inteligente sistemas reduzem significativamente tempos não produtivos.
3. Engenharia
Os especialistas em usinagem fornecem suporte com engenharia de processo, por exemplo na forma de simulações CAM, conselhos em geral e o desenvolvimento de estratégias de usinagem econômica.
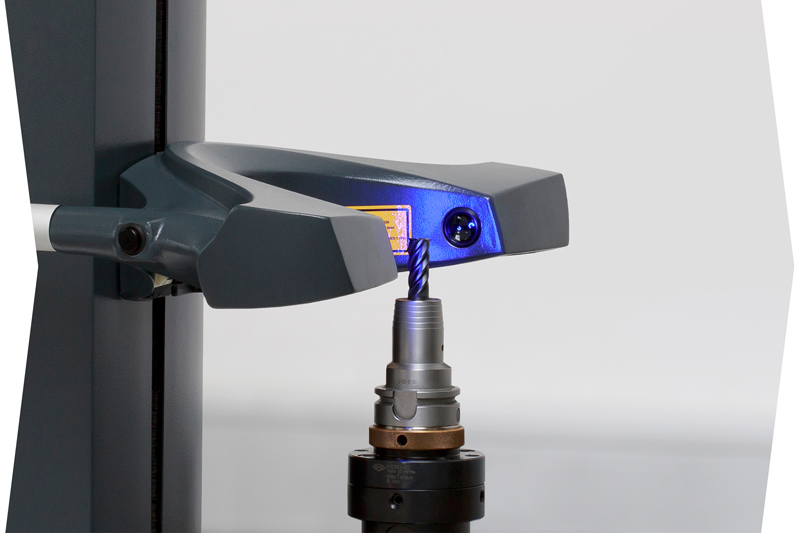
4. Medição e ajuste
Dispositivos de ajuste e medição confiáveis que convencem com precisão e facilidade de utilização no ajuste das ferramentas.
5. Ferramentas e tecnologia de fixação
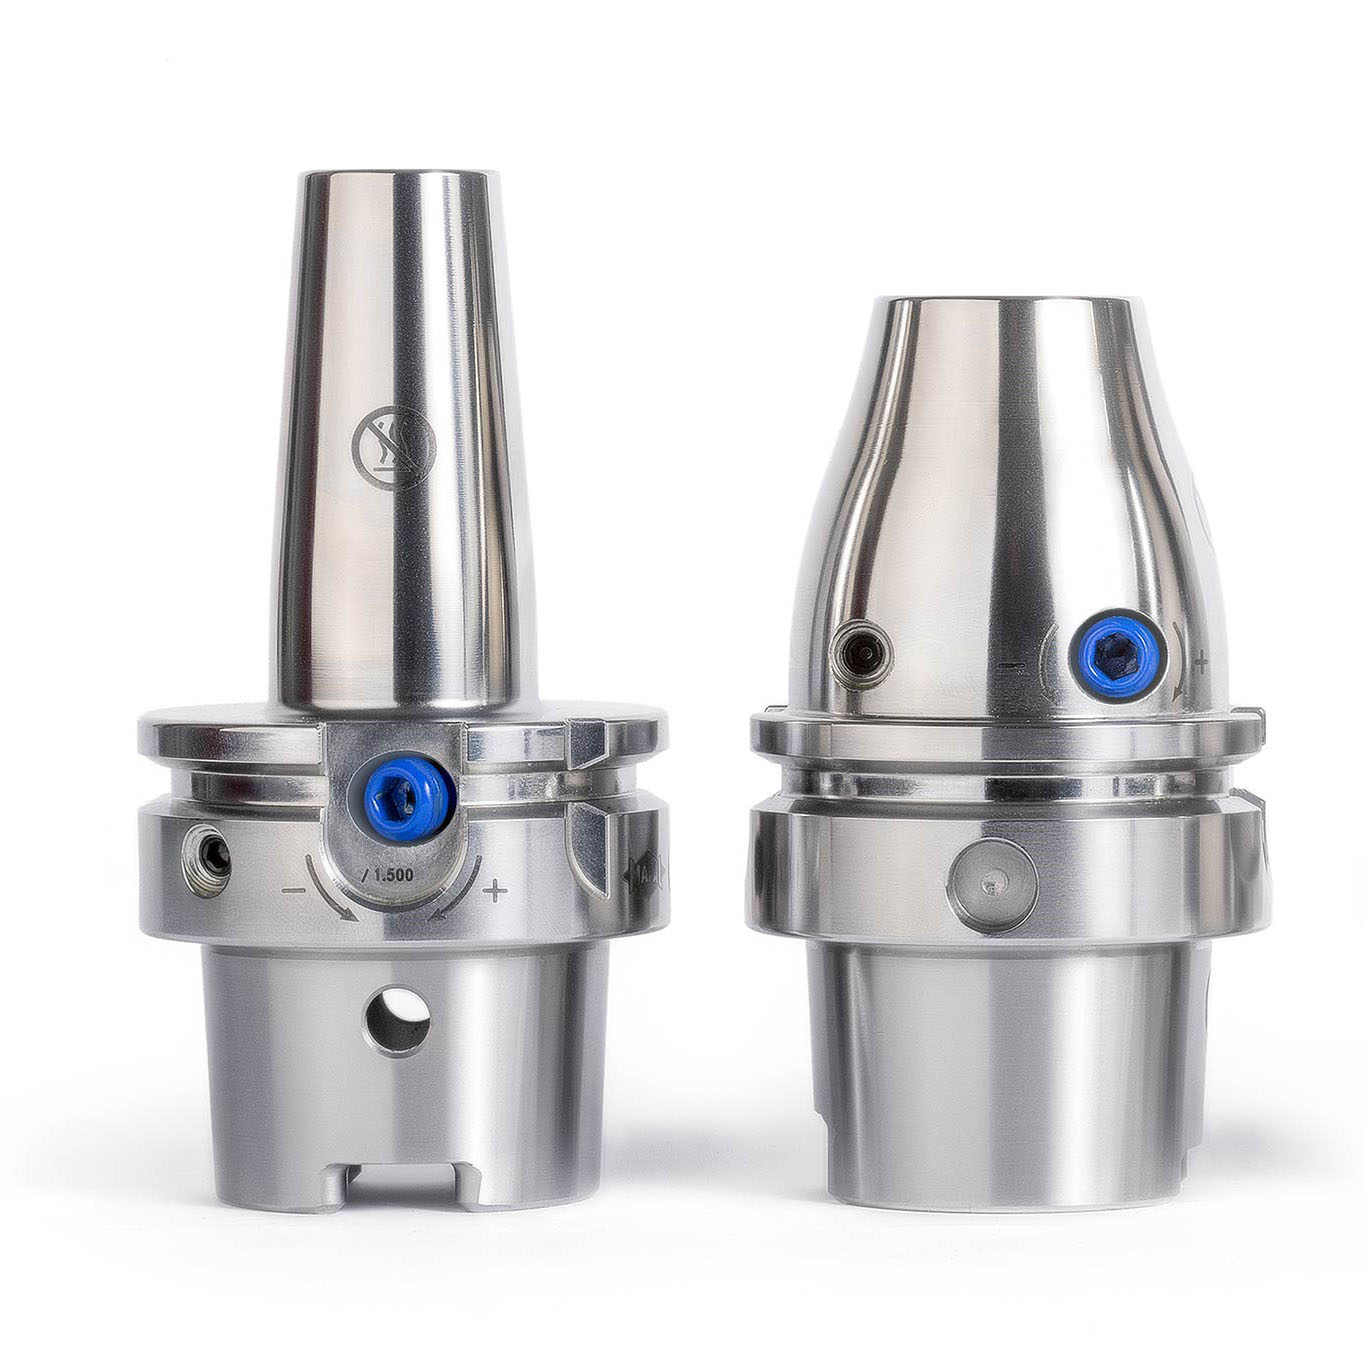
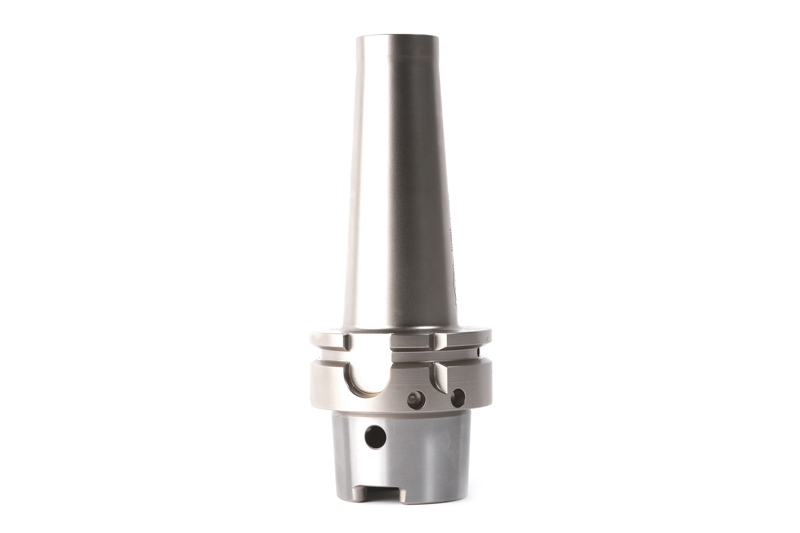
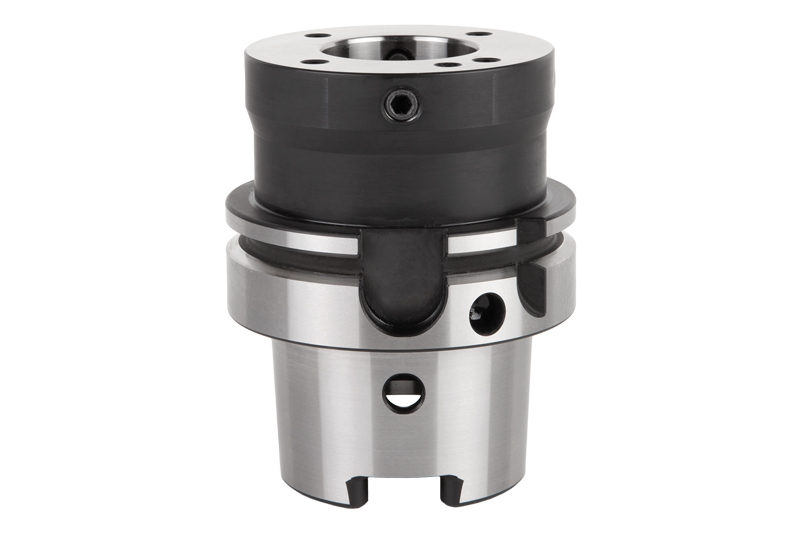
Do fuso à aresta de corte - a MAPAL oferece um vasto programa de ferramentas e tecnologias de fixação para o setor de moldes e matrizes.
6. Usinagem
Processos de usinagem eficientes e estratégias de usinagem adaptadas ao mais alto nível tecnológico.
7. Digitalização e automação
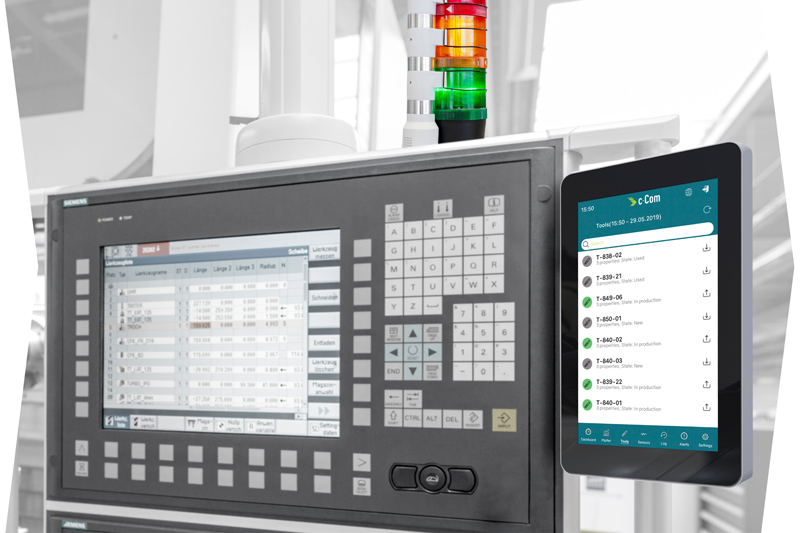
Digitalização rápida e fácil: O dispositivo c-Connect digitalmente transmite dados de medição desde o suporte de configuração até o armário de ferramenta. Ele também monitora o status da máquina entre outras coisas.
8. Recondicionamento
Os clientes recebem suas ferramentas recondicionadas de volta com a qualidade do fabricante dentro de pouquíssimo tempo. Também disponível com serviço de entrega mediante solicitação.
Engineering Workflow – da teoria à prática
Encontrar uma solução perfeita para as necessidades do cliente – este é o desafio da MAPAL. Além de soluções especiais individuais e um amplo portfólio de produtos standard, estão disponíveis serviços abrangentes para projetar de forma otimizada todo o processo, desde a ideia do produto até as aparas. Os clientes podem contar com os muitos anos de experiência do líder tecnológico em usinagem.
1. Pedidos de clientes
Os representantes de vendas da MAPAL estão diretamente disponíveis para pedidos individuais. Em discussões pessoais, sondam os requisitos concretos e o âmbito (usinagem completa ou parcial) juntamente com o cliente e discutem os detalhes diretamente no modelo 3D do componente.
O time de fabricação de moldes e matrizes da MAPAL ficaria muito feliz em responder as suas perguntas por e-mail e entrará em contato o mais rápido possível.
2. Análise de projetos
Com base em modelos 3D e dados de máquinas, os interlocutores analisam as tarefas de fabrico e desenvolvem estratégias de usinagem eficazes.
Os componentes da análise do projeto são:
Propostas de usinagem para todas as etapas de usinagem
Lista de ferramentas
Otimização do processo
3. Conceção de processos
Independentemente de o foco ser a flexibilidade ou a produtividade: Os especialistas em usinagem simulam o processo desenvolvido com base nos modelos 3D e identificam assim o potencial de otimização. Verificam e melhoram os parâmetros de usinagem durante a programação CAM e asseguram assim uma fabricação estável e económica.
O projeto do processo inclui:
Análise do tempo de execução do componente
Definição dos dados de tecnologia
Programação CAM
4. Solução de ferramentas
A vasto programa standard MAPAL para a fabricação de moldes e matrizes oferece a solução ideal de ferramentas para cada aplicação. Se necessário, estão também disponíveis soluções especiais individuais.
Vantagens ao usuário:
Amplo programa standard
Fornecimento de dados de ferramentas
5. Testes e oferta de ferramentas
Após a troca de informações sobre a sua tarefa de usinagem, a MAPAL apoia os clientes na utilização das ferramentas necessárias no processo. Esta é a base para uma oferta bem fundamentada e adaptada à respetiva aplicação.
6. Parceria de colaboração
Mesmo após sucessos em conjunto, os especialistas da MAPAL permanecem em contato direto com o cliente. Se houver potencial de otimização ao longo do tempo, ou se outras ferramentas se tornarem melhores, a MAPAL terá prazer em fornecer suporte para melhorar ainda mais a produtividade e a relação custo-benefício.
Para garantir uma produção eficiente a longo prazo, a MAPAL também oferece opções abrangentes de gerenciamento de ferramentas.
Opções de gerenciamento de ferramentas:
Sistemas de distribuição
Serviço de reenvio
Extenso portfólio de produtos de dispositivos de ajuste e medição
CORMOL from Portugal manufactures stamping tools, for which it has been working closely with MAPAL since 2022. With the OptiMill-3D-HF, CORMOL has found a reliable and economical tool solution.
 1 / 8