Anwendung Helixfräsen

Ein wesentlicher Fokus bei Fräsbearbeitungen liegt auf der Reduzierung der Bearbeitungszeit. Mit spezifischen Werkzeuggeometrien für die Bearbeitung von geschlossenen, runden Taschen gelingt es häufig, den Vorbohrprozess zu eliminieren. Beim Helixfräsen werden Fräsbahnen mit helixförmigen Eintritten programmiert, die für Taschendimensionen geeignet sind.
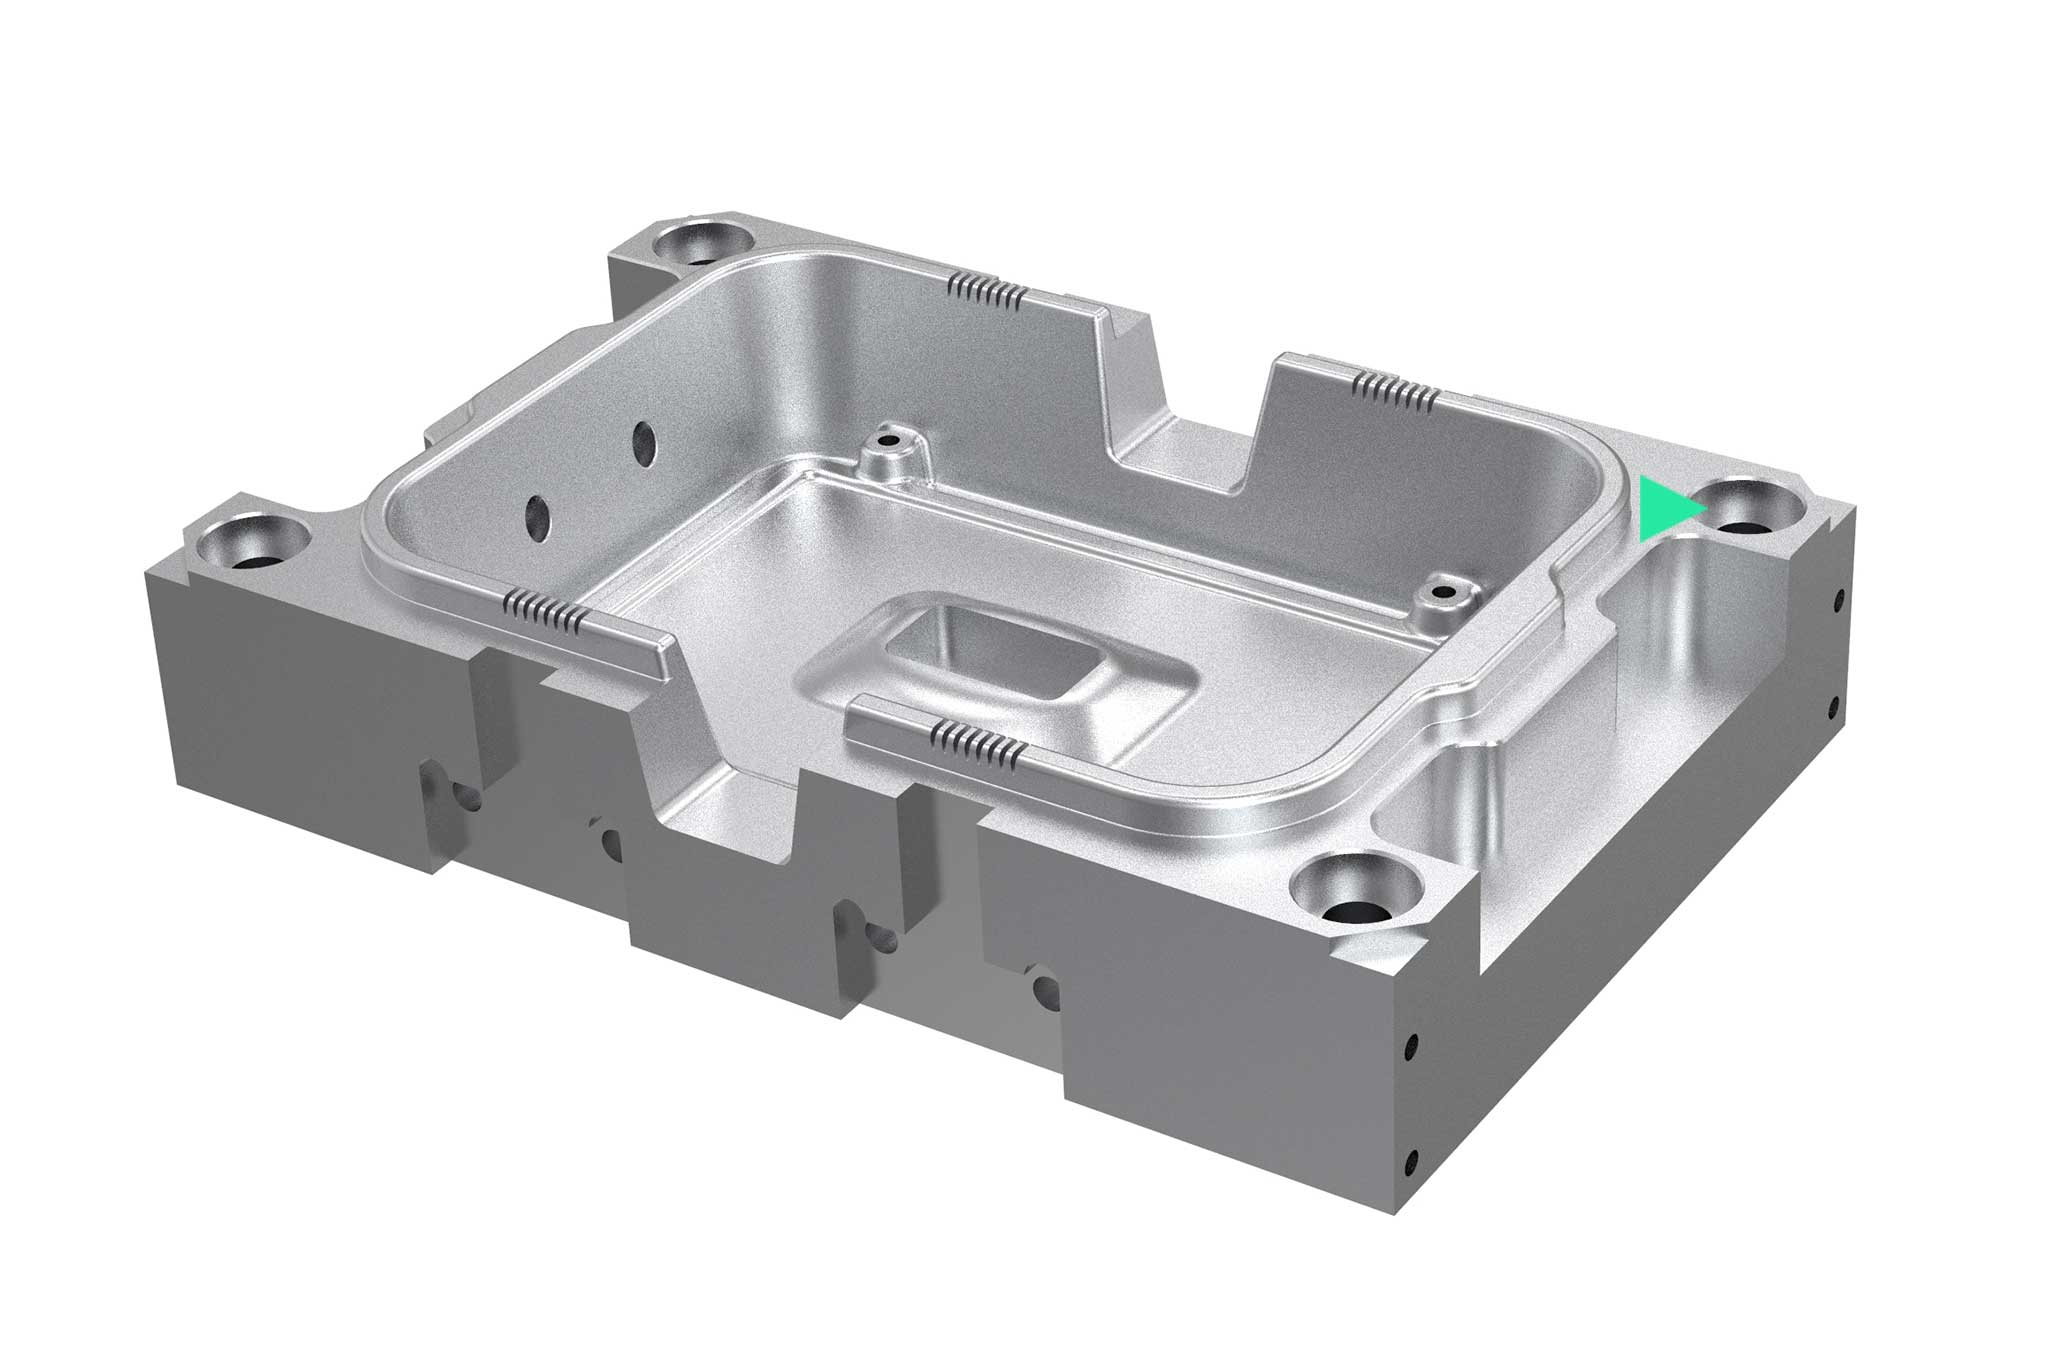
An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
Werkzeugübersicht für folgende Bearbeitungsschritte:
  1. Schruppen
  2. Restmaterial schruppen
  3. Vorschlichten
  4. Schlichten​​​​​​​

Schruppen

Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
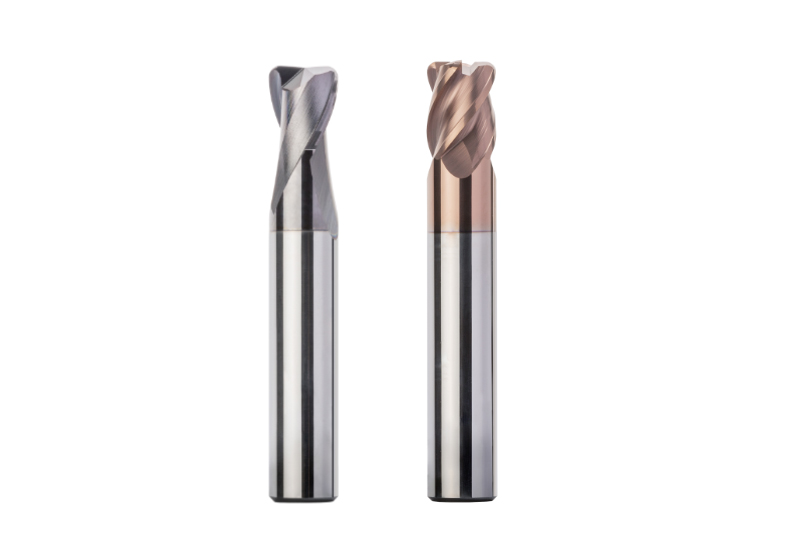
  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

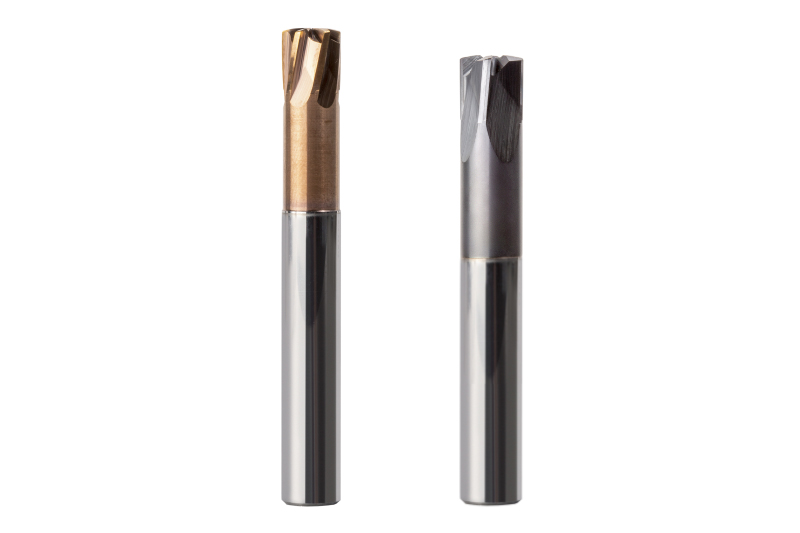
  • OptiMill®-3D-HF

    VHM-Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • Innovative Stirngeometrie
    • Sehr hohe Laufruhe
    • Unterschiedliche Zähnezahlen verfügbar

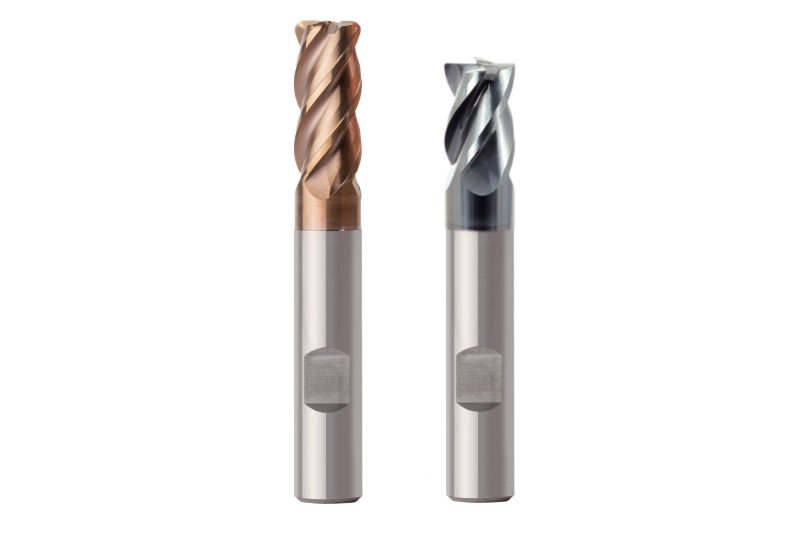
  • OptiMill® Schruppfräser

    VHM-Schruppfräser
    • OptiMill®-Uni-HPC-Plus für universelle Stahlbearbeitung
    • OptiMill®-Hardened zum Schruppen von Bauteilen mit einer Härte ab 45 HRC
    • Ausgezeichnete Werkzeugstandzeiten 
    • Verschleißbeständige Beschichtung
    • Verschiedene Eckenradien verfügbar

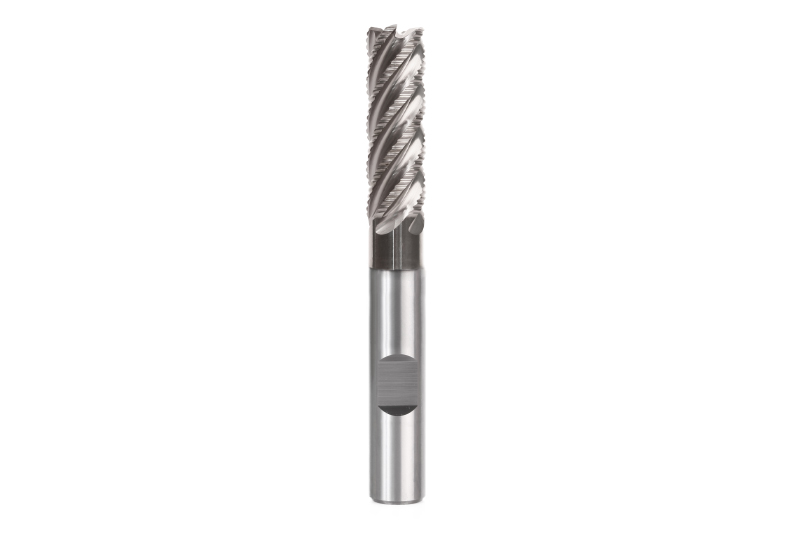
  • OptiMill®-Uni-Wave

    VHM-Schruppfräser
    • Fünfschneidiger Kordel-Schruppfräser zum Schruppen mit hohen Vorschüben
    • Hohe Wirtschaftlichkeit durch höhere Vorschubgeschwindigkeiten
    • Optimaler Spanabtransport durch kurze, eng gerollte Späne
    • Wenig Vibrationen, dadurch große Laufruhe

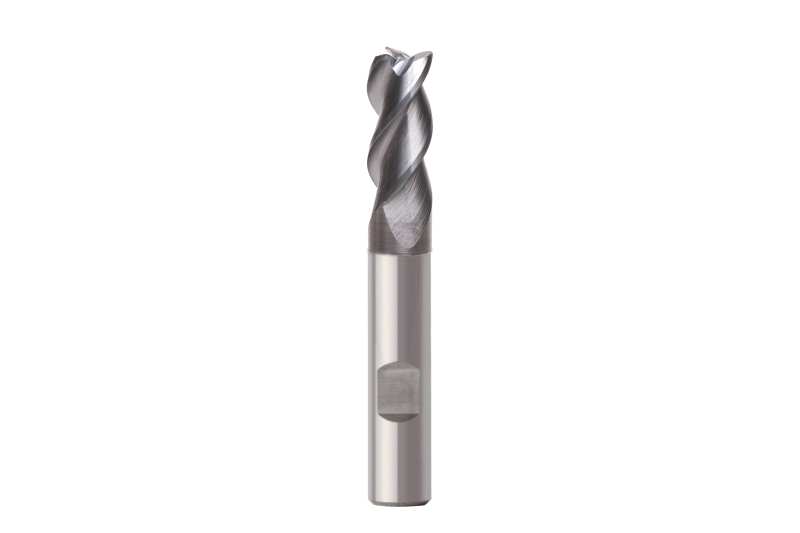
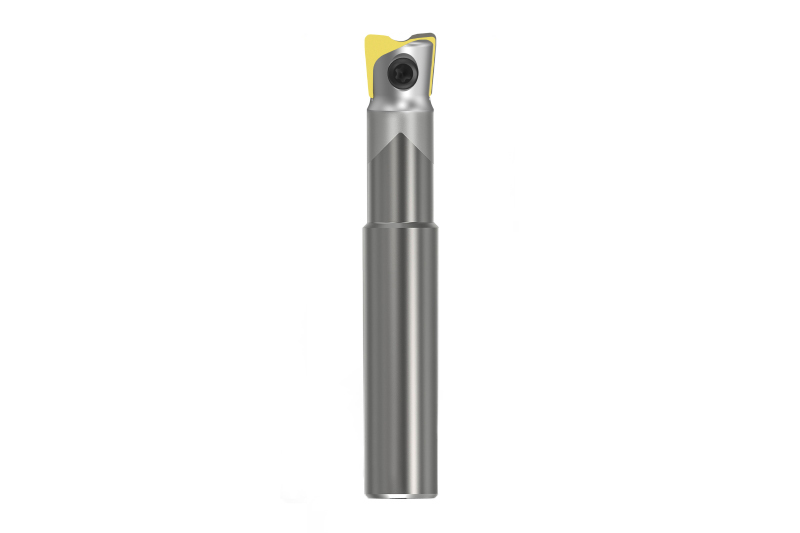
  • OptiMill®-Uni-HPC-Pocket

    VHM-Universalfräser
    • Wirtschaftliche Herstellung von Taschen und Bohrungen
    • Dreischneidiger Fräser mit integrierter Bohrspitze 
    • Schräges Eintauchen bis 45°
    • Helixfräsen und Stechen ins Volle
    • Hohe Zustellmöglichkeit bis 2xD

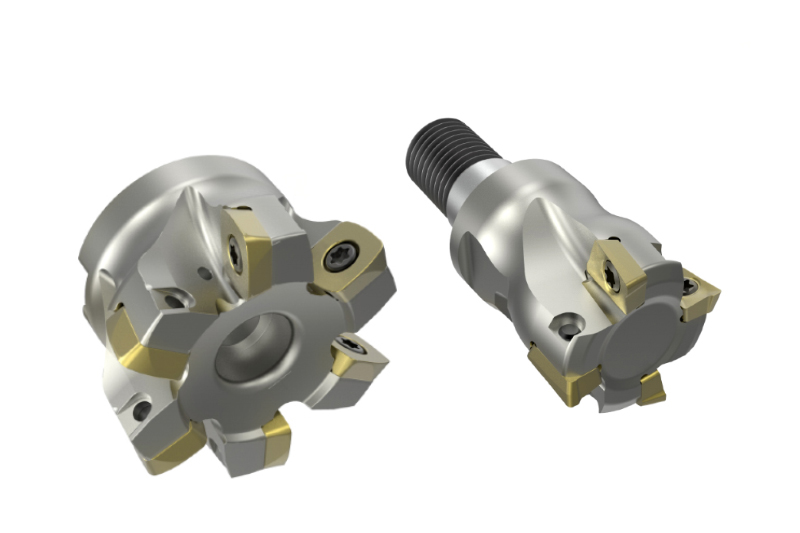
  • NeoMill®-HiFeed90

    90°-Eck-/Hochvorschubfräser
    • Universelles Werkzeugsystem für höchste Produktivität
    • Ein Grundkörper mit Wendeschneidplatten zum Hochvorschub- und Eckfräsen
    • Höchste Abtragsraten durch extreme Vorschübe und große Spantiefen
    • Zwei- und vierschneidige Wendeschneidplatten verfügbar
    • Große Auswahl an Eckradien verfügbar

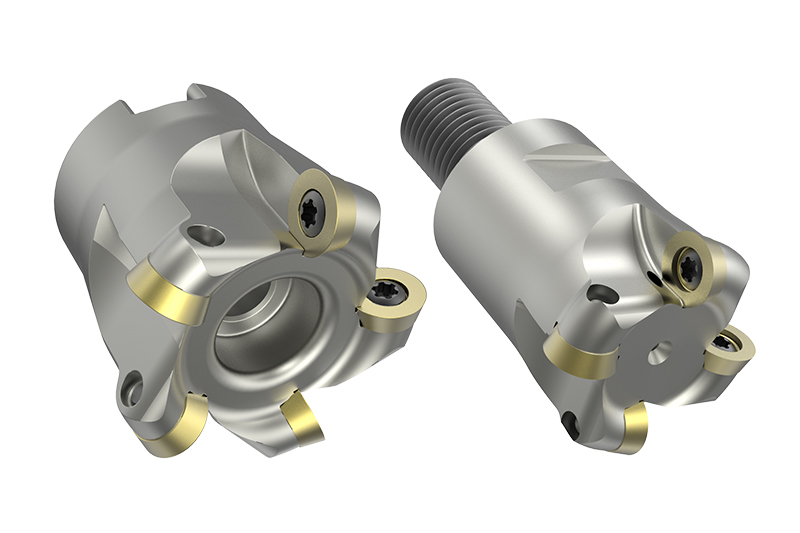
  • NeoMill®-ISO-360

    Rundplattenfräser
    • Schruppen und Vorschlichten von 3D-Konturen
    • Optimale Konturgenauigkeit durch neutrale Einbaulage der Wendeschneidplatten
    • Weiches Schnittverhalten für eine vibrationsarme Bearbeitung
    • Erhältlich als Aufsteck-, Schaft- und Einschraubfräser im Durchmesserbereich 10-160 mm


Restmaterial schruppen

Nach dem Schruppen bearbeiten Anwender in einem zweiten Bearbeitungsschritt das Restmaterial, insbesondere in Ecken und Kavitäten, auf ein möglichst konstantes Aufmaß vor. In der Regel kommen Werkzeuge mit Eckenradius oder Hochvorschubfräser zum Einsatz. Bei Bedarf kann auch ein Kugelfräser das Restmaterial in Ecken entfernen.
  • OptiMill®-3D-HF

    VHM-Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • Innovative Stirngeometrie
    • Sehr hohe Laufruhe
    • Unterschiedliche Zähnezahlen verfügbar


Pre-finishing

If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
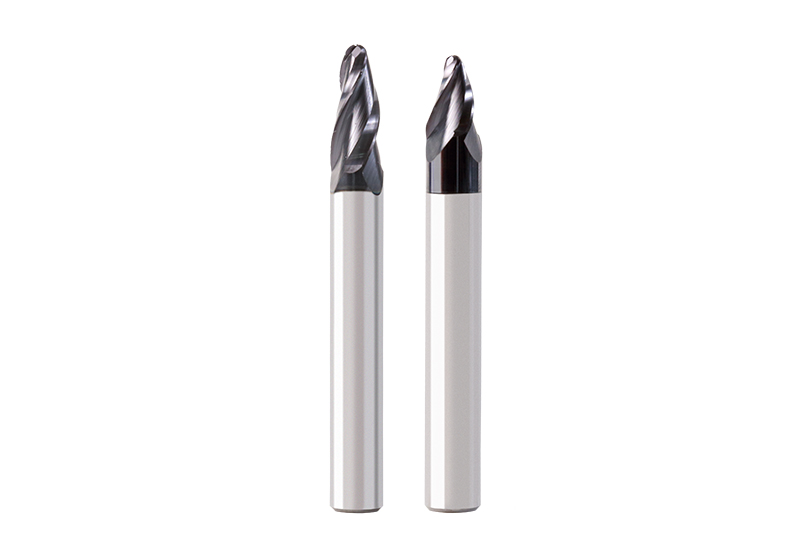
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm

  • NeoMill®-3D-Torus

    Toric end milling cutter
    • For the highest requirements regarding precision and process reliability
    • Special tool body for toric plates with additional stabilisation of the cutting edge
    • Precise rotational tolerances
    • Different corner radii available


Finitura

La lavorazione di finitura rimuove le dimensioni residue per ottenere la forma finale. Le dimensioni dei materiali temprati dopo la prefinitura sono pari a 0,05-0,1 mm, mentre quelle dei materiali morbidi a 0,1-0,3 mm. Le frese a profilo sferico e/o a profilo torico sono gli utensili da scegliere in funzione dei profili finali del pezzo da lavorare.
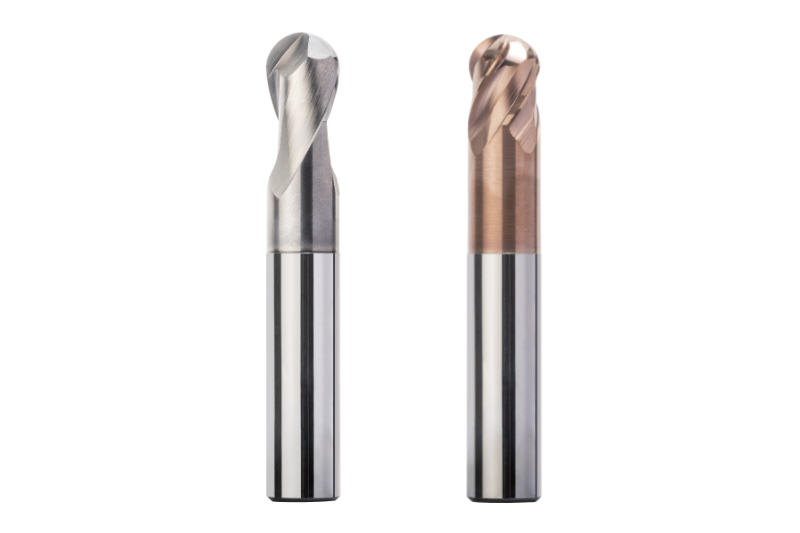
  • OptiMill®-3D-BN

    Fresa a profilo sferico in metallo duro integrale
    • Lavorazione ad alta precisione di profili 3D
    • Fresa ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Varianti z=2 e z=4, gambo scaricato e non
    • Forma cilindrica o conica

  • OptiMill®-3D-CR

    Fresa a profilo torico in metallo duro integrale
    • Finitura di forme 3D a raggio angolare ad alta precisione
    • Raggio angolare ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Diversi numeri di denti disponibili
    • Forma cilindrica o conica

  • OptiMill®-3D-CS

    Fresa ad ampio raggio radiale in metallo duro integrale
    • Fresatura ad ampio raggio
    • Finitura di complesse superfici a forma libera e complicate geometrie del pezzo da lavorare
    • Tempo di lavorazione ridotto grazie alla grande scansione interlacciata
    • Elevata qualità della superficie

  • NeoMill®-3D-Torus

    Fresa torica
    • Per i requisiti più esigenti in termini di precisione e sicurezza dei processi
    • Corpo base speciale per piastre toriche con stabilizzazione supplementare per angolo del tagliente
    • Tolleranze precise di rotazione
    • Diversi raggi d’angolo disponibili