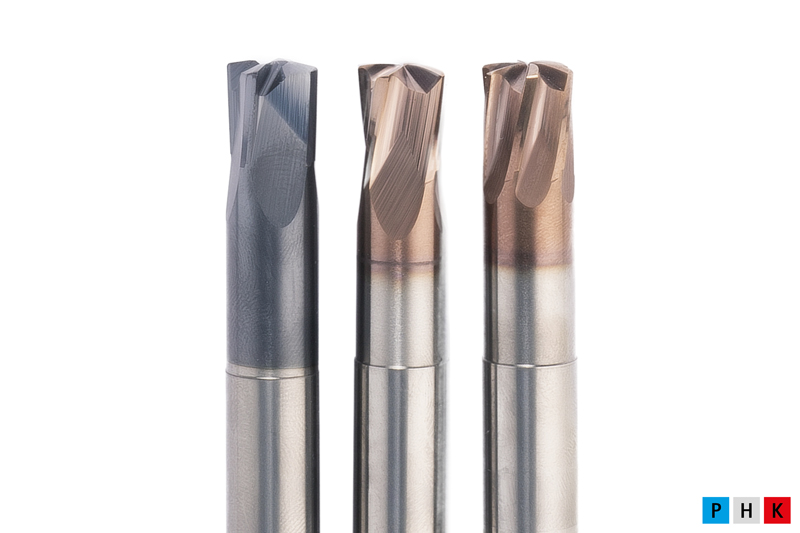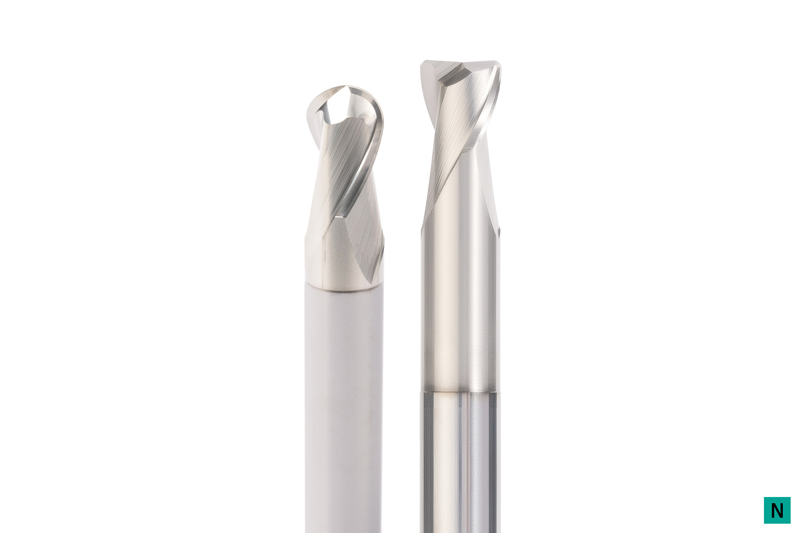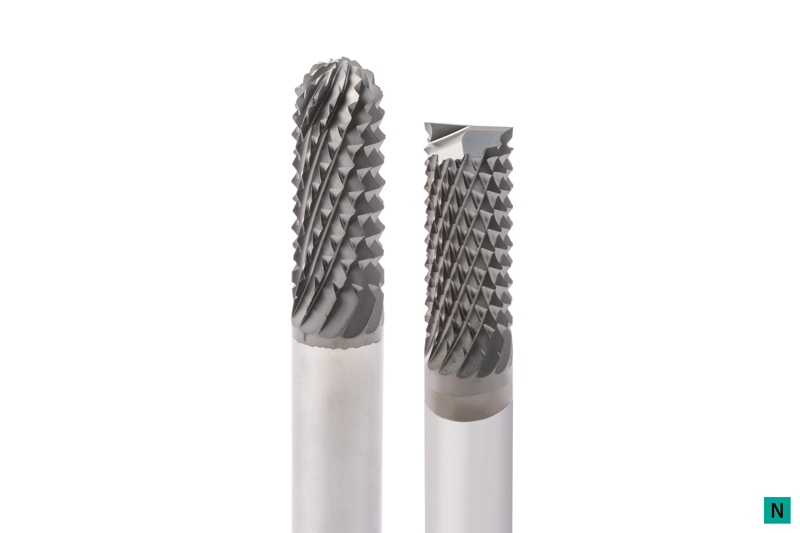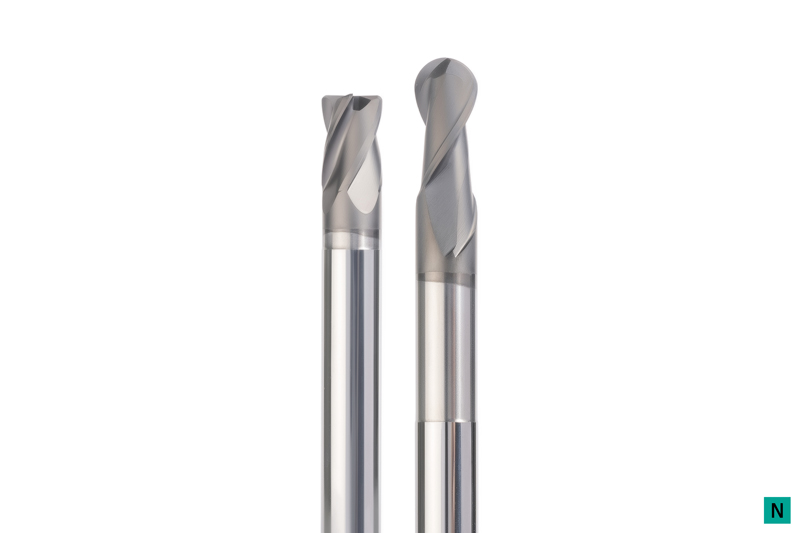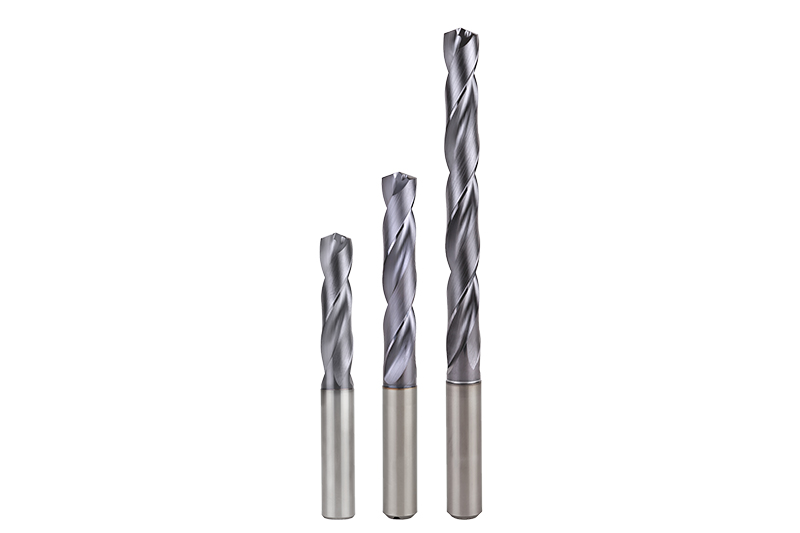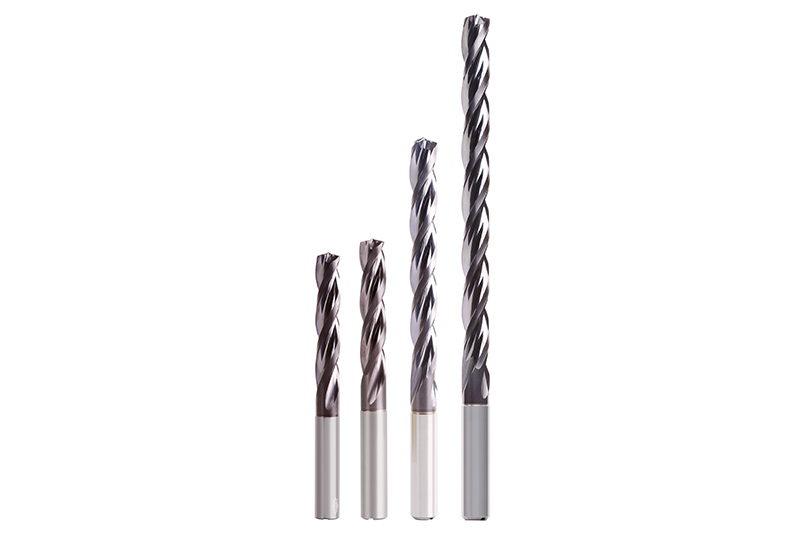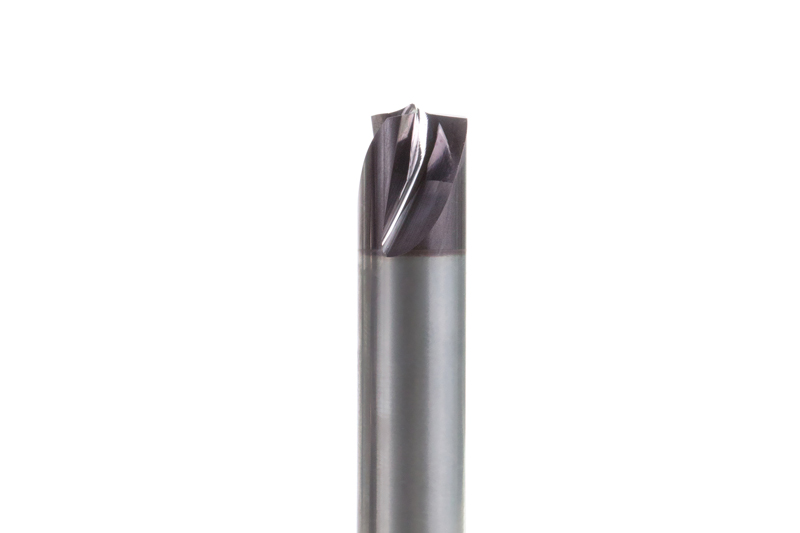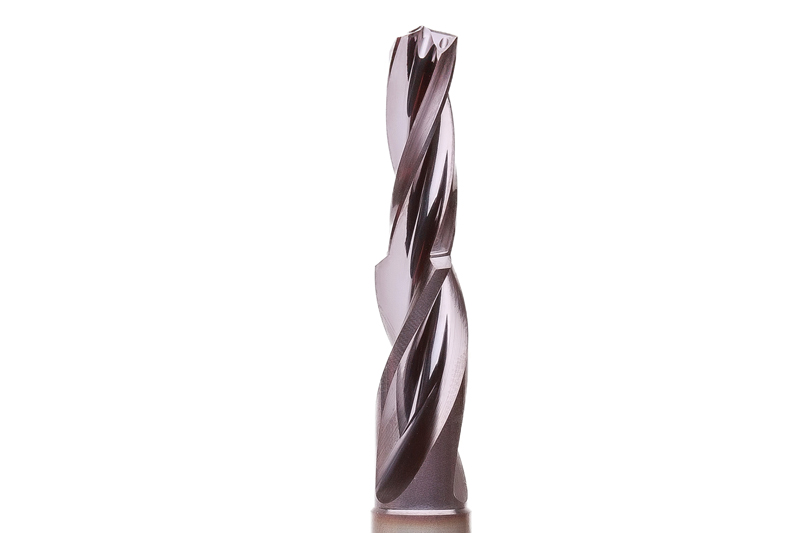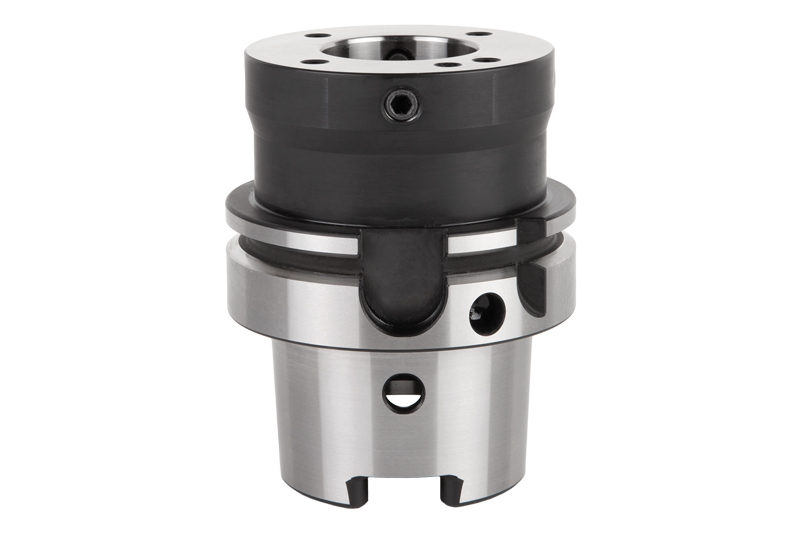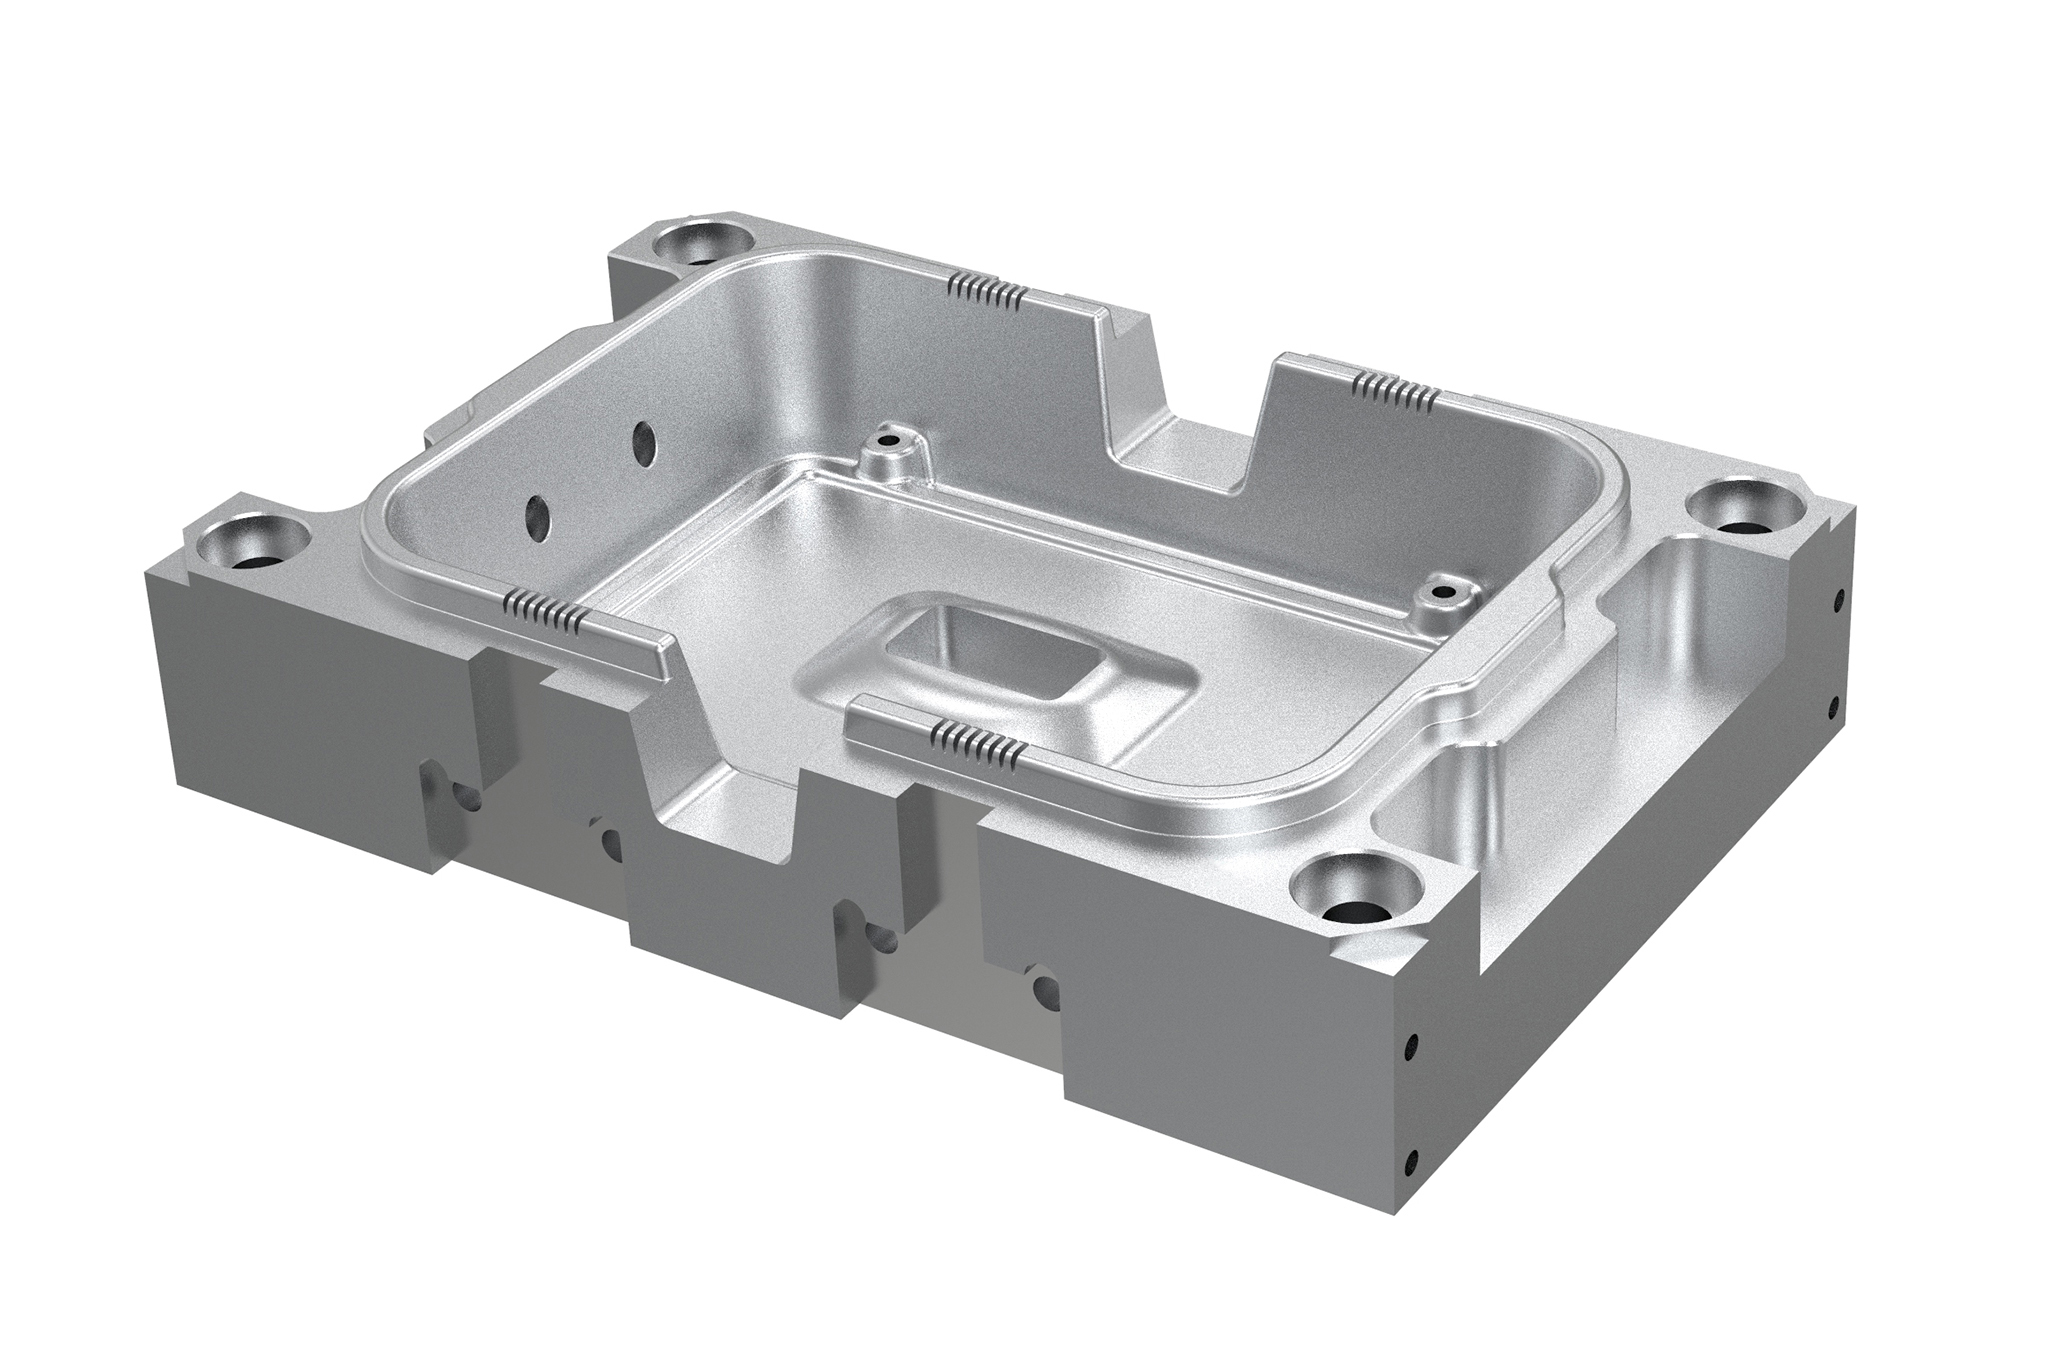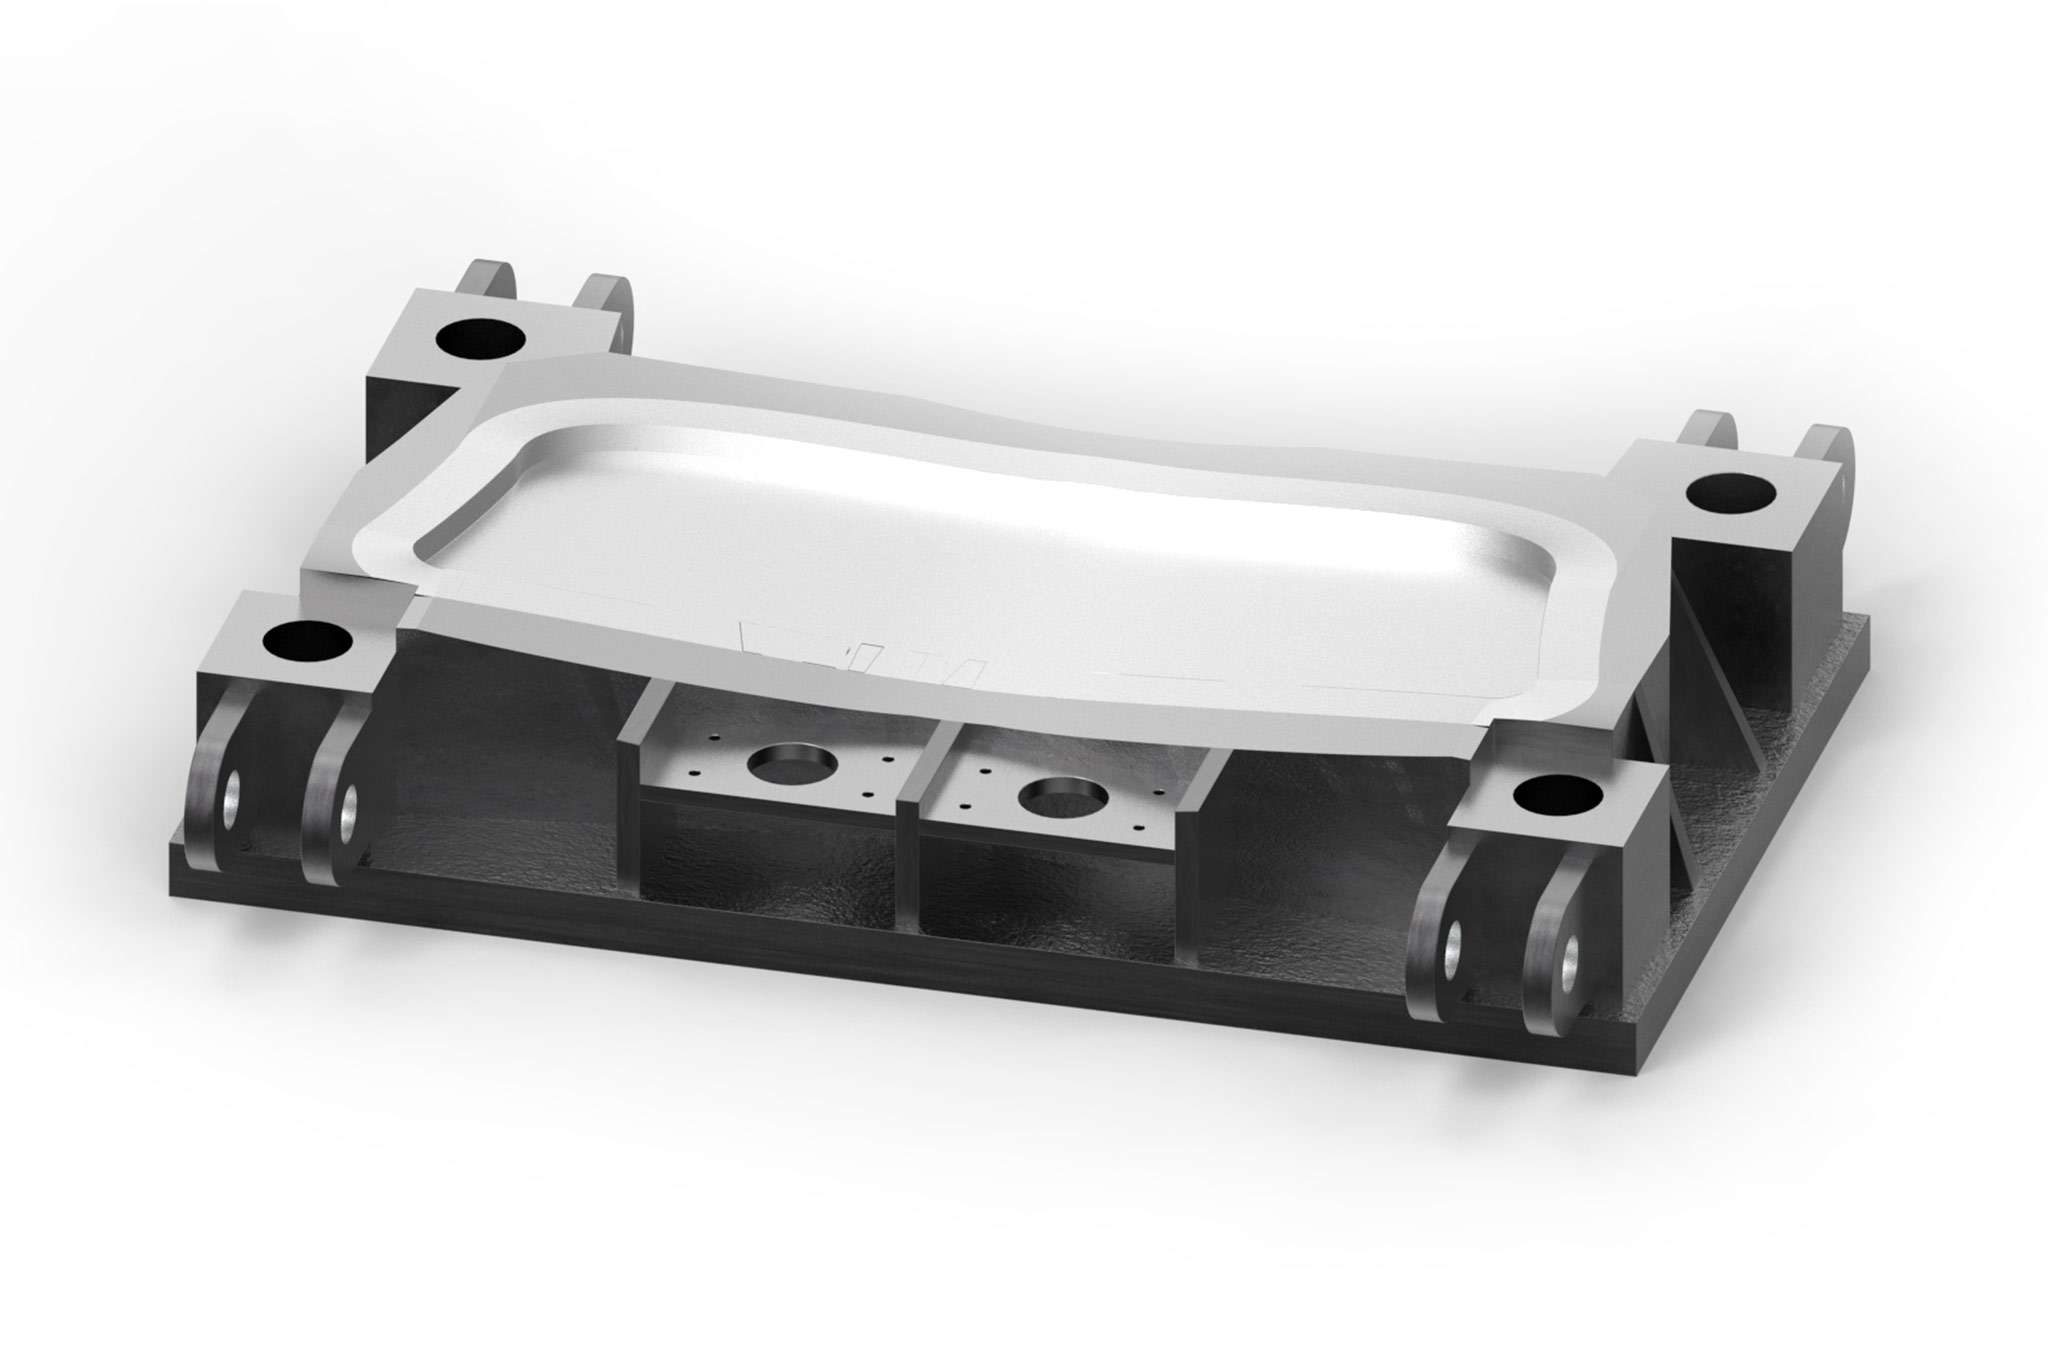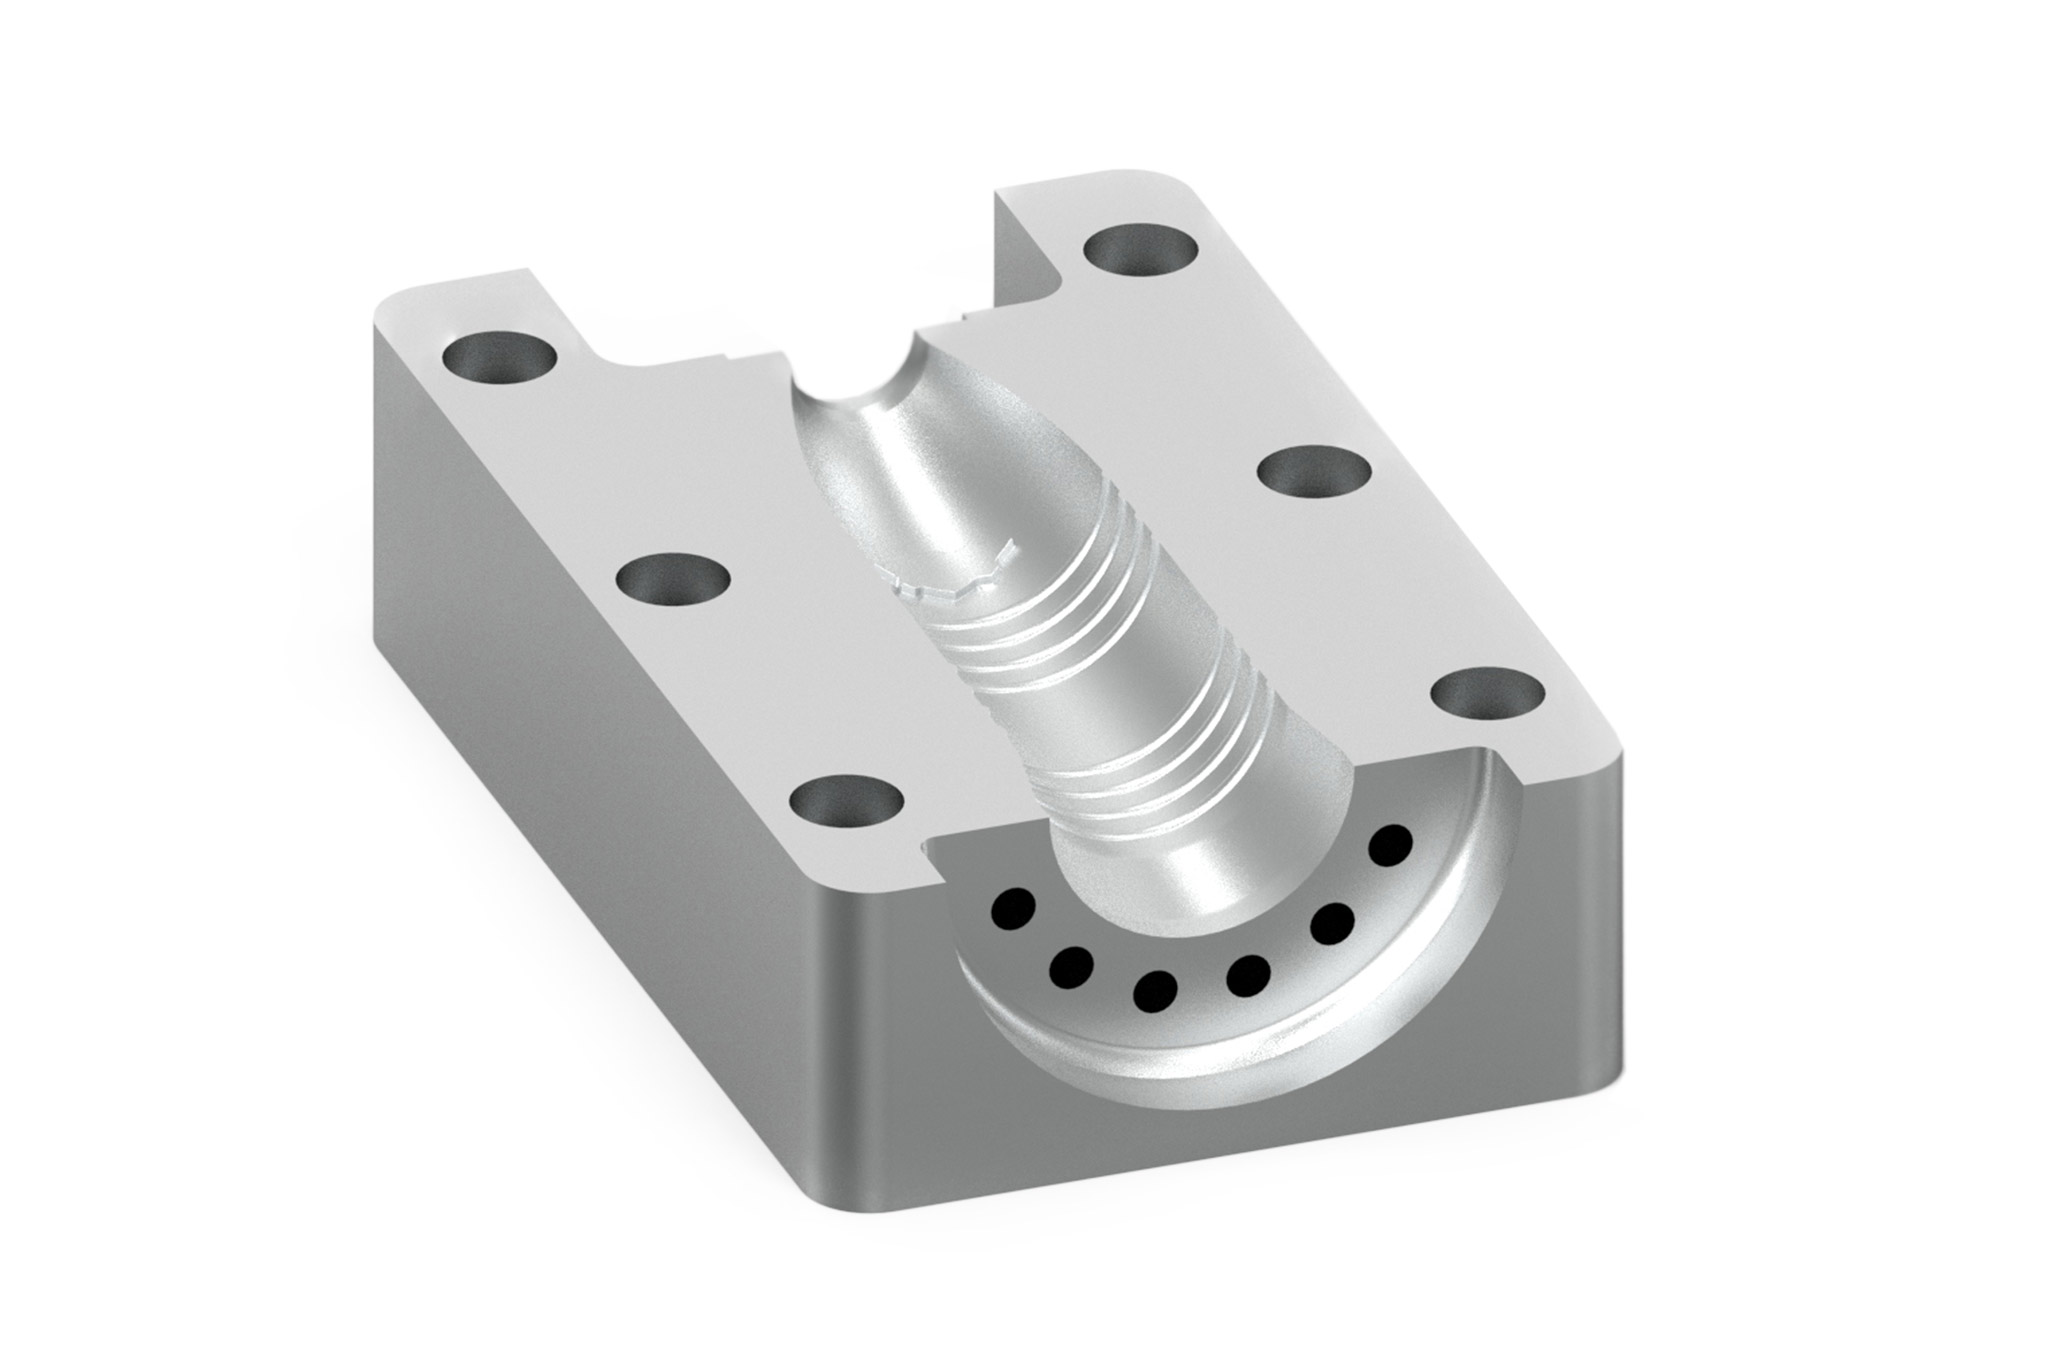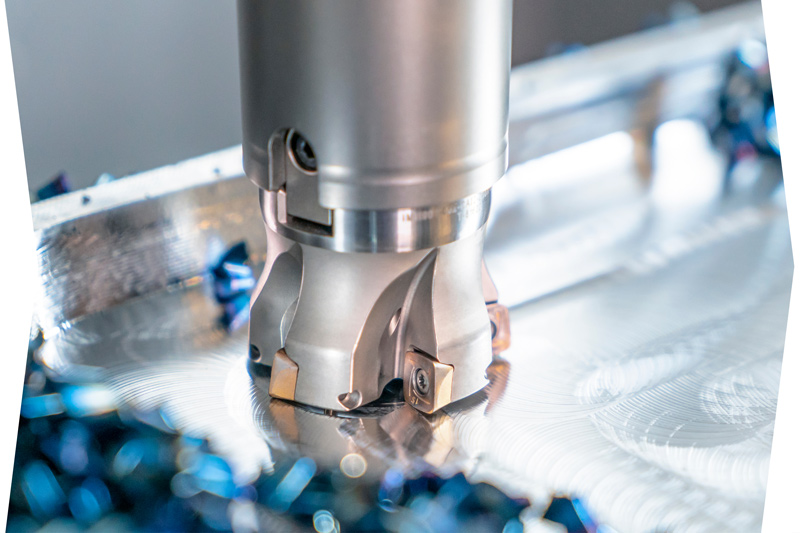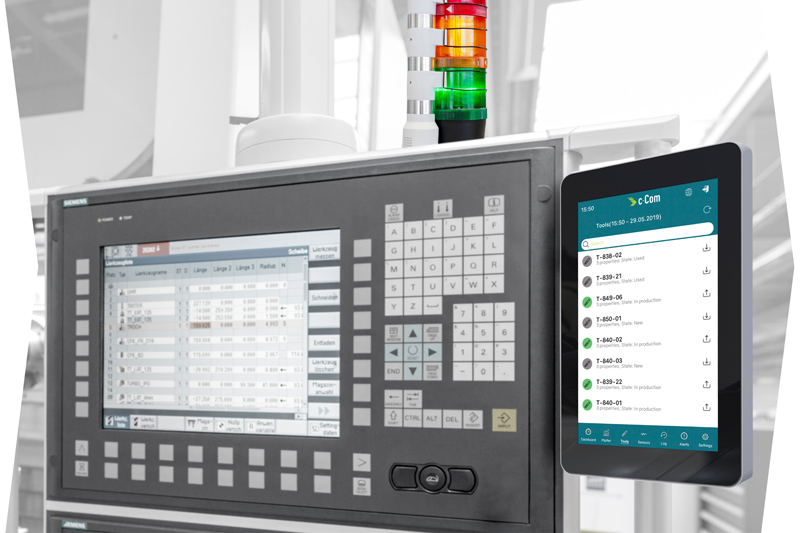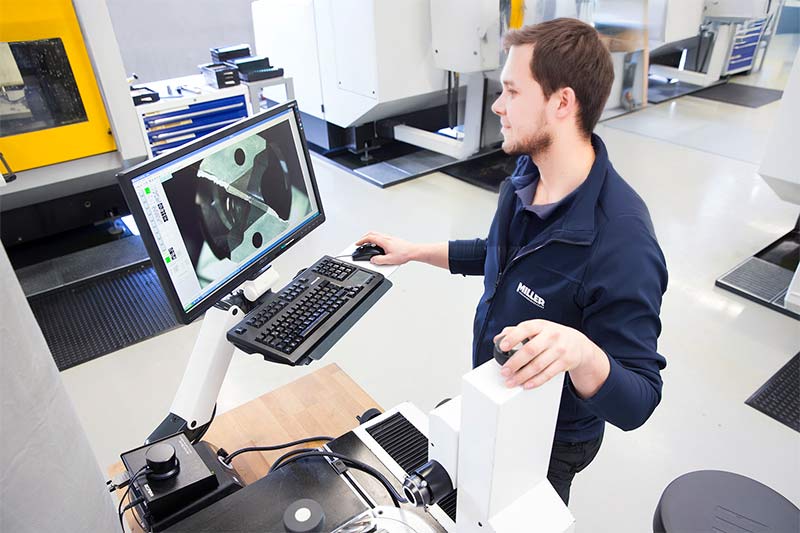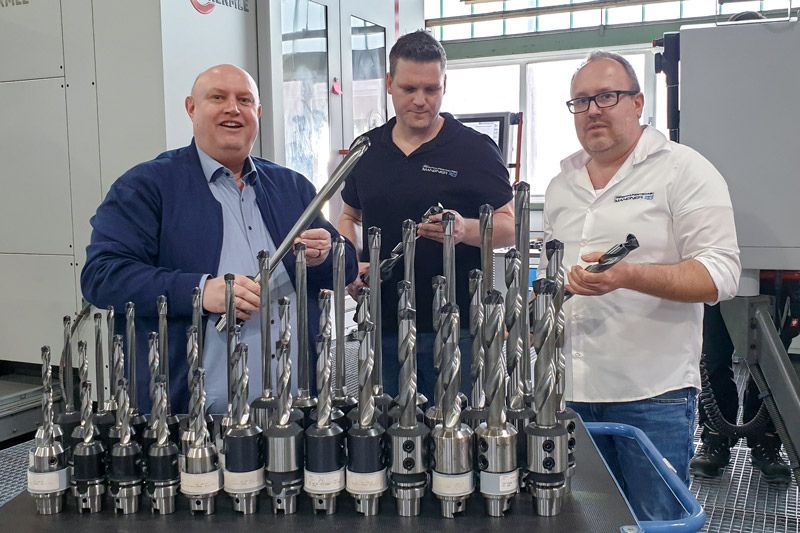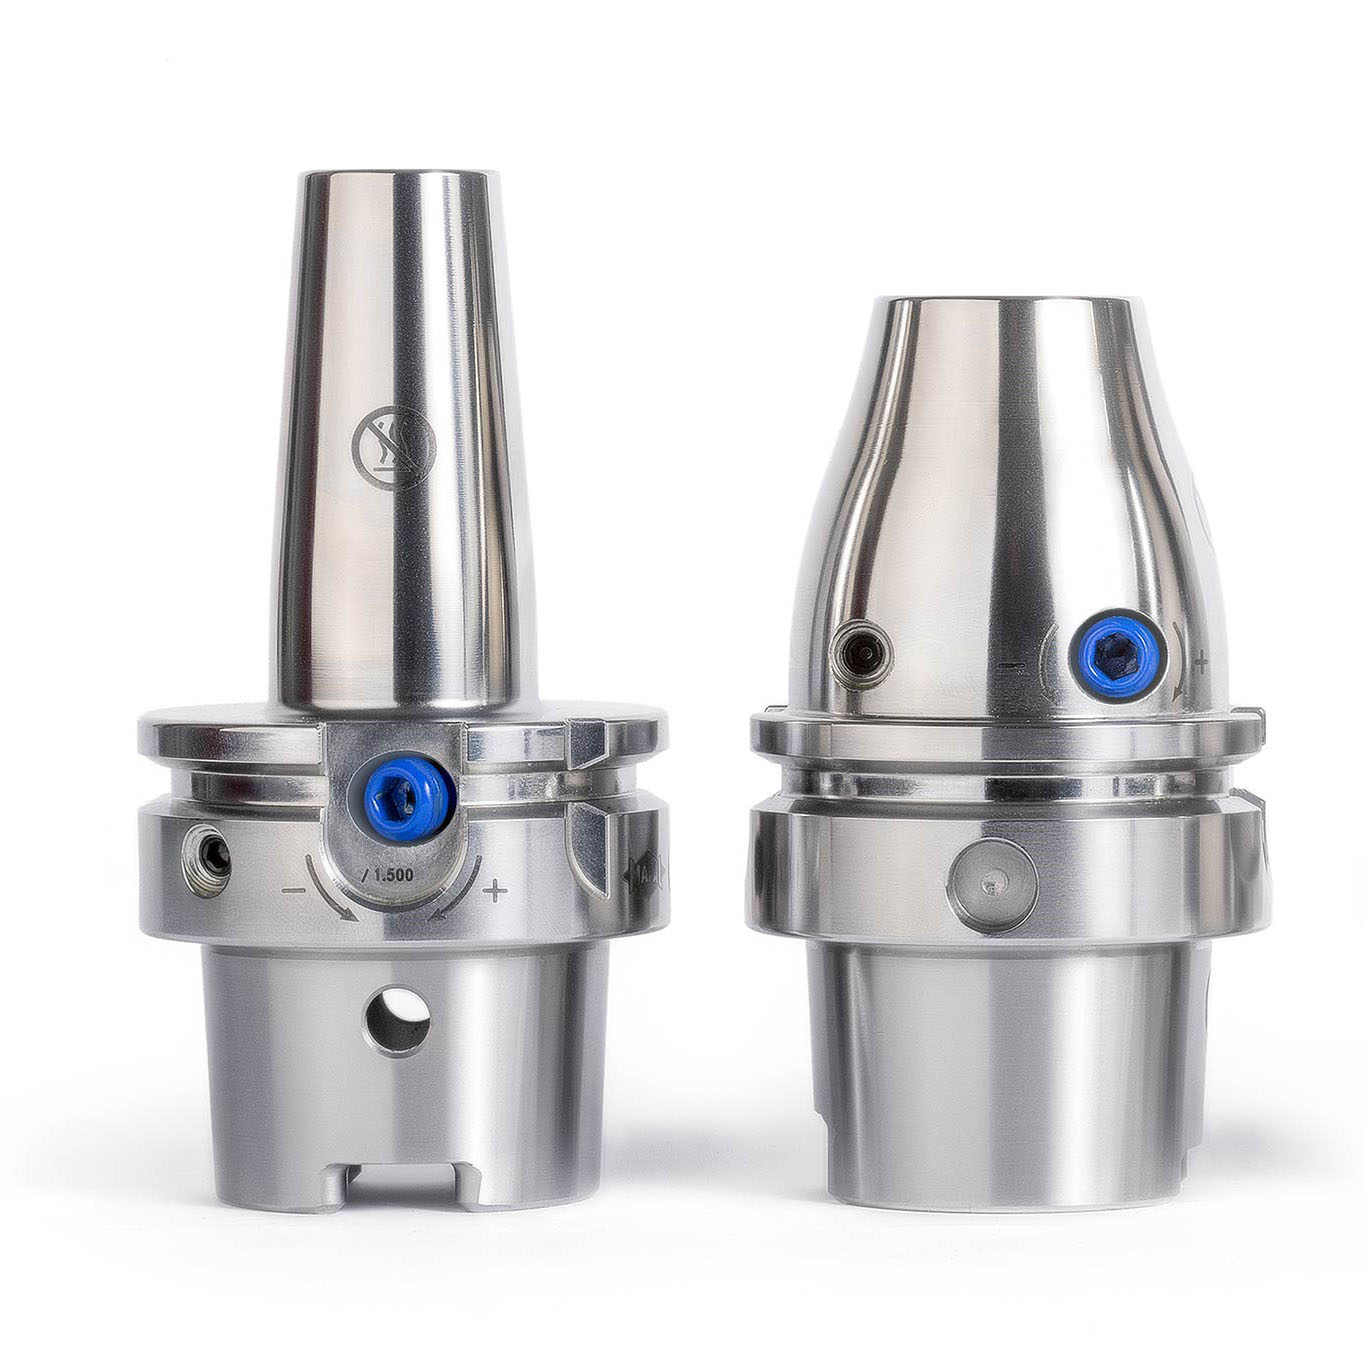
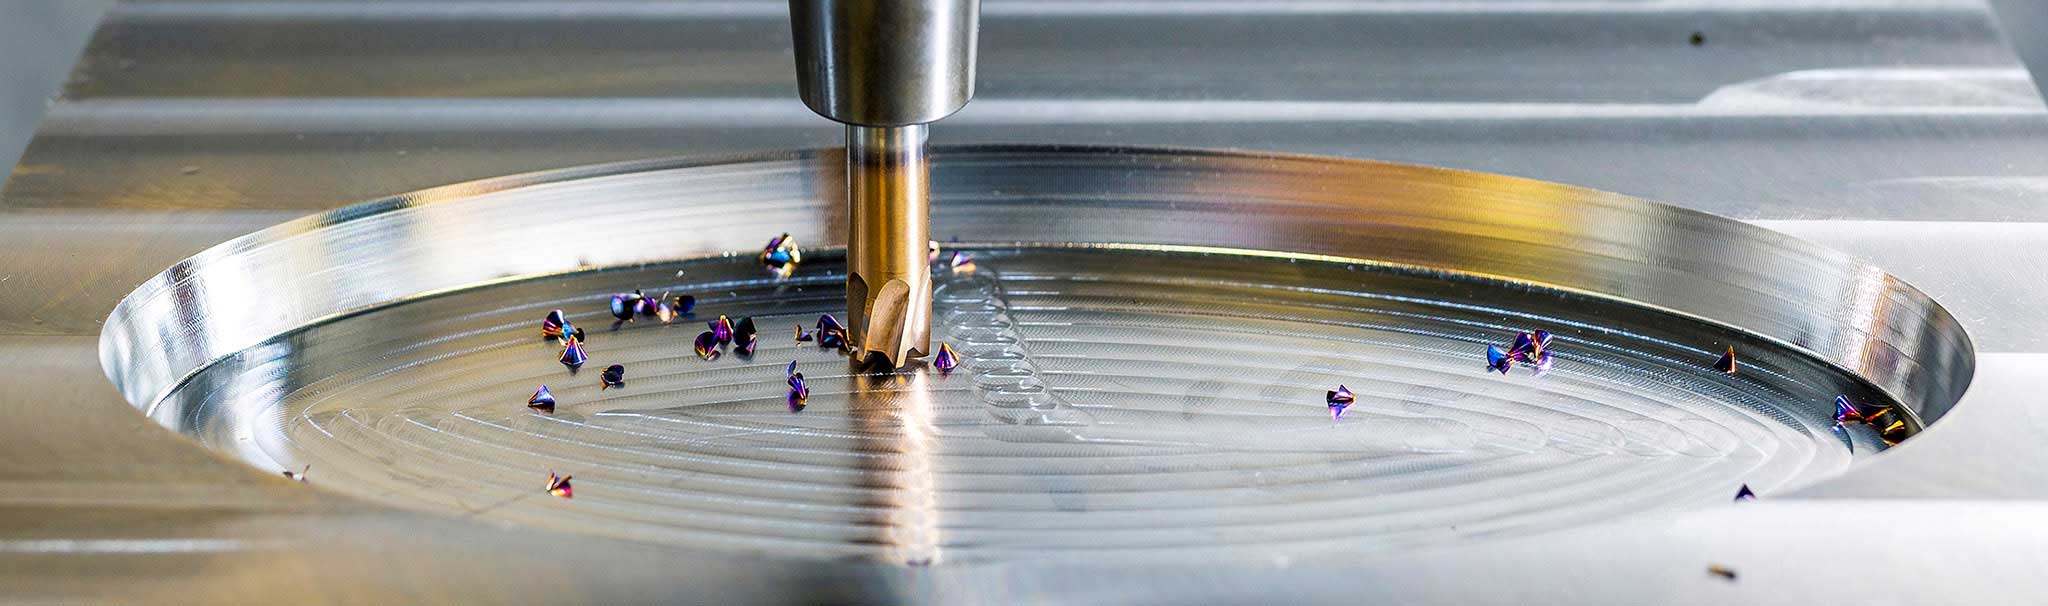
• MAPAL liefert für den Werkzeug- und Formenbau alles aus einer Hand.

Durchstarten im Werkzeug- und Formenbau

Werkzeug- und Formenbauer erwarten von ihrem Zerspanungswerkzeughersteller hohe Prozess- und Produktkompetenz. Denn die Lebensdauer der zu erzeugenden Formen und die Präzision der Formteile sind für die Wettbewerbsfähigkeit in der Massenproduktion enorm wichtig. Von den Werkzeugen wird deshalb höchste Präzision, lange Standzeiten und vor allem Prozesssicherheit gefordert.
​​​​​​​

Genau diese Aspekte sind es, die MAPAL in Branchen wie der Automobilindustrie, dem Maschinenbau oder der Luftfahrtindustrie erfolgreich machen. So ist es nur folgerichtig, dass der Präzisionswerkzeughersteller nun auch im Werkzeug- und Formenbau effiziente und wirtschaftliche Lösungen für den kompletten Zerspanungsprozess anbietet. Vielseitige und präzise Hochleistungswerkzeuge und spezielle Werkzeughalter mit schlanken Konturen und präzisem Rundlauf minimieren Polieraufwand und Nacharbeit durch eine konstante Oberflächengüte beim Fräsprozess.

Werkzeugprogramm für den Formenbau
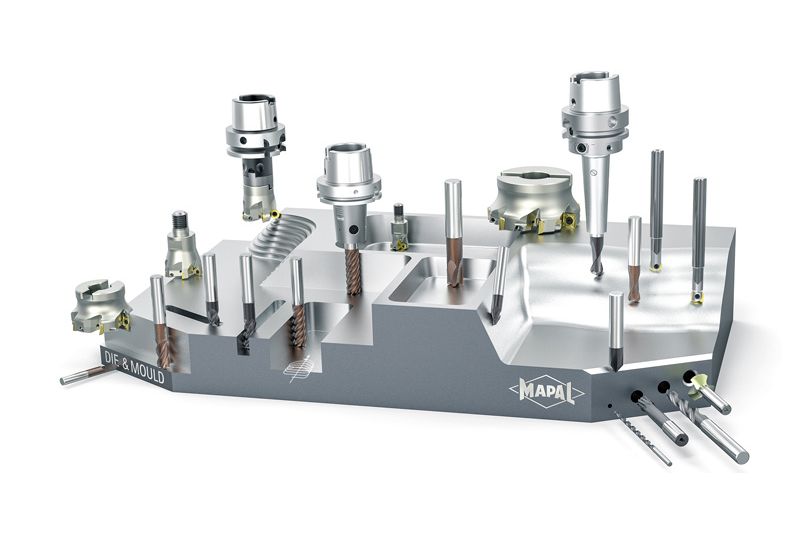
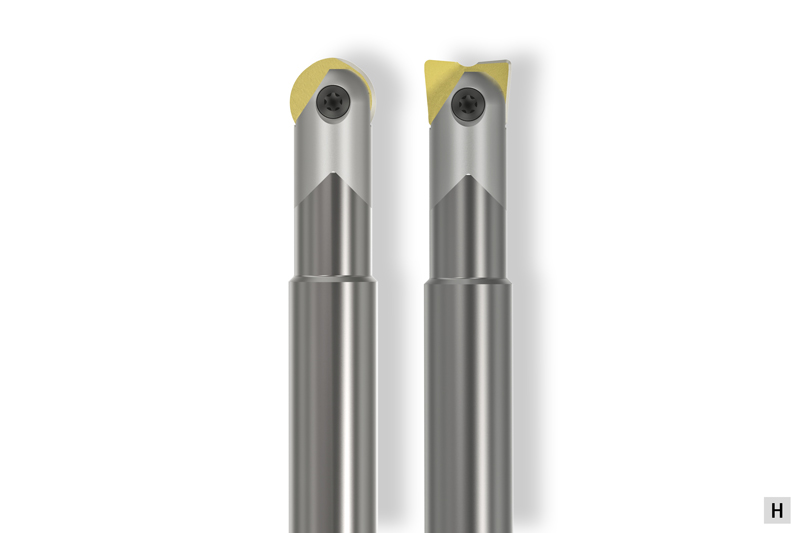
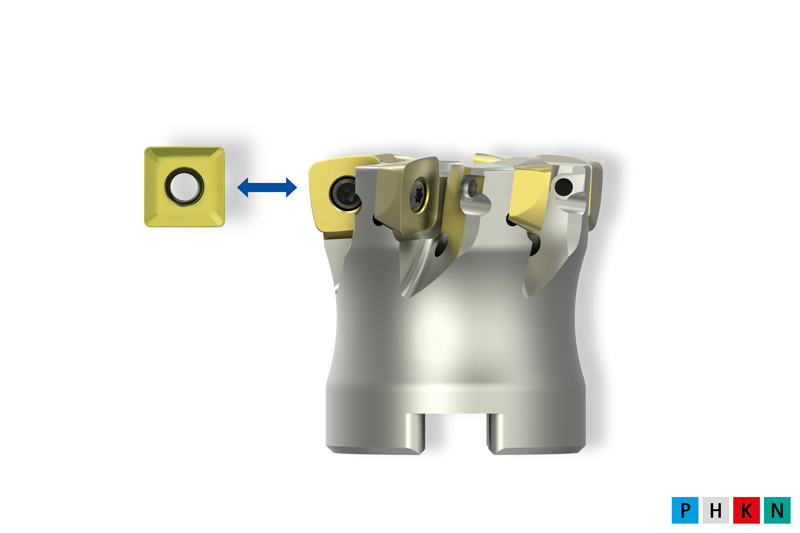
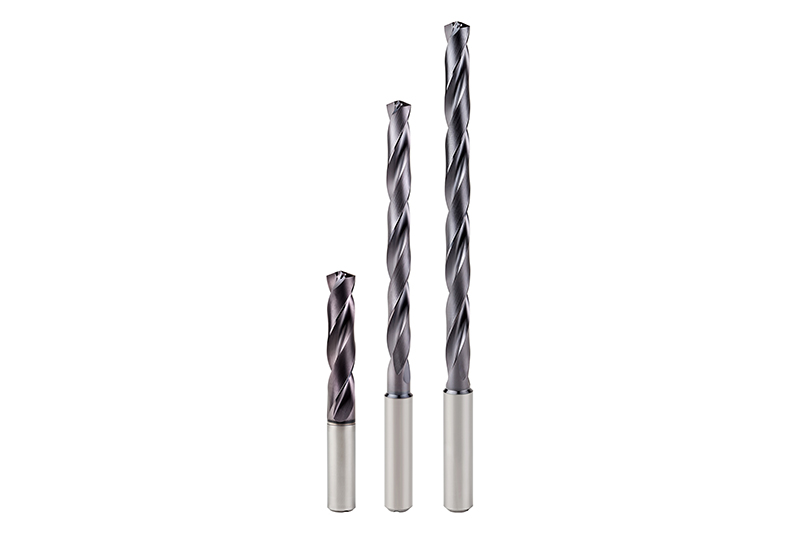
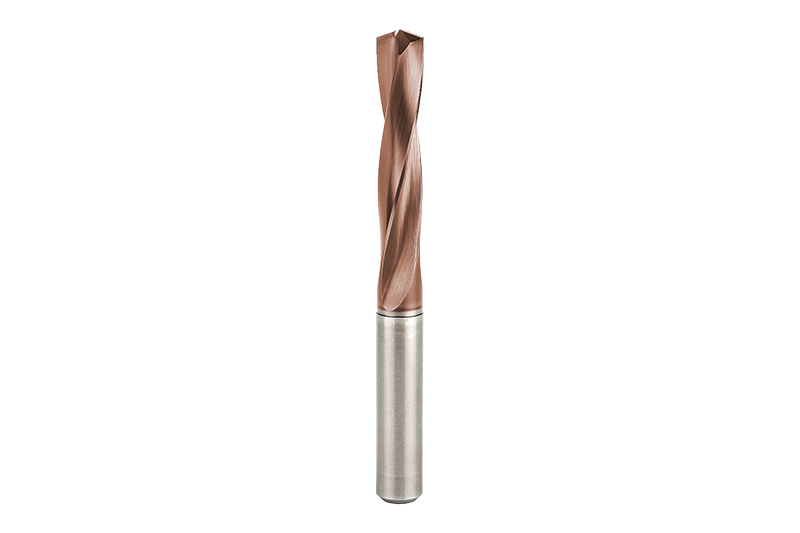
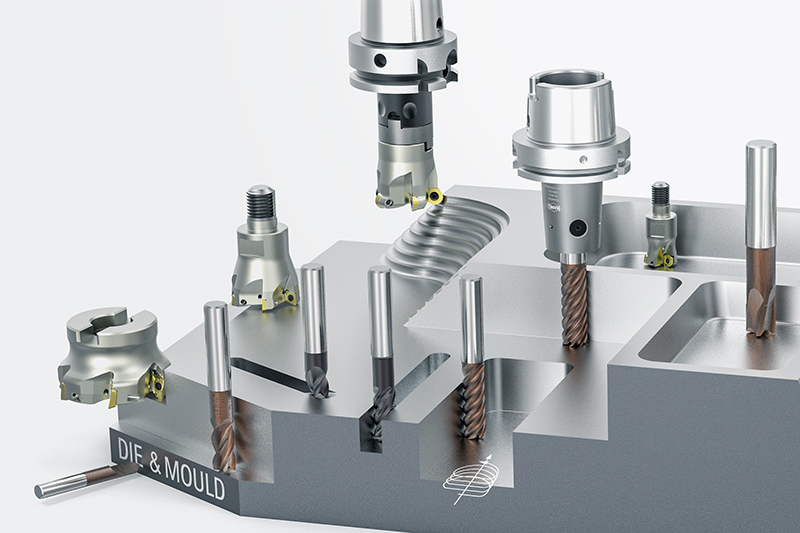
Das Bild zeigt das Werkzeugprogramm von MAPAL für den Formenbau
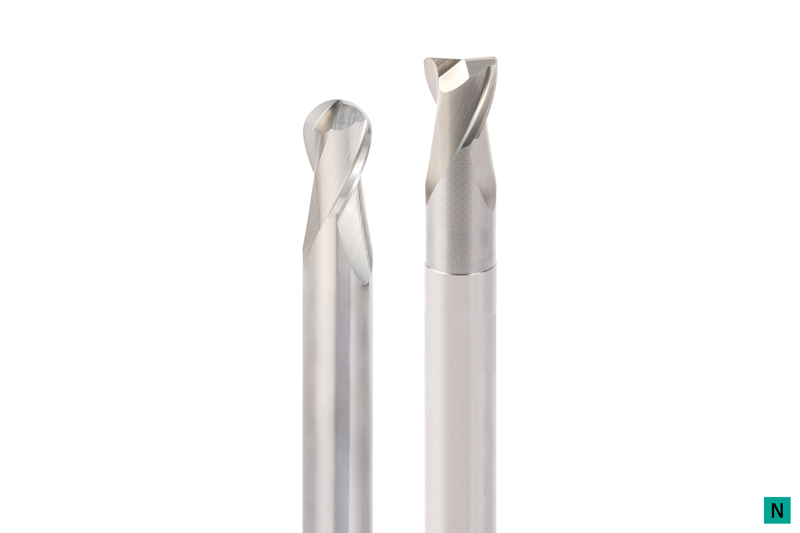
Vollhartmetall Schaftfräser
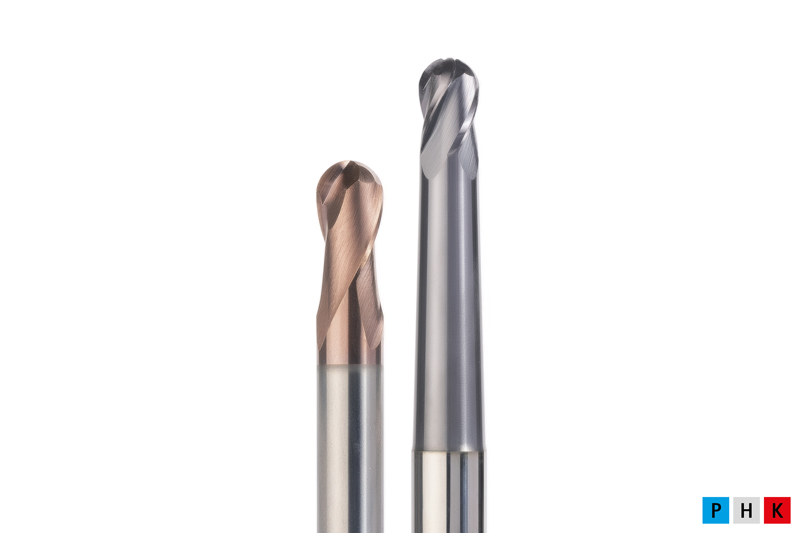
  • OptiMill-3D-BN

    Kugelfräser
    • Hochpräzise Bearbeitung von 3D-Konturen
    • ø-Bereich: 0,10 - 20,00 mm

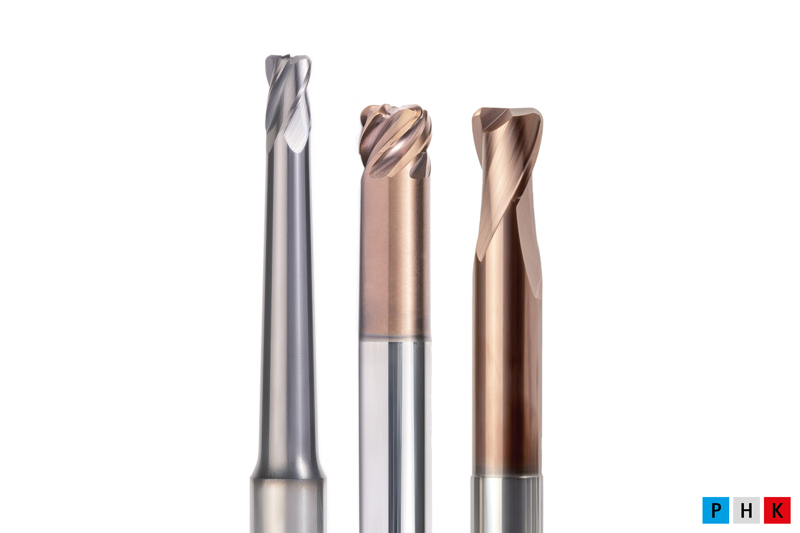
  • OptiMill-3D-CR

    Eckradiusfräser
    • Fräsen mit hochgenauem Eckradius
    • ø-Bereich: 0,10 - 20,00 mm

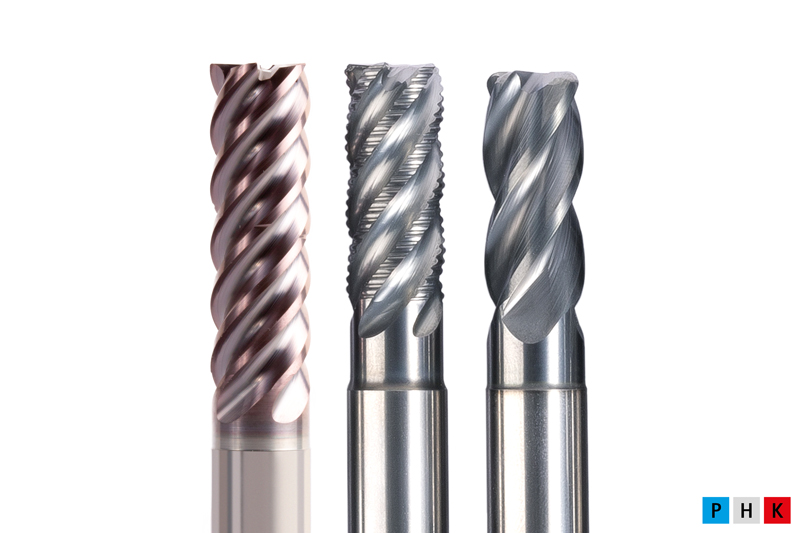
  • OptiMill Eckfräser

    Eckfräser
    • Ideal zum: Schruppen Schlichten, und Fräsen von Taschen
    • ø-Bereich: 2,00 - 12,00 mm

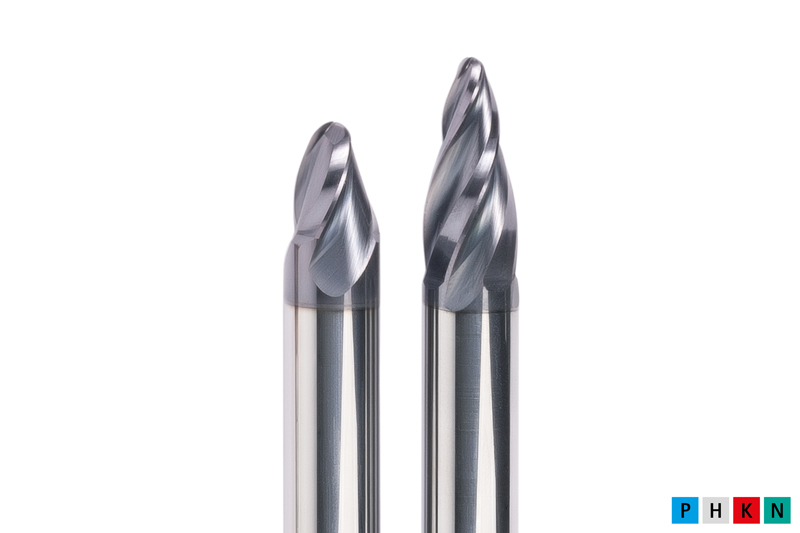
  • OptiMill-3D-CS

    Kreisradiusfräser

    • Schlichten von komplexen Freiformflächen und komplizierten Werkstückgeometrien
    • ø-Bereich: 2,00 - 12,00 mm

  • OptiMill-3D-HF

    Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • ø-Bereich: 2,00 - 16,00 mm

  • OptiMill-3D-Alu

    Kugel- und Eckradiusfräser

    • Hochpräzise Bearbeitung von 3D-Konturen
    • ø-Bereich: 1,00 - 20,00 mm

  • OptiMill-Graphite-MT

    Kugel- und Eckfräser
    • Vielzahnfräser zum Schruppen für hohe Abtragsraten bei Graphitelektroden
    • ø-Bereich: 3,00 - 16,00 mm

  • OptiMill-3D-Graphite

    Kugel- und Eckradiusfräser
    • Geeignet zur Bearbeitung von Graphitelektroden
    • Unterschiedliche Ausführungen je nach Bearbeitungssituation
    • ø-Bereich: 0,20 - 12,00 mm

  • OptiMill-3D-Copper

    Kugel- und Eckradiusfräser
    • Spezielle Geometrie zur Bearbeitung von Kupferelektroden und zähen NE-Legierungen
    • ø-Bereich: 0,10 - 20,00 mm

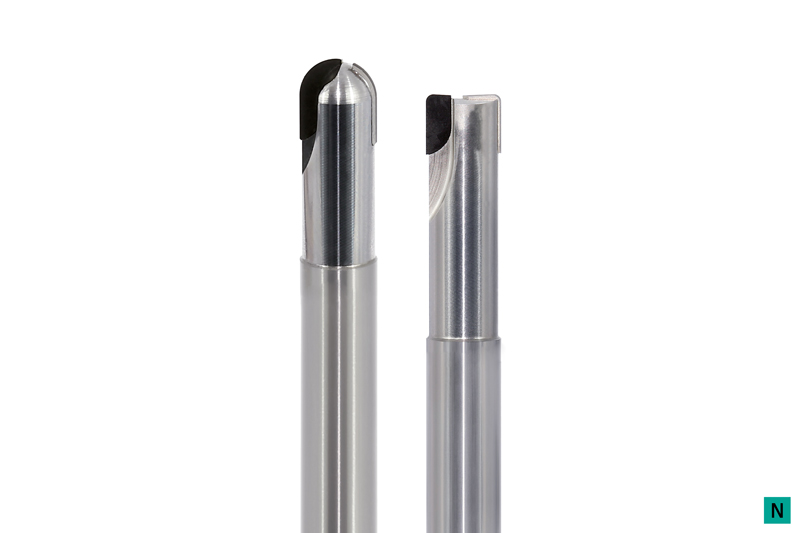
  • OptiMill-Diamond

    Kugel-, Eckradius- und Eckfräser
    • PKD-Schneiden für hohe Standzeit
    • ø-Bereich: 3,00 - 12,00 mm

Fräser mit Wendeschneidplatten
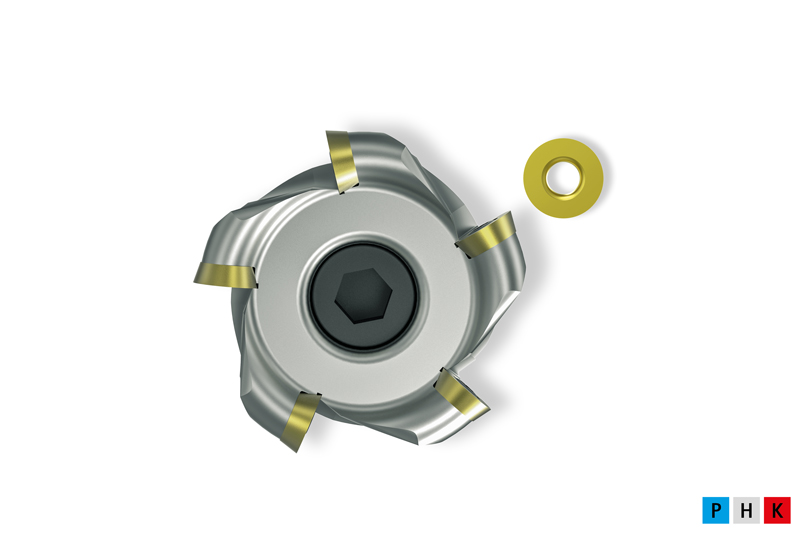
  • NeoMill-ISO-360

    Rundplattenfräser
    • Ideal zum Schruppen und Vorschlichten
    • ø-Bereich: 10,00 - 160,00 mm

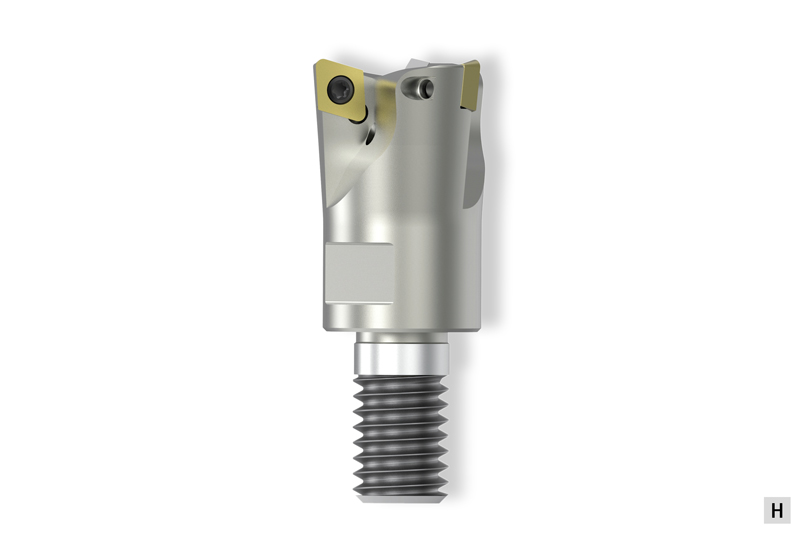
  • NeoMill-3D-Finish

    Schlichtfräser
    • Ideal zum Schlichten von 90°-Flächen, Planflächen und Konturen
    • ø-Bereich: 16,00 – 42,00 mm

  • NeoMill-3D-Ballnose/-Torus

    Kugel- und Eckradiusfräser
    • Ein Grundkörper mit Kugel- und Eckradius- Schneidplatte zum Schlichten und Vorschlichten
    • ø-Bereich: 8,00 - 32,00 mm

  • NeoMill-2/4-HiFeed90

    Hochvorschub-/90°-Eckfräser
    • Universelles Werkzeugsystem für höchste Produktivität
    • ø-Bereich: 16,00 - 200,00 mm

Bohren | Senken
  • ECU-Drill-Steel

    Vollhartmetallbohrer  

    • Zweischneidiger Vollbohrer mit sehr gutem Peis-Leistungs-Verhältnis 
    • Breites Anwendungsgebiet 
    • Bewährte Geometrien für hohe Präzision und Prozesssicherheit 
    • ø-Bereich: 1,00 - 20,00 mm 

  • MEGA-Drill-Hardened

    Hochleistungs-Vollhartmetallbohrer 

    • Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die prozesssichere Bearbeitung von gehärteten Werkstoffen 
    • Neue Mikro- und Makrogeometrie 
    • ø-Bereich: 2,55 - 16,00 mm 

  • MEGA-Drill-Steel-Plus

    Hochleistungs-Vollhartmetallbohrer 

    • Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die Stahlbearbeitung 
    • Optimierte Spannutgeometrie und modifizierte Schneidkantenpräparation 
    • ø-Bereich: 3,00 - 25,00 mm 

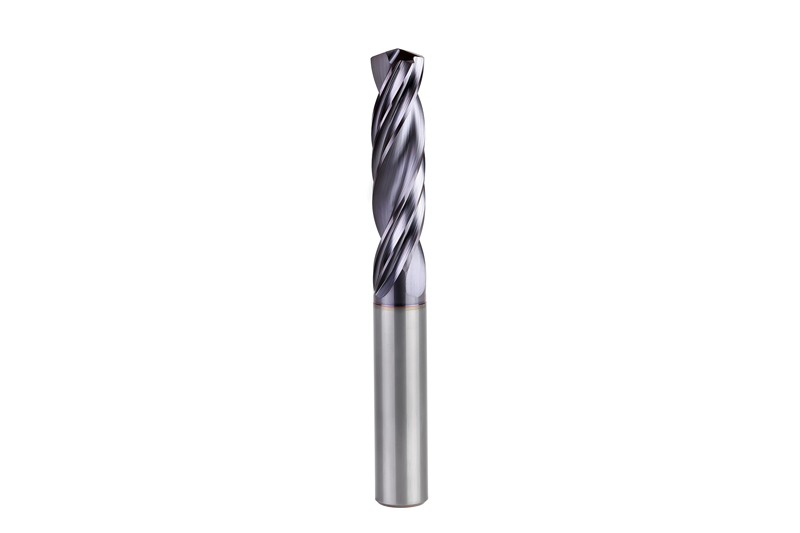
  • Tritan-Drill-Steel

    Dreischneidiger Vollhartmetallbohrer 

    • Dreischneidiger Vollbohrer für höchsten Vorschub 
    • Selbstzentrierender Querschneide für schwierige Bohrsituationen 
    • Speziell auf die Stahlbearbeitung abgestimmt 
    • ø-Bereich: 4,00 - 20,00 mm 

  • Tritan-Spot-Drill-Steel

    Dreischneidiger Anbohrer
    • Dreischneidiger Anbohrer für anspruchsvolle Anbohrsituationen 
    • Speziell abgestimmt auf dreischneidige Bohrer 
    • ø-Bereich: 4,00 - 20,00 mm 

  • Tritan-Step-Drill

    Dreischneidiger Stufenbohrer
    • Dreischneidiger Stufenbohrer mit selbstzentrierender Querschneide 
    • Bearbeitung von Gewindekernlöchern ohne Pendelbewegung  
    • ø-Bereich: 4,25 - 14,15 mm 

  • MEGA-Deep-Drill

    Tiefbohrer
    • Prozesssichere und effiziente Herstellung tiefer Bohrungen bis 40xD 
    • Pilotbohrer MEGA-Pilot-Drill  
    • ø-Bereich: 1,00 - 16,00 mm 

  • MEGA-Drill-Reamer

    Bohrreibahle
    • Zwei Arbeitsgänge – Bohren und Reiben - in einem Werkzeug vereint 
    • Optimierte Reibschneide 
    • Reduzierung der Haupt- und Nebenzeiten 
    • Bohrungstoleranz ≥ IT7 
    • ø-Bereich: 4,00 - 16,00 mm 

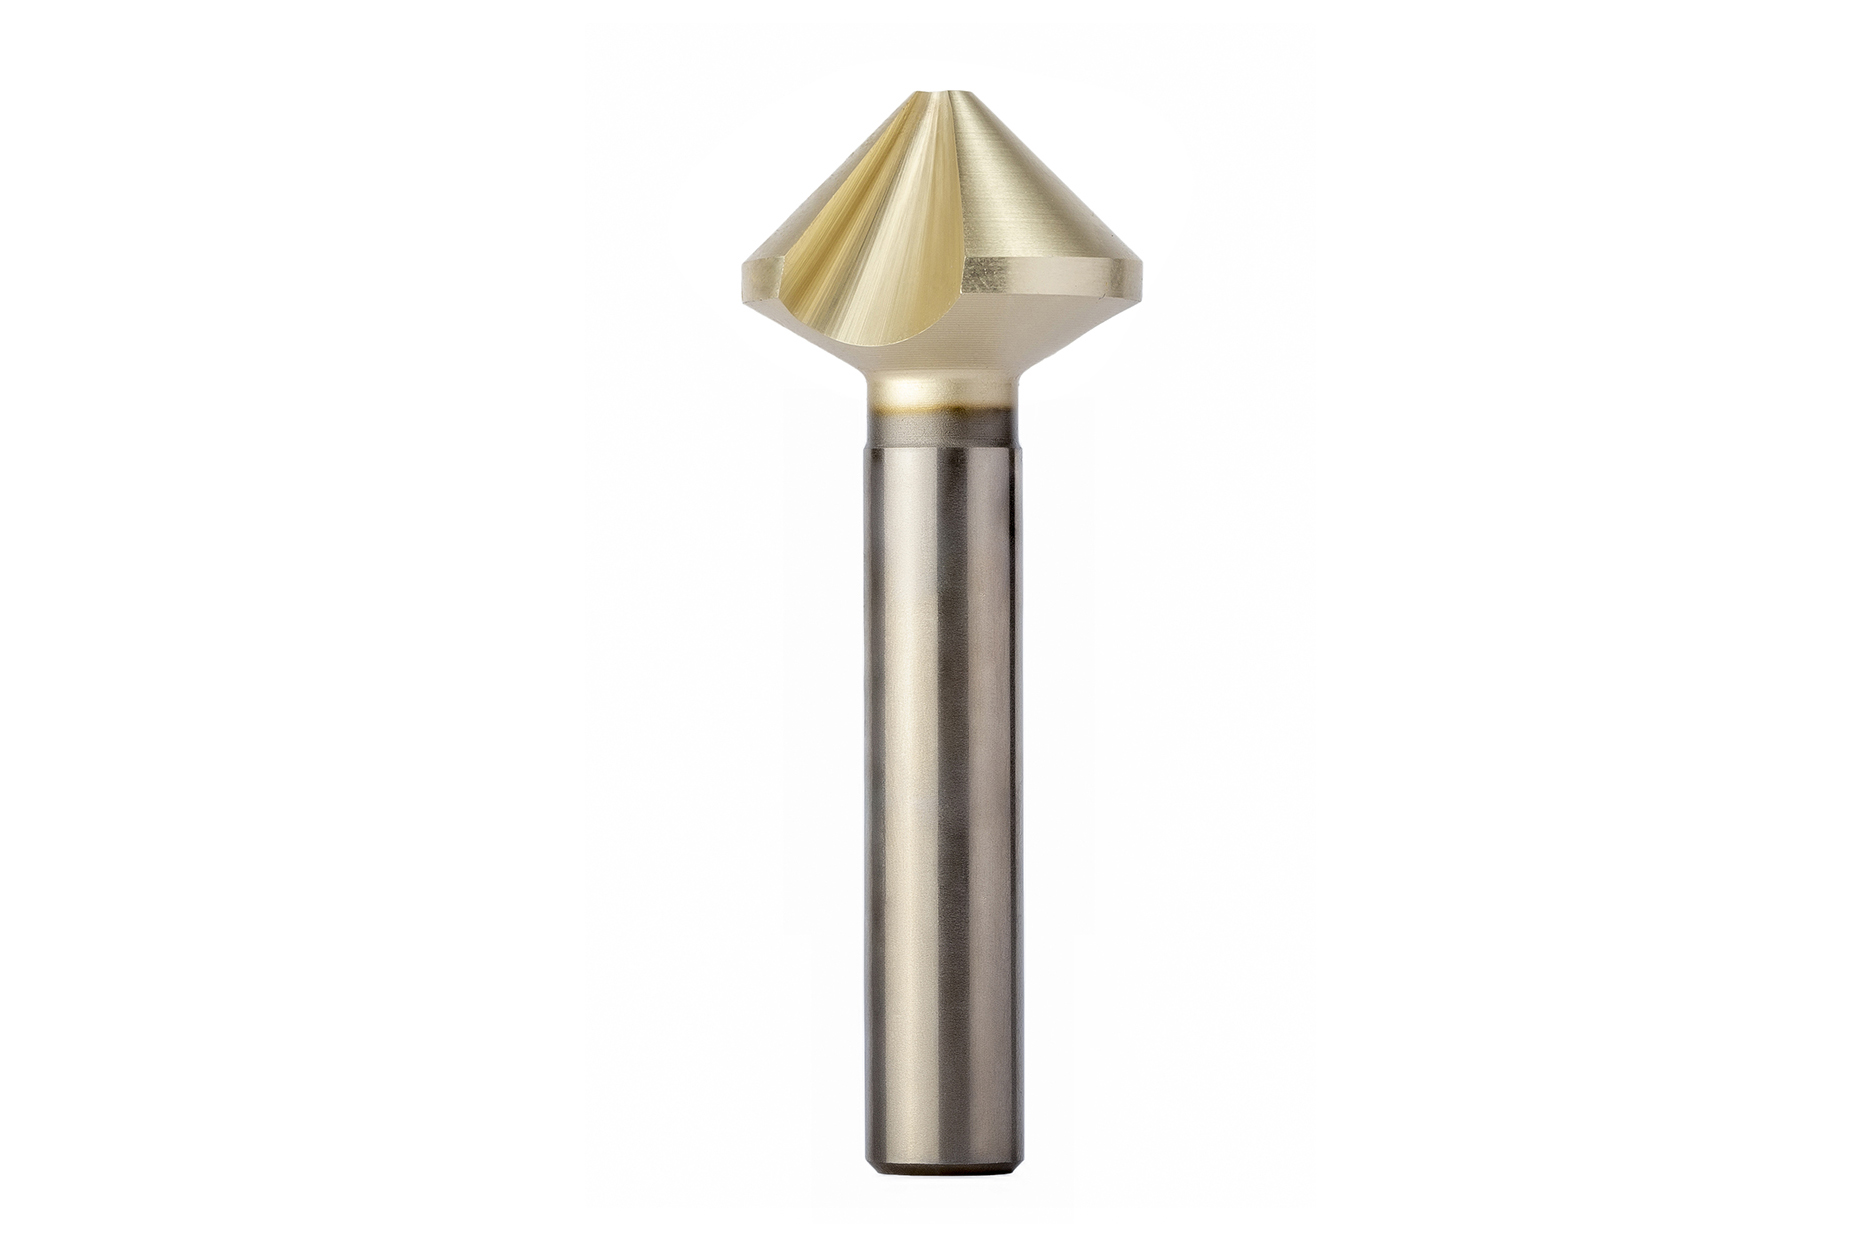
  • Präzisionskegelsenker

    Präzisionskegelsenker mit Ungleichteilung
    • Extrem ungleich geteilte Schneiden 
    • Höhere Genauigkeit und verbesserte Oberflächenwerte 
    • Reduzierte Axial- und Radialkräfte 
    • Deutlich weniger Vibrationen 
    • Erhöhte Schnittparameter für höchste Produktivität 
    • ø-Bereich: 4,30 - 31,00 mm 

  • MEGA-Drill-Reamer-Pyramid

    Bohrreibahle mit Pyramidenspitze 

    • Anbohren, Bohren und Reiben mit einem Werkzeug 
    • Verbesserte Zentriereigenschaften dank Pyramidenspitze 
    • Reduzierung der Haupt- und Nebenzeiten 
    • Bohrungstoleranz ≥ IT7 
    • ø-Bereich: 4,00 – 16,00 mm 

  • Schneidplattenbohrer QTD

    Vollbohrer mit Wechselkopfsystem 

    • Wirtschaftliches System mit austauschbaren Schneidplatten 
    • Kraft- und formschlüssiges Spannsystem 
    • Einfaches Handling 
    • Hohe Rundlaufgenauigkeit 
    • ø-Bereich: 8,10 - 49,00 mm 

Reiben
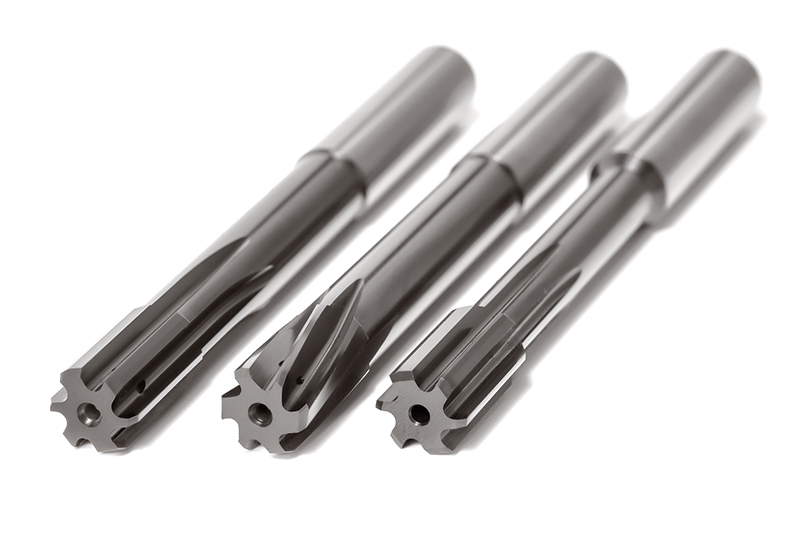
  • FixReam – FXR

    Hochleistungsreibahle mit Zylinderschaft 

    • Hochleistungsreibahle aus Vollhartmetall 
    • Gerade genutet für Durchgangsbohrung und Grundbohrung 
    • Linksschräg genutet für Durchgangsbohrung 
    • ø-Bereich: 3,00 - 20,00 mm 

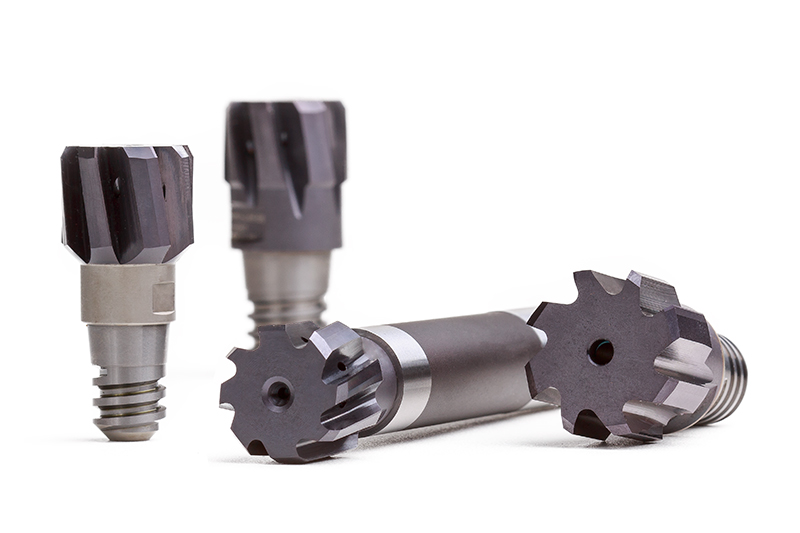
  • CPReam – CPR

    Wechselkopfreibahle 

    • Höchstmögliche Stabilität und Steifigkeit dank Kegel und Plananlage 
    • Hochpräzise Rundlaufgenauigkeit von 5 μm 
    • Einfaches Handling 
    • ø-Bereich: 8,00 - 40,00 mm 

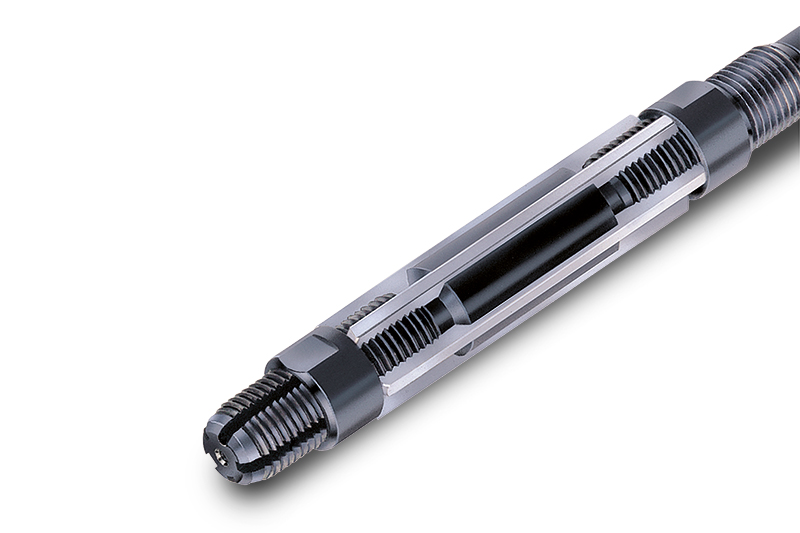
  • Schnellverstellreibahle – WN 50

    Handreibahle 

    • Schnellverstellbare Reibahle mit großem Verstellbereich 
    • Besonders geeignet für Reparaturarbeiten 
    • Ersatzmessersätze verfügbar 
    • ø-Bereich: 6,40 - 95,00 mm 

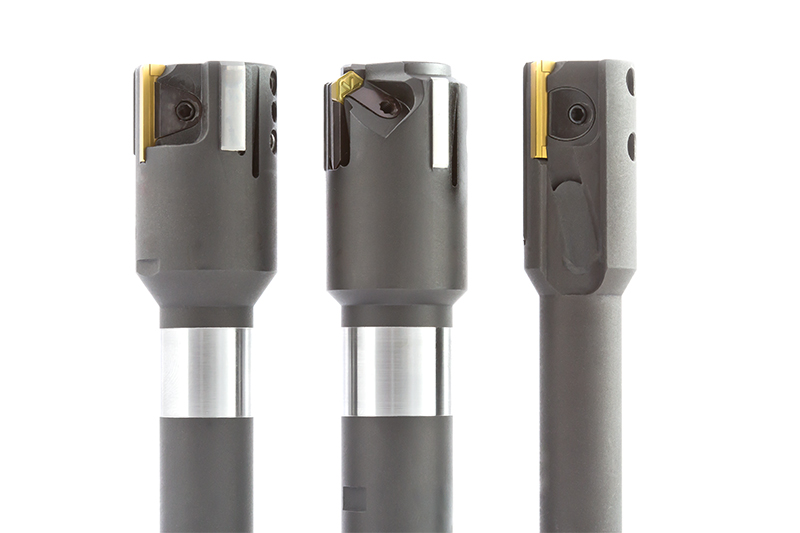
  • Leistengeführte Werkzeuge

    Werkzeuge mit Führungsleisten 

    • Höchste Genauigkeit mit dem MAPAL Prinzip 
    • Direkte Führung in der Bohrung durch Führungsleisten 
    • Präzisionsgeschliffene Wendeplatten 
    • Hochgenaue Justierung für μm-genaue Bohrungsbearbeitung 

Spannen
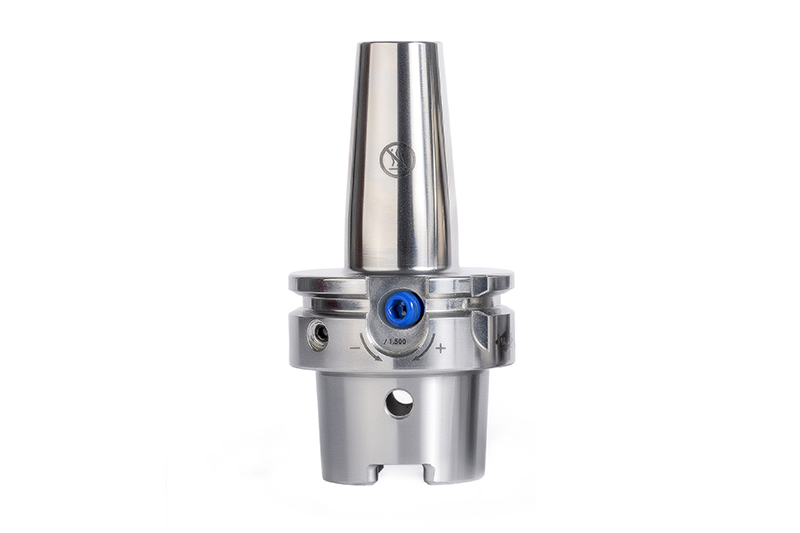
  • UNIQ DReaM Chuck, 4.5°

    Hydrodehnspannfutter im neuen Design 

    • Für Reib- und Bohranwendungen sowie zum Schlichten bei Fräsoperationen 
    • Optimales Zusammenspiel von geometrischen und funktionellen Eigenschaften 
    • Herausragende Oberflächen bei gleichzeitig verbessertem Handling 
    • Maximale Flexibilität und Produktivität bei der Bearbeitung von konturkritischen Bauteilen

    Direkt zum shop

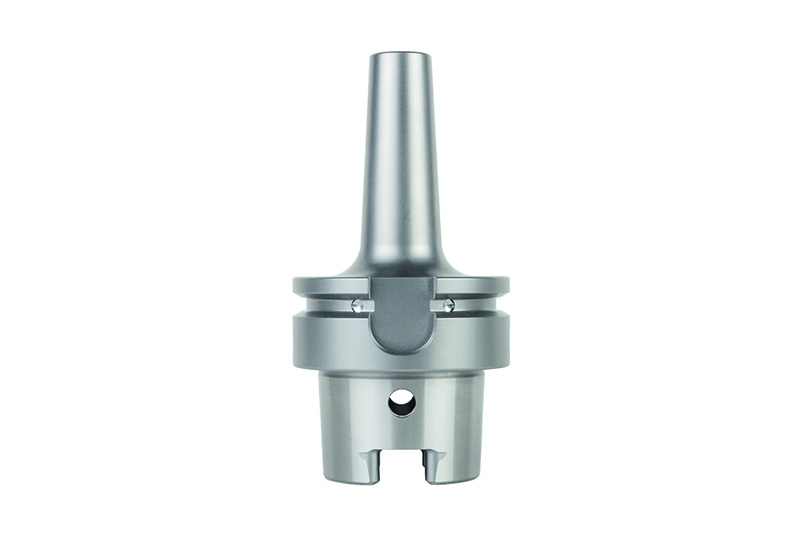
  • UNIQ Mill Chuck, HA

    Hydrodehnspannfutter im neuen Design 

    • Hydrodehnspannfutter für hochdynamische Fräsanwendungen  
    • Optimales Zusammenspiel von geometrischen und funktionellen Eigenschaften 
    • Ausgezeichnete Ergebnisse bei Verwendung von Werkzeugen mit HA-Schaft 
    • Höchste Prozesssicherheit auch bei hochwertigen Bauteilen 

    Direkt zum shop

  • HighTorque Chuck HTC

    Hydodehnspannfutter 

    • Hohe Drehmomentübertragung 
    • Ideale Dämpfungseigenschaften 
    • Hervorragende Steifigkeit des Gesamtsystems 
    • Rundlaufgenauigkeit < 3 µm 
    • Schlanke Ausführung 3° für den Einsatz in konturkritischen Anwendungen 


    Direkt zum shop

  • MAPAL HydroChuck MHC

    HydroChuck MHC

    Hydrodehnspannfutter 

    • Hervorragende Schwingungsdämpfung 
    • Hohe Rundlaufgenauigkeit 
    • Ultra kurze Ausführung mit kompakter Bauweise für hohe Steifigkeit 


    Direkt zum shop

  • ThermoChuck MTC

    Schrumpffutter 

    • Lange Lebensdauer durch Verwendung von hochwarmfestem Werkzeugstahl 
    • Hohe Drehmomentübertragung und Radialsteifigkeit 
    • Standardmäßig feingewuchtet 
    • MMS-geeignet 
    • Mit und ohne axiale Werkzeuglängeneinstellung 


    Direkt zum shop

  • MAPAL MillChuck

    Mill Chuck, System HB

    Flächenspannfutter
    • Einfachstes Handling dank Differentialschraube 
    • Höchste Wirtschaftlichkeit und Präzision 
    • Definierte axiale Werkzeugpositionierung dank Federsystem 
    • Dezentrale Kühlmittelaustritte für maximale Prozesssicherheit


    Direkt zum shop

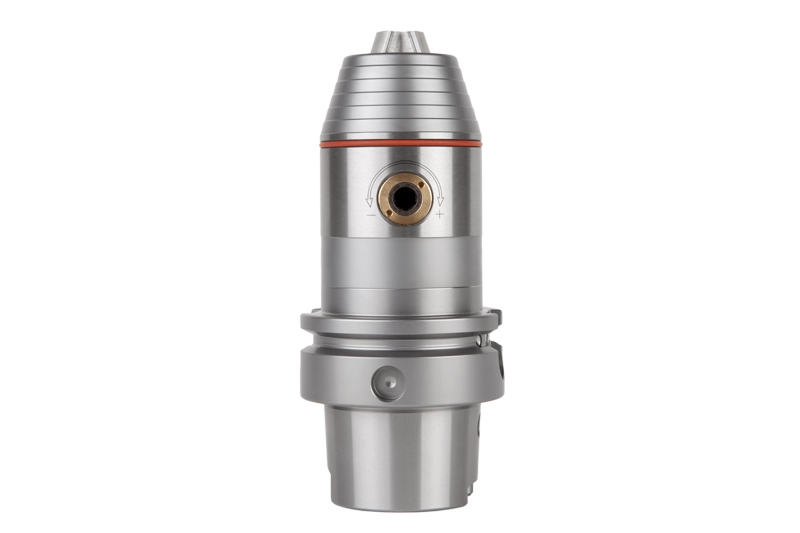
  • MAPAL Präzisionsbohrfutter MPC

    Precision-DrillChuck – MPC

    Präzisionsbohrfutter 

    • Einfacher Aufbau und unkompliziertes Handling 
    • Drehrichtungsunabhängige Spannsicherheit 
    • Hohe Drehzahlfestigkeit 
    • Modulare Bauweise ermöglicht Bohrfutterkopfe bei allen Werkzeugschnittstellen einzusetzen 

  • MAPAL Aufsteckfraeserdorn

    Aufsteckfräserdorn – MDA / MCA

    Aufsteckfräserdorn 

    • Schwingungsgedämpfte Ausführung (MDA) mit System zur Schwingungstilgung 
    • Auf die Steifigkeit aller gängigen Maschinentypen abgestimmt 
    • Ruhiger, stabiler Lauf trotz langer Auskragung für bessere Oberflächengüten 
    • Aufsteckfräserdorn (MCA) mit vergrößerter Plananlage für Schrupp- und Vorschlichtoperationen in großen Durchmesserbereichen 

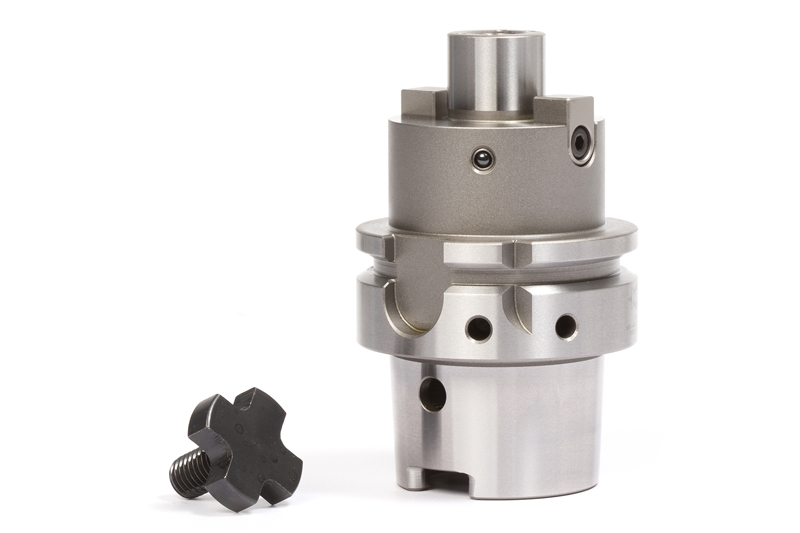
  • MAPAL MFS-Fraeskopfhalter

    MFS-Fräskopfhalter

    Werkzeugaufnahme für Einschraubfräser 

    • Einfaches und schnelles Spannen von Einschraubfräser 
    • Exaktes Zusammenspiel von Kegel und Plananlage 
    • Höchstmaß an Stabilität und Steifigkeit 
    • Universell für Schrupp- und Schlichtoperationen einsetzbar 

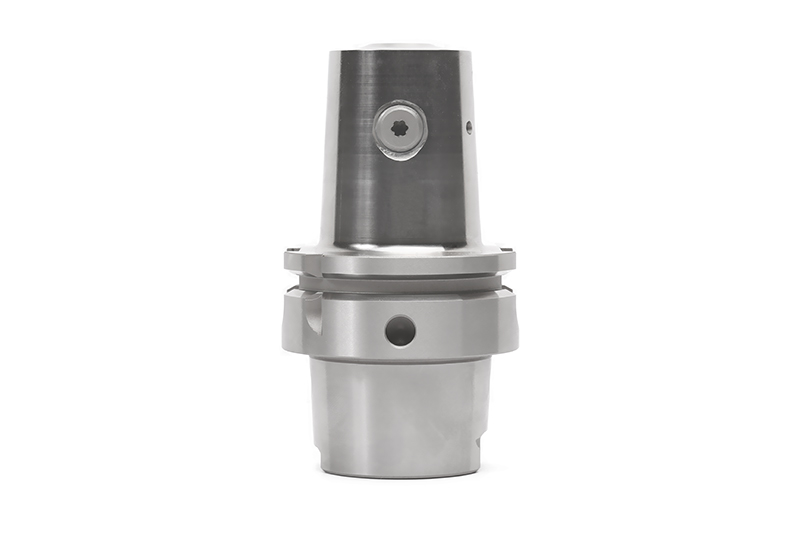
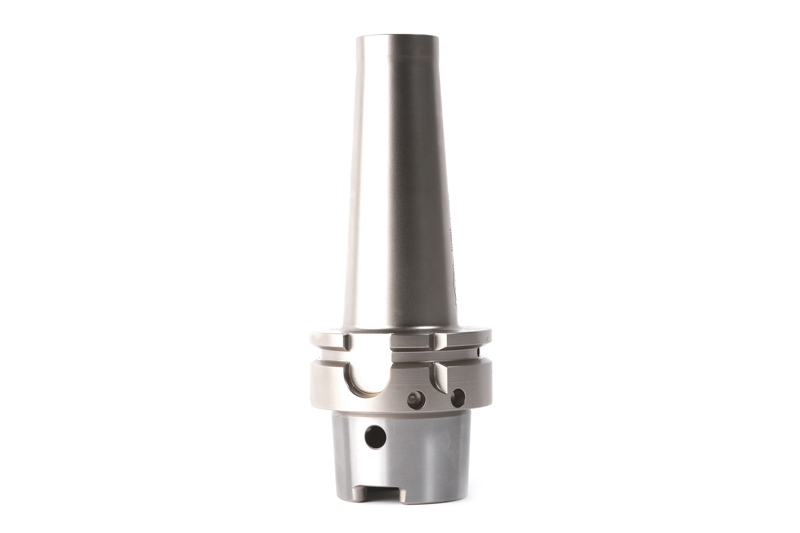
  • MAPAL HSK-Adapter

    Adapter

    Verlängerungen, Reduzierungen und Adapter 

    • Vielfaltige Möglichkeiten für modulare Werkzeugsysteme 
    • Hydrodehn- und Schrumpfverlängerungen 
    • HSK-Reduzierungen und -Verlängerungen 
    • KS-Steilkegeladapter


    Direkt zum Shop


Komponenten & Werkstoffe


Vom Roh- zum Fertigteil

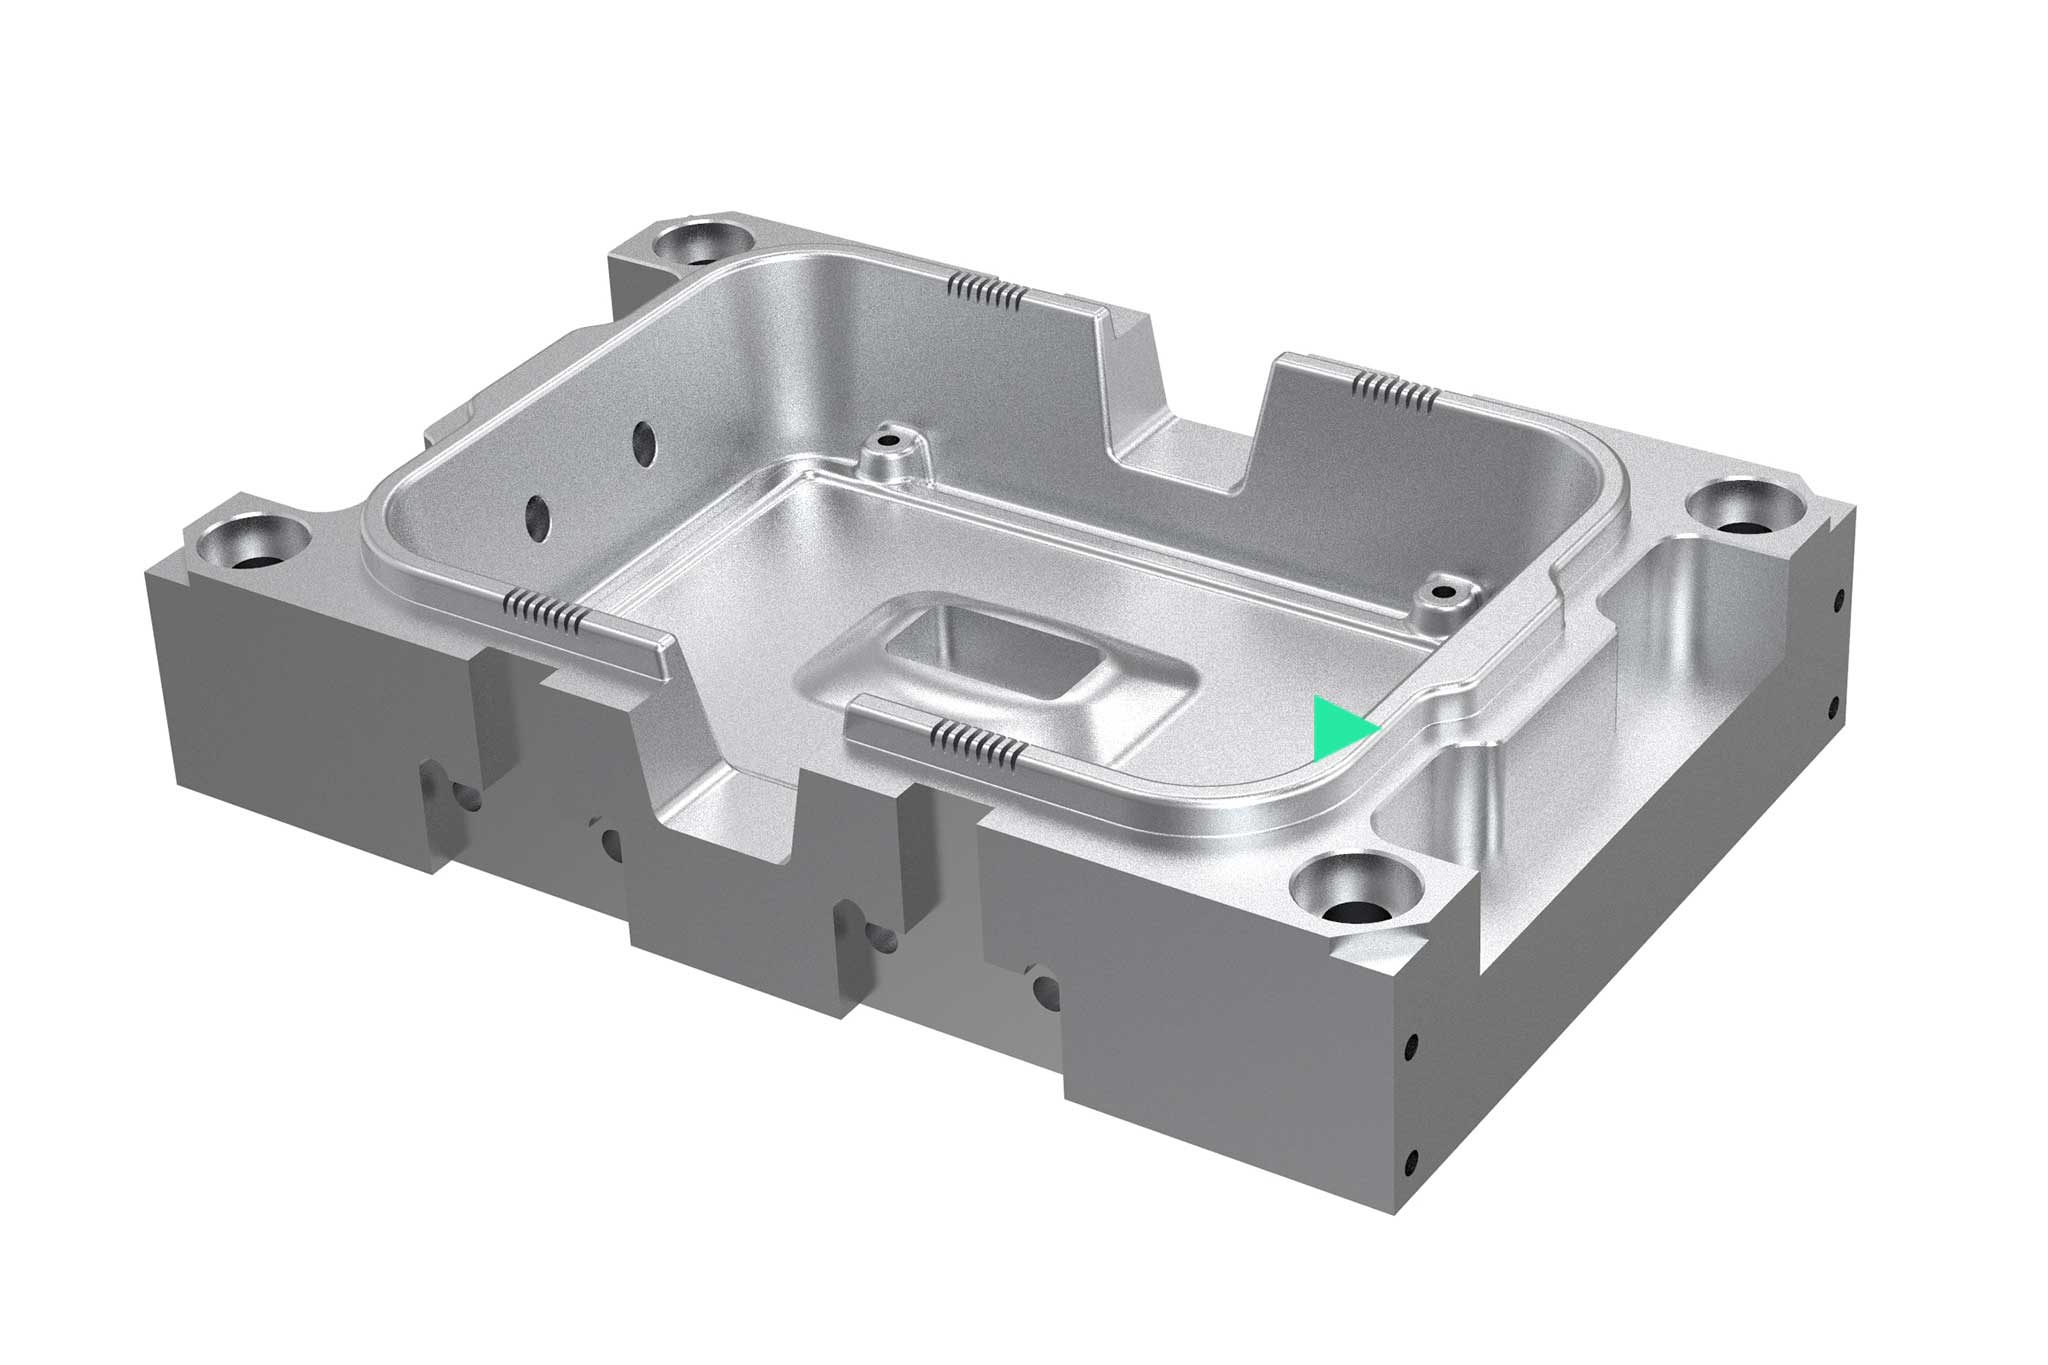
Mit wenigen Klicks zum passenden Werkzeug: In Abhängigkeit von der Bearbeitung, der konkreten Operation und der Werkzeuganforderung schnell zum gewünschten Werkzeug gelangen.
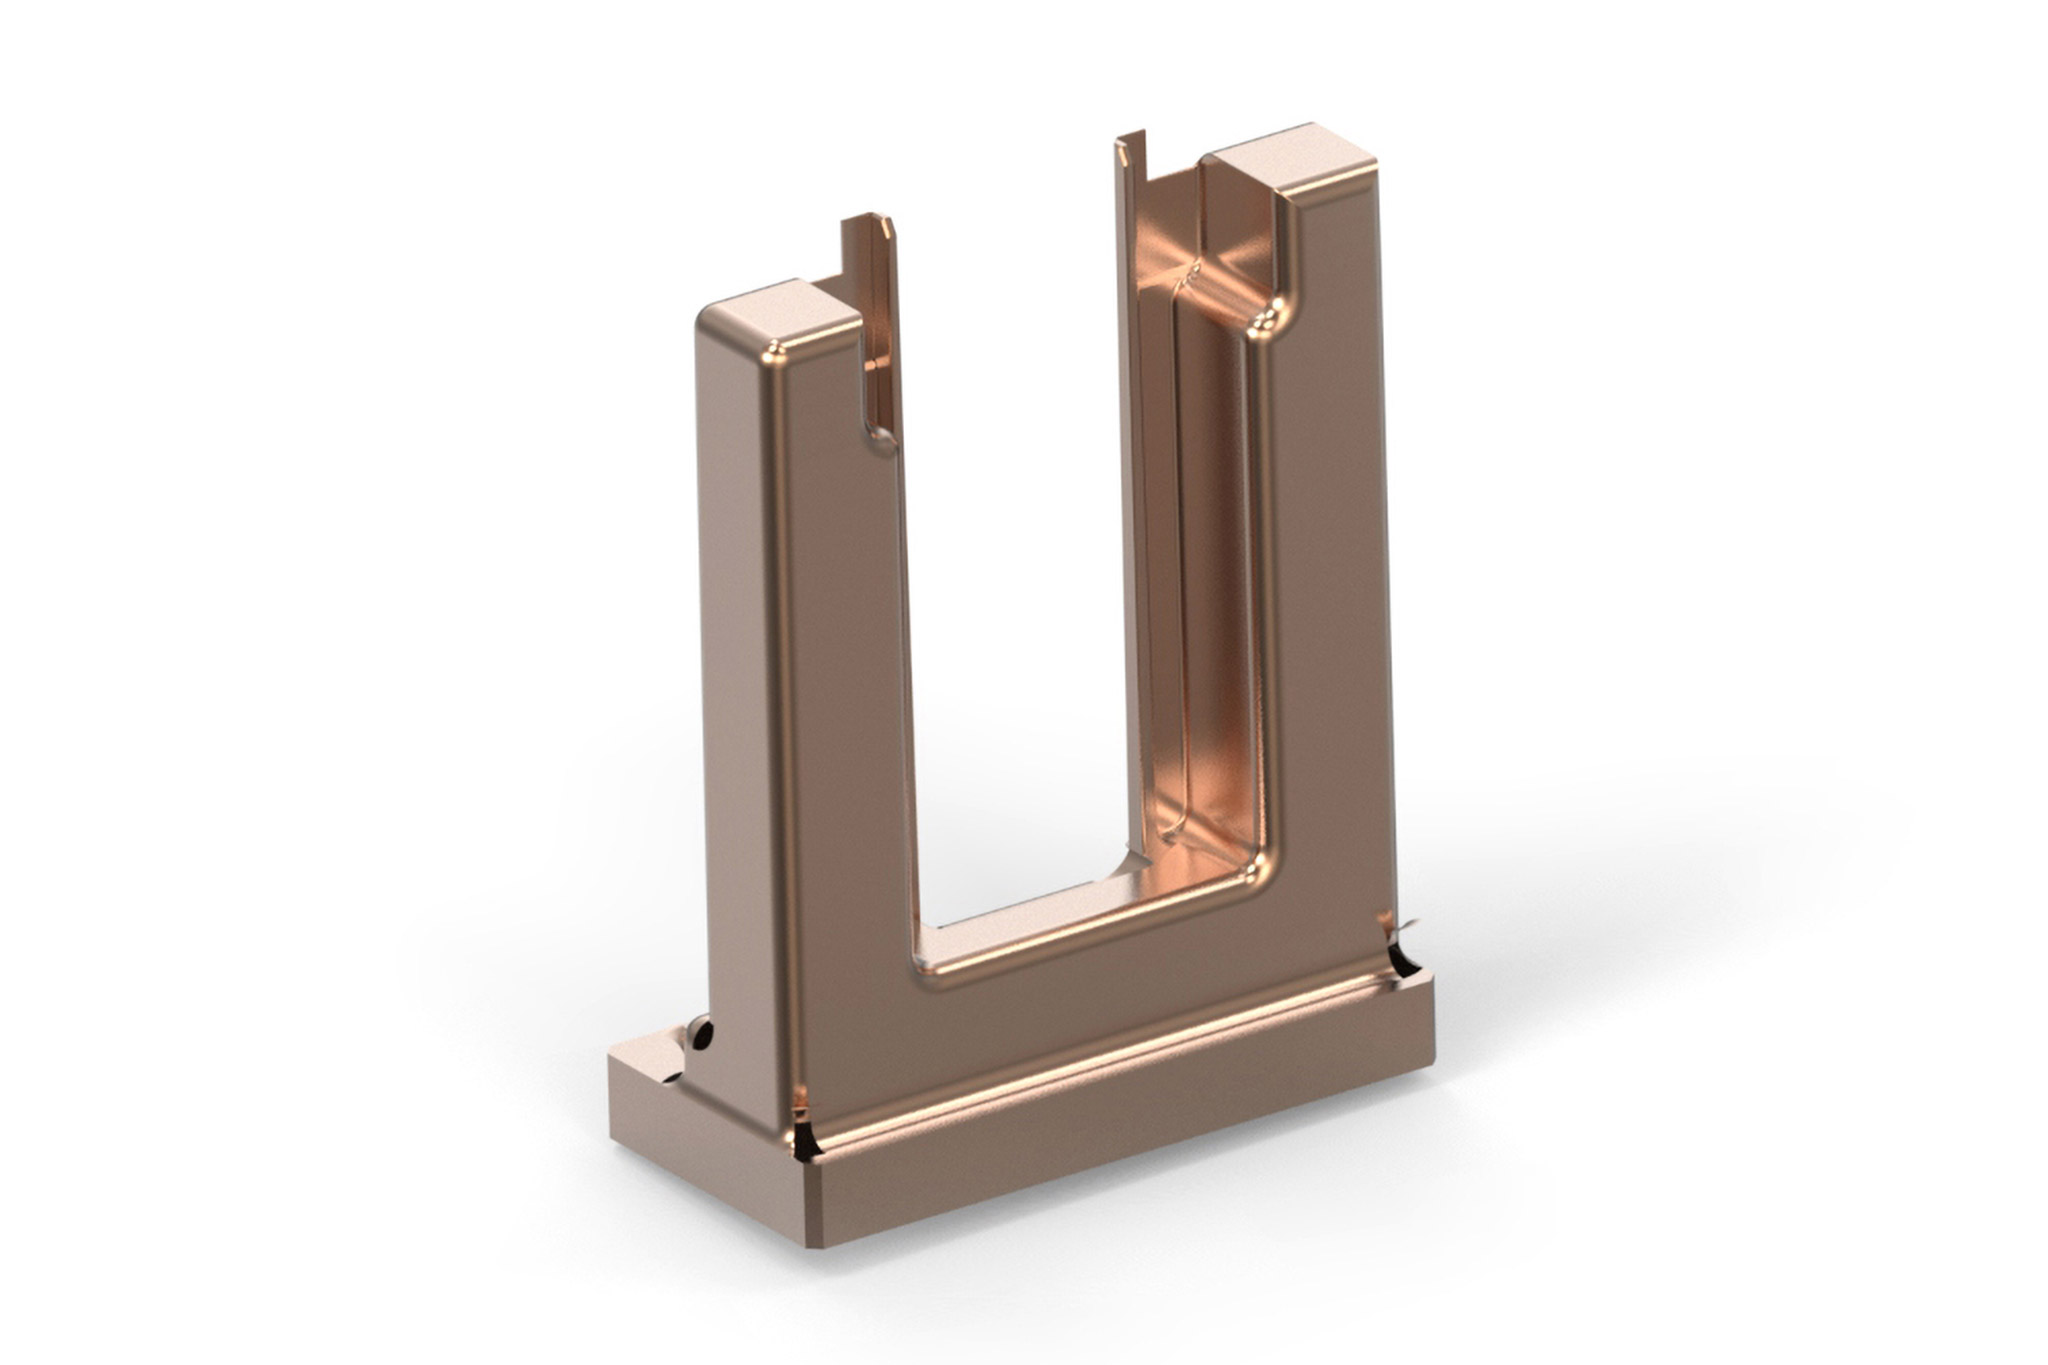
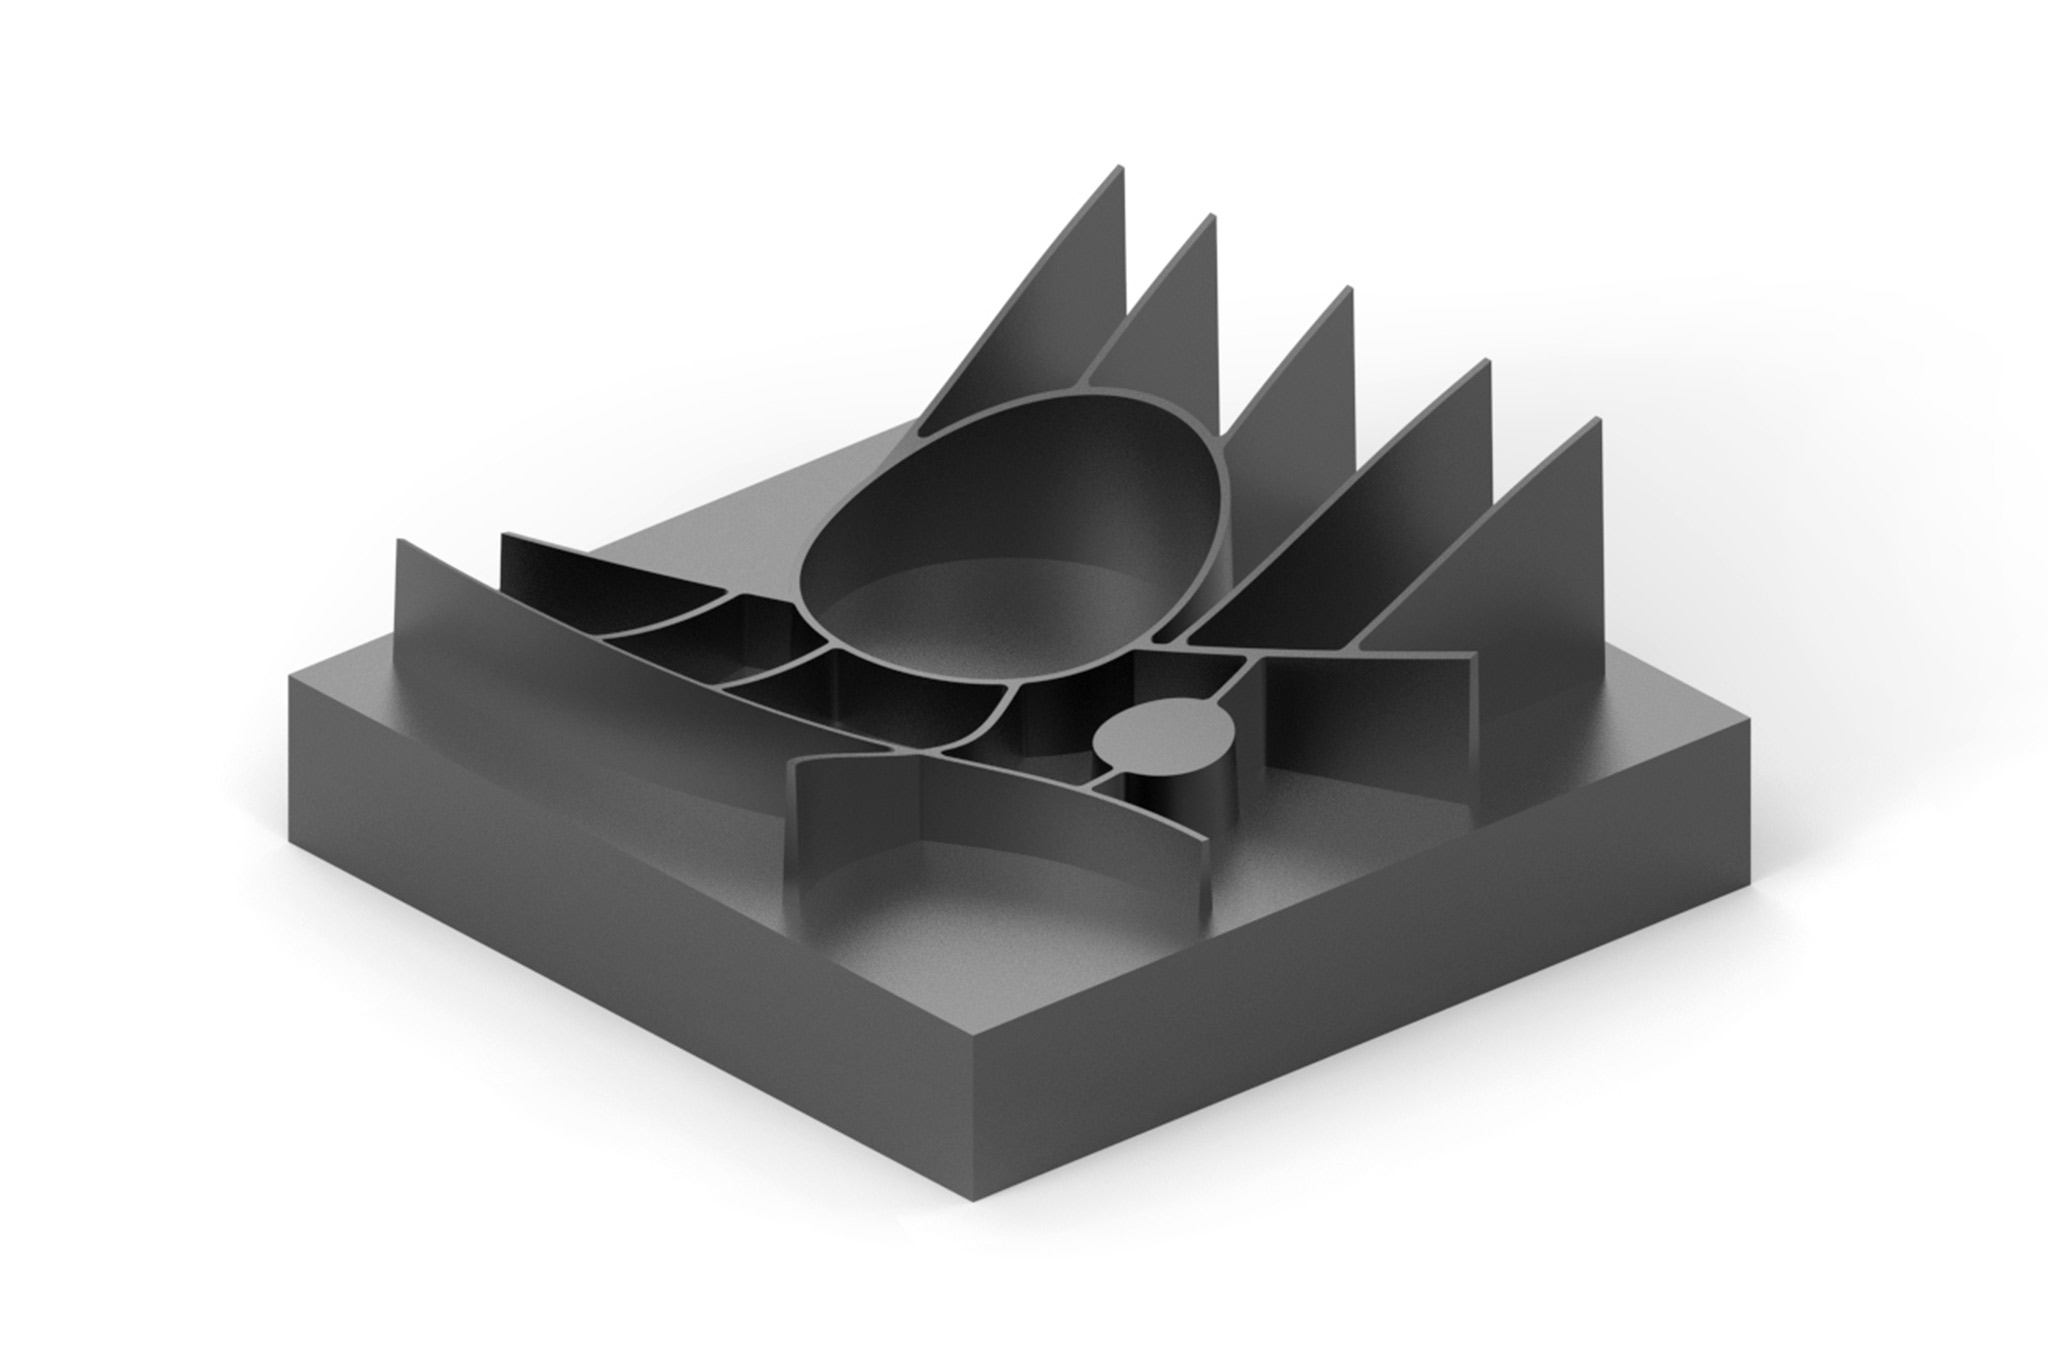
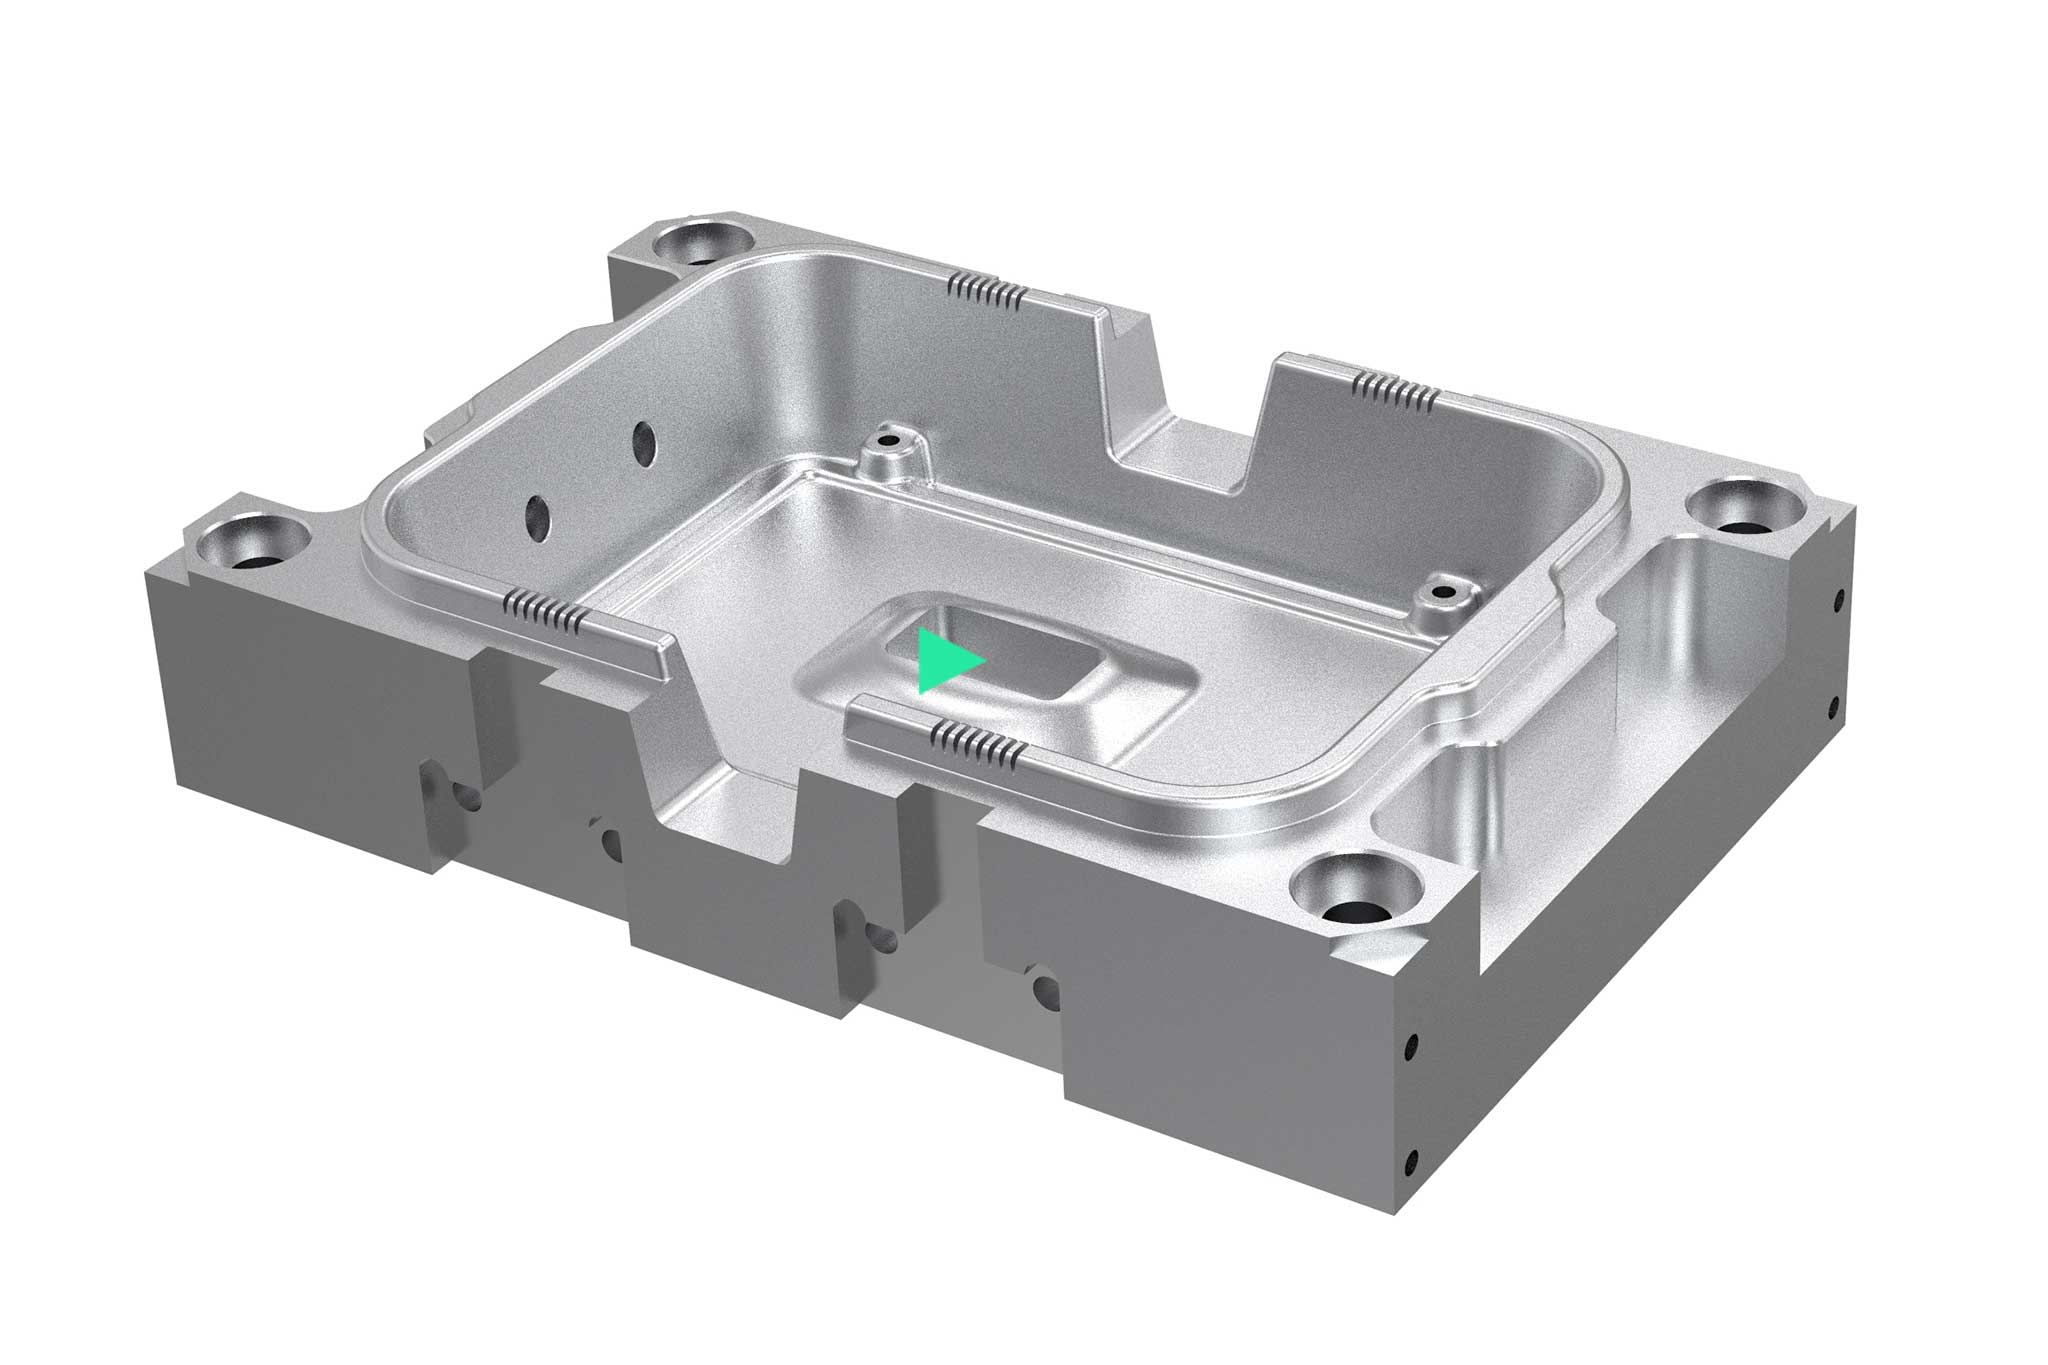
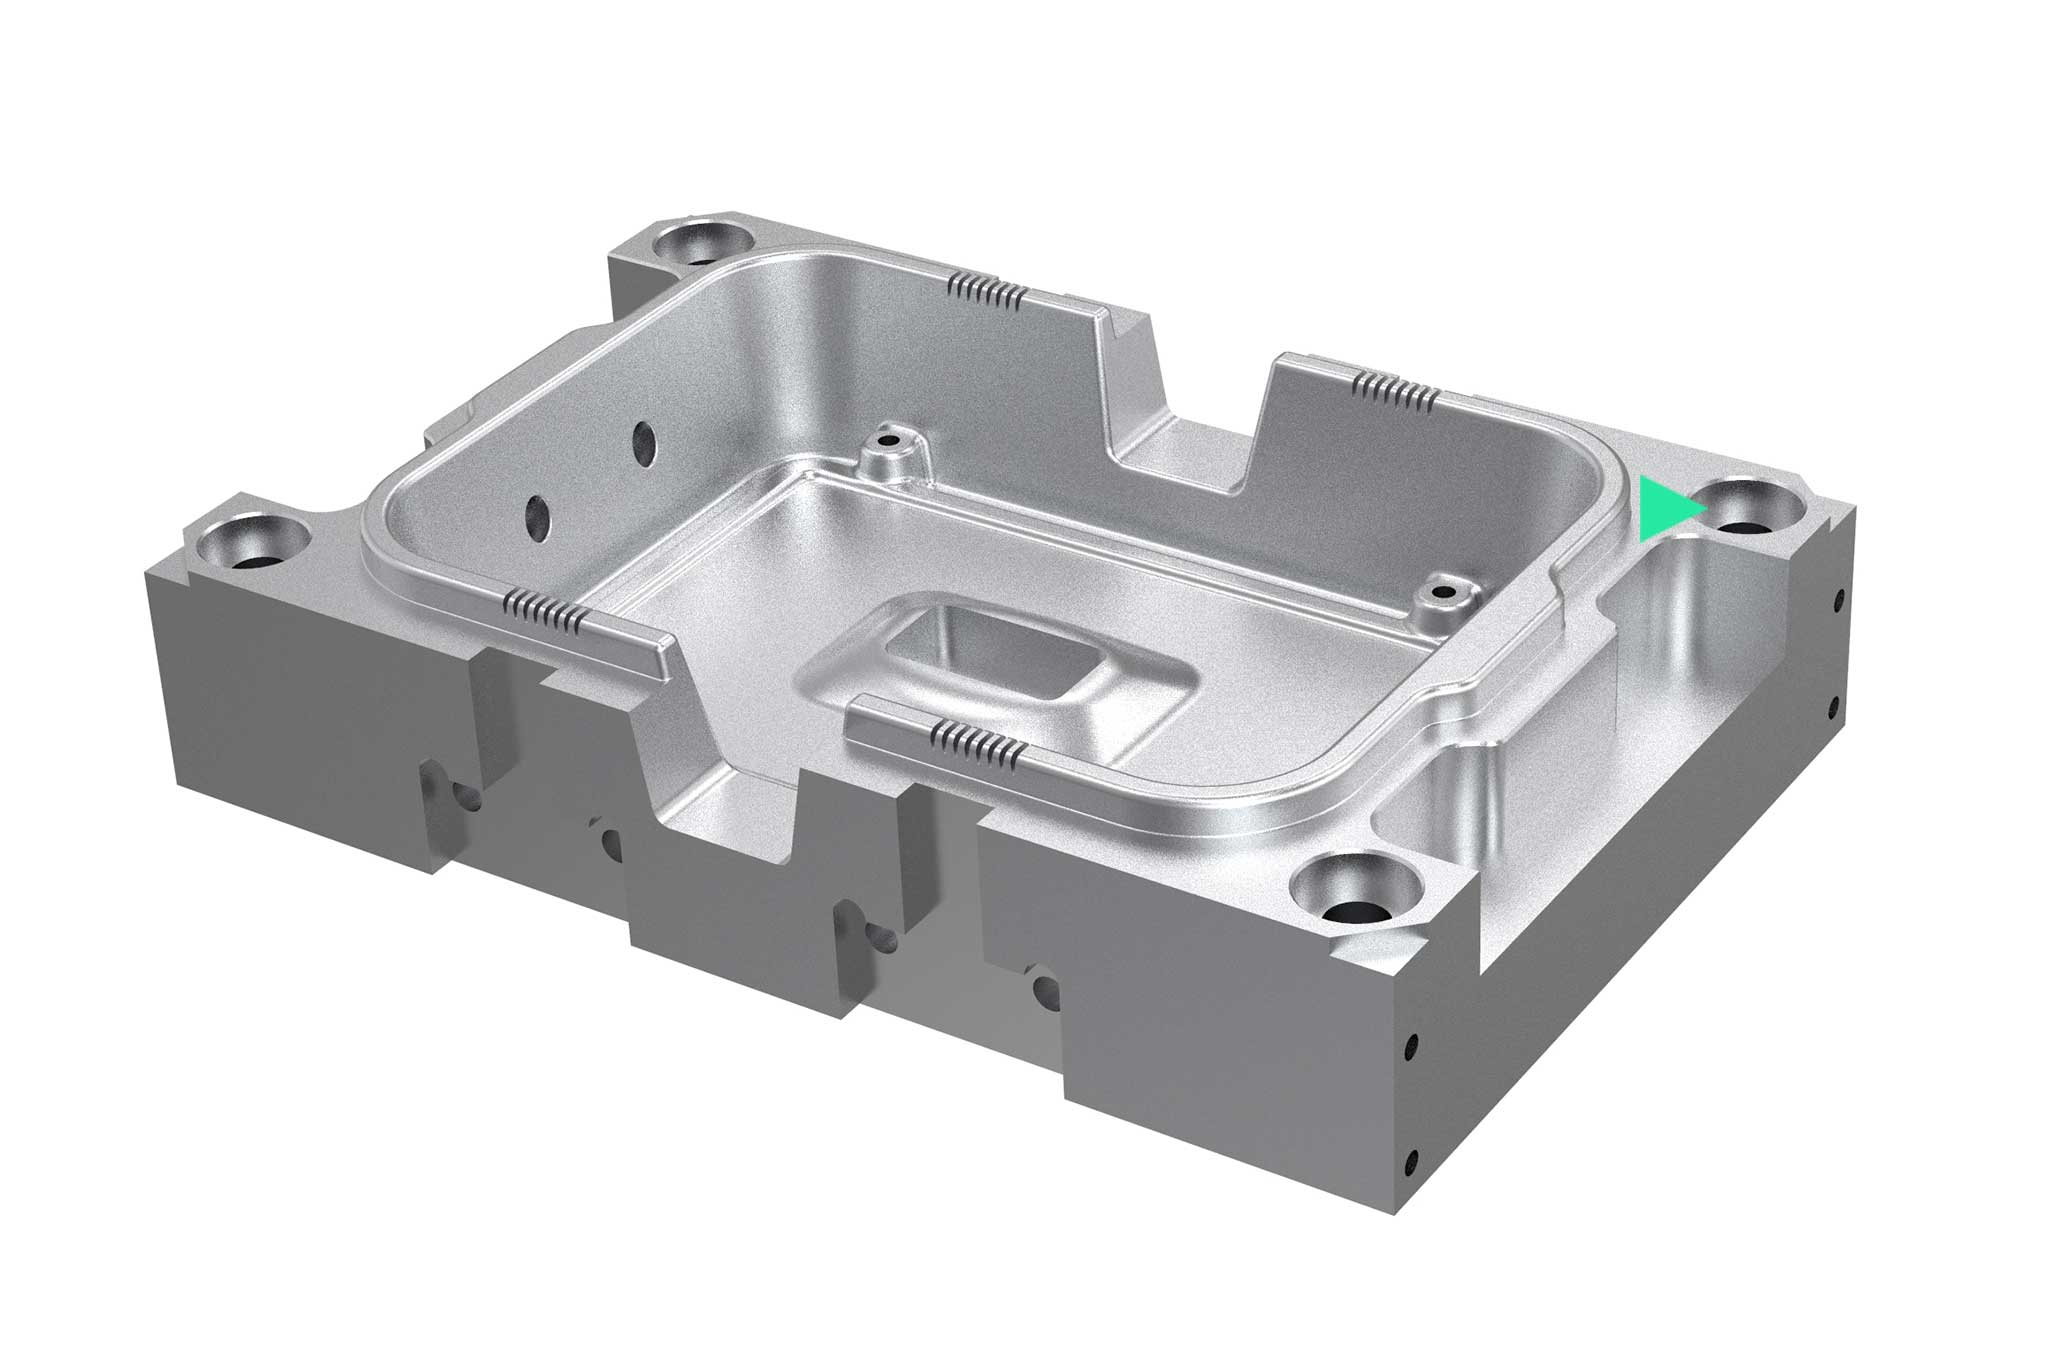
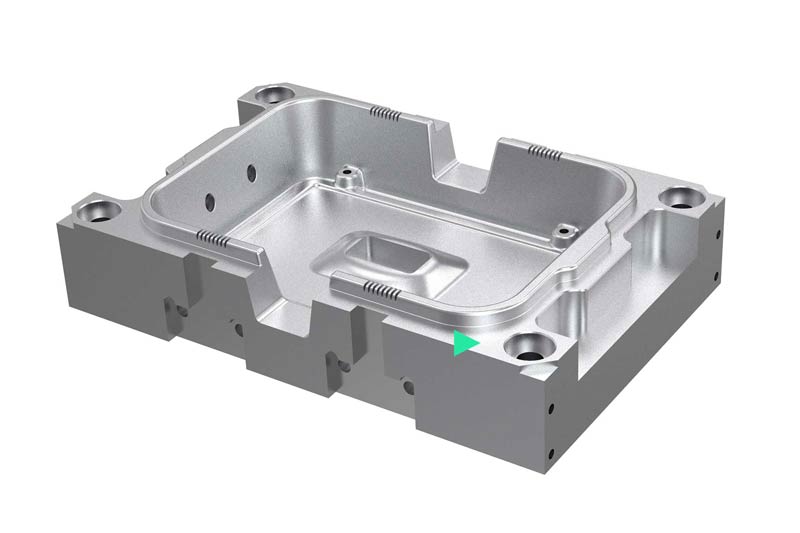
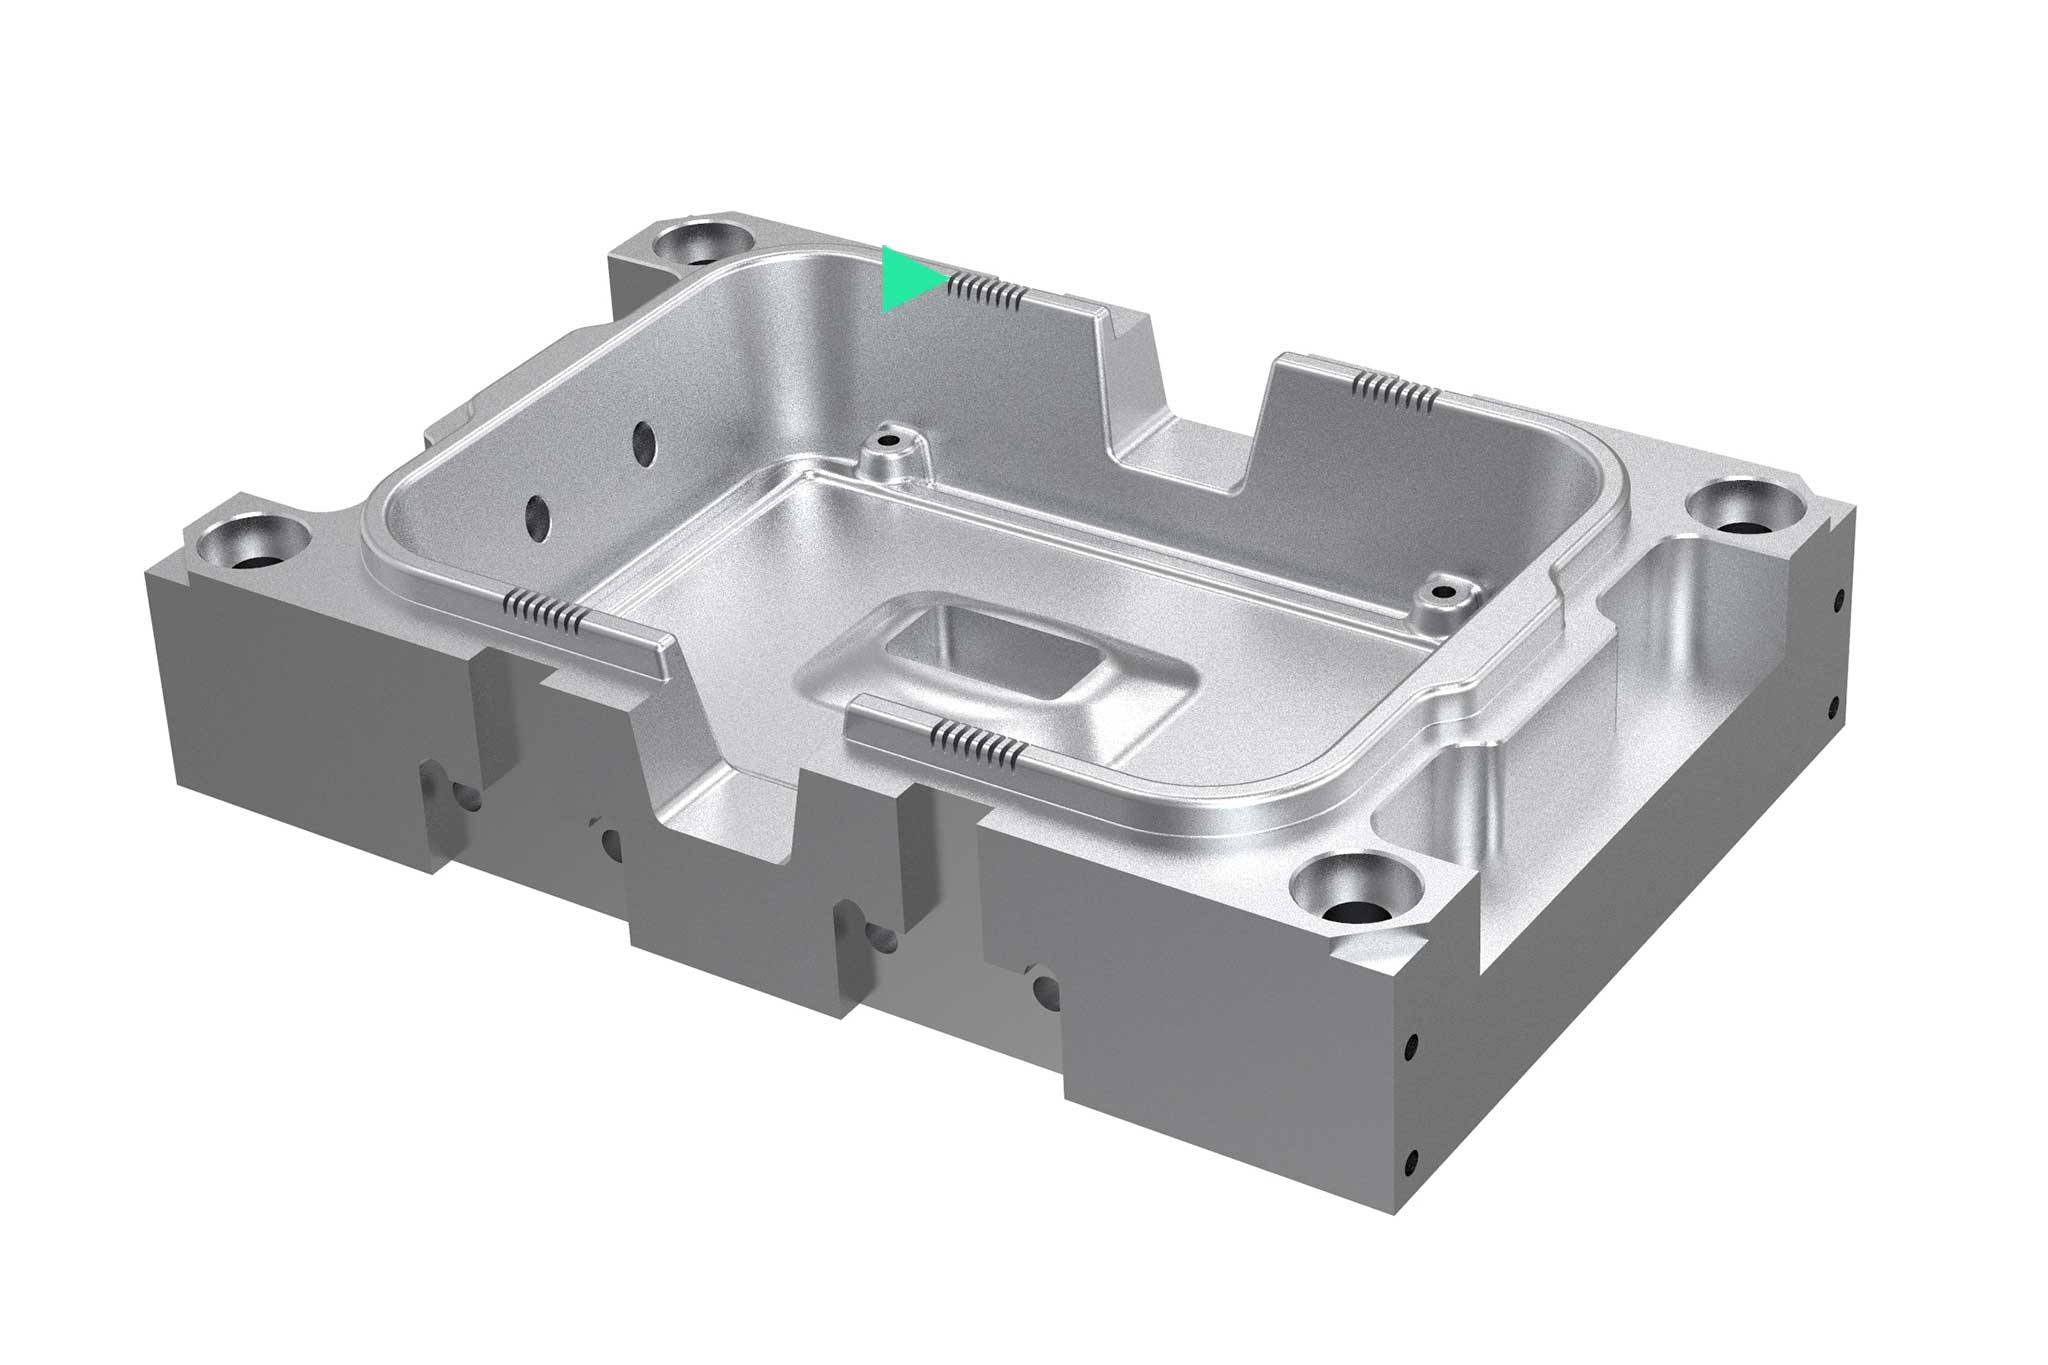
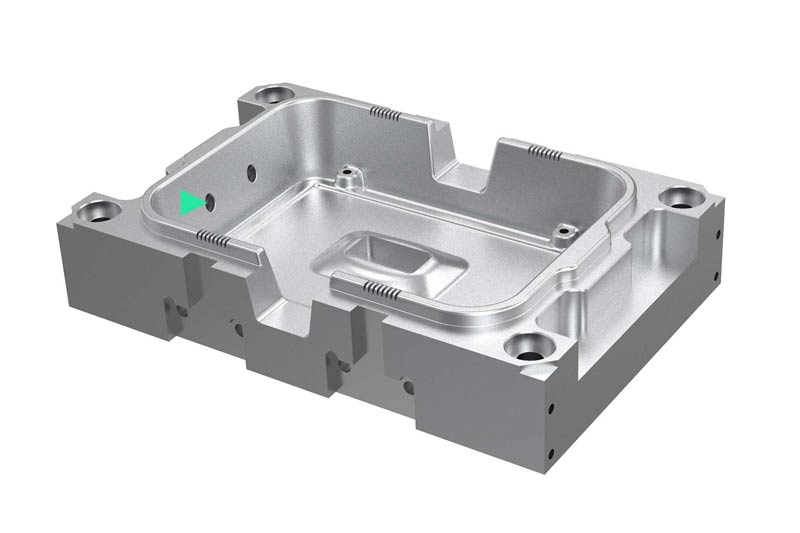
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    1 / 8

    2D-Flächen

    In diese Kategorie fallen einerseits direkt an der Maschine ausgeführte Bearbeitungsprozesse wie Planfräsen, Fräsen von Taschen und geraden Wänden. Andererseits auch Operationen für komplexe Geometrien, die mithilfe einer CAM-Software programmiert werden.

    Zum Produktprogramm zur Bearbeitung von 2D-Flächen
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    2 / 8

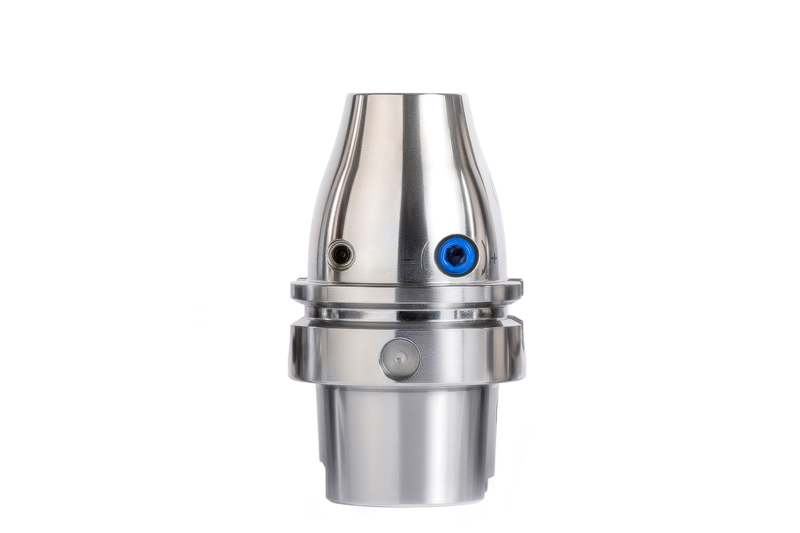
    3D-Flächen

    Im Werkzeug- und Formenbau ist die Herstellung komplexer werdender Formen Alltag. Kontinuierliche Weiterentwicklungen bei Werkzeugmaschinen und CAM-Software heben die Leistungsfähigkeit und Produktivität auf ein immer höheres Niveau. Somit müssen auch die eingesetzten Werkzeuge stets dem neuesten Stand der Technik entsprechen. Um hier ein Optimum zu erreichen, steht eine Prozessanalyse am Beginn der Auslegung.
    ​​​​​​​
    ​​​​​​​Zum Produktprogramm zur Bearbeitung von 3D-Flächen
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    3 / 8

    Offene Taschen

    Formeinsätze weisen auch Bearbeitungsaufgaben auf, die für das Gießen oder diverse Anbauteile erforderlich sind. Offene Taschen (Umfangsbearbeitungen) bearbeiten Anwender zunehmend mittels Trochoidalfräsen. Diese Bearbeitungsmethode hilft, die Bearbeitungszeiten zu optimieren und die Werkzeugstandzeiten zu verlängern.
    ​​​​​​​
    ​​​​​​​Zum Produktprogramm zur Bearbeitung von offenen Taschen
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    4 / 8

    Geschlossene Taschen

    Die Herstellung geschlossener Taschen erfolgt meist durch Schruppen in Z-Ebenen. Häufig wird hierbei beim Fräsen der Bearbeitungseintritt über eine Rampe gewählt. Die Wahl des Werkzeuges hängt von der Tiefe der Wände und der zu erzeugenden Ausformschräge am Bauteil ab. Das breite Portfolio von MAPAL mit modularen Systemen deckt auch die Bearbeitung tiefer Taschen mit großen Durchmessern ab.

    Zum Produktprogramm zur Bearbeitung von geschlossenen Taschen
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    5 / 8

    Helixfräsen

    Ein wesentlicher Fokus bei Fräsbearbeitungen liegt auf der Reduzierung der Bearbeitungszeit. Mit spezifischen Werkzeuggeometrien für die Bearbeitung von geschlossenen, runden Taschen gelingt es häufig, den Vorbohrprozess zu eliminieren. Beim Helixfräsen werden Fräsbahnen mit helixförmigen Eintritten programmiert, die für Taschendimensionen geeignet sind.
    ​​​​​​
    ​​​​​​​Zum Produktprogramm Helixfräsen
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    6 / 8

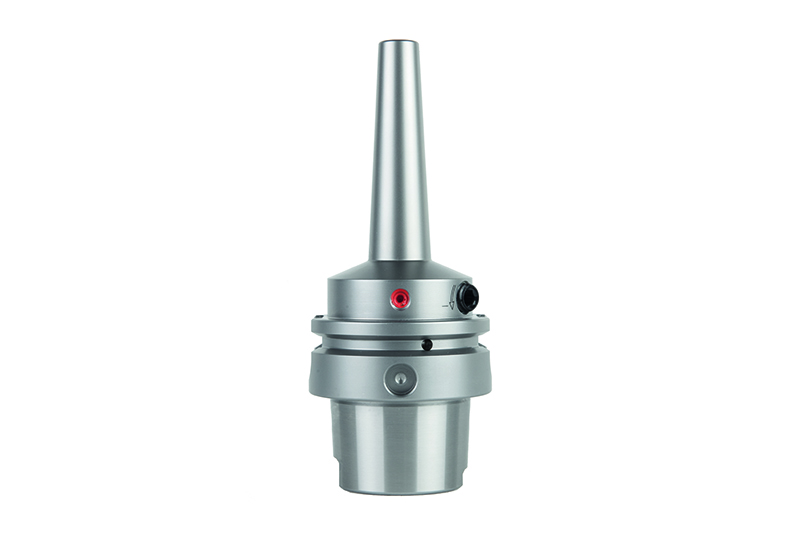
    Ebene Flächen

    Operationen zur Erzeugung von ebenen Flächen kommen sehr häufig und in unterschiedlichen Bereichen im Werkzeug- und Formenbau vor: Sei es bauteilbedingt, strategiebedingt durch die jeweilige Fräsbearbeitung oder durch Anforderungen bei Formschließflächen sowie Abschnitten und Stanzformen. Die Auswahl des passenden Werkzeuges erfolgt dann in Abhängigkeit von Anwendung und Anforderung. 
    ​​​​​​​Zum Produktprogramm zur Bearbeitung von ebenen Flächen 
    ​​​​
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    7 / 8

    Dünne Wandungen und Rippen

    Kunststoff-Spritzgussformen und Druckgussformen weisen häufig Rippen und dünne Wandungen auf. Rippen zum Beispiel werden zunehmend gefräst, da dieses Verfahren kostengünstiger ist als das EDM-Verfahren (Funkenerodieren). Zur Anwendung kommen in der Regel lange beziehungsweise überlange Hartmetallwerkzeuge mit kleinen Durchmessern. Auch sind hier kundenspezifische Lösungen (RibCutter) passend zur jeweiligen Rippenform möglich.
    ​​​​​​​
    ​​​​​​​Zum Produktprogramm zur Bearbeitung von dünnen Wandungen und Rippen 
  • An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
    8 / 8

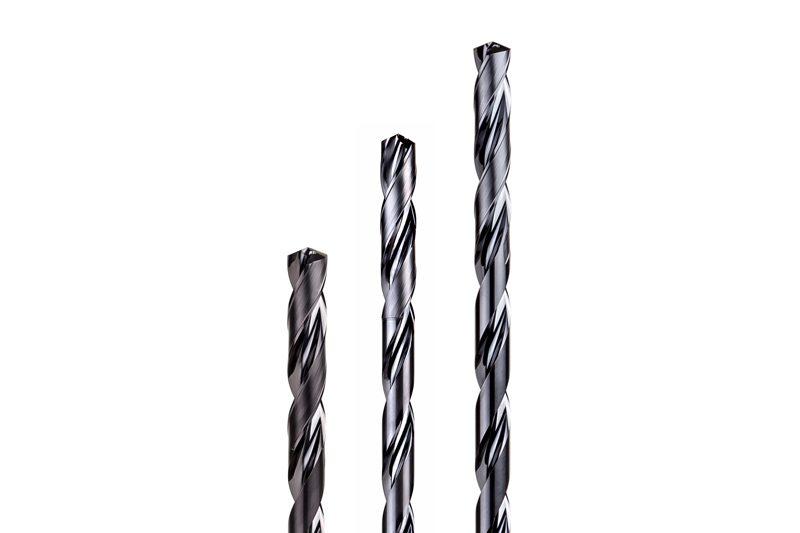
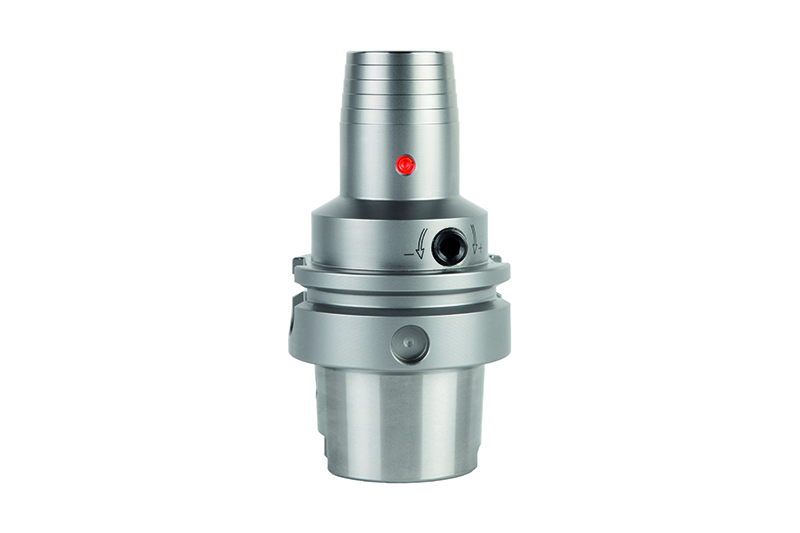
    Kleine und große Bohrungen

    Im Werkzeug- und Formenbau gibt es eine große Bandbreite an Vollbohroperationen: Von großen Bohrungen für Führungssäulen über tiefe Bohrungen für das Kühlsystem bis hin zu hochpräzisen Bohrungen für Auswerferstifte. Für die einzelnen Fertigungsschritte bietet MAPAL ein umfassendes Portfolio an Bohr- und Reibwerkzeugen.
    ​​​​​​​
    ​​​​​​​Zum Produktprogramm zur Bearbeitung von kleinen und großen Bohrungen 
Alles aus einer Hand
  • 1. Planowanie i zaopatrzenie

    Ważnym elementem przejrzystej organizacji zapasów narzędzi jest również zoptymalizowane zarządzanie zakupami.

  • 2. Logistyka narzędzi

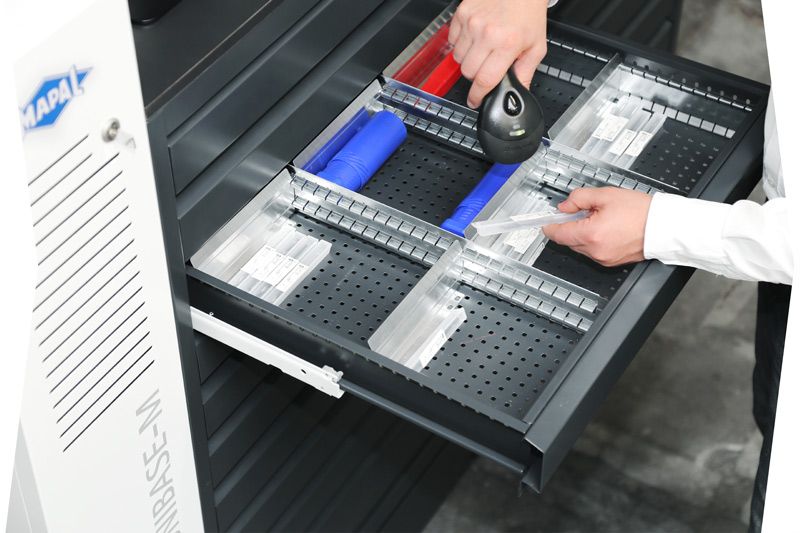
    Ekonomiczność również w okolicach obróbki: inteligentne systemy wydawania znacznie skracają czasy poboczne.

  • 3. Inżynieria

    Specjaliści ds. obróbki skrawaniem wspierają proces inżynierii. Na przykład poprzez
    symulacje CAM, ogólne doradztwo i opracowywanie ekonomicznych strategii obróbki skrawaniem.

  • 4. Pomiar i regulacja

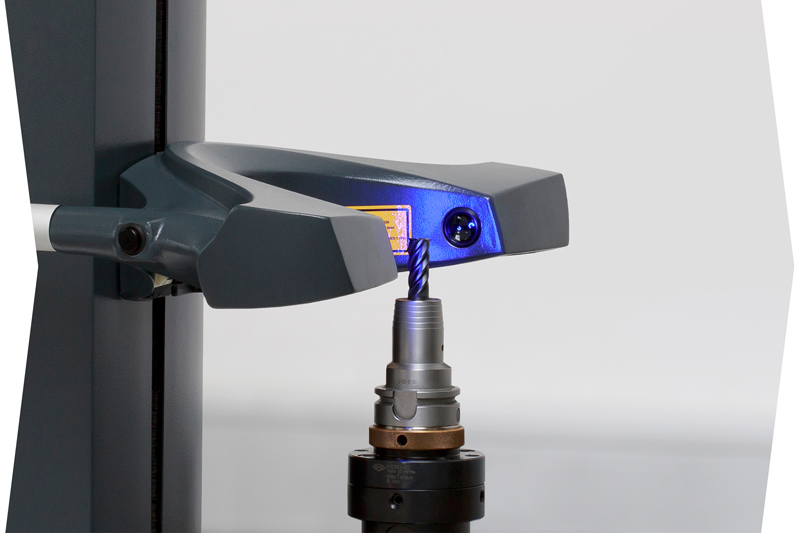
    Niezawodne urządzenia do ustawiania i pomiaru przekonują swoją
    dokładnością i łatwością obsługi.

  • 5. Narzędzia i technika mocowania

    Od wrzeciona po ostrze – MAPAL oferuje szeroki asortyment narzędzi i technik mocowania do produkcji narzędzi i form.

  • 6. Obróbka

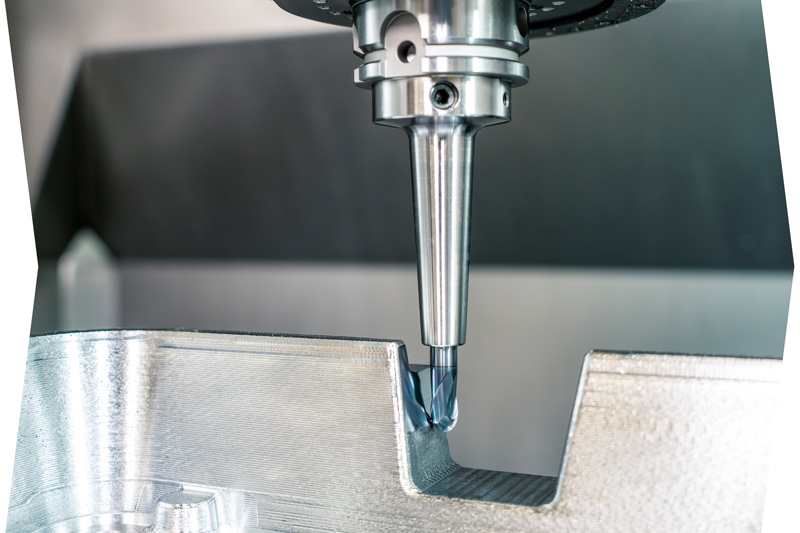
    Wydajne procesy skrawania i dostosowane strategie obróbki na najwyższym poziomie technologicznym.

  • 7. Cyfryzacja i automatyzacja

    Szybka i nieskomplikowana digitalizacja: c-Connect Box przesyła dane pomiarowe w formie cyfrowej z urządzenia nastawczego do obrabiarki. Dodatkowo monitoruje między innymi stan maszyny.

  • 8. Regeneracja

    W bardzo krótkim czasie klienci otrzymują z powrotem swoje regenerowane narzędzia w jakości producenta. Na życzenie również z usługą odbioru i dostawy.


Przepływ pracy inżynieryjnej – od teorii do praktyki
Znalezienie idealnego rozwiązania dla potrzeb klientów to cel firmy MAPAL. Oprócz indywidualnych rozwiązań specjalnych i szerokiej gamy standardowych produktów dostępne są również kompleksowe usługi, które pozwalają optymalnie zaprojektować cały proces, od pomysłu na produkt po wiór. Klienci mogą polegać na wieloletnim doświadczeniu lidera technologicznego w dziedzinie obróbki skrawaniem.
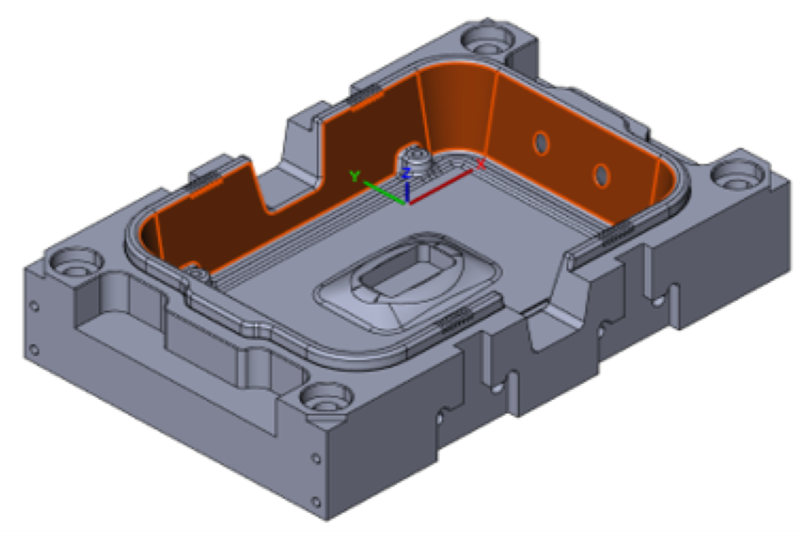
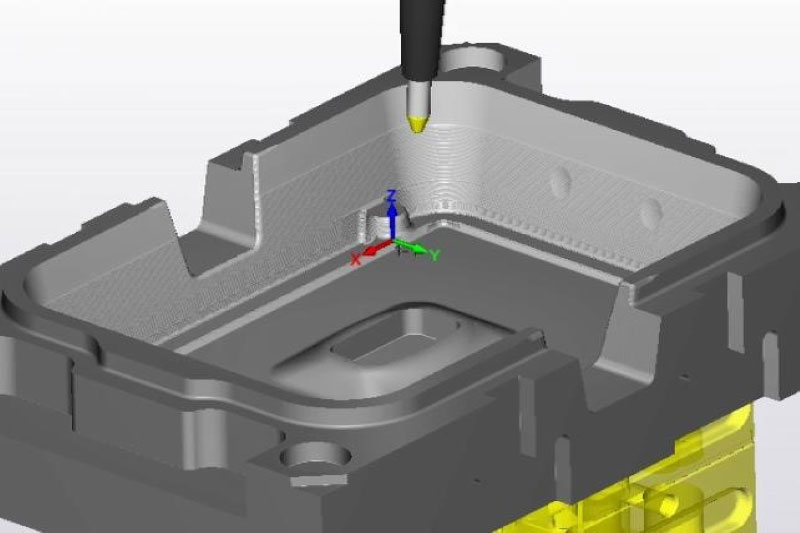
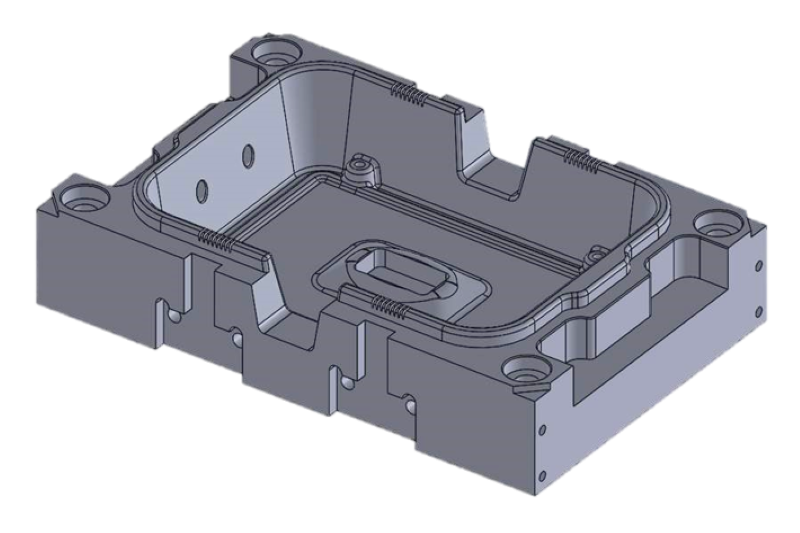
  • 3D model of a workpiece from the die and mould making.

    1. Zapytanie klienta

    W przypadku indywidualnych zapytań pracownicy działu sprzedaży MAPAL są bezpośrednio dostępni. Podczas osobistej rozmowy wspólnie z klientami ustalają konkretne wymagania oraz zakres (obróbka kompletna lub częściowa) i omawiają szczegóły bezpośrednio na modelu 3D elementu.

    Zespół MAPAL ds. produkcji narzędzi i form z przyjemnością odpowie na zapytania przesłane pocztą elektroniczną na adres e-mail i jak najszybciej nawiąże bezpośredni kontakt.

  • 3D model of a workpiece from the die and mould making.

    2. Analiza projektu

    Na podstawie modeli 3D i danych maszyn rozmówcy analizują zadania produkcyjne i opracowują skuteczne strategie obróbki.

    Elementy analizy projektu obejmują:
    • Propozycje obróbki dla wszystkich etapów obróbki
    • Listę narzędzi
    • Optymalizację procesu

  • 3. Projektowanie procesu

    Niezależnie od tego, czy nacisk kładziony jest na elastyczność, czy wydajność: specjaliści ds. obróbki skrawaniem symulują opracowany proces na podstawie modeli 3D, wskazując w ten sposób potencjał optymalizacji. Sprawdzają i ulepszają parametry obróbki podczas programowania CAM, zapewniając w ten sposób stabilną i ekonomiczną produkcję.

    Projektowanie procesu obejmuje:
    • Analizę czasu pracy elementu
    • Określenie danych technologicznych
    • Programowanie CAM

  • Overview of all MAPAL tool solutions for die and mould making in one workpiece.

    4. Rozwiązanie narzędziowe

    Szeroka oferta standardowych produktów MAPAL do produkcji narzędzi i form zapewnia optymalne rozwiązania narzędziowe dla każdego zastosowania. W razie potrzeby dostępne są również indywidualne rozwiązania specjalne.

    Zalety dla użytkownika:
    • Szeroka oferta standardowych produktów
    • Dostarczanie danych narzędziowych

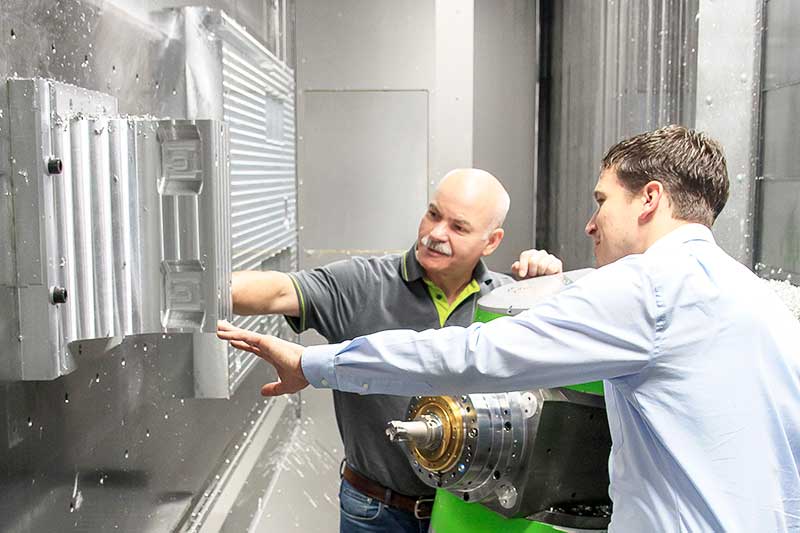
  •  The picture shows a technical advisor from MAPAL in conversation with a customer.

    5. Testy narzędzi i oferta

    Po omówieniu zadania obróbki skrawaniem firma MAPAL wspiera klientów w doborze narzędzi niezbędnych do realizacji procesu. Stanowi to podstawę do przygotowania rzetelnej oferty dostosowanej do konkretnego zastosowania.

  • The picture shows documents for preparing offers on a table with three people.

    6. Współpraca partnerska

    Nawet po wspólnych sukcesach specjaliści MAPAL pozostają w ścisłym kontakcie z klientem. Jeśli z czasem pojawią się możliwości optymalizacji lub inne narzędzia okażą się lepsze, MAPAL chętnie pomoże w dalszym zwiększaniu wydajności i rentowności.

    Aby zapewnić długoterminową wydajność produkcji, MAPAL oferuje również kompleksowe możliwości zarządzania narzędziami. 

    Opcje w zakresie zarządzania narzędziami:

    • Systemy wydawania
    • Usługi ponownego ostrzenia
    • Szeroka gama produktów w zakresie urządzeń do ustawiania i pomiaru


Inne artykuły z zakresu budowy form


Nasi partnerzy handlowi

Obszar odpowiedzialności według kodów pocztowych

  • 1 / 16

    Kod pocztowy 35

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Tel.: +49 2774 701-0
    Faks: +49 2774 701-39
    E-mail: info@fritzweg.de
    Strona internetowa: www.fritzweg.de

  • 2 / 16

    Kod pocztowy 44

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Tel.: +49 2391 9177-0
    Faks: +49 2391 9177-20
    E-mail: info@j-s-v.com
    Strona internetowa: www.j-s-v.com

  • 3 / 16

    Kod pocztowy 51

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Tel.: +49 2391 9177-0
    Faks: +49 2391 9177-20
    E-mail: info@j-s-v.com
    Strona internetowa: www.j-s-v.com

  • 4 / 16

    Kod pocztowy 56, 57

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Tel.: +49 2774 701-0
    Faks: +49 2774 701-39
    E-mail: info@fritzweg.de
    Strona internetowa: www.fritzweg.de

  • 5 / 16

    Kod pocztowy 58, 59

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Tel.: +49 2391 9177-0
    Faks: +49 2391 9177-20
    E-mail: info@j-s-v.com
    Strona internetowa: www.j-s-v.com

  • 6 / 16

    Kod pocztowy 60, 61

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Tel.: +49 7041 9530-0
    Faks: +49 7041 9530-30
    E-mail: info@heinrich-meier.de
    Strona internetowa: www.heinrich-meier.de

  • 7 / 16

    Kod pocztowy 63 - 69

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Tel.: +49 7041 9530-0
    Faks: +49 7041 9530-30
    E-mail: info@heinrich-meier.de
    Strona internetowa: www.heinrich-meier.de

  • 8 / 16

    Kod pocztowy 70 - 73

    Dieter Schätzle GmbH & Co. KG
    Precyzyjne narzędzia
    Unter Haßlen 12
    78532 Tuttlingen

    Tel.: +49 7462 9465-0
    Faks: +49 7462 9465-50
    E-mail: info@schaetzle-werkzeuge.de
    Strona internetowa:www.schaetzle-werkzeuge.de

  • 9 / 16

    Kod pocztowy 74, 75

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Tel.: +49 7041 9530-0
    Faks: +49 7041 9530-30
    E-mail: info@heinrich-meier.de
    Strona internetowa: www.heinrich-meier.de

  • 10 / 16

    Kod pocztowy 76 - 79

    Dieter Schätzle GmbH & Co. KG
    Precyzyjne narzędzia
    Unter Haßlen 12
    78532 Tuttlingen

    Tel.: +49 7462 9465-0
    Faks: +49 7462 9465-50
    E-mail: info@schaetzle-werkzeuge.de
    Strona internetowa:​​​​​​​ www.schaetzle-werkzeuge.de

  • 11 / 16

    Kod pocztowy 80 - 87

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Tel.: +49 9826 333-2241
    Faks: +49 9826 333-3691
    E-mail: info@ab1-tools.com
    Strona internetowa: www.ab1-tools.com

  • 12 / 16

    Kod pocztowy 88, 89

    Dieter Schätzle GmbH & Co. KG
    Precyzyjne narzędzia
    Unter Haßlen 12
    78532 Tuttlingen

    Tel.: +49 7462 9465-0
    Faks: +49 7462 9465-50
    E-mail: info@schaetzle-werkzeuge.de
    Strona internetowa:www.schaetzle-werkzeuge.de

  • 13 / 16

    Kod pocztowy 90 - 97

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Tel.: +49 9826 333-2241
    Faks: +49 9826 333-3691
    E-mail: info@ab1-tools.com
    Strona internetowa: www.ab1-tools.com

  • 14 / 16

    Dania

    EDECO TOOL APS
    Naverland 2
    2600 Glostrup
    Dania

    Tel.: +45 7060 2029
    E-mail: info@edeco.dk
    Strona internetowa: www.edeco.dk

  • 15 / 16

    Włochy

    TEKNOS S.r.l.
    Via A. Pigafetta, 2
    35011 Campodarsego (PD)
    Włochy

    Tel.: +39 049 8877061
    E-mail: info@teknositalia.it
    Strona internetowa: www.teknositalia.it

  • 16 / 16

    Portugalia

    Álamo-Ferramentas Unipessoal Lda
    Rua da ETAR, Lote 9
    Zona Industrial de Oiã
    3770-059 Oiã
    ​​​​​​​
    Tel.: +351 234 728-193
    E-mail: geral@alamo-ferramentas.com
    ​​​​​
    Strona internetowa: www.alamo-ferramentas.com