加工开放型腔

模具镶件还具有铸造或各种加装件所需的加工任务。用户越来越多地采用摆线铣削的方式来加工开放型腔(周长加工)。这种加工方式有助于优化加工时间并延长刀具寿命。
On a rendered example component, an operation is highlighted.

粗加工

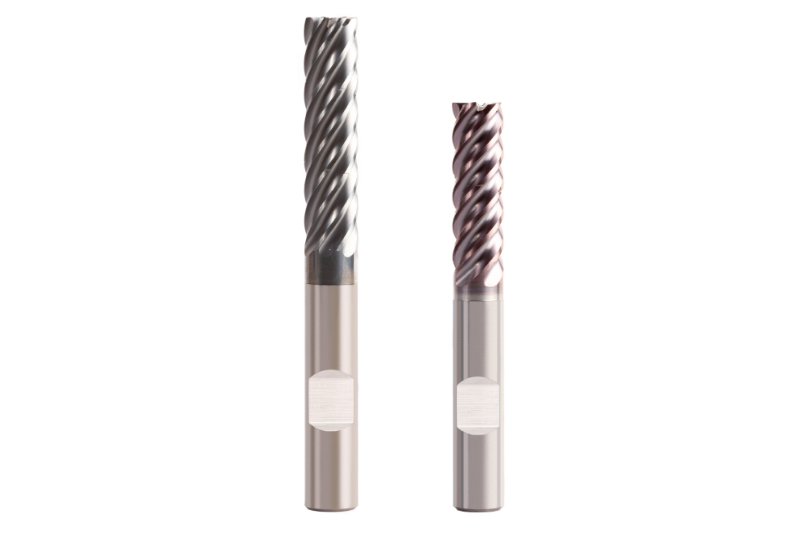
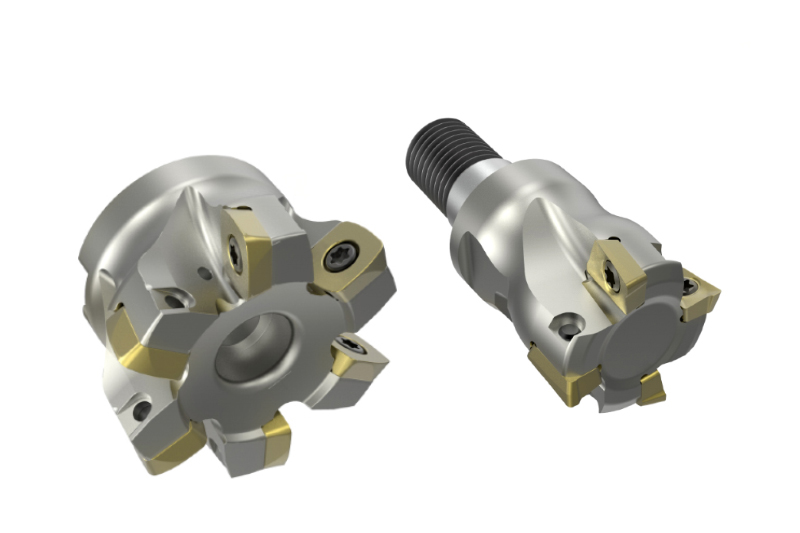
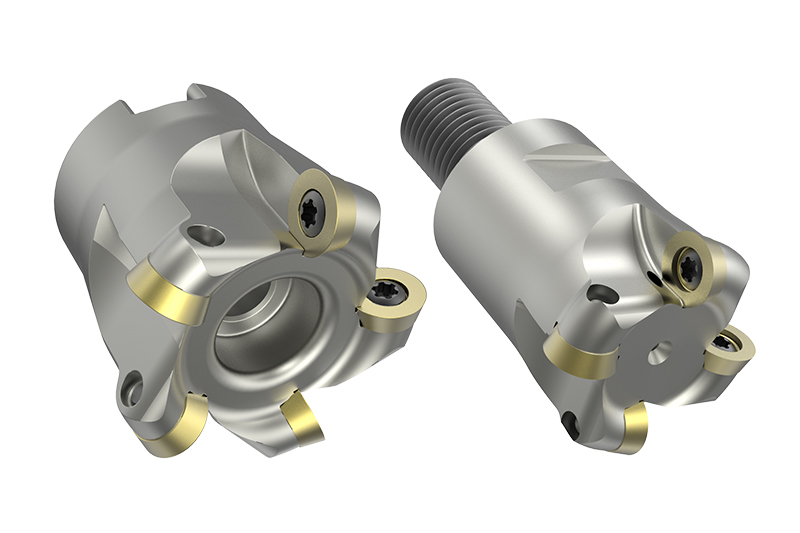
粗加工操作负责大部分的切削加工量。特殊铣削策略,例如高进给加工或摆线铣削,可以减少加工时间,从而提高经济效率。除了带有可转位刀片的刀具和整体硬质合金铣刀外,还使用了具有特殊粗加工几何形状的高性能铣刀。
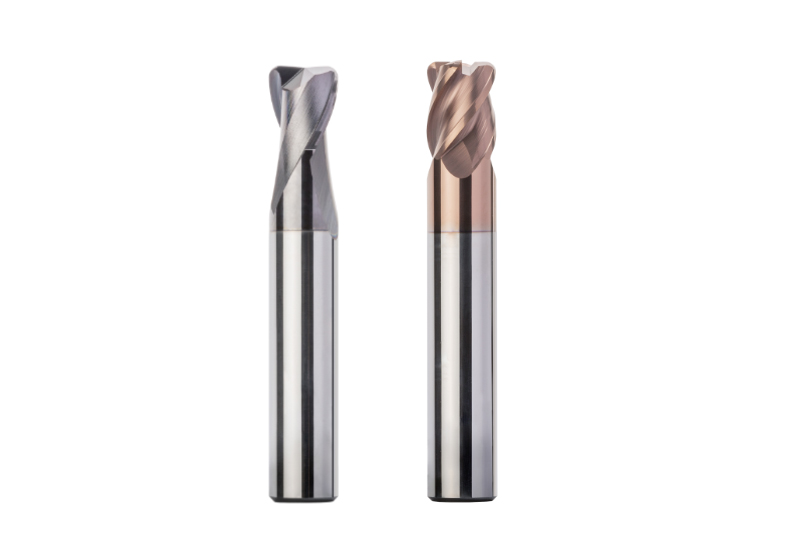
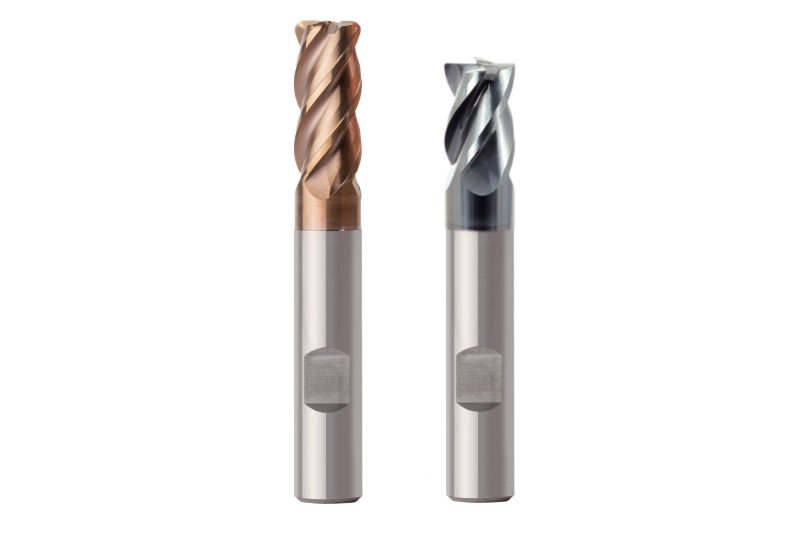
  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-HF

    整体硬质合金高进给铣刀
    • 具有完美的高切除率和工艺可靠性的快进给铣刀
    • 创新端面几何形状
    • 运行非常平稳
    • 有不同齿数可用

  • OptiMill® 粗加工铣刀

    整体硬质合金粗加工铣刀
    • OptiMill®-Uni-HPC-Plus 用于通用钢材加工
    • OptiMill®-Hardened 用于对具有硬度45 HRC以上的组件进行粗加工
    • 出色的刀具使用寿命 
    • 耐磨涂层
    • 可提供不同的圆角

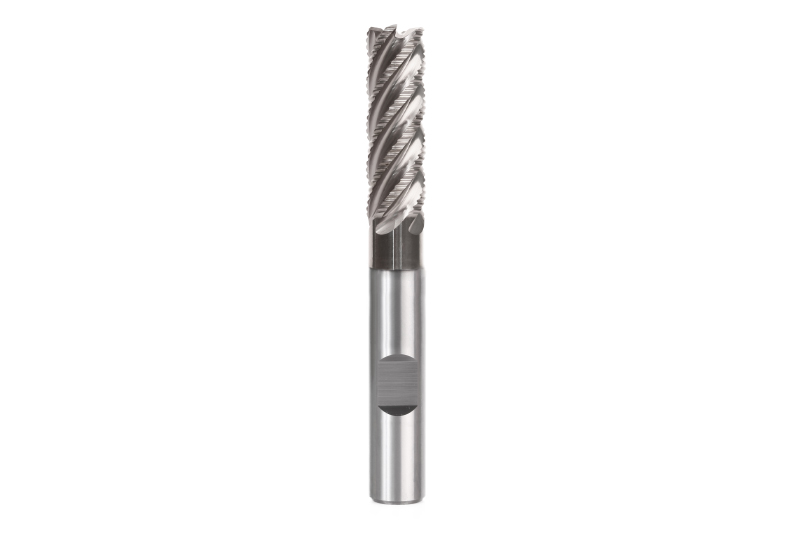
  • OptiMill®-Uni-Wave

    整体硬质合金粗加工铣刀
    • 用于高进给率粗加工的五刃滚花轮粗加工铣刀
    • 由于更高的进给速度,而实现很高的效率
    • 通过短而紧紧卷起的切屑实现最佳的切屑排出
    • 振动小,因此运行非常平稳

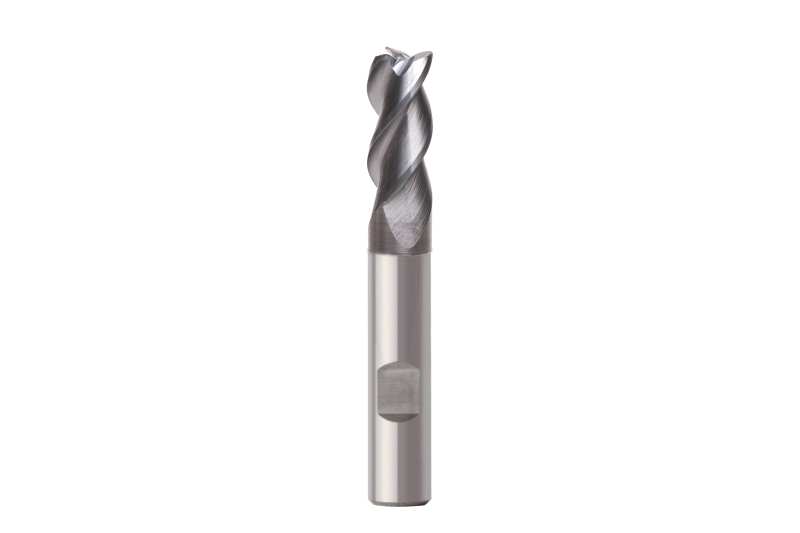
  • OptiMill®-Uni-HPC-Pocket

    整体硬质合金万能铣刀
    • 经济地制造型腔和孔
    • 带有集成钻头尖端的三刃铣刀 
    • 以高达 45°的倾斜度切入
    • 在材料中进行螺旋式铣削和切槽
    • 切深进刀率高达 2xD

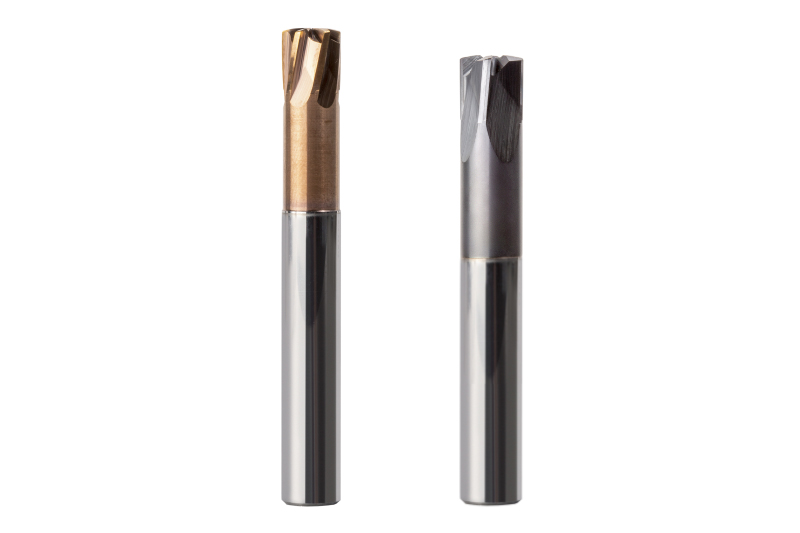
  • OptiMill®-Tro

    整体硬质合金摆线铣刀
    • 在最高切除率的同时亦具有高表面质量
    • 用一把刀具进行粗加工和精加工
    • 切削深度可高达 5xD
    • 保护机床主轴和延长的使用寿命
    • 断屑槽用于实现最佳切屑控制

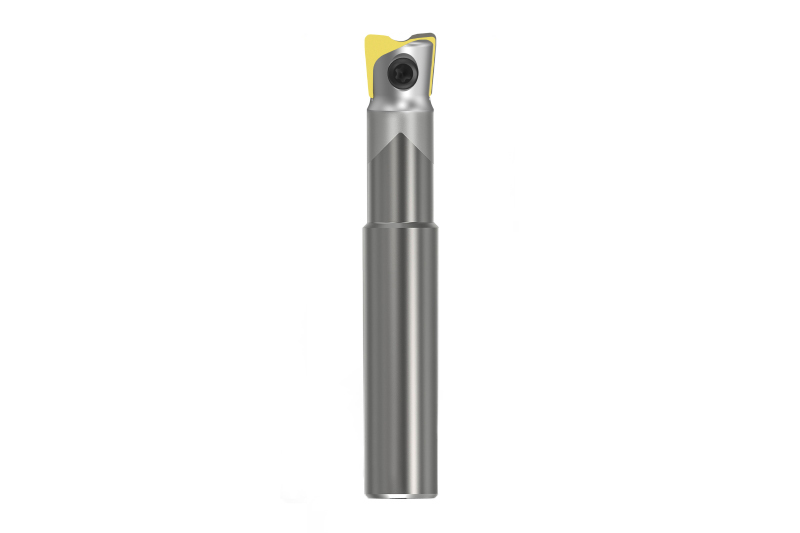
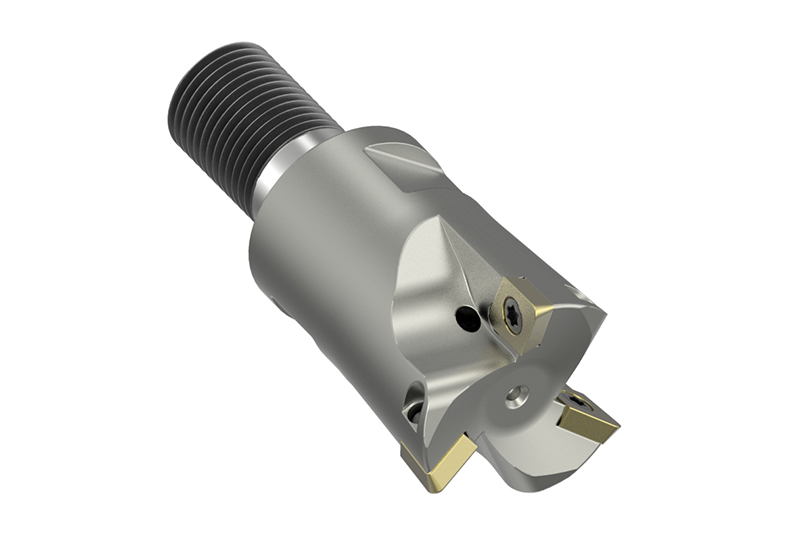
  • NeoMill®-HiFeed90

    90°方肩/高进给铣刀
    • 提供极高生产率的通用刀具系统
    • 带有可转位刀片的基体,用于高进给铣削和方肩铣削
    • 通过极限进给量和大切深深度可实现极高材料去除率
    • 提供两个和四个切削刃刀的可转位刀片
    • 可提供多种圆角

  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀


Residual material roughing

After roughing, in a second machining step, users machine the residual material, especially in corners and cavities, removing material as constantly as possible. Usually tools with corner radius or high-feed milling cutters are used. In some cases a ball cutter can be used to remove the residual material in corners.
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available

  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm


Pre-finishing

If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
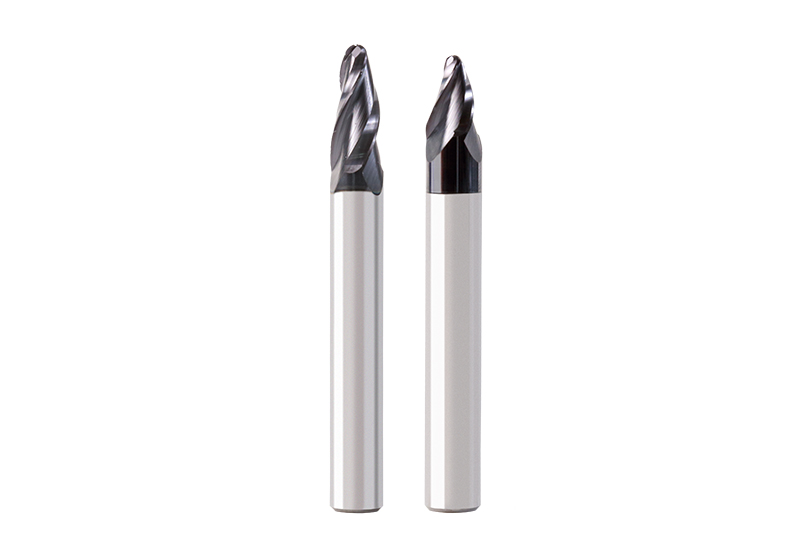
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • NeoMill®-HiFeed90

    90° corner/high-feed milling cutter
    • Universal tool system to ensure maximum productivity
    • Tool body with indexable inserts for high-feed and shoulder milling
    • Maximum rate of removal due to very high feed rates and large cutting depths
    • Double-edged and four-edged indexable inserts available
    • Large selection of corner radii available

  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm

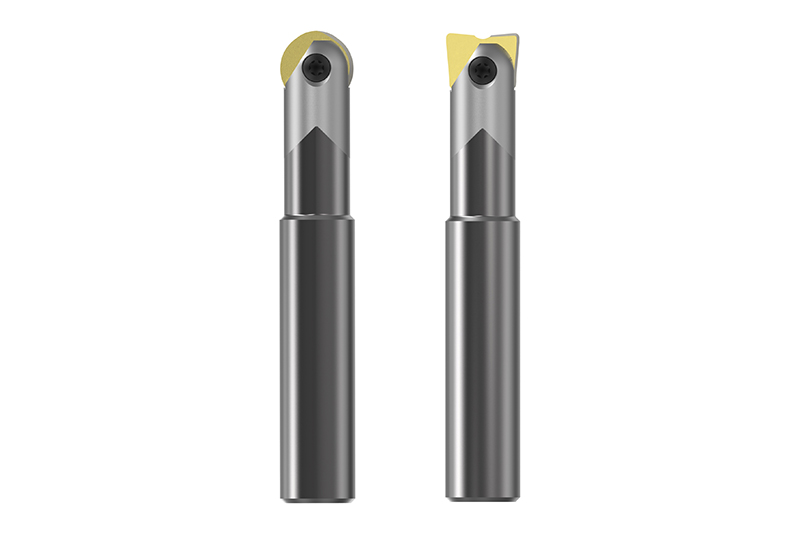
  • NeoMill®-3D-Ballnose

    Ball and toric end milling cutters
    • Universal milling system to ensure maximum productivity
    • A tool body with ball and toric plates for pre-finishing and finishing of hardened steel
    • Precise rotational tolerances
    • Available as shank and screw-in milling cutters

  • NeoMill®-3D-Torus

    Toric end milling cutter
    • For the highest requirements regarding precision and process reliability
    • Special tool body for toric plates with additional stabilisation of the cutting edge
    • Precise rotational tolerances
    • Different corner radii available

  • NeoMill®-3D-Finish

    Finishing milling cutters
    • Universal finishing tool for all common workpiece materials
    • Particularly wear-resistant and precisely manufactured indexable inserts
    • Axial and radial indexable wiper inserts to provide an excellent surface finish
    • Vibration-free finishing even at great depths


Wykańczanie


Frezowanie wykańczające usuwa pozostały nadmiar materiału, aby uzyskać ostateczny kształt. Po wstępnym frezowaniu wynosi on 0,05-0,1 mm w przypadku materiałów hartowanych lub 0,1-0,3 mm w przypadku materiałów miękkich. W zależności od ostatecznych konturów obrabianego przedmiotu, należy wybrać frezy kuliste i/lub narożne.
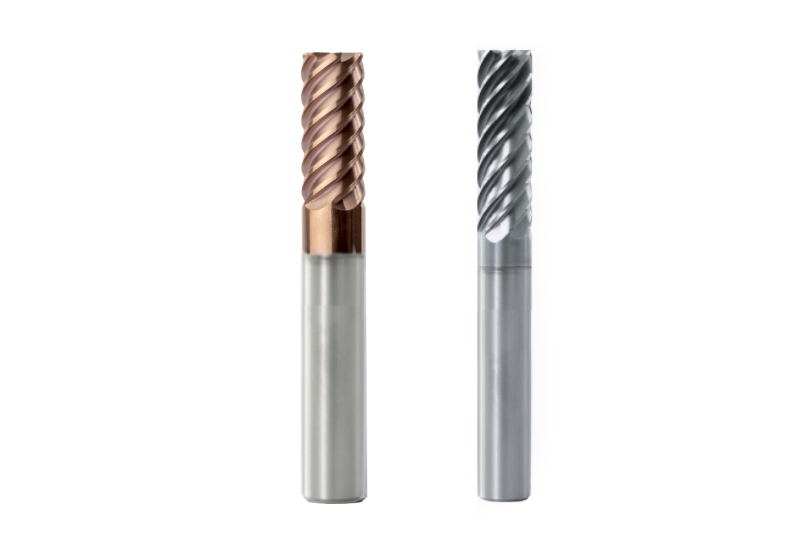
  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CS

    Frez krążkowy VHM
    • Frezowanie z dużym promieniem działania
    • Wykańczanie złożonych powierzchni o dowolnym kształcie i skomplikowanych geometrii obrabianych elementów
    • Krótki czas obróbki dzięki dużemu skokowi linii
    • Wysoka jakość powierzchni

  • Frezy wykończeniowe OptiMill®

    Frez wykończeniowy z węglika spiekanego
    • OptiMill®-Uni-HPC-Finish z=7 do wydajnego wykańczania stali
    • OptiMill®-Hardened-Finish do wykańczania elementów o twardości od 45 HRC
    • Duża średnica rdzenia zapewniająca najwyższą stabilność
    • Powłoka odporna na zużycie
    • Dostępne różne promienie krawędzi

  • NeoMill®-ISO-360

    Frezy z płytkami okrągłymi
    • Wstępne i wstępne wykańczanie konturów 3D
    • Optymalna dokładność konturu dzięki neutralnemu położeniu montażowemu płytek skrawających
    • Łagodne cięcie zapewniające obróbkę bez wibracji
    • Dostępne jako frezy nasadowe, z chwytem i wkręcane o średnicy od 10 do 160 mm

  • NeoMill®-3D-Ballnose

    Frezy kuliste i torusowe
    • Uniwersalny system frezowania zapewniający najwyższą wydajność
    • Jeden korpus z płytkami kulistymi i torusowymi do obróbki wstępnej i wykańczającej hartowanej stali
    • Precyzyjne tolerancje obrotowe
    • Dostępne jako frezy z chwytem i wkręcane

  • NeoMill®-3D-Torus

    Frez toroidalny
    • Do najwyższych wymagań w zakresie precyzji i bezpieczeństwa procesu
    • Specjalny korpus dla płytek toroidalnych z dodatkową stabilizacją krawędzi skrawającej
    • Precyzyjne tolerancje obrotowe
    • Dostępne różne promienie krawędzi

  • NeoMill®-3D-Finish

    Frez do wykańczania
    • Uniwersalne narzędzie do wykańczania wszystkich popularnych materiałów
    • Szczególnie odporne na zużycie i precyzyjnie wykonane płytki skrawające
    • Osiowe i promieniowe płytki skrawające typu wiper zapewniające doskonałą jakość powierzchni
    • Wykańczanie bez wibracji nawet przy dużych głębokościach


Frezowanie resztek materiału

Coraz bardziej złożone właściwości wytwarzanych form wymagają po obróbce wykańczającej frezowania pozostałego materiału, głównie w narożnikach. Do tego celu stosuje się zazwyczaj frezy kulkowe z węglika spiekanego.
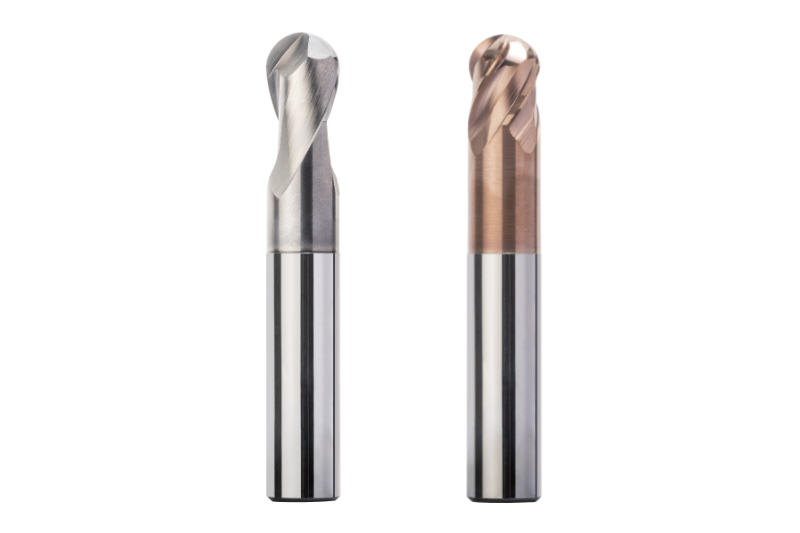
  • OptiMill®-3D-BN

    Frez kulisty VHM
    • Wysokoprecyzyjna obróbka konturów 3D
    • Wysokoprecyzyjne frezy o dużej dokładności promienia
    • Duży wybór do obróbki twardej i miękkiej stali
    • Warianty z=2 i z=4, z głębokością roboczą i bez
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy