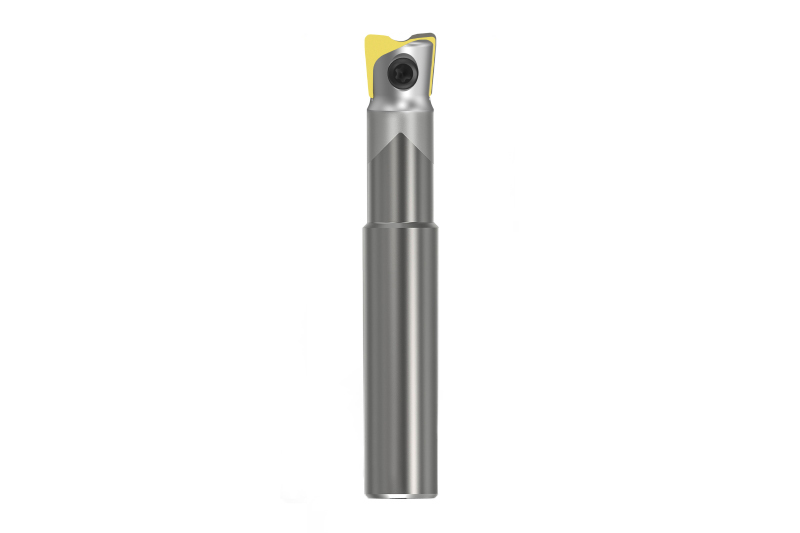
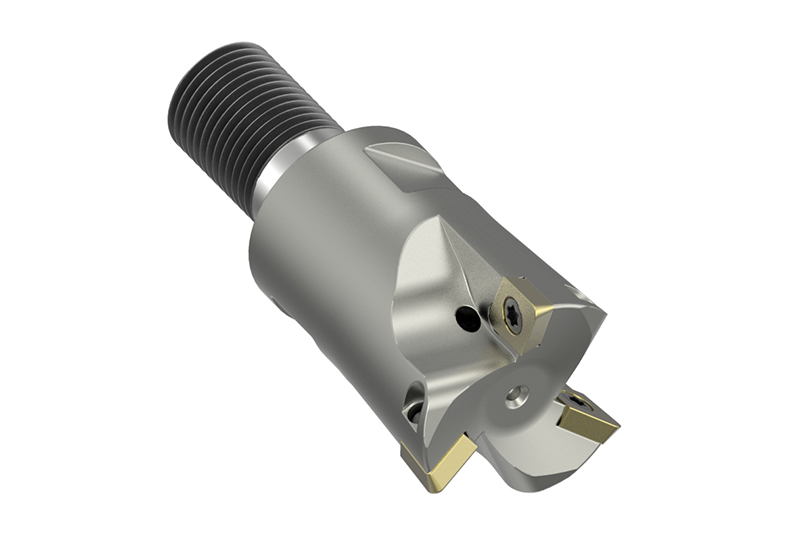
封闭型腔的加工

封闭型腔通常通过在Z平面上进行粗加工来产生。铣削时,通常选择通过斜坡开始加工。刀具的选择取决于墙壁的深度和要在组件上创建的起模斜度。具有模块化系统的MAPAL公司的广泛产品组合还包括大直径深型腔的加工。
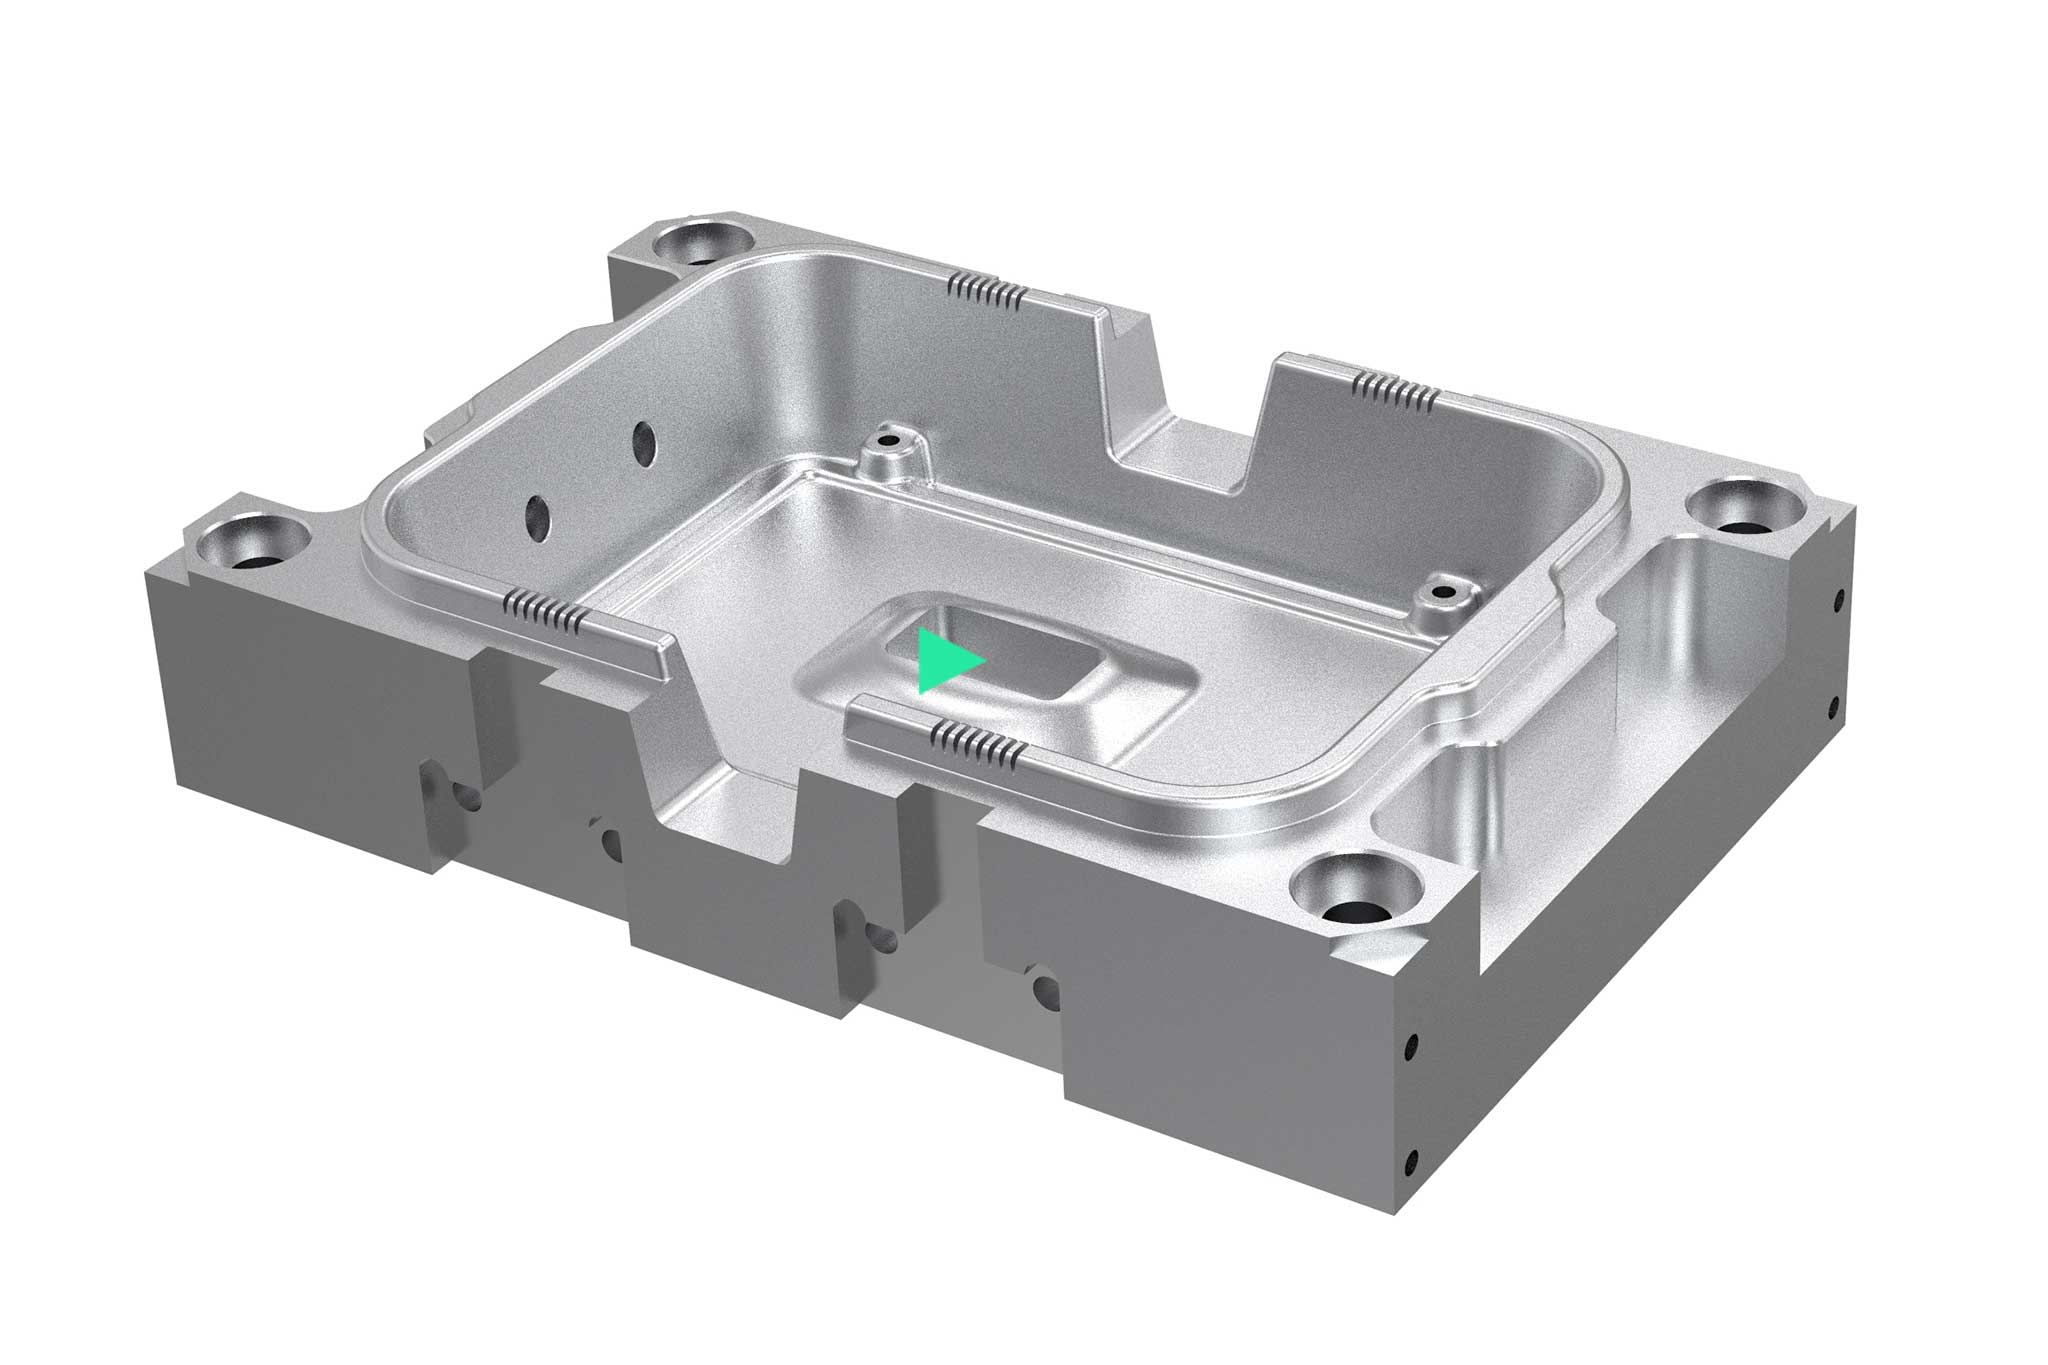
On a rendered example component, an operation is highlighted.

Ébauche

L'opération d'ébauche est responsable de la majeure partie du volume d’usinage. Des stratégies de fraisage spéciales, telles que l'usinage grande avance ou le fraisage trochoïdal, peuvent réduire la durée d'usinage et donc augmenter la rentabilité. Outre les outils à plaquettes amovibles et les fraises en carbure monobloc, des fraises hautes performances à géométrie d'ébauche spéciale sont utilisées.
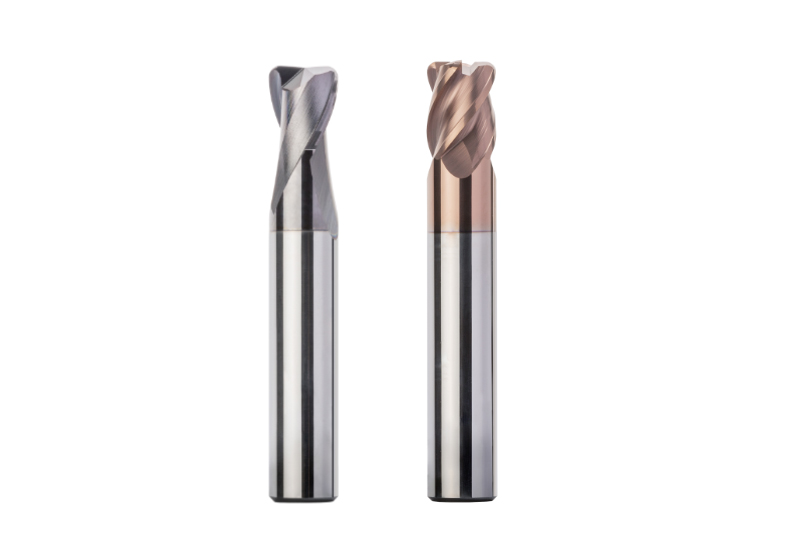
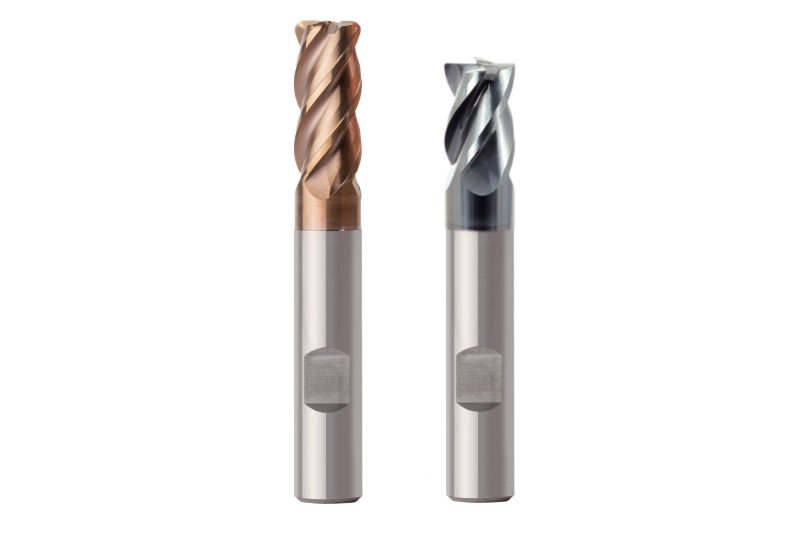
  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy

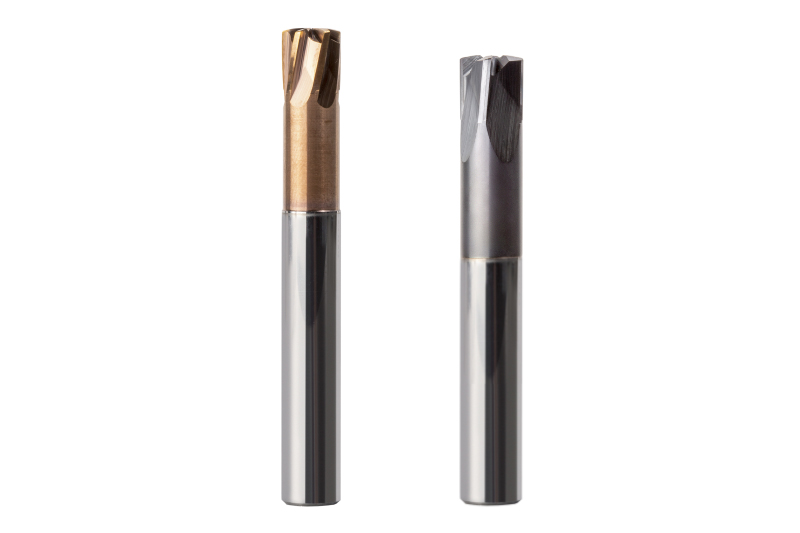
  • OptiMill®-3D-HF

    Frez do wysokich posuwów z węglika spiekanego
    • Idealny do obróbki z wysokimi posuwami, zapewniający dużą wydajność skrawania przy wysokim bezpieczeństwie procesu
    • Innowacyjna geometria czoła
    • Bardzo płynna praca
    • Dostępne różne liczby zębów

  • Frez do obróbki zgrubnej OptiMill®

    Frez do zgrubnej obróbki z węglika spiekanego
    • OptiMill®-Uni-HPC-Plus do uniwersalnej obróbki stali
    • OptiMill®-Hardened do zgrubnej obróbki elementów o twardości od 45 HRC
    • Doskonała trwałość narzędzia
    • Powłoka odporna na zużycie
    • Dostępne różne promienie krawędzi

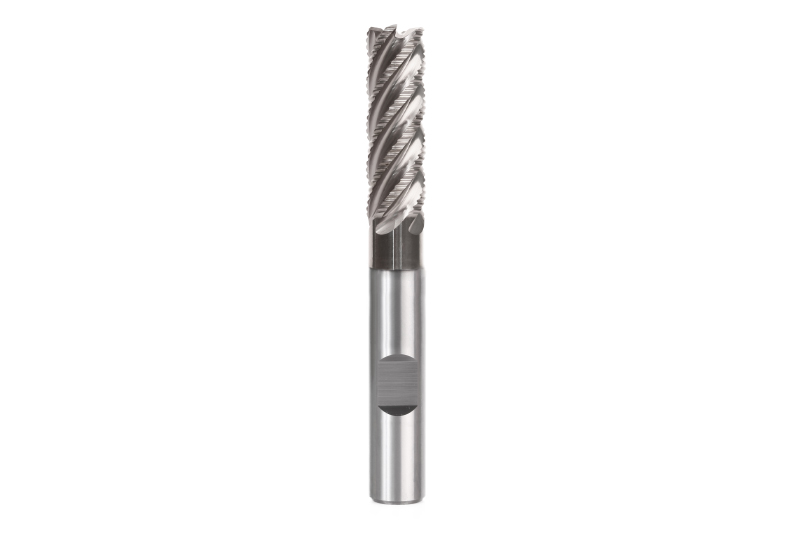
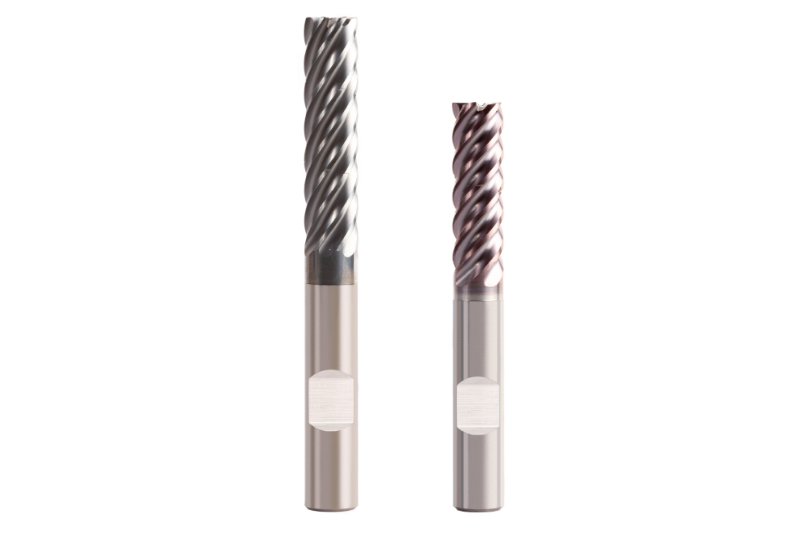
  • OptiMill®-Uni-Wave

    整体硬质合金粗加工铣刀
    • 用于高进给率粗加工的五刃滚花轮粗加工铣刀
    • 由于更高的进给速度,而实现很高的效率
    • 通过短而紧紧卷起的切屑实现最佳的切屑排出
    • 振动小,因此运行非常平稳

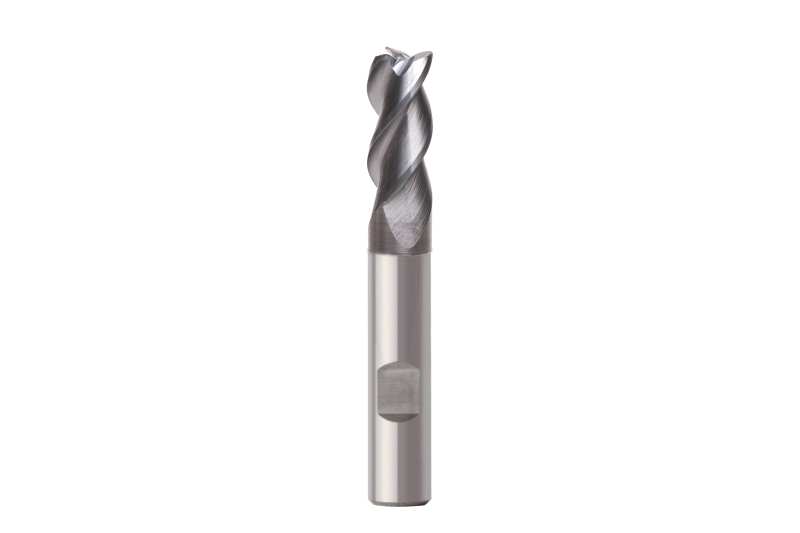
  • OptiMill®-Uni-HPC-Pocket

    整体硬质合金万能铣刀
    • 经济地制造型腔和孔
    • 带有集成钻头尖端的三刃铣刀 
    • 以高达 45°的倾斜度切入
    • 在材料中进行螺旋式铣削和切槽
    • 切深进刀率高达 2xD

  • OptiMill®-Tro

    整体硬质合金摆线铣刀
    • 在最高切除率的同时亦具有高表面质量
    • 用一把刀具进行粗加工和精加工
    • 切削深度可高达 5xD
    • 保护机床主轴和延长的使用寿命
    • 断屑槽用于实现最佳切屑控制

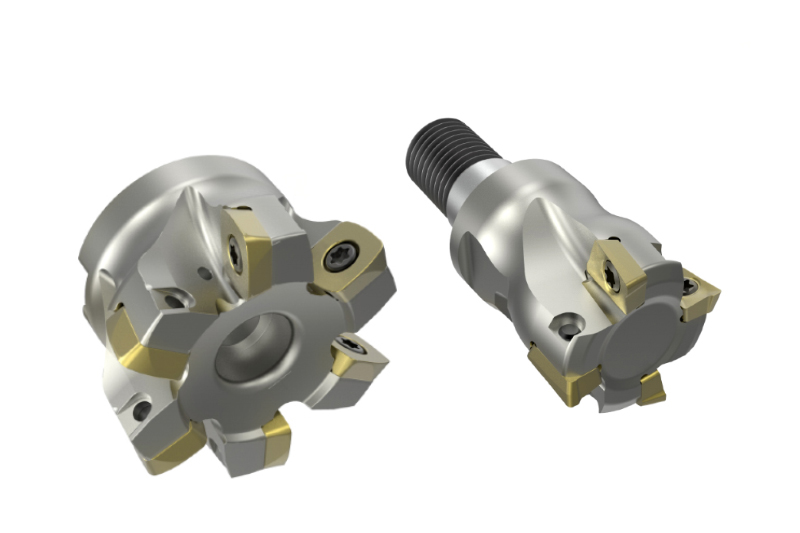
  • NeoMill®-HiFeed90

    90°方肩/高进给铣刀
    • 提供极高生产率的通用刀具系统
    • 带有可转位刀片的基体,用于高进给铣削和方肩铣削
    • 通过极限进给量和大切深深度可实现极高材料去除率
    • 提供两个和四个切削刃刀的可转位刀片
    • 可提供多种圆角

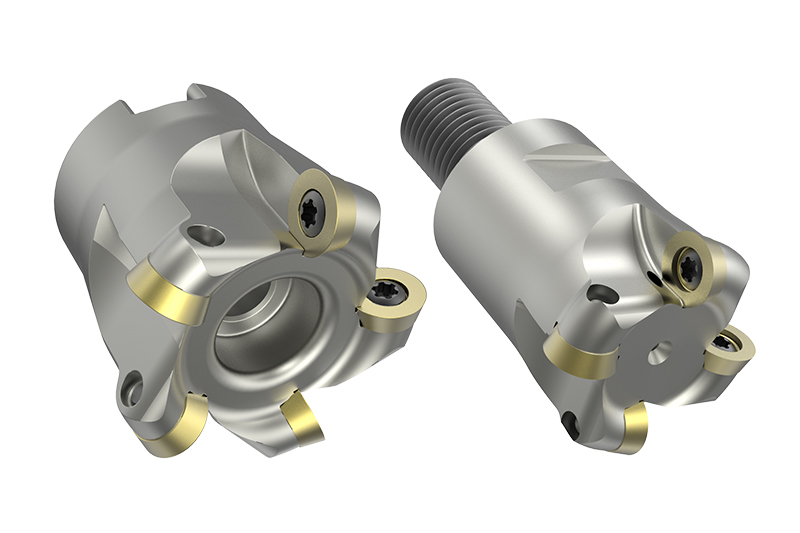
  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀


粗加工剩余材料

粗加工后,在第二个加工步骤中,用户对剩余材料进行加工,特别是在圆角和型腔中,使其加工余量尽可能恒定。通常使用具有圆角的刀具或高进给铣刀。如有必要,球形铣刀也可以去除角落中的残留材料。
  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-HF

    整体硬质合金高进给铣刀
    • 具有完美的高切除率和工艺可靠性的快进给铣刀
    • 创新端面几何形状
    • 运行非常平稳
    • 有不同齿数可用


半精加工

对尺寸精度和表面质量要求较高时,建议在精加工前进行半精加工。通过半精加工,加工接近最终的形状轮廓。目的是获得尽可能恒定的残余材料,以实现对表面质量要求高的快速精加工。粗加工后的加工余量对于淬硬材料约为 0.5-1 mm,对于软质材料约为 0.03-0.5 mm。在半精加工后,淬硬材料的恒定加工余量为 0.05-0.1 mm,软质材料为 0.1-0.3 mm。
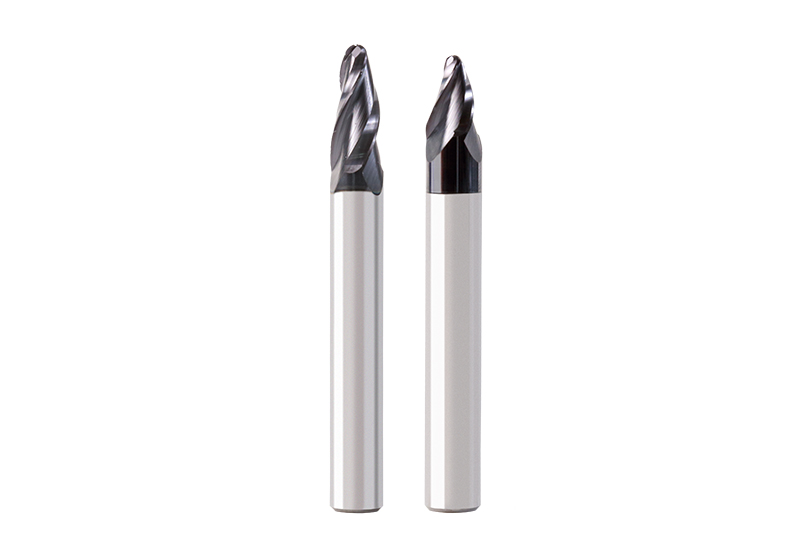
  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-CS

    整体硬质合金圆弧铣刀
    • 大圆弧铣削
    • 复杂自由曲面和复杂工件几何形状的精加工
    • 由于是大圆弧,进给快,加工时间能缩短
    • 高表面质量

  • OptiMill®-Uni-HPC-Pocket

    整体硬质合金万能铣刀
    • 经济地制造型腔和孔
    • 带有集成钻头尖端的三刃铣刀 
    • 以高达 45°的倾斜度切入
    • 在材料中进行螺旋式铣削和切槽
    • 切深进刀率高达 2xD

  • NeoMill®-HiFeed90

    90°方肩/高进给铣刀
    • 提供极高生产率的通用刀具系统
    • 带有可转位刀片的基体,用于高进给铣削和方肩铣削
    • 通过极限进给量和大切深深度可实现极高材料去除率
    • 提供两个和四个切削刃刀的可转位刀片
    • 可提供多种圆角

  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀

  • NeoMill®-3D-Ballnose

    球形铣刀和圆环铣刀
    • 通用铣削系统可实现最高生产率
    • 带有球面和圆环板的基体,用于半精加工和精加工淬硬钢
    • 精确的转动公差
    • 可提供立铣刀和旋入式铣刀

  • NeoMill®-3D-Torus

    圆环铣刀
    • 满足对精度和工艺可靠性的最高要求
    • 用于圆环板的特殊基体,具有附加的切削刃稳定性
    • 精确的转动公差
    • 可提供不同的圆角

  • NeoMill®-3D-Finish

    精加工铣刀
    • 适用于所有常见材料的通用精加工刀具
    • 特别耐磨且制造精密的可转位刀片
    • 轴向和径向修光刃(Wiper)可转位刀片可实现极高表面质量
    • 在深度很深的情况下,可实现无振动精加工


Finishing

The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.
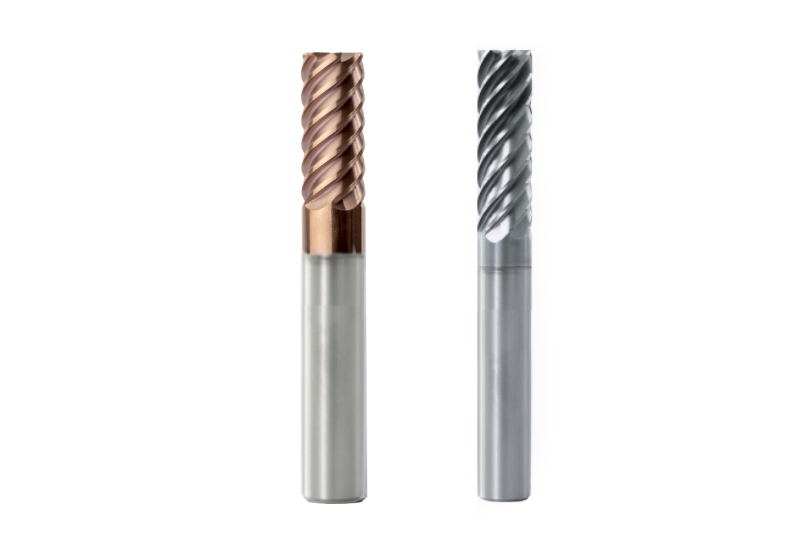
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • OptiMill® finishing milling cutter

    Solid carbide finishing milling cutters
    • OptiMill®-Uni-HPC-Finish z=7 for the efficient finishing of steel
    • OptiMill®-Hardened-Finish for finishing of parts with a hardness from 45 HRC
    • Large core diameter for maximum stability
    • Wear-resistant coating
    • Different corner radii available

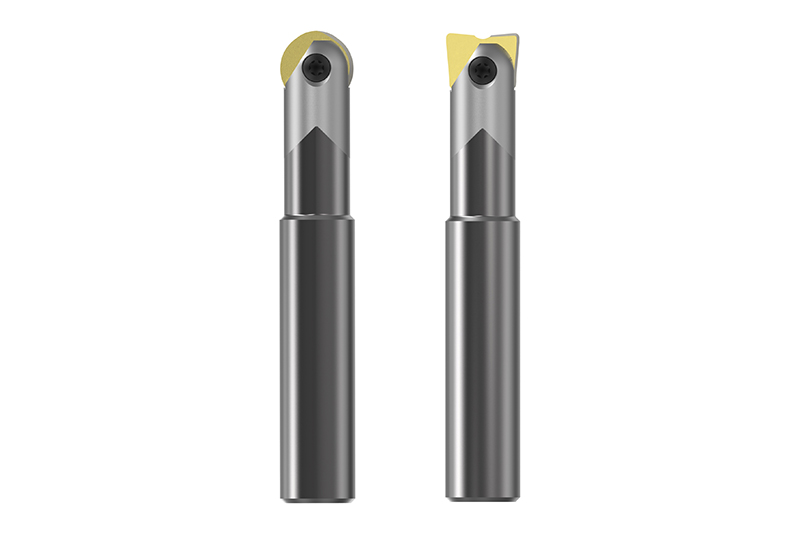
  • NeoMill®-3D-Ballnose

    Ball and toric end milling cutters
    • Universal milling system to ensure maximum productivity
    • A tool body with ball and toric plates for pre-finishing and finishing of hardened steel
    • Precise rotational tolerances
    • Available as shank and screw-in milling cutters

  • NeoMill®-3D-Torus

    Toric end milling cutter
    • For the highest requirements regarding precision and process reliability
    • Special tool body for toric plates with additional stabilisation of the cutting edge
    • Precise rotational tolerances
    • Different corner radii available

  • NeoMill®-3D-Finish

    Finishing milling cutters
    • Universal finishing tool for all common workpiece materials
    • Particularly wear-resistant and precisely manufactured indexable inserts
    • Axial and radial indexable wiper inserts to provide an excellent surface finish
    • Vibration-free finishing even at great depths


Frezowanie resztek materiału

Coraz bardziej złożone właściwości wytwarzanych form wymagają po obróbce wykańczającej frezowania pozostałego materiału, głównie w narożnikach. Do tego celu stosuje się zazwyczaj frezy kulkowe z węglika spiekanego.
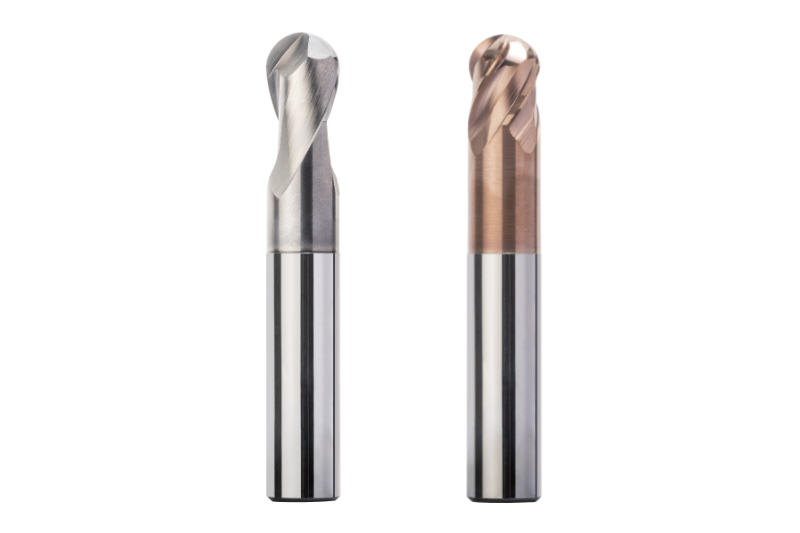
  • OptiMill®-3D-BN

    Frez kulisty VHM
    • Wysokoprecyzyjna obróbka konturów 3D
    • Wysokoprecyzyjne frezy o dużej dokładności promienia
    • Duży wybór do obróbki twardej i miękkiej stali
    • Warianty z=2 i z=4, z głębokością roboczą i bez
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy