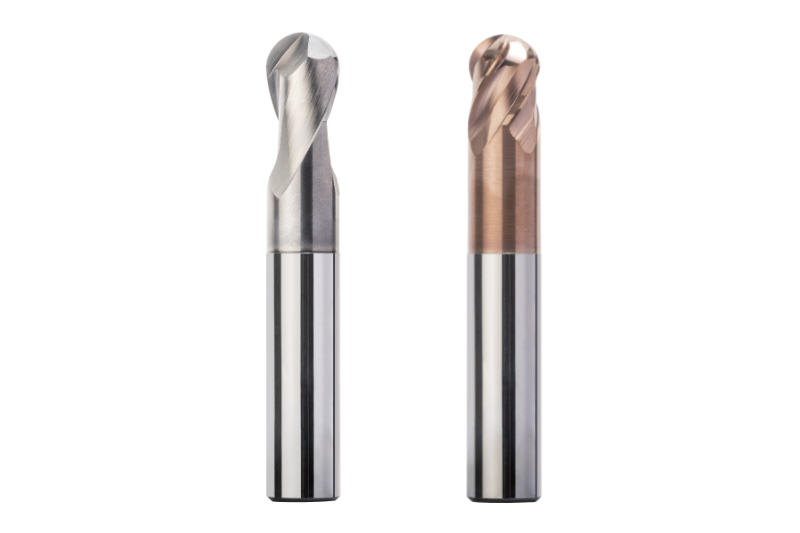
Application fraises hélicoïdales
L'un des principaux objectifs des opérations de fraisage est de réduire la durée d'usinage. Avec des géométries d'outils spécifiques pour l'usinage de poches fermées et rondes, on parvient souvent à éliminer le processus de pré-perçage. Le fraisage hélicoïdal consiste à programmer des parcours avec des entrées hélicoïdales adaptées aux dimensions des poches.
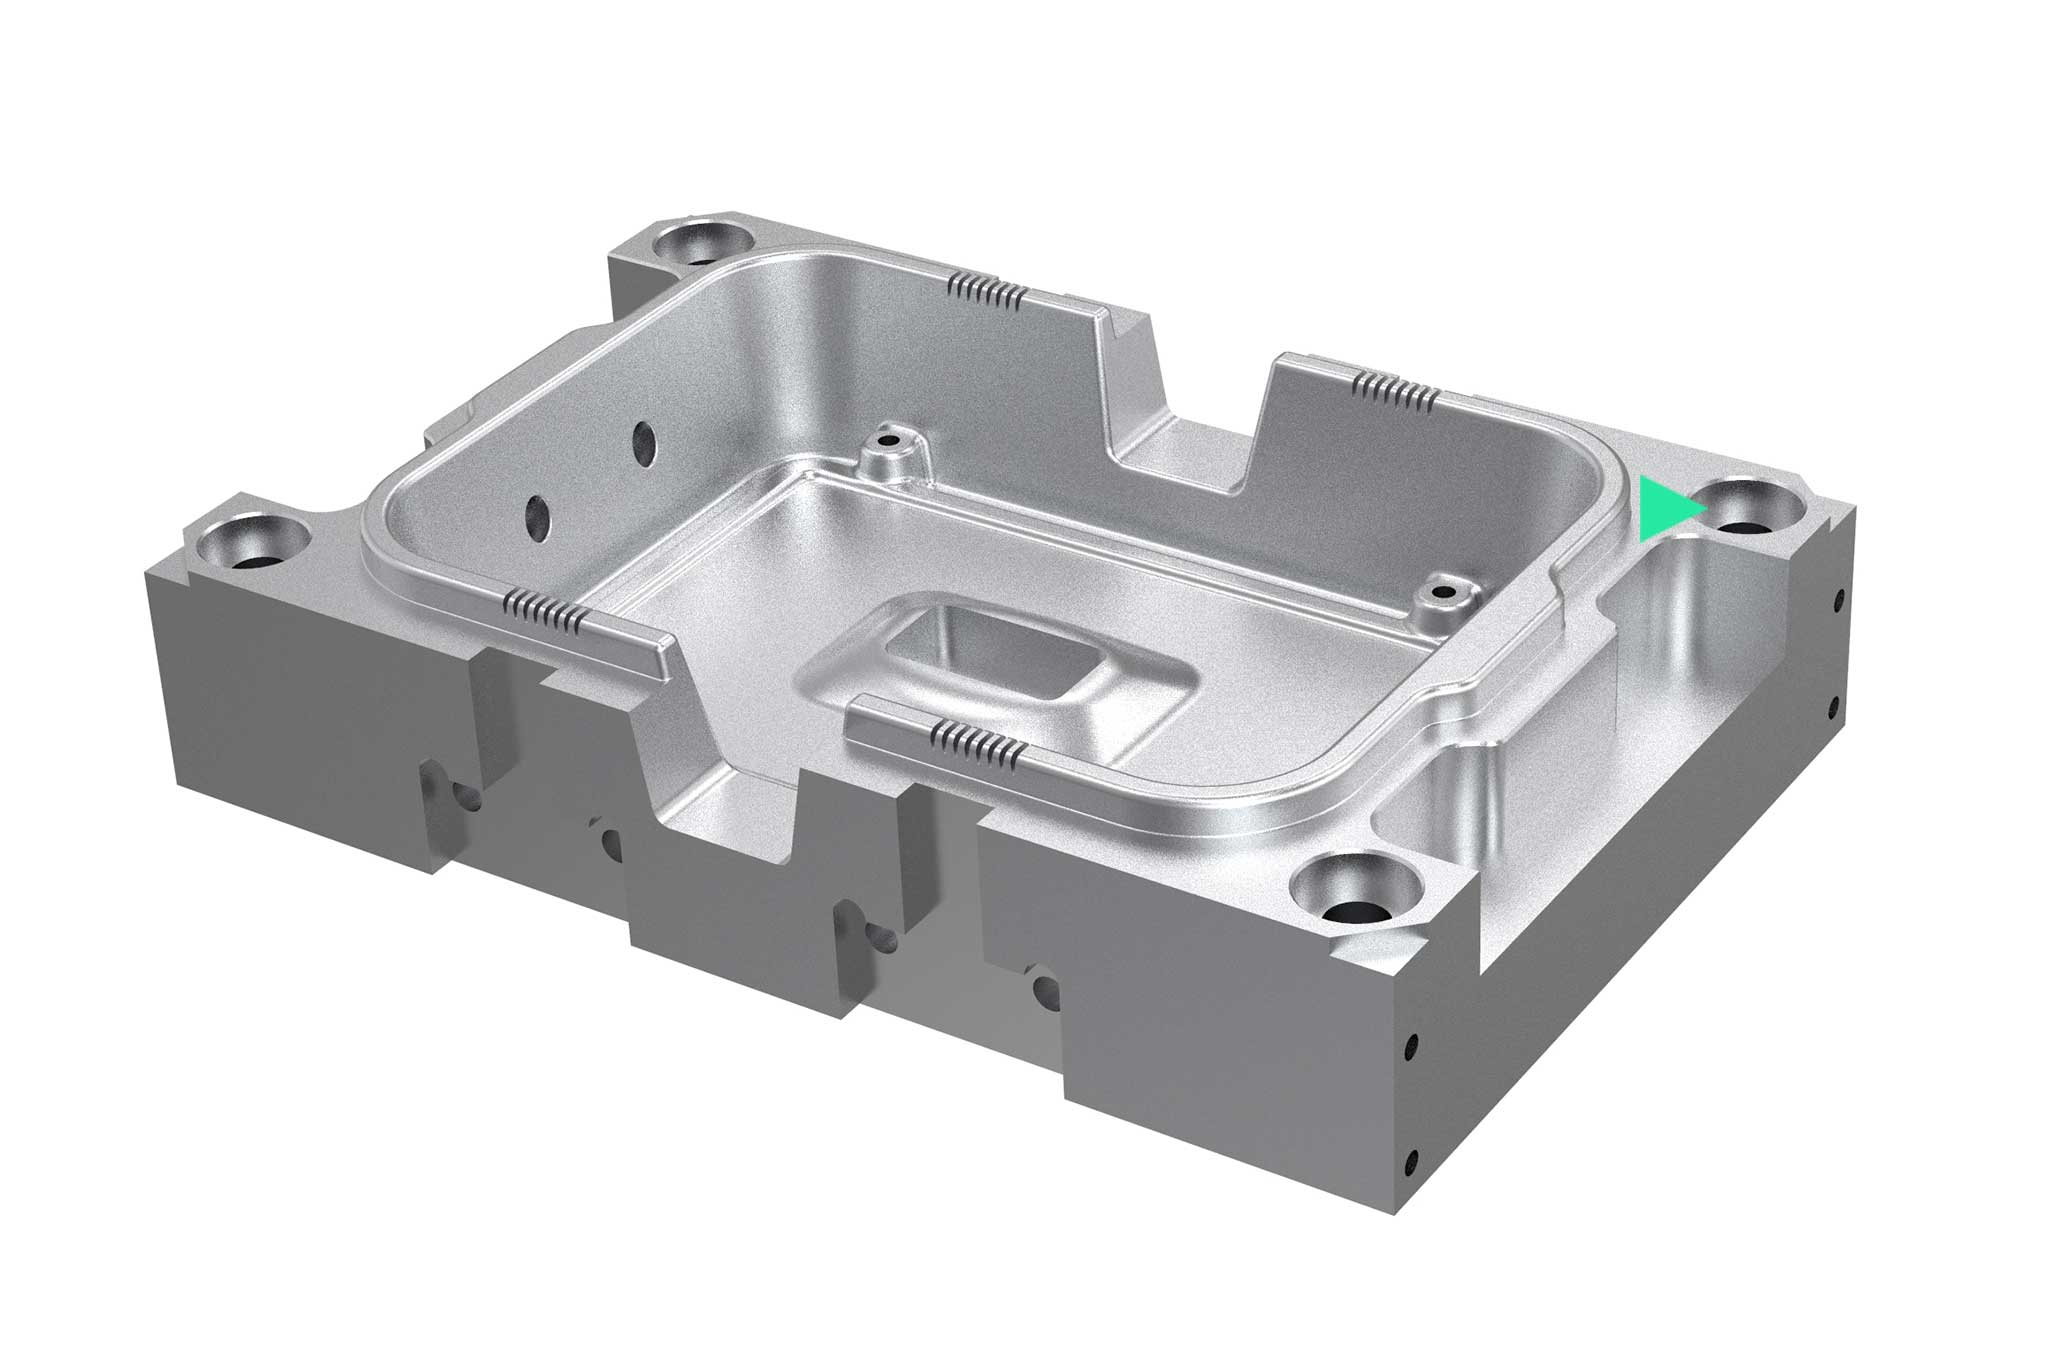
Aperçu des outils pour les étapes d'usinage suivantes :
Ébauche
L'opération d'ébauche est responsable de la majeure partie du volume d’usinage. Des stratégies de fraisage spéciales, telles que l'usinage grande avance ou le fraisage trochoïdal, peuvent réduire la durée d'usinage et donc augmenter la rentabilité. Outre les outils à plaquettes amovibles et les fraises en carbure monobloc, des fraises hautes performances à géométrie d'ébauche spéciale sont utilisées.
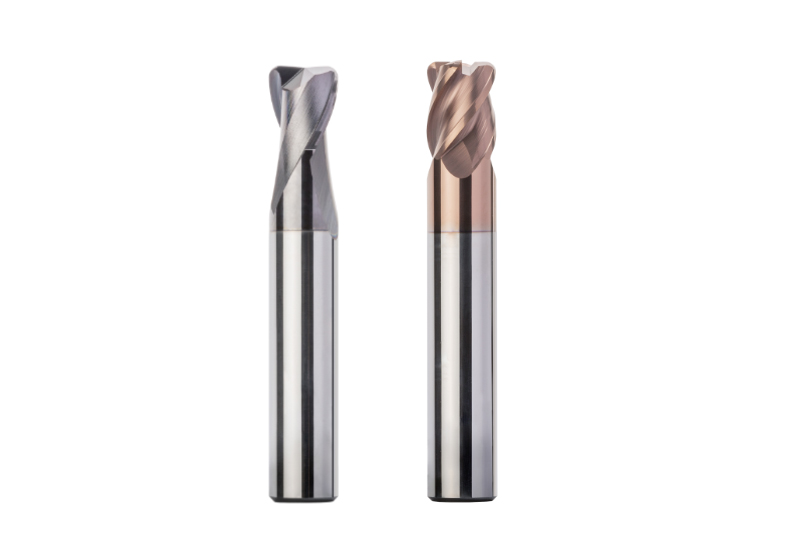
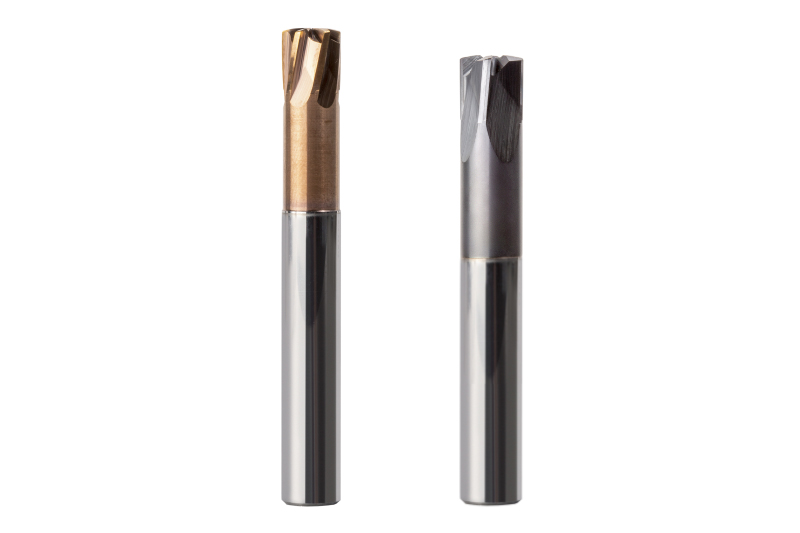
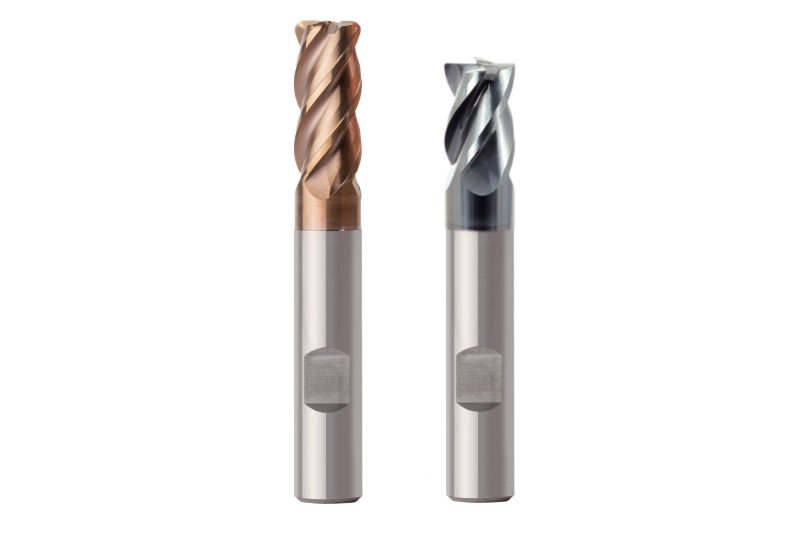
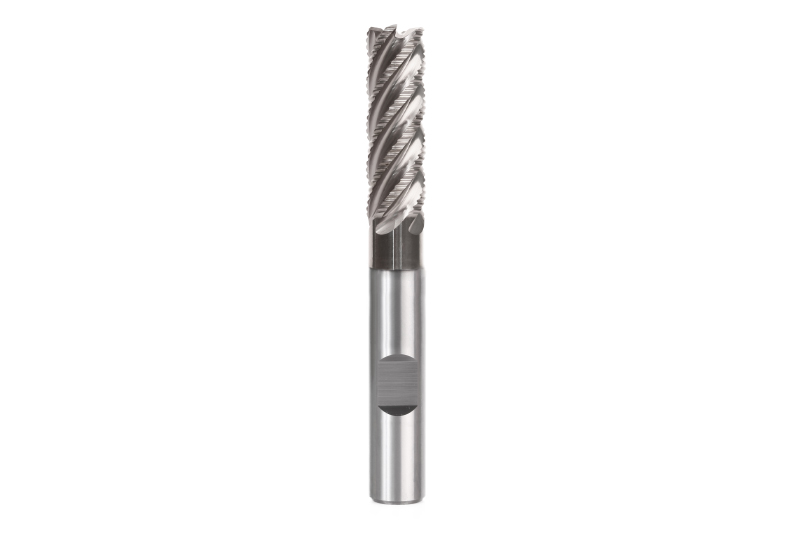
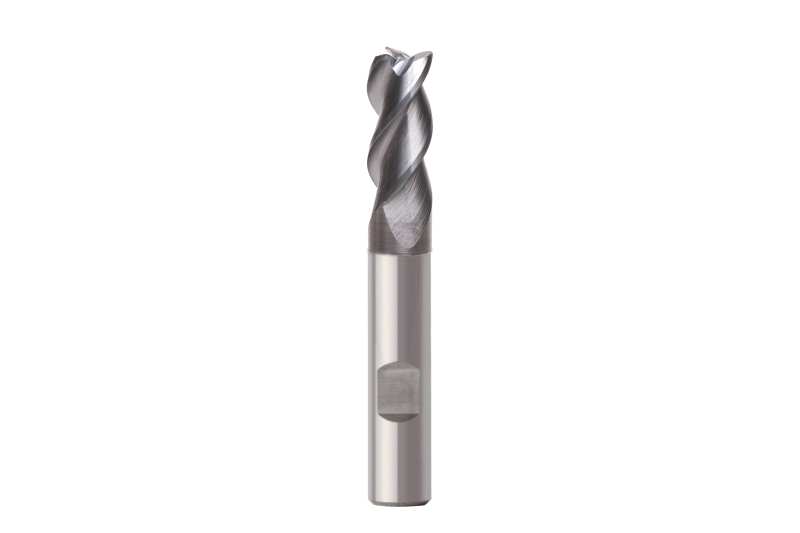
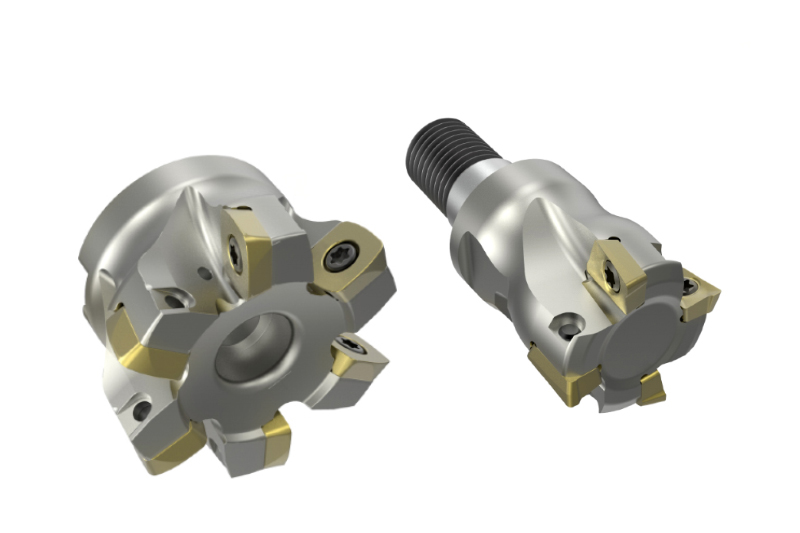
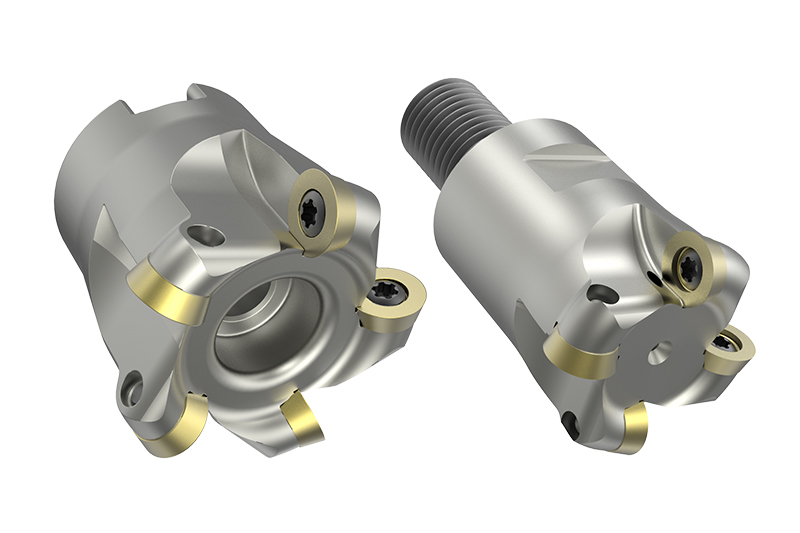
Ébaucher la matière résiduelle
Après l'ébauche, les utilisateurs effectuent une deuxième étape d'usinage sur la matière résiduelle, en particulier dans les coins et les cavités, afin d'obtenir une surépaisseur aussi constante que possible. En règle générale, on utilise des outils à rayon d'angle ou des fraises à grande avance. Si nécessaire, une fraise sphérique peut également éliminer la matière résiduelle dans les coins.
Semi-finition
Lorsque les exigences en matière de précision dimensionnelle et de qualité de surface sont élevées, il est recommandé de procéder à une semi-finition avant la finition. Avec la semi-finition, l'usinage se rapproche du profil de moule final. L'objectif est d'obtenir une matière résiduelle aussi constante que possible afin de permettre une finition rapide avec des exigences élevées en termes de qualité de surface. La surépaisseur après l'ébauche est d'environ 0,5-1 mm pour les matériaux trempés et 0,03-0,5 mm pour les matériaux tendres. Après la semi-finition, les surépaisseurs constantes sont de 0,05-0,1 mm pour les matériaux trempés et de 0,1-0,3 mm pour les matériaux tendres.
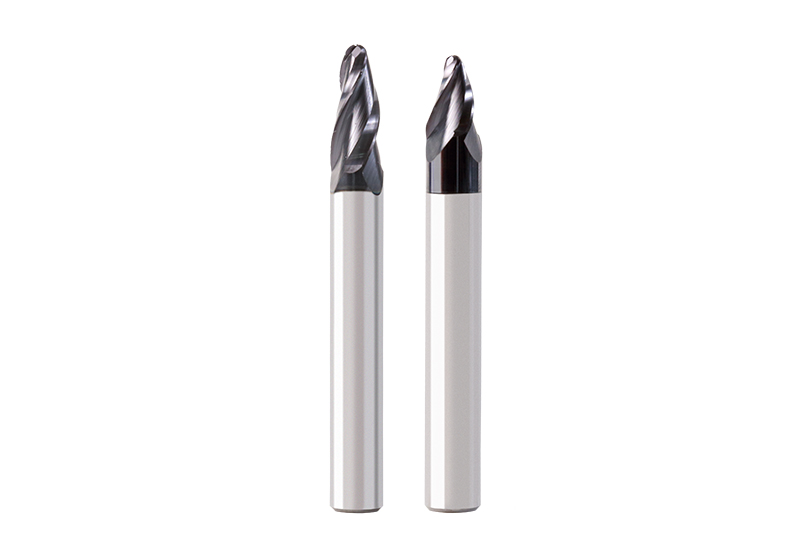
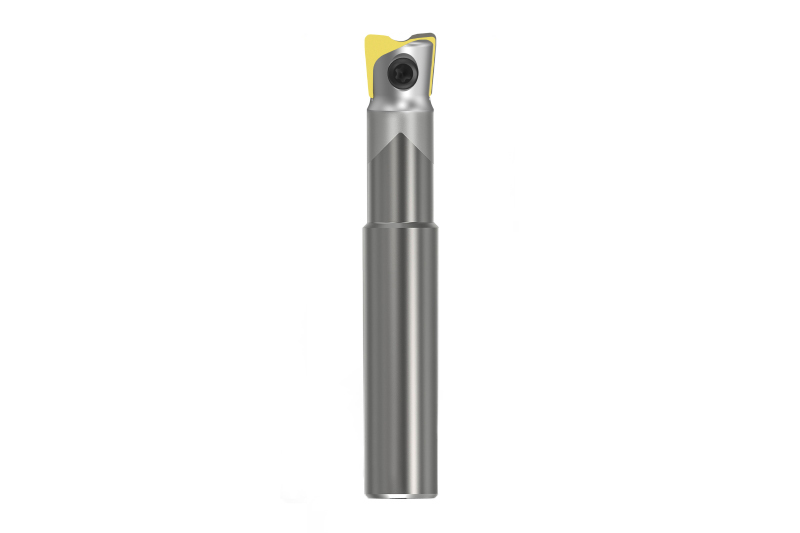
Finishing
The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.