Napędy elektryczne

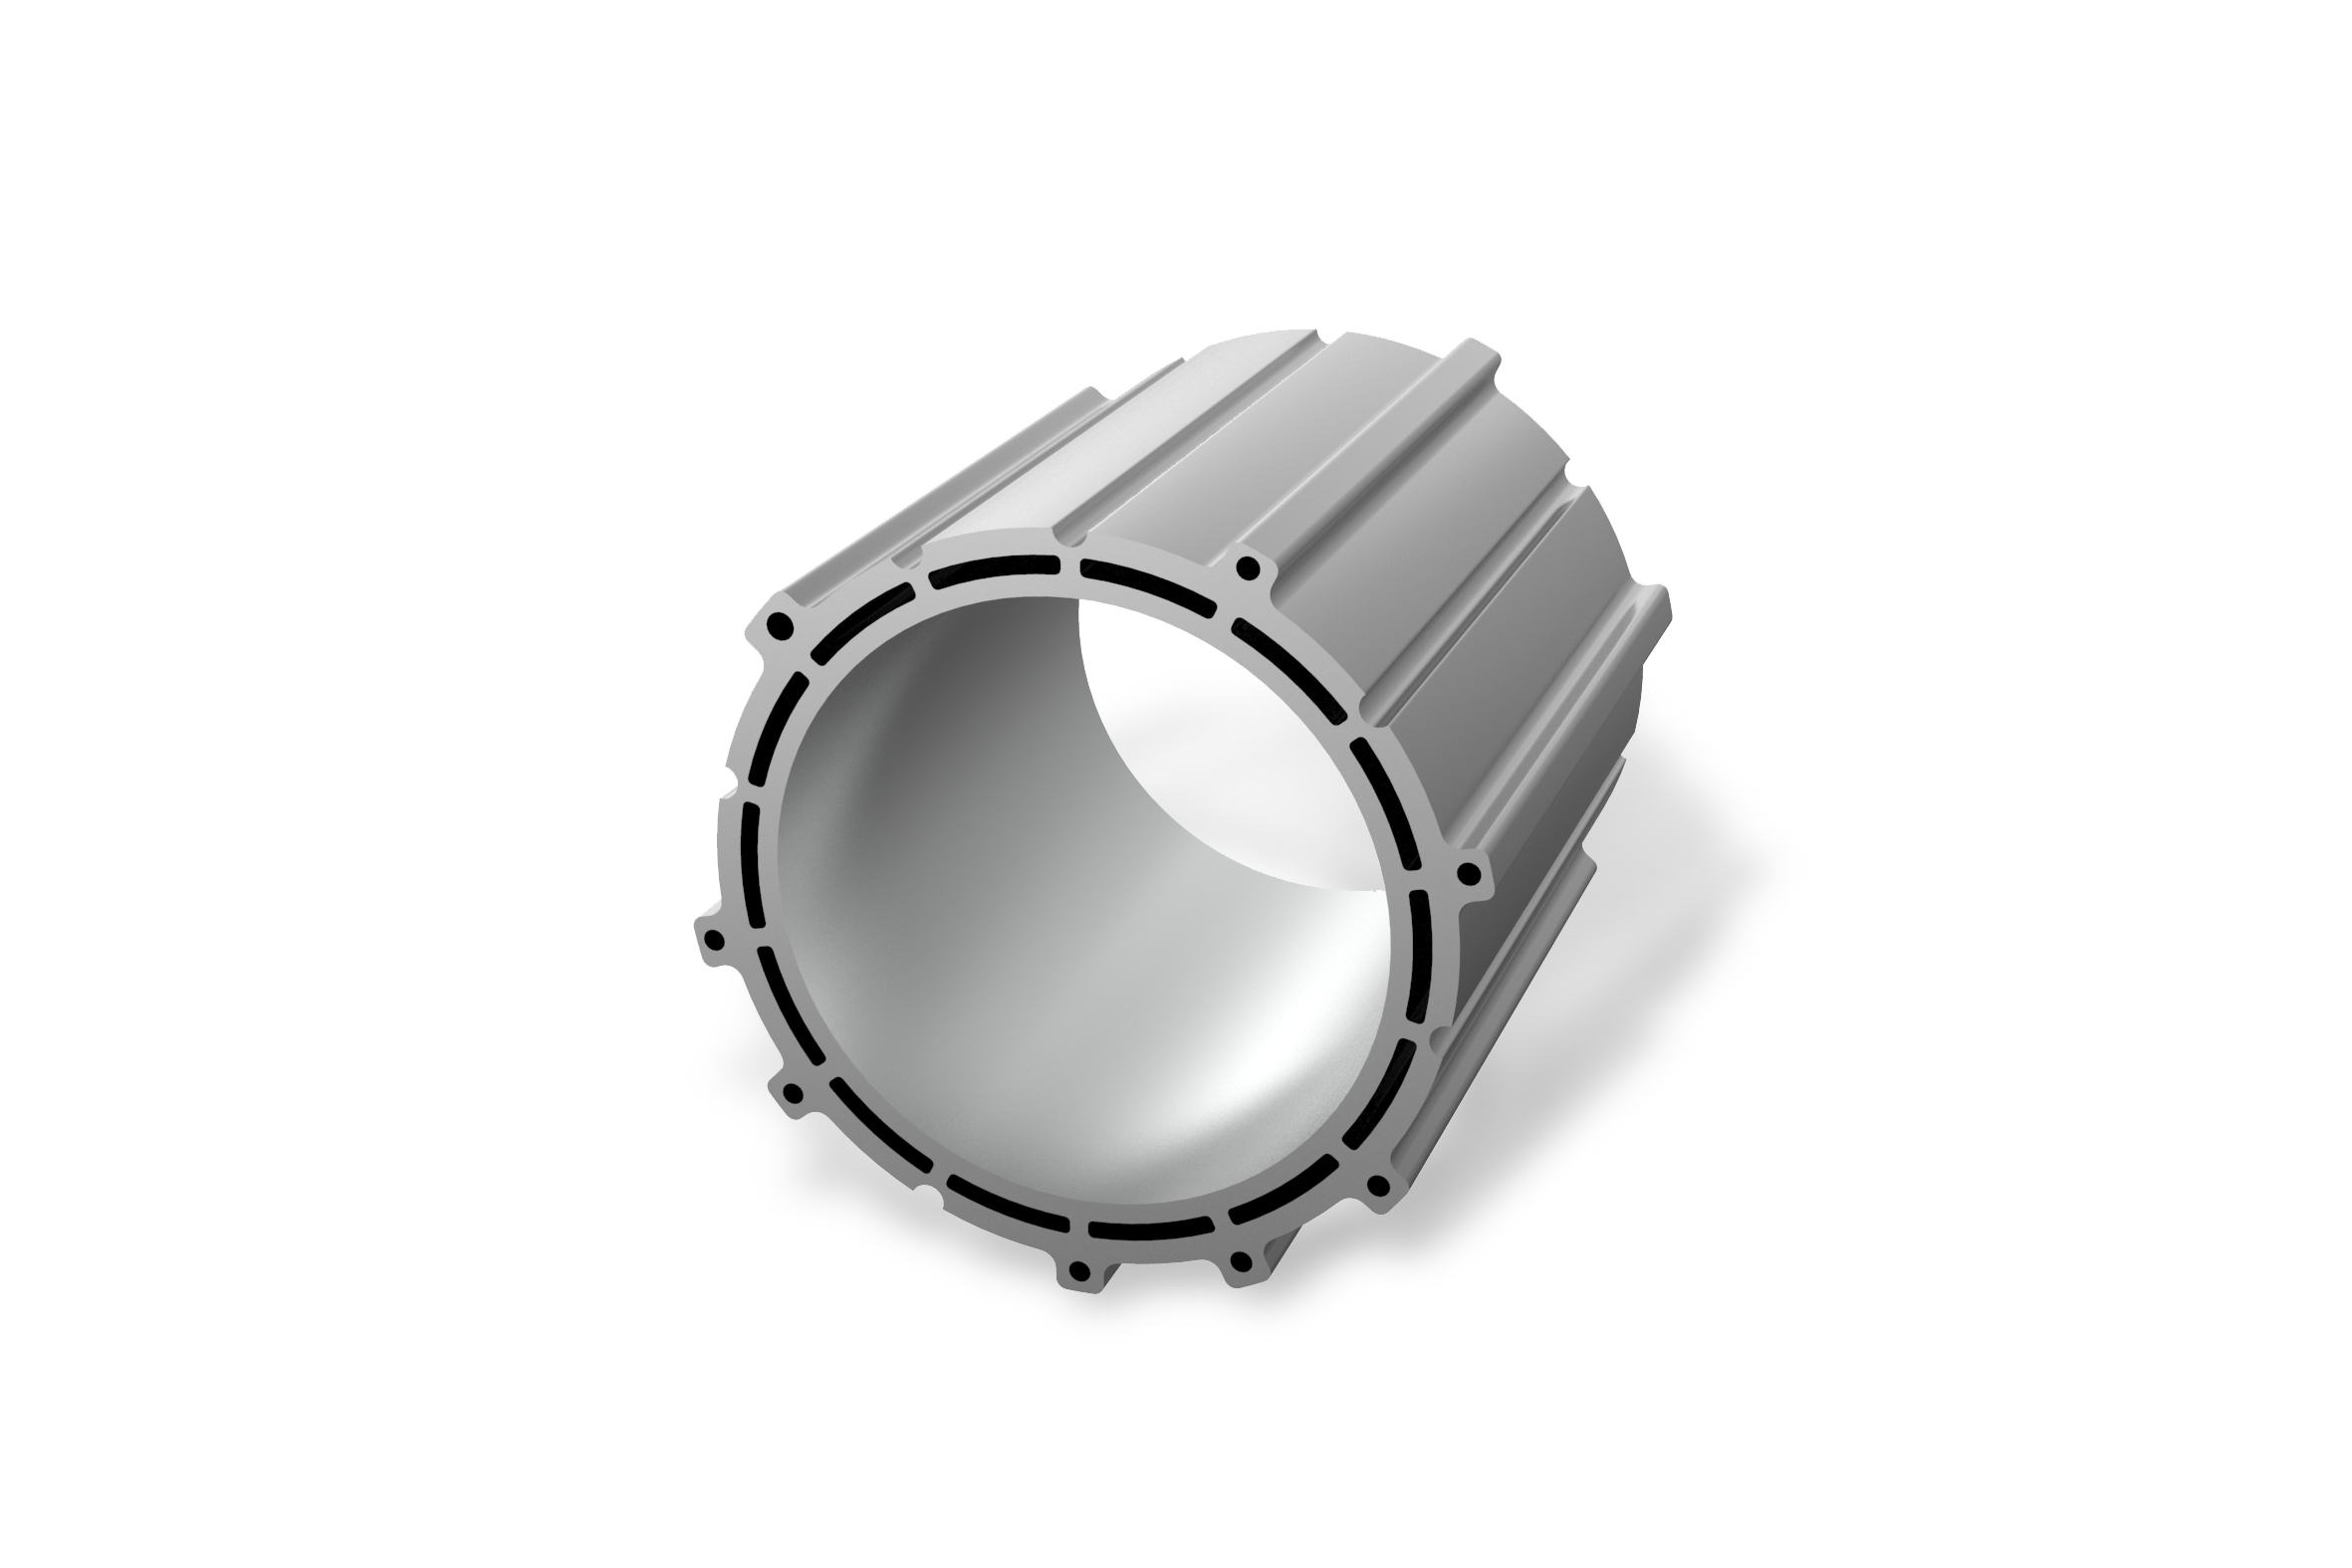
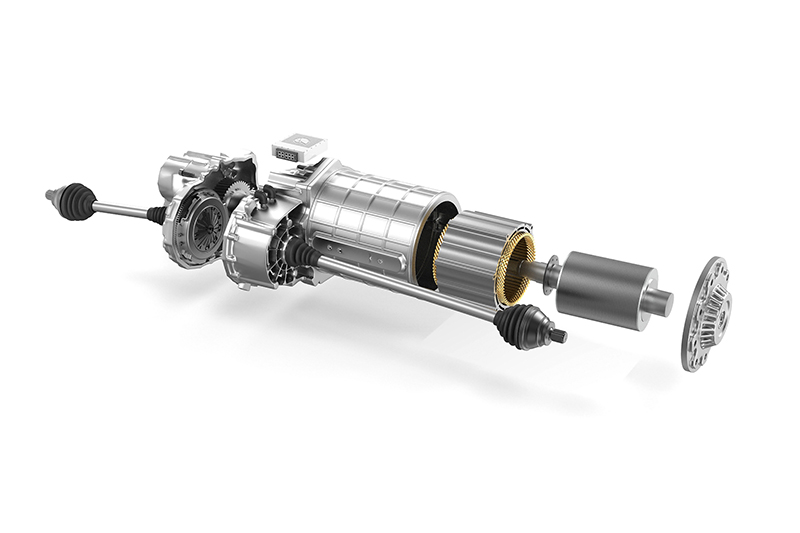
Producenci samochodów i dostawcy stoją przed nowymi wyzwaniami w zakresie komponentów do silników elektrycznych. Jak duże są one, pokazuje przykład obudowy silnika elektrycznego: w porównaniu z obudową przekładni musi ona być produkowana z zachowaniem znacznie węższych tolerancji, ponieważ dokładność ma decydujący wpływ na sprawność silnika elektrycznego.Ponadto obudowa silnika elektrycznego ma zazwyczaj znacznie cieńsze ścianki niż obudowa przekładni ze względu na swoją specjalną konstrukcję, np. zintegrowane kanały chłodzące. W niektórych z tych obudów wciskane są ponadto tuleje łożyskowe ze stali. Specjalne osłony ochronne w narzędziu zapewniają, że podczas obróbki wióry stalowe nie mają kontaktu z powierzchniami aluminiowymi i nie powodują ich uszkodzenia.

Wymagania dotyczące obróbki skrawaniem i cechy różnych rodzajów obudów
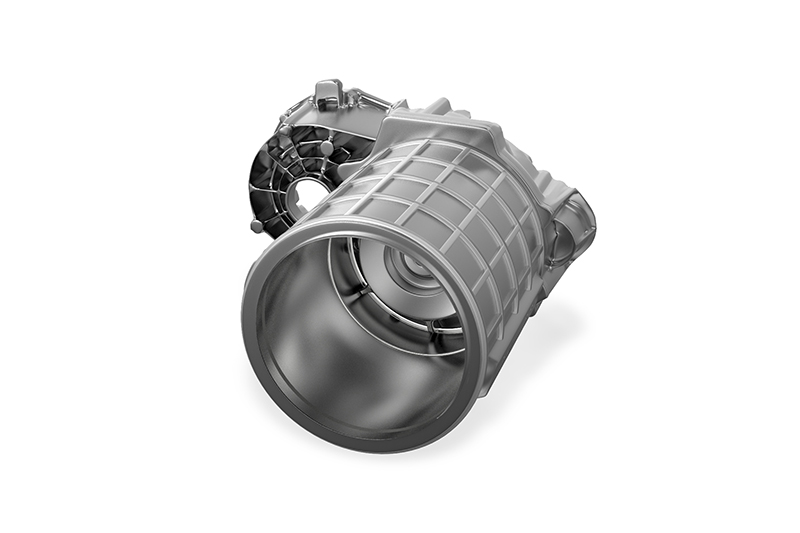

Podstawowa procedura obróbki obudów stojana

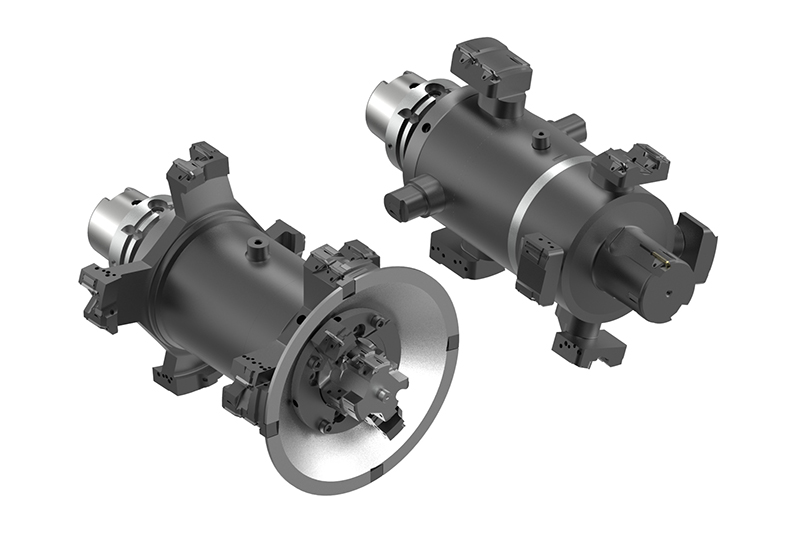
Proces obróbki oraz narzędzia są dobierane indywidualnie w zależności od sytuacji wymiarowej, parku maszynowego i mocowania. W ten sposób siły skrawania działające na element są ograniczane do minimum. Obróbka otworu stojana dzieli się na trzy etapy: obróbkę wstępną, obróbkę półwykończeniową i obróbkę wykończeniową.
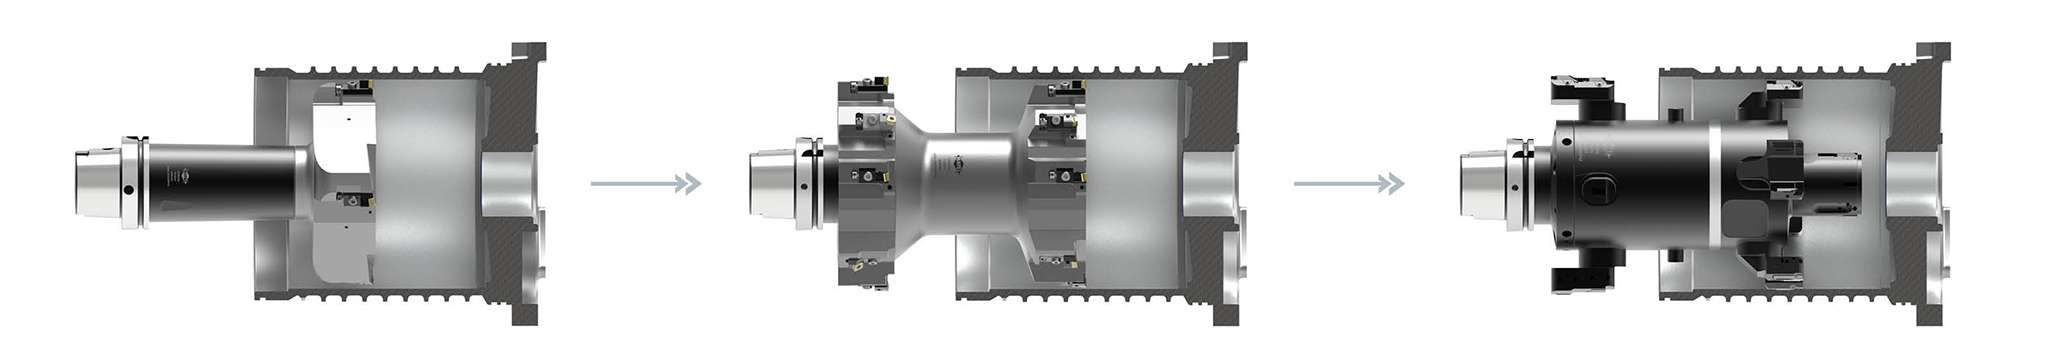
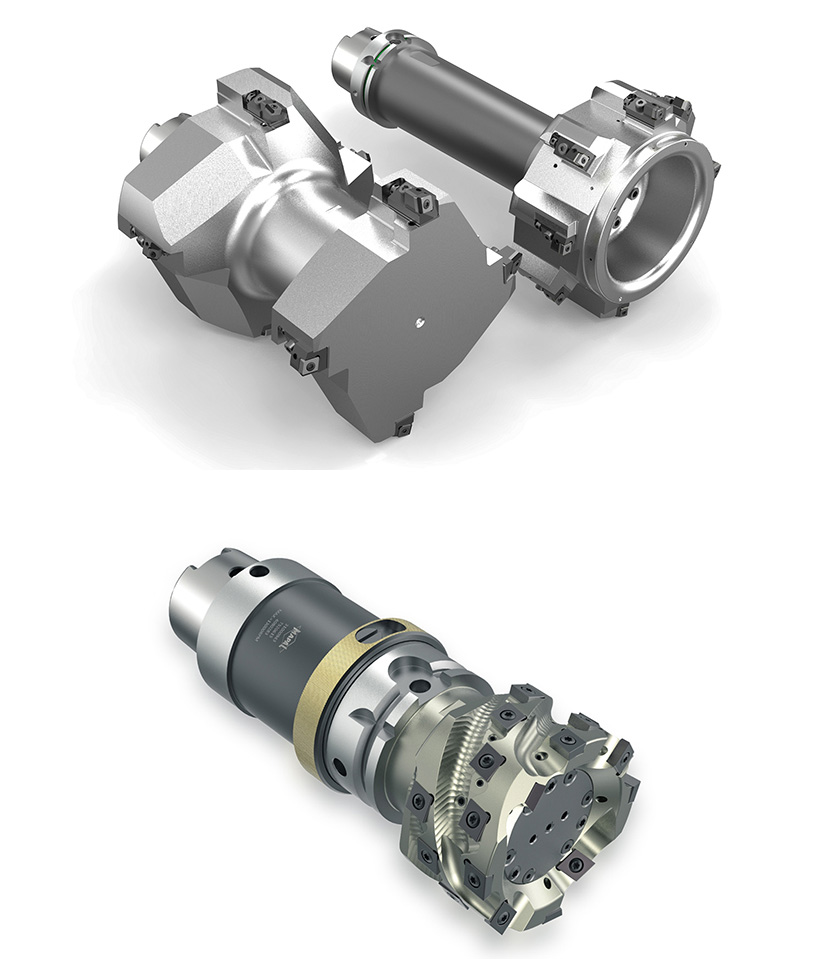
Basic procedure for machining of stator housings
Stator housing external machining

Usinagem externa de carcaças de estator
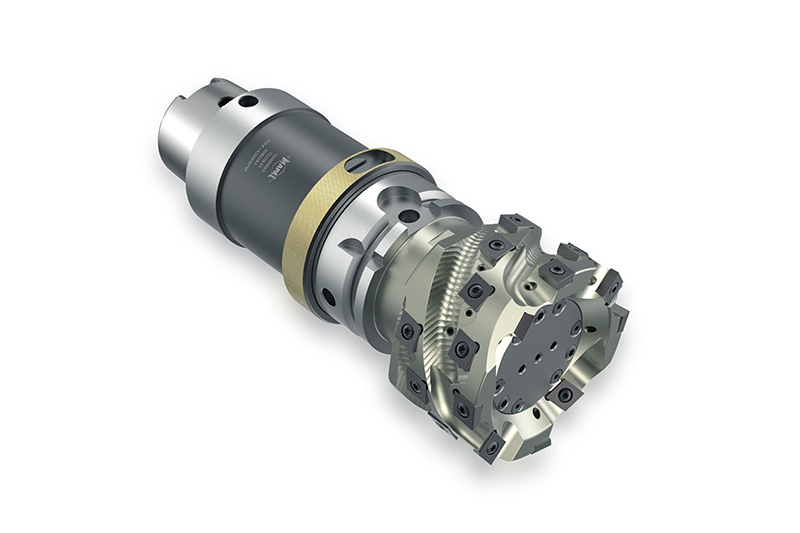
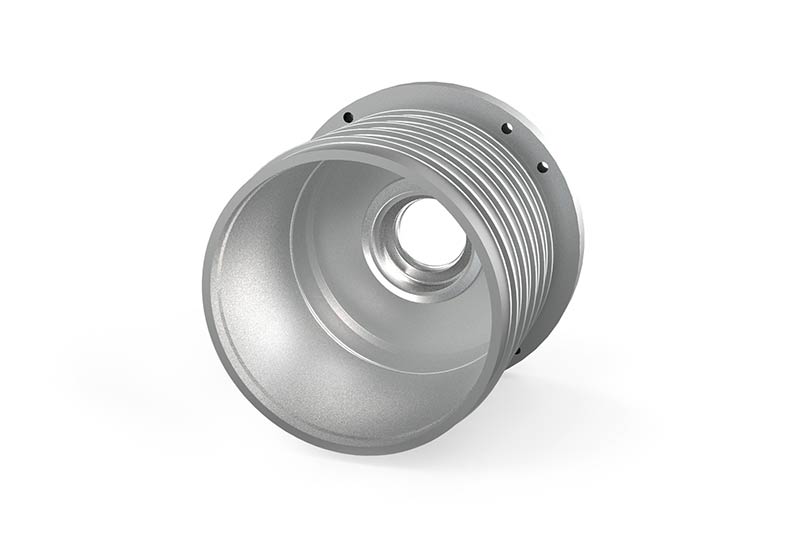
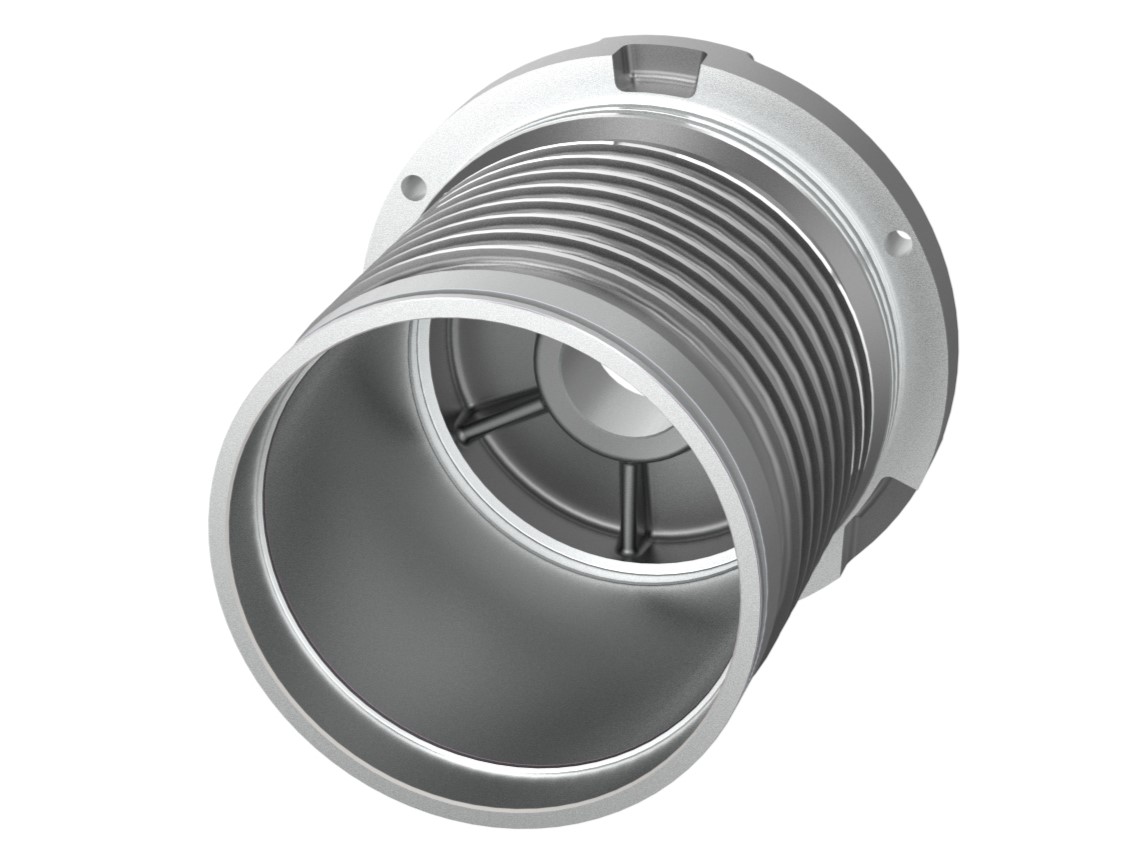
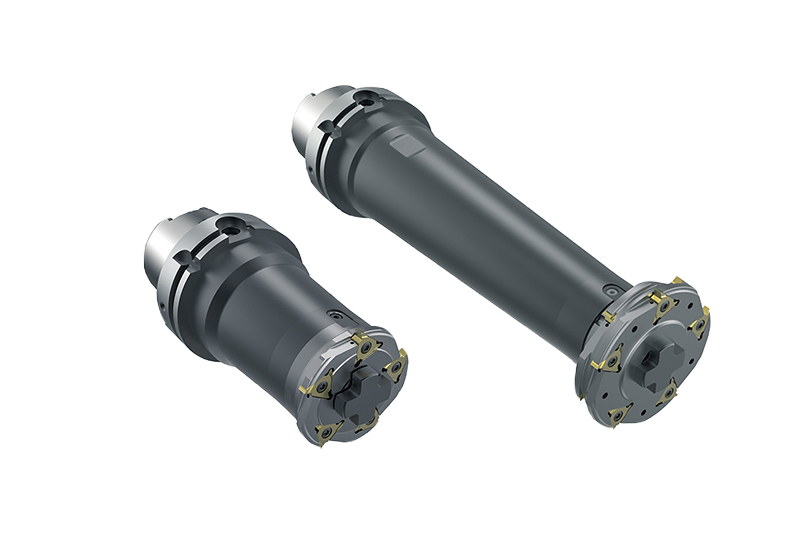
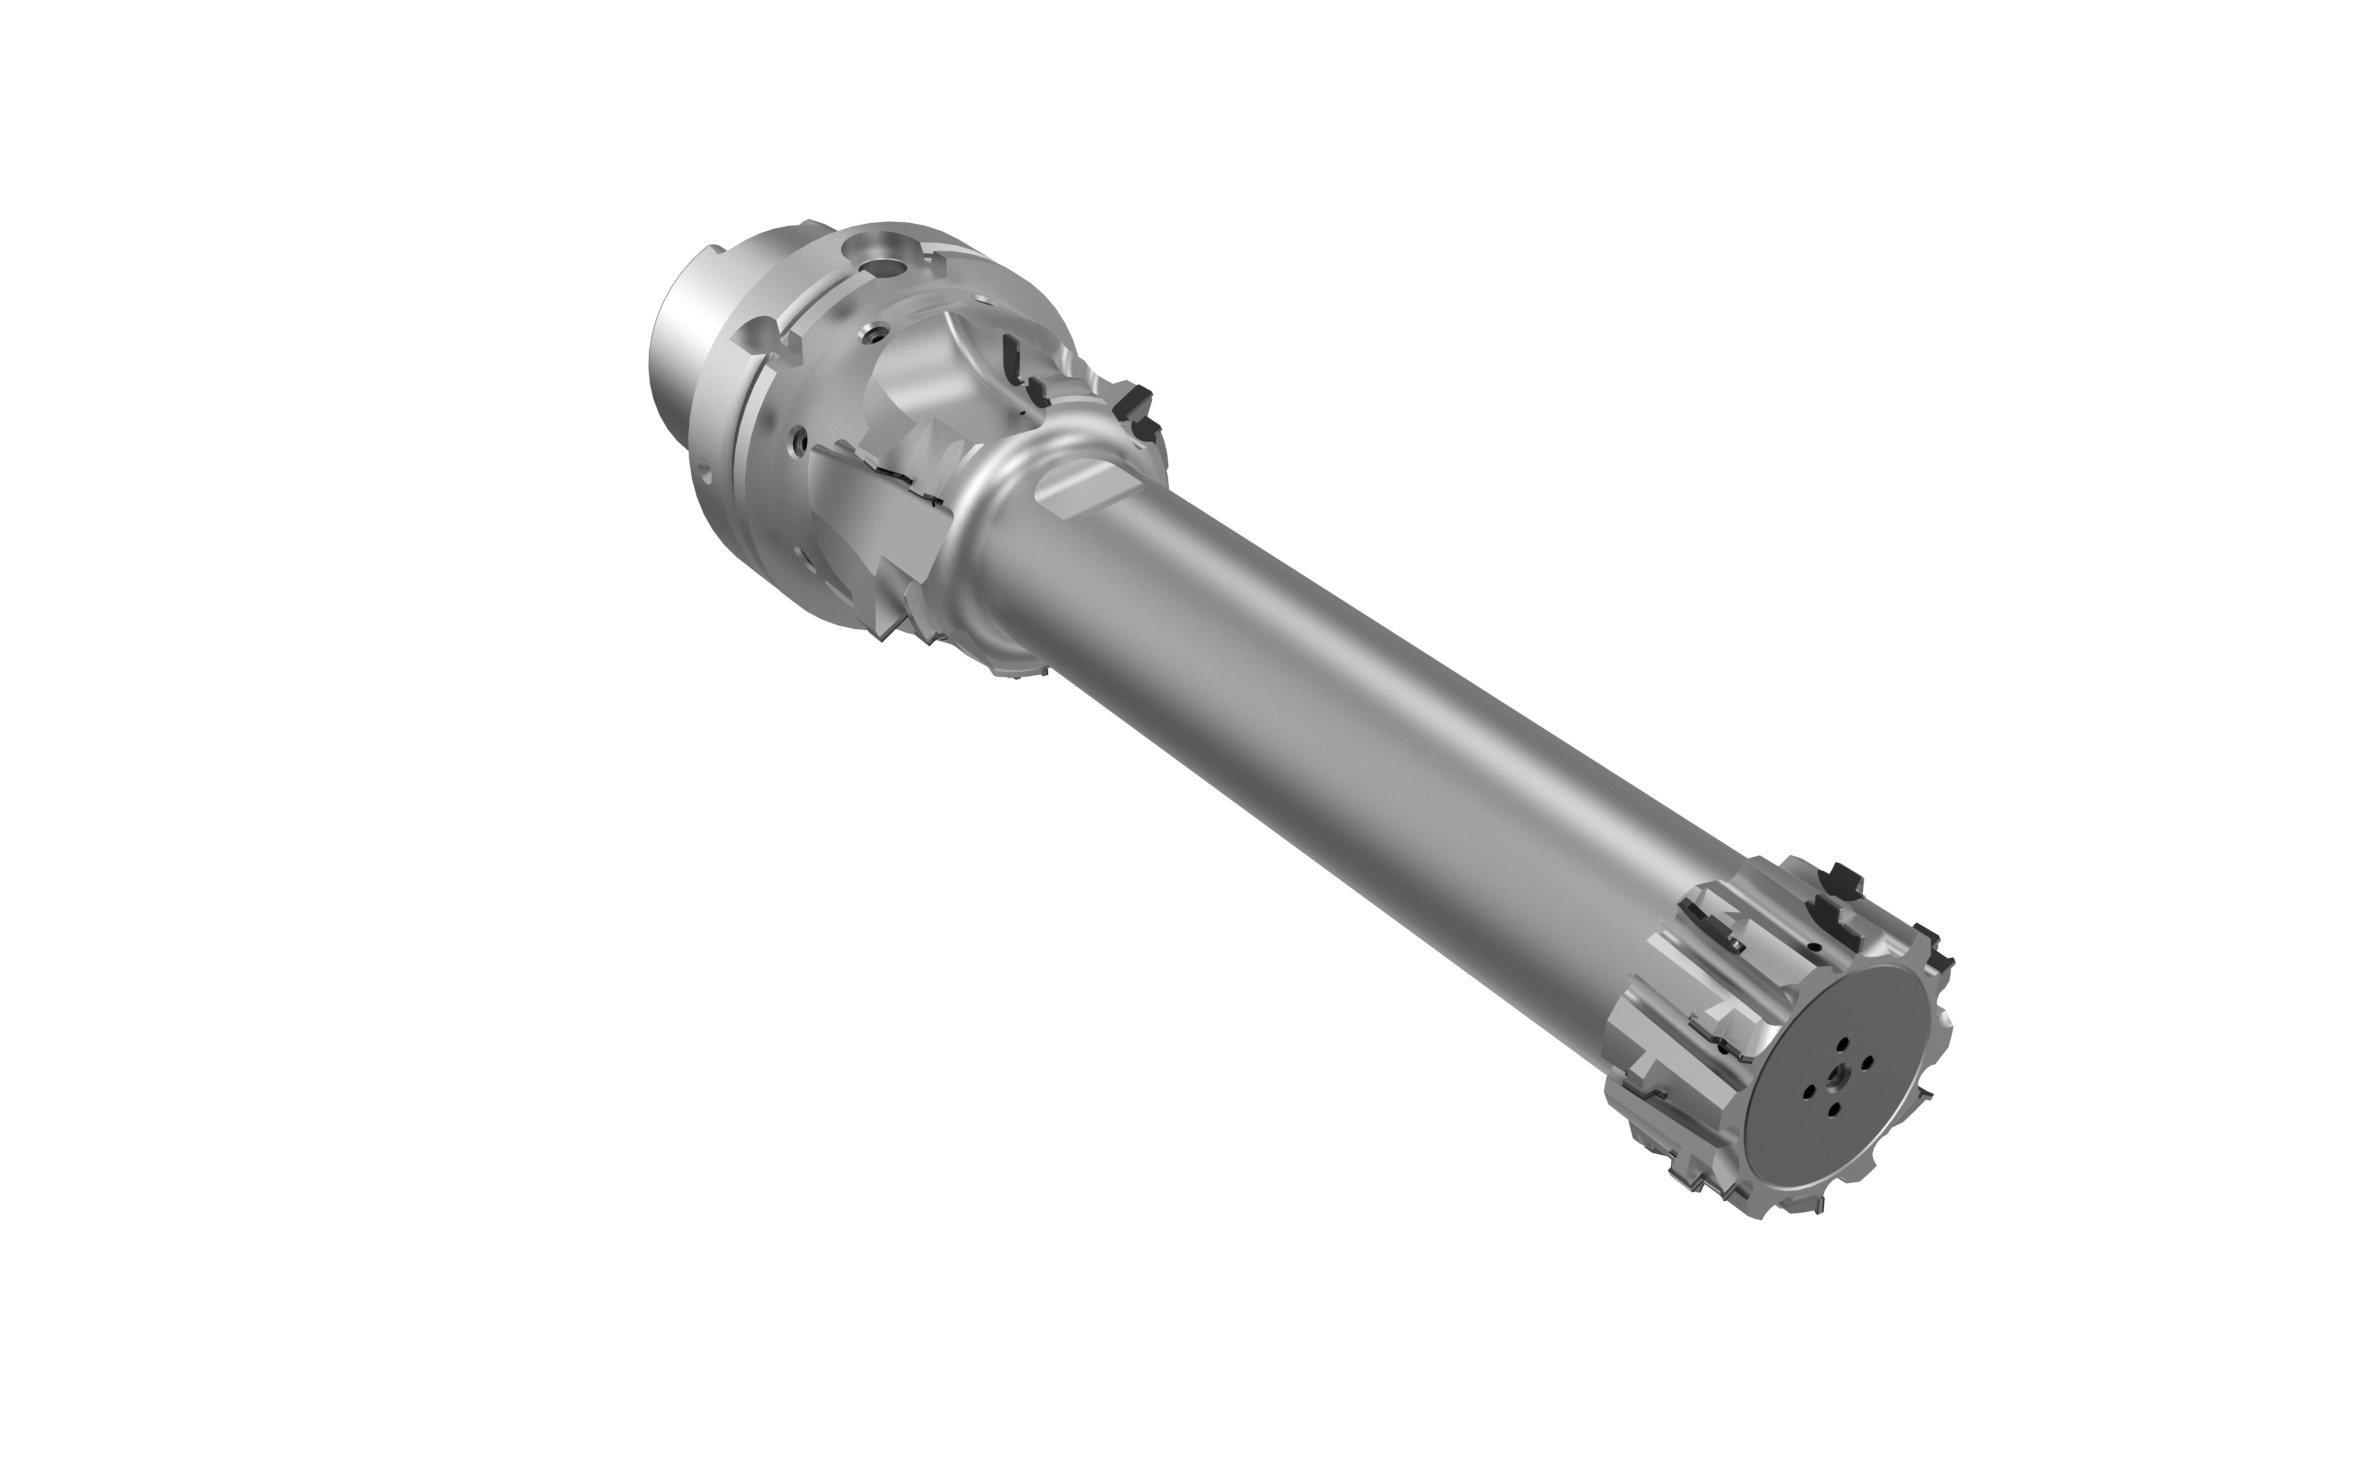
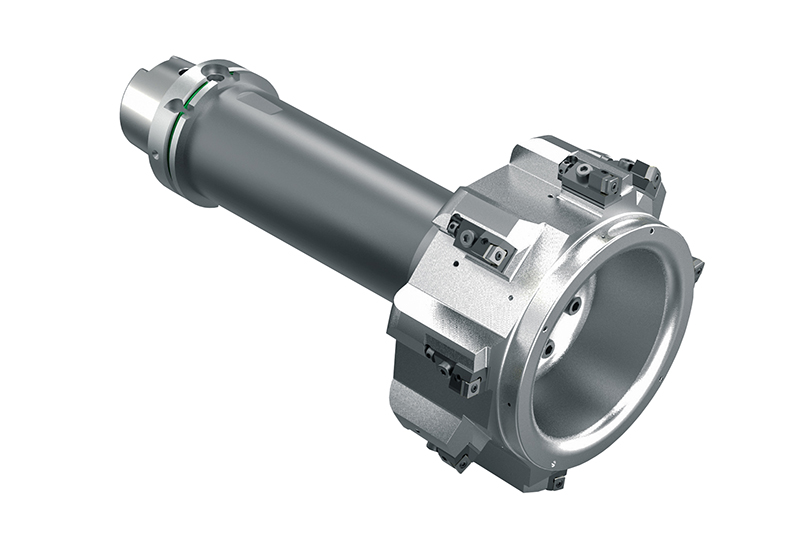
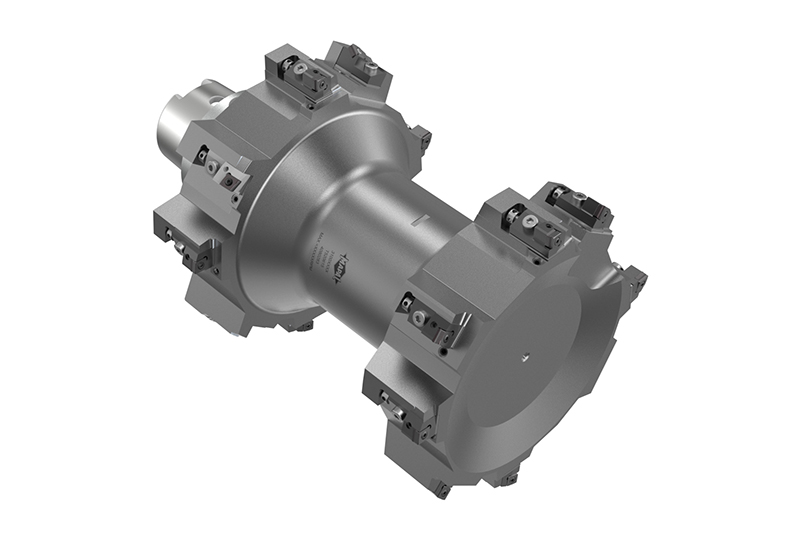
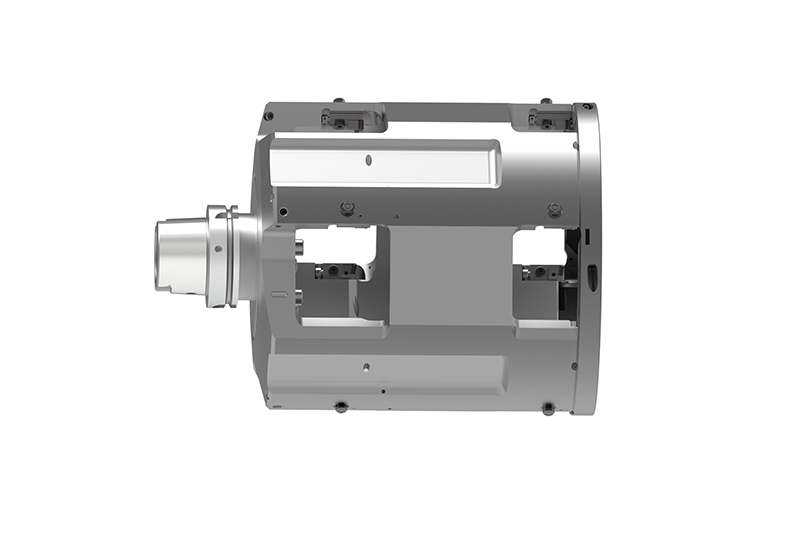
A usinagem externa de carcaças de estator para motores eléctricos é uma tarefa exigente. Estas carcaças, muitas vezes de conceção tubular ou em forma de pote, são cruciais para a eficiência do motor elétrico. Durante o processo, é necessário superar vários desafios. As carcaças de alumínio de paredes finas com nervuras integradas para o circuito de refrigeração exigem a mais elevada precisão em termos de exatidão de diâmetro e tolerâncias de forma e posição. A concentricidade entre diferentes diâmetros é de grande importância. 
Preparação
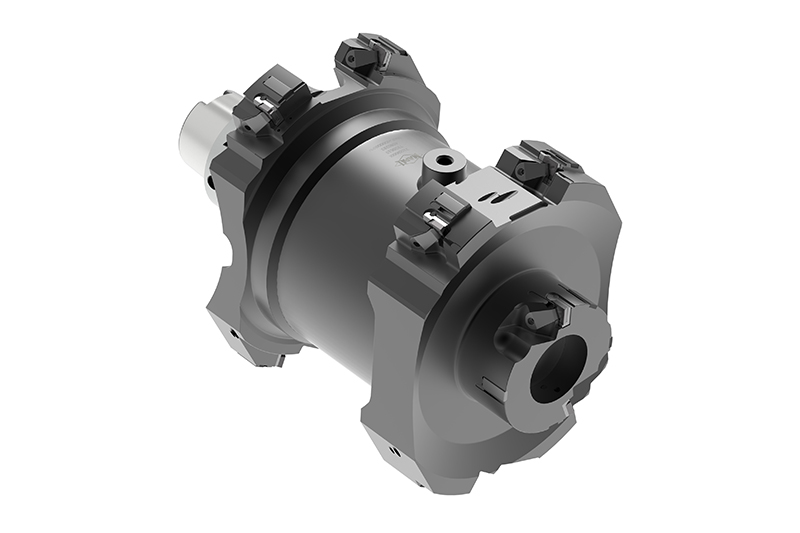
  • Helixfräser mit ISO-Wendeschneidplatten

    ISOインサート付きヘリカルミル

    外径および表面の前加工 

    • コーティングされた超硬製のPCDインサートまたはPCDインサート 
    • 切削抵抗の軽減 
    • 標準製品 
    • さまざまな加工深さに対応するHSKエクステンション

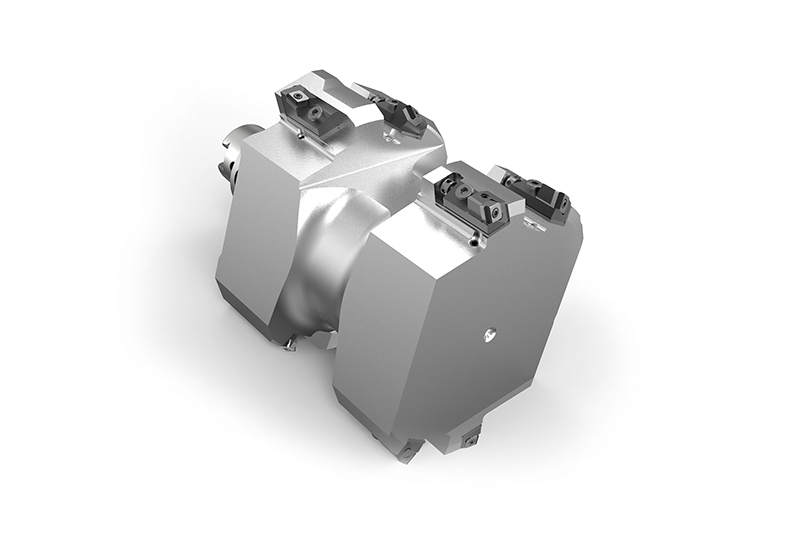
  • ISO BORING TOOL Roughing of outer diameter

    ISOガンボーリング工具

    外径および表面の前加工 

    • 外周加工用 
    • 多段ベルツール 
    • ISOインサート 

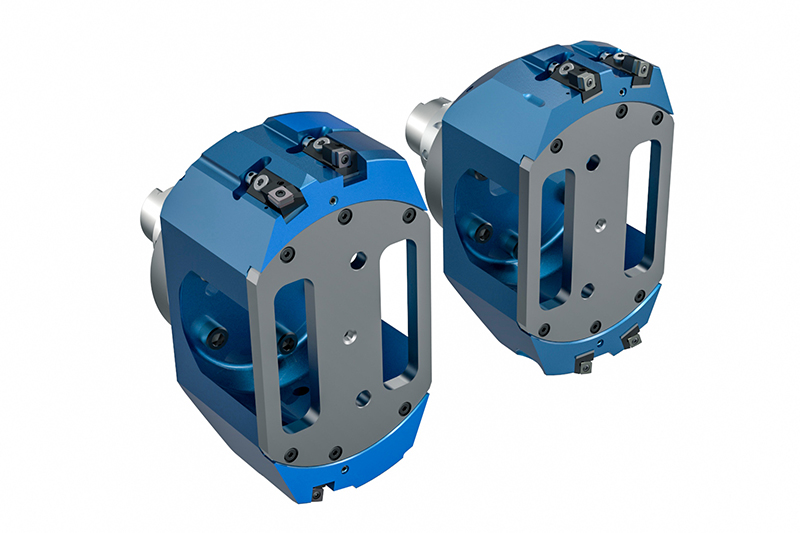
  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    ISOインサート付きミーリングカッター

    シール溝の粗加工 

    • コーティングされた超硬製のISOインサート 
    • オプションでバイブレーションダンパー付き 
    • シール溝の効果的な粗加工 

仕上げ加工
  • PCD MILLING CUTTER WITH SPECIAL CONTOUR

    Fresa de PCD com contorno especial

    Acabamento Canal de vedação 

    • Corte de perfil PCD 
    • Geometria perfeita dos contornos individuais dos canais 
    • Amortecimento de vibrações opcional 
    • Usinagem de acabamento de todos os canais em um corte 

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

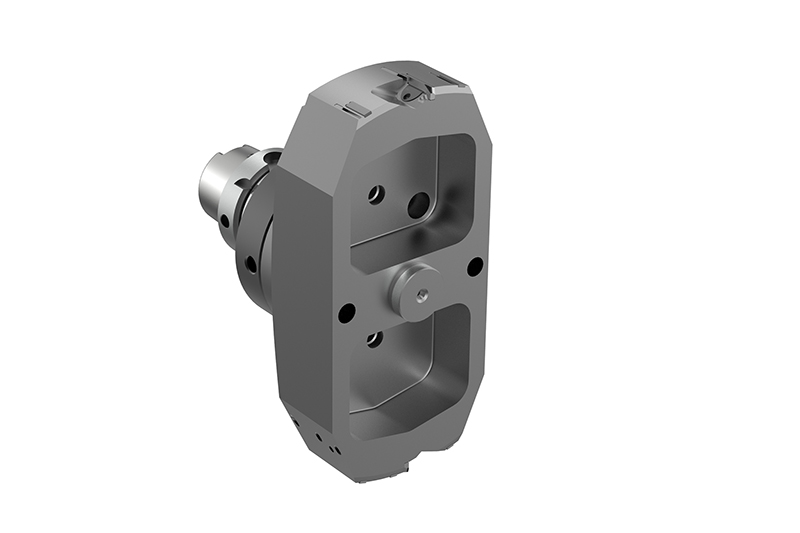
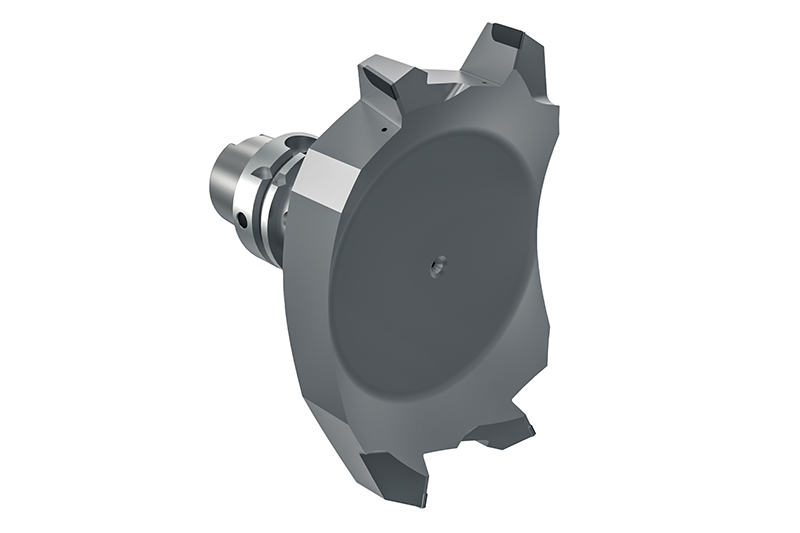
    Ferramenta para acabamento fino em construção leve

    Acabamento Diâmetro externo 

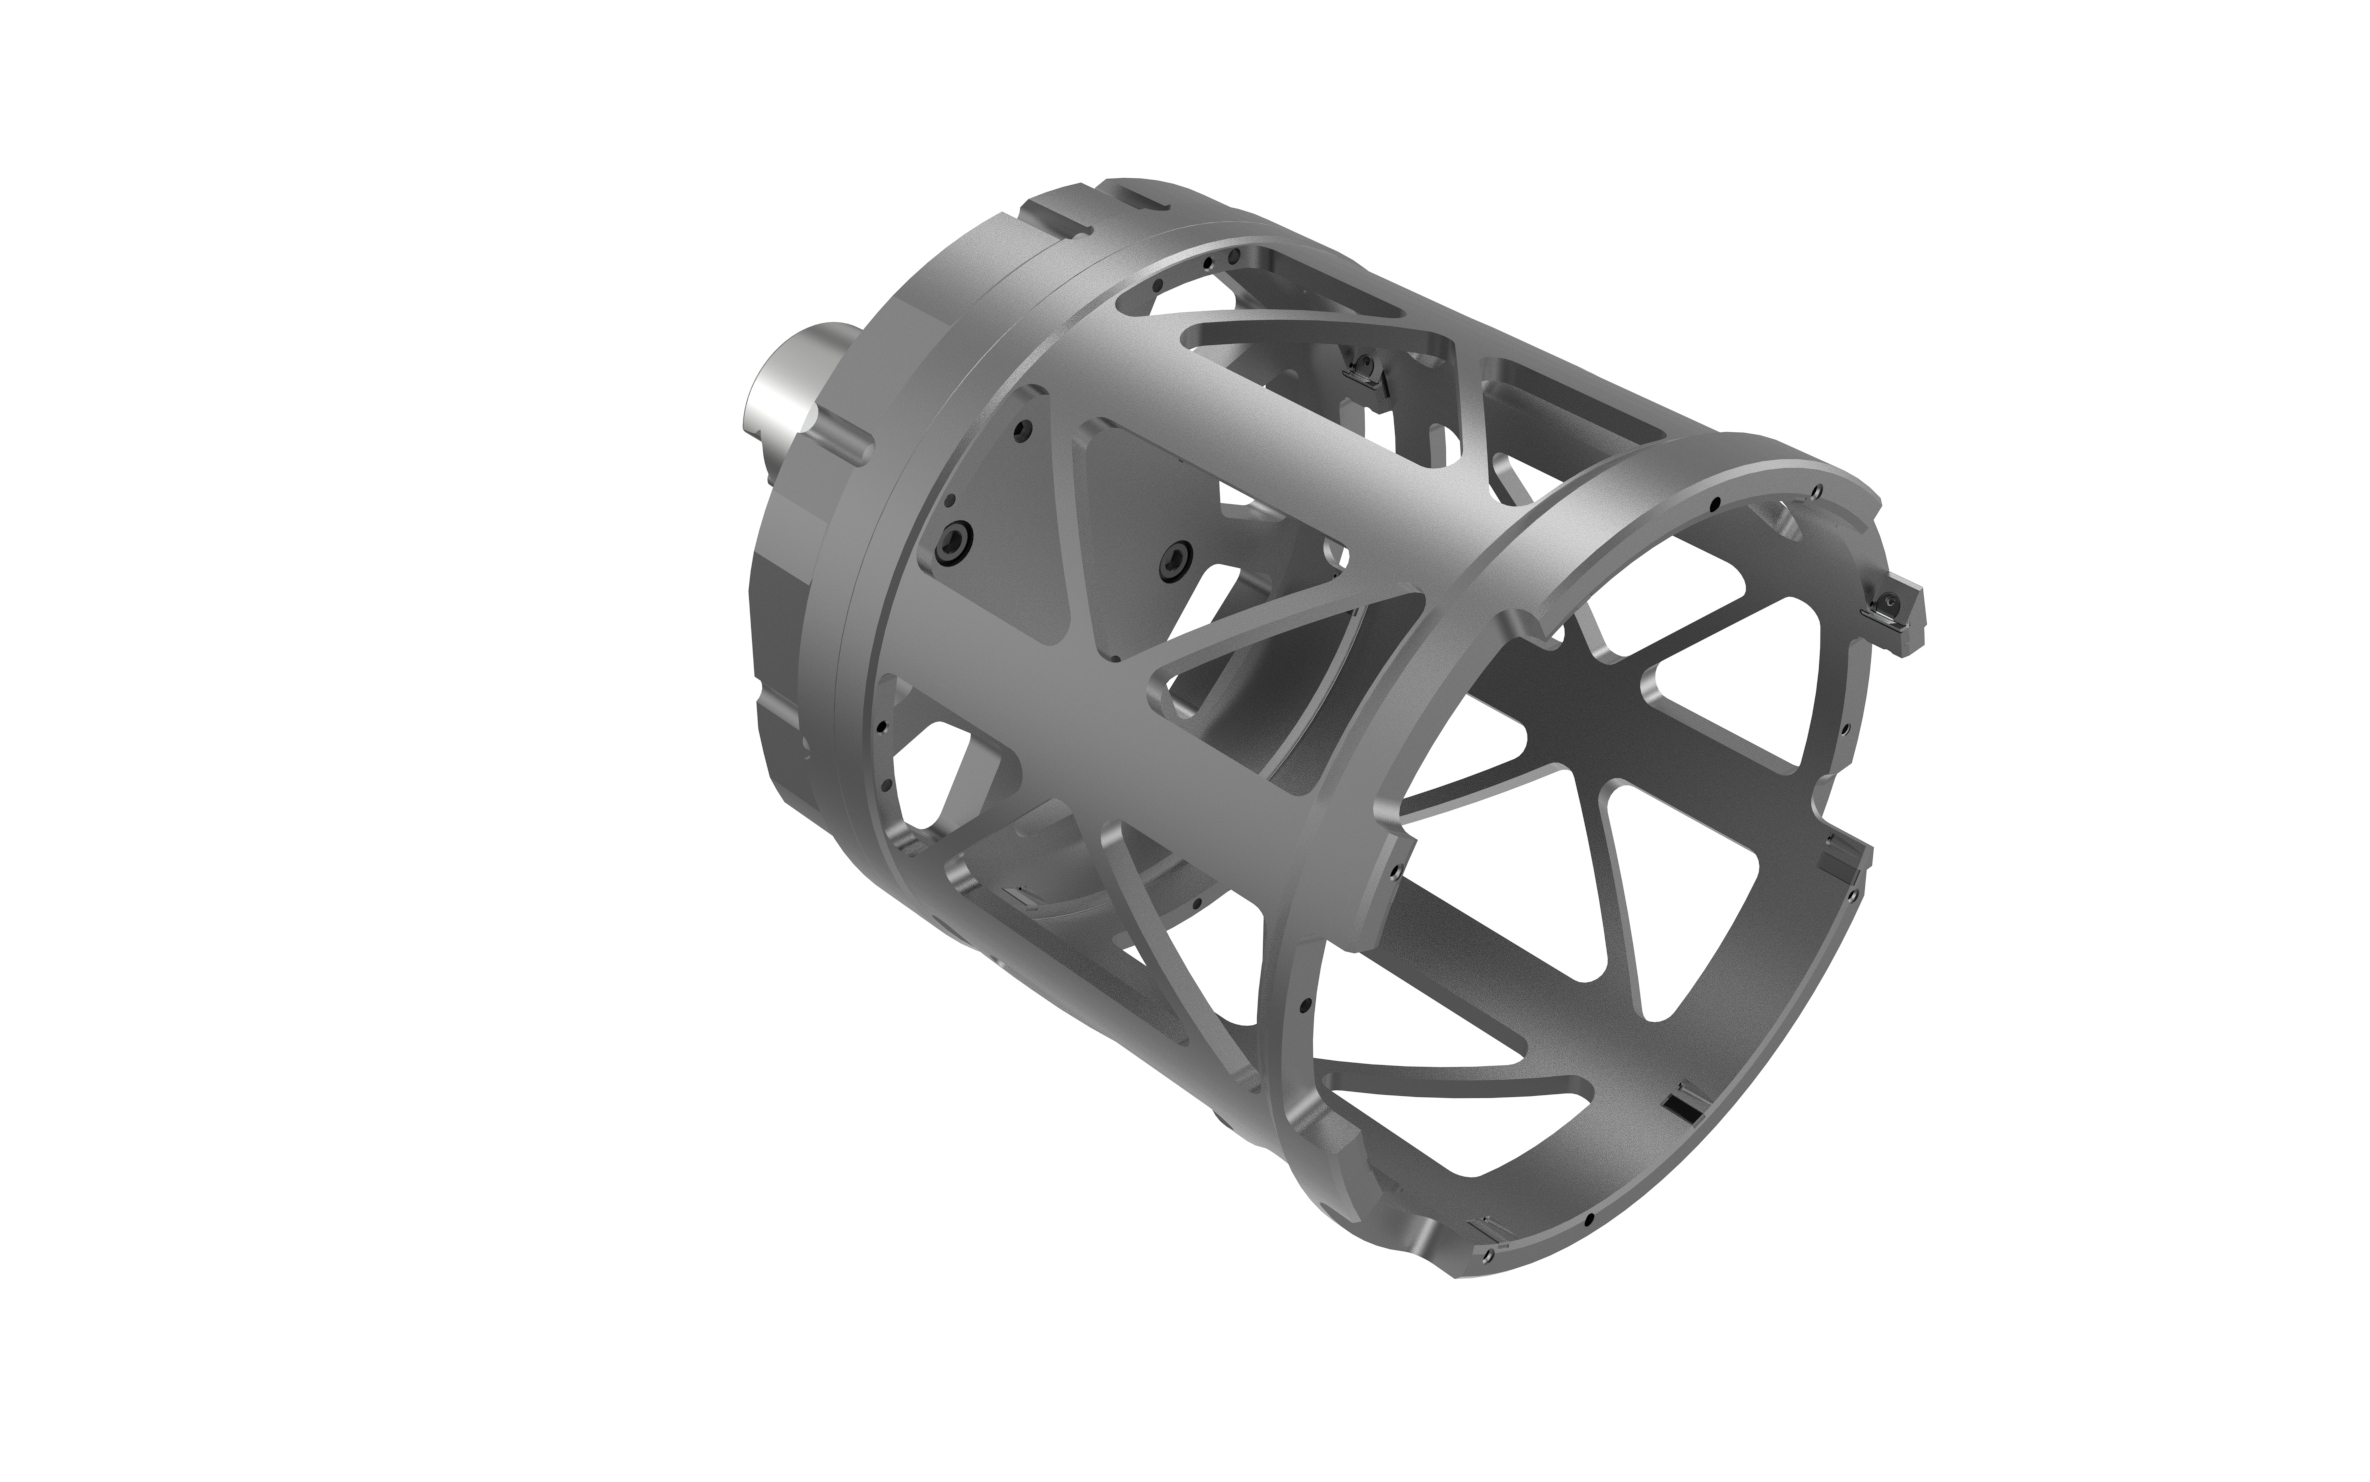
    • Arestas de corte PCD ajustáveis 
    • Corpo básico da ferramenta em construção leve 
    • Diâmetro de usinagem de até Ø 260 mm 


Soluções de usinagem para...
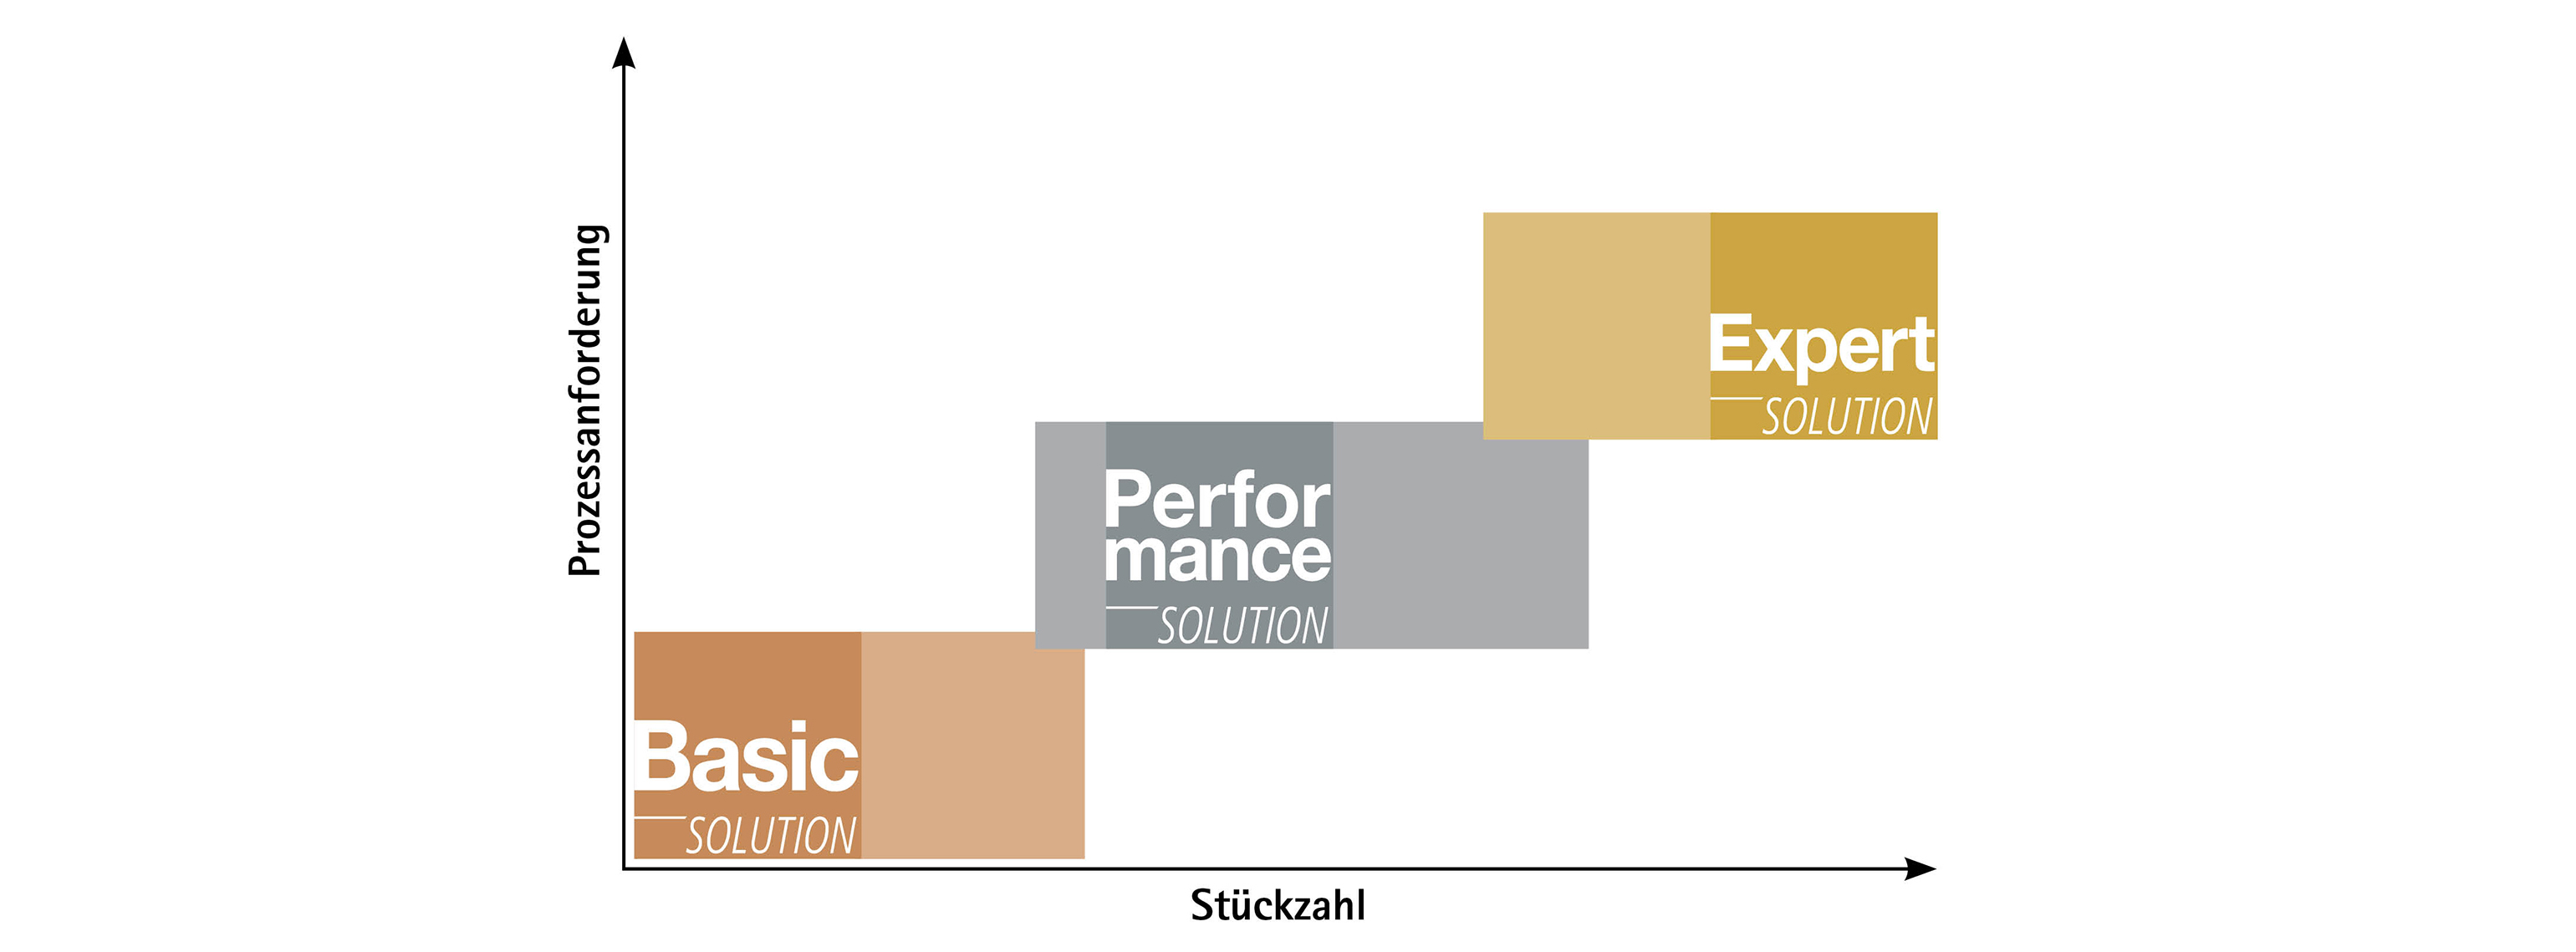
MAPAL Basic, Performance, Expert Line

Weitere Bearbeitungslösungen

  • Fori cuscinetto e di posizionamento

    Con la massima concentricità e rotondità

    Scopri di più
  • Außenreibahle mit EA-System

    Alesatore esterno con sistema EA

    • Lavorazione esterna del foro cuscinetto

  • Planfräser mit PKD-Fräseinsätzen

    Fresa a spianare con inserti in PCD

    • Generazione di profili di superficie definiti per le superfici di tenuta e di contatto (ad es. strutture a taglio trasversale)
    • Finitura di superficie Rz < 1


Altri componenti elettrificati