Carcaça para o abastecimento energético
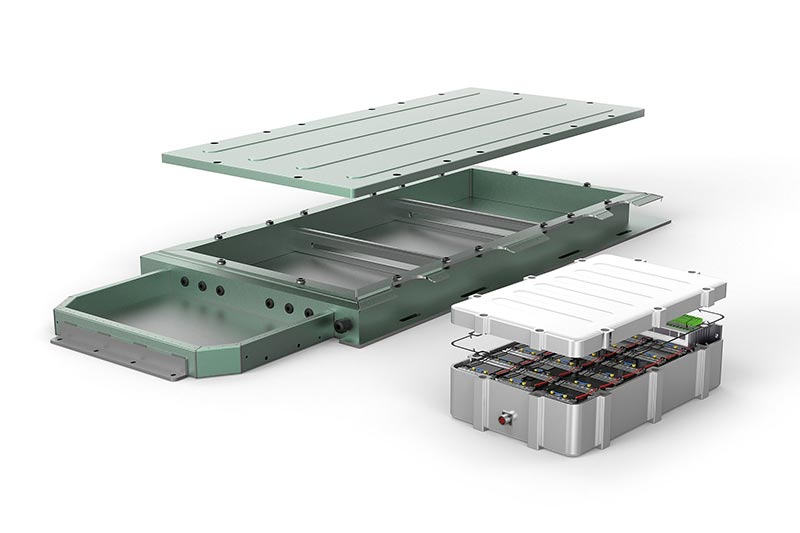
Para a proteção das peças eletrônicas como, por exemplo, sistema de baterias ou potência eletrônica, contra influências ambientais exteriores e para a fixação dos componentes no espaço interior a fim de garantir o funcionamento sem problemas durante a operação do veículo, são utilizadas diferentes carcaças. As exigências às carcaças dependem do sistema eletrônico e do conceito de acionamento. Atualmente, são utilizados diferentes materiais e processos de fabricação.
CARACTERÍSTICAS
- Componentes frágeis de parede fina (suscetíveis a vibração)
- Construção como um tanque fundido ou como uma construção em estrutura feita de perfis ocos
- Alumínio parcialmente com baixo teor de silício
- Grande área (2 × 3 m)
- Principalmente operações de furação e fresamento e rosqueamento
- Exigências de precisão e superfície para buchas de cabos e conexões de refrigeração


Aperçu de l'outil
-
 1 / 9
Programme standard pour l'usinage de composants structurels en aluminium
- Géométrie de coupe très positive
- Réduction des forces de coupe
- Coupe à faible vibration
-
2 / 9
OptiMill-SPM-Rough
- Usinagem em desbaste com poucas vibrações e com maior profundidade de corte
-
3 / 9
OptiMill-SPM
- Ideal para a produção de aberturas de cavidades
- Modelo em metal duro integral ou com lâminas de PCD soldadas
-
4 / 9
OptiMill-SPM-Finish
- Acabamento de grandes profundidades em etapa única
- Forte desempenho em caso de emaranhamento elevado
-
5 / 9
Tritan-Drill-Alu
- Criação de furos centrais
- Três arestas de corte para as maiores taxas de avanço
- Maior precisão de posicionamento por meio da aresta de corte transversal autocentrante
-
6 / 9
MEGA-Drill-Alu
- Broca de metal duro integral
- Furação com tempo de ciclo curto
- Foco na formação de cavacos
- Processos de perfuração eficazes com um maior número de diâmetros iguais
-
7 / 9
FaceMill-Diamond-ES
- Fresa de faceamento de PCD
- Desbaste e acabamento de superfícies planas
- Usinagem de superfícies planas com diferente sobremetal com uma ferramenta
- Possibilidade de usinagem de desbaste e de acabamento
-
8 / 9
OptiMill-Diamond-SPM
- Fresa PCD
- Operações de fresagem circular de vários diâmetros e superfícies
- Redução das trocas de ferramentas graças à utilização flexível da ferramenta
-
9 / 9
OptiMill-Alu-HPC-Pocket
- Fresa de esquadrejamento
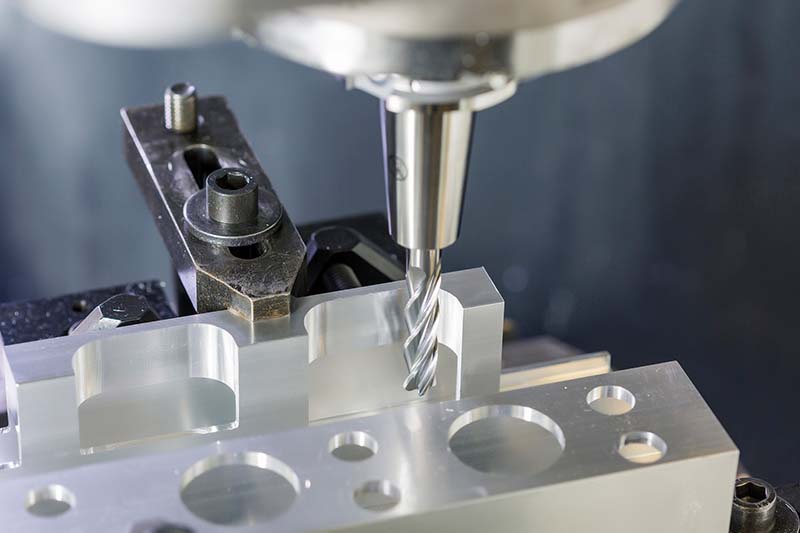
- Fresamento de cavidade de materiais de alumínio
- Remoção ideal de cavacos
- Estabilidade otimizada


-
1 / 5
Fresa PCD para requisitos especiais de usinagem
-
2 / 5
Fresa de PCD com lâminas alternadamente dispostas
- Forças de corte reduzidas sobre toda a profundidade de usinagem
-
3 / 5
Fresa de PCD em espiral
- Acabamento de estruturas de paredes finas
-
4 / 5
Fresa helicoidal de PCD
- Recortar com maior profundidade de corte
-
5 / 5
Fresa de faceamento de PCD
- Faceamento com profundidades de corte até 10 mm
- Geração de perfis de superfície definidos para superfícies vedantes e de apoio


Case studies from the energy supply sector
-
03.11.2022
Efficient deburring with robots
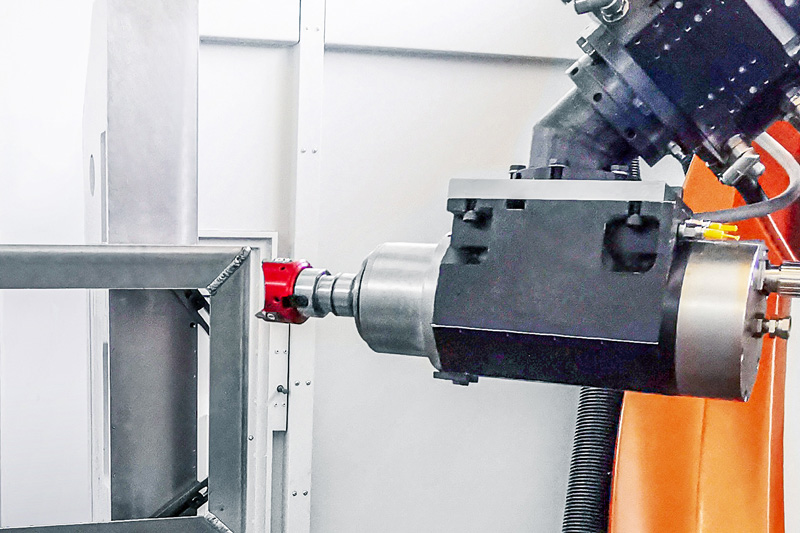
The FlyCutter from MAPAL is ideally suited for deburring battery trays. Robot manufacturer KADIA is enthusiastic about the PCD-tipped milling tool.
-
11.05.2023
A strategy for battery frames
MAPAL’s electric mobility experts have designed a generic component that encompasses the main machining operations of a battery frame.
-
12.07.2023
Milling instead of drilling
Why milling instead of drilling can be a sensible alternative? MAPAL shows how higher process reliability and shorter machining times can be achieved.