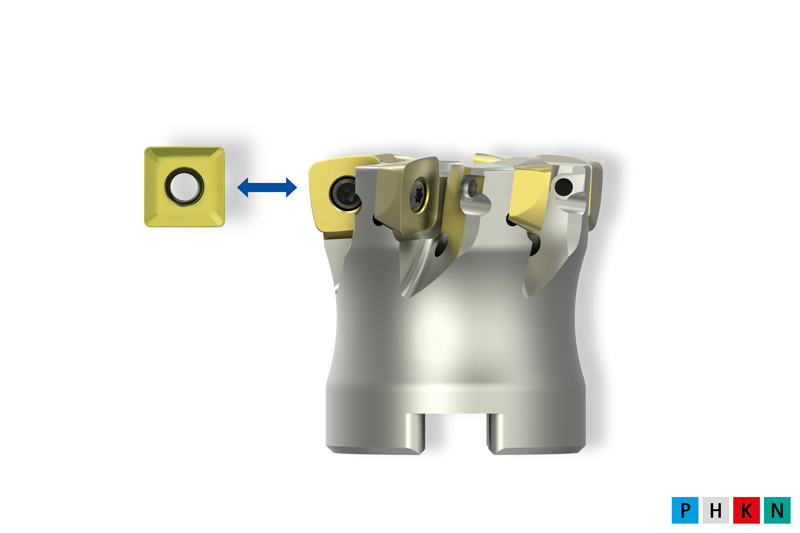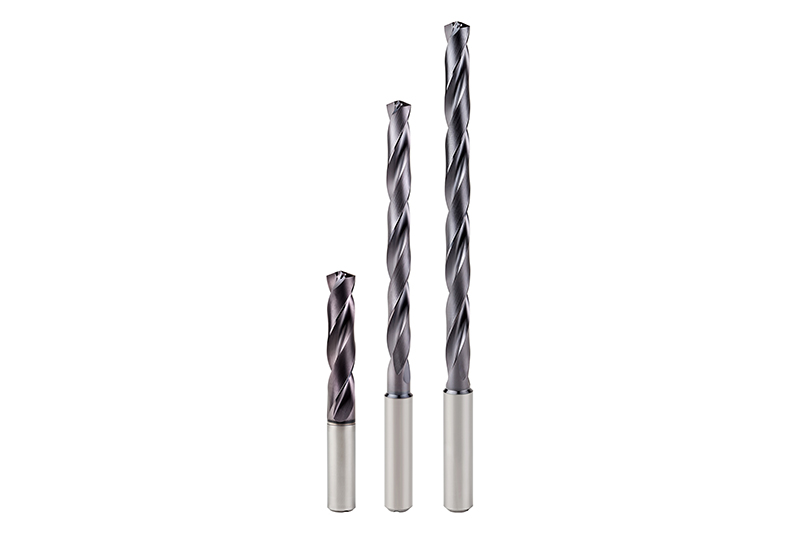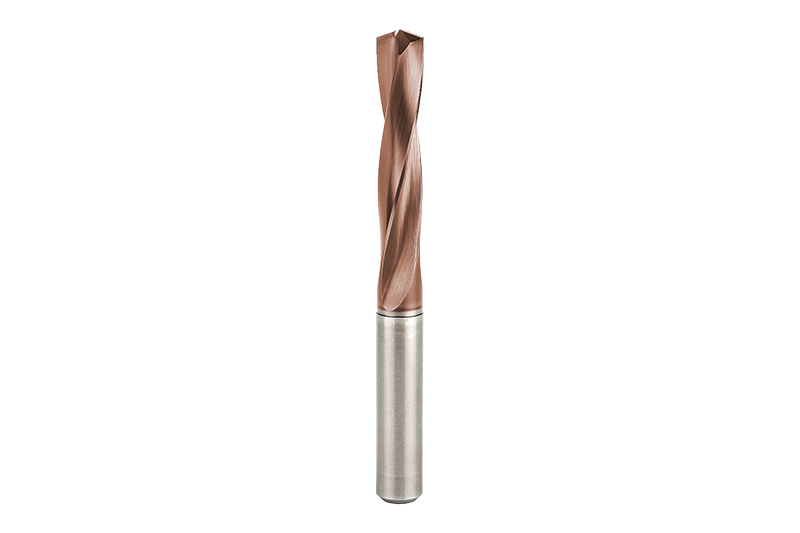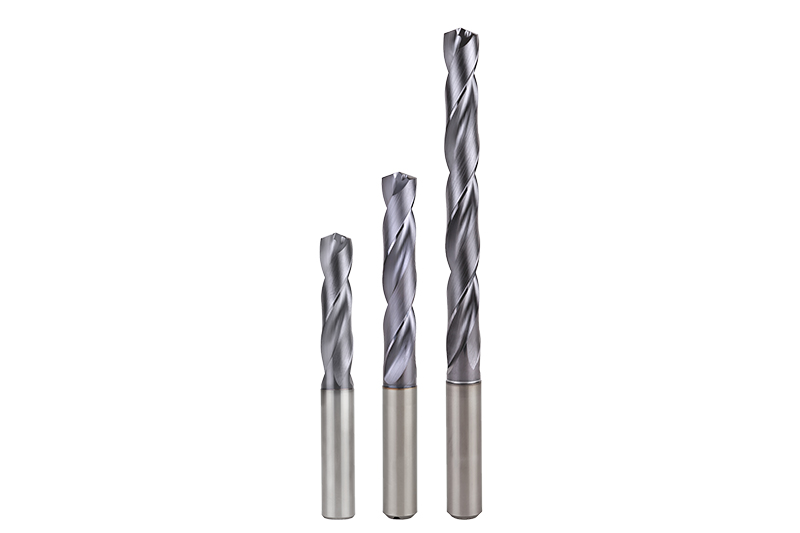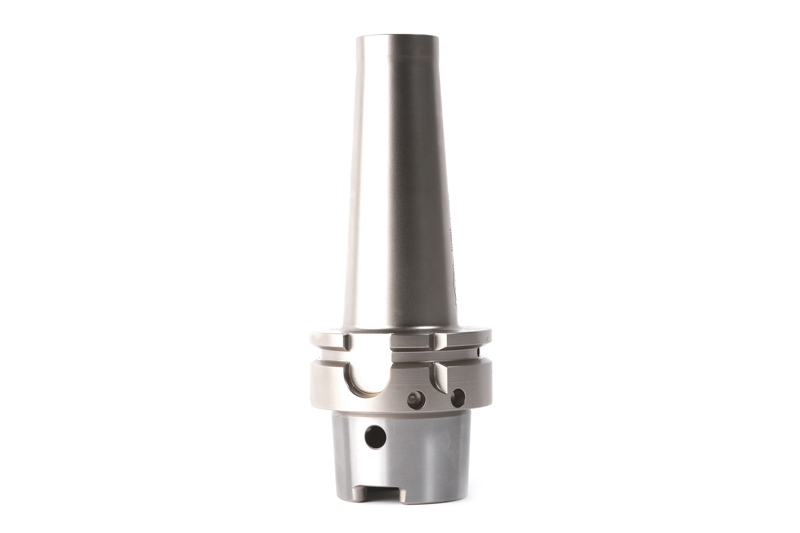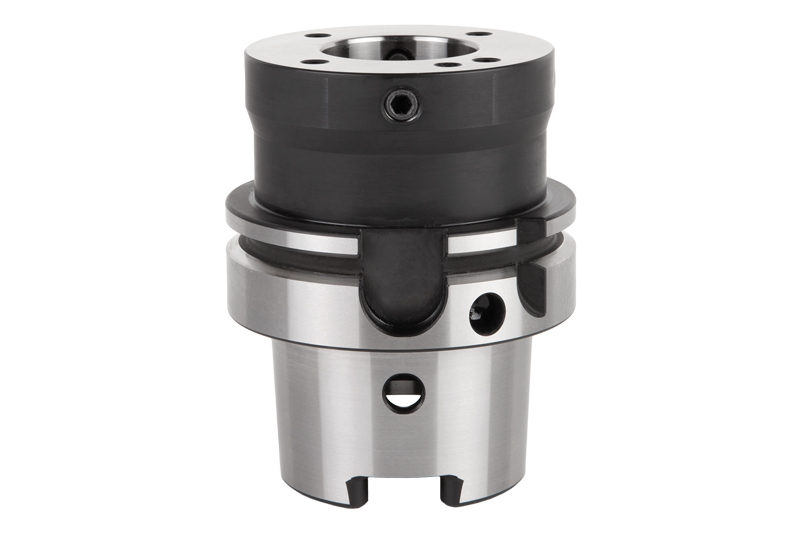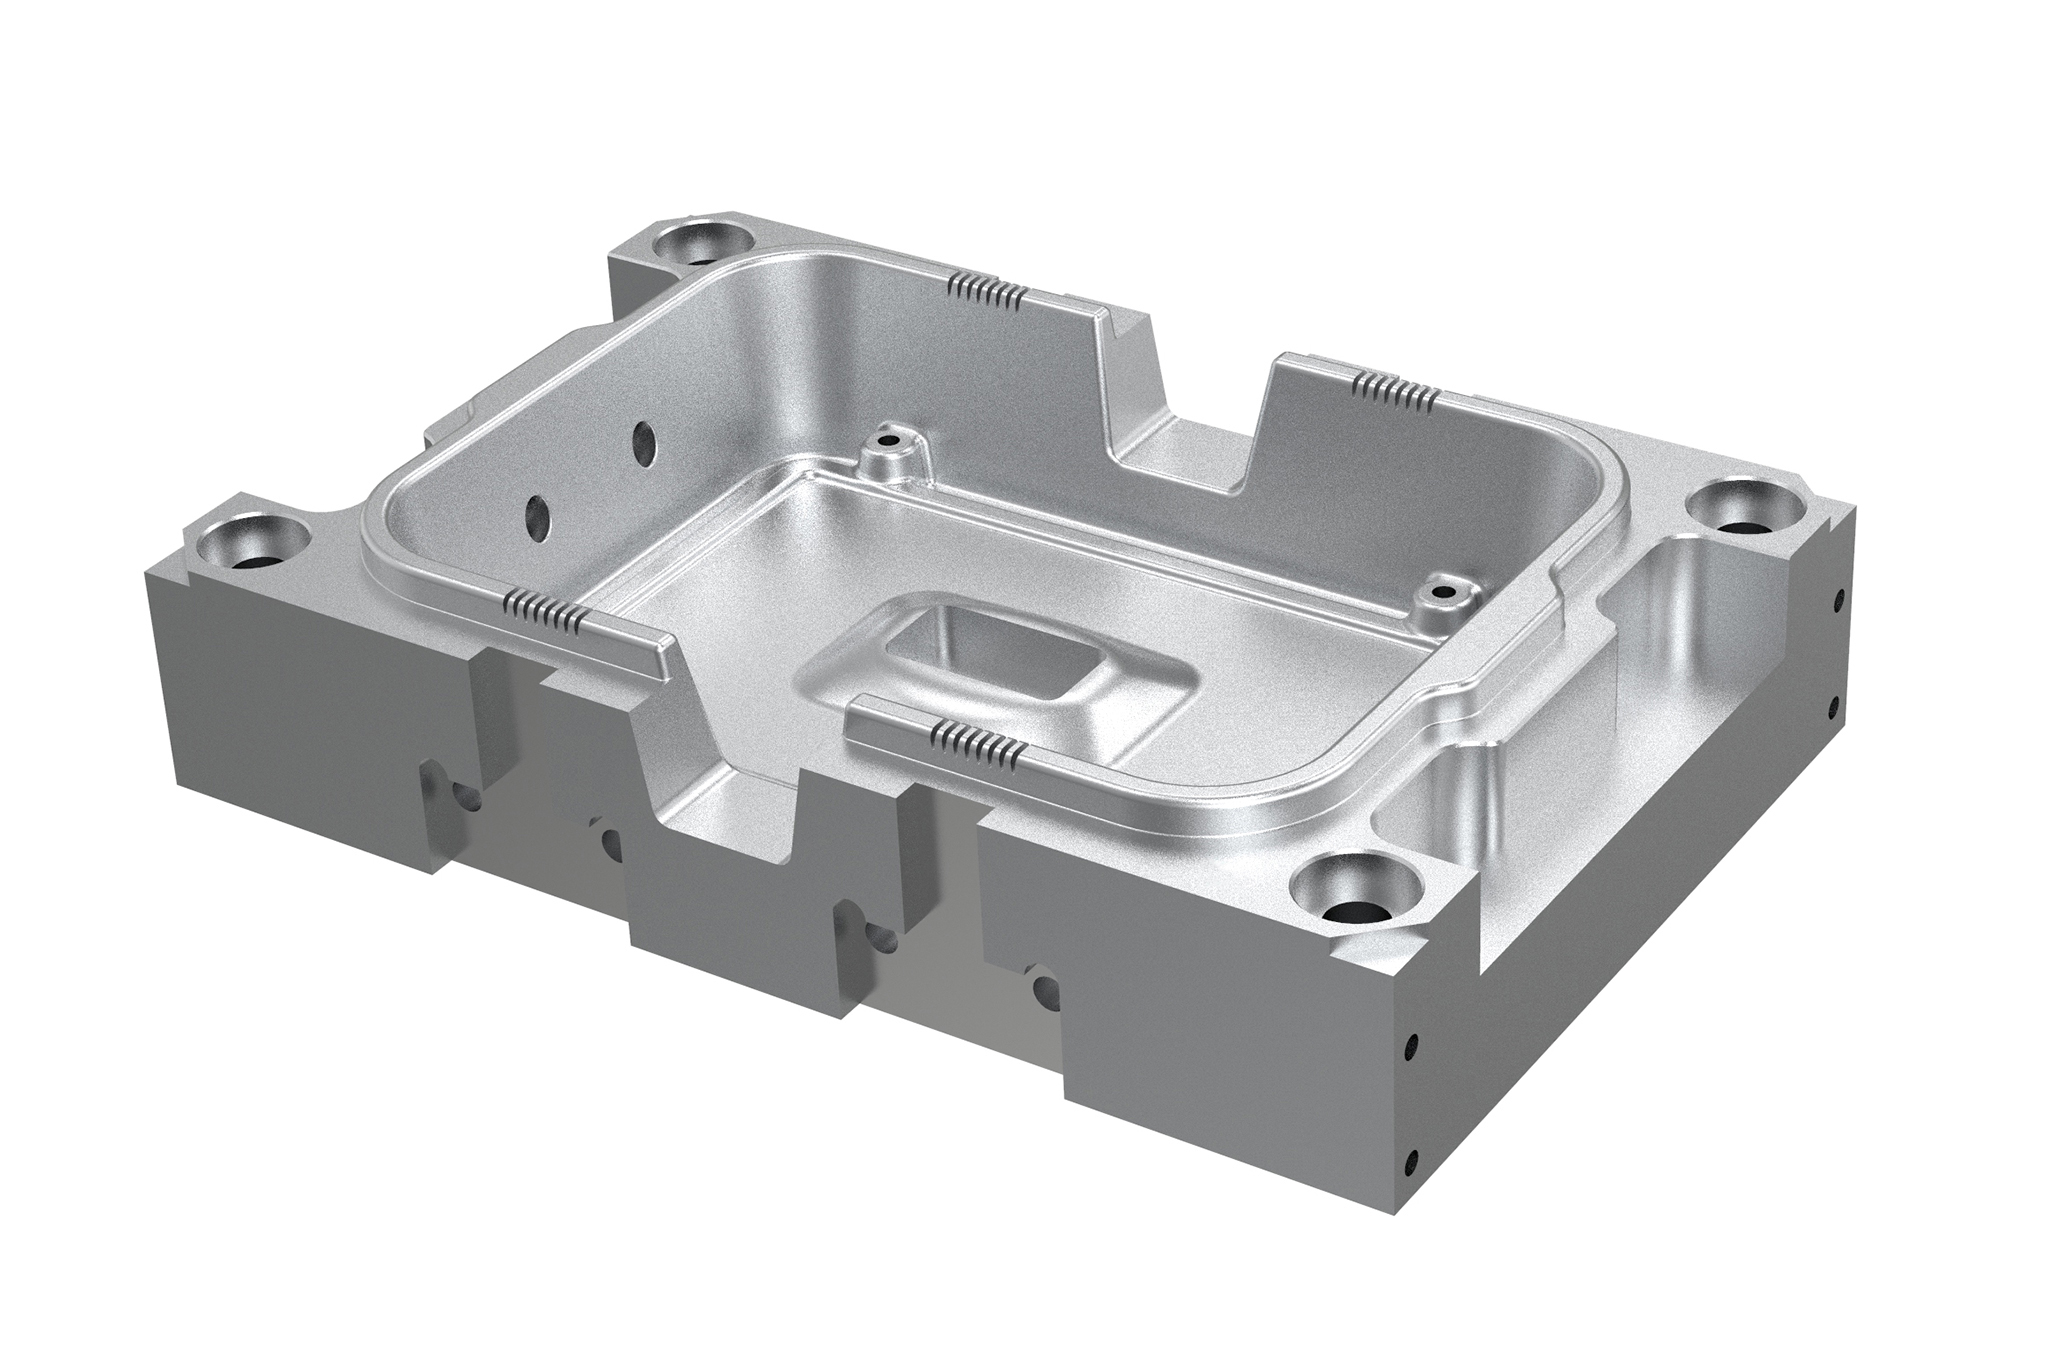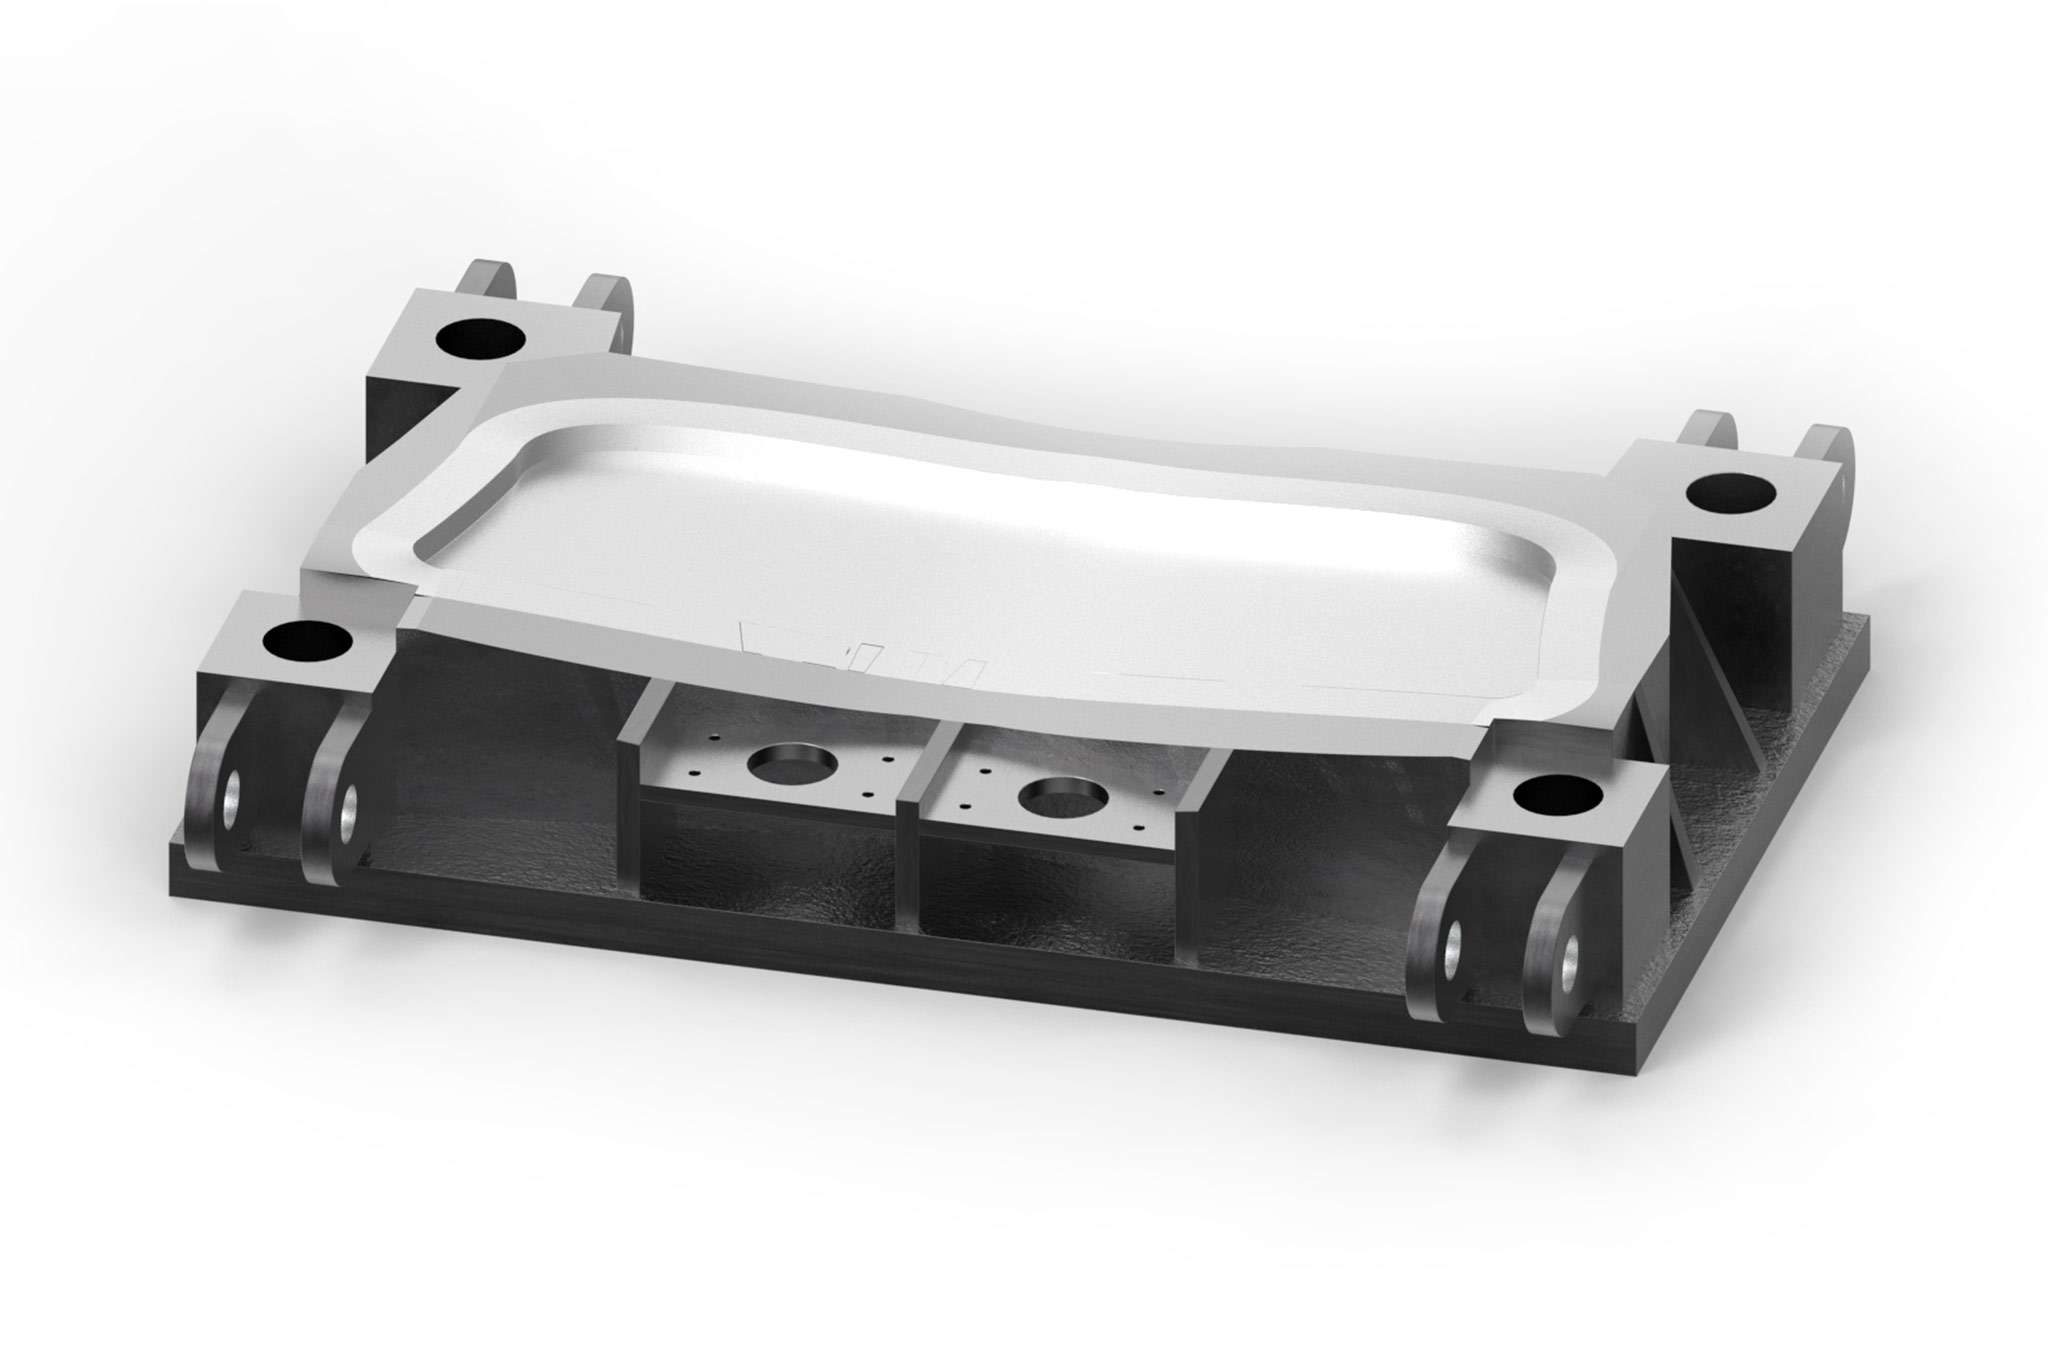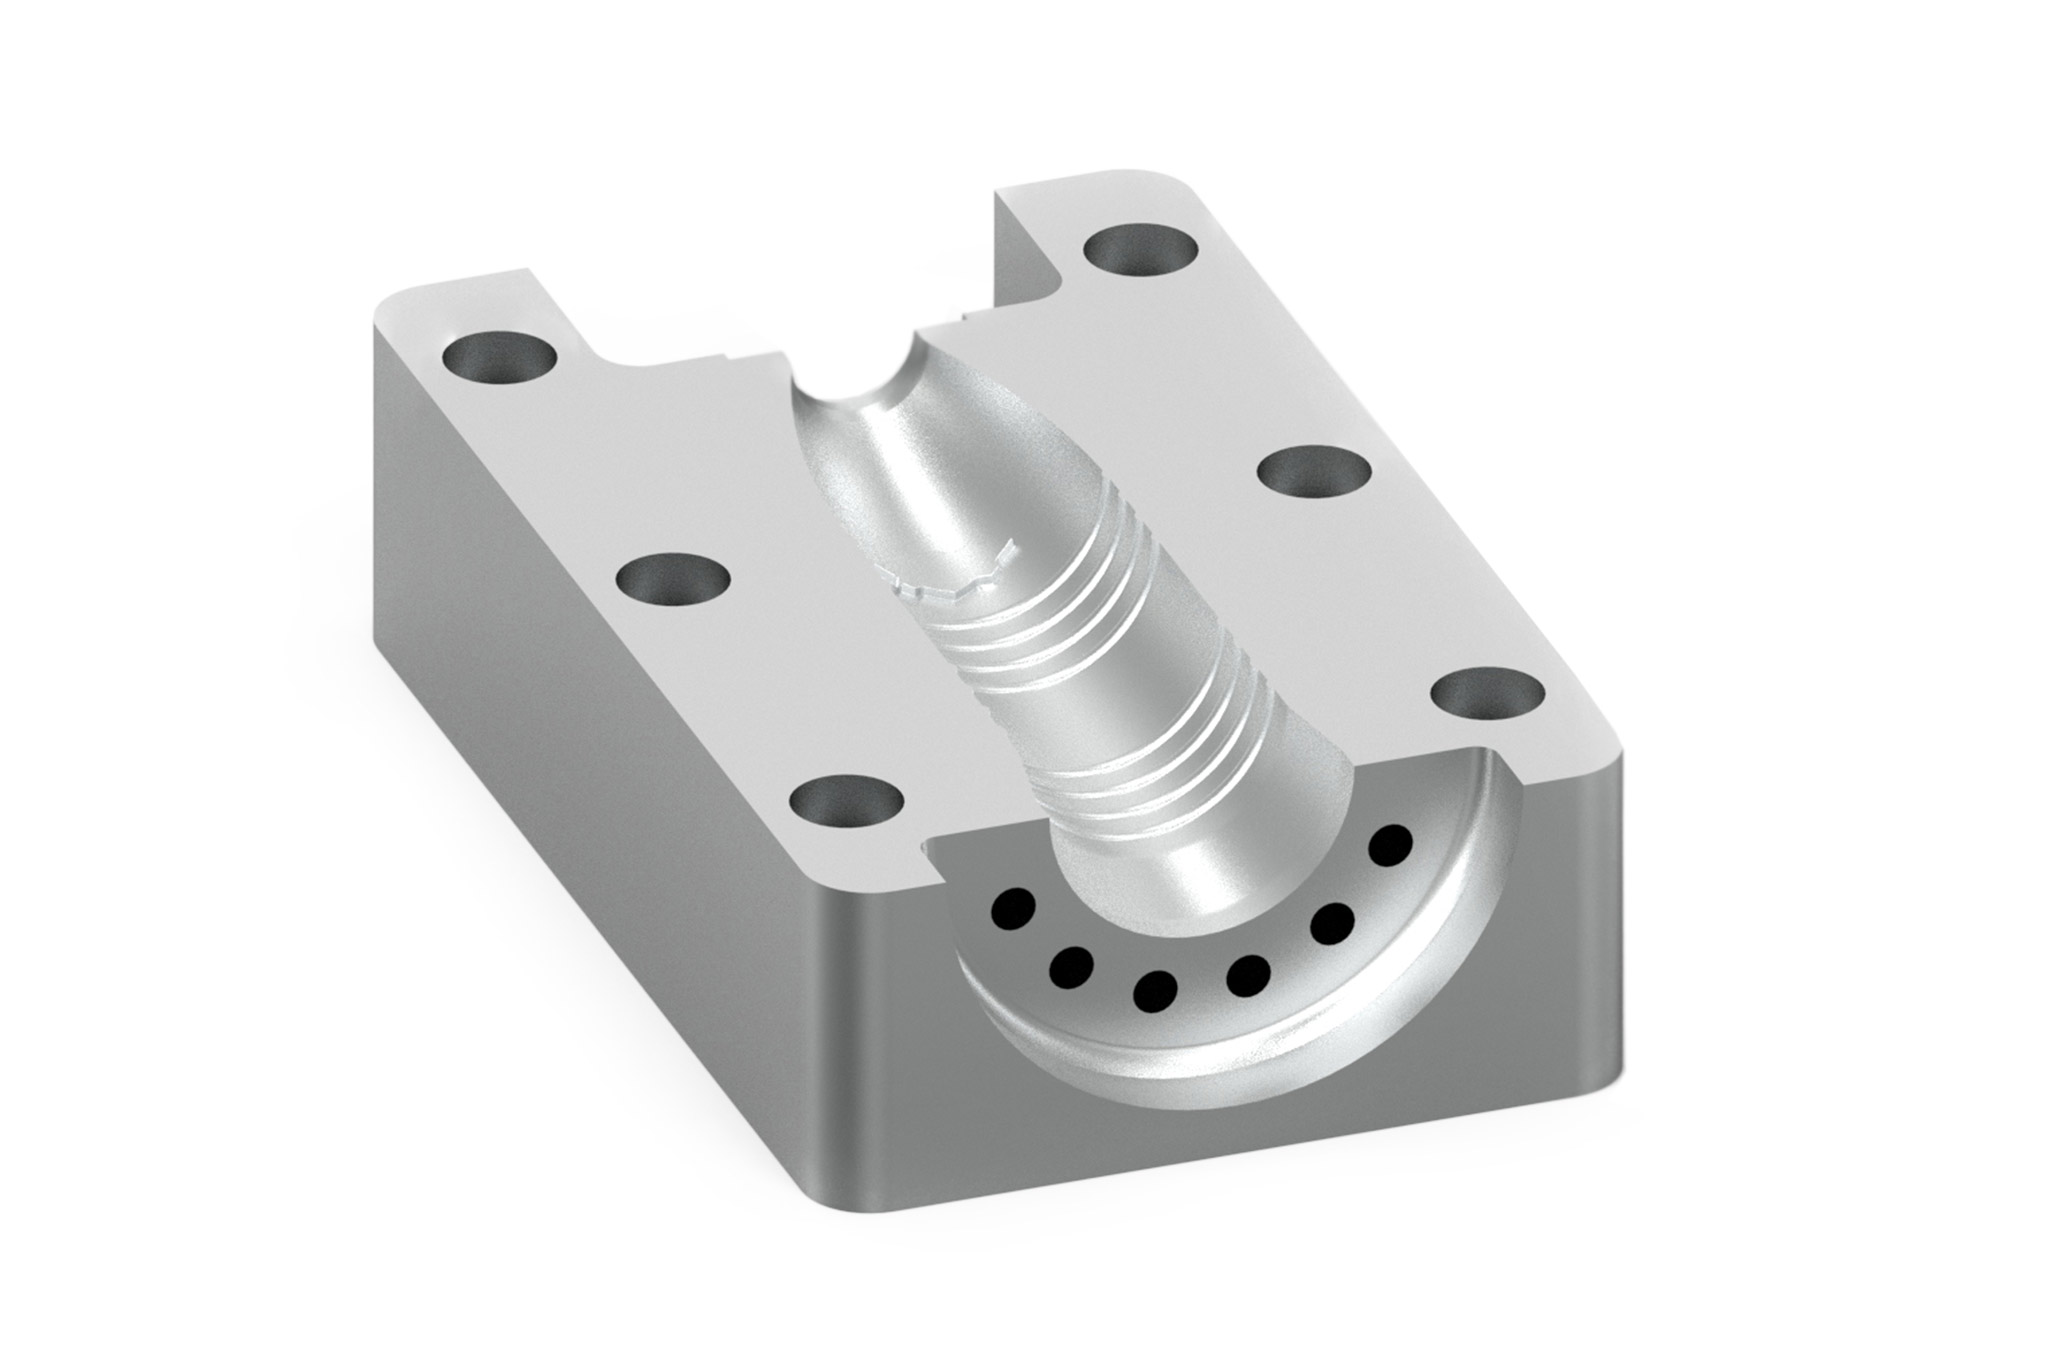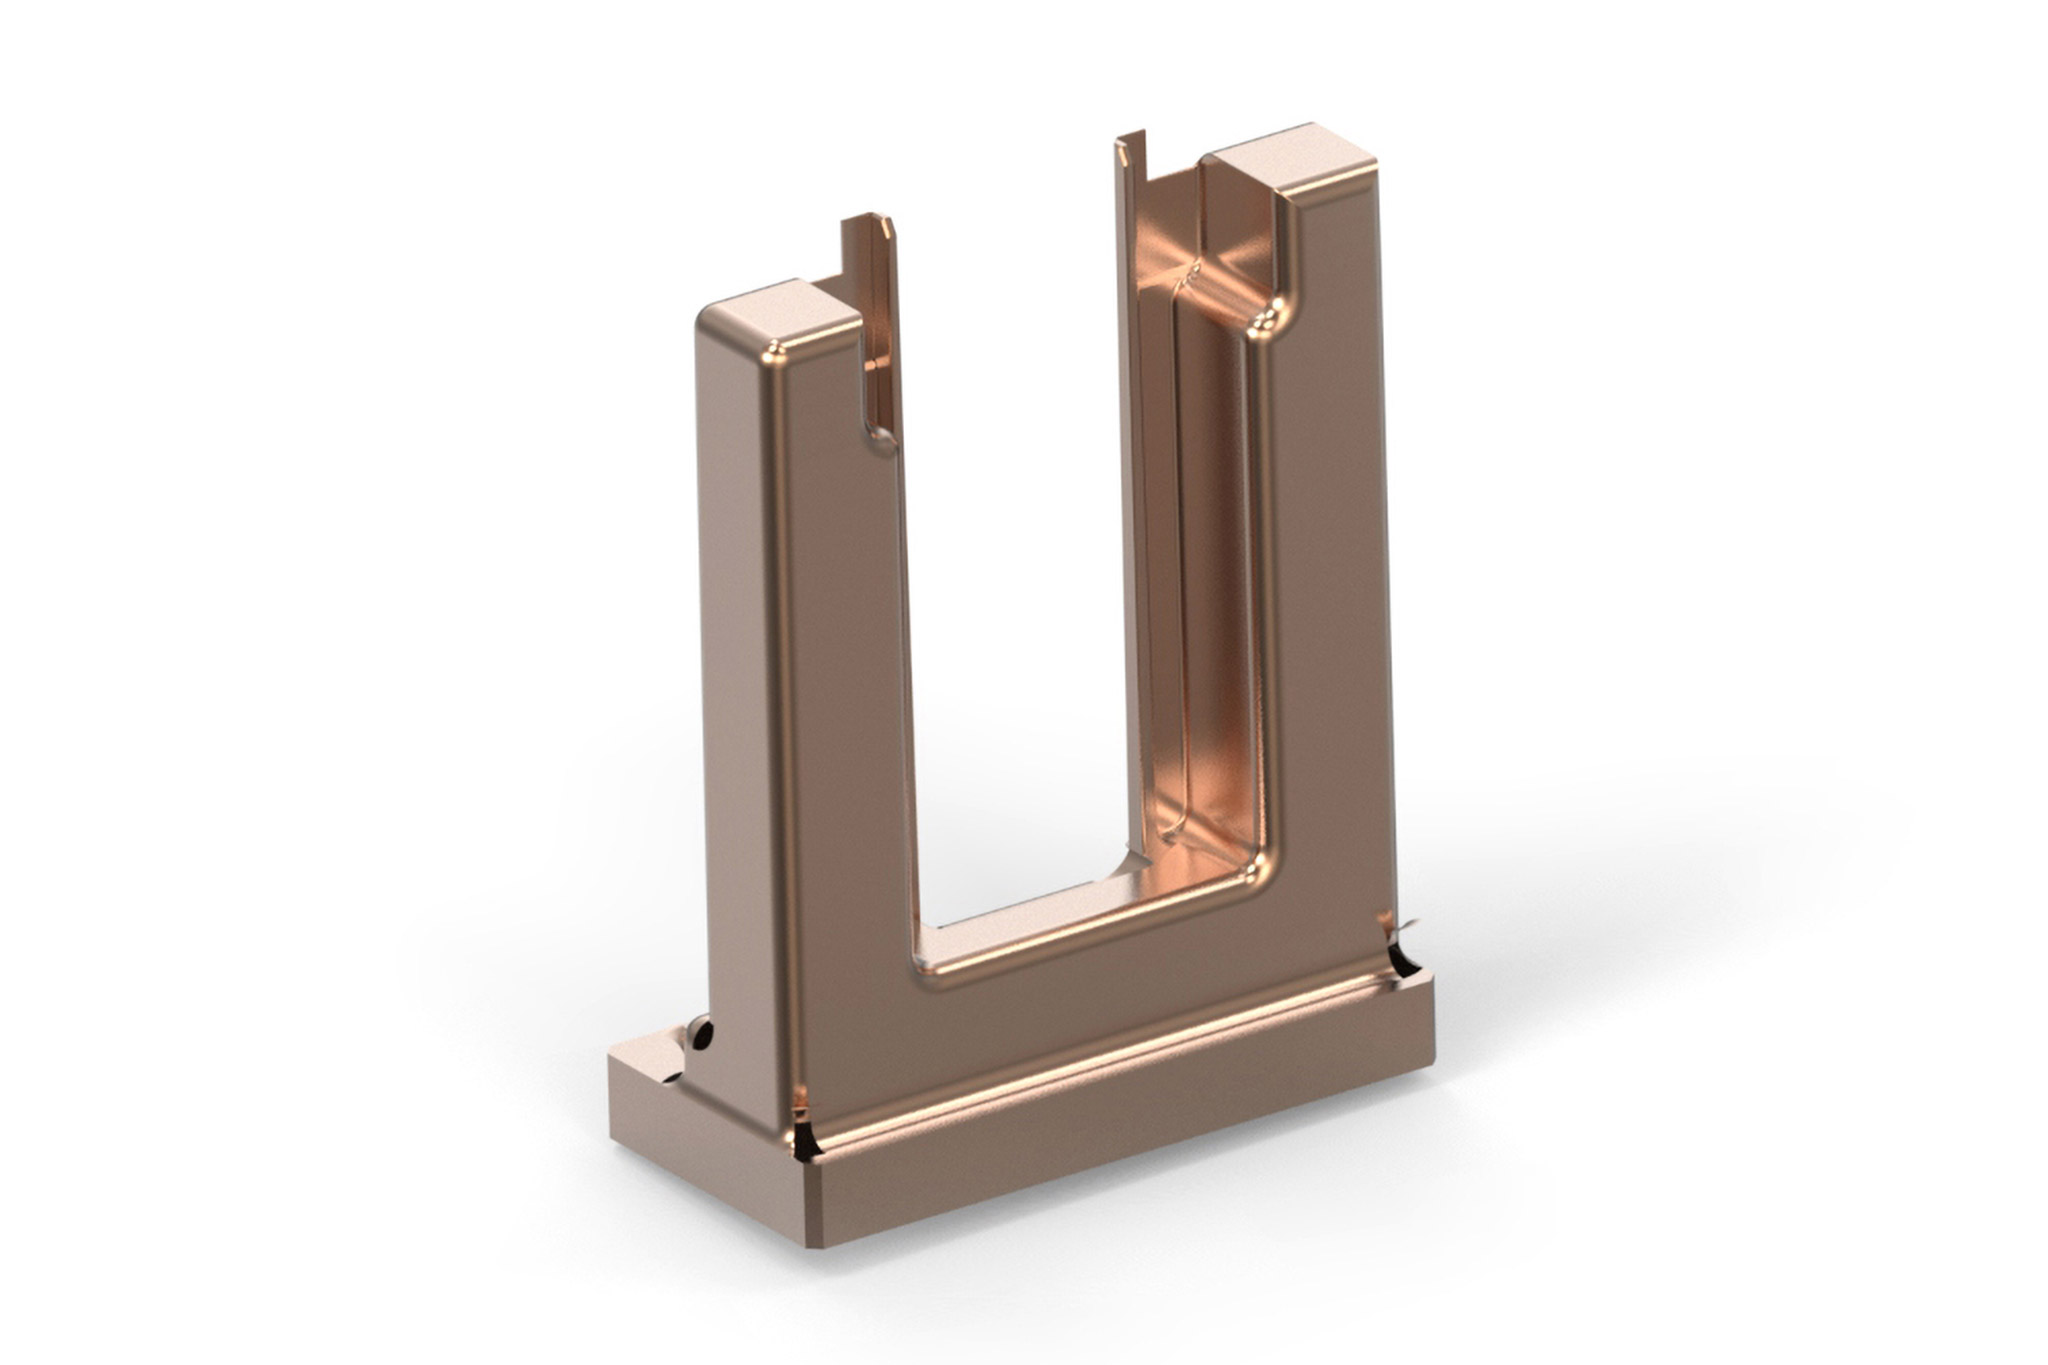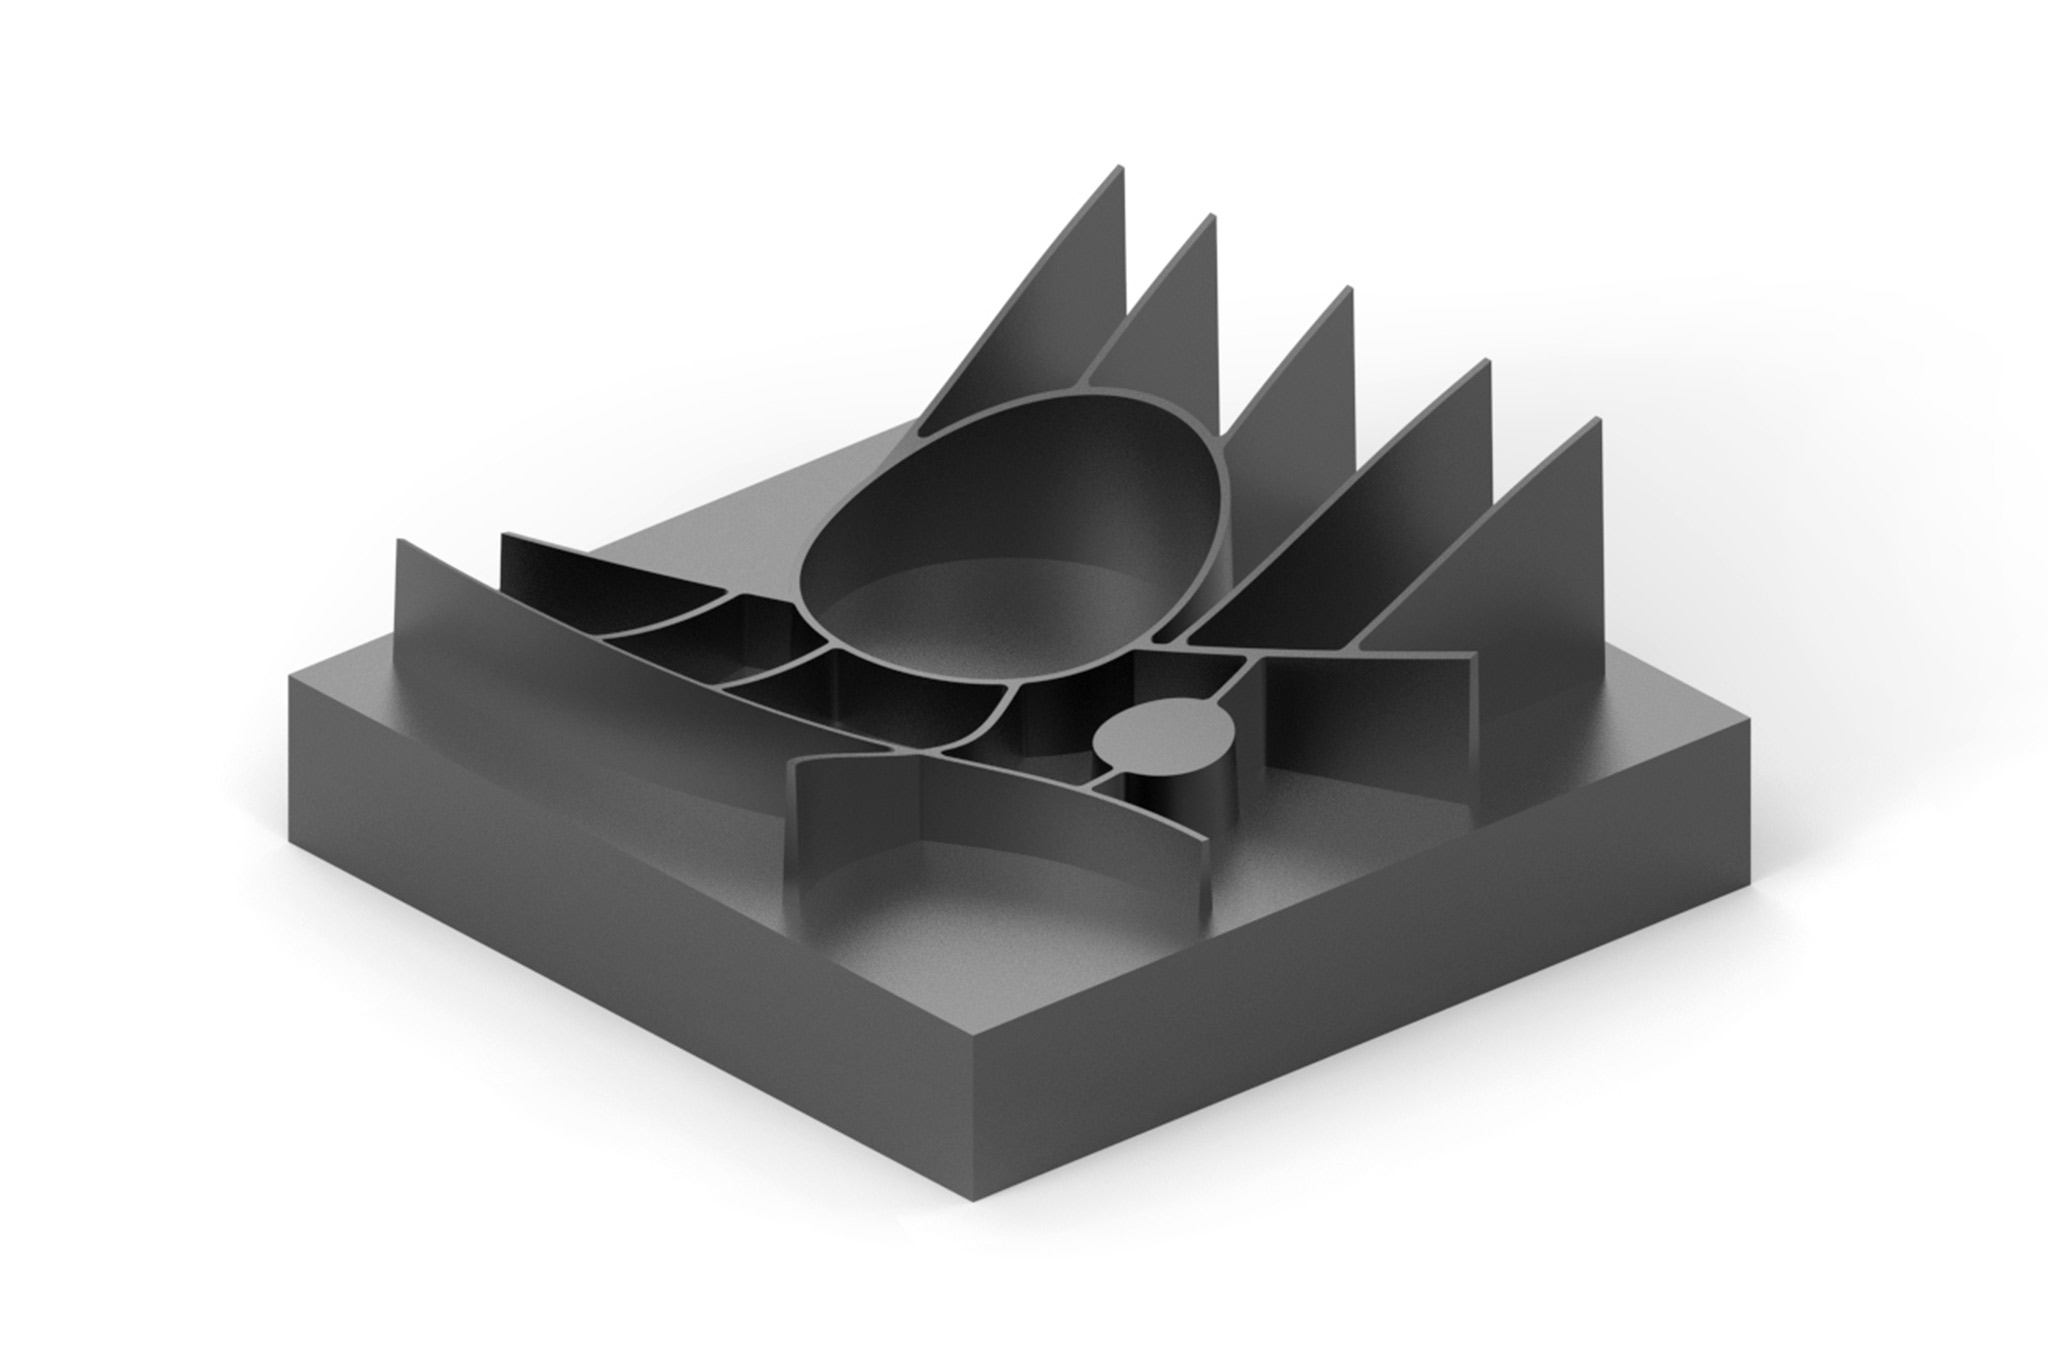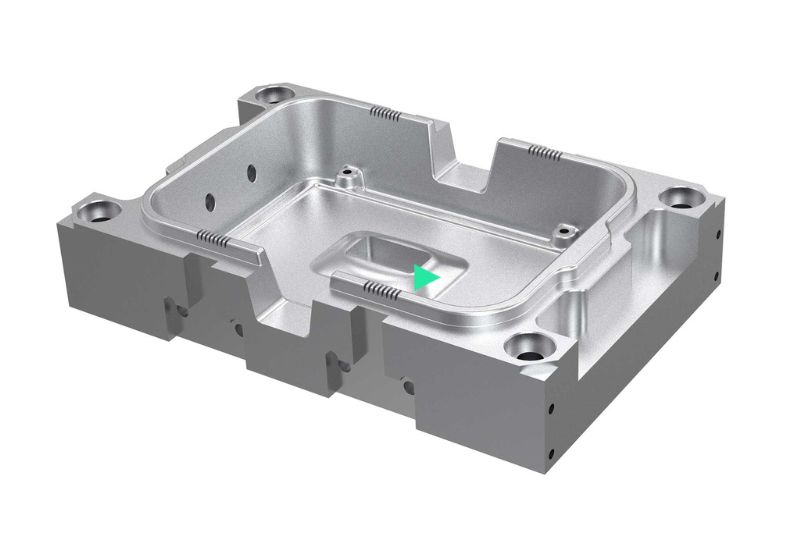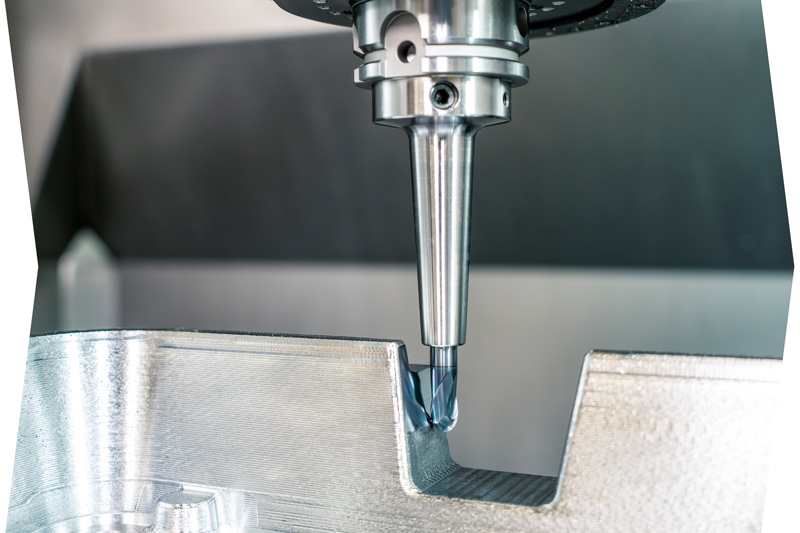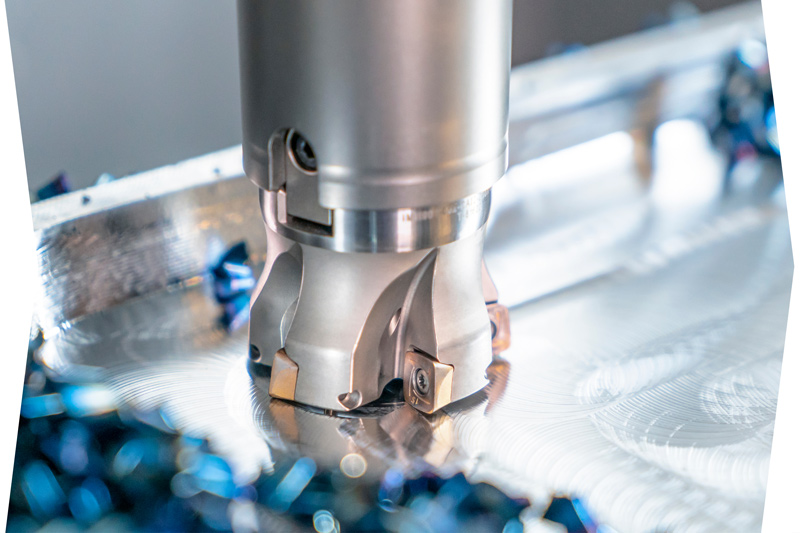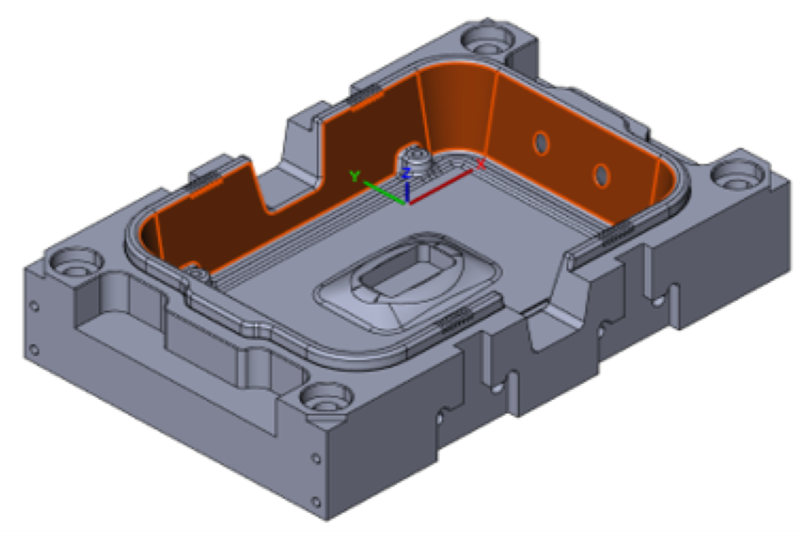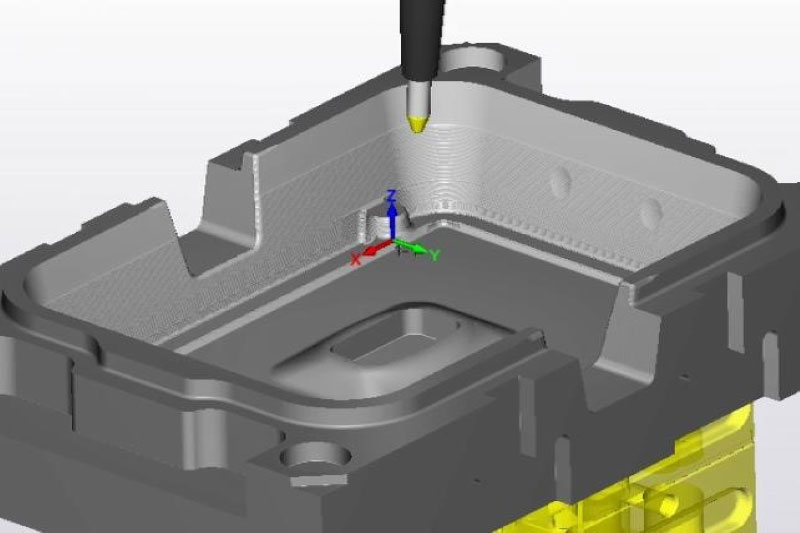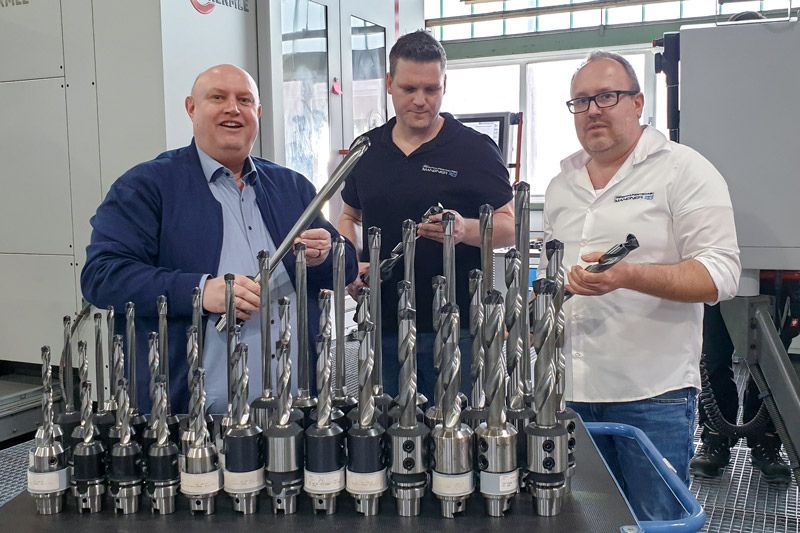
• MAPAL offers complete machining solutions for the die and mould industry.

Decolar na fabricação de moldes e matrizes

Os fabricantes de moldes e matrizes esperam alto conhecimento em processos e produtos de seus fabricantes de ferramentas de corte. Isso porque a vida dos moldes a serem criados e a precisão das peças moldadas são extremamente importantes para a competitividade na produção em série. Portanto, eles exigem que suas ferramentas ofereçam os mais altos níveis de precisão, uma longa vida a ferramenta e - acima de tudo - confiabilidade do processo.
 

São justamente esses aspectos que tornam a MAPAL bem-sucedida nos setores como da indústria automotiva, engenharia de máquinas e a indústria aeroespacial. Agora, o fabricante de ferramentas de precisão também oferece soluções eficientes e econômicas para o processo completo de usinagem no setor de moldes e matrizes. Ferramentas versáteis e precisas de alto desempenho e porta-ferramentas especiais com contornos estreitos e um batimento radial preciso minimizam o esforço de polimento e retrabalho graças a um acabamento superficial constante no processo de fresamento.

Gama de ferramentas para moldes
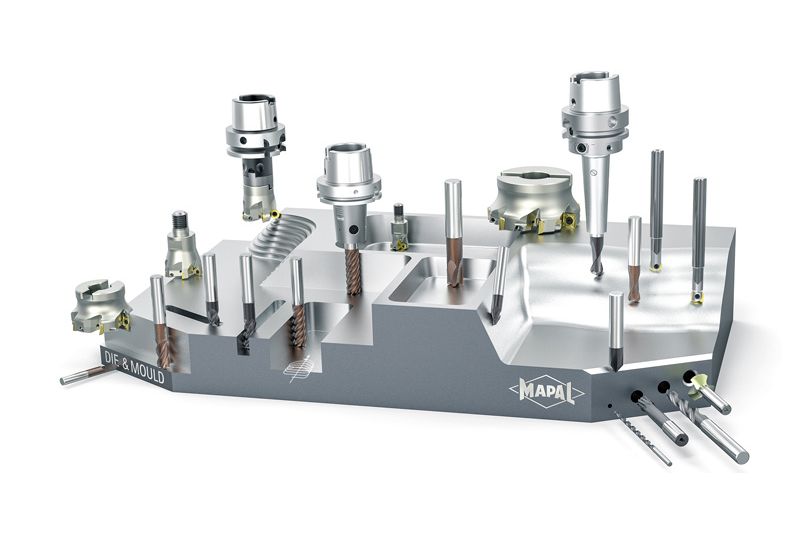
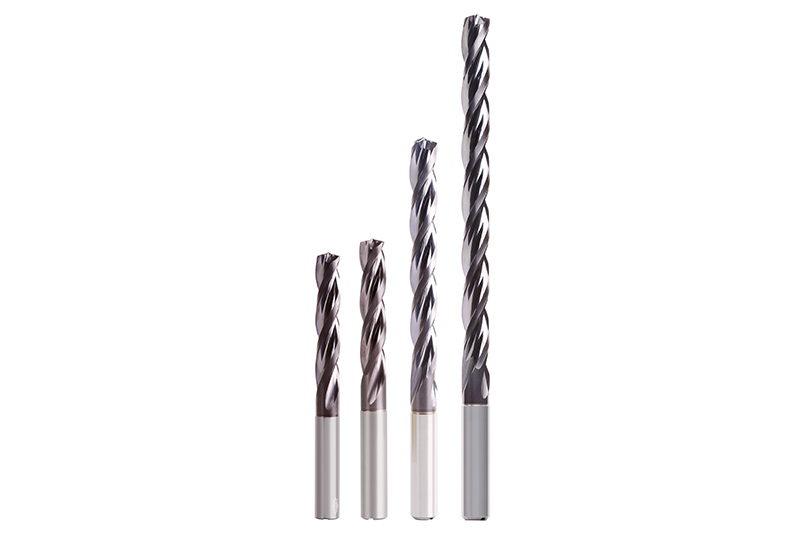
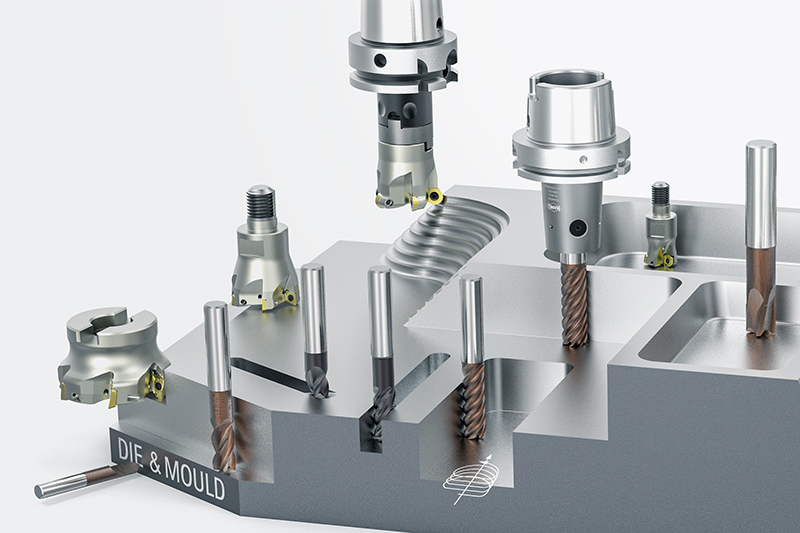
The picture shows the MAPAL tool range for mould making

Fresas inteiriças de metal duro
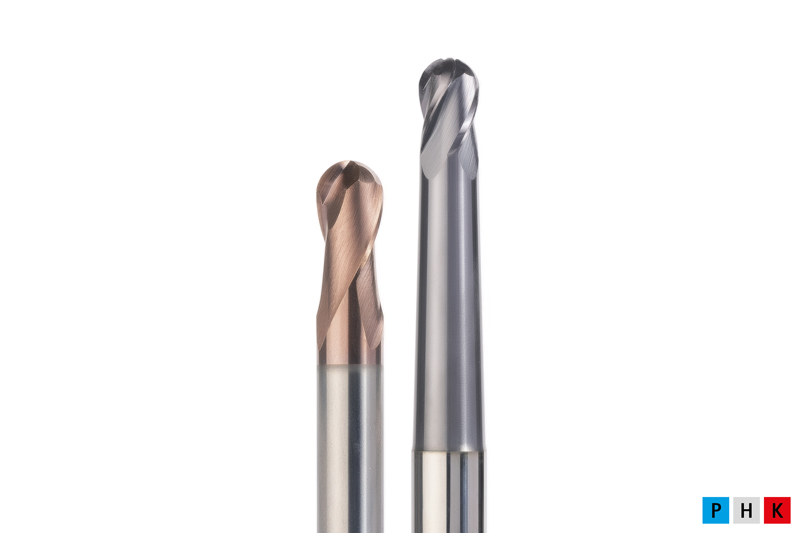
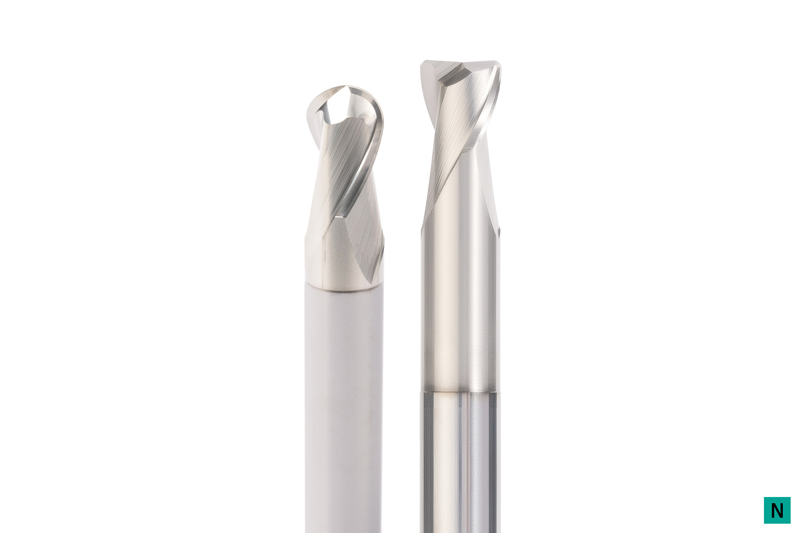
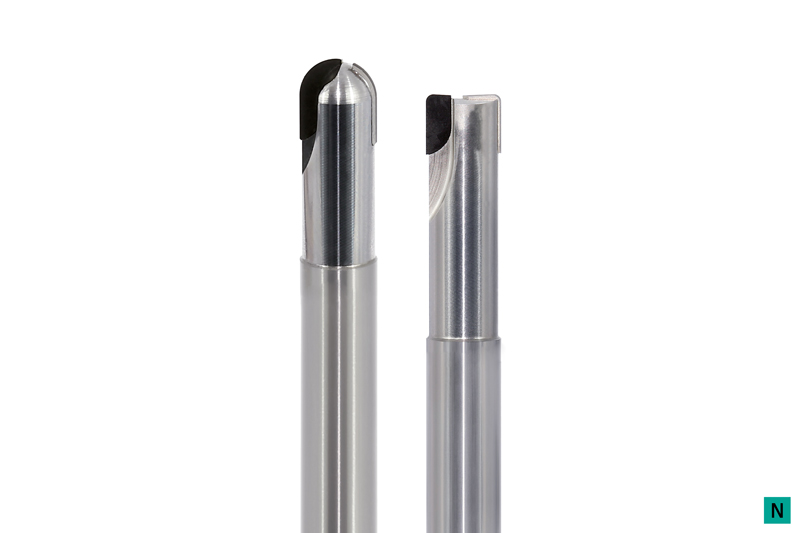
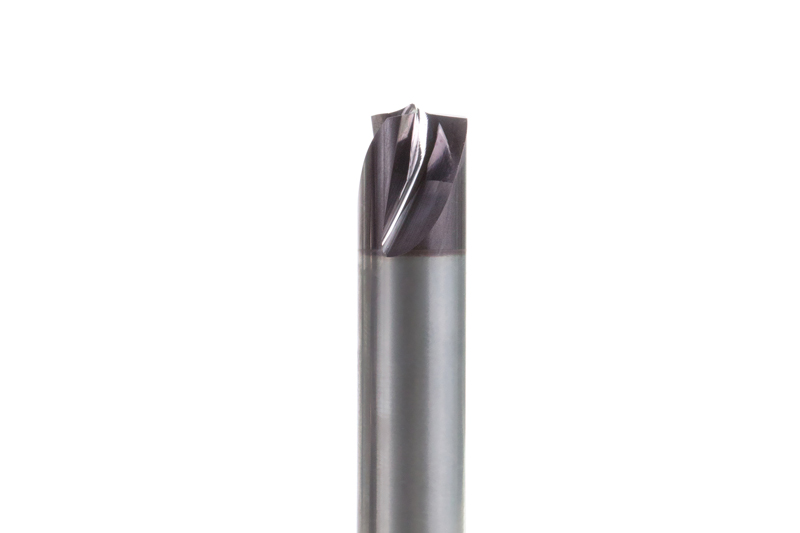
  • OptiMill-3D-BN

    Fresa esférica metal duro
    • Usinagem de contornos 3D com alta precisão
    • Gama ø: 0,10 - 20,00 mm

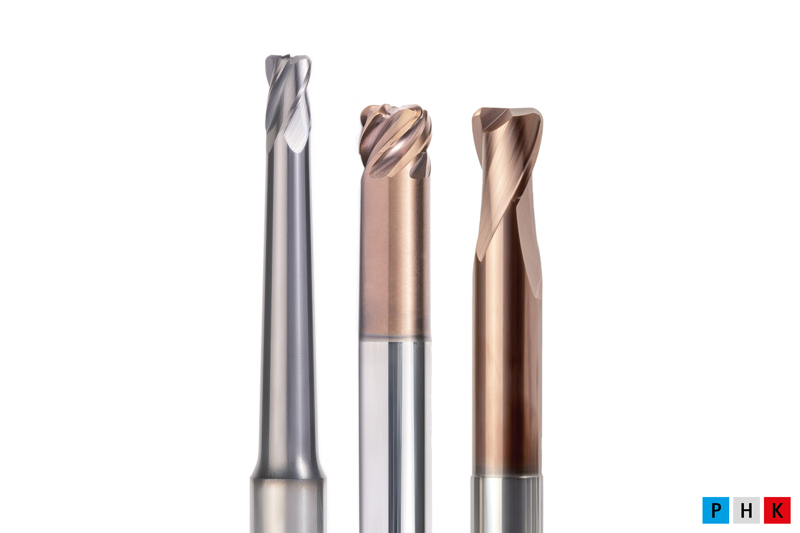
  • OptiMill-3D-CR

    Fresas com raio da canto
    • Fresamento com alta precisão em raio de canto
    • Gama ø: 0,10 - 20,00 mm

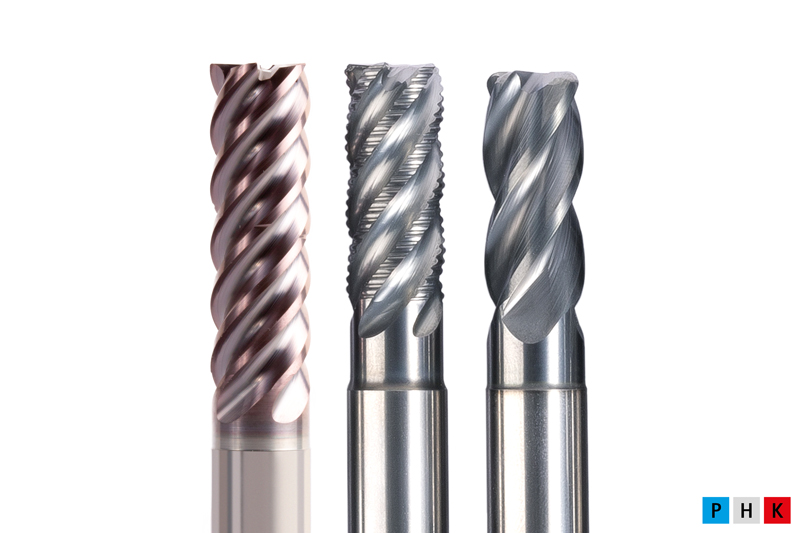
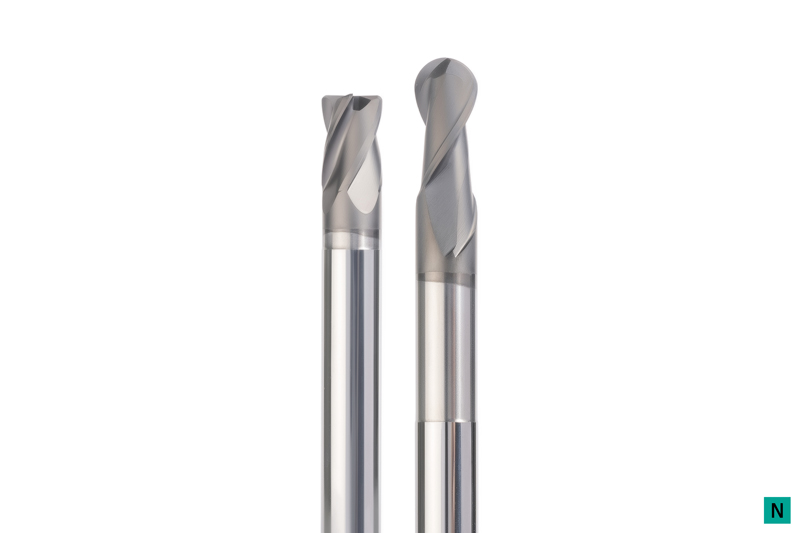
  • OptiMill Fresa de esquadrejamento

    Fresa de esquadrejamento
    • Ideal para desbaste, acabamento e fresamento trocoidal de bolsões
    • Gama ø: 2,00 - 12,00 mm

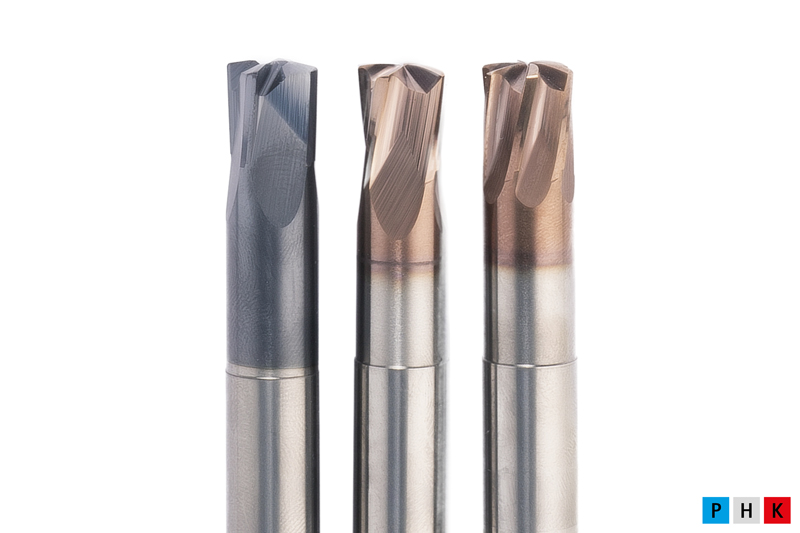
  • OptiMill-3D-HF

    Fresas de alto avanço
    • Ideal para usinagem de alto avanço com grande taxa de remoção do material e alta confiabilidade do processo
    • Gama ø: 2,00 - 16,00 mm

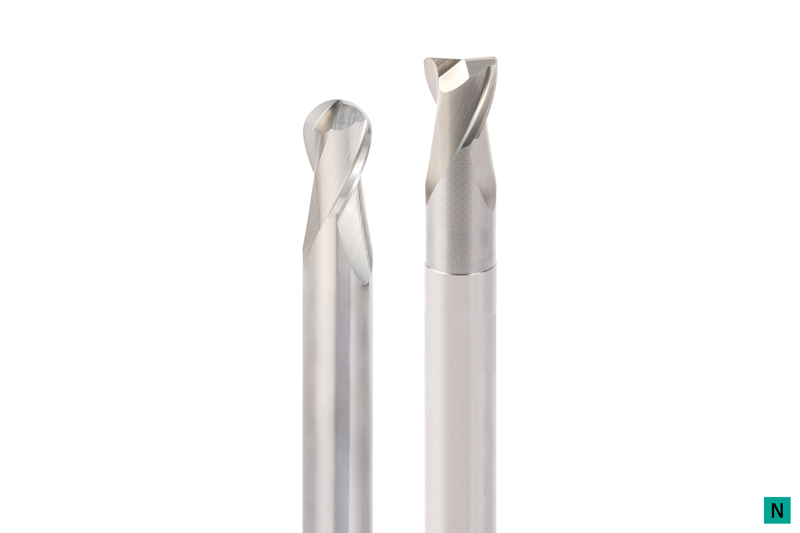
  • OptiMill-3D-Alu

    Fresa esférica e fresa com raio de canto
    • Usinagem de alta precisão de contornos 3D
    • Gama ø: 1,00 - 20,00 mm

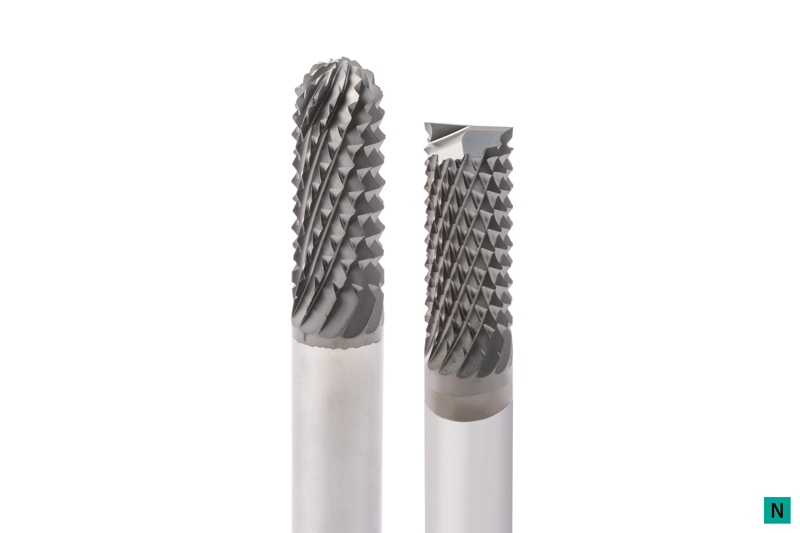
  • OptiMill-Graphite-MT

    Fresas esféricas y angulares
    • Fresas con un gran número de dientes para el desbaste con elevadas velocidades de eliminación para electrodos de grafito
    • Rango de Ø: 3,00 - 16,00 mm

  • OptiMill-3D-Graphite

    Fresas de radio esférico y angular
    • Aptas para el mecanizado de electrodos de grafito
    • Diferentes modelos en función de la situación de mecanizado
    • Rango de Ø: 0,20 - 12,00 mm

  • OptiMill-3D-Copper

    Fresas de radio esférico y angular
    • Geometría especial para el mecanizado de electrodos de cobre y aleaciones de metales no ferrosos duros
    • Rango de Ø: 0,10 - 20,00 mm

  • OptiMill-Diamond

    Fresas de radio esférico y angular y fresa angular
    • Cuchillas de PCD para una larga vida útil
    • Rango de Ø: 3,00 - 12,00 mm

Fresas con plaquitas de corte reversibles
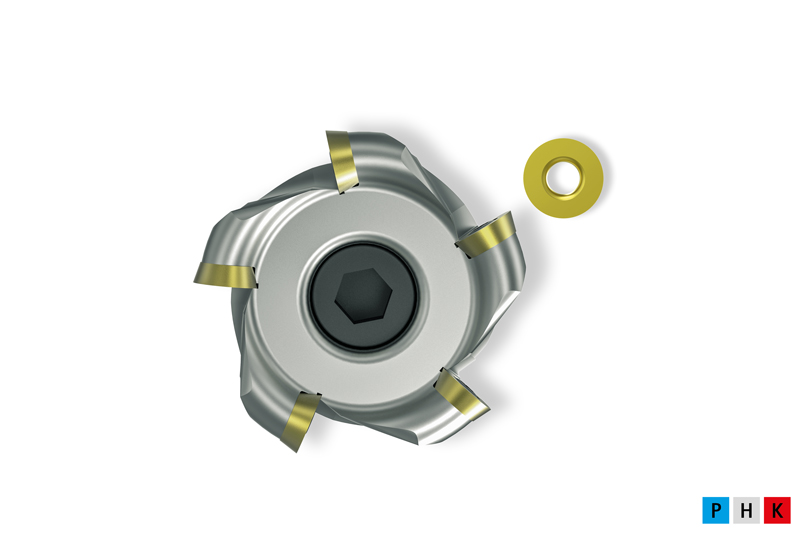
  • NeoMill-ISO-360

    Fresa de placa redonda
    • Ideal para el desbaste y semiacabado
    • Rango de Ø: 10,00 - 160,00 mm

  • NeoMill-3D-Finish

    Fresa de acabado
    • Ideal para el acabo de superficies a 90°, superficies planas y contornos
    • Rango de Ø: 16,00 - 42,00 mm

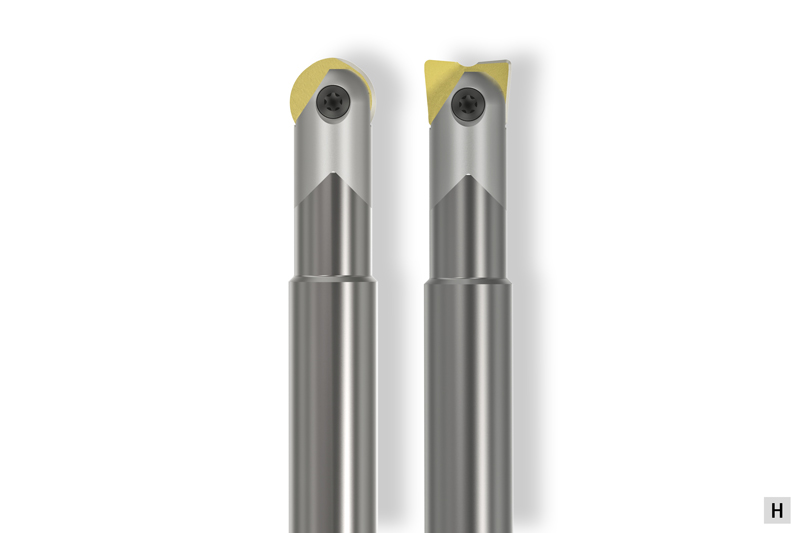
  • NeoMill-3D-Ballnose/-Torus

    Fresas de radio esférico y angular
    • Una estructura básica con placa de corte de radio esférico y radio angular para acabado y semiacabado
    • Rango de Ø: 8,00 - 32,00 mm

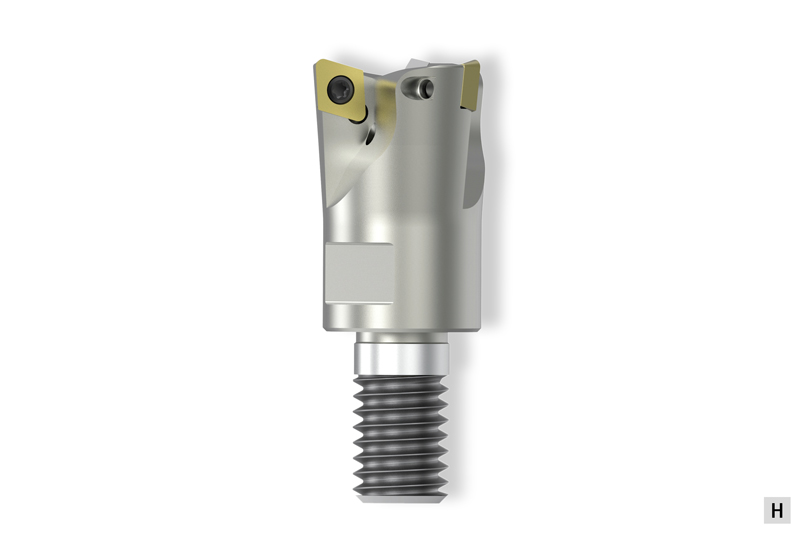
  • NeoMill-2/4-HiFeed90

    Fresa de alto avance/fresa de corte en esquina de 90°
    • Sistema de herramientas universal para una máxima productividad
    • Rango de ø: 16.00 - 200.00 mm

Taladrado | Avellanado
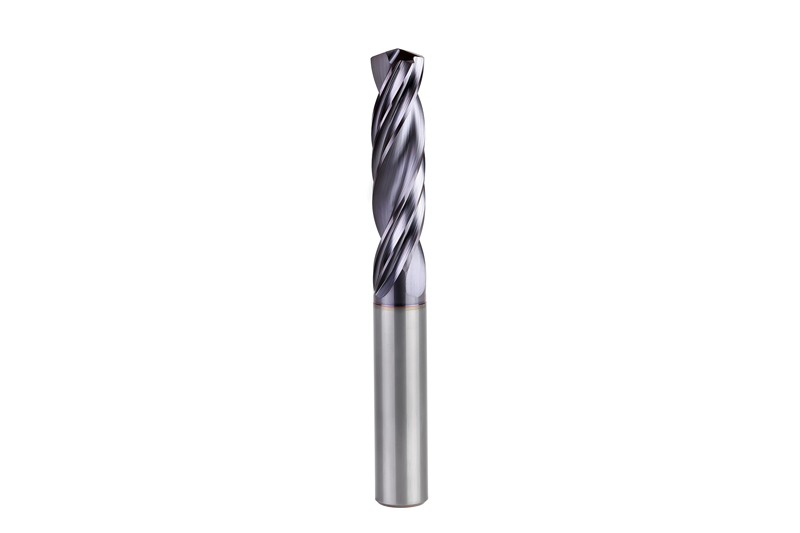
  • ECU-Drill-Steel

    Broca fabricada por completo en metal duro  

    • Taladro completo de doble filo con muy buena relación calidad-precio
    • Amplia gama de aplicaciones
    • Geometrías idóneas para lograr gran precisión y estabilidad en el proceso
    • Rango de Ø: 1,00 – 20,00 mm

  • MEGA-Drill-Hardened

    Broca, de gran calidad, fabricada por completo en metal duro 

    • Taladro completo de doble filo con recubrimiento y geometría que se adaptan al mecanizado estable de materiales templados
    • Nueva micro y macrogeometría
    • Rango de Ø: 2,55 – 16,00 mm

  • MEGA-Drill-Steel-Plus

    Broca, de gran calidad, fabricada por completo en metal duro 

    • Taladro completo de doble filo con recubrimiento y geometría que se adaptan al mecanizado de acero
    • Geometría de ranura de virutas y preparación modificada de los filos de corte mejoradas
    • Rango de Ø: 3,00 – 25,00 mm

  • Tritan-Drill-Steel

    Broca, de tres filos, fabricada por completo en metal duro 

    • Taladro completo de tres filos para el máximo avance
    • Cuchilla transversal con autocentrado para situaciones de taladrado difíciles
    • Especialmente adaptada al mecanizado de acero
    • Rango de Ø: 4,00 – 20,00 mm 

  • Tritan-Spot-Drill-Steel

    Broca piloto
    • Broca piloto de tres filos para taladrado exigente
    • Se adapta especialmente al taladro de tres filos
    • Rango de Ø: 4,00 – 20,00 mm

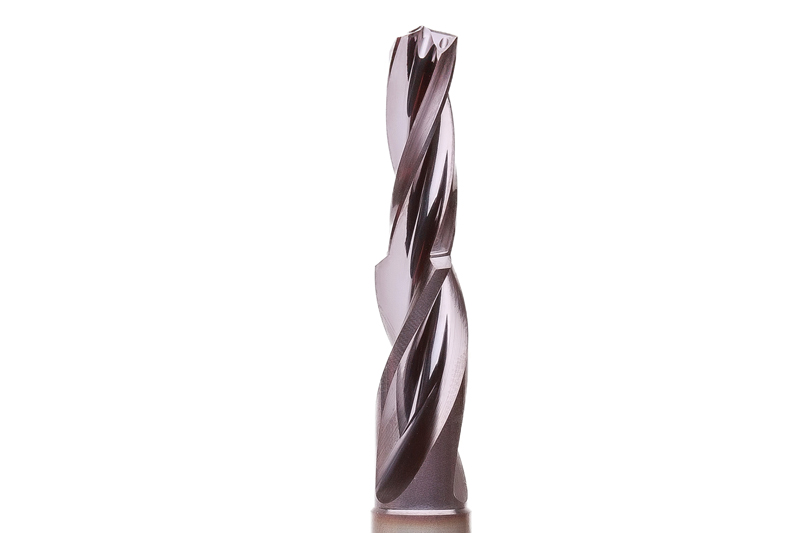
  • Tritan-Step-Drill

    Broca escalonada
    • Broca escalonada, de tres filos, con cuchilla transversal con autocentrado
    • Mecanizado de agujeros para roscar sin movimiento pendular
    • Rango de Ø: 4,25 – 14,15 mm

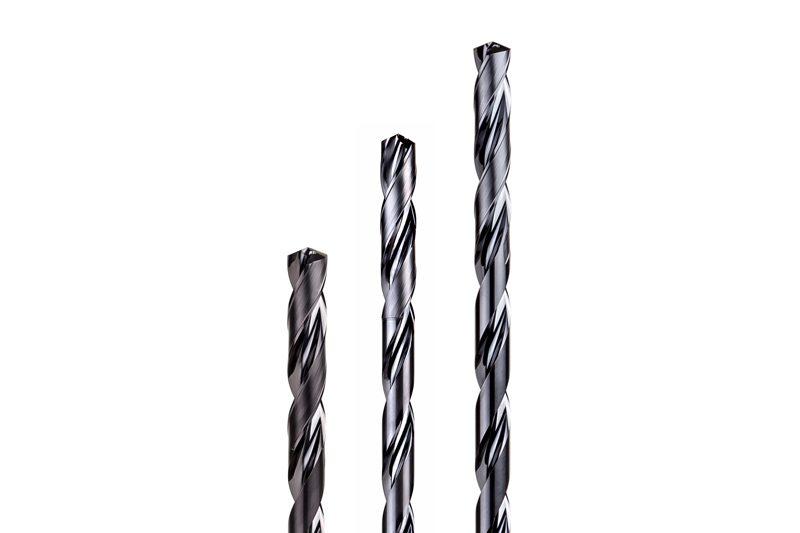
  • MEGA-Deep-Drill

    Taladro profundo
    • Taladrado estable y eficiente de agujeros profundos de hasta 40xD
    • Broca piloto MEGA-Pilot-Drill
    • Rango de Ø: 1,00 – 16,00 mm 

  • MEGA-Drill-Reamer

    Broca escariadora
    • Combina dos operaciones (taladrado y escariado) en una herramienta
    • Filos escariadores mejorados
    • Reducción de los periodos principales y los no productivos
    • Tolerancia del agujero ≥ IT7
    • Rango de Ø: 4,00 – 16,00 mm 

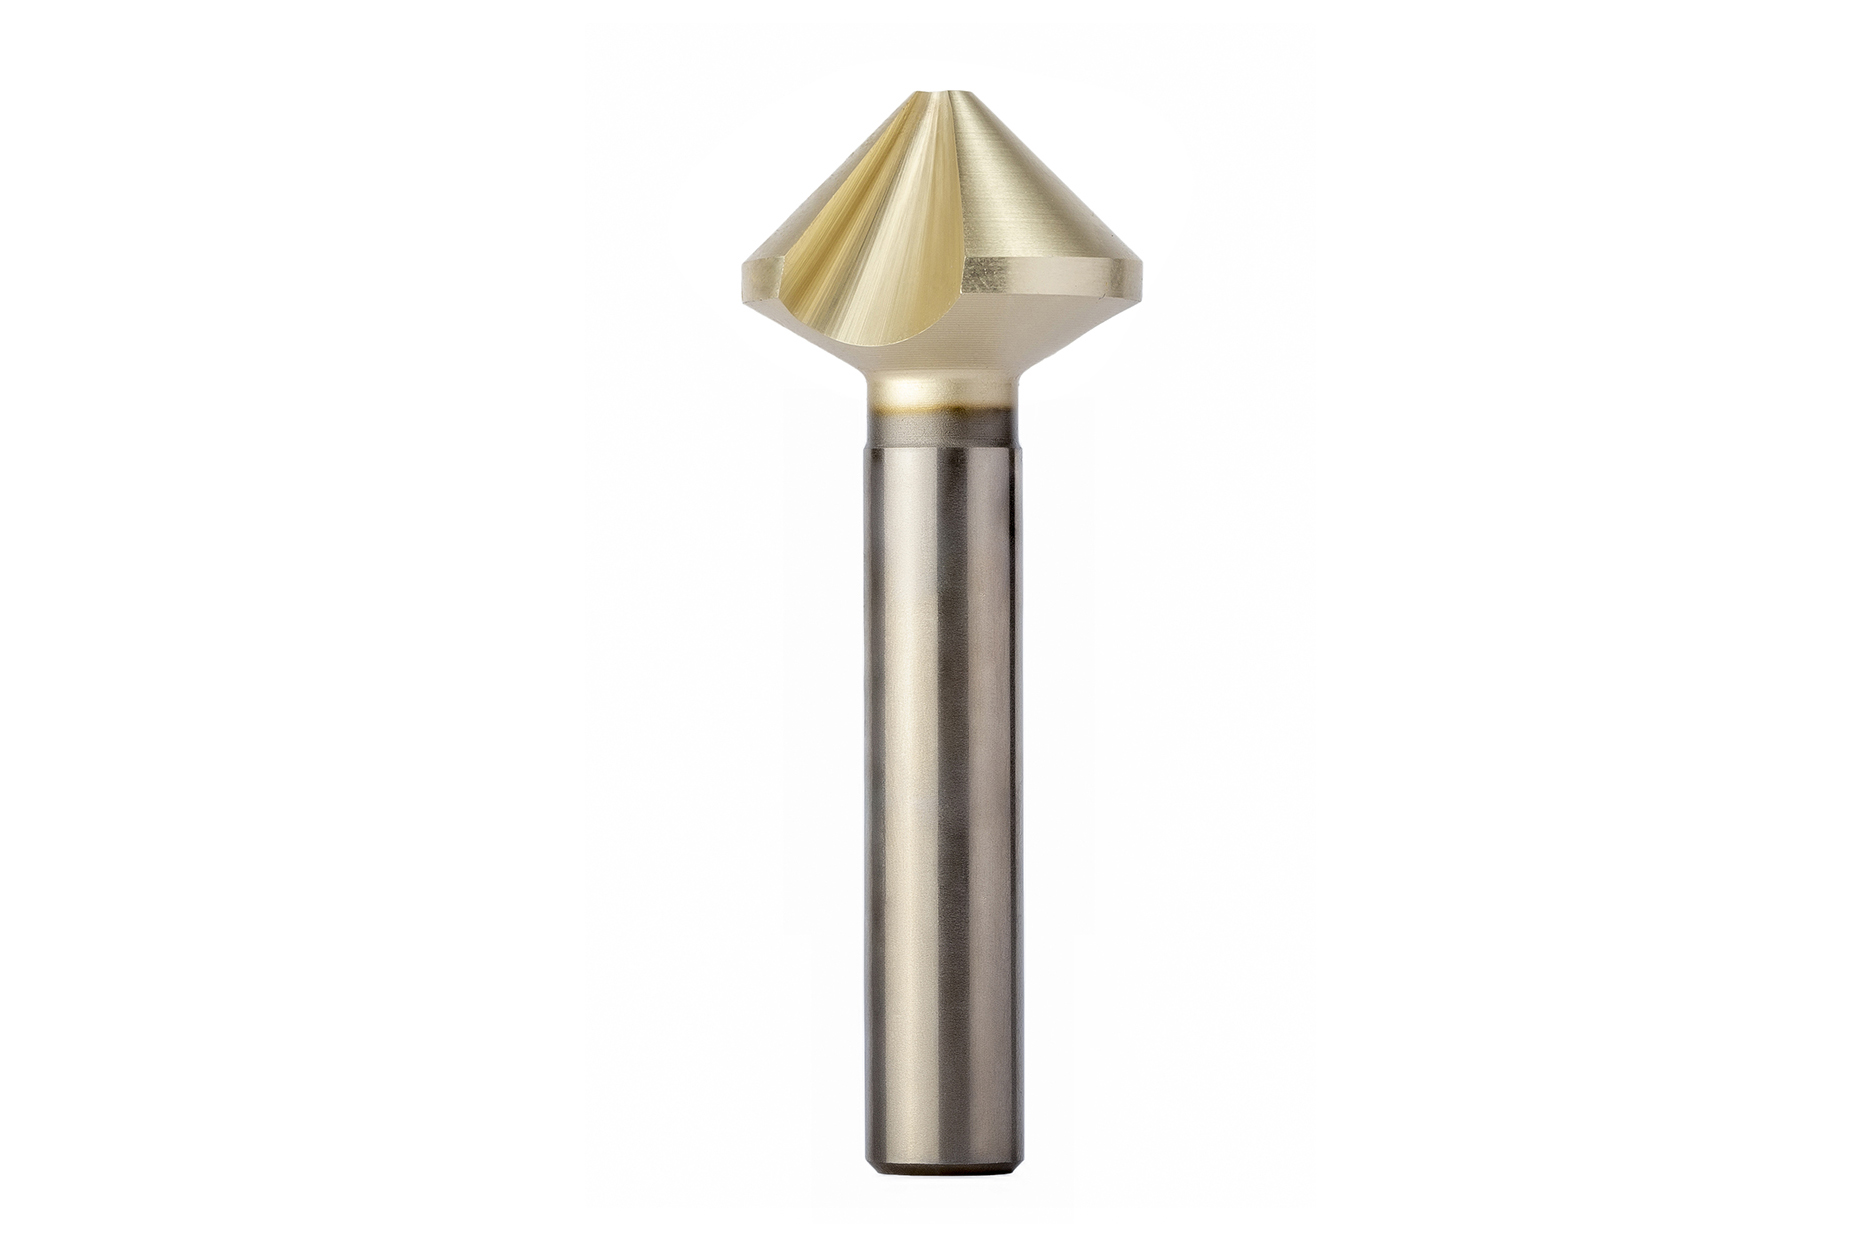
  • Avellanador cónico de precisión

    Apoio com divisão desigual
    • Arestas de corte com divisão desigual extrema
    • Maior precisão e melhores valores de superfície
    • Forças axiais e radiais nitidamente reduzidas
    • Significativamente menos vibrações
    • Parâmetros de corte para elevada produtividade
    • Faixa de Ø: 4,30 – 31,00 mm 

  • MEGA-Drill-Reamer-Pyramid

    Brocas escareadoras com ponta piramidal 

    • Iniciar furo, furação e mandrilar com uma ferramenta
    • Características de centragem melhoradas graças às pontas cônicas
    • Redução significativa dos tempos principais e secundários
    • Tolerância de perfuração ≥ IT7
    • Faixa de Ø: 4,00 - 16,00 mm 

  • Brocas de pastilhas de corte QTD

    Broca de furação total com sistema de cabeça substituível 

    • Sistema económico com pastilhas de corte intercambiáveis
    • Sistema de fixação por força e por união positiva
    • Manuseamento simples
    • Elevada precisão de concentricidade
    • Faixa de Ø: 8,10 – 49,00 mm 

Escarear
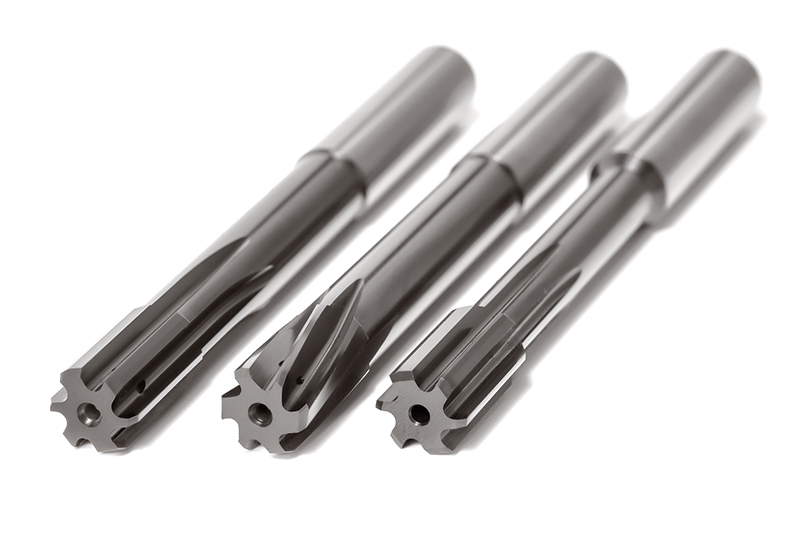
  • FixReam – FXR

    Escareador de alto desempenho com haste cilíndrica 

    • Escareador de alto desempenho em metal duro integral
    • Canelado reto para a usinagem de furos de passagem e furos cegos
    • Canelado oblíquo à esquerda para a usinagem de furos de passagem
    • Faixa de Ø: 3,00 – 20,00 mm 

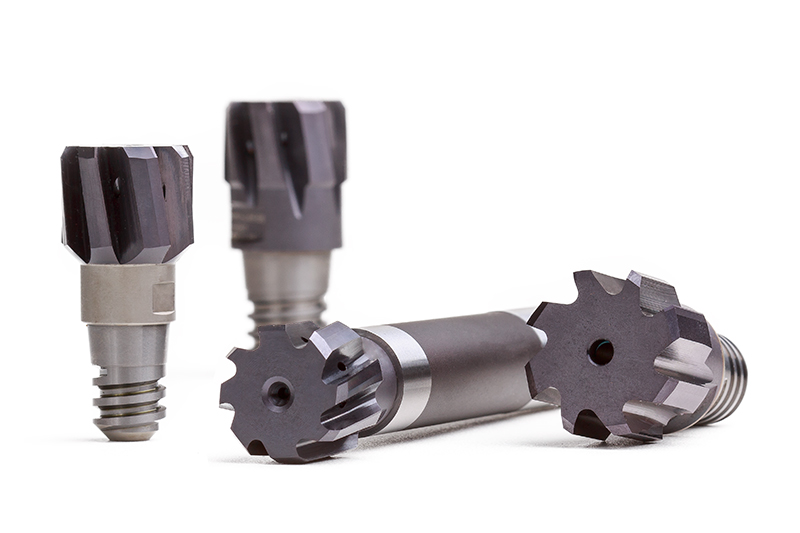
  • CPReam – CPR

    Escareador de cabeça substituível 

    • A maior estabilidade e rigidez possíveis graças à face cônica e plana ampliada
    • Alta precisão de concentricidade de 5 μm
    • Manuseamento simples
    • Faixa de Ø: 8,00 – 40,00 mm

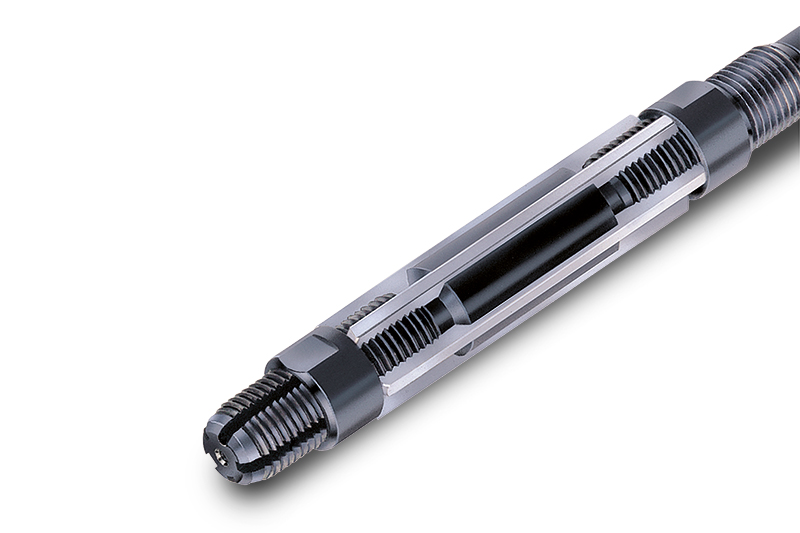
  • Escareador de ajuste rápido – WN 50

    Escareadores manuais 

    • Mandril de ajuste rápido com elevada gama de ajuste
    • Especialmente adequado para trabalhos de reparação
    • Conjuntos de lâminas sobresselentes disponíveis
    • Faixa de Ø: 6,40 – 95,00 mm 

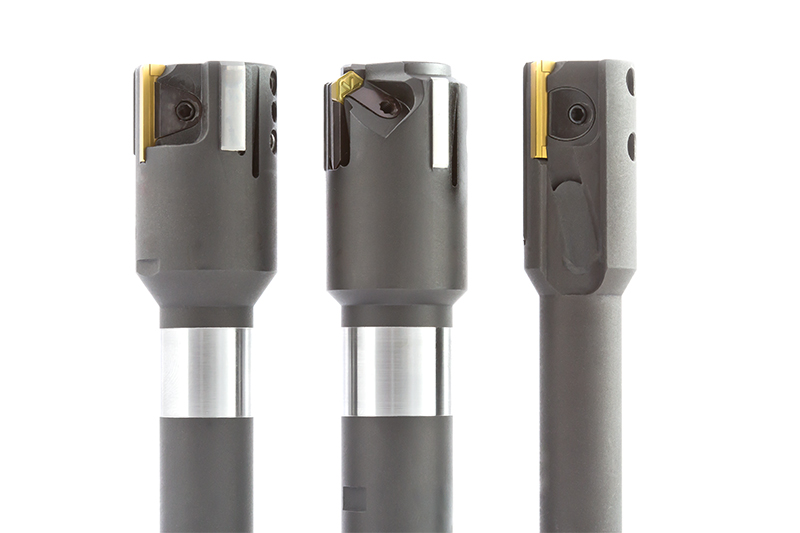
  • Ferramentas guiadas por barra

    Ferramentas com barra de corrediça 

    • A mais alta precisão com o princípio MAPAL
    • Orientação direta no furo através de trilhos
    • Insertos intercambiáveis retificados com precisão
    • Ajuste de alta precisão para usinagem de furos com precisão micrométrica

Fixação
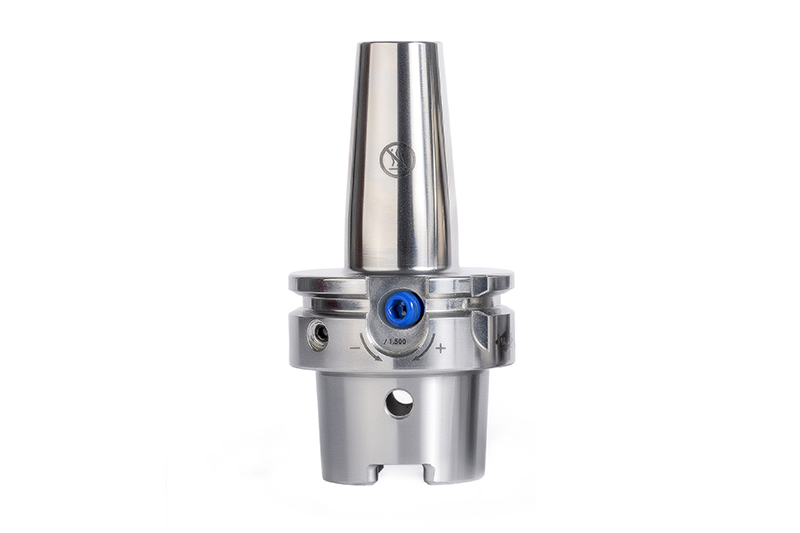
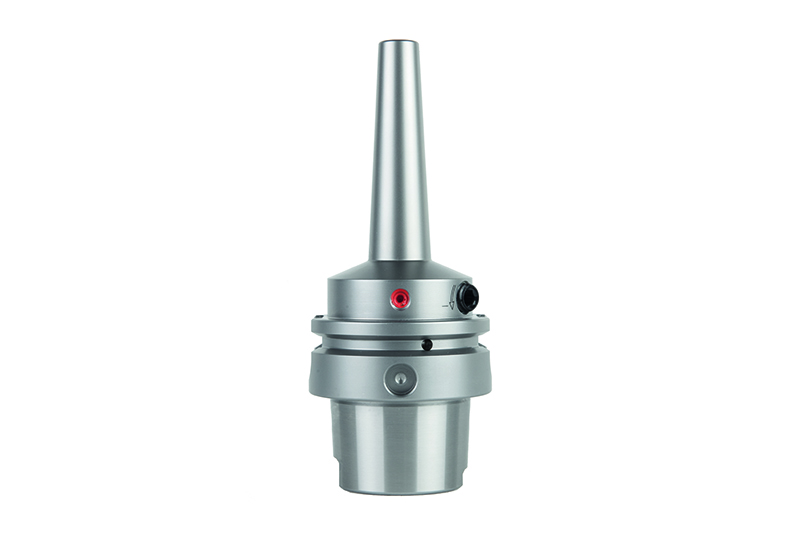
  • UNIQ DReaM Chuck, 4.5°

    Mandril hidráulico com novo design

    • Para aplicações de mandrilagem e furação, assim como, para acabamento em operações de fresagem
    • Interação ideal de propriedades geométricas e funcionais
    • Superfícies excepcionais com melhor manuseamento ao mesmo tempo
    • Máxima flexibilidade e produtividade na usinagem de componentes de contorno crítico

    Diretamente para a loja

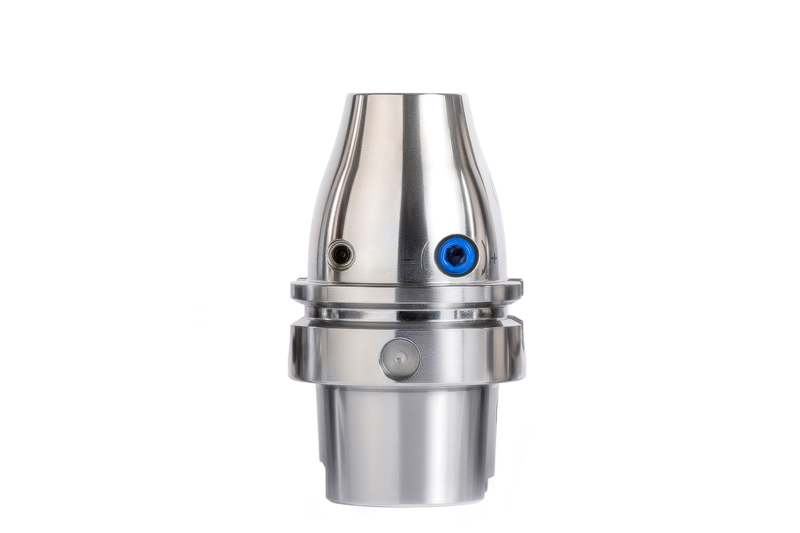
  • UNIQ Mill Chuck, HA

    Mandril hidráulico com novo design

    • Suporte de expansão hidráulica para aplicações de fresagem altamente dinâmicas
    • Interação ideal de propriedades geométricas e funcionais
    • Excelentes resultados na aplicação de ferramentas com haste HA
    • A mais alta fiabilidade do processo também em componentes de alto valor

    Diretamente para a loja

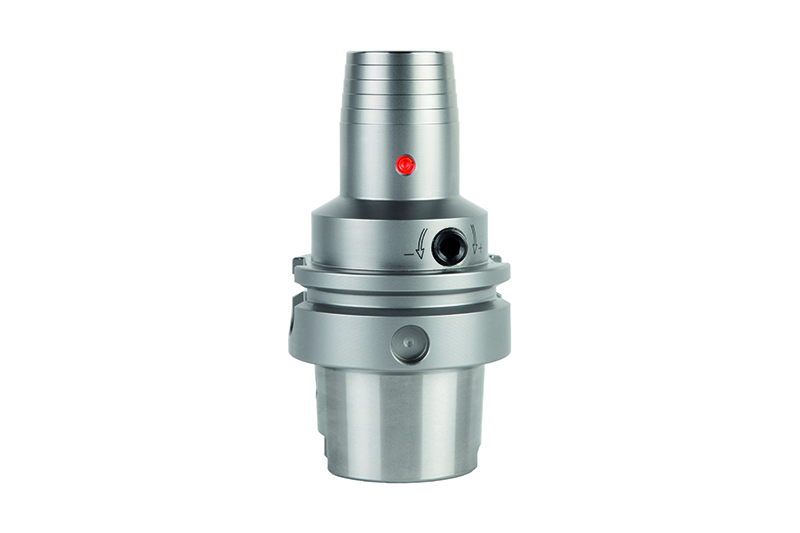
  • HighTorque Chuck HTC

    Suportes de expansão hidráulica 

    • Transferência de torque elevada
    • Propriedades de guia perfeitas
    • Excelente estabilidade de todo o sistema
    • Precisão de concentricidade < 3 µm
    • Modelo estreito 3° para o uso em aplicações de contorno críticas 


    Diretamente para a loja

  • MAPAL HydroChuck MHC

    HydroChuck MHC

    Suportes de expansão hidráulica 

    • Excelente amortecimento de vibração
    • Elevada precisão de concentricidade
    • Modelo ultra curto com conceção compacta para alta estabilidade


    Diretamente para a loja

  • ThermoChuck MTC

    Suportes térmicos

    • Longa vida útil pela utilização de aço ferramenta resistente a altas temperaturas
    • Alta transferência de torque e rigidez radial
    • Submetidos a balanceamento preciso
    • Adequado para MQL
    • Com e sem ajuste axial do comprimento da ferramenta


    Diretamente para a loja

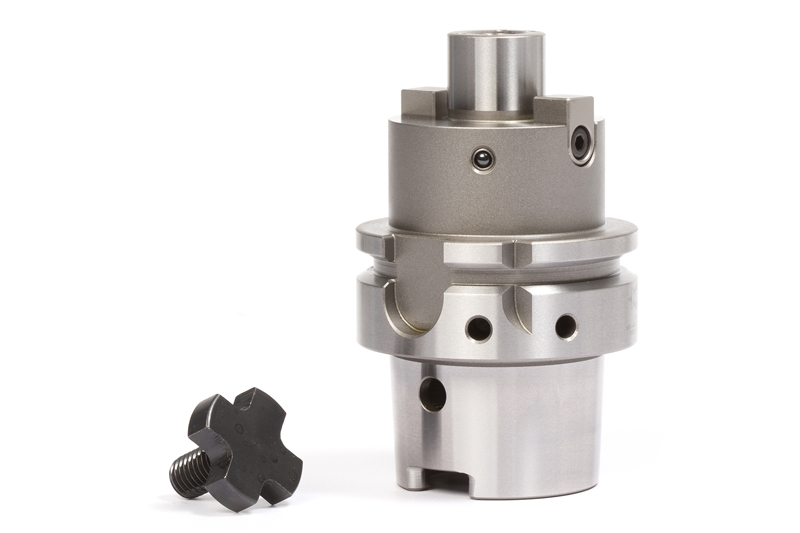
  • MAPAL MillChuck

    Mill Chuck, System HB

    Mandril de superfície
    • Manuseamento fácil graças ao parafuso diferencial
    • Elevada  eficiência econômica e precisão
    • Posicionamento axial da ferramenta definido graças ao sistema de molas
    • Saídas descentralizadas de agentes de refrigeração para máxima confiabilidade do processo

    Diretamente para a loja

  • MAPAL Precision-DrillChuck MPC

    Precision-DrillChuck – MPC

    Mandris de precisão porta-brocas 

    • Estrutura simples e manuseamento descomplicado
    • Segurança de fixação independente da direção de rotação
    • Elevada resistência à velocidade de rotação
    • Através da conexão modular, as cabeças do mandril de perfuração podem ser aplicadas em todas as interfaces das ferramentas 

  • MAPAL slip-on reamer arbor

    Mandril de fresa de encaixe – MDA/MCA

    Mandril de fresa de encaixe 

    • Modelo com amortecimento de vibrações (MDA) com sistema para amortecimento de vibração
    • Adequado à rigidez de todos os tipos de máquinas comuns
    • Funcionamento silencioso e estável, apesar de uma longa projeção para melhores acabamentos de superfície
    • Mandril de fresa de encaixe (MCA) com face plana ampliada para operações de acabamento e semi-acabamento em grandes gamas de diâmetro

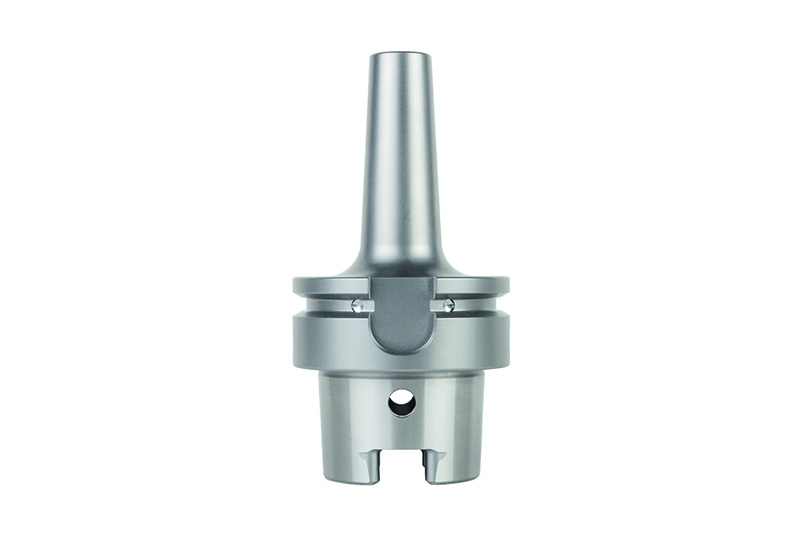
  • MAPAL MFS milling head holder

    Suporte de cabeça de fresamento MFS

    Porta-ferramenta para fresa de rosca 

    • Fixação simples e rápida de fresas de rosca
    • Interação extada do cone e face plana
    • Máxima estabilidade e rigidez
    • Para aplicação universal para trabalhos de desbaste e acabamento 

  • MAPAL HSK adapter

    Adaptador

    Extensões, redutores e adaptadores 

    • Vasta gama de possibilidades para sistemas de ferramentas modulares
    • Extensões de expansão hidráulica e expansões retráteis
    • Reduções e extensões HSK
    • Adaptador de cone de grande abertura KS

    Diretamente para a loja


Componentes e material


Da peça bruta à acabada

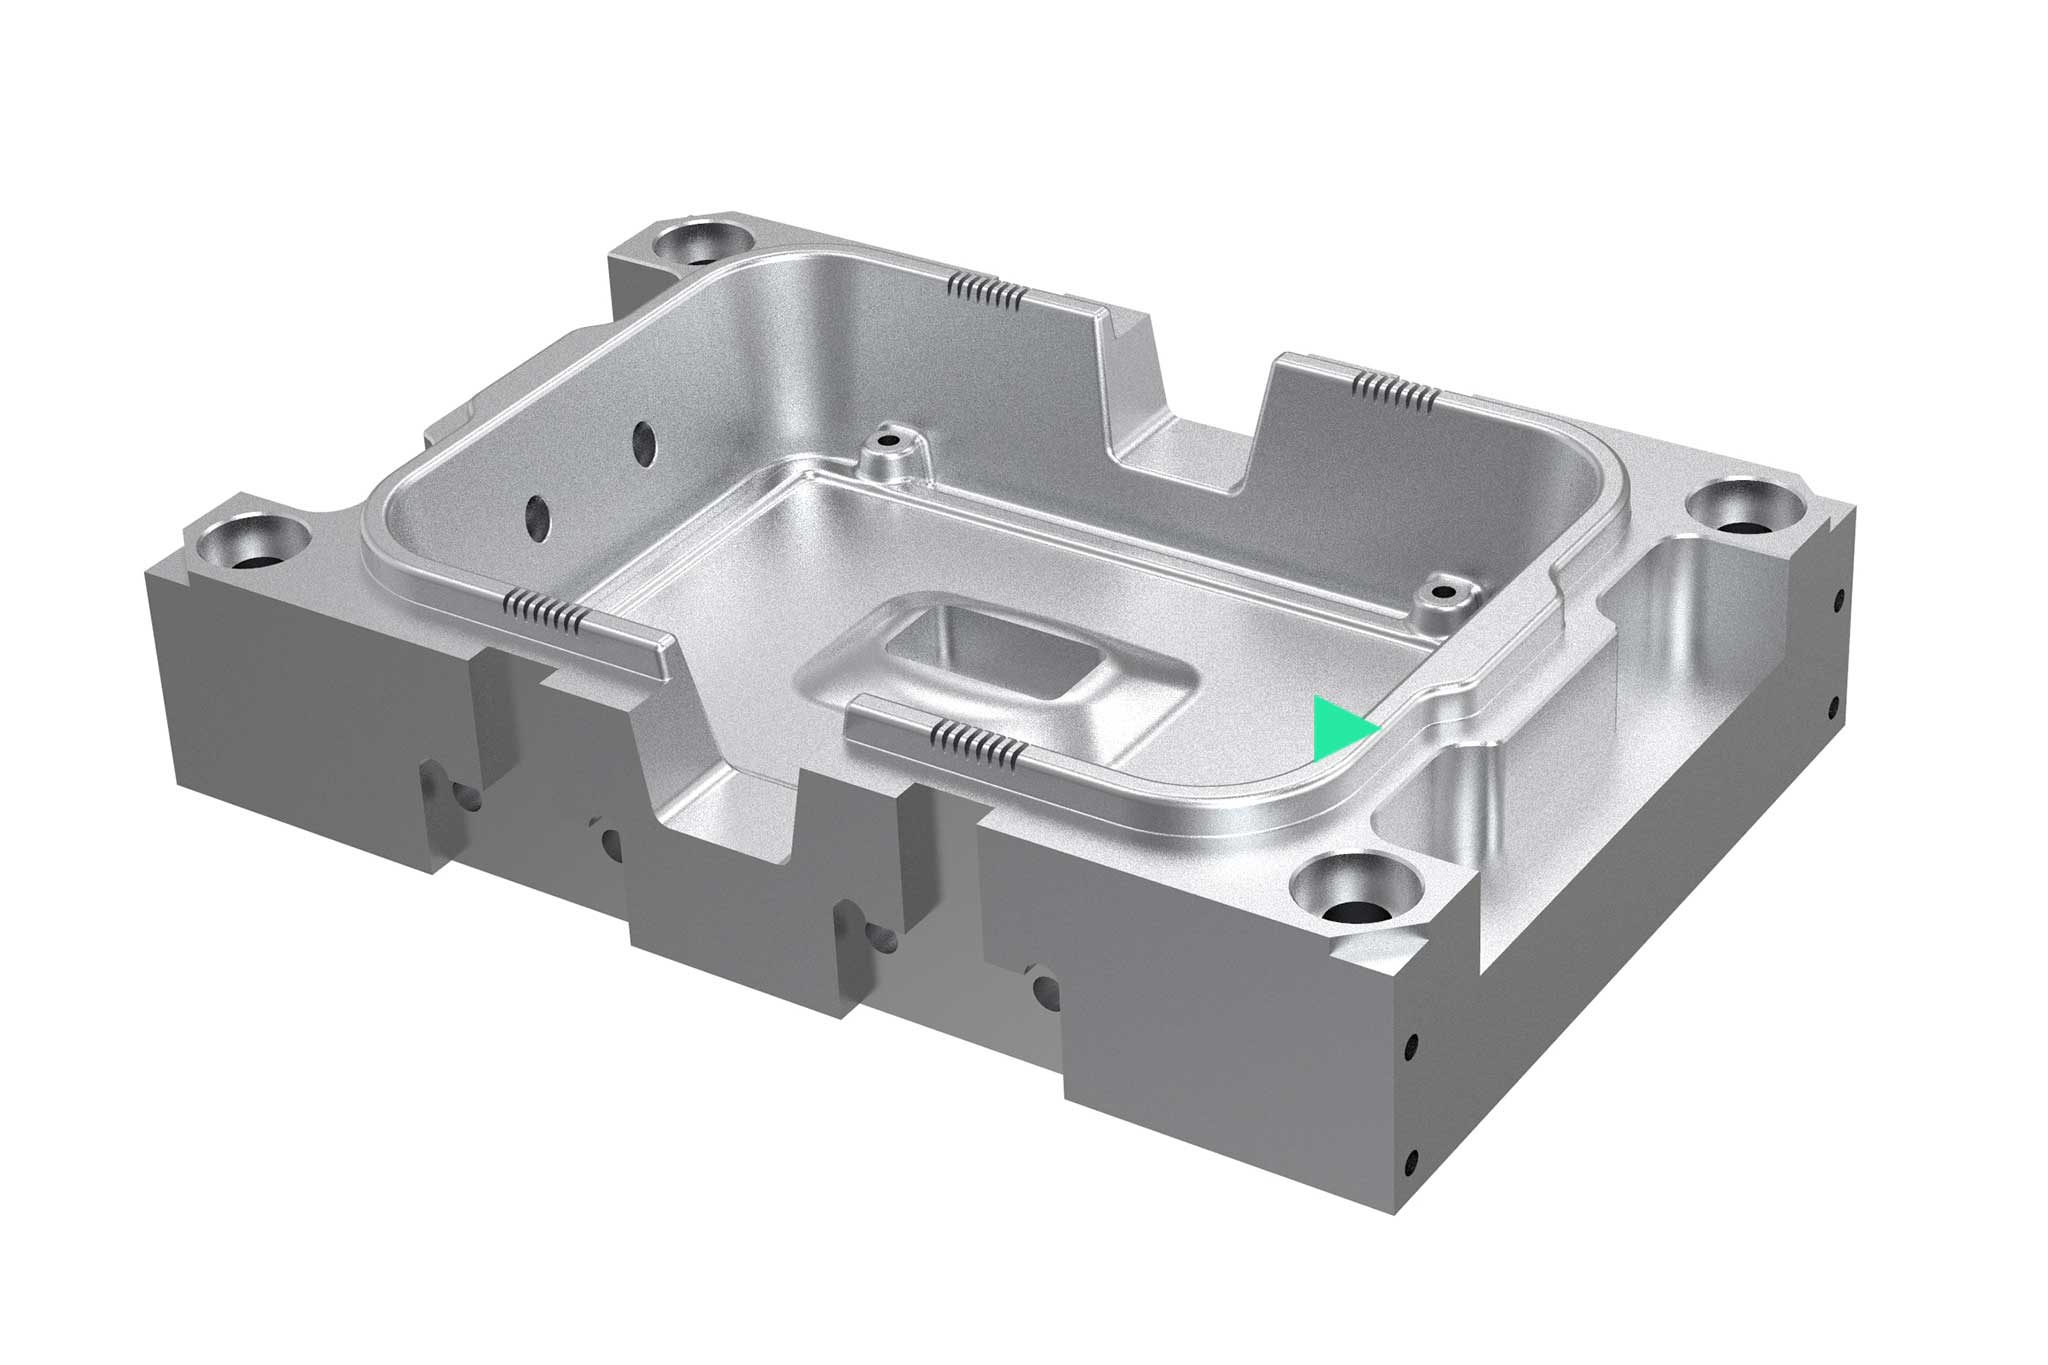
A ferramenta certa com apenas alguns cliques: Dependendo da usinagem, da operação específica e da necessidade da ferramenta, chegar rapidamente à ferramenta desejada.
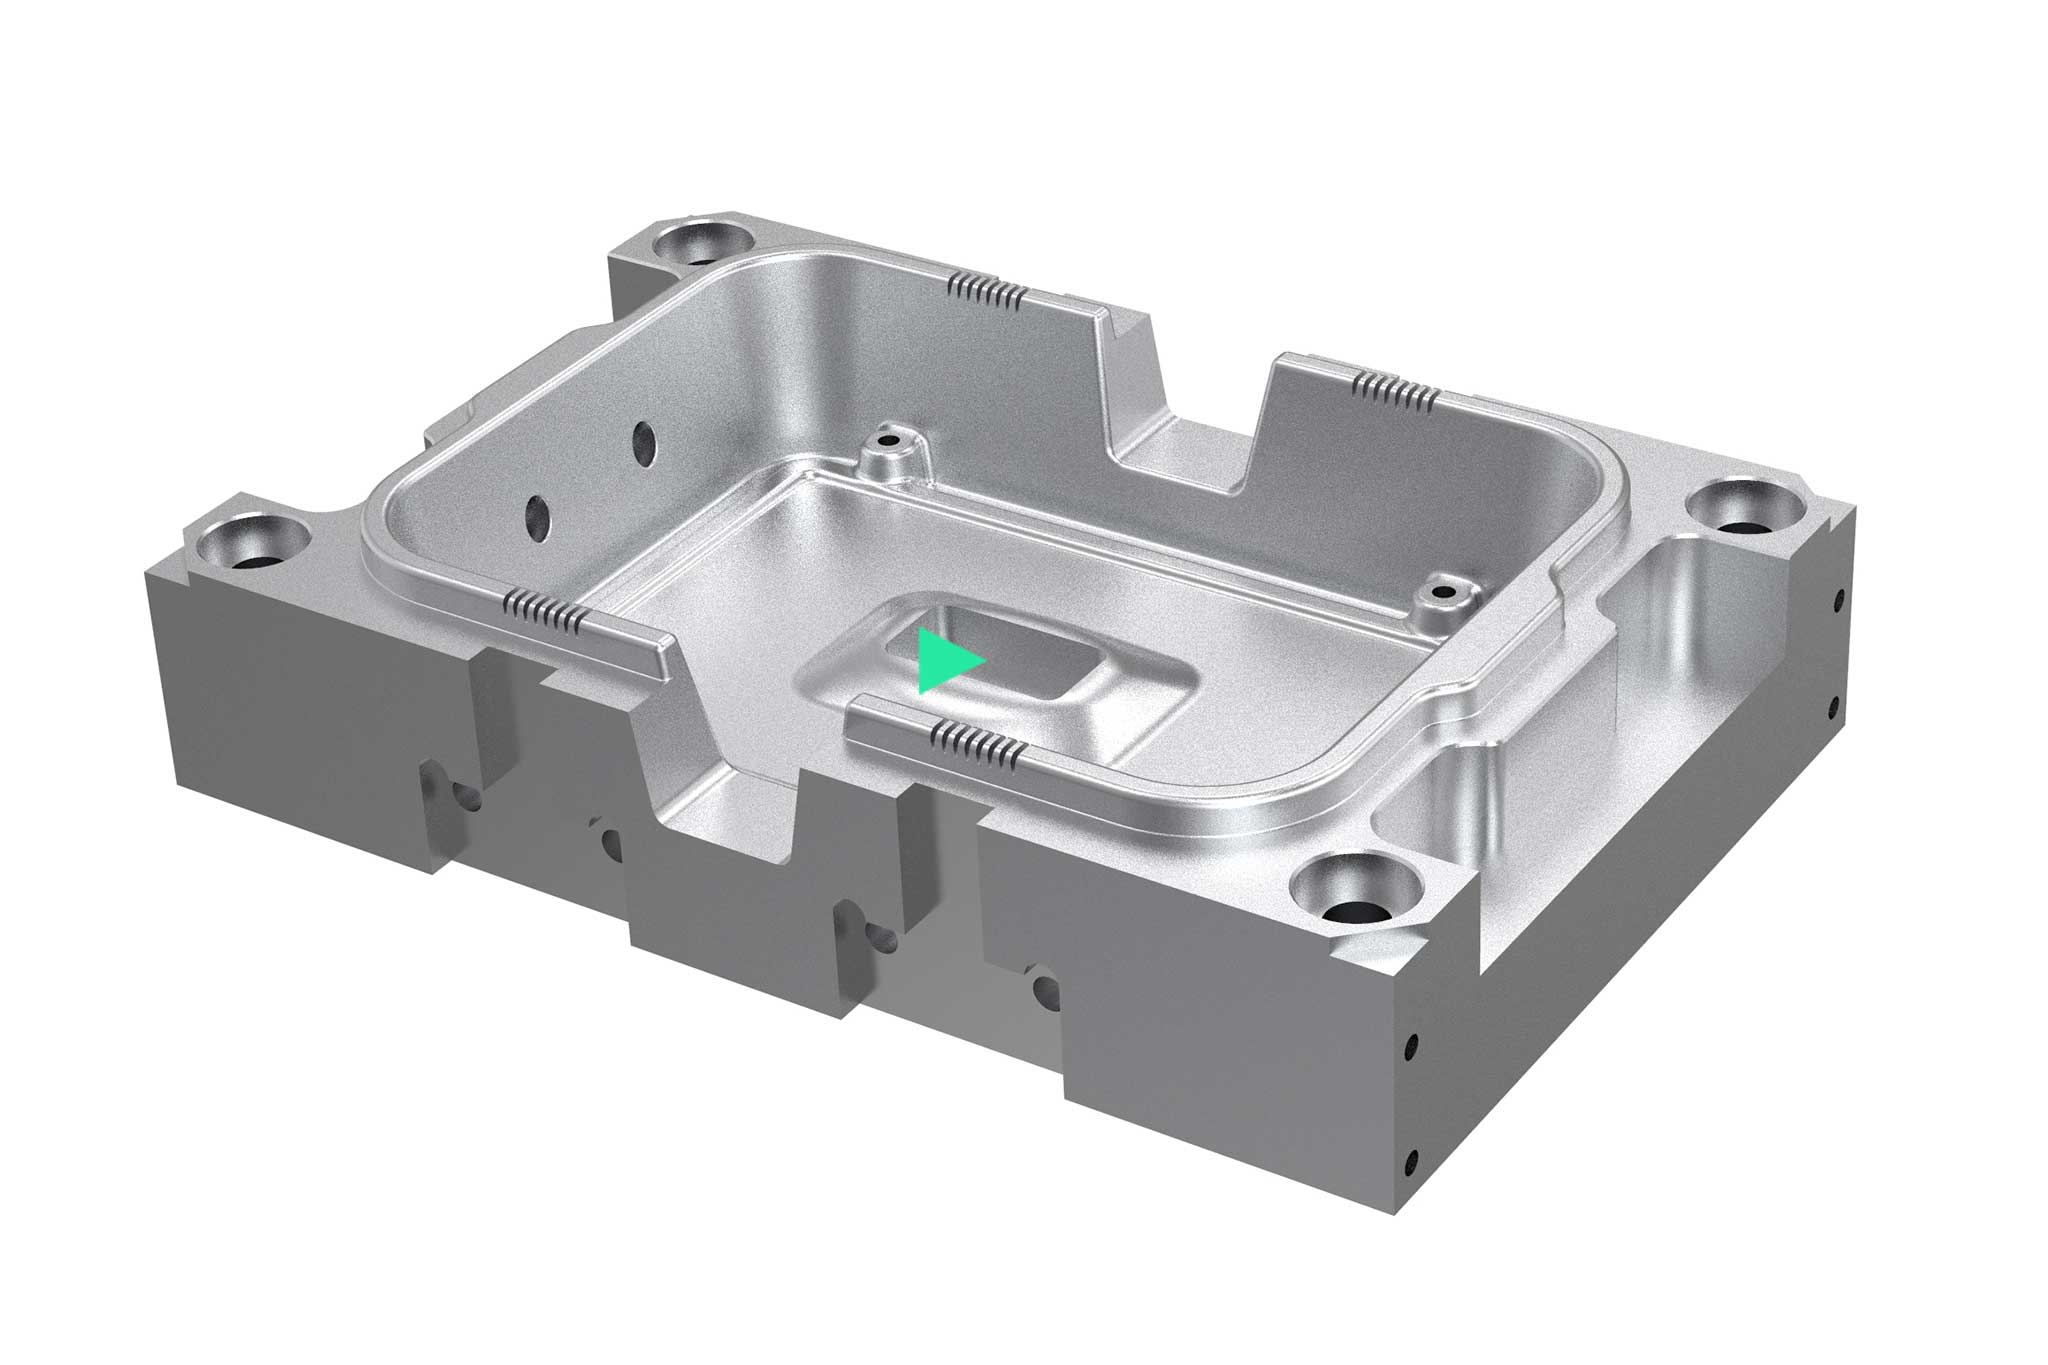
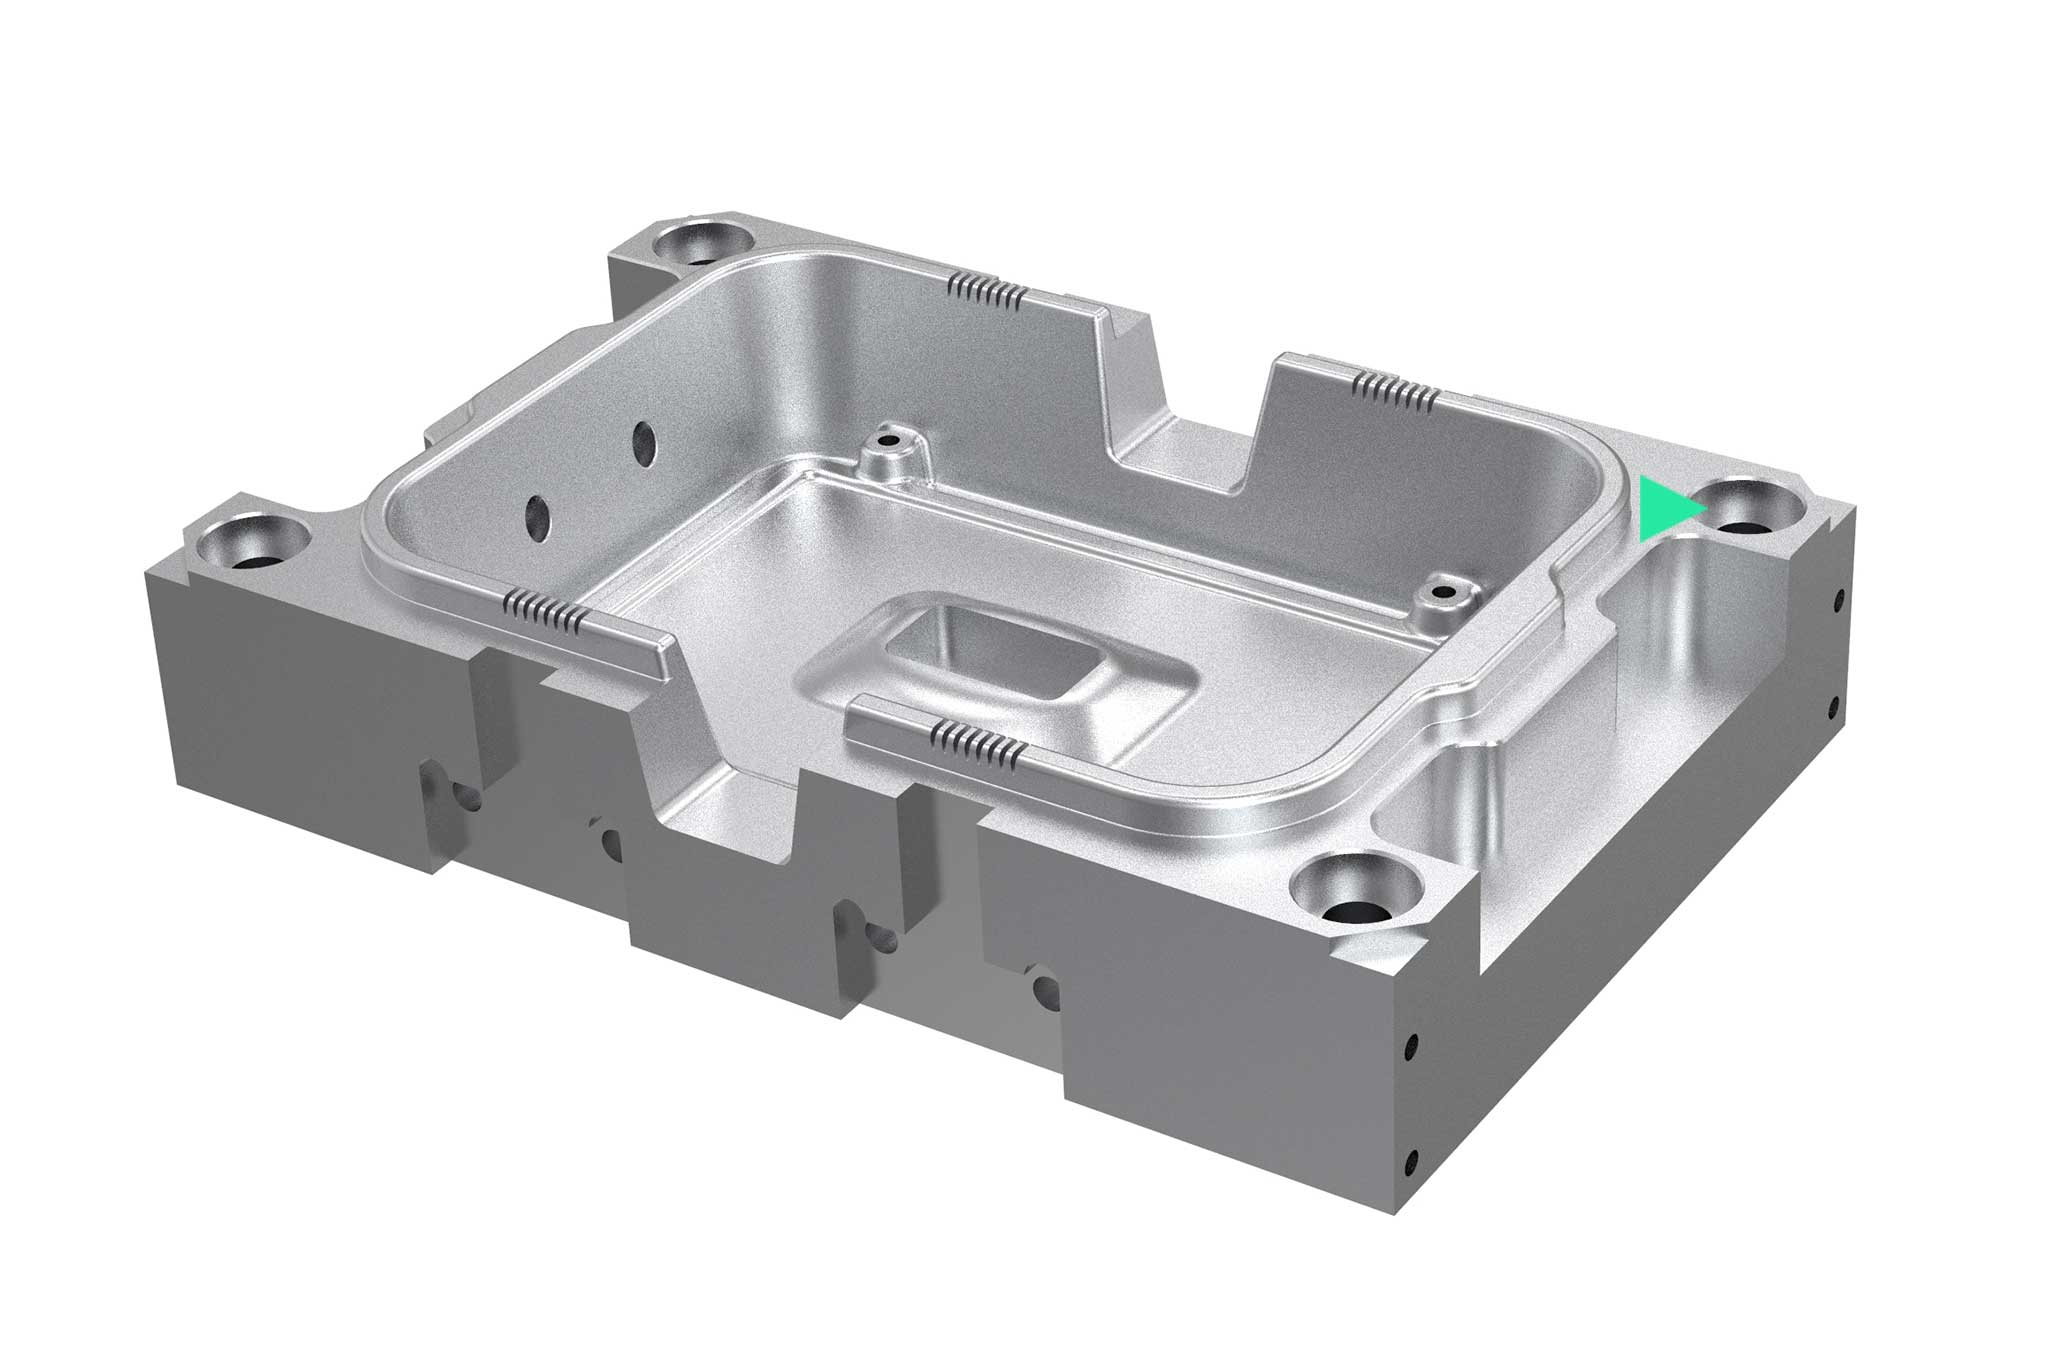
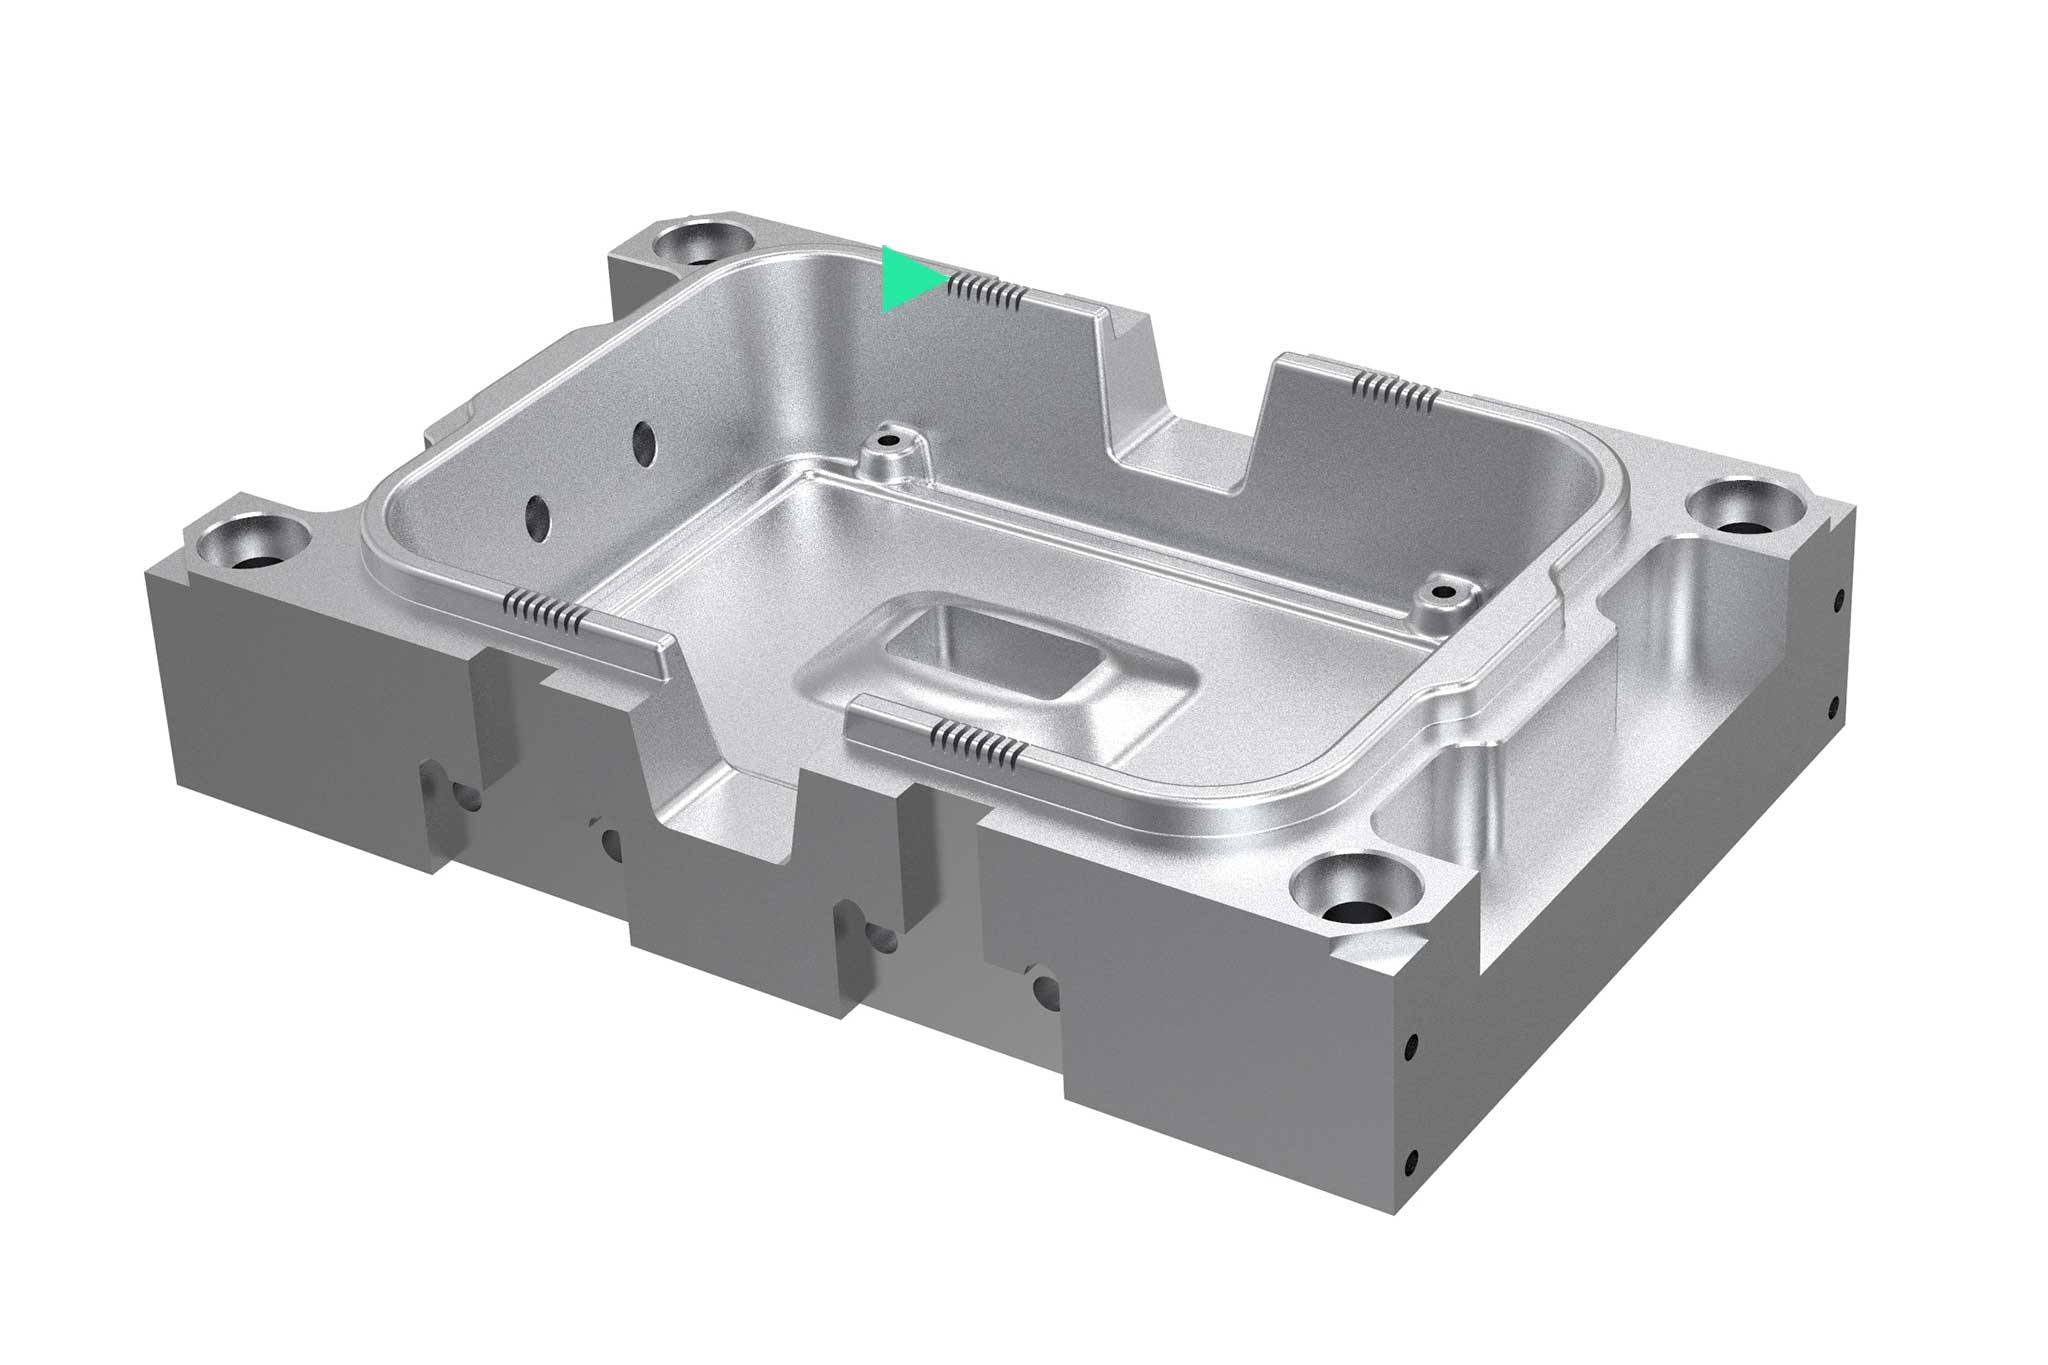
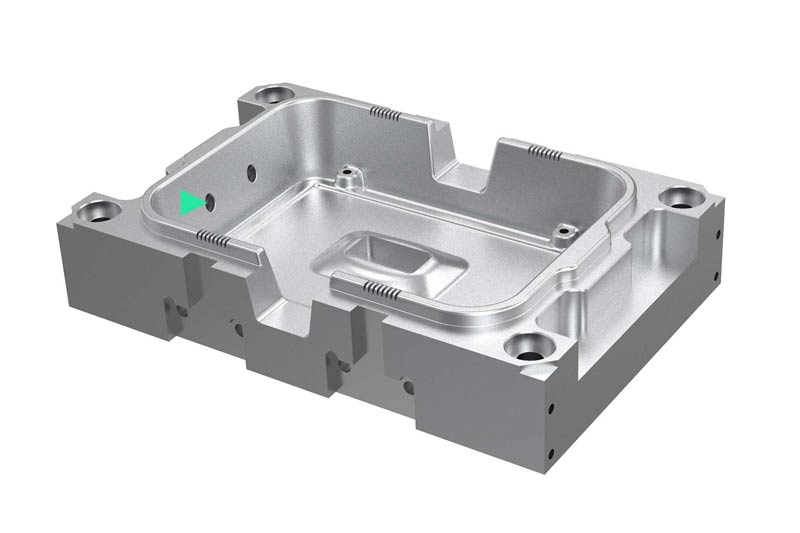
  • On a rendered example component, an operation is highlighted.
    1 / 8

    Superfícies 2D

    Por um lado, esta categoria inclui processos de usinagem realizados diretamente na máquina, tais como fresagem plana, fresagem de bolsos e paredes retas. Por outro lado, também operações para geometrias complexas programadas com a ajuda do software CAM.

    Para a gama de produtos para usinagem de superfície 2D
  • On a rendered example component, an operation is highlighted.
    2 / 8

    Superfícies 3D

    Na fabricação de moldes e matrizes, a produção de moldes cada vez mais complexos faz parte da vida cotidiana. Os contínuos desenvolvimentos em máquinas-ferramentas e software CAM elevam o desempenho e a produtividade a um nível cada vez maior. Consequentemente, as ferramentas utilizadas também devem ser sempre as mais modernas. A fim de alcançar um ótimo aqui, uma análise do processo é realizada no início do projeto.
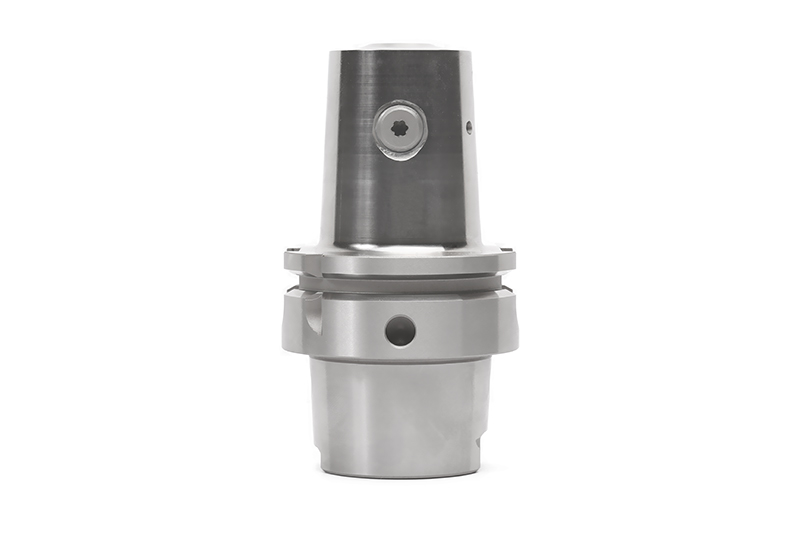
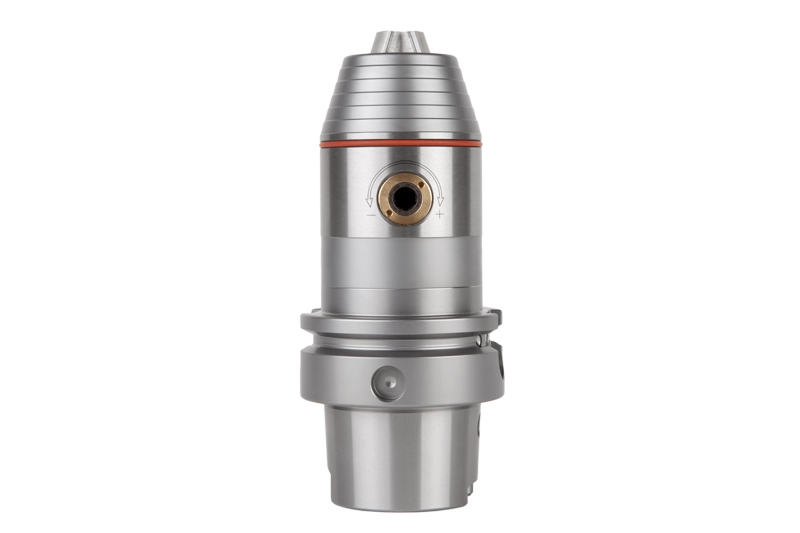
    Para a gama de produtos para usinagem de superfícies 3D
  • On a rendered example component, an operation is highlighted.
    3 / 8

    Bolsos abertos

    As pastilhas de molde também têm tarefas de usinagem que são necessárias para a fundição ou vários acessórios. Os usuários estão usinando cada vez mais bolsos abertos (usinagem circunferencial) usando fresagem trocoidal. Este método de usinagem ajuda a otimizar os tempos de usinagem e prolongar a vida útil da ferramenta.

    Para a gama de produtos para usinagem de bolsos abertos
  • On a rendered example component, an operation is highlighted.
    4 / 8

    Closed pockets

    Closed pockets are usually produced by roughing in Z planes. When milling, a ramp is often selected as the machining entry. The tool selected depends on the depth of the walls and the mould incline to be generated on the component. MAPAL’s broad portfolio with modular systems also covers the machining of deep pockets with large diameters.

    Go to the product range for machining closed pockets
  • On a rendered example component, an operation is highlighted.
    5 / 8

    Helix milling

    A major focus in milling operations is on reducing the machining time. With specific tool geometries for machining closed, round pockets, it is often possible to eliminate the pre-drilling process. With helix milling, milling paths are programmed with helical entrances that are suitable for pocket dimensions.

    Go to the helix milling product range
  • On a rendered example component, an operation is highlighted.
    6 / 8

    Even surfaces

    Operations to create even surfaces occur very frequently and in different areas in the die & mould sector: It could be component-related, strategy-related due to the respective milling process or due to requirements for mould closing surfaces as well as sections and cutting dies. The right tool is then selected depending on the application and requirements.

    Go to the product range for machining even surfaces
  • On a rendered example component, an operation is highlighted.
    7 / 8

    Thin walls and ribs

    Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.

    Go to the product range for machining thin walls and ribs
  • On a rendered example component, an operation is highlighted.
    8 / 8

    Small and large bores

    There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.

    Go to the product range for machining small and large bores
All from a single source
  • 1. Planning and purchasing

    Optimised purchasing management is important for a clear organisation of the tool stock.

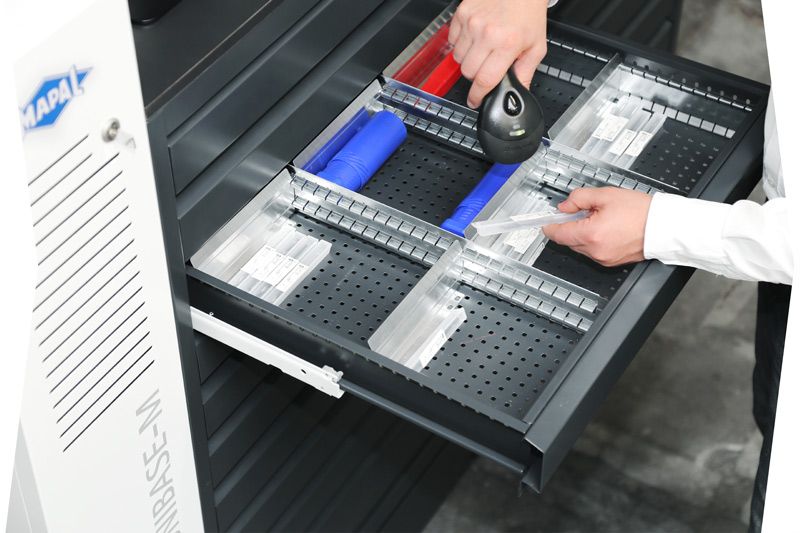
  • 2. Tool logistics

    Cost-effectiveness even in the periphery of machining: Intelligent dispensing systems significantly reduce non-productive times.

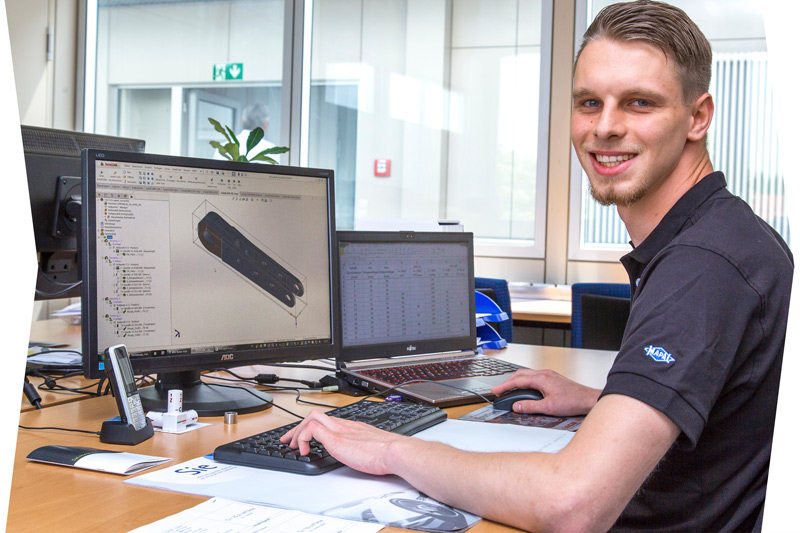
  • 3. Engineering

    The machining specialists provide support with process engineering, e.g. in the form of CAM simulations, general advice and the development of economic machining strategies.

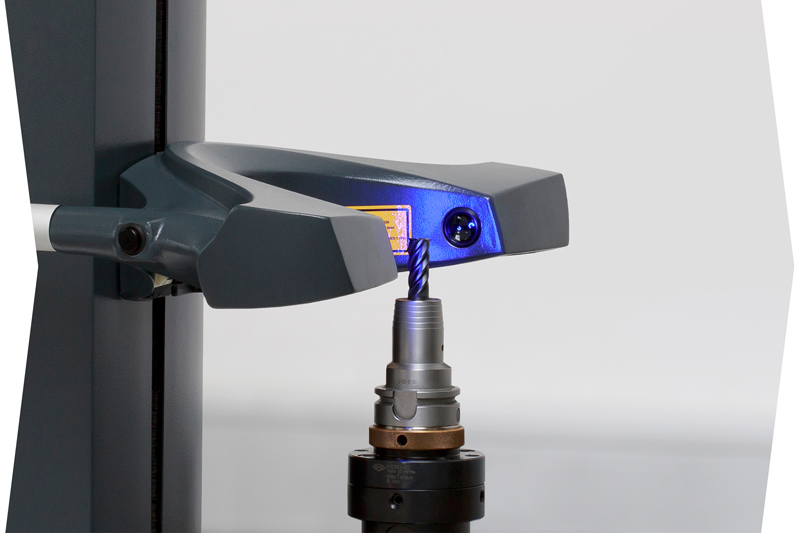
  • 4. Measuring and setting

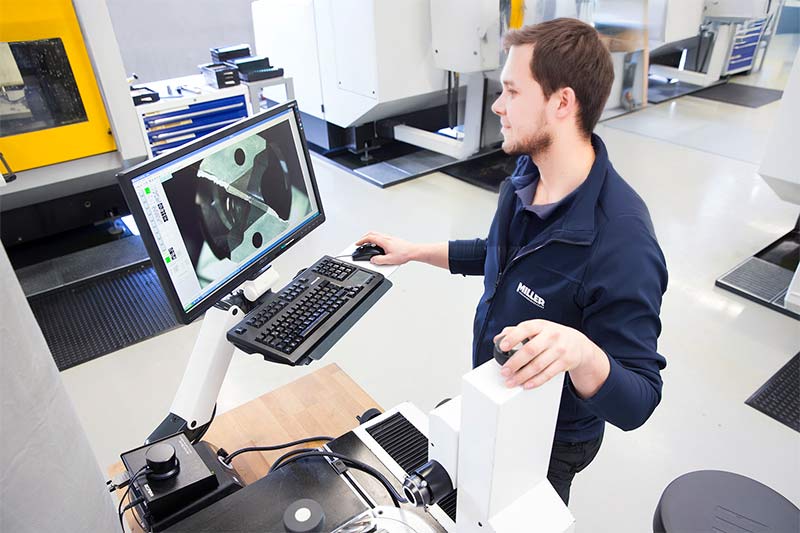
    Reliable setting and measuring devices are convincing due to their accuracy and user-friendly operation when setting the tools.

  • 5. Tools and clamping technology

    From the spindle to the cutting edge – MAPAL offers a wide range of tools and clamping technology for the die & mould sector.

  • 6. Machining

    Efficient machining processes and customised machining strategies at the highest technological level.

  • 7. Digitisation and automation

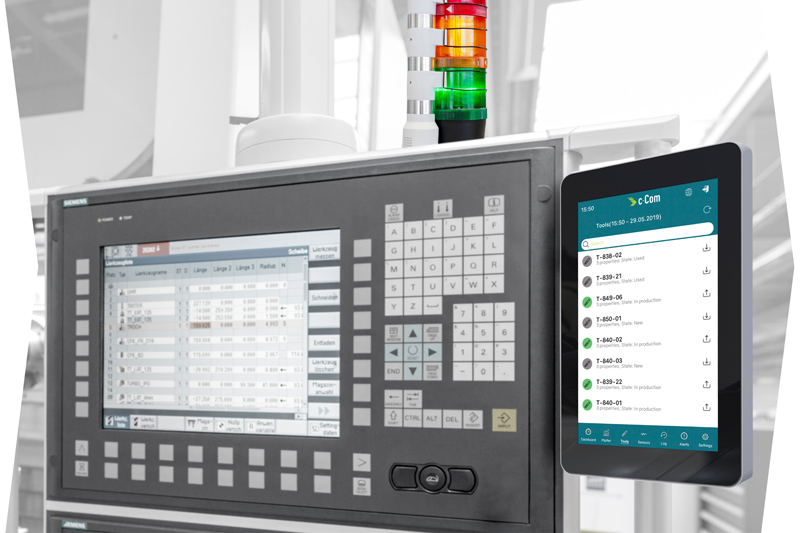
    Quick and easy digitisation: The c-Connect Box digitally transmits measurement data from the setting fixture to the machine tool. It also monitors the machine status among other things.

  • 8. Reconditioning

    Customers receive their reconditioned tools back in manufacturer quality within a very short time. Also available with pick-up and delivery service upon request.


Engineering Workflow - From theory to practice
Finding the perfect solution for the customer is MAPAL’s main goal. In addition to individual custom solutions and a broad standard product portfolio, comprehensive services are available to optimally design the entire process from the product idea to the chip. Customers can rely on the technology leader’s many years of experience in machining.
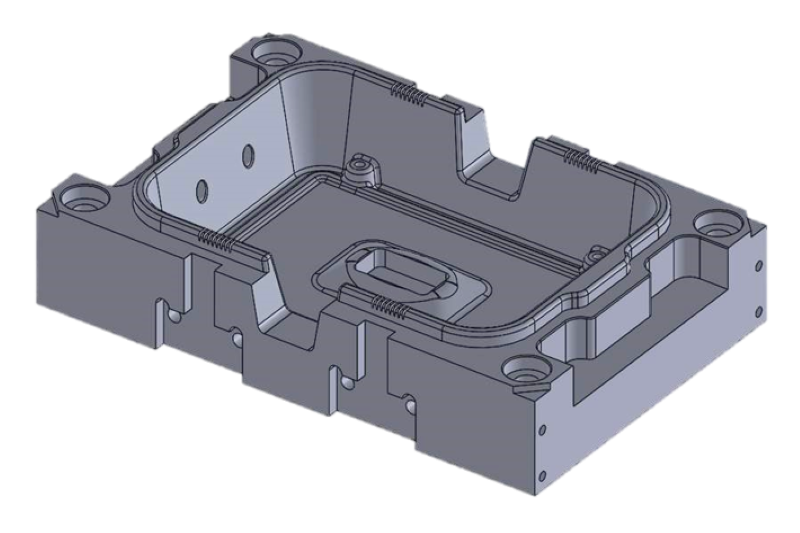
  • 3D model of a workpiece from the die and mould making.

    1. Customer enquiry

    MAPAL sales representatives are directly available for individual enquiries. In a personal conversation with the customer, they sound out the specific requirements and the scope (complete or partial machining) and discuss the details directly on the 3D model of the component.

    The MAPAL die & mould team looks forward to your enquiry by ​​​​​​​Email and will contact you directly as soon as possible.

  • 3D model of a workpiece from the die and mould making.

    2. Project analysis

    On the basis of 3D models and machine data, the conversation partners analyse the manufacturing tasks and develop effective machining strategies.

    The project analysis consists of the following:​​​​​​​
    • Machining suggestions for all machining steps
    • Tool list
    • Process optimisation

  • 3. Process design

    Regardless of whether the focus is on flexibility or productivity: The machining specialists simulate the developed process on the basis of the 3D models and thus show potential for optimisation. They check and improve the machining parameters in CAM programming and thus ensure stable and economical production.

    The process design includes:​​​​​​​
    • Runtime analysis of the component
    • Technology data definition
    • CAM programming

  • Overview of all MAPAL tool solutions for die and mould making in one workpiece.

    4. Tool solution

    The wide-ranging MAPAL standard range for the die & mould sector offers the ideal tool solution for every application. Customised solutions are available upon request.

    Advantages for the user:​​​​​​​
    • Broad standard range
    • Availability of tool data

  •  The picture shows a technical advisor from MAPAL in conversation with a customer.

    5. Tool test and offer

    After discussing the machining task, MAPAL supports its customers in the selection of tools required in the process. This is the basis for a well-founded offer tailored to the respective application.

  • The picture shows documents for preparing offers on a table with three people.

    6. Cooperative partnership

    Even after mutual success, the specialists at MAPAL remain in close contact with the customer. Should optimisation potential arise over time or other tools turn out to be better, MAPAL will be happy to support you to further improve productivity and profitability.

    In order to ensure efficient production in the long term, MAPAL also offers comprehensive tool management options.
    ​​​​​​​
    Tool management options:

    • Dispensing systems
    • Regrinding service
    • Comprehensive product portfolio of adjustment and measuring devices


Further items about the die&mould area


Our retail partners

Responsibility according to postcode areas

  • 1 / 16

    Postcode 35

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 2 / 16

    Postcode 44

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 3 / 16

    Postcode 51

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 4 / 16

    Postcode 56, 57

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 5 / 16

    Postcode 58, 59

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 6 / 16

    Postcode 60, 61

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 7 / 16

    Postcode 63 - 69

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 8 / 16

    Postcode 70 - 73

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 9 / 16

    Postcode 74, 75

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 10 / 16

    Postcode 76 - 79

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 11 / 16

    Postcode 80 - 87

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 12 / 16

    Postcode 88, 89

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 13 / 16

    Postcode 90 - 97

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 14 / 16

    Danmark

    EDECO TOOL APS 
    Naverland 2
    2600 Glostrup
    Danmark

    Phone: +45 7060 2029
    Email: info@edeco.dk
    Web: www.edeco.dk

  • 15 / 16

    Italy

    TEKNOS S.r.l.
    Via A. Pigafetta, 2
    35011 Campodarsego (PD)
    Italia

    Phone: +39 049 8877061
    Email: info@teknositalia.it
    Web: www.teknositalia.it

  • 16 / 16

    Portugal

    Álamo-Ferramentas Unipessoal Lda
    Rua da ETAR, Lote 9
    Zona Industrial de Oiã
    3770-059 Oiã
    ​​​​​​​​​​​​​​
    Phone: +351 234 728-193
    Email: geral@alamo-ferramentas.com