• Excavator

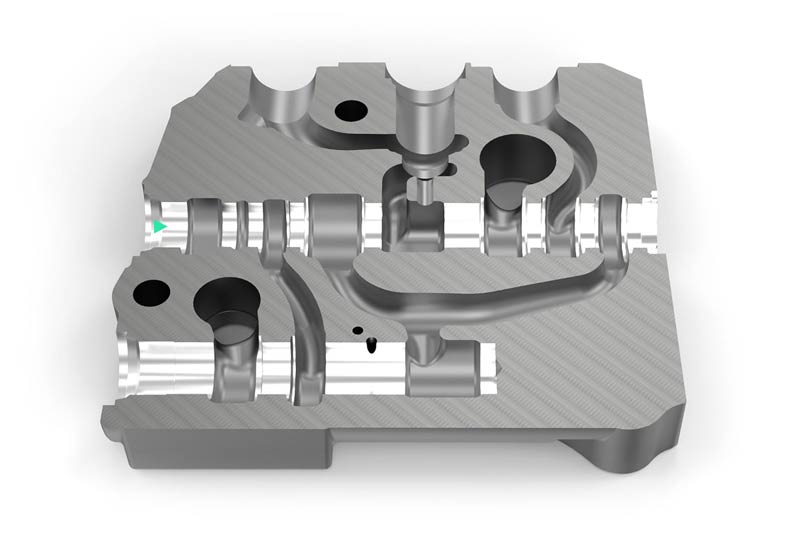
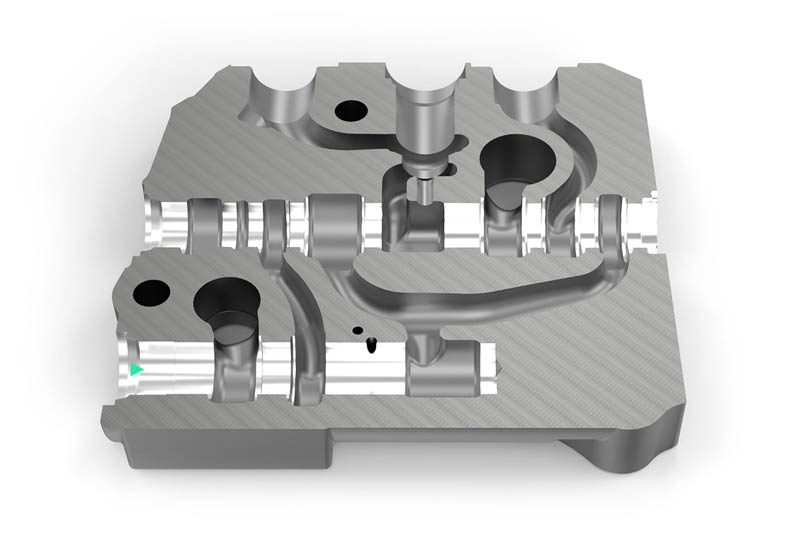
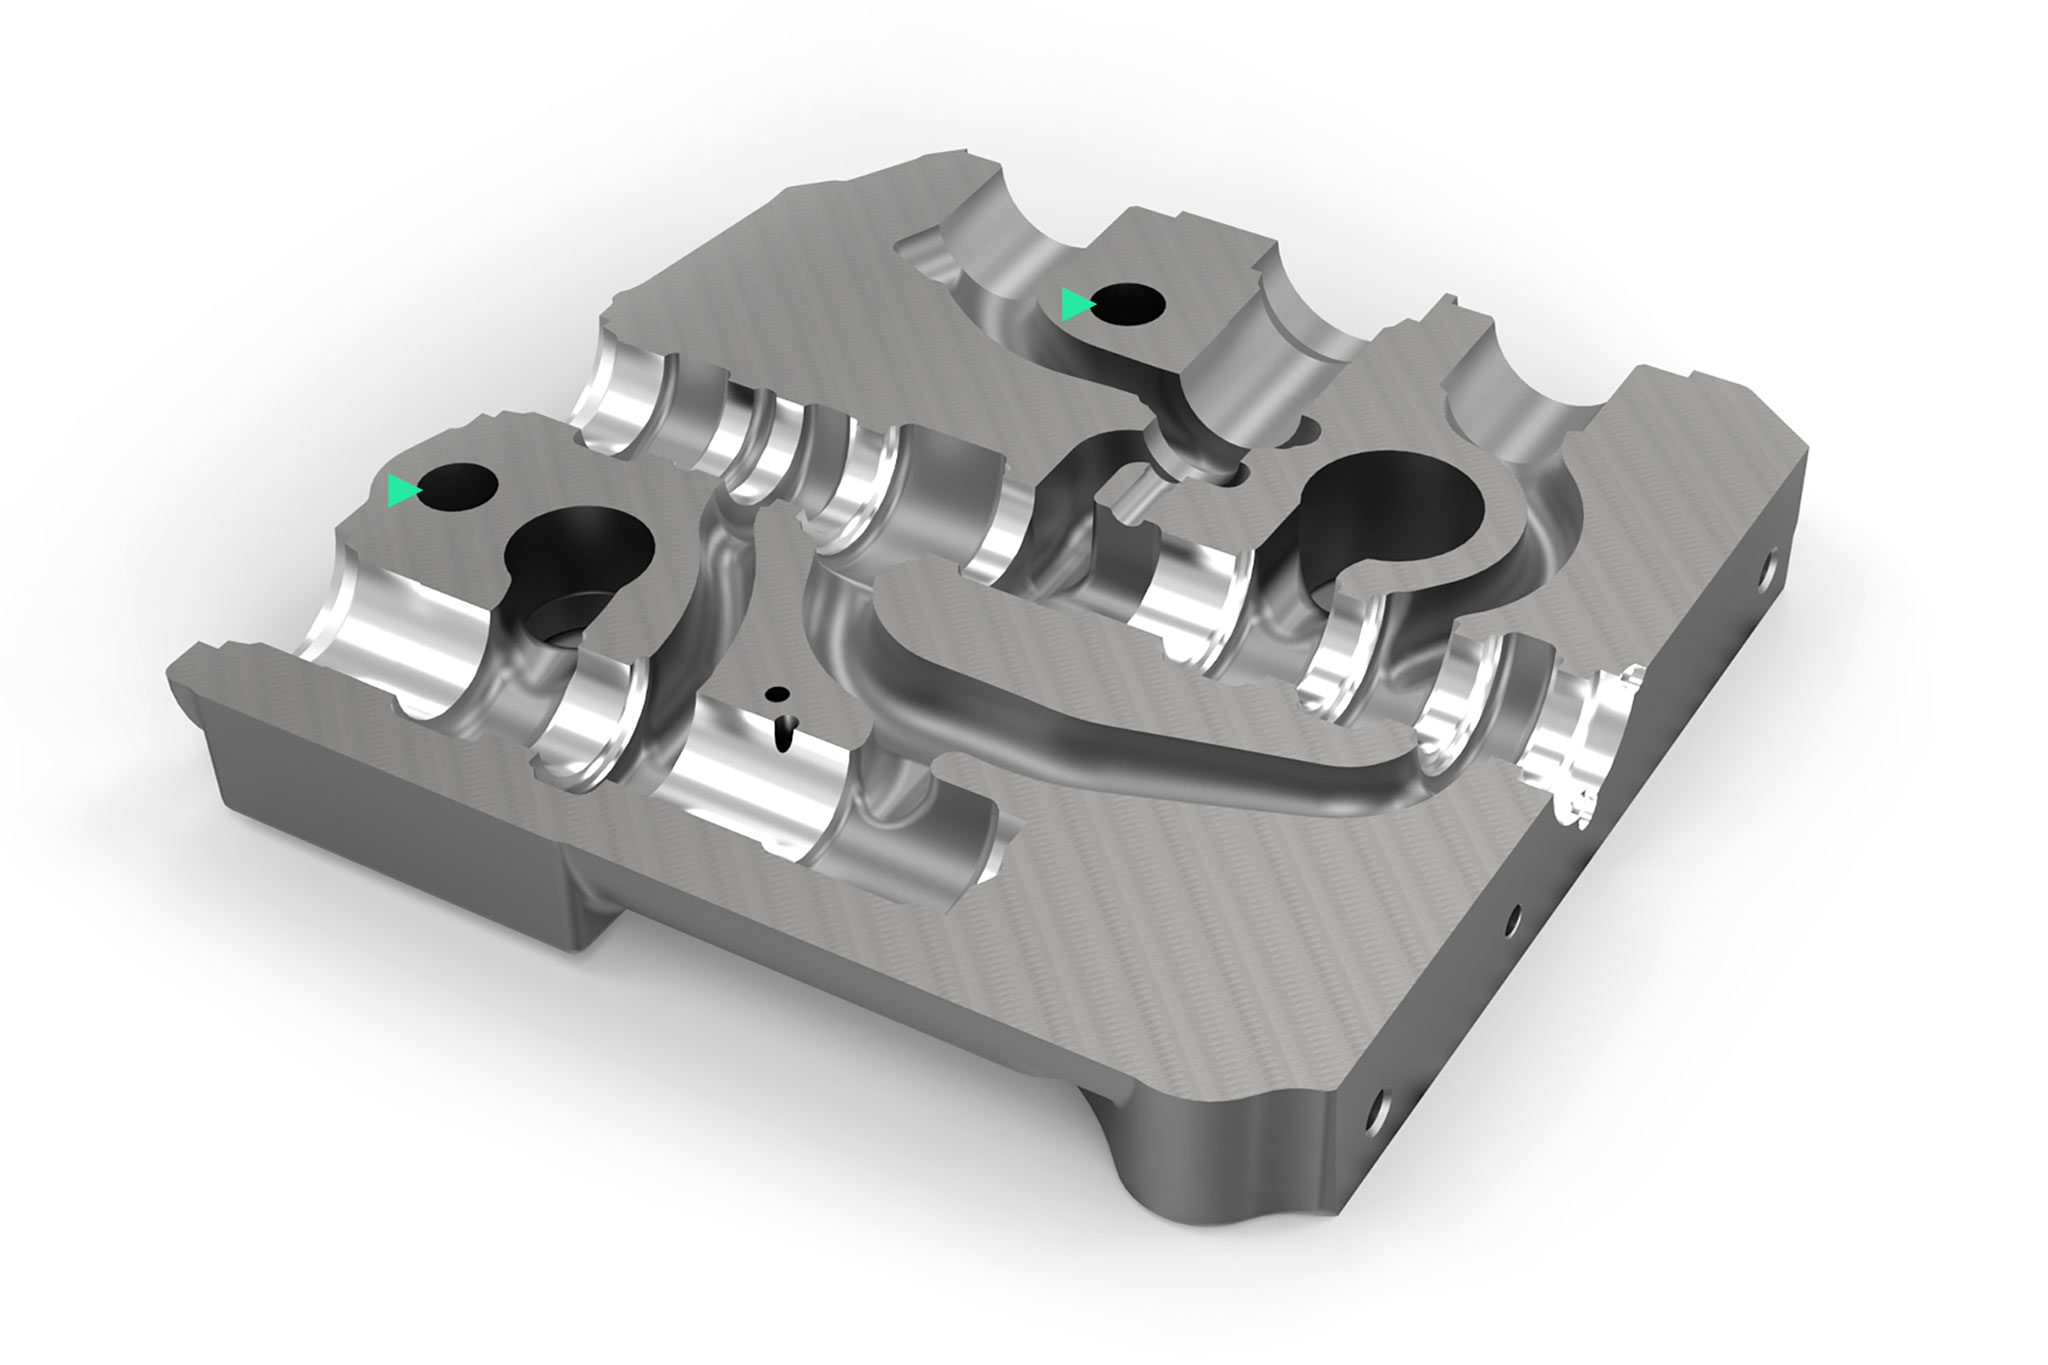
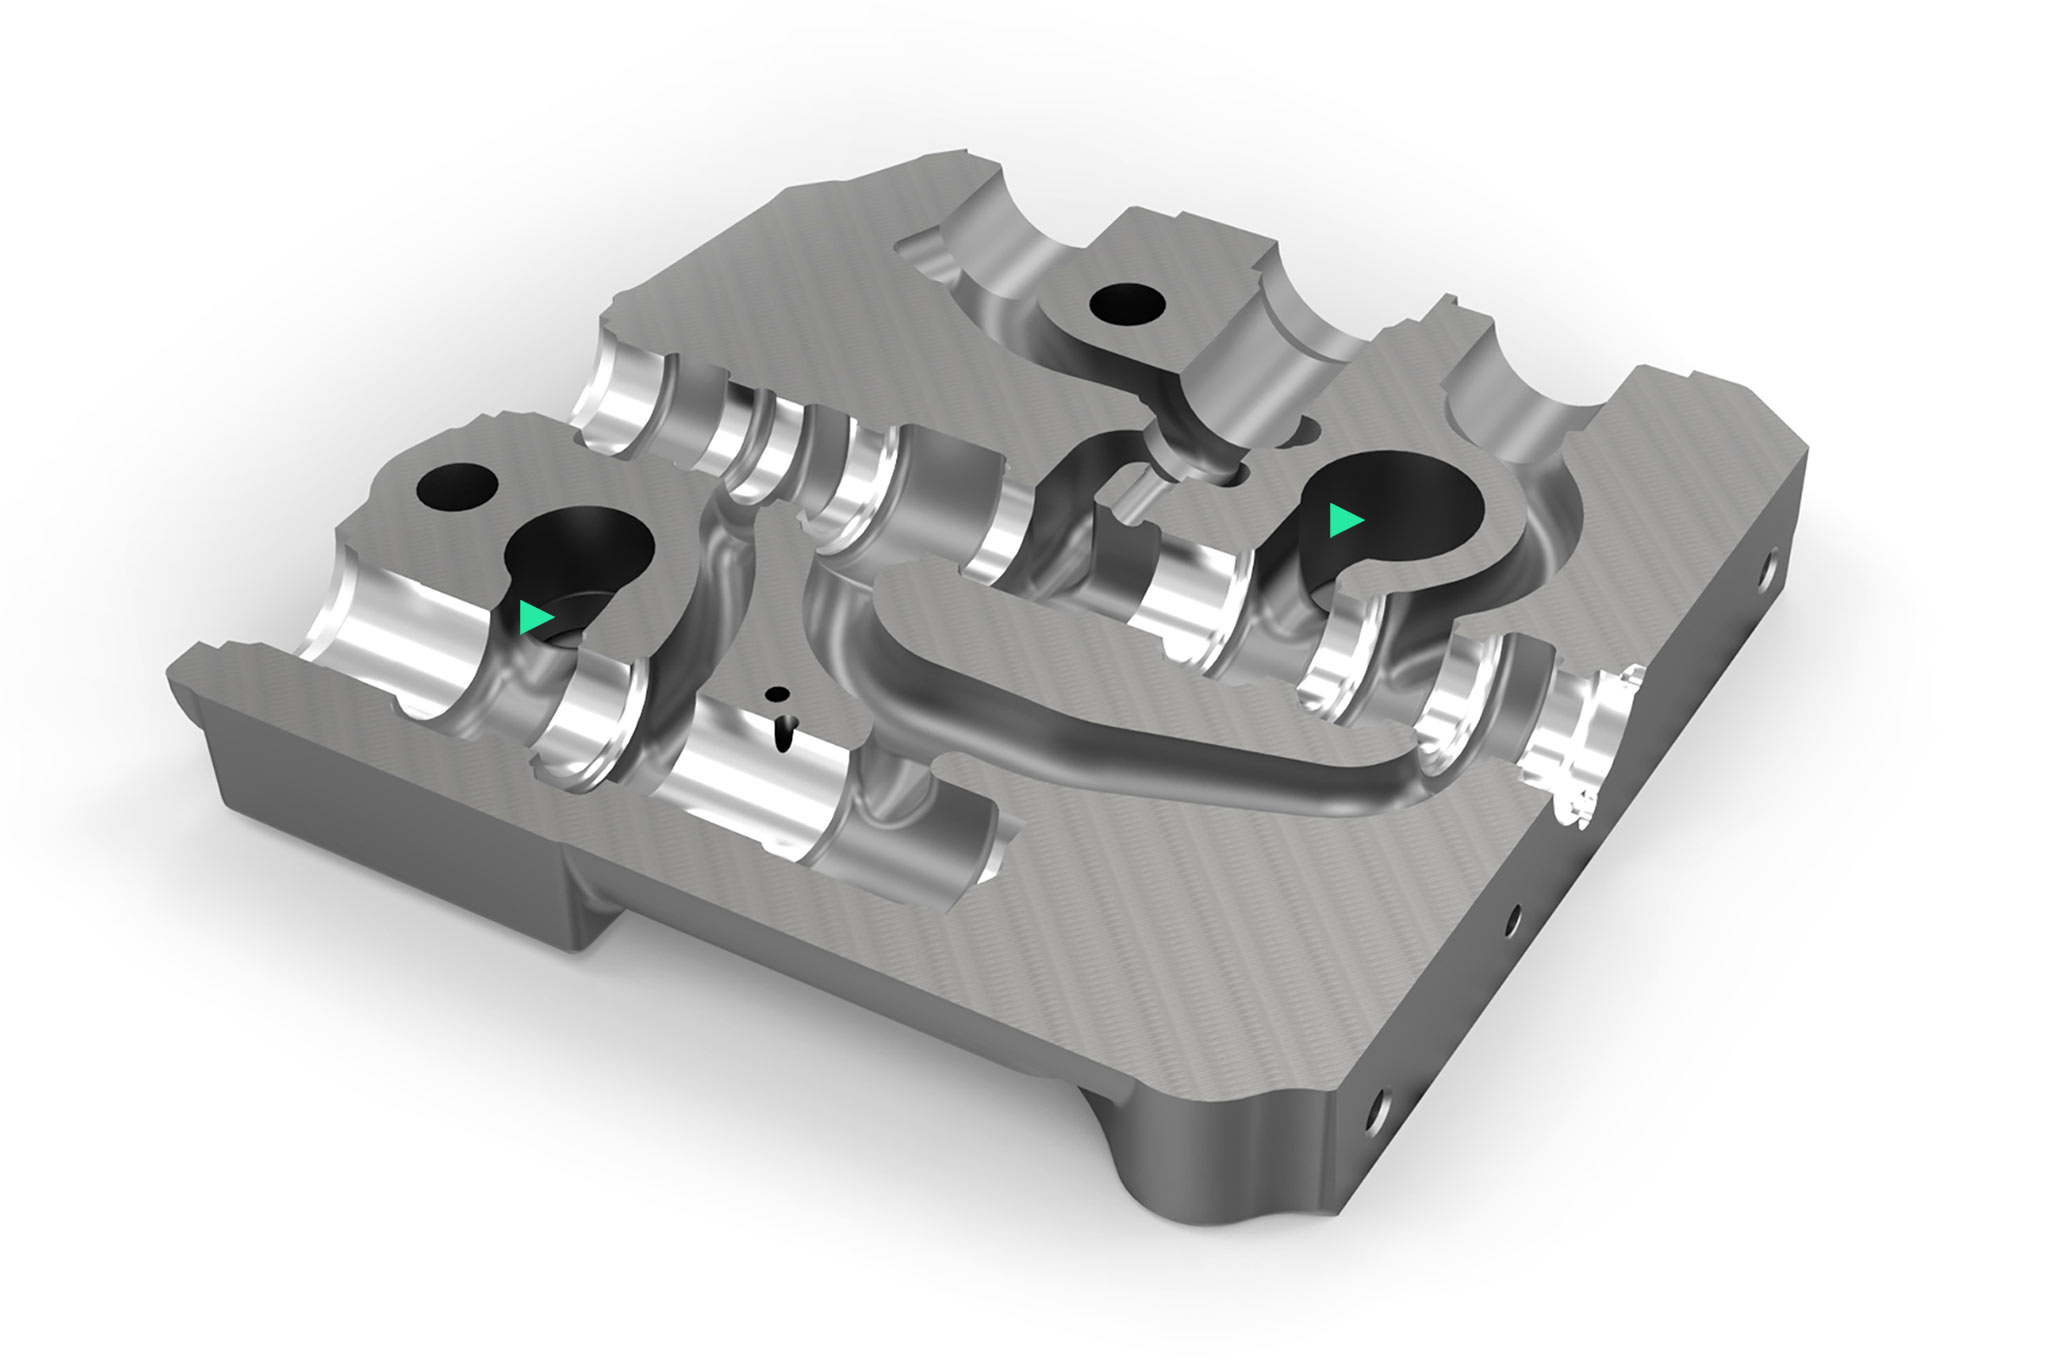
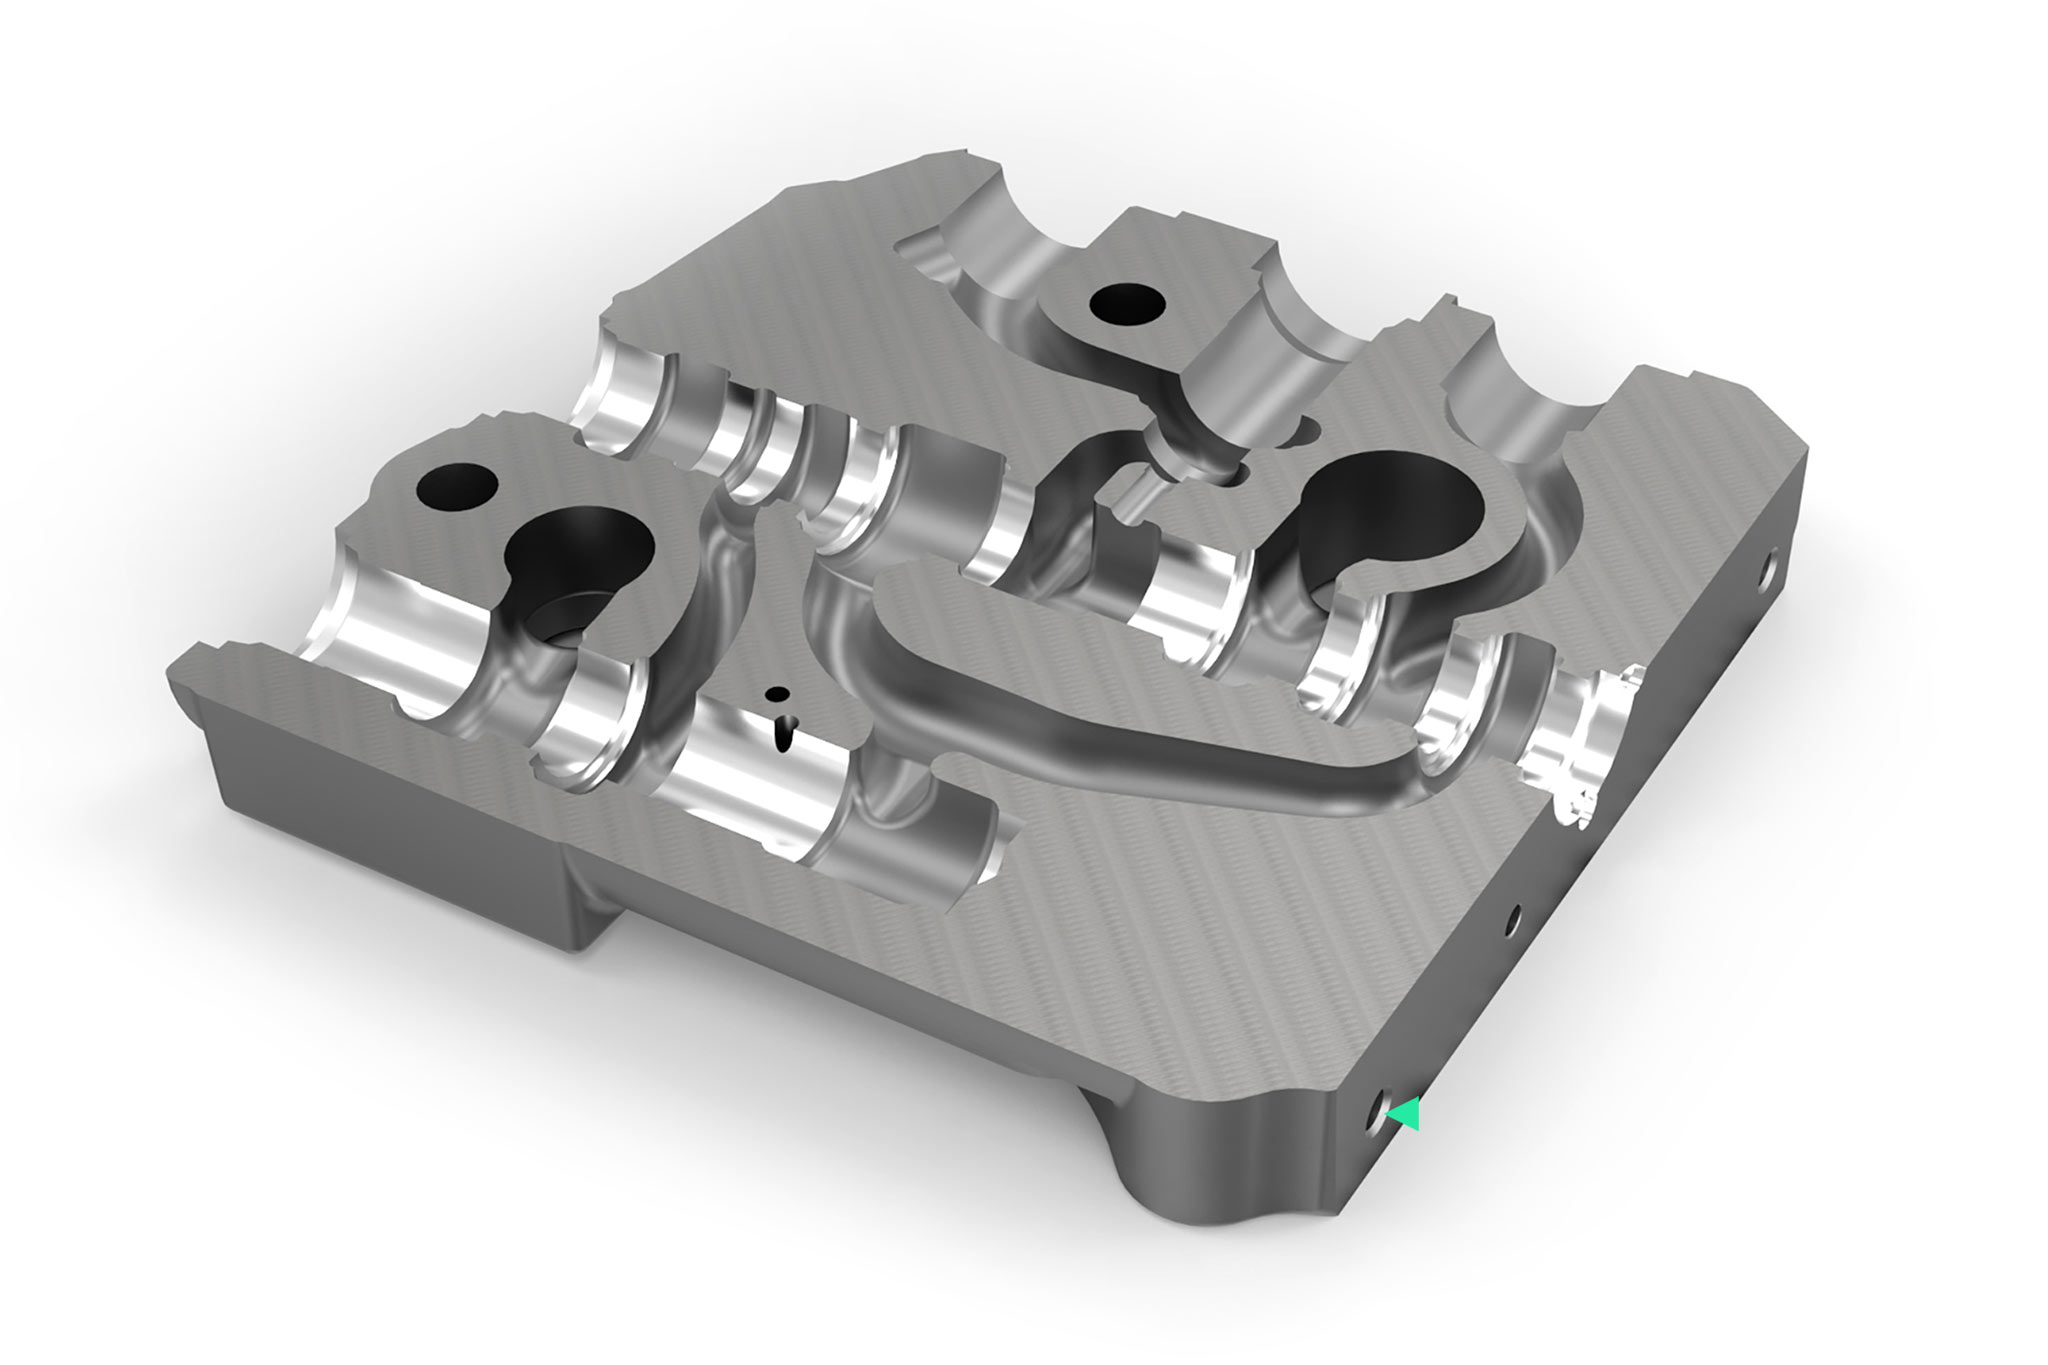
Corpo valvola idraulica

Tutto dipende dal foro principale. Nel mondo della fluidodinamica, la produzione di corpi valvole è la disciplina principale. La competenza di MAPAL nella lavorazione del foro cursore è ormai richiesta da anni. Dalla precisione del foro dipende la distanza dal cursore, che permette il passaggio dell’olio idraulico solo nella direzione desiderata senza perdite. Questa è molto limitata nelle moderne valvole idrauliche. Di conseguenza, l’attenzione si concentra sulla circolarità, cilindricità, linearità e qualità superficiale di questo foro.
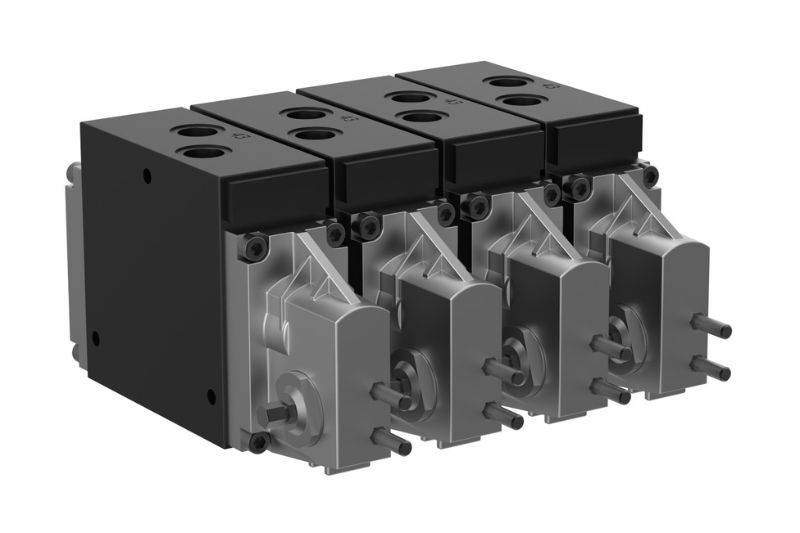
Valve block

Exigências da usinagem

  • Situação flutuante da tolerância do fundido
  • Corte interrompido severo
  • Evitar a formação de anéis durante o mandrilamento e garantir a remoção segura dos cavacos
  • Evitar falhas macroscópicas nas bordas de controle no processo de mandrilamento
  • Exigências elevadas para tolerância de forma e posição
  • Remoção constante de material antes do brunimento
  • Consideração da variação dos componentes e os espaços limitados de armazenamento das ferramentas no conceito de usinagem

Válvula direcional
As válvulas direcionais são válvulas acionadas mecânica ou eletronicamente com várias posições de comutação. Dependendo da posição especificada da bobina ao longo das bordas de controle, um fluxo com volume é definido para operar o equipamento conectado. O compensador de pressão individual ajusta uma queda de pressão com carga constante através da borda de controle de alimentação do êmbolo, de modo que um controle de fluxo com volume independente da pressão de carga seja obtido em toda a faixa de ajuste, também na operação paralela (compensação de carga). O sistema deve estar livre de vazamentos, para evitar quedas acidentais da carga, mesmo nas operação em paralelo.

Usinagens de furos

Application solutions

1 – Séries pequenas e médias com ferramentas fixas

Situação inicial no cliente

MAPAL Application solution 1

Corpo da válvula EN-GJS-400-15 – Furo do carretel

  • Pedidos individuais, pequenas e médias quantidades de peças
  • Nenhuma possibilidade de ajuste da ferramenta
  • Baixo tempo de espera necessário
  • Altas taxas de hora da máquina
  • Disponibilidade de um processo de brunimento expansão estável
  • Conceito de ferramenta adaptado a várias variantes de componentes

2 – Produção em grande escala com ferramentas fixas e ajustáveis

Situação inicial no cliente

MAPAL Application solution 2

Carcasa de la válvula EN-GJS-400-15 – Perforación de corredera y de equilibrio de presión

  • Producción a gran escala
  • Ajuste de la herramienta deseada
  • Altas tarifas por hora de las máquinas
  • Costos elevados para el bruñido posterior de las espinas

3 – Tamaños de lotes reducidos: reducción en los cambios de herramientas gracias a las herramientas combinadas

Situación inicial del cliente

MAPAL Application solution 3

Carcasa de la válvula EN-GJL-300 – Perforación

  • Lotes pequeños
  • Posibilidad de ajuste de la herramienta disponible
  • Demasiados/frecuentes cambios de herramientas
  • Altas tarifas por hora de las máquinas
  • Alto esfuerzo debido al bruñido de espinas

4 – Bruñido flexible en el centro de mecanizado

Situación inicial del cliente

MAPAL Application solution 4

Valve housing EN-GJS-400-15 – Compensator bore / honing

  • Request for reduction of ancillary costs
  • Existing machining centre re-tooled to TOOLTRONIC
  • Honing for prototype manufacture, as well as small and medium-scale production runs
  • Requirement for saving the honing process on separate machine

5 – Tool management

Initial situation at the customer

MAPAL Toolmanagement

Valve housing EN-GJS-400-15 – complete machining

  • High inventories
  • Processes in the tool-setting area not optimal, and incomplete data quality
  • Cost transparency is not sufficient
  • High fluctuation due to general lack of skilled workers
  • Problems with tool breakage
  • High tool costs

Tool solutions

Piloting and boring
  • Pilotieren

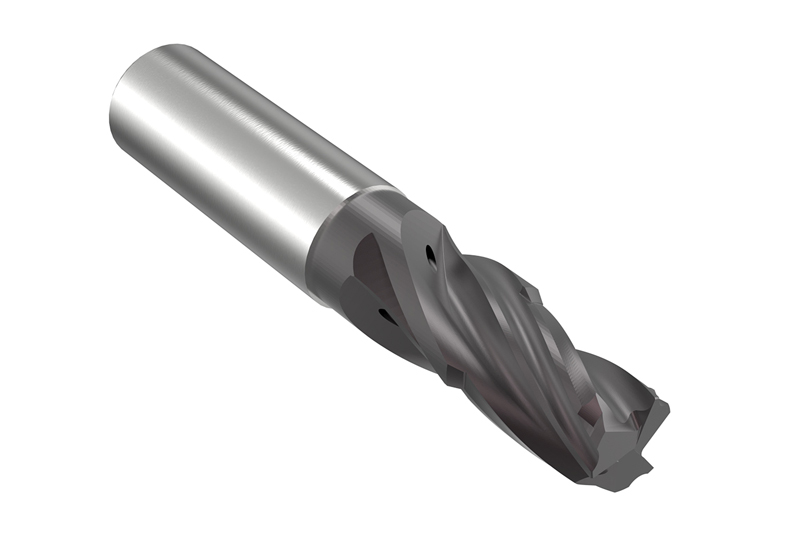
    Outil d'alésage en carbure monobloc

    • Six listels pour une circularité et une rectitude parfaites
    • Flux de copeaux optimal et possibilités de réaffûtage étendues grâce à la technologie multi-fraisage et au guidage approprié de l'arrosage

  • Boring

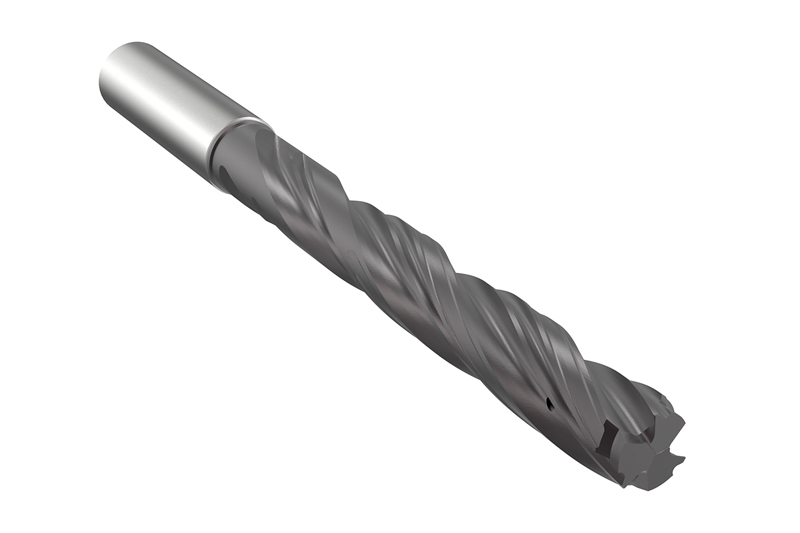
    Outil d'alésage en carbure monobloc

    • Trois arêtes de coupe, six listels et une géométrie d'entrée spéciale
    • Alésage droit, flux de copeaux idéal et guidage sur toute la longueur de l'alésage

  • Boring

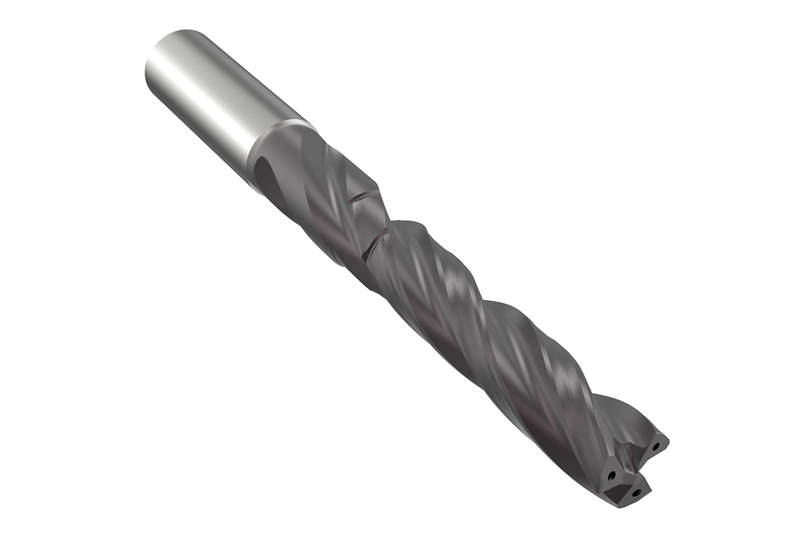
    Outil d'alésage en carbure monobloc

    • Six listels et une géométrie d'entrée spéciale
    • Alésage droit, flux de copeaux idéal et guidage sur toute la longueur de l'alésage
    • Réduction des temps morts grâce à deux usinages dans un seul outil

  • Piloting and boring

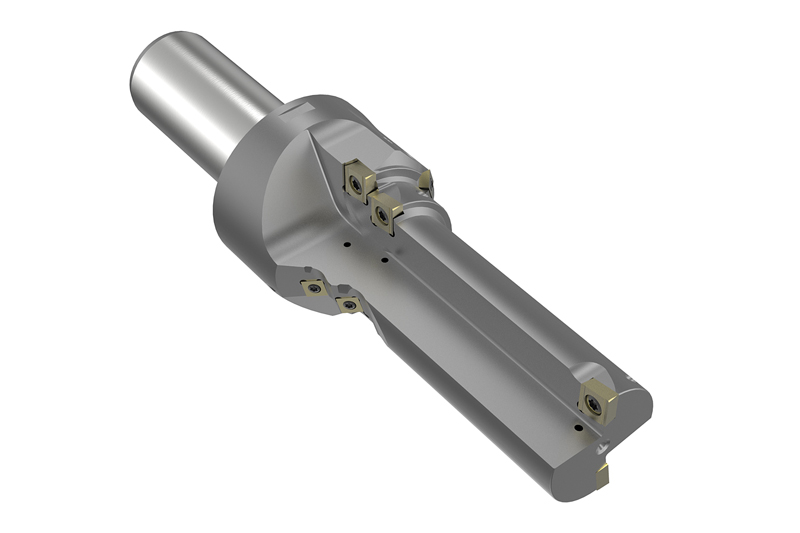
    Outil d'alésage étagé

    • Plaquettes amovibles radiales et tangentielles
    • Ébauche du trou de tiroir et finition des contours en une seule passe

  • MAPAL Boring

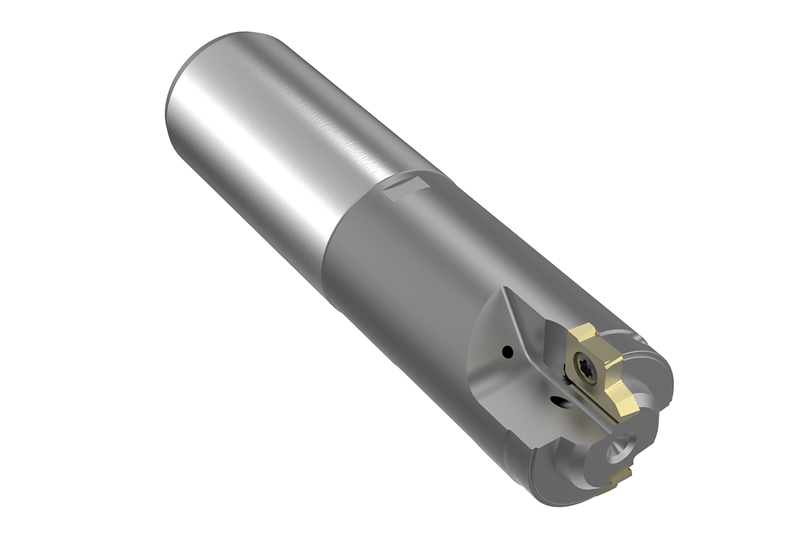
    Outil d'alésage à double arête de coupe

    • Détourage
    • Usinage fiable des contours
    • Manipulation simple pour des coûts de matériaux de coupe réduits

Usinage des arêtes de commande
  • Control edge machining

    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

  • Control edge machining

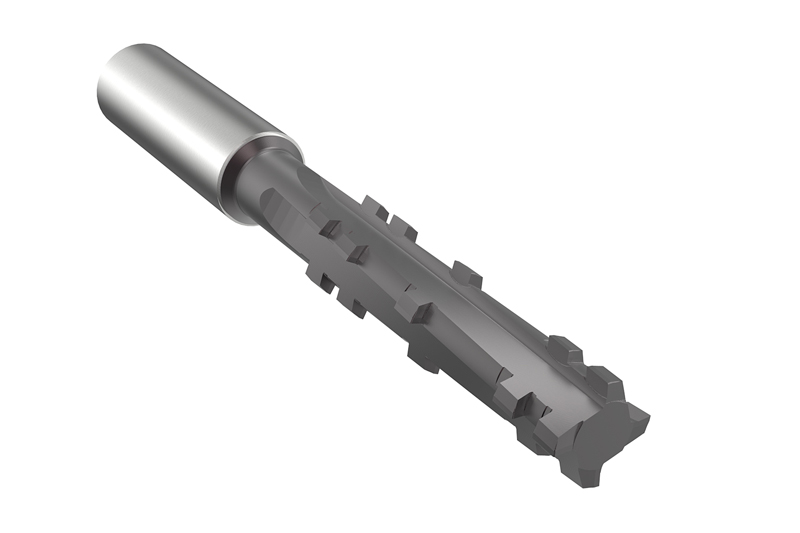
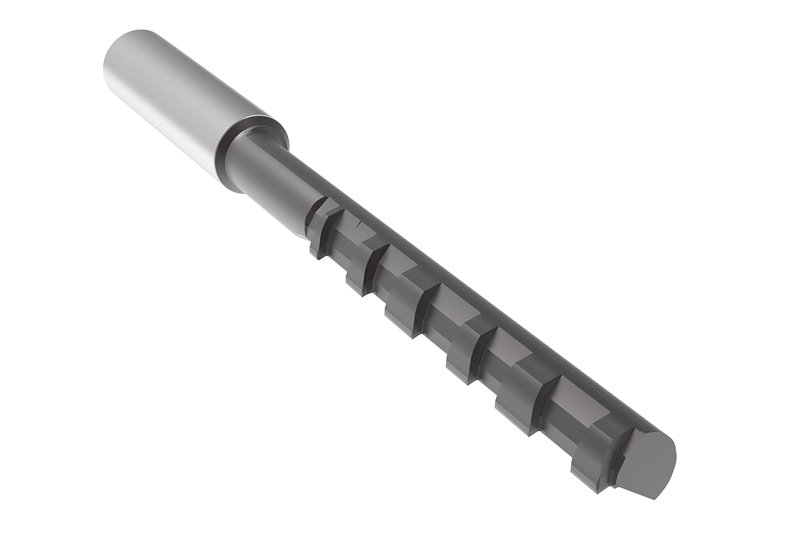
    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
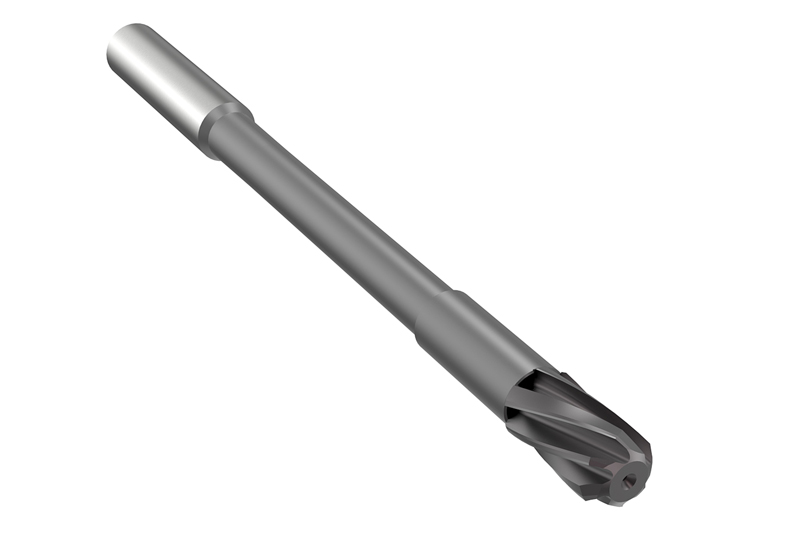
  • Reaming

    Multi-bladed reamer

    • High cutting data
    • Perfect chip control due to left-hand twist and optimum coolant supply

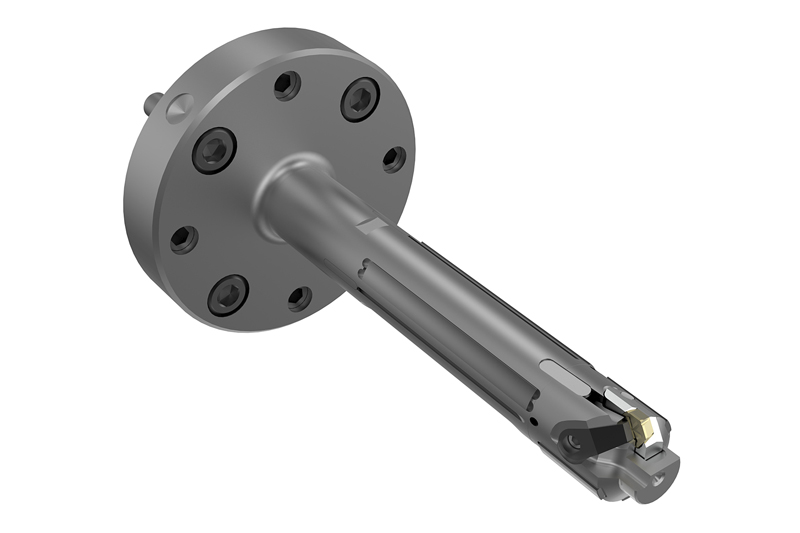
  • Fine boring

    Fine boring tool

    • EasyAdjust system and guide pads
    • Reliable precision machining with easy handling without subsequent honing
    • Best cylindrical forms due to optimum guidance

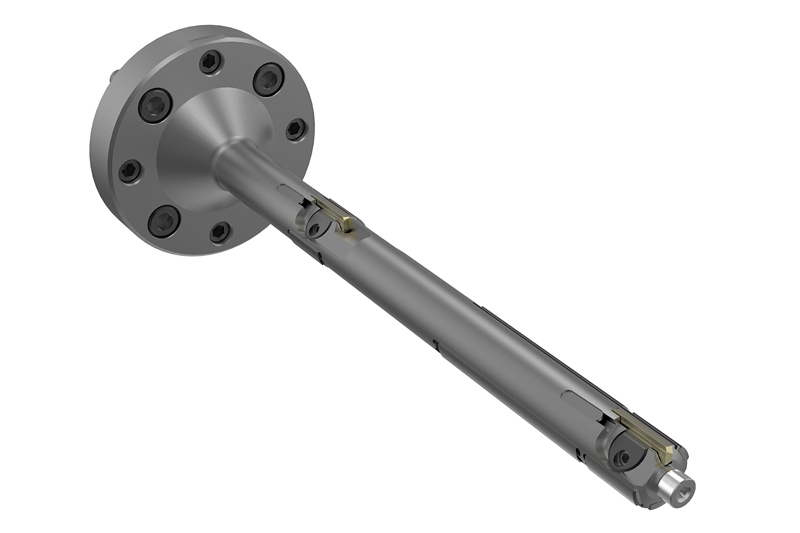
  • Fine boring

    Fine boring tool

    • Indexable inserts and guide pads
    • Ideal for bar machining of highly accurate and long bores

Fine machining with honing
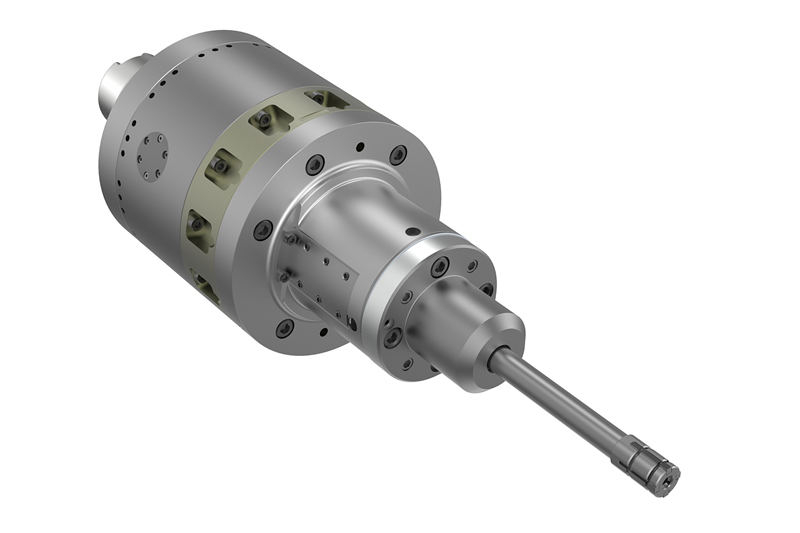
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Significant shortening of production and cycle times
    • Greater contour accuracy

Fresamento
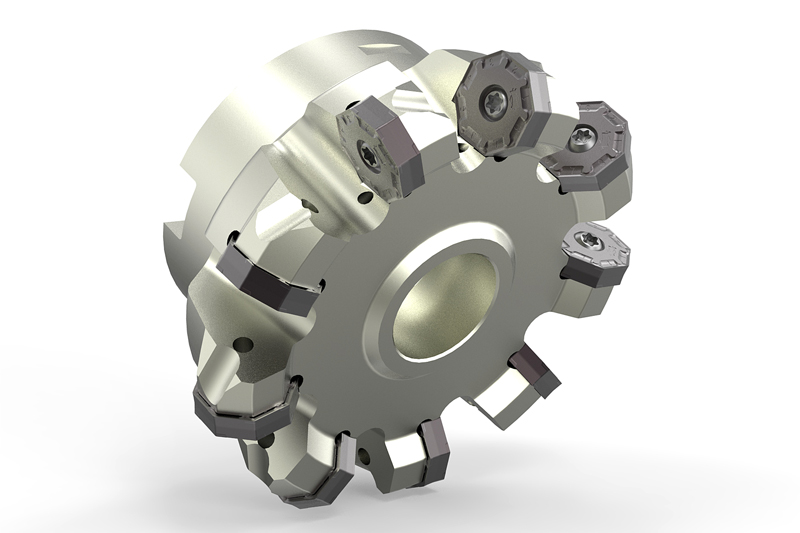
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Inserto intercambiável com 16 arestas / 45º
    • Primeira escolha para ferro fundido e aço fundido resistente ao calor
    • Faixa de ø de 63 a 200 mm/ap máx. 4 mm
    • Baixas forças de corte apesar de uma geometria negativa
    • Máxima eficiência econômica para faceamento

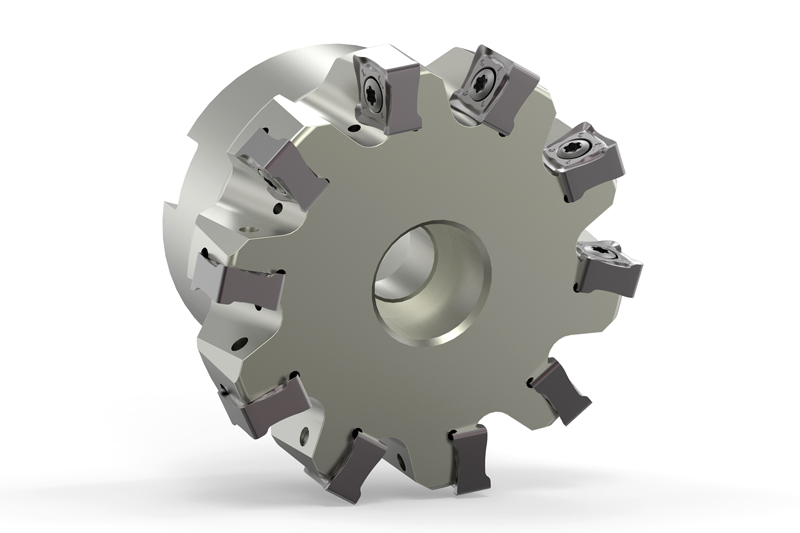
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Inserto intercambiável de oito arestas / 90°
    • Primeira escolha para ferro fundido
    • Faixa de ø de 50 a 200 mm/ap máx. 8 mm
    • Máxima eficiência econômica para fresamento 90°

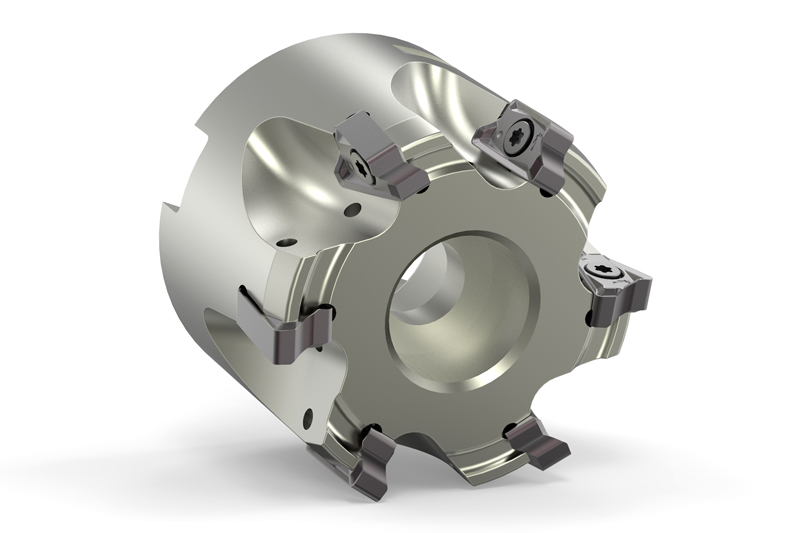
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Inserto intercambiável de quatro arestas / 90°
    • Adequado para aço, aço inoxidável, ferro fundido e aço fundido resistente ao calor
    • Faixa de ø de 25 a 100 mm/ap máx. 10 mm
    • Fresamento de parede lateral, aplica-se multipasses
    • Forças de corte muito baixas apesar de uma geometria negativa

Fixação
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Highly thermal stability from 80 °C even with very long milling cycles (over 240 minutes)
    • For high-performance milling operations up to max. 33,000 revolutions per minute
    • Highest process reliability

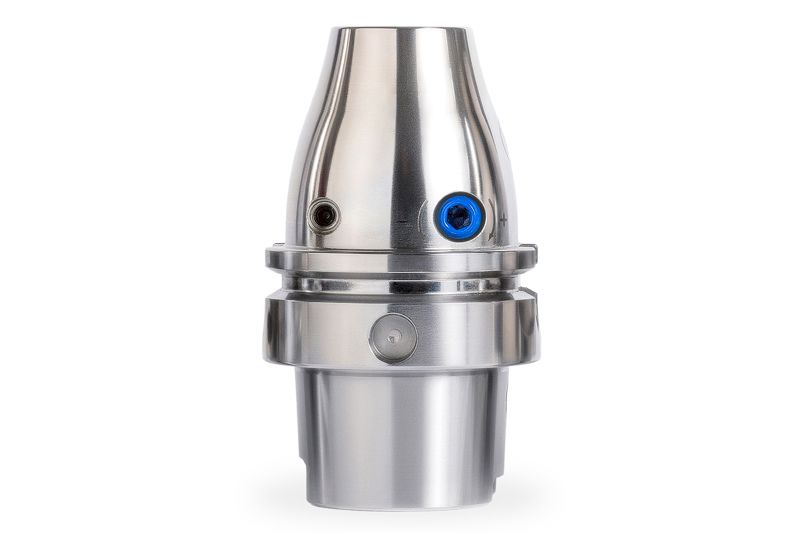
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Hydraulic chuck with the original dimensions of a shrink chuck (DIN contour with 4.5°)
    • Application-oriented system design
    • Maximum process reliability and tool life
    • Faster und highly precise tool change

  • HB MILL CHUCK SIDE LOCK CHUCK

    HB MILL CHUCK SIDE LOCK CHUCK

    • Easy to handle thanks to use of a differential screw
    • Maximum economic efficiency and precision
    • Axial tool positioning can be defined using spring system
    • Optimum positioning of profile tools for control edge machining