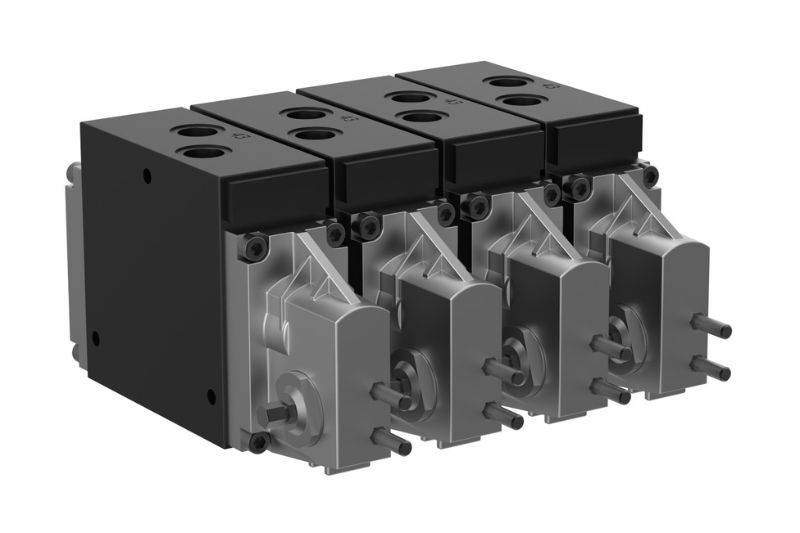
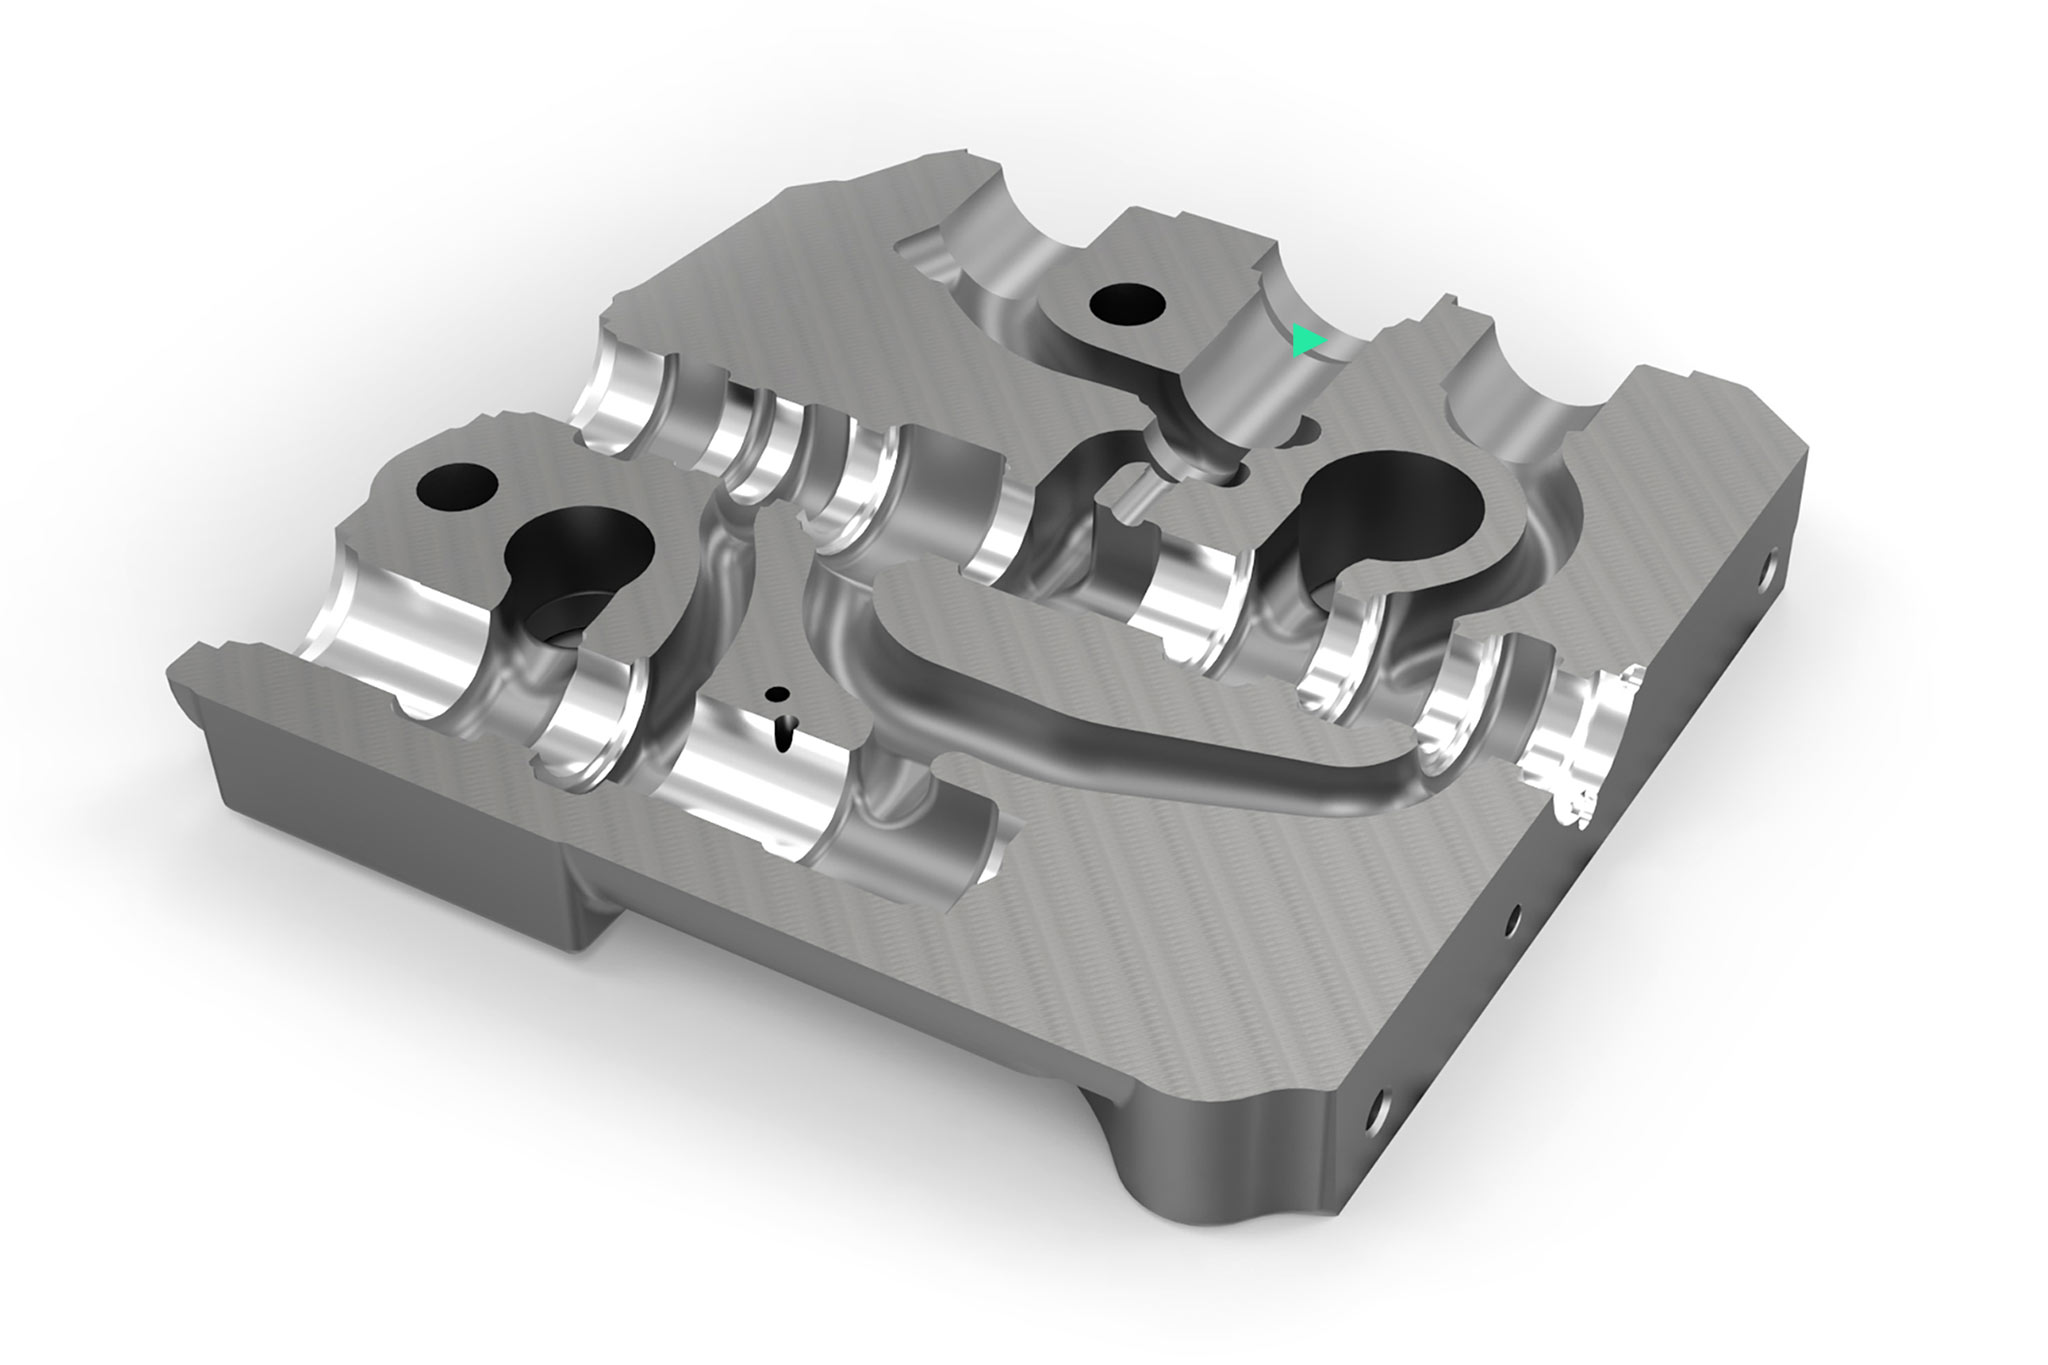
油圧バルブハウジング
すべてはメイン穴の加工品質に依存します。流体技術部品の加工において、バルブケースの製造は、最も高い精度が要求される分野です。ここでは長年にわたってマパールのスプール穴加工に関する技術ノウハウが必要とされてきました。スプールとスプール穴のギャップは、加工穴の精度に左右され、作動油は一定の方向にしか流れないようになっています。 最近の油圧バルブ穴は、加工公差の幅が非常に狭くなっています。そのため、加工穴の真円度、真直度、円筒度、仕上げ面精度はきわめて重要になっています。
Exigences d'usinage
- Situation fluctuante des surépaisseurs de fonte
- Coupes fortement interrompues
- Éviter la formation d'anneaux lors de l'alésage et garantir une évacuation sûre des copeaux hors du boîtier
- Éviter les éclats sur les arêtes de commande lors du processus d'alésage
- Exigences très élevées en matière de tolérance de forme et de position
- Surépaisseur constante avant le pierrage
- Prendre en compte la variabilité des composants et les espaces limités de stockage des outils dans le concept d'usinage
Distributeur
Les vannes à voies sont des vannes à commande mécanique ou électronique avec plusieurs positions de commutation. Selon la position prédéfinie du tiroir de commande le long des arêtes de commande, un débit volumétrique est réglé pour le fonctionnement des appareils de travail raccordés. La balance de pression individuelle (BPI) régule une chute de pression de charge constante au-dessus de l'arête de commande d'alimentation du tiroir de commande, de manière à obtenir une commande de débit indépendante de la pression de charge sur toute la plage de réglage, même en fonctionnement parallèle (compensation de charge). Le système doit être exempt de fuites afin d'éviter toute descente accidentelle de la charge, même en cas de fonctionnement en parallèle.
Perçages et alésages
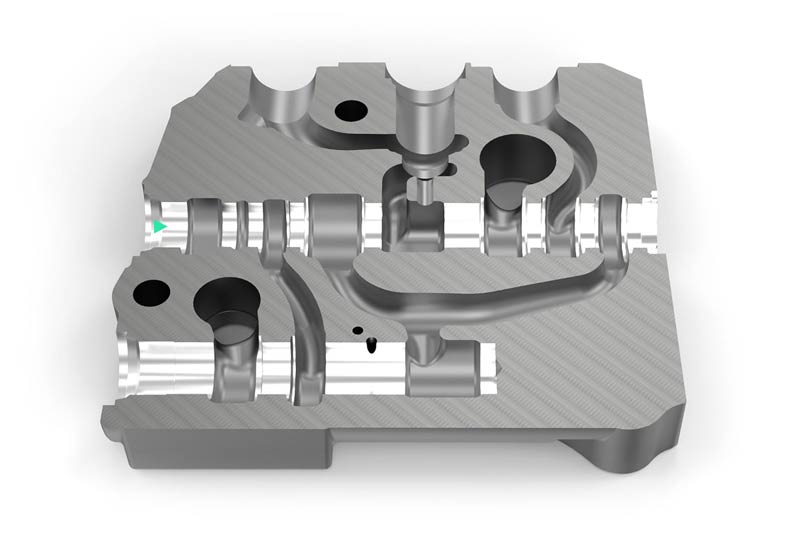
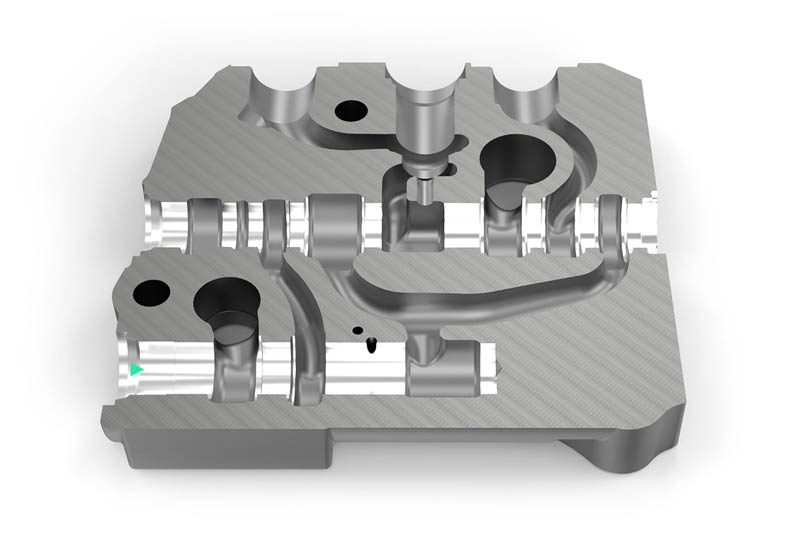
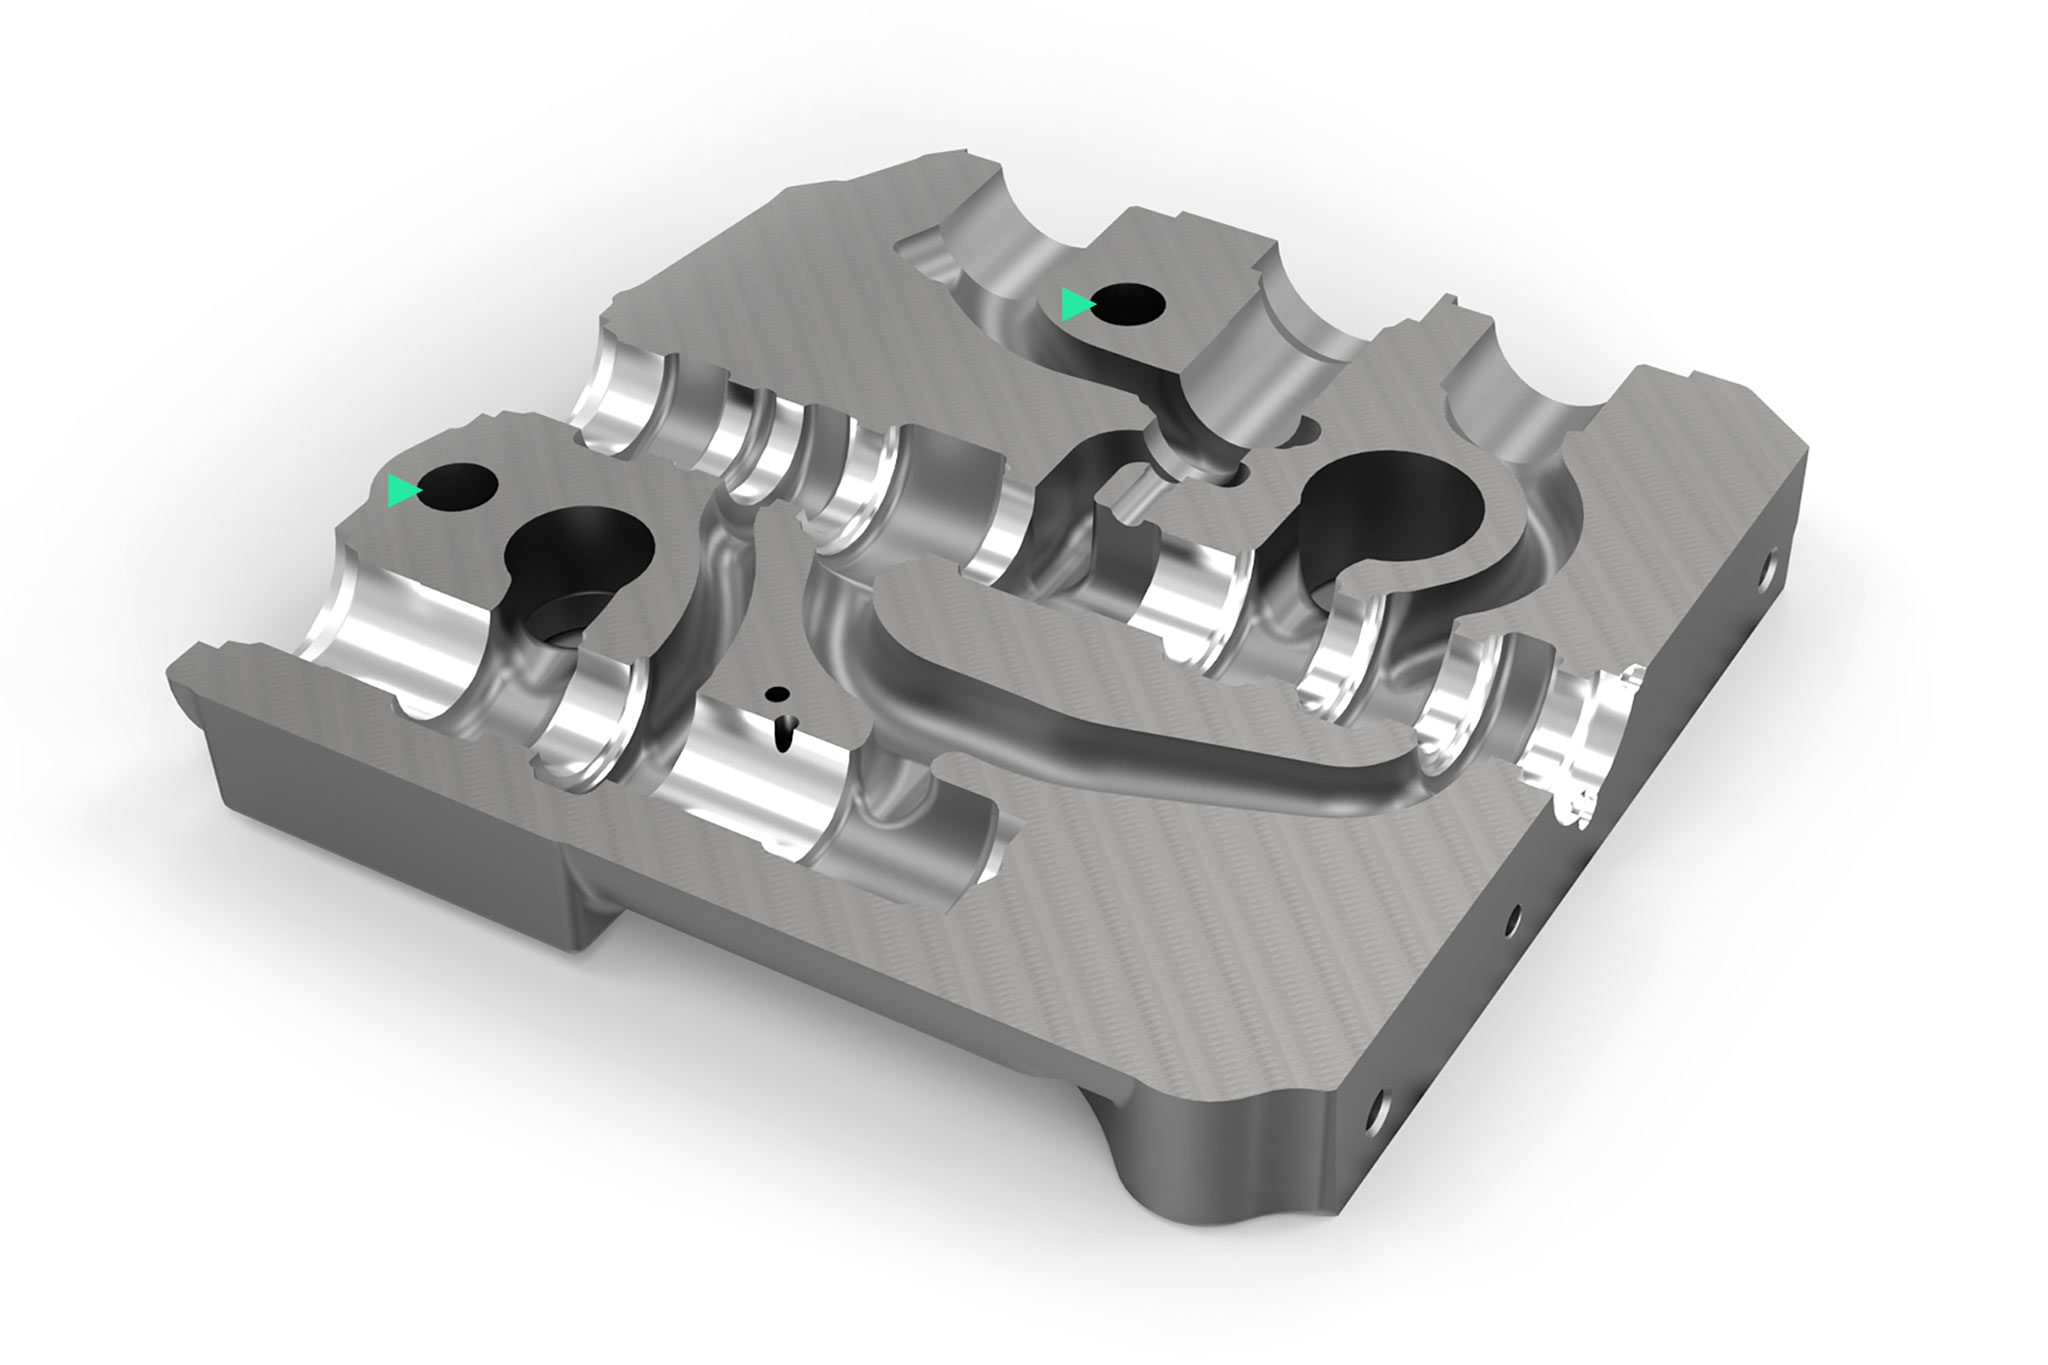
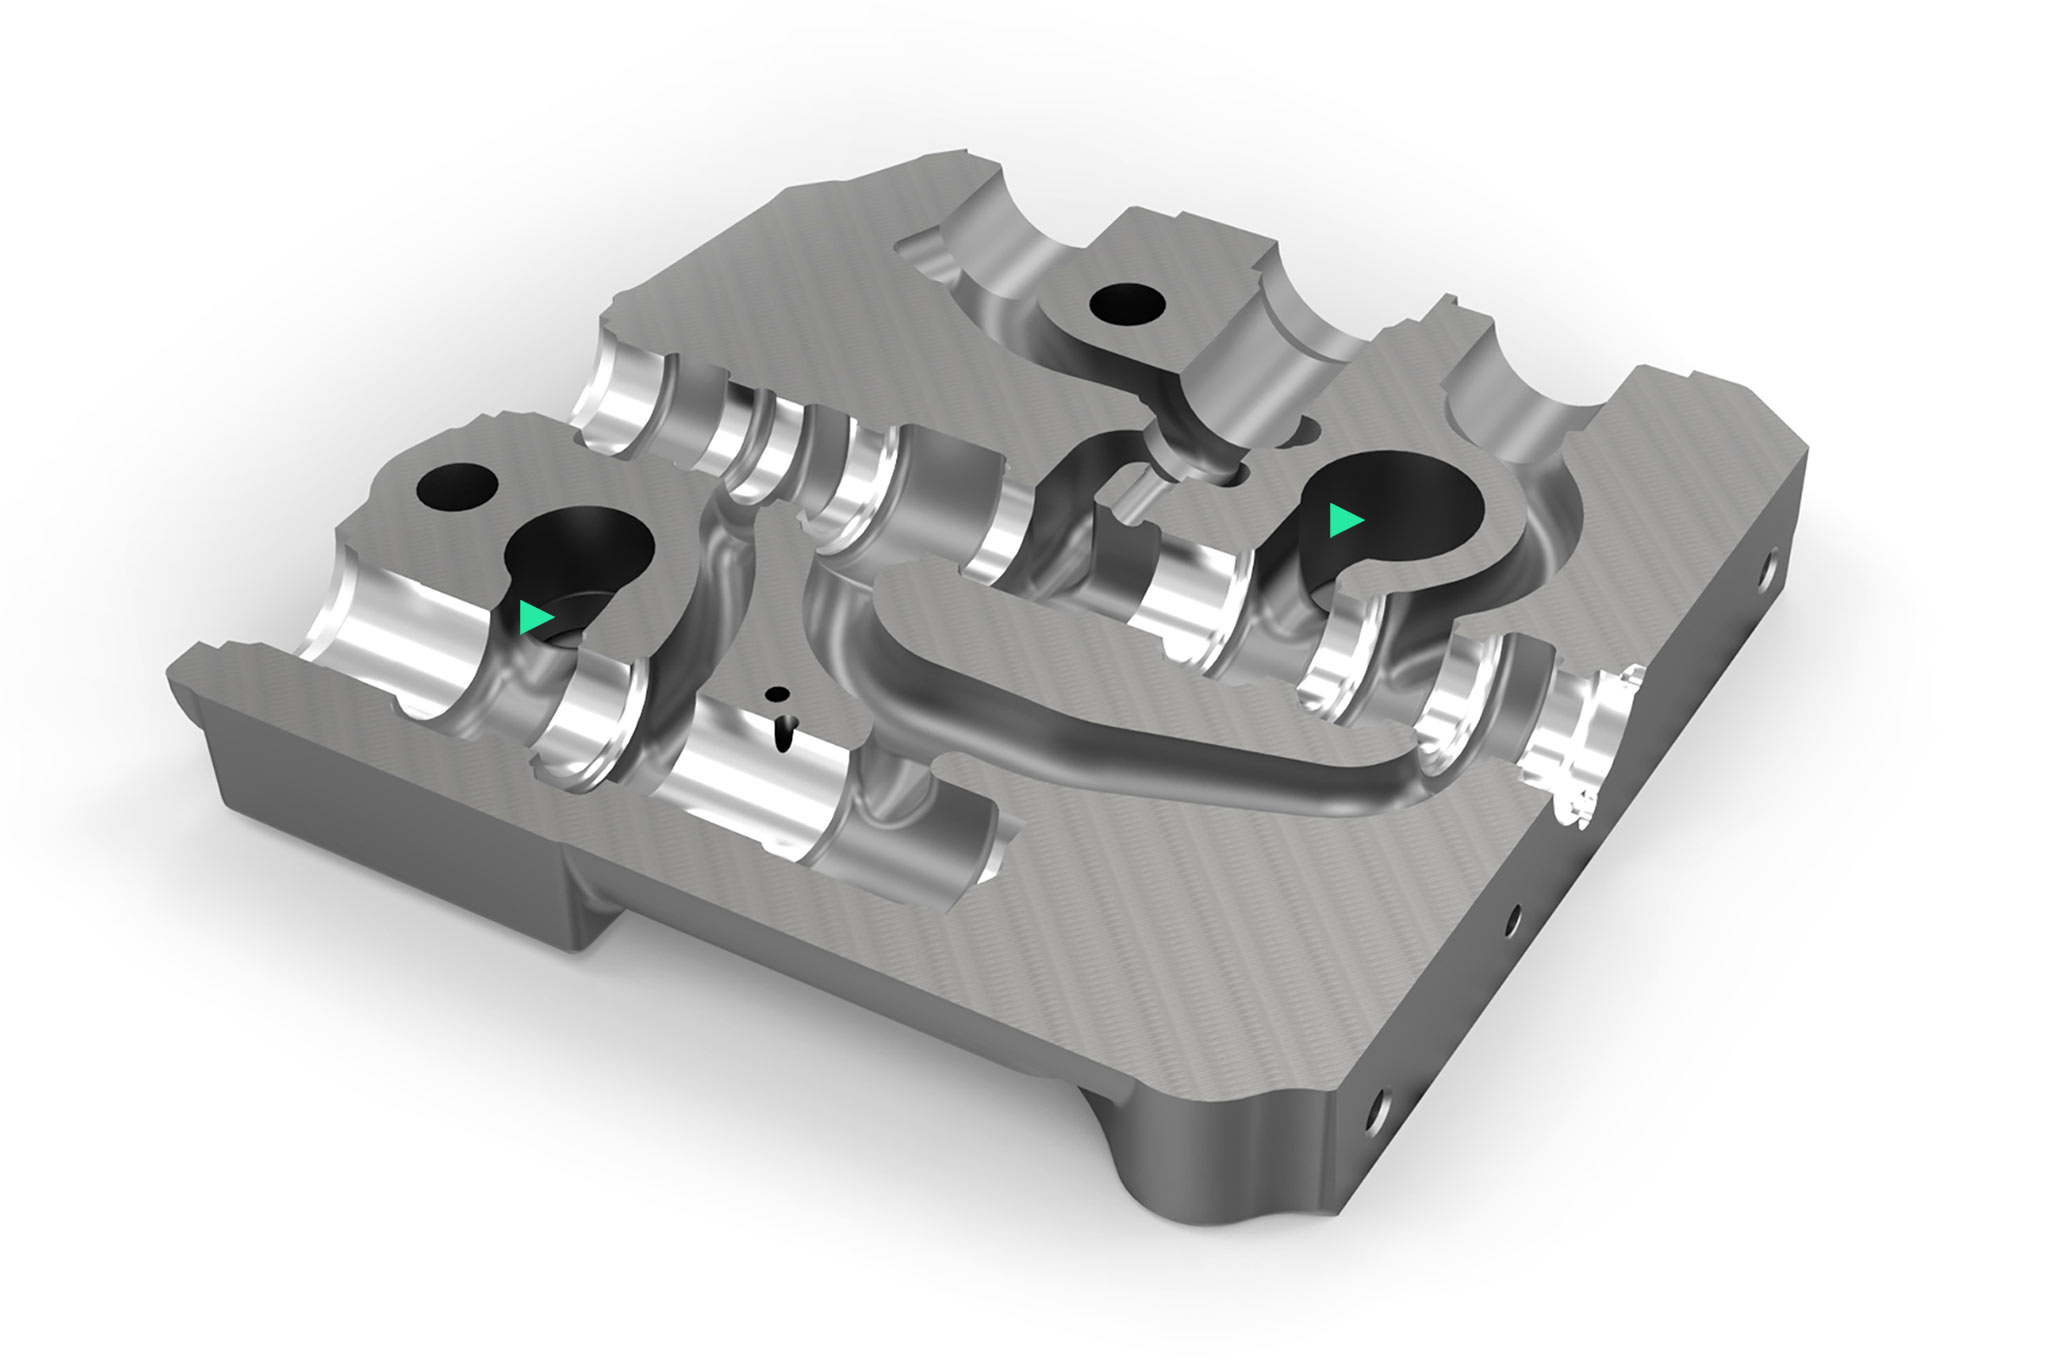
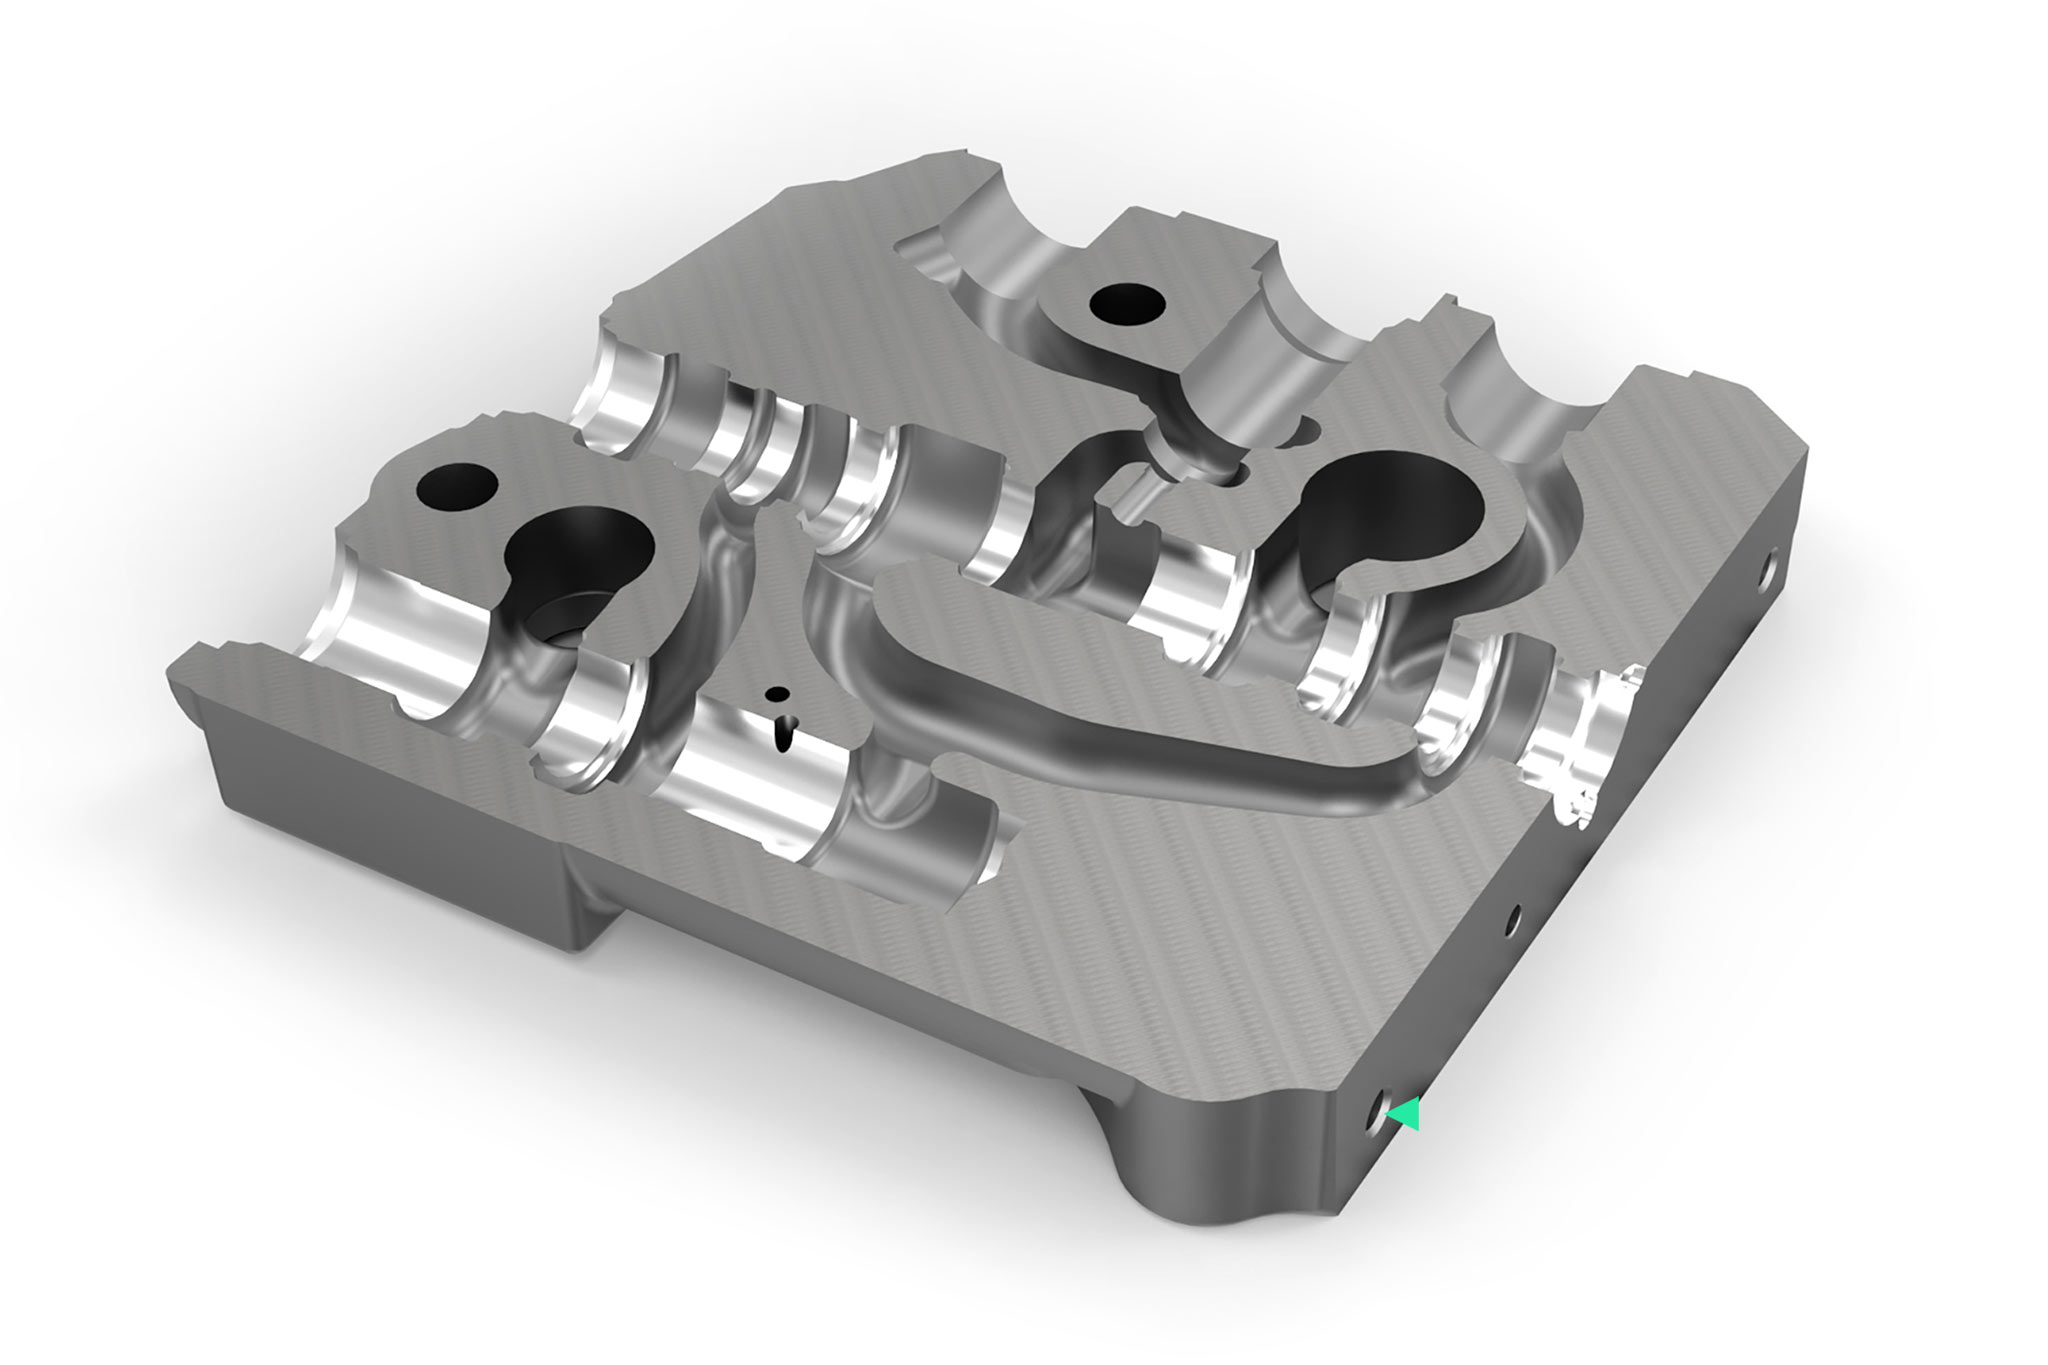
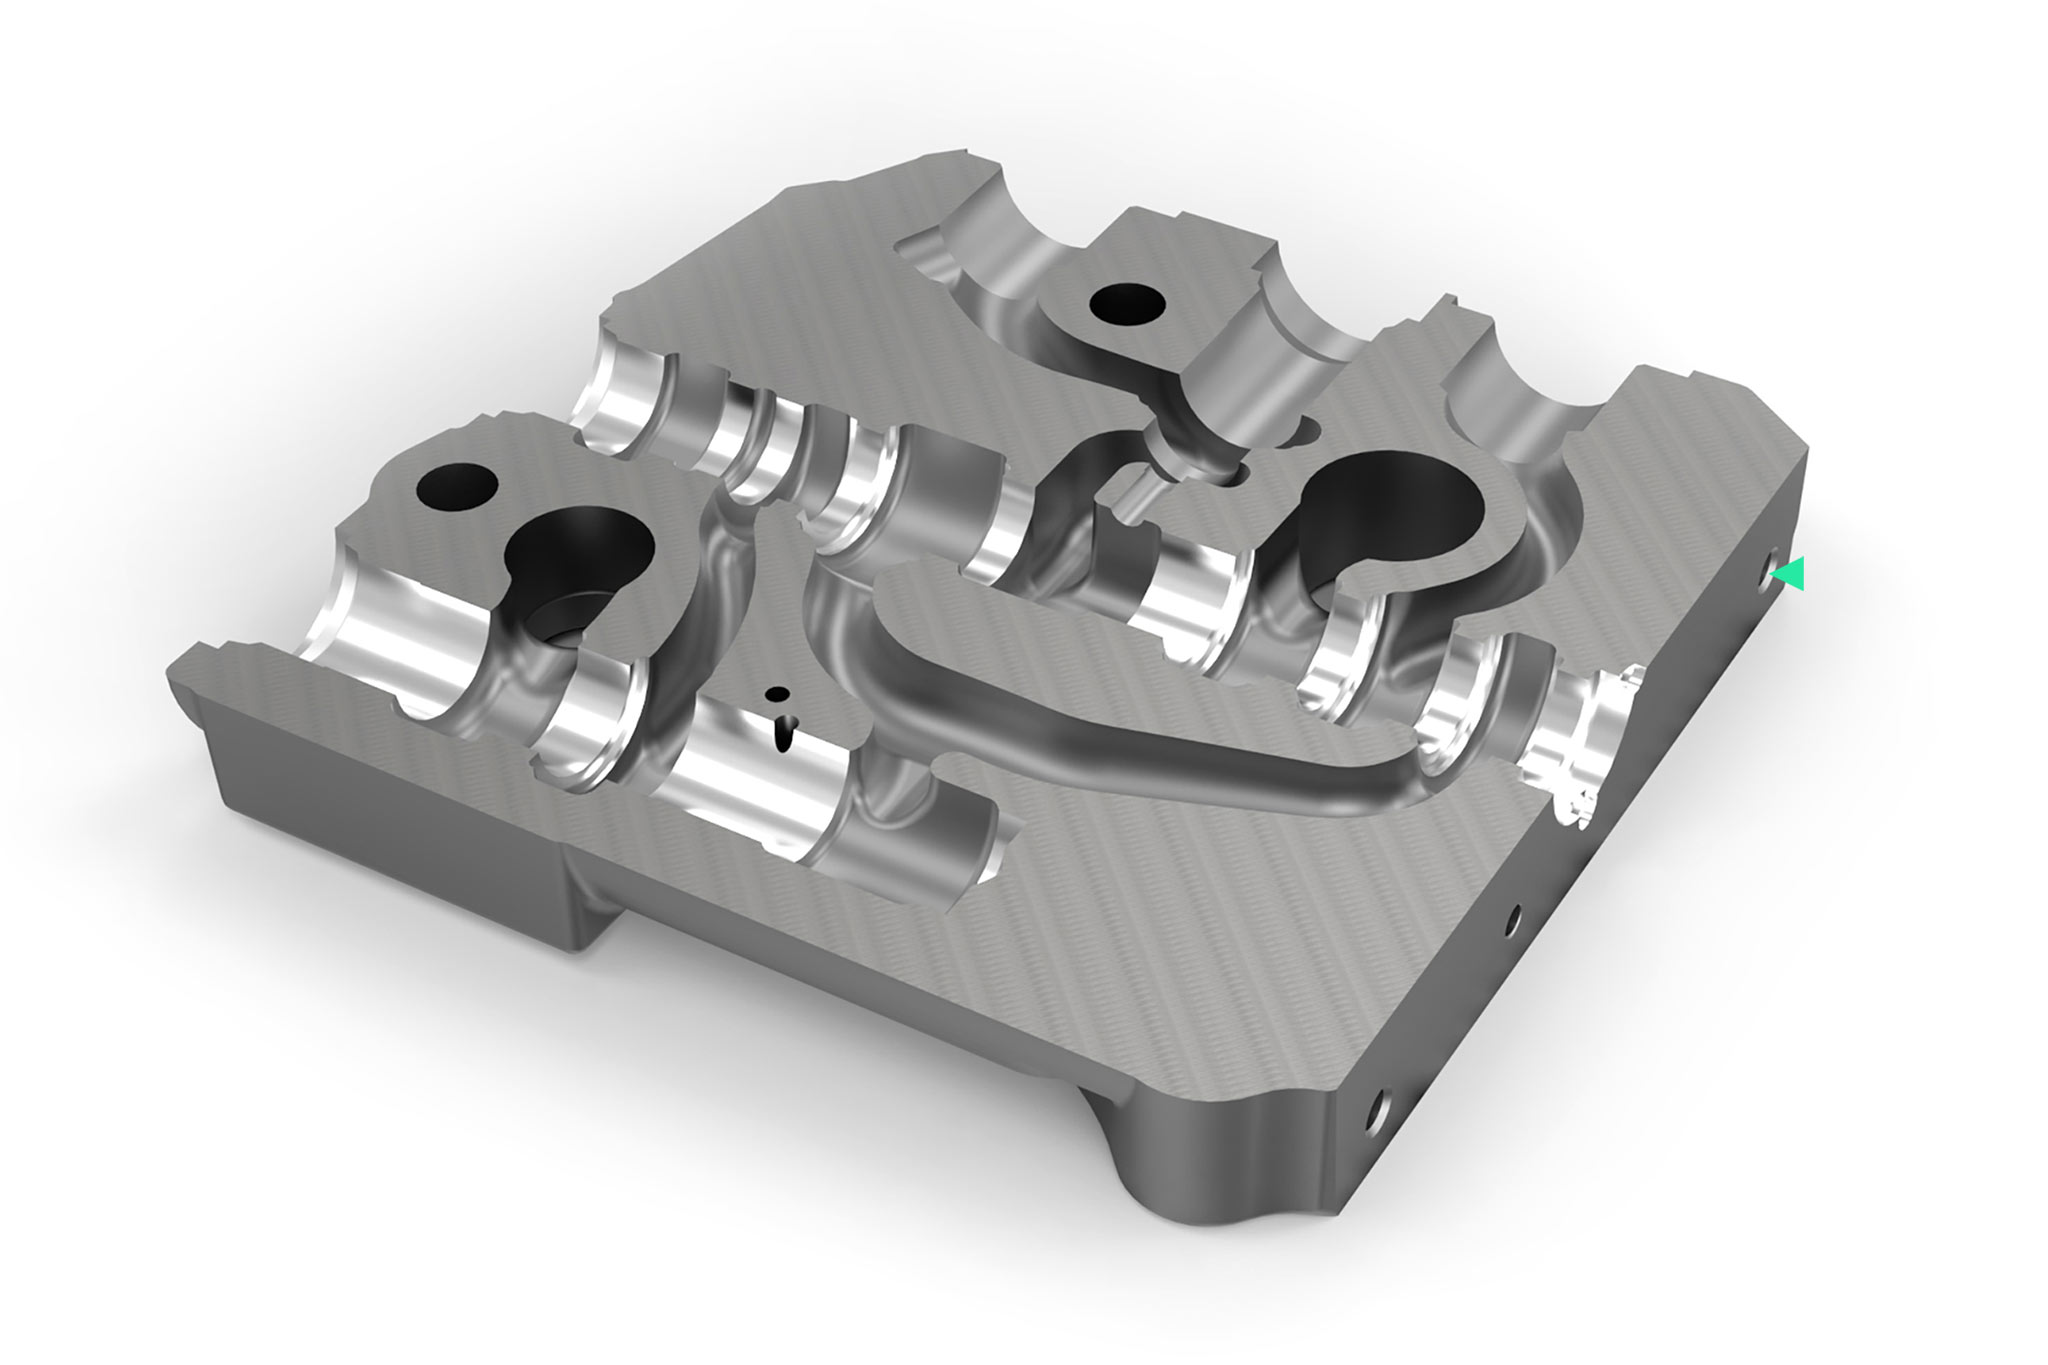
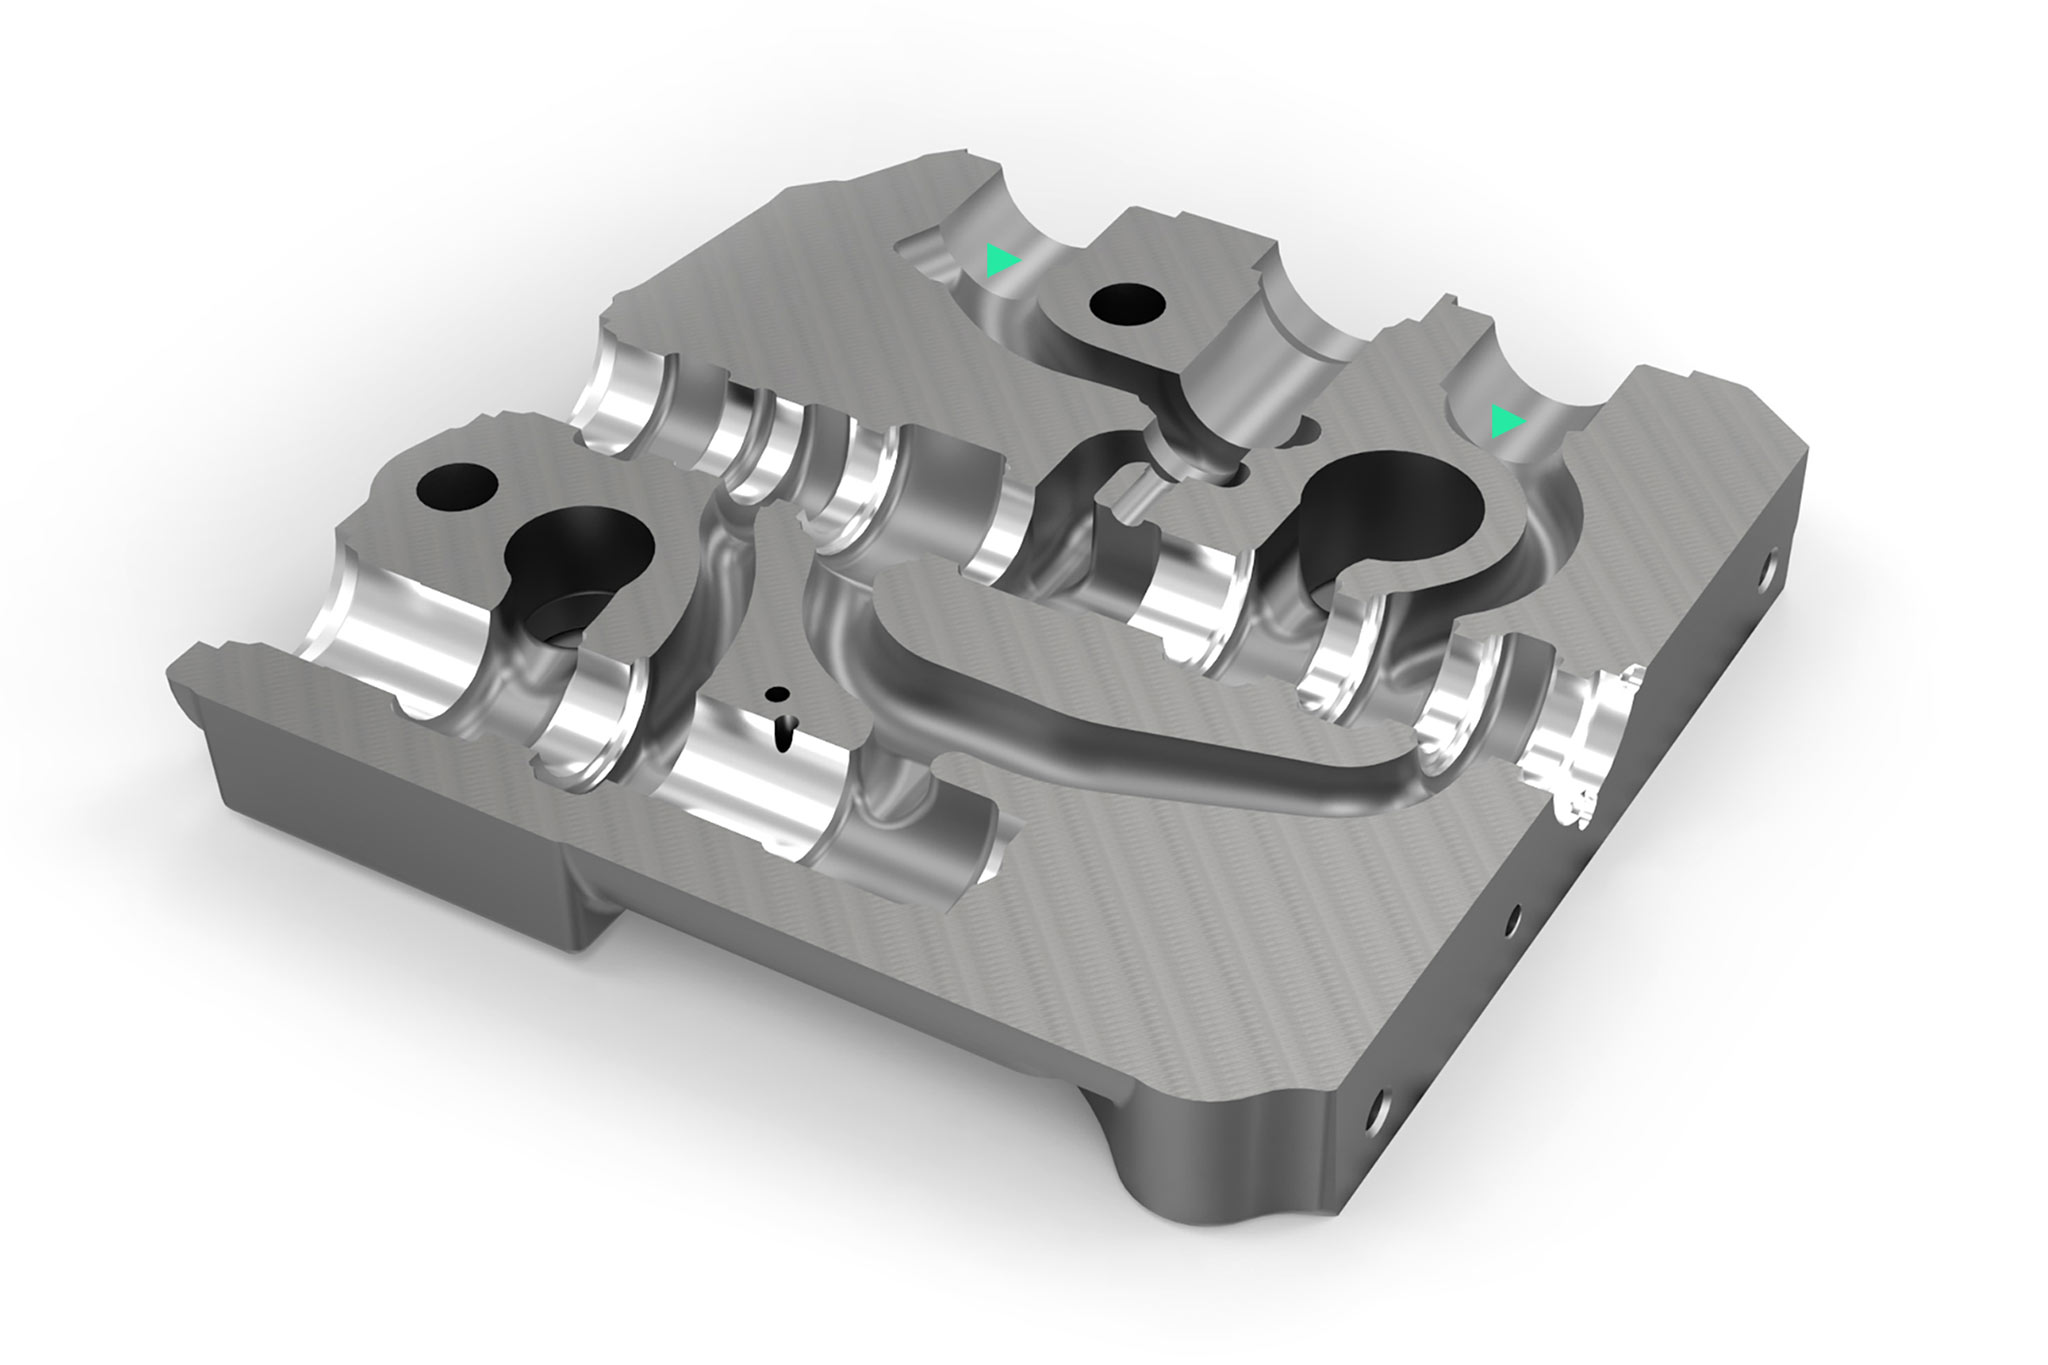
Solutions d'application
1 – Petites et moyennes séries avec outils fixes
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage de tiroir
- Commandes individuelles, petites et moyennes quantités
- Pas de possibilité de régler l’outil
- Temps de passage moindre requis
- Taux horaire élevé des machines
- Processus de pierrage d’expansion stable disponible
- Concept d'outil adapté à plusieurs variantes de composants
2 – Grande série avec outils fixes et ajustables
Initial situation at the customer
Valve housing EN-GJS-400-15 – spool bore and compensator bore
- Large-scale series
- Tool setting desired
- High machine hourly rates
- High costs for subsequent single pass honing
3 – Small lot sizes – Reduced tool changes due to combination tools
Initial situation at the customer
Valve housing EN-GJL-300 – spool bore
- Small lot sizes
- Option for tool setting available
- Too many/frequent tool changes
- High machine hourly rates
- High effort due to single pass honing process
4 – Flexible honing on the machining centre
Initial situation at the customer
Valve housing EN-GJS-400-15 – Compensator bore / honing
- Request for reduction of ancillary costs
- Existing machining centre re-tooled to TOOLTRONIC
- Honing for prototype manufacture, as well as small and medium-scale production runs
- Requirement for saving the honing process on separate machine
5 – Tool management
Initial situation at the customer
Valve housing EN-GJS-400-15 – complete machining
- High inventories
- Processes in the tool-setting area not optimal, and incomplete data quality
- Cost transparency is not sufficient
- High fluctuation due to general lack of skilled workers
- Problems with tool breakage
- High tool costs
Soluciones de mecanizado
Pilotaje y taladrado
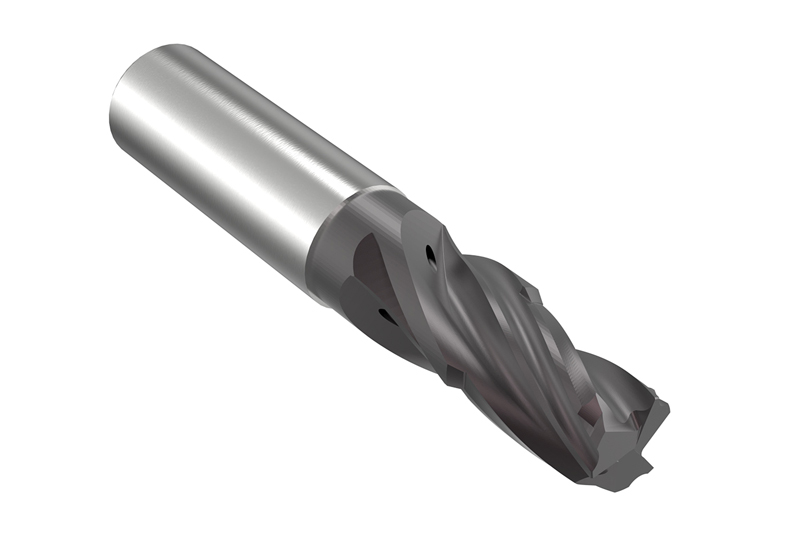
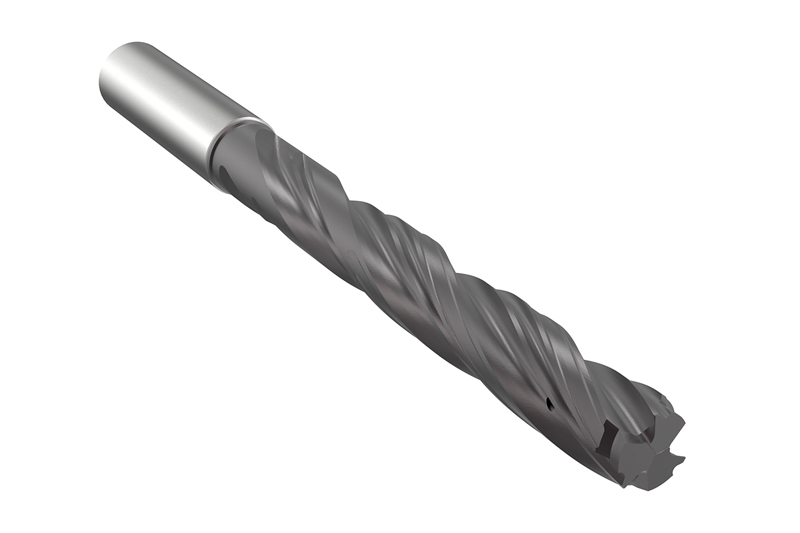
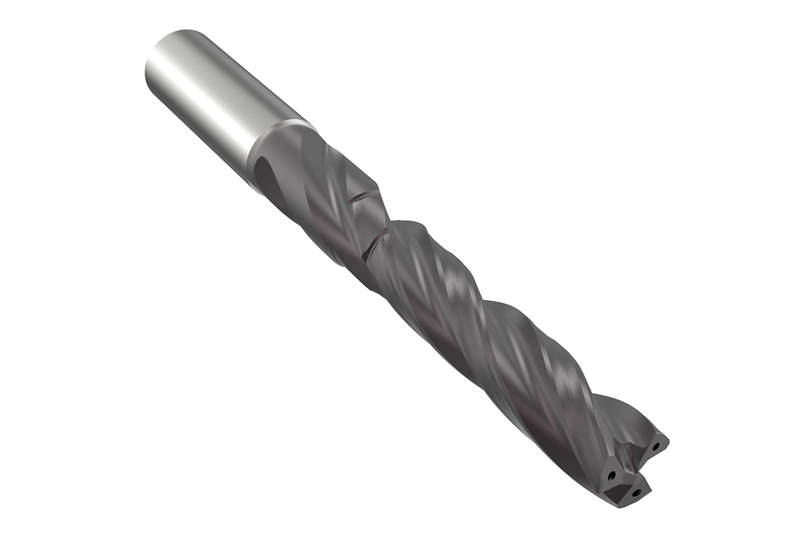
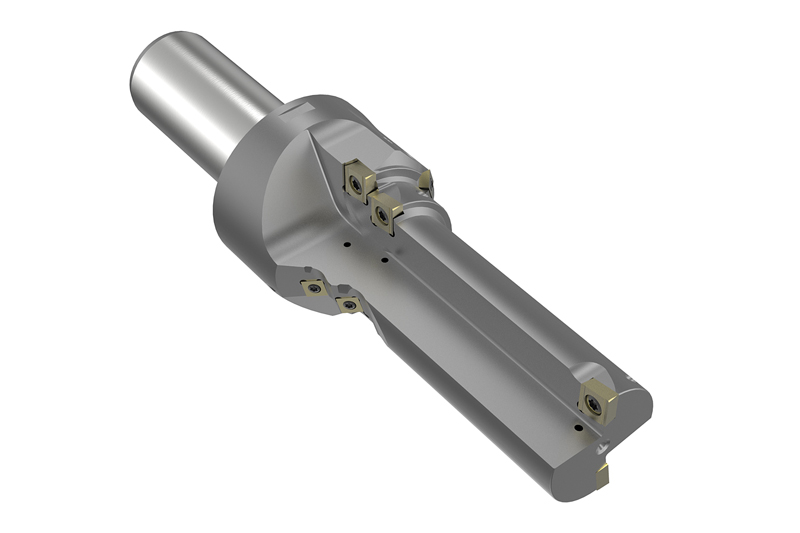
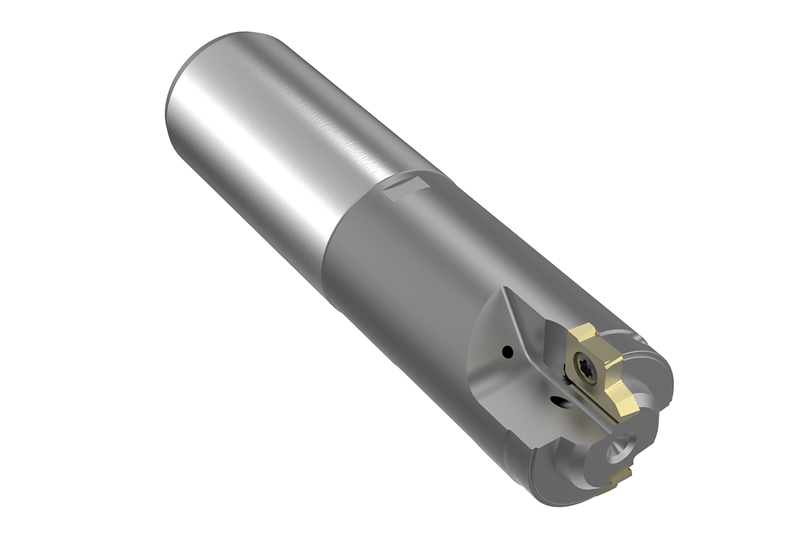
Mecanizado de bordes de control
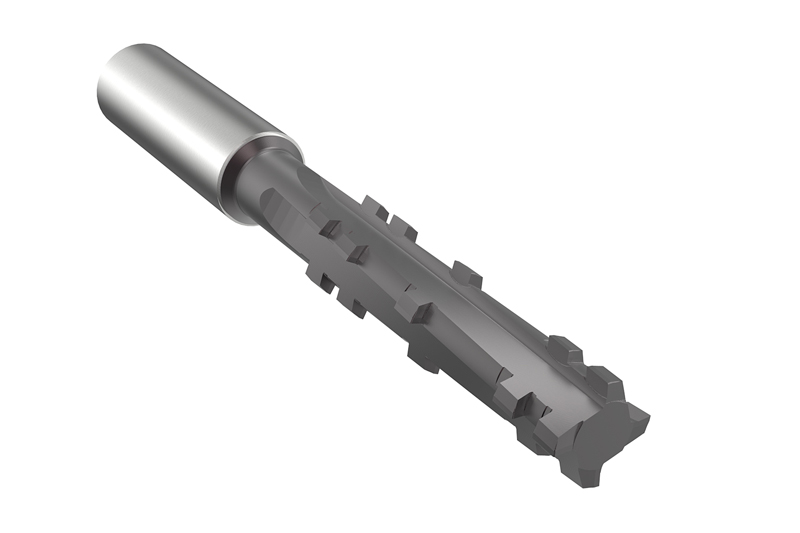
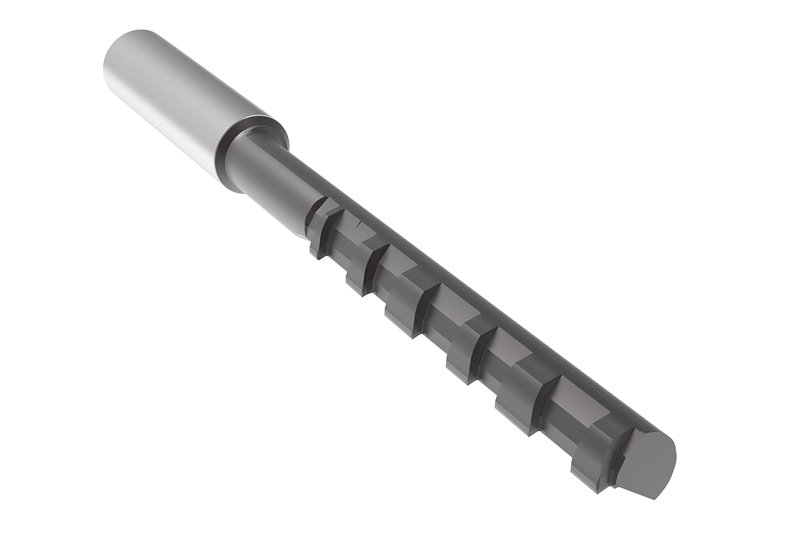
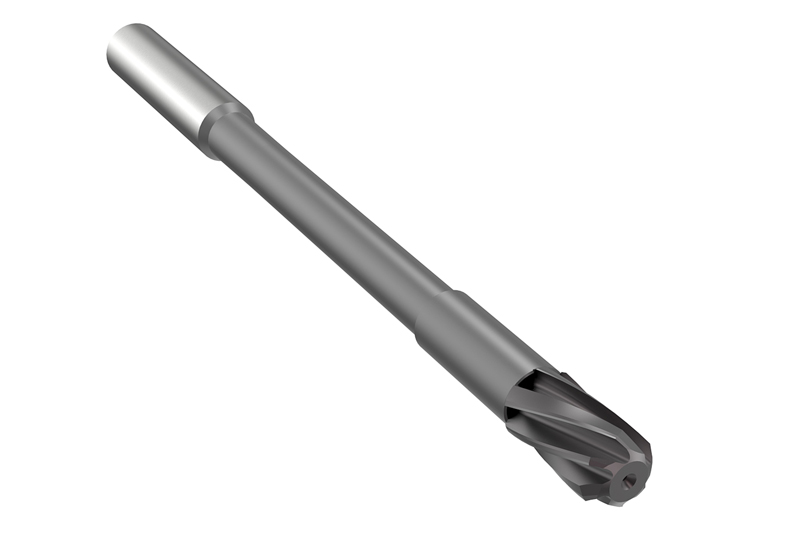
Escariado y taladrado de precisión
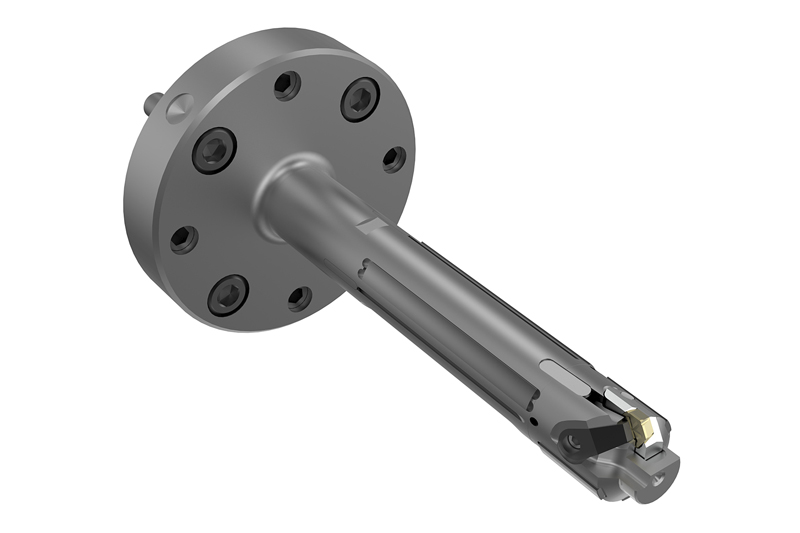
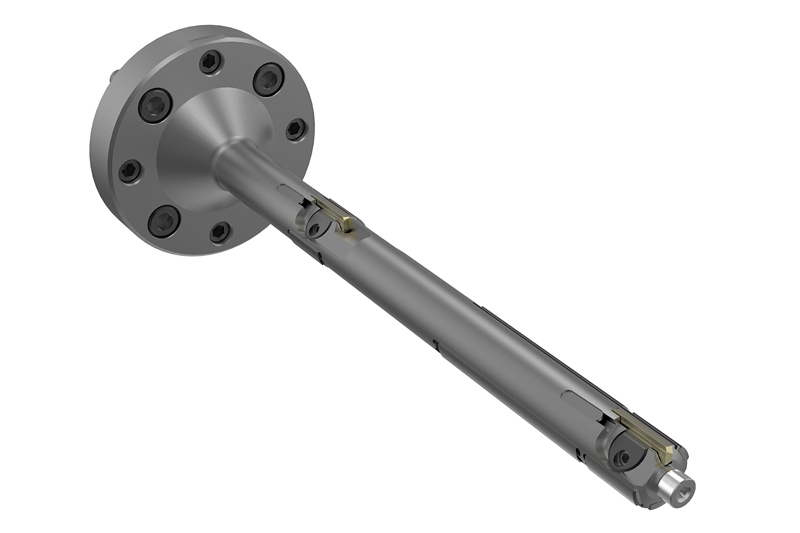
ホーニングによる仕上げ
ミーリング加工
クランプ