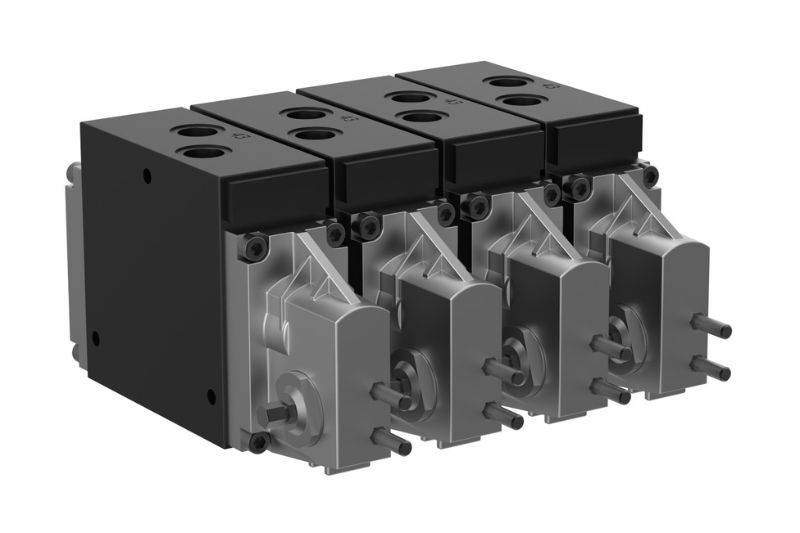
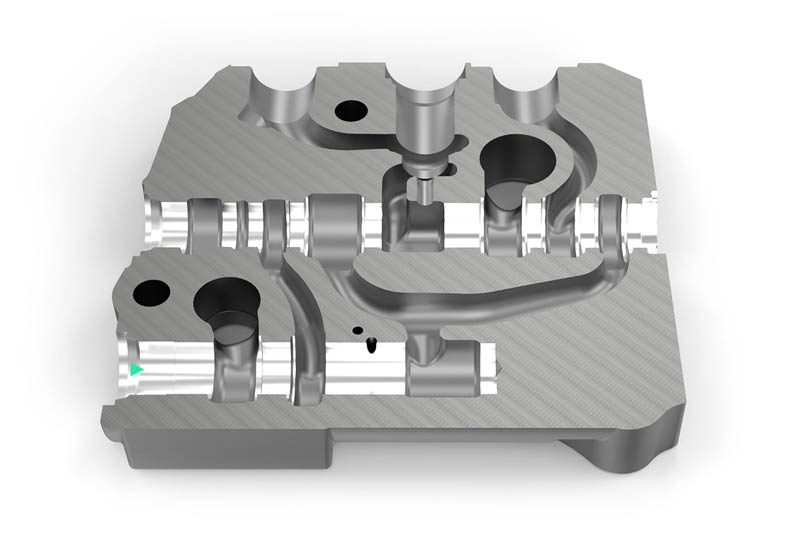
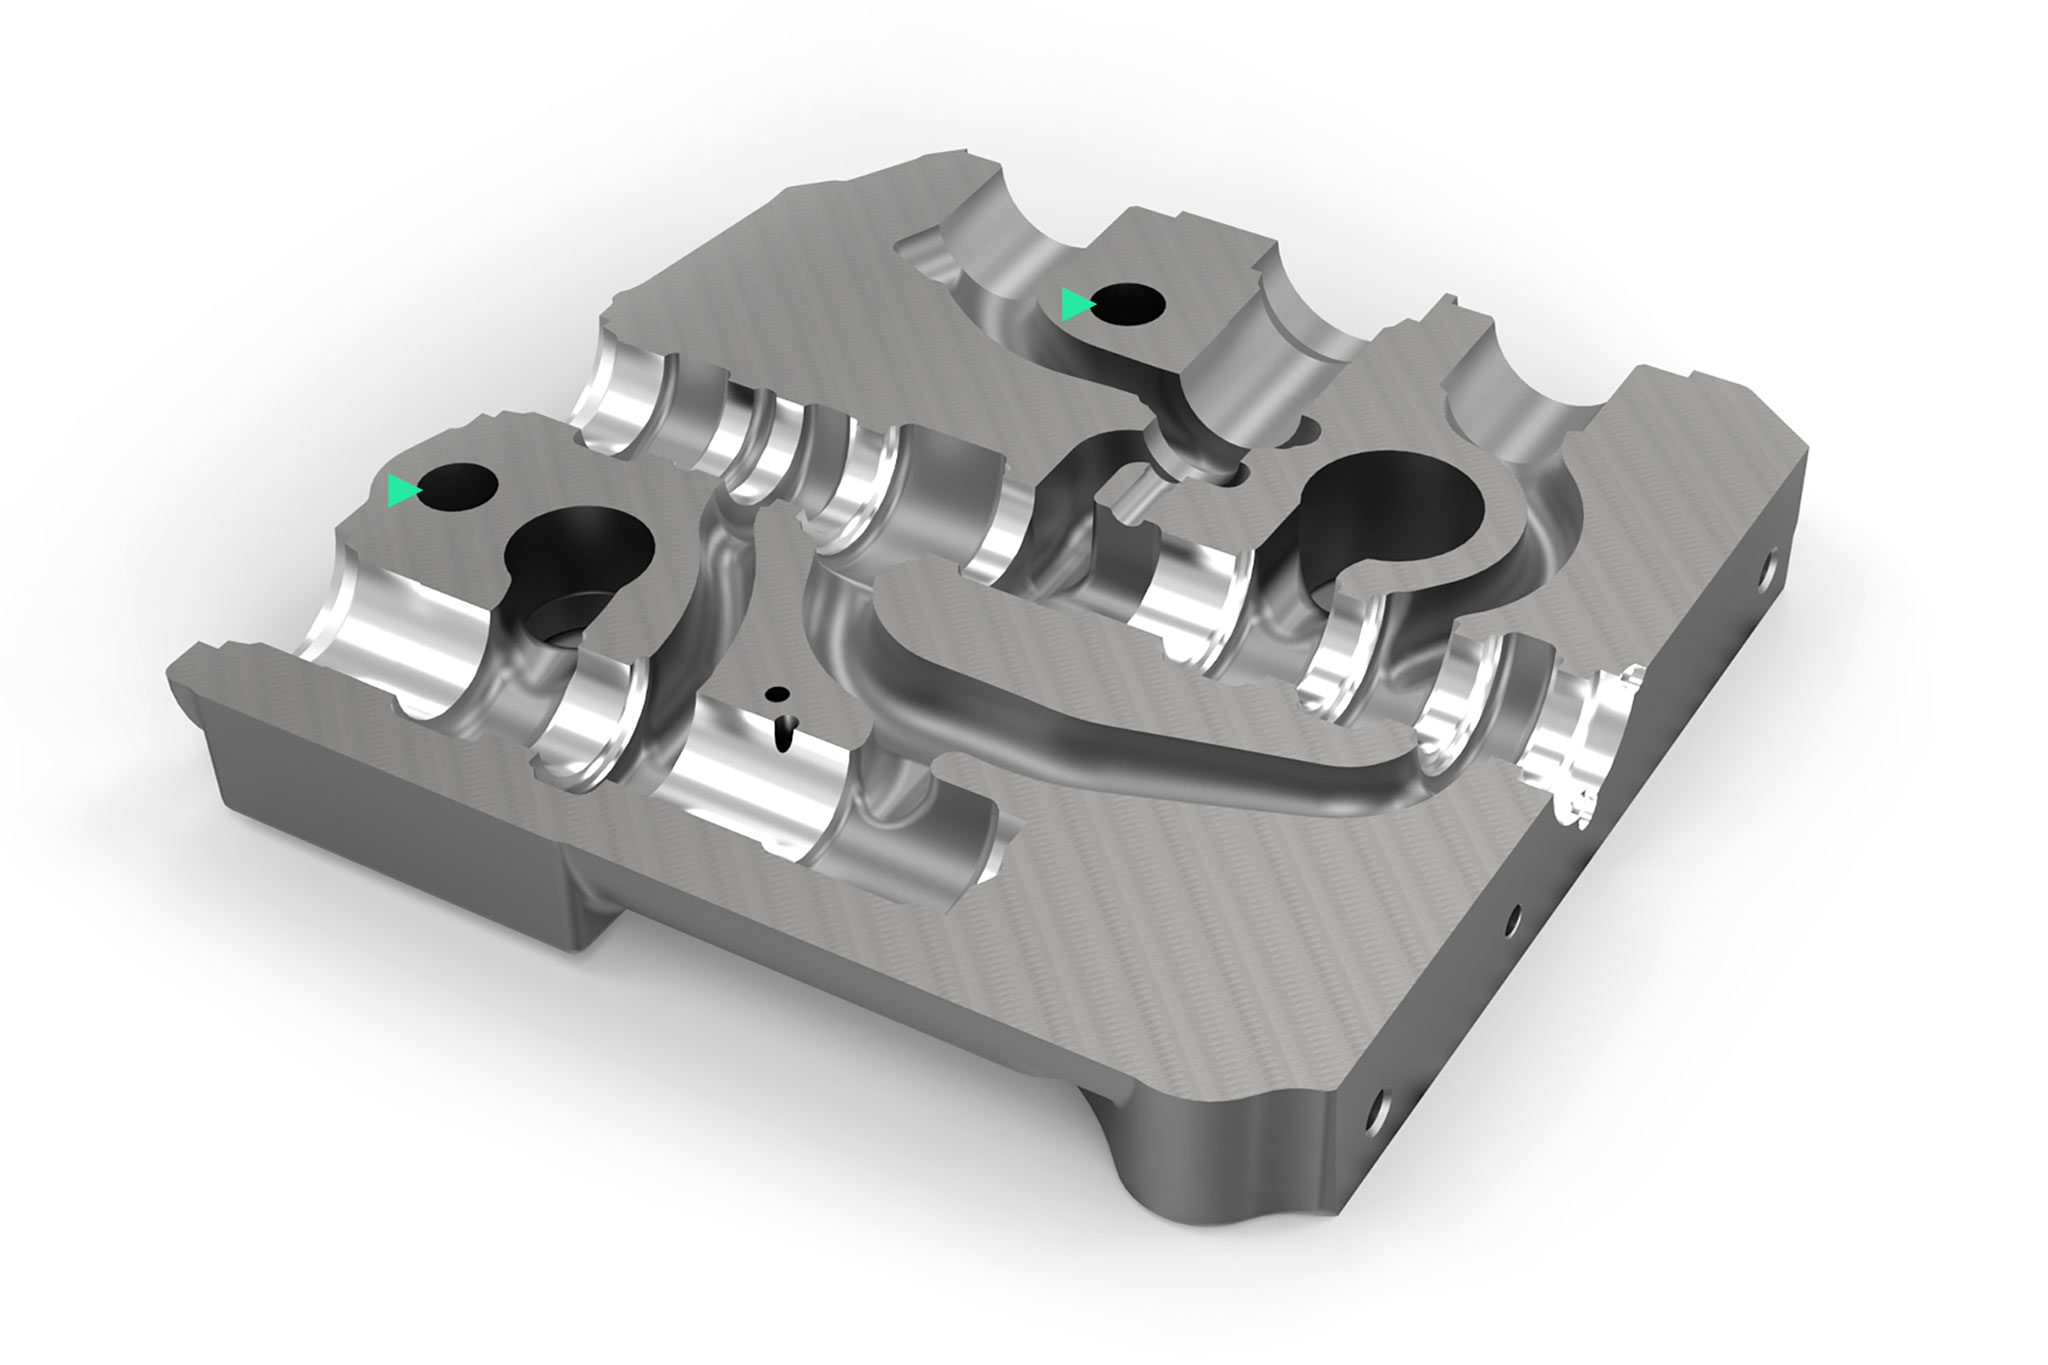
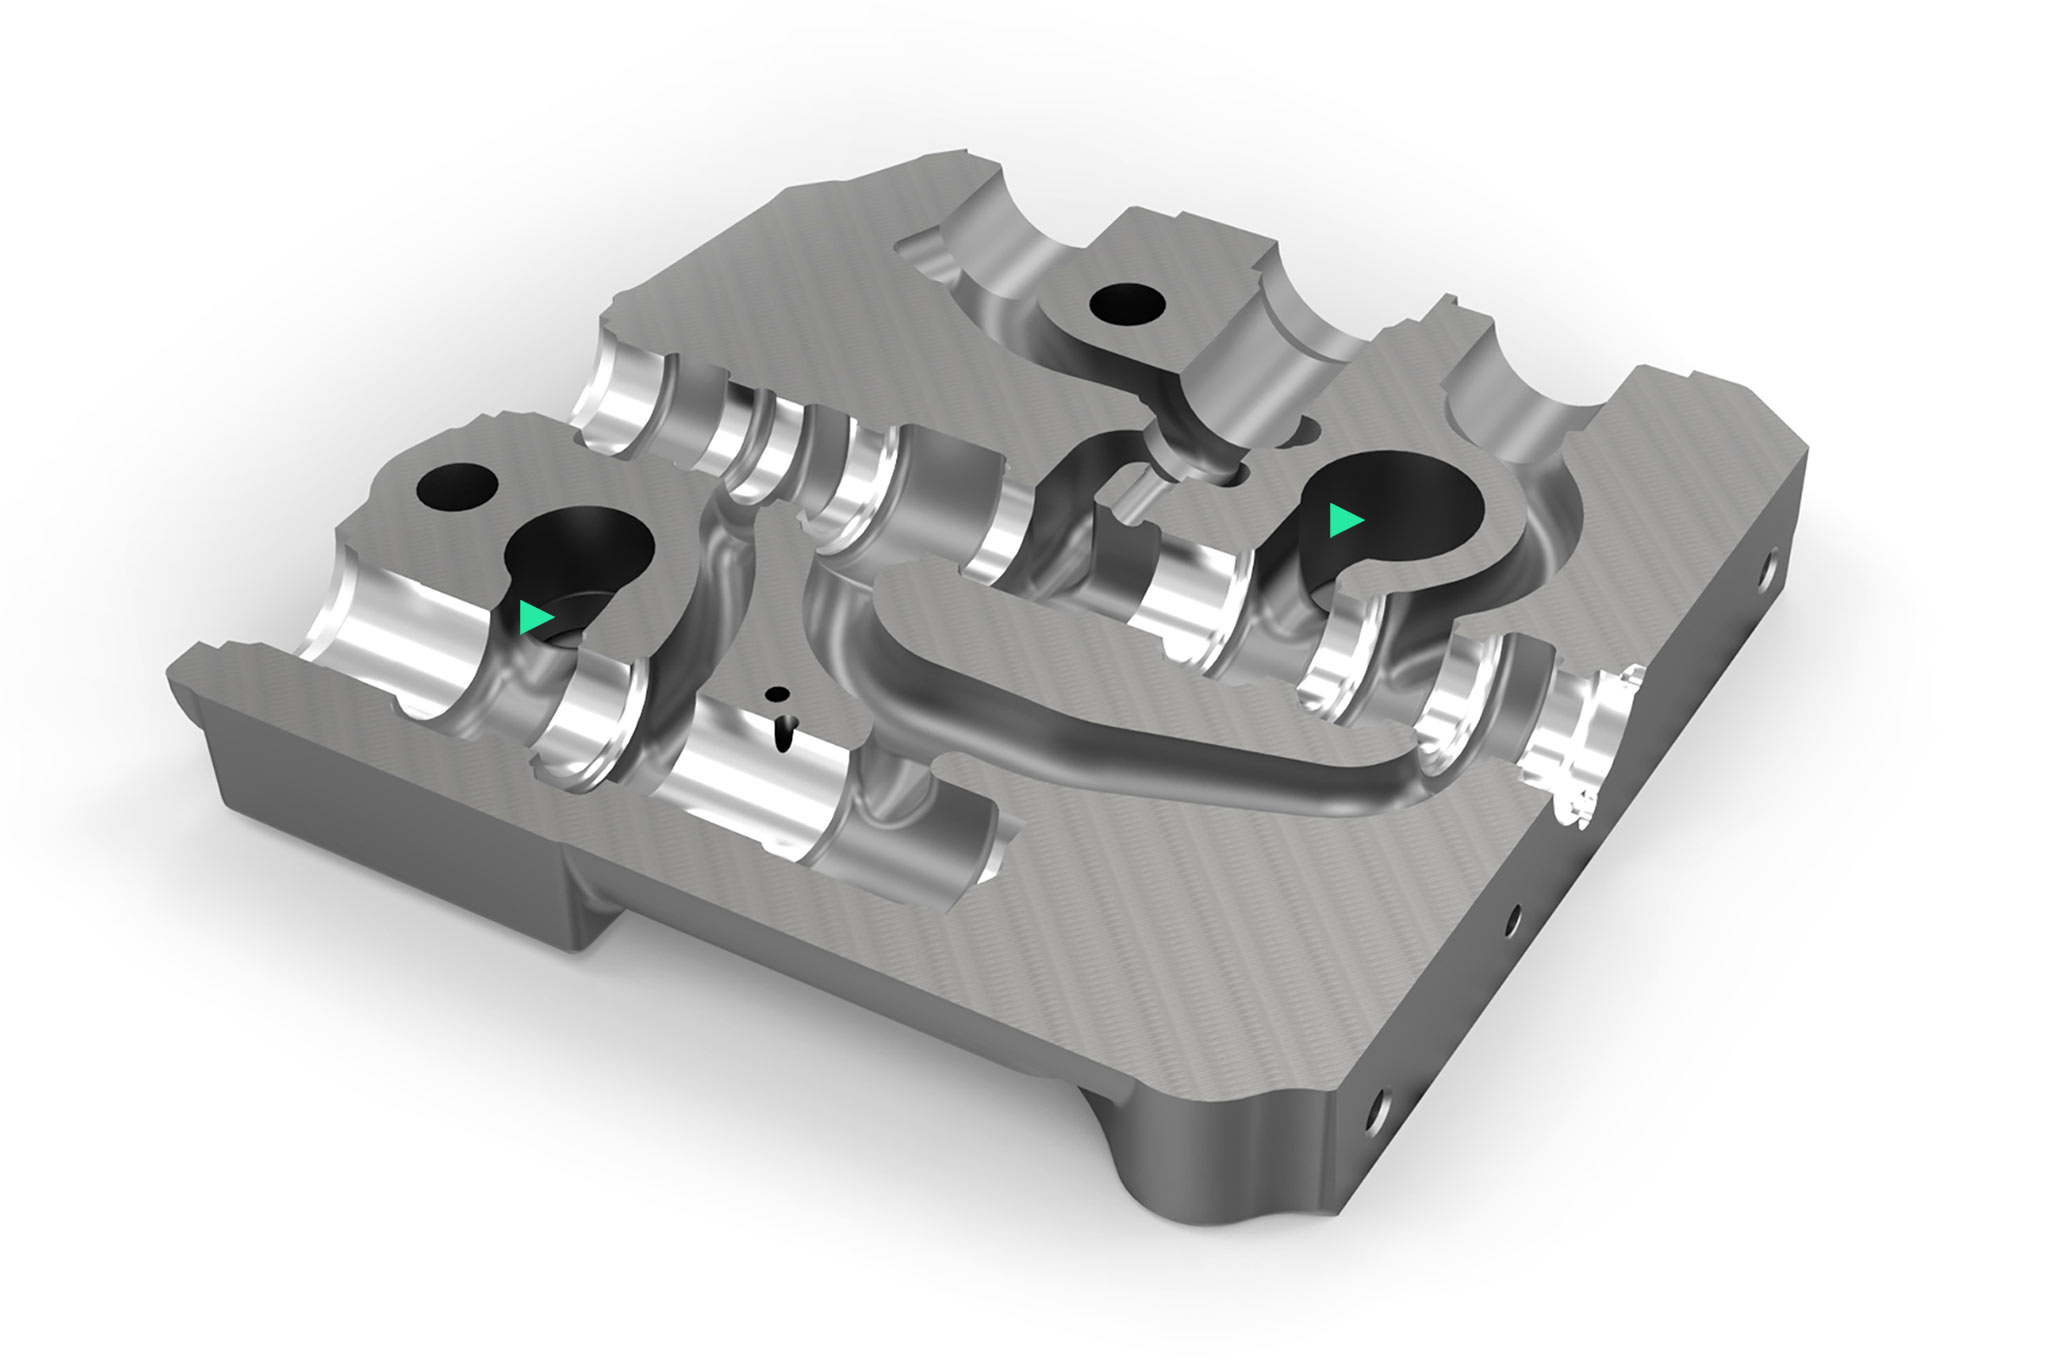
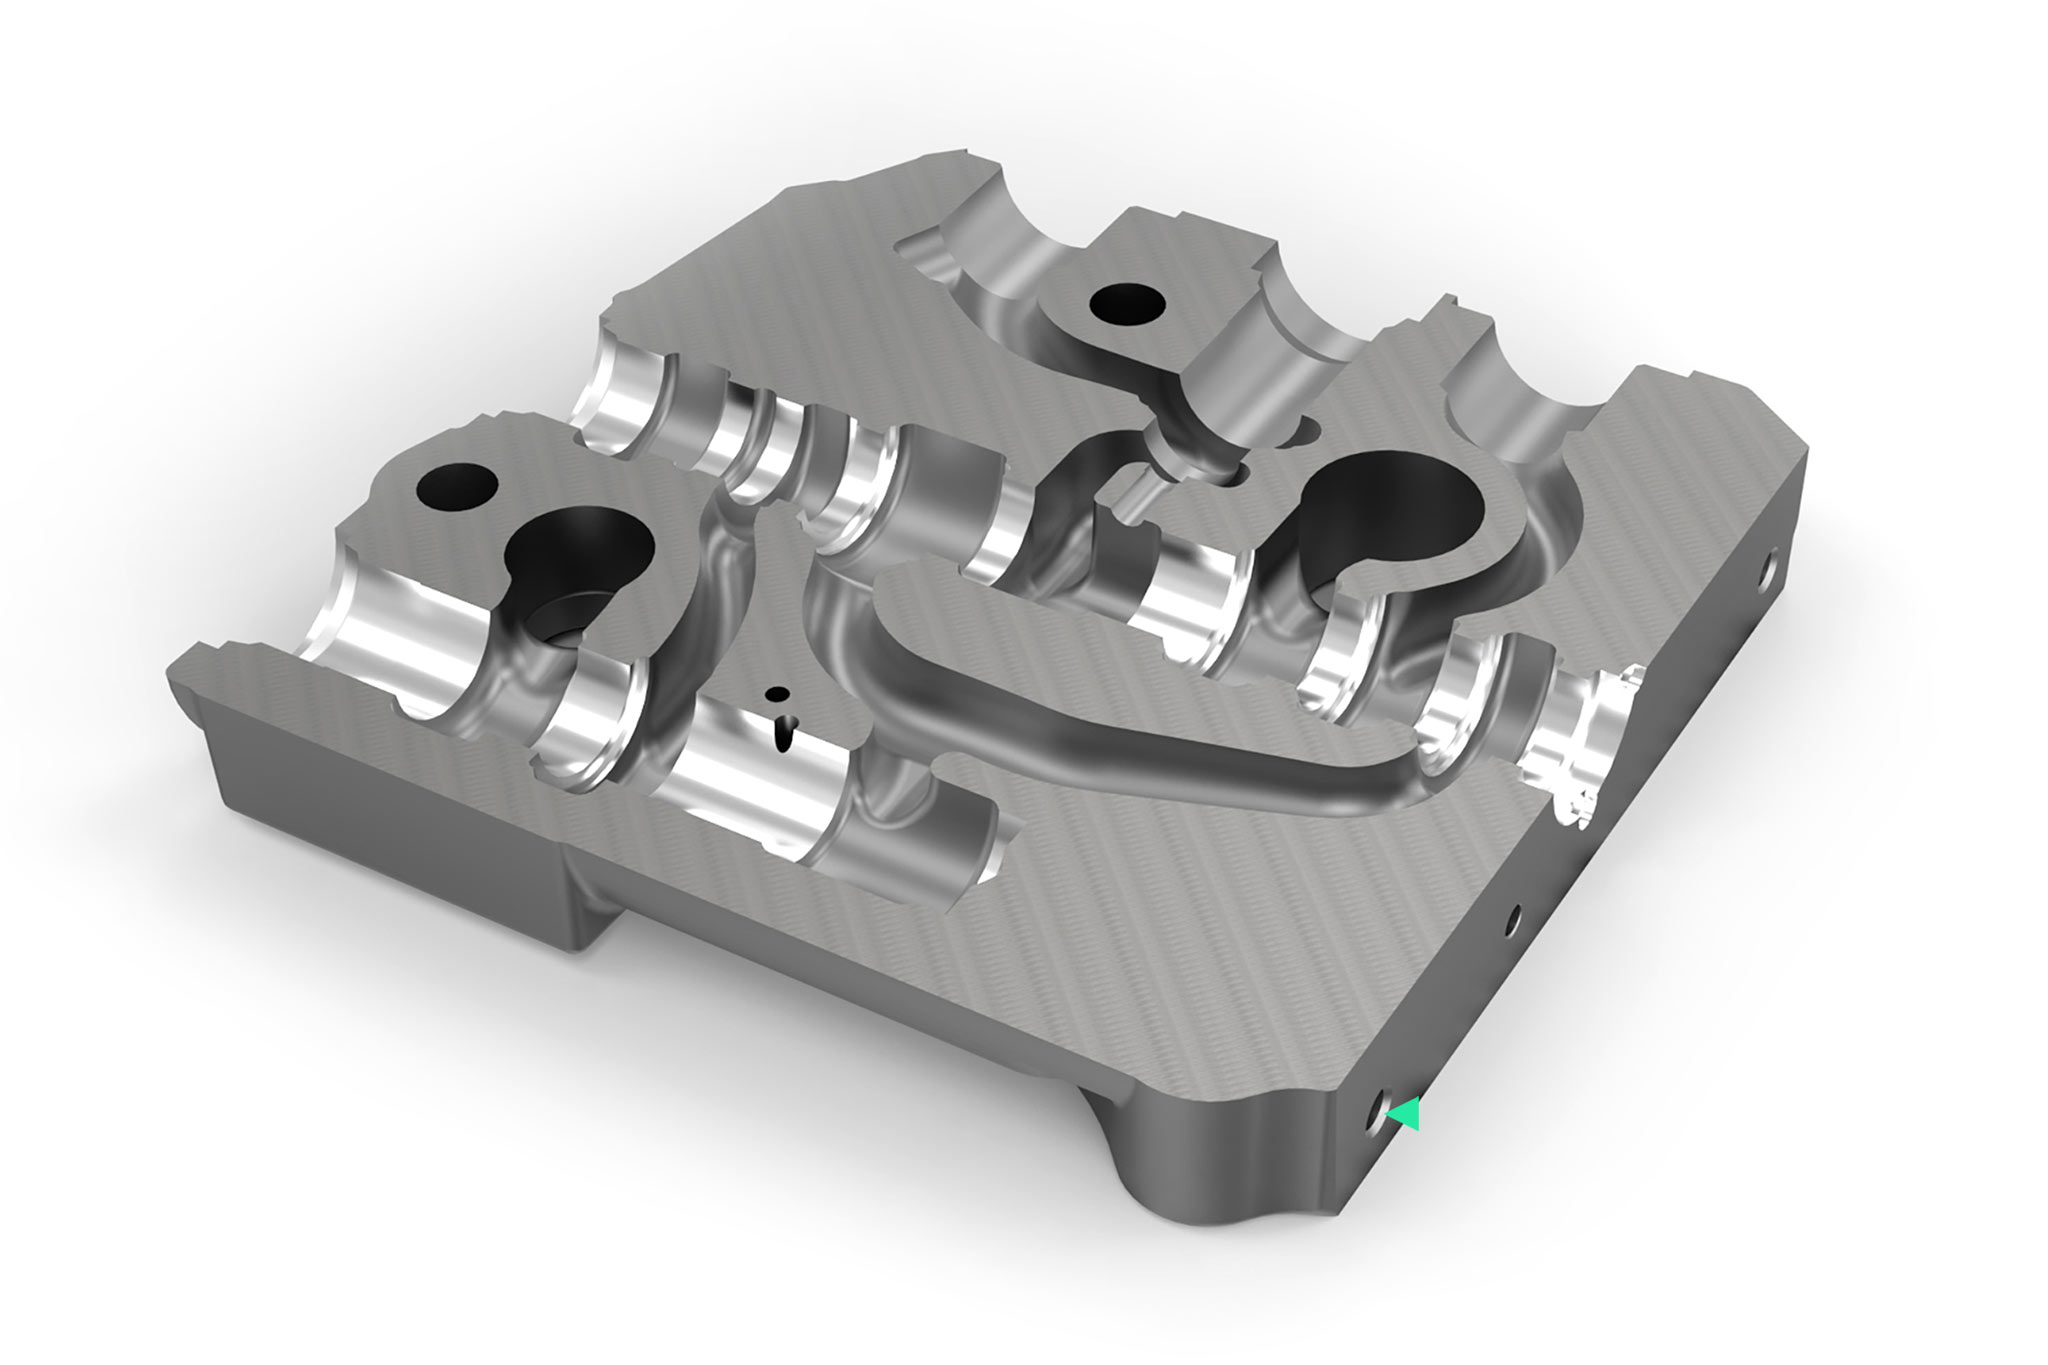
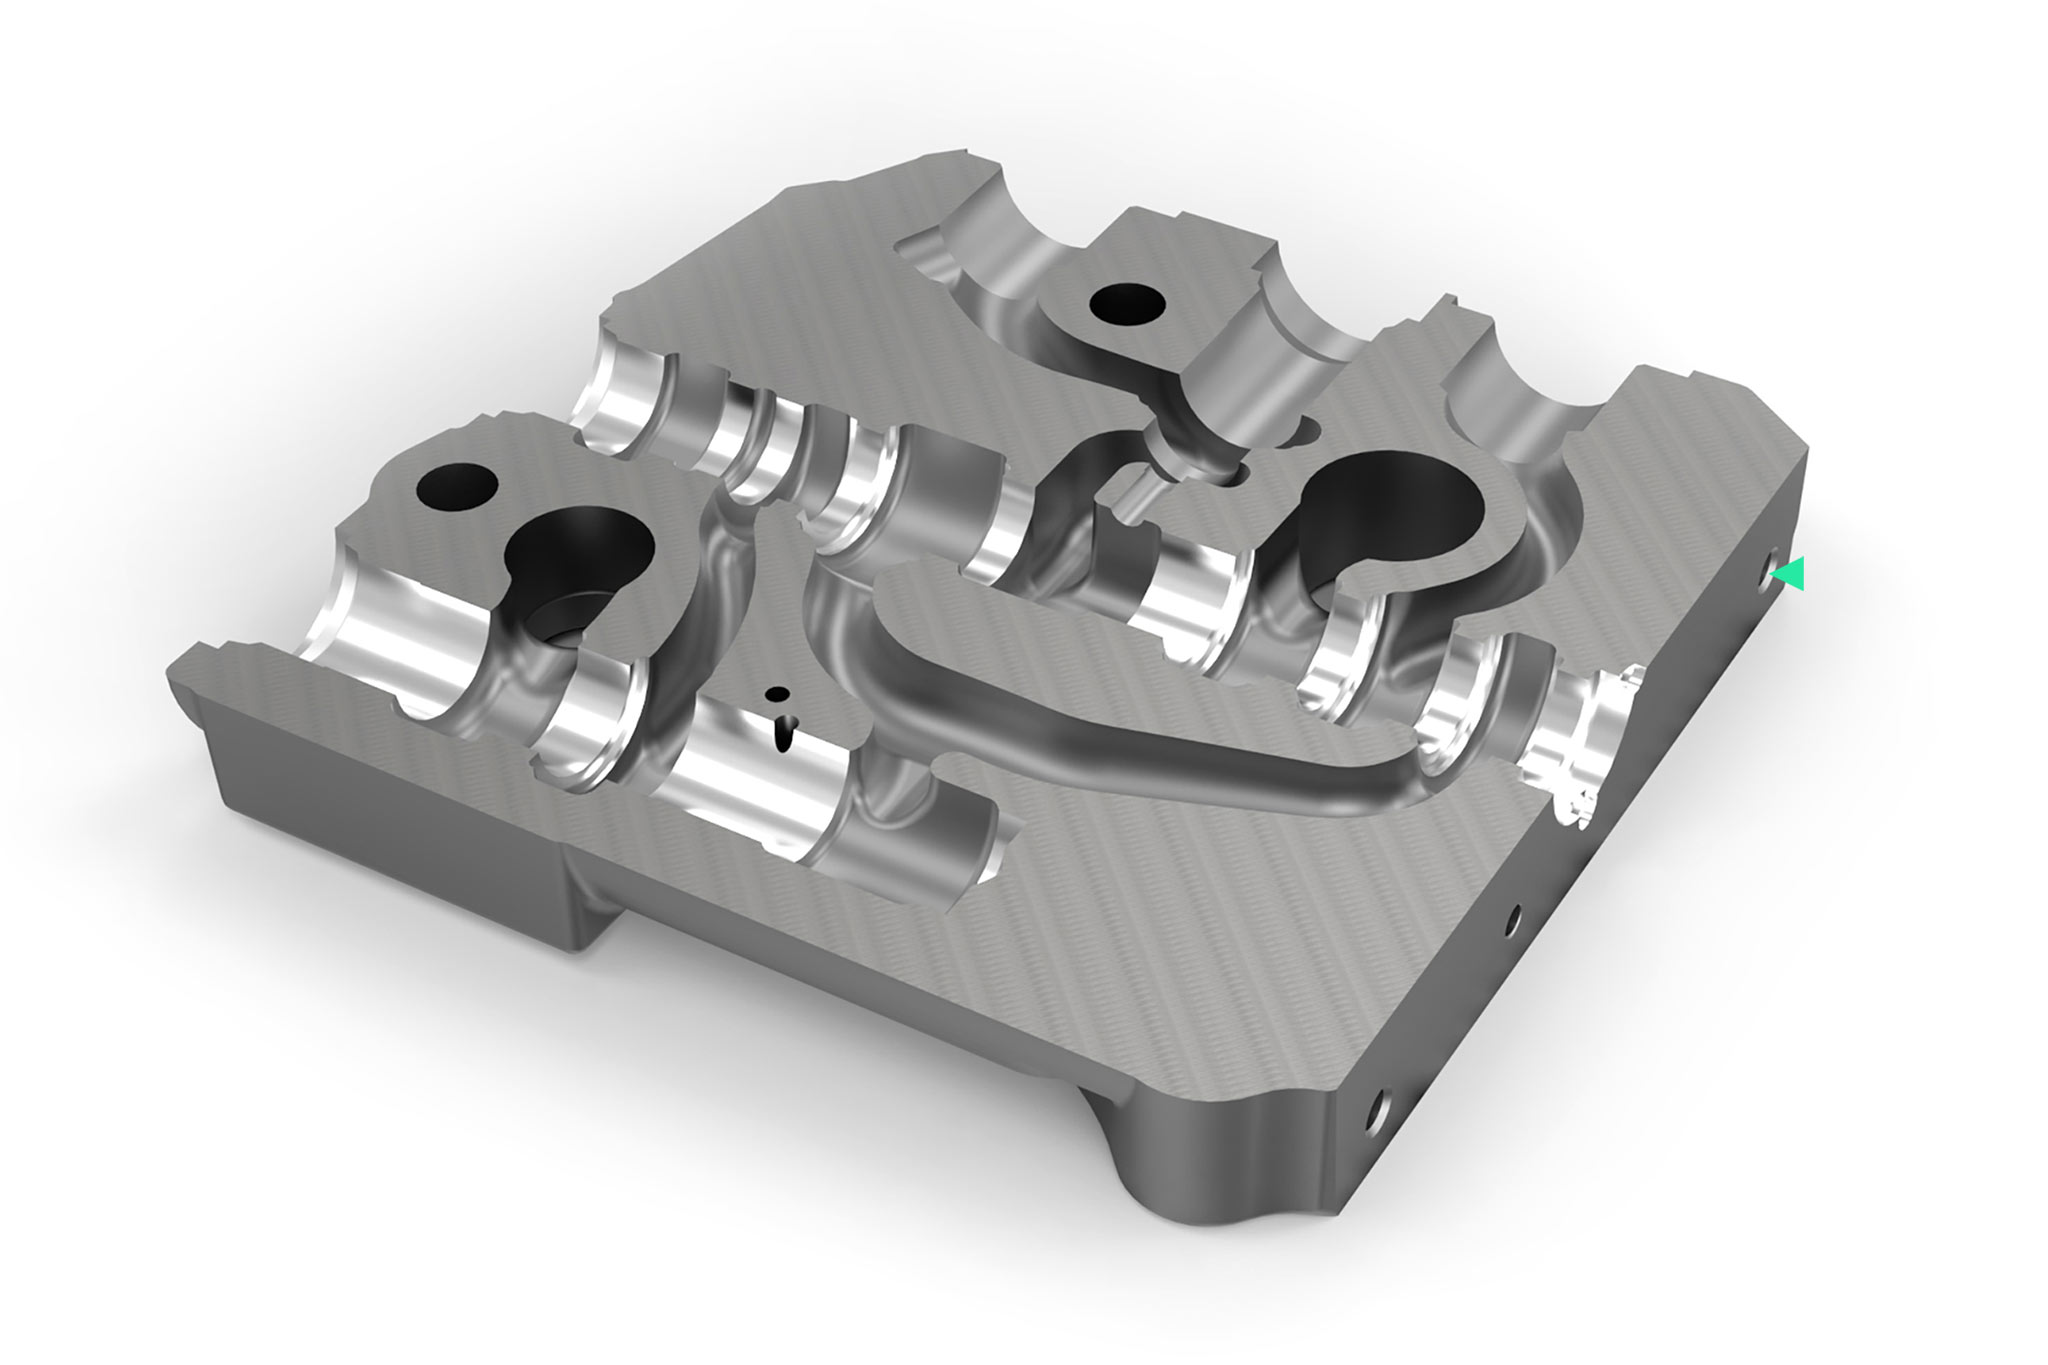
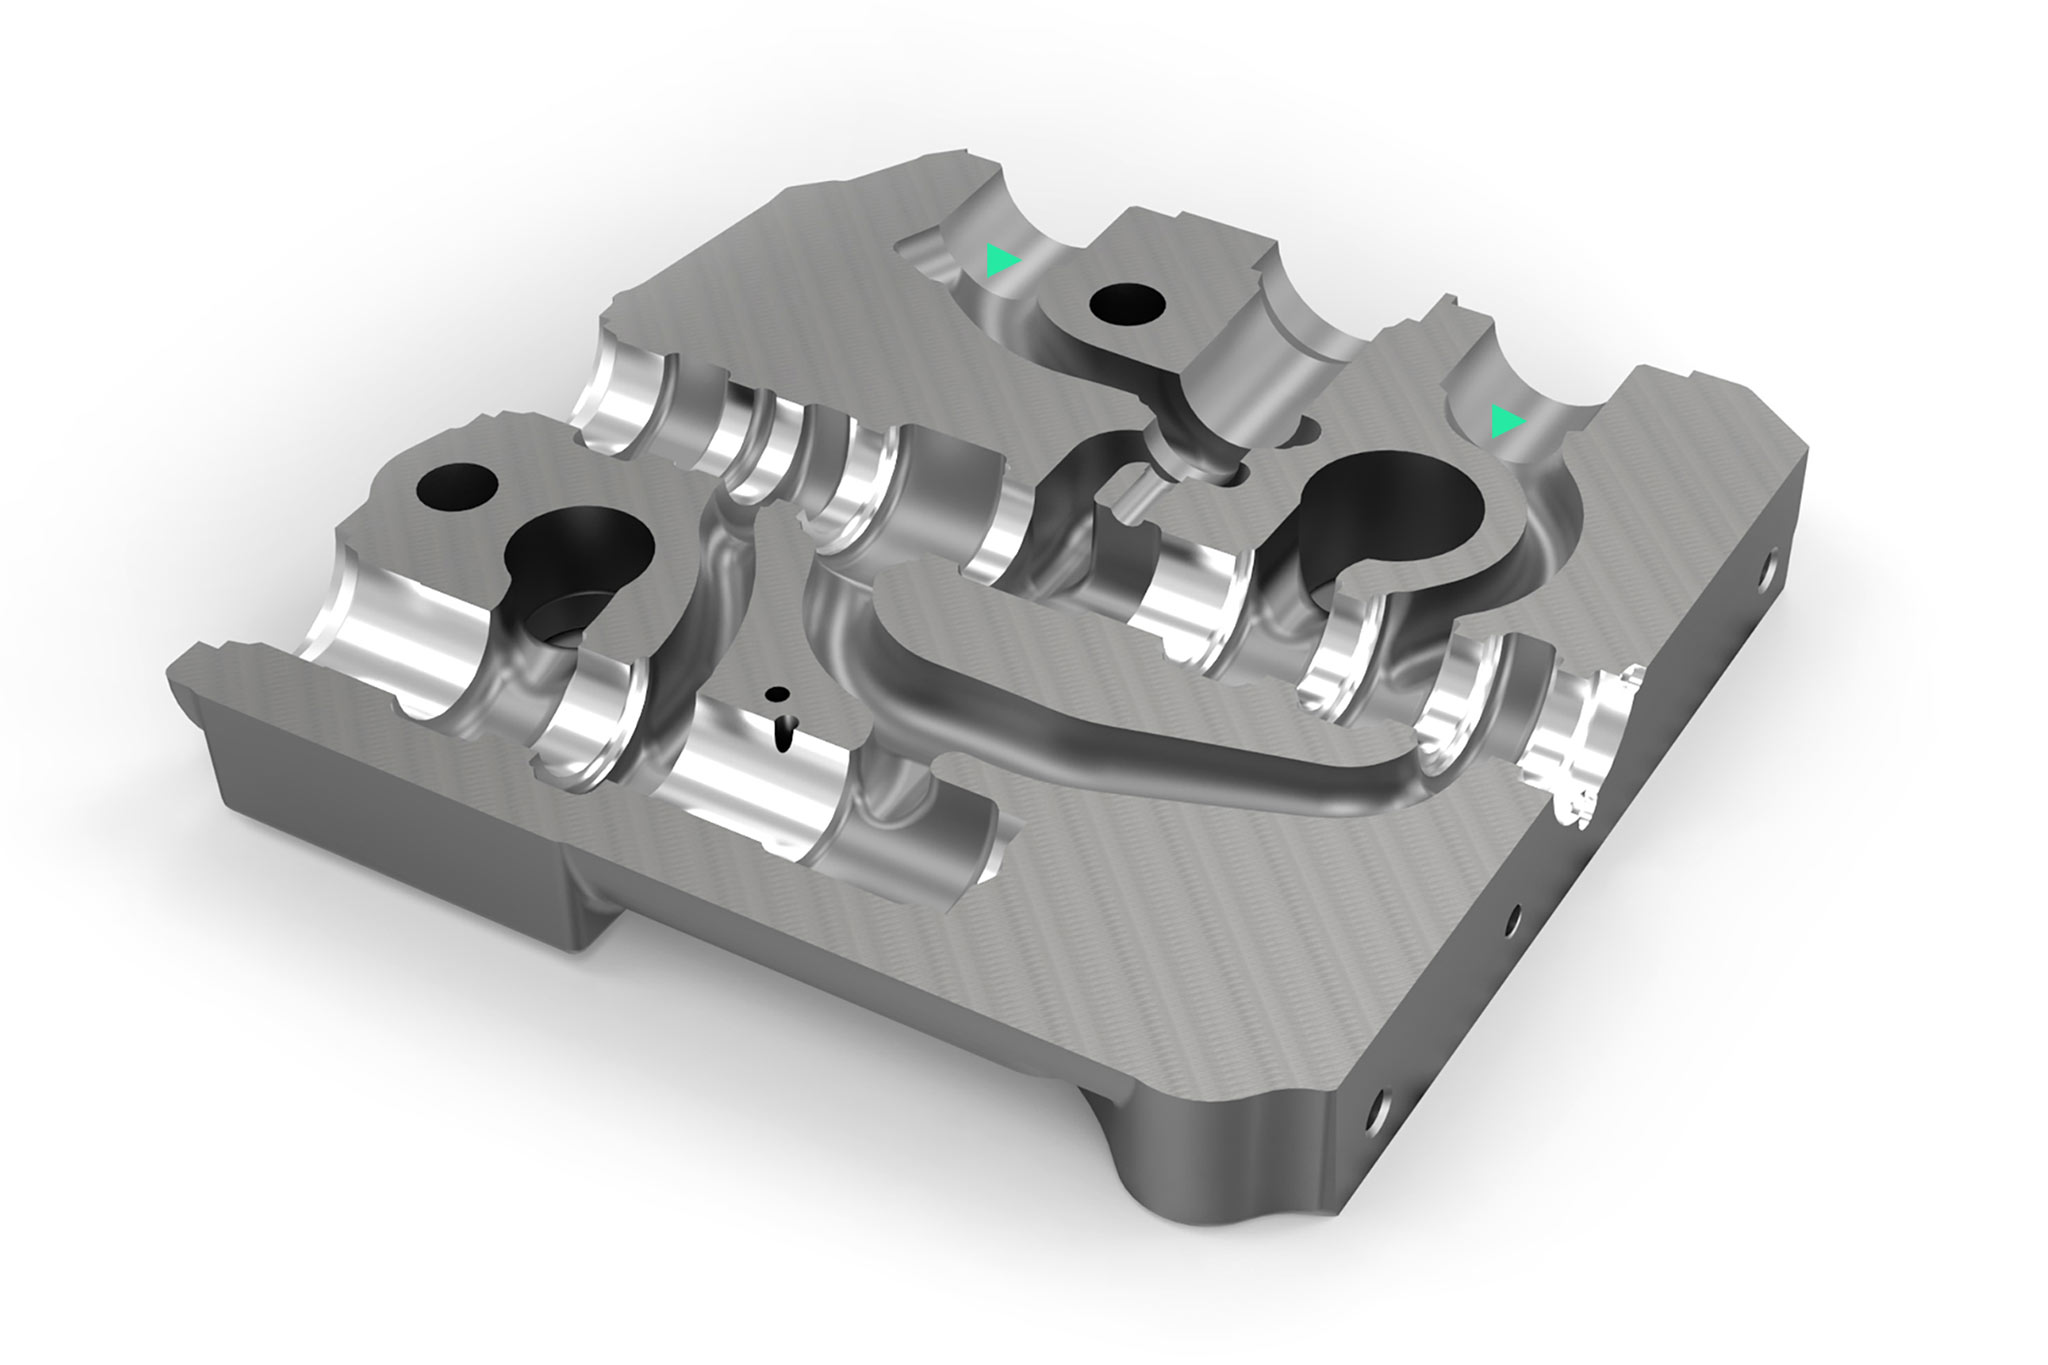
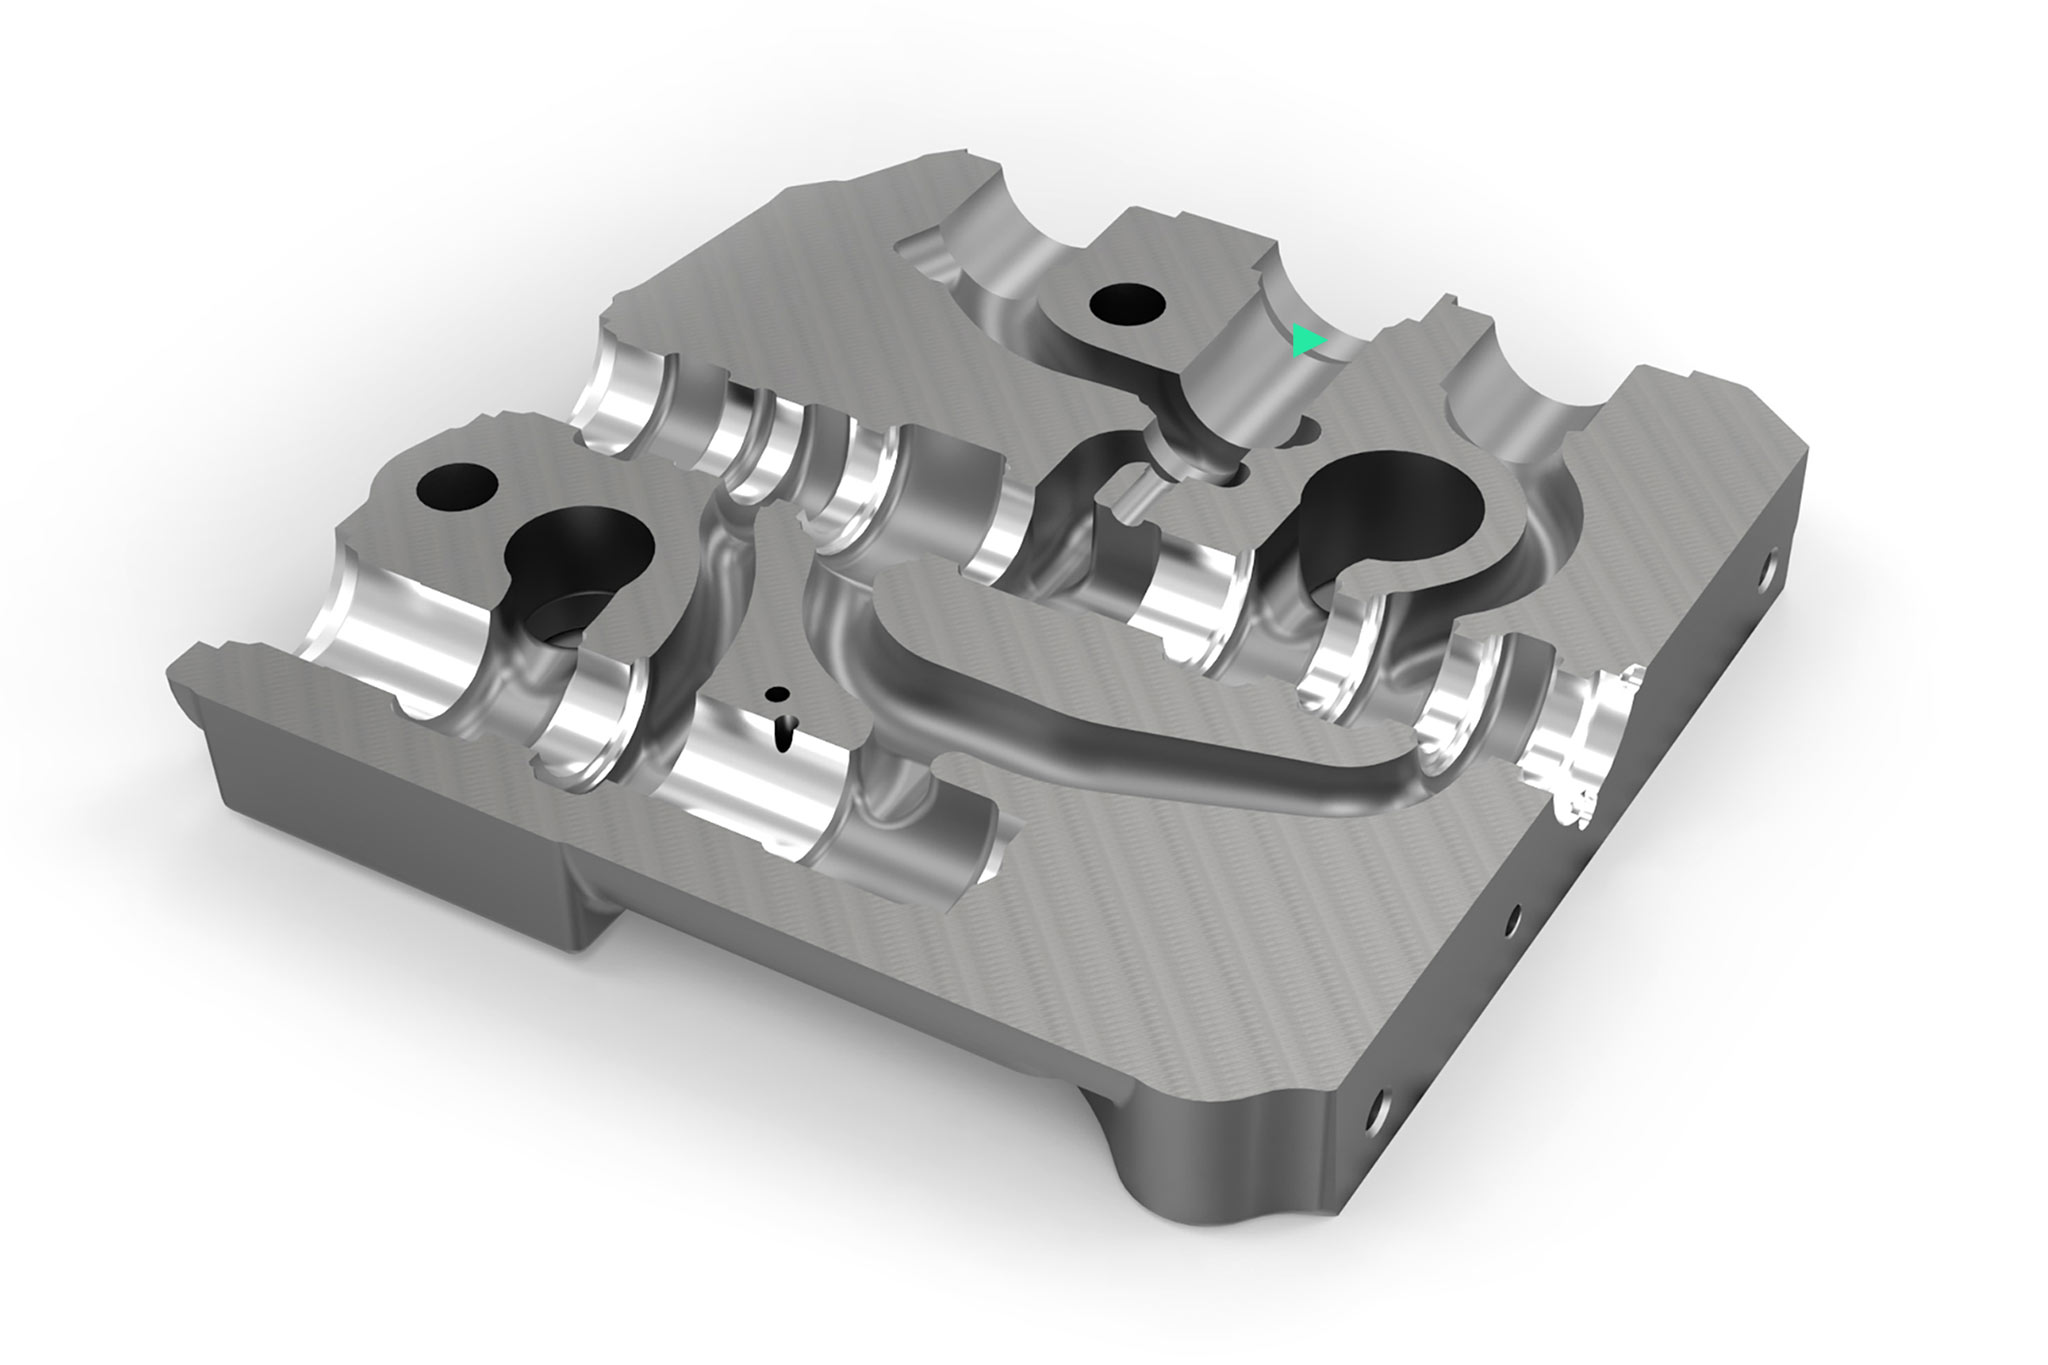
Hydraulic valve housing
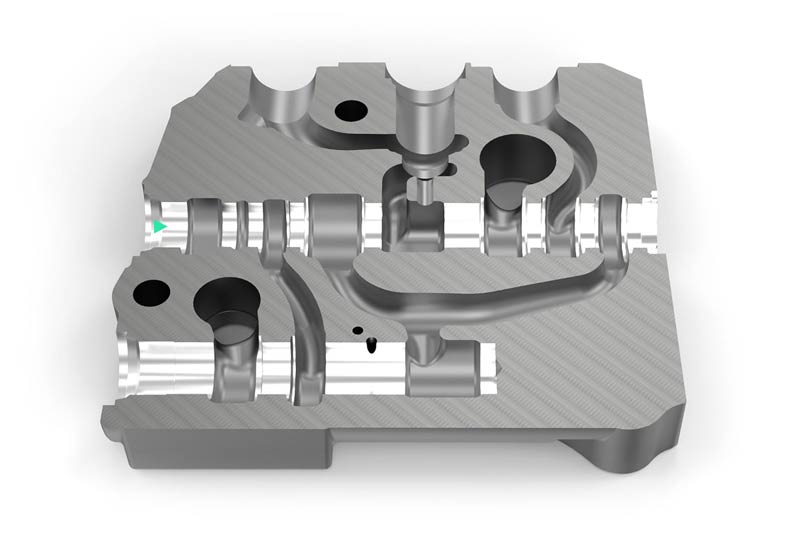
Machining requirements
- Fluctuating cast allowance situation
- Heavily interrupted cuts
- Avoid ring formation during boring and ensure safe chip removal from the housing
- Avoid macroscopic flaws on the control edges in the boring process
- Very high demands on form and position tolerance
- Constant stock removal before honing
- Take part variance and limited tool storage places in the machining concept into account
Wegeventile sind mechanisch oder elektronisch betätigte Ventile mit mehreren Schaltstellungen. Je nach vorgegebener Position des Steuerschiebers entlang der Steuerkanten wird ein Volumenstrom zum Betrieb der angeschlossenen Arbeitsgeräte eingestellt. Die Individualdruckwaage (IDW) regelt ein konstantes Lastdruckgefälle über der Zulaufsteuerkante des Steuerschiebers ein, sodass eine lastdruckunabhängige Volumenstromsteuerung über den gesamten Stellbereich, auch im Parallelbetrieb, erreicht wird (Lastkompensation). Das System muss leckagefrei sein, um ein unbeabsichtigtes Absinken der Last, auch bei Parallelbetrieb zu verhindern.
Bohrungsbearbeitungen
Application solutions
Ausgangssituation beim Kunden

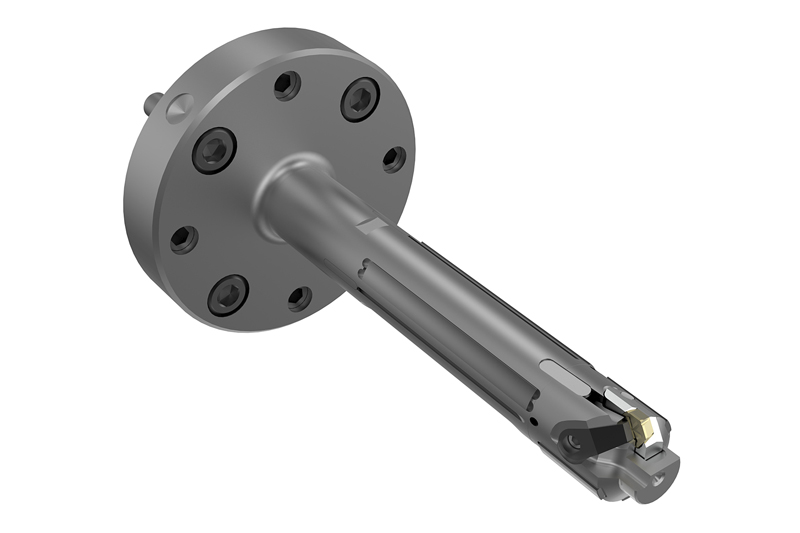
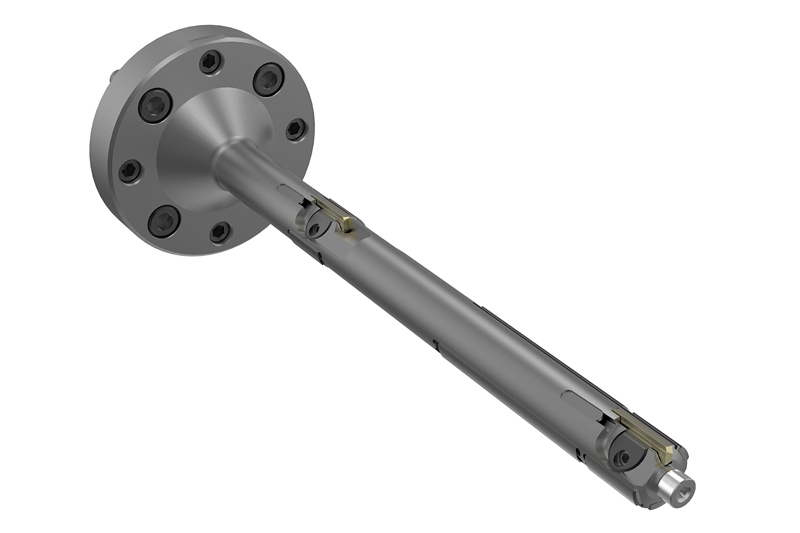
Ventilgehäuse EN-GJS-400-15 – Schieberbohrung
- Einzelaufträge, kleinere und mittlere Stückzahlen
- Keine Möglichkeit zur Werkzeugeinstellung
- Geringe Durchlaufzeit gefordert
- Hohe Maschinenstundensätze
- Stabiler Aufweit-Honprozess vorhanden
- Werkzeugkonzept auf mehrere Bauteilvarianten abgestimmt
Ausgangssituation beim Kunden

Ventilgehäuse EN-GJS-400-15 – Schieberbohrung und Druckwaagenbohrung
- Großserie
- Werkzeugeinstellung gewünscht
- Hohe Maschinenstundensätze
- Hohe Kosten für nachfolgendes Dornhonen
Ausgangssituation beim Kunden

Ventilgehäuse EN-GJL-300 – Schieberbohrung
- Kleine Losgrößen
- Möglichkeit zur Werkzeugeinstellung vorhanden
- Zu viele/häufige Werkzeugwechsel
- Hohe Maschinenstundensätze
- Hoher Aufwand durch Dornhon-Prozess
Ausgangssituation beim Kunden

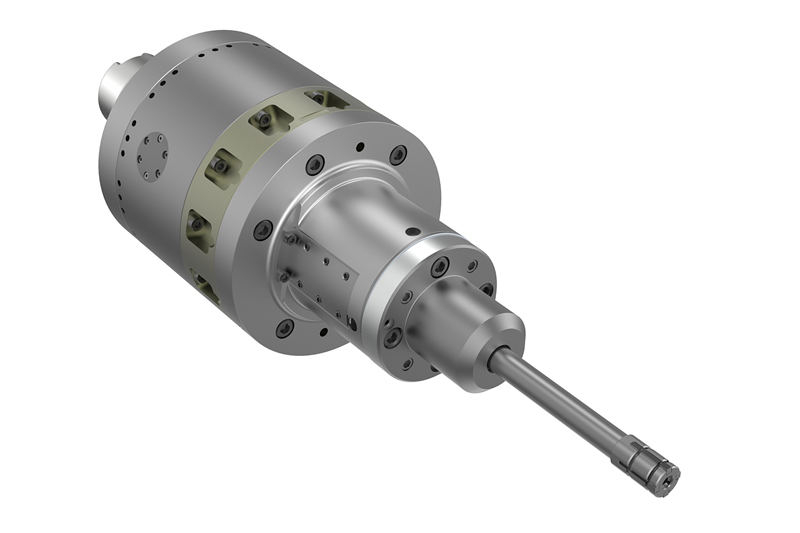
Ventilgehäuse EN-GJS-400-15 – Druckwaagenbohrung / Honbearbeitung
- Anforderung zur Reduzierung der Nebenkosten
- Bestehendes BAZ auf TOOLTRONIC umgerüstet
- Honbearbeitung bei Prototypen-Bau, sowie Klein- und Mittelserie
- Anforderung zur Einsparung des Honprozesses auf separater Maschine
Ausgangssituation beim Kunden

Ventilgehäuse EN-GJS-400-15 – Komplettbearbeitung
- Hohe Lagerbestände
- Prozessabläufe im Einstellraum nicht optimal und unvollständige Datenqualität
- Kostentransparenz nicht ausreichend
- Hohe Fluktuation aufgrund von allgemeinem Fachkräftemangel
- Probleme mit Werkzeugbrüchen
- Hohe Werkzeugkosten