30.05.2023
Passgenaue Lösungen für die Bearbeitung von Hydraulikventilgehäusen
Angepasste Bearbeitungslösungen für individuelle Fertigungssituationen
Die Fertigung von Ventilgehäusen ist die Königsdisziplin in der Welt der Fluidtechnik. Als Technologiepartner unterstützt MAPAL den Kunden bei der kompletten Prozessgestaltung. Dabei achten die Experten besonders auf die Kostentreiber, die oftmals in den funktionsrelevanten Bohrungen vorzufinden sind. Ausgehend vom jeweiligen Honverfahren, den Bauteilanforderungen und Losgrößen, gestaltet MAPAL im Dialog mit den Kunden die optimale Bearbeitungsstrategie.

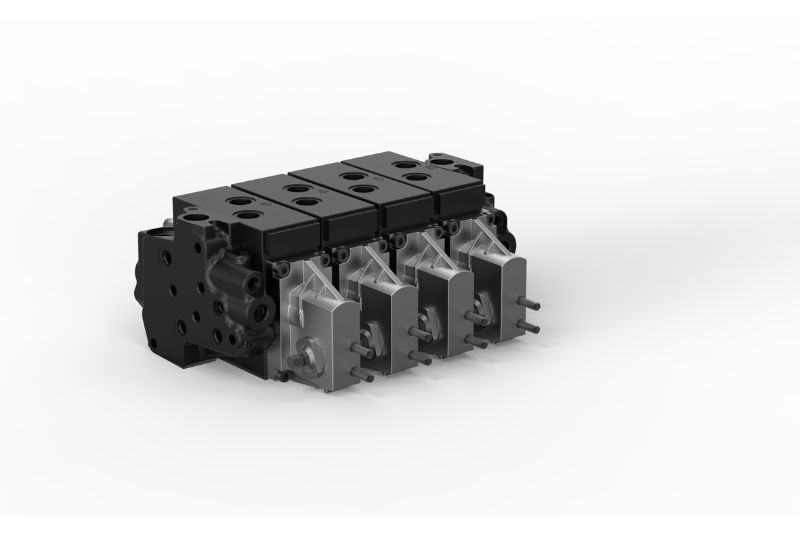
Auf Basis der bisher schon bei Bestandskunden umgesetzten Anwendungen hat MAPAL passgenaue Lösungen für Hydraulikventilgehäuse abgeleitet. In ihnen finden sich viele Kundenbedürfnisse und Bauteilanforderungen wieder. Denn die Kompetenz von MAPAL bei der Schieberbohrung ist seit Jahren gefragt. Von der Genauigkeit dieser Bohrung hängt das Spaltmaß mit dem Schieber ab, damit das Hydrauliköl leckagefrei nur in die gewünschte Richtung fließen kann. Dies ist bei modernen Hydraulikventilen sehr eng definiert. Dementsprechend liegt ein großes Augenmerk auf der Rundheit, Zylinderform, der Geradheit sowie der Oberflächengüte dieser Bohrung.
Anschauliche Best-Practice-Beispiele gehen jeweils auf bestimmte Fertigungssituationen ein. Die Werkzeuge dafür legt MAPAL so aus, dass immer der wirtschaftlichste Prozess herauskommt. Dazu gehört, nicht nur Vorbearbeitung und Semifinish schnell zu erledigen, sondern auch nachgelagerte Prozesse wie etwa das Honen im Blick zu haben.
Anwendungslösungen für alle Fälle
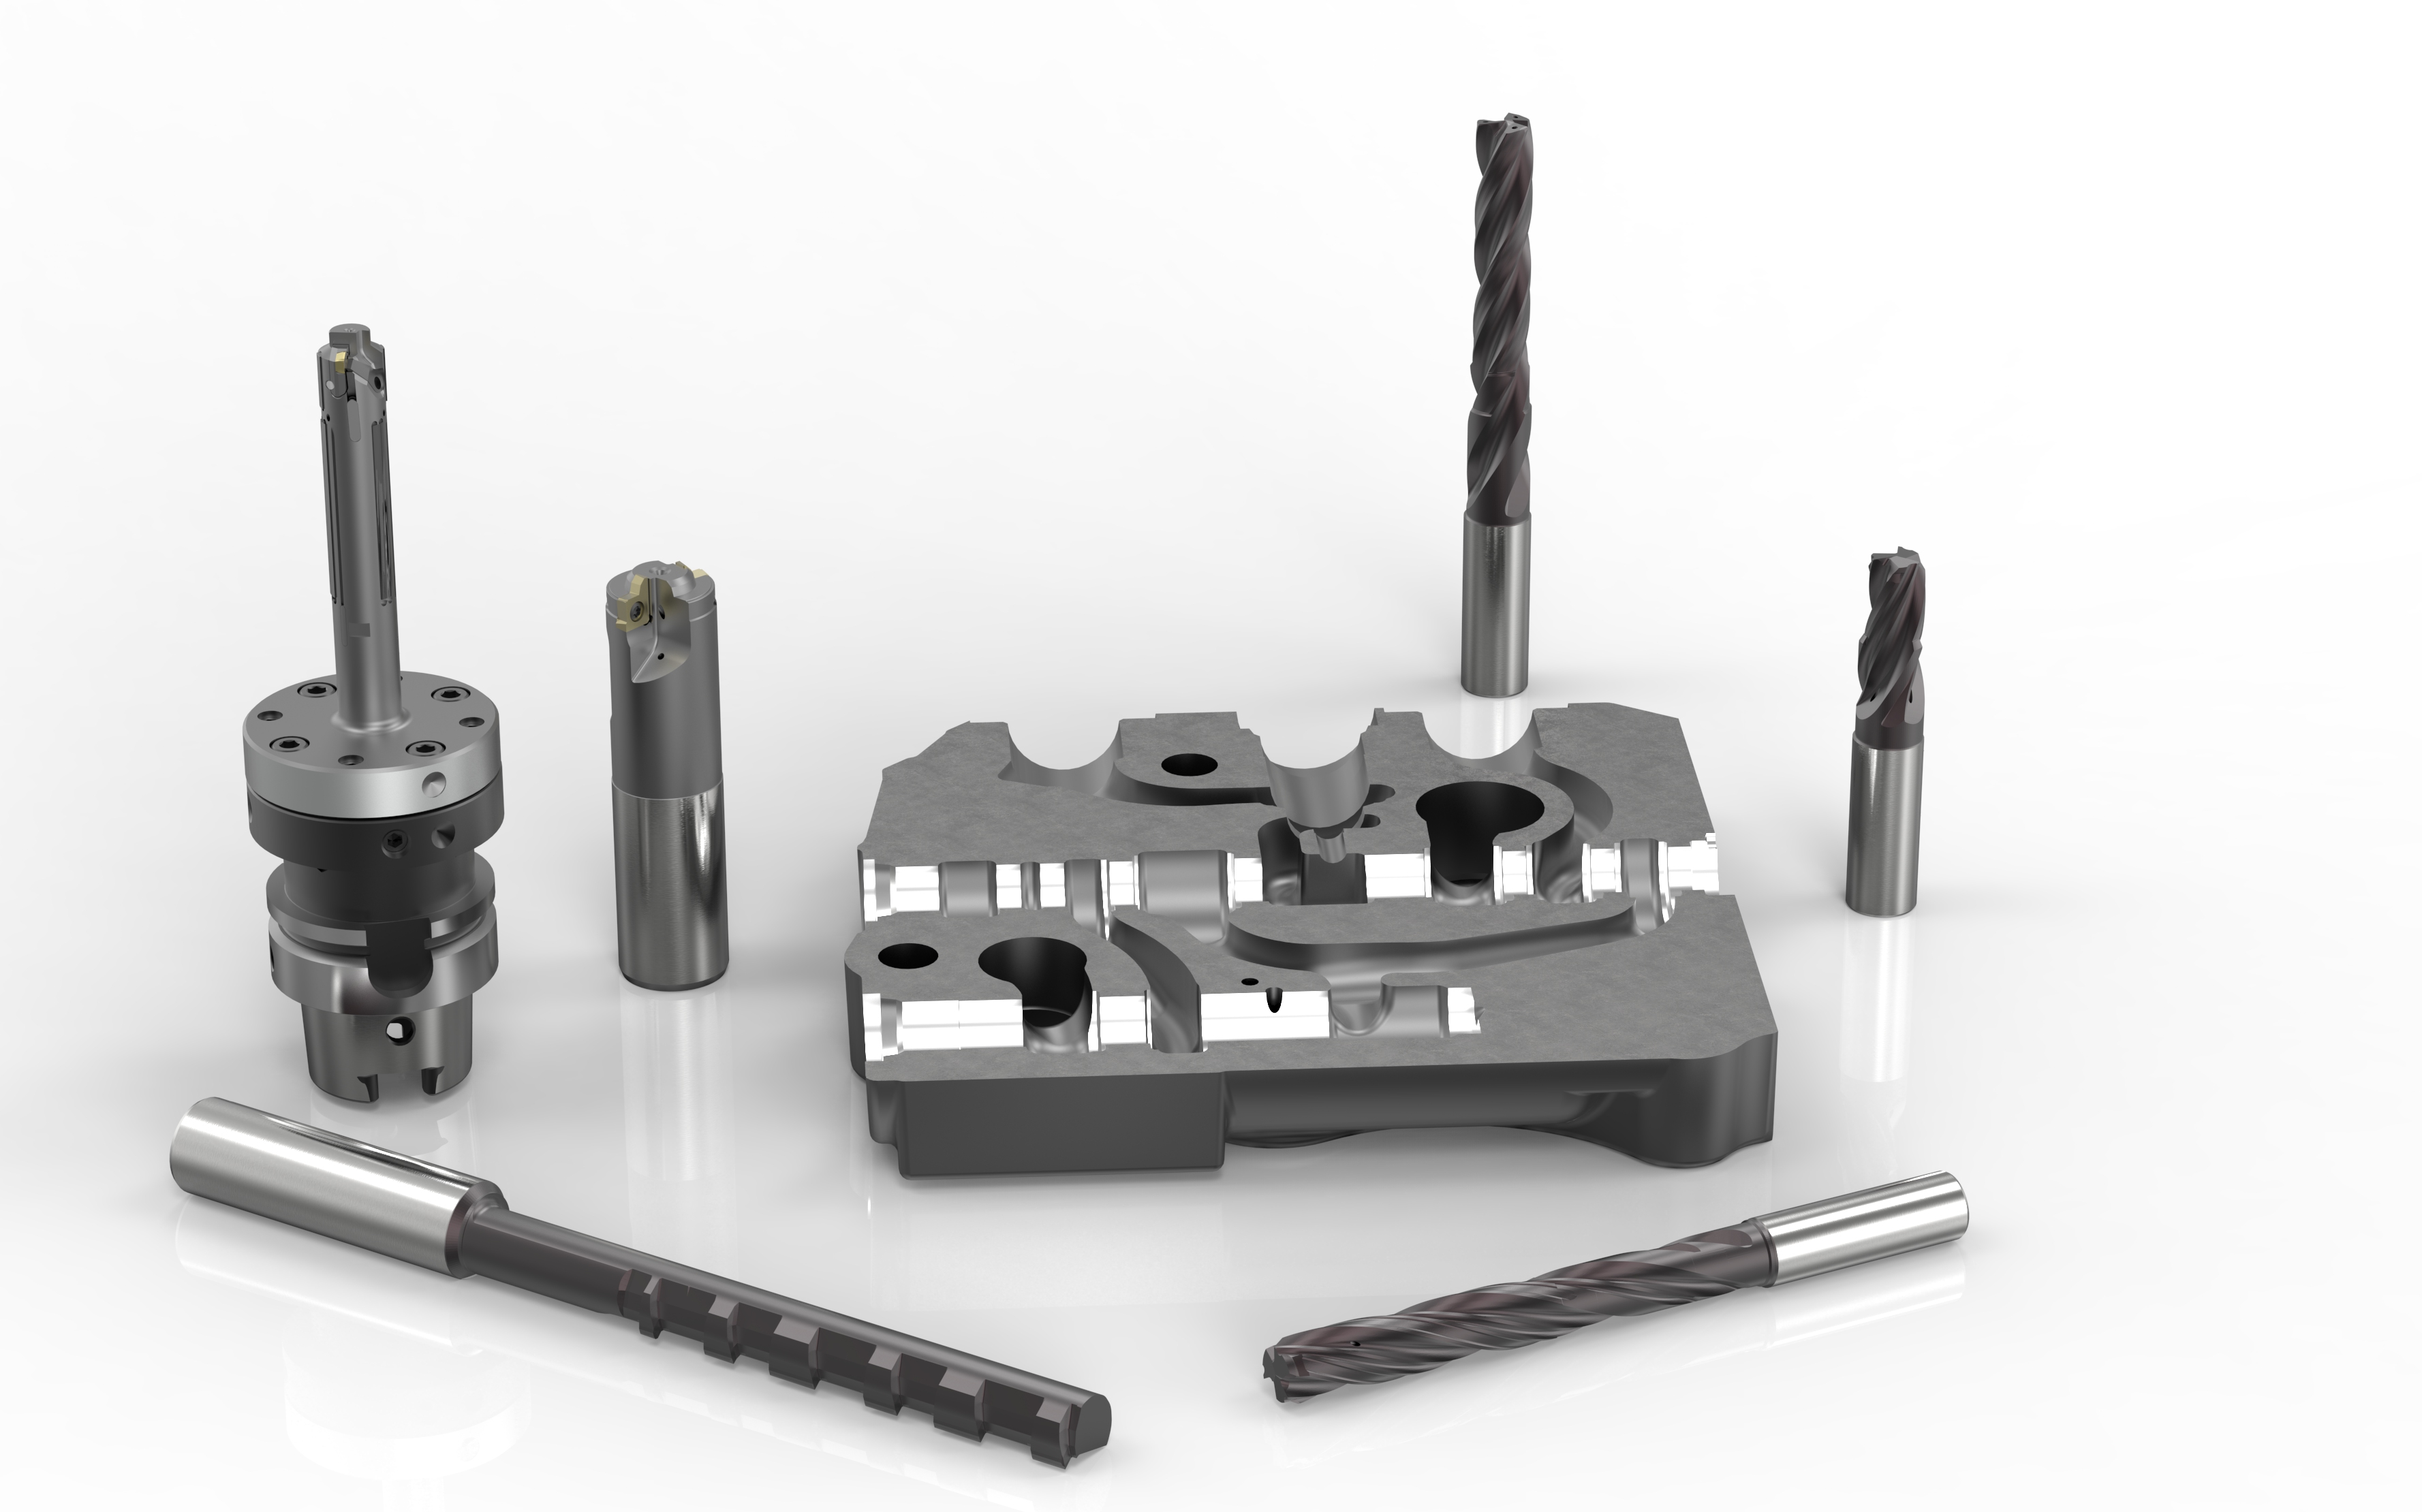
The first of the solutions presented for the machining of a hydraulic valve housing is rather unusual for MAPAL, as it does not include a fine boring tool for finishing. After piloting, boring and circular milling of the spool bore, in this instance, a multi-bladed reamer performs the final machining step before honing. With its selection of tools, MAPAL demonstrates that some tasks can be tackled with a high degree of accuracy without the need for an adjustable special tool. The concept is particularly suitable for smaller and medium quantities.
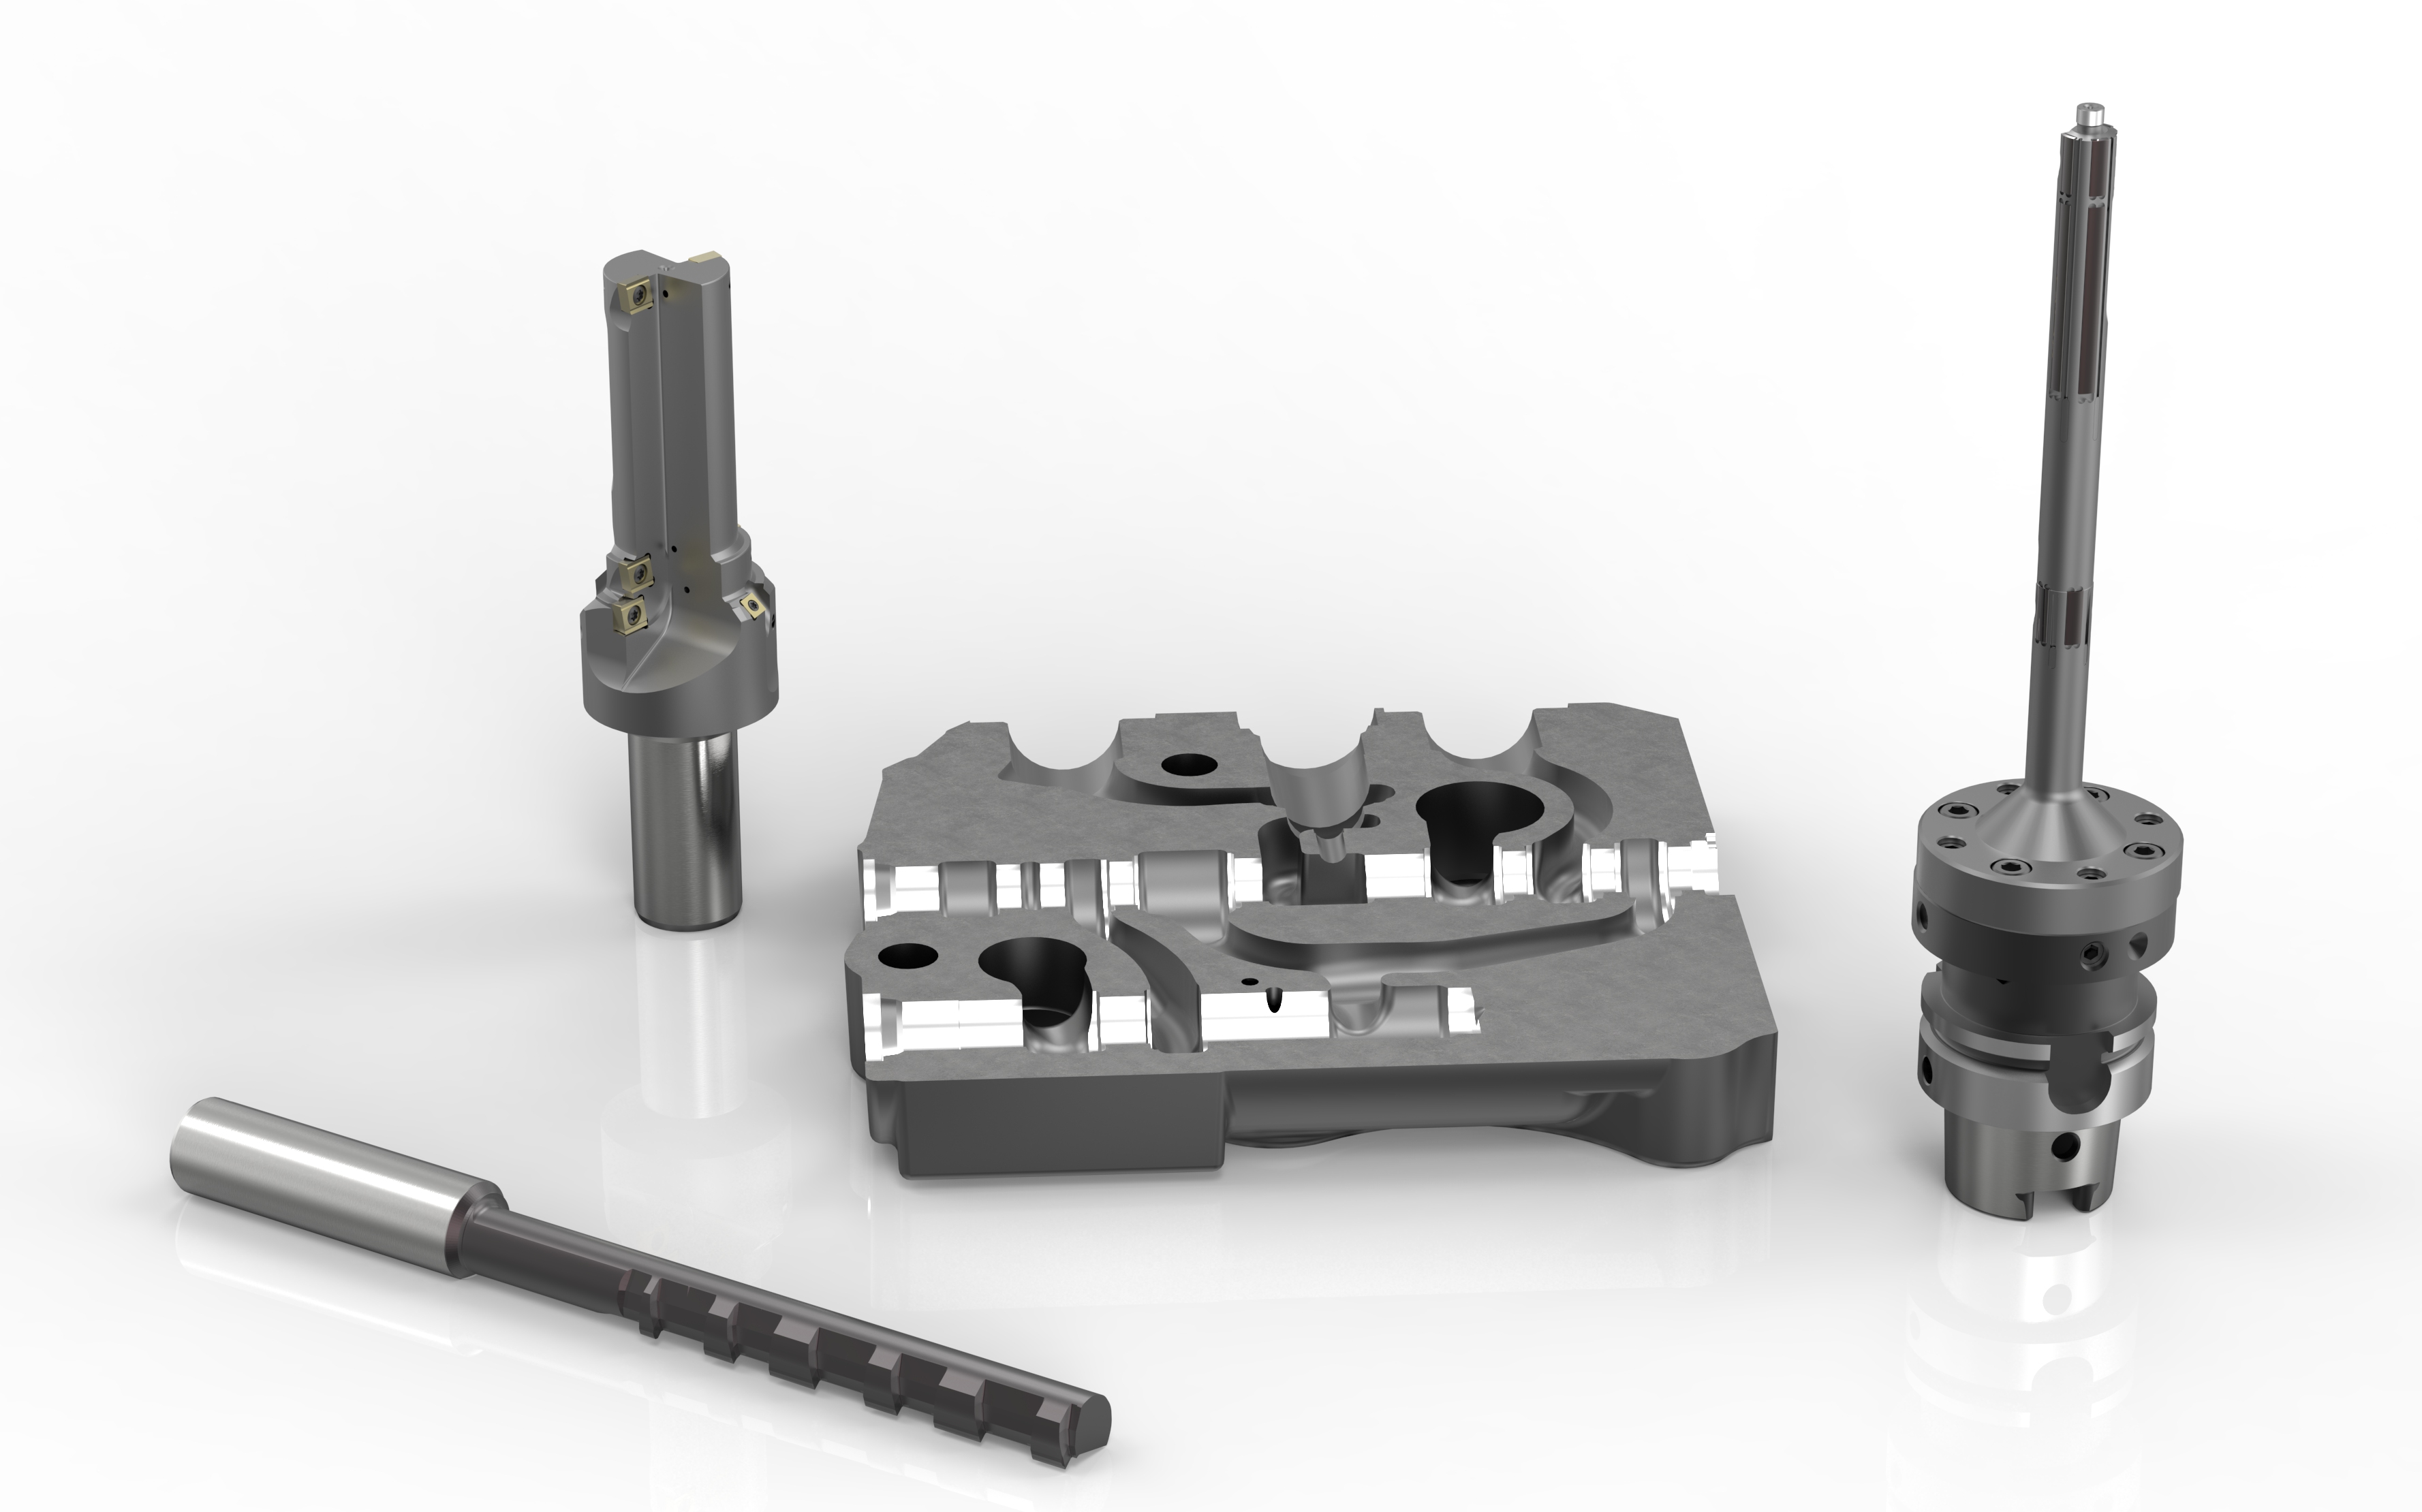
If large quantities and high levels of accuracy are sought in series production, the second application solution is the right blueprint. The key difference is the fine boring tool used for fine machining. It meets the high standards for spool bore and compensator bore production. The EasyAdjust-System and guide pads offer reliable fine machining with easy handling. As the customers’ technology partner, MAPAL defines with them the extent to which a concluding honing process can be scaled down or even omitted.
Kontakt
Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Tel.: +49 7361 585 3342