Usinagem de superfícies planas

Operações para criar superfícies planas ocorrem com muita frequência e em diferentes áreas na fabricação de moldes e matrizes: Seja relacionado ao componente, seja relacionado à estratégia devido à respectiva operação de fresagem ou devido às exigências de superfícies de fechamento do molde, bem como de cortes e matrizes de corte. A seleção da ferramenta apropriada é realizada, então, de acordo com a aplicação e a exigência.
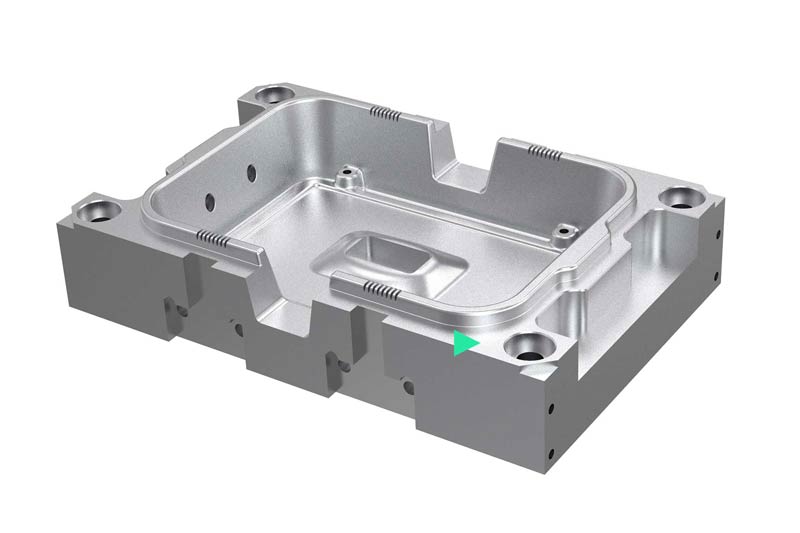
On a rendered example component, an operation is highlighted.
Visão geral das ferramentas para as seguintes etapas de usinagem:
  1. Usinagem de desbaste de componentes
  2. Material residual desbaste
  3. Semi-acabamento
  4. Acabamento

Usinagem de desbaste de componentes

A operação de desbaste é responsável pela maior parte do volume de usinagem. Estratégias especiais de fresagem, tais como processamento de alto avanço ou fresagem trocoidal, podem reduzir o tempo de usinagem e, assim, aumentar a eficiência econômica. Além das ferramentas com pastilhas amovíveis e fresas de metal duro integral, são utilizadas fresas de alto desempenho com geometria de desbaste especial.
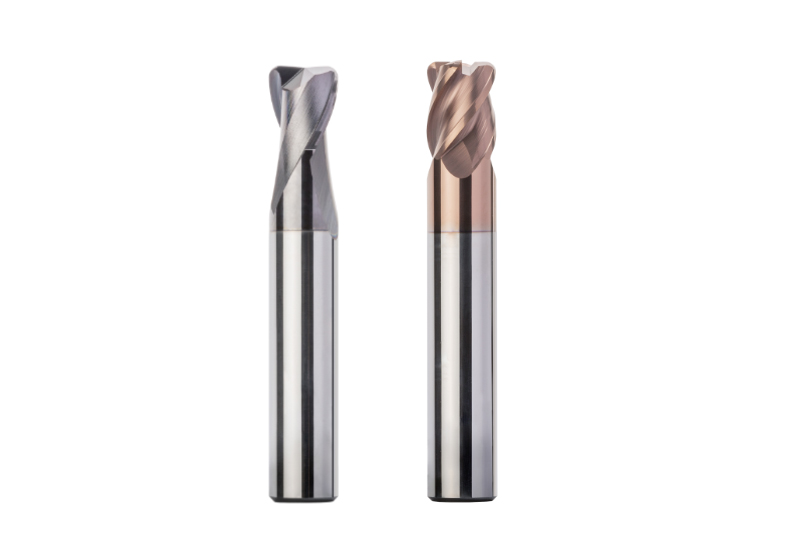
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

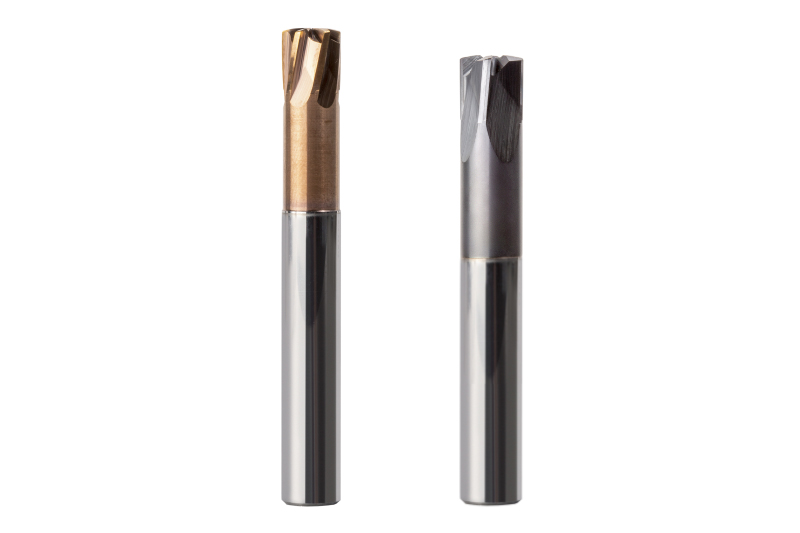
  • OptiMill®-3D-HF

    Fresas de alto avanço de metal duro integral
    • Ideal para processamento de alto avanço com grande taxa de remoção do material e alta fiabilidade do processo
    • Geometria de ponta inovadora
    • Elevada suavidade de funcionamento
    • Diferentes números de dentes disponíveis

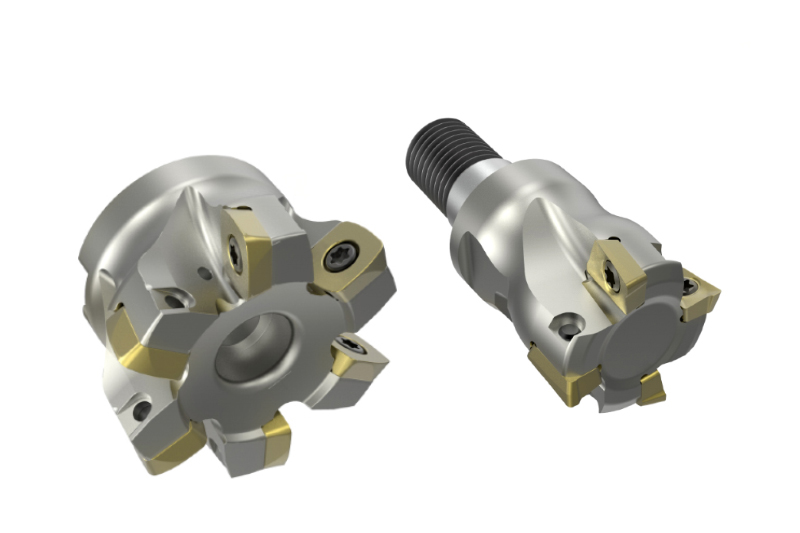
  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível


Residual material roughing

After roughing, in a second machining step, users machine the residual material, especially in corners and cavities, removing material as constantly as possible. Usually tools with corner radius or high-feed milling cutters are used. In some cases a ball cutter can be used to remove the residual material in corners.
  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available

  • NeoMill®-HiFeed90

    90° corner/high-feed milling cutter
    • Universal tool system to ensure maximum productivity
    • Tool body with indexable inserts for high-feed and shoulder milling
    • Maximum rate of removal due to very high feed rates and large cutting depths
    • Double-edged and four-edged indexable inserts available
    • Large selection of corner radii available


Pre-finishing

If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
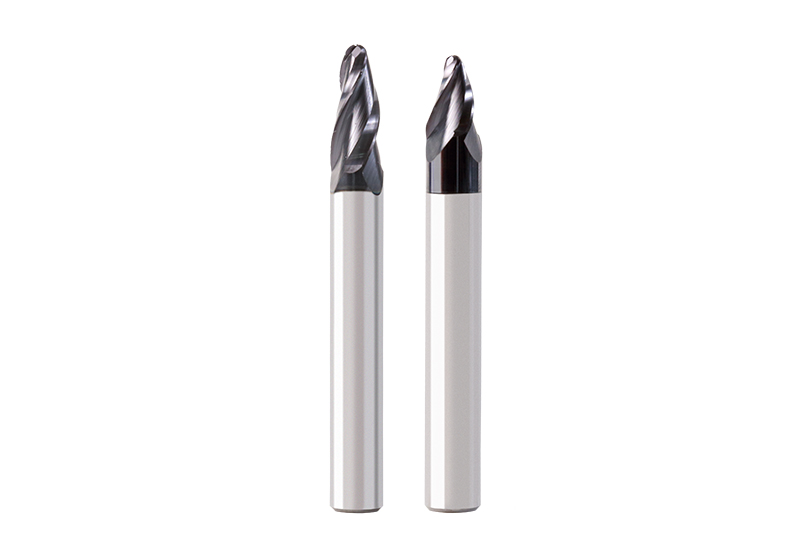
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível

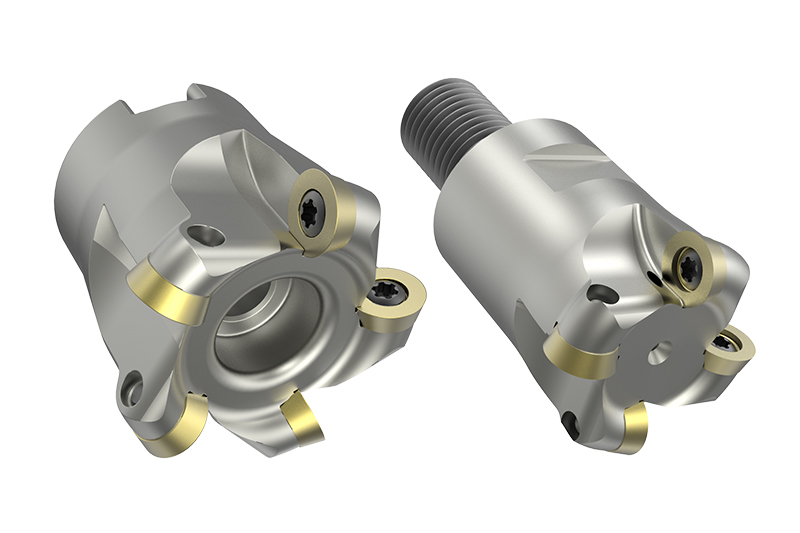
  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm

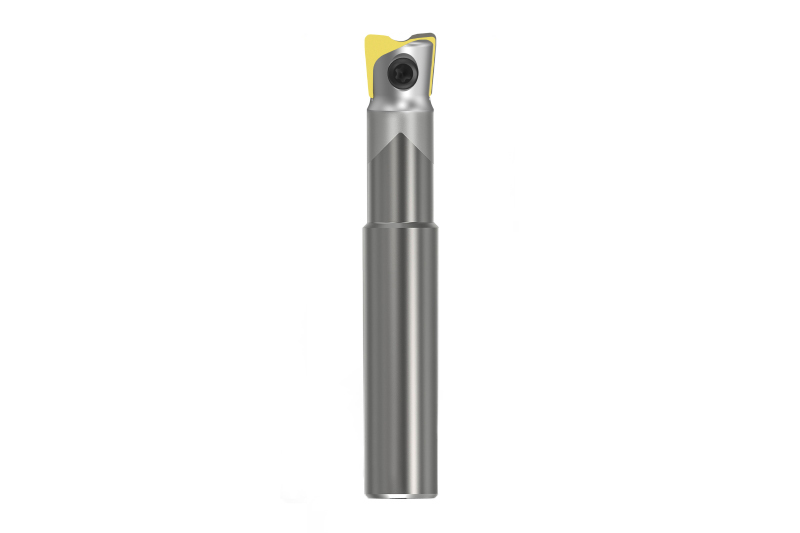
  • NeoMill®-3D-Torus

    Fresa torica
    • Per i requisiti più esigenti in termini di precisione e sicurezza dei processi
    • Corpo base speciale per piastre toriche con stabilizzazione supplementare per angolo del tagliente
    • Tolleranze precise di rotazione
    • Diversi raggi d’angolo disponibili


Finitura

La lavorazione di finitura rimuove le dimensioni residue per ottenere la forma finale. Le dimensioni dei materiali temprati dopo la prefinitura sono pari a 0,05-0,1 mm, mentre quelle dei materiali morbidi a 0,1-0,3 mm. Le frese a profilo sferico e/o a profilo torico sono gli utensili da scegliere in funzione dei profili finali del pezzo da lavorare.
  • OptiMill®-3D-CR

    Fresa a profilo torico in metallo duro integrale
    • Finitura di forme 3D a raggio angolare ad alta precisione
    • Raggio angolare ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Diversi numeri di denti disponibili
    • Forma cilindrica o conica

  • OptiMill®-3D-CS

    Fresa ad ampio raggio radiale in metallo duro integrale
    • Fresatura ad ampio raggio
    • Finitura di complesse superfici a forma libera e complicate geometrie del pezzo da lavorare
    • Tempo di lavorazione ridotto grazie alla grande scansione interlacciata
    • Elevata qualità della superficie

  • OptiMill®-3D-HF

    Fresa ad elevato avanzamento in metallo duro integrale
    • Ideale per la lavorazione ad alto avanzamento con grande volume di asportazione di materiale ed elevata sicurezza dei processi
    • Innovativa geometria frontale
    • Silenziosità del funzionamento molto elevata
    • Diversi numeri di denti disponibili

  • NeoMill®-HiFeed90

    Fresa a spallamento retto a 90°/ad elevato avanzamento
    • Sistema di utensili universale per la massima produttività
    • Corpo base dotato di inserti a fissaggio meccanico per la fresatura ad alto avanzamento e a spallamento retto
    • Massimi tassi di asportazione di materiale grazie agli estremi avanzamenti e alle grandi profondità di taglio
    • Inserti a fissaggio meccanico disponibili a due e a quattro taglienti
    • Ampia selezione di raggi d’angolo disponibile

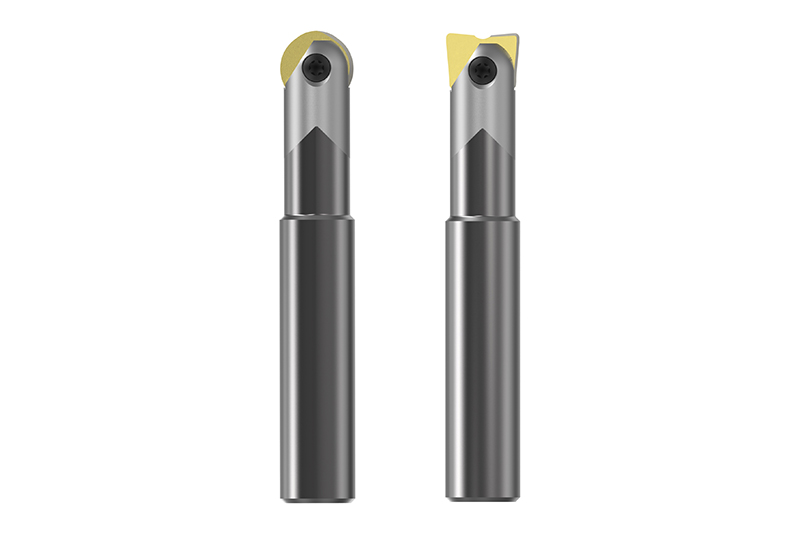
  • NeoMill®-3D-Ballnose

    Fresa a profilo sferico e fresa torica
    • Sistema di fresatura universale per la massima produttività
    • Corpo base con piastre sferiche e toriche per la prefinitura e finitura dell’acciaio temprato
    • Tolleranze precise di rotazione
    • Disponibile come fresa di finitura e fresa con fissaggio a vite

  • NeoMill®-3D-Torus

    Fresa torica
    • Per i requisiti più esigenti in termini di precisione e sicurezza dei processi
    • Corpo base speciale per piastre toriche con stabilizzazione supplementare per angolo del tagliente
    • Tolleranze precise di rotazione
    • Diversi raggi d’angolo disponibili