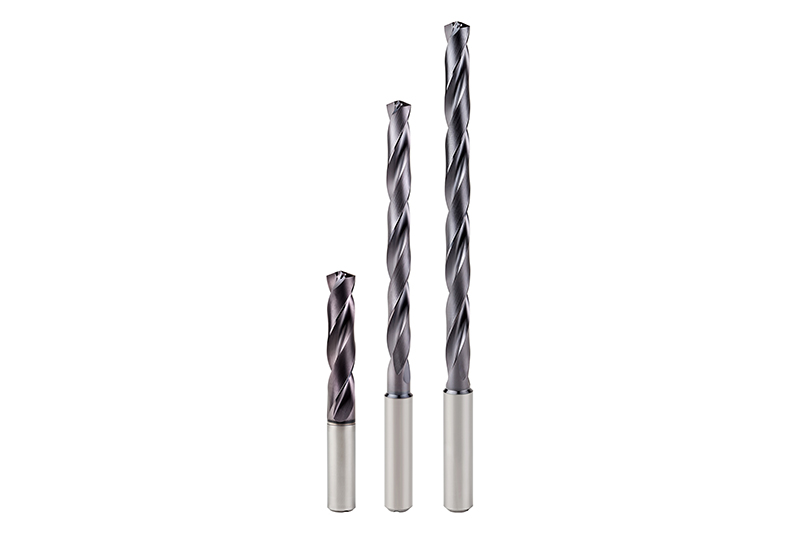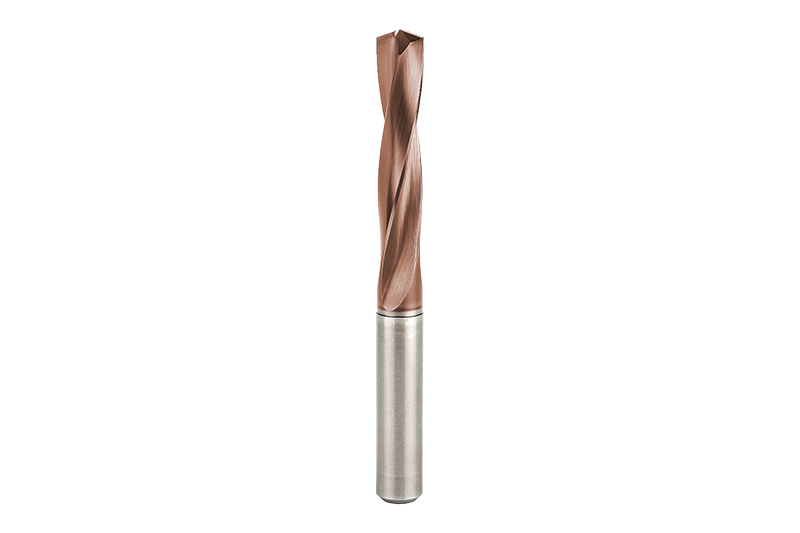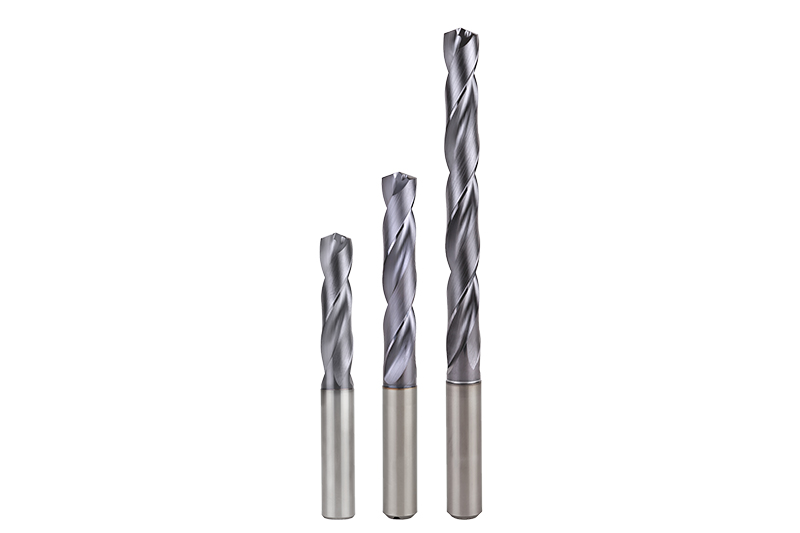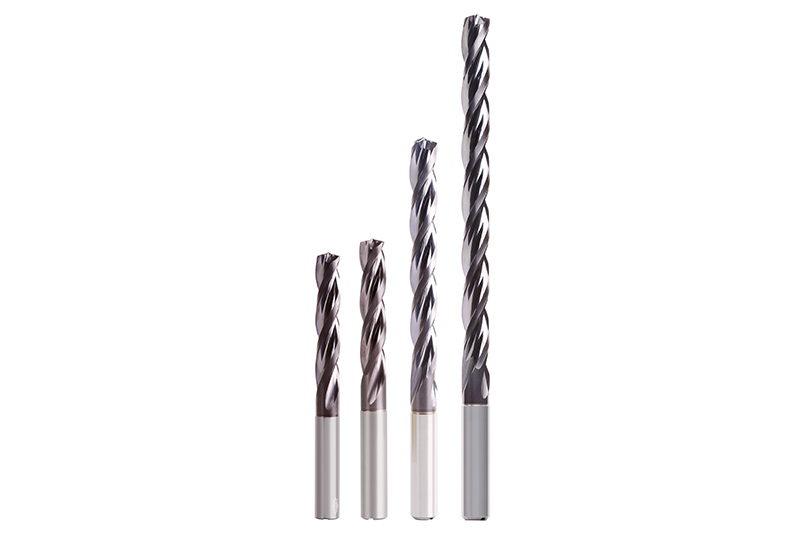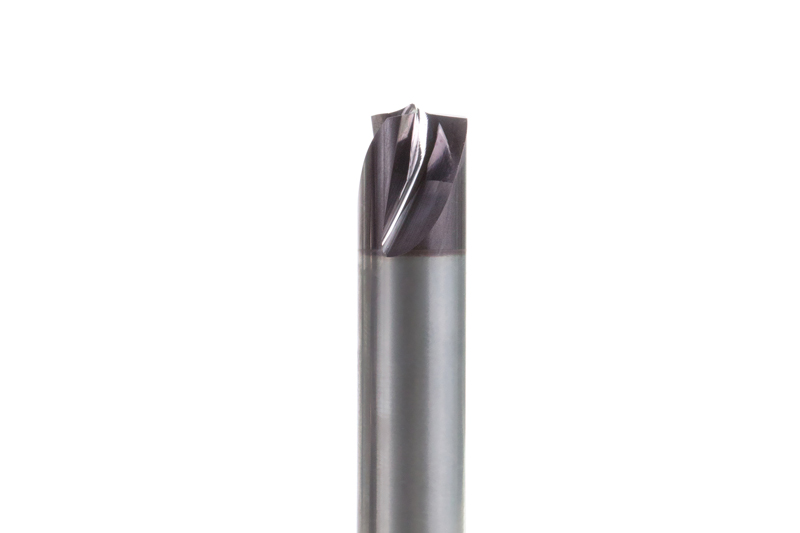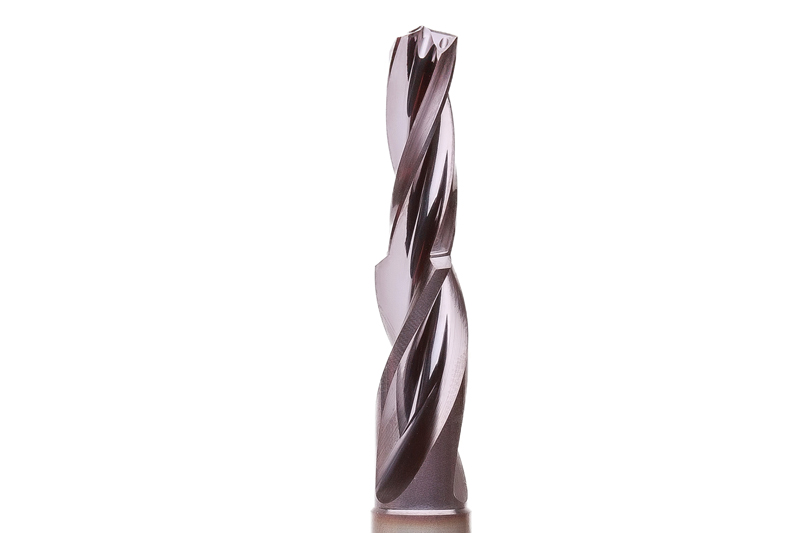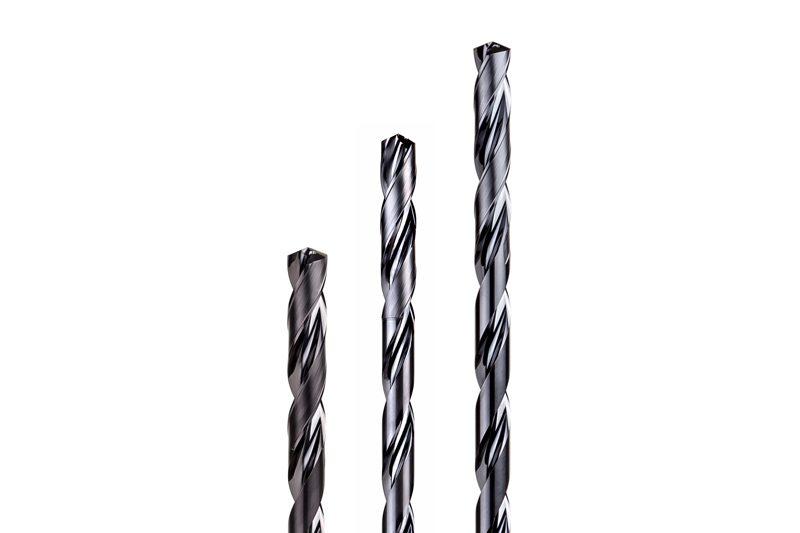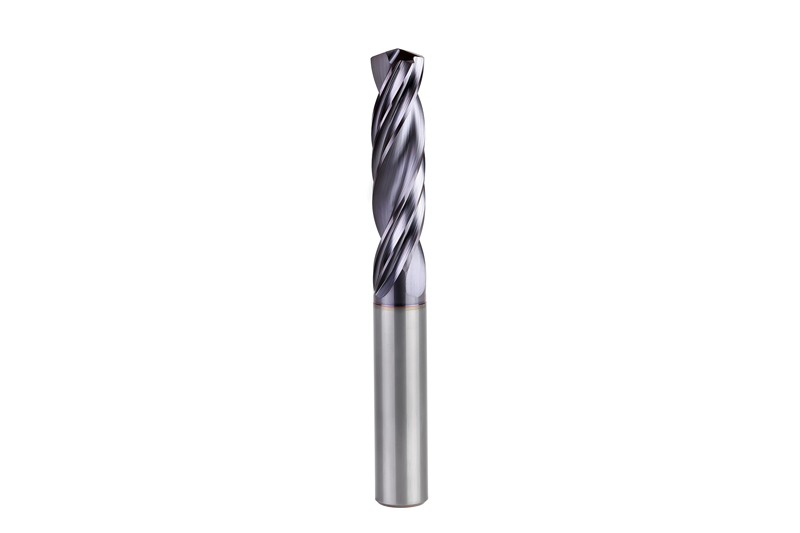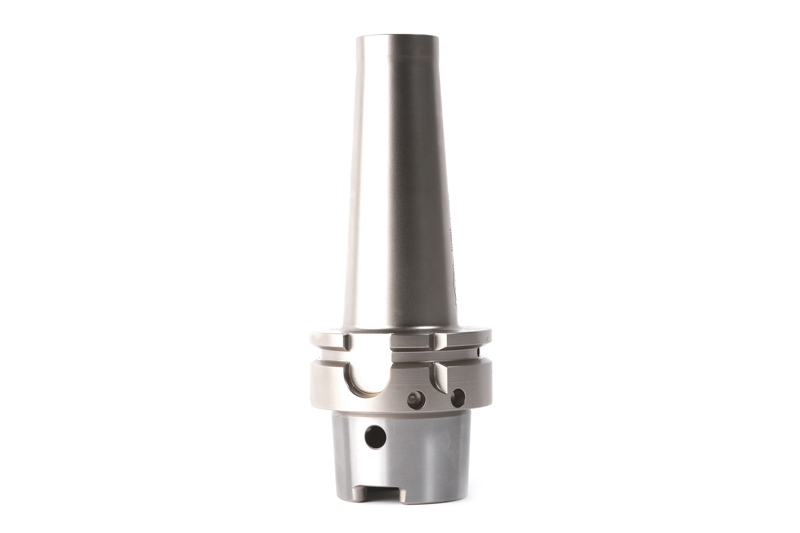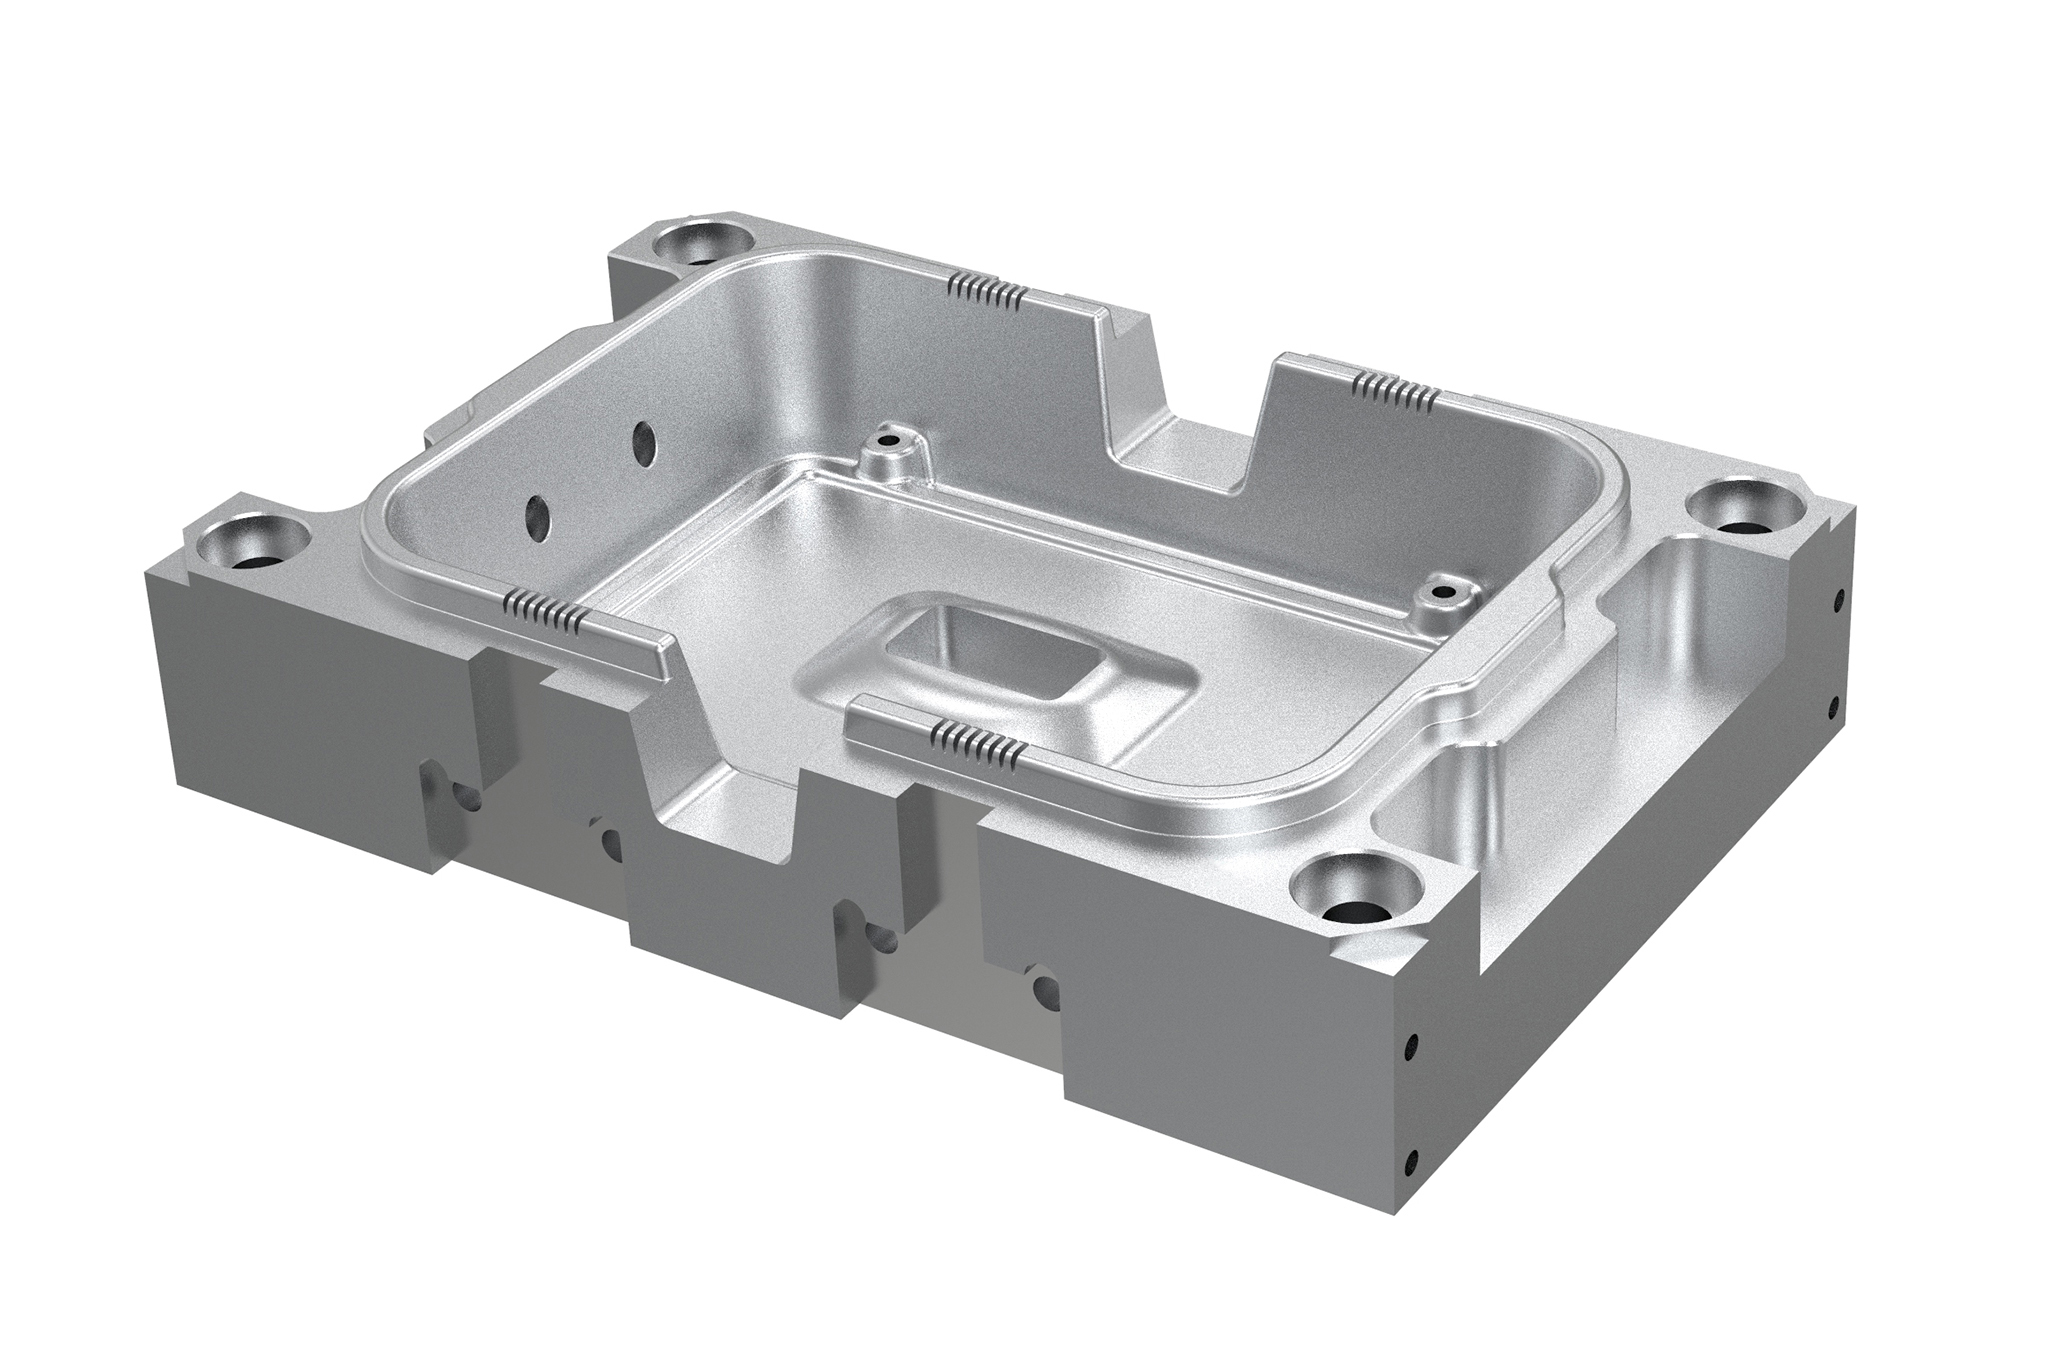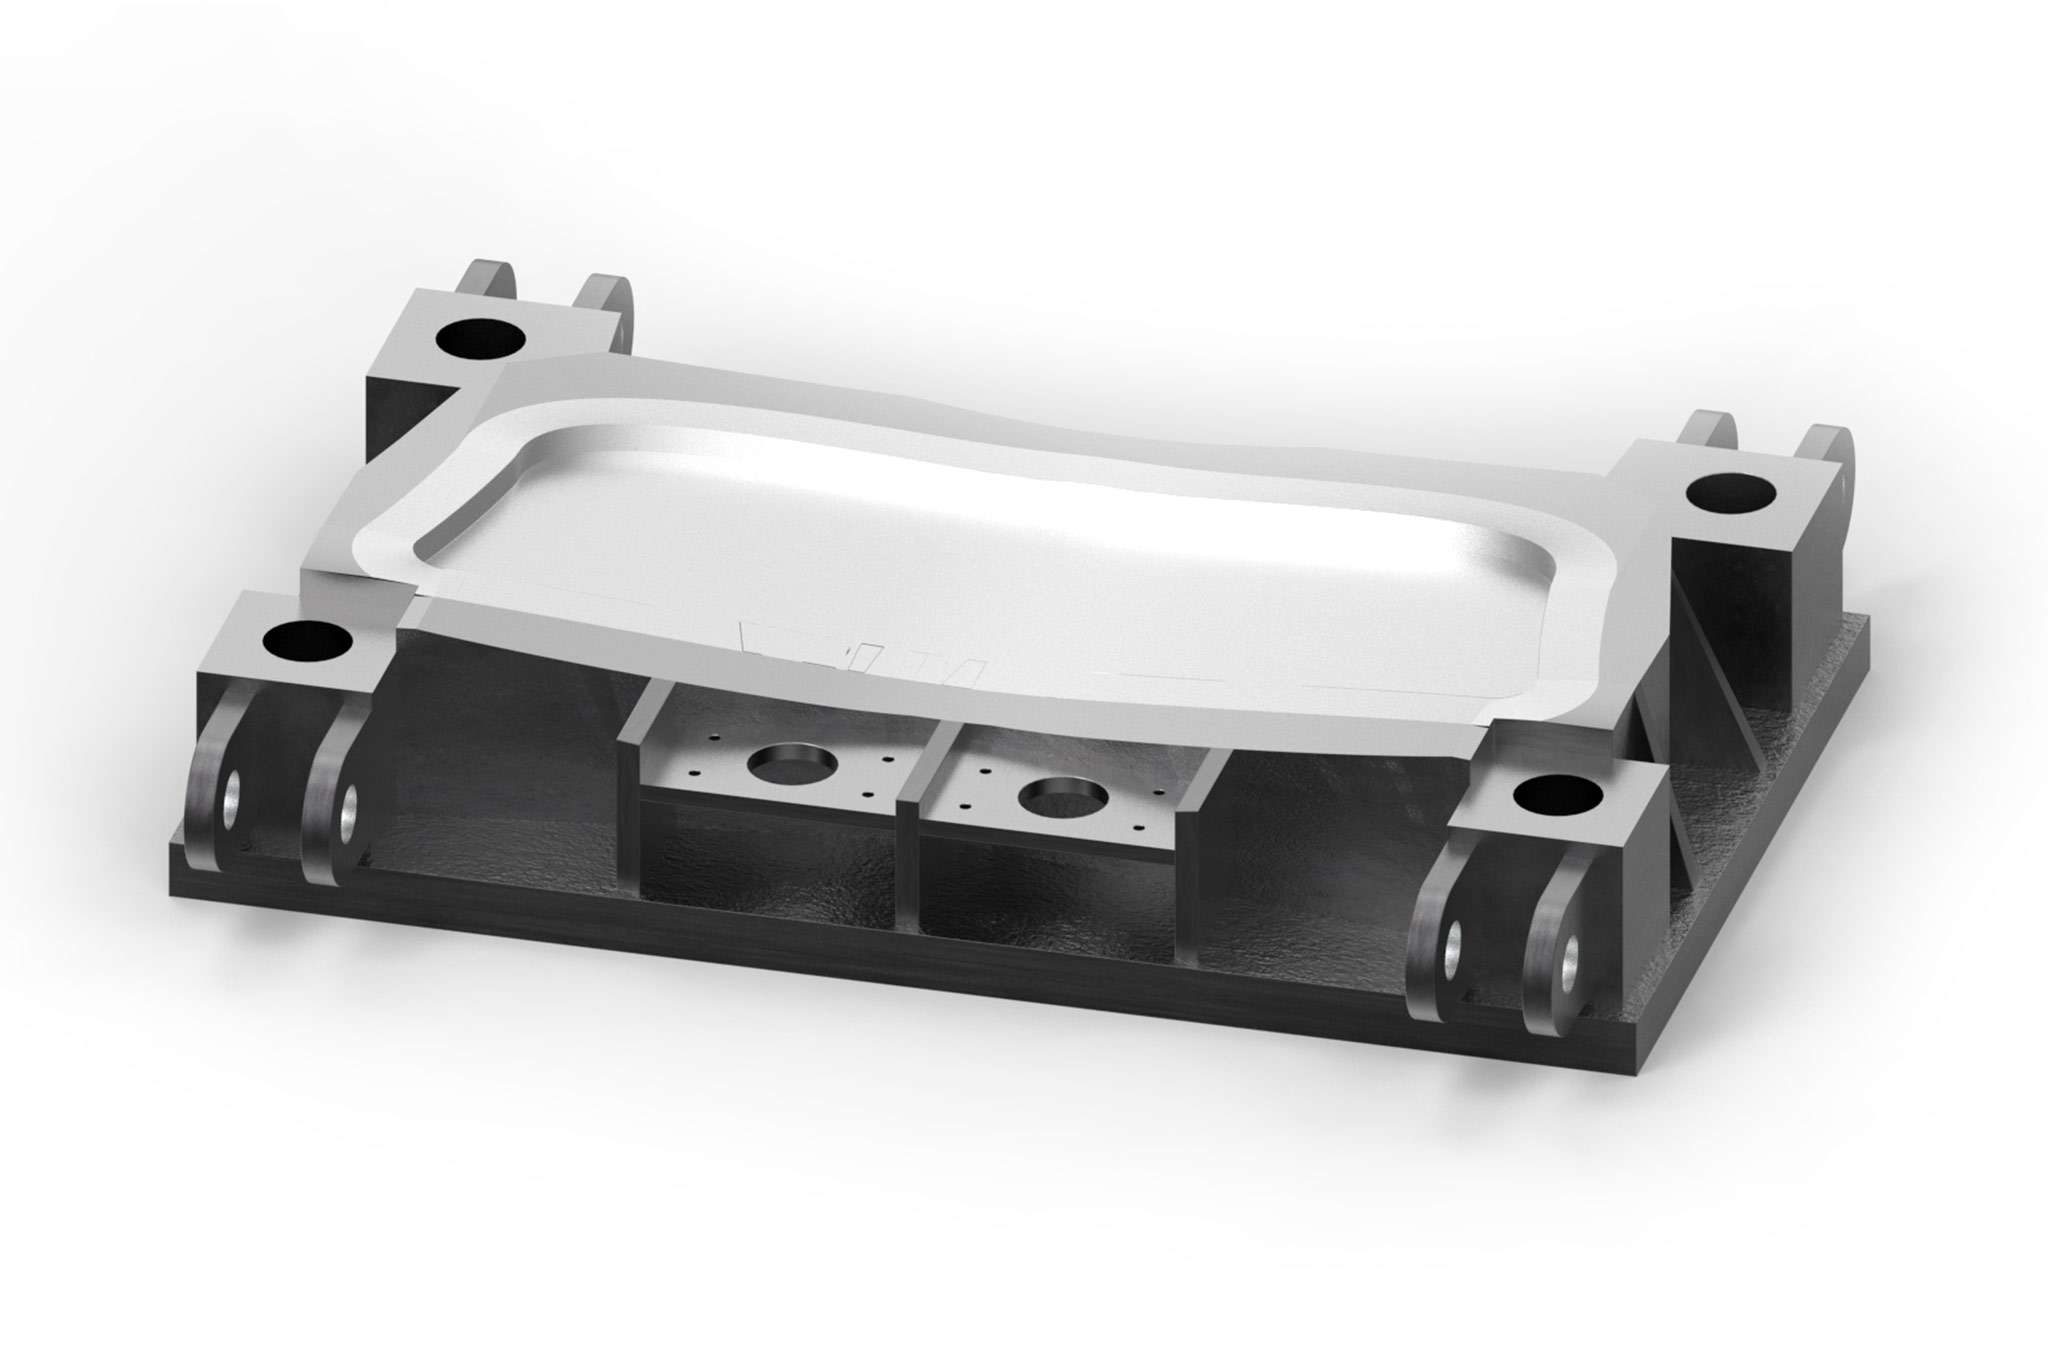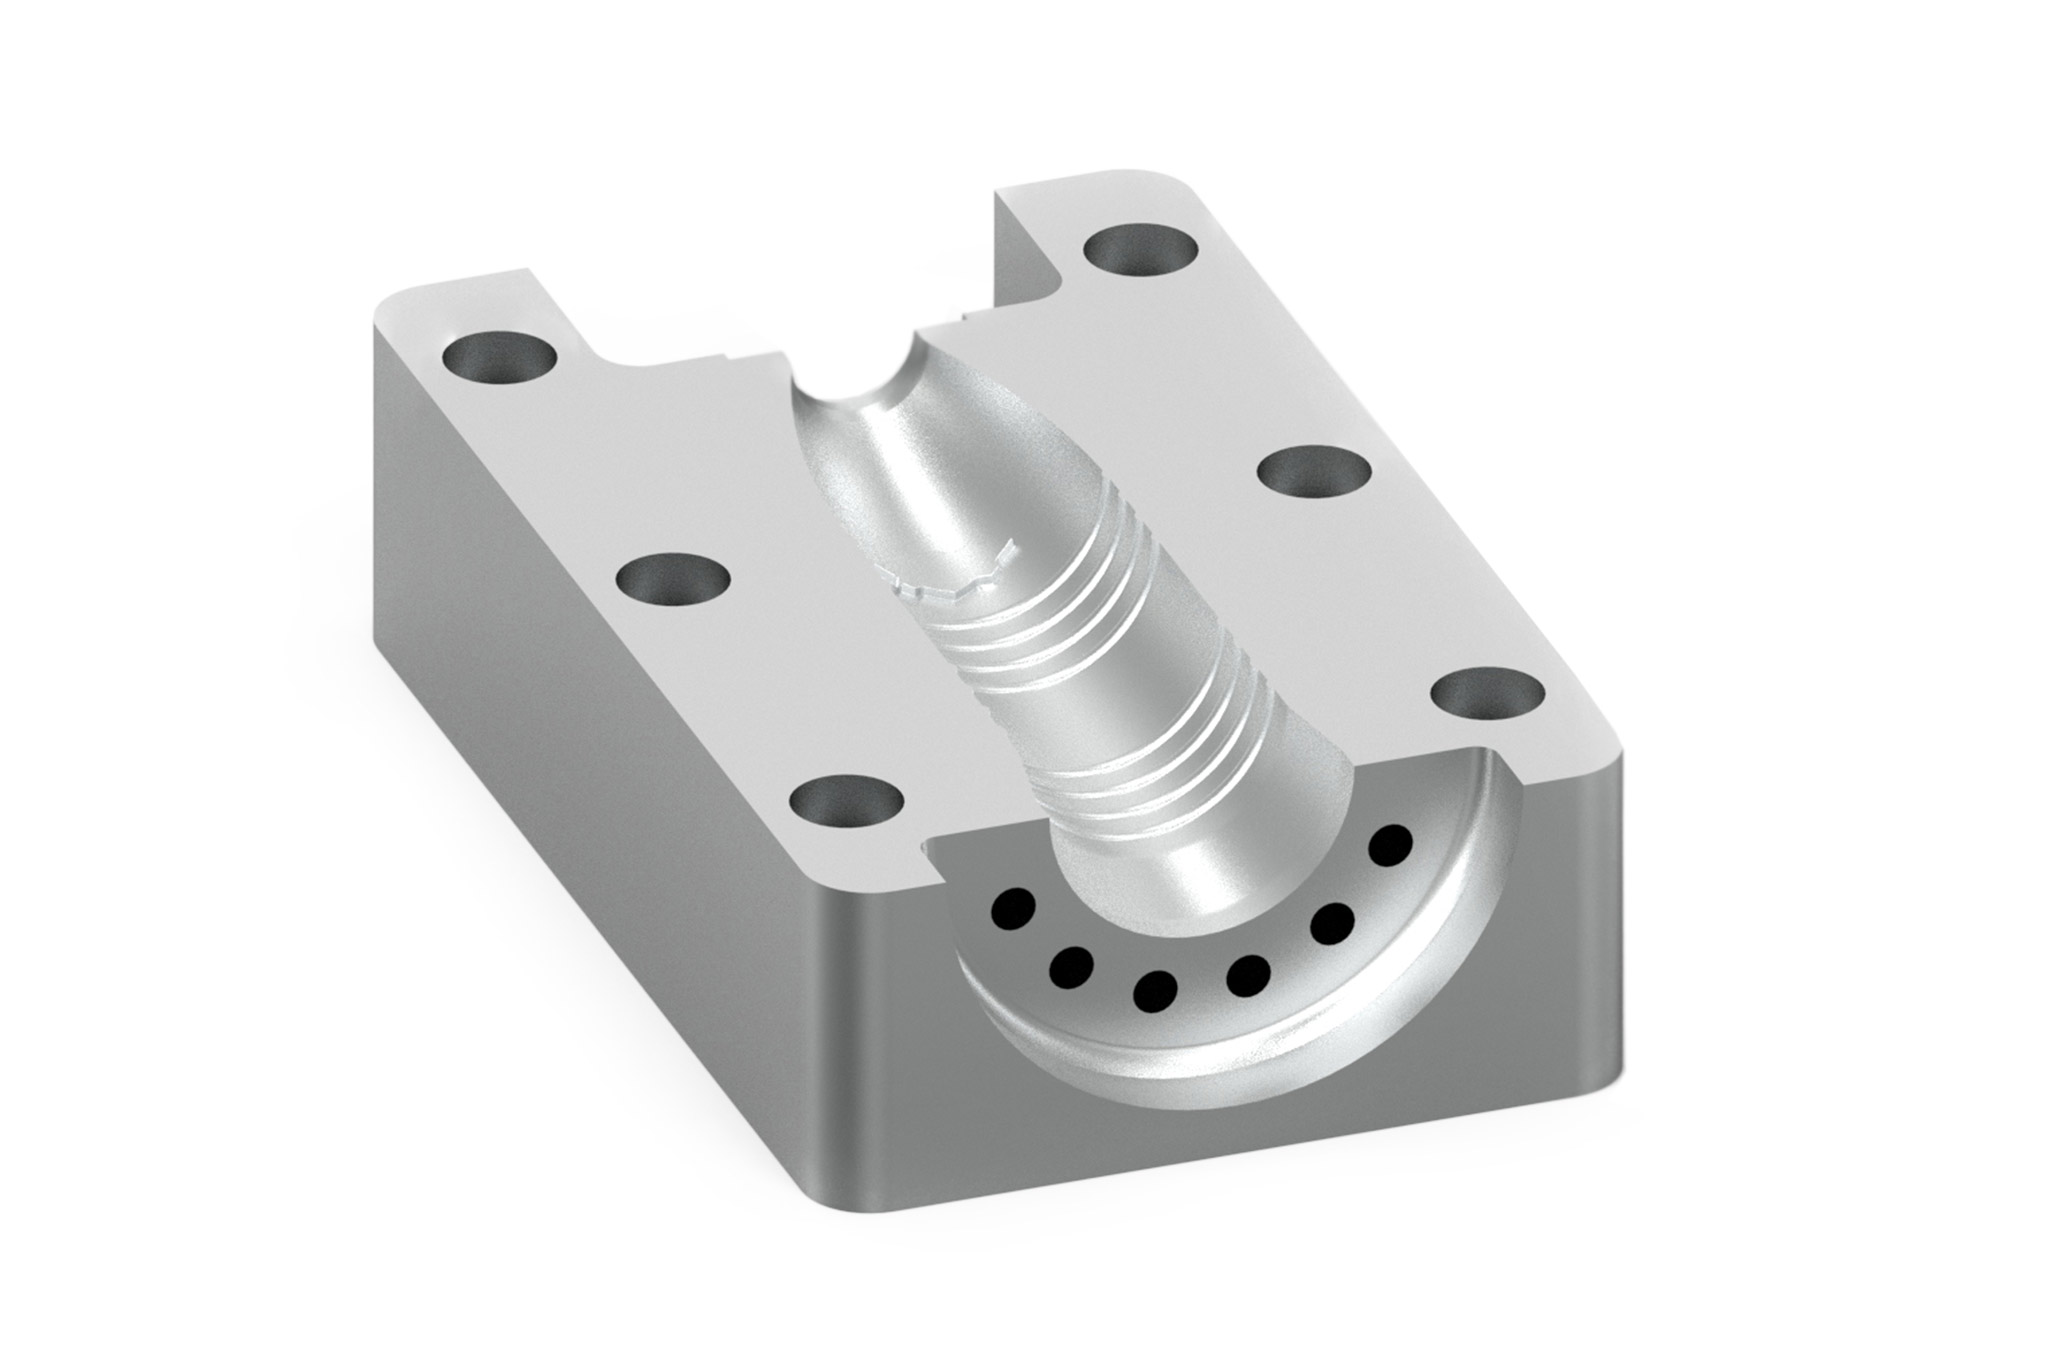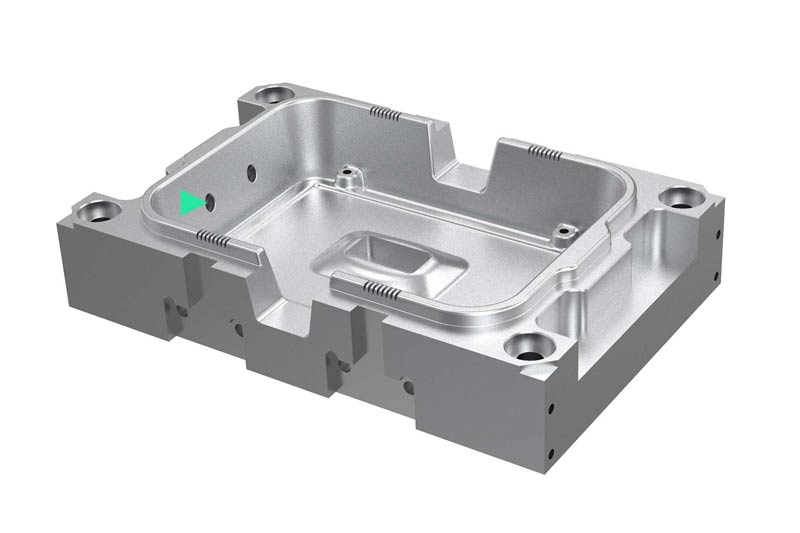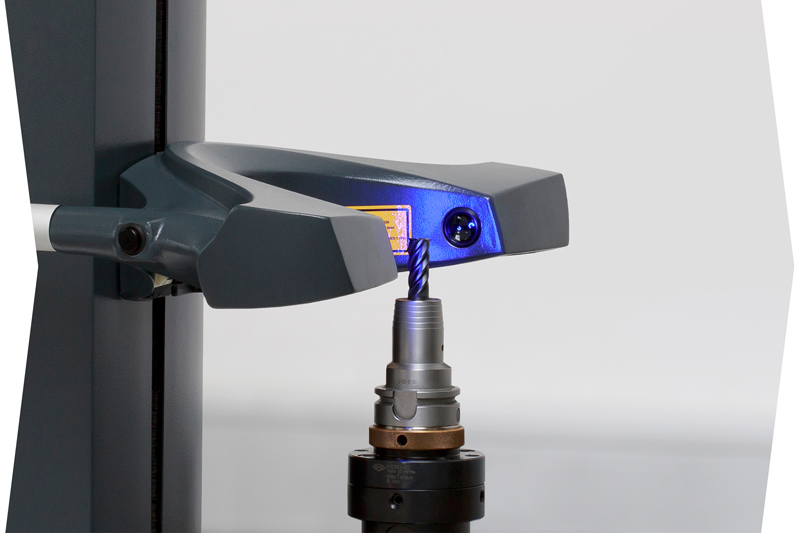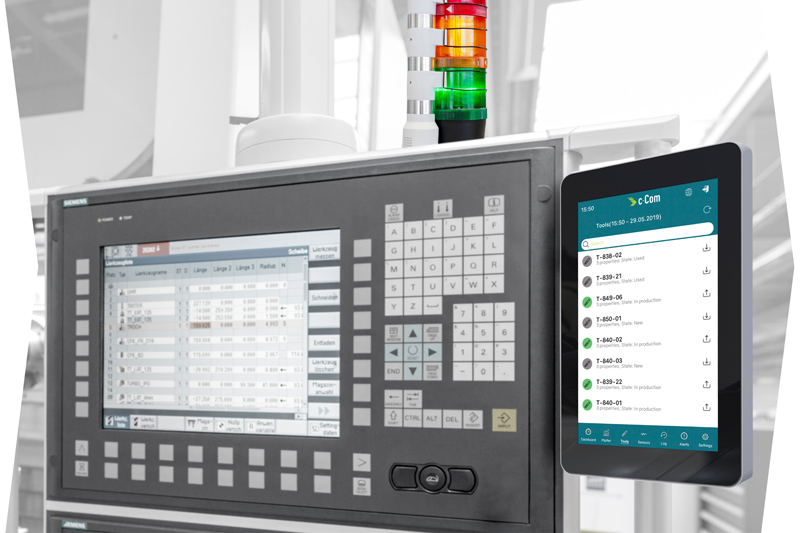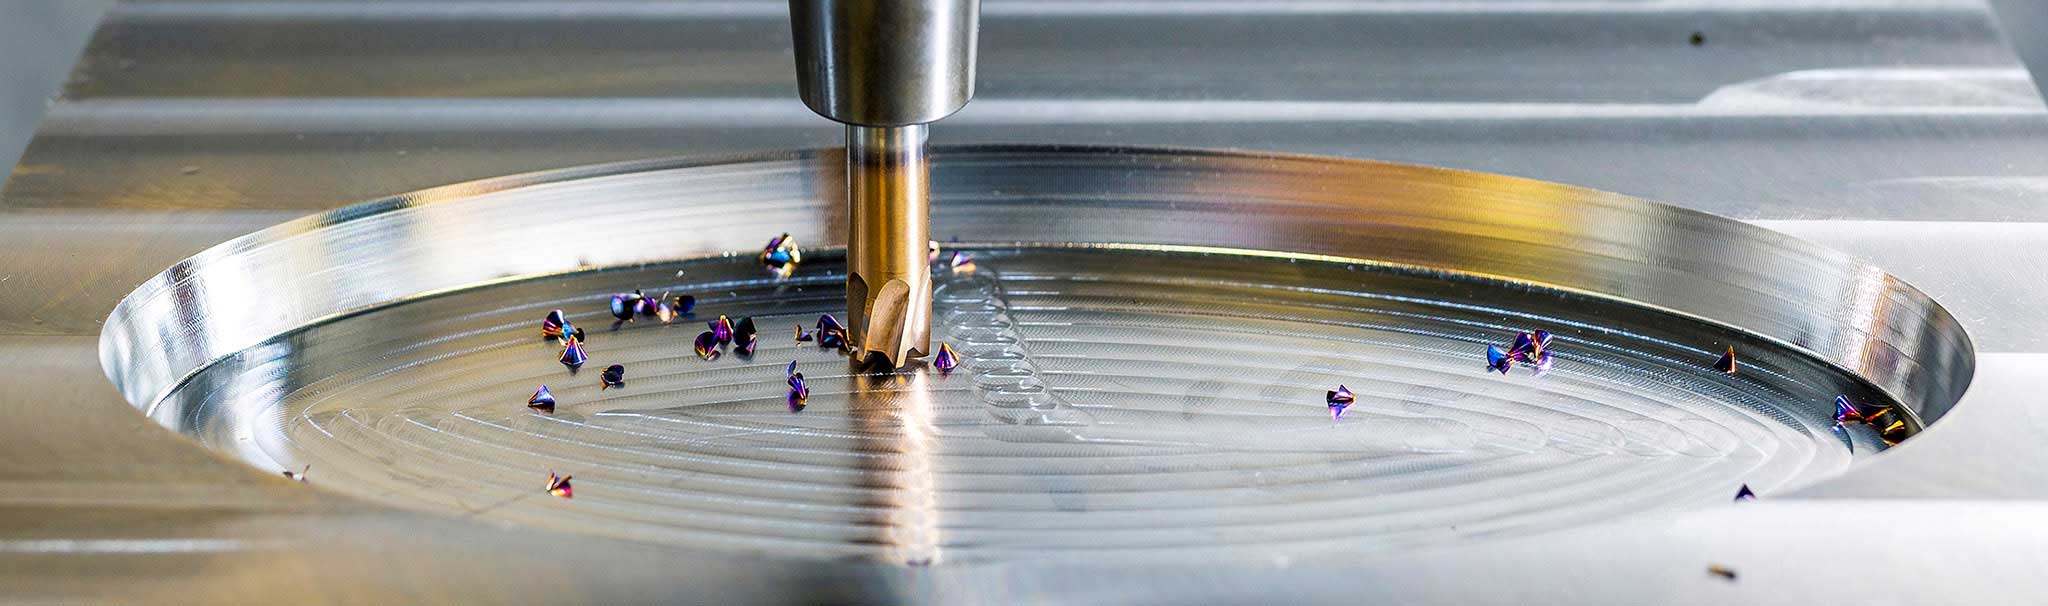
• MAPAL offers complete machining solutions for the die and mould industry.

Getting started in the die & mould sector

Die and mould makers expect high process and product expertise from their cutting tools manufacturer. This is because the tool life of the moulds to be created and the precision of the moulded parts are extremely important for competitiveness in mass production. Therefore, they require their tools to offer the highest levels of precision, a long tool life, and – above all – process reliability.
 

It is precisely these aspects that make MAPAL successful in sectors such as the automotive industry, machine engineering and the aerospace industry. Now the precision tool manufacturer is also offering efficient and economical solutions for the complete machining process in the die & mould sector. Versatile and precise high-performance tools and special tool holders with narrow contours and a precise radial run-out minimise polishing effort and reworking thanks to a constant surface finish in the milling process.

Tool range for mould making
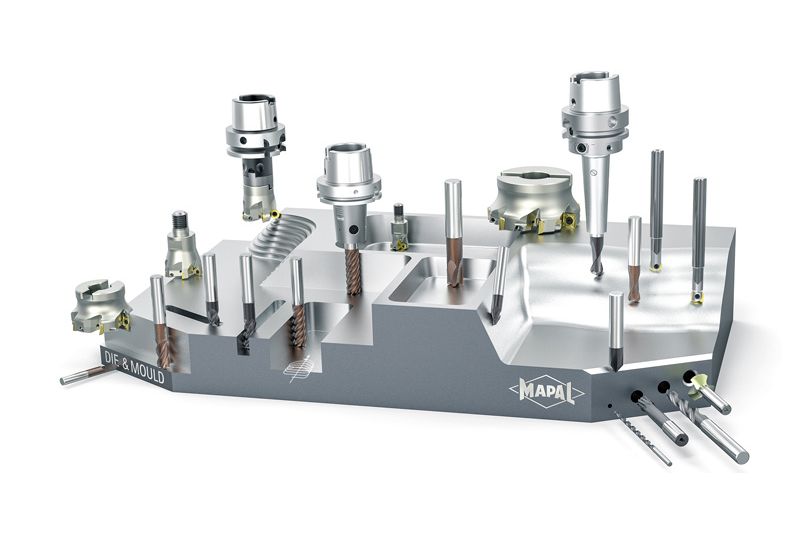
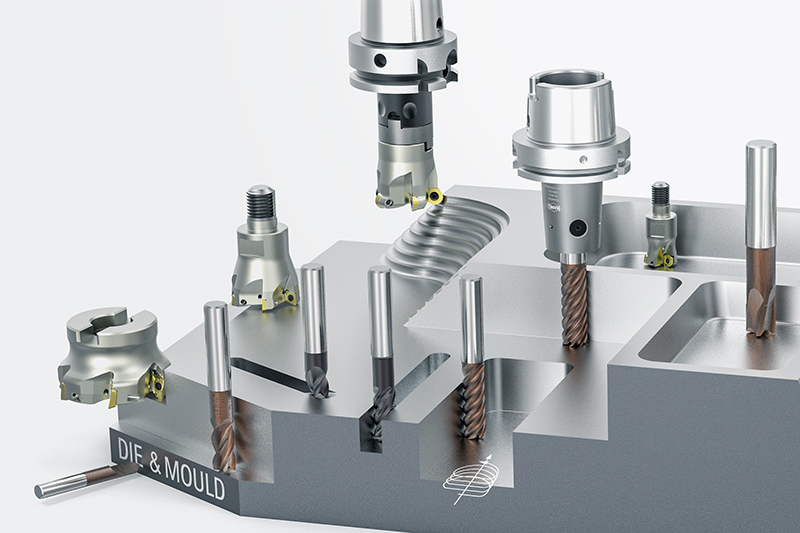
The picture shows the MAPAL tool range for mould making
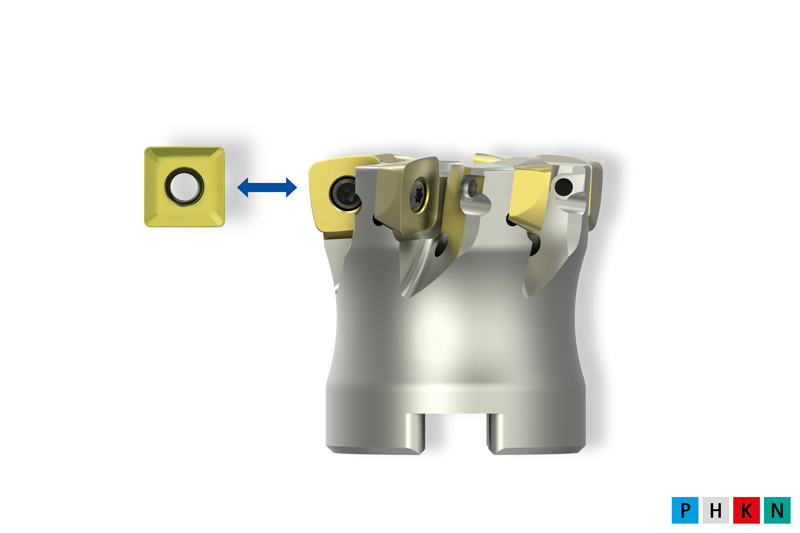
Solid carbide end mills
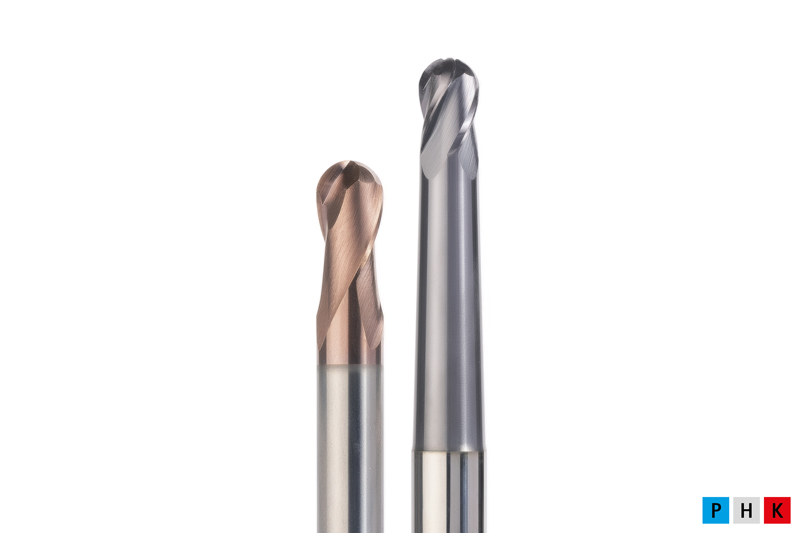
  • OptiMill-3D-BN

    Ball nose milling cutter
    • High-precision machining of 3D contours
    • ø range: 0.10 - 20.00 mm

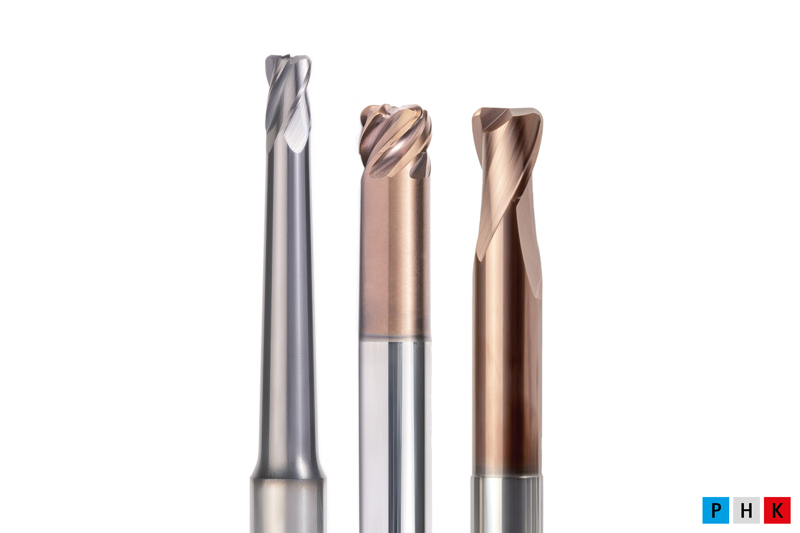
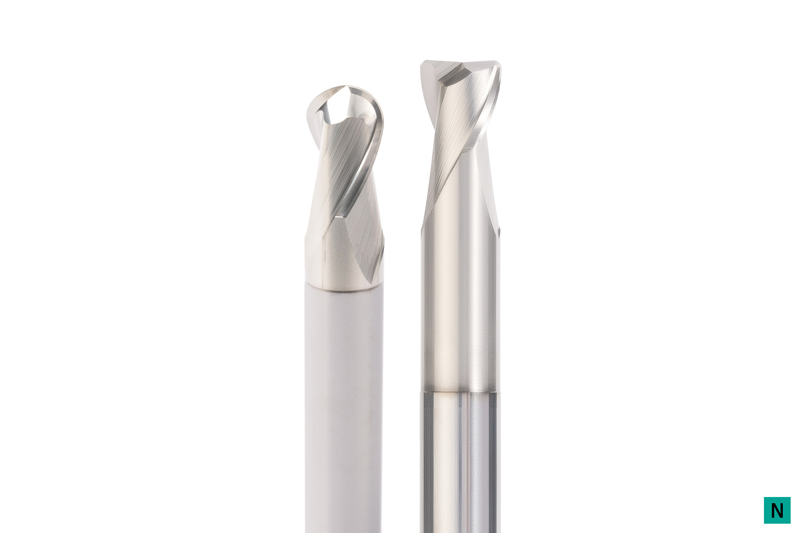
  • OptiMill-3D-CR

    Corner radius milling cutter
    • Milling with a very precise corner radius
    • ø range: 0.10 - 20.00 mm

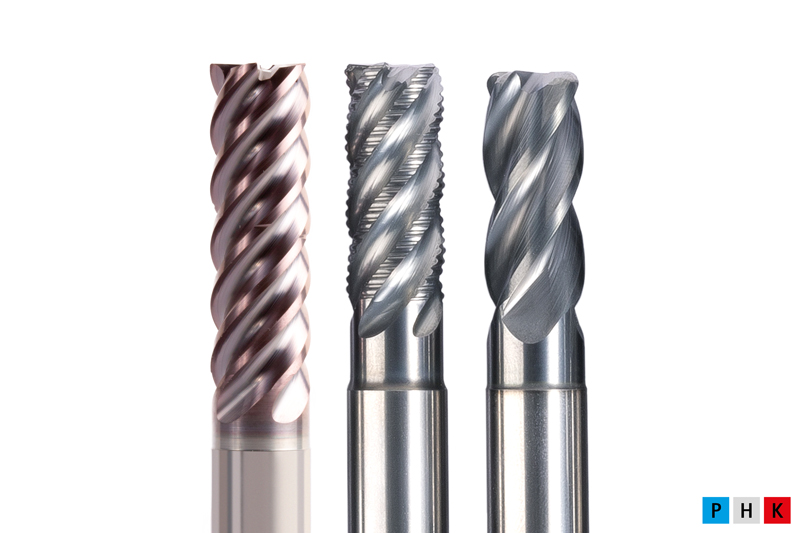
  • OptiMill Shoulder milling cutter

    Shoulder milling cutter
    • Ideal for roughing, finishing, trochoidal milling and milling pockets
    • ø range: 2.00 - 12.00 mm

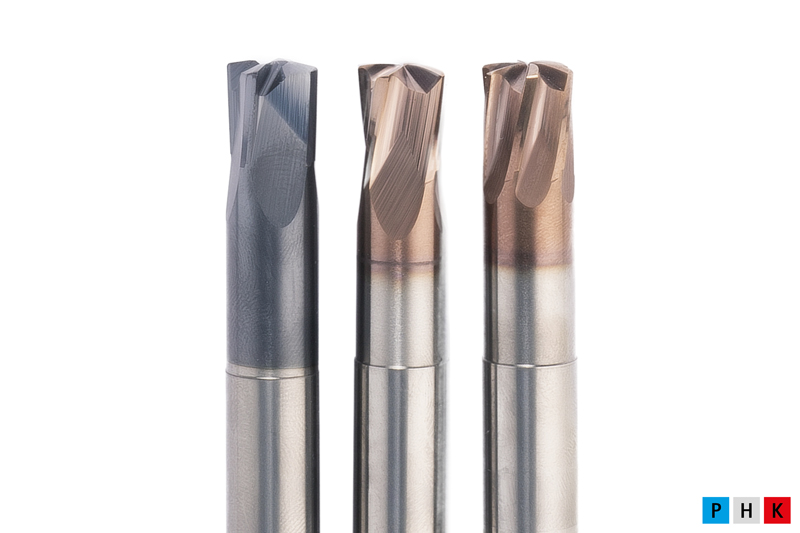
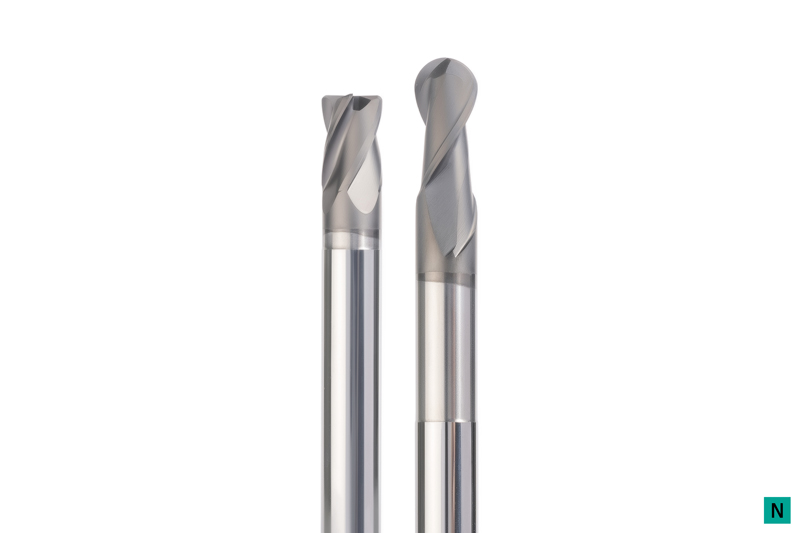
  • OptiMill-3D-HF

    High-feed milling cutter
    • Ideal for high-feed machining with a high material removal rate and high process reliability
    • ø range: 2.00 - 16.00 mm

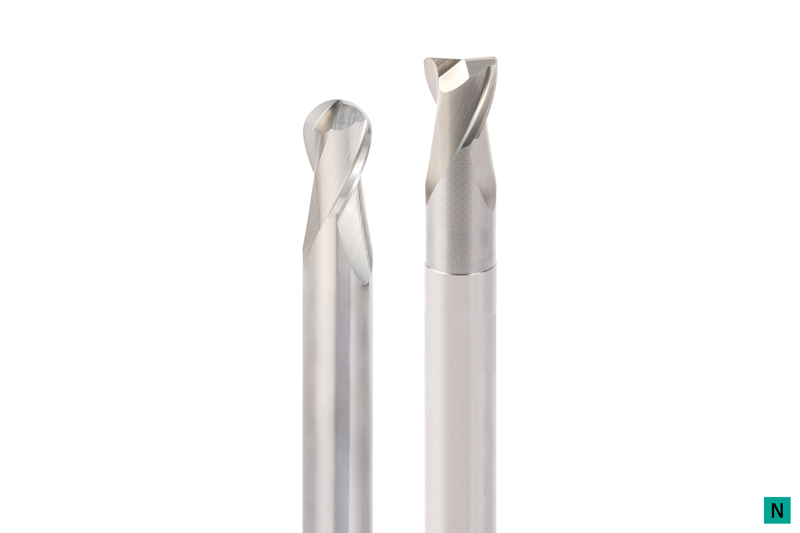
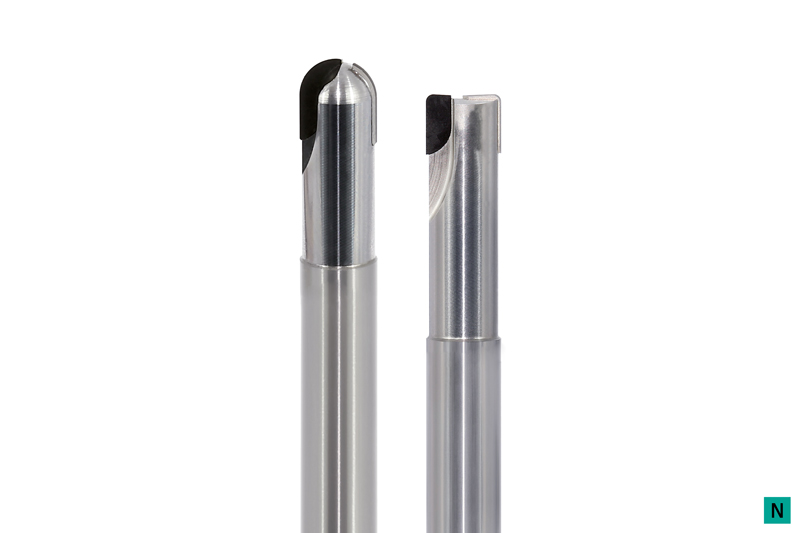
  • OptiMill-3D-Alu

    Ball nose and corner radius cutters

    • High-precision machining of 3D contours
    • ø range: 1.00 - 20.00 mm

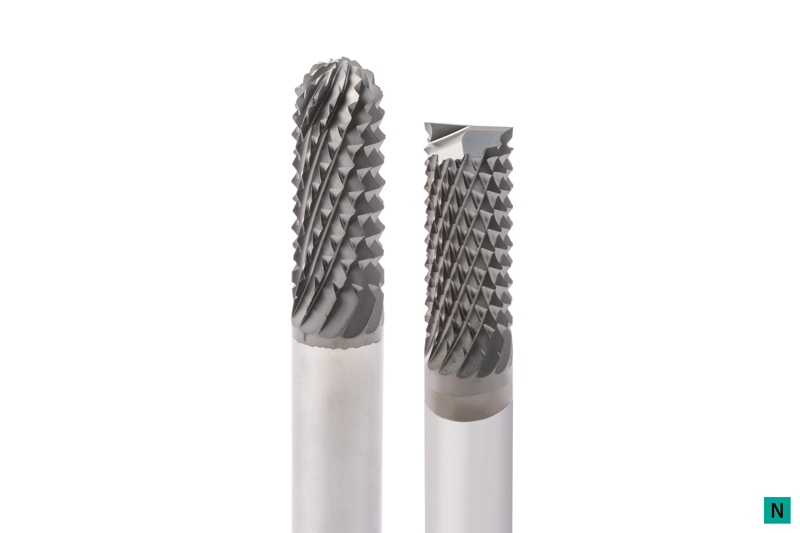
  • OptiMill-Graphite-MT

    Ball nose and shoulder milling cutter
    • Multi-tooth milling cutter for roughing graphite electrodes with high removal rates
    • ø range: 3.00 - 16.00 mm

  • OptiMill-3D-Graphite

    Ball nose and corner radius milling cutter
    • Suitable for machining of graphite electrodes
    • Different designs depending on the machining situation
    • ø range: 0.20 - 12.00 mm

  • OptiMill-3D-Copper

    Ball nose and corner radius milling cutter
    • Special geometry for machining copper electrodes and tough non-ferrous alloys
    • ø range: 0.10 - 20.00 mm

  • OptiMill-Diamond

    Ball nose, corner radius and shoulder milling cutter
    • PCD cutting edges for a long tool life
    • ø range: 3.00 - 12.00 mm

Milling cutters with indexable inserts
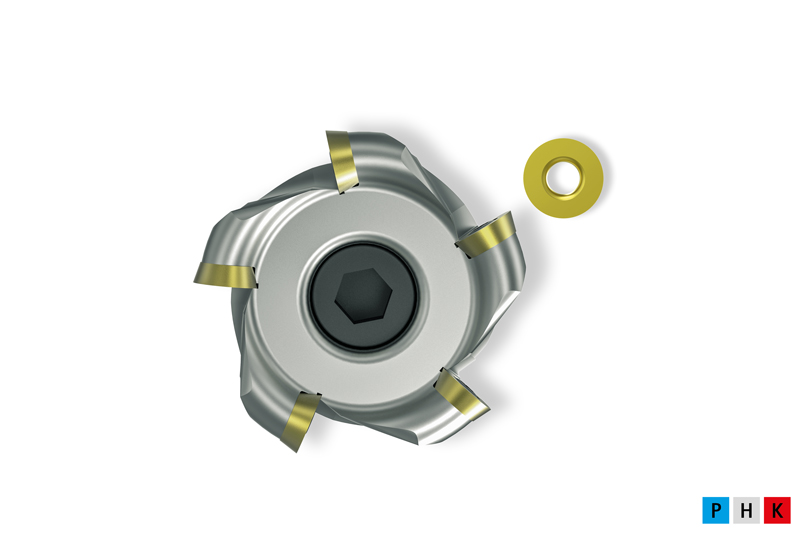
  • NeoMill-ISO-360

    Milling cutter with round inserts
    • Perfect for roughing and pre-finishing
    • ø range: 10.00 - 160.00 mm

  • NeoMill-3D-Finish

    Finishing milling cutter
    • Perfect for finishing 90° surfaces, face surfaces and contours
    • ø range: 16.00 - 42.00 mm

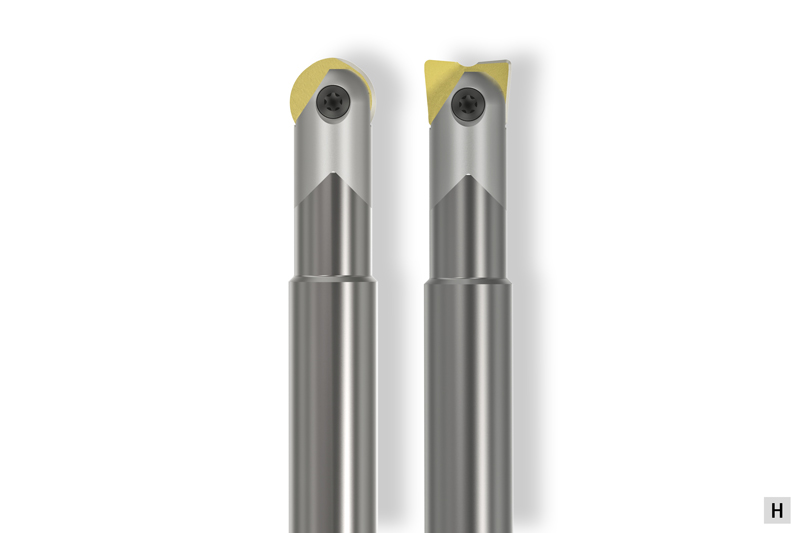
  • NeoMill-3D-Ballnose/-Torus

    Ball nose and corner radius milling cutter
    • One tool body with indexable insert for ball nose and corner radius milling for finishing and pre-finising
    • ø range: 8.00 - 32.00 mm

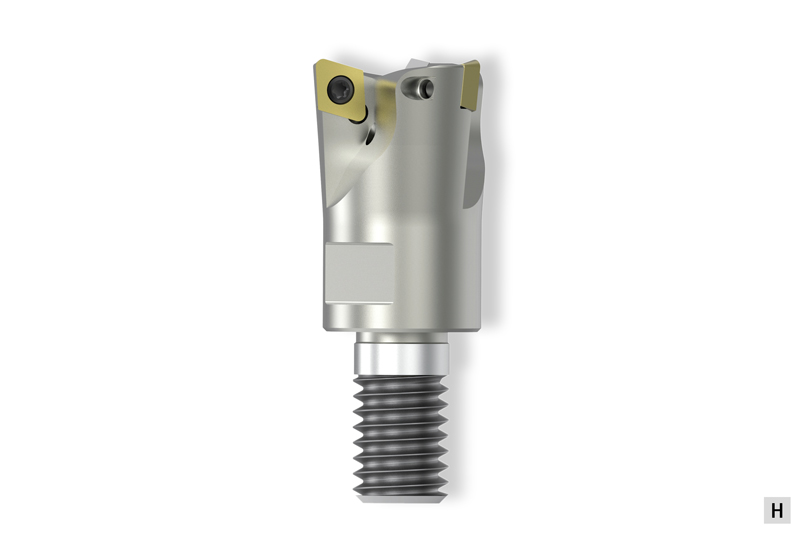
  • NeoMill-2/4-HiFeed90

    High-feed/90° shoulder milling cutter
    • Universal tool system to ensure maximum productivity
    • ø range: 16.00 - 200.00 mm

Drilling | Countersinking
  • ECU-Drill-Steel

    Foret en carbure monobloc  

    • Foret à deux arêtes de coupe avec un très bon rapport qualité-prix
    • Vaste gamme d'applications
    • Géométrie éprouvée pour un niveau élevé de précision et de fiabilité des processus
    • Plage de ø : 1,00 – 20,00 mm 

  • MEGA-Drill-Hardened

    Foret en carbure monobloc ultra-puissant 

    • Foret à deux arêtes de coupe avec revêtement et géométrie adaptés pour l'usinage fiable des matériaux durcis
    • Nouvelle micro et macro géométrie
    • Plage de ø : 2,55 – 16,00 mm 

  • MEGA-Drill-Steel-Plus

    Foret en carbure monobloc ultra-puissant 

    • Foret à deux arêtes de coupe avec revêtement et géométrie adaptés pour l'usinage de l'acier
    • Géométrie de la goujure optimisée et préparation d’arêtes de coupe modifiées
    • Plage de ø : 3,00 – 25,00 mm

  • Tritan-Drill-Steel

    Forets en carbure monobloc à trois arêtes de coupe 

    • Foret à trois arêtes de coupe pour une avance maximale
    • Arête transversale autocentrée pour les situations de perçage difficiles
    • Spécialement développé pour l'usinage de l'acier
    • Plage de ø : 4,00 – 20,00 mm 

  • Tritan-Spot-Drill-Steel

    Foret à pointer
    • Foret à pointer à trois arêtes de coupe pour les situations de centrage exigeantes
    • Spécialement adapté aux forets à trois arêtes de coupe
    • Plage de ø : 4,00 – 20,00 mm

  • Tritan-Step-Drill

    Foret étagé
    • Foret étagé à trois arêtes de coupe avec arête transversale autocentrée
    • Usinage de perçages taraudés sans mouvement pendulaire
    • Plage de ø : 4,25 – 14,15 mm 

  • MEGA-Deep-Drill

    Foret pour perçage profond
    • Fabrication fiable et efficace de perçages profonds jusqu'à 40xD
    • Foret pilote MEGA-Pilot-Drill
    • Plage de ø : 1,00 – 16,00 mm 

  • MEGA-Drill-Reamer

    Alésoir
    • Perçage et alésage – deux opérations réalisées par un seul outil
    • Arête d'alésage optimisée
    • Réduction des temps effectifs et non effectifs
    • Tolérance de perçage ≥ IT7
    • Plage de ø : 4,00 – 16,00 mm

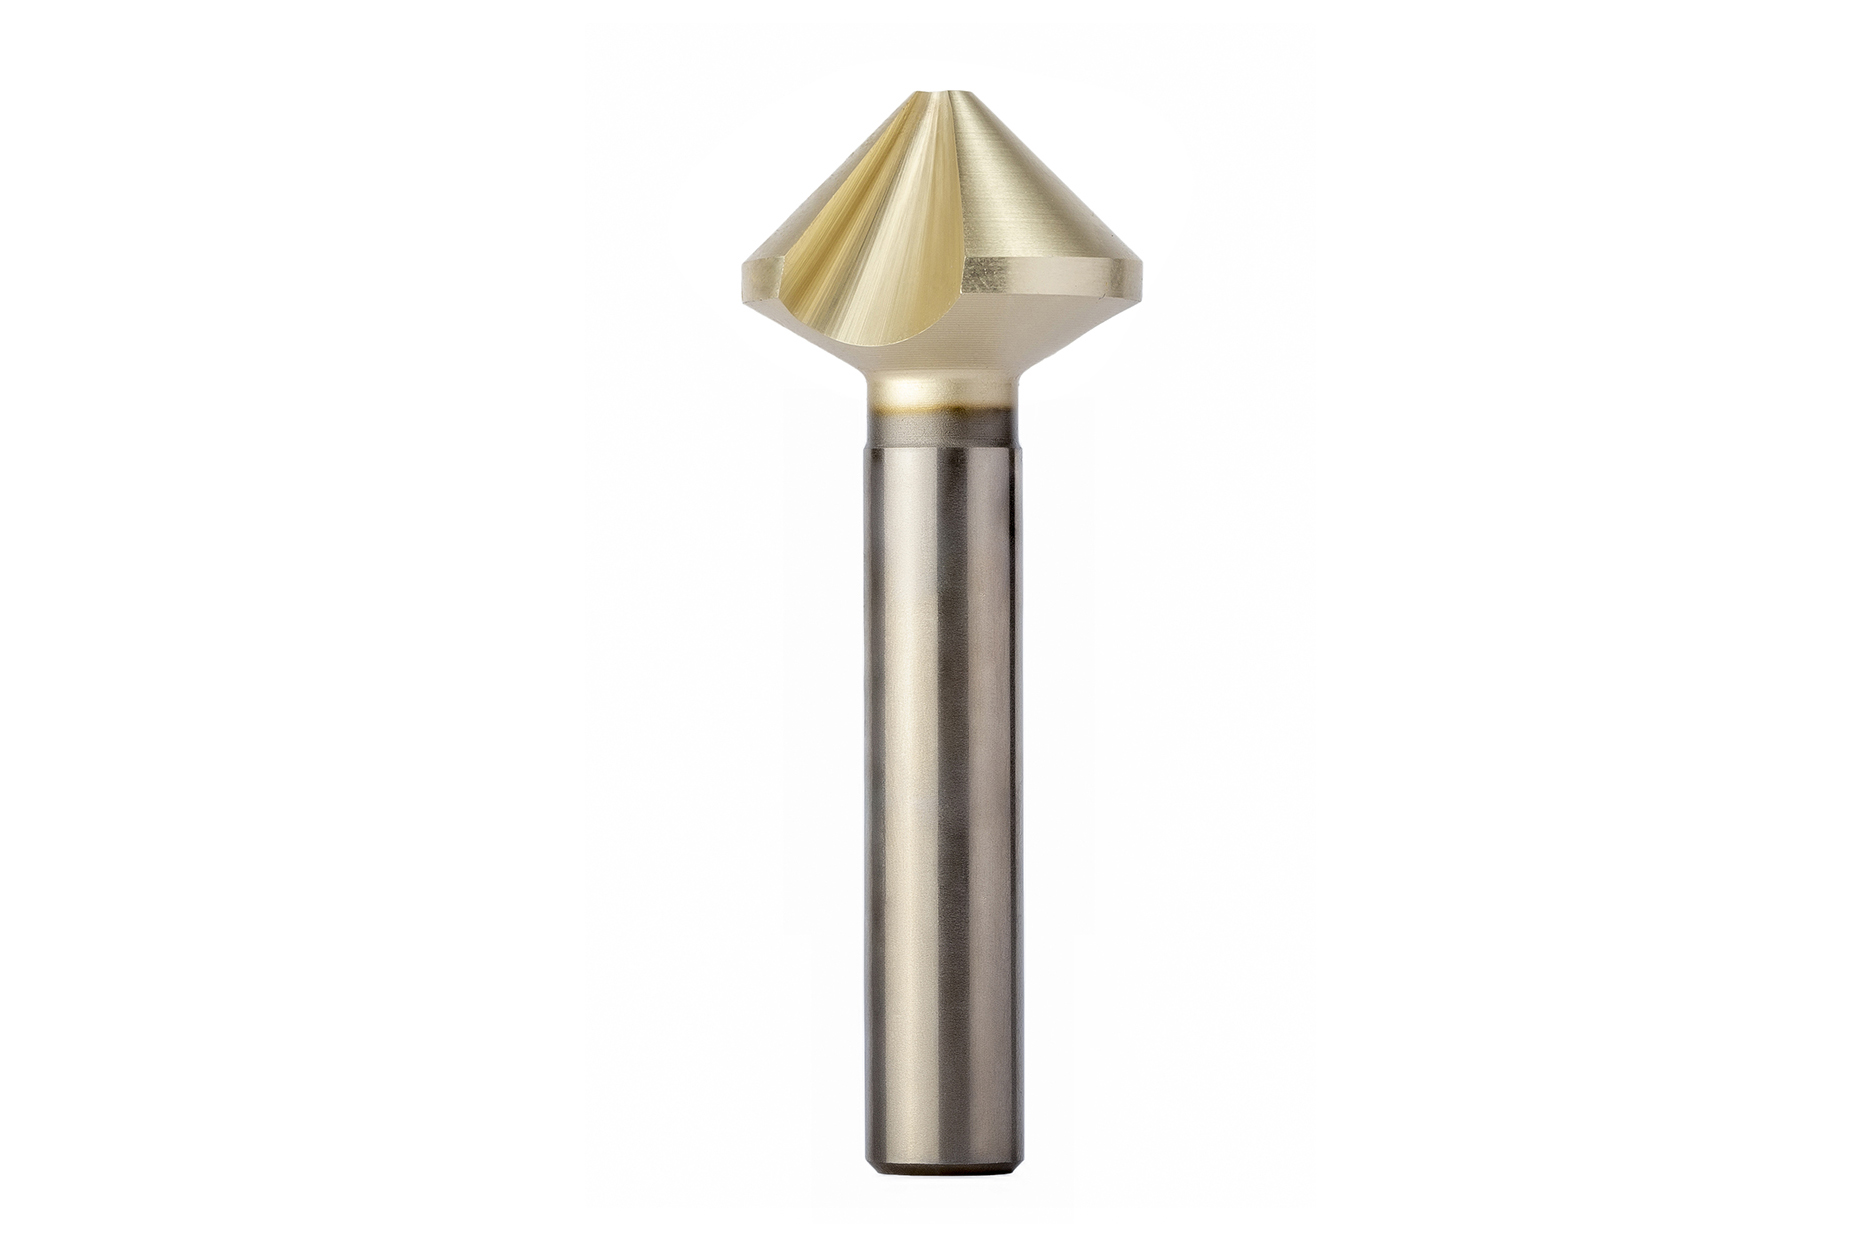
  • Fraises à chanfreiner-noyer de précision

    Fraises à pas varié
    • Arêtes de coupe à espacement extrêmement variable
    • Niveau de précision plus élevé et valeurs de surface améliorées
    • Réduction des forces axiales et radiales
    • Réduction significative des vibrations
    • Paramètres de coupe améliorés pour une productivité maximale
    • Plage de ø : 4,30 – 31,00 mm 

  • MEGA-Drill-Reamer-Pyramid

    Alésoir avec pointe pyramidale 

    • Centrage, perçage et alésage en un seul outil
    • Propriétés de centrage améliorées grâce à la pointe pyramidale
    • Réduction des temps effectifs et non effectifs
    • Tolérance de perçage ≥ IT7
    • Plage de ø : 4,00 – 16,00 mm 

  • Forets à plaquettes de coupe QTD

    Foret avec système de tête amovible 

    • Système économique à plaquettes de coupe interchangeables
    • Système de serrage par liaison de force et de forme
    • Maniement simple
    • Précision élevée de concentricité
    • Plage de ø : 8,10 – 49,00 mm 

Alésage
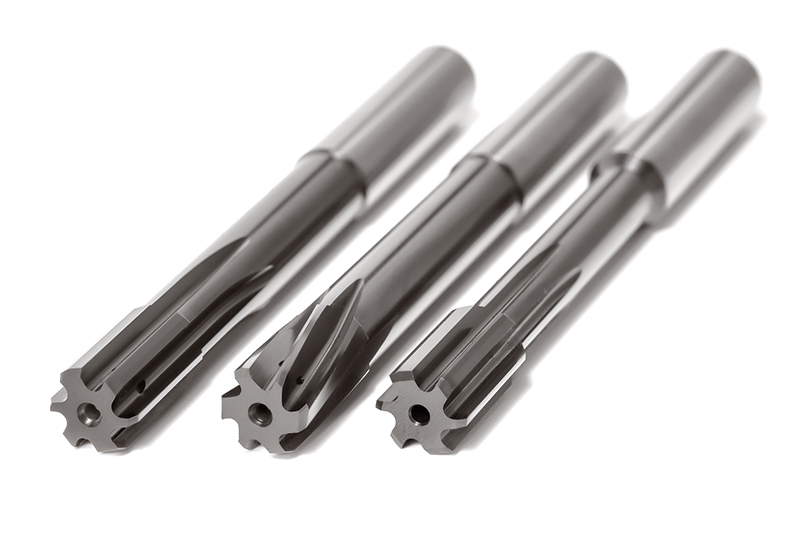
  • FixReam – FXR

    Alésoir haute performance à queue cylindrique 

    • Alésoir haute performance en carbure monobloc
    • Goujure droite pour l'alésage débouchant et l'alésage borgne
    • Goujure oblique à gauche pour l'alésage débouchant
    • Plage de ø : 3,00 – 20,00 mm

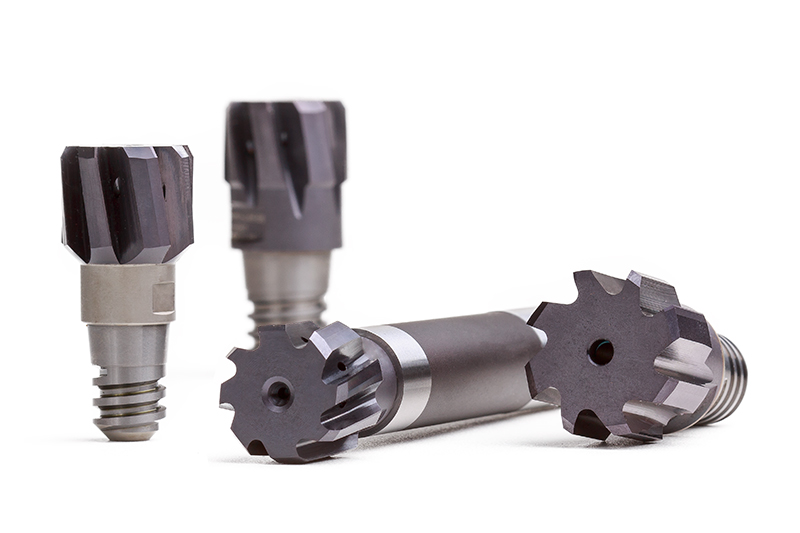
  • CPReam – CPR

    Alésoir à tête amovible 

    • Stabilité et rigidité maximales grâce au cône et à l'appui plan
    • Précision de concentricité maximale de 5 µm
    • Maniement simple
    • Plage de ø : 8,00 – 40,00 mm

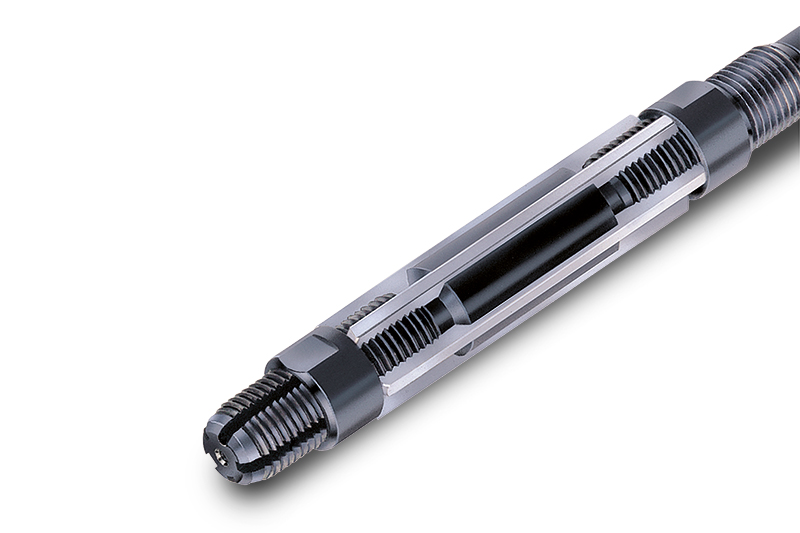
  • Alésoirs à réglage rapide – WN 50

    Alésoir manuel 

    • Alésoir à réglage rapide avec grande plage de réglage
    • Particulièrement adapté aux travaux de réparation
    • Jeux de lames de rechange disponibles
    • Plage de ø : 6,40 – 95,00 mm 

  • Outils guidés

    Outils avec patins de guidage 

    • Précision maximale grâce au concept MAPAL
    • Patins de guidage permettant un guidage direct dans le trou d'alésage
    • Plaquettes réversibles rectifiées
    • Réglage de haute précision pour un usinage au µm près 

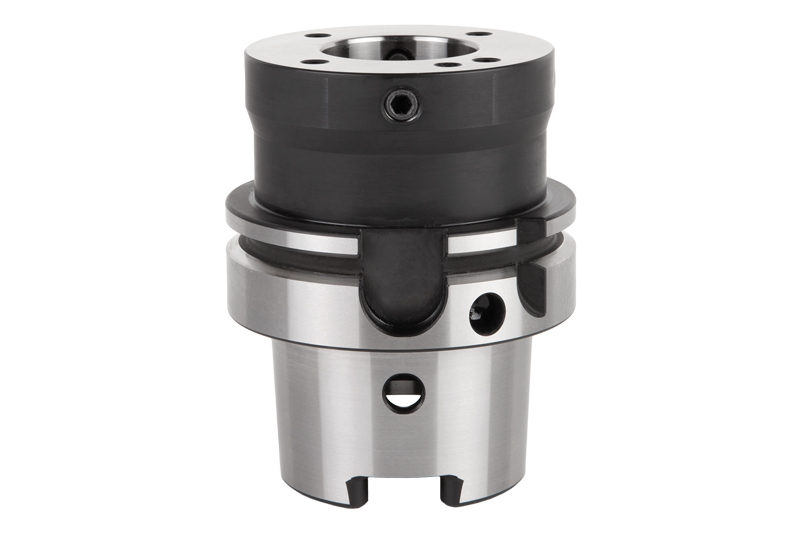
Fixation d’outils
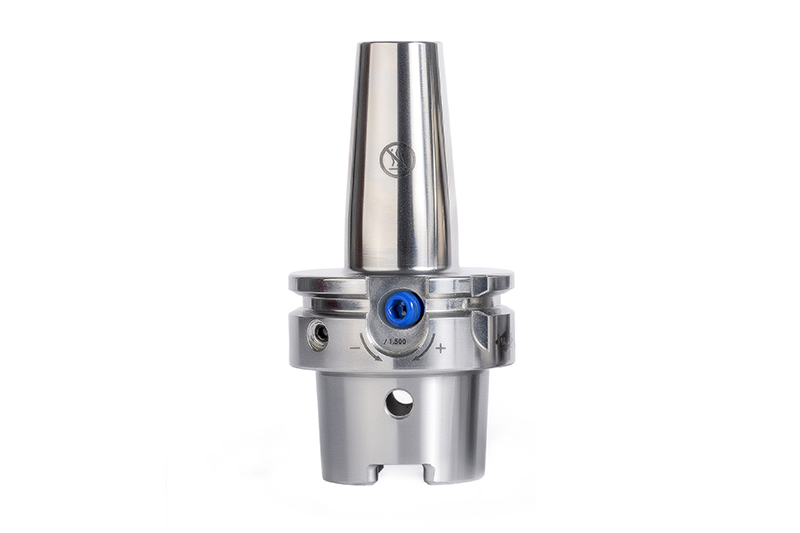
  • UNIQ DReaM Chuck, 4.5°

    Mandrin expansible hydraulique dans un nouveau design

    • Pour les applications d'alésage et de perçage ainsi que pour la finition des opérations de fraisage
    • Interaction optimale entre les propriétés géométriques et fonctionnelles
    • Des surfaces exceptionnelles et un meilleur maniement
    • Flexibilité et productivité maximales pour l'usinage de composants aux contours critiques

    Aller directement à la boutique

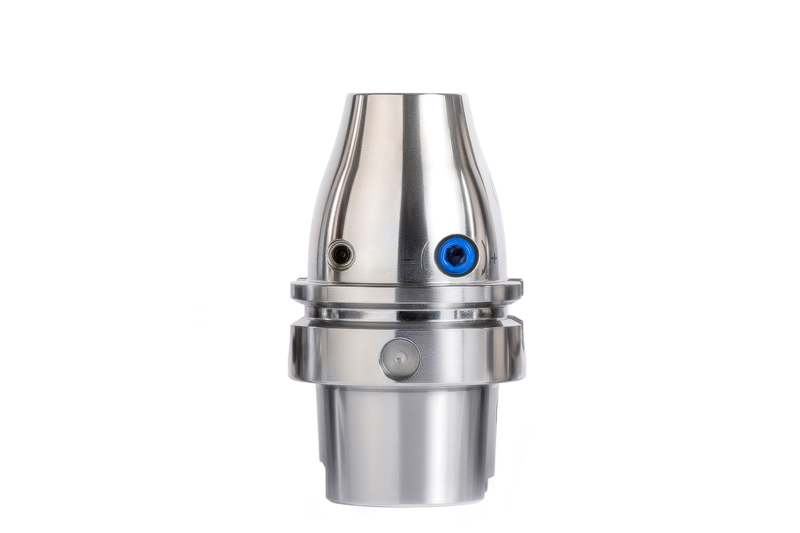
  • UNIQ Mill Chuck, HA

    Mandrin expansible hydraulique dans un nouveau design 

    • Mandrin expansible hydraulique pour les applications de fraisage hautement dynamiques
    • Interaction optimale entre les propriétés géométriques et fonctionnelles
    • Excellents résultats lors de l'utilisation d'outils à queue HA
    • Fiabilité maximale des processus, même pour les composants de grande qualité

    Aller directement à la boutique

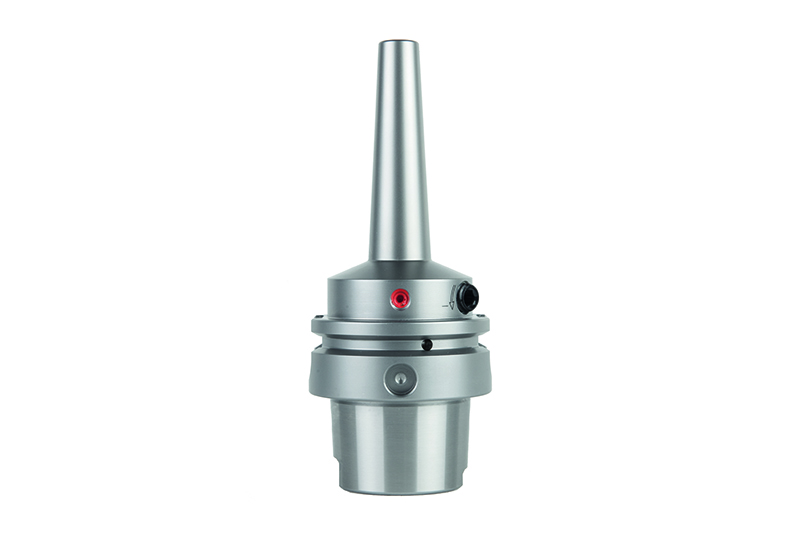
  • HighTorque Chuck HTC

    Mandrin expansible hydraulique

    • Transmission de couple élevée
    • Propriétés d'amortissement idéales
    • Excellente rigidité de l'ensemble du système
    • Concentricité ≤ 3 µm
    • Modèle mince 3° pour une utilisation dans les applications aux contours critiques


    Aller directement à la boutique

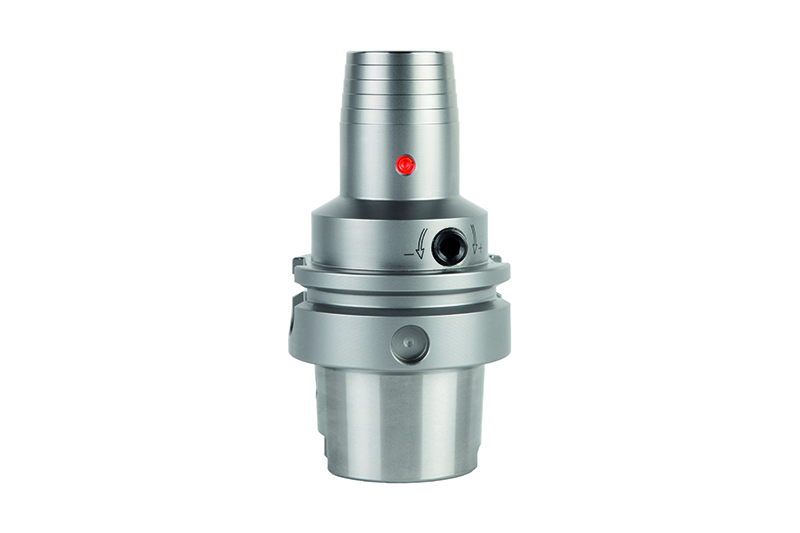
  • MAPAL HydroChuck MHC

    HydroChuck MHC

    Mandrins expansibles hydrauliques 

    • Excellent amortissement des vibrations
    • Précision élevée de concentricité
    • Version ultra-courte avec construction compacte pour une grande rigidité


    Aller directement à la boutique

  • ThermoChuck MTC

    Mandrins de frettage

    • Longue durée de vie assurée par un acier d'outils résistant aux hautes températures
    • Transmission de couple élevée et rigidité radiale
    • Équilibrage de précision de base
    • Adapté à la technique MMS
    • Avec et sans réglage axial de la longueur d'outil


    Aller directement à la boutique

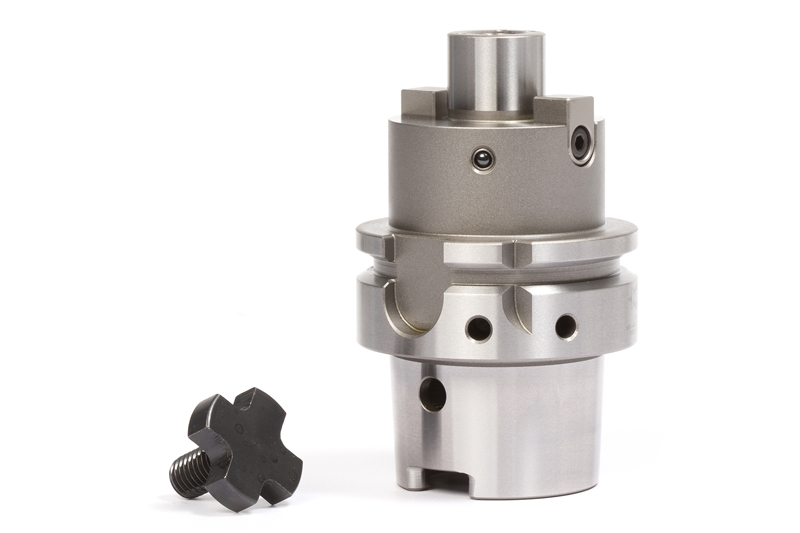
  • MAPAL MillChuck

    Mill Chuck, System HB

    Mandrin porte-fraise à méplat
    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Sorties décentrées du réfrigérant pour une fiabilité maximale du process

    Aller directement à la boutique

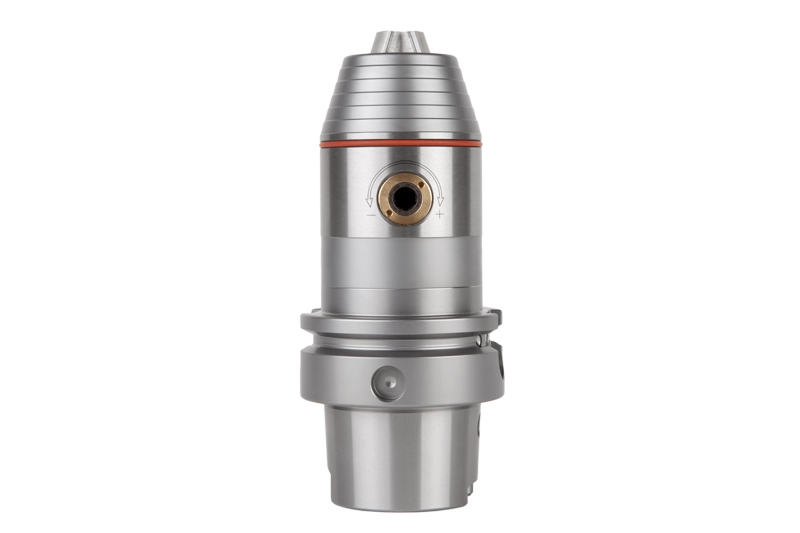
  • MAPAL Precision-DrillChuck MPC

    Precision-DrillChuck – MPC

    Mandrin porte-foret de précision 

    • Montage simple et maniement aisé
    • Sécurité de serrage indépendamment du sens de rotation
    • Stabilité à haute vitesse
    • La construction modulaire permet d'utiliser des têtes de mandrin porte-foret avec toutes les interfaces d'outils 

  • MAPAL slip-on reamer arbor

    Mandrin porte-fraise – MDA/MCA

    Mandrin à fraise à axe horizontal

    • Version anti-vibrations (MDA) avec système d'amortissement des vibrations
    • Système adapté à la rigidité de toutes les machines conventionnelles
    • Fonctionnement silencieux et stable malgré une saillie longue, pour de meilleures finitions des surfaces
    • Mandrin à fraise à axe horizontal (MCA) avec appui plan élargi pour les opérations d'ébauche et de semi-finition dans de grandes plages de diamètre

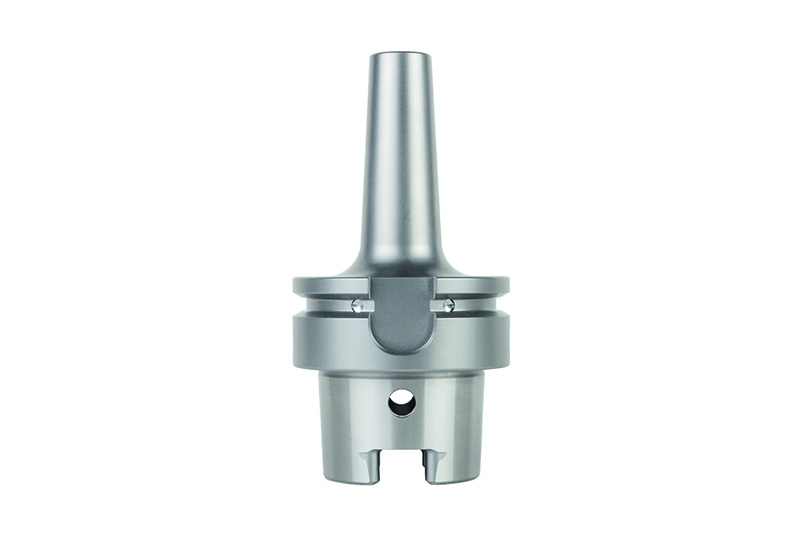
  • MAPAL MFS milling head holder

    Porte-tête de fraisage MFS

    Attachement d'outil pour fraises à queue filetée 

    • Fixation simple et rapide des fraises à queue filetée
    • Interaction précise entre le cône et le système de planéité
    • Un maximum de stabilité et de rigidité
    • Utilisation universelle pour les opérations d'ébauche et de finition 

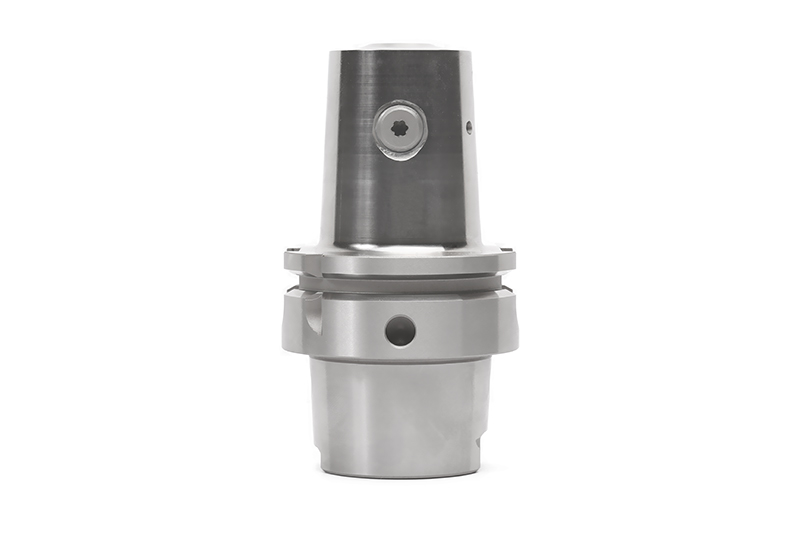
  • MAPAL HSK adapter

    Adaptateurs

    Prolongateurs, réducteurs et adaptateurs 

    • Nombreuses possibilités pour les systèmes d'outils modulaires
    • Extensions expansibles hydrauliques et frettées
    • Réducteurs et prolongateurs HSK
    • Adaptateur de cône KS

    Aller directement à la boutique


Composants et matériaux


De la pieza sin tratar a la pieza terminada

La herramienta adecuada a pocos clics En función del mecanizado, la operación concreta y los requisitos de la herramienta se consigue de forma más rápida la herramienta deseada.
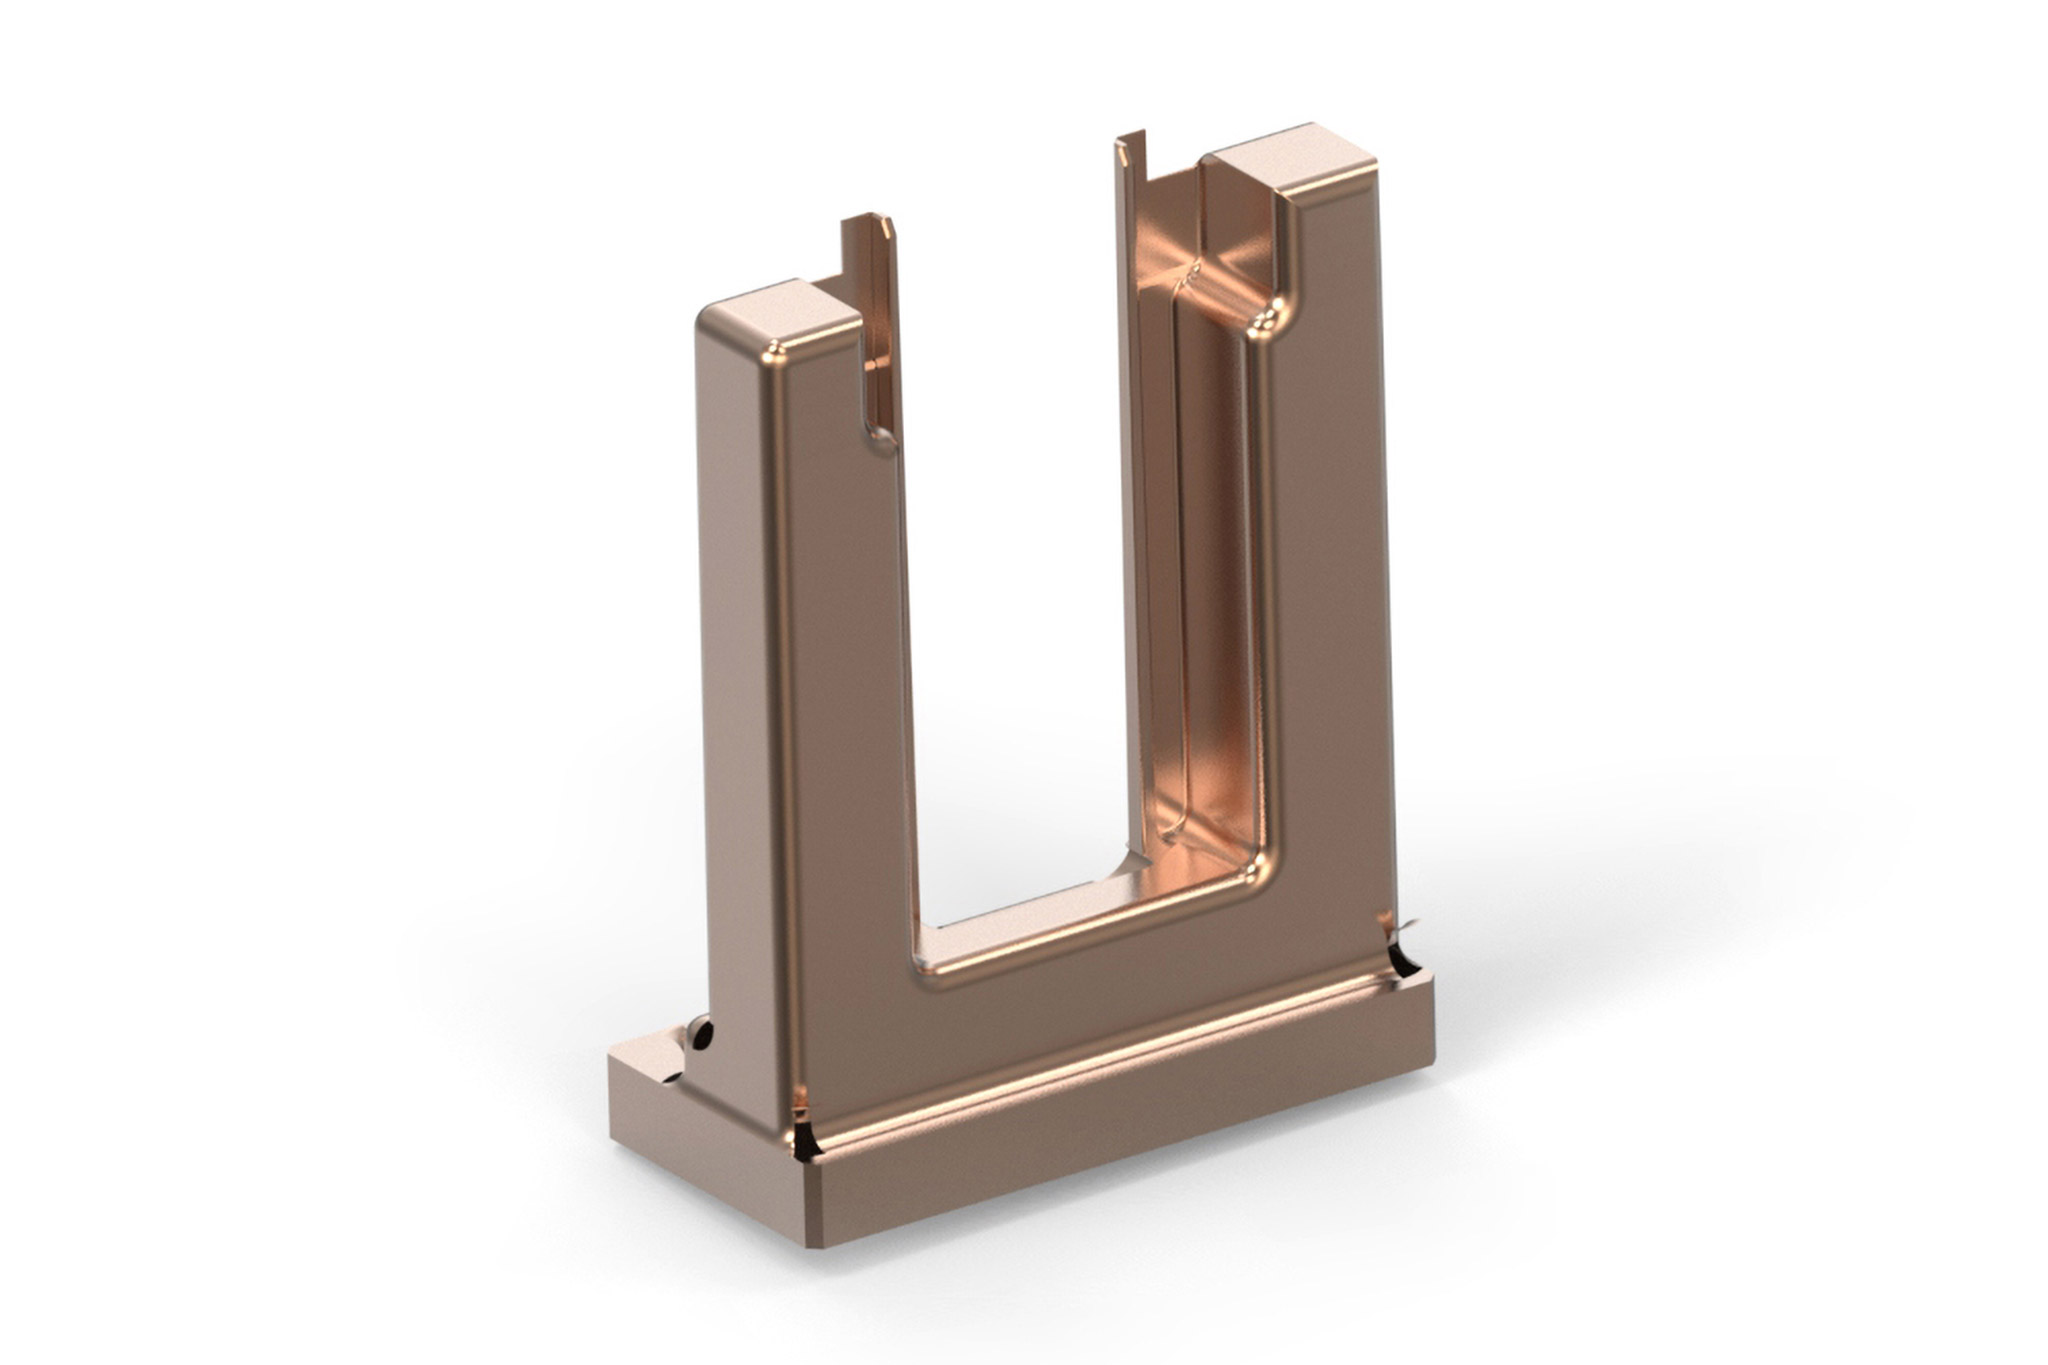
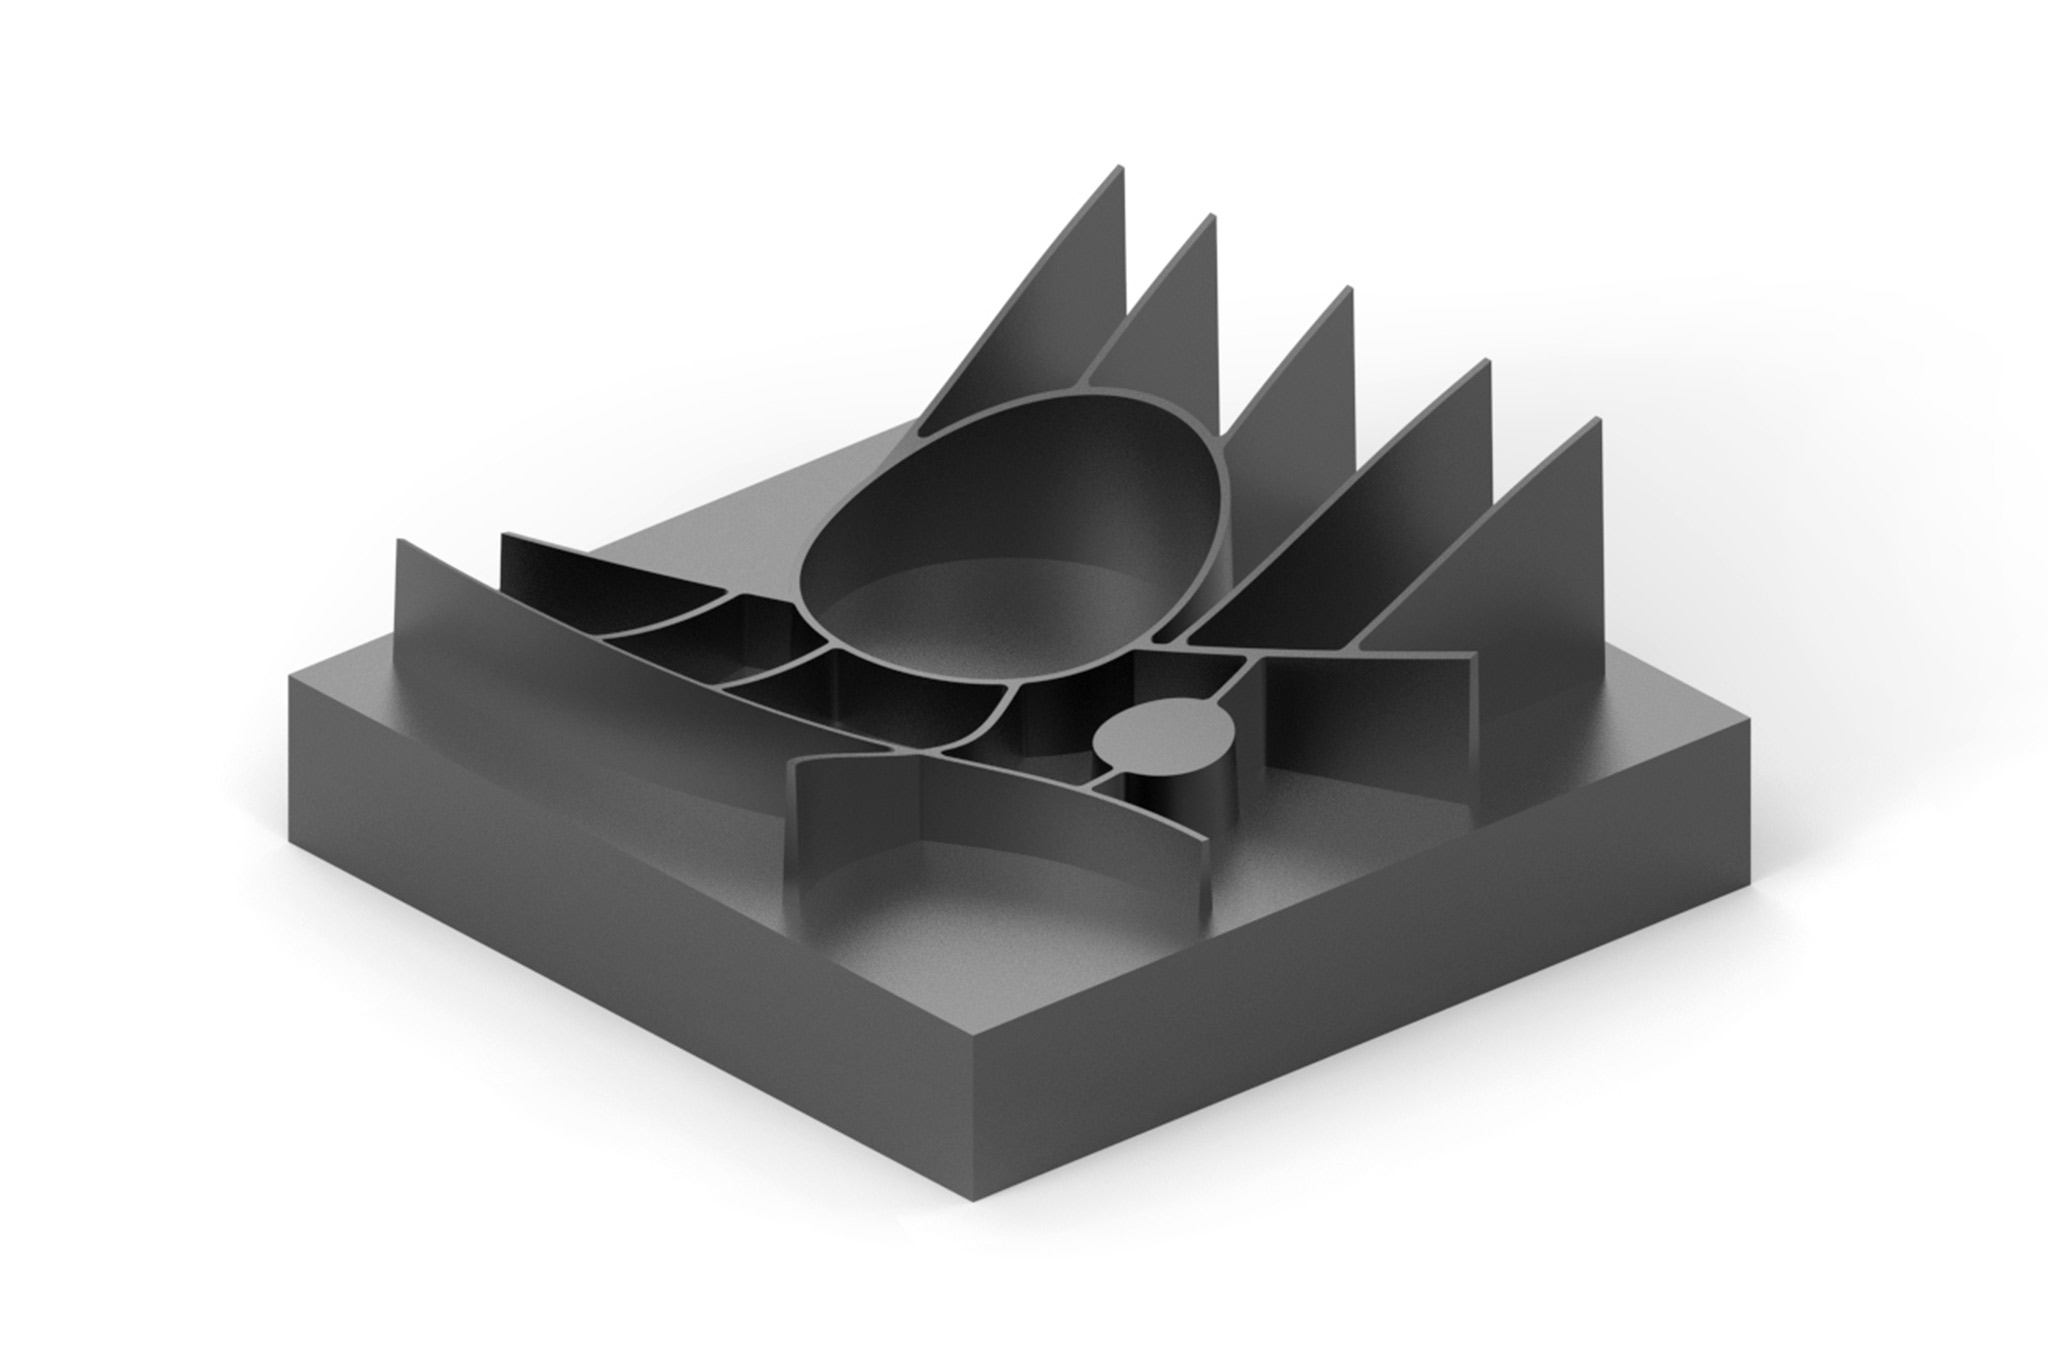
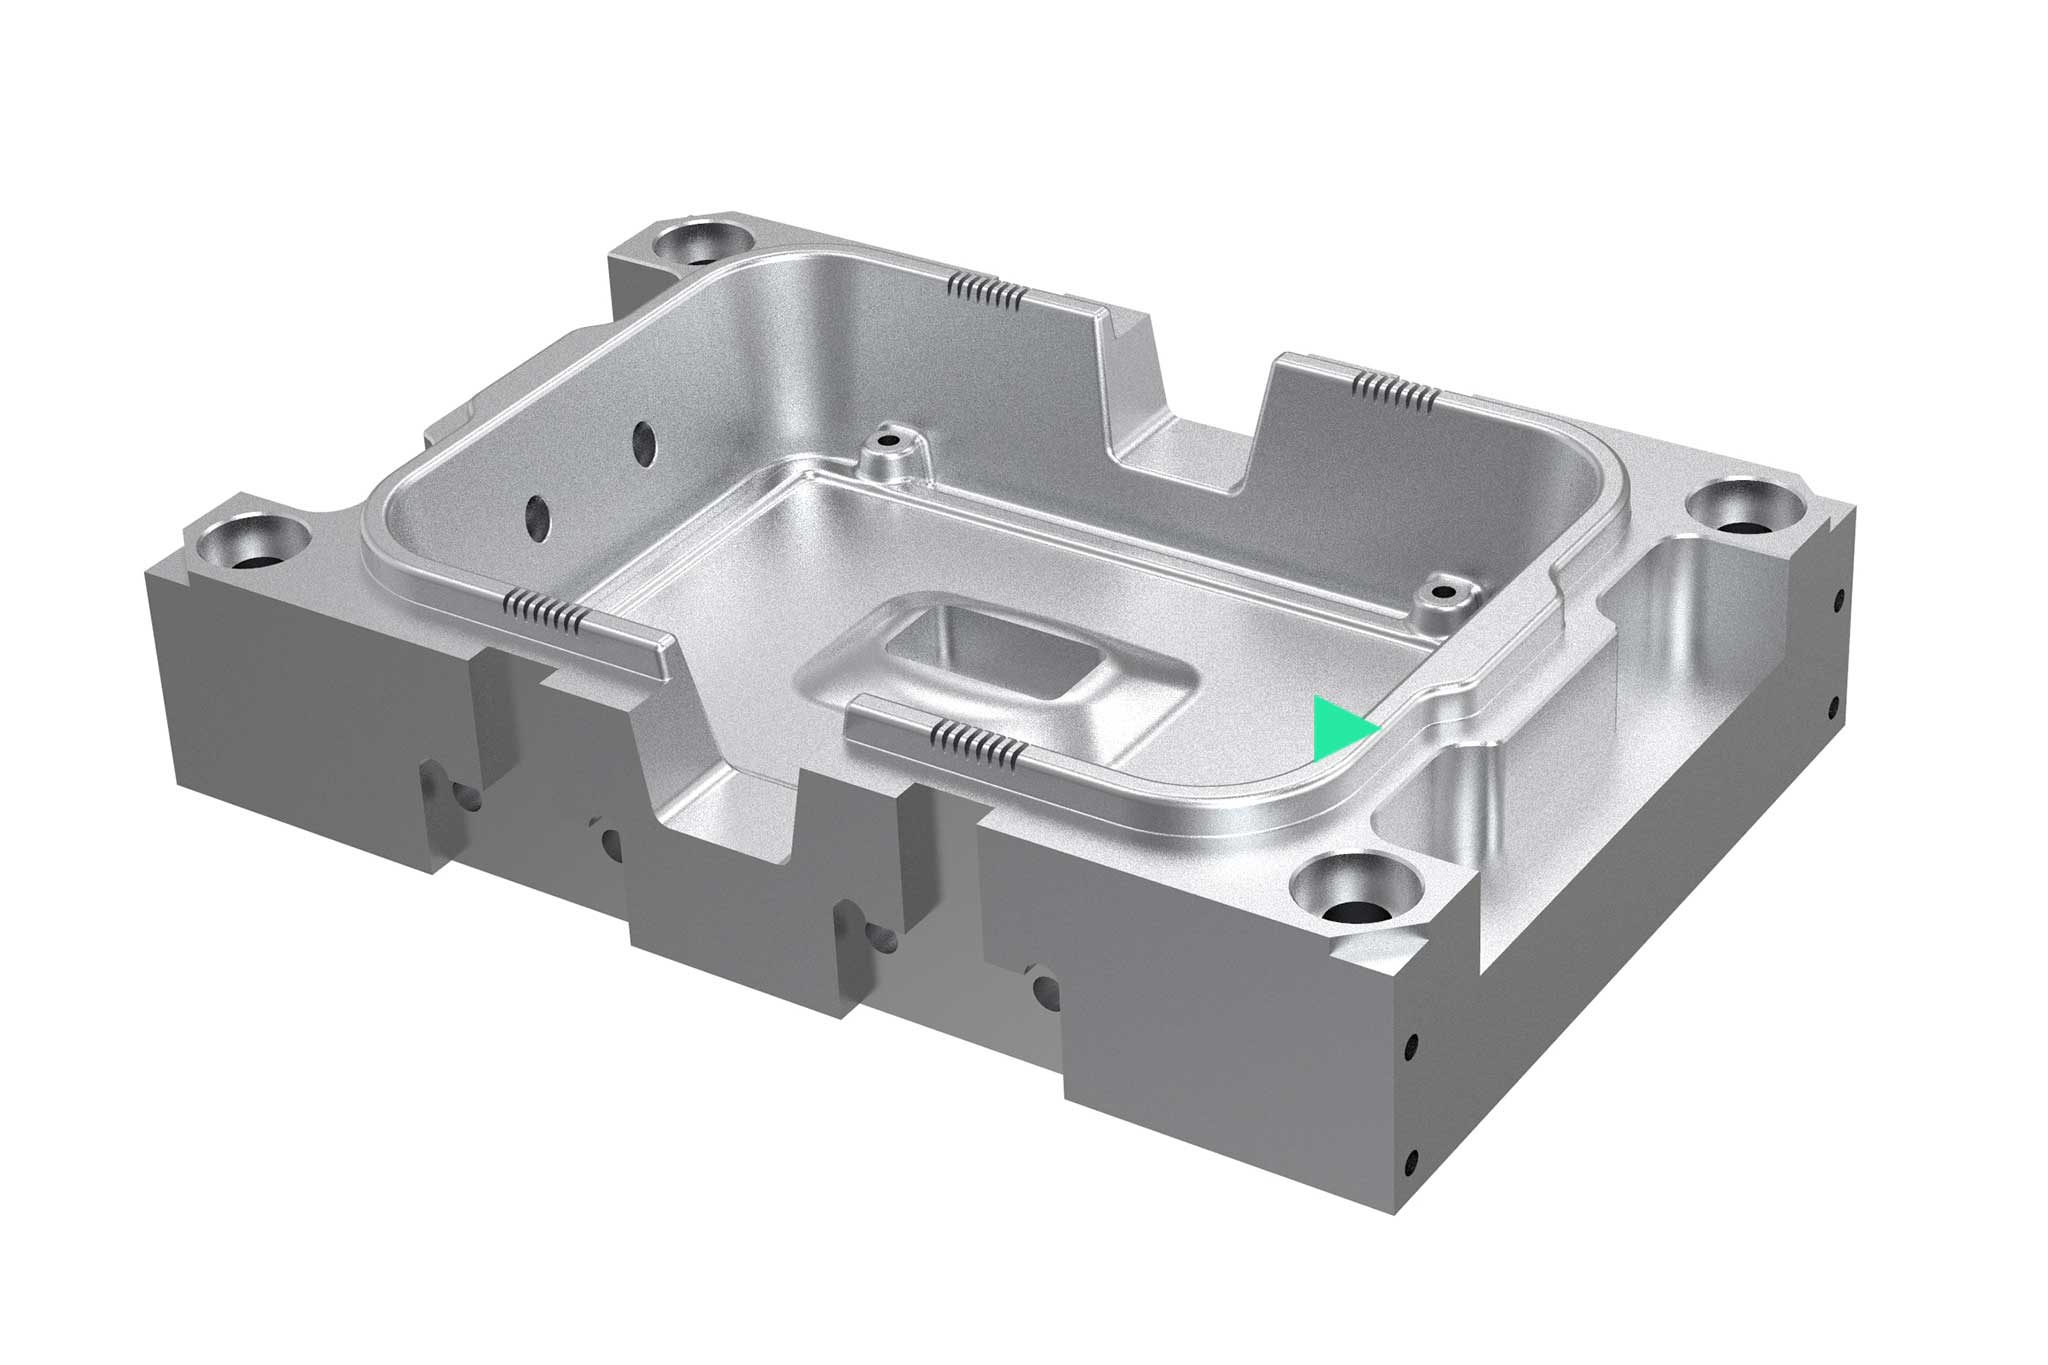
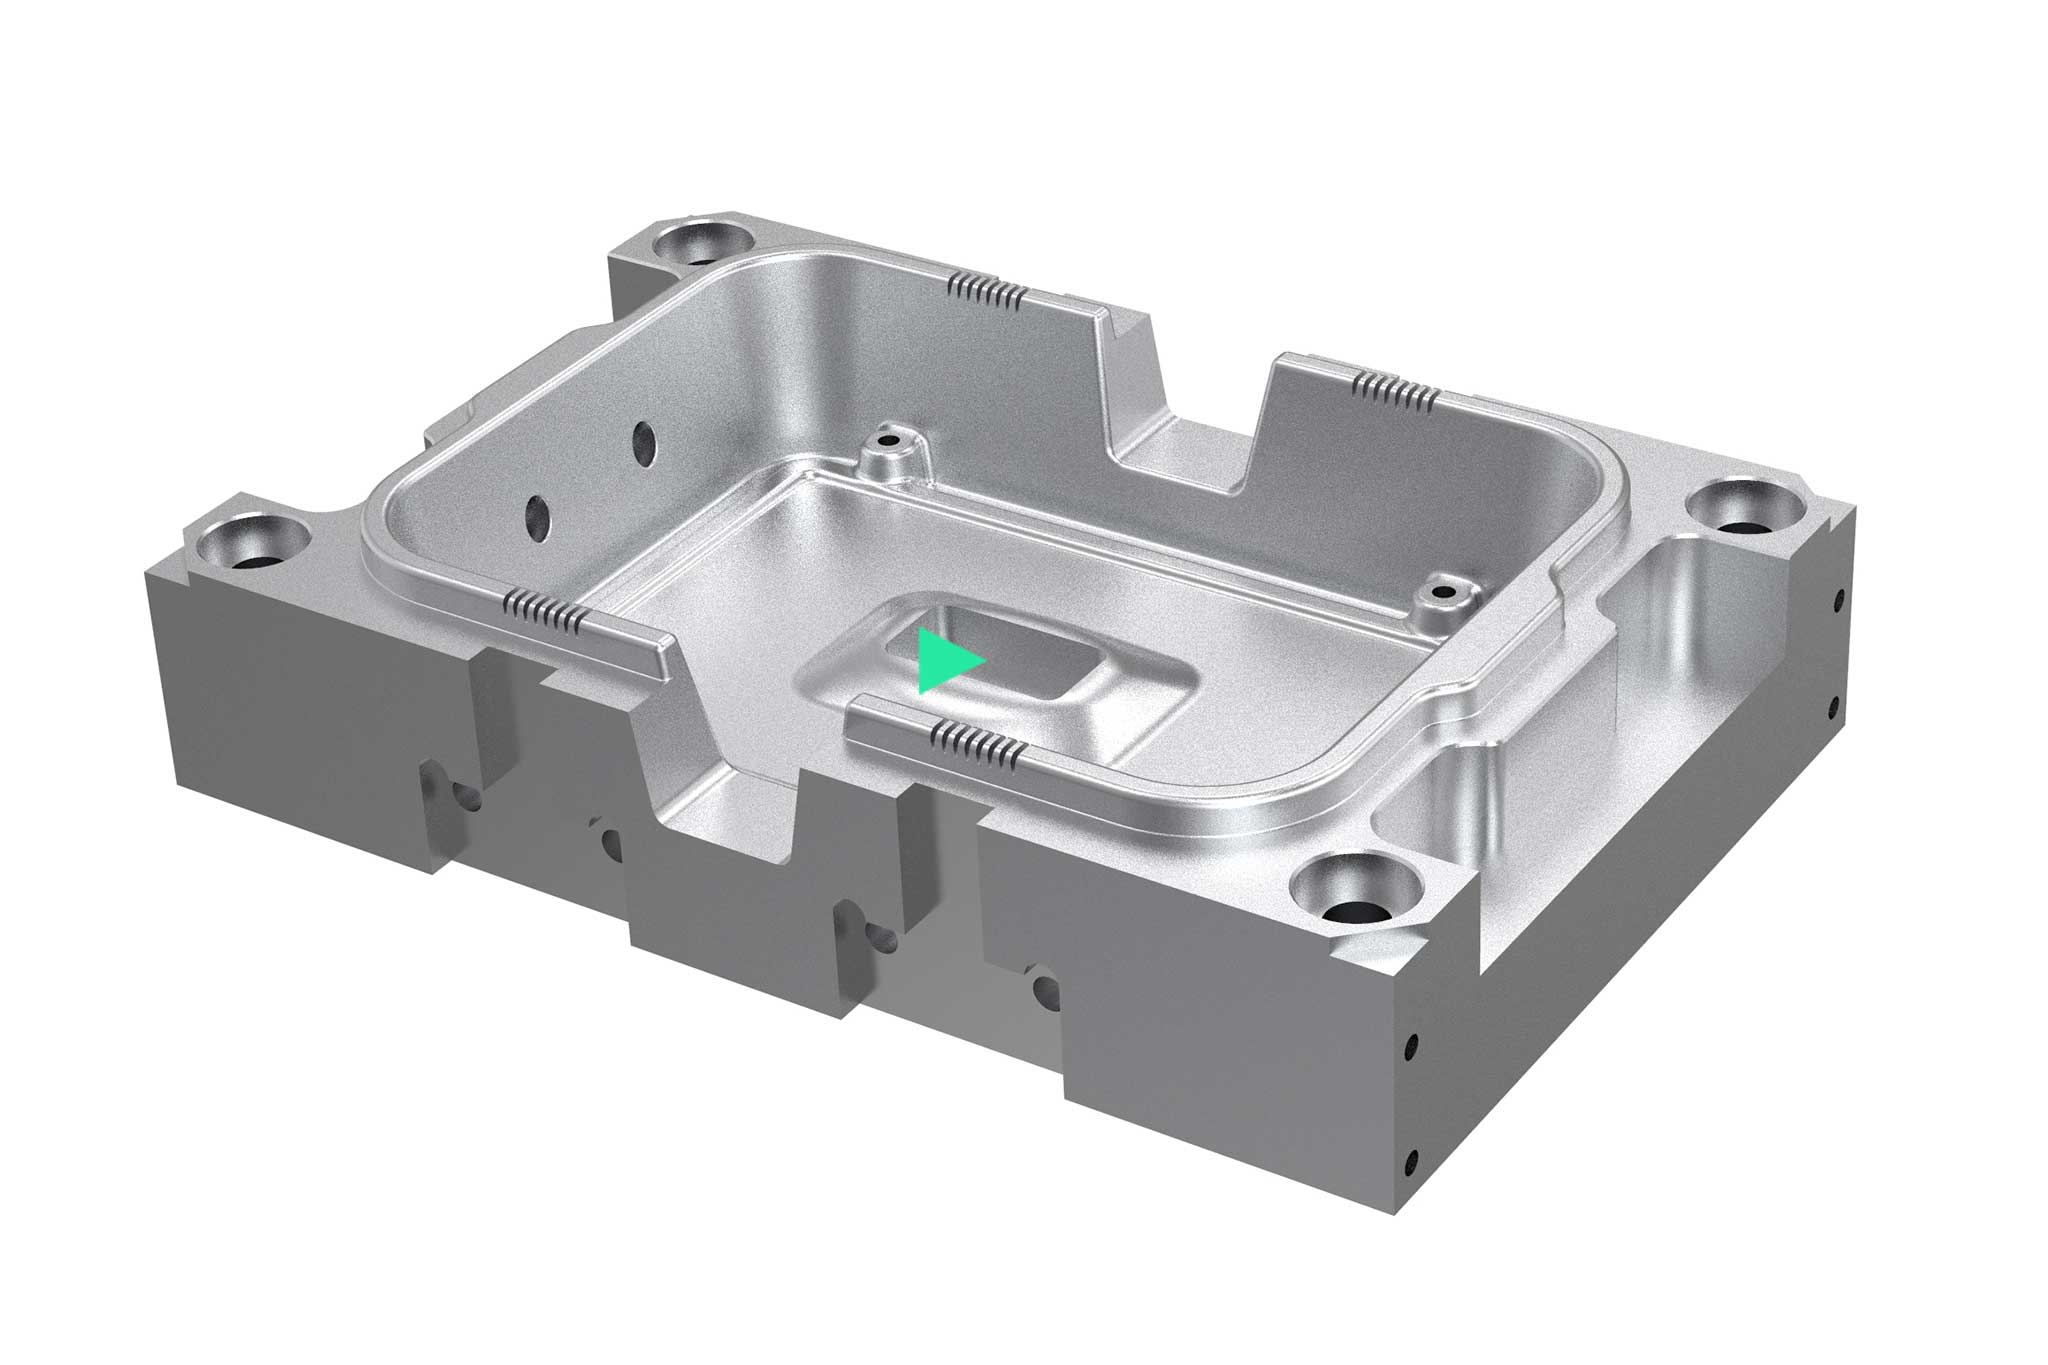
  • On a rendered example component, an operation is highlighted.
    1 / 8

    Superficies en 2D

    En esta categoría se incluyen los procesos de mecanizado ejecutados directamente en la máquina como el fresado plano, fresado de cajeras y paredes rectas. También el trabajo en geometrías complejas que se pueden programar con un software CAM.

    Acerca de la gama de productos del mecanizado de superficies en 2D
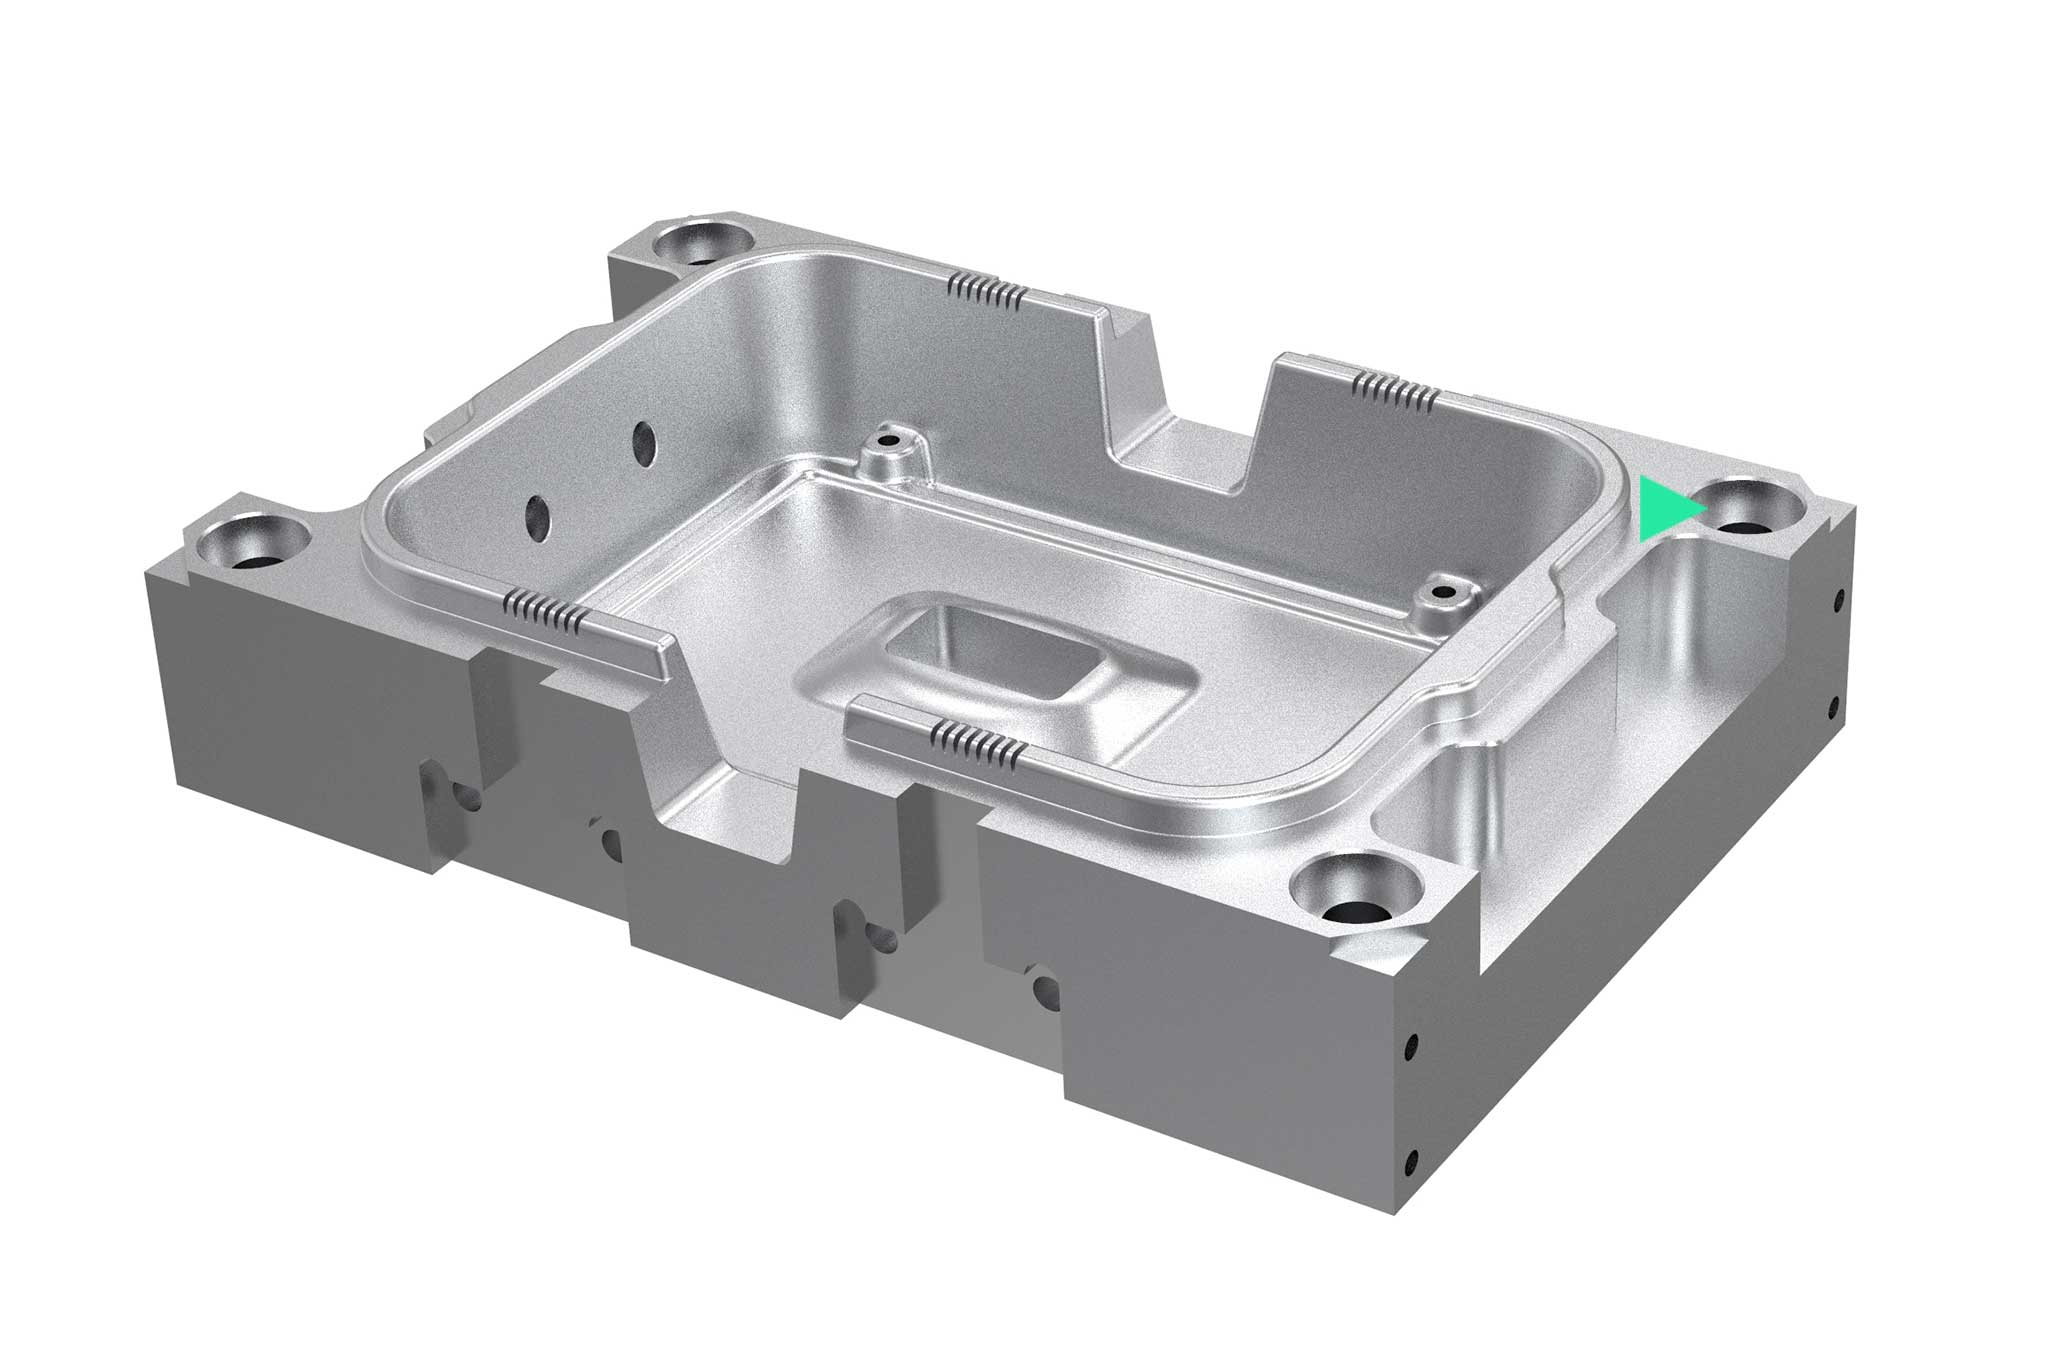
  • On a rendered example component, an operation is highlighted.
    2 / 8

    Superficies en 3D

    En los sectores de la fabricación de moldes y troqueles, los moldes complejos forman parte del día a día. El desarrollo continuo de las máquinas-herramienta y del software CAM mantienen en aumento el nivel del rendimiento y la productividad. Por eso, las herramientas usadas también deben cumplir siempre los requisitos de la última generación. Para alcanzar los mejores resultados, hay que analizar el proceso al comienzo del diseño.

    Acerca de la gama de productos del mecanizado de superficies en 3D
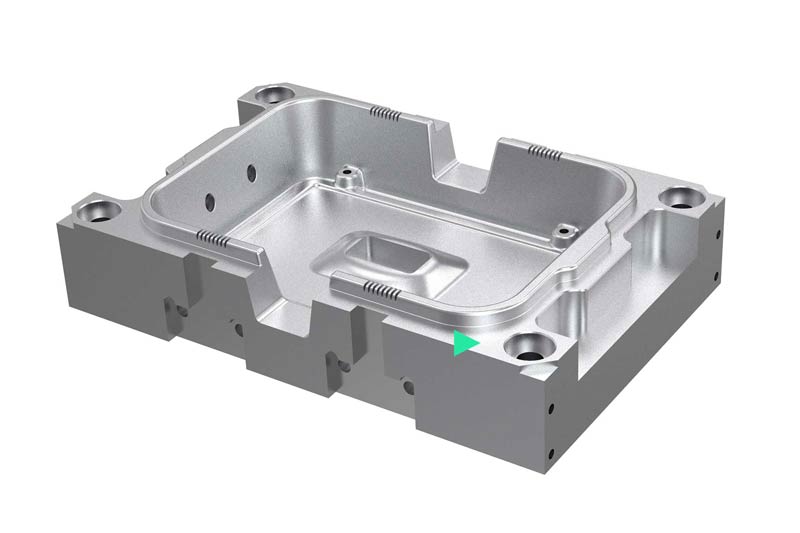
  • On a rendered example component, an operation is highlighted.
    3 / 8

    Cajeras abiertas

    Los insertos de molde representan también las tareas de mecanizado necesarias para el moldeo o diversos componentes. Cada vez más, los usuarios mecanizan las cajeras abiertas (mecanizado de volumen) con fresado trocoidal. Este sistema de mecanizado facilita que se mejoren los tiempos de mecanizado y prolonguen la duración de la herramienta.

    Acerca de la gama de productos del mecanizado de cajeras abiertas
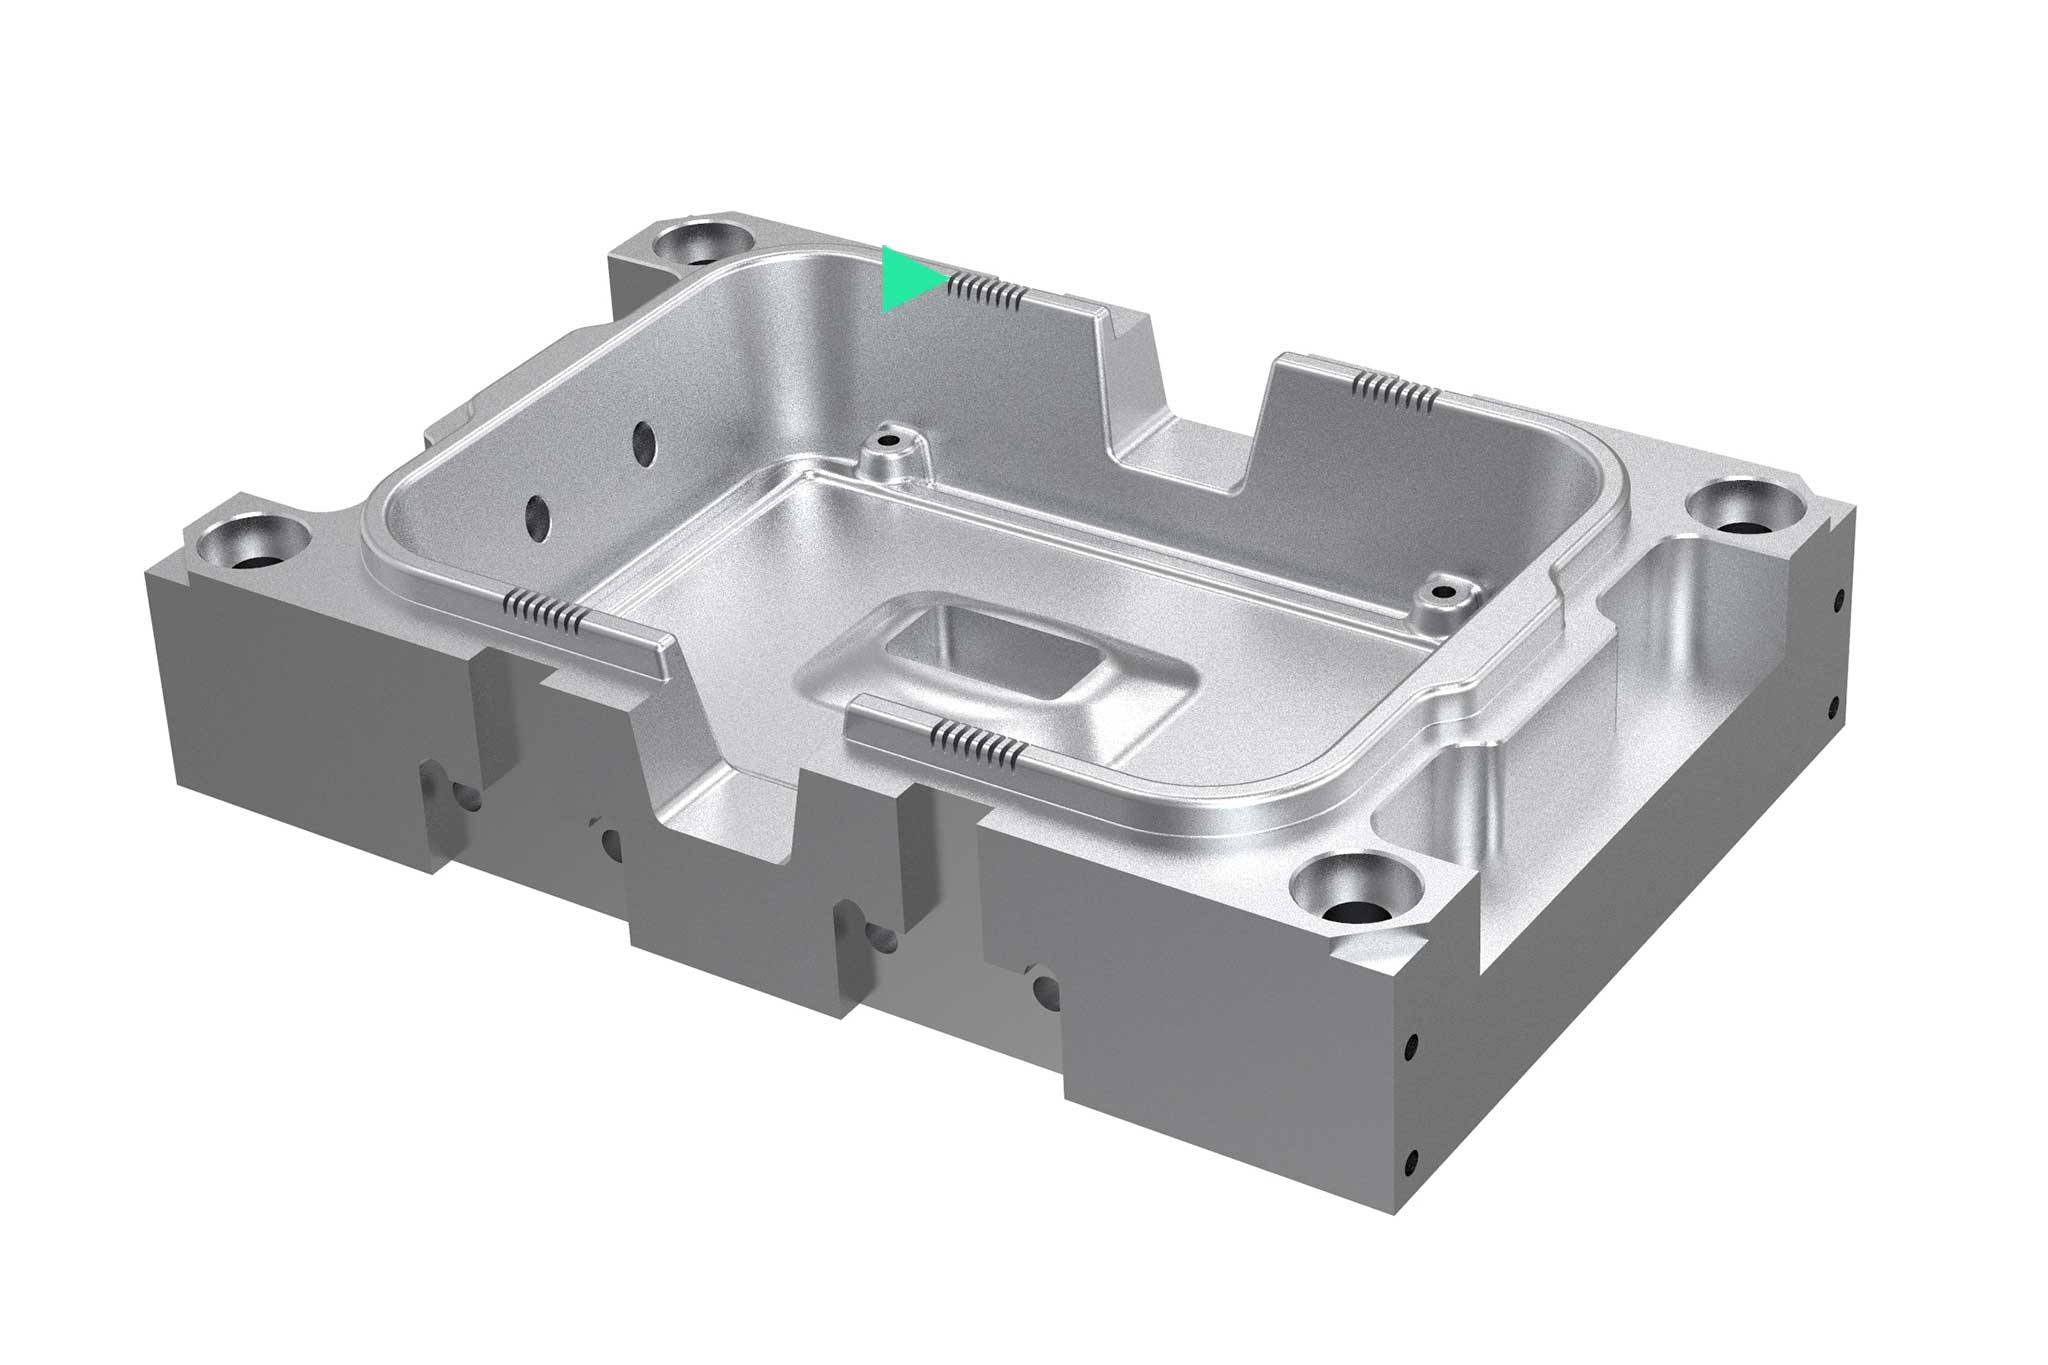
  • On a rendered example component, an operation is highlighted.
    4 / 8

    Cajeras cerradas

    Las cajeras cerradas suelen fabricarse con desbastado a escala Z. Normalmente, se elige para ello el fresado de la entrada de mecanizado por medio de una rampa. La elección de la herramienta dependerá del grosor de las paredes y de la inclinación de moldeado del componente. La amplia gama de MAPAL de sistemas modulares también abarca el mecanizado de cajeras profundas de gran diámetro.

    Acerca de la gama de productos del mecanizado de cajeras cerradas
  • On a rendered example component, an operation is highlighted.
    5 / 8

    Fresado helicoidal

    Uno de los puntos importantes de los mecanizados de fresado es reducir el tiempo de mecanizado. Normalmente, con formas de herramienta específicas para el mecanizado se consigue eliminar el proceso de taladrado previo de las cajeras cerradas y redondas. En el fresado helicoidal se programan trayectorias de fresado con entradas helicoidales adecuadas para las dimensiones de las cajeras.

    Acerca de la gama de productos de fresado helicoidal
  • On a rendered example component, an operation is highlighted.
    6 / 8

    Superficies planas

    Tratar de lograr superficies planas es muy habitual en los distintos campos de la fabricación de moldes y troqueles: ya sea porque lo requiere el componente, la estrategia por medio del mecanizado de fresado correspondiente o por medio de los requisitos de superficies de cierre de molde, así como secciones y troquelados. Por tanto, la herramienta adecuada se elegirá en función del uso y de los requisitos.

    Acerca de la gama de productos del mecanizado de superficies planas
  • On a rendered example component, an operation is highlighted.
    7 / 8

    Paredes finas y nervaduras

    Los moldes de plástico por inyección y los moldes de fundición de presión suelen tener nervaduras y paredes finas. Por ejemplo, cada vez se fresan más nervaduras, porque dicho proceso es más rentable que el proceso EDM (electroerosión). Por norma general, se usan herramientas de metal duro largas o extralargas de diámetro pequeño. En estos casos, también se pueden emplear las soluciones específicas de cada cliente (RibCutter) correspondientes a la forma de la nervadura.

    Acerca de la gama de productos del mecanizado de paredes y nervaduras finas
  • On a rendered example component, an operation is highlighted.
    8 / 8

    Agujeros pequeños y grandes

    En los sectores de la fabricación de moldes y troqueles hay infinidad de procesos de taladrado en macizo: Por ejemplo, grandes perforaciones en columnas guía, perforaciones profundas para sistemas de refrigeración o perforaciones de gran precisión para pasadores expulsores. Para cada uno de los pasos de fabricación, MAPAL ofrece una amplia variedad de herramientas de taladrado y escariado.

    Acerca de la gama de productos del mecanizado de agujeros pequeños y grandes

Todo de un solo proveedor

  • 1. Planificación y adquisición

    Para una clara organización de las existencias de herramientas es importante también una gestión de compra optimizada.

  • 2. Logística de herramientas

    Rentabilidad incluso en la periferia del mecanizado: los sistemas inteligentes de distribución reducen los tiempos improductivos de manera significativa.

  • 3. Ingeniería

    Los especialistas en mecanizado asisten en la ingeniería del proceso, por ejemplo, con simulaciones CAM, asesoramiento general y elaboración de estrategias rentables de mecanizado.

  • 4. Medición y ajuste

    Los dispositivos de ajuste y medición fiables impresionan por su precisión y fácil manejo durante el ajuste de las herramientas.

  • 5. Herramientas y técnica de sujeción

    Desde el husillo hasta la cuchilla: MAPAL ofrece un amplio catálogo de herramientas y técnica de sujeción para la fabricación de moldes y troqueles.

  • 6. Mecanizado

    Procesos de mecanizado eficientes y estrategias de mecanizado adaptadas al máximo nivel tecnológico.

  • 7. Digitalización y automatización

    Digitalización fácil y rápida: la c-Connect Box transmite digitalmente los datos de medición del dispositivo de ajuste a la máquina herramienta. Además, entre otras cuestiones, supervisa el estado de la máquina.

  • 8. Reconditioning

    Customers receive their reconditioned tools back in manufacturer quality within a very short time. Also available with pick-up and delivery service upon request.


Engineering Workflow - From theory to practice

Finding the perfect solution for the customer is MAPAL’s main goal. In addition to individual custom solutions and a broad standard product portfolio, comprehensive services are available to optimally design the entire process from the product idea to the chip. Customers can rely on the technology leader’s many years of experience in machining.
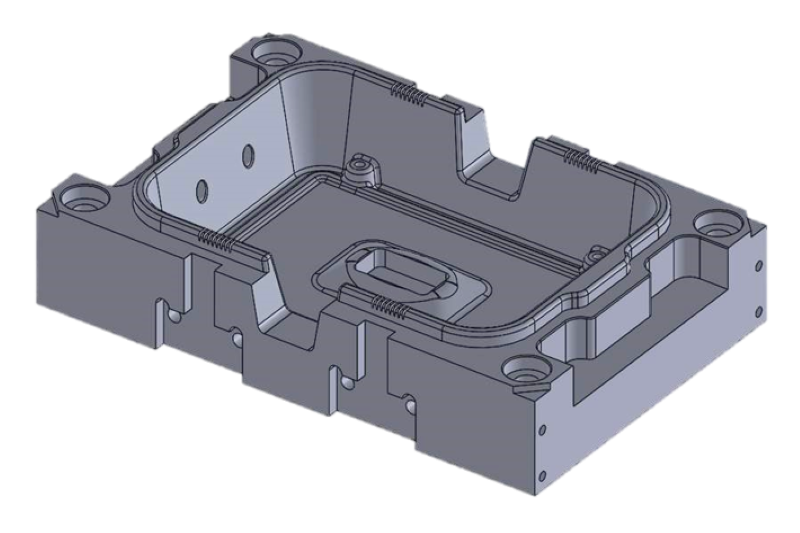
  • 3D model of a workpiece from the die and mould making.

    1. Customer enquiry

    MAPAL sales representatives are directly available for individual enquiries. In a personal conversation with the customer, they sound out the specific requirements and the scope (complete or partial machining) and discuss the details directly on the 3D model of the component.

    The MAPAL die & mould team looks forward to your enquiry by ​​​​​​​Email and will contact you directly as soon as possible.

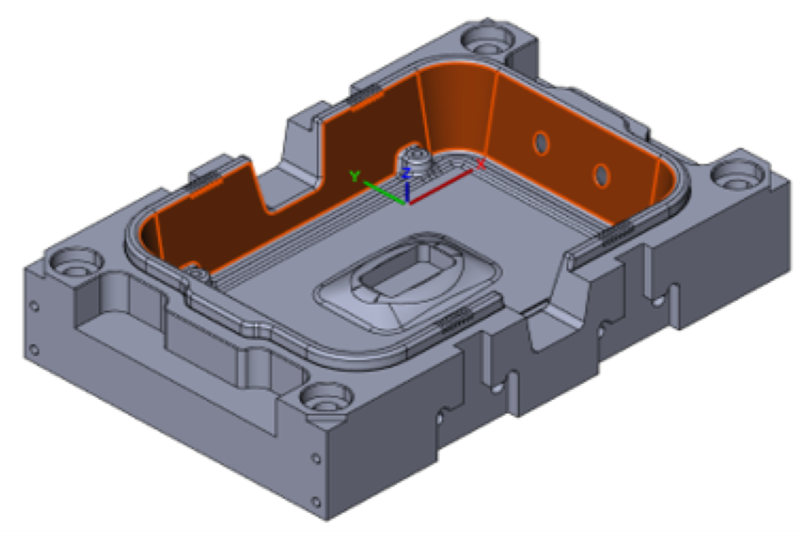
  • 3D model of a workpiece from the die and mould making.

    2. Project analysis

    On the basis of 3D models and machine data, the conversation partners analyse the manufacturing tasks and develop effective machining strategies.

    The project analysis consists of the following:​​​​​​​
    • Machining suggestions for all machining steps
    • Tool list
    • Process optimisation

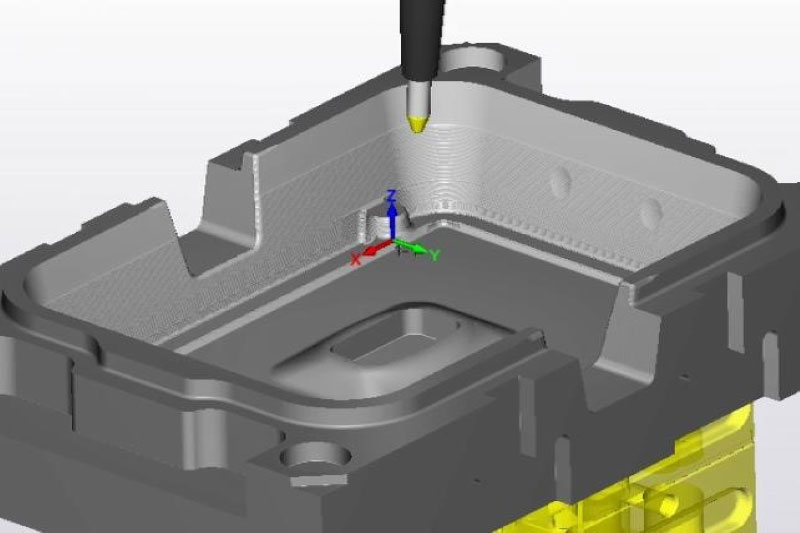
  • 3. Process design

    Regardless of whether the focus is on flexibility or productivity: The machining specialists simulate the developed process on the basis of the 3D models and thus show potential for optimisation. They check and improve the machining parameters in CAM programming and thus ensure stable and economical production.

    The process design includes:​​​​​​​
    • Runtime analysis of the component
    • Technology data definition
    • CAM programming

  • Overview of all MAPAL tool solutions for die and mould making in one workpiece.
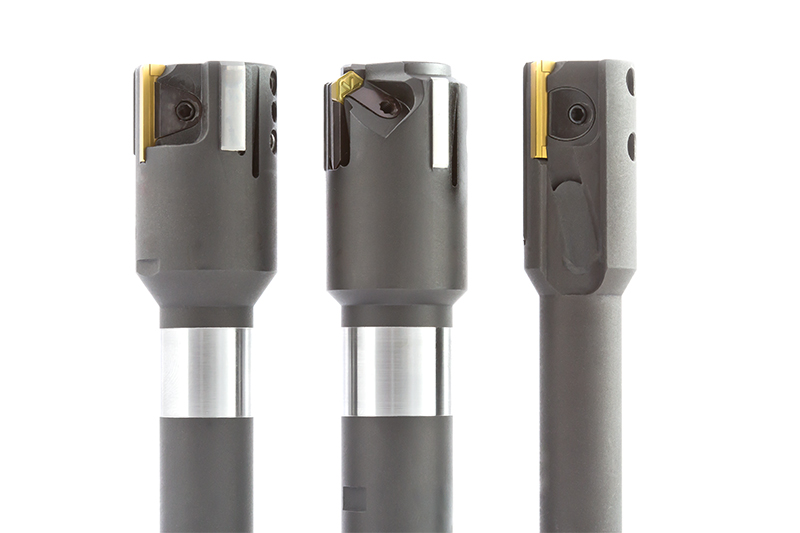
    4. Tool solution

    The wide-ranging MAPAL standard range for the die & mould sector offers the ideal tool solution for every application. Customised solutions are available upon request.
    Advantages for the user:​​​​​​​
    • Broad standard range
    • Availability of tool data

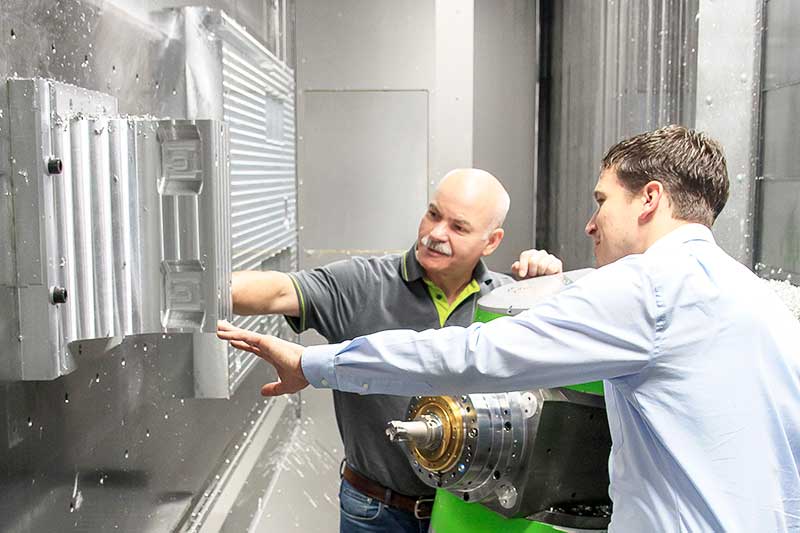
  •  The picture shows a technical advisor from MAPAL in conversation with a customer.

    5. Tool test and offer

    After discussing the machining task, MAPAL supports its customers in the selection of tools required in the process. This is the basis for a well-founded offer tailored to the respective application.

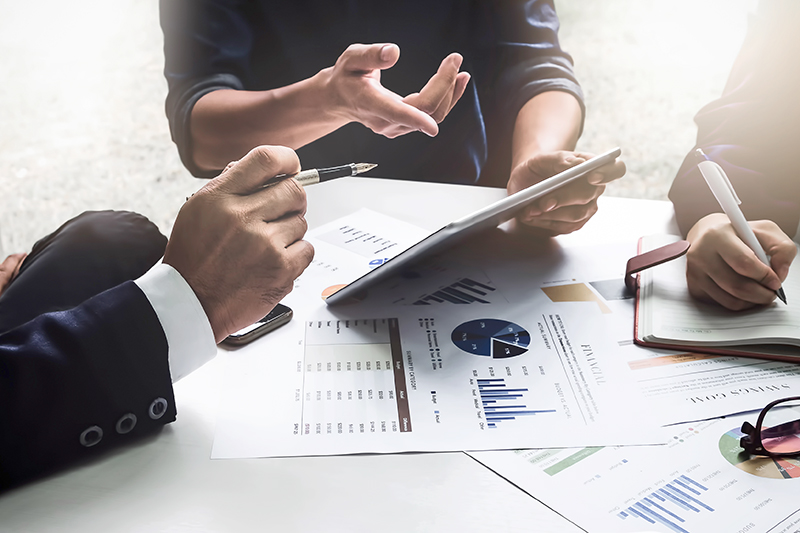
  • The picture shows documents for preparing offers on a table with three people.

    6. Cooperative partnership

    Even after mutual success, the specialists at MAPAL remain in close contact with the customer. Should optimisation potential arise over time or other tools turn out to be better, MAPAL will be happy to support you to further improve productivity and profitability.

    In order to ensure efficient production in the long term, MAPAL also offers comprehensive tool management options.
    ​​​​​​​
    Tool management options:

    • Dispensing systems
    • Regrinding service
    • Comprehensive product portfolio of adjustment and measuring devices


Further items about the die&mould area


Our retail partners

Responsibility according to postcode areas

  • 1 / 16

    Postcode 35

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 2 / 16

    Postcode 44

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 3 / 16

    Postcode 51

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 4 / 16

    Postcode 56, 57

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 5 / 16

    Postcode 58, 59

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 6 / 16

    Postcode 60, 61

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 7 / 16

    Postcode 63 - 69

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 8 / 16

    Postcode 70 - 73

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 9 / 16

    Postcode 74, 75

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 10 / 16

    Postcode 76 - 79

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 11 / 16

    Postcode 80 - 87

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 12 / 16

    Postcode 88, 89

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 13 / 16

    Postcode 90 - 97

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 14 / 16

    Danmark

    EDECO TOOL APS 
    Naverland 2
    2600 Glostrup
    Danmark

    Phone: +45 7060 2029
    Email: info@edeco.dk
    Web: www.edeco.dk

  • 15 / 16

    Italy

    TEKNOS S.r.l.
    Via A. Pigafetta, 2
    35011 Campodarsego (PD)
    Italia

    Phone: +39 049 8877061
    Email: info@teknositalia.it
    Web: www.teknositalia.it

  • 16 / 16

    Portugal

    Álamo-Ferramentas Unipessoal Lda
    Rua da ETAR, Lote 9
    Zona Industrial de Oiã
    3770-059 Oiã
    ​​​​​​​​​​​​​​
    Phone: +351 234 728-193
    Email: geral@alamo-ferramentas.com