Usinagem de bolsos fechados

Os bolsos fechados são geralmente produzidos por desbaste em planos em Z. Ao fresar, a entrada de usinagem é frequentemente selecionada através de uma rampa. A escolha da ferramenta depende da profundidade das paredes e do esboço a ser produzido sobre o componente. O amplo portfólio de sistemas modulares MAPAL também cobre a usinagem de bolsos profundos com grandes diâmetros.
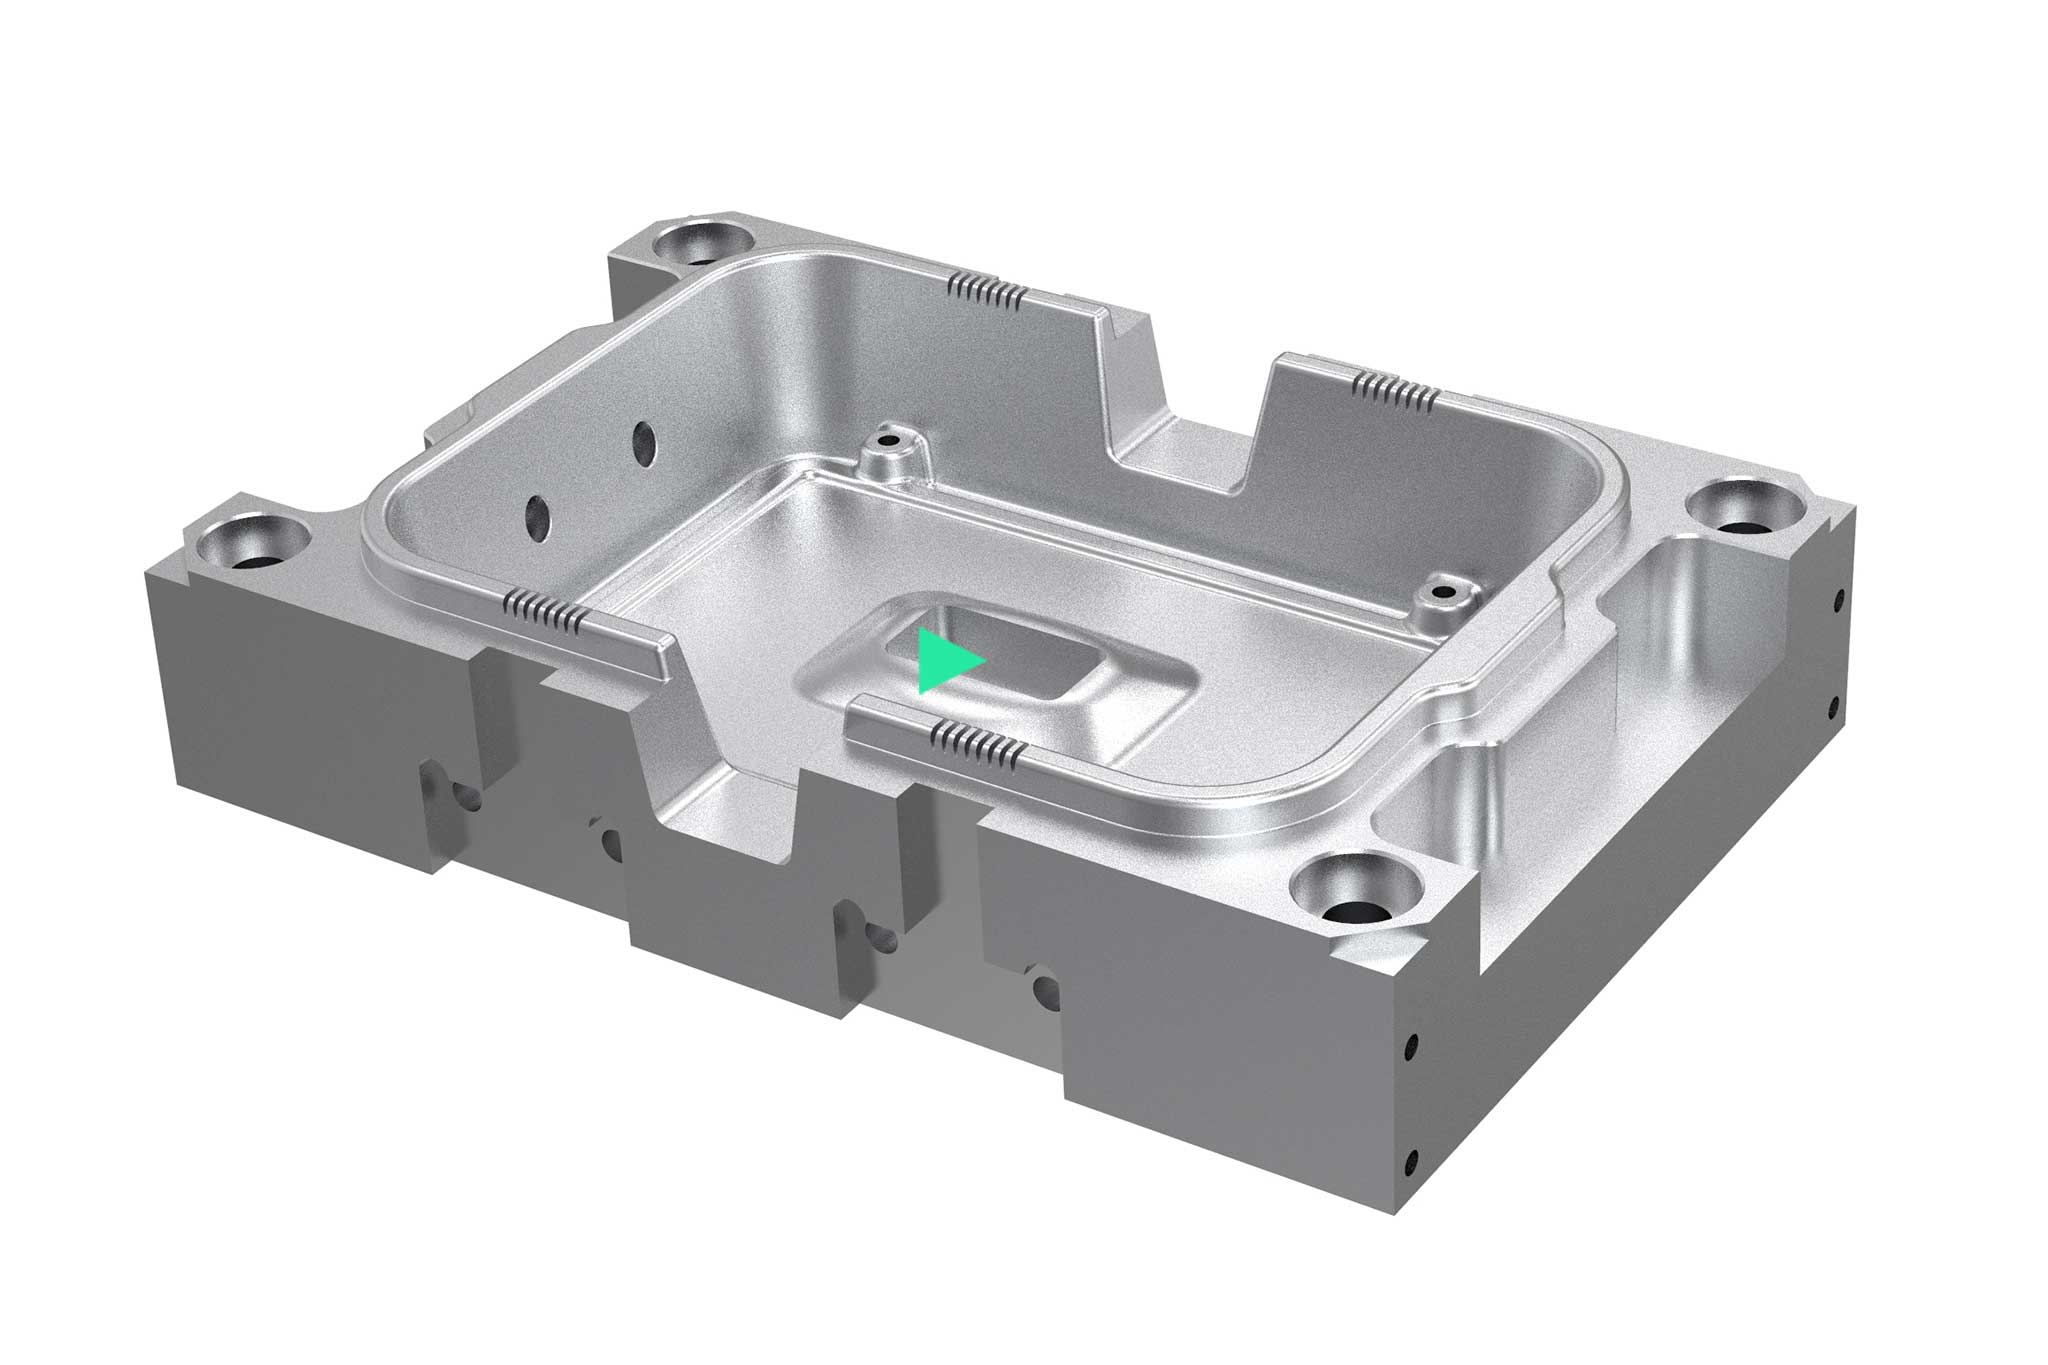
On a rendered example component, an operation is highlighted.

Schruppen

Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
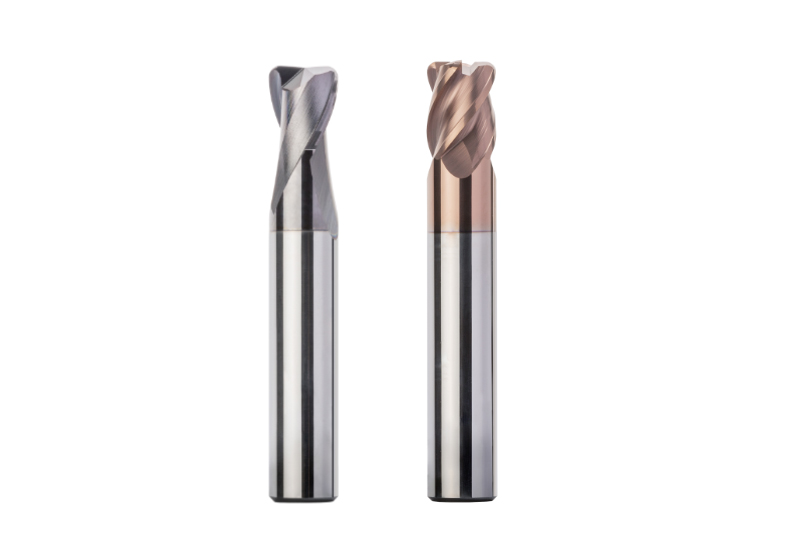
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-HF

    Fresas de alto avanço de metal duro integral
    • Ideal para processamento de alto avanço com grande taxa de remoção do material e alta fiabilidade do processo
    • Geometria de ponta inovadora
    • Elevada suavidade de funcionamento
    • Diferentes números de dentes disponíveis

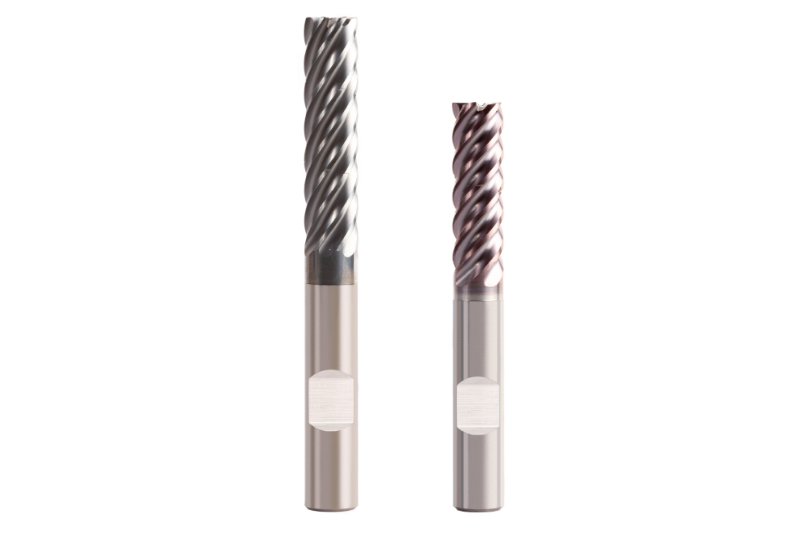
  • Fresa de desbaste OptiMill®

    Fresa de desbaste de metal duro integral
    • OptiMill®-Uni-HPC-Plus para usinagem do aço universal
    • OptiMill®-Hardened para desbaste de componentes com uma dureza de 45 HRC ou superior
    • Excelente durabilidade das ferramentas
    • Revestimento resistente ao desgaste
    • Vários números de raios de canto disponíveis

  • OptiMill®-Uni-Wave

    Fresa de desbaste de metal duro integral
    • Fresa de desbaste com cinco cordas para desbaste com alto avanço
    • Eficiência econômica elevada por elevadas velocidades de avanço elevadas
    • Transporte de aparas otimizado devido a aparas mais curtas e estreitamente enroladas
    • Menos vibrações através da suavidade de funcionamento

  • OptiMill®-Uni-HPC-Pocket

    Fresa universal de metal duro integral
    • Produção econômica de bolsos e furos
    • Fresa de aresta de corte tripla com broca integrada 
    • Inclinação até 45°
    • Fresagem helicoidal e usinagem de canal na íntegra
    • Elevada possibilidade de avanço até 2xD

  • OptiMill®-Tro

    Fresas trocoidais de metal duro integral
    • Taxa máxima de remoção de material, ao mesmo tempo com alta qualidade de acabamento de superfície
    • Pré usinagem e usinagem de acabamento com uma ferramenta
    • Profundidades de corte até 5xD
    • Funcionamento suave do fuso da máquina e maior tempo de vida útil
    • Separação de aparas para controlo otimizado de aparas

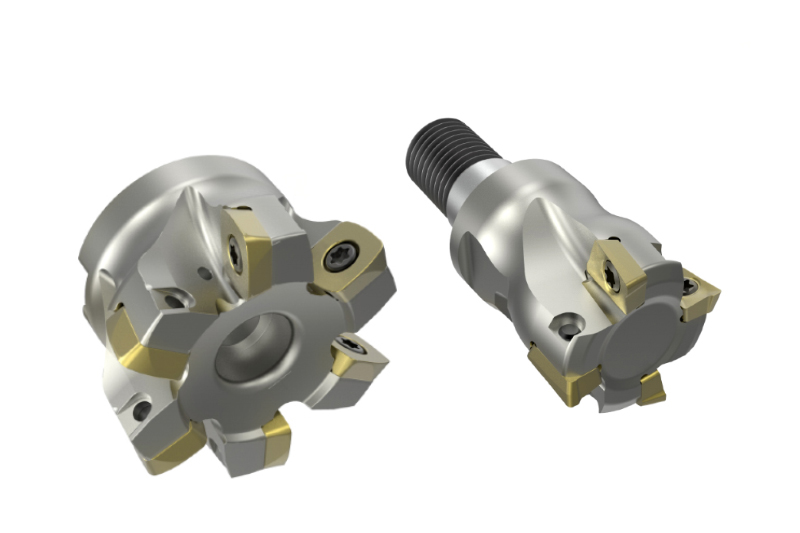
  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível

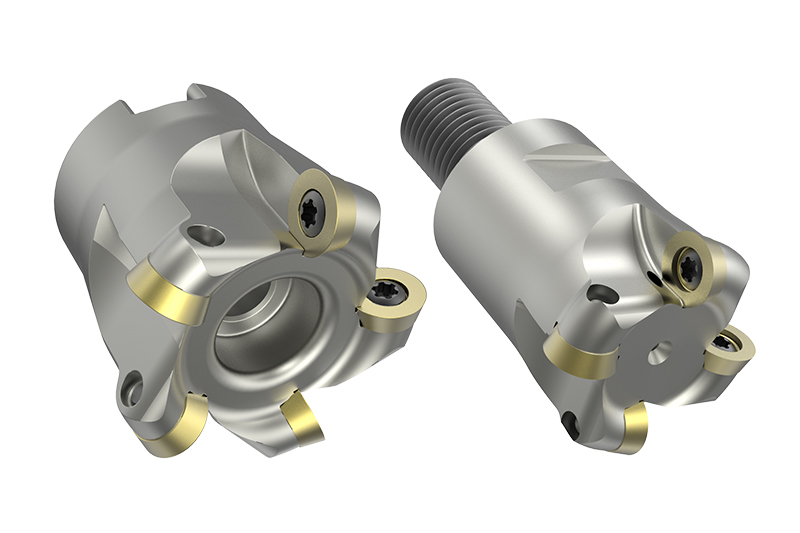
  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm


Material residual desbaste

Após o desbaste, os usuários usinam o material residual, especialmente em cantos e cavidades, para uma tolerância o mais constante possível em uma segunda etapa de usinagem. Normalmente, são utilizadas ferramentas com raio da aresta ou fresa de alto avanço. Se necessário, uma fresa esférica também pode remover o material residual nos cantos.
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-HF

    Fresas de alto avanço de metal duro integral
    • Ideal para processamento de alto avanço com grande taxa de remoção do material e alta fiabilidade do processo
    • Geometria de ponta inovadora
    • Elevada suavidade de funcionamento
    • Diferentes números de dentes disponíveis


Semi-acabamento

Para altas exigências de precisão dimensional e qualidade superficial, recomenda-se o semi-acabamento antes do acabamento. O semi-acabamento aproxima a usinagem do perfil de forma final. O objetivo é obter um material residual que seja o mais constante possível, a fim de permitir um acabamento rápido com altas exigências na qualidade da superfície. A tolerância após o desbaste é de aproximadamente 0,5-1 mm para materiais endurecidos e 0,03-0,5 mm para materiais macios. Após o semi-acabamento, as tolerâncias constantes são de 0,05-0,1 mm para materiais endurecidos e 0,1-0,3 mm para materiais macios.
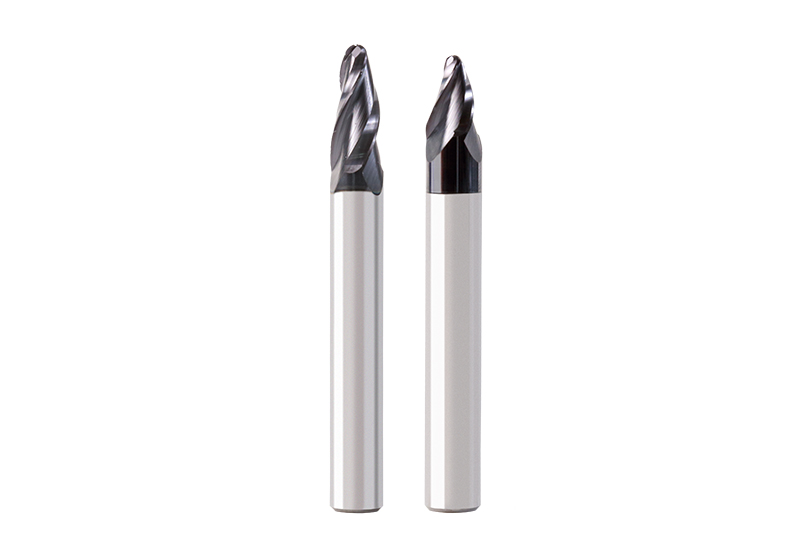
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-CS

    Fresas barril de metal duro integral
    • Fresagem com grande raio de atuação
    • Acabamento de superfícies complexas de forma livre e geometrias complicadas de peças
    • Curto tempo de usinagem devido a maiores linhas entrelaçadas
    • Qualidade de superfície elevada

  • OptiMill®-Uni-HPC-Pocket

    Fresa universal de metal duro integral
    • Produção econômica de bolsos e furos
    • Fresa de aresta de corte tripla com broca integrada 
    • Inclinação até 45°
    • Fresagem helicoidal e usinagem de canal na íntegra
    • Elevada possibilidade de avanço até 2xD

  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível

  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm

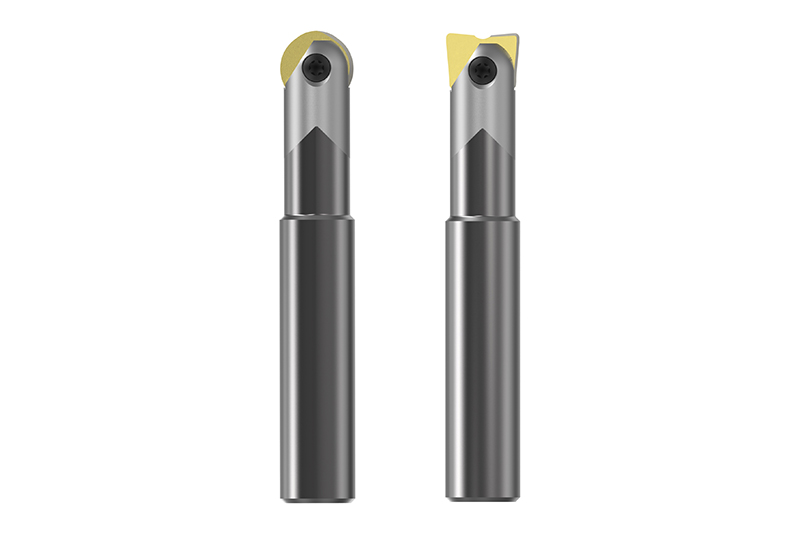
  • NeoMill®-3D-Ballnose

    Fresas esféricas e de toro
    • Sistema de fresagem universal para elevada produtividade
    • Um corpo básico com insertos esféricos e insertos De toro para pré-acabamento e acabamento de aço endurecido
    • Tolerâncias de rotação precisas
    • Disponíveis como fresas de topo e fresas de rosca

  • NeoMill®-3D-Torus

    Fresas de toro
    • Para os mais altos requisitos em termos de precisão e fiabilidade do processo
    • Corpo base especial para placas de toro com estabilização adicional da aresta de corte
    • Tolerâncias de rotação precisas
    • Vários raios de canto disponívei

  • NeoMill®-3D-Finish

    Fresa de acabamento
    • Ferramenta de acabamento universal para todos os materiais comuns
    • Pastilhas amovíveis especialmente resistentes ao desgaste e fabricadas com precisão
    • Pastilha amovível Wiper axial e radial para excelentes qualidades de superfície
    • Acabamento sem vibração mesmo a grandes profundidades


仕上げ

仕上げでは、残った取り代を取り除き、最終的な形状に仕上げます。中仕上げ後の寸法は、高硬度材で0.05~0.1mm、軟質材で0.1~0.3mmです。最終的な被削材質の輪郭に応じて、球面シートカッターおよびコーナーRミリングカッターを選択します。
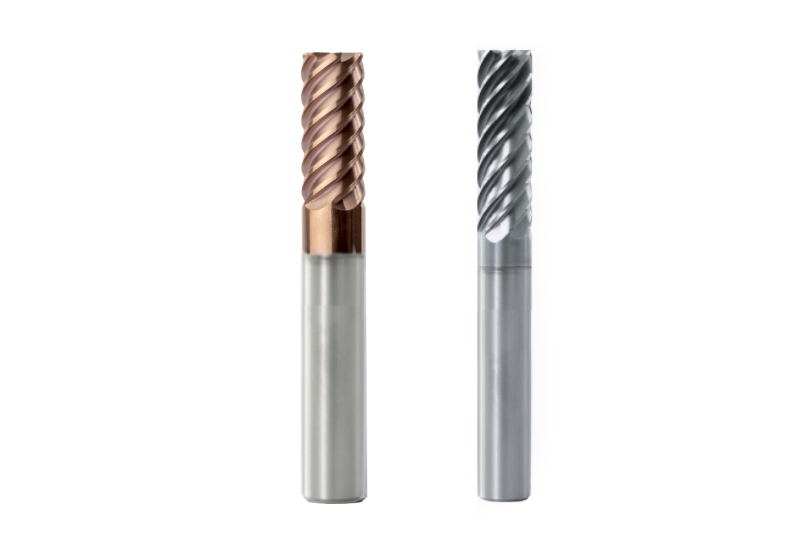
  • OptiMill®-3D-CR

    ソリッドカーバイド・コーナーRミリングカッター
    • 高精度なコーナーRを持つ3D形状の仕上げ
    • 半径精度の高い高精度コーナーR
    • 鋼鉄の硬質・軟質加工用の豊富な品揃え
    • 様々な歯数に対応
    • 円筒形および円錐形

  • OptiMill®-3D-CS

    ソリッドカーバイド・円半径ミリングカッター
    • 有効半径が大きいミリング
    • 複雑な自由表面および複雑なワーク形状の仕上げにも対応
    • 大きなラインスキップによる短い加工時間
    • 高い表面品質

  • OptiMill® 仕上げ用ミリングカッター

    仕上げ用ソリッドカーバイド・ミリングカッター
    • 鋼材の仕上げを効率的に行うOptiMill®-Uni-HPC-Finish z=7
    • 硬度45HRC以上の部品の仕上げ用OptiMill®-Hardened-Finish
    • 大口径コアによる安定性
    • 耐摩耗コーティング
    • さまざまなコーナーRが可能

  • NeoMill®-3D-Ballnose

    球面シートカッターおよびトーラスカッター
    • 最高の生産性を実現するユニバーサルミリングシステム
    • 硬化鋼の中仕上げと仕上げ用のボールインサートとトーラスインサートを備えたボディマテリアル
    • 精密な回転公差
    • エンドミル、ねじ込み式カッターとして利用可能

  • NeoMill®-3D-Torus

    トーラスカッター
    • 精度やプロセスの信頼性など、最も高い要求に対応
    • 切れ刃の安定性を向上させたトーラスインサート用の特殊なツールボディ
    • 精密な回転公差
    • さまざまなコーナーRが可能

  • NeoMill®-3D-Finish

    仕上げ用ミリングカッター
    • あらゆる一般的な材料に対応する汎用型仕上げツール
    • 特に耐摩耗性に優れ、精密に製造された交換可能な切削インサート
    • 優れた表面品質のための横方向と軸方向のワイパーインサート
    • 非常に深い場合でも振動のない仕上げを実現


残材の仕上げ

製造する形状の特性が複雑化しているため、仕上げ加工後の残材を、主にコーナー部でミリング加工する必要があります。このため、通常はリッドカーバイド製の球面シートカッターが使用されます。
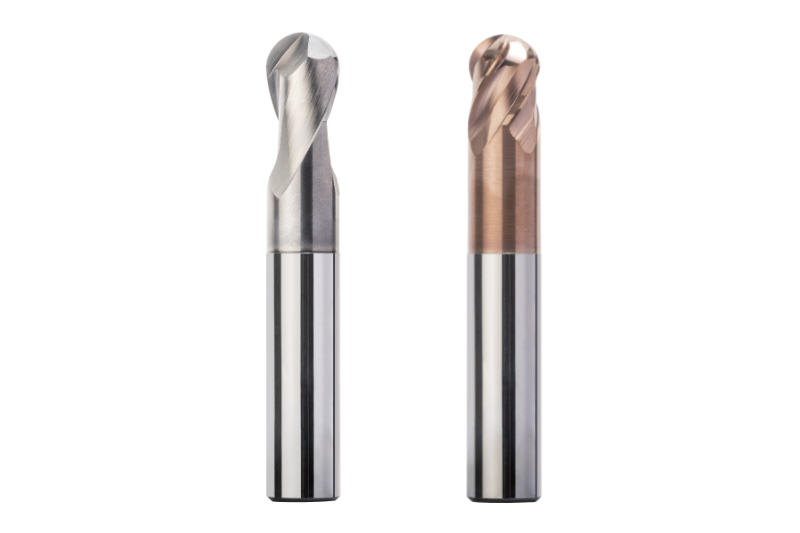
  • OptiMill®-3D-BN

    ソリッドカーバイド・球面シートカッター
    • 3D輪郭の高精度加工
    • 半径精度の高い高精度ミリングカッター
    • 鋼鉄の硬質・軟質加工用の豊富な品揃え
    • z=2およびz=4のバリエーション、作用高さがある場合とない場合
    • 円筒形および円錐形

  • OptiMill®-3D-CR

    ソリッドカーバイド・コーナーRミリングカッター
    • 高精度なコーナーRを持つ3D形状の仕上げ
    • 半径精度の高い高精度コーナーR
    • 鋼鉄の硬質・軟質加工用の豊富な品揃え
    • 様々な歯数に対応
    • 円筒形および円錐形