• Excavator

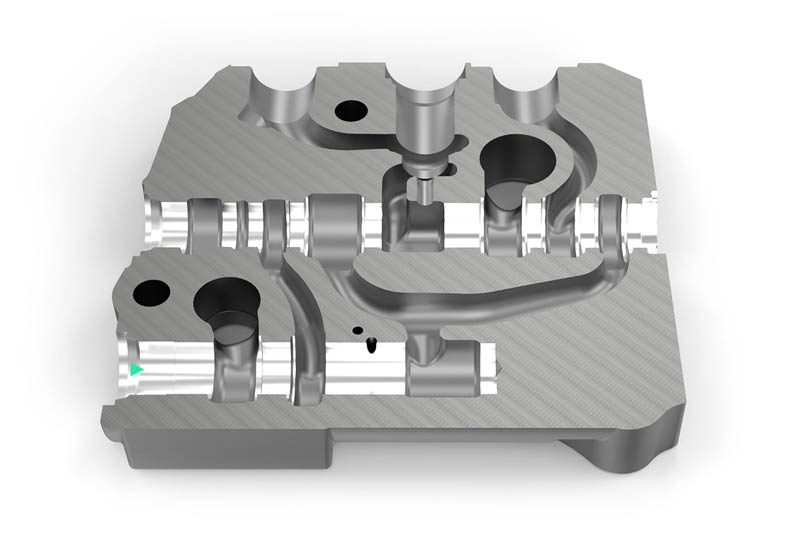
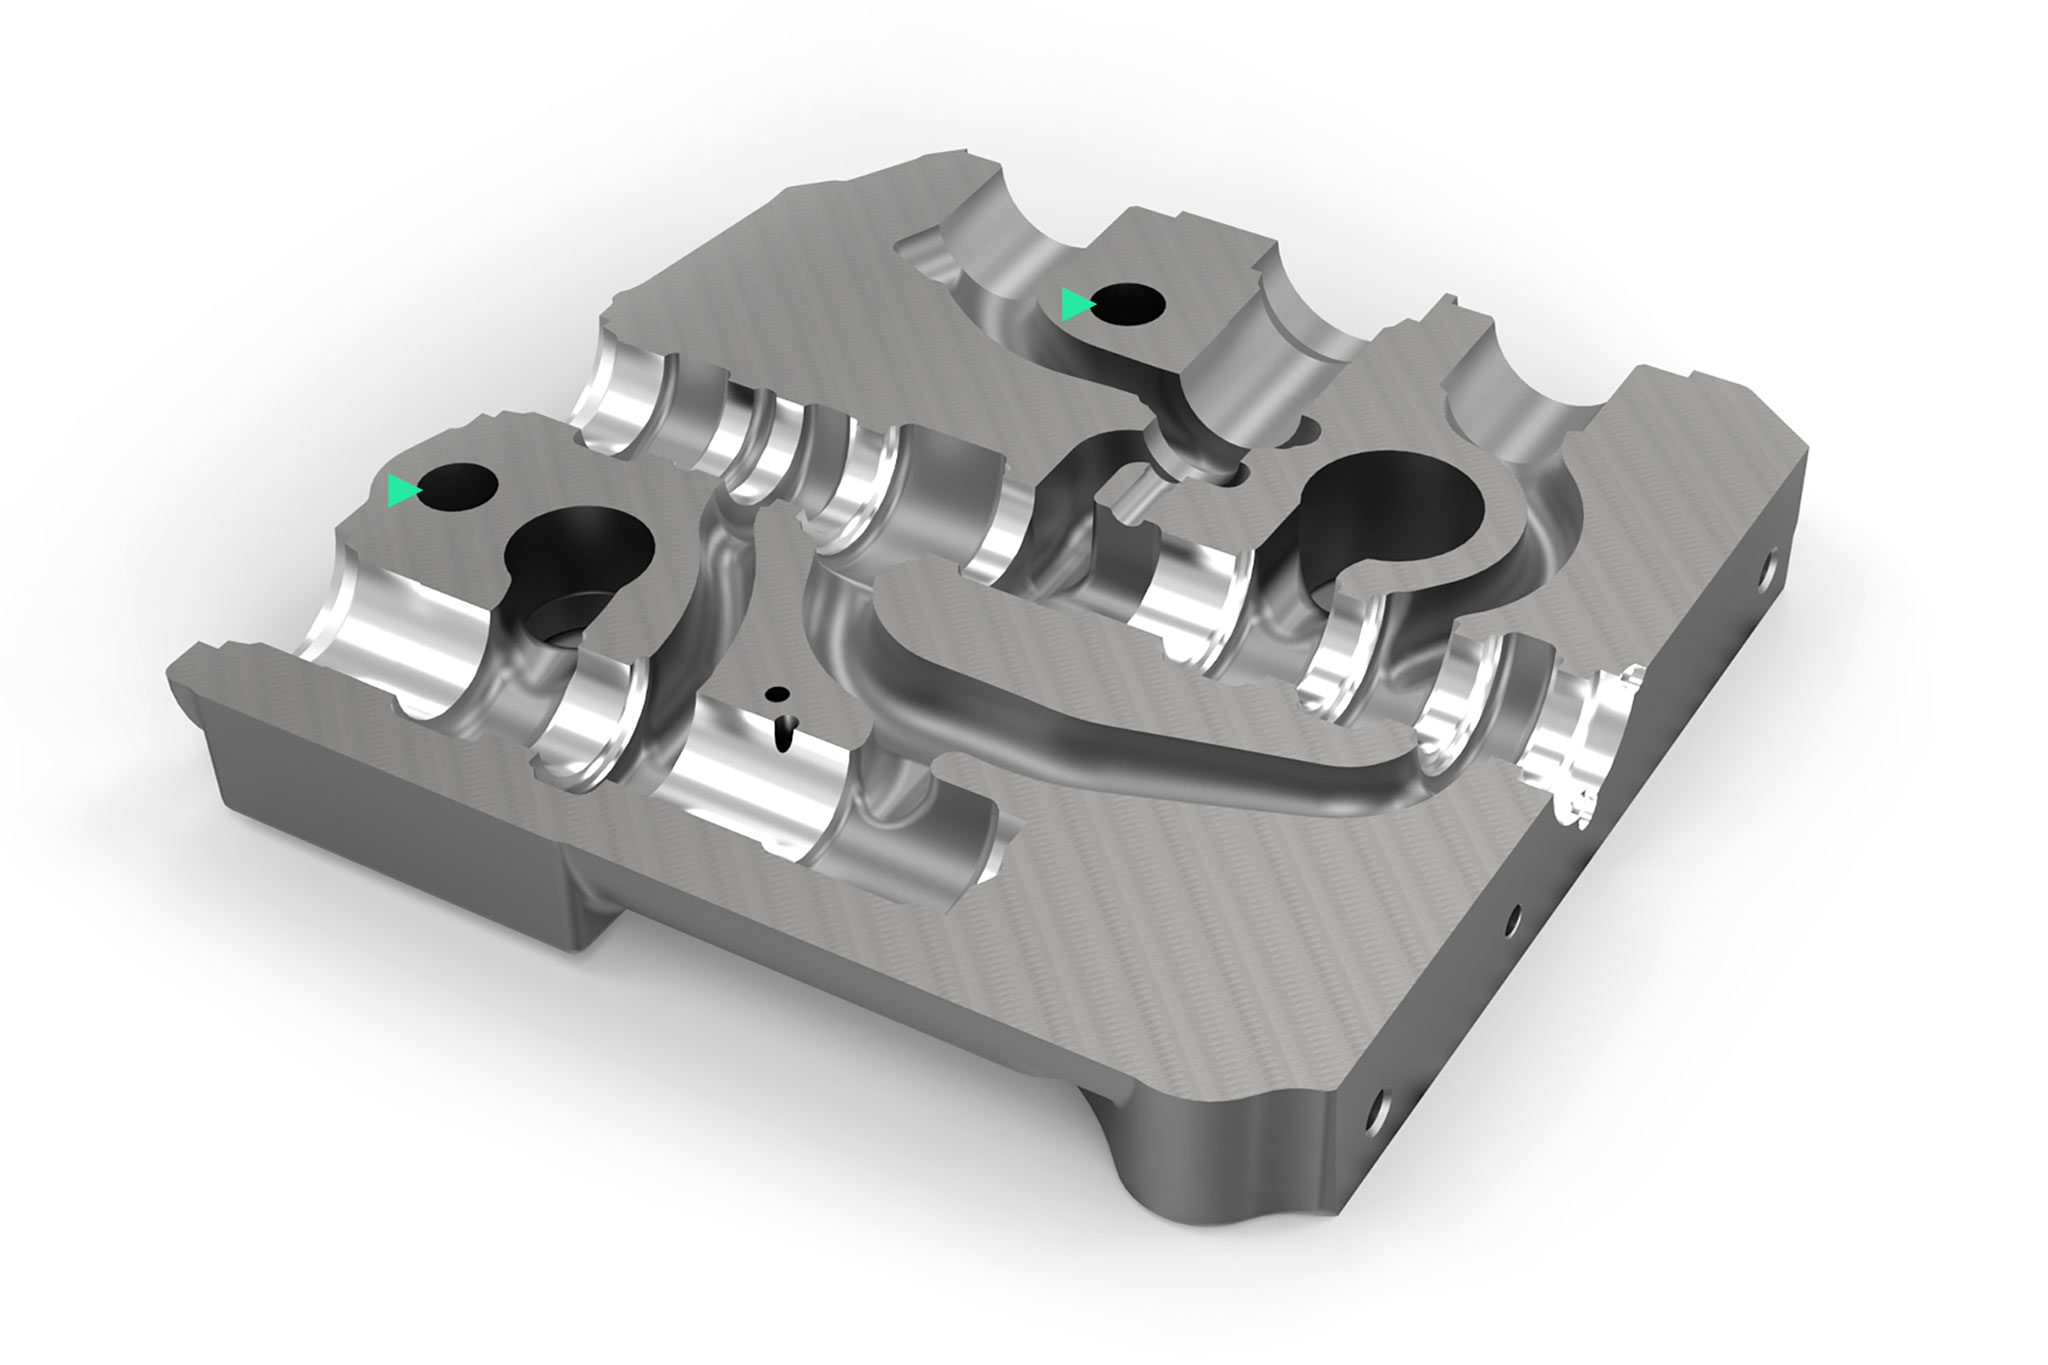
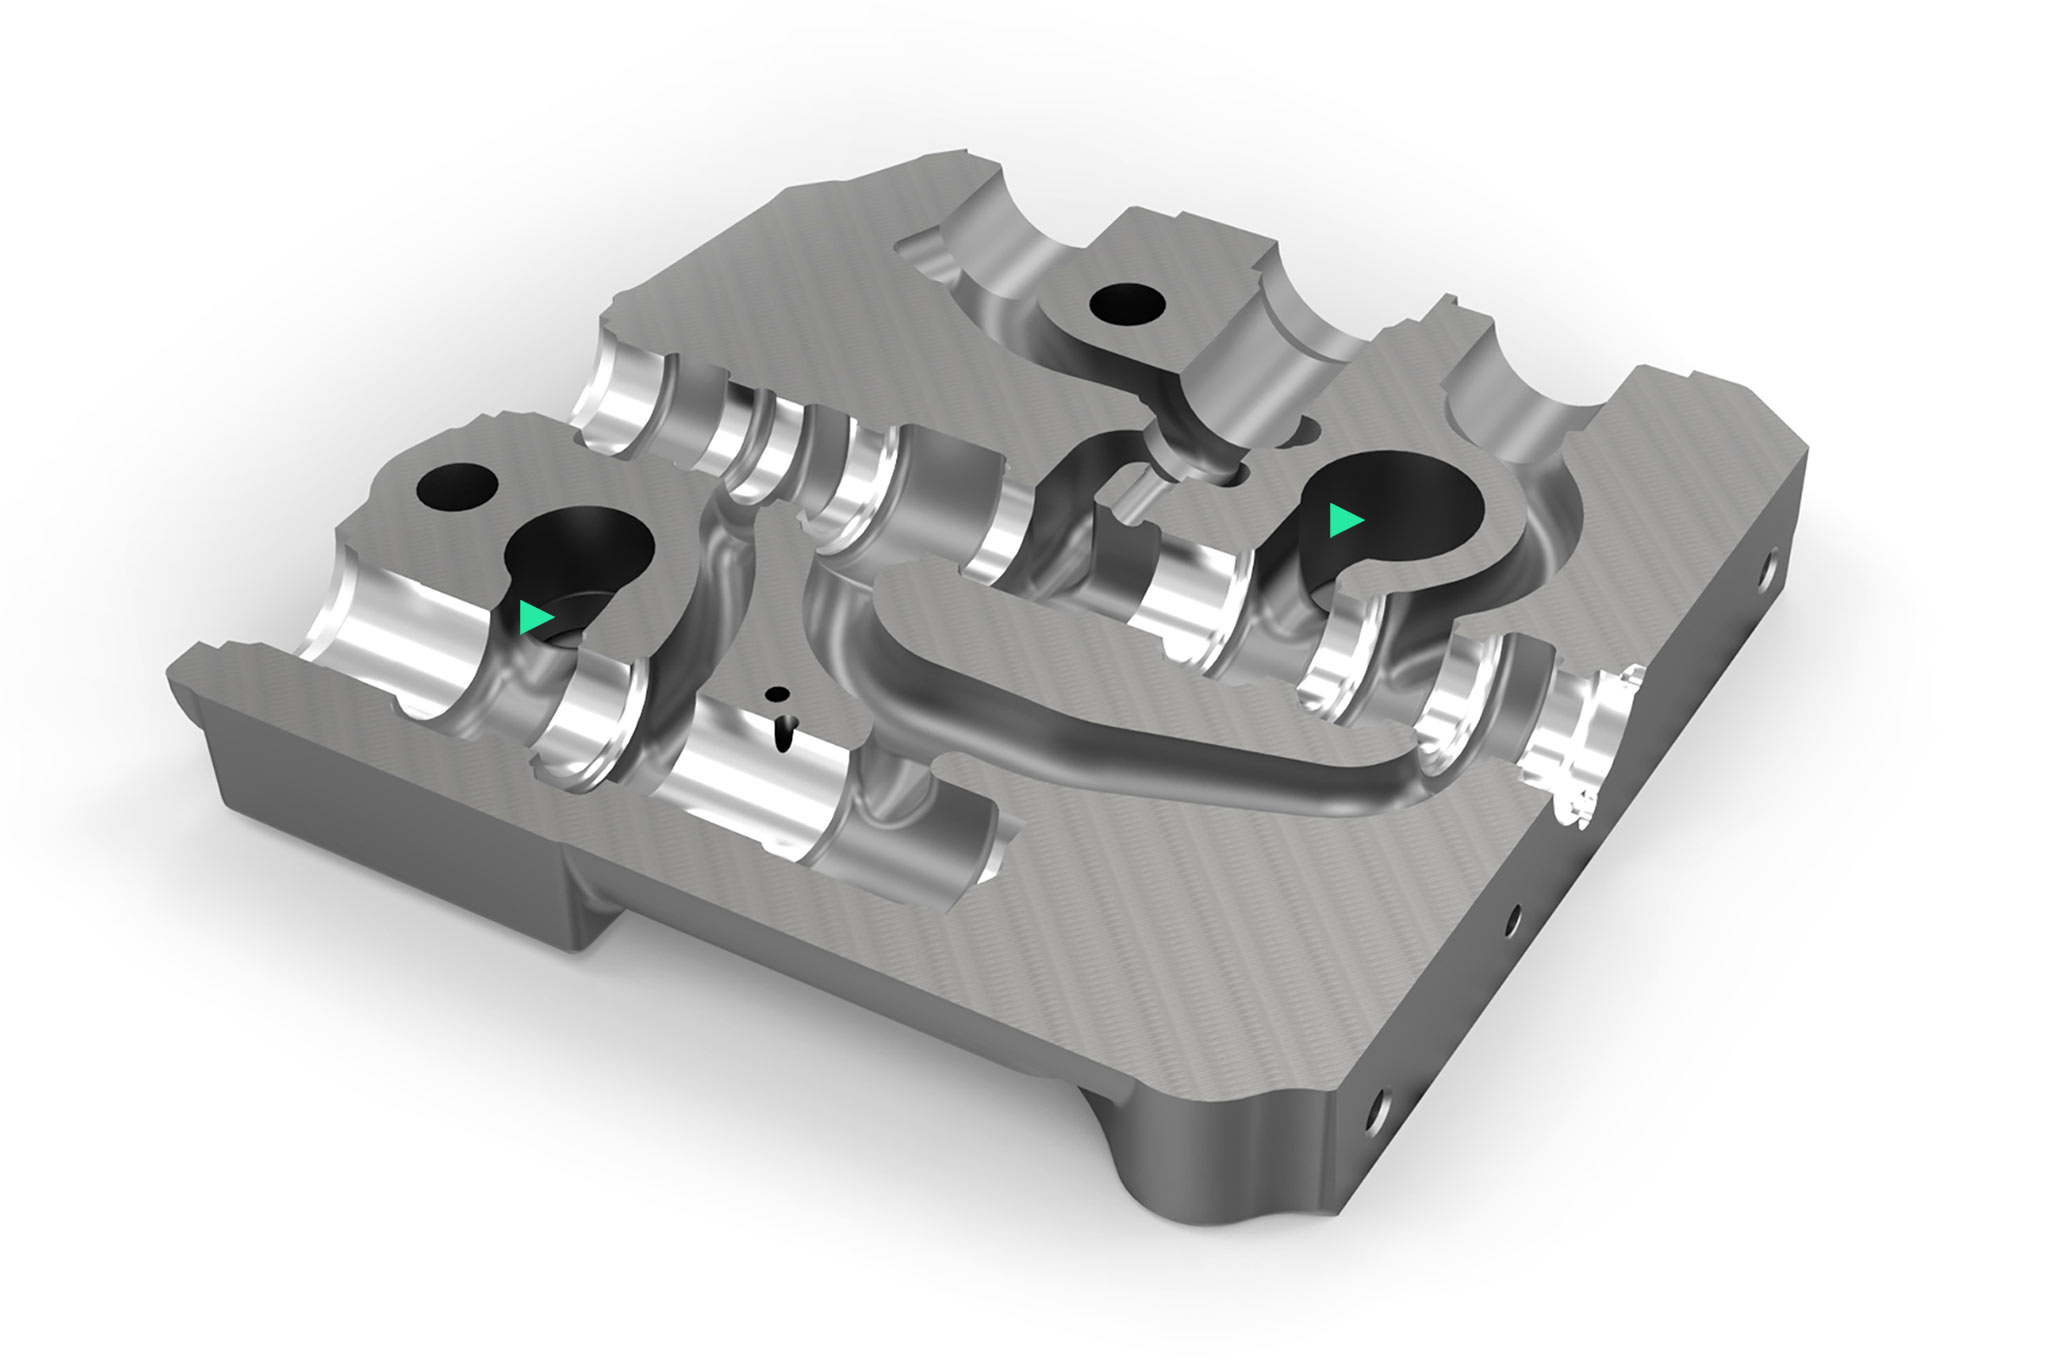
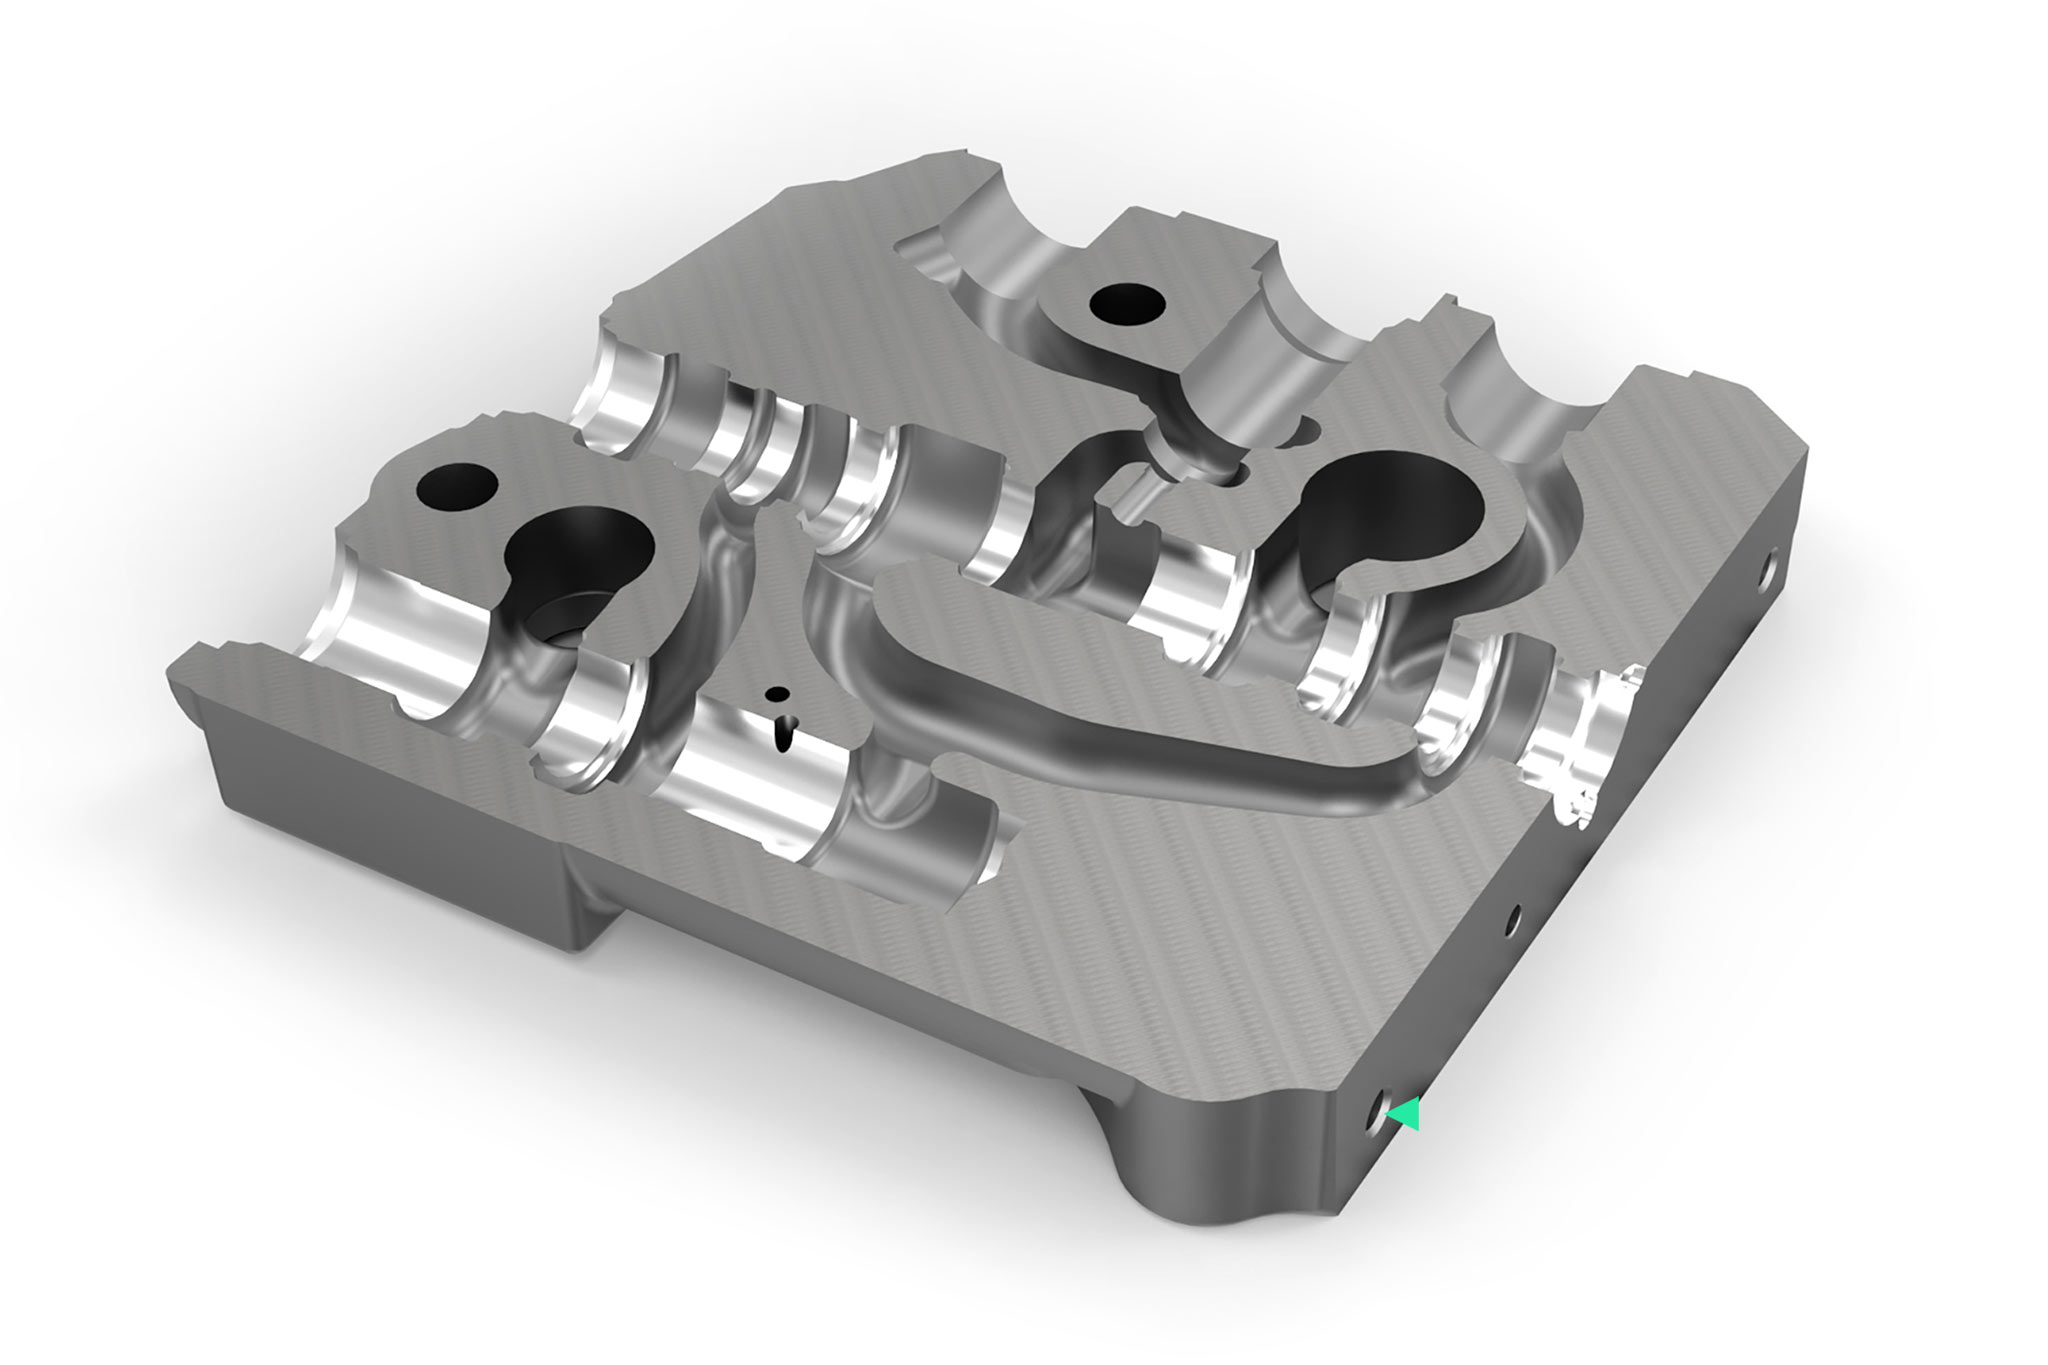
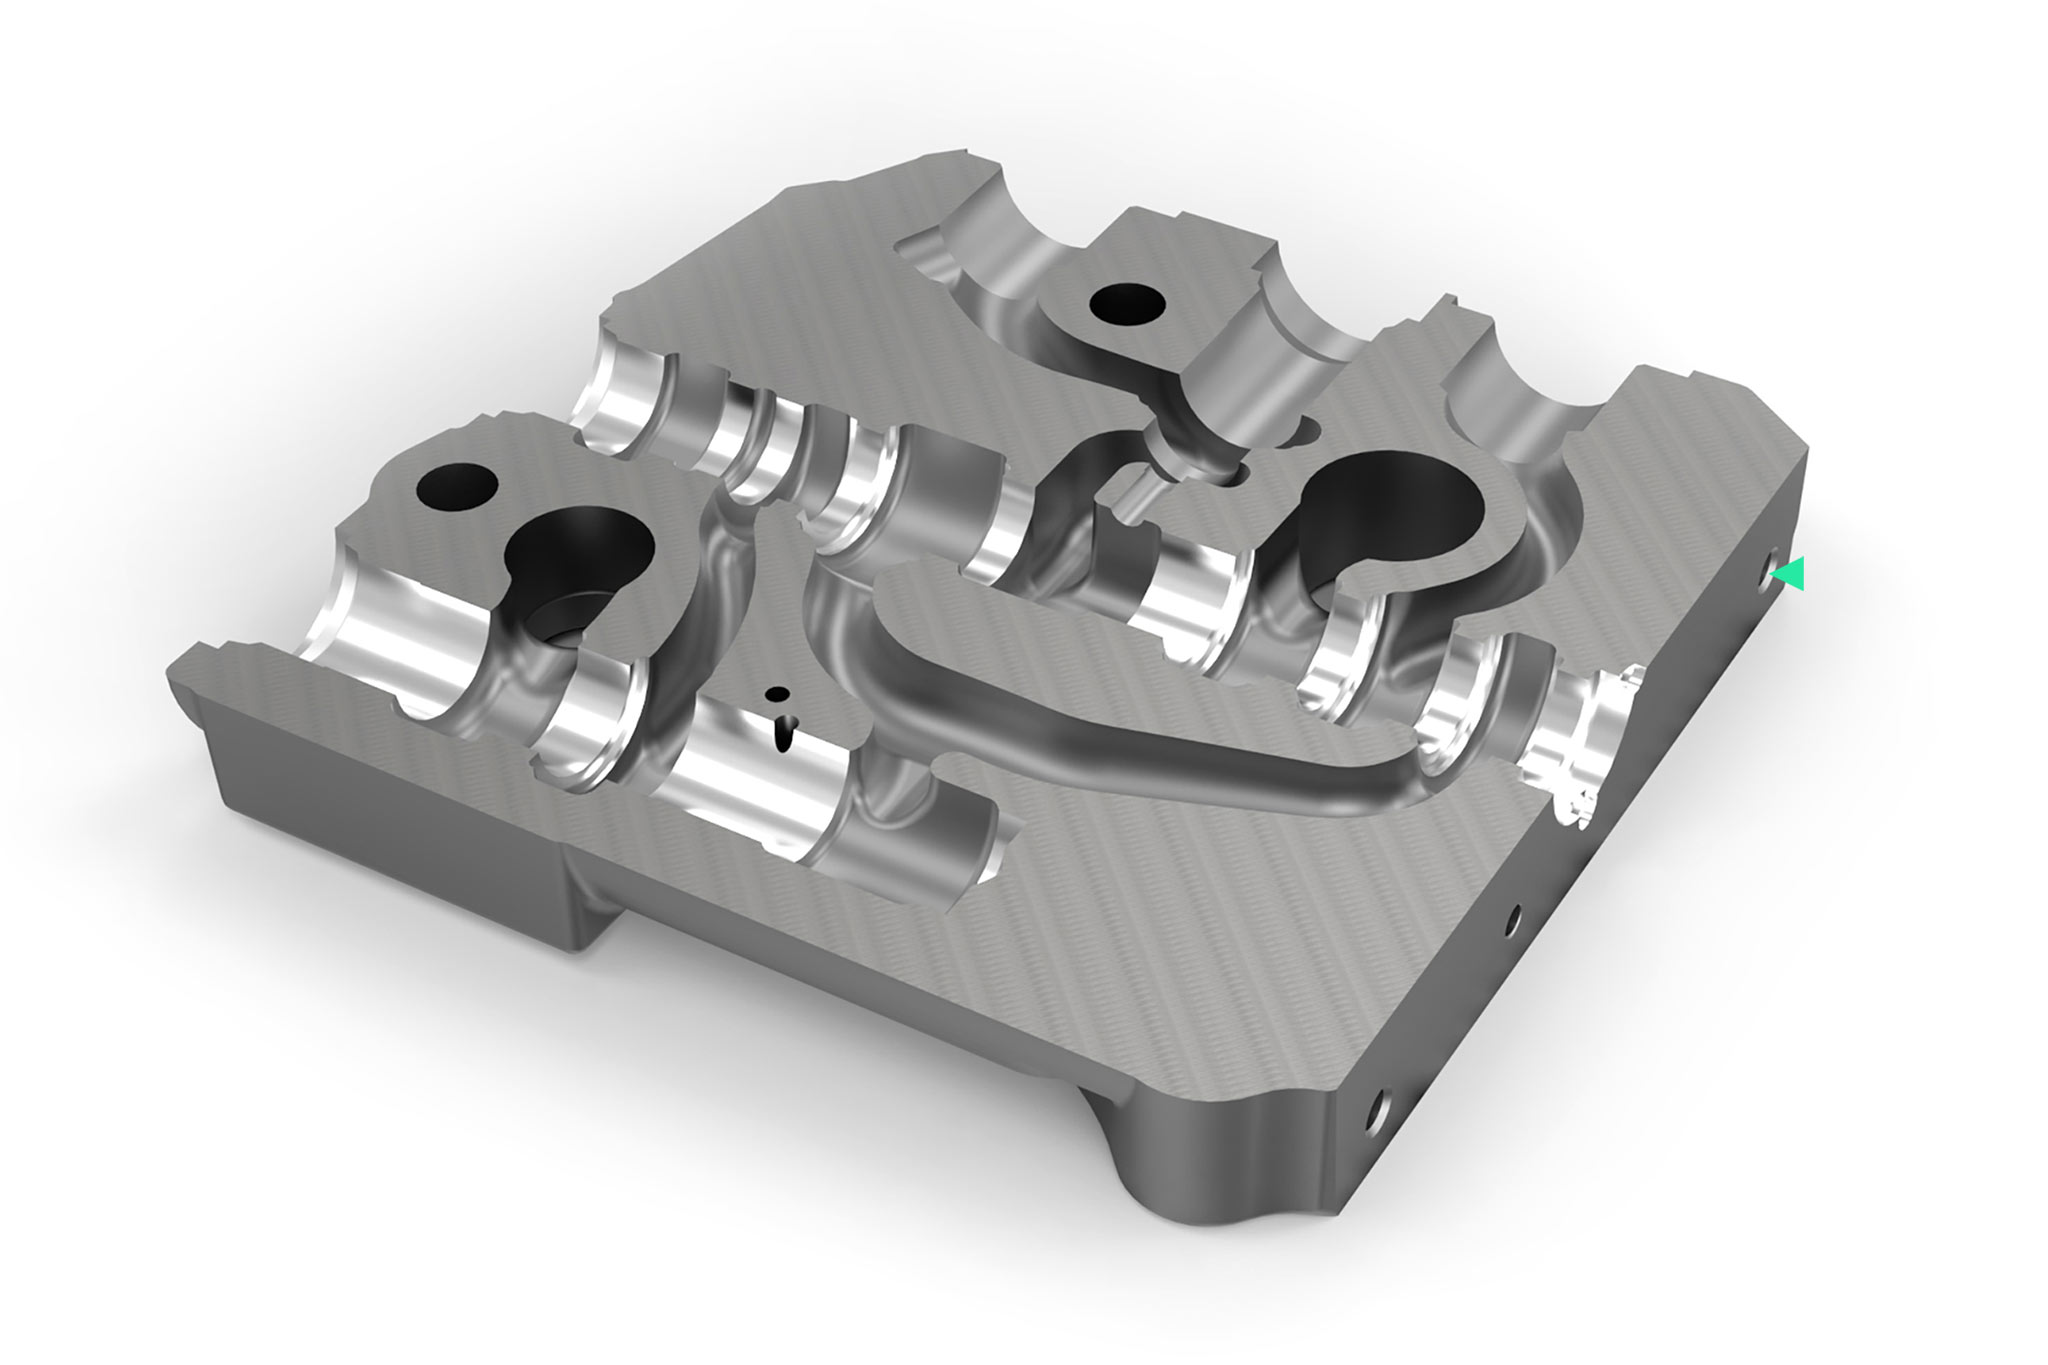
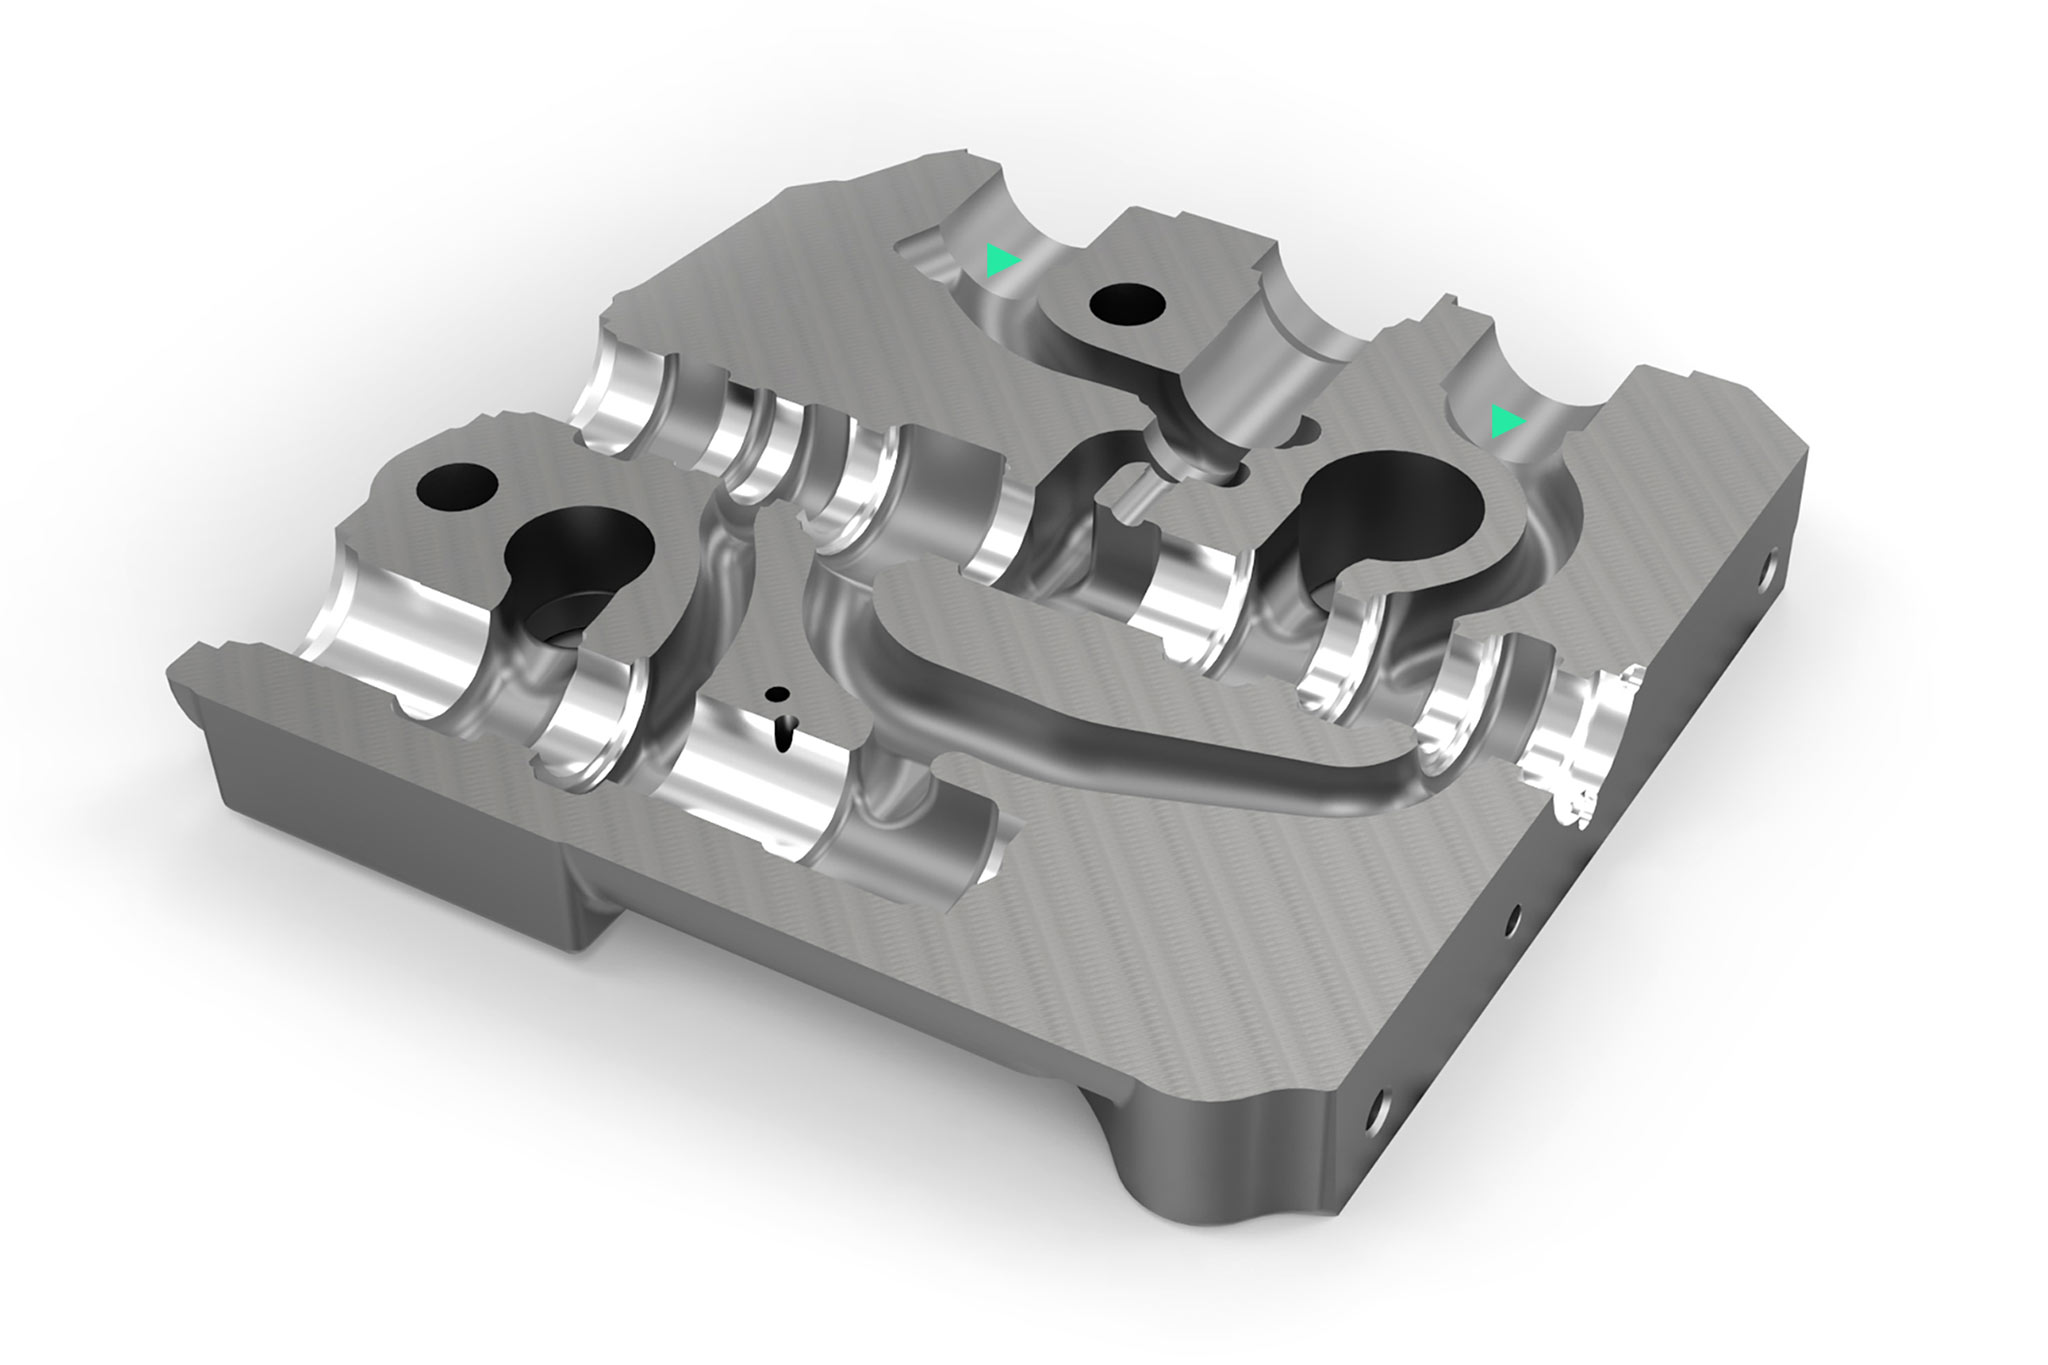
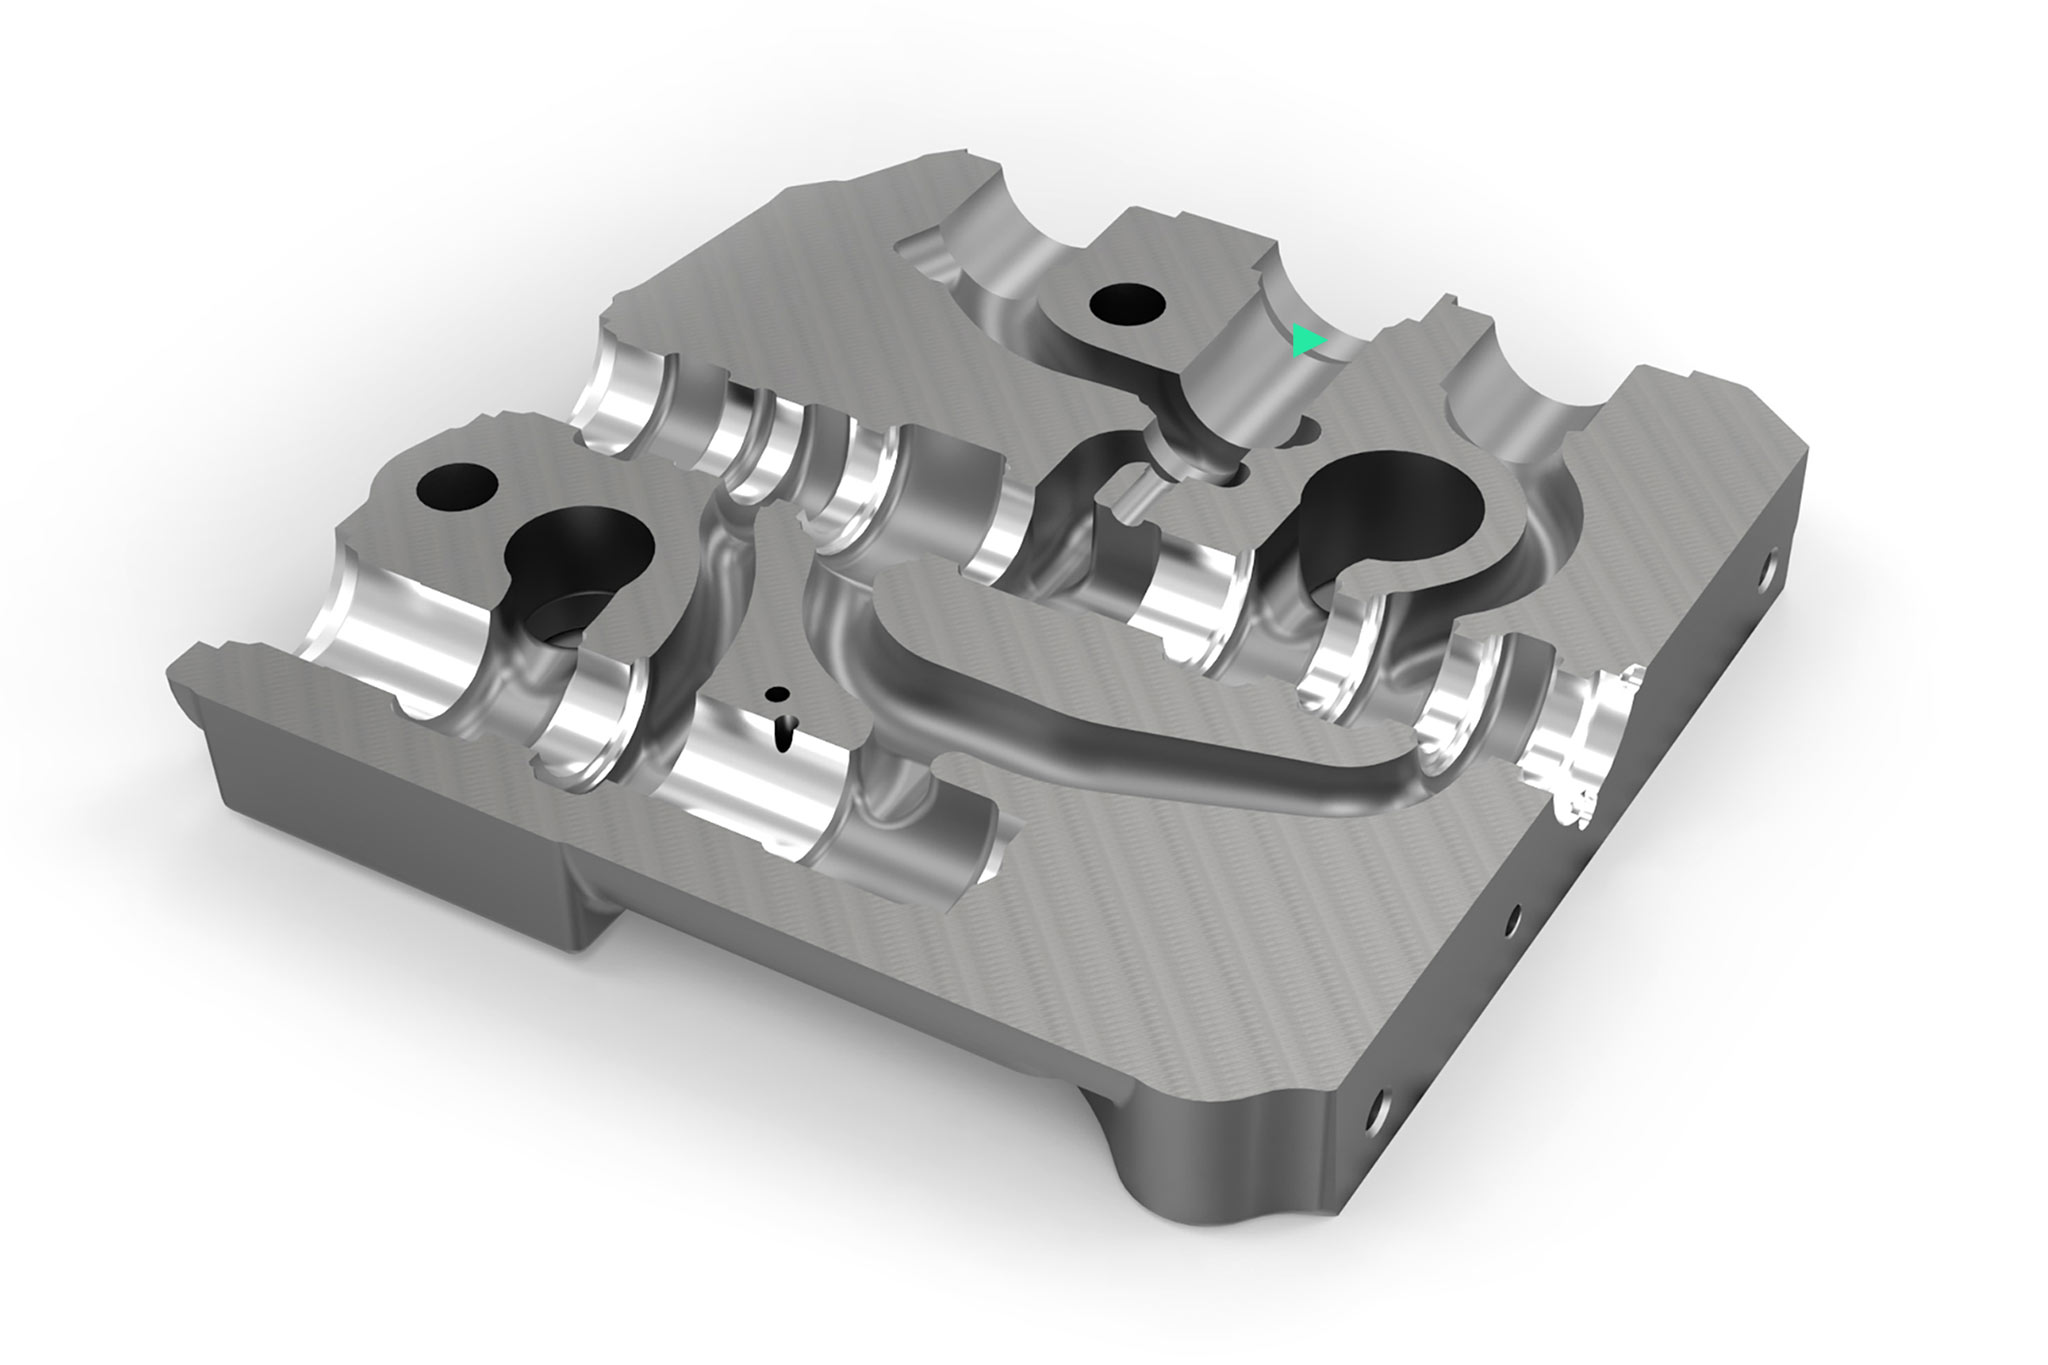
Corpo valvola idraulica

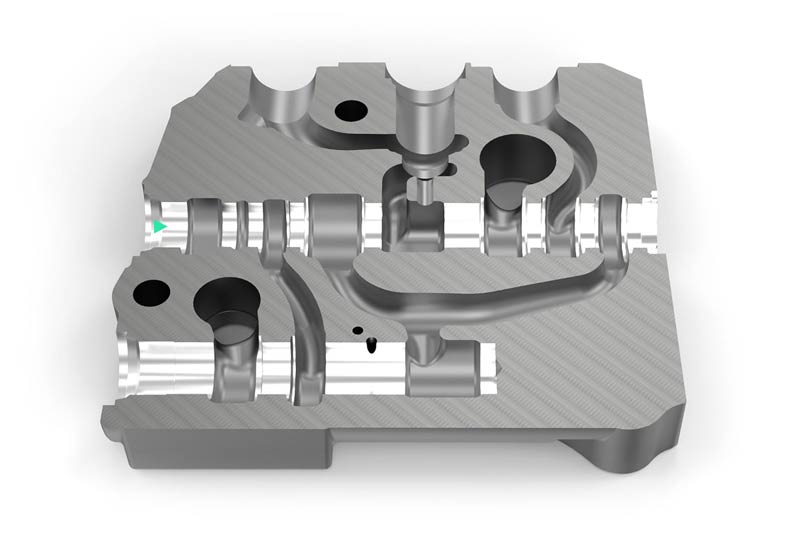
Tutto dipende dal foro principale. Nel mondo della fluidodinamica, la produzione di corpi valvole è la disciplina principale. La competenza di MAPAL nella lavorazione del foro cursore è ormai richiesta da anni. Dalla precisione del foro dipende la distanza dal cursore, che permette il passaggio dell’olio idraulico solo nella direzione desiderata senza perdite. Questa è molto limitata nelle moderne valvole idrauliche. Di conseguenza, l’attenzione si concentra sulla circolarità, cilindricità, linearità e qualità superficiale di questo foro.
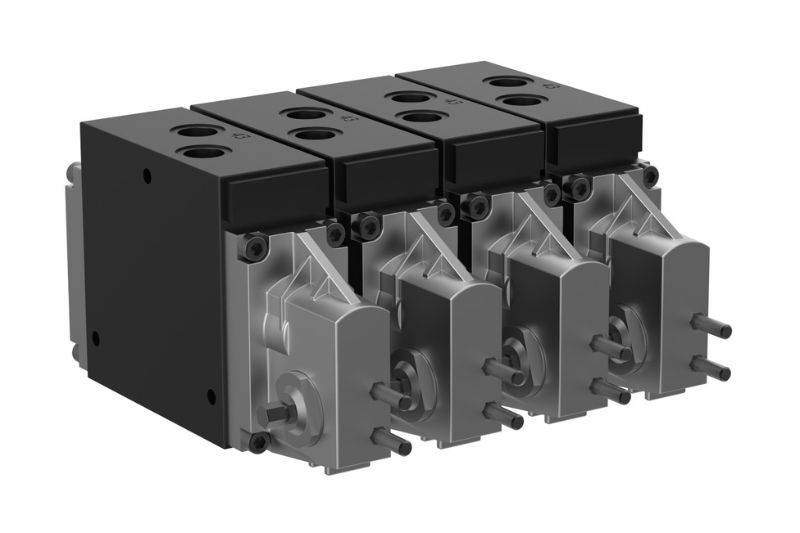
Valve block

Requisiti di asportazione truciolo

  • Variazioni nella situazione di volume tagliato della ghisa
  • Tagli fortemente interrotti
  • Evitare che si formino anelli durante la barenatura e garantire un’asportazione sicura dei trucioli dal corpo
  • Evitare che gli spigoli all’interno del foro cursore si rompano durante il processo di barenatura
  • Requisiti di tolleranza per la forma e la posizione molto elevati
  • Preparazione alla levigatura lasciando sovrametalli costanti
  • Nel progetto di asportazione truciolo, considerare la molteplicità dei componenti e gli spazi limitati di stoccaggio degli utensili

Valvola direzionale

Control valves are mechanically or electronically actuated valves with several switch positions. Depending on the specified position of the spool along the control edges, a volume flow is set for operating the connected working equipment. The individual pressure compensator adjusts a constant load pressure drop via the supply control edge of the spool, so that a load pressure-independent volume flow control is achieved across the whole adjusting range, also in parallel operation (load compensation). The system must be leakage-free, to prevent accidental dropping of the load, even with parallel operation.

Bore machining
Application solutions

1 – Small and medium series with fixed tools

Situación inicial del cliente

MAPAL Application solution 1

Carcasa de la válvula EN-GJS-400-15 – Perforación

  • Pedidos individuales, pequeñas y medianas cantidades
  • No es posible ajustar la herramienta
  • Requiere poco tiempo de entrega
  • Altas tarifas por hora de las máquinas
  • Proceso estable de expansión y deshuesado disponible
  • Concepto de herramienta adaptado a diversas variantes de componentes

2 – Producción a gran escala con herramientas fijas y ajustables

Situación inicial del cliente

MAPAL Application solution 2

Carcasa de la válvula EN-GJS-400-15 – Perforación de corredera y de equilibrio de presión

  • Producción a gran escala
  • Ajuste de la herramienta deseada
  • Altas tarifas por hora de las máquinas
  • Costos elevados para el bruñido posterior de las espinas

3 – Small lot sizes – Reduced tool changes due to combination tools

Initial situation at the customer

MAPAL Application solution 3

Valve housing EN-GJL-300 – spool bore

  • Small lot sizes
  • Option for tool setting available
  • Too many/frequent tool changes
  • High machine hourly rates
  • High effort due to single pass honing process

4 – Bruñido flexible en el centro de mecanizado

Situación inicial del cliente

MAPAL Application solution 4

Carcasa de la válvula EN-GJS-400-15 – Perforación/bruñido de equilibrio de presión

  • Exigencia de reducir los costos auxiliares
  • Centro de mecanizado existente convertido en TOOLTRONIC
  • Bruñido para la construcción de prototipos, así como para series pequeñas y medianas
  • Necesidad de guardar el proceso de bruñido en una máquina separada

5 – Gestión de herramientas

Initial situation at the customer

MAPAL Toolmanagement

Valve housing EN-GJS-400-15 – complete machining

  • High inventories
  • Processes in the tool-setting area not optimal, and incomplete data quality
  • Cost transparency is not sufficient
  • High fluctuation due to general lack of skilled workers
  • Problems with tool breakage
  • High tool costs

Tool solutions

Piloting and boring
  • Pilotieren

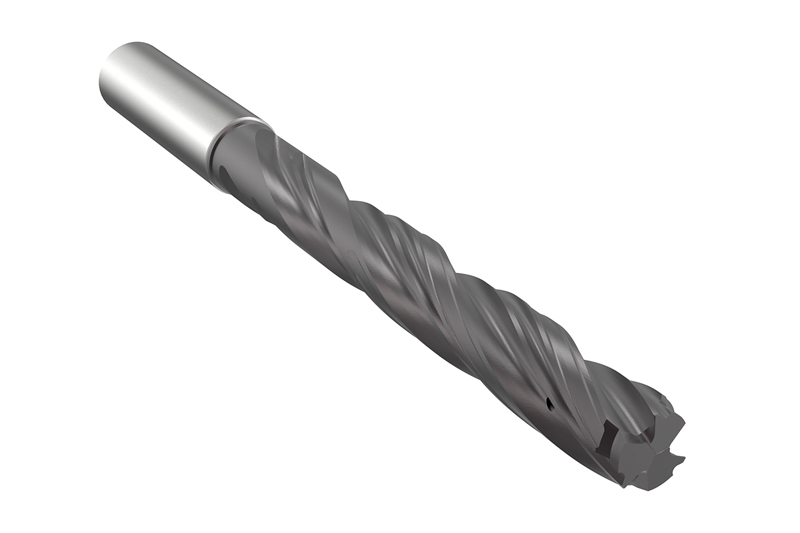
    Solid carbide boring tool

    • Six margin lands for perfect roundness and straightness
    • Optimum chip flow and extended regrinding options through multicut technology and suitable coolant supply

  • Boring

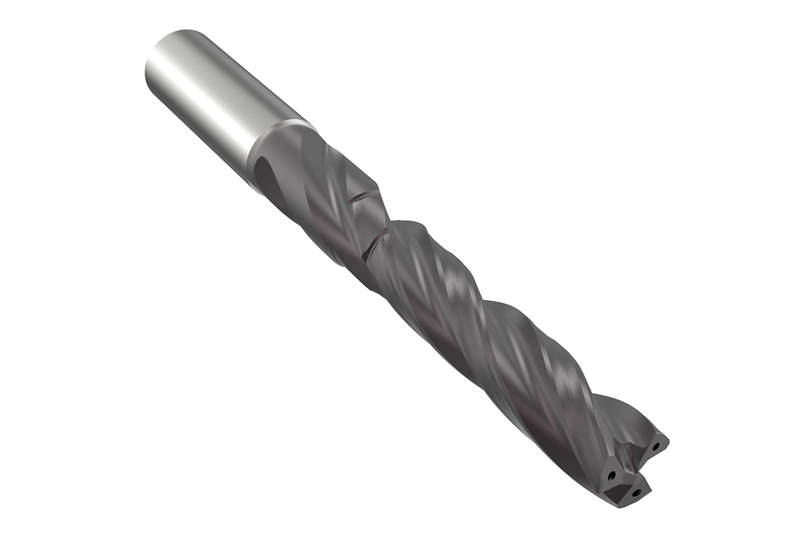
    Solid carbide boring tool

    • Three cutting edges, six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length

  • Boring

    Solid carbide boring tool

    • Six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length
    • Reduced non-productive times due to two machining operations in one tool

  • Piloting and boring

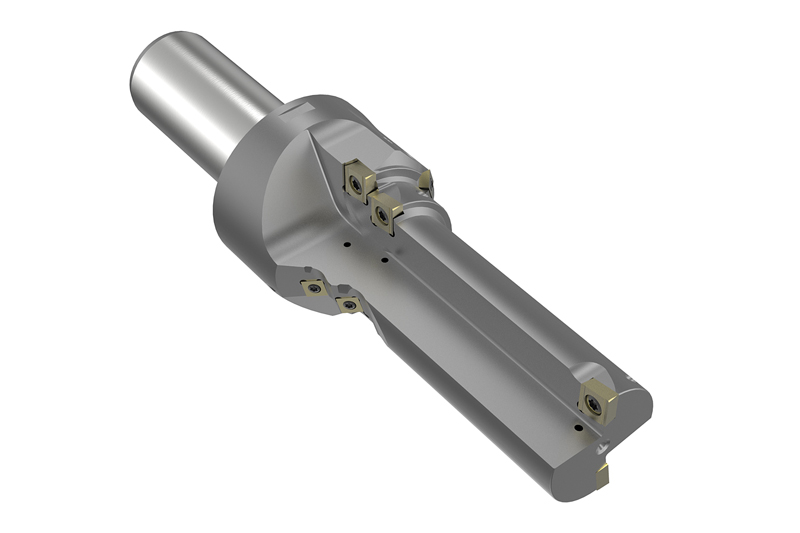
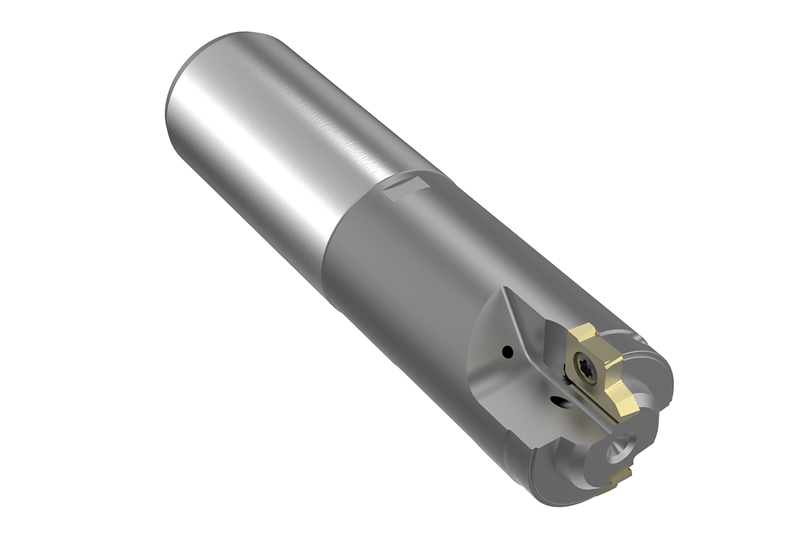
    Multi-stepped boring tool

    • Radial and tangential indexable inserts
    • Pre-machining spool bore and completion of contours in one processing step

  • MAPAL Boring

    Double edge boring tool

    • Form cutting edges
    • Reliable machining of the contour
    • Easy handling with low cutting material costs

Control edge machining
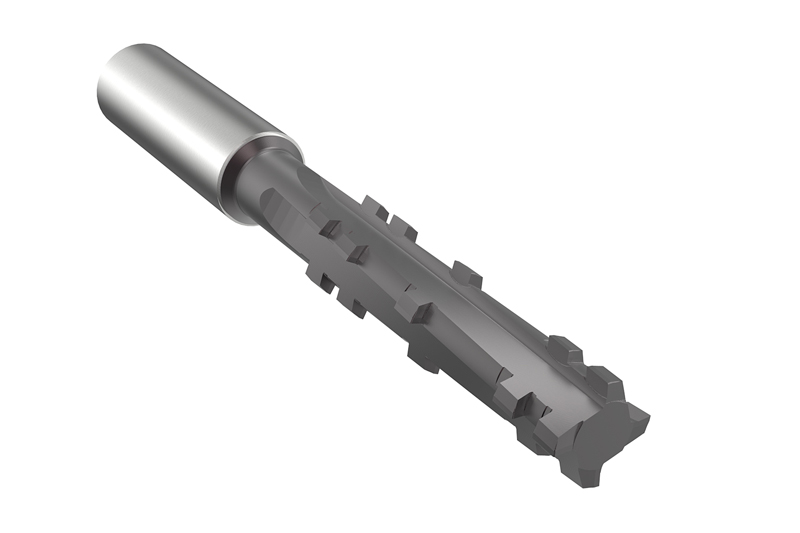
  • Control edge machining

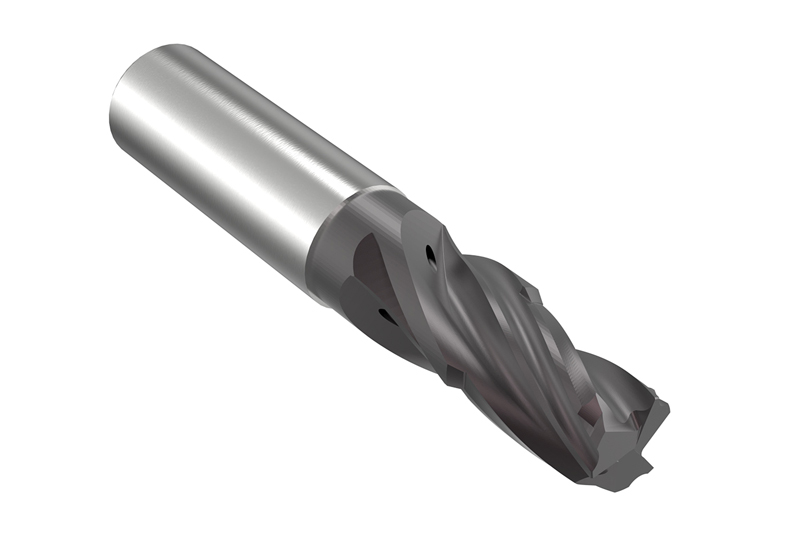
    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

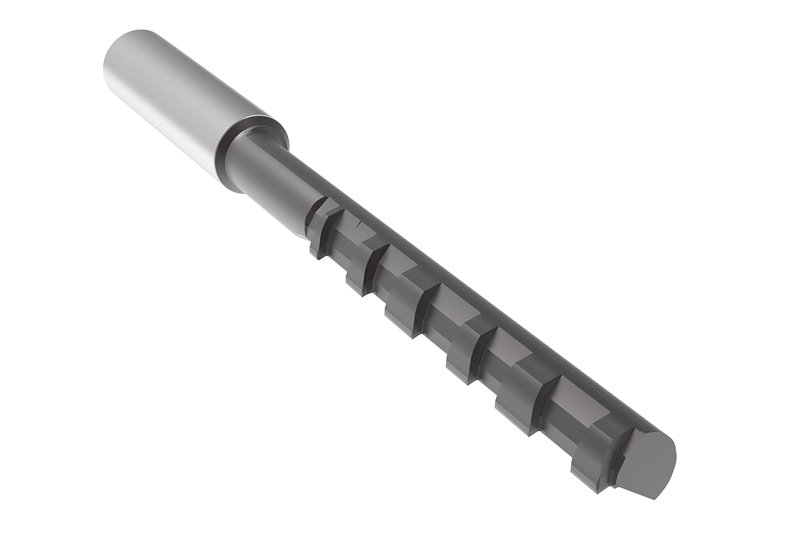
  • Control edge machining

    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
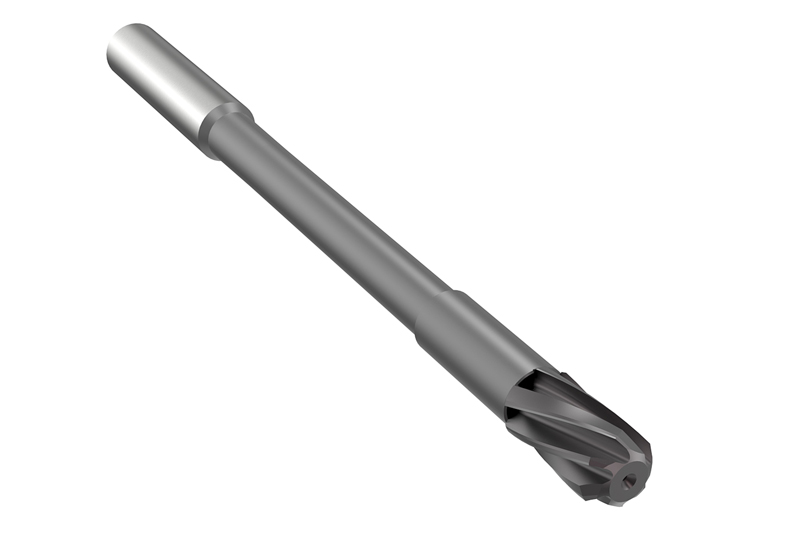
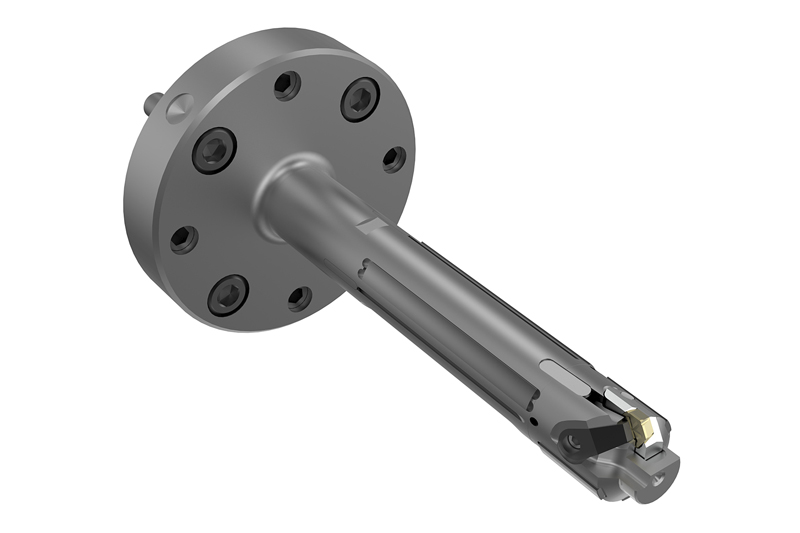
  • Reaming

    Alesatore a più taglienti

    • Elevati parametri di taglio
    • Perfetto controllo dei trucioli grazie all'elica a sinistra e all’ottima adduzione del refrigerante

  • Fine boring

    Bareno di precisione

    • Sistema EasyAdjust e pattini di guida
    • Finitura affidabile con semplice utilizzo senza successiva levigatura
    • Cilindricità migliori grazie al tracciamento eccellente

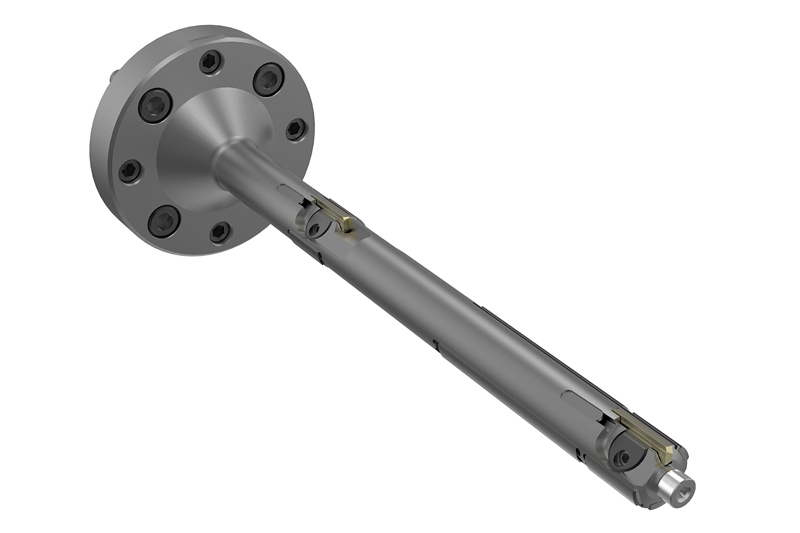
  • Fine boring

    Bareno di precisione

    • Inserti a fissaggio meccanico regolabili e pattini di guida
    • Ideale per la lavorazione a barra di fori molto precisi e lunghi

Lavorazione di precisione tramite levigatura
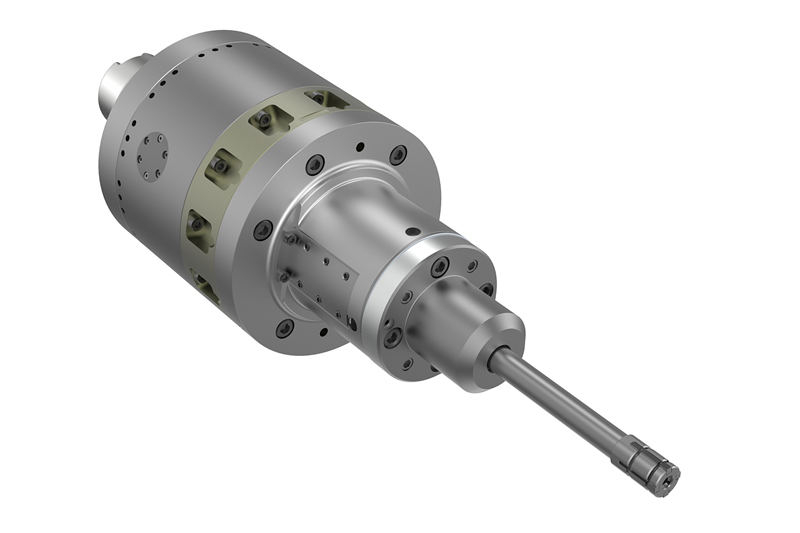
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Réduction considérable des délais de fabrication et d’usinage
    • Meilleure stabilité de la forme

Fraisage
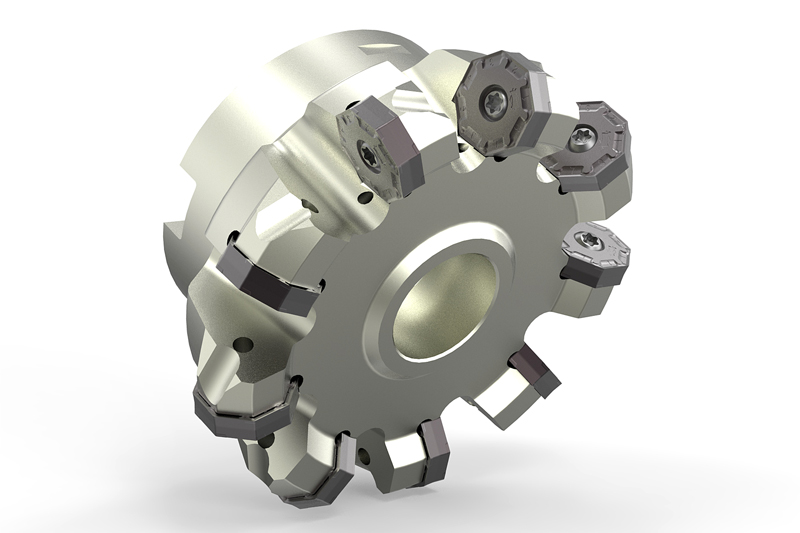
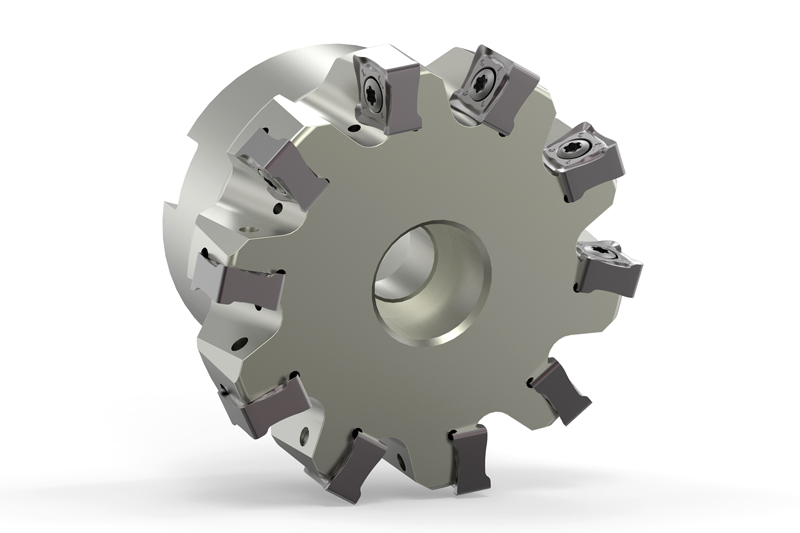
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Plaquette à 16 arêtes/45°
    • Premier choix pour fonte et l'acier moulé résistant à la chaleur
    • Plage ø 63-200 mm / ap max. 4 mm
    • Effort de coupe faible malgré la forme négative
    • Rentabilité maximale lors du surfaçage

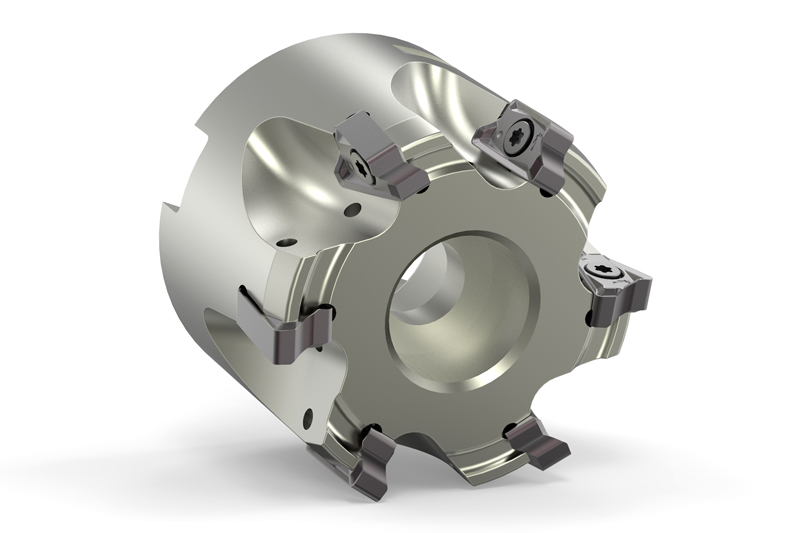
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Plaquette à huit arêtes/90°
    • Premier choix pour fonte
    • Plage ø 50-200 mm / ap max. 8 mm
    • Rentabilité maximale lors du fraisage d'épaulements

  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Four-edge indexable insert / 90°
    • Highly suitable for steel, stainless steel, cast iron and heat-resistant cast steel
    • ø area 25-100 mm / ap max. 10 mm
    • Multipass milling of high shoulder dimensions
    • Very low cutting forces despite a negative shape

Clamping
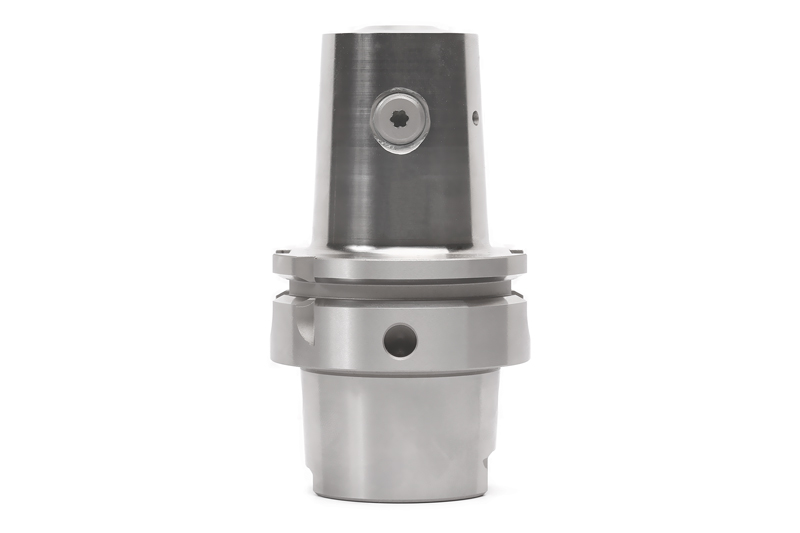
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Highly thermal stability from 80 °C even with very long milling cycles (over 240 minutes)
    • For high-performance milling operations up to max. 33,000 revolutions per minute
    • Highest process reliability

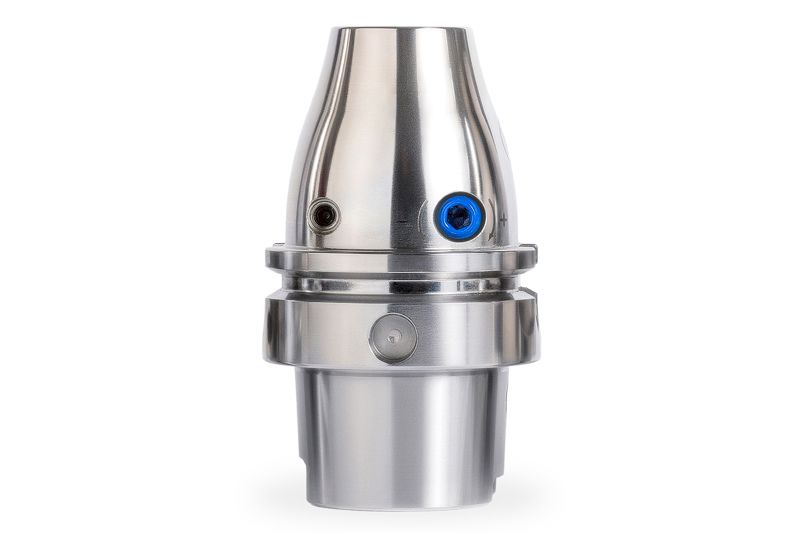
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Hydraulic chuck with the original dimensions of a shrink chuck (DIN contour with 4.5°)
    • Application-oriented system design
    • Maximum process reliability and tool life
    • Faster und highly precise tool change

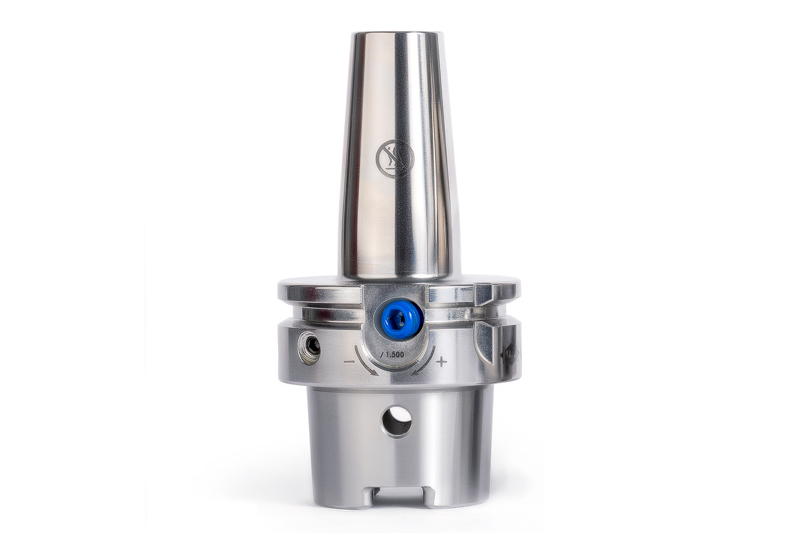
  • HB MILL CHUCK SIDE LOCK CHUCK

    HB MILL CHUCK SIDE LOCK CHUCK

    • Easy to handle thanks to use of a differential screw
    • Maximum economic efficiency and precision
    • Axial tool positioning can be defined using spring system
    • Optimum positioning of profile tools for control edge machining