Osiowa pompa tłokowa – blok cylindrowy

Blok cylindrowy 42CrMoS4 / CuZn35Mn2Si – otwór tłoka i obróbka otworów fasolkowych

Sytuacja wyjściowa u klienta

Machining cylinder block

  • Średnie i duże ilości
  • Wysokie koszty produkcji powierzchni o określonej, wysokiej jakości
  • Duża fluktuacja spowodowana ogólnym niedoborem wykwalifikowanych pracowników przy jednoczesnym wzroście ilości produkowanych elementów

ソリューションの特徴

  • 製造部品の厳しい品質を確実に達成
  • 設定されたシリンダー穴の表面仕様(設定されたRz値とピーク数)を精密に製造
  • Tritan-DrillおよびOptiMill-Uni-HPC-Pocketの使用により、レベリングおよび穴あけ加工が不要
  • LAT/EATにより、他の製造部品バリエーションでも加工コンセプトのフレキシブルな導入が可能

シリンダーボア

  • Bearbeitung Zylinderblock

    Stufenbohren

    Stufenbohrer

    • Optimale Vorbearbeitung der Kolbenbohrung ohne zusätzliches Anspiegeln
    • Entgratprozess des Bohrungsgrundes durch scharfe Schneidkanten entfällt

  • Bearbeitung Zylinderblock

    Feinbohren

    Feinbohrwerkzeug

    • Feinbohrwerkzeug garantiert perfekte Bohrungsqualitäten vor dem Einpressen der Messingbuchsen
    • MAPAL HX Schneiden - 6 Schneidecken für geringe Schneidstoffkosten und hohe Wirtschaftlichkeit

  • Bearbeitung Zylinderblock

    Aussteuern

    Aussteuerwerkzeug

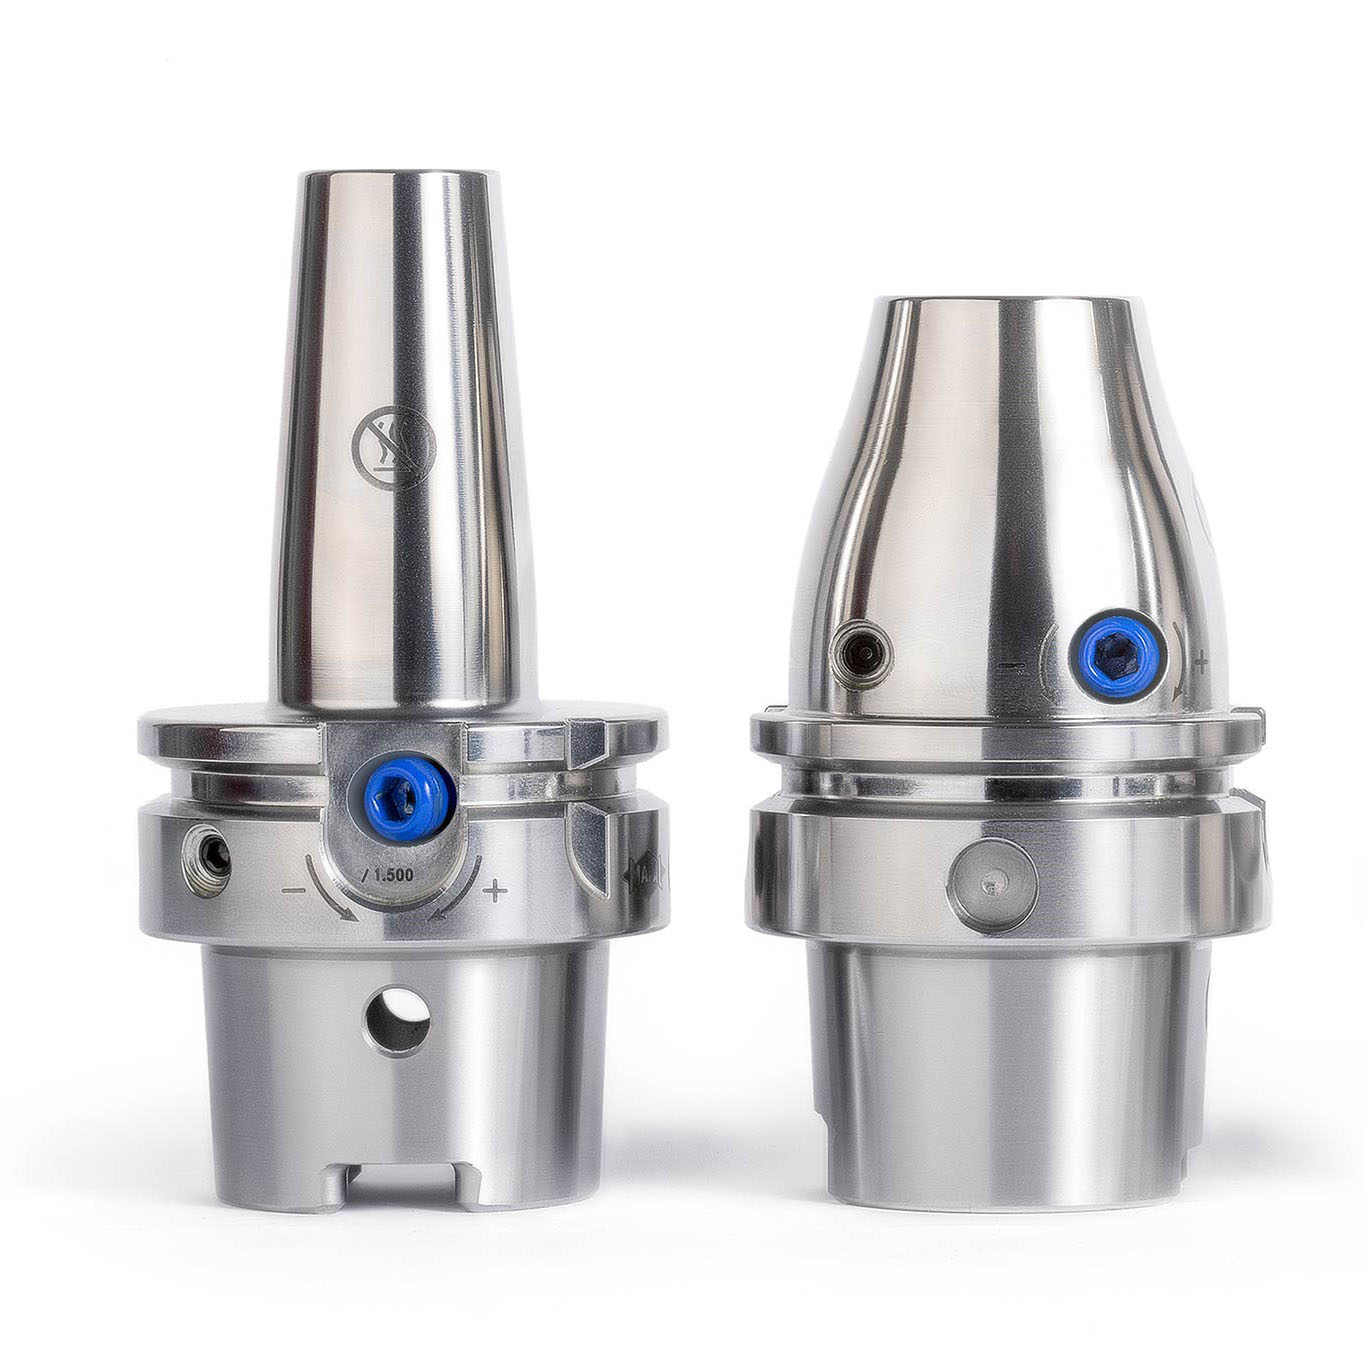
    • LAT Plandrehkopf zur präzisen Herstellung von definierten Oberflächenangaben der Kolbenbohrung 
    • Passgenaue Herstellung von Einführkonturen der Messingbuchsen ohne weiteren Bearbeitungsschritt

  • Zylinderblock Bearbeitung

    Aussteuern

    Aussteuerwerkzeug

    • EAT Excenterplandrehkopf bei Anwendungen mit höheren Spindeldrehzahlen zur maximal effizienten Bearbeitung der Messingbuchsen (Vor- und Fertigbearbeitung)

Nierenbearbeitung

  • Machining cylinder block

    Frezowanie

    Frez

    • OptiMill-Uni-HPC Pocket wyrównuje niezbędny proces wiercenia poprzez ukośne zagłębianie podczas wykonywania otworów wlotowych i wylotowych (otwory w kształcie fasolki) w bloku cylindrowym
    • Proces produkcji fasolkowych otworów tłocznych i ssących odpowiedniej tarczy sterującej może być realizowany wydajnie i bez konieczności stosowania dodatkowych narzędzi

MACHINING TIME PER CYLINDER BLOCK [SEC.]

Zalety

  • Technologia narzędzi sterowanych umożliwia wydajną i wysoce zautomatyzowaną „produkcję bezobsługową” dzięki automatycznym cyklom pomiarowym i regulacyjnym podczas obróbki
  • Skrócenie czasu procesu i czasu pomocniczego oraz możliwość wydajnej obsługi wielu maszyn dzięki zaawansowanym technologicznie rozwiązaniom narzędziowymTechnologia narzędzi sterowanych pozwala uzyskać znaczne oszczędności w zakresie kosztów narzędzi i czasu obróbki, ponieważ otwór tłoka i tuleja mosiężna są wstępnie obrabiane i wykańczane bez użycia dodatkowych narzędzi.
  • Precyzyjnie dopasowane procesy między obróbką wstępną i wykończeniową.