
Mecanizado de superficies en 3D
En los sectores de la fabricación de moldes y troqueles, los moldes complejos forman parte del día a día. El desarrollo continuo de las máquinas-herramienta y del software CAM mantienen en aumento el nivel del rendimiento y la productividad. Por eso, las herramientas usadas también deben cumplir siempre los requisitos de la última generación. Para alcanzar los mejores resultados, hay que analizar el proceso al comienzo del diseño.
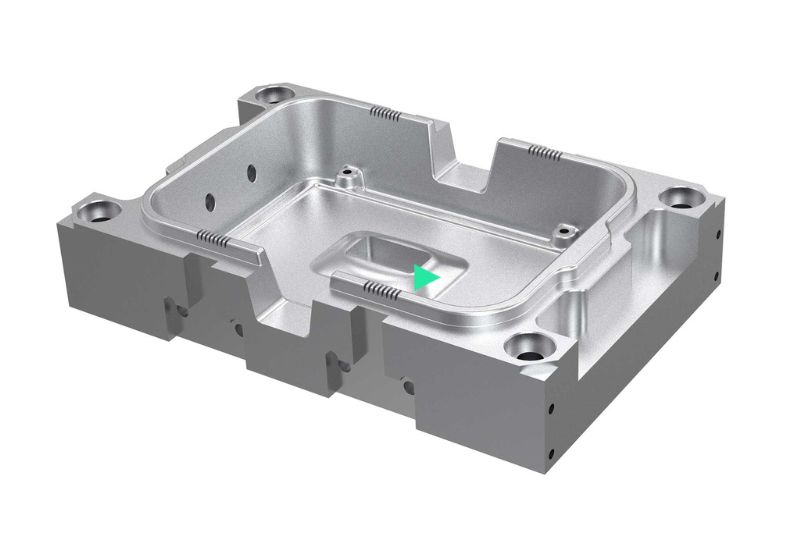
Vista general de la herramienta para los siguientes pasos de mecanizado:
Desbastado
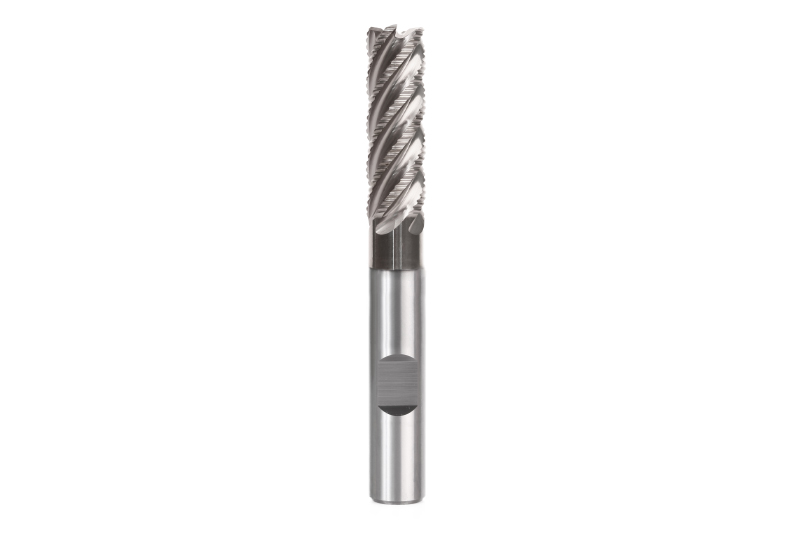
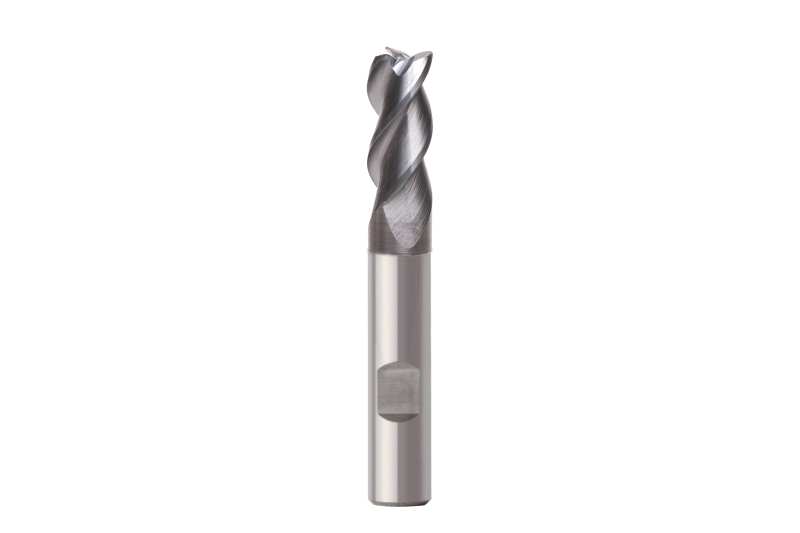
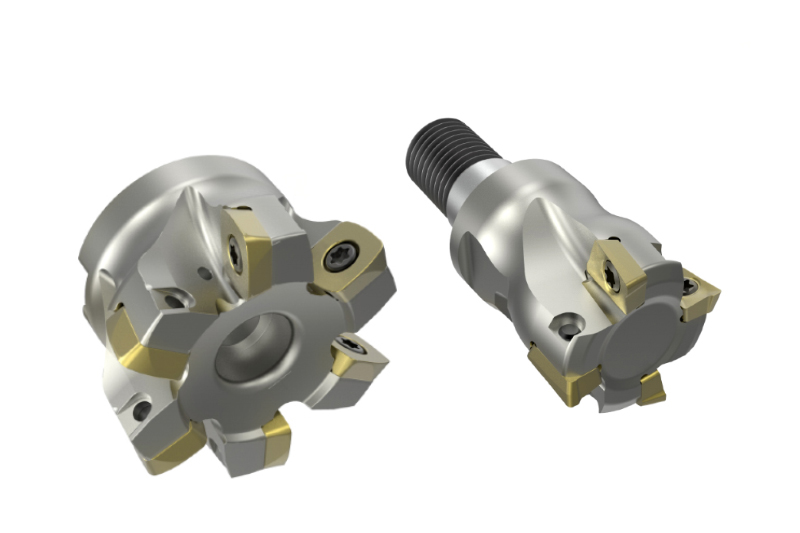
El desbastado abarca prácticamente toda la tarea de mecanizado. Optar por estrategias de fresado especiales como el mecanizado de gran avance o el fresado trocoidal puede reducir el tiempo de mecanizado y, por tanto, aumentar la rentabilidad. Aparte de las herramientas con insertos de corte y fresas de metal duro, se emplearán fresas de alto rendimiento con formas de desbastado especiales.
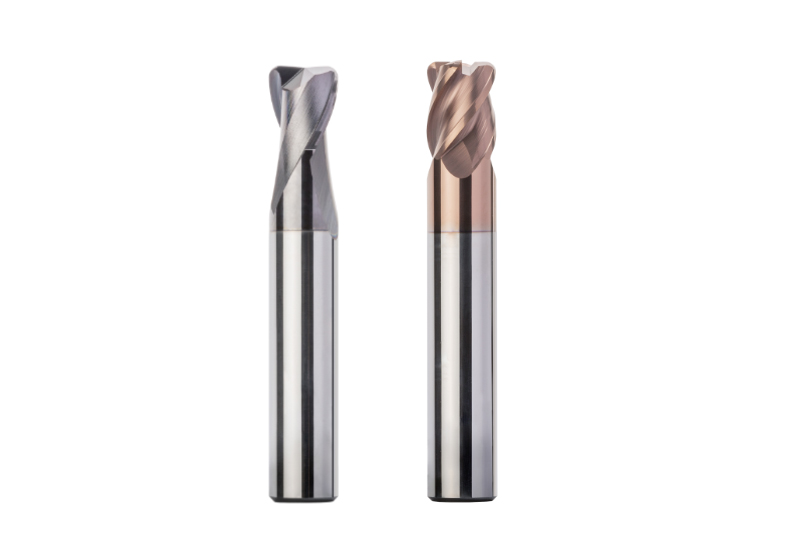
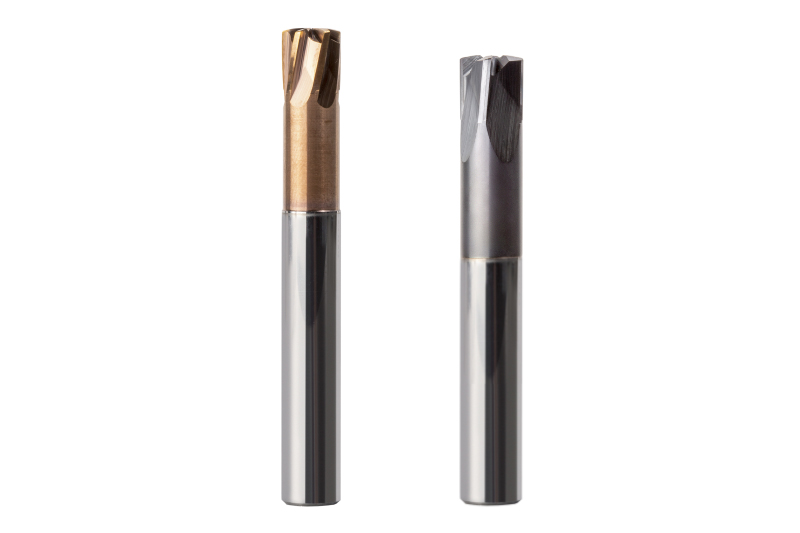
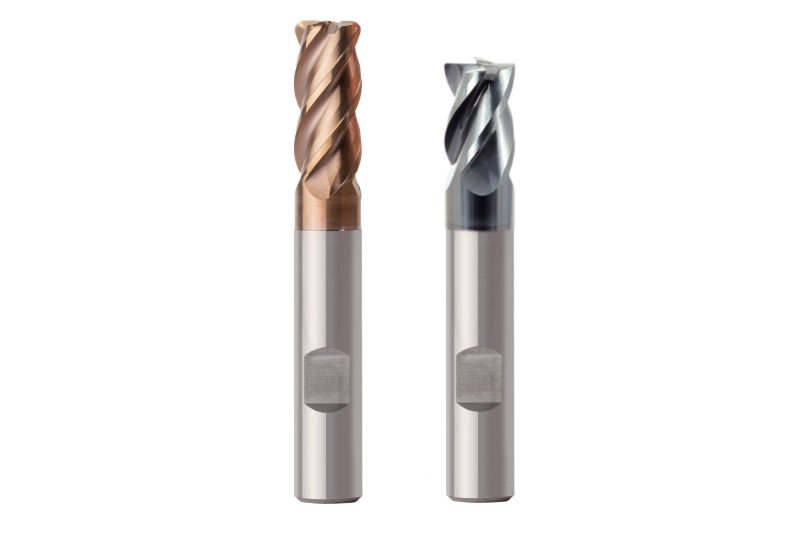
Desbastado de material residual
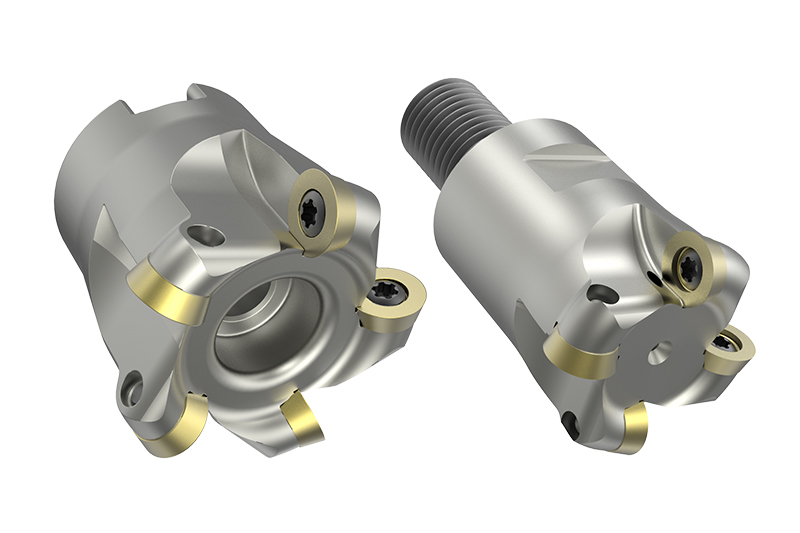
Tras el desbastado, los usuarios mecanizarán previamente en un segundo paso de mecanizado el material residual, en concreto, las esquinas y cavidades a la cota más constante posible. Normalmente, se usan herramientas con radios en los filos o fresa de alto avance. En caso necesario, una fresa esférica podría quitar también el material residual de las esquinas.
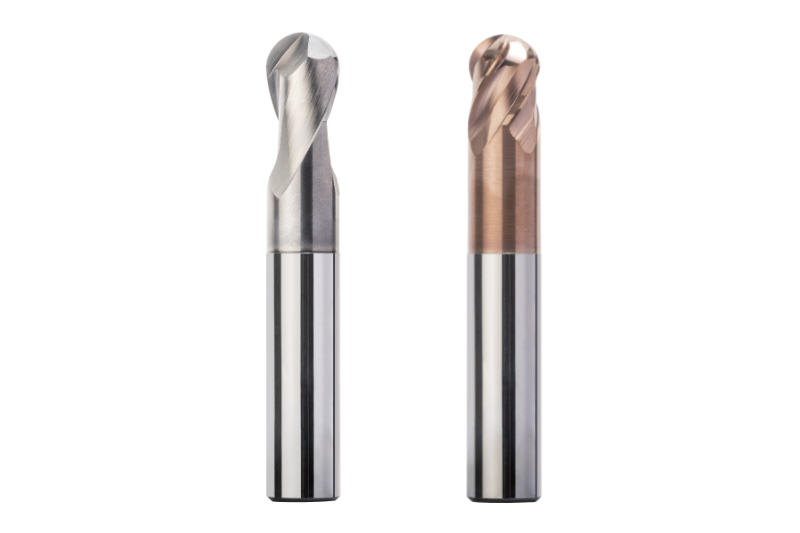
Pre-finishing
If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
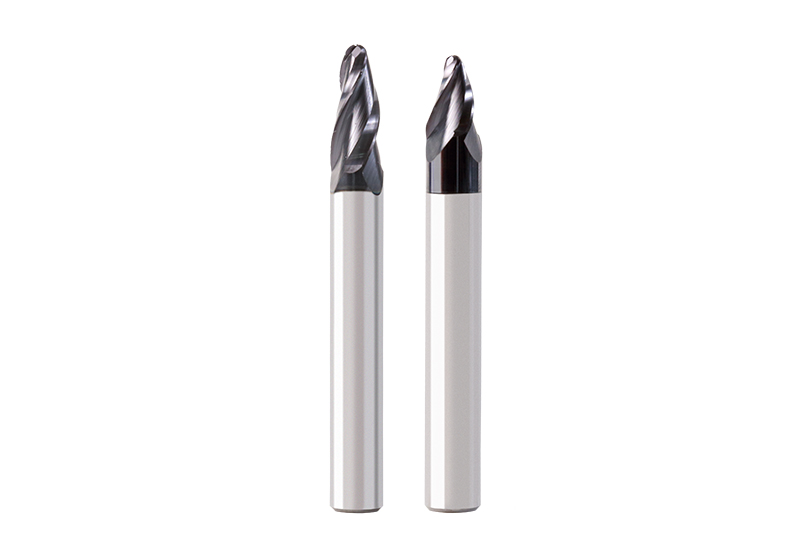
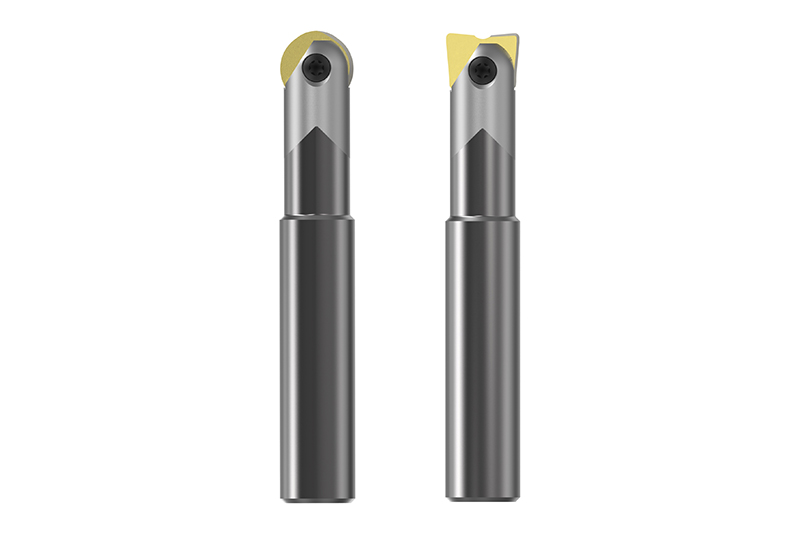
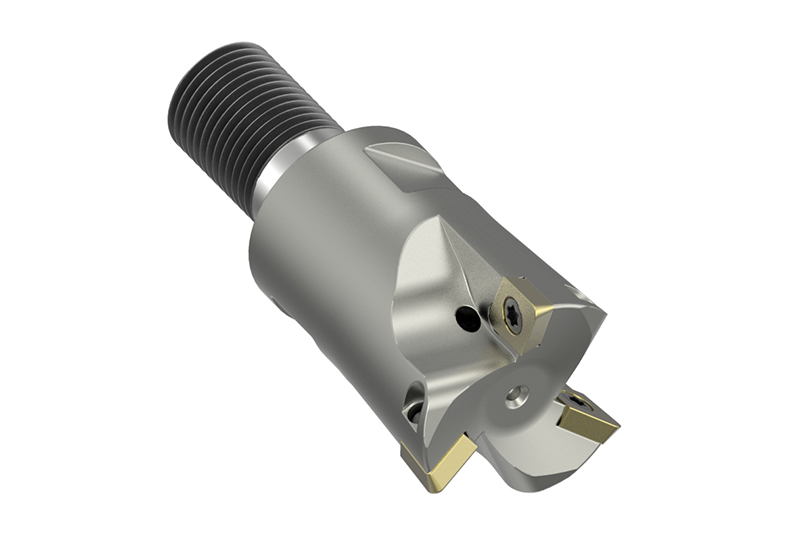
Finishing
The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.
Residual material finishing
The increasingly complex properties of the shapes to be produced require milling of the residual material after finishing, mainly in the corners. Solid carbide ball cutters are usually used for this.