Primi passi nel settore della costruzione di stampi e matrici
L’aspettativa dei costruttori di stampi e matrici è un alto livello di competenza di processo e di prodotto da parte del loro produttore di utensili da taglio. Questo perché la vita utile degli stampi da produrre e la precisione dei pezzi stampati sono enormemente importanti al fine della competitività nella produzione di massa. Gli utensili devono quindi garantire massima precisione, lunga durabilità e, soprattutto, sicurezza dei processi.
Questi sono gli aspetti che hanno determinato il successo di MAPAL in settori come l'industria automobilistica, l'ingegneria meccanica o l'industria aerospaziale. È quindi logico che il produttore di utensili di precisione offra anche soluzioni efficienti ed economiche per l'intero processo di lavorazione nella costruzione di stampi e matrici. Utensili ad alte prestazioni versatili e precisi, nonché portautensili specifici con contorni sottili e concentricità precisa minimizzano il lavoro di lucidatura e rilavorazione, assicurando una qualità di superficie costante durante il processo di fresatura. Essi consentono inoltre notevoli risparmi sui costi dell’intero processo.
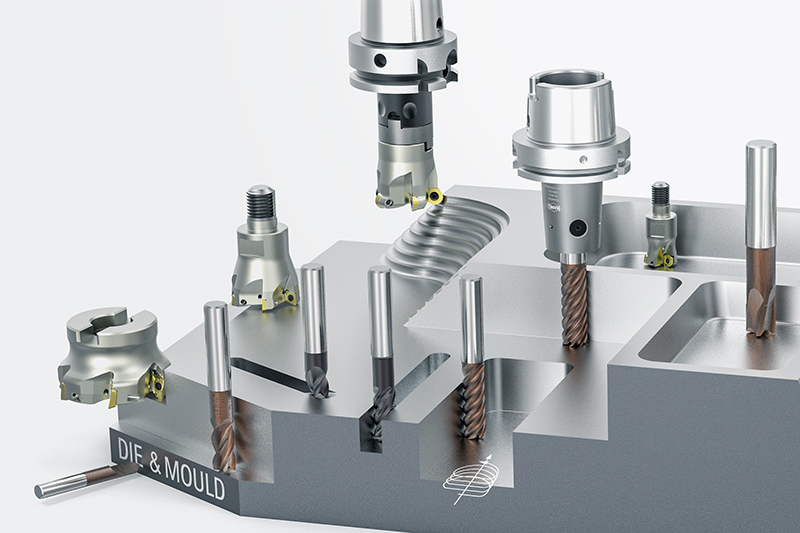
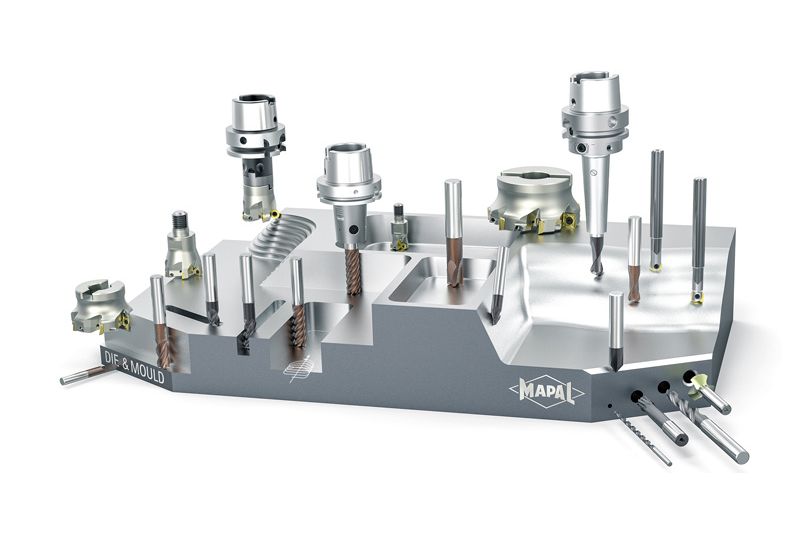
Assortimento di utensili per la costruzione di stampi
Frese in metallo duro integrale
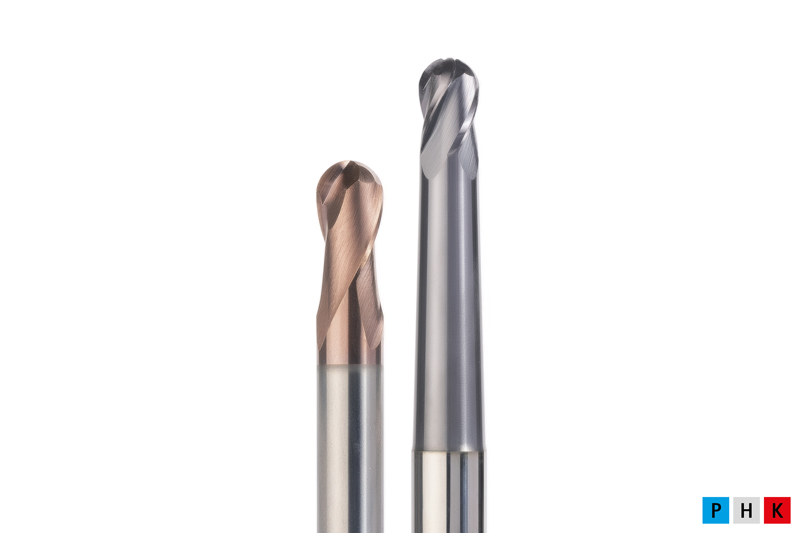
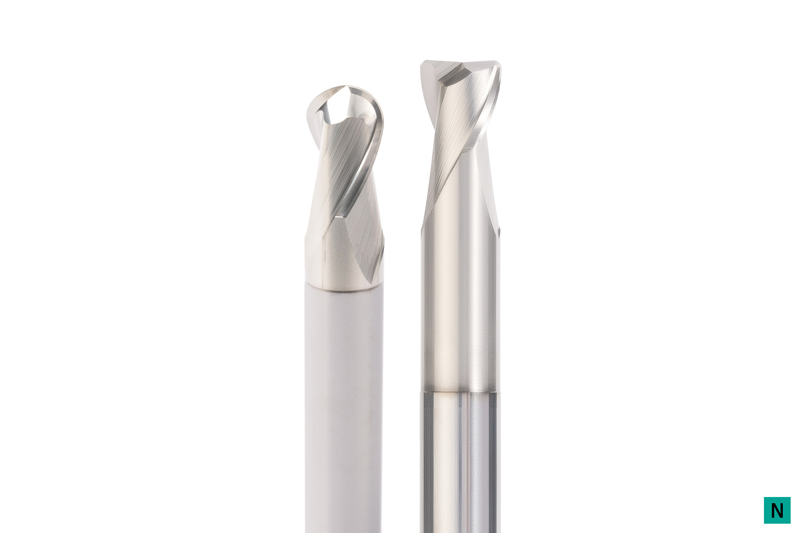
OptiMill-3D-BN
Frese a profilo sferico
Lavorazione ad alta precisione di contorni 3D
Range ø: 0,10 - 20,00 mm
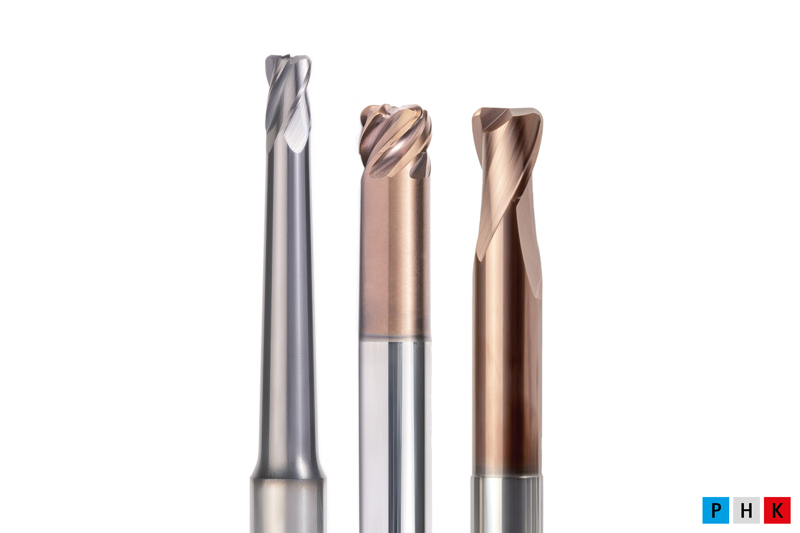
OptiMill-3D-CR
Frese a profilo torico
Fresatura a raggio angolare ad alta precisione
Range ø: 0,10 - 20,00 mm
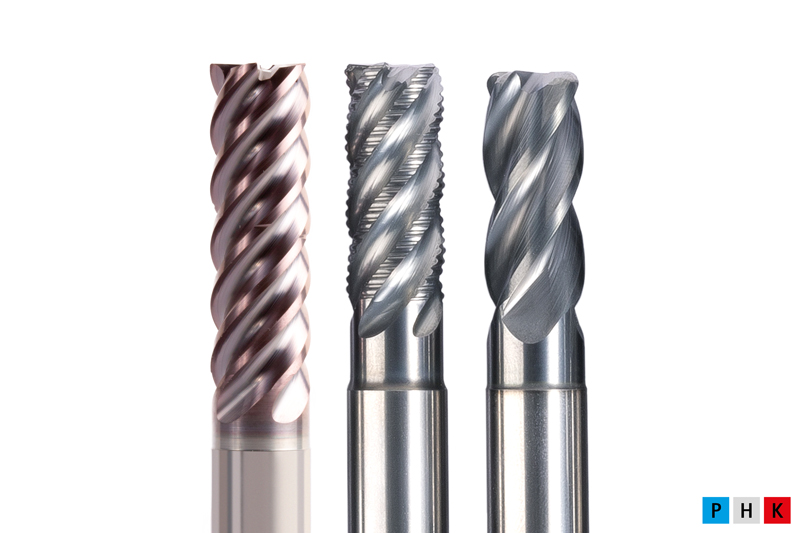
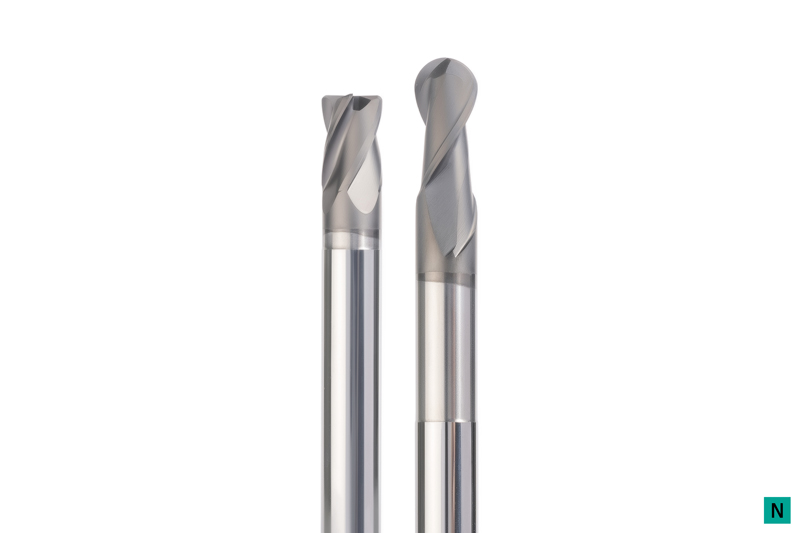
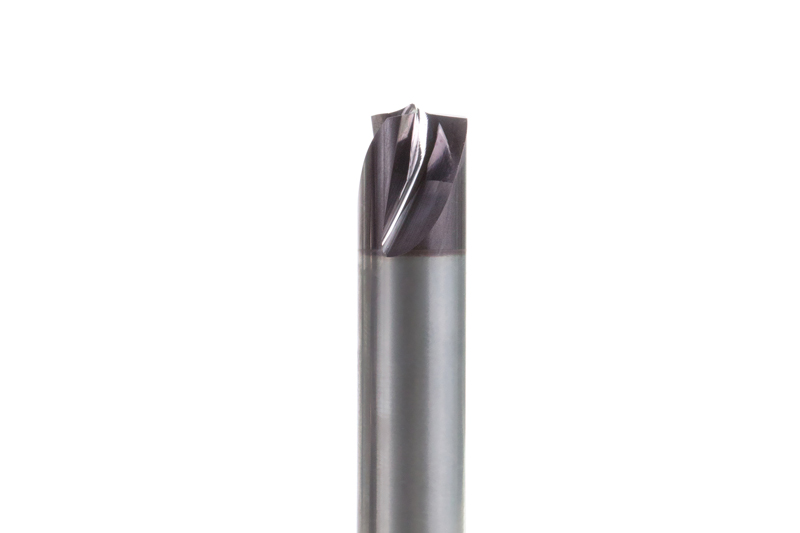
OptiMill Frese a spallamento retto
Frese a spallamento retto
Ideali per sgrossatura, finitura, fresatura trocoidale e fresatura di tasche
Range ø: 2,00 - 12,00 mm
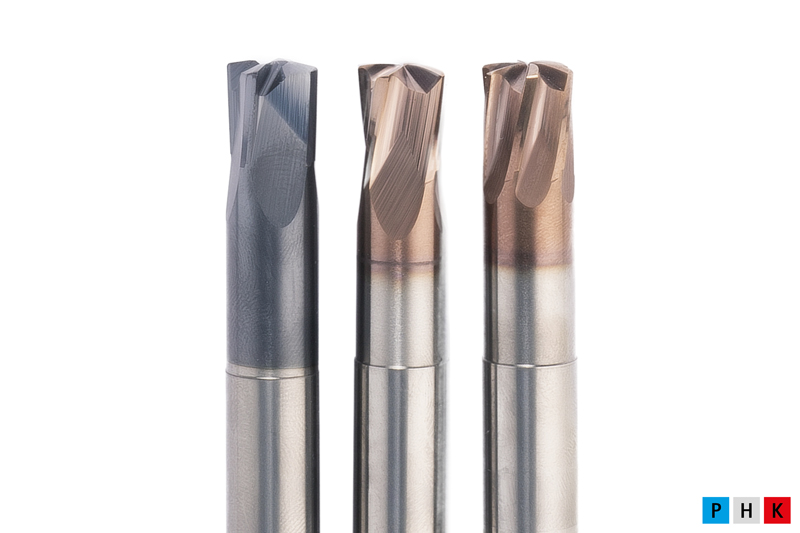
OptiMill-3D-HF
Frese ad elevato avanzamento
Ideali per la lavorazione ad alto avanzamento con grande volume di asportazione di materiale ed elevata sicurezza dei processi
Range ø: 2,00 - 16,00 mm
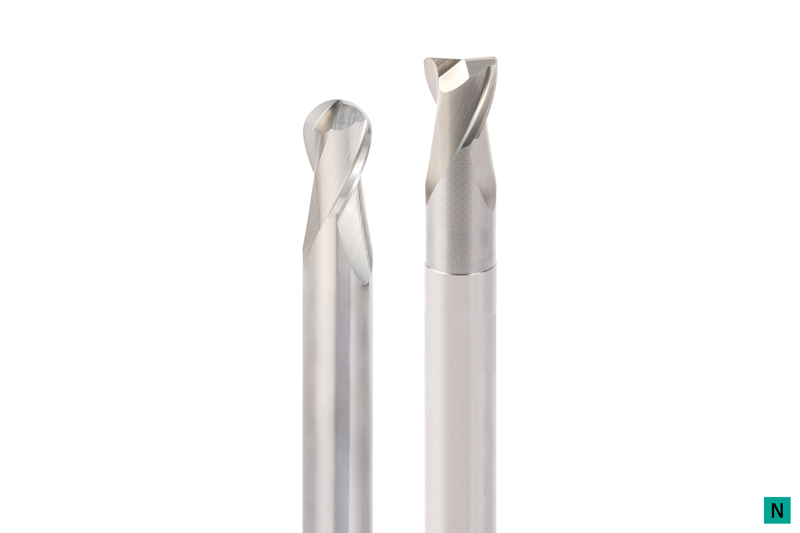
OptiMill-3D-Alu
Frese a profilo sferico e torico
Lavorazione ad alta precisione di contorni 3D
Range ø: 1,00 - 20,00 mm
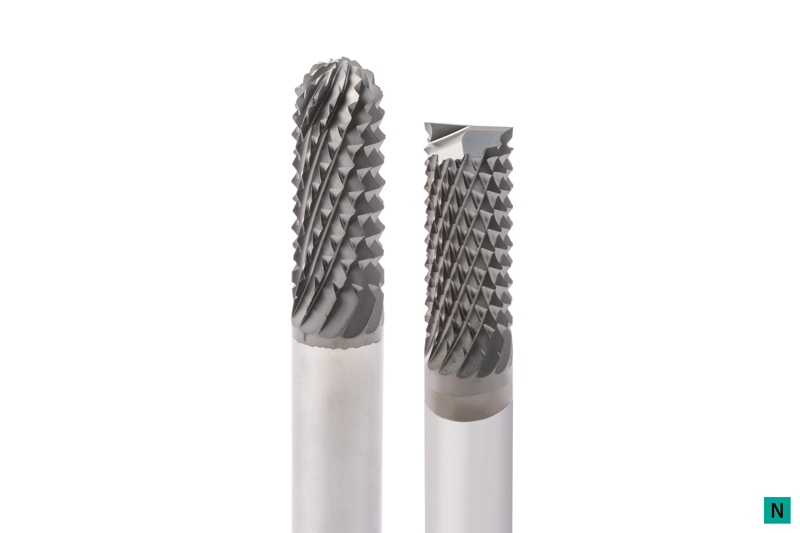
OptiMill-Graphite-MT
Frese a profilo sferico e a spallamento retto
Frese multidente per sgrossatura per elevate velocità di asportazione con elettrodi di grafite
Range ø: 3,00 - 16,00 mm
OptiMill-3D-Graphite
Frese a profilo sferico e torico
Adatte per la lavorazione di elettrodi di grafite
Versioni diverse a seconda della situazione di lavorazione
Range ø: 0,20 - 12,00 mm
OptiMill-3D-Copper
Frese a profilo sferico e torico
Geometria speciale per la lavorazione di elettrodi di rame e leghe non ferrose dure
Range ø: 0,10 - 20,00 mm
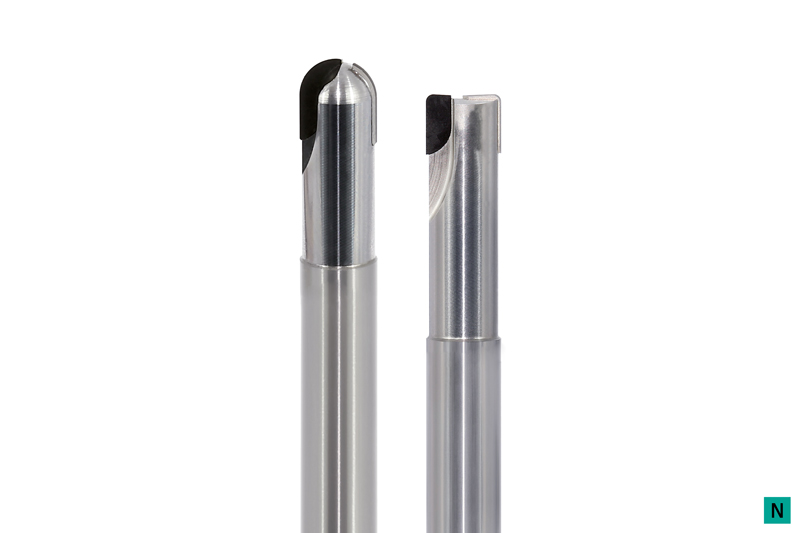
OptiMill-Diamond
Frese a profilo sferico, torico e a spallamento retto
Taglienti in PCD per un’elevata durabilità
Range ø: 3,00 - 12,00 mm
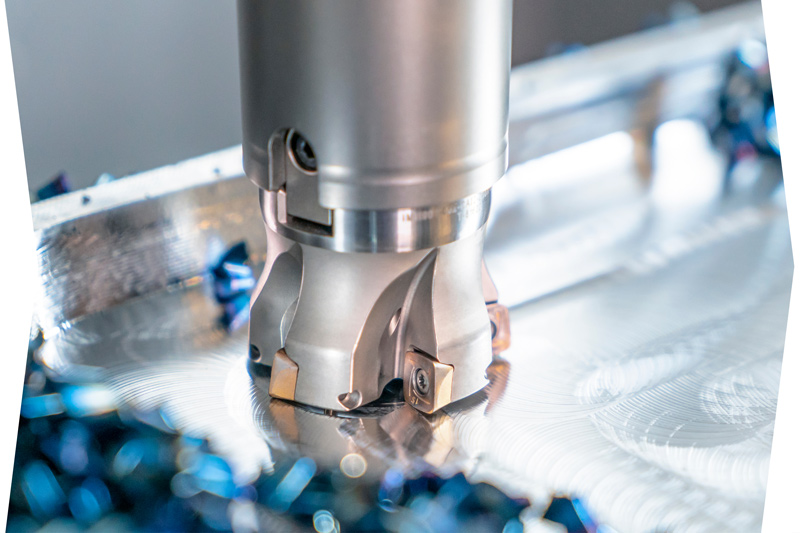
Frese con taglienti sostituibili
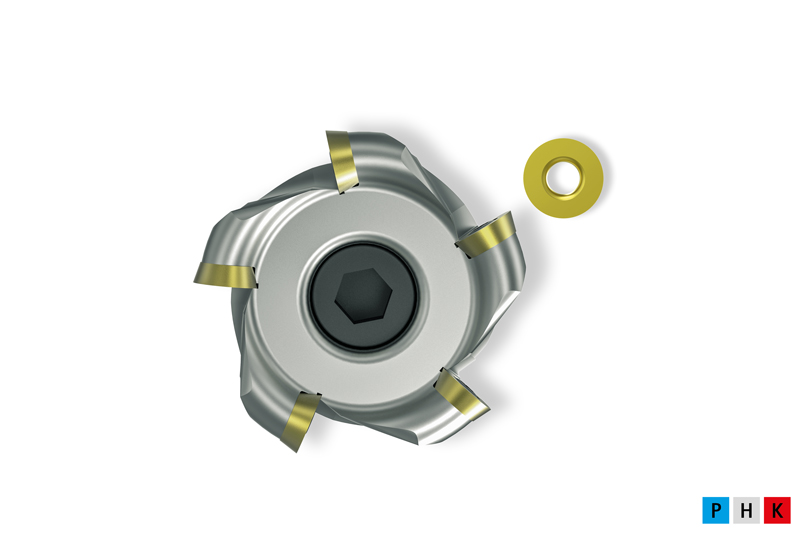
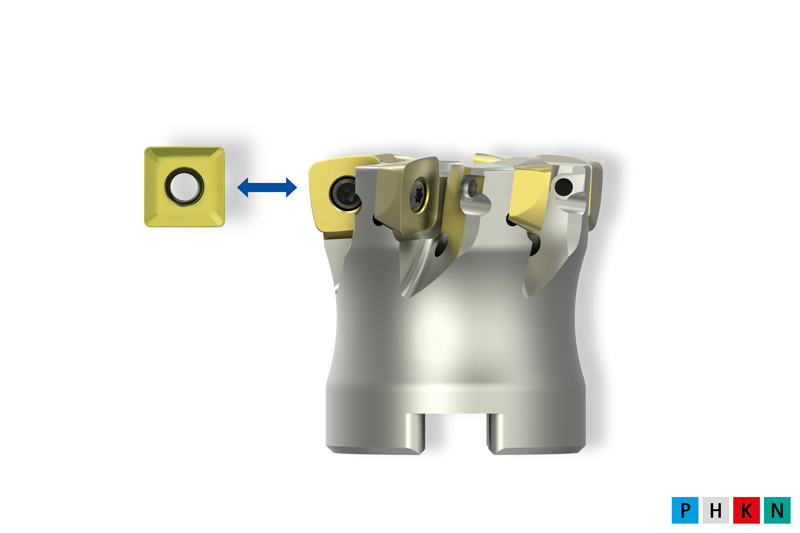
NeoMill-ISO-360
Frese ad inserti tondi
Ideali per la sgrossatura e la prefinitura
Range ø: 10,00 - 160,00 mm
NeoMill-3D-Finish
Frese di finitura
Ideali per la finitura di superfici a 90°, superfici piane e complesse
Range ø: 16,00 - 42,00 mm
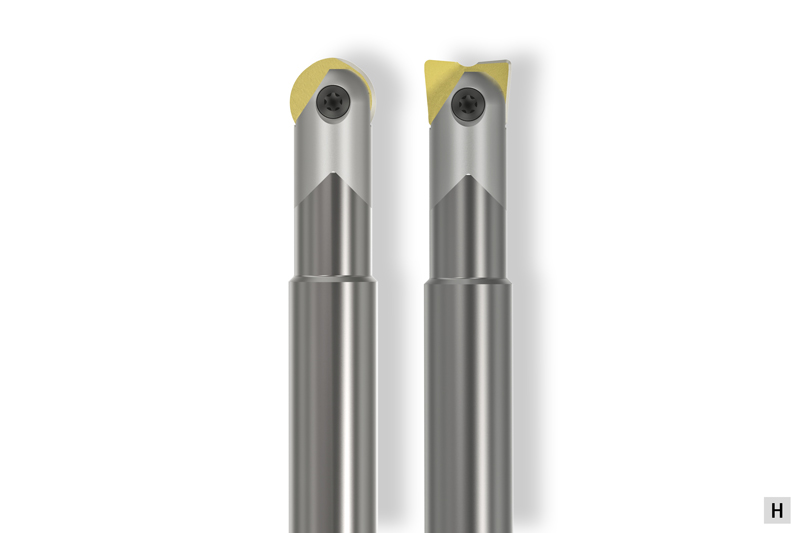
NeoMill-3D-Ballnose/-Torus
Frese a profilo sferico e torico
Un corpo base con inserti a profilo sferico o torico per prefinitura e finitura
Range ø: 8,00 - 32,00 mm
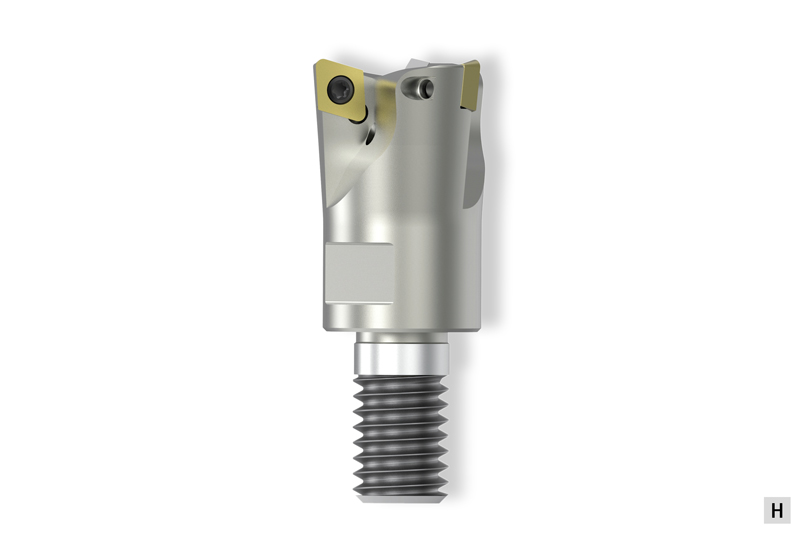
NeoMill-2/4-HiFeed90
Frese a spallamento retto/90° a elevato avanzamento
Sistema di utensili universale per la massima produttività
Range di ø: 16,00 - 200,00 mm
Foratura | Svasatura
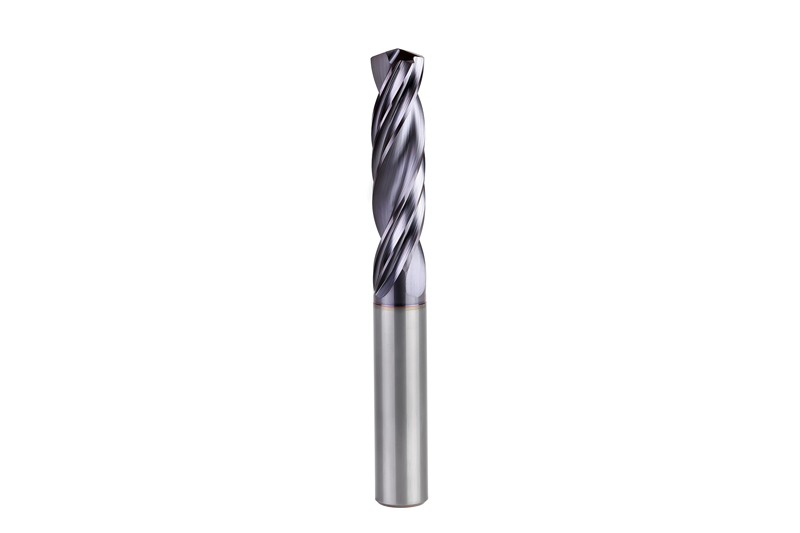
ECU-Drill-Steel
Broca de metal duro integral
Broca de furação de aresta dupla com ótima relação custo-benefício
Ampla área de aplicação
Geometrias comprovadas para alta precisão e fiabilidade do processo
Faixa de Ø: 1,00 – 20,00 mm
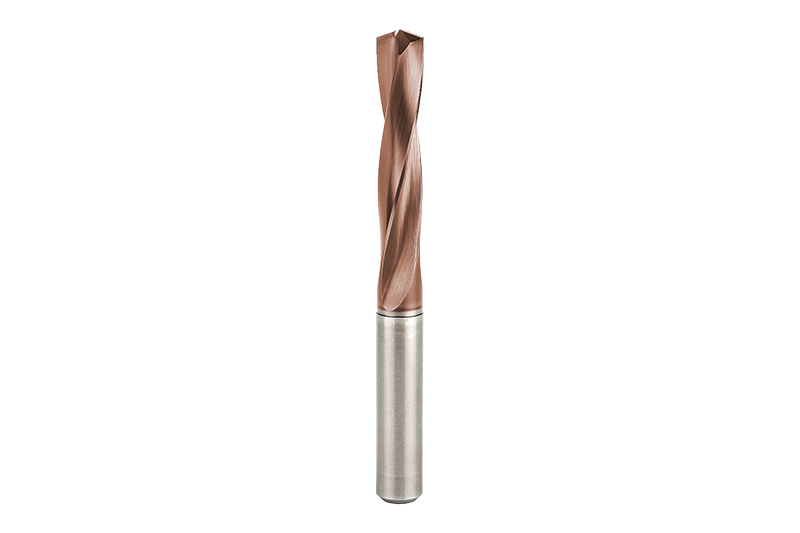
MEGA-Drill-Hardened
Broca de metal duro integral de alto desempenho
Broca de furação de aresta dupla com revestimento e geometria coordenados para usinagem segura
Nova micro e macro geometria
Faixa de Ø: 2,55 – 16,00 mm
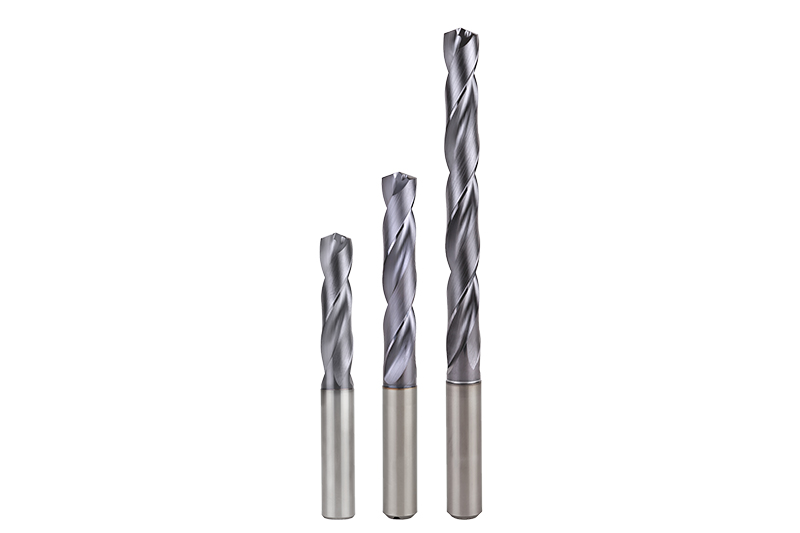
MEGA-Drill-Steel-Plus
Broca de metal duro integral de alto desempenho
Broca de furação de aresta dupla com revestimento e geometria coordenados para usinagem de aço
Geometria da ranhura de aparas otimizada e preparação modificada das arestas de corte
Faixa de Ø: 3,00 – 25,00 mm
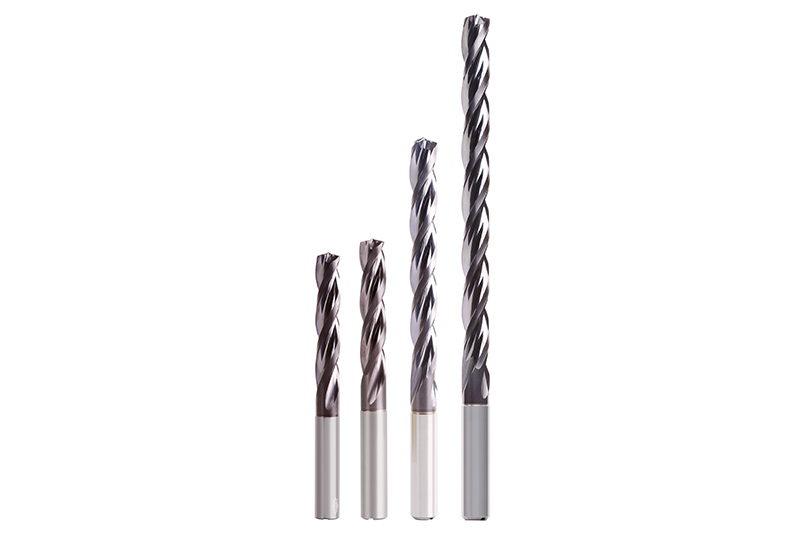
Tritan-Drill-Steel
Broca de metal duro integral de aresta de corte tripla
Broca de furação de aresta de corte tripla para a maior taxa de alimentação
Lâmina transversal autocentrante para situações difíceis de perfuração
Ajustado de modo ideal para a usinagem de aço
Faixa de Ø: 4,00 – 20,00 mm
Tritan-Spot-Drill-Steel
Broca de centro
Broca de centro de aresta de corte tripla para operações com roscas difíceis
Especialmente adaptado a furações de aresta de corte tripla
Faixa de Ø: 4,00 – 20,00 mm
Tritan-Step-Drill
Brocas escalonadas
Broca escalonada de aresta de corte tripla com lâmina transversal autocentrante
Usinagem de furos do núcleo roscado sem movimento pendular
Faixa de Ø: 4,25 – 14,15 mm
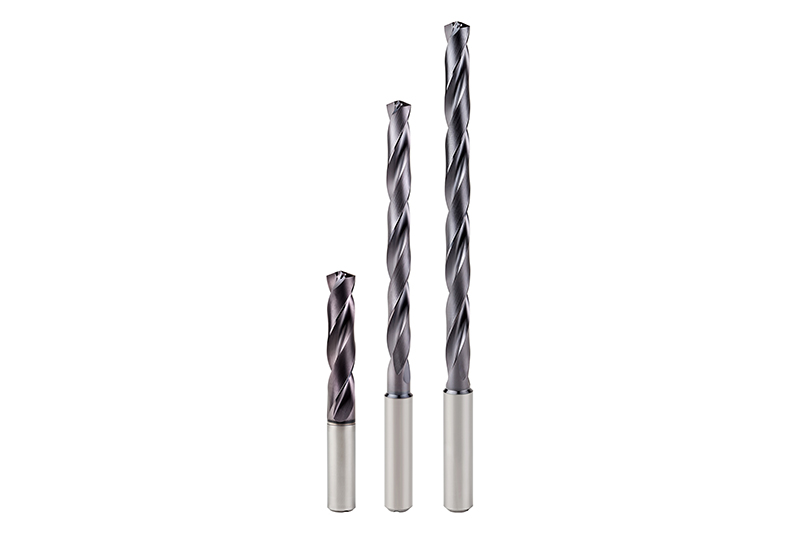
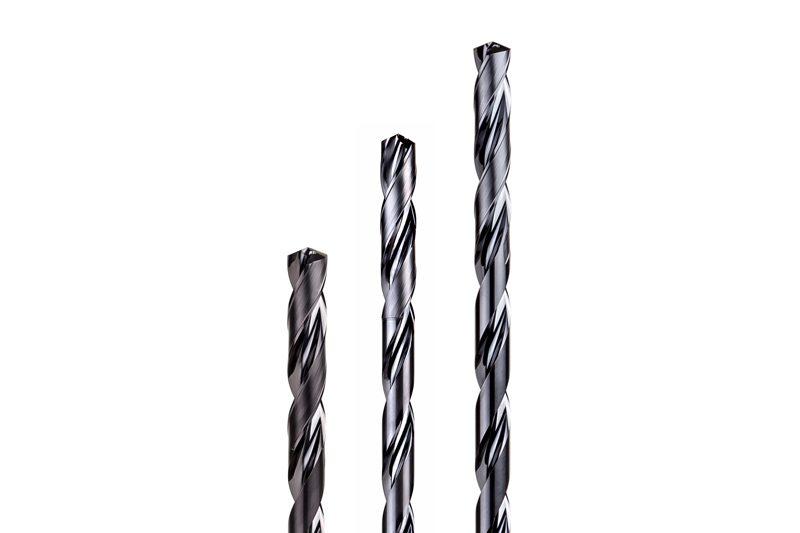
MEGA-Deep-Drill
Broca de furação profunda
Produção confiável e eficiente de furos profundos até 40xD
Broca piloto MEGA-Pilot-Drill
Faixa de Ø: 1,00 – 16,00 mm
MEGA-Drill-Reamer
Brocas escareadoras
Combina dois passos de trabalho em uma ferramenta: furação e escareação
Arestas escareadoras otimizadas
Redução significativa dos tempos principais e secundários
Tolerância de perfuração ≥ IT7
Faixa de Ø: 4,00 - 16,00 mm
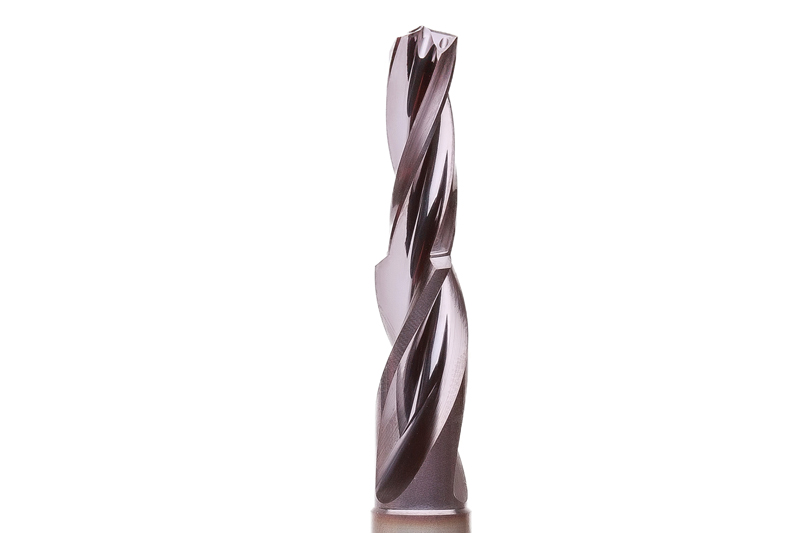
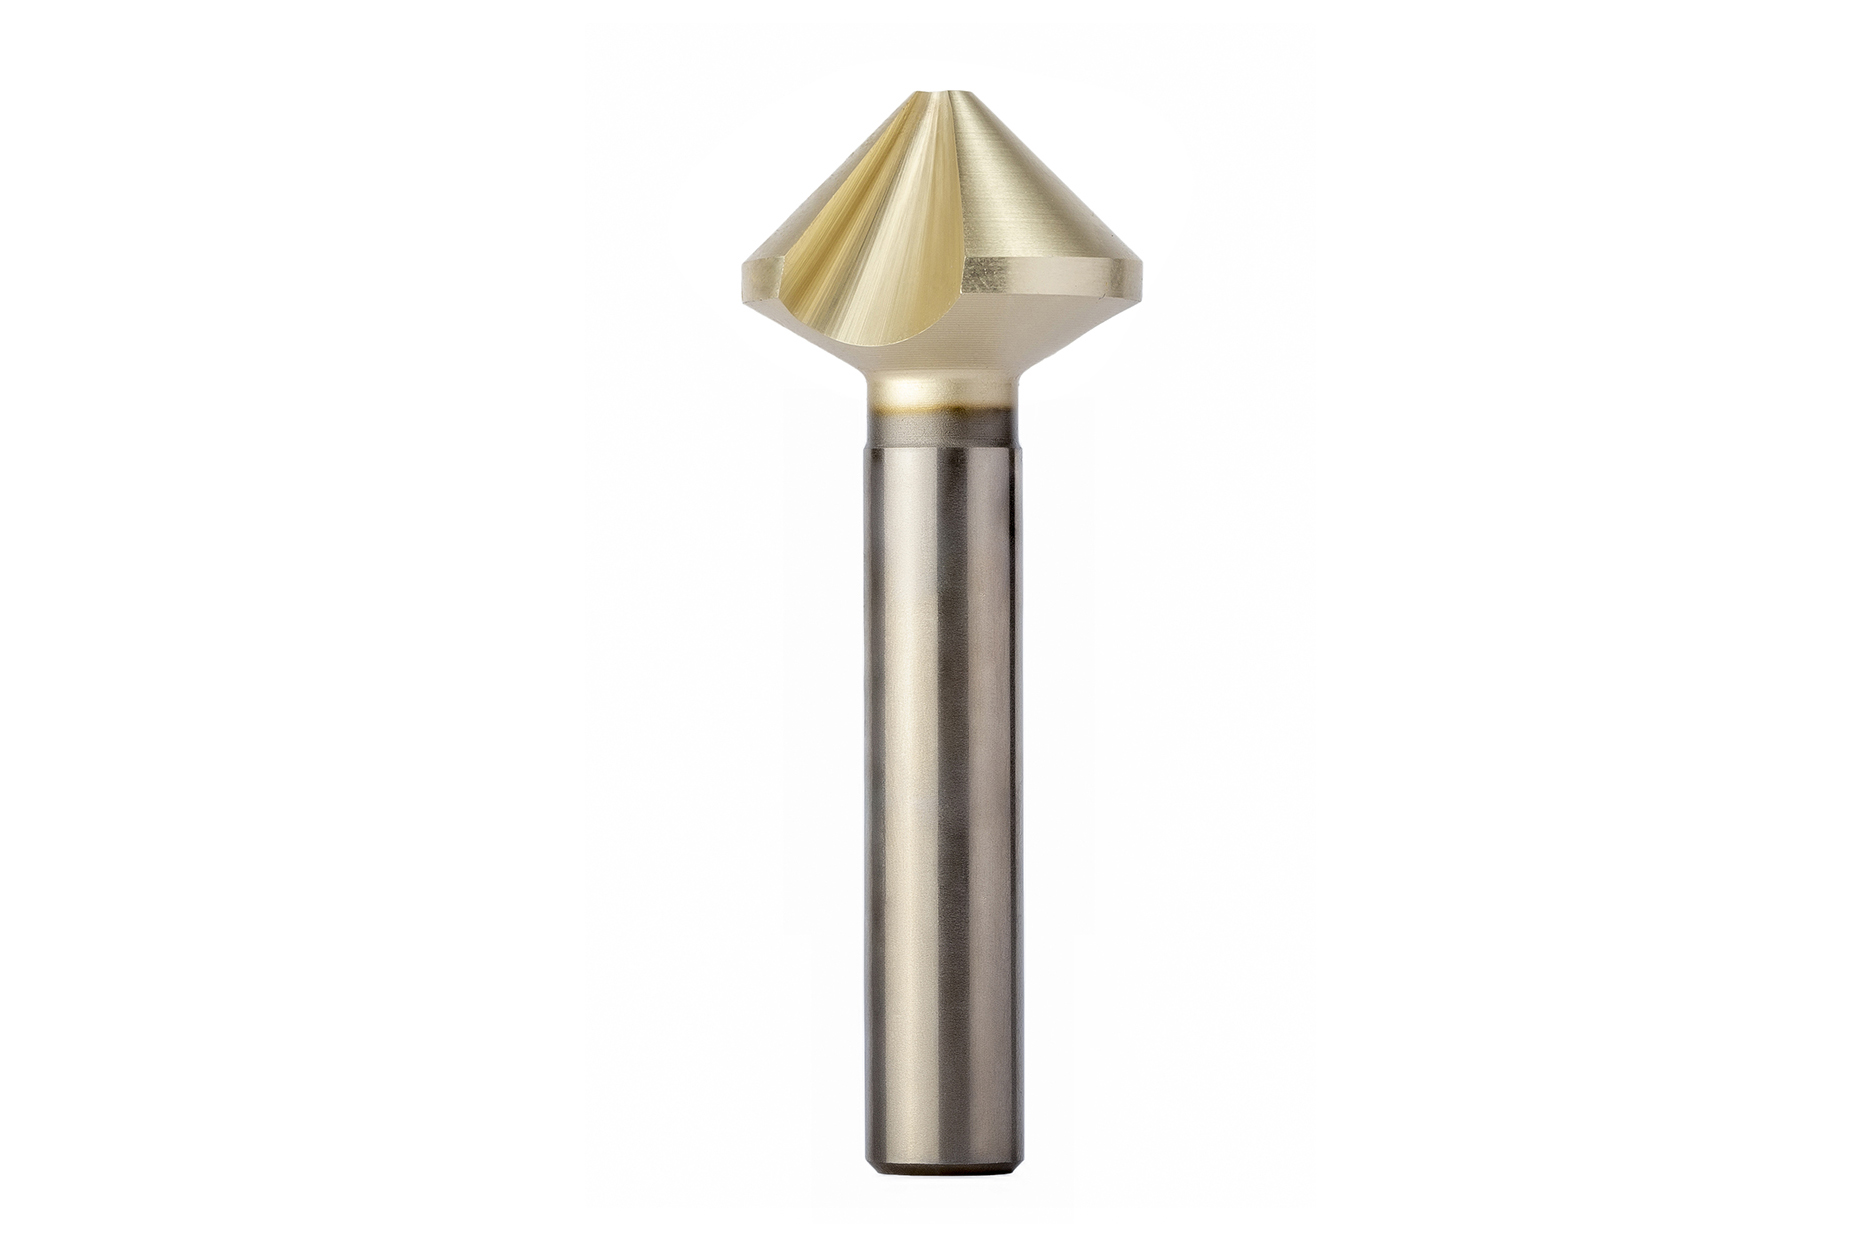
Rebaixadores cônicos de precisão
Apoio com divisão desigual
Arestas de corte com divisão desigual extrema
Maior precisão e melhores valores de superfície
Forças axiais e radiais nitidamente reduzidas
Significativamente menos vibrações
Parâmetros de corte para elevada produtividade
Faixa de Ø: 4,30 – 31,00 mm
MEGA-Drill-Reamer-Pyramid
Brocas escareadoras com ponta piramidal
Iniciar furo, furação e mandrilar com uma ferramenta
Características de centragem melhoradas graças às pontas cônicas
Redução significativa dos tempos principais e secundários
Tolerância de perfuração ≥ IT7
Faixa de Ø: 4,00 - 16,00 mm
Brocas de pastilhas de corte QTD
Broca de furação total com sistema de cabeça substituível
Sistema económico com pastilhas de corte intercambiáveis
Sistema de fixação por força e por união positiva
Manuseamento simples
Elevada precisão de concentricidade
Faixa de Ø: 8,10 – 49,00 mm
Escarear
FixReam – FXR
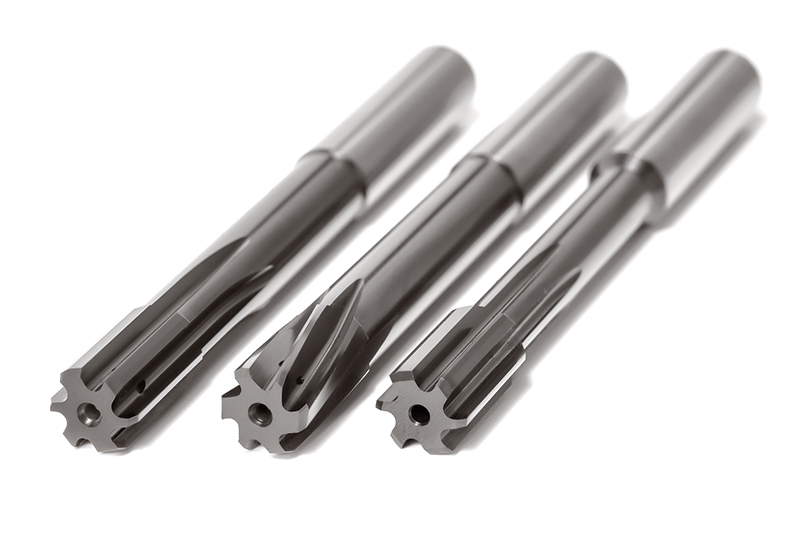
Alesatore ad alte prestazioni con codolo cilindrico
Alesatore ad alte prestazioni in metallo duro integrale
Con scanalatura dritta per foro passante e foro cieco
Con scanalatura obliqua sinistra per foro passante
Range di Ø: 3,00 - 20,00 mm
CPReam – CPR
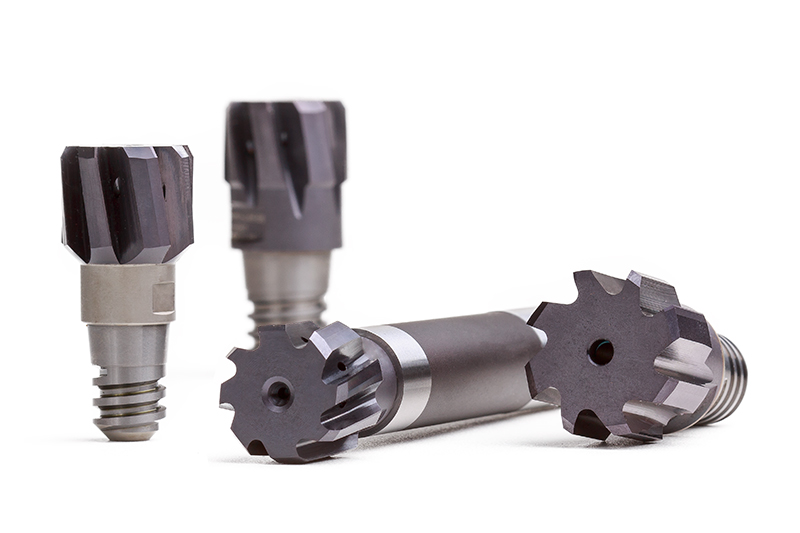
Alesatore a testina intercambiabile
Massima stabilità e rigidità grazie al cono e alla superficie piana di appoggio
Elevata precisione di concentricità pari a 5 µm
Facile utilizzo
Range di Ø: 8,00 - 40,00 m
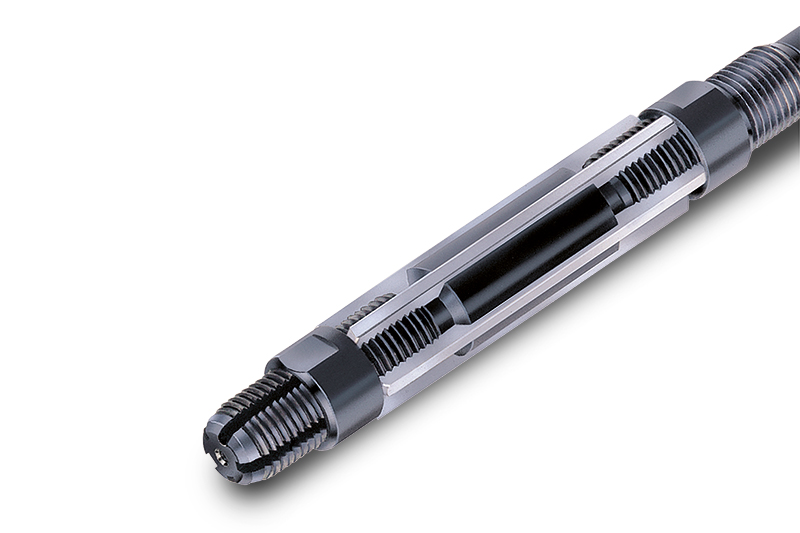
Alesatore a regolazione rapida – WN 50
Alesatore manuale
Alesatore a regolazione rapida con ampio range di regolazione
Particolarmente adatto ai lavori di riparazione
Set di lame di ricambio disponibili
Range di Ø: 6,40 - 95,00 mm
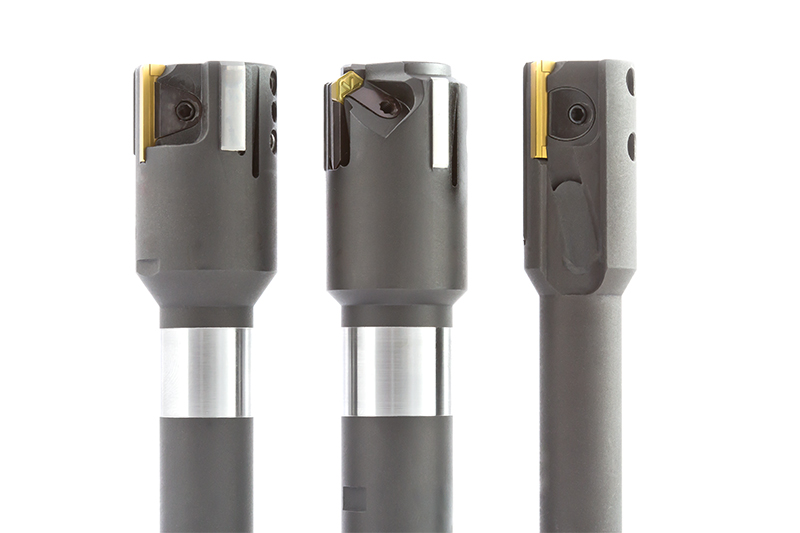
Utensili con pattini di guida
Utensili con pattini di guida
Massima precisione con il principio MAPAL
Guida diretta nel foro attraverso i pattini di guida
Inserti con filettatura di precisione
Regolazione ad alta precisione per la lavorazione di fori con precisione al µm
Sicurezza di serraggio indipendente dalla direzione di rotazione
Alta resistenza a elevati numeri di giri
La struttura modulare consente di utilizzare le testine per mandrini di foratura per tutti gli innesti dell’utensile
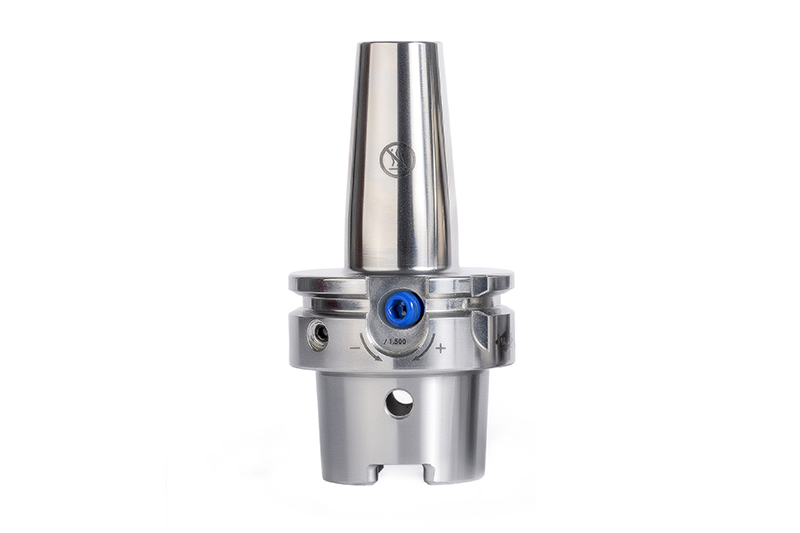
Mandrino per fresa a manicotto – MDA/MCA
Mandrino per fresa a manicotto
Versione con sistema antivibrante (MDA)
Idoneo per la rigidità di tutte le macchine più comuni
Funzionamento più silenzioso e più stabile nonostante le lunghe sporgenze per una migliore qualità delle superfici
Mandrino per fresa a manicotto (MCA) con superficie piana di appoggio maggiorata per operazioni di sgrossatura e prefinitura in grandi range di diametro
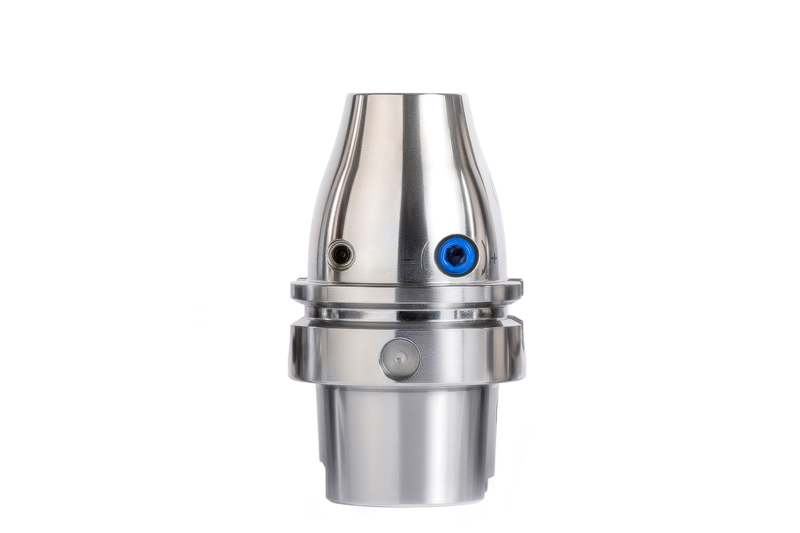
Supporto testina per fresa MFS
Porta utensili per fresa ad avvitare
Serraggio facile e veloce grazie alla fresa con fissaggio a vite
Precisa interazione tra cono e superficie piana di appoggio
Massima stabilità e rigidità
Applicabile universalmente per operazioni di sgrossatura e di finitura
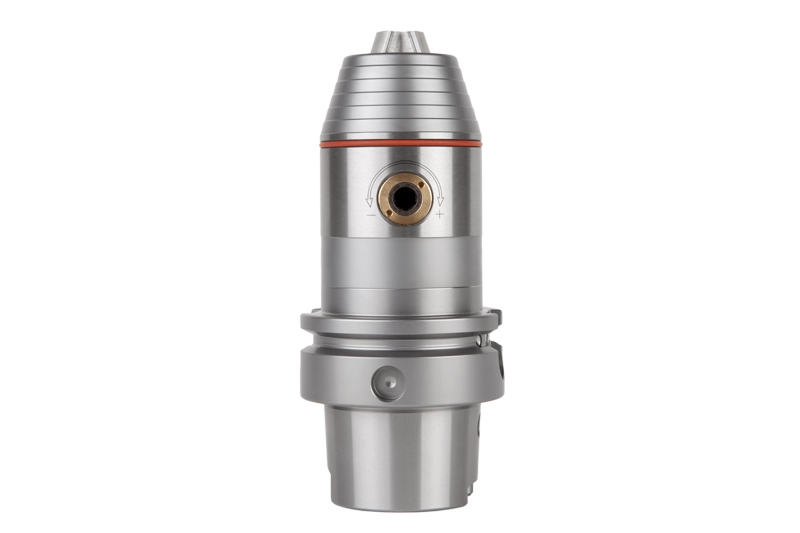
Adattatori
Prolunghe, riduttori e adattatori
Svariate possibilità per sistemi di utensili modulari
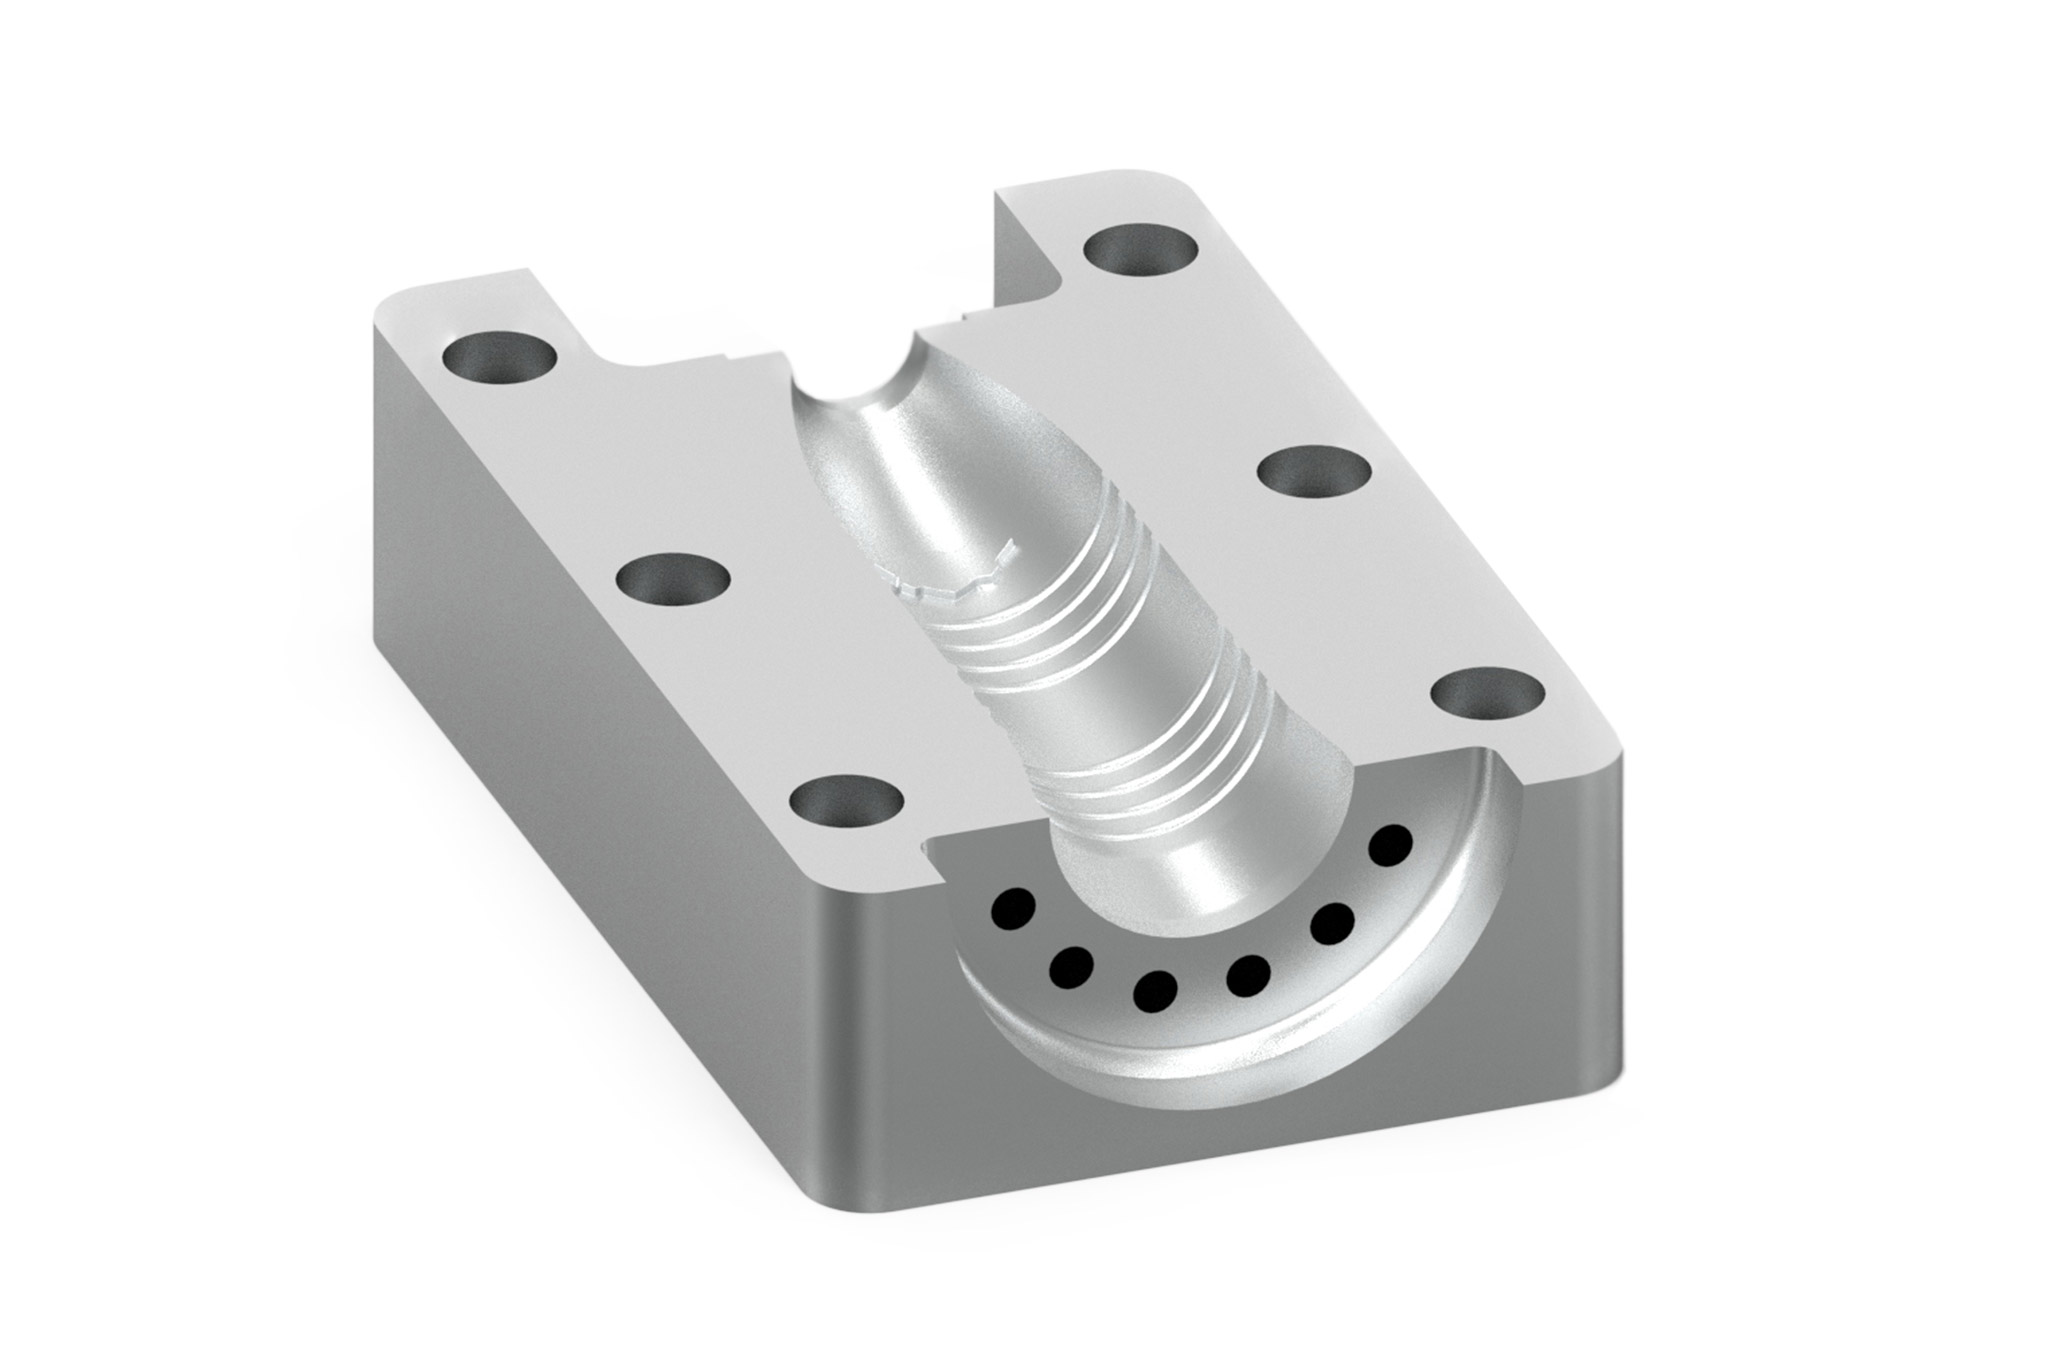
I componenti di crescente complessità e con cavità sempre più profonde, nonché le nervature di stampaggio e di irrigidimento negli stampi per iniezione plastica e pressofusione, rendono necessario l'uso di utensili molto lunghi, anche con diametri di taglio molto ridotti. Le complesse geometrie delle parti e la varietà delle caratteristiche dei materiali, impongono elevate esigenze in termini di lavorazione e di durata dell’utensile.
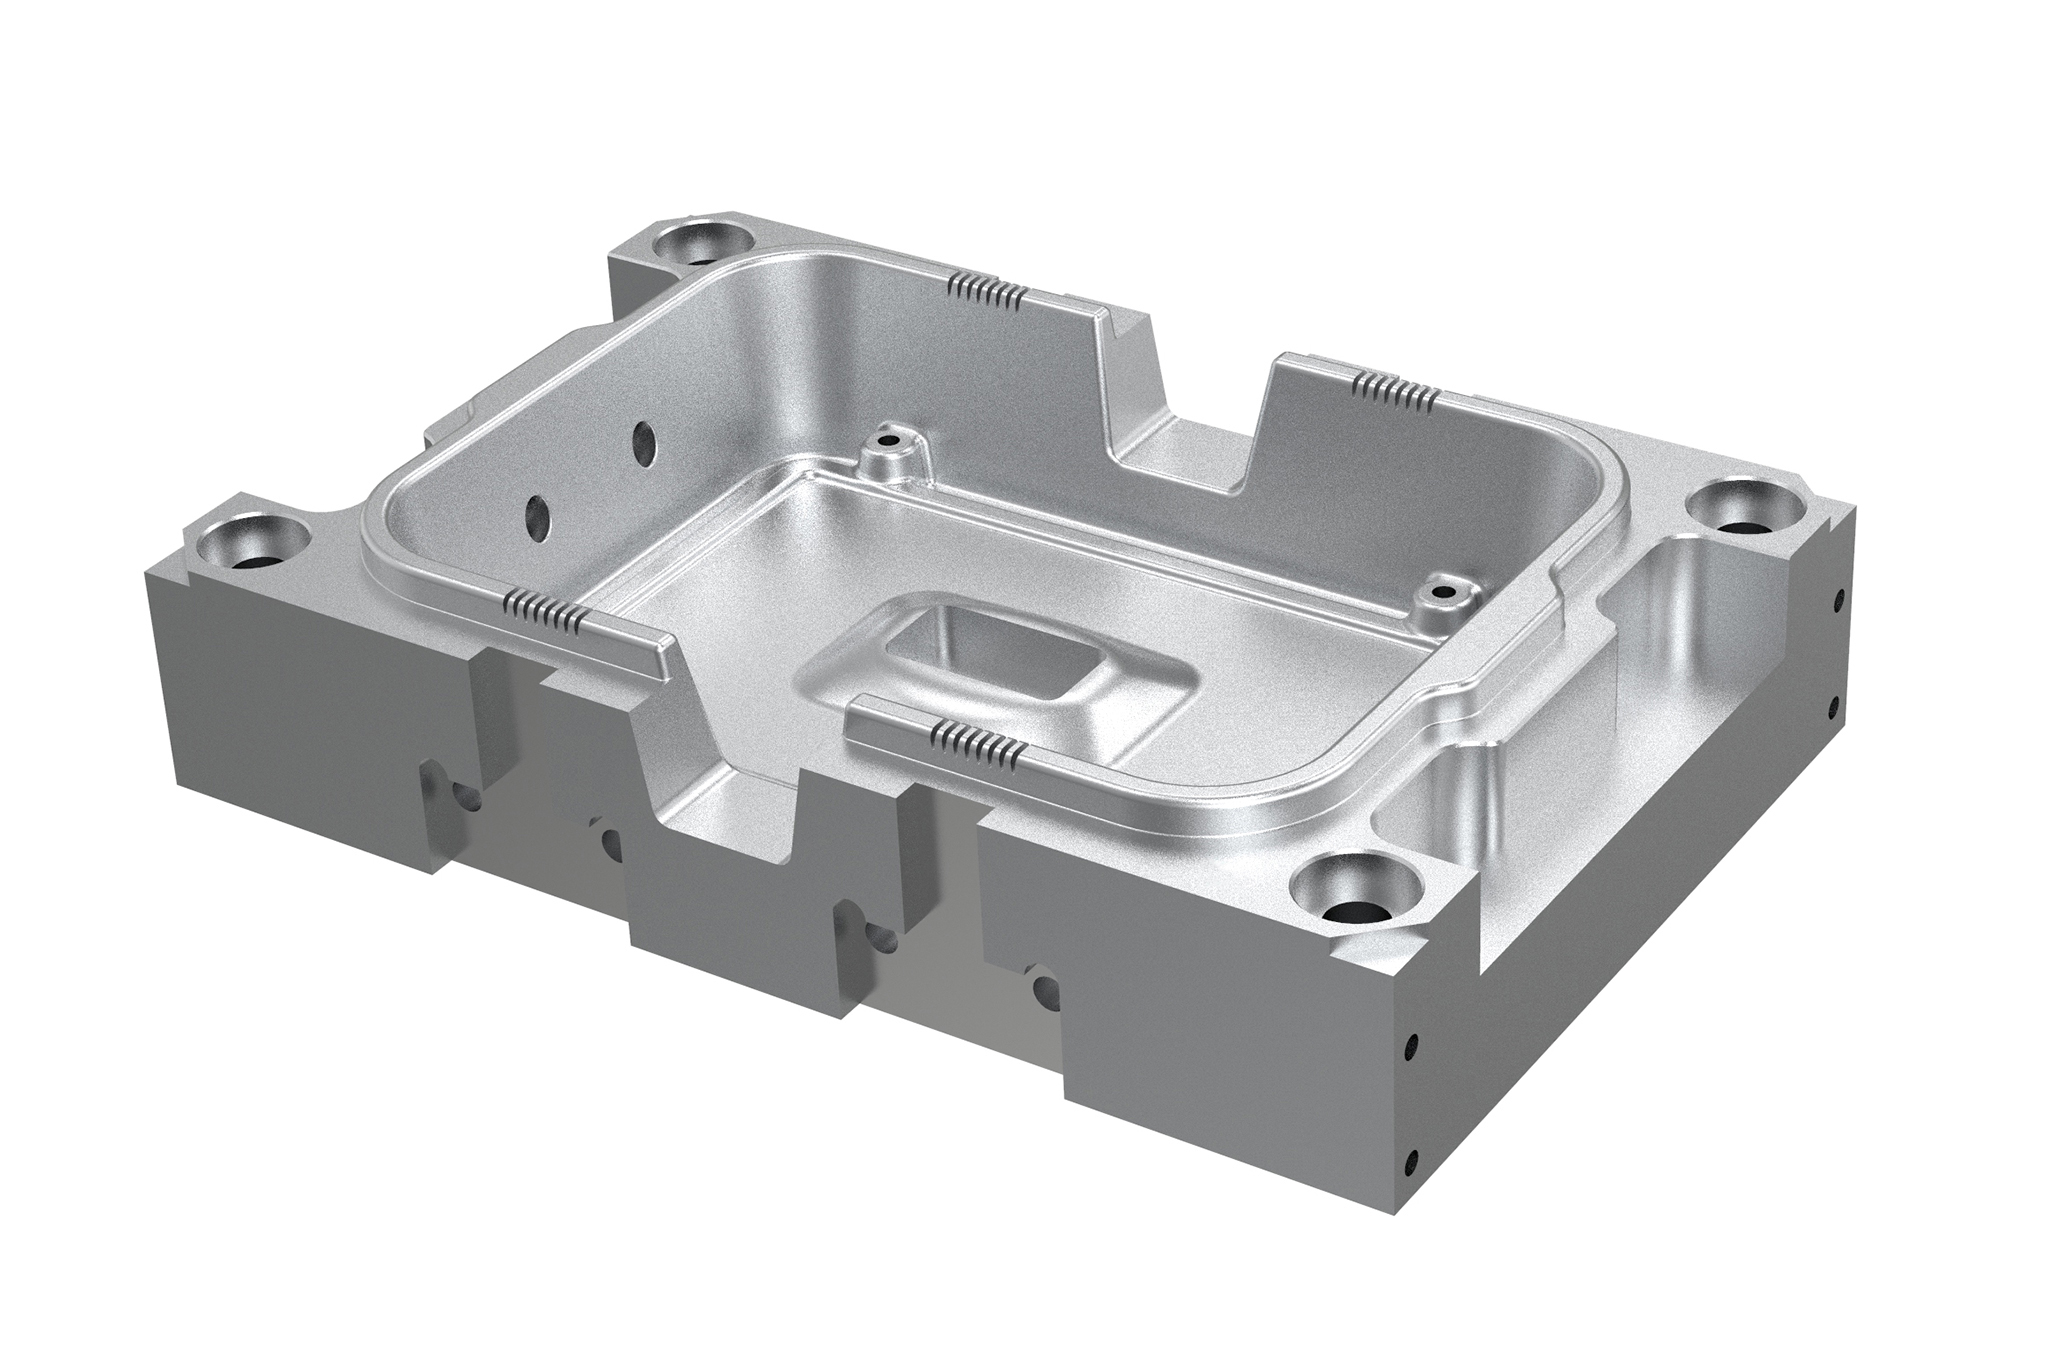
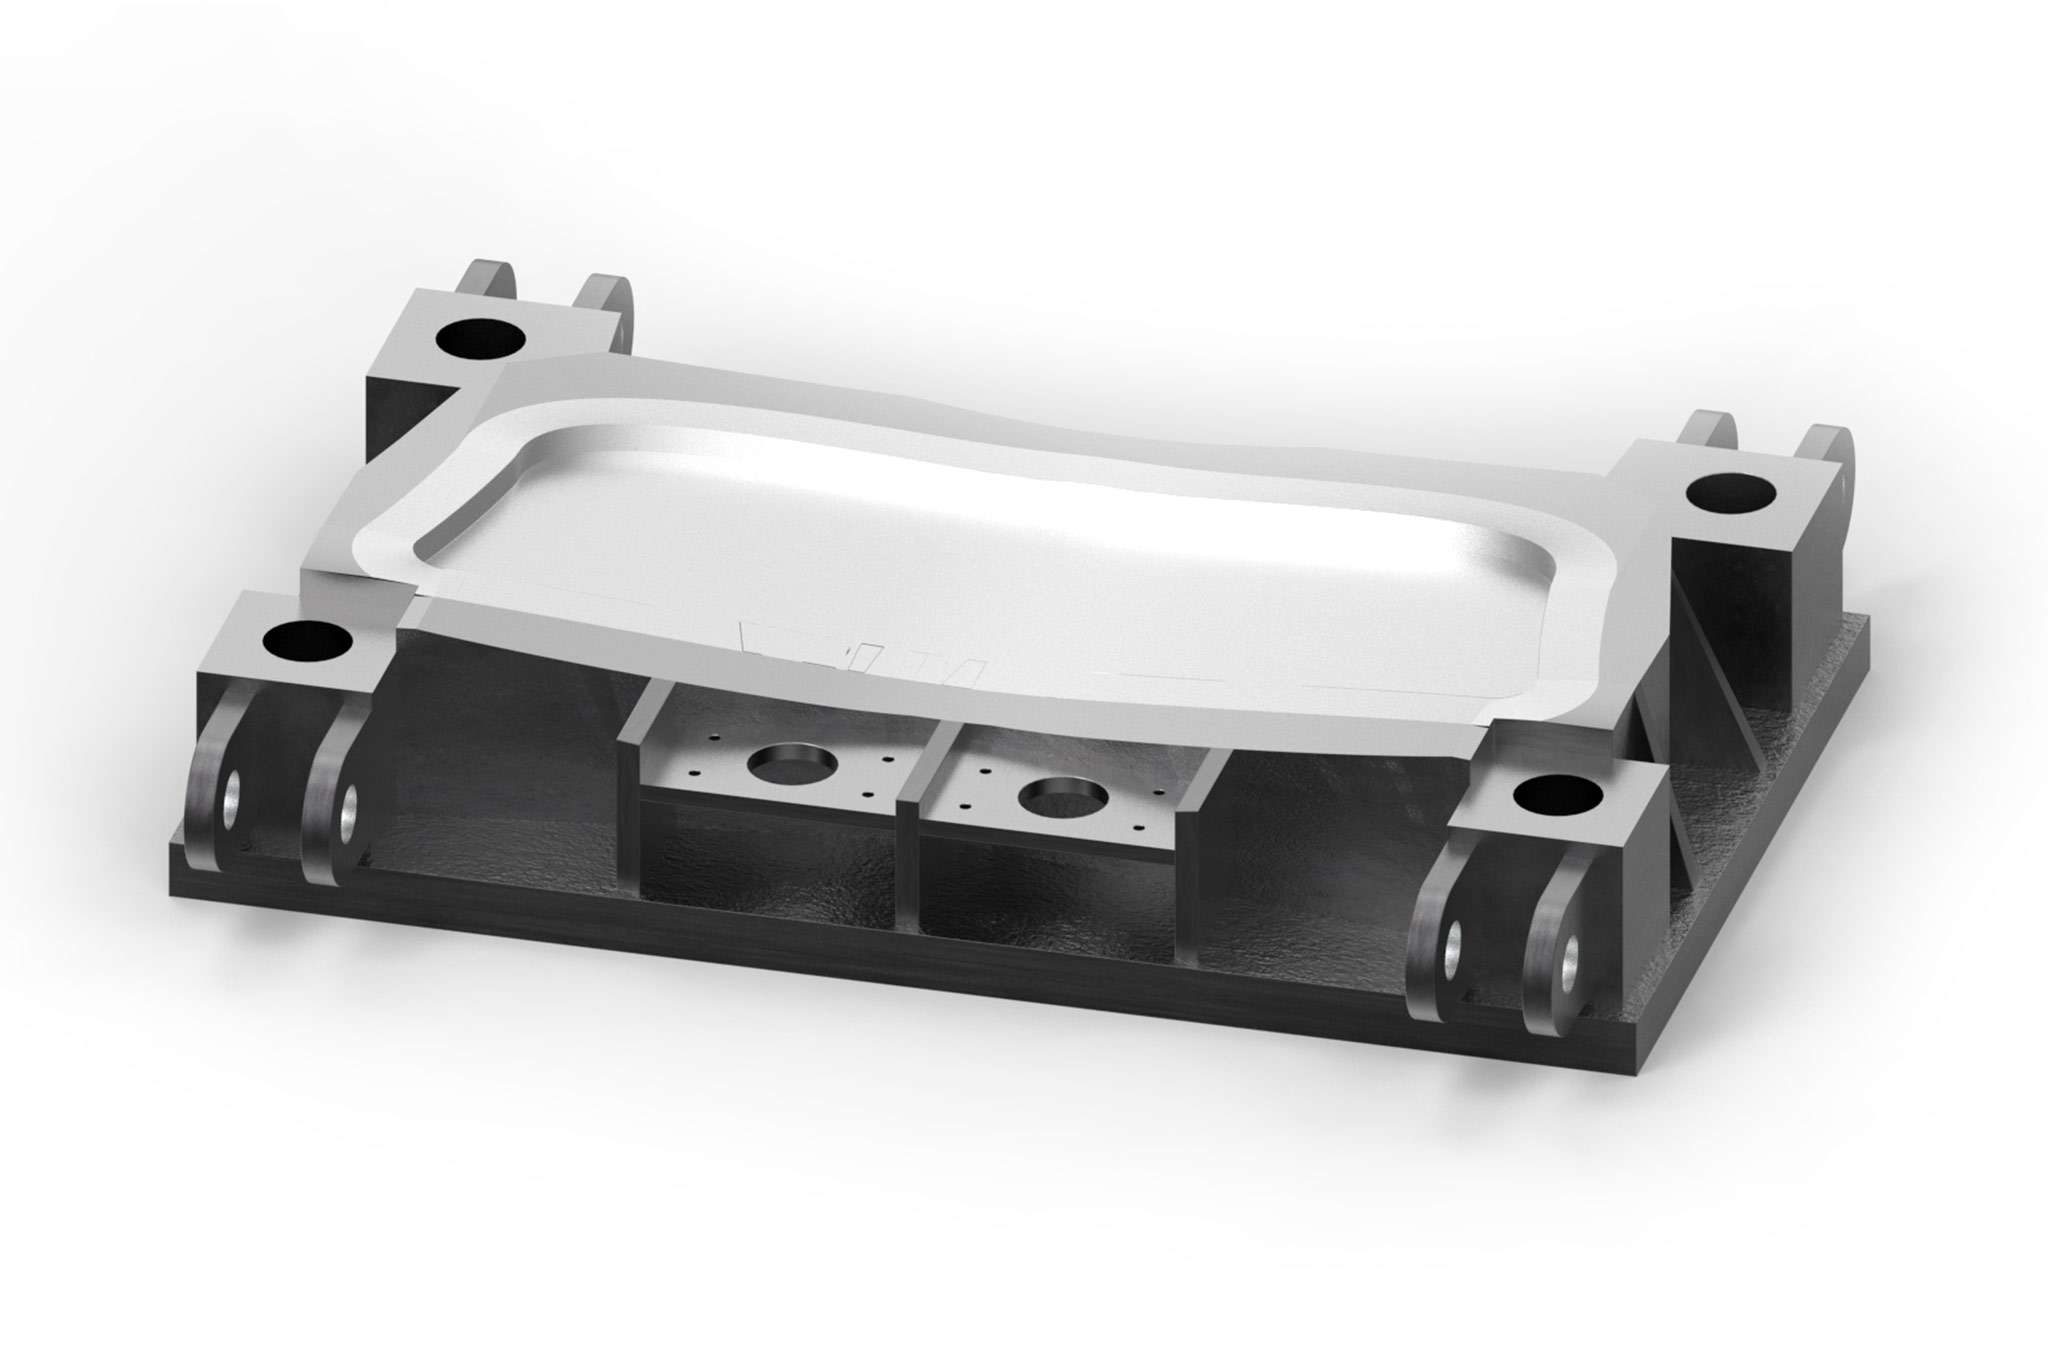
La ghisa è spesso utilizzata nella progettazione, ingegneria e costruzione di matrici di formatura a freddo di medie e grandi dimensioni, grazie alle proprietà di questo materiale, come resistenza alla compressione e facilità di lavorazione. I componenti principali sono in questo caso basamenti e casse porta stampo. MAPAL ha una grande esperienza nelle operazioni di fresatura (2D e 3D) e di foratura (foratura, alesatura, filettatura).
Quando si tratta di stampi di pre-produzione o di prototipi, non è raro usare materiali facili da lavorare. Si usano spesso leghe di alluminio o ureol (resine utilizzate per realizzazione di prototipi stilistici). In questi casi, gli utensili in metallo duro integrale con taglienti positivi e lappati o lucidati, o ancora meglio gli utensili con punta in PCD, garantiscono un'alta produttività e tempi di lavorazione brevi.
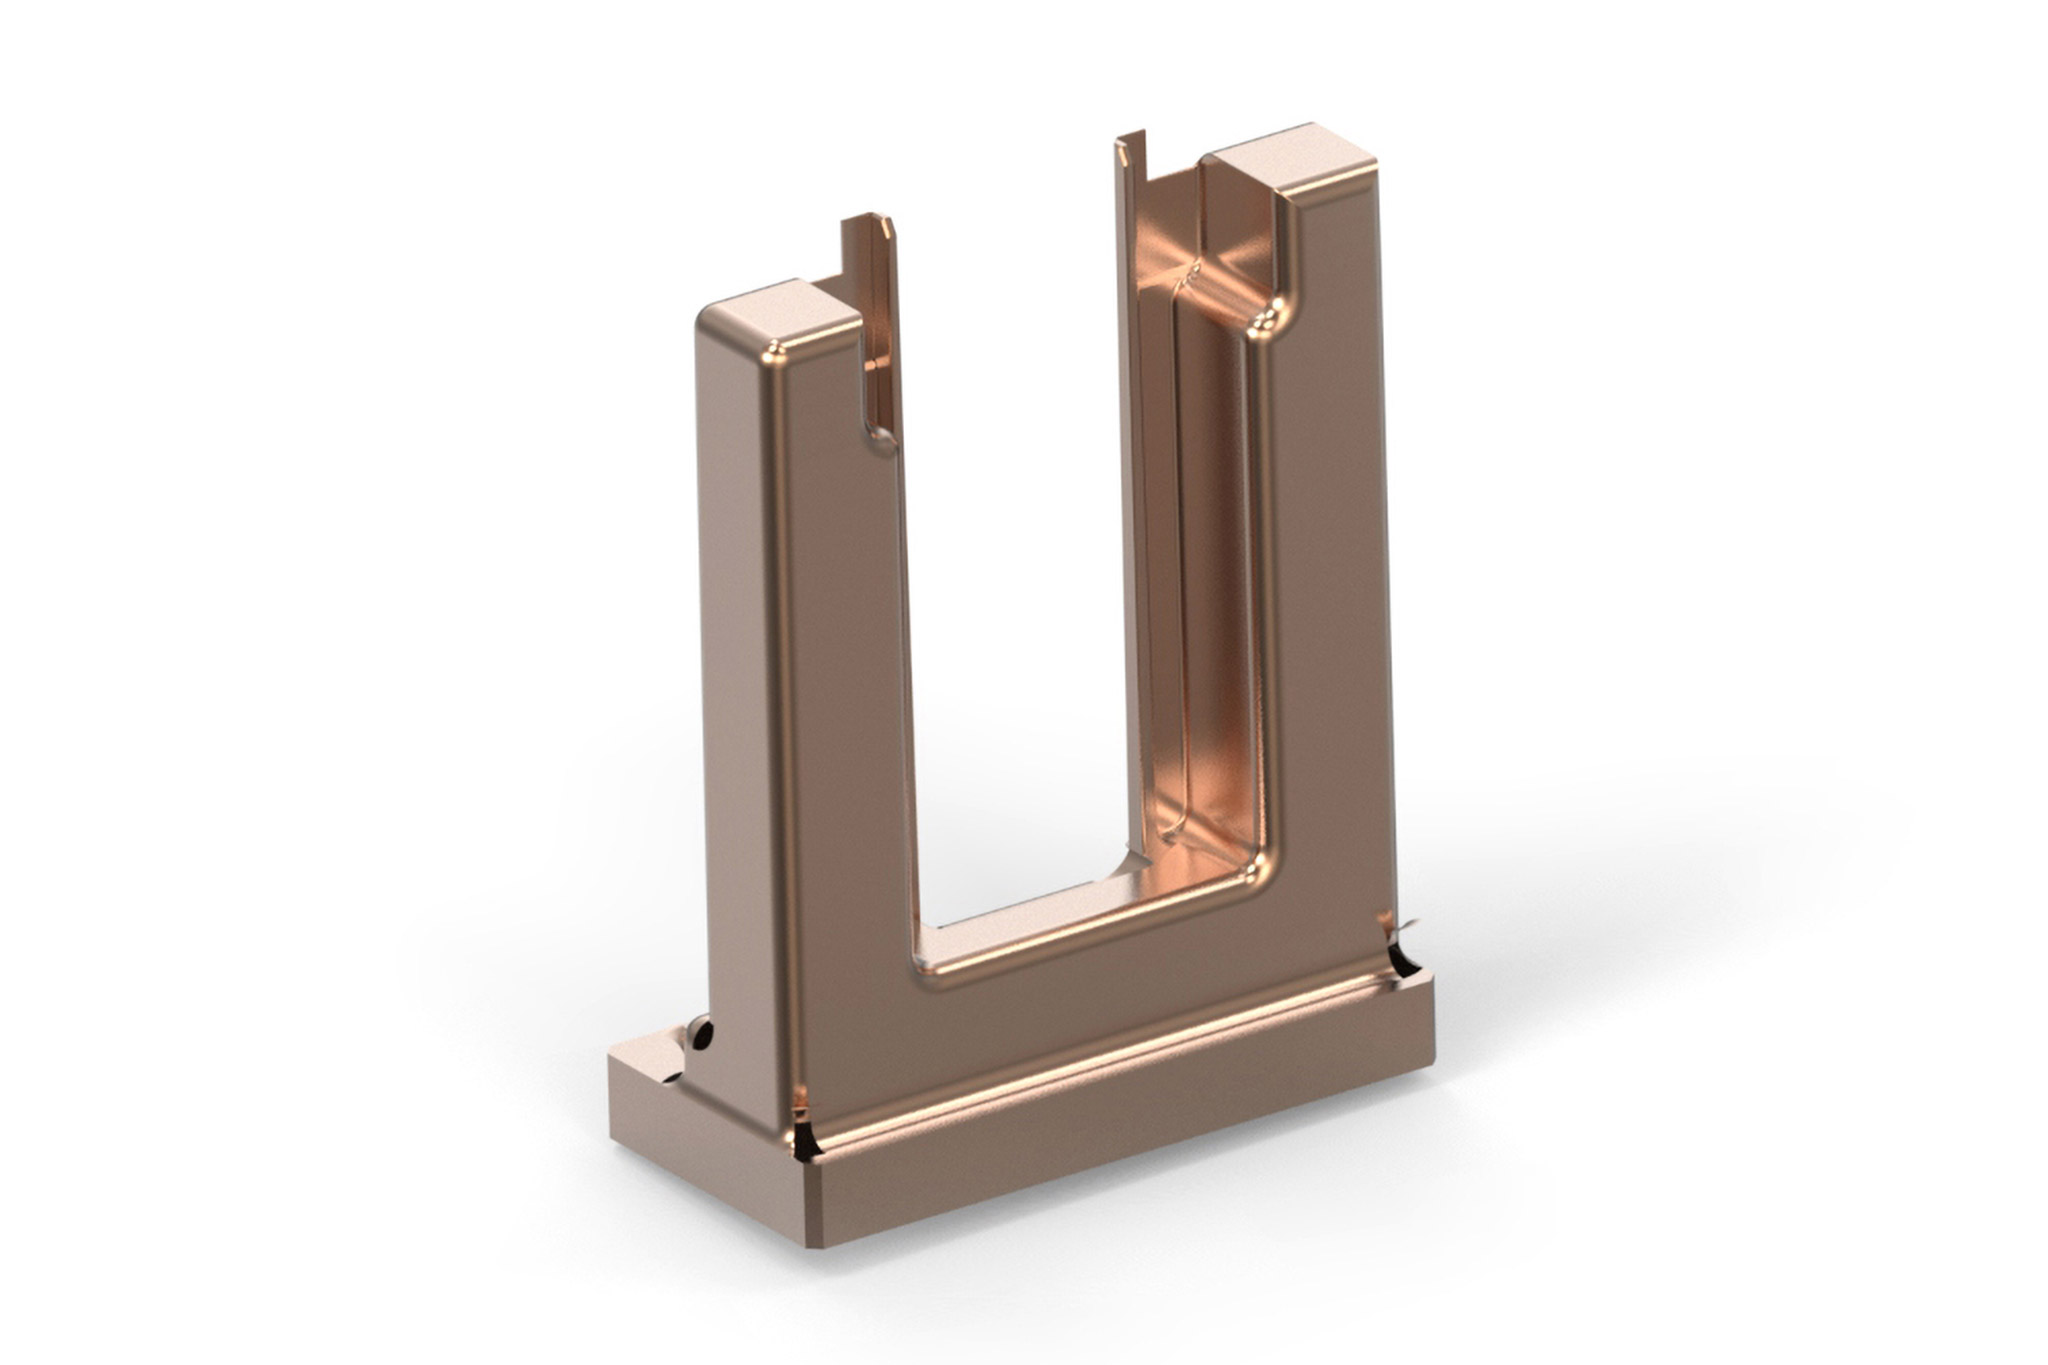
La produzione di elettrodi per i processi EDM richiede la lavorazione di leghe di rame e grafite. La scelta del materiale dell'elettrodo dipende dai requisiti dello stampo da produrre. Le leghe di rame sono relativamente costose e sono generalmente usate negli elettrodi per la finitura quando sono richieste un'alta qualità della superficie e precisione della forma. Le frese in metallo duro integrale con geometrie speciali di MAPAL garantiscono qui risultati di lavorazione ad alta precisione.
Esempio di utilizzo:
Elettrodi per elettroerosione a scintilla (processi EDM)
La grafite ha un effetto altamente abrasivo sull'utensile e provoca una forte usura del tagliente. Con l'aumentare dell'usura, i profili da lavorare tendono a scheggiarsi e rompersi. Pertanto, un utensile con una geometria adeguata e un materiale da taglio ottimale è un prerequisito indispensabile. MAPAL utilizza utensili in metallo duro integrale con rivestimento diamantato o utensili con riporto in PCD per la lavorazione della grafite.
Esempio di utilizzo:
Elettrodi per elettroerosione a scintilla (processi EDM)
Dal pezzo grezzo al pezzo finito
Con pochi clic all’utensile giusto: arrivare rapidamente all’utensile desiderato in funzione della lavorazione, dell’operazione concreta e del requisito dell’utensile.
1 / 8
Superfici 2D
Da un lato, questa categoria comprende i processi di lavorazione eseguiti direttamente sulla macchina, come la fresatura a spianare e la fresatura di tasche e pareti dritte. Dall’altro, include anche le operazioni per geometrie complesse che vengono programmate tramite un software CAM.
Nella costruzione di stampi e matrici, la produzione di stampi sempre più complessi è parte della vita quotidiana. I continui sviluppi delle macchine utensili e del software CAM portano le prestazioni e la produttività a un livello ancora più elevato. Ne consegue che anche gli utensili utilizzati devono andare di pari passo con il più recente stato dell’arte. Per ottenere risultati ottimali, all’inizio della progettazione si esegue un’analisi del processo.
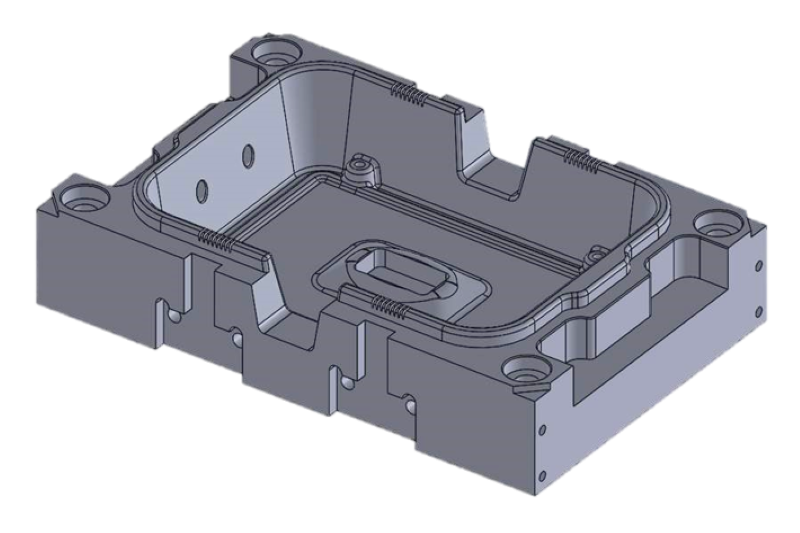
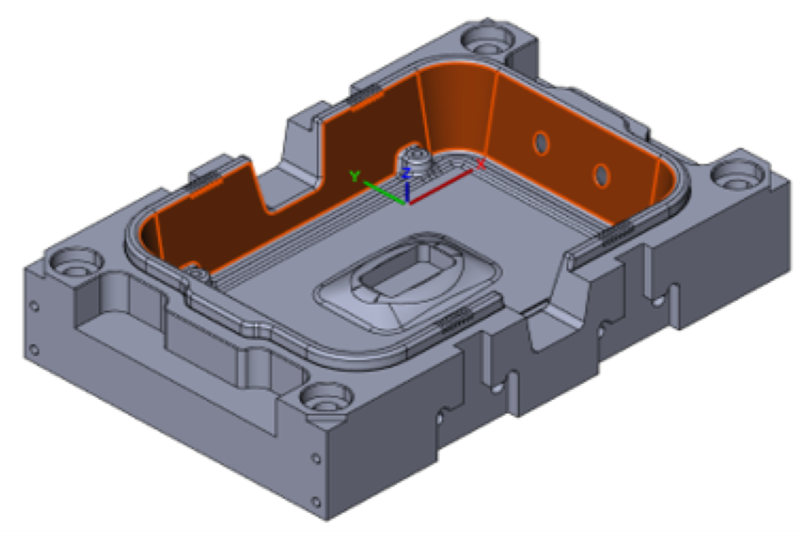
Le casse porta stampo presentano anche operazioni di lavorazione necessarie per la fusione o per diversi elementi integrativi. Gli utenti utilizzano in misura crescente frese trocoidali per lavorare le tasche aperte (lavorazioni periferiche). Tale metodo permette di ottimizzare i tempi di lavorazione e di estendere la durata dell’utensile.
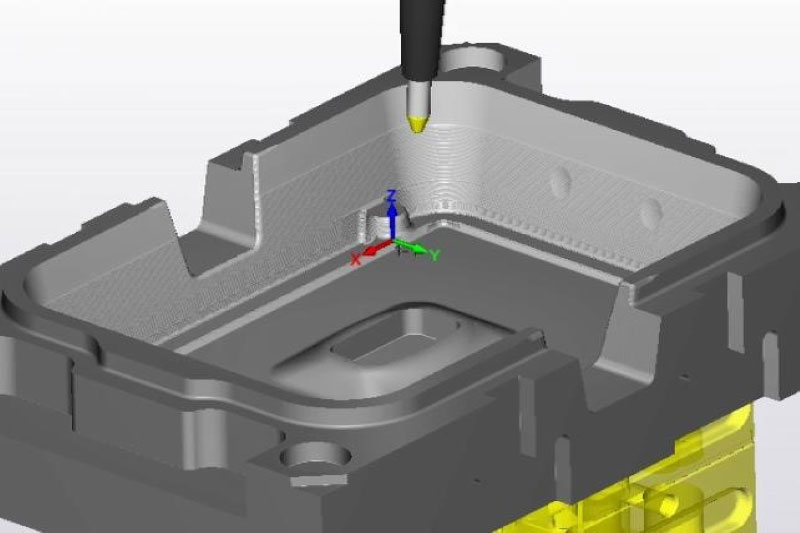
Le tasche chiuse vengono prodotte per lo più tramite la sgrossatura nei piani Z. L’ingresso di lavorazione viene spesso individuato utilizzando un’inclinazione durante la fresatura. La scelta dell’utensile dipende dalla profondità delle pareti e dai piani inclinati da riprodurre sul componente. L’ampio portfolio MAPAL di sistemi modulari include anche la lavorazione di tasche più profonde con grandi diametri.
Uno degli obiettivi principali delle lavorazioni di fresatura è costituito dalla riduzione del tempo di lavorazione. Spesso è possibile eliminare il processo di preforatura grazie alle geometrie specifiche dell’utensile volte alla lavorazione di tasche chiuse e rotonde. Nell’interpolazione elicoidale, i tracciati di fresatura vengono impostati con ingressi elicoidali idonei alle dimensioni delle tasche.
Le operazioni volte a creare superfici piane sono molto frequenti e ricorrono in diversi settori nella costruzione di stampi e matrici, sia che si tratti di componenti, di strategie dovute alla rispettiva lavorazione di fresatura o ai requisiti delle superfici di chiusura degli stampi, dei tagli e delle fustelle. L’utensile corretto viene quindi selezionato in base all’applicazione e al requisito.
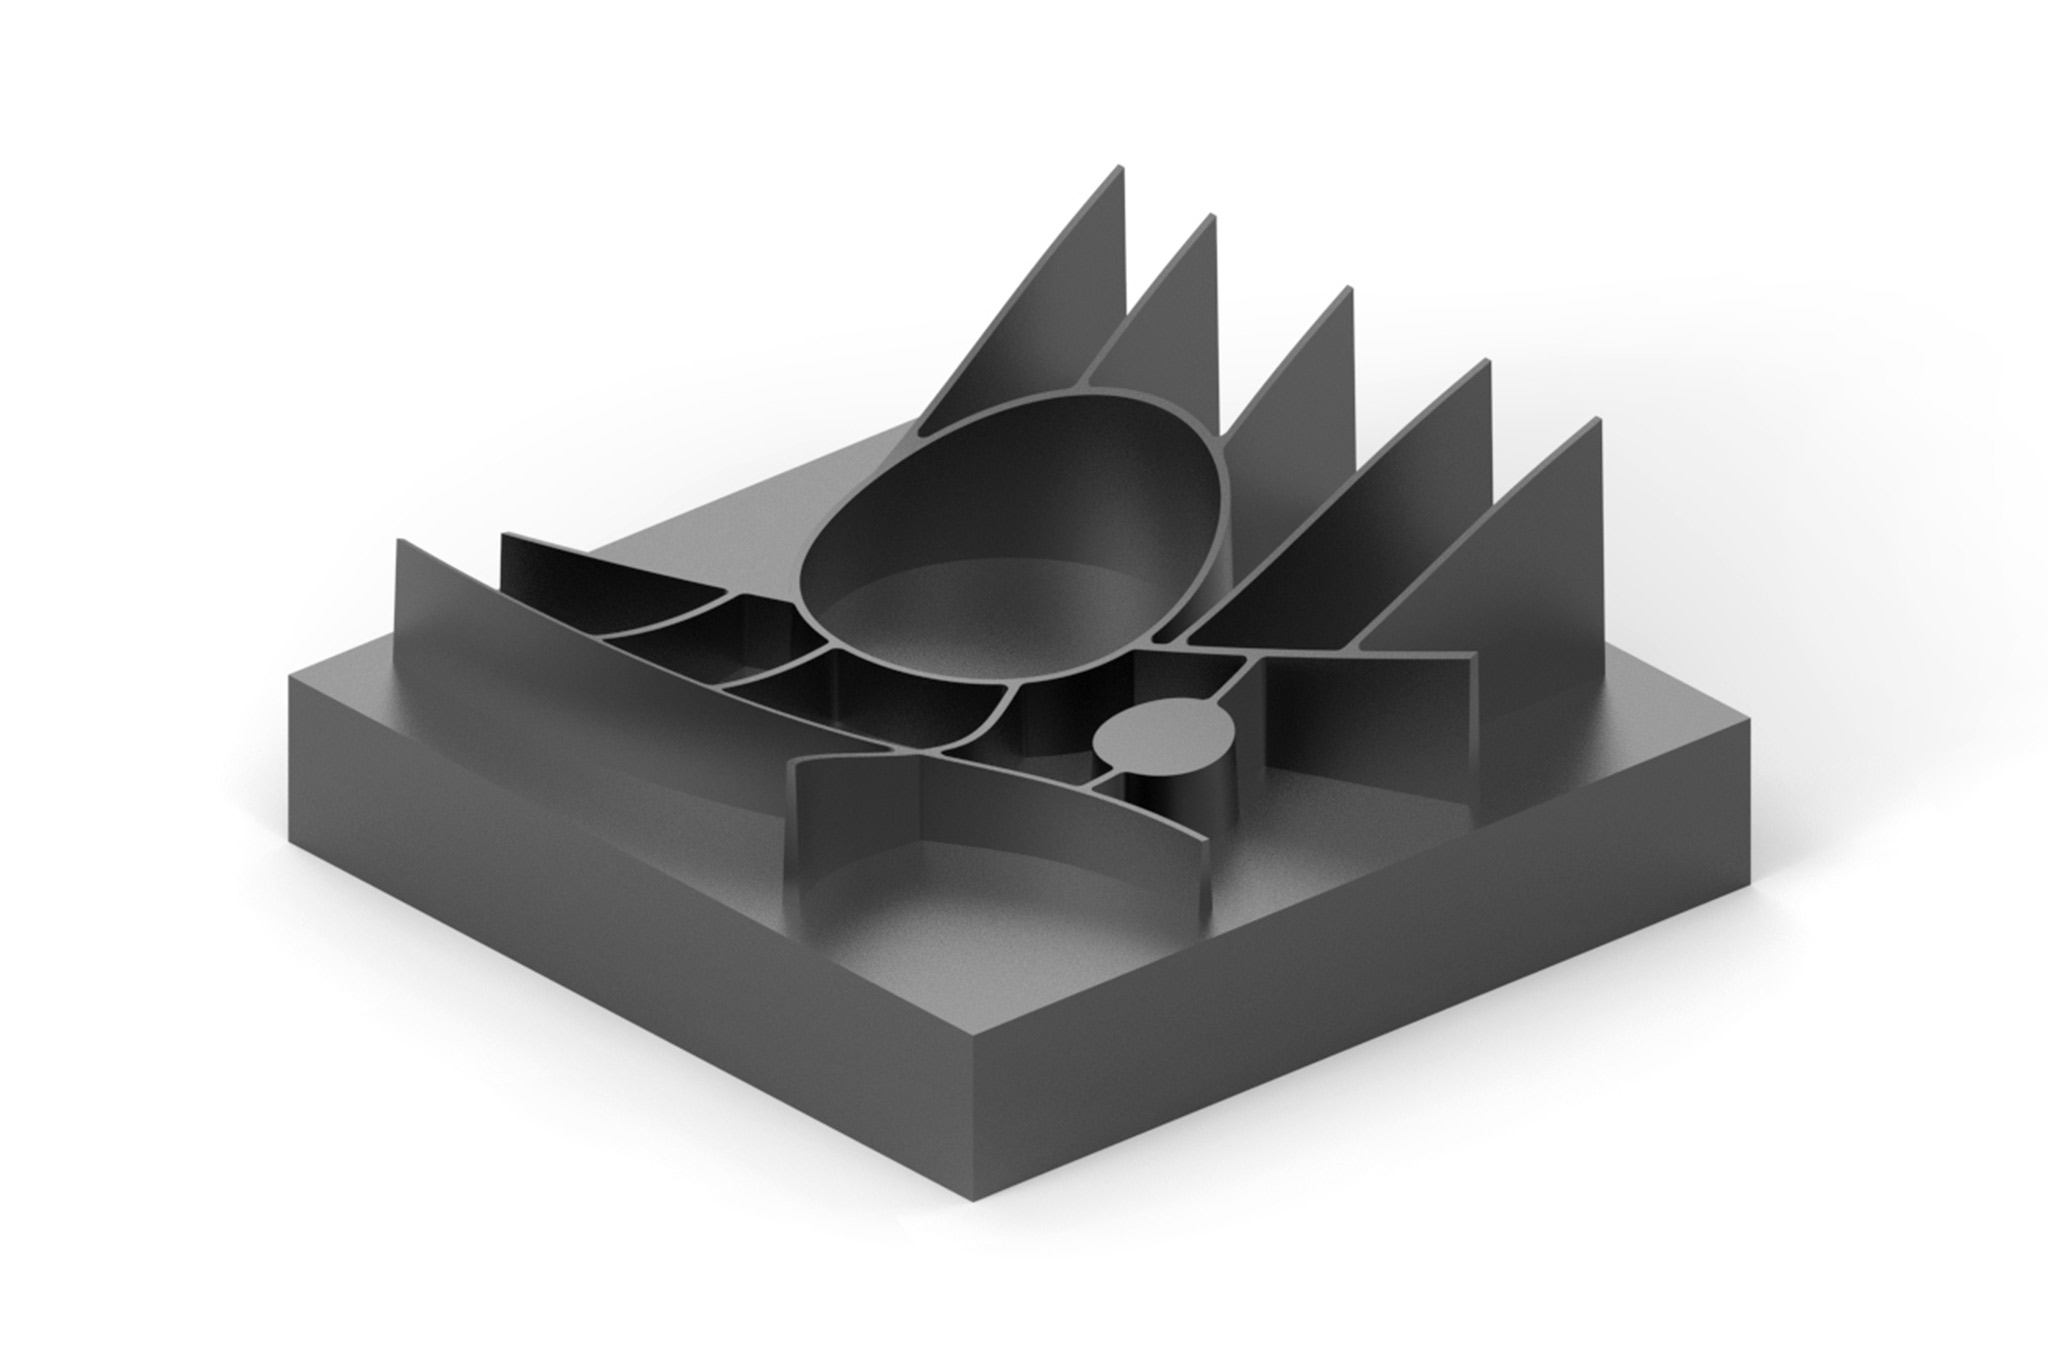
Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.
La costruzione di stampi e matrici comprende una vasta gamma di operazioni di foratura integrale: dai fori di grandi dimensioni per colonne di guida, attraverso fori profondi per sistemi di raffreddamento fino ai fori ad alta precisione per perni espulsori. MAPAL offre un portfolio completo di utensili di foratura e alesatura per le singole fasi di lavorazione.
Anche la gestione ottimizzat a degli acquisti è importante per una chiara organizzazione dell'inventario degli utensili.
2. Logistica degli utensili
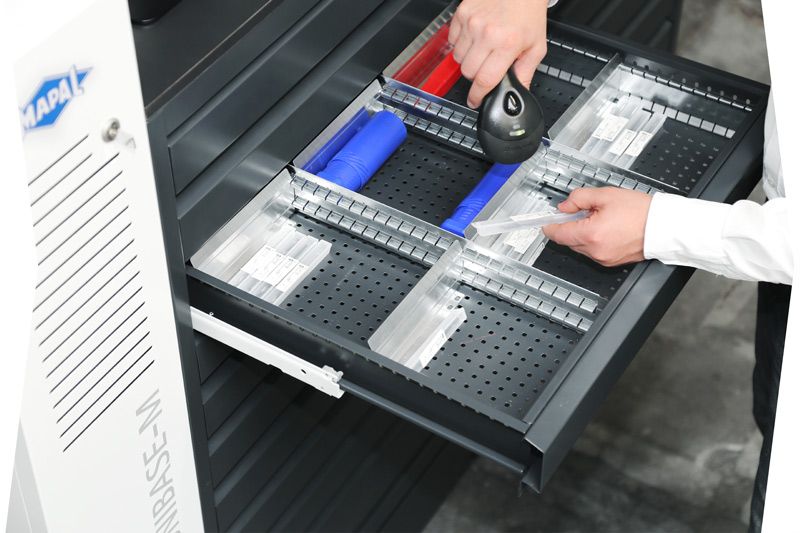
Redditività anche ai margini della lavorazione: sistemi di distribuzione intelligenti riducono significativamente il tempo non produttivo
3. Ingegneria
I nostri specialisti di lavorazioni per asportazione truciolo, forniscono supporto all'ingegneria di processo tramite, ad esempio, simulazioni CAM, consulenza generale e sviluppo di strategie di lavorazione convenienti.
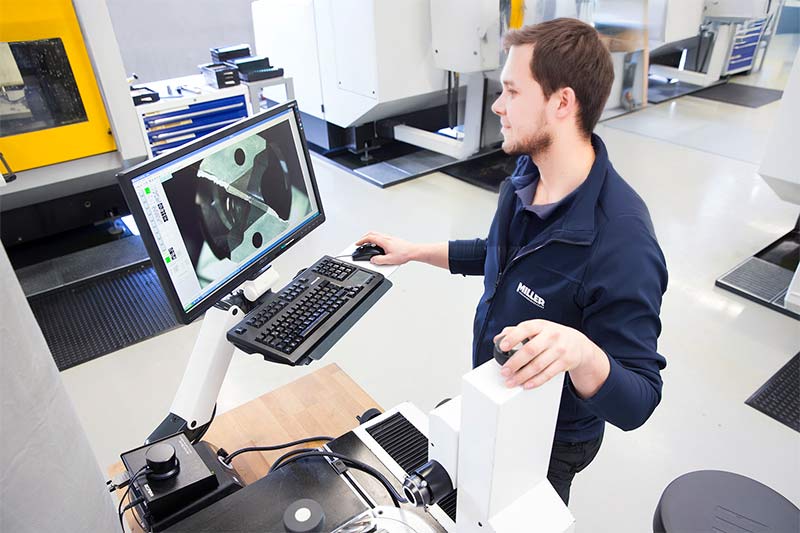
4. Misurazione e regolazione
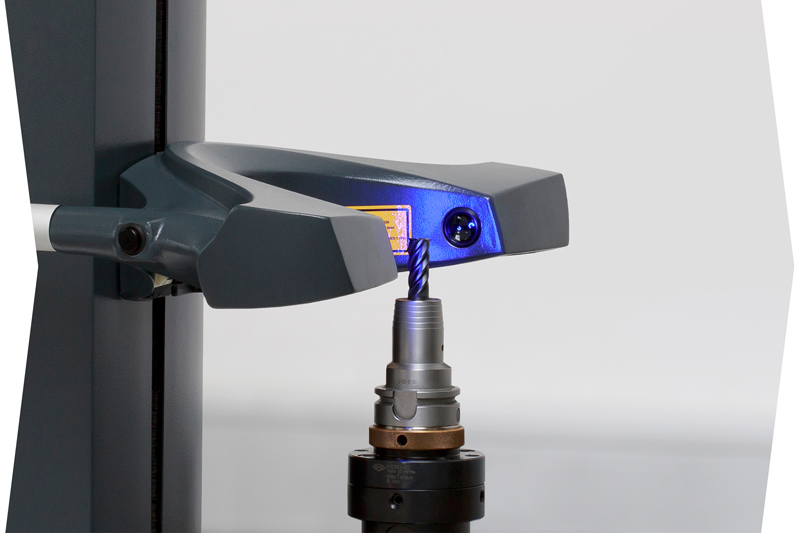
Dispositivi di regolazione e misurazione affidabili convincono per la precisione e la facilità d'uso nell'impostazione degli utensili.
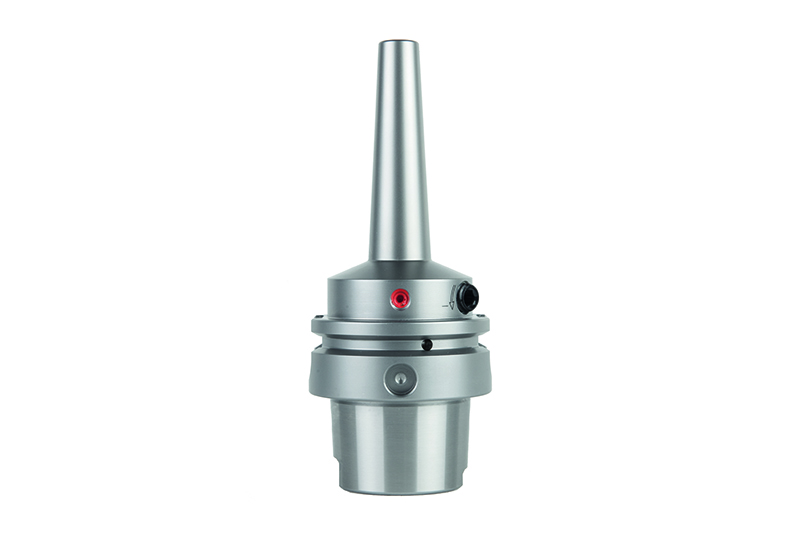
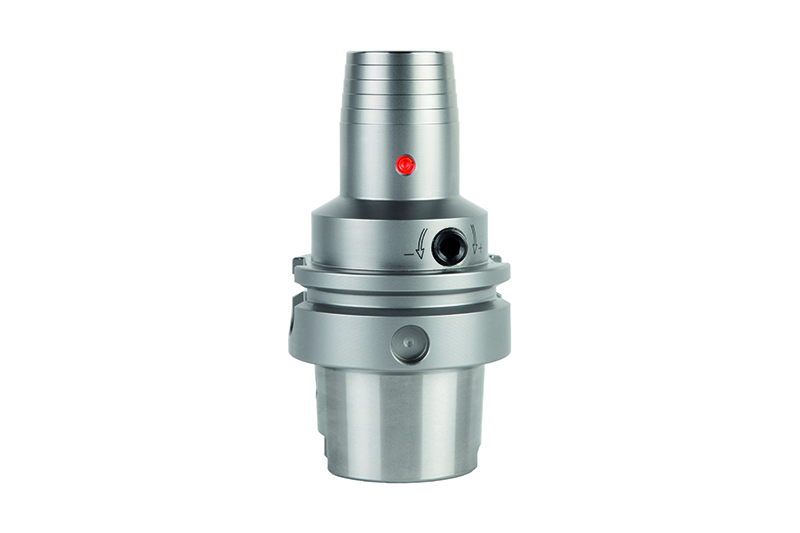
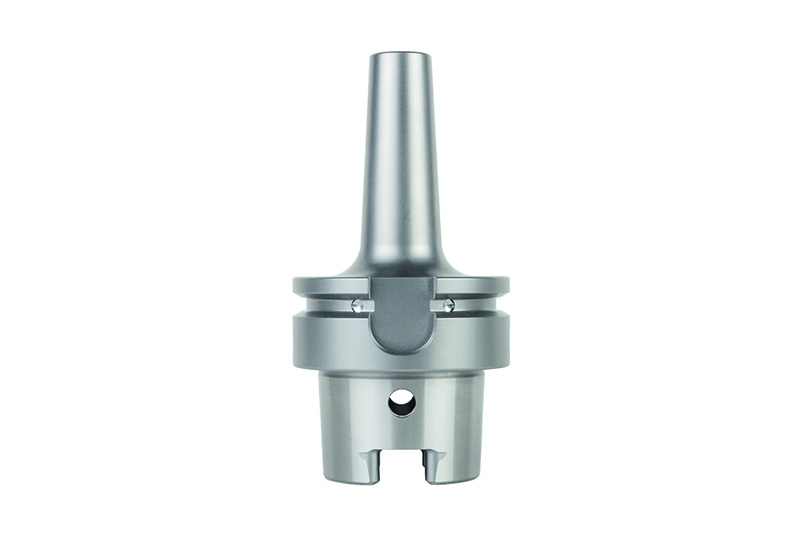
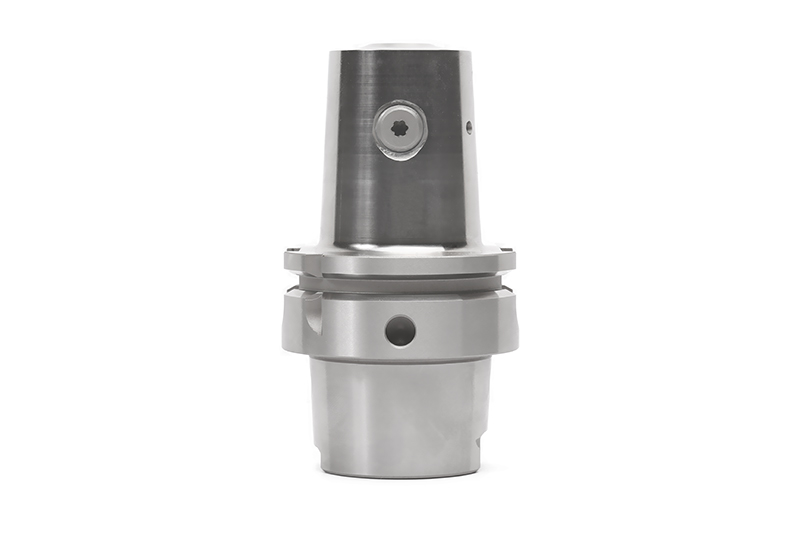
5. Utensili e tecnologia di serraggio
Dal mandrino al tagliente: MAPAL offre una gamma completa di utensili e tecnologia di serraggio per la costruzione di stampi e matrici.
6. Lavorazione
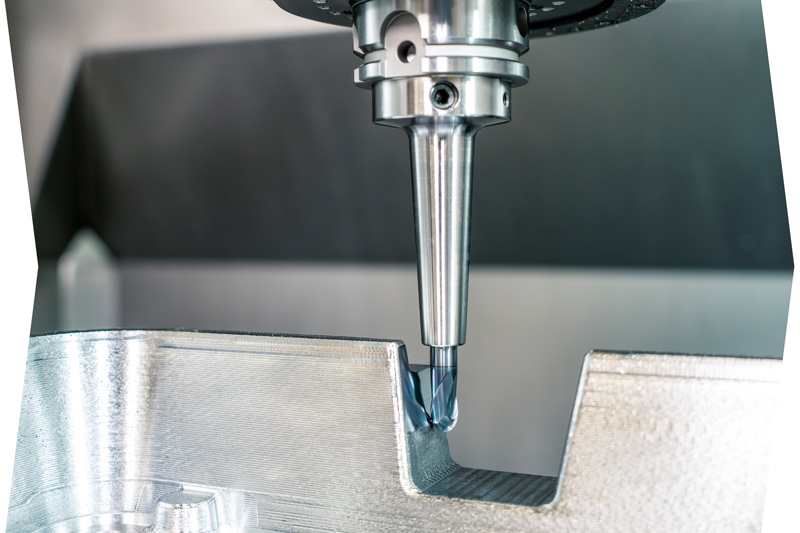
Processi di lavorazione efficienti e strategie di lavorazione adattate al più alto livello tecnologico.
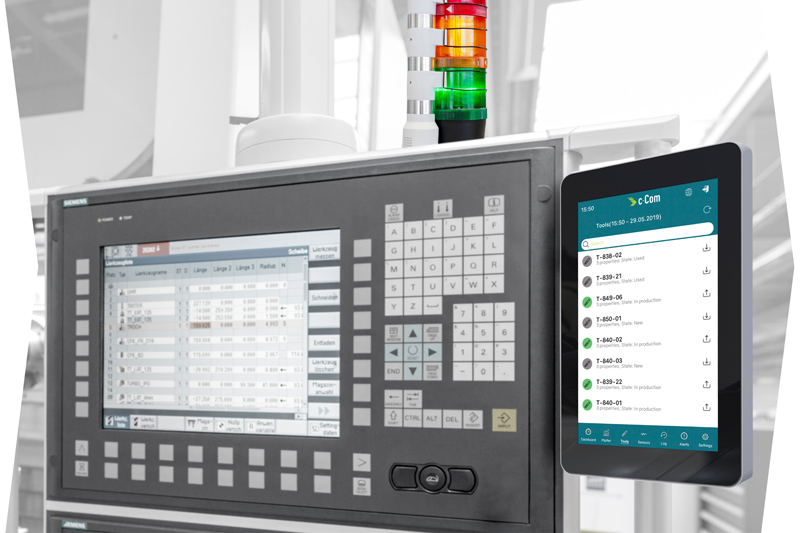
7. Digitalizzazione e automazione
Digitalizzare rapidamente e facilmente: il c-Connect Box trasmette digitalmente i dati di misurazione dal dispositivo di regolazione alla macchina utensile. Monitora inoltre, tra le altre cose, lo stato della macchina.
8. Rigenerazione
In brevissimo tempo, i clienti ricevono i loro utensili rigenerati alla qualità di produzione. Su richiesta anche con servizio di ritiro e consegna.
Engineering Workflow: dalla teoria alla pratica
La missione di MAPAL consiste nel trovare la soluzione perfetta per le esigenze del cliente. Oltre alle soluzioni speciali personalizzate e a un ampio portfolio di prodotti standard, sono disponibili anche servizi completi volti a realizzare in modo ottimale l’intero processo: dall’idea del prodotto fino al truciolo. I clienti possono fare affidamento sull’esperienza pluriennale del leader tecnologico nel settore della truciolatura.
1. Richiesta del cliente
I funzionari e partner di vendita MAPAL sono disponibili direttamente per richieste individuali. Durante una fase preliminare, analizzano insieme al cliente le esigenze concrete e l’ambito (lavorazione completa o parziale) e discutono i dettagli direttamente sul modello 3D del componente.
Il team MAPAL per la costruzione di stampi e matrici sarà lieto di ricevere la vostra richiesta via e-mail e si metterà direttamente in contatto con voi nel più breve tempo possibile.
2. Analisi del progetto
Sulla base dei modelli 3D e dei dati della macchina, gli interlocutori analizzano le operazioni di fabbricazione e sviluppano strategie di lavorazione efficaci.
I seguenti punti sono parte integrante dell’analisi del progetto:
Suggerimenti per tutte le fasi di lavorazione
Elenco della gamma utensili
Ottimizzazione del processo
3. Progettazione del processo
Che si tratti di ottenere flessibilità o produttività, i nostri specialisti della truciolatura simulano il processo sviluppato sulla base di modelli 3D per identificarne il potenziale di ottimizzazione. Monitorano e migliorano i parametri di lavorazione durante la programmazione CAM, assicurando in questo modo una produzione stabile e conveniente.
La progettazione del processo comprende:
Analisi dei tempi di esecuzione del componente
Definizione dei dati tecnologici
Programmazione CAM
4. Soluzione per utensili
L’ampio assortimento di prodotti standard MAPAL per la costruzione di stampi e matrici offre la soluzione per utensili ottimale per ogni applicazione. Al bisogno, sono disponibili anche soluzioni speciali personalizzate.
Vantaggi per l’utente:
Ampio assortimento di prodotti standard
Fornitura dei dati relativi all’utensile
5. Test degli utensili e offerta
Dopo il necessario scambio di informazioni relative al compito di truciolatura richiesto, MAPAL supporta i clienti nell’impiego degli utensili necessari al processo. Questa è la base per un’offerta ben fondata e su misura per l’applicazione specifica.
6. Cooperazione
Anche dopo il raggiungimento di successi condivisi, gli specialisti MAPAL rimangono in stretto contatto con il cliente. Qualora, con il passare del tempo, dovesse emergere un potenziale di ottimizzazione, o altri utensili dovessero rivelarsi migliori, MAPAL sarà lieta di fornire supporto per migliorare ulteriormente la vostra produttività e redditività.
MAPAL offre inoltre opzioni complete di gestione utensili al fine di garantire una produzione efficiente a lungo termine.
Opzioni nel settore della gestione utensili:
Sistemi di stoccaggio
Servizio di riaffilatura
Ampio portfolio prodotti contenente dispositivi di regolazione e misurazione
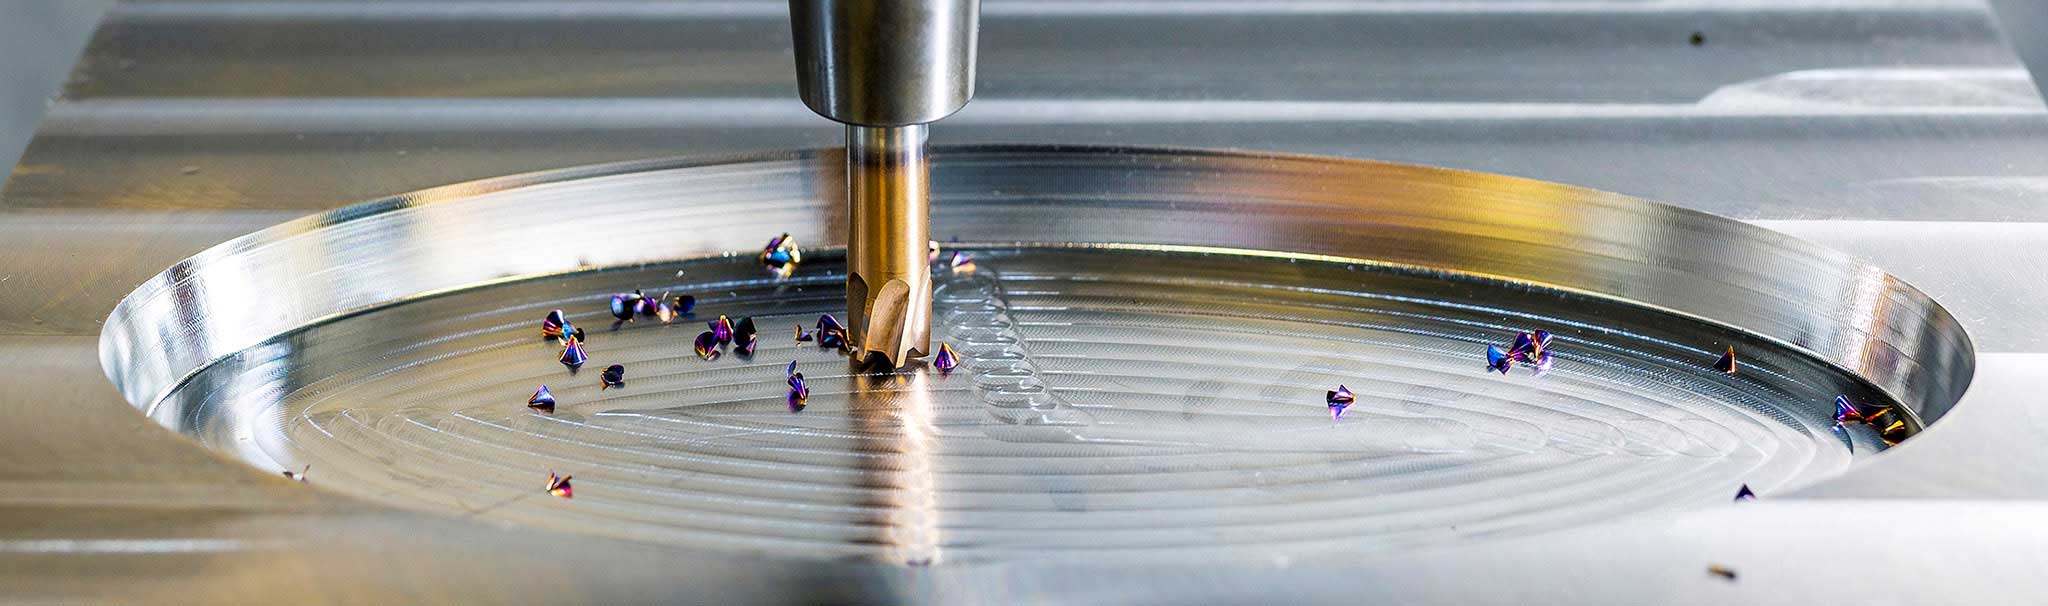
CORMOL from Portugal manufactures stamping tools, for which it has been working closely with MAPAL since 2022. With the OptiMill-3D-HF, CORMOL has found a reliable and economical tool solution.

 1 / 8