• Bagger

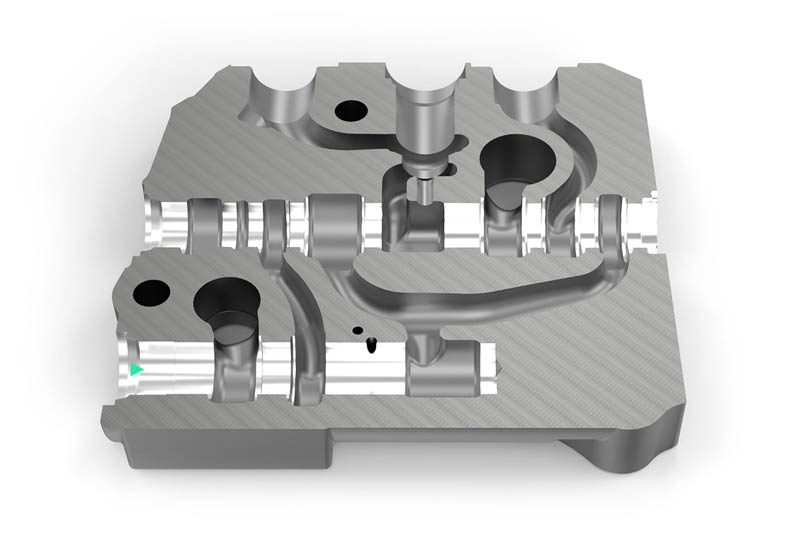
Hydraulikventilgehäuse

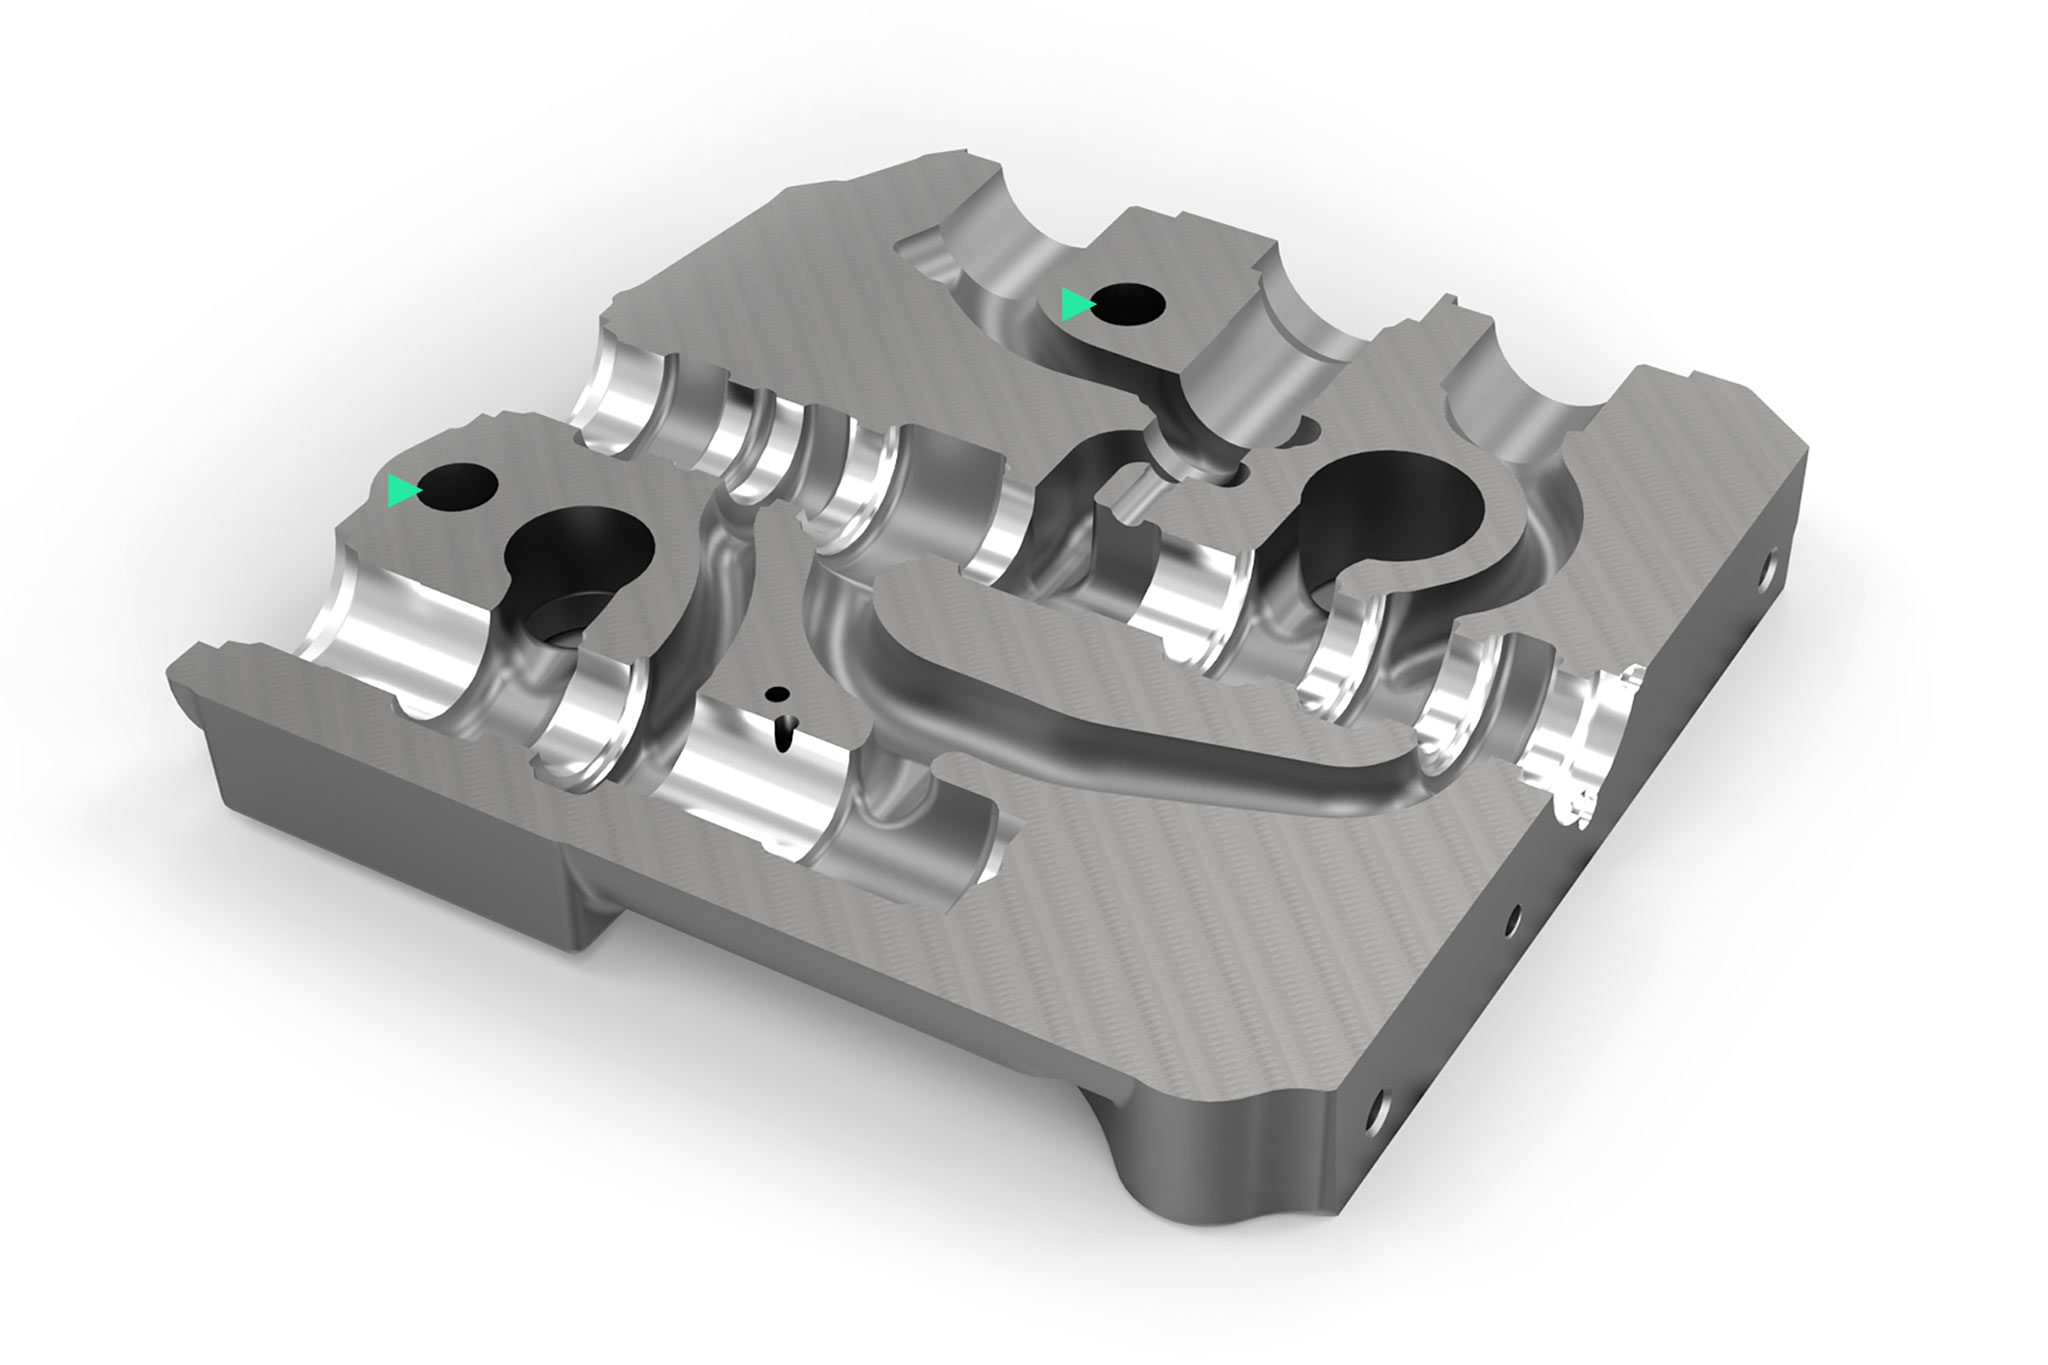
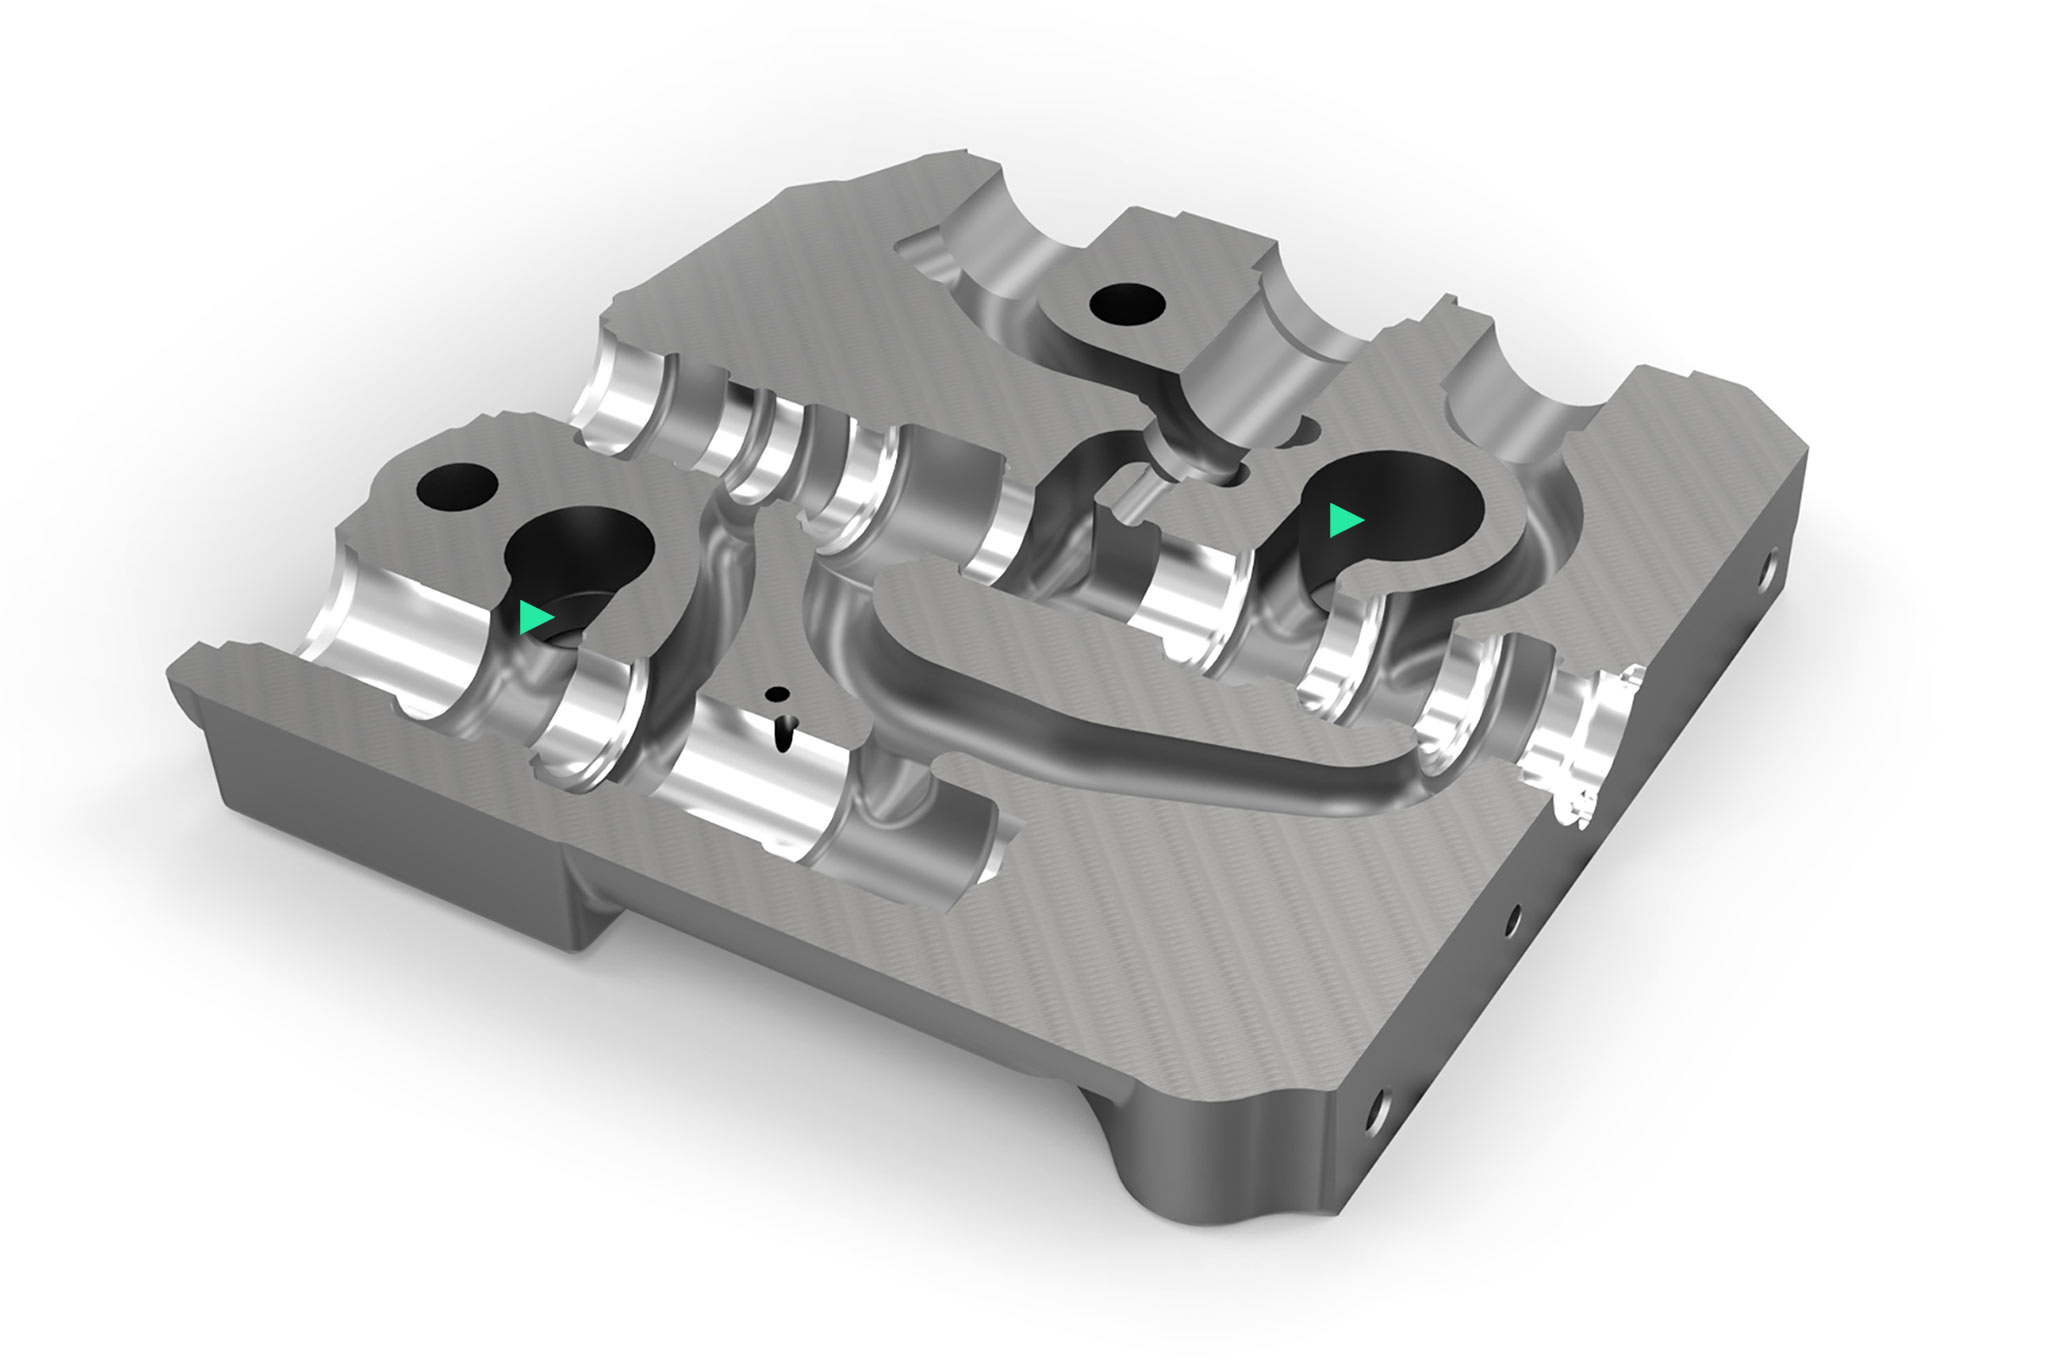
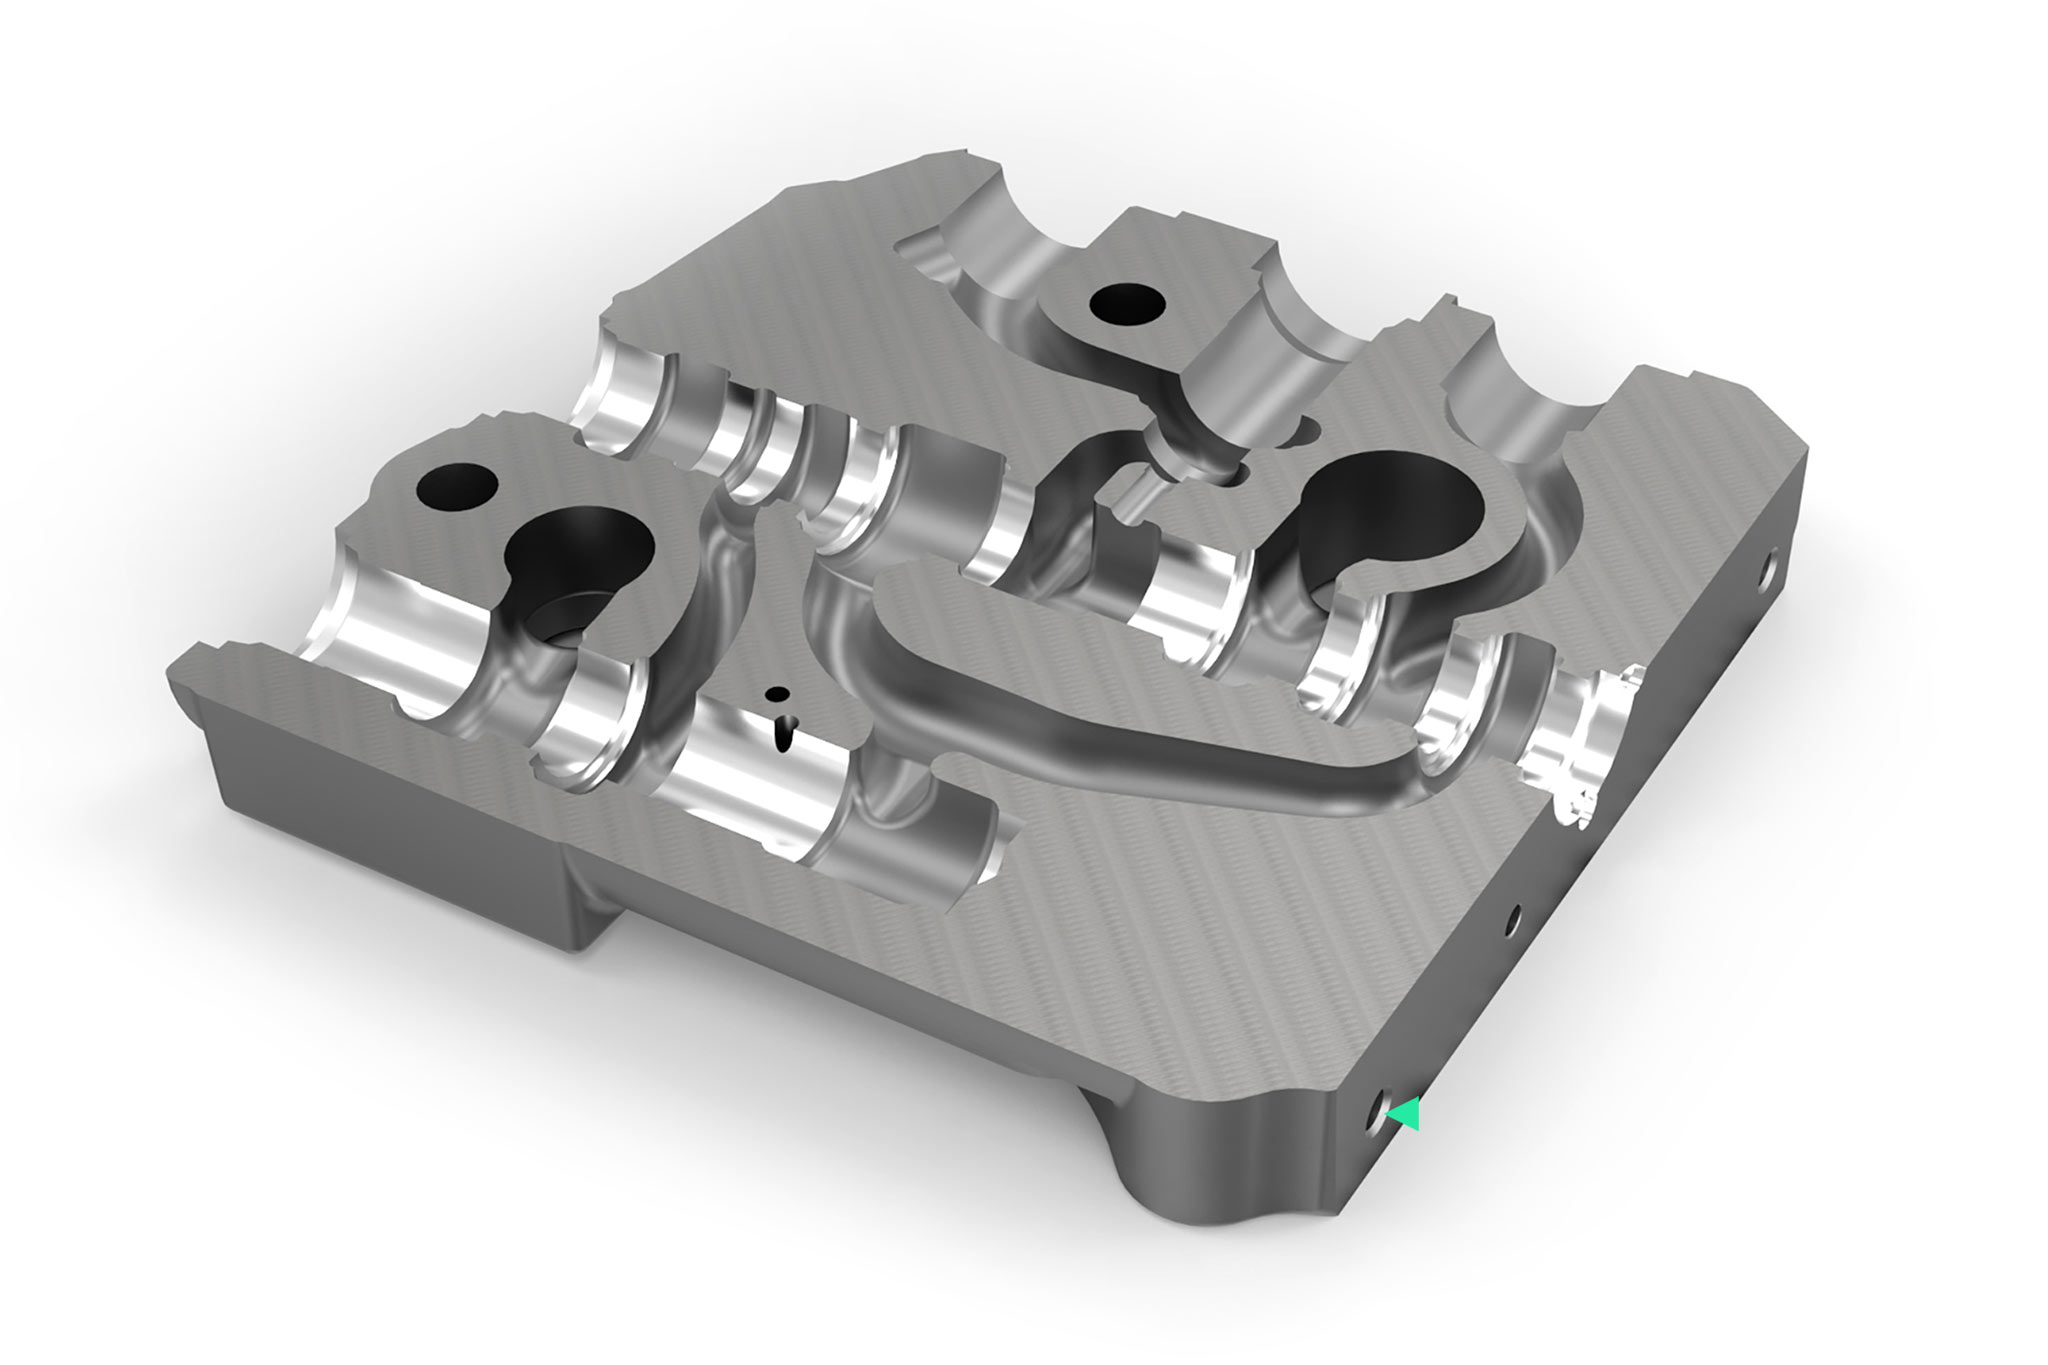
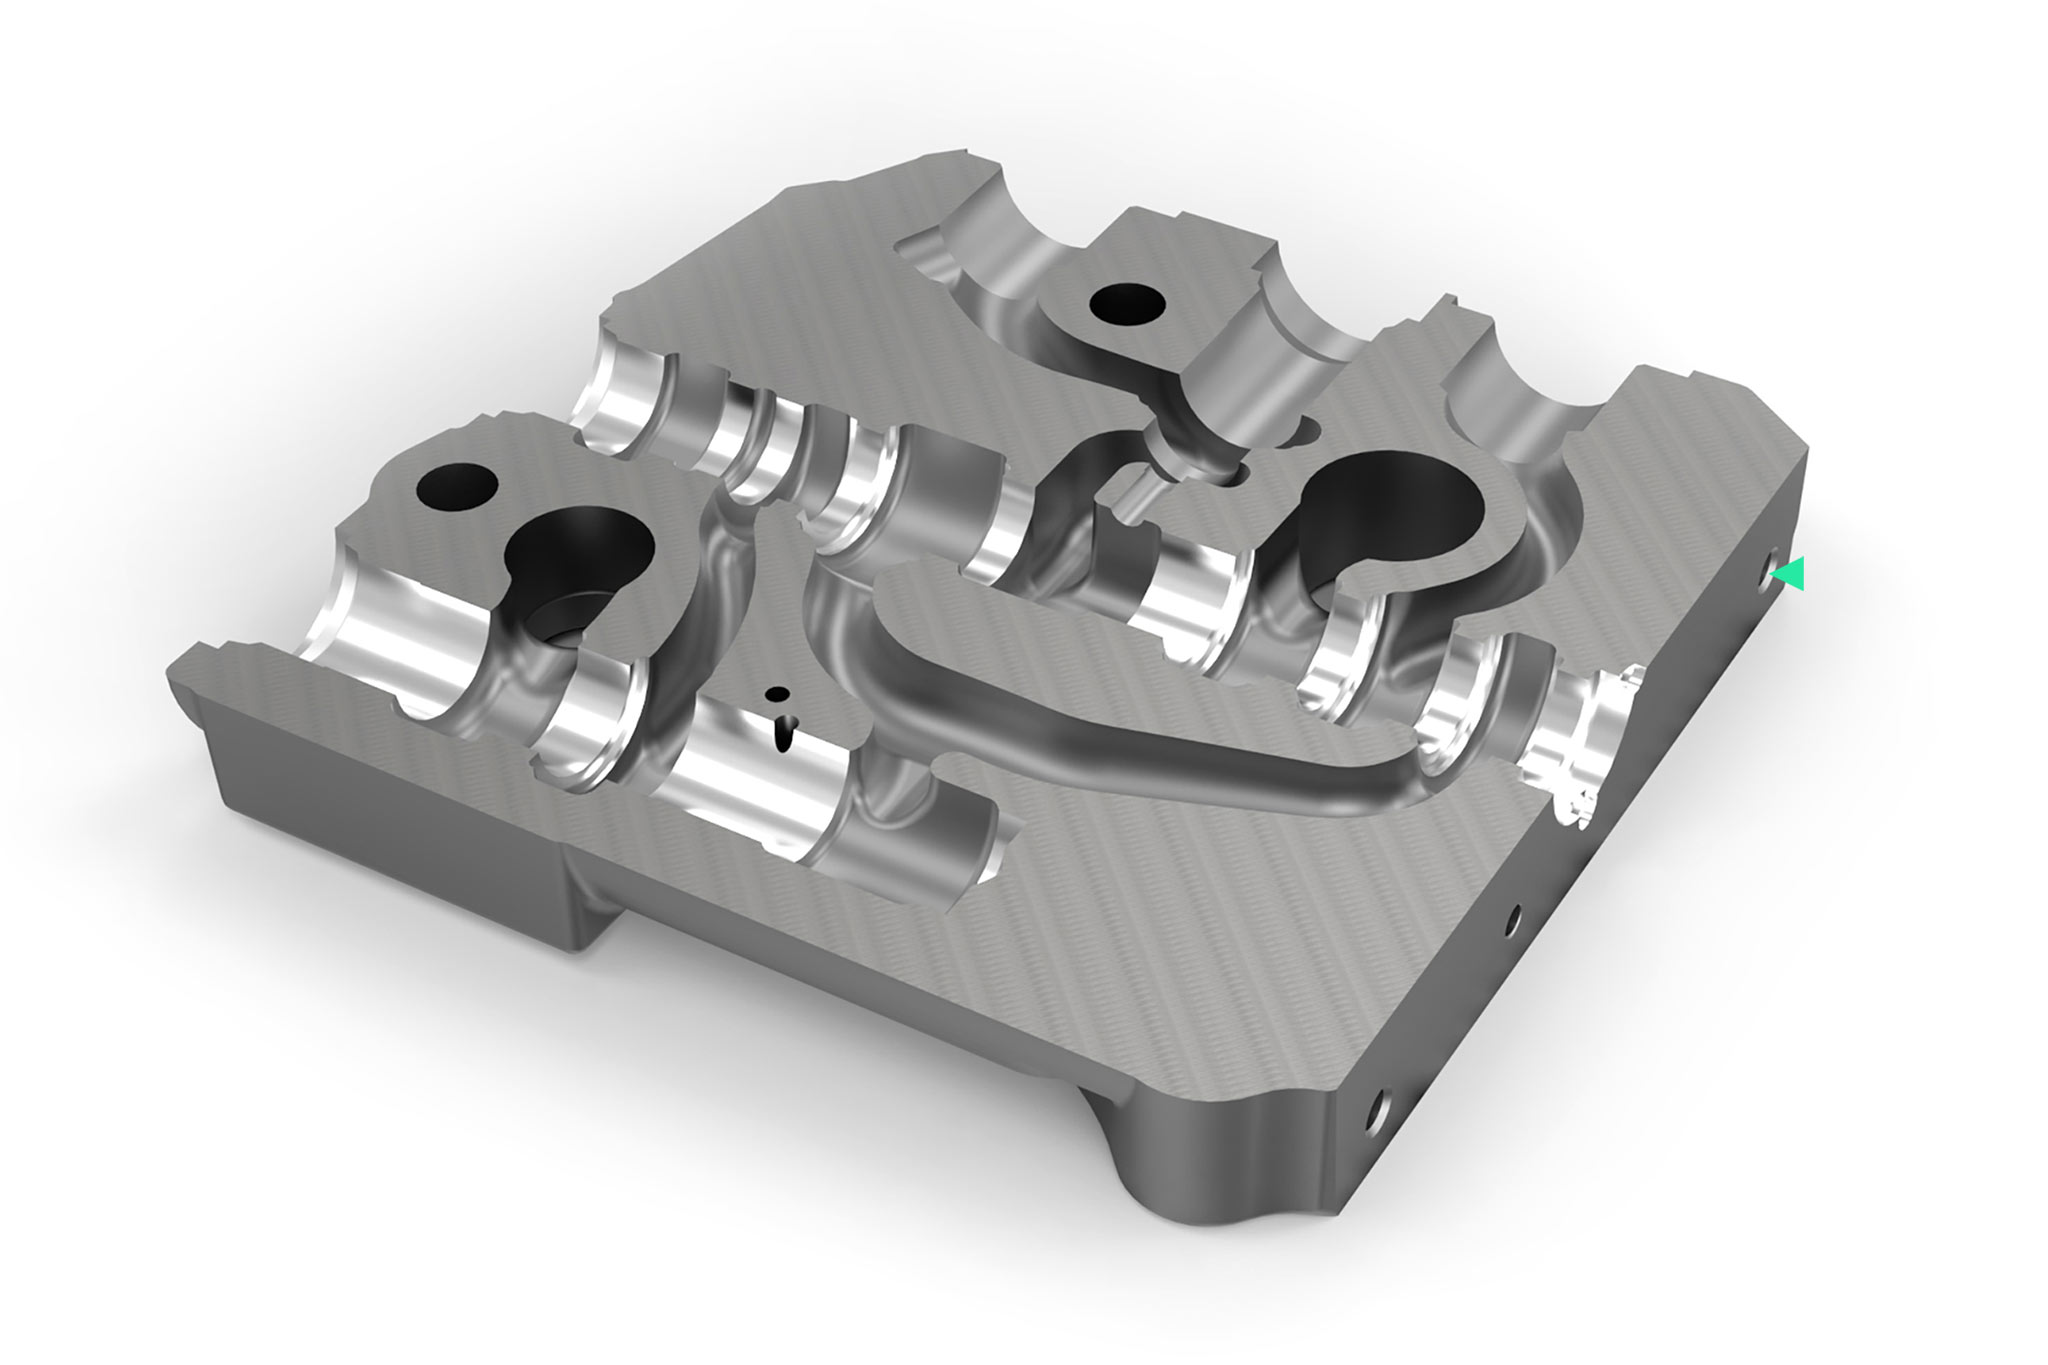
Alles hängt von der Hauptbohrung ab. Die Fertigung von Ventilgehäusen ist die Königsdisziplin in der Welt der Fluidtechnik. Seit Jahren ist die Kompetenz von MAPAL bei der Schieberbohrung gefragt. Von der Genauigkeit dieser Bohrung hängt das Spaltmaß mit dem Schieber ab, damit das Hydrauliköl leckagefrei nur in die gewünschte Richtung fließen kann. Dies ist bei modernen Hydraulikventilen sehr eng definiert. Dementsprechend liegt ein großes Augenmerk auf der Rundheit, Zylinderform, der Geradheit sowie der Oberflächengüte dieser Bohrung.
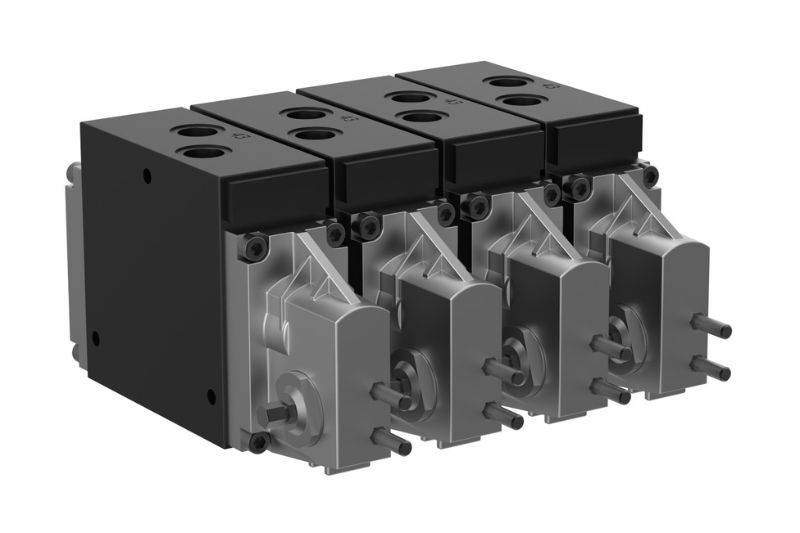
Ventilgehäuse

Zerspanungsanforderungen

  • Schwankende Guss-Aufmaßsituation
  • Stark unterbrochene Schnitte
  • Ringbildung beim Aufbohren vermeiden und sichere Spanabfuhr aus dem Gehäuse gewährleisten
  • Ausbrüche an den Steuerkanten im Aufbohrprozess vermeiden
  • Sehr hohe Anforderungen an Form- und Lagetoleranz
  • Konstantes Aufmaß vor dem Honen
  • Bauteilvarianz und begrenzte Werkzeugspeicherplätze im Zerspanungskonzept berücksichtigen

Wegeventil
Les vannes à voies sont des vannes à commande mécanique ou électronique avec plusieurs positions de commutation. Selon la position prédéfinie du tiroir de commande le long des arêtes de commande, un débit volumétrique est réglé pour le fonctionnement des appareils de travail raccordés. La balance de pression individuelle (BPI) régule une chute de pression de charge constante au-dessus de l'arête de commande d'alimentation du tiroir de commande, de manière à obtenir une commande de débit indépendante de la pression de charge sur toute la plage de réglage, même en fonctionnement parallèle (compensation de charge). Le système doit être exempt de fuites afin d'éviter toute descente accidentelle de la charge, même en cas de fonctionnement en parallèle.

Perçages et alésages
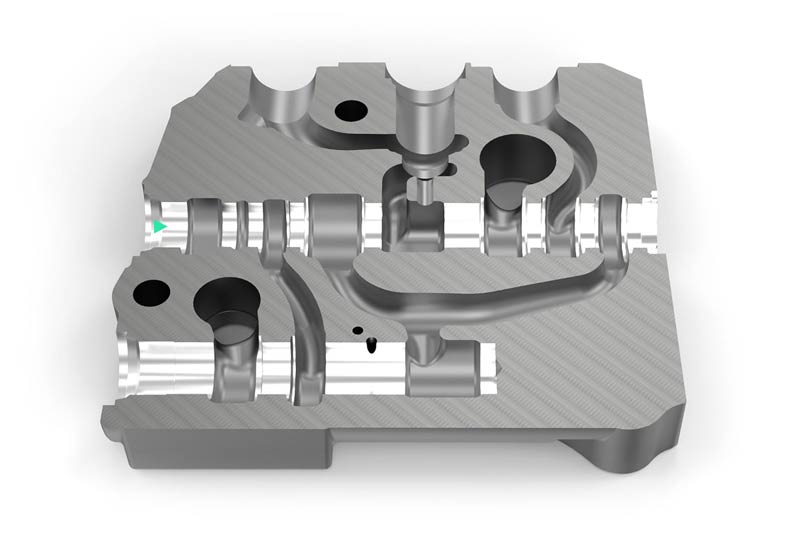
Solutions d'application

1 – Petites et moyennes séries avec outils fixes

Situation initiale du client
MAPAL Application solution 1

Corps de valve EN-GJS-400-15 – Alésage de tiroir

  • Commandes individuelles, petites et moyennes quantités
  • Pas de possibilité de régler l’outil
  • Temps de passage moindre requis
  • Taux horaire élevé des machines
  • Processus de pierrage d’expansion stable disponible
  • Concept d'outil adapté à plusieurs variantes de composants

2 – Grande série avec outils fixes et ajustables

Situation initiale du client
MAPAL Application solution 2

Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation

  • Grande série
  • Réglage des outils souhaité
  • Taux horaire élevé des machines
  • Coûts élevés pour les pierrages suivants

3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés

Situation initiale du client
MAPAL Application solution 3

Corps de valve EN-GJL-300 – Alésage de tiroir

  • Petits lots
  • Possibilité de régler l’outil
  • Changement d'outil trop fréquent/fréquent
  • Taux horaire élevé des machines
  • Frais élevés en raison du processus de pierrage

4 – Rodage flexible sur le centre d'usinage

Situation initiale du client
MAPAL Application solution 4

Corps de valve EN-GJS-400-15 – Alésage de compensation / Usinage de pierrage

  • Exigence de réduction des frais annexes
  • Centre d'usinage existant transformé en TOOLTRONIC
  • Usinage de pierrage pour la construction de prototypes, ainsi que pour les petites et moyennes séries
  • Exigence d'économiser le processus de pierrage sur une machine séparée

5 – Toolmanagement

Situation initiale du client
MAPAL Toolmanagement

Corps de valve EN-GJS-400-15 – Alésage intégral

  • Vaste stock
  • Déroulement des processus dans la salle de réglage non optimal et qualité des données incomplète
  • Transparence de coûts insuffisante
  • Un taux de rotation élevé en raison d'un manque général de personnel qualifié
  • Problèmes avec les ruptures d’outils
  • Coûts d’outils élevés

Solutions d'outils

Perçage pilote et alésage
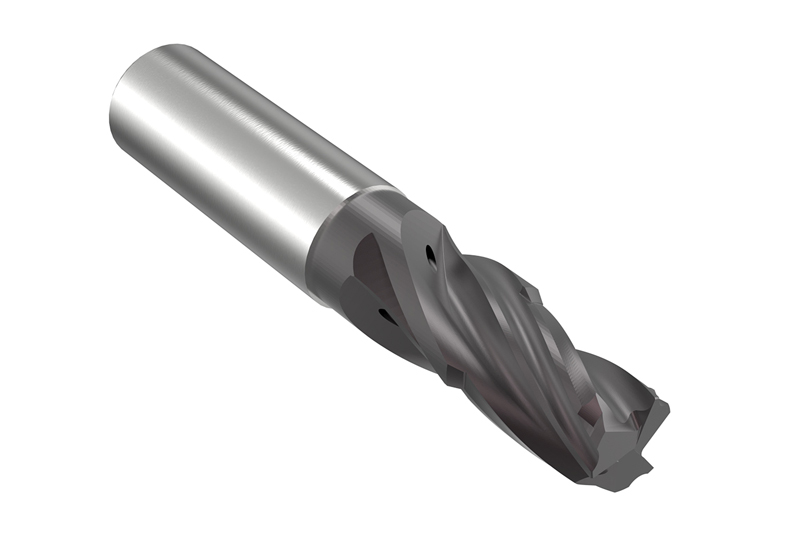
  • Pilotieren

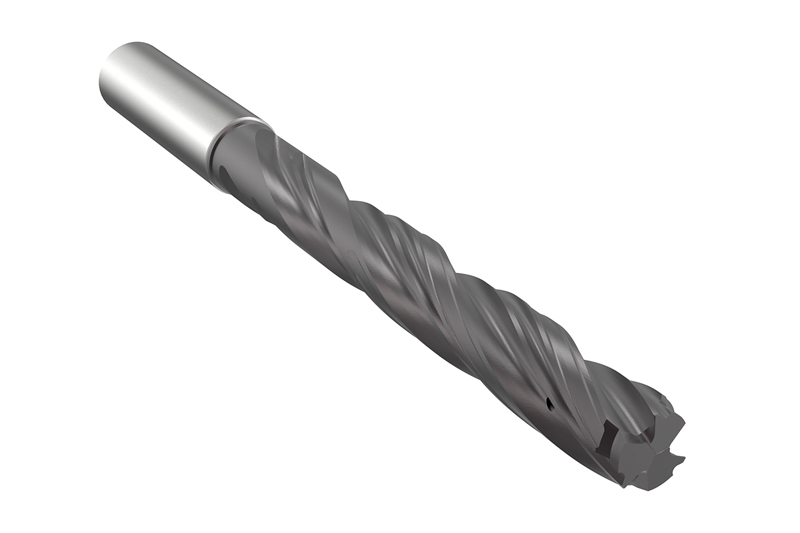
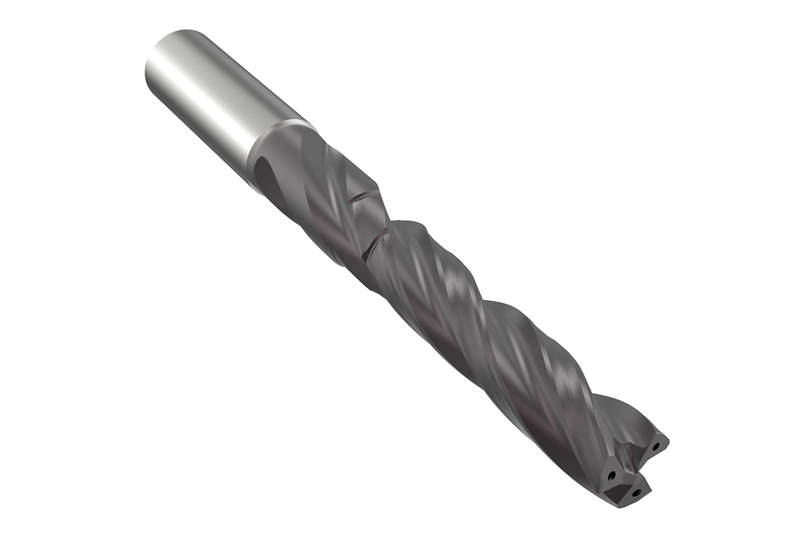
    Outil d'alésage en carbure monobloc

    • Six listels pour une circularité et une rectitude parfaites
    • Flux de copeaux optimal et possibilités de réaffûtage étendues grâce à la technologie multi-fraisage et au guidage approprié de l'arrosage

  • Boring

    Outil d'alésage en carbure monobloc

    • Trois arêtes de coupe, six listels et une géométrie d'entrée spéciale
    • Alésage droit, flux de copeaux idéal et guidage sur toute la longueur de l'alésage

  • Boring

    Outil d'alésage en carbure monobloc

    • Six listels et une géométrie d'entrée spéciale
    • Alésage droit, flux de copeaux idéal et guidage sur toute la longueur de l'alésage
    • Réduction des temps morts grâce à deux usinages dans un seul outil

  • Piloting and boring

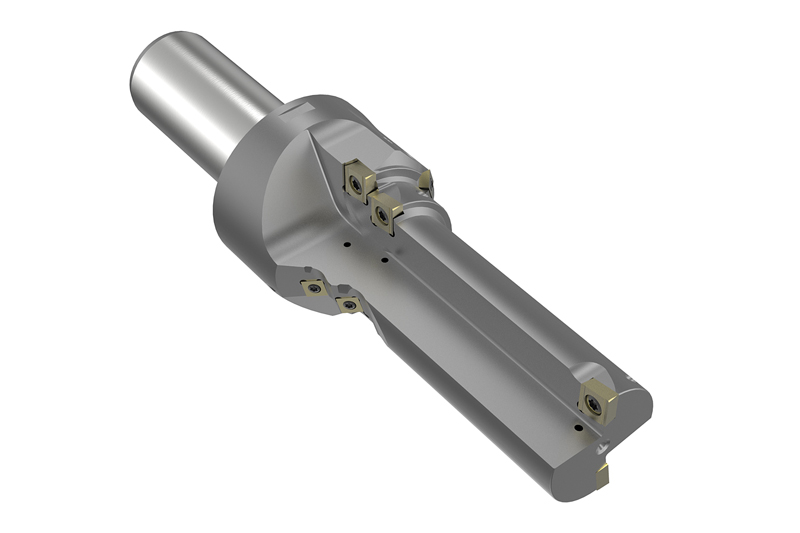
    Outil d'alésage étagé

    • Plaquettes amovibles radiales et tangentielles
    • Ébauche du trou de tiroir et finition des contours en une seule passe

  • MAPAL Boring

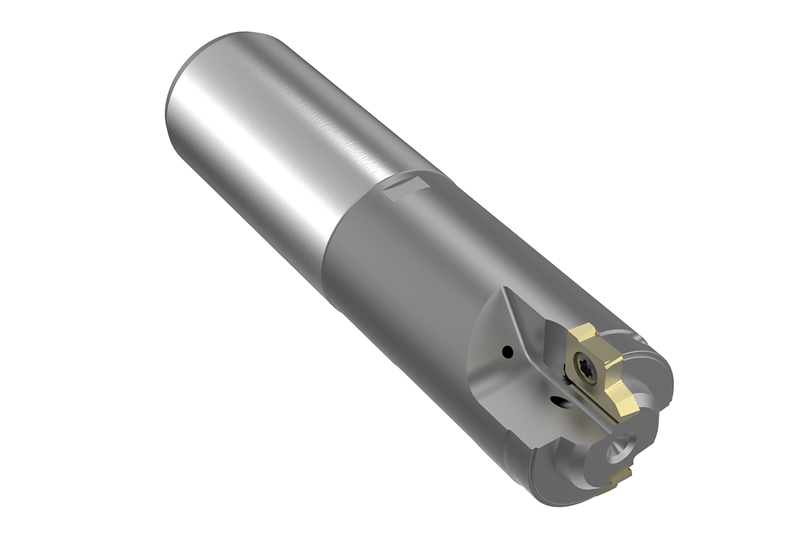
    Outil d'alésage à double arête de coupe

    • Détourage
    • Usinage fiable des contours
    • Manipulation simple pour des coûts de matériaux de coupe réduits

Usinage des arêtes de commande
  • Control edge machining

    Fraise circulaire en carbure monobloc

    • Gain de temps significatif sur le temps de cycle
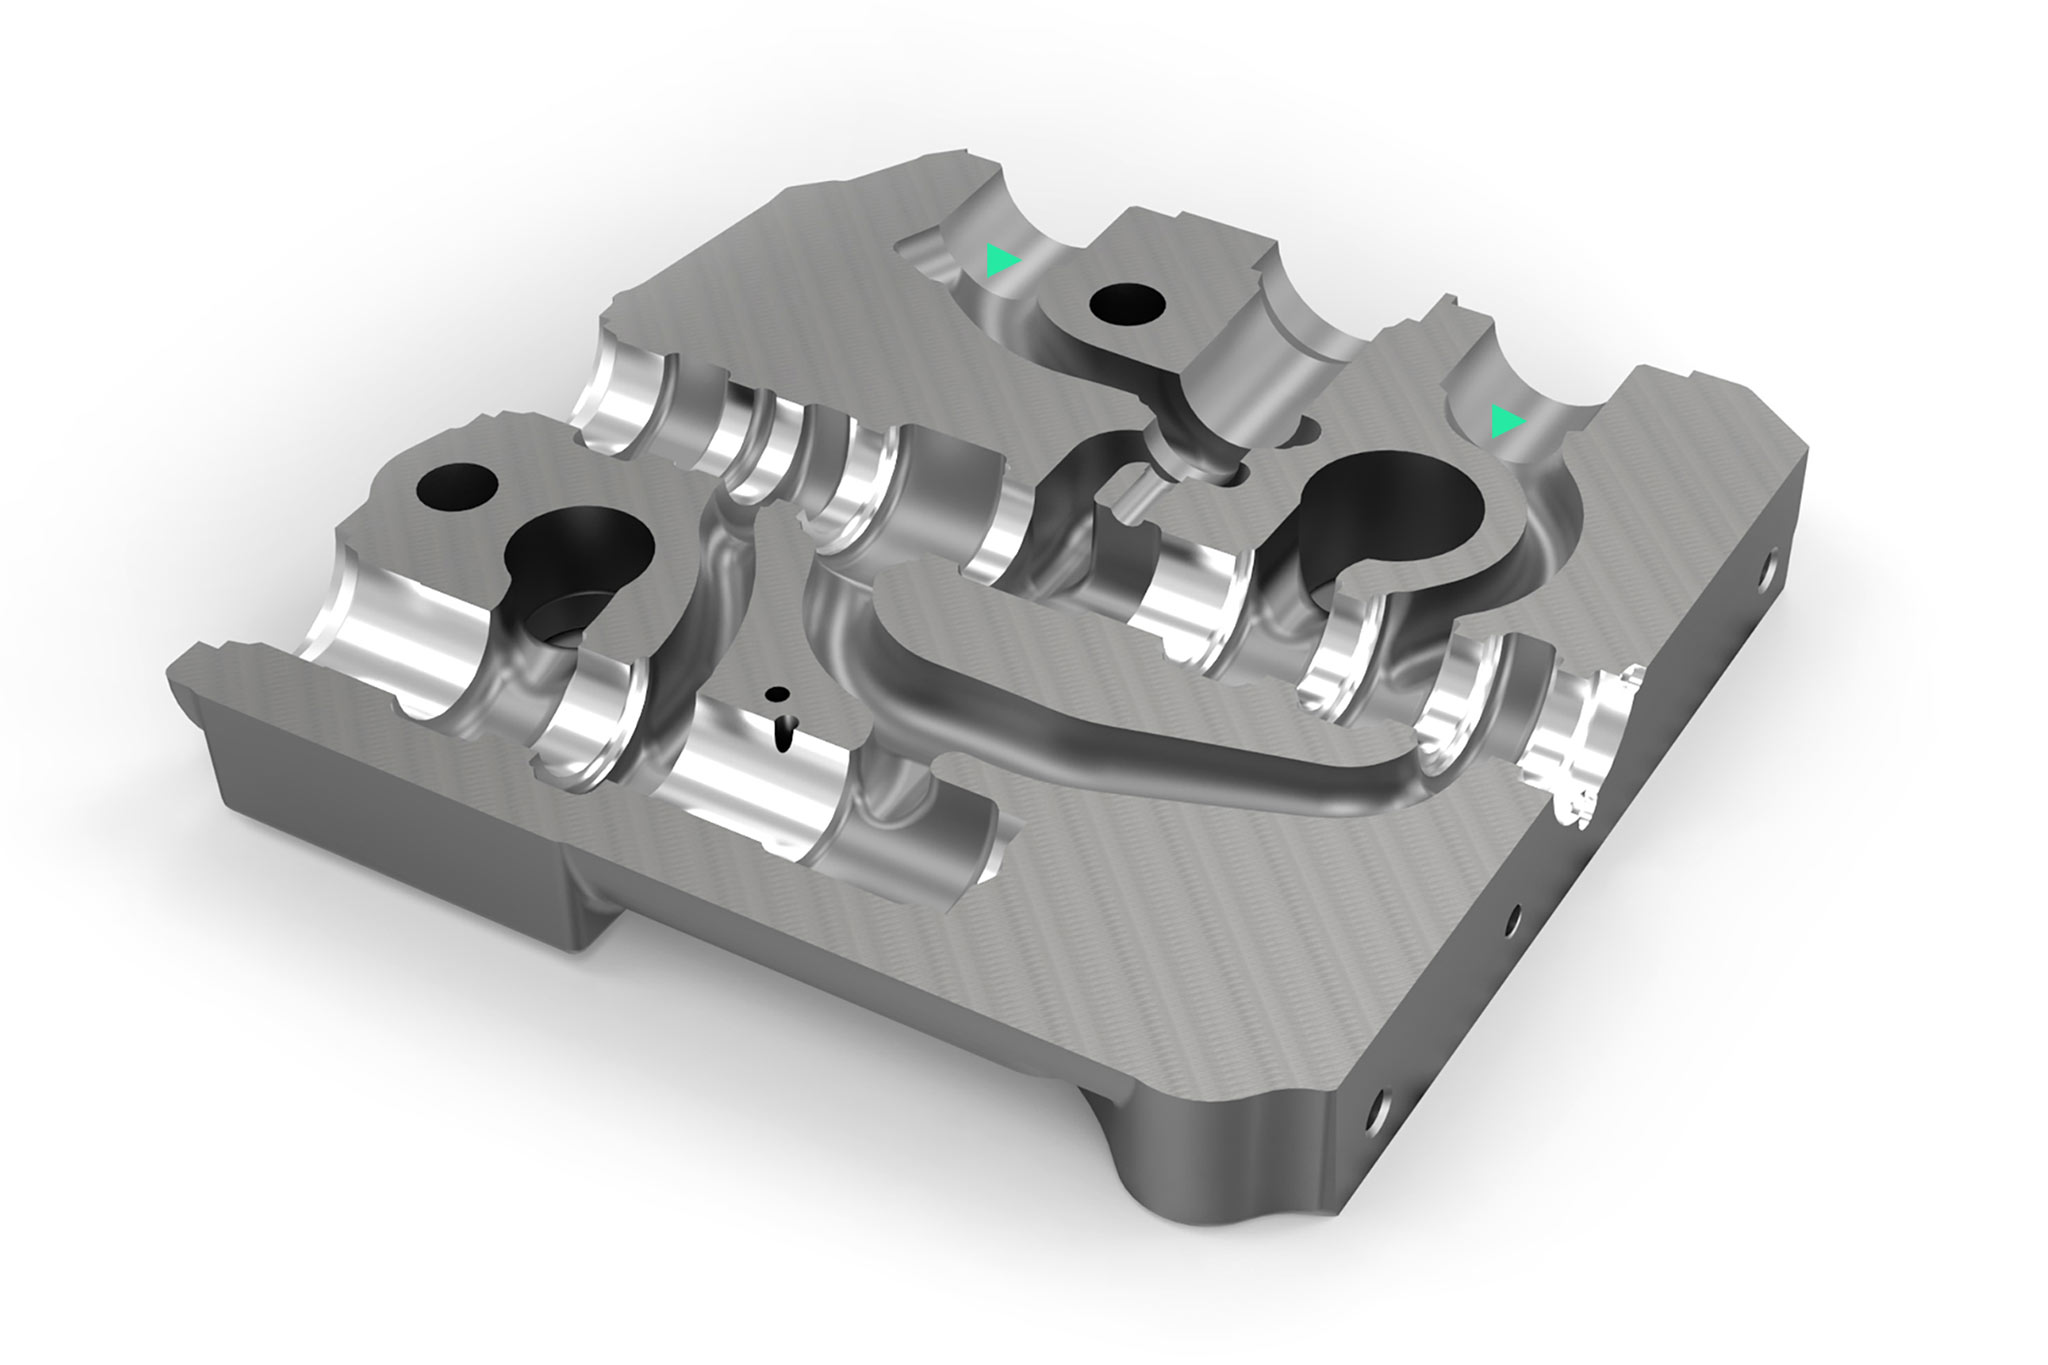
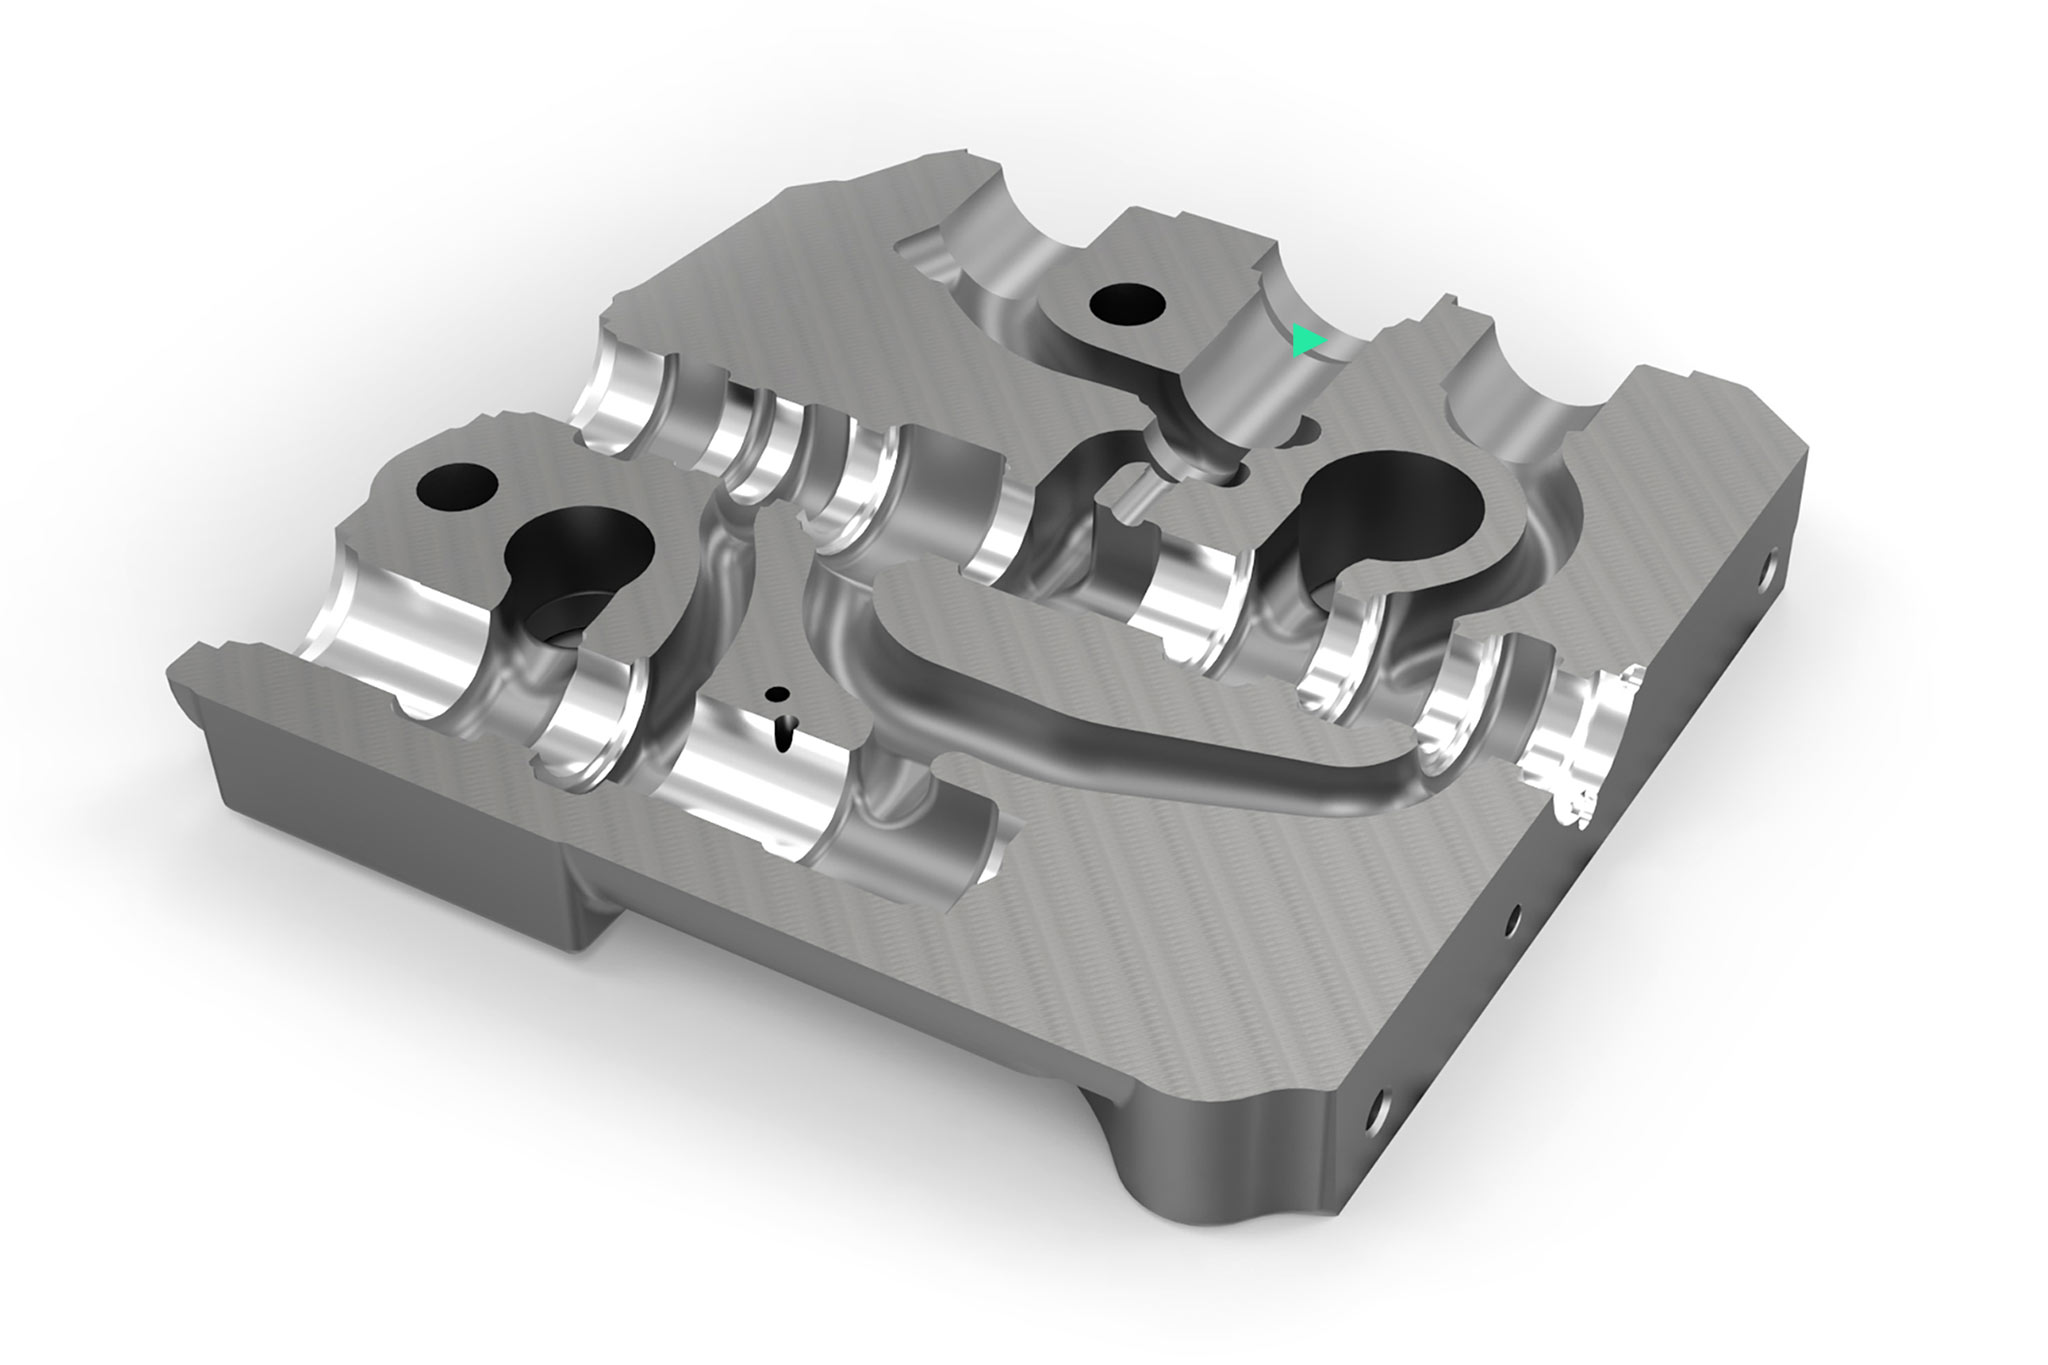
    • Arêtes de commande définies sans éclatements

  • Control edge machining

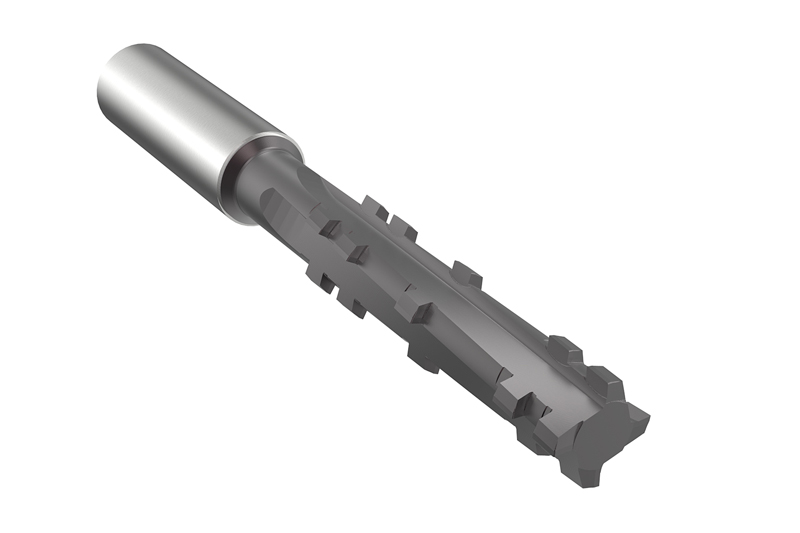
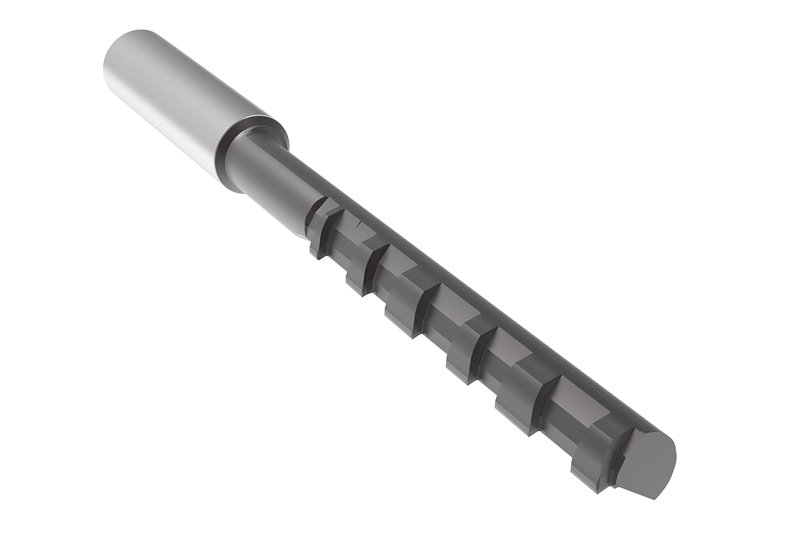
    Outil profilé en carbure monobloc

    • Précision et qualité de surface maximales des arêtes de commande
    • Arêtes de commande définies sans éclatements

Alésage et alésage de précision
  • Reaming

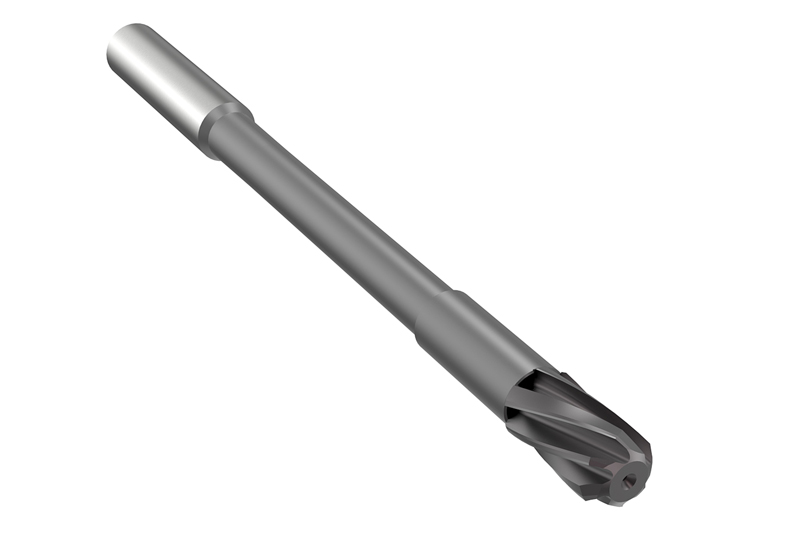
    Alésoirs multicoupe

    • Conditions de coupe élevées
    • Maîtrise parfaite des copeaux grâce à l'hélice à gauche et au guidage optimal de l’arrosage

  • Fine boring

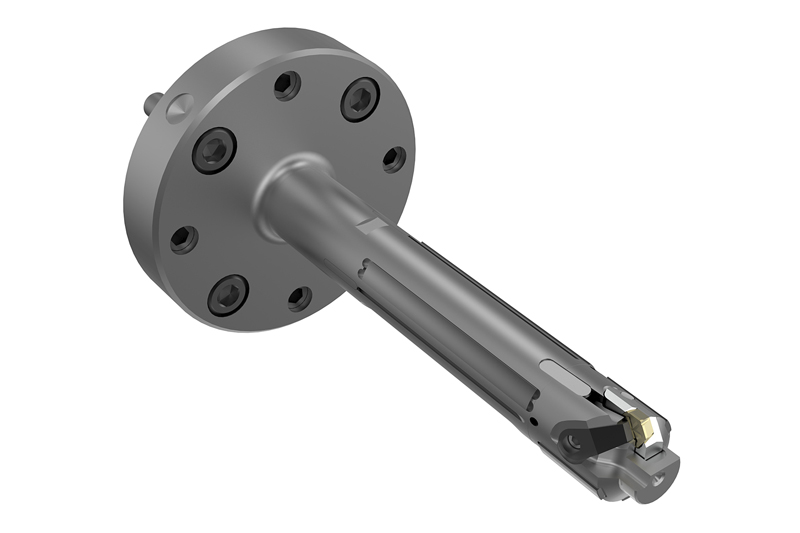
    Outil d'alésage de précision

    • Système EasyAdjust et patins de guidage
    • Finition fiable avec maniement simple sans pierrage ultérieur
    • Les meilleures formes cylindriques grâce à un suivi idéal

  • Fine boring

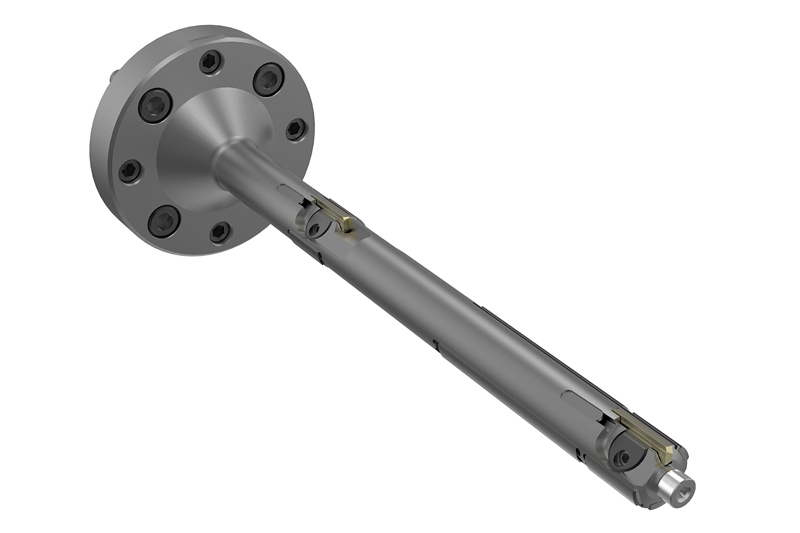
    Outil d'alésage de précision

    • Plaquettes amovibles et patins de guidage réglables
    • Idéal pour les usinages d'oblongs de perçages très précis et longs

Usinage final par pierrage
  • TOOLTRONIC

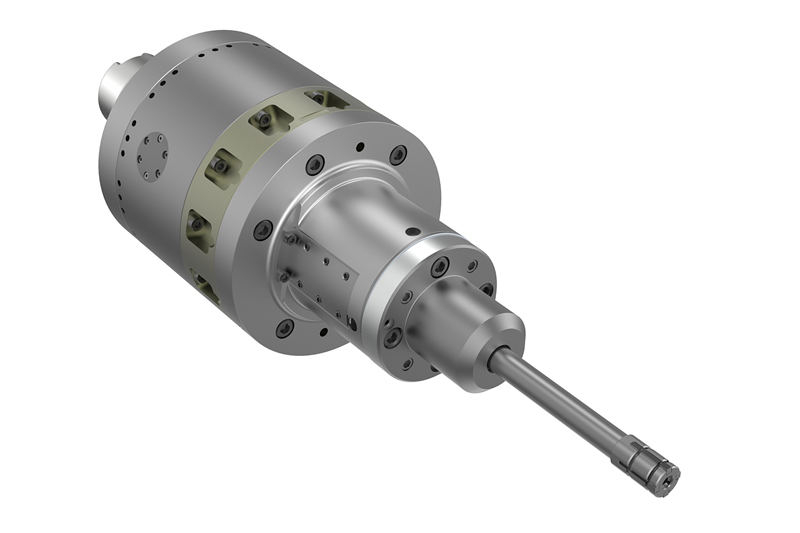
    MAPAL TOOLTRONIC

    • Réduction considérable des délais de fabrication et d’usinage
    • Meilleure stabilité de la forme

Fraisage
  • NeoMill-16-Face

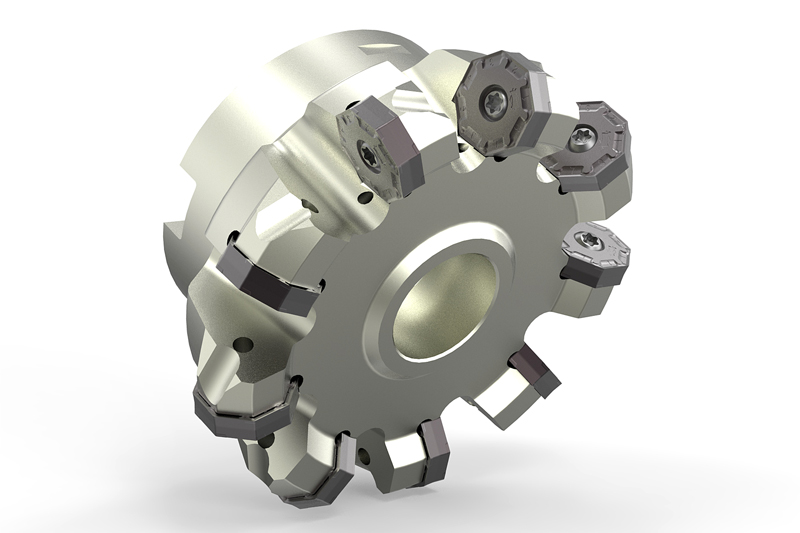
    NeoMill®-16-Face

    • Plaquette à 16 arêtes/45°
    • Premier choix pour fonte et l'acier moulé résistant à la chaleur
    • Plage ø 63-200 mm / ap max. 4 mm
    • Effort de coupe faible malgré la forme négative
    • Rentabilité maximale lors du surfaçage

  • NEOMILL-8-CORNER

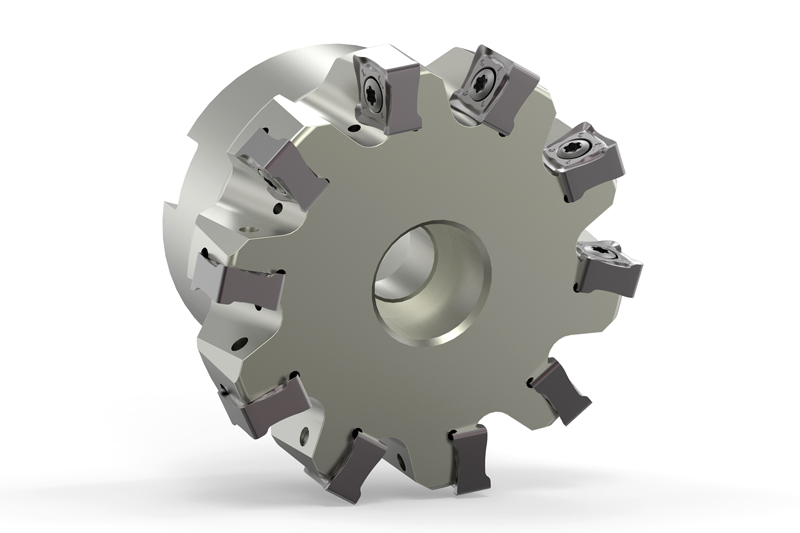
    NeoMill®-8-Corner

    • Plaquette à huit arêtes/90°
    • Premier choix pour fonte
    • Plage ø 50-200 mm / ap max. 8 mm
    • Rentabilité maximale lors du fraisage d'épaulements

  • NEOMILL-4-CORNER

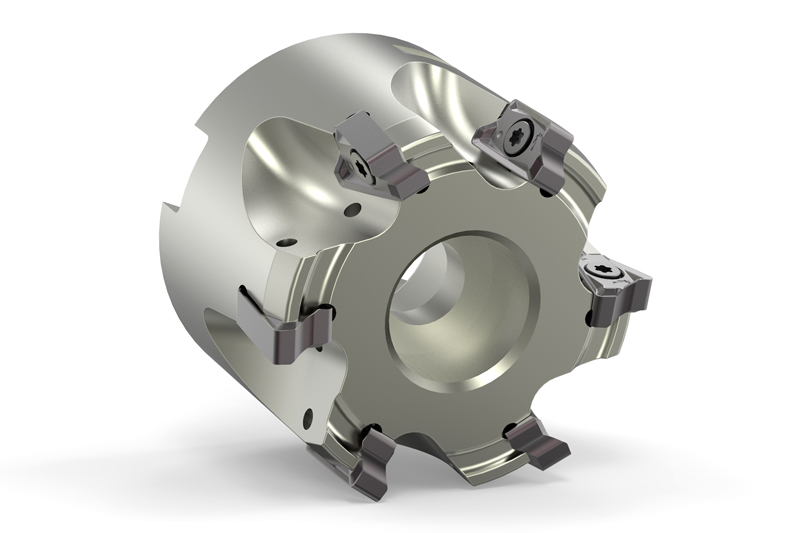
    NeoMill®-4-Corner

    • Plaquette à quatre arêtes/90°
    • Pour acier, acier inoxydable, fonte et acier moulé résistant à la chaleur
    • Plage ø 25-100 mm / ap max. 10 mm
    • Usinage ligne à ligne de grandes dimensions d'épaulement
    • Effort de coupe très faible malgré la forme négative

Serrage
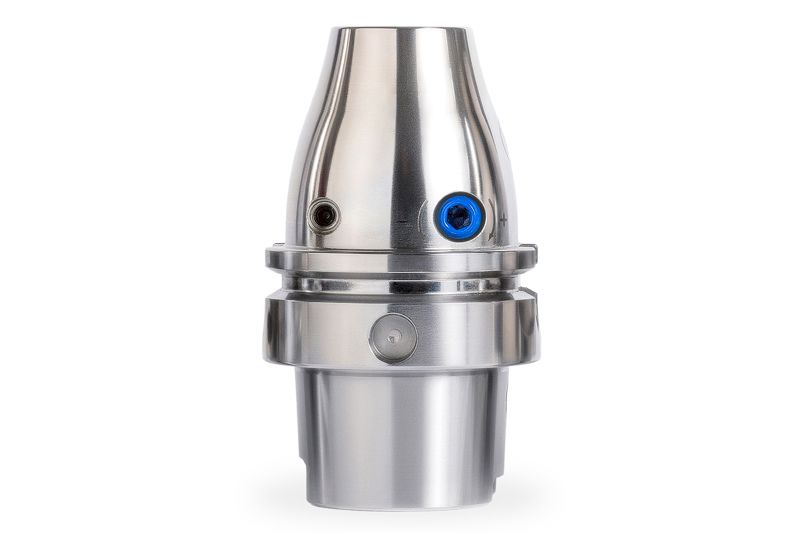
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Résistance élevée aux températures allant jusqu'à 80 °C, même lors de cycles de fraisage très longs (plus de 240 minutes)
    • Pour l'usinage haute performance jusqu’à 33 000 tours par minutes
    • Fiabilité des processus maximale

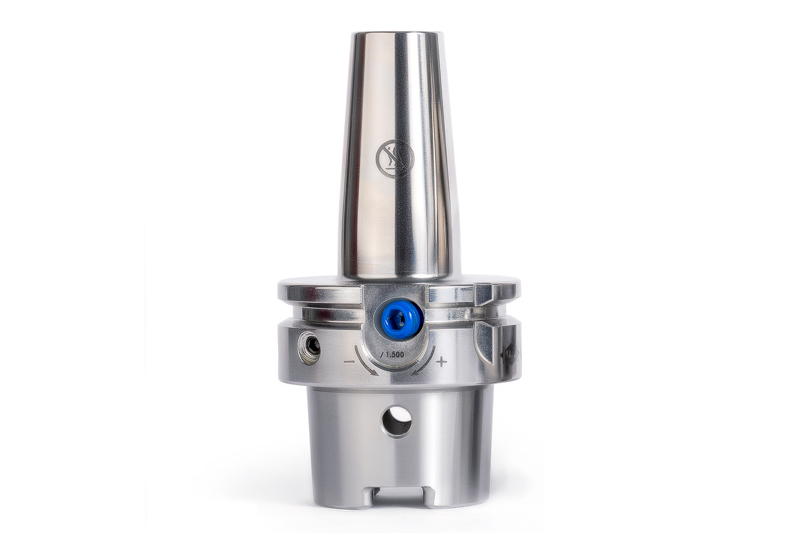
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandrin expansible hydraulique avec les dimensions d'origine d'un mandrin de frettage (profil DIN avec 4,5°)
    • Conception de système sur mesure
    • Fiabilité des processus et durée de vie maximales
    • Changement d’outil plus rapide et ultra précis

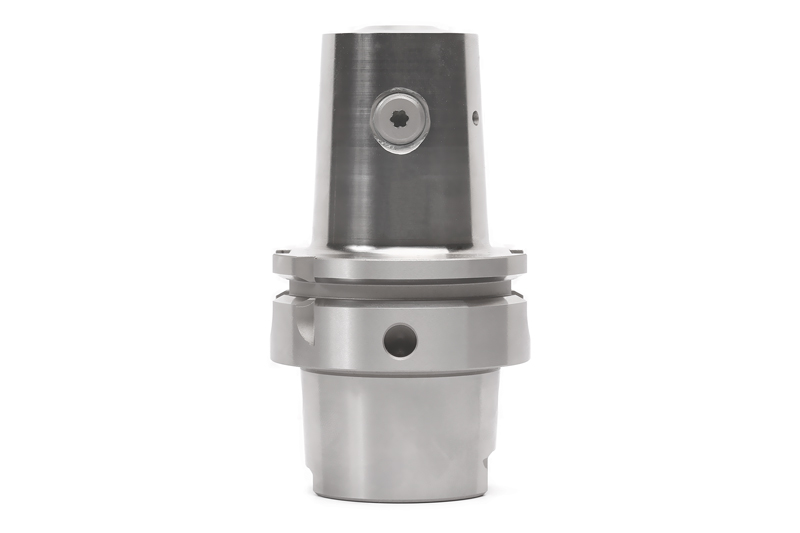
  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRINS PORTE-FRAISE À MÉPLAT HB MILL CHUCK

    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Positionnement optimal des outils de profilage pour l’usinage des arêtes de commande