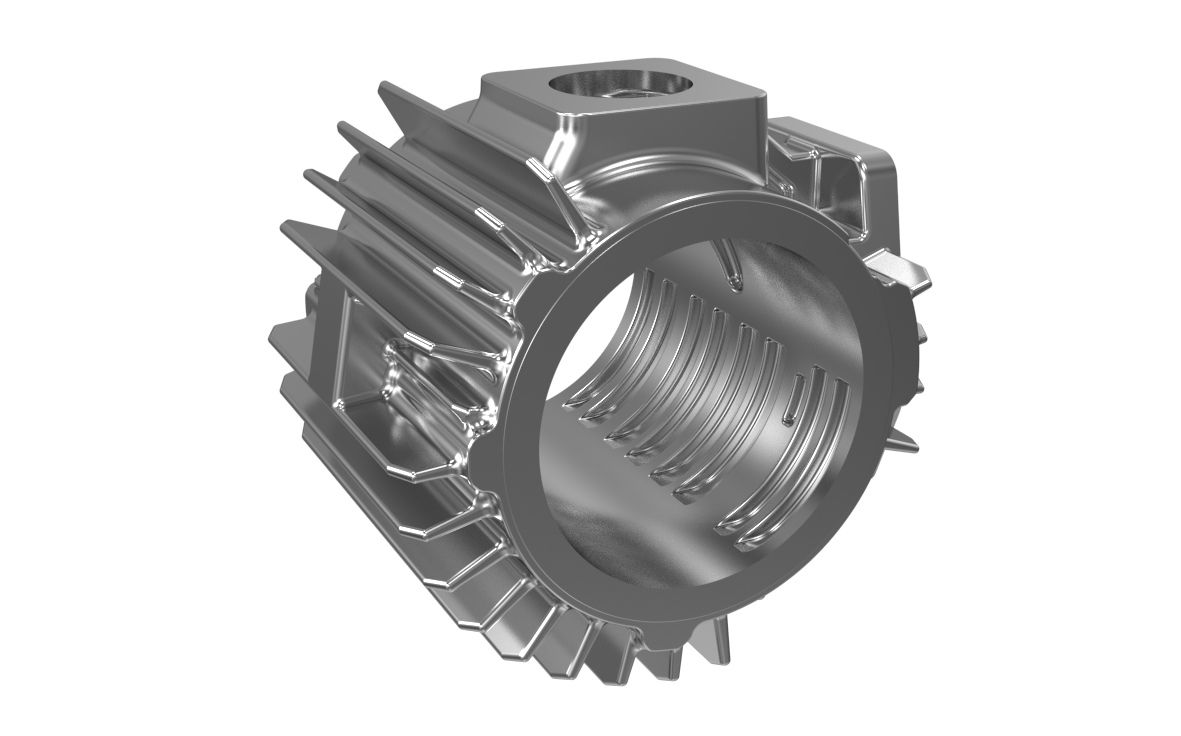
Drehschieber-Vakuumpumpen-Gehäuse
Pumpengehäuse aus EN-GJL-250
Ausgangssituation beim Kunden
- Deutlich steigender Bedarf und damit einhergehende Anforderung an optimierte Ausbringung und gleichzeitig erhöhte Prozesssicherheit
- Hoher fertigungstechnischer Aufwand beim Bearbeiten der Statorbohrung durch Vorfräsen und Fertigspindeln
Besonderheiten der Lösung
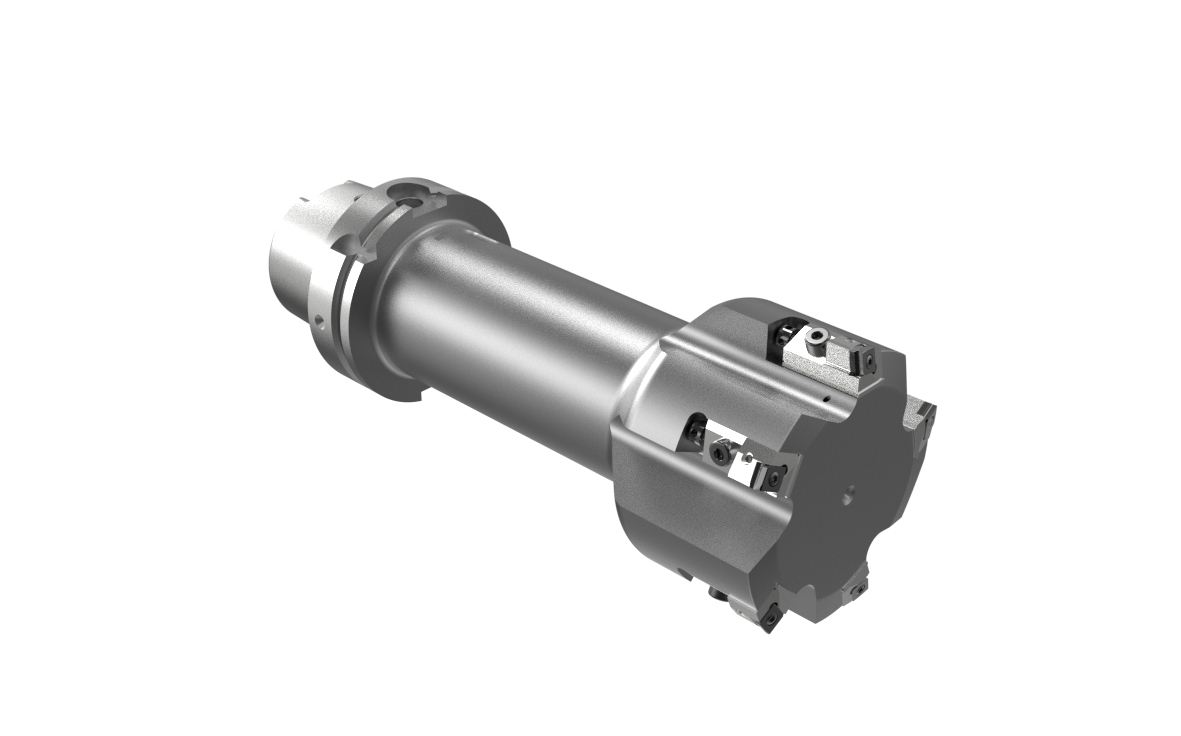
- Kurze Taktzeiten und höchste Wirtschaftlichkeit durch mehrschneidige Werkzeuglösungen
- Einfaches Handling im Serienprozess durch EA-System
- Reduzierte Häufigkeit der Werkzeugeinstellung des Feinbohrwerkzeuges durch hohe Standzeiten des CBN-Schneidstoffes
- Geringe Schneidstoffkosten durch Lösungen mit Wendeschneidplatten
- Mehrfachverwendung in verschiedenen Gusswerkstoffen einfach realisierbar
Statorbohrung

Vantagens
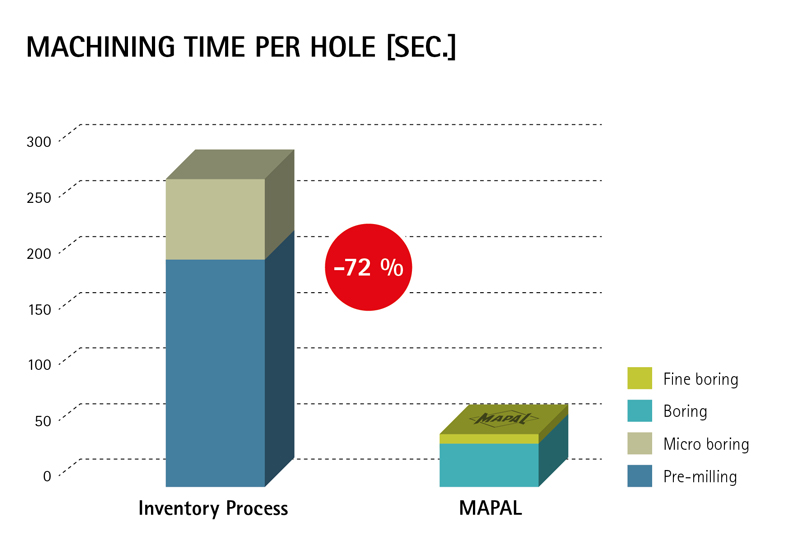
- Otimização do processo em forma de redução do tempo de ciclo com a solução de ferramenta da MAPAL
- Produção significativamente aumentada e usinagem com confiabilidade do processo dos corpos de bombas
- Parte ajustável necessária eliminada devido ao sistema de fusos removido