• Excavator

Obudowy zaworów hydraulicznych
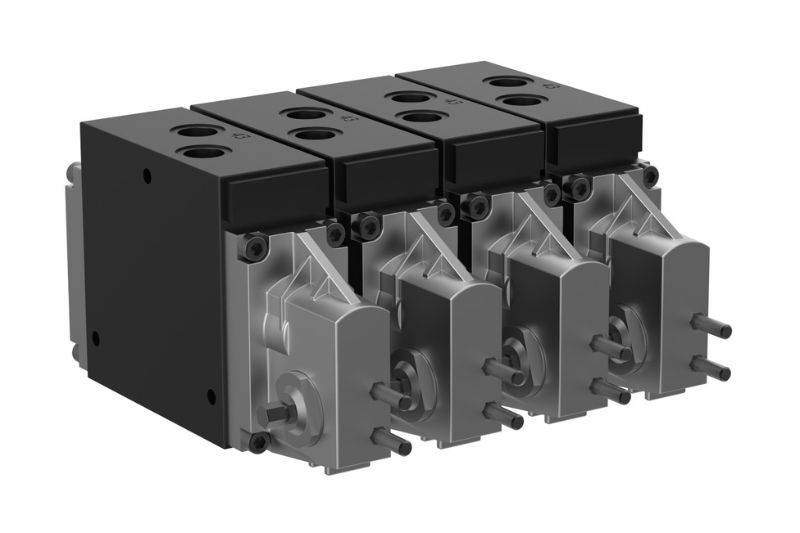
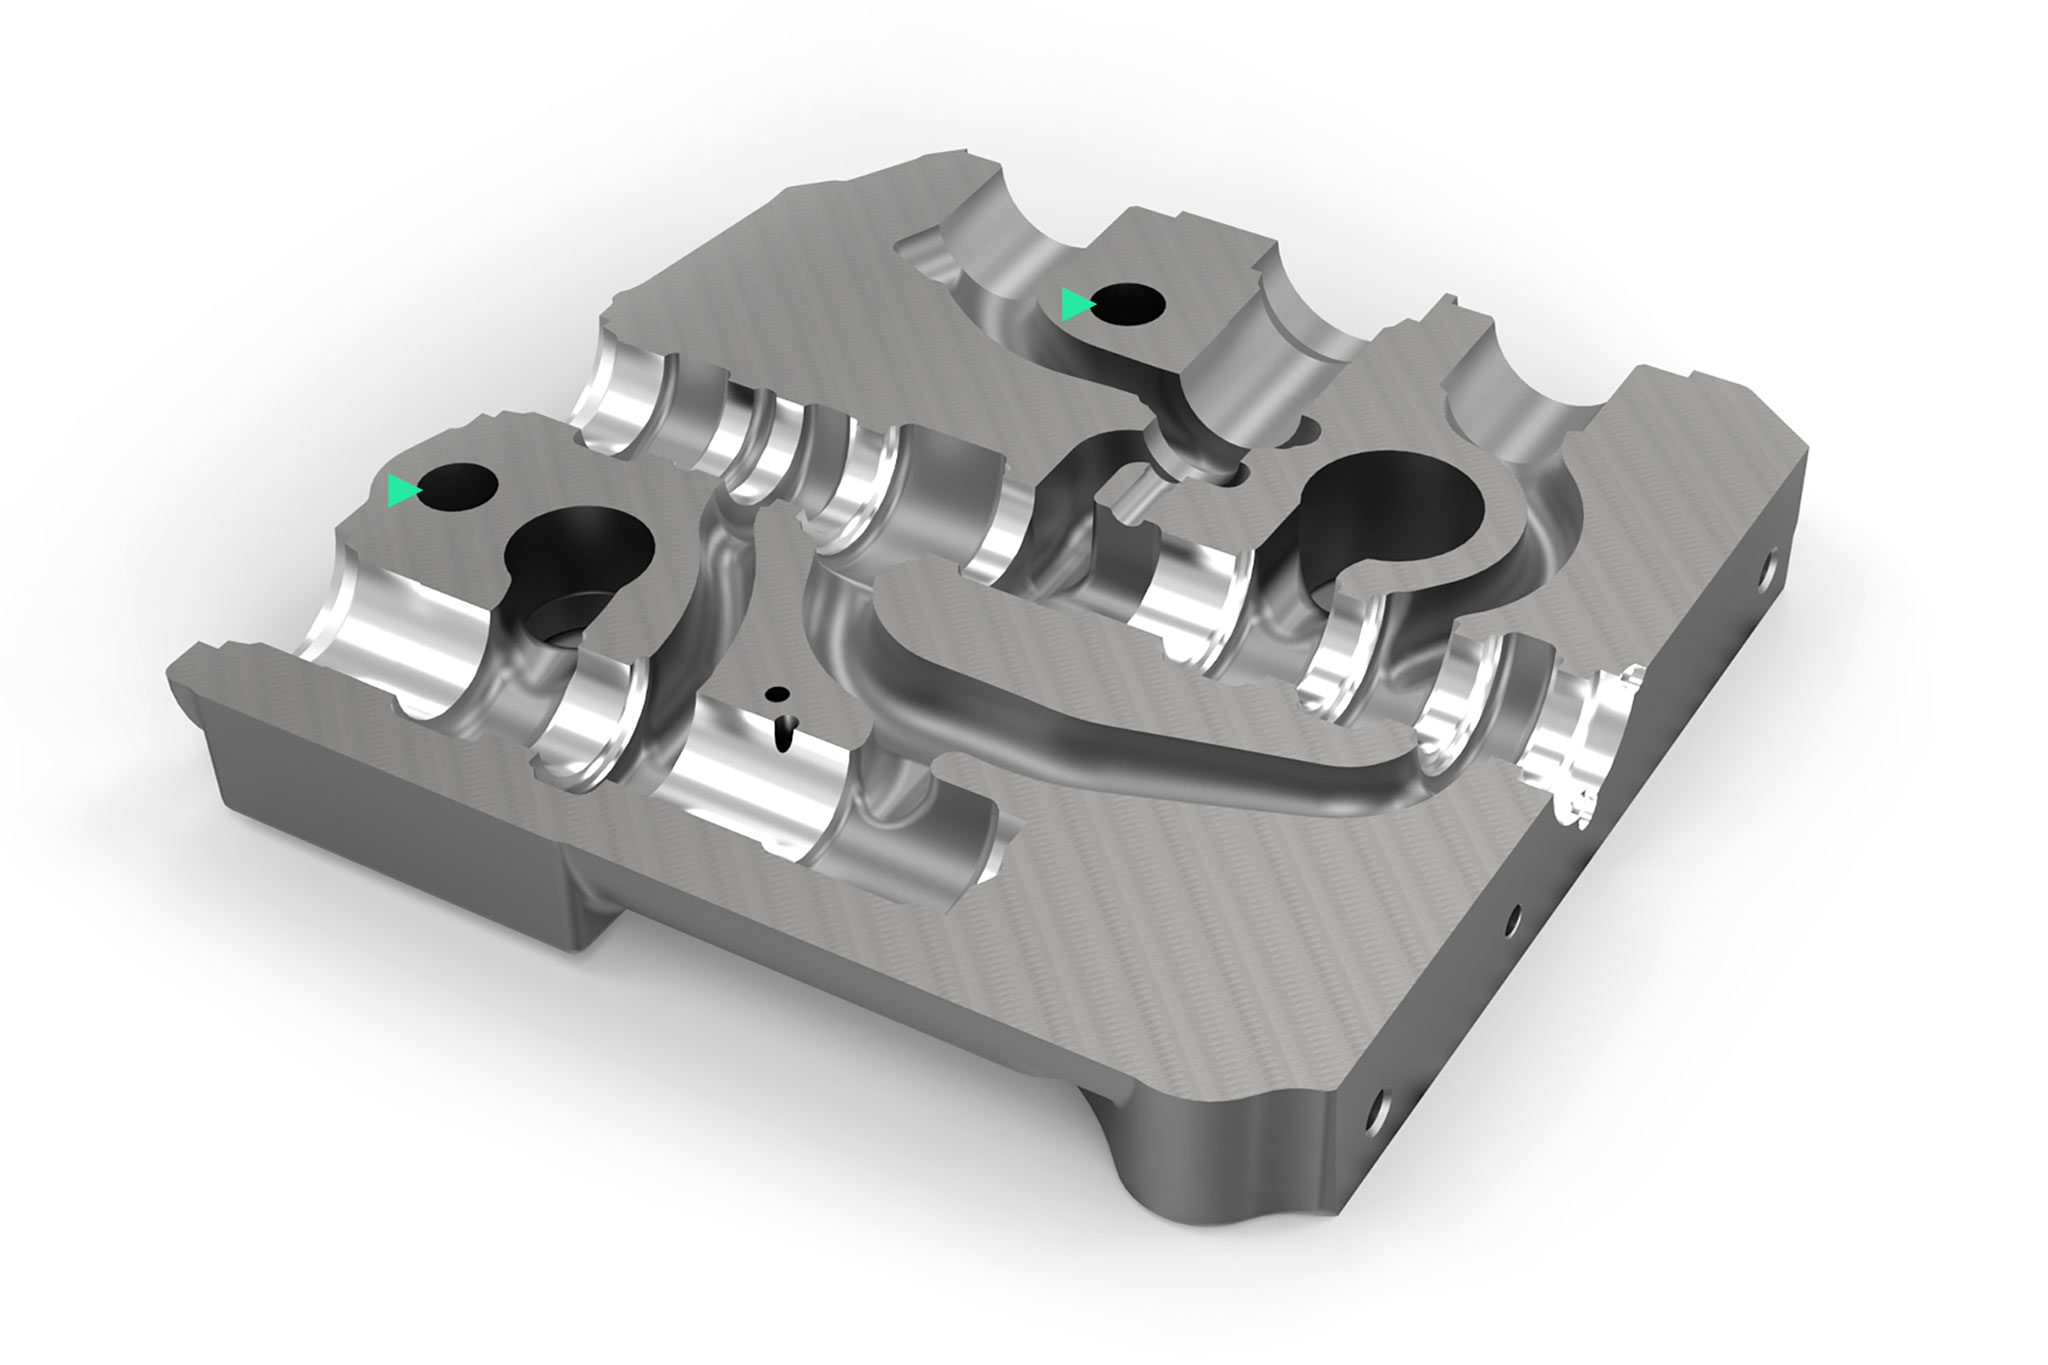
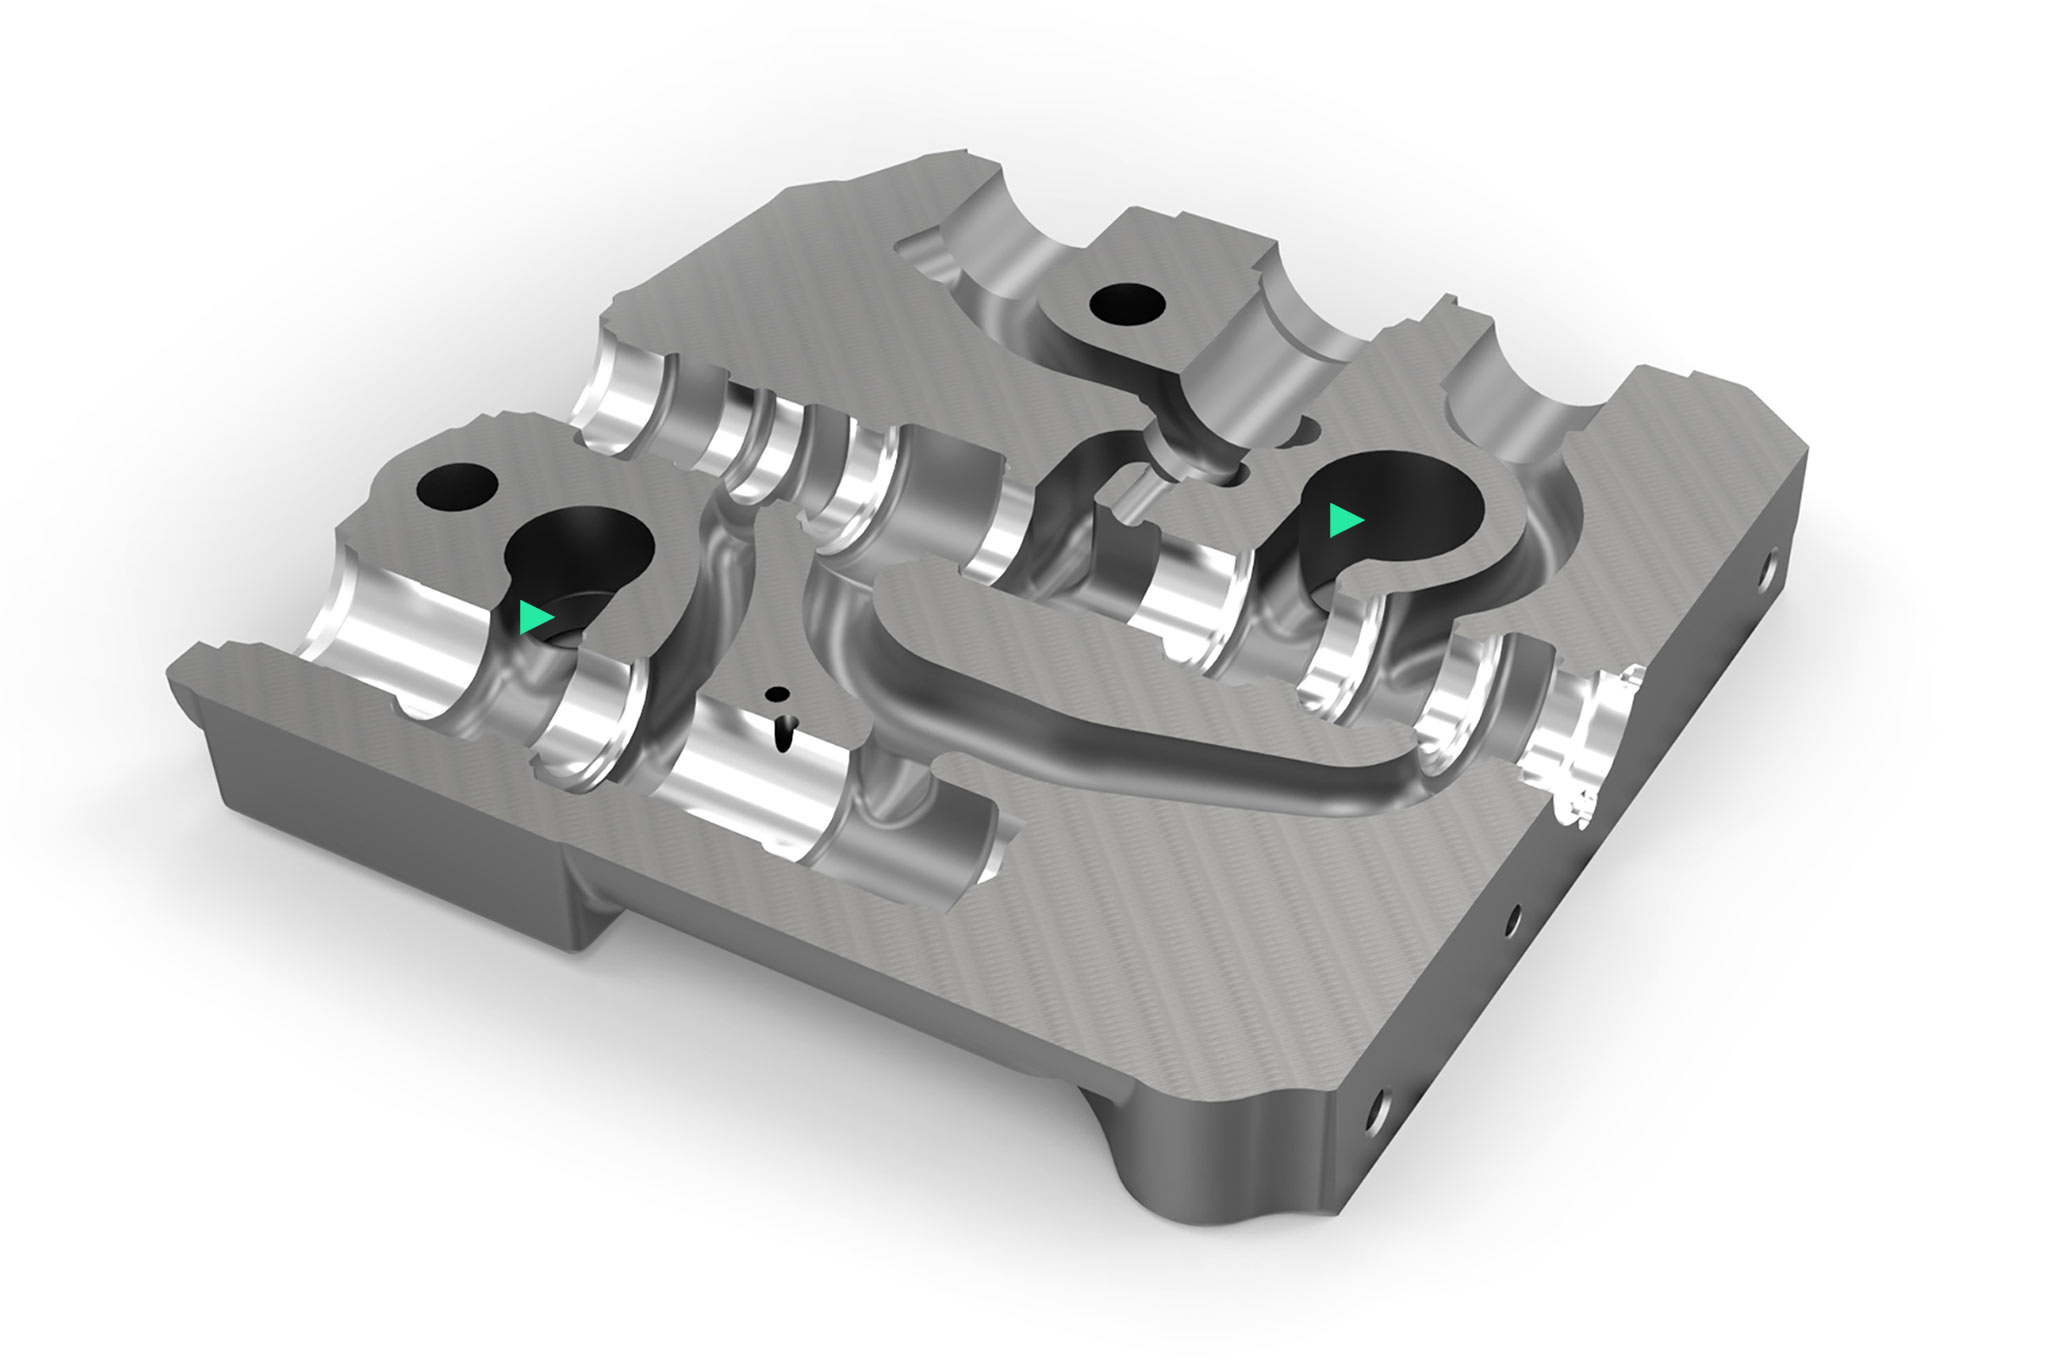
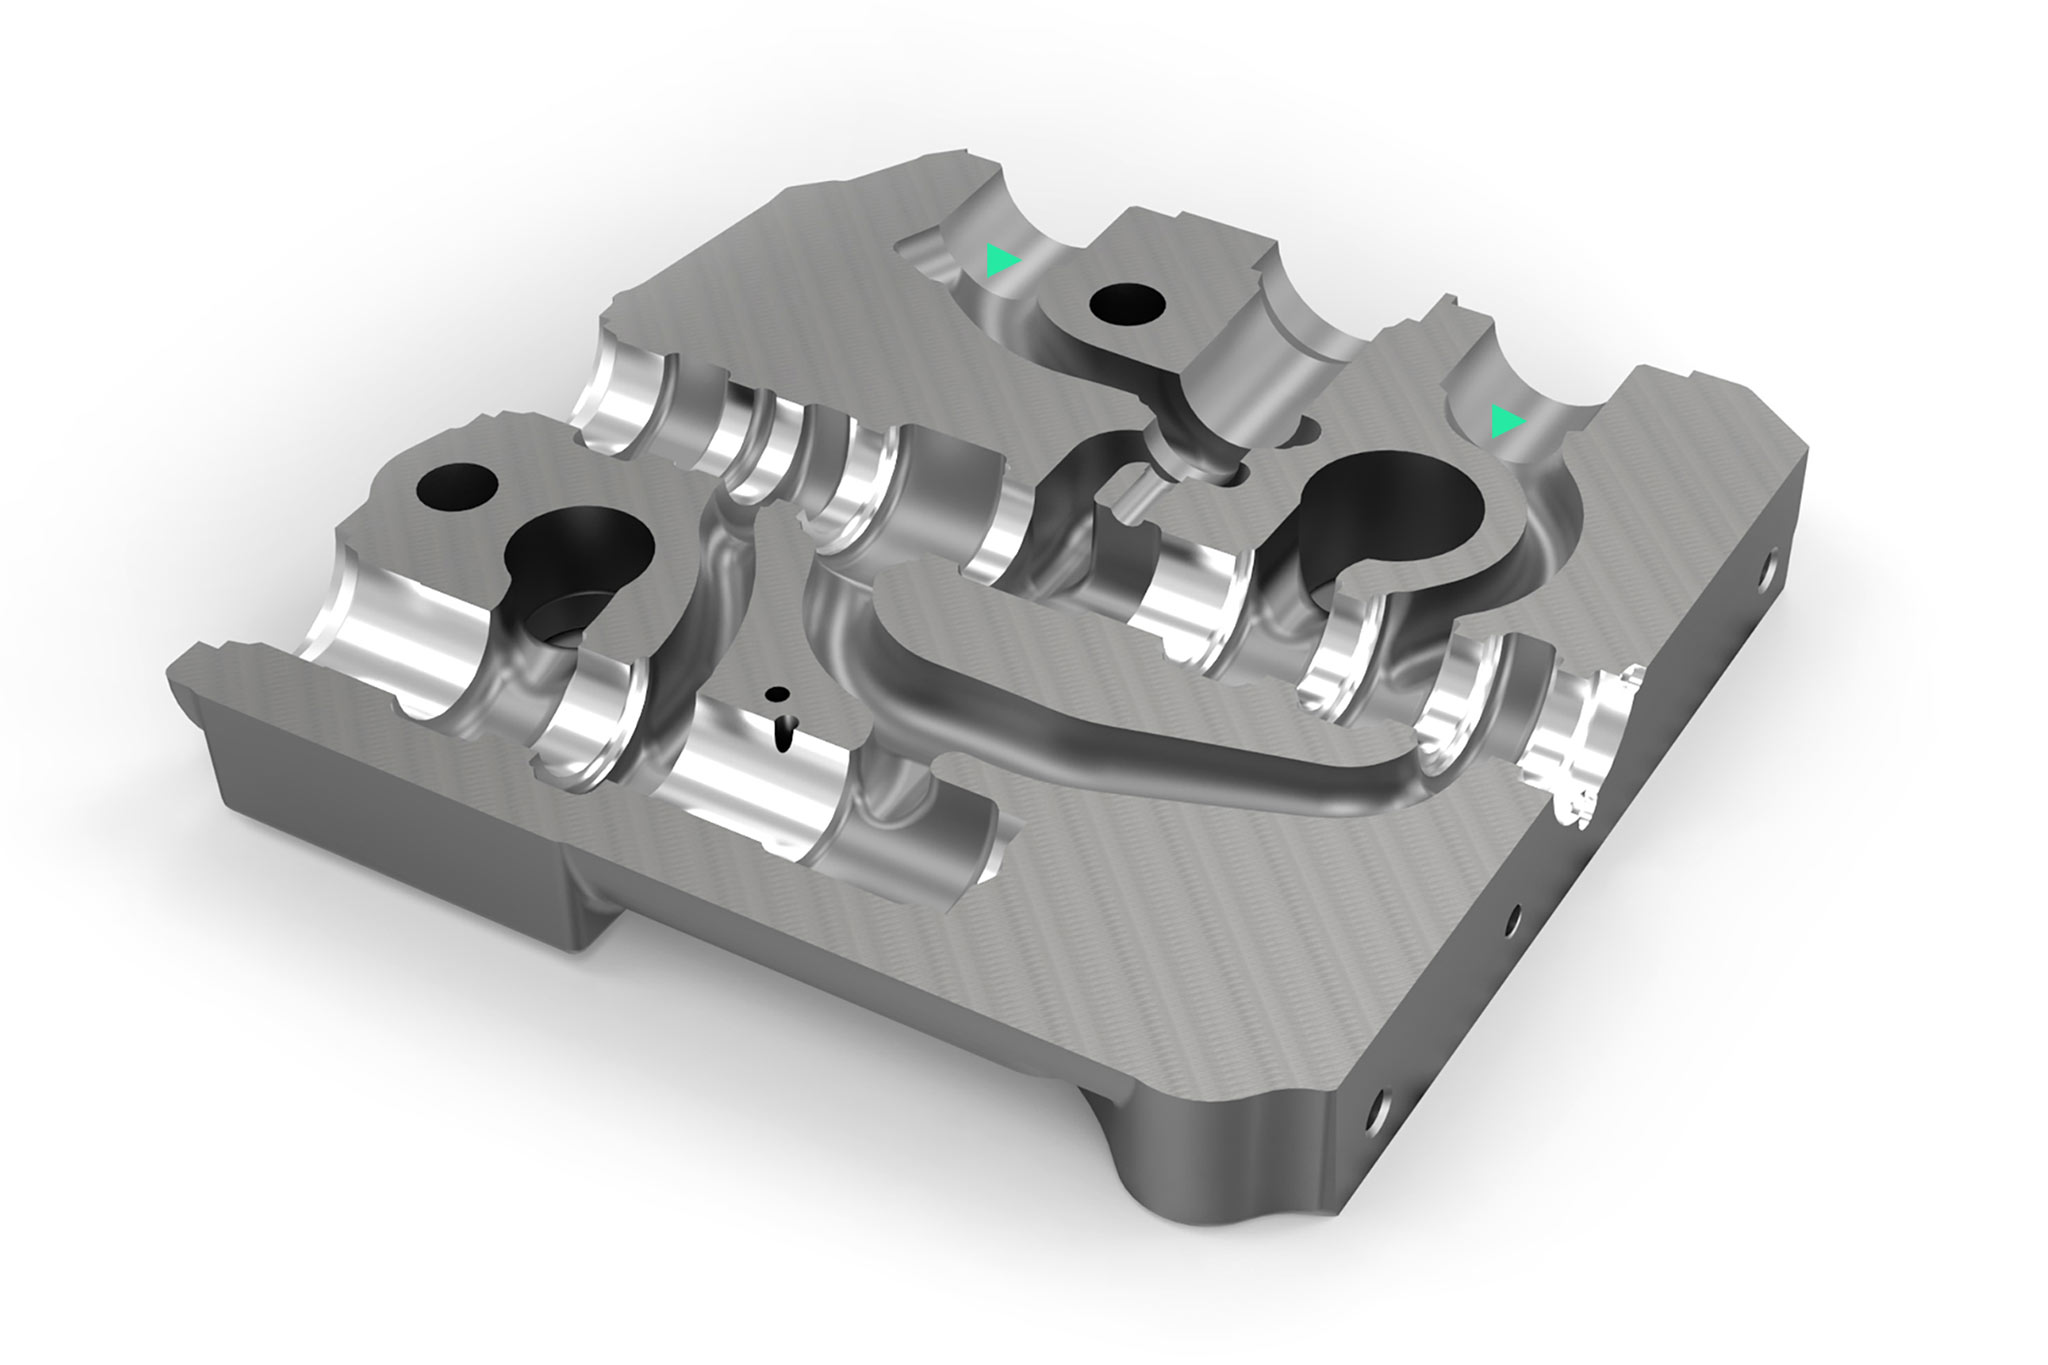
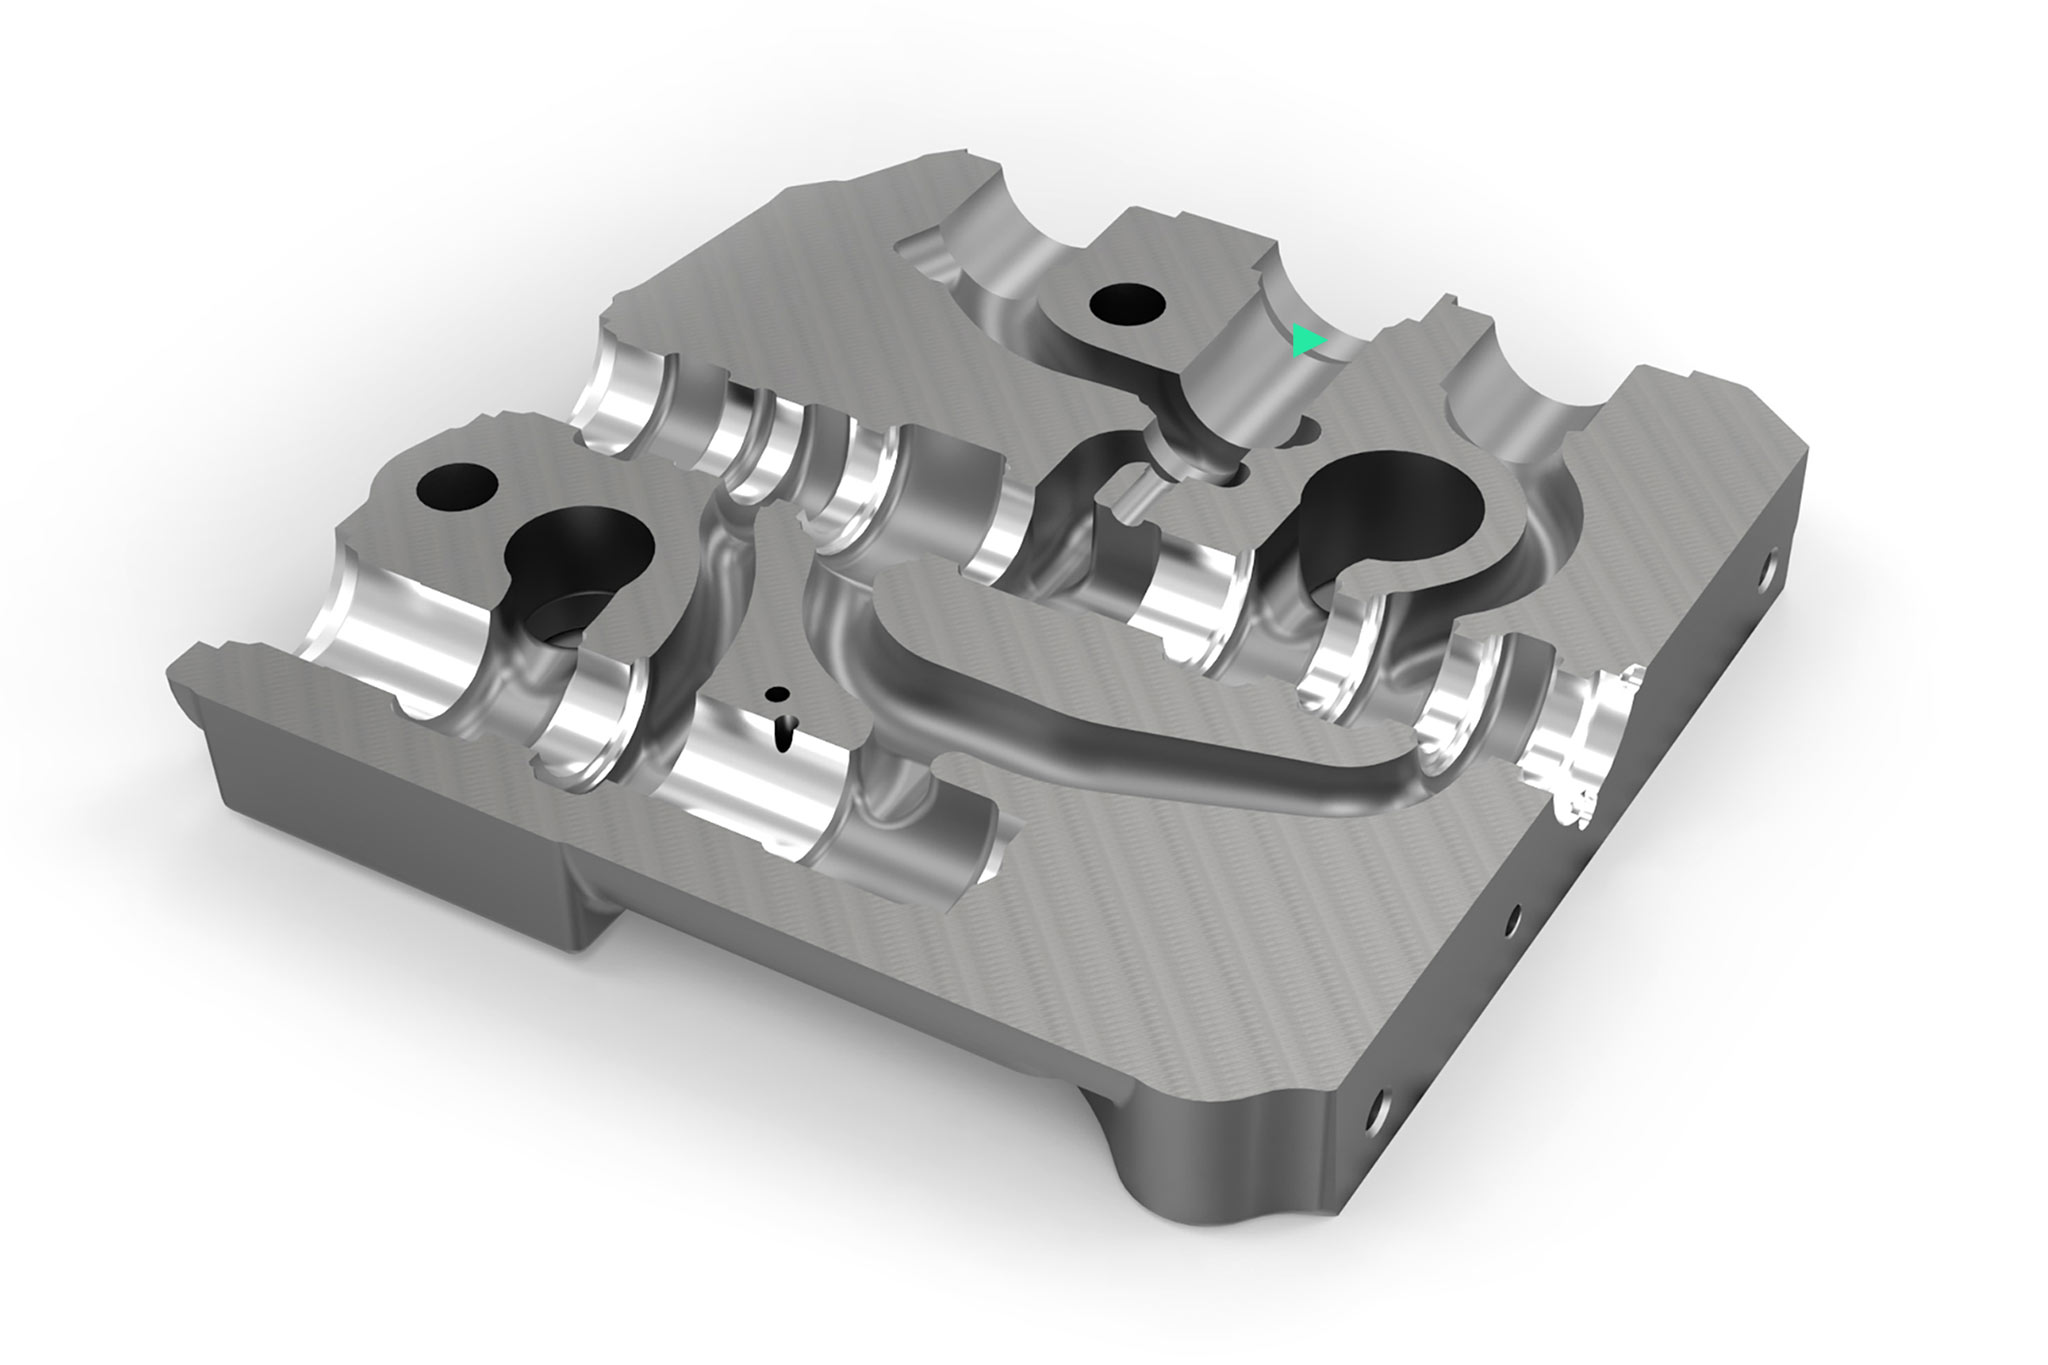
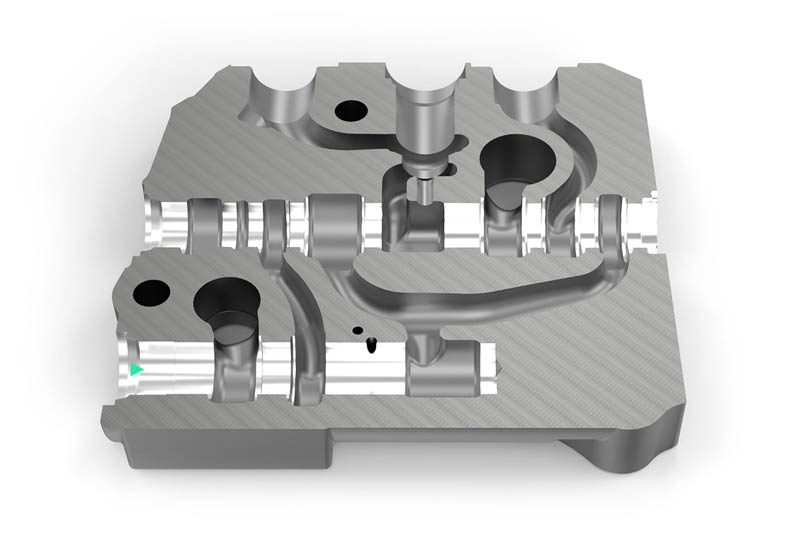
Wszystko zależy od głównego otworu. Produkcja korpusów zaworów jest królewską dyscypliną w świecie techniki płynów. Od lat kompetencje MAPAL w zakresie wiercenia otworów w zaworach suwakowych są bardzo poszukiwane. Od dokładności tego otworu zależy wielkość szczeliny z zasuwą, aby olej hydrauliczny mógł przepływać bez wycieków tylko w pożądanym kierunku. W nowoczesnych zaworach hydraulicznych jest to bardzo ściśle określone. W związku z tym dużą wagę przywiązuje się do okrągłości, kształtu cylindra, prostoliniowości oraz jakości powierzchni tego otworu.
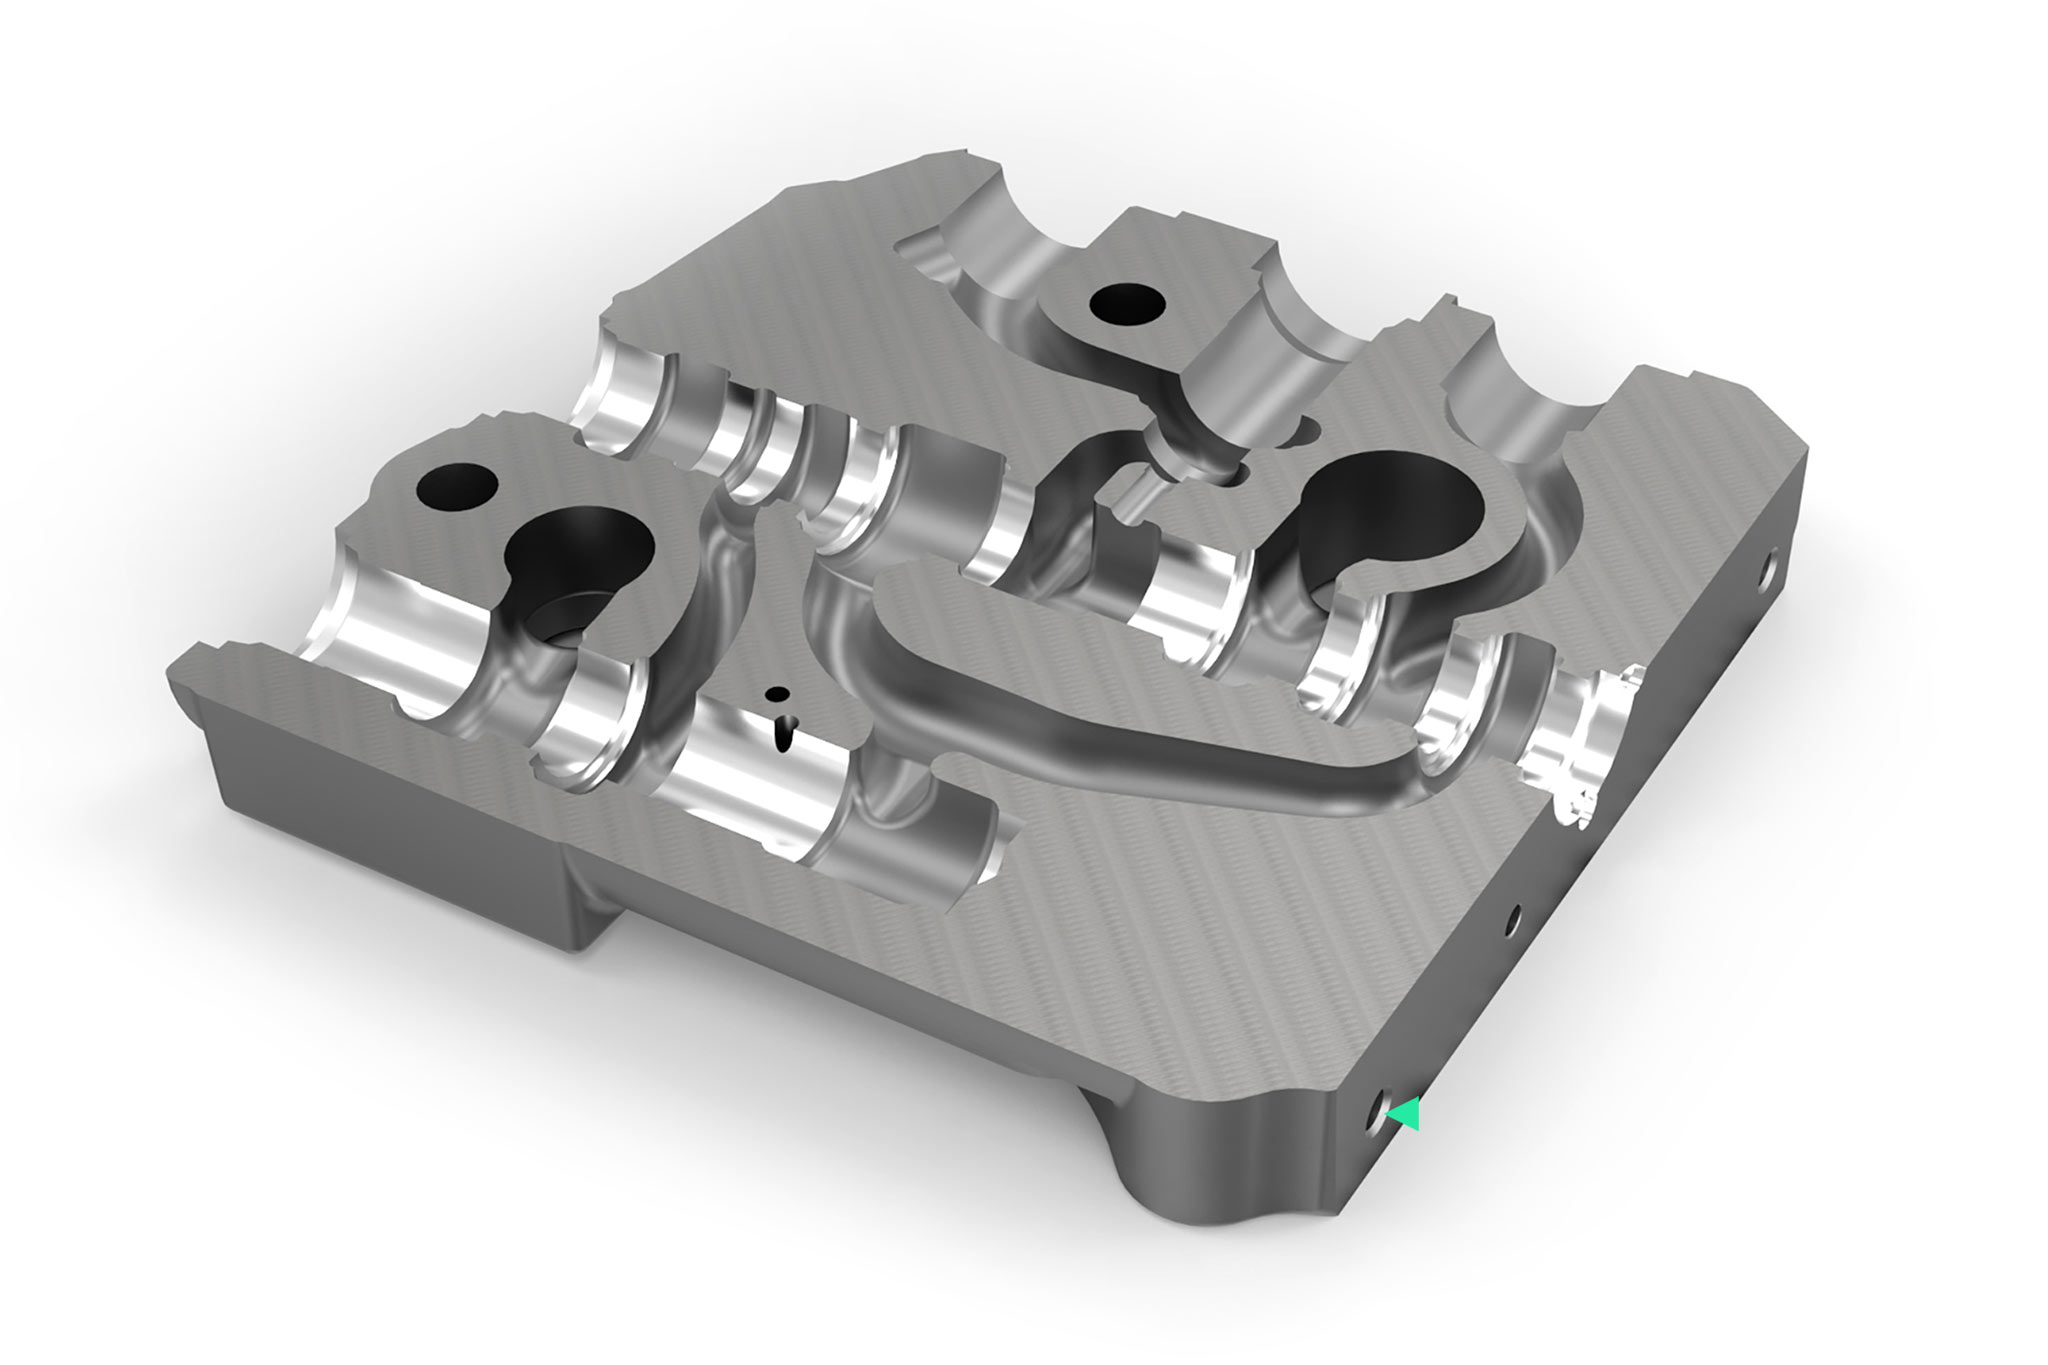
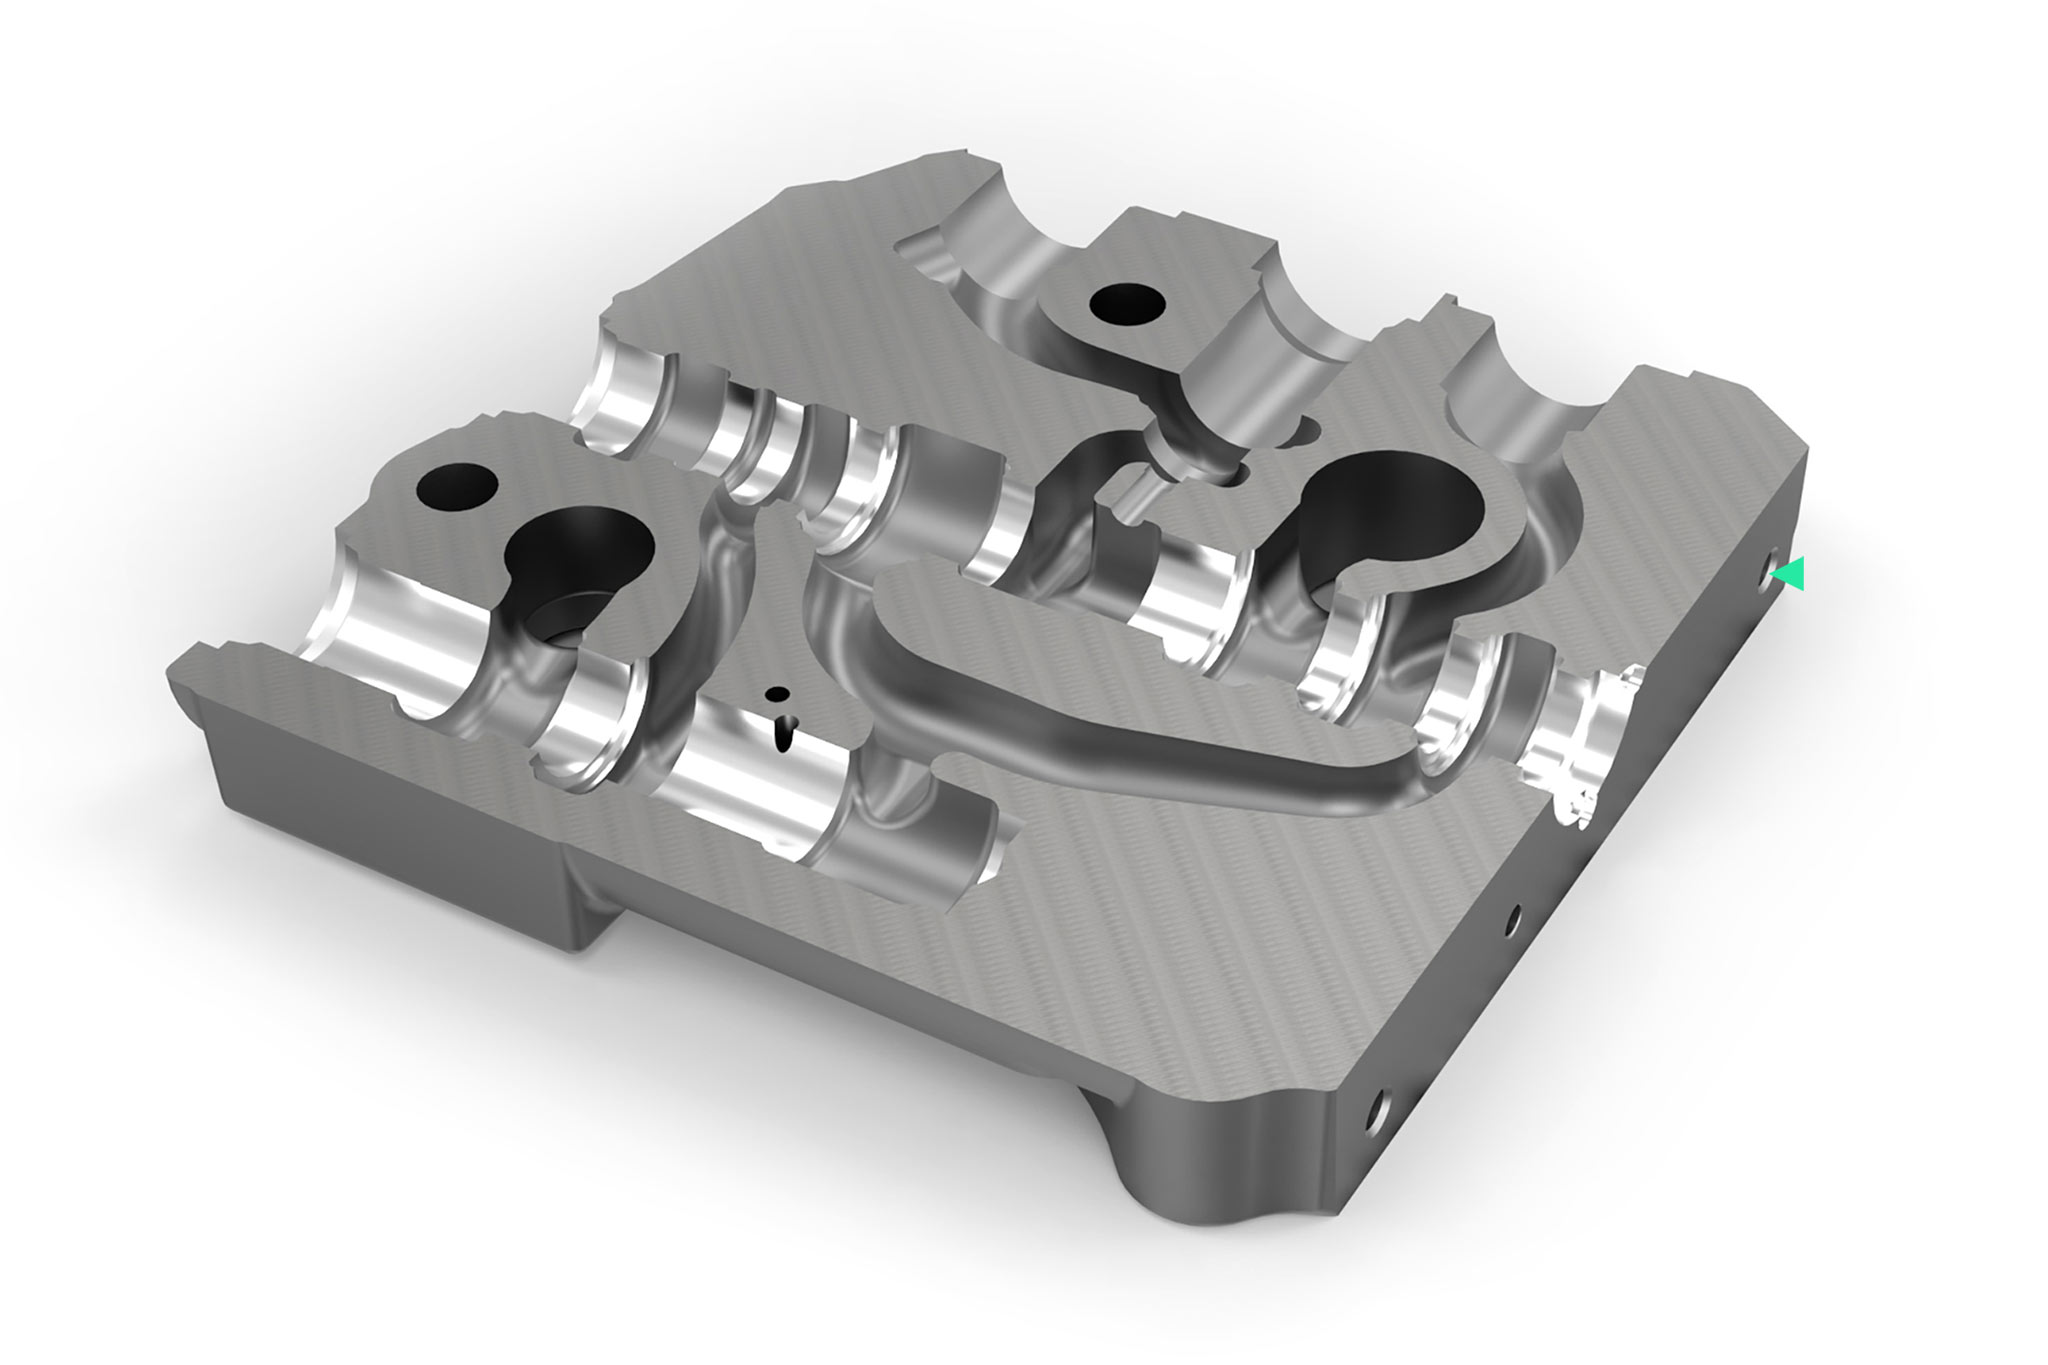
Valve block

Wymagania dotyczące obróbki skrawaniem

  • Zmienna grubość naddatku odlewniczego
  • Silnie przerwana obróbka
  • Unikanie tworzenia się pierścieni podczas wytaczania i zapewnienie bezpiecznego usuwania wiórów z obudowy
  • Unikanie wykruszeń na krawędziach sterujących podczas procesu wytaczaniaBardzo wysokie wymagania dotyczące tolerancji kształtu i położenia
  • Stały naddatek przed honowaniem
  • Uwzględnienie zmienności elementów i ograniczonej liczby miejsc na narzędzia w koncepcji obróbki skrawaniem

Rozdzielacz

Rozdzielacze to zawory sterowane mechanicznie lub elektronicznie, posiadające kilka pozycji przełączania. W zależności od zadanej pozycji suwaka sterującego wzdłuż krawędzi sterujących ustawiany jest przepływ objętościowy do obsługi podłączonych urządzeń roboczych. Indywidualny kompensator ciśnienia reguluje stałą różnicę ciśnień obciążenia na krawędzi sterującej suwaka, dzięki czemu uzyskuje się regulację przepływu objętościowego w całym zakresie nastawczym niezależną od ciśnienia obciążenia, również podczas pracy równoległej (kompensacja obciążenia). System musi być szczelny, aby zapobiec niezamierzonemu opadaniu obciążenia, również podczas pracy równoległej.

Obróbka otworów
Soluciones de aplicación

1 – Series pequeñas y medianas con herramientas fijas

Situación inicial del cliente

MAPAL Application solution 1

バルブケース EN-GJS-400-15 - スプール穴

  • 個別受注・小ロット・中ロット
  • ツール調整機能なし
  • ツールのリードタイムが短い
  • 高い機械稼働率
  • 安定した拡張ホーニングが可能
  • 複数部品のバリエーションに適応するツールコンセプト

2 – ソリッドツールとアジャスト可能ツールを使用する大量生産。

お客様の初期の加工状況

MAPAL Application solution 2

バルブケース EN-GJS-400-15 - スプール穴と流量制御穴

  • 量産
  • ツール設定が必要
  • 高い機械稼働率
  • 次工程のワンパスホーニングによる高い費用の発生

3 – 少量生産 – コンビネーションツールによる工具交換の削減

お客様の初期の加工状況

MAPAL Application solution 3

バルブケース FCD-300 - スプール穴

  • 少量生産
  • ツール調整機能あり
  • 過度なツール交換
  • 高い機械稼働率
  • 次工程のワンパスホーニングによる高い費用の発生

4 – マシニングセンターでの柔軟なホーニング

お客様の初期の加工状況

MAPAL Application solution 4

バルブケース FCD-400-15 - 流量制御穴 / ホーニング

  • 付帯費用の削減要求
  • 既存のマシニングセンタをTOOLTRONICに変換
  • プロトタイプから中小規模生産までのホーニング
  • 別個マシンでのホーニング工程を削減する必要性

5 – ツールマネジメント

お客様の初期の加工状況

MAPAL Toolmanagement

バルブケース FCD-400-15 - 完全加工

  • 高い在庫水準
  • 導入エリアのプロセスフローが最適ではなく、データ品質が不完全
  • 十分でないコストの透明性
  • 全般的な技能労働者不足による生産の変動
  • ツール破損に関する問題
  • 高いツールコスト

ツールソリューション

パイロット加工とボーリング
  • Pilotieren

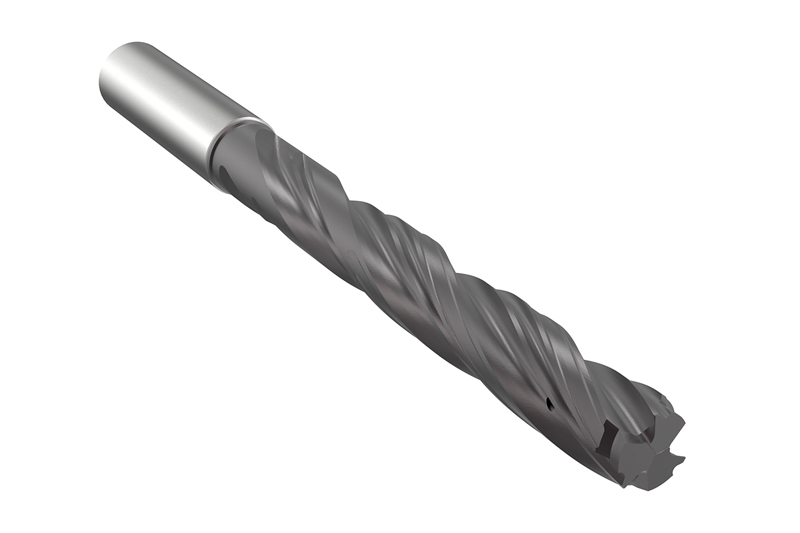
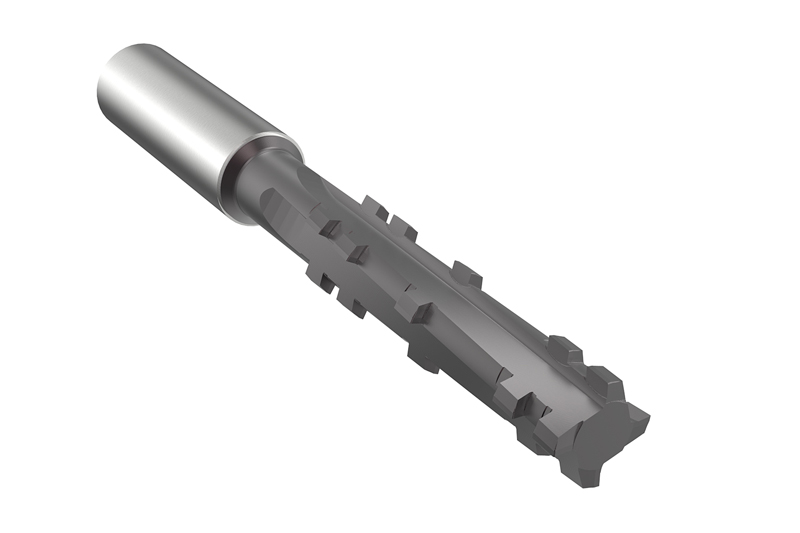
    超硬ソリッドボーリング工具

    • 優れた真円度と真直度を実現するための6つのガイドマージン
    • 多刃ツールの技術と適切なクーラント供給により最適な切り屑の流れを実現 

  • Boring

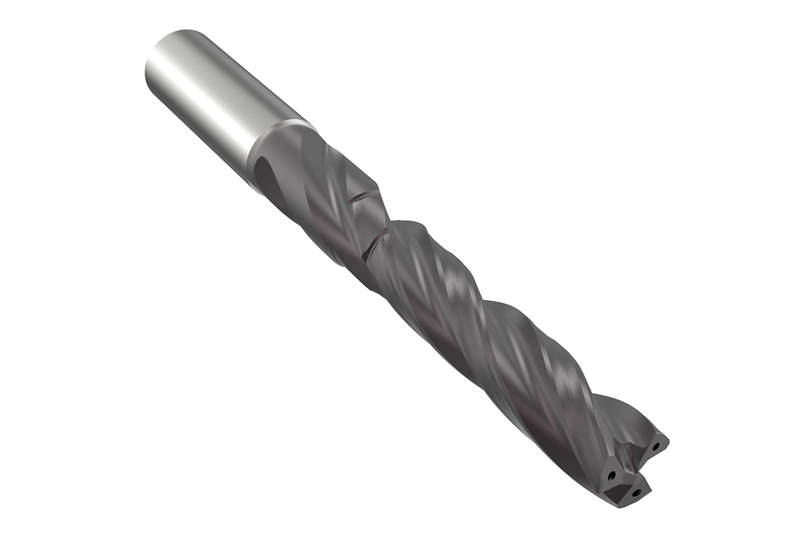
    超硬ソリッドボーリング工具

    • 3枚刃の切れ刃、6つのガイドマージン、特殊なリード形状
    • ストレート穴、加工穴全長にわたって理想的な切り屑の流れとガイドを実現。 

  • Boring

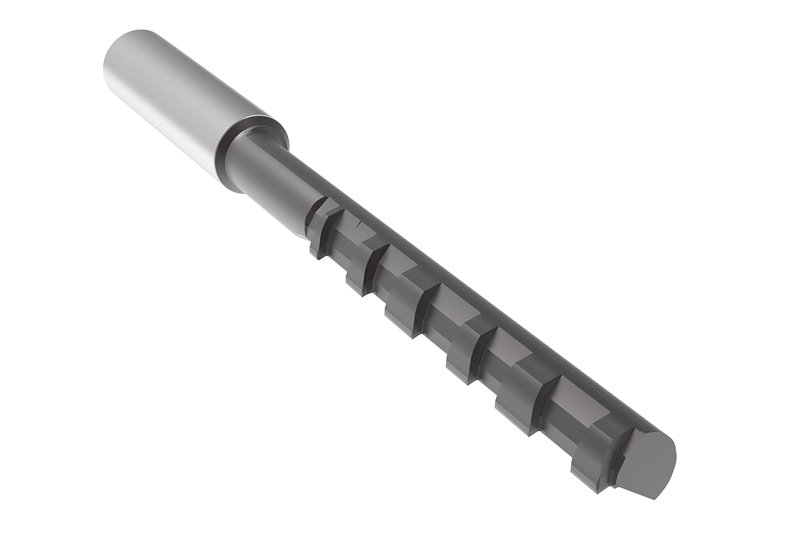
    超硬ソリッドボーリング工具

    • 6つのガイドマージン、特殊なリード形状
    • ストレート穴、加工穴全長にわたって理想的な切り屑の流れとガイドを実現。 
    • 1つの工具で2つの加工を行うことによる生産外時間の短縮

  • Piloting and boring

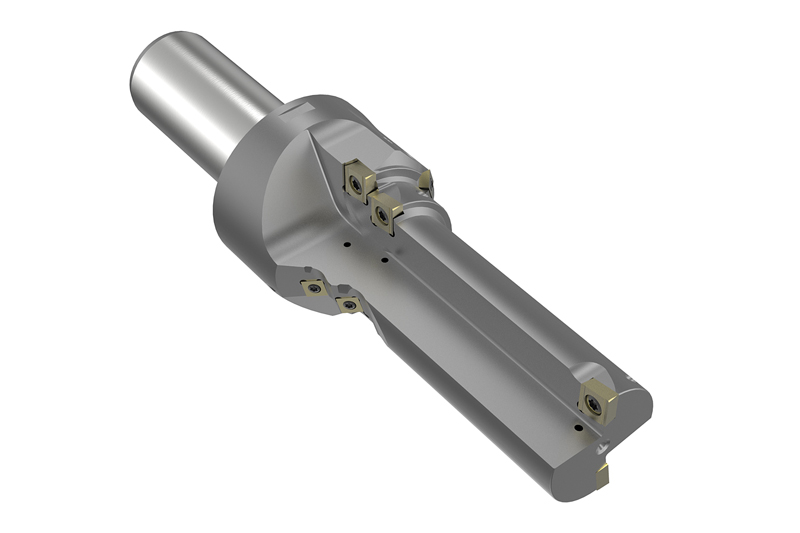
    多段式ガンボーリング工具

    • ラジアルおよびタンジェンシャルインサート
    • スプール穴の前加工と形状の仕上げを一度に行うことが可能

  • MAPAL Boring

    2枚刃ガンボーリング工具

    • 精密成型
    • 信頼性の高い形状加工
    • 容易な取り扱いで、工具材料費を低減

コントロールエッジ加工
  • Control edge machining

    超硬ソリッドサーキュラーカッター

    • 大幅なサイクルタイムの短縮
    • 破損のないコントロールエッジ

  • Control edge machining

    超硬ソリッドプロファイルツール

    • 高い精度と品質のコントロールエッジ加工を実現 
    • 破損のないコントロールエッジ

リーマ加工およびファインボーリング加工
  • Reaming

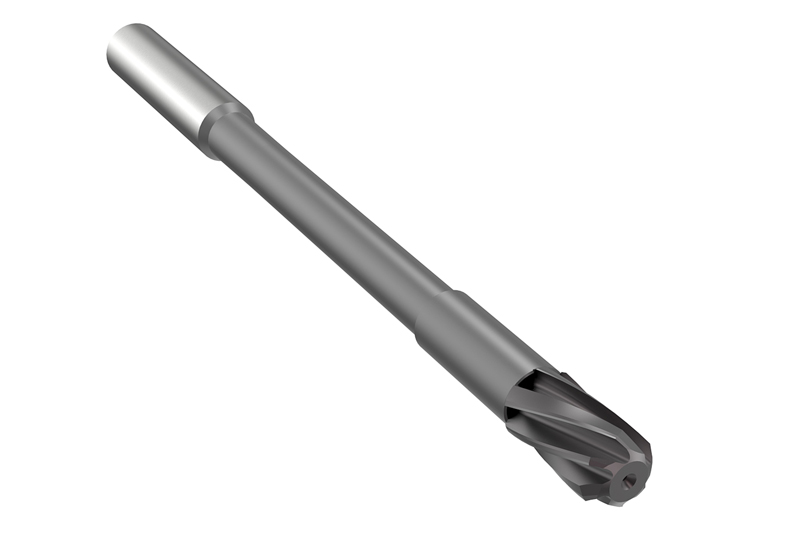
    マルチブレードリーマ

    • 高い加工能率
    • 左ねじれと最適なクーラント供給による優れた切り屑処理

  • Fine boring

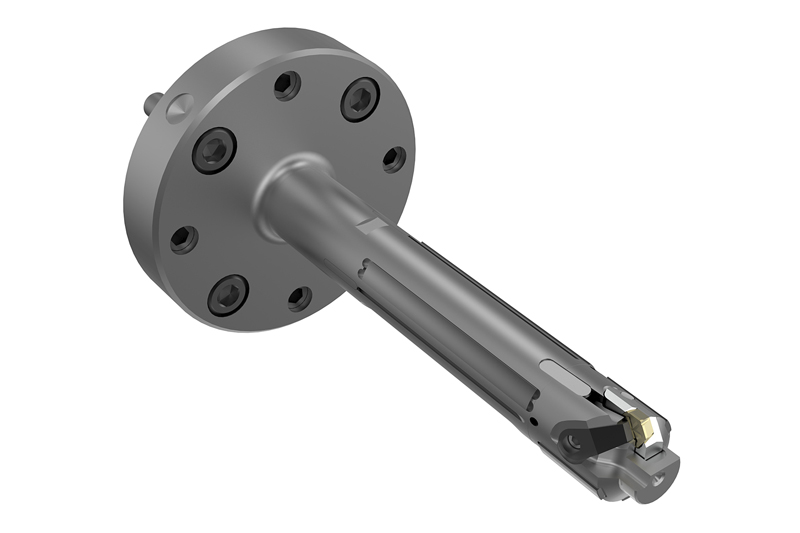
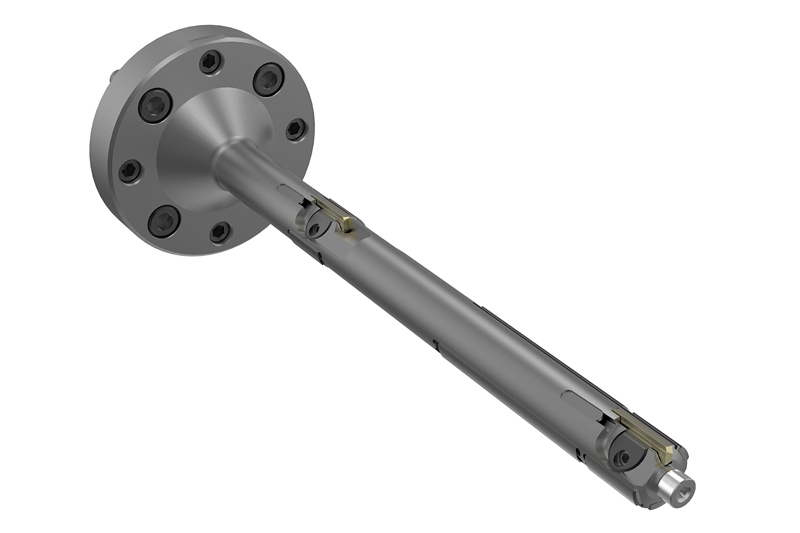
    ファインボーリング工具

    • EasyAdjustシステムとガイドパッド
    • ホーニングが不要な容易な取り扱いで頼性の高い仕上げ加工
    • 理想的なトラッキングによる最適なシリンダー形状

  • Fine boring

    ファインボーリング工具

    • 調整可能なインサートとガイドパッド
    • 超精密・長尺ボアのバー加工に最適

ホーニングによる仕上げ
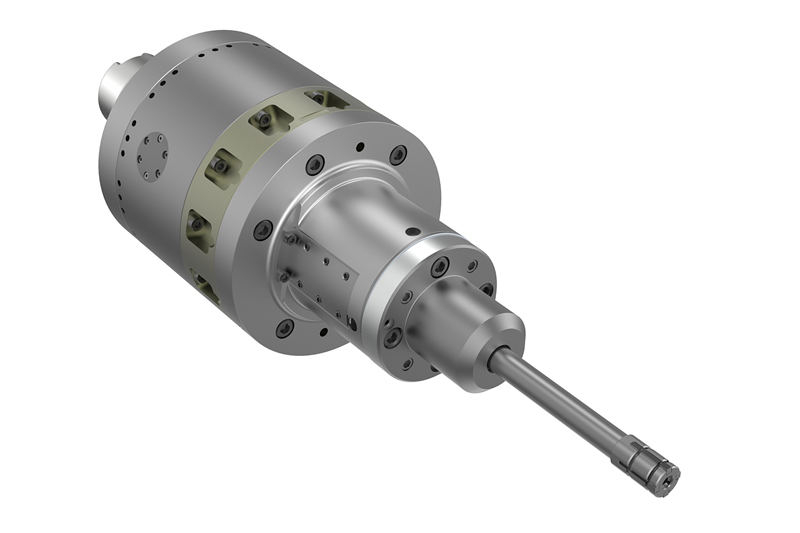
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Erhebliche Verkürzung von Fertigungs- und Durchlaufzeiten
    • Höhere Formtreue

Fräsen
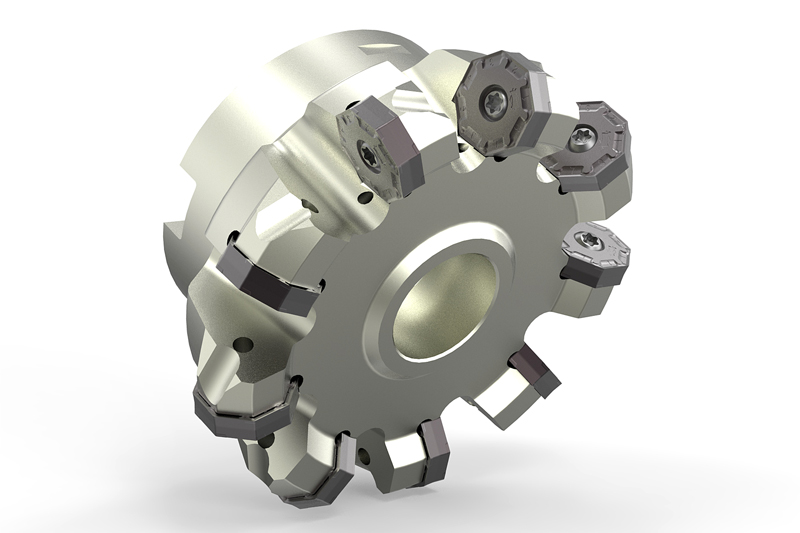
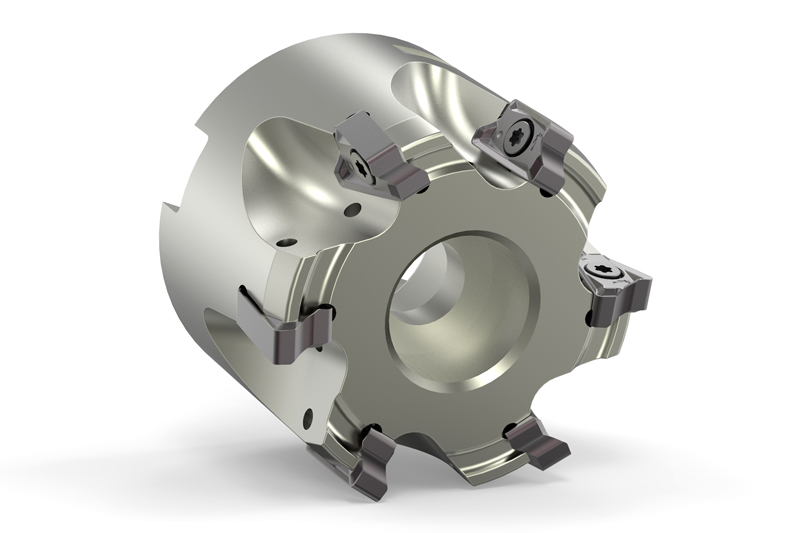
  • NeoMill-16-Face

    NeoMill®-16-Face

    • 16-schneidige WSP / 45°
    • Erste Wahl bei Gusseisen und hitzebeständigem Stahlguss
    • ø-Bereich 63-200 mm / ap max. 4 mm
    • Geringe Schnittkräfte trotz negativer Form
    • Höchste Wirtschaftlichkeit beim Planfräsen

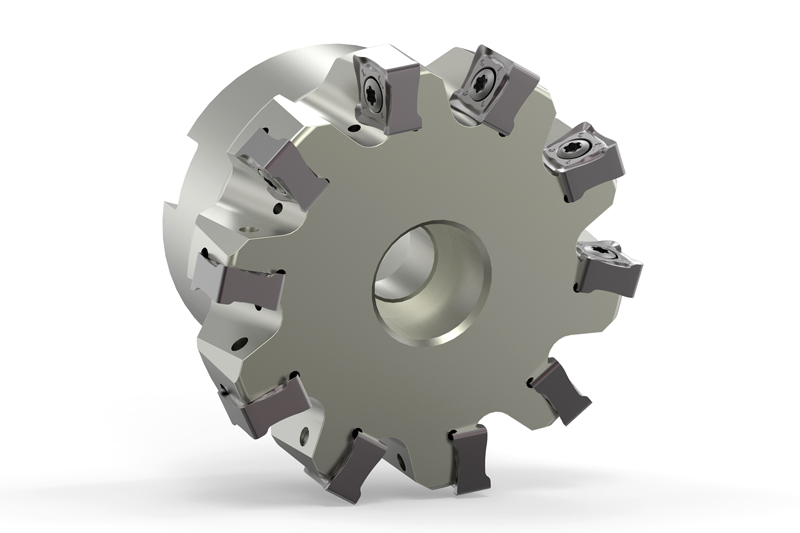
  • NEOMILL-8-CORNER

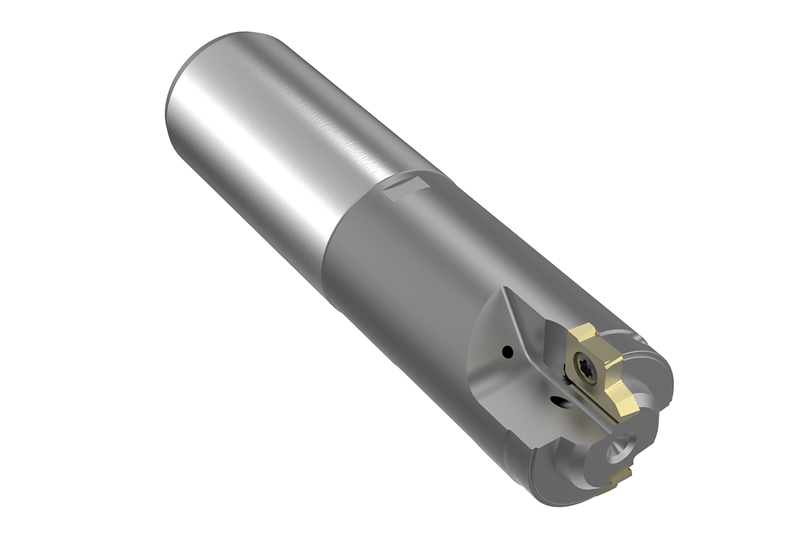
    NeoMill®-8-Corner

    • Achtschneidige WSP / 90°
    • Erste Wahl bei Gusseisen
    • ø-Bereich 50-200 mm / ap max. 8 mm
    • Höchste Wirtschaftlichkeit beim Eckfräsen

  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Vierschneidige WSP / 90°
    • Bestens geeignet bei Stahl, rostfreiem Stahl, Gusseisen und hitzebeständigem Stahlguss
    • ø-Bereich 25-100 mm / ap max. 10 mm
    • Abzeilen von hohen Schultermaßen
    • Sehr geringe Schnittkräfte trotz negativer Form

Spannen
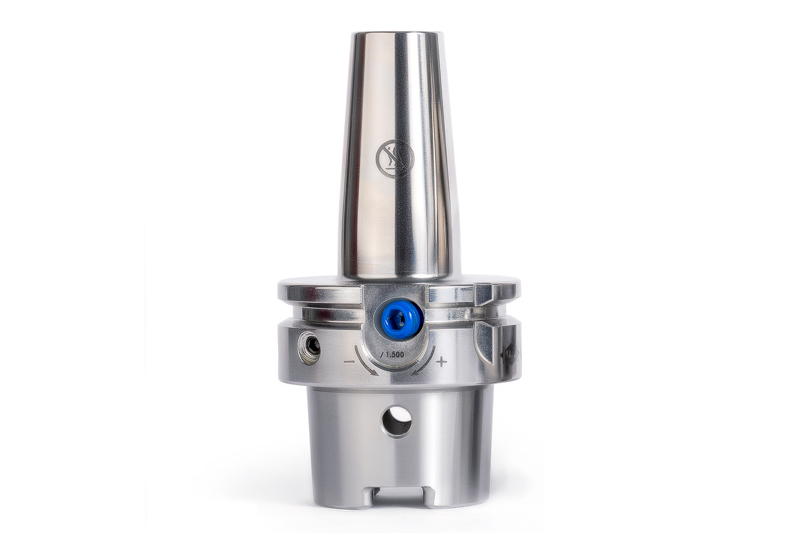
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Hohe Temperaturbeständigkeit von 80°C auch bei sehr langen Fräszyklen (über 240 Minuten)
    • Für Hochleistungsfräsbearbeitungen bis max. 33.000 Umdrehungen pro Minute
    • Höchste Prozesssicherheit

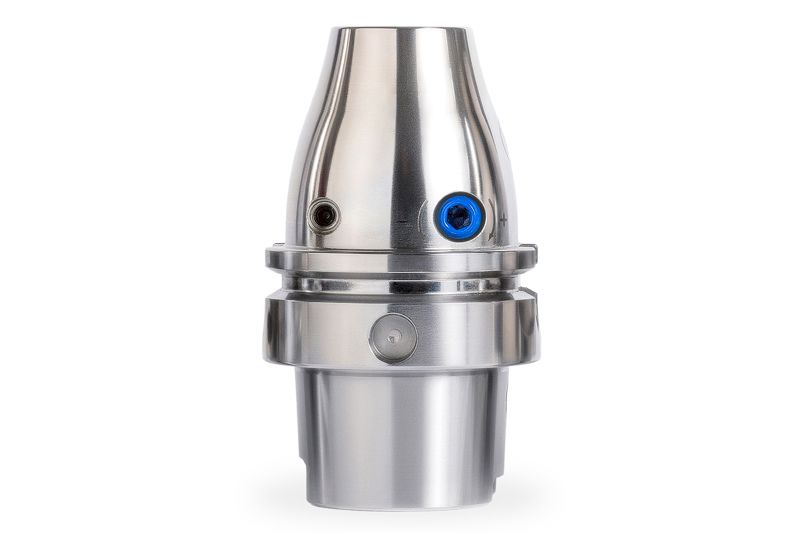
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Hydrodehnspannfutter mit den originalen Abmessungen eines Schrumpffutters (DIN-Kontur mit 4,5°)
    • Anwendungsorientiere Systemauslegung
    • Maximale Prozesssicherheit und Standzeit
    • Schneller und hochgenauer Werkzeugwechsel

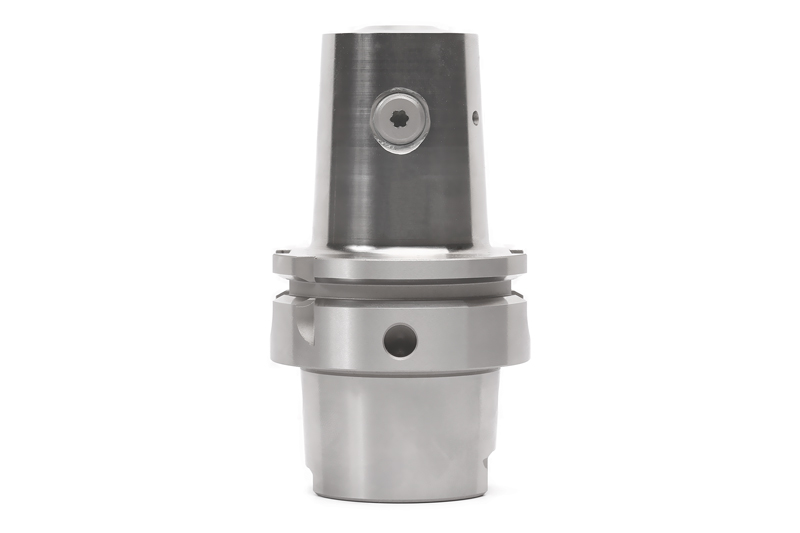
  • HB MILL CHUCK SIDE LOCK CHUCK

    HB-FLÄCHENSPANNFUTTER MILL CHUCK

    • Einfachstes Handling dank Differentialschraube
    • Höchste Wirtschaftlichkeit und Präzision
    • Definierte axiale Werkzeugpositionierung dank Federsystem
    • Optimale Positionierung von Profilwerkzeugen zur Steuerkantenbearbeitung