Alloggiamento per l’alimentazione di energia
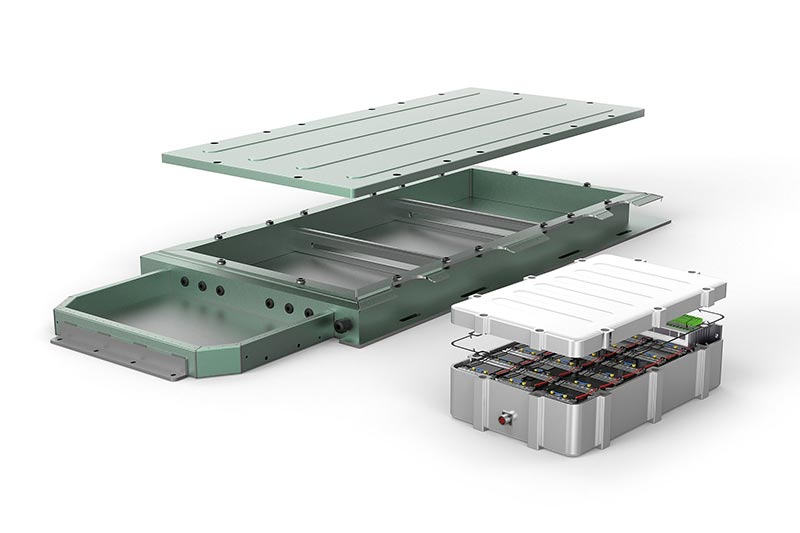
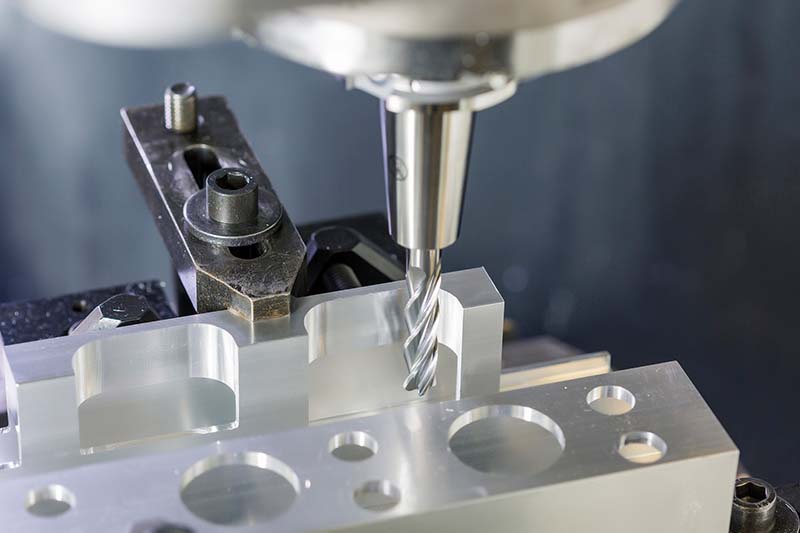
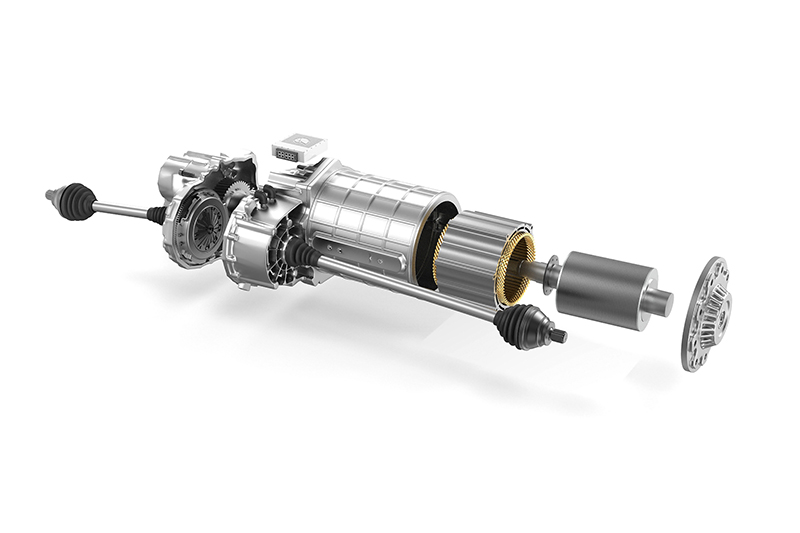
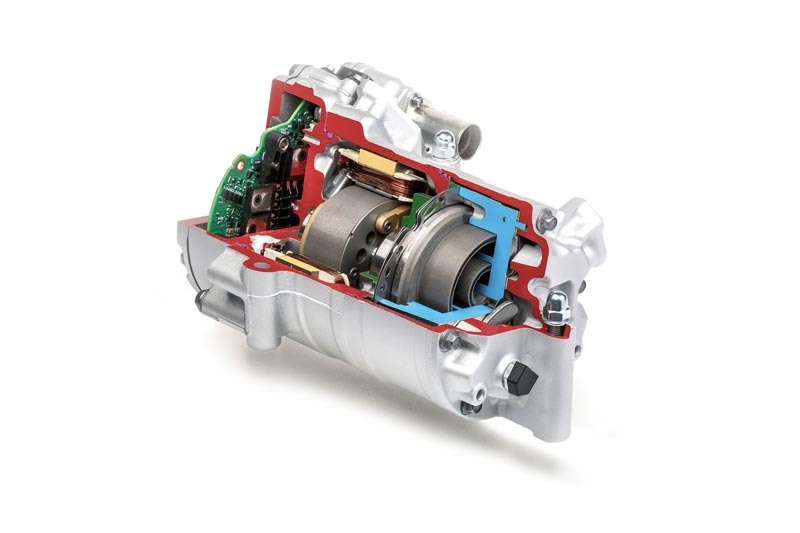
Vengono utilizzate diverse tipologie di corpo per proteggere dai fattori ambientali esterni i componenti elettronici, come il sistema di batterie o l’elettronica di potenza, e per fissare i componenti all’interno dell’abitacolo garantendone il funzionamento corretto quando il veicolo è in funzione. I requisiti di tali corpi dipendono dal sistema elettronico e dal sistema di trazione. Attualmente si impiegano diversi materiali e processi di produzione.
CARATTERISTICHE
- Componenti instabili dalle pareti sottili (suscettibili alle vibrazioni)
- Struttura a vasca colata o a telaio dotata di profili cavi
- Alluminio parzialmente a basso contenuto di silicio
- Di grandi dimensioni (2 x 3 m)
- Principalmente operazioni di foratura, fresatura e filettatura
- Requisiti di precisione e di superficie per i passacavi e i collegamenti di raffreddamento


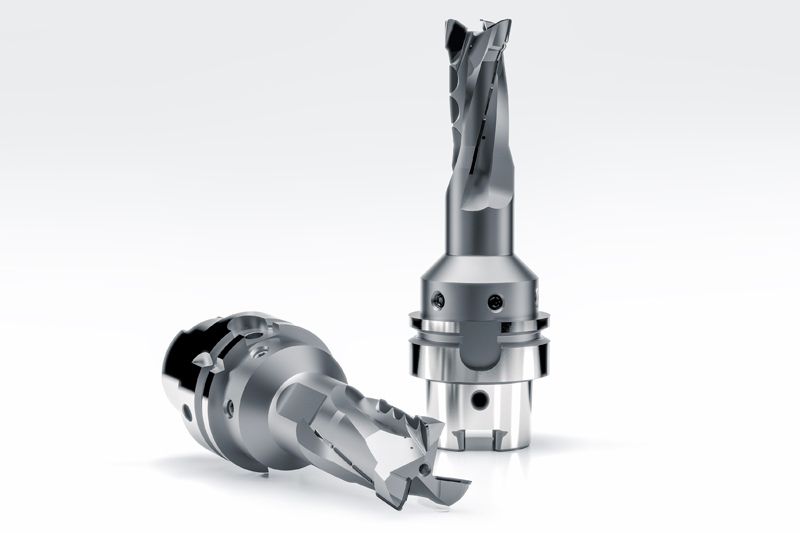
Przegląd narzędzi
-
 1 / 9
Standardowy program do obróbki elementów konstrukcyjnych z aluminium
- Wysoce pozytywna geometria ostrza
- Zmniejszone siły skrawania
- Obróbka z małymi wibracjami
-
2 / 9
OptiMill-SPM-Rough
- Obróbka zgrubna przy niskich wibracjach i dużej głębokości skrawania
-
3 / 9
OptiMill-SPM
- Idealne do wykonywania otworów przelotowych lub kieszeni
- Wykonanie z węglika spiekanego lub z lutowanymi ostrzami PKD
-
4 / 9
OptiMill-SPM-Finish
- Obróbka wykończeniowa dużych głębokości w jednym przejściu
- Wysoka wydajność przy dużych prędkościach obrotowych
-
5 / 9
Tritan-Drill-Alu
- Wytwarzanie otworów rdzeniowych
- Trzy ostrza zapewniające najwyższe posuwy
- Najwyższa dokładność pozycjonowania dzięki samocentrującemu ścinowi
-
6 / 9
MEGA-Drill-Alu
- Wiertła z węglika spiekanego
- Wiercenie z krótkim czasem cyklu
- Nacisk na tworzenie wiórów
- Efektywne procesy wiercenia przy większej liczbie identycznych średnic
-
7 / 9
FaceMill-Diamond-ES
- Frez płaski PKD
- Obróbka zgrubna i wykańczająca płaskich powierzchni
- Obróbka płaskich powierzchni o różnych naddatkach za pomocą jednego narzędzia
- Możliwość wykonywania operacji zgrubnych i wykańczających
-
8 / 9
OptiMill-Diamond-SPM
- Frez PKD
- Frezowanie okrągłe o różnych średnicach i powierzchniach
- Redukcja wymiany narzędzi dzięki elastycznemu zastosowaniu narzędzia
-
9 / 9
OptiMill-Alu-HPC-Pocket
- Frez walcowo-czołowy
- Frezowanie kieszeni w materiałach aluminiowych
- Optymalne odprowadzanie wiórów
- Optymalna stabilność


-
1 / 5
Frez PKD do specjalnych wymagań obróbki
-
2 / 5
Frez PKD z naprzemiennie rozmieszczonymi ostrzami
- Niskie siły skrawania na całej głębokości obróbki
-
3 / 5
Frez spiralny PKD
- Wykończanie cienkościennych struktur
-
4 / 5
Frez spiralny PKD
- Przycinanie z dużą głębokością skrawania
-
5 / 5
Frez płaski PKD
- Frezowanie czołowe (planowanie) z głębokością skrawania do 10 mm
- Tworzenie zdefiniowanych profili powierzchni dla powierzchni uszczelniających i przylegających


Raporty użytkowników z branży energetycznej
-
11.05.2023
Strategia dotycząca ramki baterii
Eksperci ds. elektromobilności w MAPAL skonstruowali przykładowy element, który obejmuje główne operacje obróbki ramy akumulatora.
-
12.07.2023
Frezowanie zamiast wiercenia
Dlaczego frezowanie zamiast wiercenia może być sensowną alternatywą? MAPAL pokazuje, jak osiągnąć większe bezpieczeństwo procesu i skrócić czas obróbki.