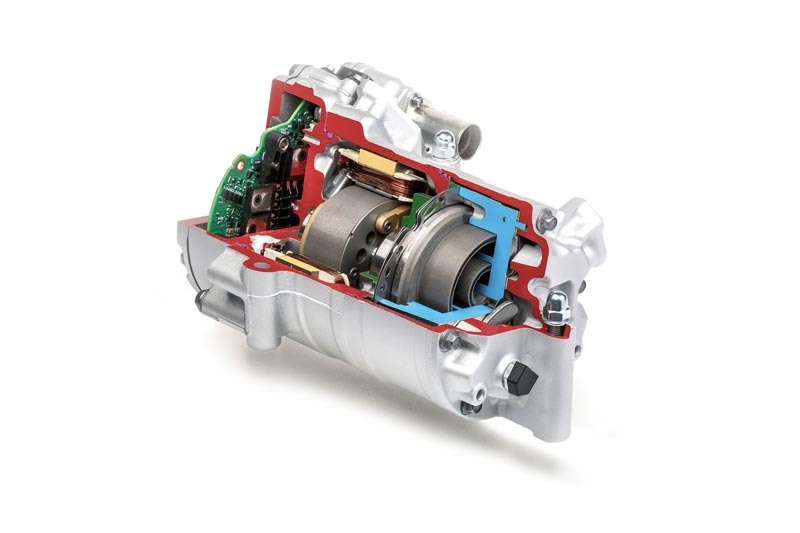
Gehäuse für die Energieversorgung
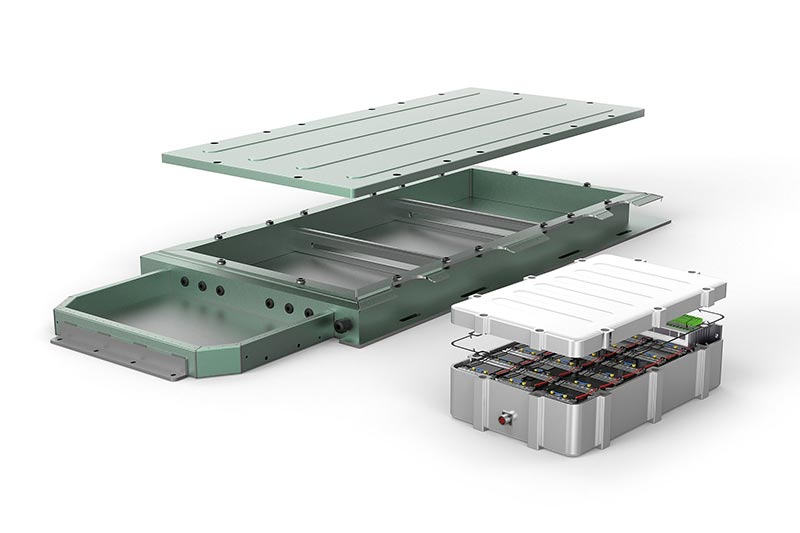
Für den Schutz elektronischer Bauteile, wie beispielsweise Batteriesystem oder Leistungselektronik, vor äußeren Umwelteinflüssen und zur Fixierung der Komponenten im Innenraum, um deren störungsfreie Funktion während des Fahrzeugbetriebes zu gewährleisten, werden unterschiedliche Gehäuse eingesetzt. Die Anforderungen an die Gehäuse sind abhängig vom elektronischen System und Antriebskonzept. Aktuell kommen unterschiedliche Werkstoffe und Fertigungsverfahren zum Einsatz.
MERKMALE
- Labile, dünnwandige Bauteile (vibrationsanfällig)
- Aufbau als gegossene Wanne oder als Rahmenkonstruktion aus Hohlprofilen
- Teilweise niedrig-siliziumhaltiges Aluminium
- Großflächig (2 x 3 m)
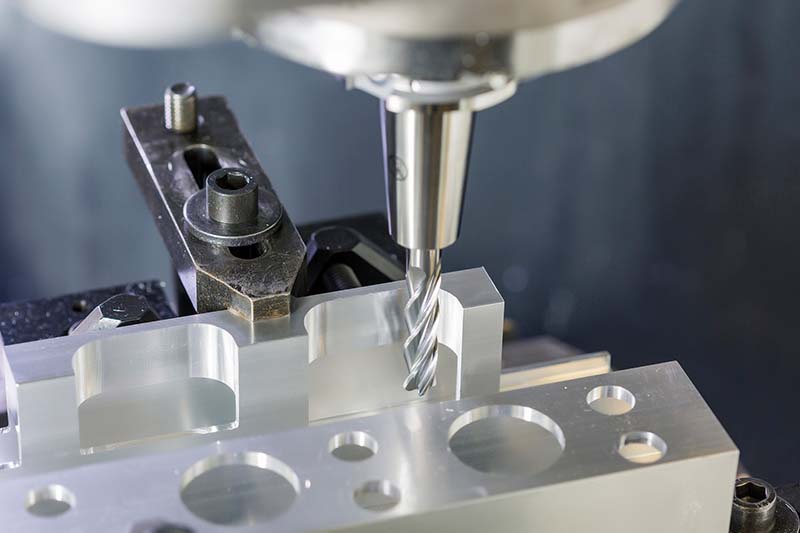
- Hauptsächlich Bohr- und Fräsoperationen und Gewinden
- Genauigkeits- und Oberflächenanforderungen bei Kabeldurchführungen und Kühlanschlüssen


Werkzeugübersicht
-
 1 / 9
Standardprogramm zur Bearbeitung von Strukturbauteilen aus Aluminium
- Hoch positive Schneidengeometrie
- Reduzierte Schnittkräfte
- Vibrationsarmer Schnitt
-
2 / 9
OptiMill-SPM-Rough
- Vibrationsarmes Schruppen mit großer Schnitttiefe
-
3 / 9
OptiMill-SPM
- Ideal zur Herstellung von Durchbrüchen oder Taschen
- Ausführung aus Vollhartmetall oder mit gelöteten PKD-Schneiden
-
4 / 9
OptiMill-SPM-Finish
- Schlichten von großen Tiefen in einem Zug
- Starke Performance bei hohen Umschlingungen
-
5 / 9
Tritan-Drill-Alu
- Wytwarzanie otworów rdzeniowych
- Trzy ostrza zapewniające najwyższe posuwy
- Najwyższa dokładność pozycjonowania dzięki samocentrującemu ścinowi
-
6 / 9
MEGA-Drill-Alu
- Wiertła z węglika spiekanego
- Wiercenie z krótkim czasem cyklu
- Nacisk na tworzenie wiórów
- Efektywne procesy wiercenia przy większej liczbie identycznych średnic
-
7 / 9
FaceMill-Diamond-ES
- Frez płaski PKD
- Obróbka zgrubna i wykańczająca płaskich powierzchni
- Obróbka płaskich powierzchni o różnych naddatkach za pomocą jednego narzędzia
- Możliwość wykonywania operacji zgrubnych i wykańczających
-
8 / 9
OptiMill-Diamond-SPM
- Frez PKD
- Frezowanie okrągłe o różnych średnicach i powierzchniach
- Redukcja wymiany narzędzi dzięki elastycznemu zastosowaniu narzędzia
-
9 / 9
OptiMill-Alu-HPC-Pocket
- Frez walcowo-czołowy
- Frezowanie kieszeni w materiałach aluminiowych
- Optymalne odprowadzanie wiórów
- Optymalna stabilność


-
1 / 5
Frez PKD do specjalnych wymagań obróbki
-
2 / 5
Frez PKD z naprzemiennie rozmieszczonymi ostrzami
- Niskie siły skrawania na całej głębokości obróbki
-
3 / 5
Frez spiralny PKD
- Wykończanie cienkościennych struktur
-
4 / 5
Frez spiralny PKD
- Przycinanie z dużą głębokością skrawania
-
5 / 5
Frez płaski PKD
- Frezowanie czołowe (planowanie) z głębokością skrawania do 10 mm
- Tworzenie zdefiniowanych profili powierzchni dla powierzchni uszczelniających i przylegających


Raporty użytkowników z branży energetycznej
-
03.11.2022
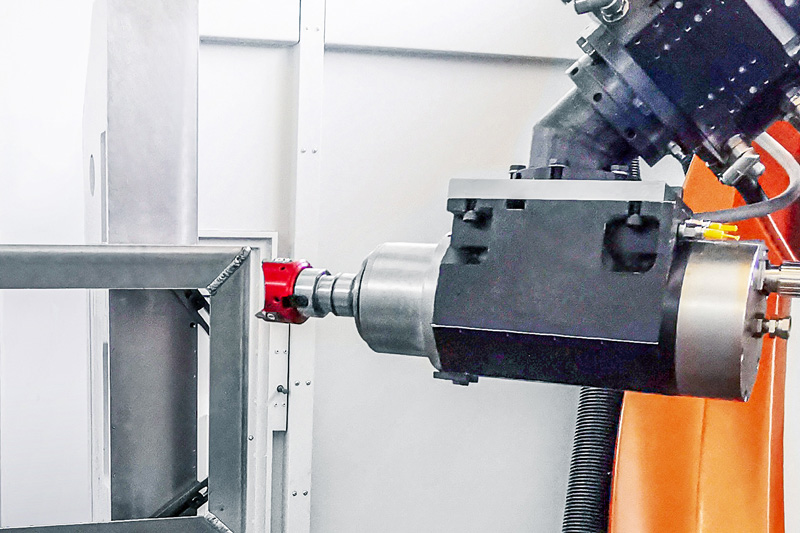
Ekonomiczna obróbka za pomocą robotów
Trójostrzędowy FlyCutter firmy MAPAL idealnie nadaje się do gratowania pojemników akumulatorowych. Producent robotów KADIA jest zachwycony frezem z płytkami PKD.
-
11.05.2023
Strategia dotycząca ramki baterii
Eksperci ds. elektromobilności w MAPAL skonstruowali przykładowy element, który obejmuje główne operacje obróbki ramy akumulatora.
-
12.07.2023
Frezowanie zamiast wiercenia
Dlaczego frezowanie zamiast wiercenia może być sensowną alternatywą? MAPAL pokazuje, jak osiągnąć większe bezpieczeństwo procesu i skrócić czas obróbki.