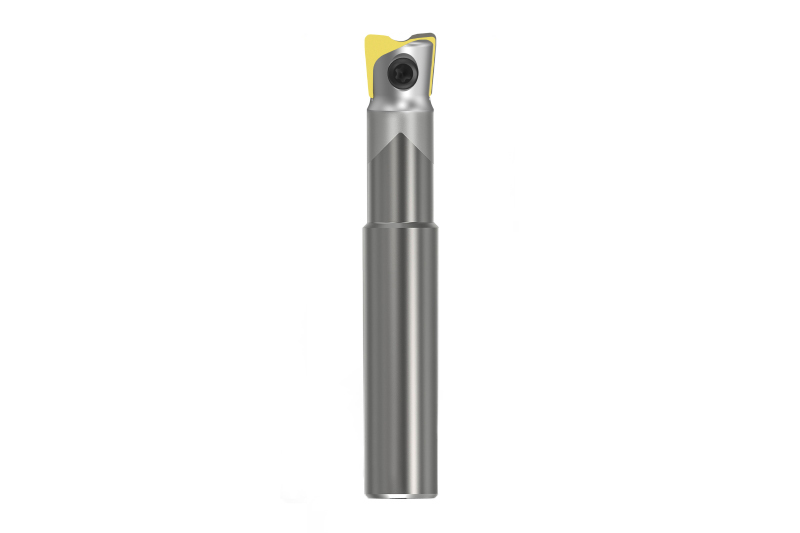
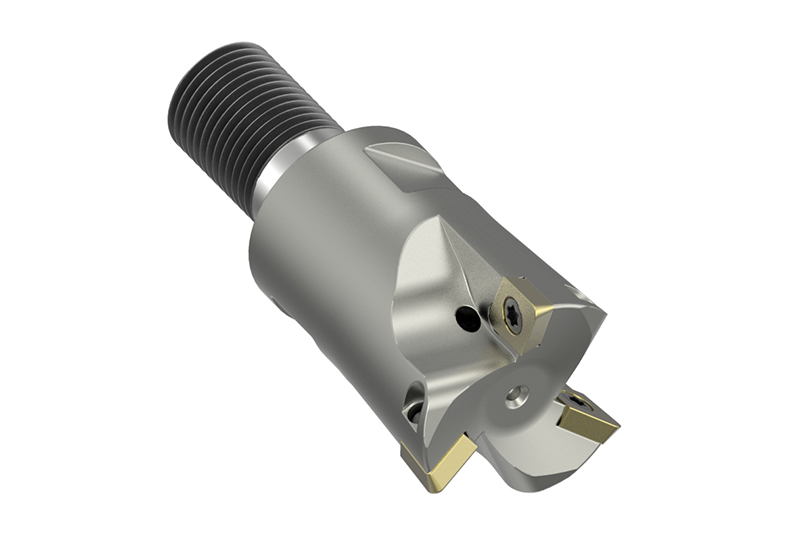
Mecanizado de cajeras cerradas

Las cajeras cerradas suelen fabricarse con desbastado a escala Z. Normalmente, se elige para ello el fresado de la entrada de mecanizado por medio de una rampa. La elección de la herramienta dependerá del grosor de las paredes y de la inclinación de moldeado del componente. La amplia gama de MAPAL de sistemas modulares también abarca el mecanizado de cajeras profundas de gran diámetro.
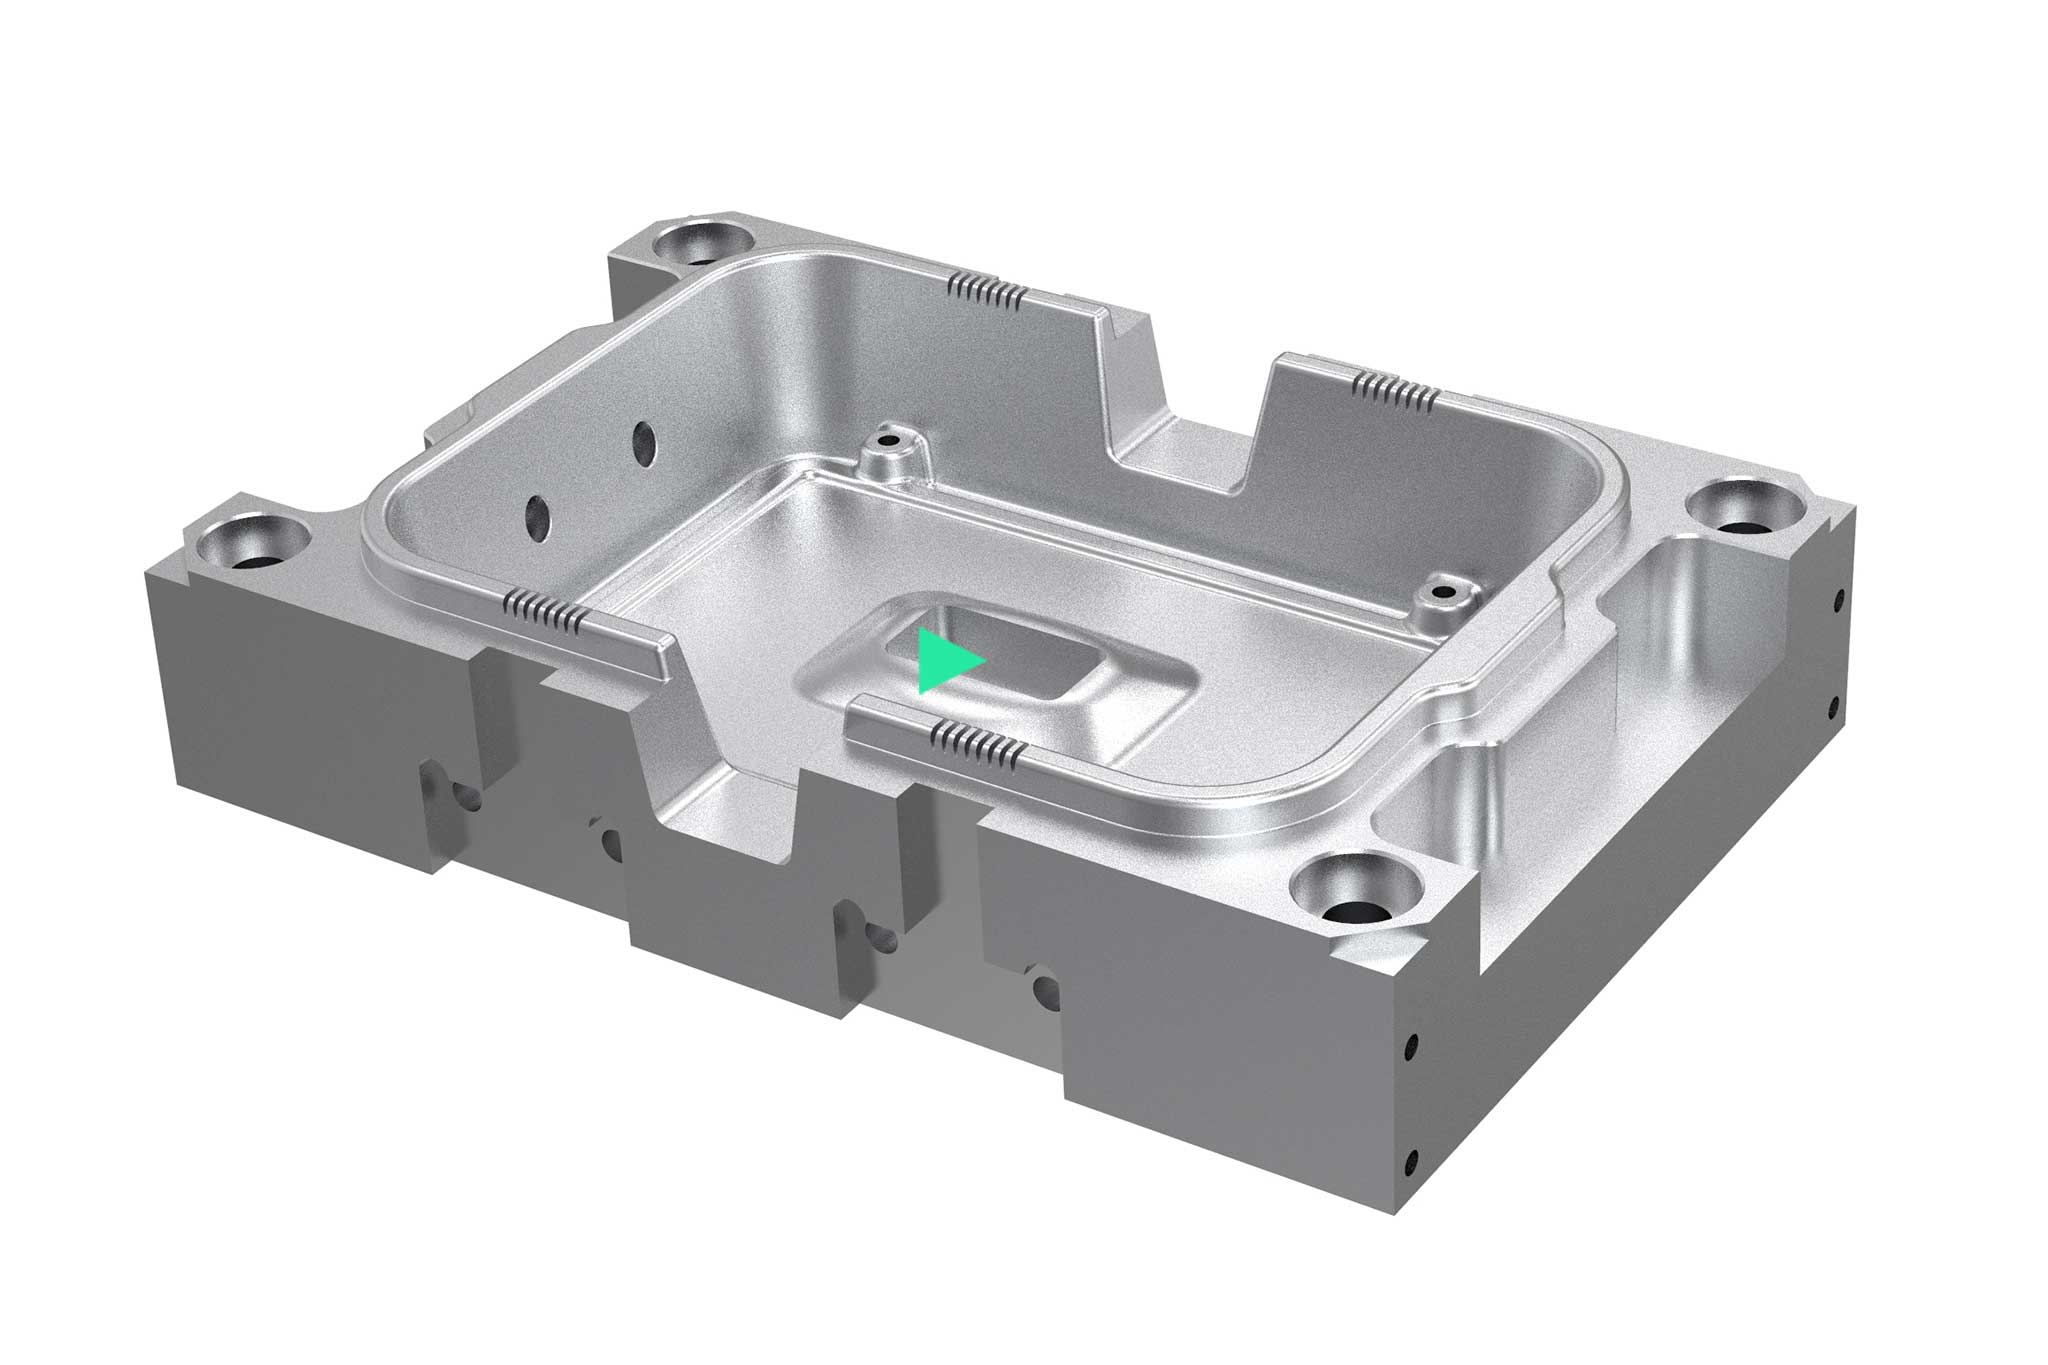
On a rendered example component, an operation is highlighted.

Schruppen

Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
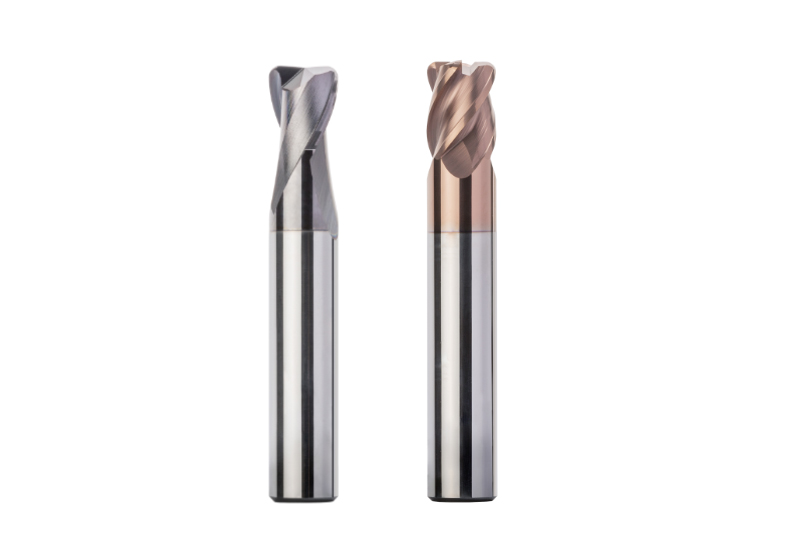
  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

  • OptiMill®-3D-HF

    VHM-Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • Innovative Stirngeometrie
    • Sehr hohe Laufruhe
    • Unterschiedliche Zähnezahlen verfügbar

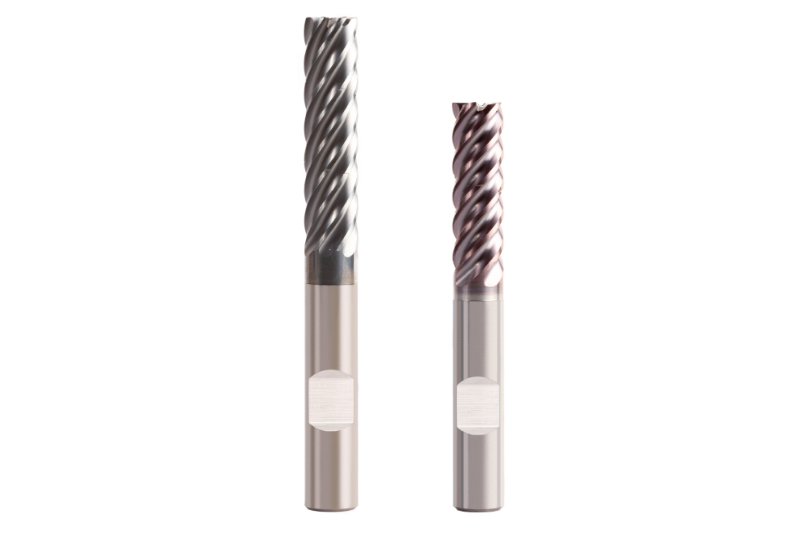
  • OptiMill® Schruppfräser

    VHM-Schruppfräser
    • OptiMill®-Uni-HPC-Plus für universelle Stahlbearbeitung
    • OptiMill®-Hardened zum Schruppen von Bauteilen mit einer Härte ab 45 HRC
    • Ausgezeichnete Werkzeugstandzeiten 
    • Verschleißbeständige Beschichtung
    • Verschiedene Eckenradien verfügbar

  • OptiMill®-Uni-Wave

    VHM-Schruppfräser
    • Fünfschneidiger Kordel-Schruppfräser zum Schruppen mit hohen Vorschüben
    • Hohe Wirtschaftlichkeit durch höhere Vorschubgeschwindigkeiten
    • Optimaler Spanabtransport durch kurze, eng gerollte Späne
    • Wenig Vibrationen, dadurch große Laufruhe

  • OptiMill®-Uni-HPC-Pocket

    VHM-Universalfräser
    • Wirtschaftliche Herstellung von Taschen und Bohrungen
    • Dreischneidiger Fräser mit integrierter Bohrspitze 
    • Schräges Eintauchen bis 45°
    • Helixfräsen und Stechen ins Volle
    • Hohe Zustellmöglichkeit bis 2xD

  • OptiMill®-Tro

    VHM-Trochoidfräser
    • Maximales Zeitspanvolumen bei gleichzeitig hoher Oberflächengüte
    • Vor- und Fertigbearbeitung mit einem Werkzeug
    • Schnitttiefen bis zu 5xD
    • Schonung der Maschinenspindel und längere Standzeiten
    • Spanteiler zur optimalen Spankontrolle

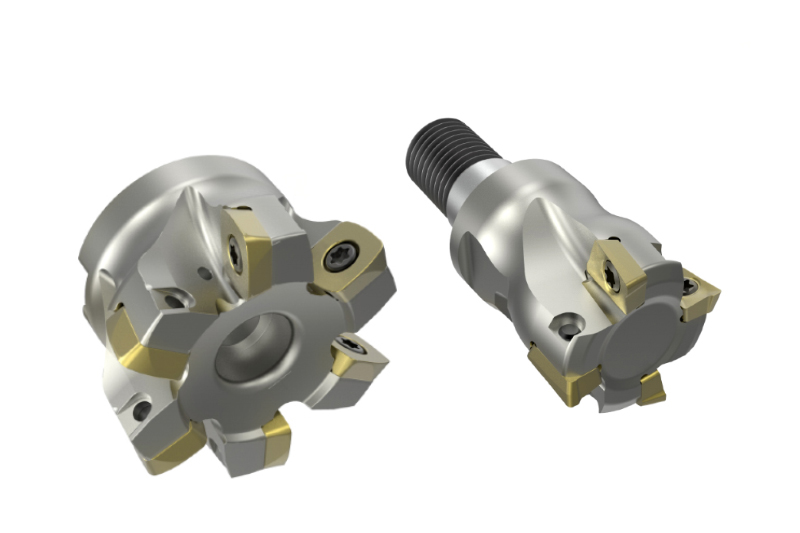
  • NeoMill®-HiFeed90

    90°-Eck-/Hochvorschubfräser
    • Universelles Werkzeugsystem für höchste Produktivität
    • Ein Grundkörper mit Wendeschneidplatten zum Hochvorschub- und Eckfräsen
    • Höchste Abtragsraten durch extreme Vorschübe und große Spantiefen
    • Zwei- und vierschneidige Wendeschneidplatten verfügbar
    • Große Auswahl an Eckradien verfügbar

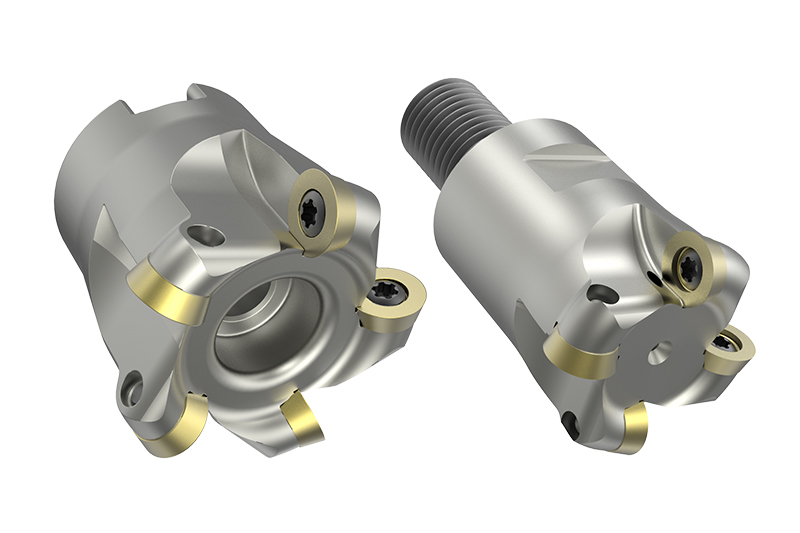
  • NeoMill®-ISO-360

    Rundplattenfräser
    • Schruppen und Vorschlichten von 3D-Konturen
    • Optimale Konturgenauigkeit durch neutrale Einbaulage der Wendeschneidplatten
    • Weiches Schnittverhalten für eine vibrationsarme Bearbeitung
    • Erhältlich als Aufsteck-, Schaft- und Einschraubfräser im Durchmesserbereich 10-160 mm


Desbastado de material residual

Tras el desbastado, los usuarios mecanizarán previamente en un segundo paso de mecanizado el material residual, en concreto, las esquinas y cavidades a la cota más constante posible. Normalmente, se usan herramientas con radios en los filos o fresa de alto avance. En caso necesario, una fresa esférica podría quitar también el material residual de las esquinas.
  • OptiMill®-3D-CR

    Fresa de radio angular completa en metal duro
    • Alisado de formas en 3D con un radio angular muy preciso
    • Radio angular muy preciso con gran precisión de radio
    • Gran selección de mecanizado templado y blando de acero
    • Disponible con distinto número de dientes
    • Formas cilíndricas y cónicas

  • OptiMill®-3D-HF

    Fresa de alto avance completa en metal duro
    • Ideal para el mecanizado de gran avance con gran cantidad de remoción de material y alta estabilidad en el proceso
    • Geometría frontal innovadora
    • Gran suavidad de marcha
    • Disponible con distinto número de dientes


Semiacabado

En caso de altos requisitos de precisión dimensional y calidad superficial, se recomienda un mecanizado de semiacabado antes del alisado. Con el semiacabado, el mecanizado se aproxima al perfil final del moldeado. El objetivo es mantener lo más constante posible el material residual que permita el alisado rápido muy exigente de la calidad superficial. La medida tras el desbastado será de aprox. 0,5-1 mm en el caso de los materiales templados y 0,03-0,5 mm en el de los materiales blandos. Tras el semiacabado, las medidas constantes serán 0,05-0,1 mm en el caso de los materiales templados o 0,1-0,3 mm en el de los materiales blandos.
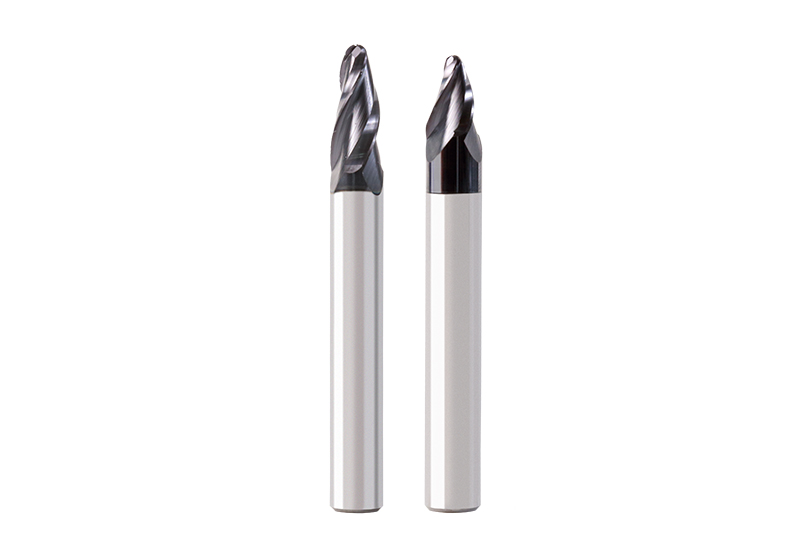
  • OptiMill®-3D-CR

    Fresa de radio angular completa en metal duro
    • Alisado de formas en 3D con un radio angular muy preciso
    • Radio angular muy preciso con gran precisión de radio
    • Gran selección de mecanizado templado y blando de acero
    • Disponible con distinto número de dientes
    • Formas cilíndricas y cónicas

  • OptiMill®-3D-CS

    Fresa de radio esférico completa en metal duro
    • Fresado con un gran radio de acción
    • Acabado de superficies de forma libre complejas y geometrías de piezas complicadas
    • Escaso tiempo de mecanizado gracias al gran salto de línea
    • Elevada calidad de superficie

  • OptiMill®-Uni-HPC-Pocket

    Fraise universelle en carbure monobloc
    • Production économique de poches et de perçages
    • Fraise à trois arêtes de coupe avec pointe de foret intégrée 
    • Plongée oblique jusqu'à 45°
    • Fraisage hélicoïdal et rainurage en pleine matière
    • Possibilité d’avance élevée jusqu’à 2xD

  • NeoMill®-HiFeed90

    Fraise à dresser/Fraise à grande avance 90°
    • Système d'outil universel pour une productivité maximale
      Corps de base avec plaquettes amovibles pour surfaçage à grande avance et dressage
      Taux d'enlèvement maximal grâce à des avances extrêmes et à une grande profondeur de coupe
      Plaquettes amovibles deux et quatre arêtes
      Large choix de rayons d'angle disponibles

  • NeoMill®-ISO-360

    Fraise à plaquettes rondes
    • Ébauche et semi-finition de contours 3D
    • Précision optimale des contours grâce à la position de montage neutre des plaquettes amovibles
    • Comportement de coupe souple pour un usinage à faible vibration
    • Disponibles en tant que fraise à axe horizontal, fraise en bout et fraise à queue filetée dans la plage de diamètre 10-160 mm

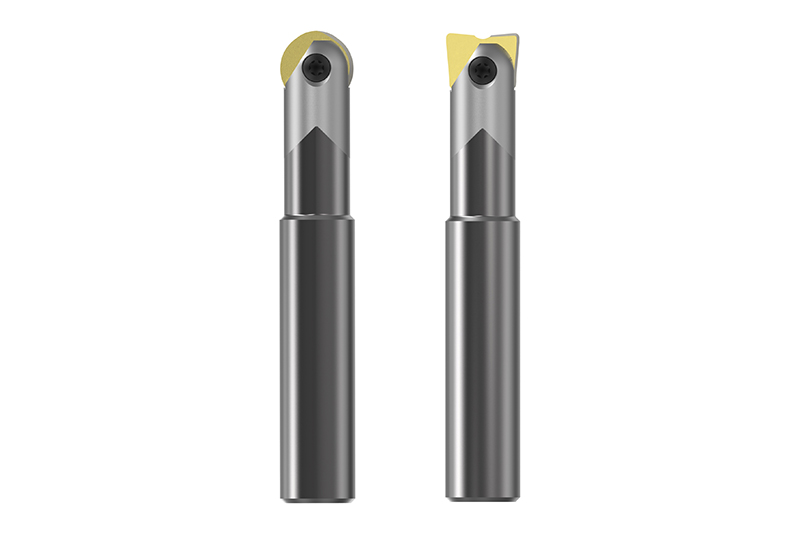
  • NeoMill®-3D-Ballnose

    Fraise sphérique et torique
    • Système de fraise universelle pour une productivité maximale
    • Un corps avec des plaquettes hémisphériques et toriques pour la semi-finition et la finition de l'acier trempé
    • Tolérances de rotation précises
    • Disponibles en fraise en bout et fraise à queue filetée

  • NeoMill®-3D-Torus

    Fraise torique
    • Pour les usinages exigeant une précision et une fiabilité des processus extrêmes
    • Corps de base spécial pour les plaques toriques avec stabilisation supplémentaire de l'arête de coupe
    • Tolérances de rotation précises
    • Différents rayons d'angle disponibles

  • NeoMill®-3D-Finish

    Fraises de finition
    • Outil de finition universel pour tous les matériaux courants
    • Plaquettes amovibles particulièrement résistantes à l'usure et usinées avec précision
    • Plaquette amovible axiale et radiale, géométrie Wiper, pour d’excellentes qualités de surface
    • Finition sans vibration, même à grande profondeur


Finition

L'usinage de finition enlève la surépaisseur restante pour obtenir la forme finale. Après la semi-finition, la valeur est de 0,05-0,1 mm pour les matériaux trempés et de 0,1-0,3 mm pour les matériaux tendres. Les fraises sphériques et/ou fraise rayonnée sont le moyen de choix, en fonction des contours finaux de la pièce.
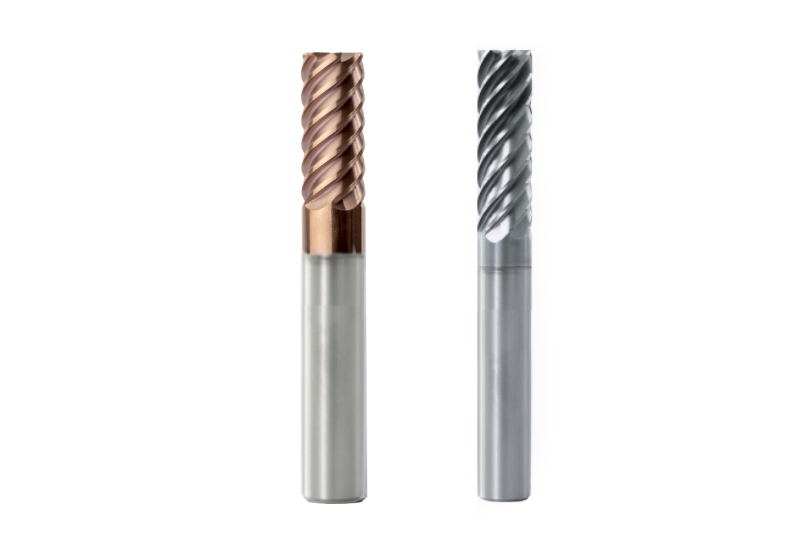
  • OptiMill®-3D-CR

    Fraise rayonnée en carbure monobloc
    • Finition de moules 3D avec rayon d'angle hautement précis
    • Rayon d’angle extrêmement précis avec une grande précision du rayon
    • Large sélection pour l'usinage de l'acier dur et doux
    • Différents nombres de dents
    • Forme cylindrique et conique

  • OptiMill®-3D-CS

    Fraises à segment de cercle en carbure monobloc
    • Fraisage avec large rayon d'action
    • Finition de surfaces à forme libre et de géométries de pièce complexes
    • Réduction de la durée d'usinage grâce à une hauteur de crête plus importante
    • Excellente qualité de surface

  • Fraise de finition OptiMill®

    Fraise de finition en carbure monobloc
    • OptiMill®-Uni-HPC-Finish z=7 pour une finition efficace de l'acier
    • OptiMill®-Hardened-Finish pour la finition de composants d'une dureté supérieure à 45 HRC
    • Grand diamètre du noyau pour une stabilité maximale
    • Revêtement résistant à l’usure
    • Différents rayons d'angle disponibles

  • NeoMill®-3D-Ballnose

    Fraise sphérique et torique
    • Système de fraise universelle pour une productivité maximale
    • Un corps avec des plaquettes hémisphériques et toriques pour la semi-finition et la finition de l'acier trempé
    • Tolérances de rotation précises
    • Disponibles en fraise en bout et fraise à queue filetée

  • NeoMill®-3D-Torus

    Fraise torique
    • Pour les usinages exigeant une précision et une fiabilité des processus extrêmes
    • Corps de base spécial pour les plaques toriques avec stabilisation supplémentaire de l'arête de coupe
    • Tolérances de rotation précises
    • Différents rayons d'angle disponibles

  • NeoMill®-3D-Finish

    Fraises de finition
    • Outil de finition universel pour tous les matériaux courants
    • Plaquettes amovibles particulièrement résistantes à l'usure et usinées avec précision
    • Plaquette amovible axiale et radiale, géométrie Wiper, pour d’excellentes qualités de surface
    • Finition sans vibration, même à grande profondeur


Finition de la matière résiduelle

Les propriétés de plus en plus complexes des moules à produire nécessitent, après l'usinage de finition, un fraisage de la matière résiduelle, principalement dans les angles. Les fraises sphériques en carbure monobloc sont généralement utilisées à cet effet.
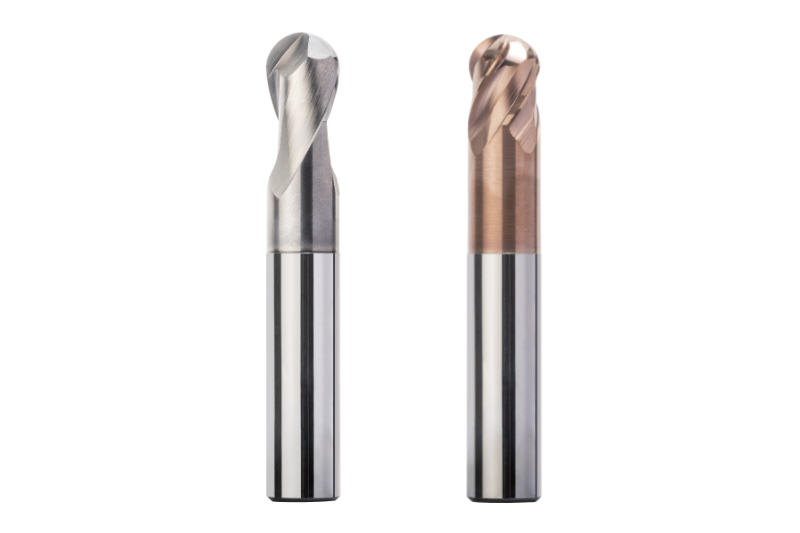
  • OptiMill®-3D-BN

    Fraise sphérique en carbure monobloc
    • Usinage hautement précis de contours 3D
    • Fraises de haute précision avec grande précision de rayon
    • Large sélection pour l'usinage de l'acier dur et doux
    • Variantes z=2 et z=4, avec ou sans profondeur d’usinage
    • Forme cylindrique et conique

  • OptiMill®-3D-CR

    Fraise rayonnée en carbure monobloc
    • Finition de moules 3D avec rayon d'angle hautement précis
    • Rayon d’angle extrêmement précis avec une grande précision du rayon
    • Large sélection pour l'usinage de l'acier dur et doux
    • Différents nombres de dents
    • Forme cylindrique et conique