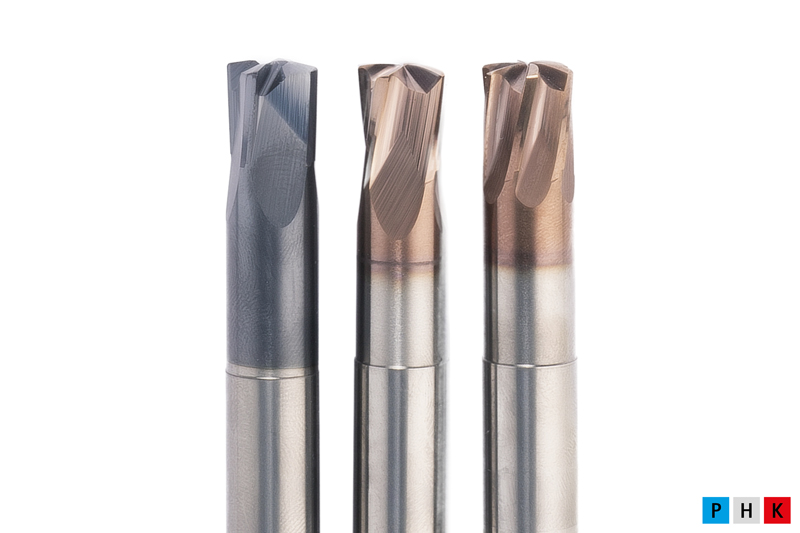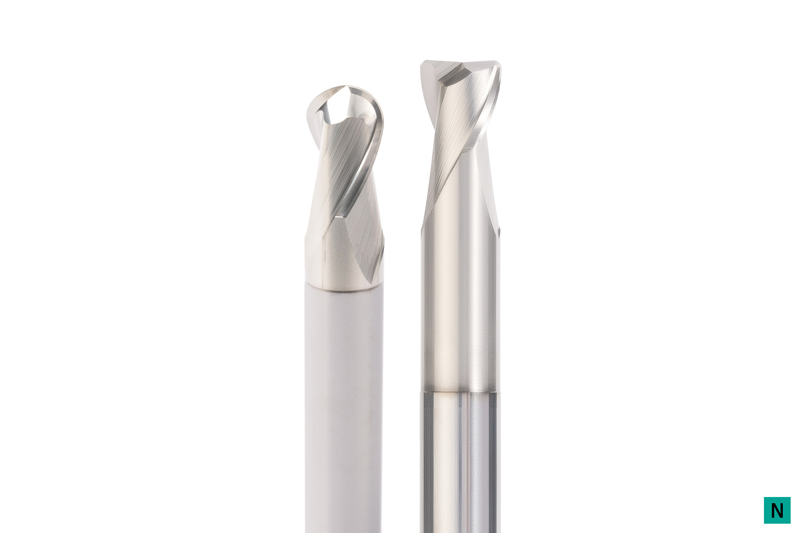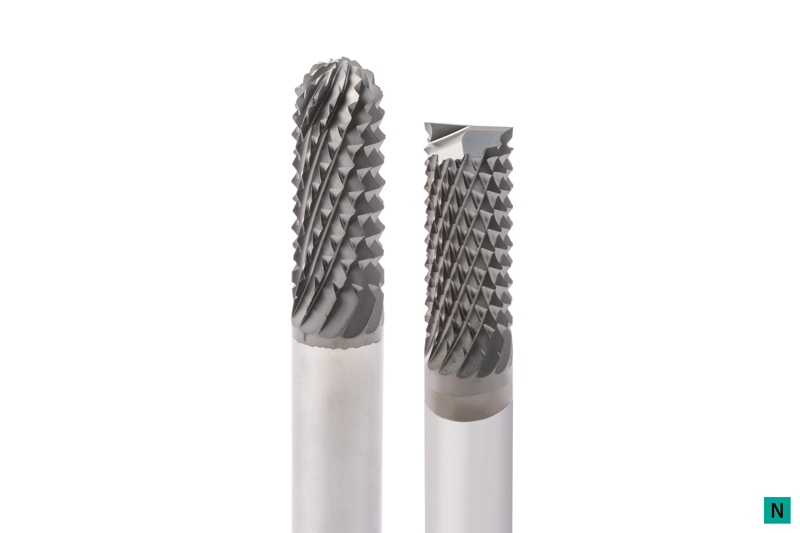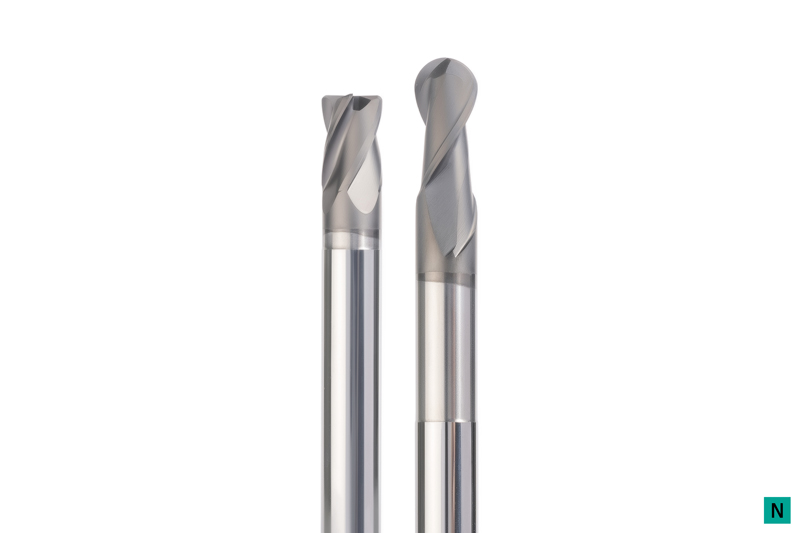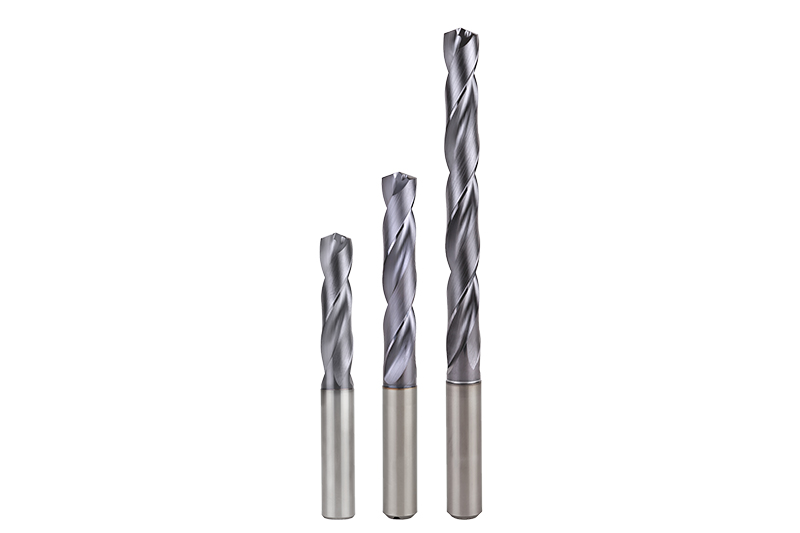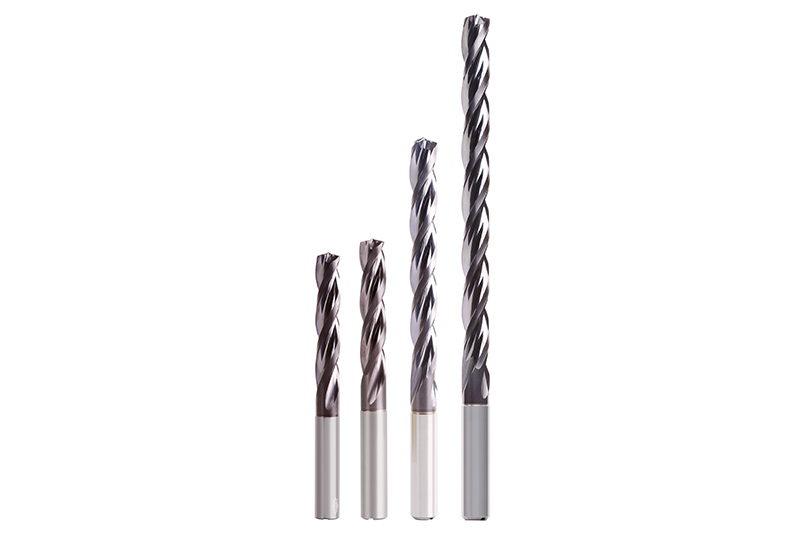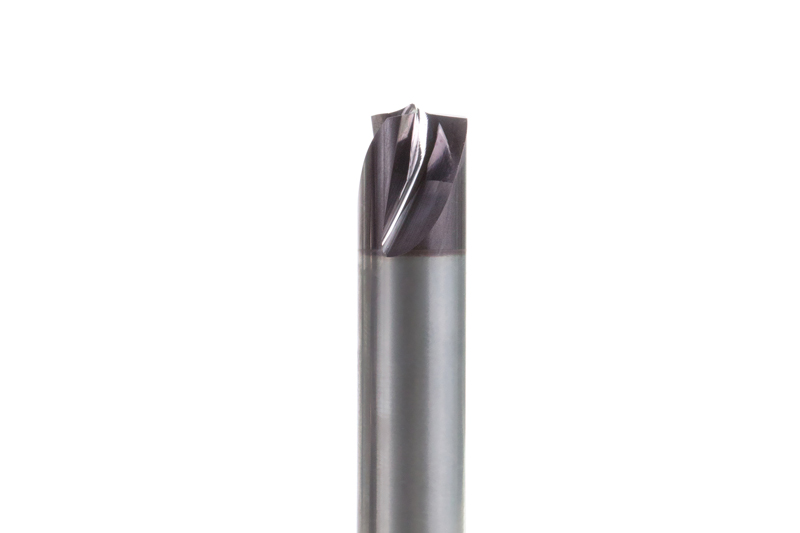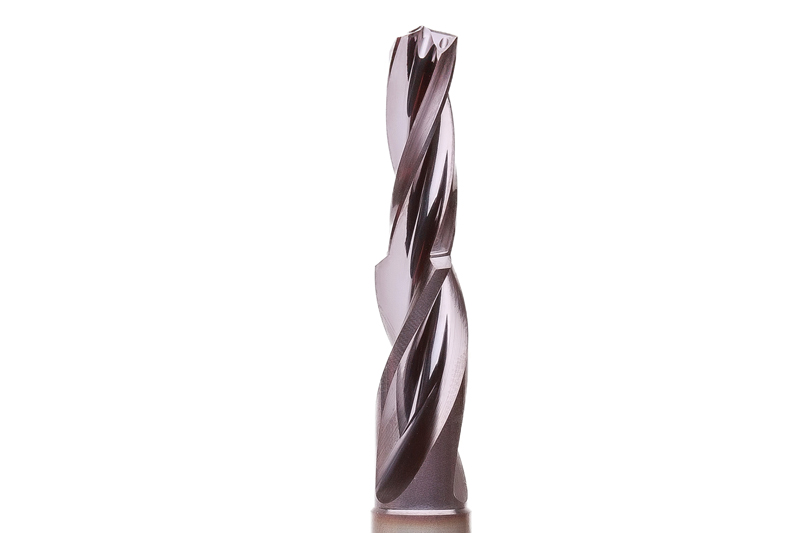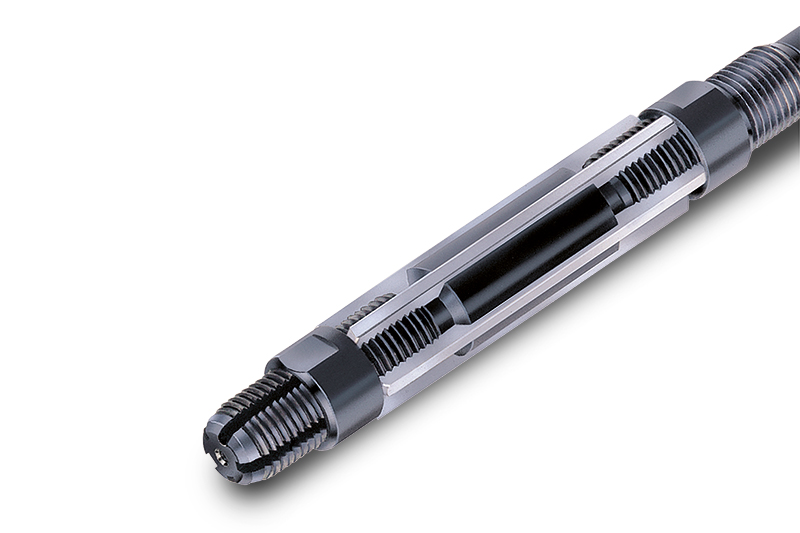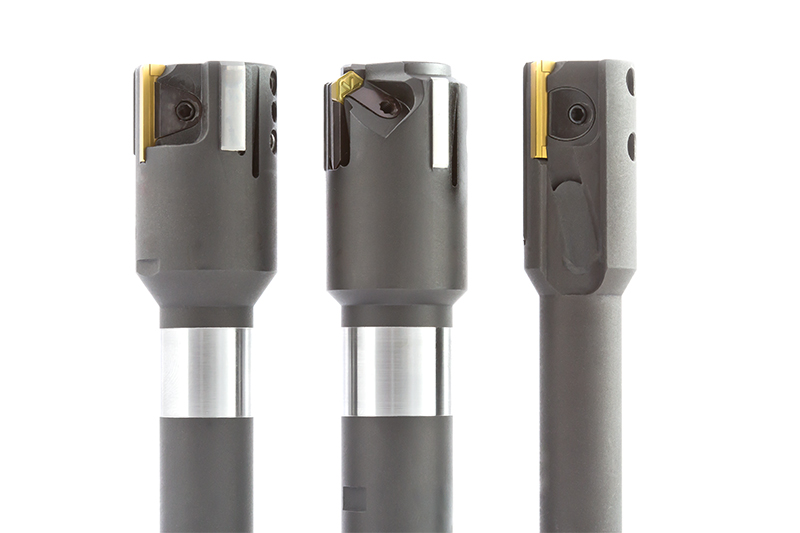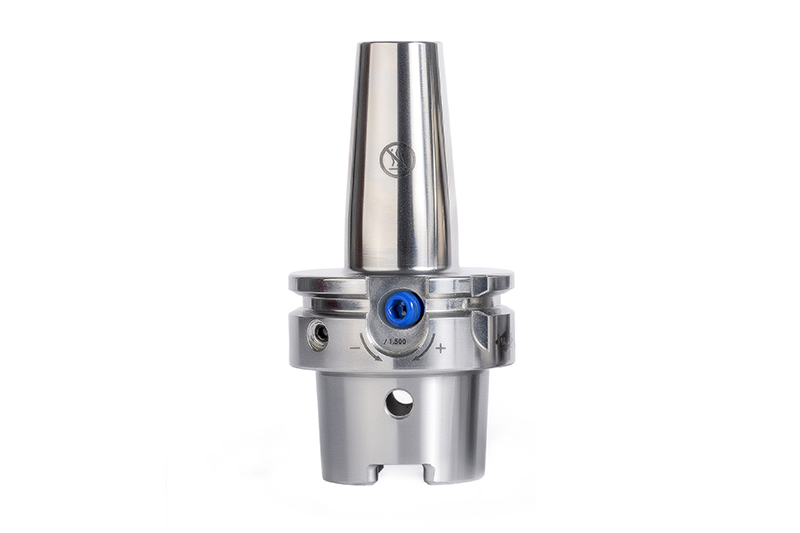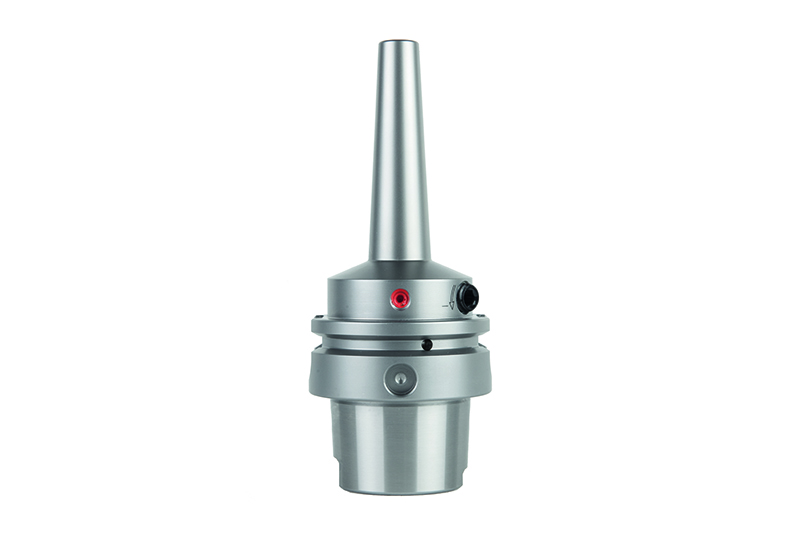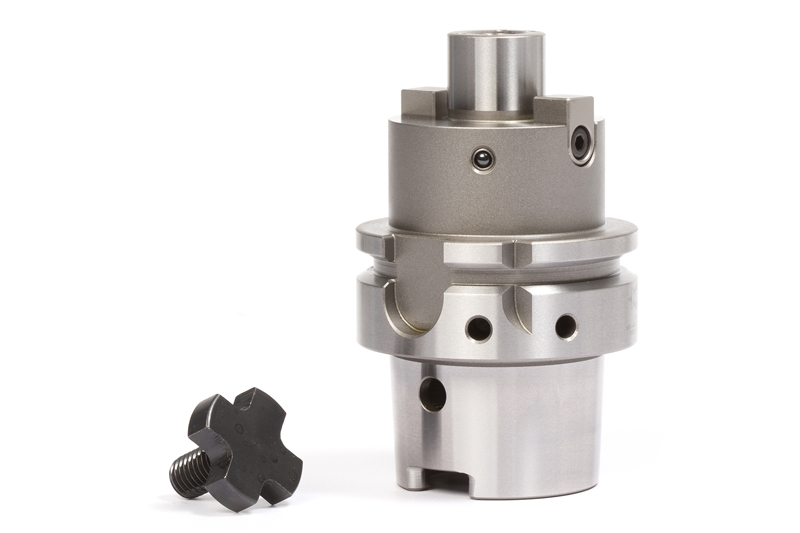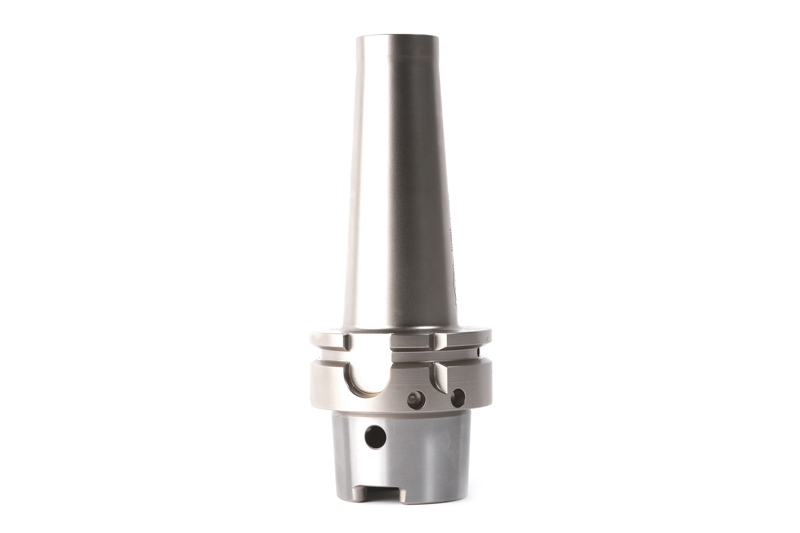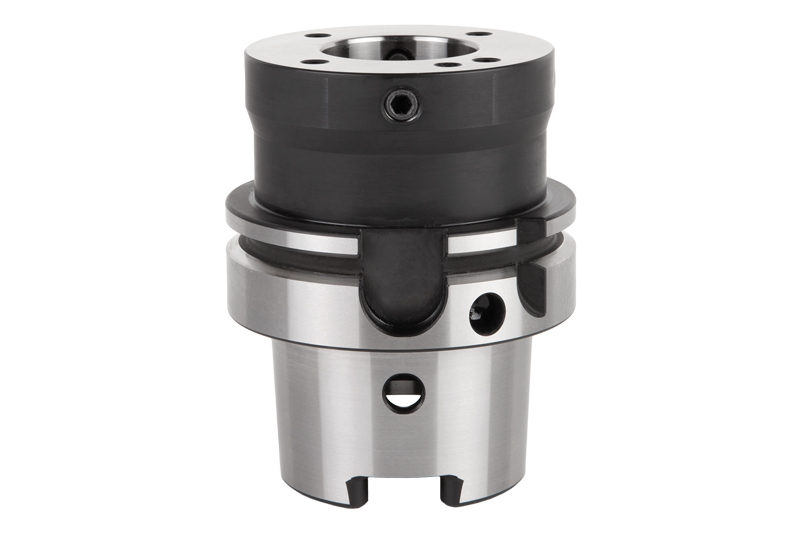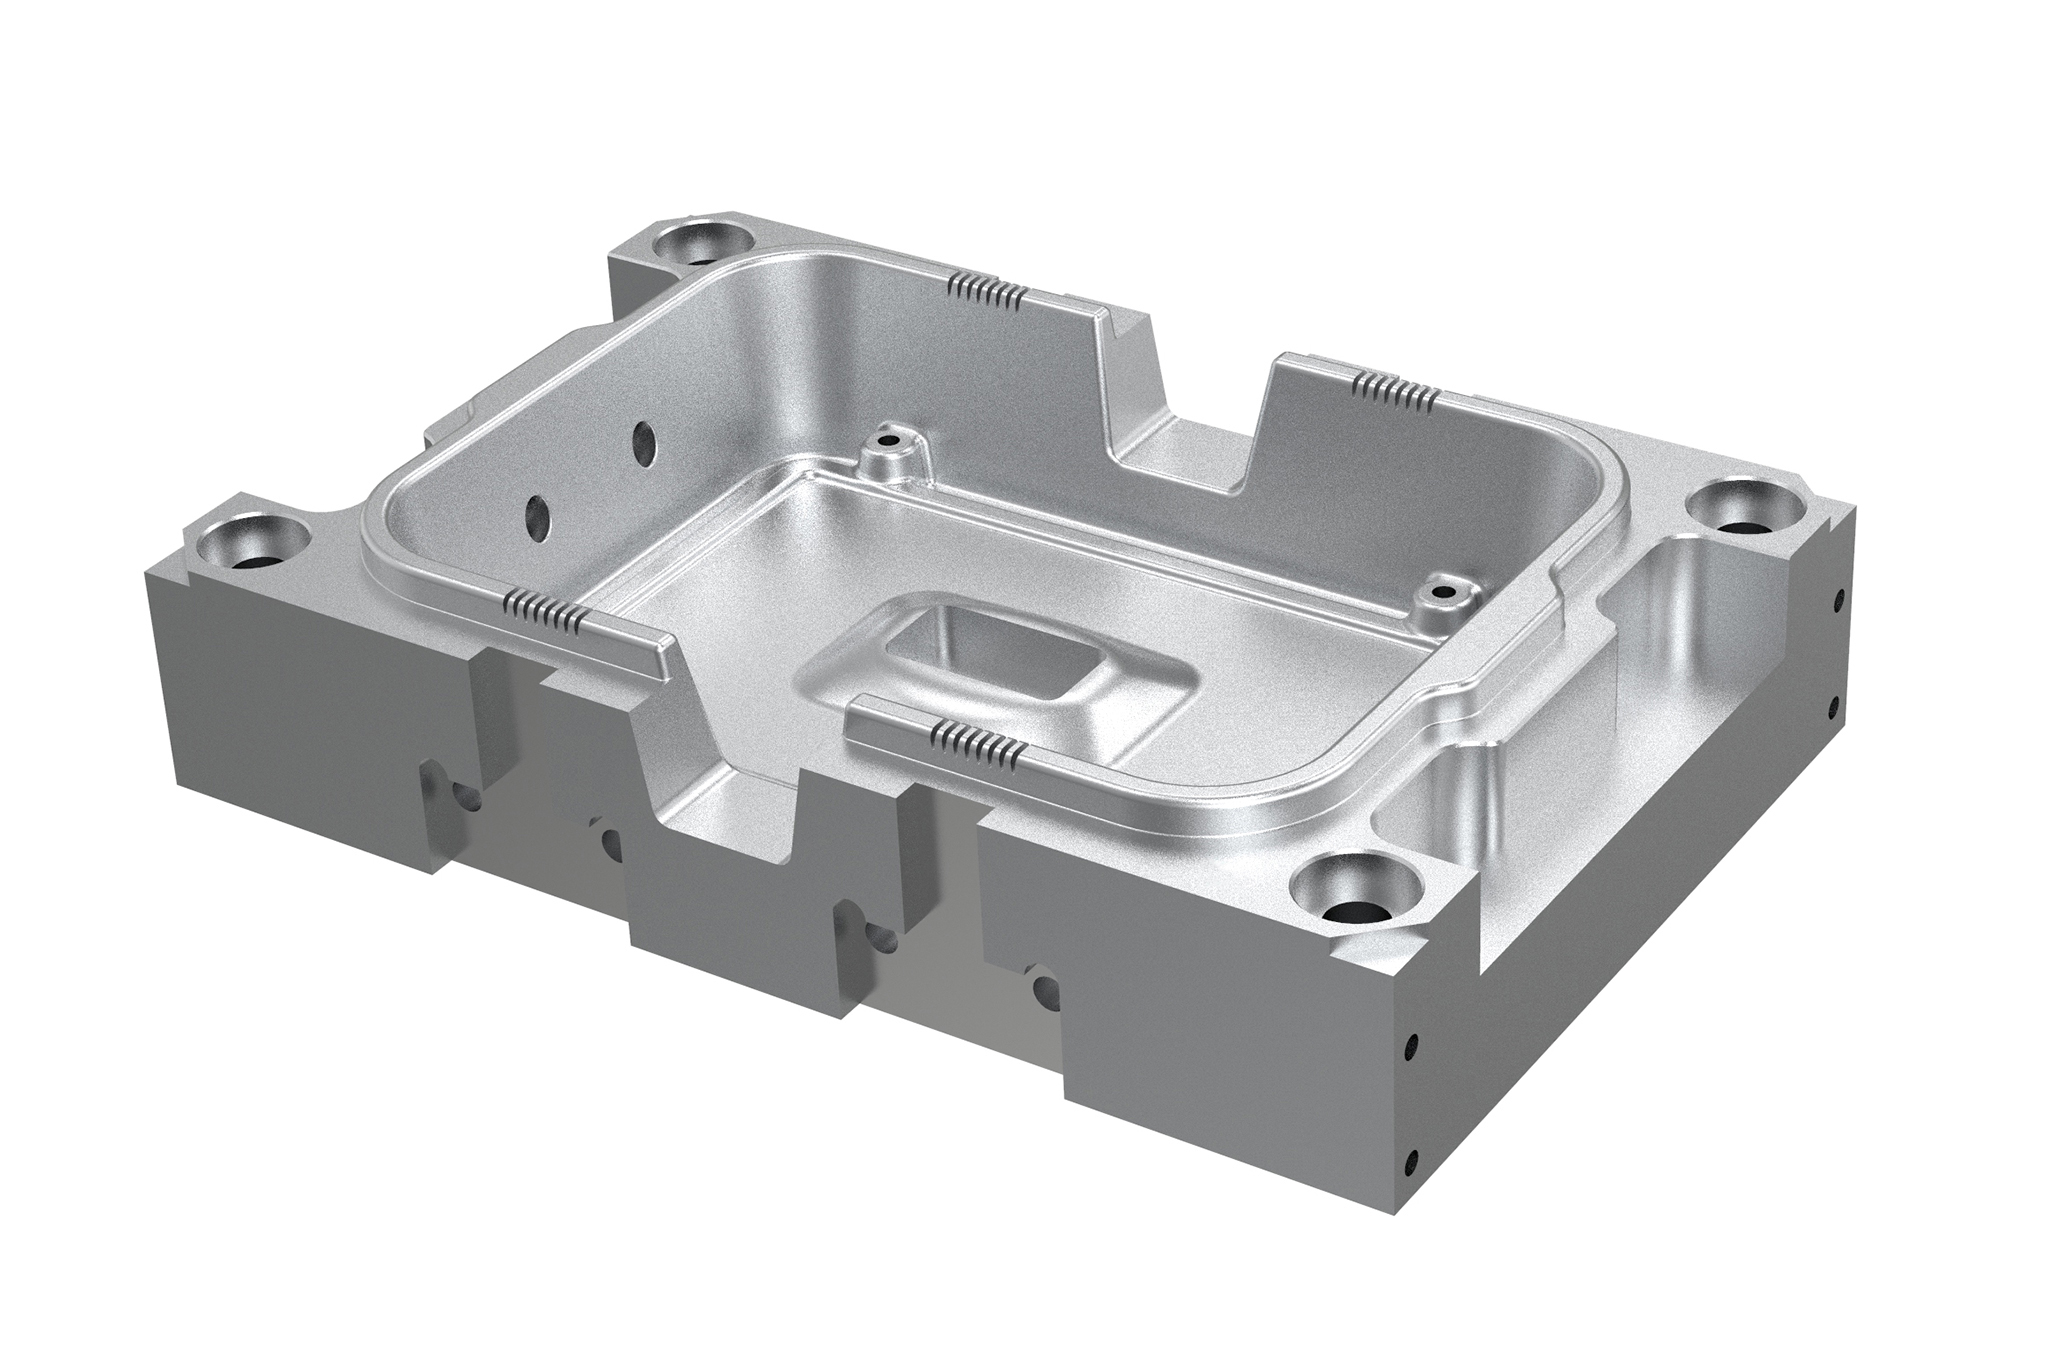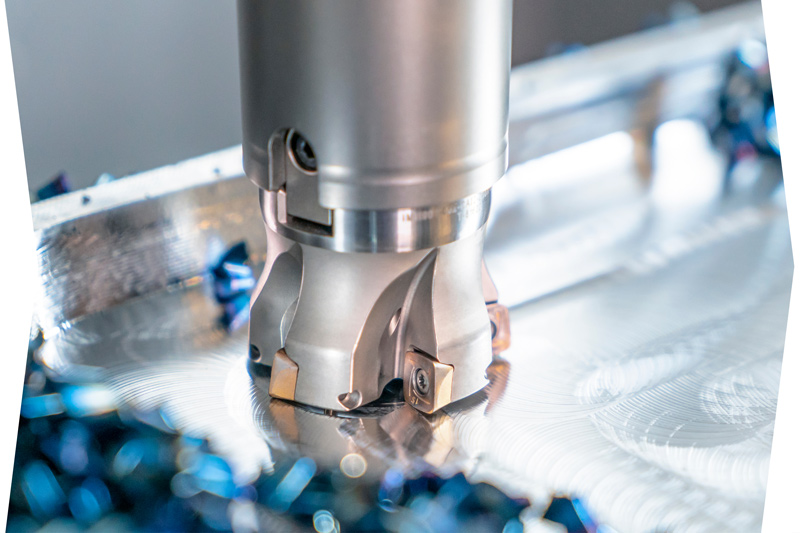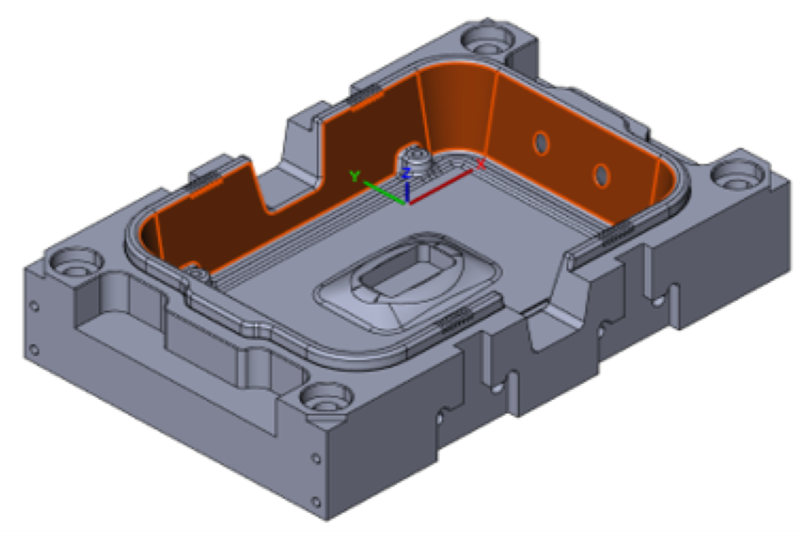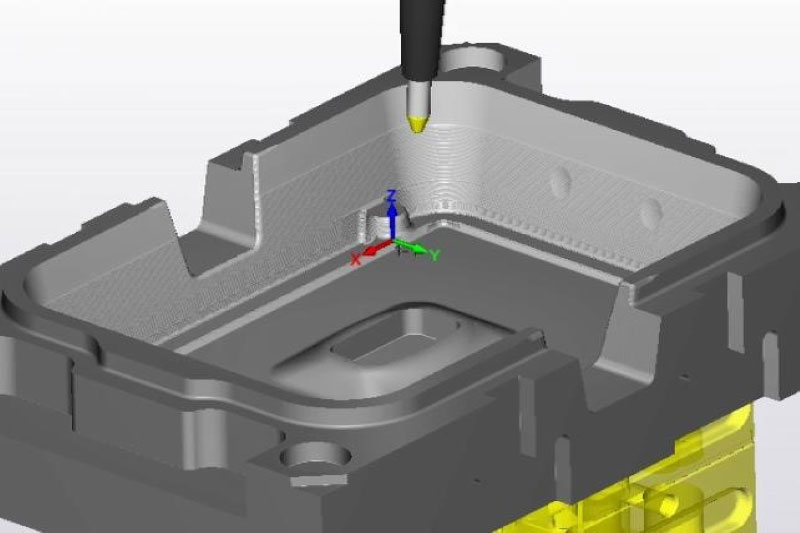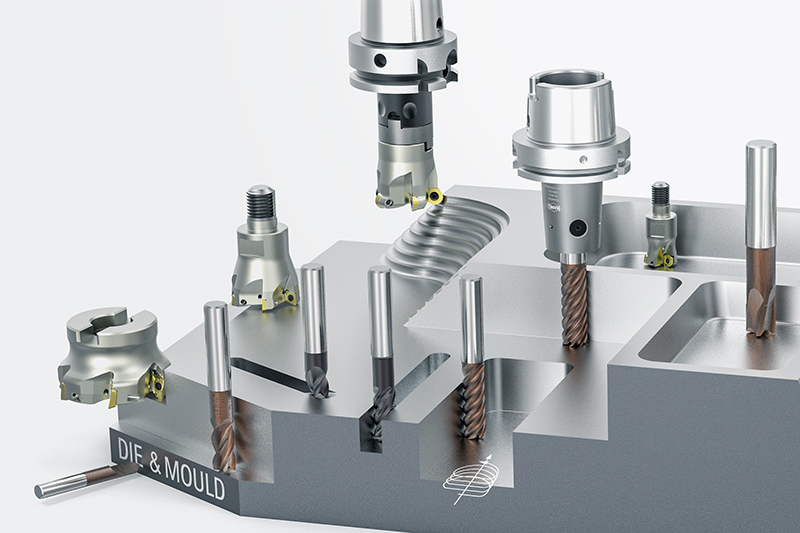
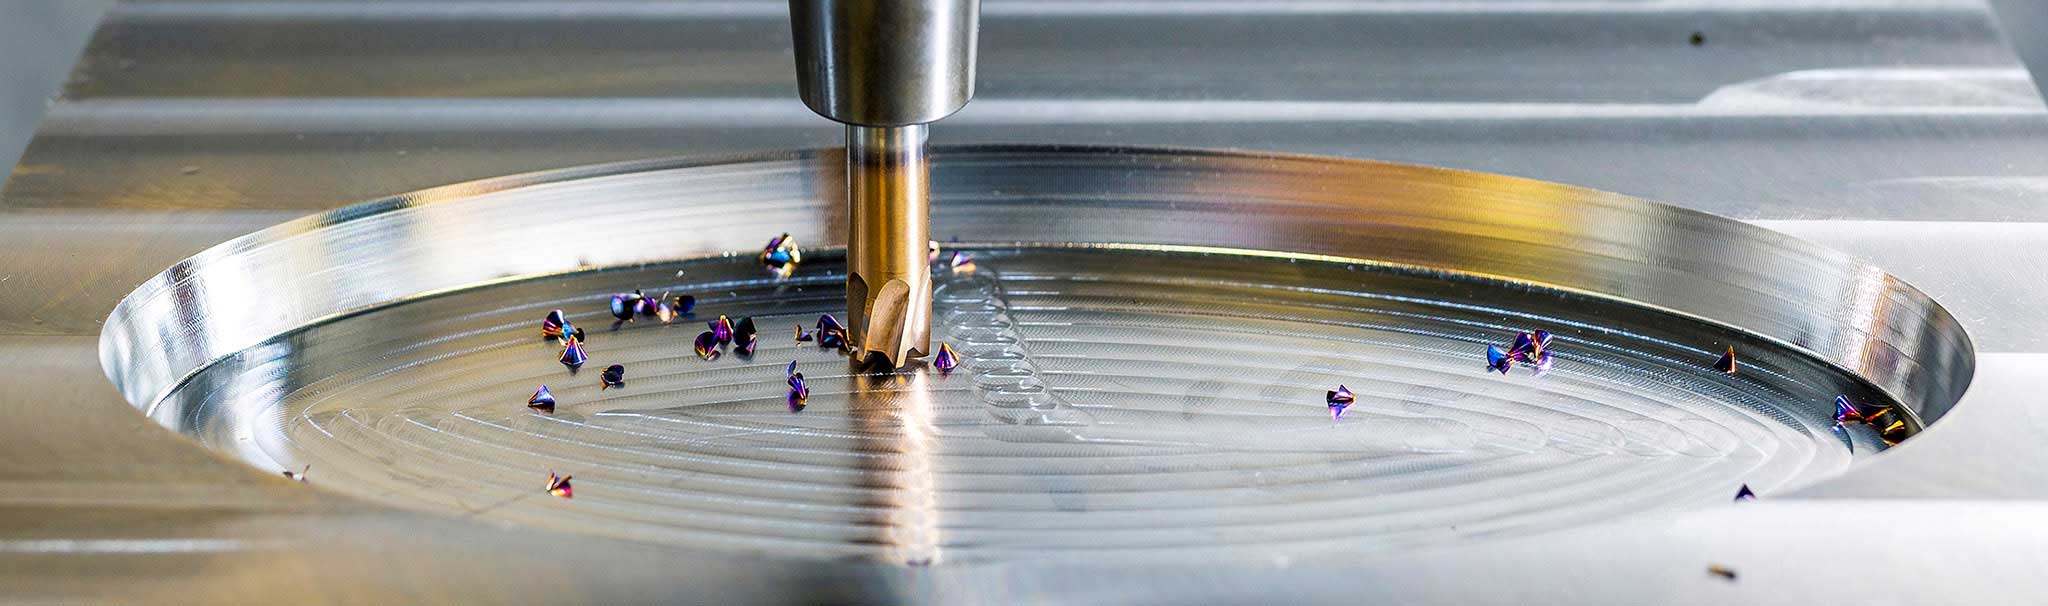
• MAPAL offers complete machining solutions for the die and mould industry.

Durchstarten im Werkzeug- und Formenbau

Werkzeug- und Formenbauer erwarten von ihrem Zerspanungswerkzeughersteller hohe Prozess- und Produktkompetenz. Denn die Lebensdauer der zu erzeugenden Formen und die Präzision der Formteile sind für die Wettbewerbsfähigkeit in der Massenproduktion enorm wichtig. Von den Werkzeugen wird deshalb höchste Präzision, lange Standzeiten und vor allem Prozesssicherheit gefordert.
​​​​​​​

Genau diese Aspekte sind es, die MAPAL in Branchen wie der Automobilindustrie, dem Maschinenbau oder der Luftfahrtindustrie erfolgreich machen. So ist es nur folgerichtig, dass der Präzisionswerkzeughersteller nun auch im Werkzeug- und Formenbau effiziente und wirtschaftliche Lösungen für den kompletten Zerspanungsprozess anbietet. Vielseitige und präzise Hochleistungswerkzeuge und spezielle Werkzeughalter mit schlanken Konturen und präzisem Rundlauf minimieren Polieraufwand und Nacharbeit durch eine konstante Oberflächengüte beim Fräsprozess.

Werkzeugprogramm für den Formenbau
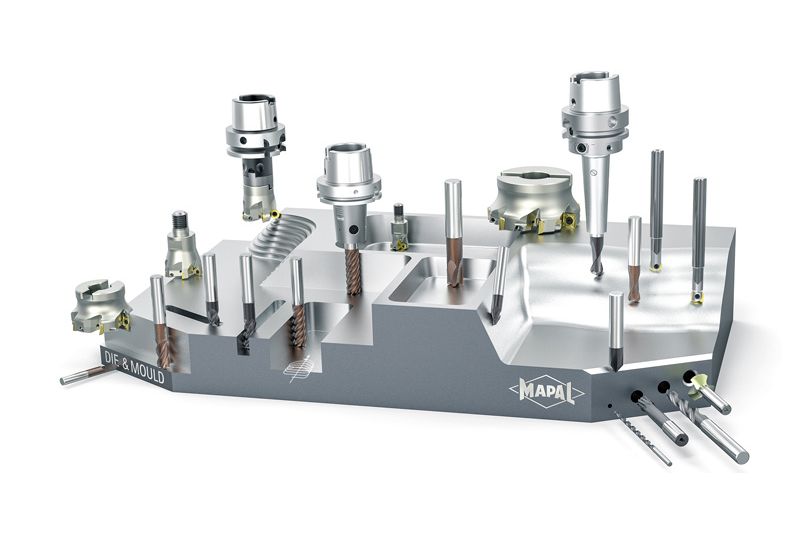
Das Bild zeigt das Werkzeugprogramm von MAPAL für den Formenbau
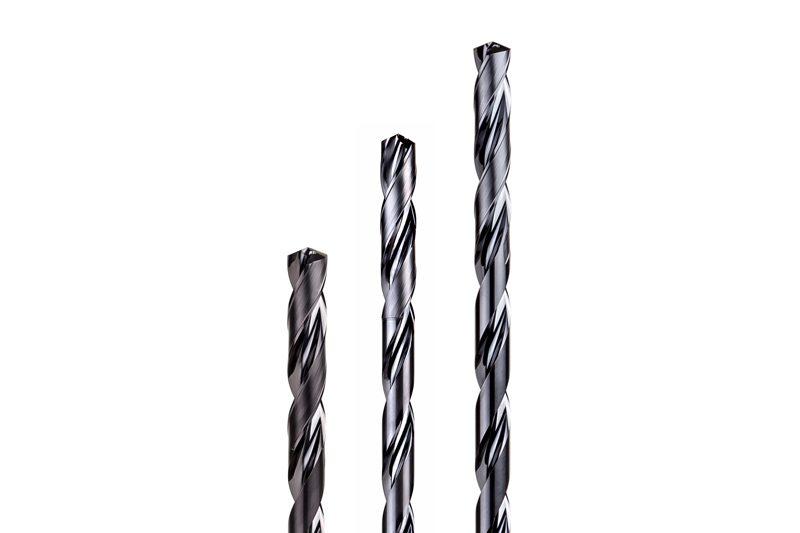
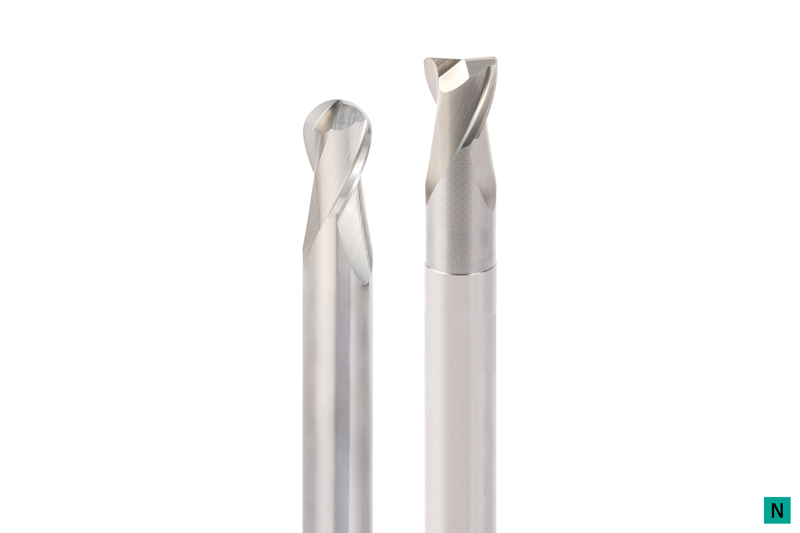
Vollhartmetall Schaftfräser
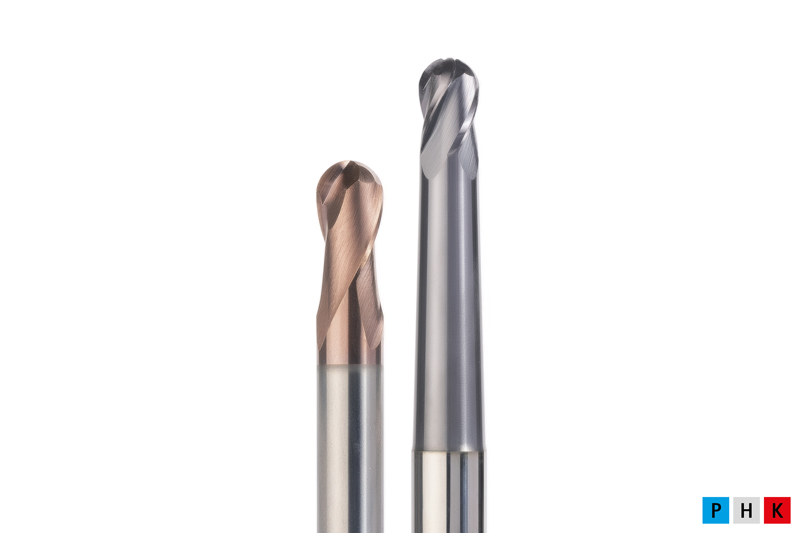
  • OptiMill-3D-BN

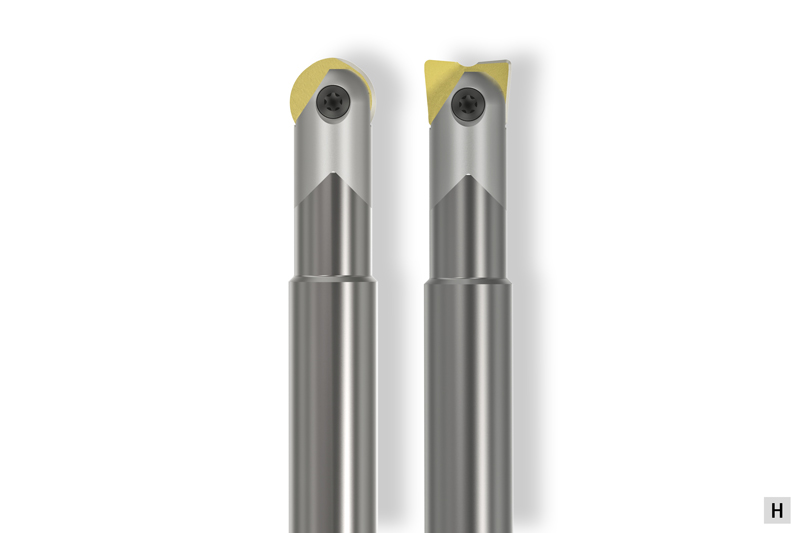
    Frese a profilo sferico
    • Lavorazione ad alta precisione di contorni 3D
    • Range ø: 0,10 - 20,00 mm

  • OptiMill-3D-CR

    Fraises rayonnées
    • Fraisage avec rayon de raccordement hautement précis
    • Plage ø : 0,10 - 20,00 mm

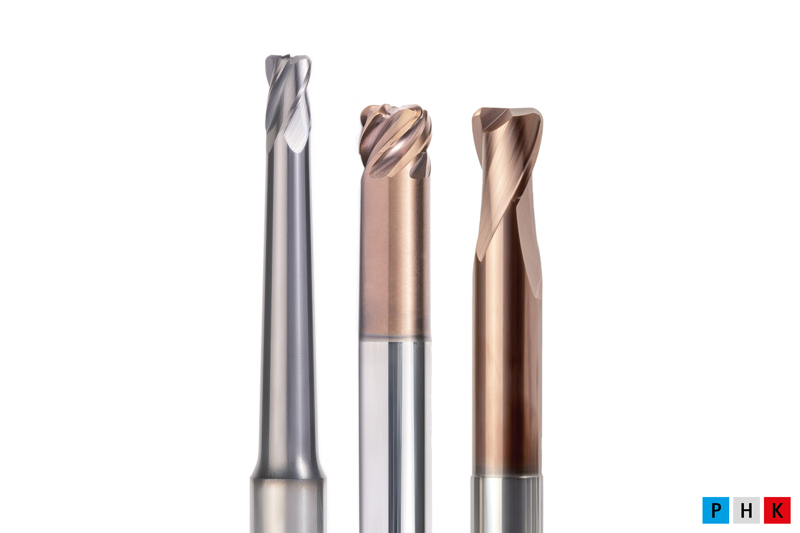
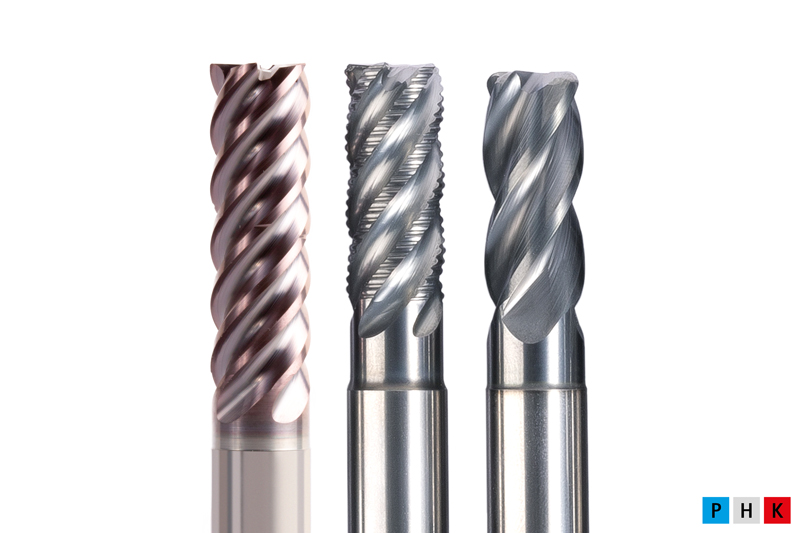
  • OptiMill Fraises à dresser

    Fraises à dresser
    • Idéales pour l'ébauche, la finition, le fraisage trochoïdal et le fraisage de poches
    • Plage ø : 2,00 - 12,00 mm

  • OptiMill-3D-CS

    Fresas com raio de canto

    • Acabamento de superfícies complexas de forma livre e geometrias complicadas de peças
    • Gama ø: 2,00 - 12,00 mm

  • OptiMill-3D-HF

    Fraises à grande avance
    • Idéales pour l'usinage grande avance avec un volume d'enlèvement de copeaux élevé pour une fiabilité des processus accrue
    • Plage ø : 2,00 - 16,00 mm

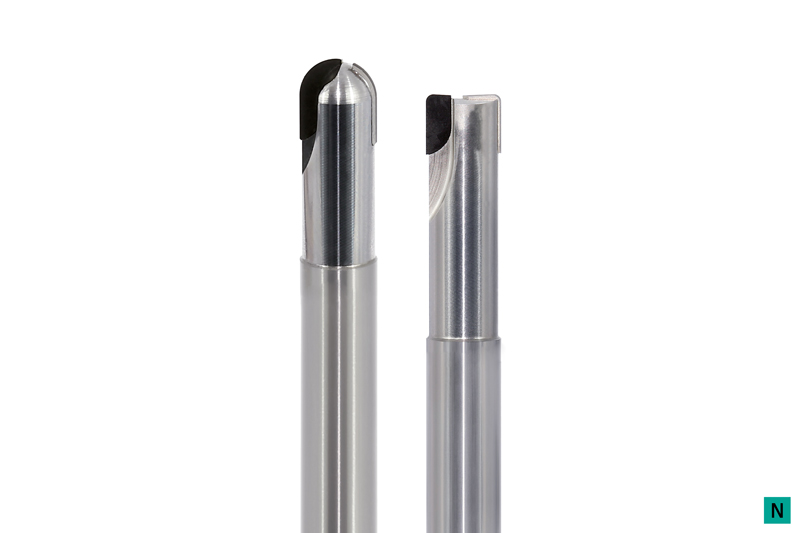
  • OptiMill-3D-Alu

    Fraises rayonnées/hémisphériques
    • Usinage hautement précis de contours 3D
    • Plage ø : 1,00 - 20,00 mm

  • OptiMill-Graphite-MT

    Fraises à dresser et hémisphériques
    • Fraises multidents d'ébauche pour un taux d'enlèvement élevé avec les électrodes en graphite
    • Plage ø : 3,00 - 16,00 mm

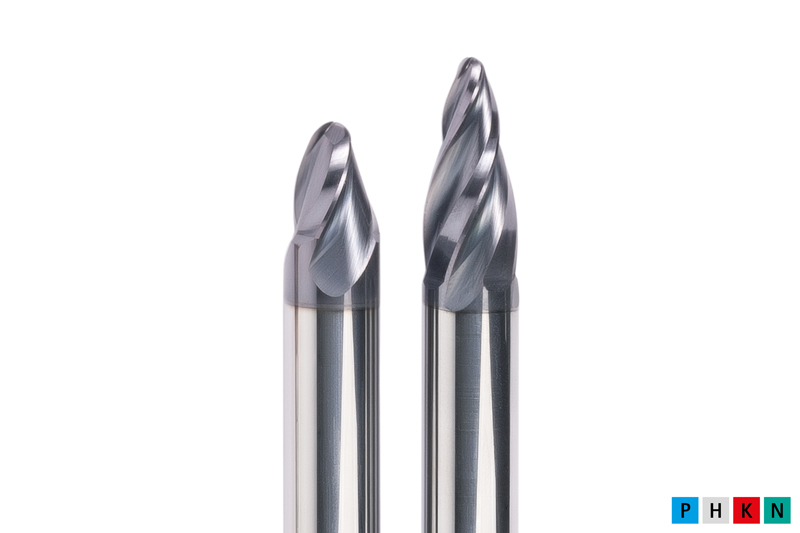
  • OptiMill-3D-Graphite

    Fraises rayonnées/hémisphériques
    • Adaptées pour l'usinage d'électrodes en graphite
    • Différents modèles selon la situation d'usinage
    • Plage ø : 0,20 - 12,00 mm

  • OptiMill-3D-Copper

    Fraises rayonnées/hémisphériques
    • Géométrie spéciale pour l'usinage d'électrodes en cuivre et d'alliages non ferreux durs
    • Plage ø : 0,10 - 20,00 mm

  • OptiMill-Diamond

    Fraises à dresser, rayonnées, hémisphériques
    • Coupes PCD pour une durée de vie élevée
    • Plage ø : 3,00 - 12,00 mm

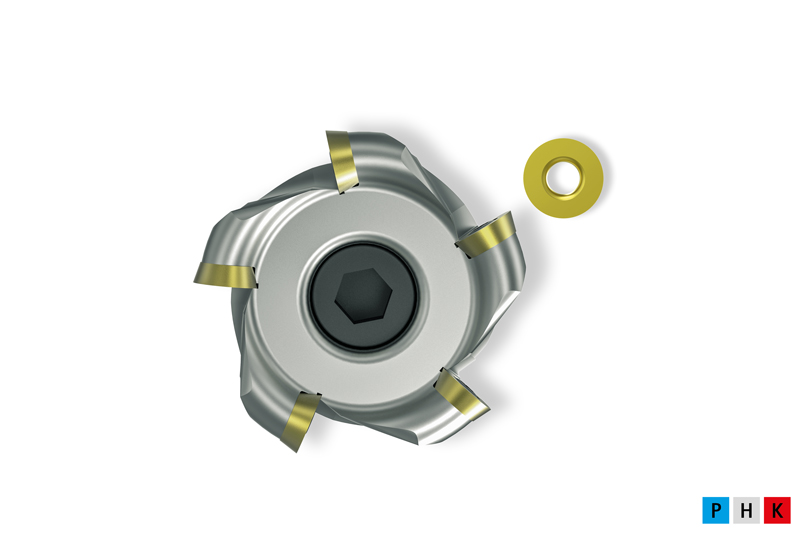
Fraises à plaquettes amovibles
  • NeoMill-ISO-360

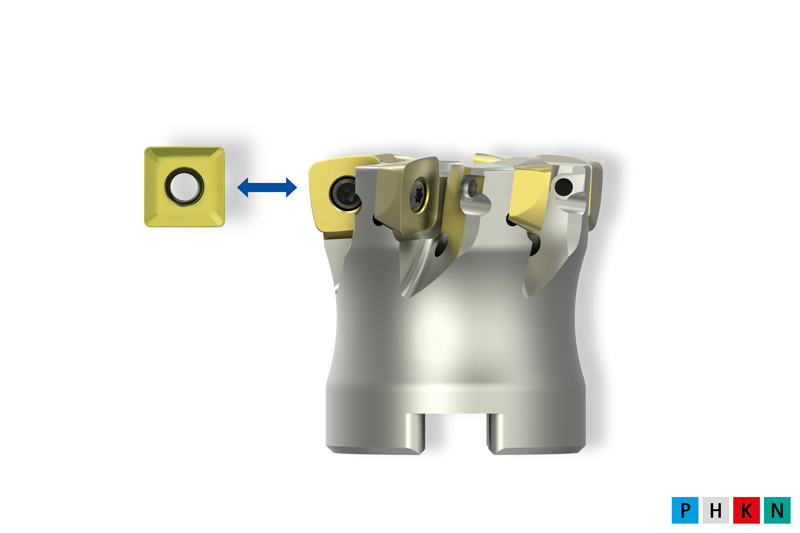
    Rundplattenfräser
    • Ideal zum Schruppen und Vorschlichten
    • ø-Bereich: 10,00 - 160,00 mm

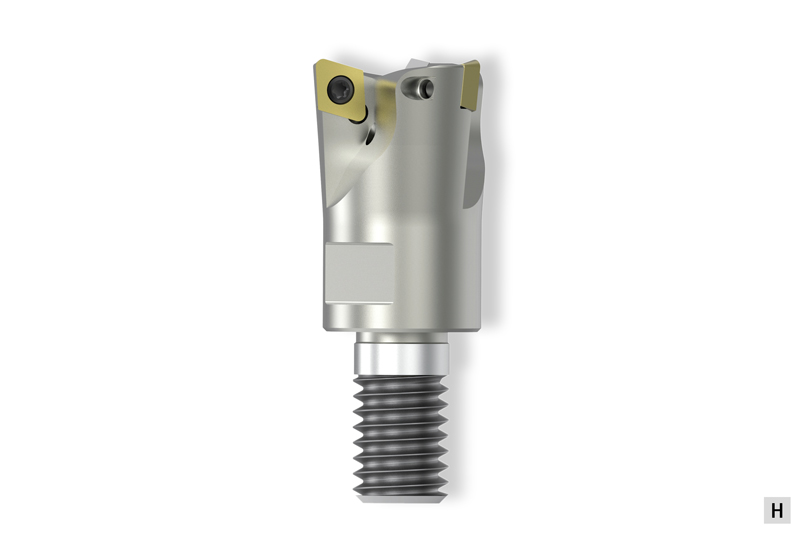
  • NeoMill-3D-Finish

    Schlichtfräser
    • Ideal zum Schlichten von 90°-Flächen, Planflächen und Konturen
    • ø-Bereich: 16,00 – 42,00 mm

  • NeoMill-3D-Ballnose/-Torus

    Kugel- und Eckradiusfräser
    • Ein Grundkörper mit Kugel- und Eckradius- Schneidplatte zum Schlichten und Vorschlichten
    • ø-Bereich: 8,00 - 32,00 mm

  • NeoMill-2/4-HiFeed90

    Hochvorschub-/90°-Eckfräser
    • Universelles Werkzeugsystem für höchste Produktivität
    • ø-Bereich: 16,00 - 200,00 mm

Bohren | Senken
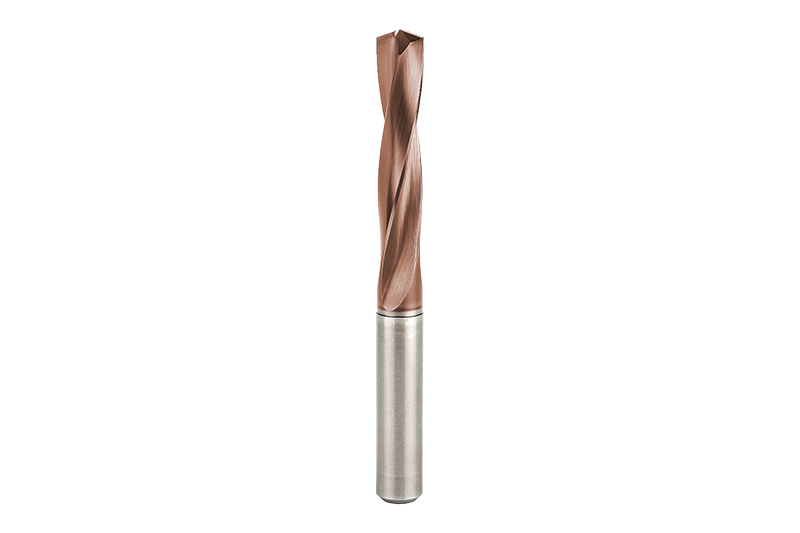
  • ECU-Drill-Steel

    Vollhartmetallbohrer  

    • Zweischneidiger Vollbohrer mit sehr gutem Peis-Leistungs-Verhältnis 
    • Breites Anwendungsgebiet 
    • Bewährte Geometrien für hohe Präzision und Prozesssicherheit 
    • ø-Bereich: 1,00 - 20,00 mm 

  • MEGA-Drill-Hardened

    Hochleistungs-Vollhartmetallbohrer 

    • Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die prozesssichere Bearbeitung von gehärteten Werkstoffen 
    • Neue Mikro- und Makrogeometrie 
    • ø-Bereich: 2,55 - 16,00 mm 

  • MEGA-Drill-Steel-Plus

    Hochleistungs-Vollhartmetallbohrer 

    • Zweischneidiger Vollbohrer mit abgestimmter Beschichtung und Geometrie für die Stahlbearbeitung 
    • Optimierte Spannutgeometrie und modifizierte Schneidkantenpräparation 
    • ø-Bereich: 3,00 - 25,00 mm 

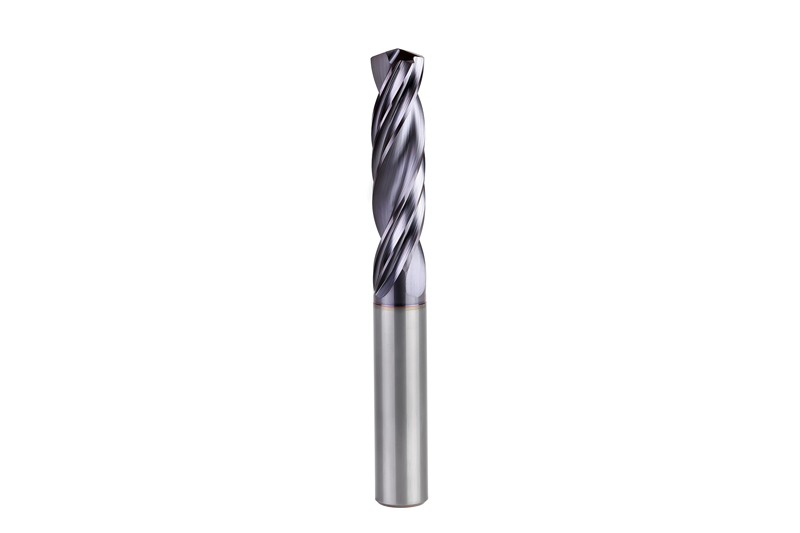
  • Tritan-Drill-Steel

    Dreischneidiger Vollhartmetallbohrer 

    • Dreischneidiger Vollbohrer für höchsten Vorschub 
    • Selbstzentrierender Querschneide für schwierige Bohrsituationen 
    • Speziell auf die Stahlbearbeitung abgestimmt 
    • ø-Bereich: 4,00 - 20,00 mm 

  • Tritan-Spot-Drill-Steel

    Dreischneidiger Anbohrer
    • Dreischneidiger Anbohrer für anspruchsvolle Anbohrsituationen 
    • Speziell abgestimmt auf dreischneidige Bohrer 
    • ø-Bereich: 4,00 - 20,00 mm 

  • Tritan-Step-Drill

    Dreischneidiger Stufenbohrer
    • Dreischneidiger Stufenbohrer mit selbstzentrierender Querschneide 
    • Bearbeitung von Gewindekernlöchern ohne Pendelbewegung  
    • ø-Bereich: 4,25 - 14,15 mm 

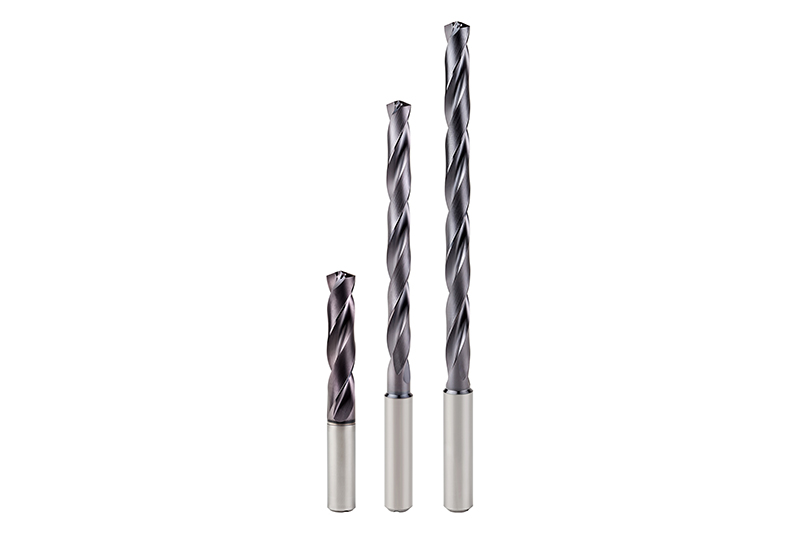
  • MEGA-Deep-Drill

    Tiefbohrer
    • Prozesssichere und effiziente Herstellung tiefer Bohrungen bis 40xD 
    • Pilotbohrer MEGA-Pilot-Drill  
    • ø-Bereich: 1,00 - 16,00 mm 

  • MEGA-Drill-Reamer

    Bohrreibahle
    • Zwei Arbeitsgänge – Bohren und Reiben - in einem Werkzeug vereint 
    • Optimierte Reibschneide 
    • Reduzierung der Haupt- und Nebenzeiten 
    • Bohrungstoleranz ≥ IT7 
    • ø-Bereich: 4,00 - 16,00 mm 

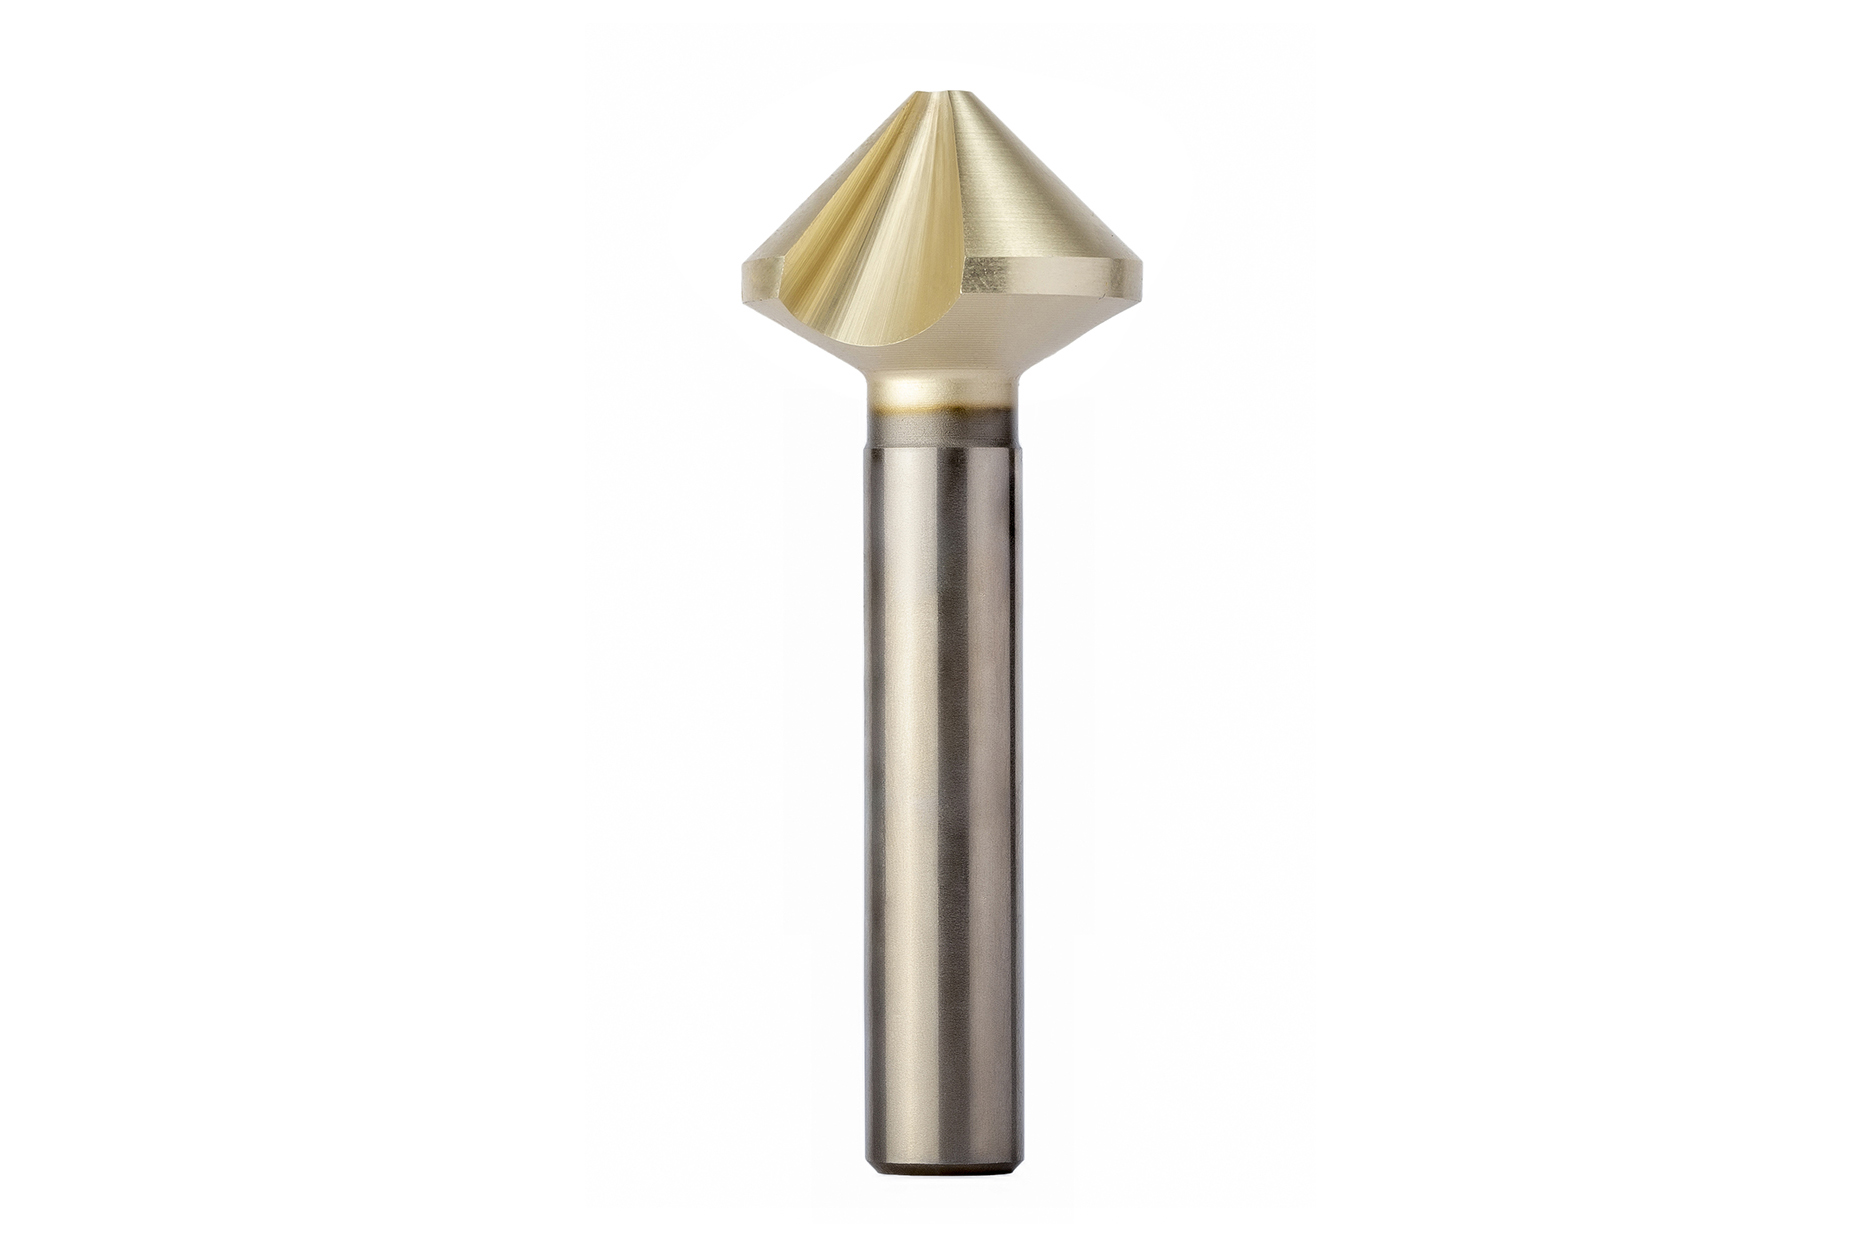
  • Präzisionskegelsenker

    Präzisionskegelsenker mit Ungleichteilung
    • Extrem ungleich geteilte Schneiden 
    • Höhere Genauigkeit und verbesserte Oberflächenwerte 
    • Reduzierte Axial- und Radialkräfte 
    • Deutlich weniger Vibrationen 
    • Erhöhte Schnittparameter für höchste Produktivität 
    • ø-Bereich: 4,30 - 31,00 mm 

  • MEGA-Drill-Reamer-Pyramid

    Alésoir avec pointe pyramidale 

    • Centrage, perçage et alésage en un seul outil
    • Propriétés de centrage améliorées grâce à la pointe pyramidale
    • Réduction des temps effectifs et non effectifs
    • Tolérance de perçage ≥ IT7
    • Plage de ø : 4,00 – 16,00 mm 

  • Forets à plaquettes de coupe QTD

    Foret avec système de tête amovible 

    • Système économique à plaquettes de coupe interchangeables
    • Système de serrage par liaison de force et de forme
    • Maniement simple
    • Précision élevée de concentricité
    • Plage de ø : 8,10 – 49,00 mm 

Alésage
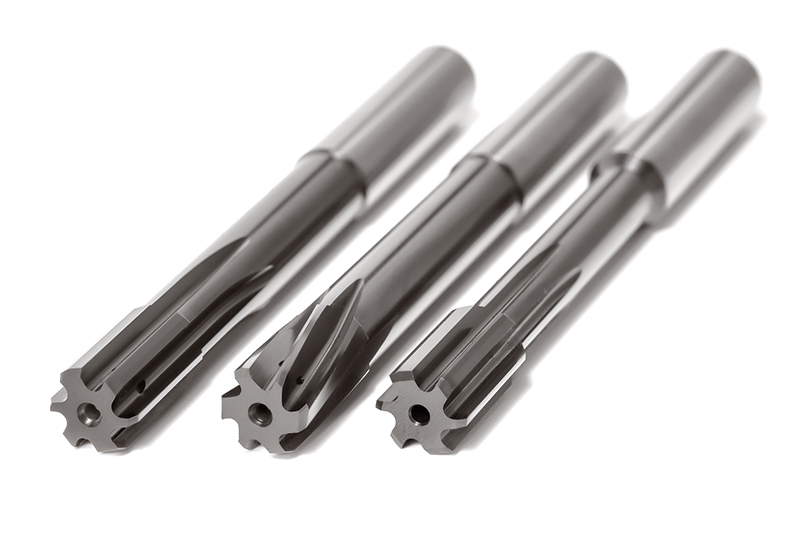
  • FixReam – FXR

    Alesatore ad alte prestazioni con codolo cilindrico 

    • Alesatore ad alte prestazioni in metallo duro integrale
    • Con scanalatura dritta per foro passante e foro cieco
    • Con scanalatura obliqua sinistra per foro passante
    • Range di Ø: 3,00 - 20,00 mm

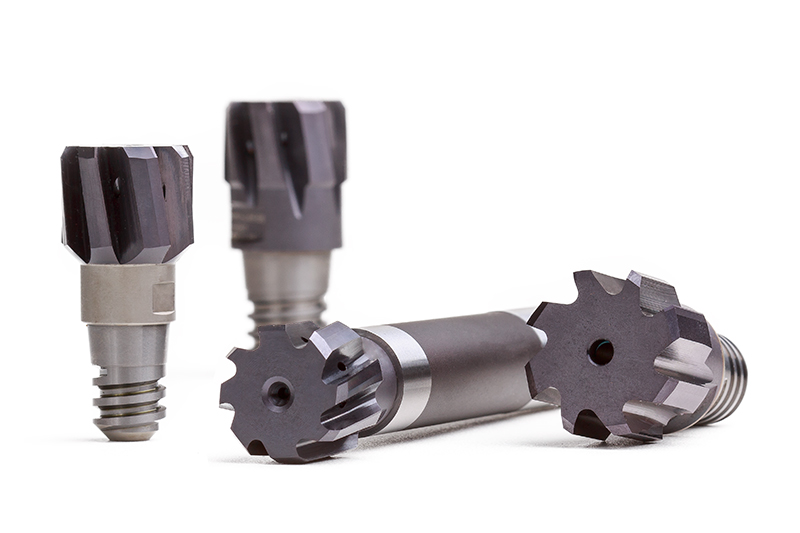
  • CPReam – CPR

    Alesatore a testina intercambiabile 

    • Massima stabilità e rigidità grazie al cono e alla superficie piana di appoggio
    • Elevata precisione di concentricità pari a 5 µm
    • Facile utilizzo
    • Range di Ø: 8,00 - 40,00 m

  • Alesatore a regolazione rapida – WN 50

    Alesatore manuale 

    • Alesatore a regolazione rapida con ampio range di regolazione
    • Particolarmente adatto ai lavori di riparazione
    • Set di lame di ricambio disponibili
    • Range di Ø: 6,40 - 95,00 mm 

  • Utensili con pattini di guida

    Utensili con pattini di guida 

    • Massima precisione con il principio MAPAL
    • Guida diretta nel foro attraverso i pattini di guida
    • Inserti con filettatura di precisione
    • Regolazione ad alta precisione per la lavorazione di fori con precisione al µm 

Sistemi di serraggio
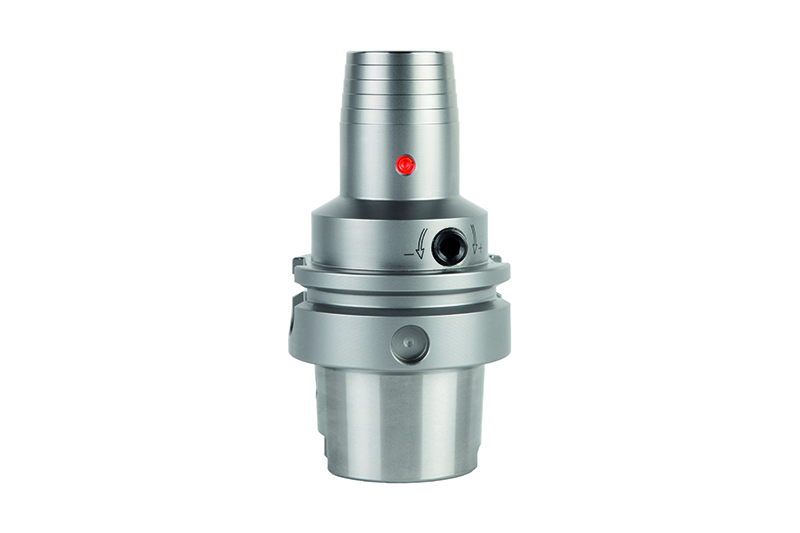
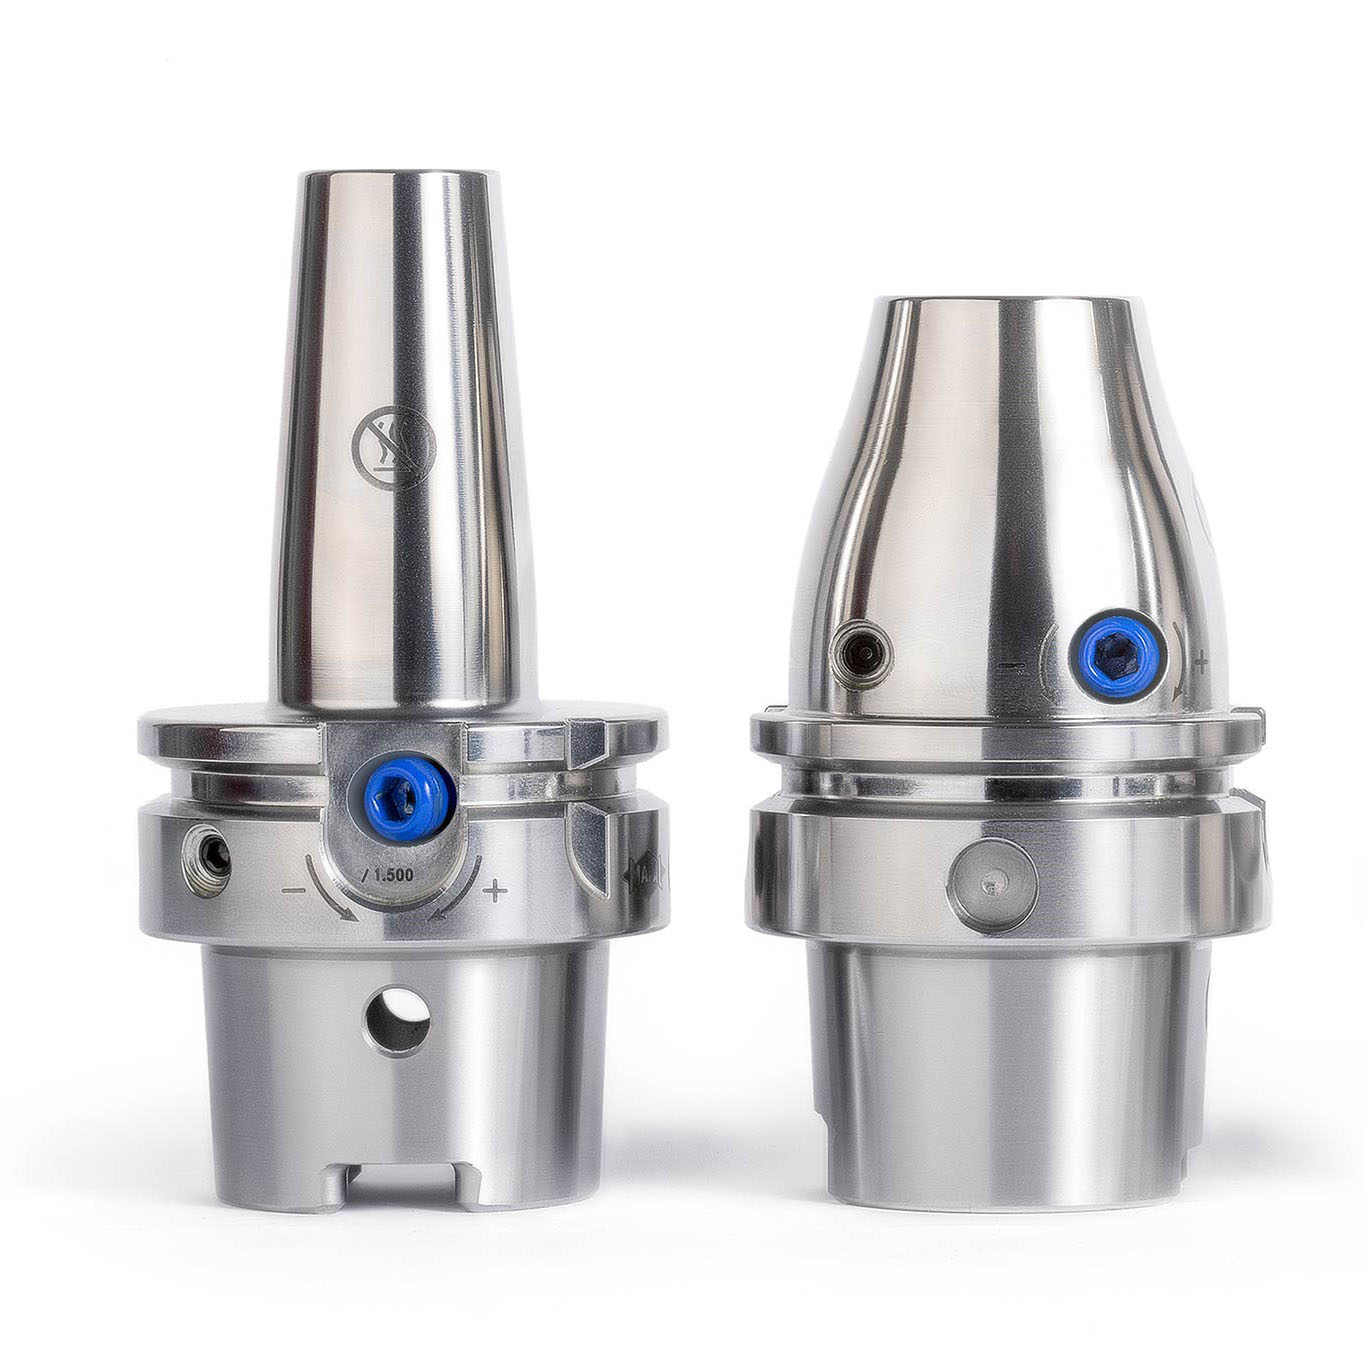
  • Uchwyt UNIQ DReaM, 4,5°

    Uchwyt hydrauliczny w nowej konstrukcji

    • Do zastosowań związanych z frezowaniem i wierceniem oraz do wykańczania podczas operacji frezowania
    • Optymalne połączenie właściwości geometrycznych i funkcjonalnych
    • Doskonała powierzchnia przy jednoczesnej poprawie obsługi
    • Maksymalna elastyczność i wydajność podczas obróbki elementów o krytycznych konturach

    Bezpośrednio do sklepu

  • UNIQ Mill Chuck, HA

    Uchwyt hydroekspansyjny w nowej konstrukcji

    • Uchwyt hydroekspansyjny do wysoce dynamicznych zastosowań frezarskich
    • Optymalne współdziałanie właściwości geometrycznych i funkcjonalnych
    • Doskonałe wyniki przy stosowaniu narzędzi z chwytem HA
    • Najwyższe bezpieczeństwo procesu nawet w przypadku elementów o wysokiej jakości

    Przejdź bezpośrednio do sklepu

  • Uchwyt HighTorque HTC

    Uchwyt hydrauliczny

    • Wysokie przenoszenie momentu obrotowego
    • Idealne właściwości tłumiące
    • Doskonała sztywność całego systemu
    • Dokładność koncentryczności < 3 µm
    • Smukła konstrukcja 3° do zastosowań, w których kontur ma kluczowe znaczenie


    Przejdź bezpośrednio do sklepu

  • MAPAL HydroChuck MHC

    HydroChuck MHC

    Uchwyt hydrauliczny

    • Doskonałe tłumienie drgań
    • Wysoka dokładność koncentryczności
    • Ultra krótka wersja o kompaktowej konstrukcji zapewniającej wysoką sztywność


    Przejdź bezpośrednio do sklepu

  • ThermoChuck MTC

    Mandrino a calettamento termico

    • Lunga vita utile grazie all’utilizzo di acciaio per utensili resistente ad alte temperature
    • Elevata trasmissione della coppia di serraggio e massima rigidità radiale
    • Sottoposto a equilibratura di precisione come trattamento standard
    • Idoneo per la lubrificazione minimale
    • Con e senza regolazione assiale della lunghezza utensile
       

    Vai al negozio

  • MAPAL MillChuck

    Mill Chuck, System HB

    Mandrino di serraggio a contatto
    • Facile utilizzo grazie alla vite differenziale
    • Massima redditività e precisione
    • Posizionamento assiale definito dell’utensile grazie al sistema a molla
    • Uscite del refrigerante decentralizzate per la massima sicurezza dei processi

    Vai al negozio

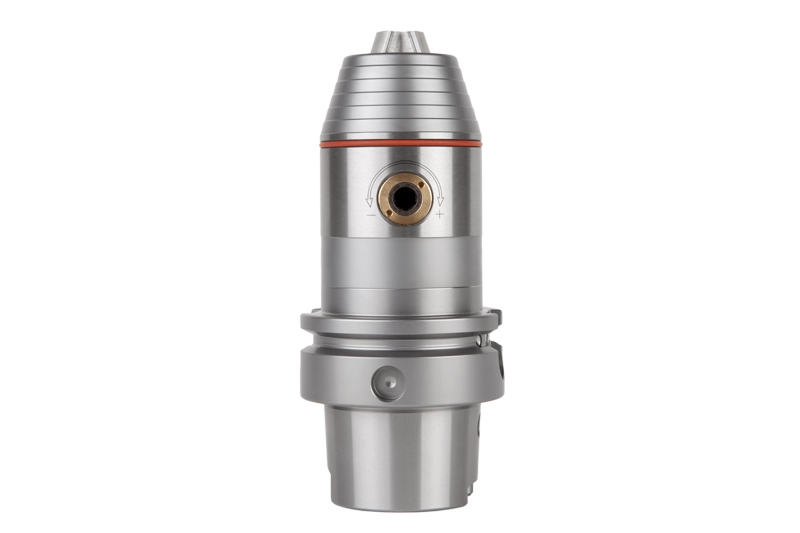
  • MAPAL Precision-DrillChuck MPC

    Precision-DrillChuck – MPC

    Mandrino per foratura di precisione 

    • Struttura semplice e facile utilizzo
    • Sicurezza di serraggio indipendente dalla direzione di rotazione
    • Alta resistenza a elevati numeri di giri
    • La struttura modulare consente di utilizzare le testine per mandrini di foratura per tutti gli innesti dell’utensile

  • MAPAL slip-on reamer arbor

    Mandrino per fresa a manicotto – MDA/MCA

    Mandrino per fresa a manicotto 

    • Versione con sistema antivibrante (MDA)
    • Idoneo per la rigidità di tutte le macchine più comuni
    • Funzionamento più silenzioso e più stabile nonostante le lunghe sporgenze per una migliore qualità delle superfici
    • Mandrino per fresa a manicotto (MCA) con superficie piana di appoggio maggiorata per operazioni di sgrossatura e prefinitura in grandi range di diametro

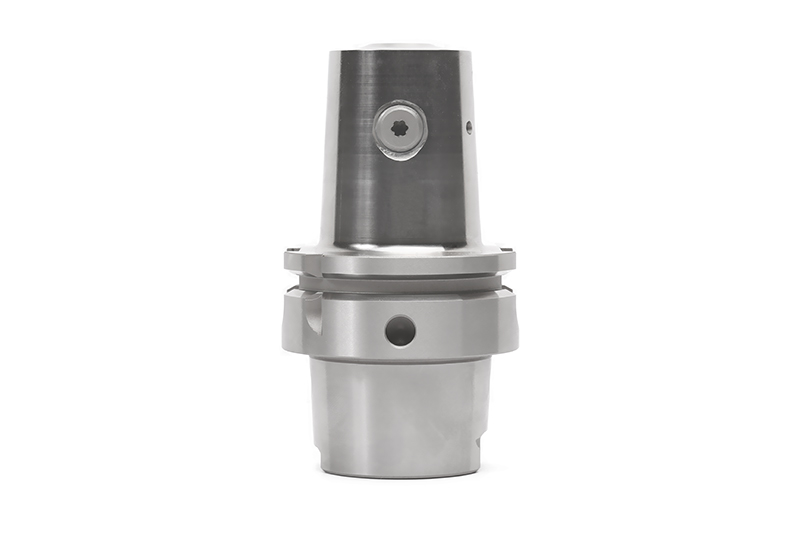
  • MAPAL MFS milling head holder

    Supporto testina per fresa MFS

    Porta utensili per fresa ad avvitare 

    • Serraggio facile e veloce grazie alla fresa con fissaggio a vite
    • Precisa interazione tra cono e superficie piana di appoggio
    • Massima stabilità e rigidità
    • Applicabile universalmente per operazioni di sgrossatura e di finitura 

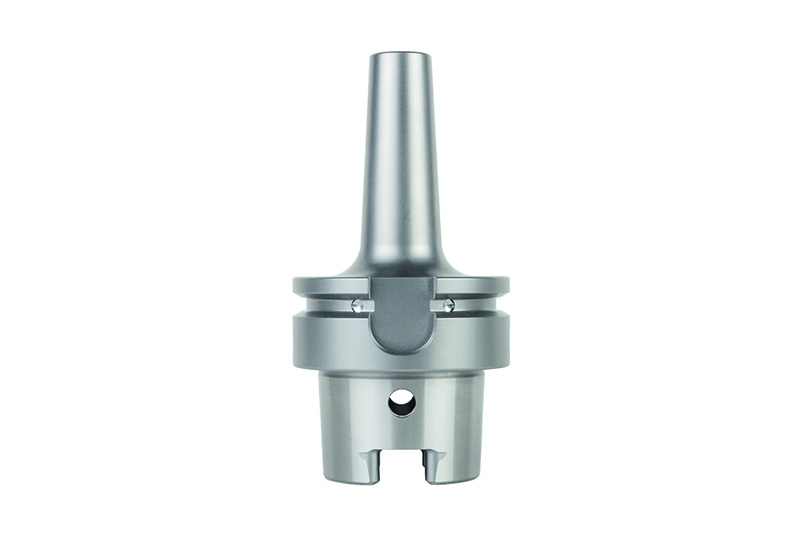
  • MAPAL HSK adapter

    Adattatori

    Prolunghe, riduttori e adattatori 

    • Svariate possibilità per sistemi di utensili modulari
    • Prolunghe a serraggio idraulico e a calettamento
    • Riduttori e prolunghe HSK
    • Adattatore per cono verticale KS

    Vai al negozio


Componenti e materiali


Od surowca do gotowego elementu

Kilka kliknięć wystarczy, aby znaleźć odpowiednie Narzędzie: w zależności od obróbki, konkretnej operacji i wymagań dotyczących narzędzia, szybko znajdziesz pożądane Narzędzie.
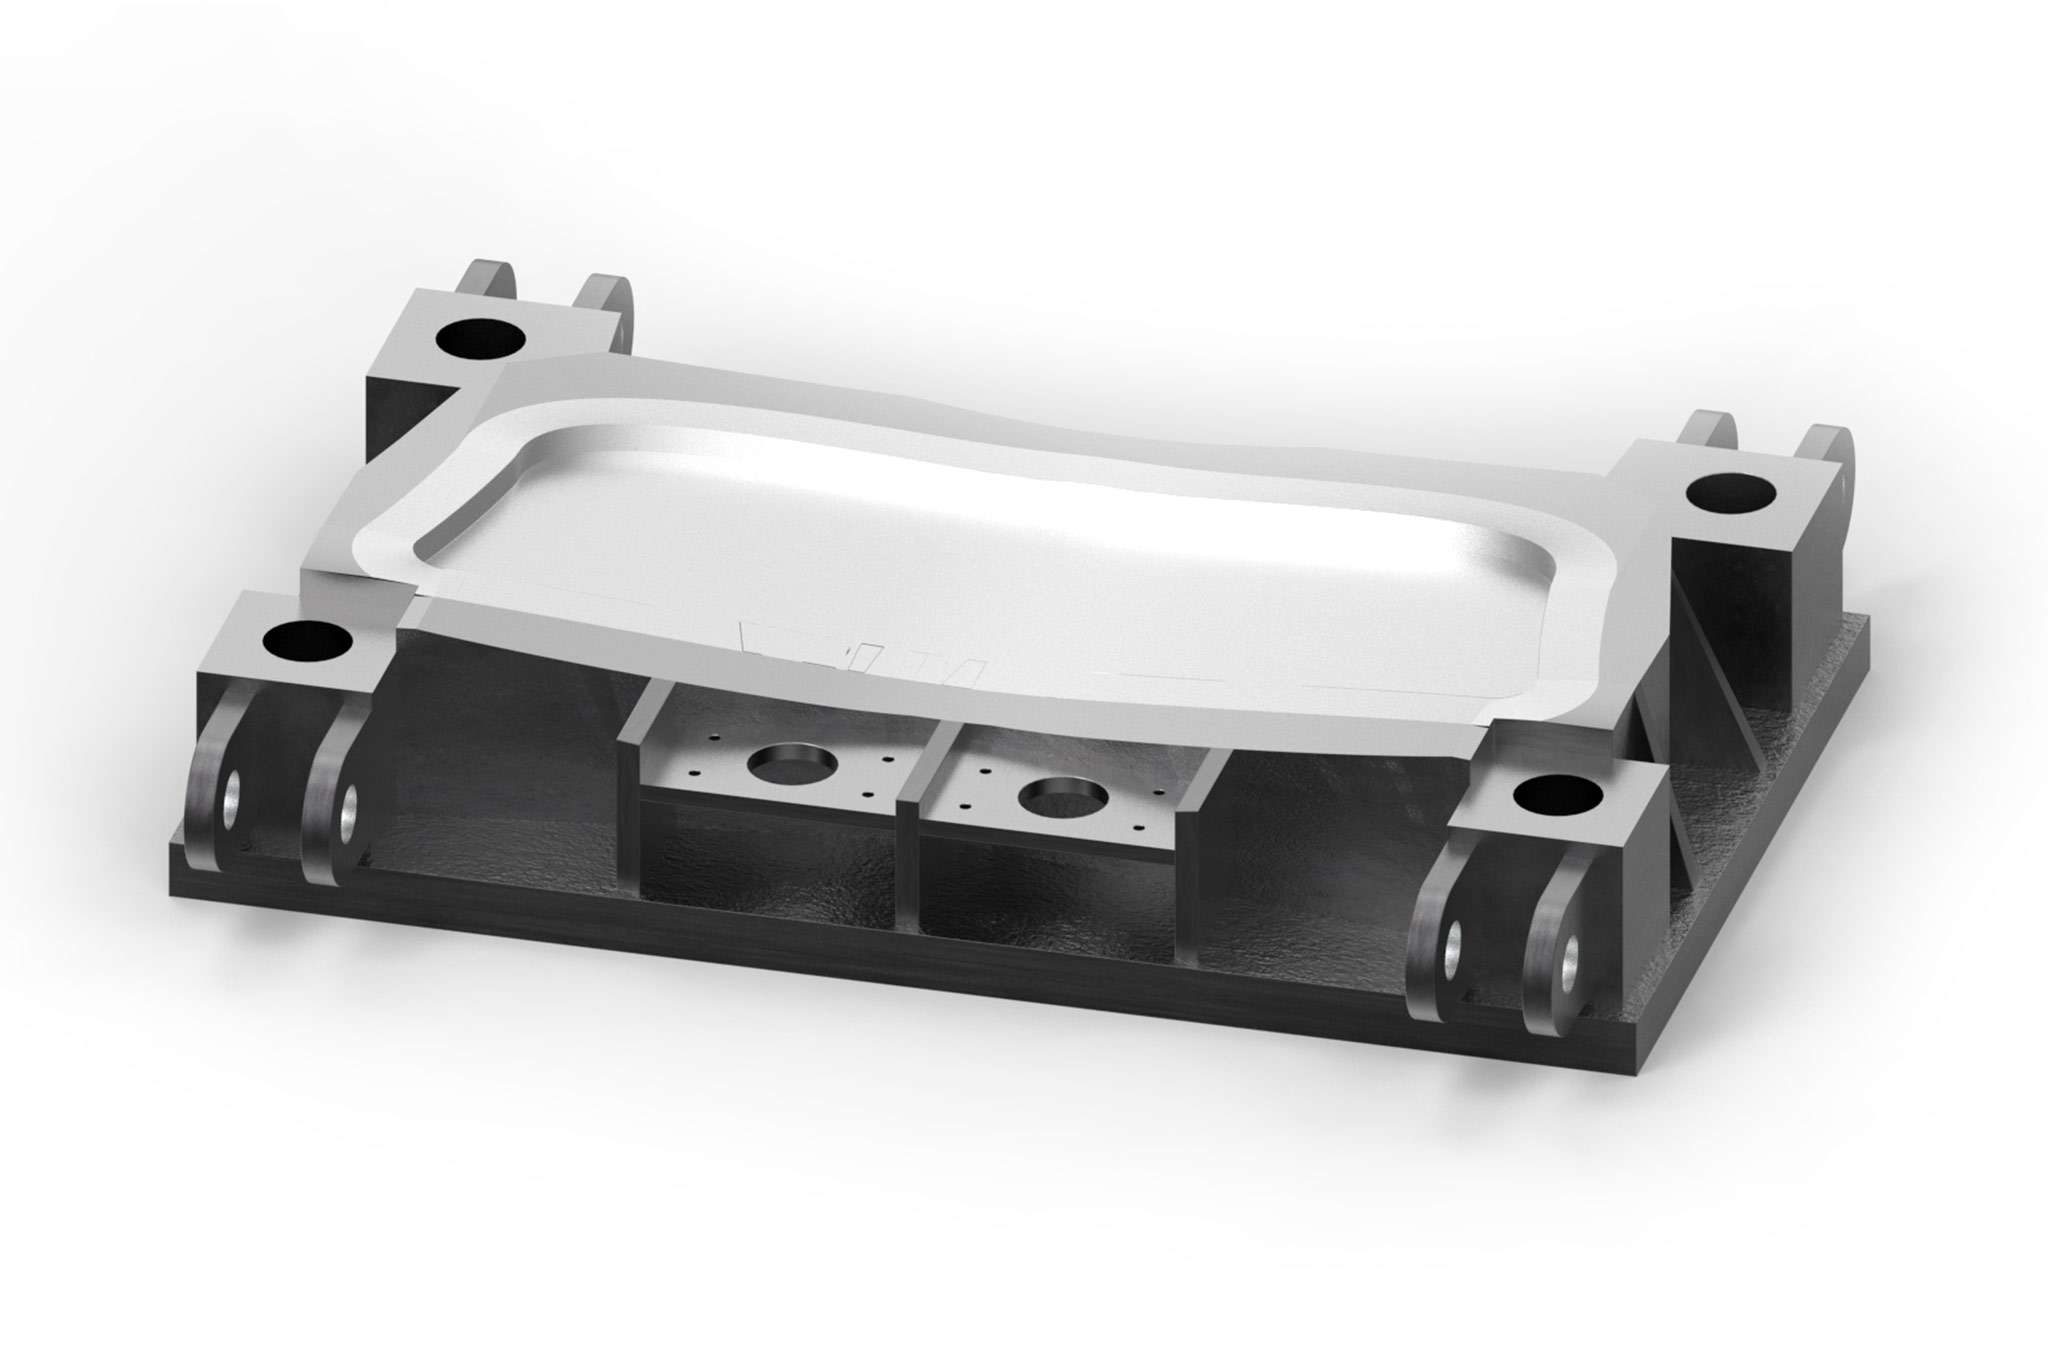
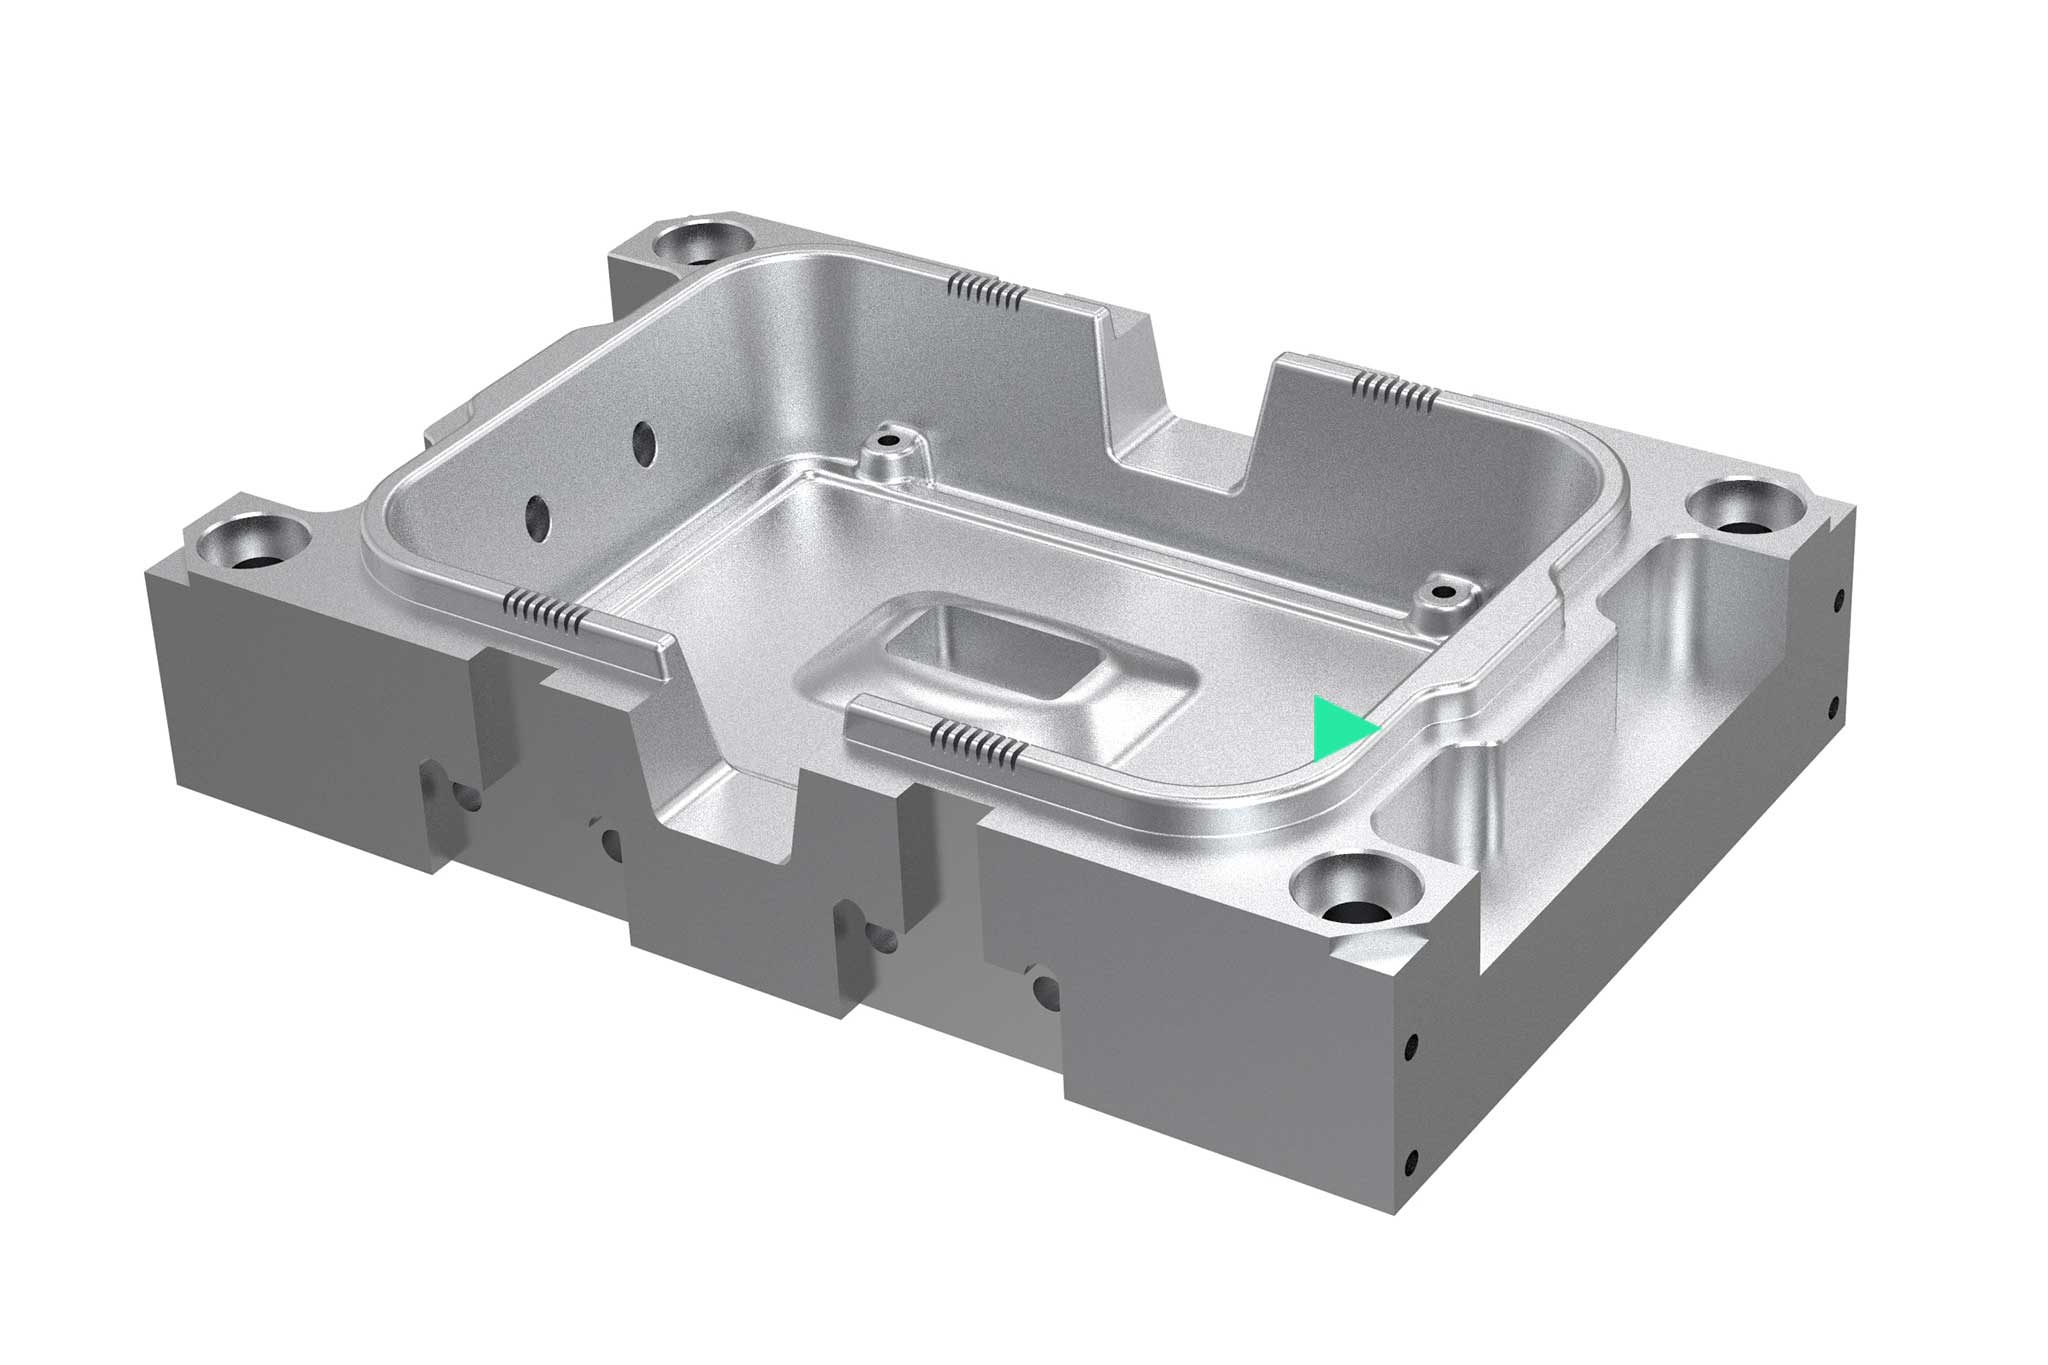
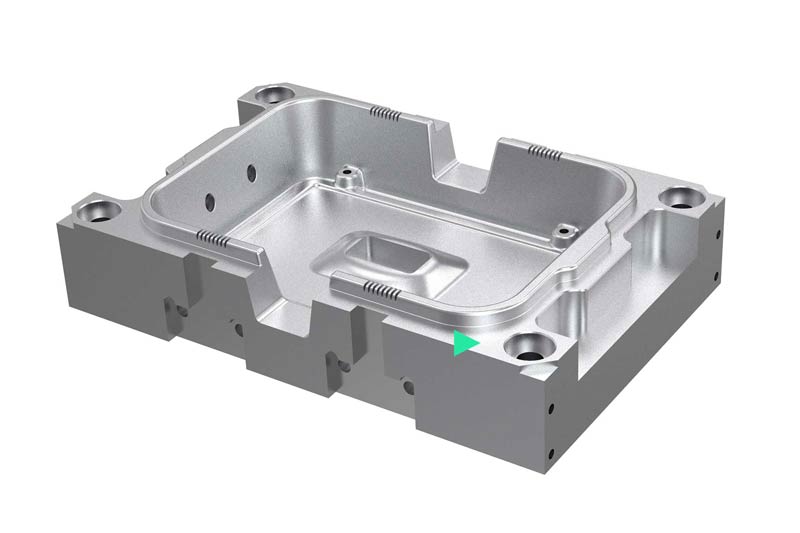
  • On a rendered example component, an operation is highlighted.
    1 / 8

    Powierzchnie 2D

    Do tej kategorii należą z jednej strony procesy obróbki wykonywane bezpośrednio na maszynie, takie jak frezowanie płaskie, frezowanie kieszeni i prostych ścianek. Z drugiej strony są to również operacje dotyczące złożonych geometrii, które są programowane za pomocą oprogramowania CAM.

    Do programu produktów do obróbki powierzchni 2D
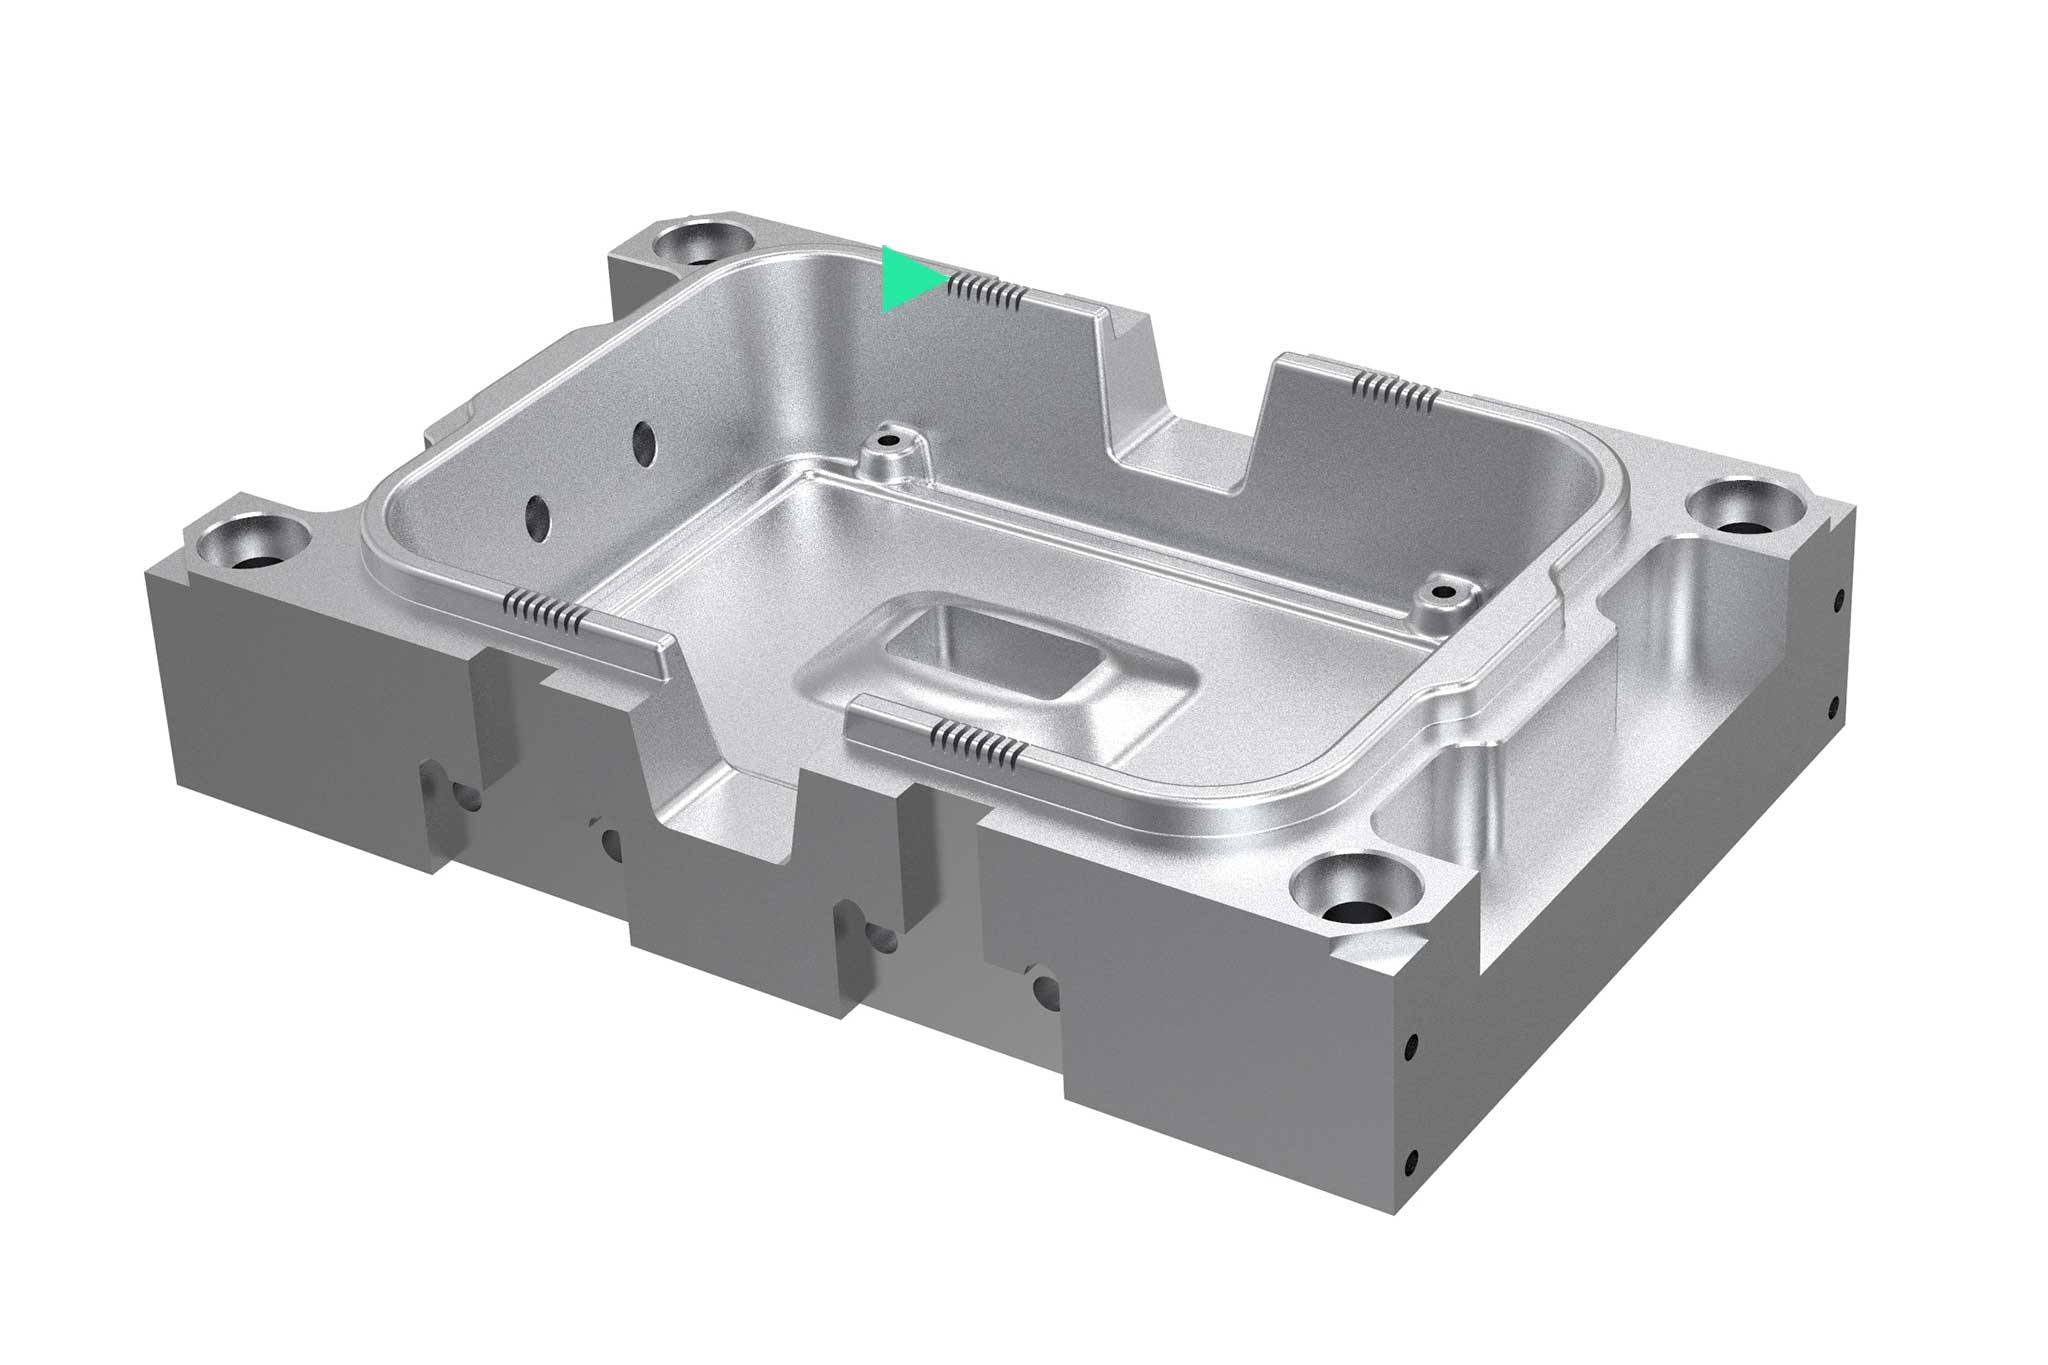
  • On a rendered example component, an operation is highlighted.
    2 / 8

    Powierzchnie 3D

    W produkcji narzędzi i form codziennością jest wytwarzanie coraz bardziej złożonych kształtów. Ciągły rozwój obrabiarek i oprogramowania CAM podnosi wydajność i produktywność na coraz wyższy poziom. W związku z tym również stosowane narzędzia muszą być zawsze zgodne z najnowszym stanem techniki. Aby osiągnąć optymalne wyniki, na początku projektowania przeprowadza się analizę procesu.
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
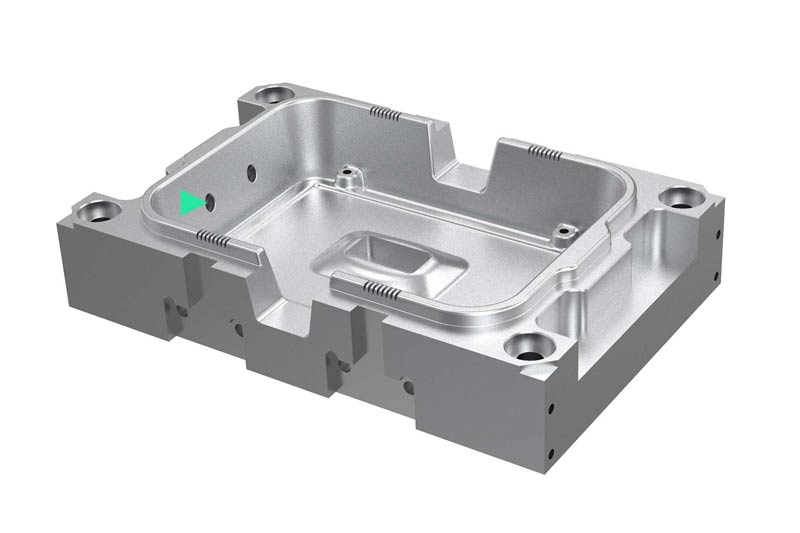
  • On a rendered example component, an operation is highlighted.
    3 / 8

    Otwarte kieszenie

    Wkładki formujące mają również zadania obróbcze, które są niezbędne do odlewania lub różnych elementów montażowych. Otwarte kieszenie (obróbka obwodowa) są coraz częściej obrabiane przez użytkowników za pomocą frezowania trochoidalnego. Ta metoda obróbki pomaga zoptymalizować czas obróbki i wydłużyć żywotność narzędzi.
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​​​​​​
    ​​
  • On a rendered example component, an operation is highlighted.
    4 / 8

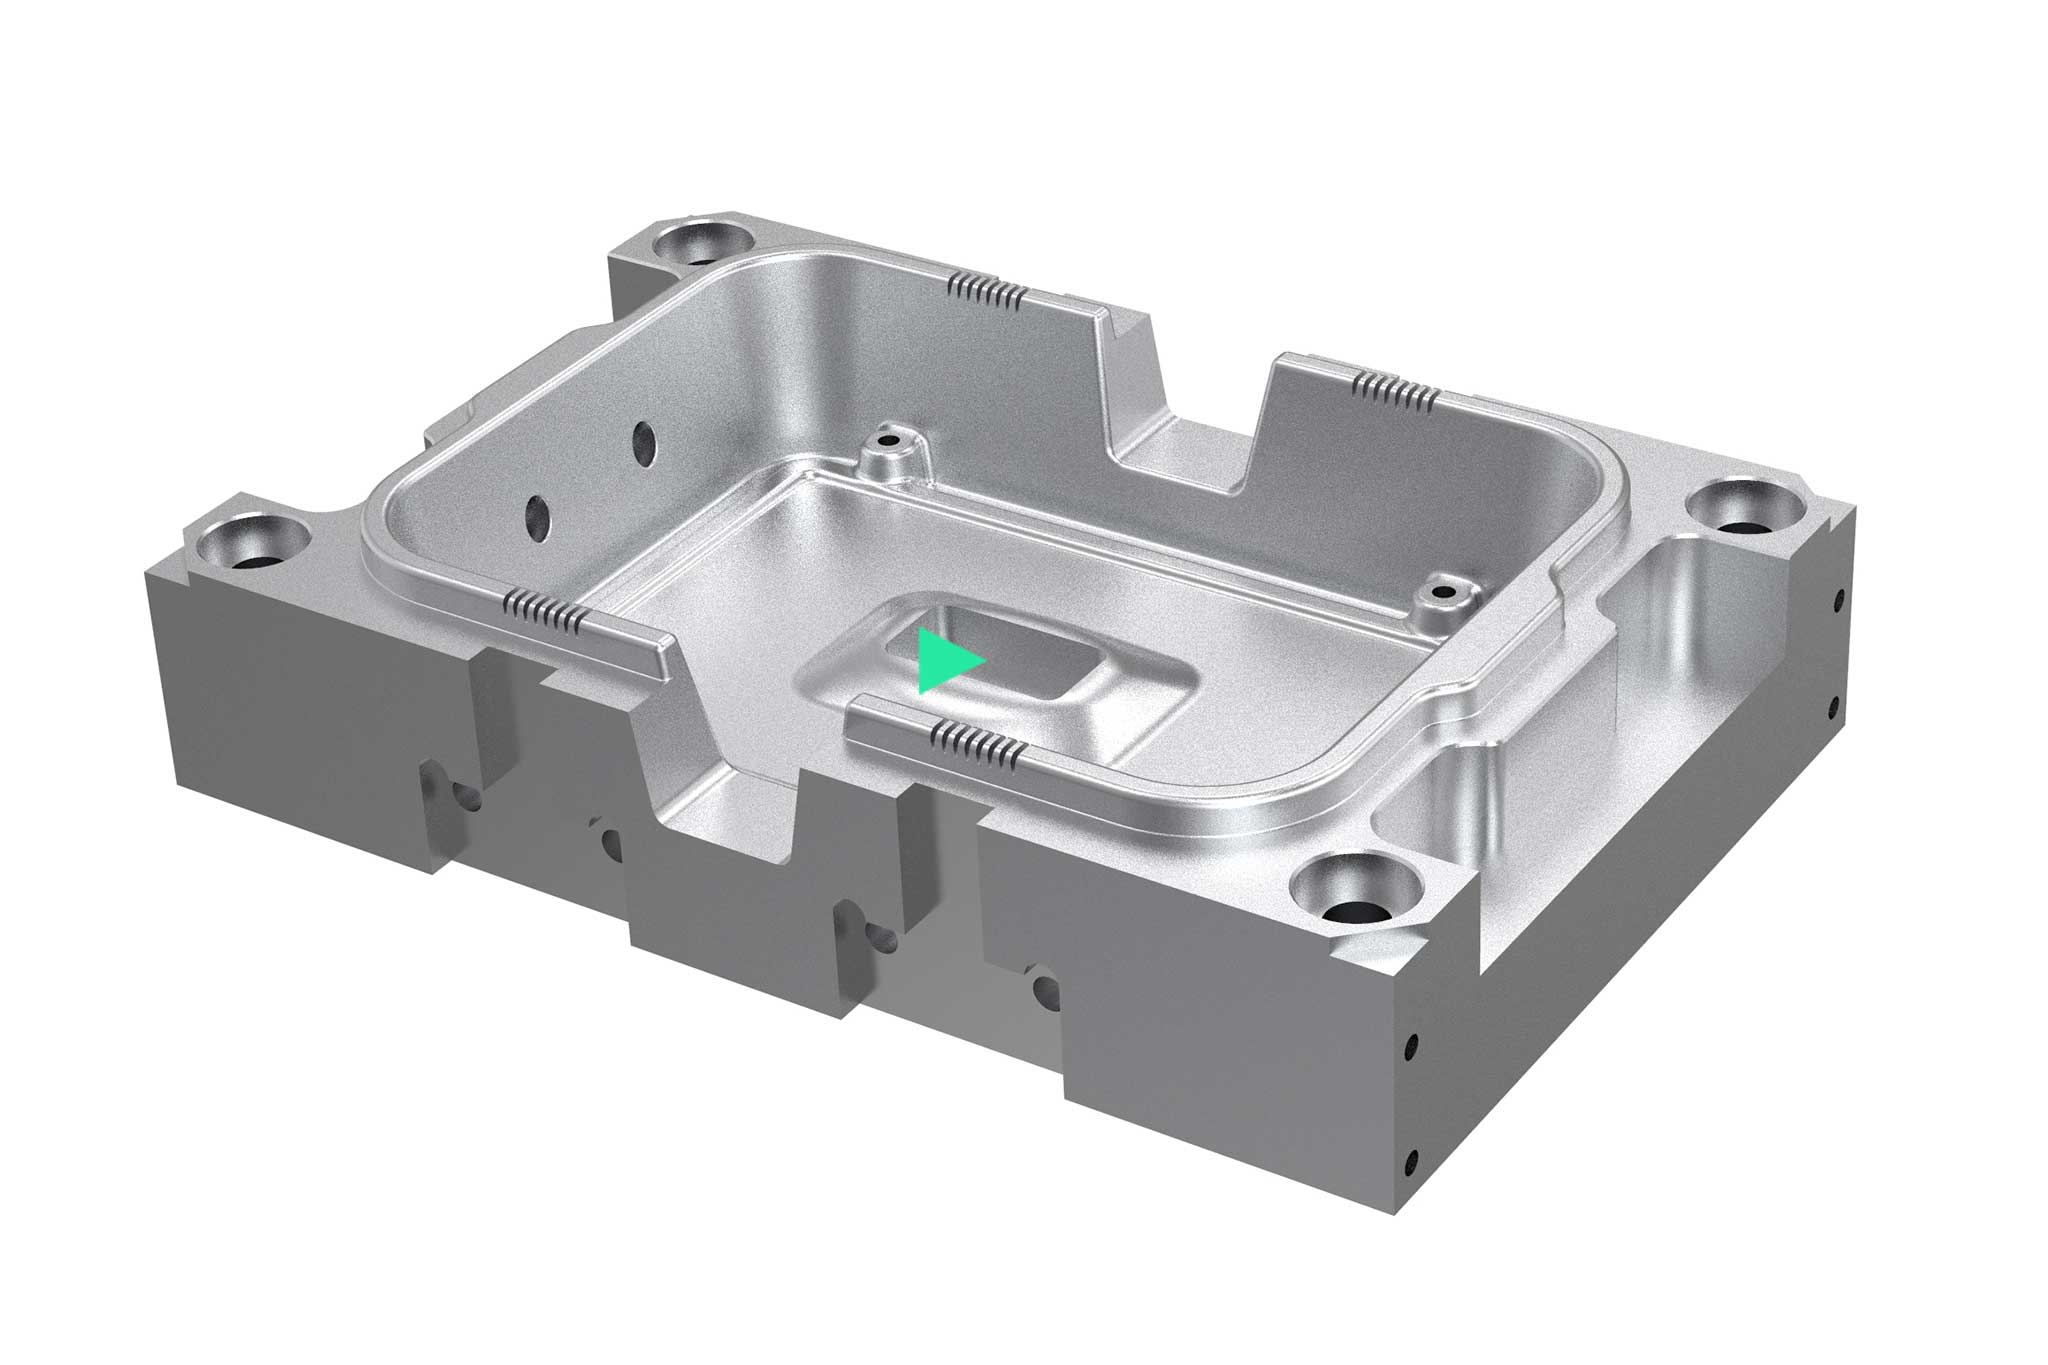
    Zamknięte kieszenie

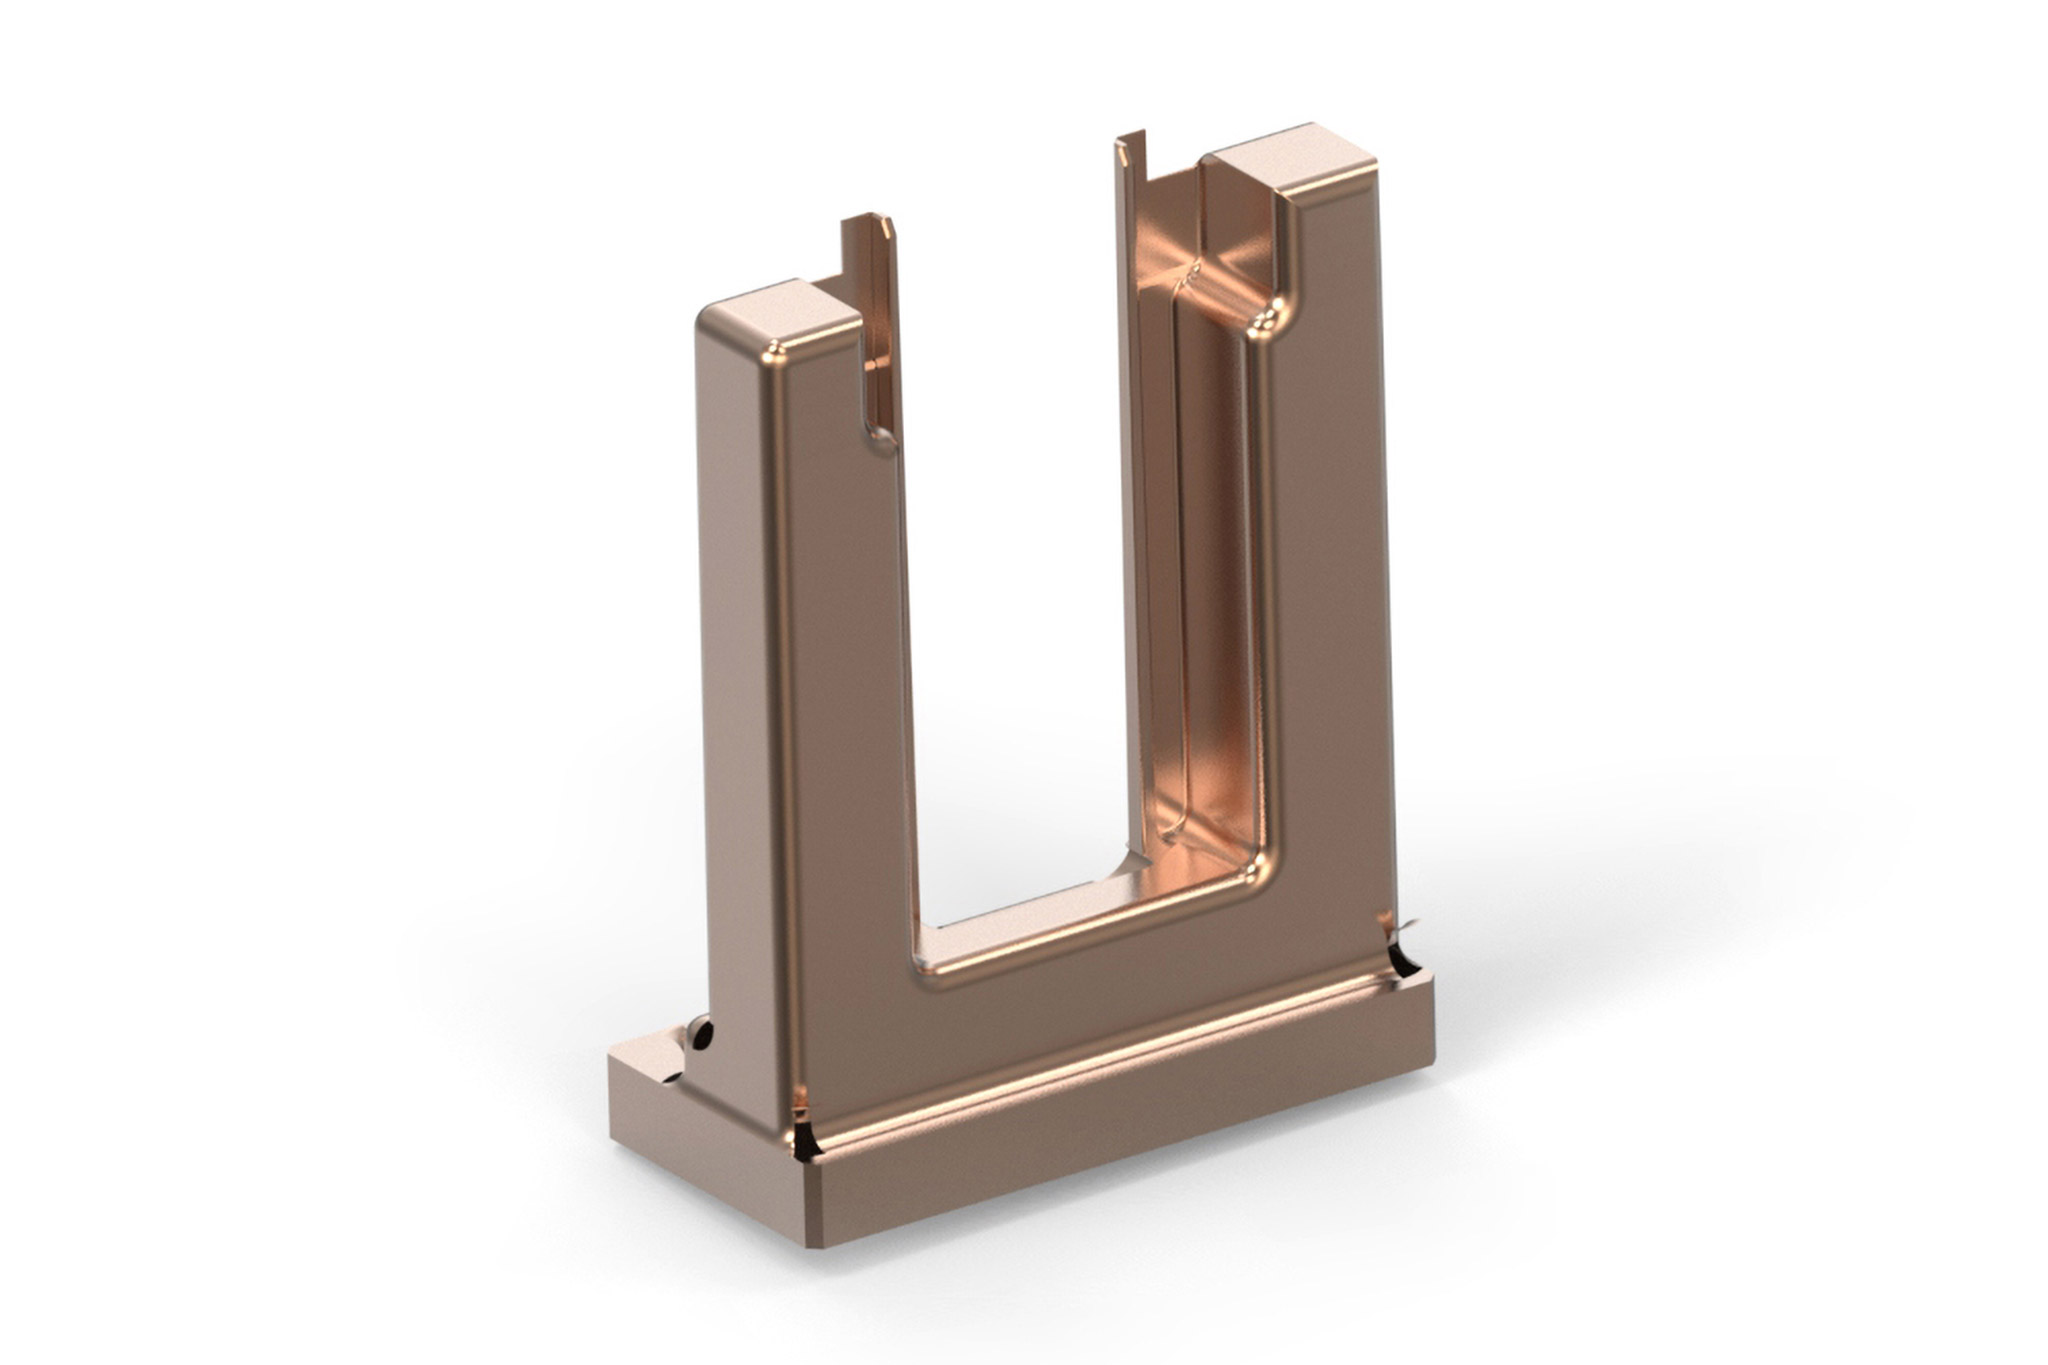
    Produkcja zamkniętych kieszeni odbywa się zazwyczaj poprzez obróbkę zgrubną w płaszczyznach Z. Często podczas frezowania wybiera się wejście w obróbkę poprzez rampę. Wybór narzędzia zależy od głębokości ścianek i kąta skosu, jaki ma zostać utworzony na elemencie. Szeroka oferta modułowych systemów MAPAL obejmuje również obróbkę głębokich kieszeni o dużych średnicach.

    Do programu produktów do obróbki zamkniętych kieszeni
  • On a rendered example component, an operation is highlighted.
    5 / 8

    Frezowanie spiralne

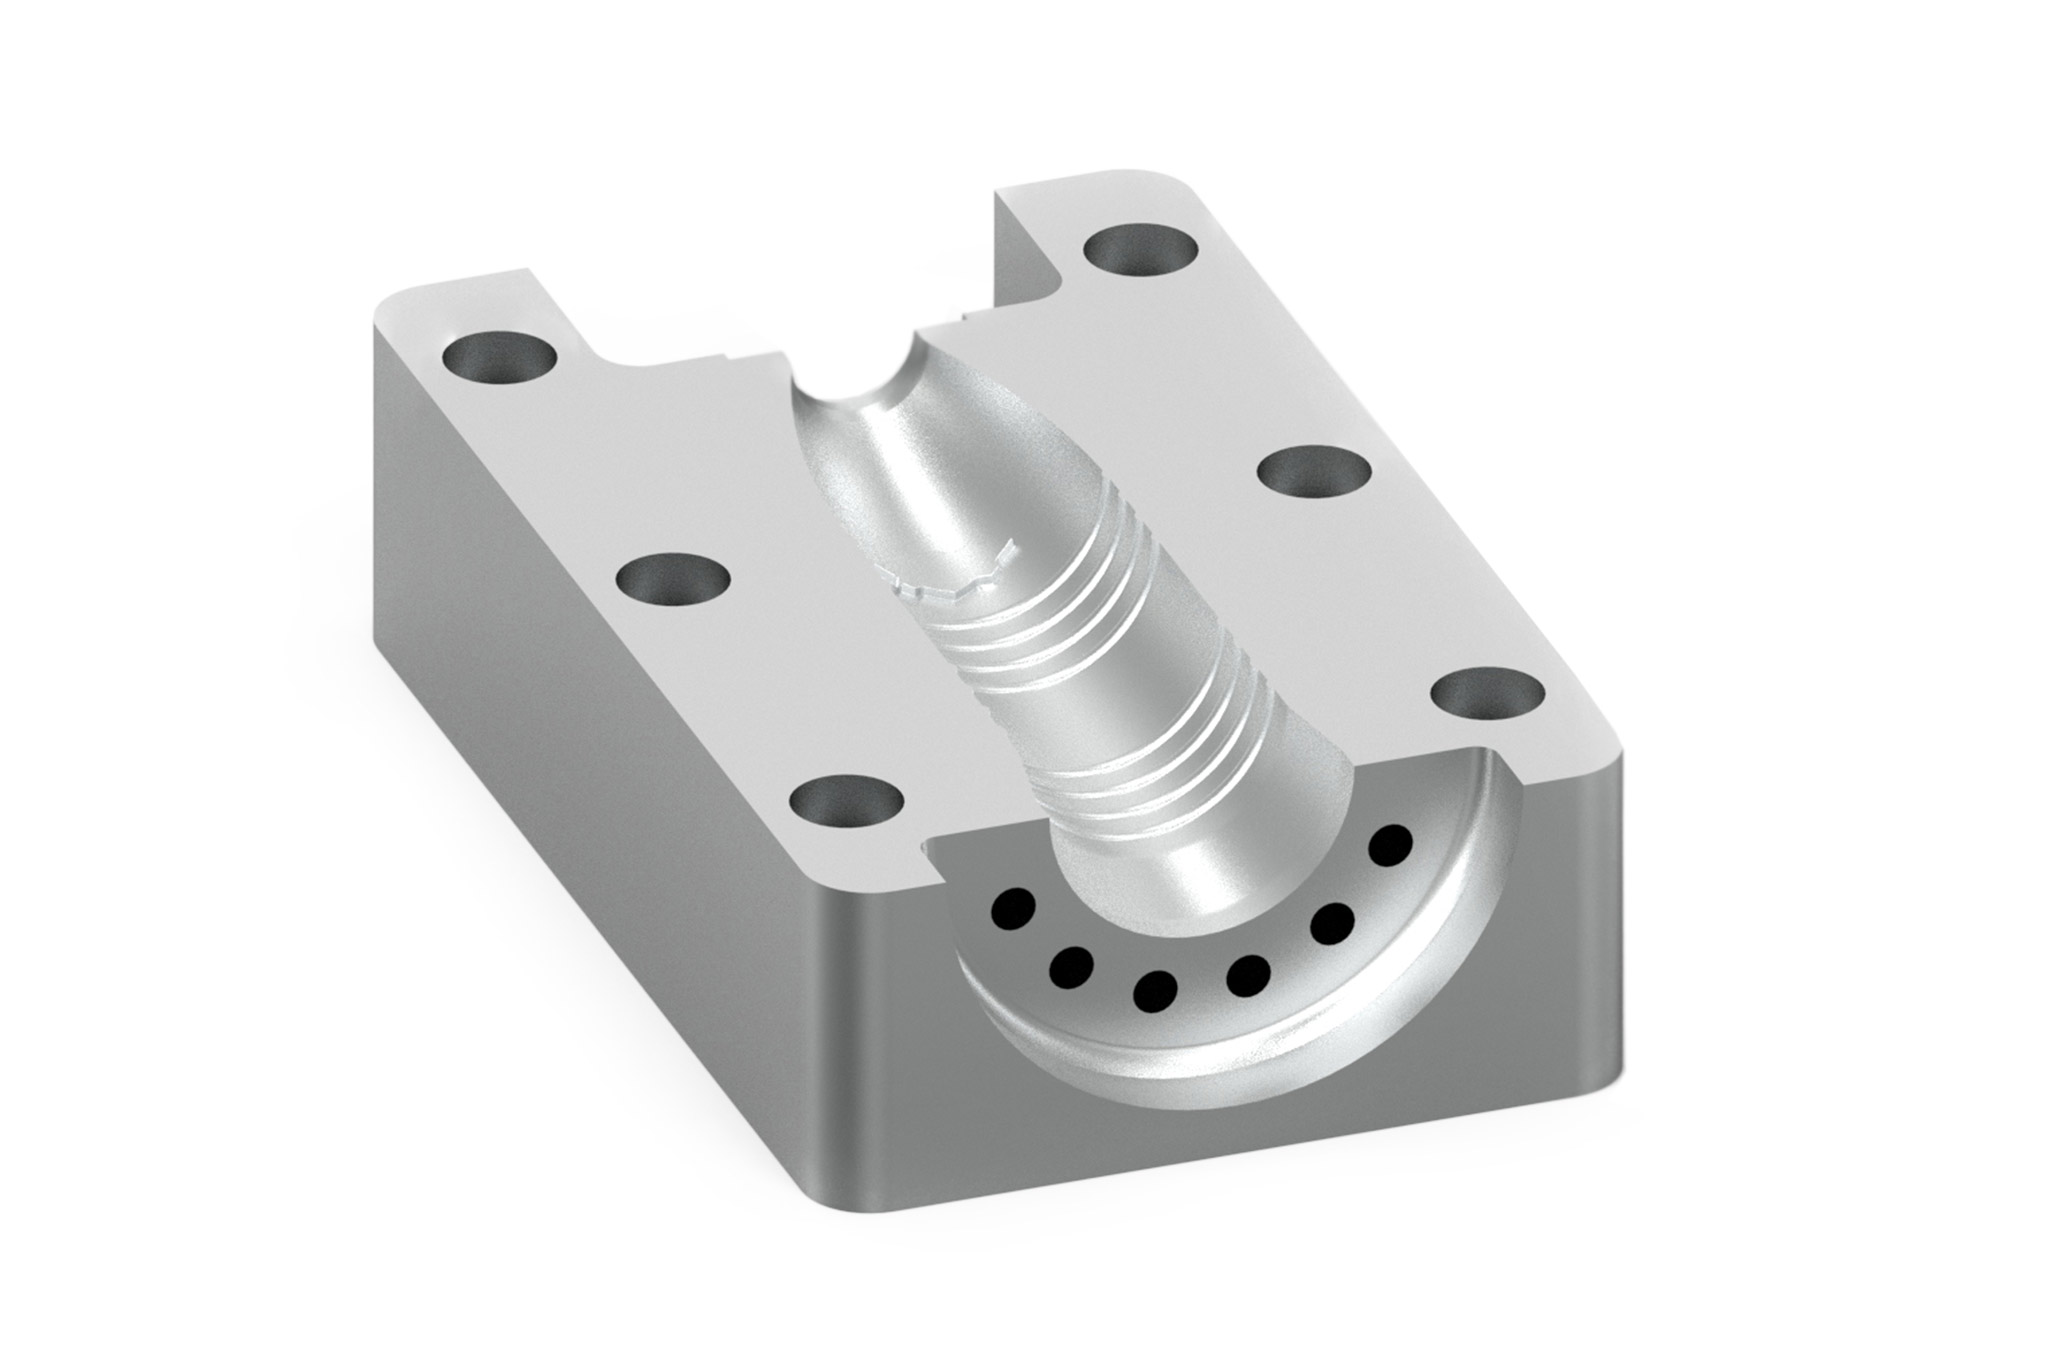
    Podczas frezowania istotnym celem jest skrócenie czasu obróbki. Dzięki specjalnej geometrii narzędzi do obróbki zamkniętych, okrągłych kieszeni często udaje się wyeliminować proces wstępnego wiercenia. W przypadku frezowania spiralnego programuje się ścieżki frezowania ze spiralnymi wejściami, które są dostosowane do wymiarów kieszeni.
    ​​​​​​
    ​​​​​​​Do programu produktów frezowania spiralnego
  • On a rendered example component, an operation is highlighted.
    6 / 8

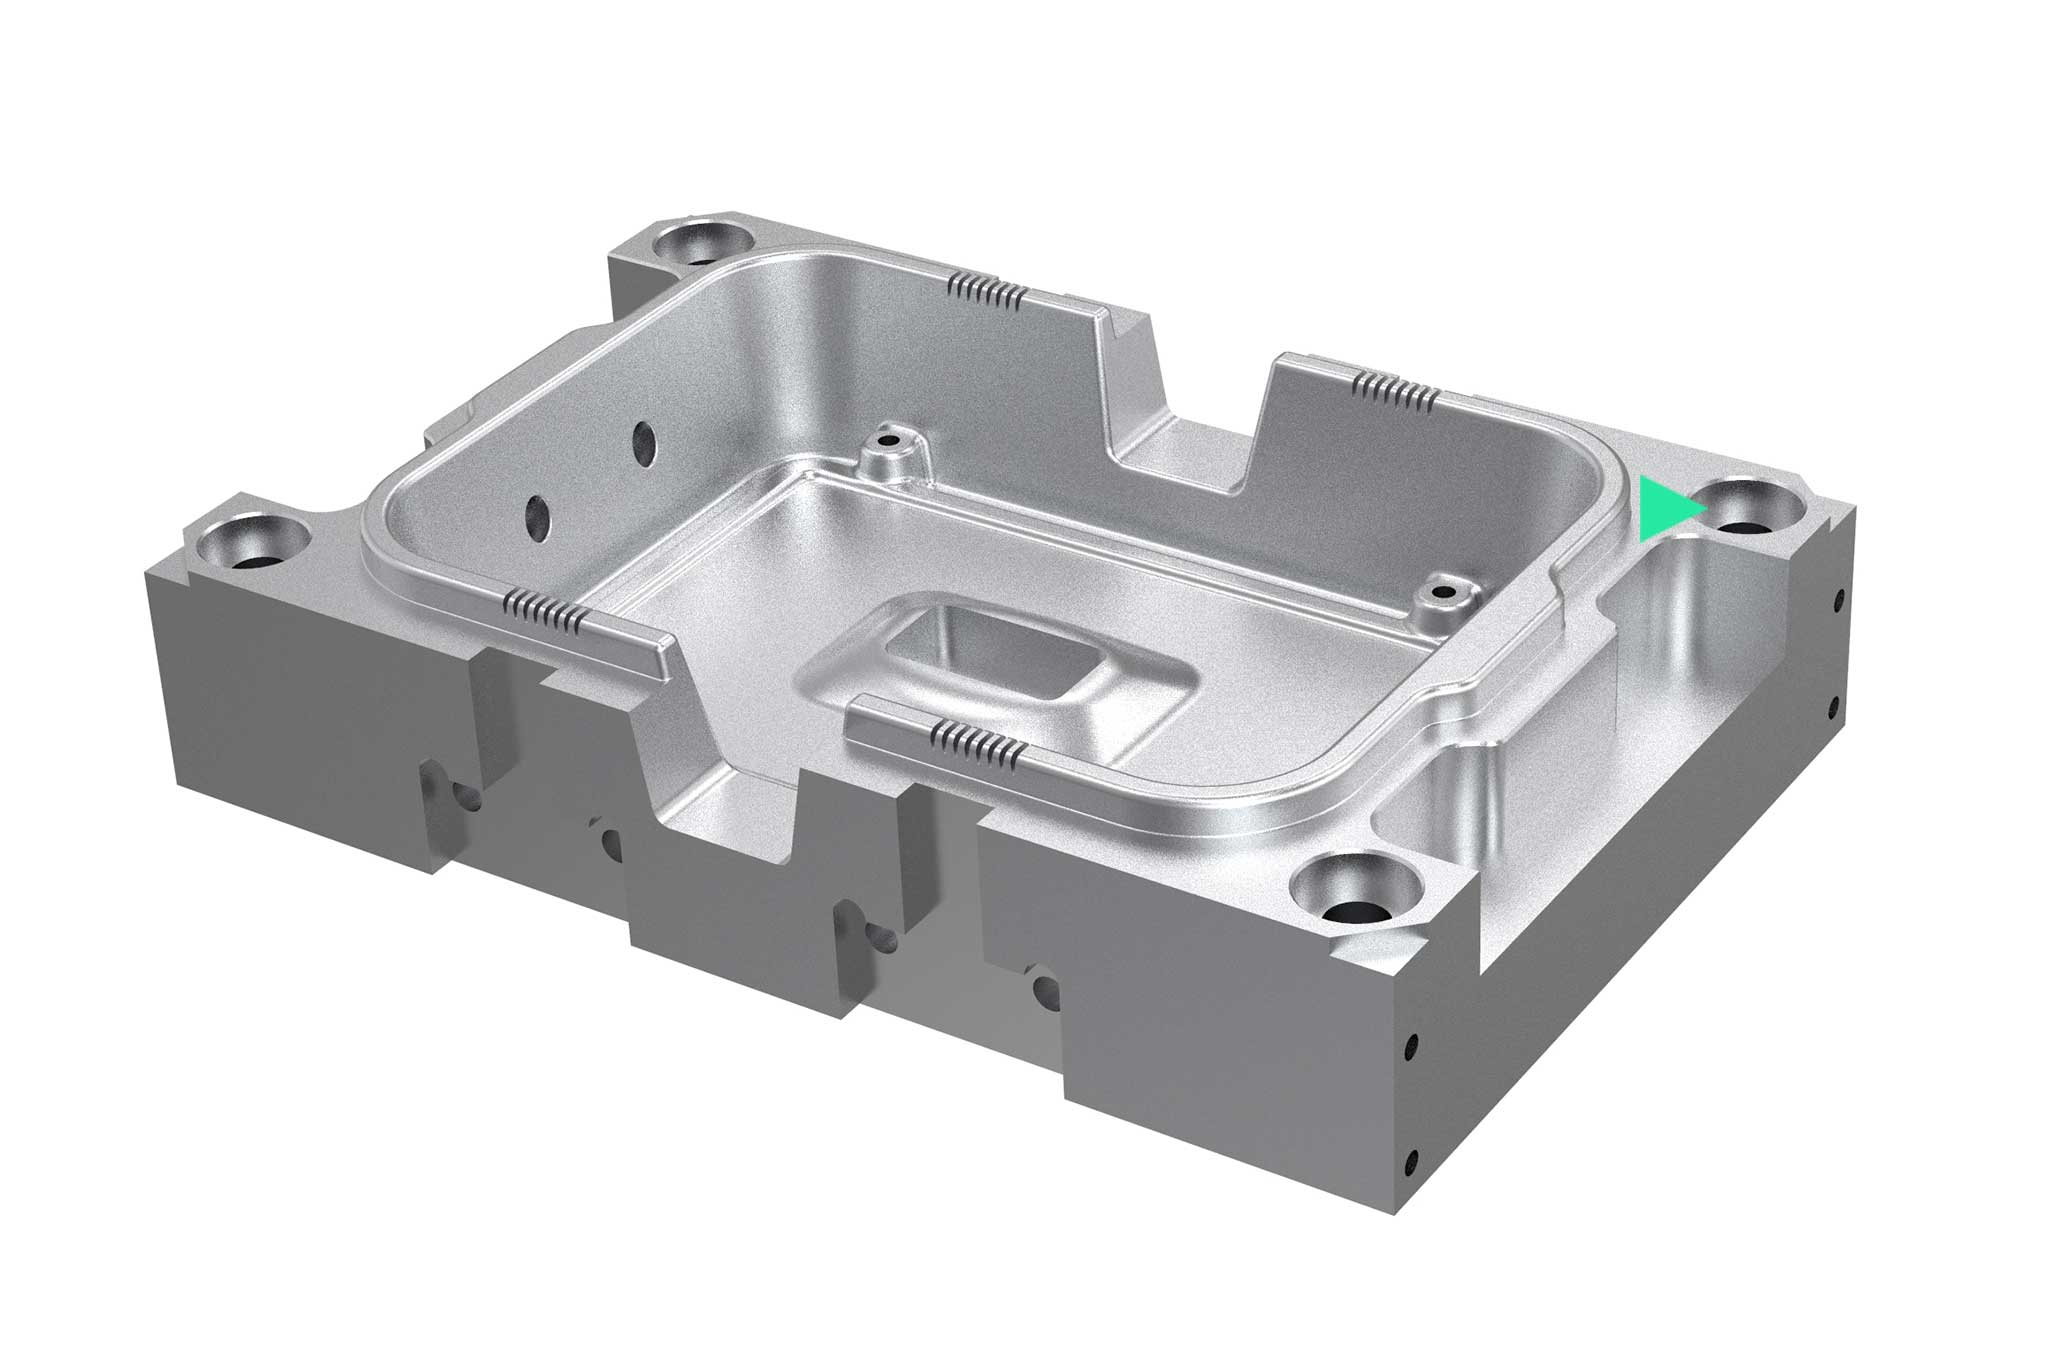
    Powierzchnie płaskie

    Operacje tworzenia płaskich powierzchni są bardzo częste i występują w różnych obszarach produkcji narzędzi i form: czy to ze względu na elementy konstrukcyjne, strategię danej obróbki frezowaniem, czy też wymagania dotyczące powierzchni zamykających formy, a także sekcji i wykrojników. Wybór odpowiedniego Narzędzia zależy od zastosowania i wymagań.

    ​​​​​​​Do programu produktów do obróbki płaskich powierzchni

    ​​​​
  • On a rendered example component, an operation is highlighted.
    7 / 8

    Cienkie ścianki i żebra

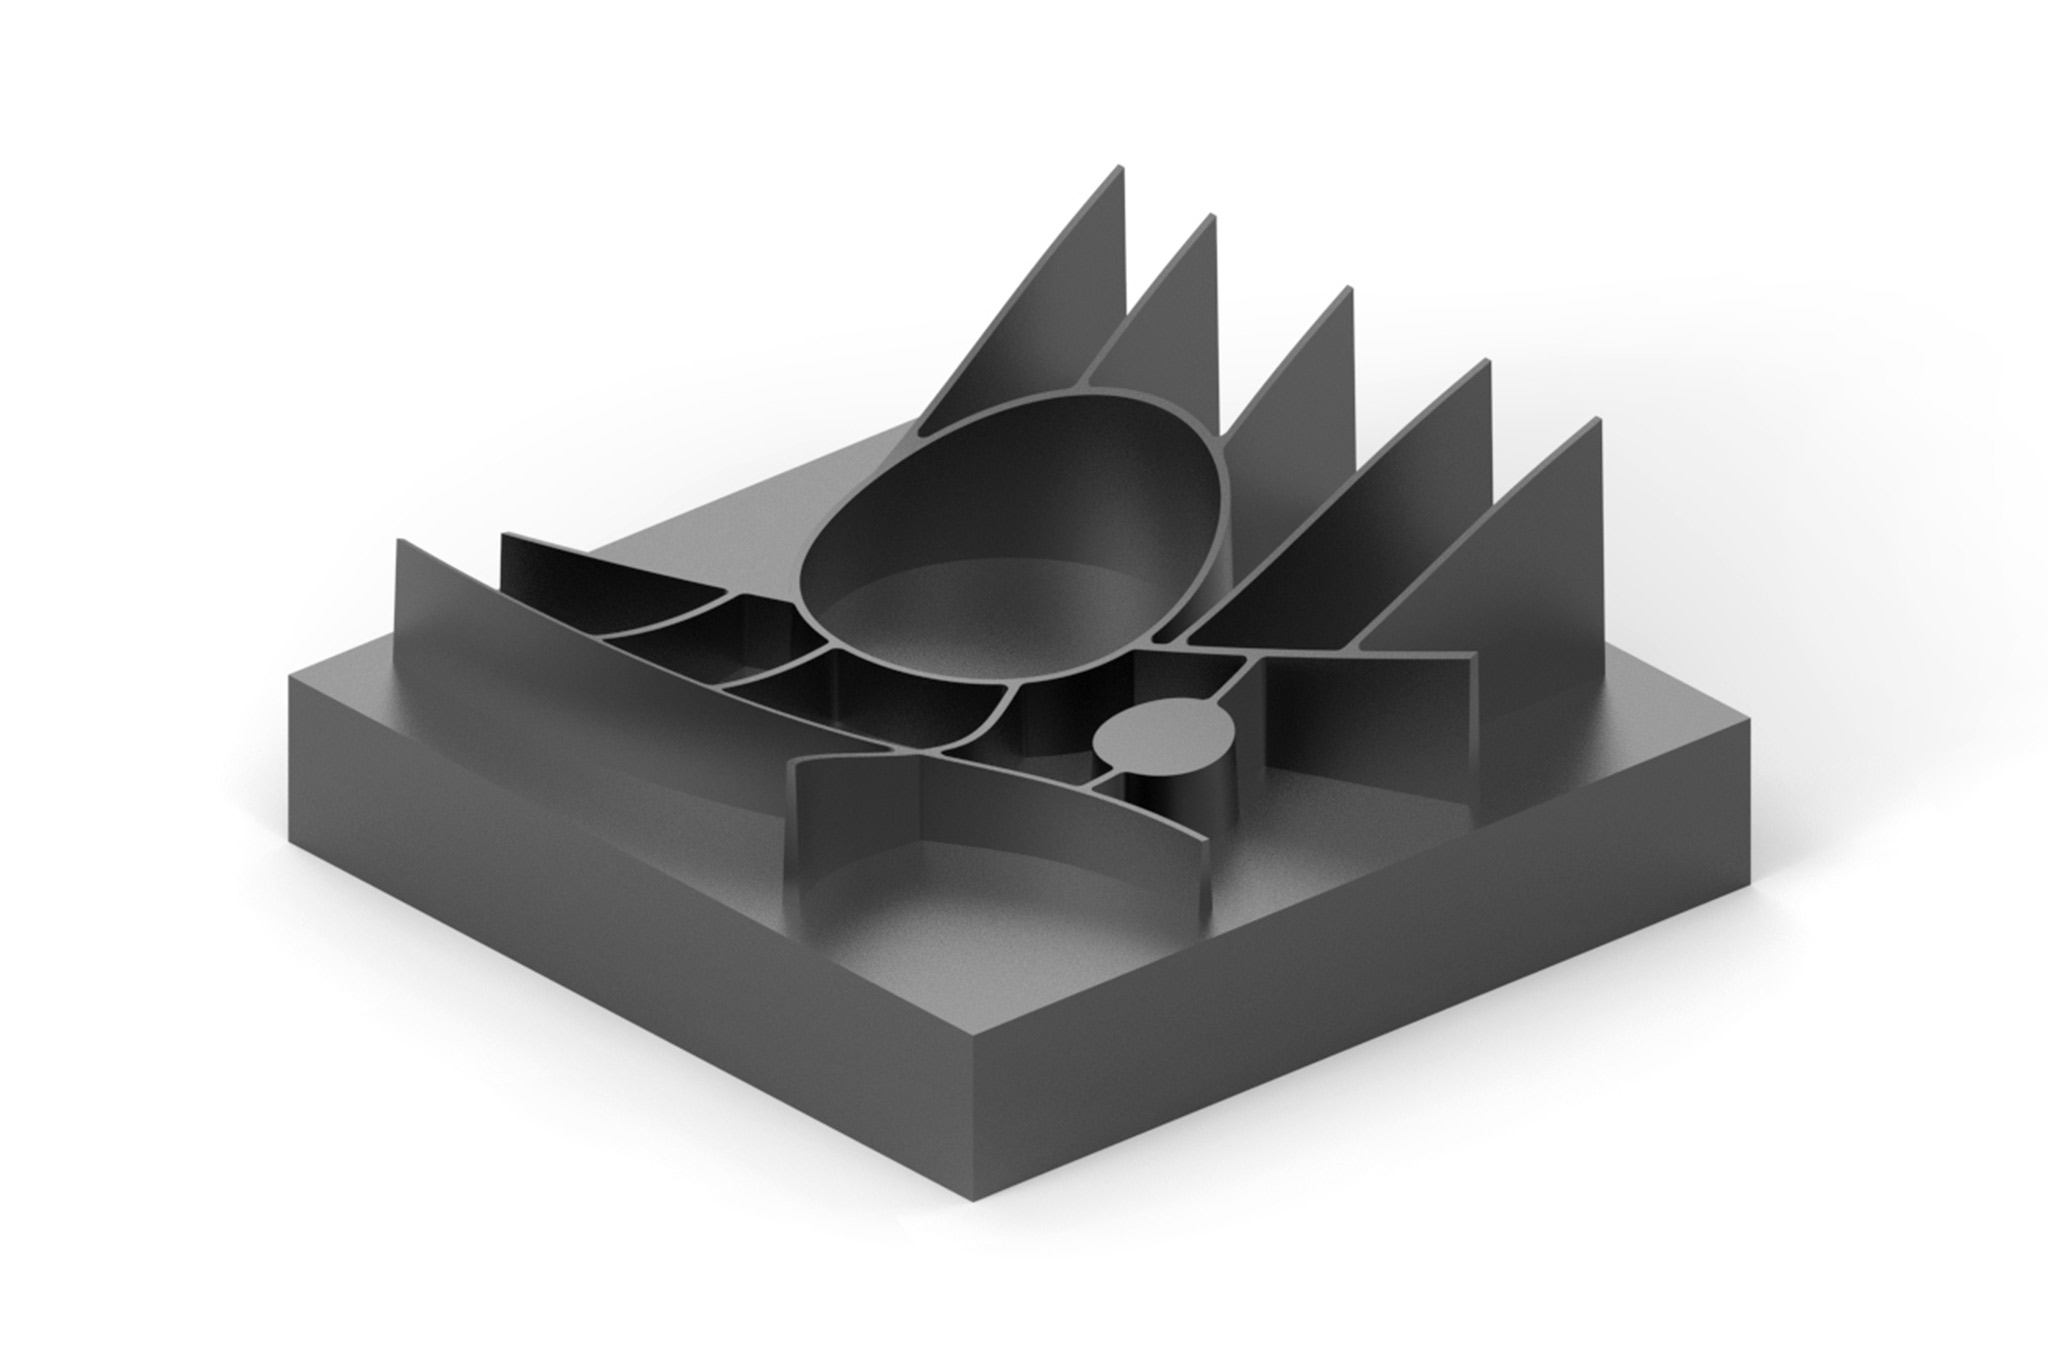
    Formy do wtrysku tworzyw sztucznych i formy do odlewania ciśnieniowego często mają żebra i cienkie ścianki. Na przykład żebra są coraz częściej frezowane, ponieważ proces ten jest tańszy niż proces EDM (erozja iskrowa). Zazwyczaj stosuje się długie lub bardzo długie narzędzia z węglika spiekanego o małych średnicach. Możliwe są również rozwiązania dostosowane do indywidualnych potrzeb klienta (RibCutter), dopasowane do kształtu żeberek.
    ​​​​​​​
    ​​​​​​​Do asortymentu produktów do obróbki cienkich ścianek i żeberek
  • On a rendered example component, an operation is highlighted.
    8 / 8

    Małe i duże otwory

    W produkcji narzędzi i form istnieje szeroki zakres operacji wiercenia pełnego: od dużych otworów dla kolumn prowadzących, przez głębokie otwory dla układu chłodzenia, aż po wysoce precyzyjne otwory dla sworzni wyrzutnika. MAPAL oferuje szeroki asortyment narzędzi do wiercenia i wytaczania dla poszczególnych etapów produkcji.
    ​​​​​​​
    ​​​​​​​Do asortymentu produktów do obróbki małych i dużych otworów

Wszystko z jednej ręki

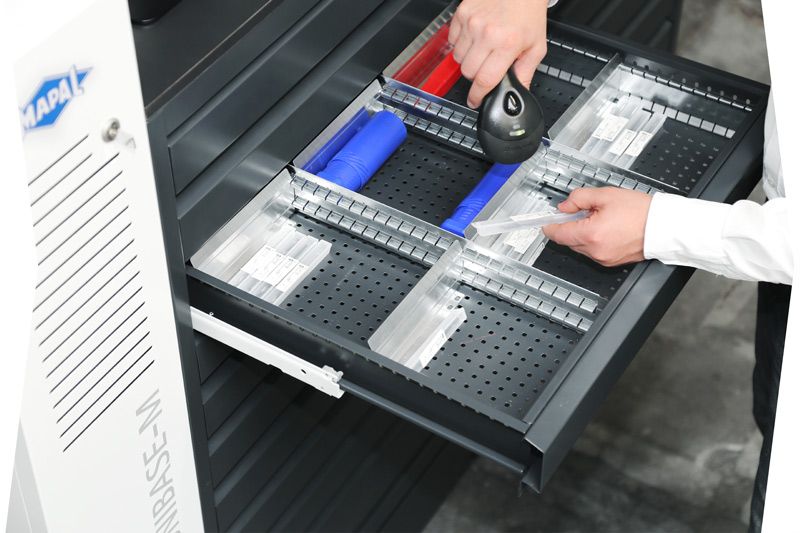
  • 1. Planowanie i zaopatrzenie

    Ważnym elementem przejrzystej organizacji zapasów narzędzi jest również zoptymalizowane zarządzanie zakupami.

  • 2. Logistyka narzędzi

    Ekonomiczność również w okolicach obróbki: inteligentne systemy wydawania znacznie skracają czasy poboczne.

  • 3. Inżynieria

    Specjaliści ds. obróbki skrawaniem wspierają proces inżynierii. Na przykład poprzez
    symulacje CAM, ogólne doradztwo i opracowywanie ekonomicznych strategii obróbki skrawaniem.

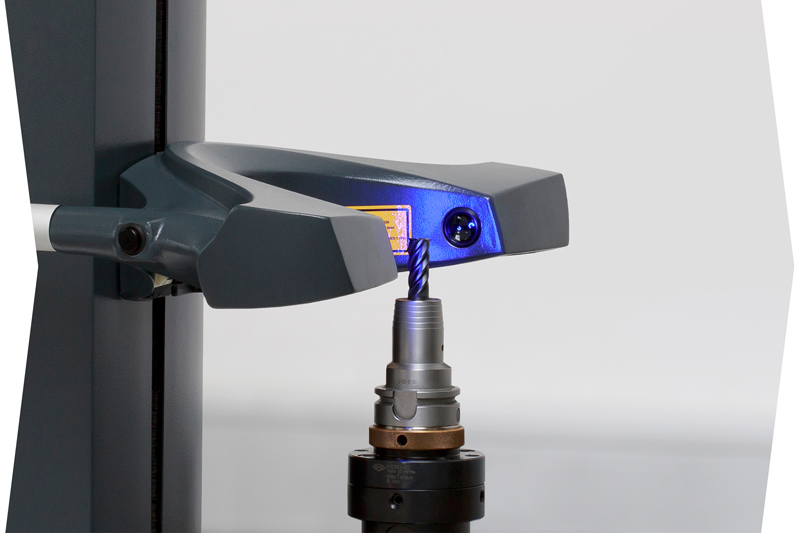
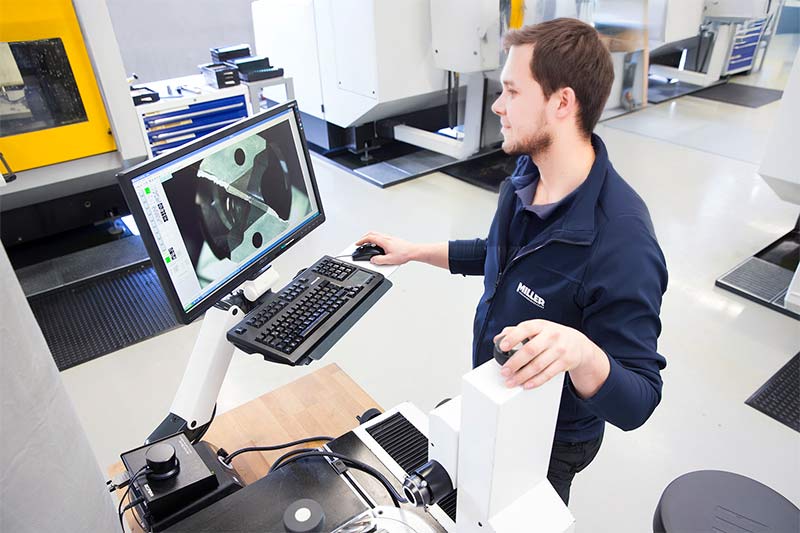
  • 4. Pomiar i regulacja

    Niezawodne urządzenia do ustawiania i pomiaru przekonują swoją
    dokładnością i łatwością obsługi.

  • 5. Narzędzia i technika mocowania

    Od wrzeciona po ostrze – MAPAL oferuje szeroki asortyment narzędzi i technik mocowania do produkcji narzędzi i form.

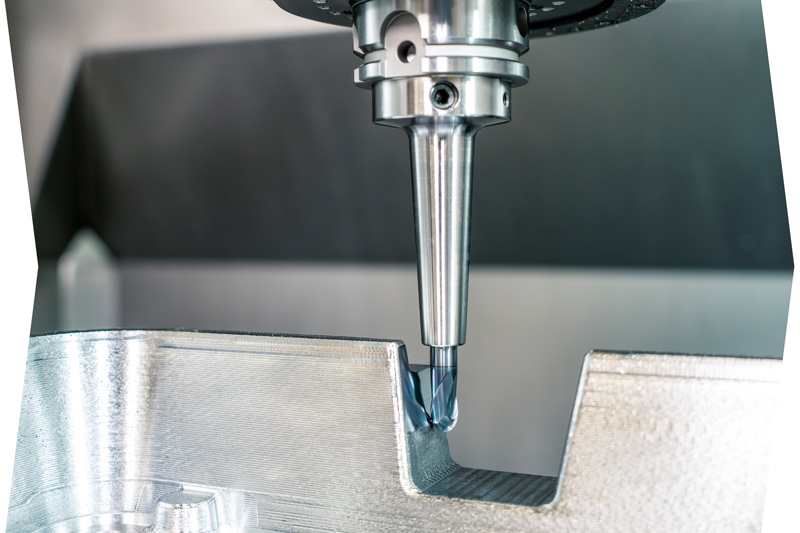
  • 6. Obróbka

    Wydajne procesy skrawania i dostosowane strategie obróbki na najwyższym poziomie technologicznym.

  • 7. Cyfryzacja i automatyzacja

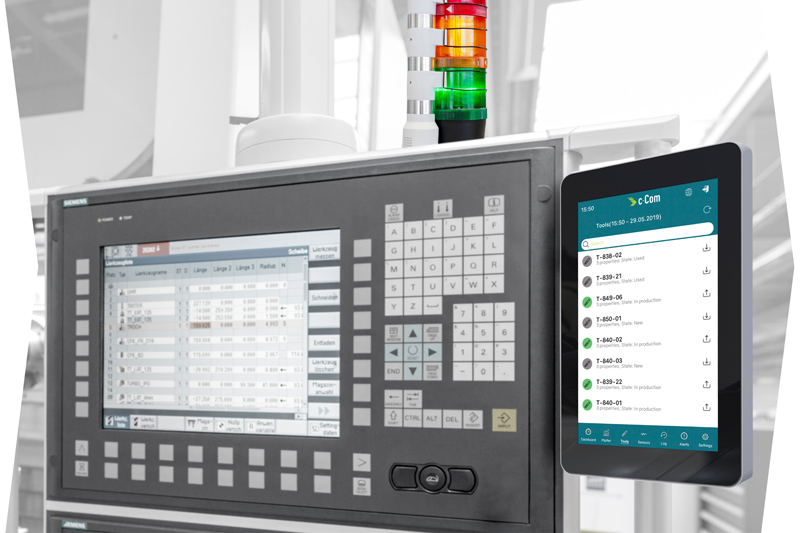
    Szybka i nieskomplikowana digitalizacja: c-Connect Box przesyła dane pomiarowe w formie cyfrowej z urządzenia nastawczego do obrabiarki. Dodatkowo monitoruje między innymi stan maszyny.

  • 8. Regeneracja

    W bardzo krótkim czasie klienci otrzymują z powrotem swoje regenerowane narzędzia w jakości producenta. Na życzenie również z usługą odbioru i dostawy.


Przepływ pracy inżynieryjnej – od teorii do praktyki

Znalezienie idealnego rozwiązania dla potrzeb klientów to cel firmy MAPAL. Oprócz indywidualnych rozwiązań specjalnych i szerokiej gamy standardowych produktów dostępne są również kompleksowe usługi, które pozwalają optymalnie zaprojektować cały proces, od pomysłu na produkt po wiór. Klienci mogą polegać na wieloletnim doświadczeniu lidera technologicznego w dziedzinie obróbki skrawaniem.
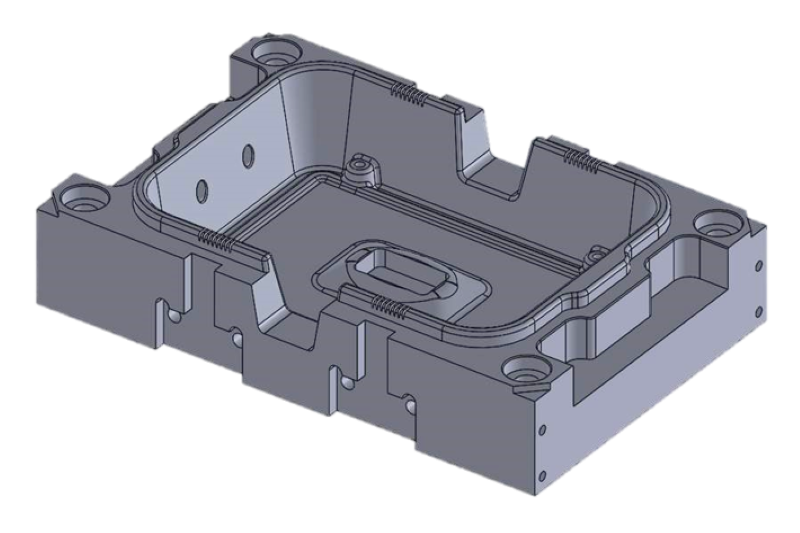
  • 3D model of a workpiece from the die and mould making.

    1. Customer enquiry

    MAPAL sales representatives are directly available for individual enquiries. In a personal conversation with the customer, they sound out the specific requirements and the scope (complete or partial machining) and discuss the details directly on the 3D model of the component.

    The MAPAL die & mould team looks forward to your enquiry by ​​​​​​​Email and will contact you directly as soon as possible.

  • 3D model of a workpiece from the die and mould making.

    2. Project analysis

    On the basis of 3D models and machine data, the conversation partners analyse the manufacturing tasks and develop effective machining strategies.

    The project analysis consists of the following:​​​​​​​
    • Machining suggestions for all machining steps
    • Tool list
    • Process optimisation

  • 3. Process design

    Regardless of whether the focus is on flexibility or productivity: The machining specialists simulate the developed process on the basis of the 3D models and thus show potential for optimisation. They check and improve the machining parameters in CAM programming and thus ensure stable and economical production.

    The process design includes:​​​​​​​
    • Runtime analysis of the component
    • Technology data definition
    • CAM programming

  • Overview of all MAPAL tool solutions for die and mould making in one workpiece.

    4. Tool solution

    The wide-ranging MAPAL standard range for the die & mould sector offers the ideal tool solution for every application. Customised solutions are available upon request.

    Advantages for the user:​​​​​​​
    • Broad standard range
    • Availability of tool data

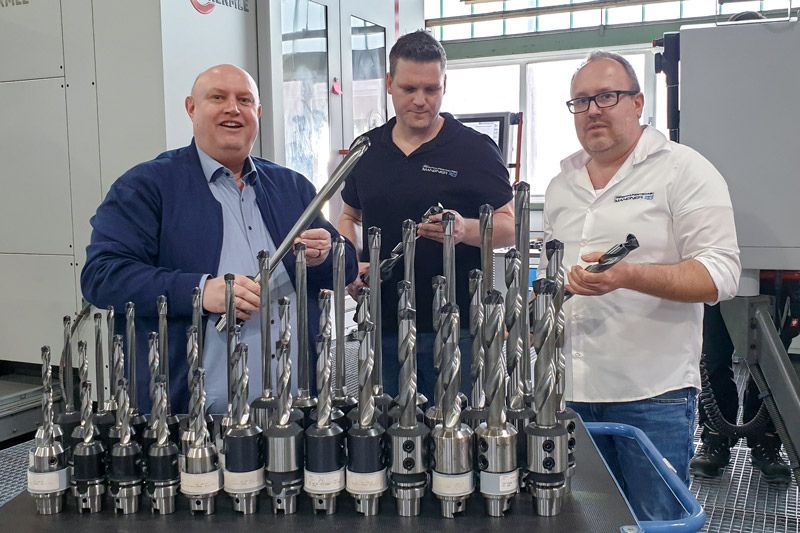
  •  The picture shows a technical advisor from MAPAL in conversation with a customer.

    5. Tool test and offer

    After discussing the machining task, MAPAL supports its customers in the selection of tools required in the process. This is the basis for a well-founded offer tailored to the respective application.

  • The picture shows documents for preparing offers on a table with three people.

    6. Cooperative partnership

    Even after mutual success, the specialists at MAPAL remain in close contact with the customer. Should optimisation potential arise over time or other tools turn out to be better, MAPAL will be happy to support you to further improve productivity and profitability.

    In order to ensure efficient production in the long term, MAPAL also offers comprehensive tool management options.
    ​​​​​​​
    Tool management options:

    • Dispensing systems
    • Regrinding service
    • Comprehensive product portfolio of adjustment and measuring devices


Weitere Artikel aus dem Bereich Formenbau

Unsere Fachhandelspartner

Zuständigkeit nach Postleitzahlen-Bereichen

  • 1 / 16

    PLZ 35

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Tel.: +49 2774 701-0
    Fax: +49 2774 701-39
    E-Mail: info@fritzweg.de
    Web: www.fritzweg.de

  • 2 / 16

    PLZ 44

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Tel.: +49 2391 9177-0
    Fax: +49 2391 9177-20
    E-Mail: info@j-s-v.com
    Web: www.j-s-v.com

  • 3 / 16

    PLZ 51

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Tel.: +49 2391 9177-0
    Fax: +49 2391 9177-20
    E-Mail: info@j-s-v.com
    Web: www.j-s-v.com

  • 4 / 16

    Postcode 56, 57

    FRITZ WEG GmbH & Co. KG
    Ahornweg 41
    35713 Eschenburg-Wissenbach

    Phone: +49 2774 701-0
    Fax: +49 2774 701-39
    Email: info@fritzweg.de
    Web: www.fritzweg.de

  • 5 / 16

    Postcode 58, 59

    Jansen Schneidwerkzeuge Vertriebs GmbH
    Im Käsebrink 12
    58840 Plettenberg

    Phone: +49 2391 9177-0
    Fax: +49 2391 9177-20
    Email: info@j-s-v.com
    Web: www.j-s-v.com

  • 6 / 16

    Postcode 60, 61

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 7 / 16

    Postcode 63 - 69

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 8 / 16

    Postcode 70 - 73

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 9 / 16

    Postcode 74, 75

    Heinrich Meier GmbH
    Herrenwaag 31
    75417 Mühlacker

    Phone: +49 7041 9530-0
    Fax: +49 7041 9530-30
    Email: info@heinrich-meier.de
    Web: www.heinrich-meier.de

  • 10 / 16

    Postcode 76 - 79

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 11 / 16

    Postcode 80 - 87

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 12 / 16

    Postcode 88, 89

    Dieter Schätzle GmbH & Co. KG
    Präzisionswerkzeuge
    Unter Haßlen 12
    78532 Tuttlingen

    Phone: +49 7462 9465-0
    Fax: +49 7462 9465-50
    Email: info@schaetzle-werkzeuge.de
    Web:​​​​​​​ www.schaetzle-werkzeuge.de

  • 13 / 16

    Postcode 90 - 97

    AB1-Tools e.K.
    Goethering 45
    91732 Merkendorf

    Phone: +49 9826 333-2241
    Fax: +49 9826 333-3691
    Email: info@ab1-tools.com
    Web: www.ab1-tools.com

  • 14 / 16

    Danmark

    EDECO TOOL APS 
    Naverland 2
    2600 Glostrup
    Danmark

    Phone: +45 7060 2029
    Email: info@edeco.dk
    Web: www.edeco.dk

  • 15 / 16

    Italy

    TEKNOS S.r.l.
    Via A. Pigafetta, 2
    35011 Campodarsego (PD)
    Italia

    Phone: +39 049 8877061
    Email: info@teknositalia.it
    Web: www.teknositalia.it

  • 16 / 16

    Portugal

    Álamo-Ferramentas Unipessoal Lda
    Rua da ETAR, Lote 9
    Zona Industrial de Oiã
    3770-059 Oiã
    ​​​​​​​​​​​​​​
    Phone: +351 234 728-193
    Email: geral@alamo-ferramentas.com