Electrified drives

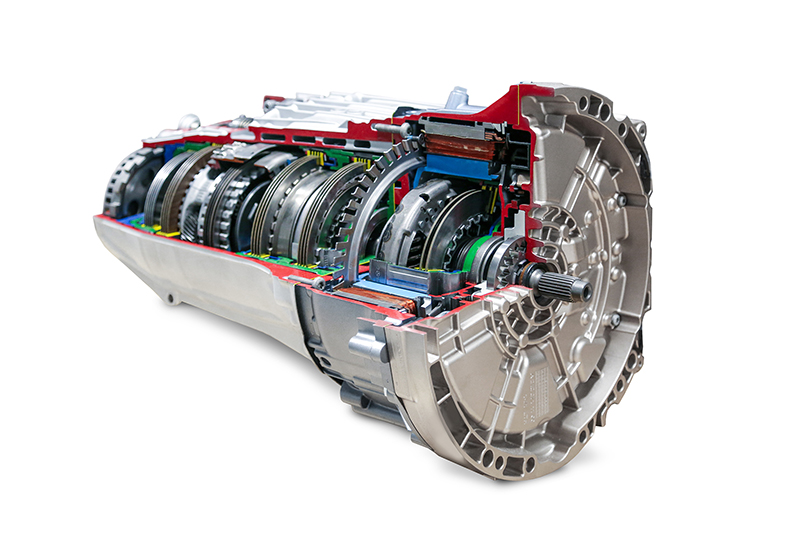
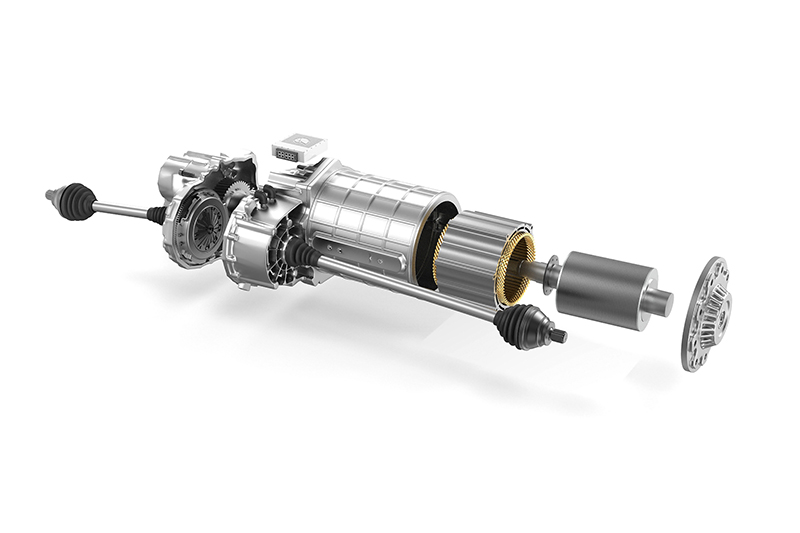
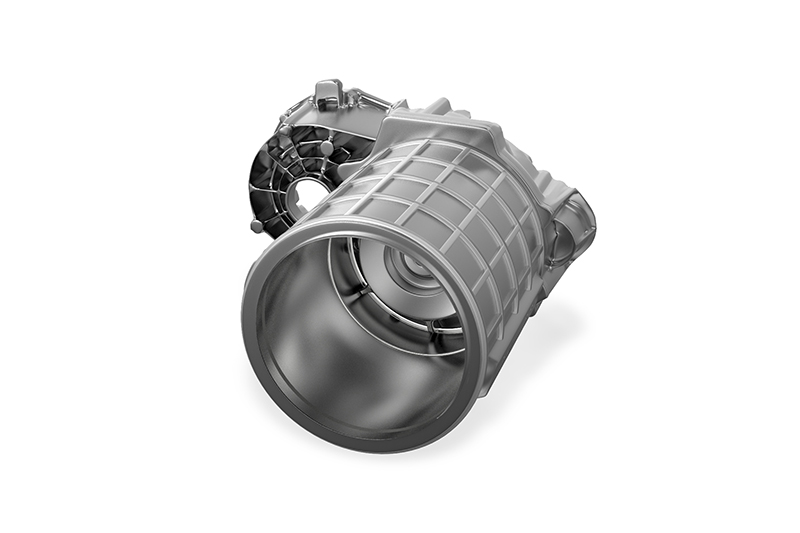
Automobile manufacturers and suppliers are facing new challenges when it comes to components for electric motors. The example of the housing of an electric motor shows how big these challenges are: Compared to a transmission housing, this has to be manufactured within significantly tighter tolerances, since the accuracy has a decisive influence on the efficiency of the motor.

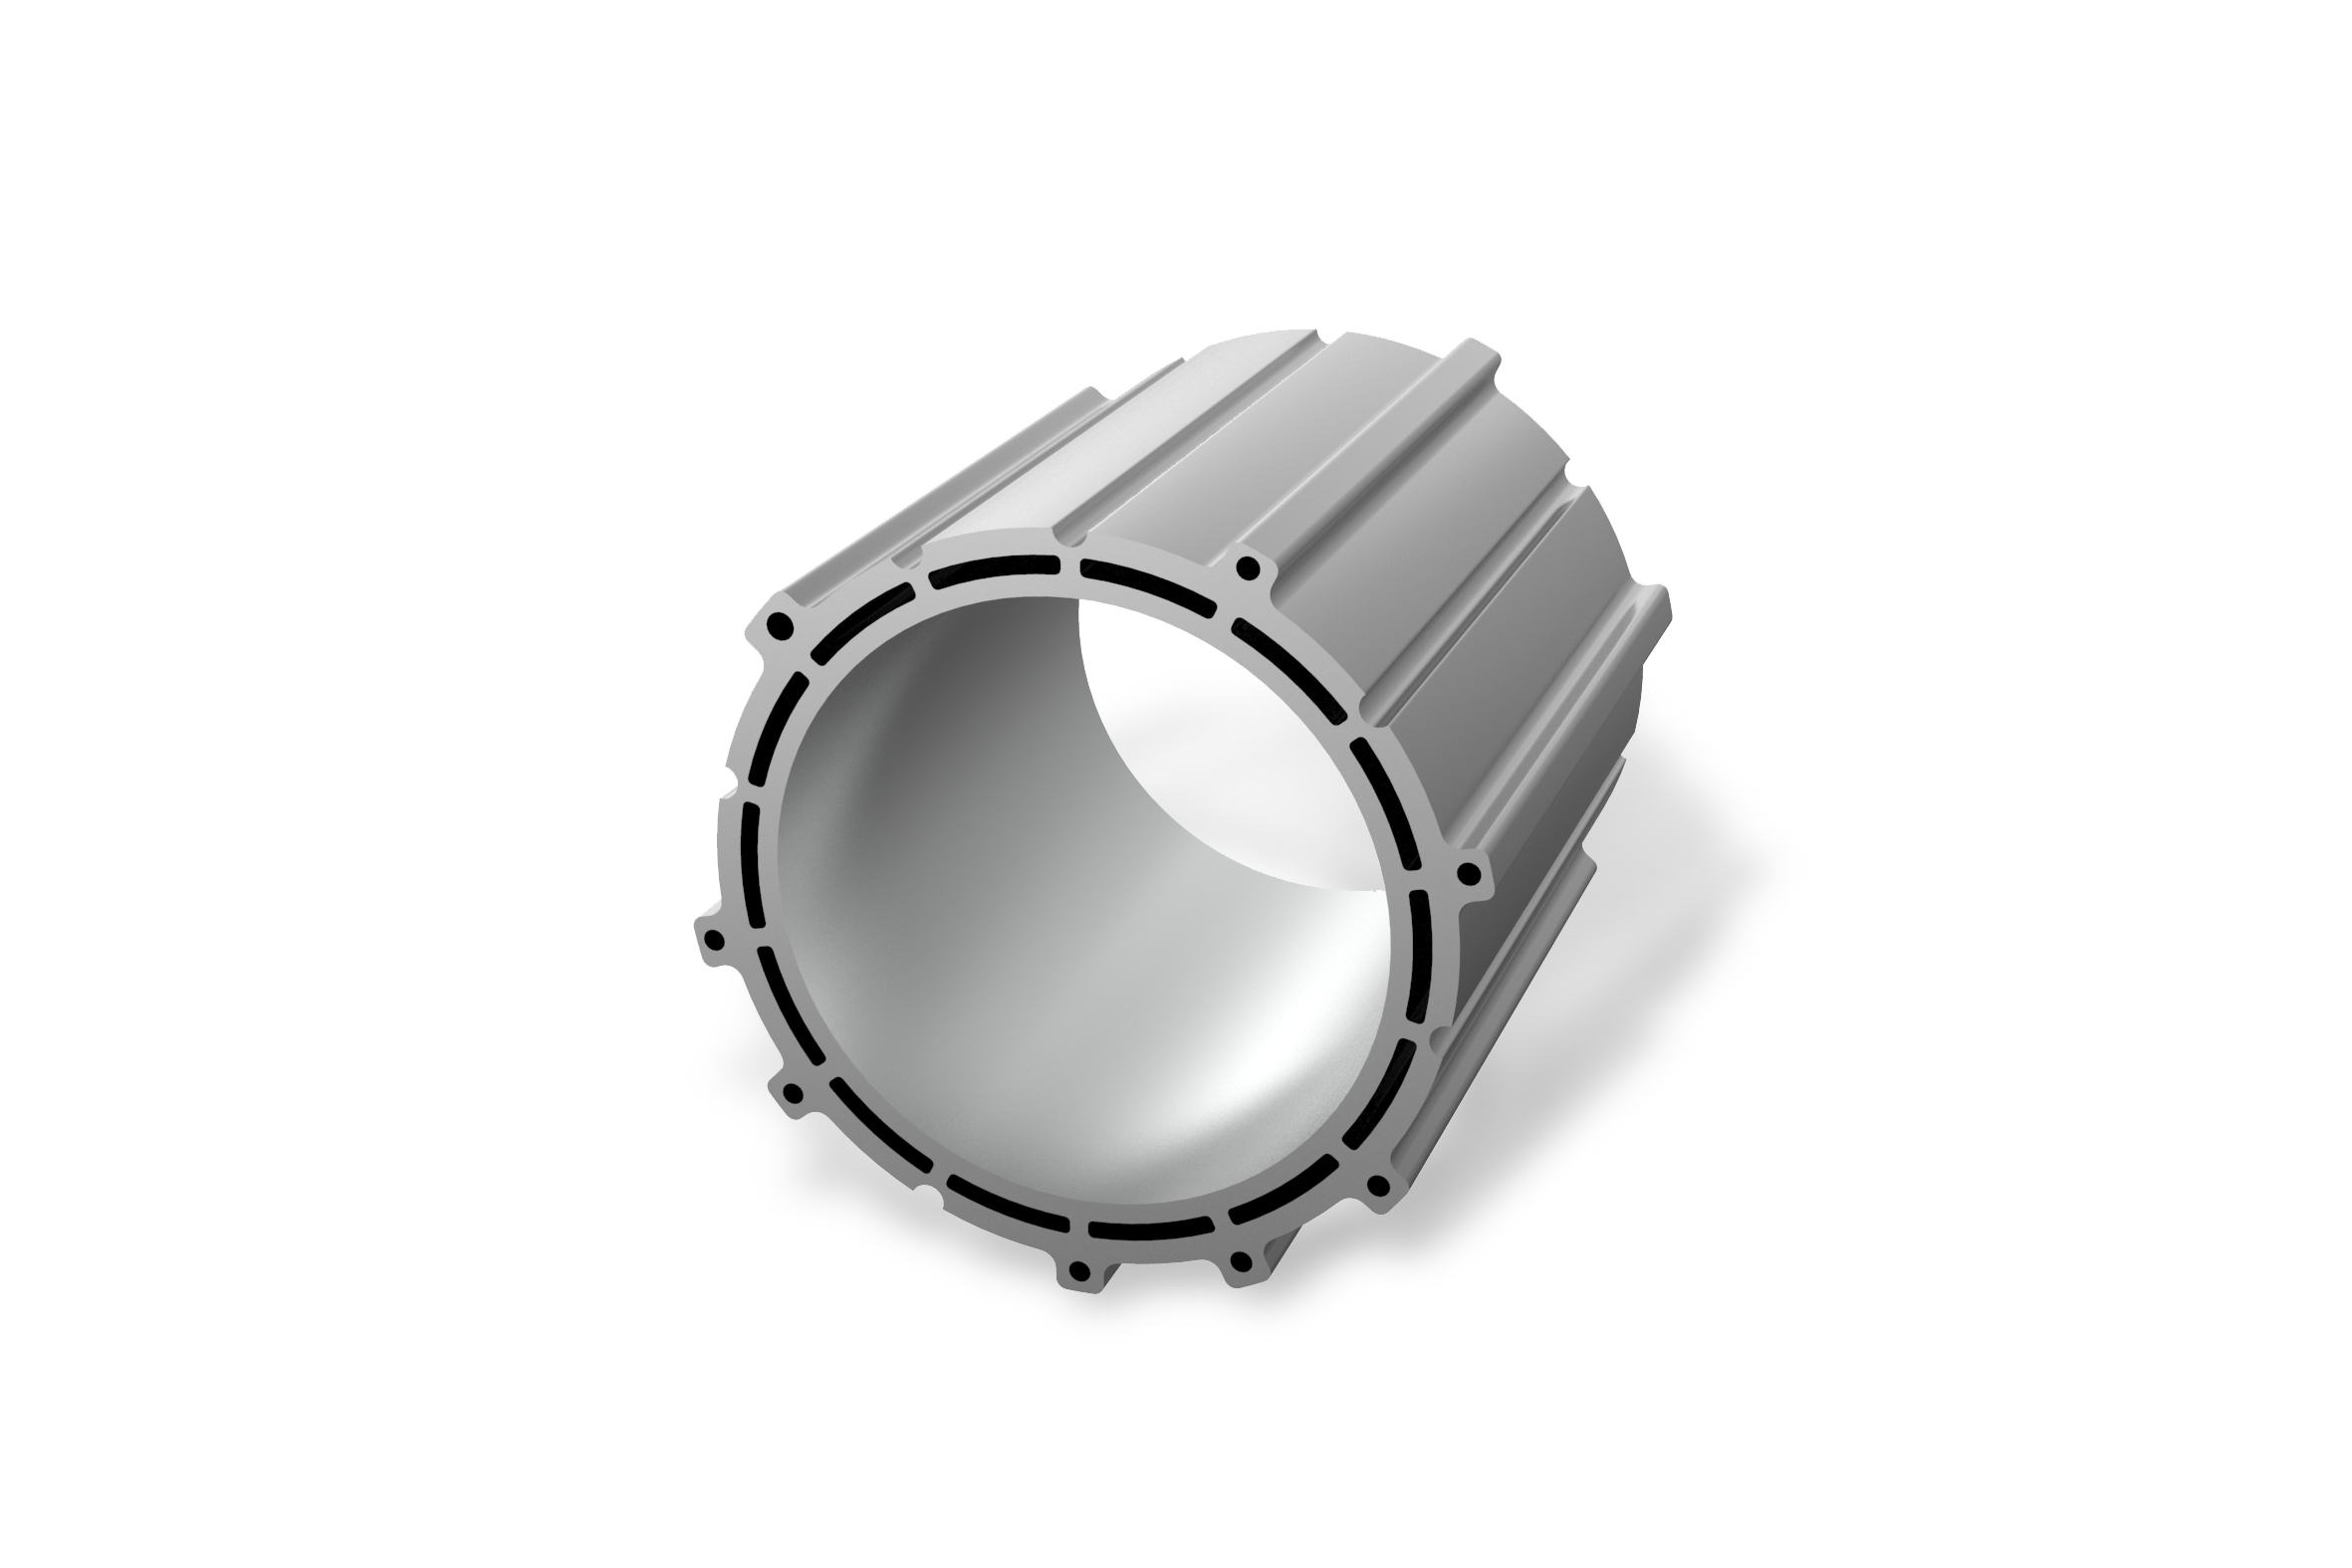
In addition, due to the special structure, such as integrated cooling channels, the electric motor housing is usually significantly thinner than a transmission housing. In addition, bearing bushes made of steel materials are pressed into some of these housings. Special protection shields in the tool ensure that steel chips do not come into contact with the aluminium surfaces during processing and damage them.

Machining requirements and features of different housing types

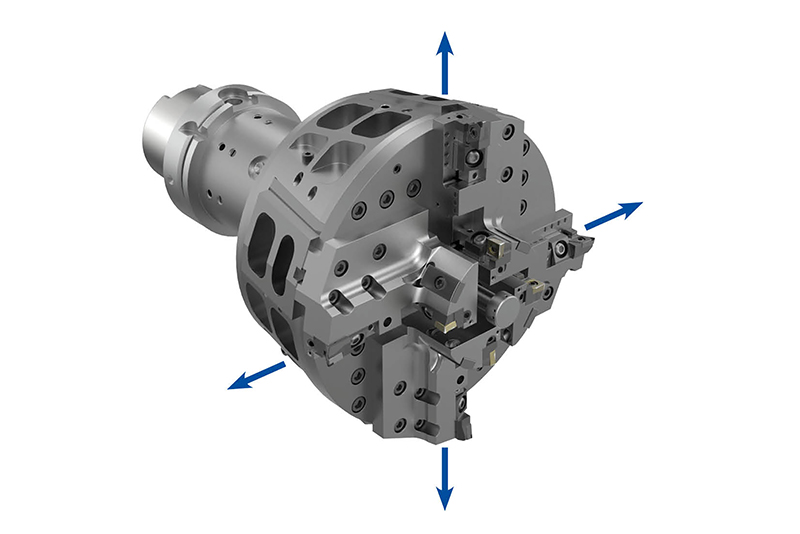
Basic procedure for machining of stator housings

The machining process as well as the tools are designed individually depending on the
measurement situation, machine park and clamping setup. In this way, the cutting forces
applied to the component are kept as low as possible. The machining of the stator bore is divided into 3 steps: Pre-machining, Semi-finish machining and Finish machining.
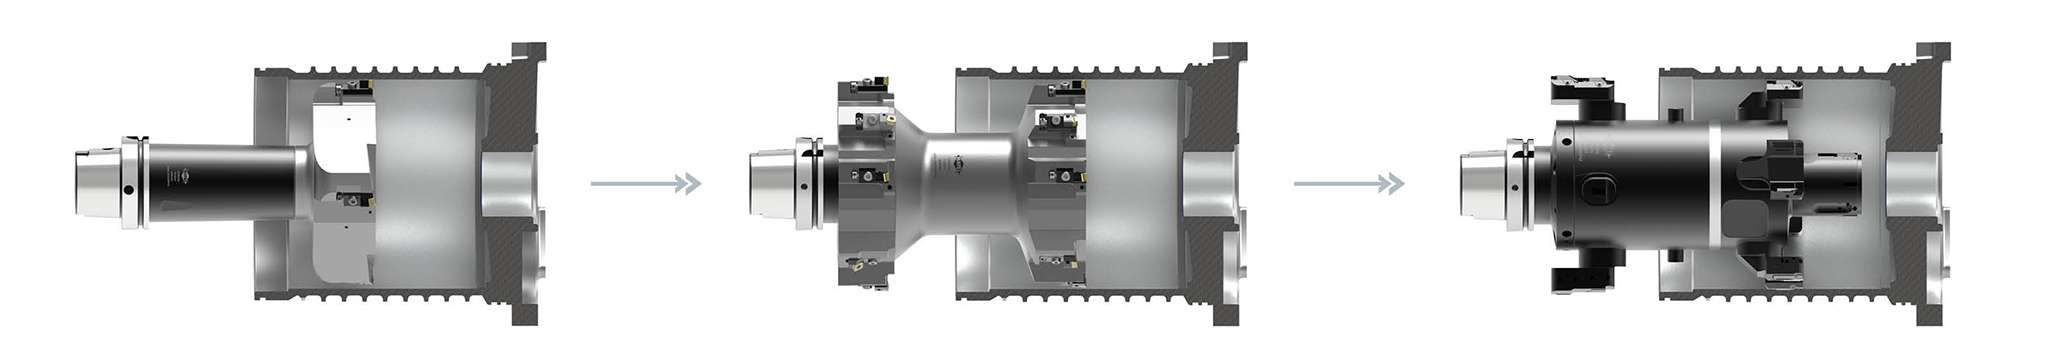
Basic procedure for machining of stator housings
Stator housing external machining

Obróbka zewnętrzna obudów stojana
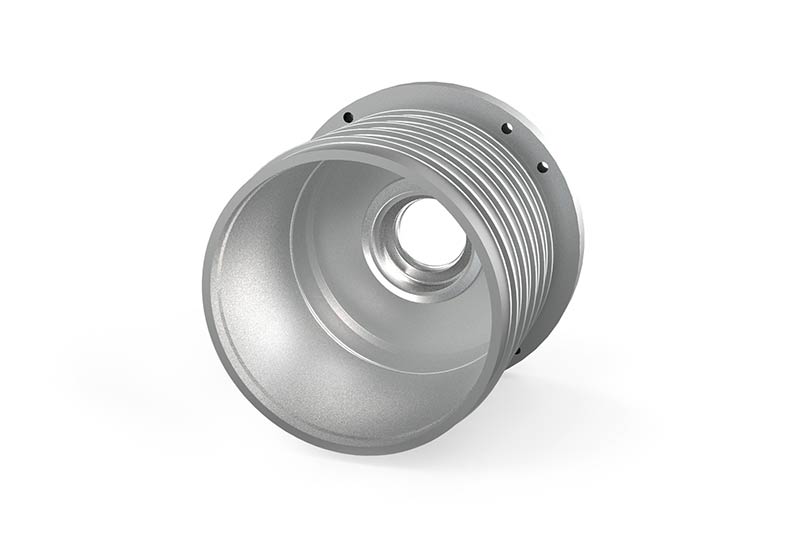
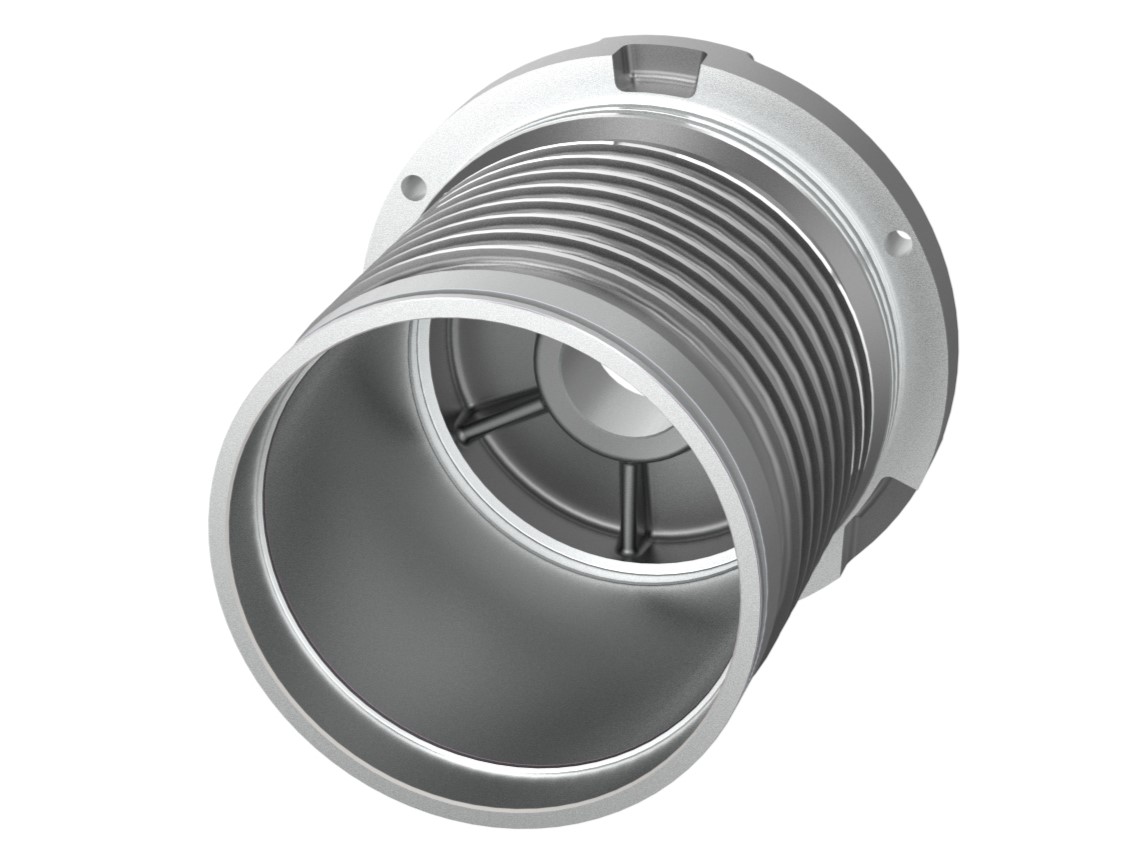
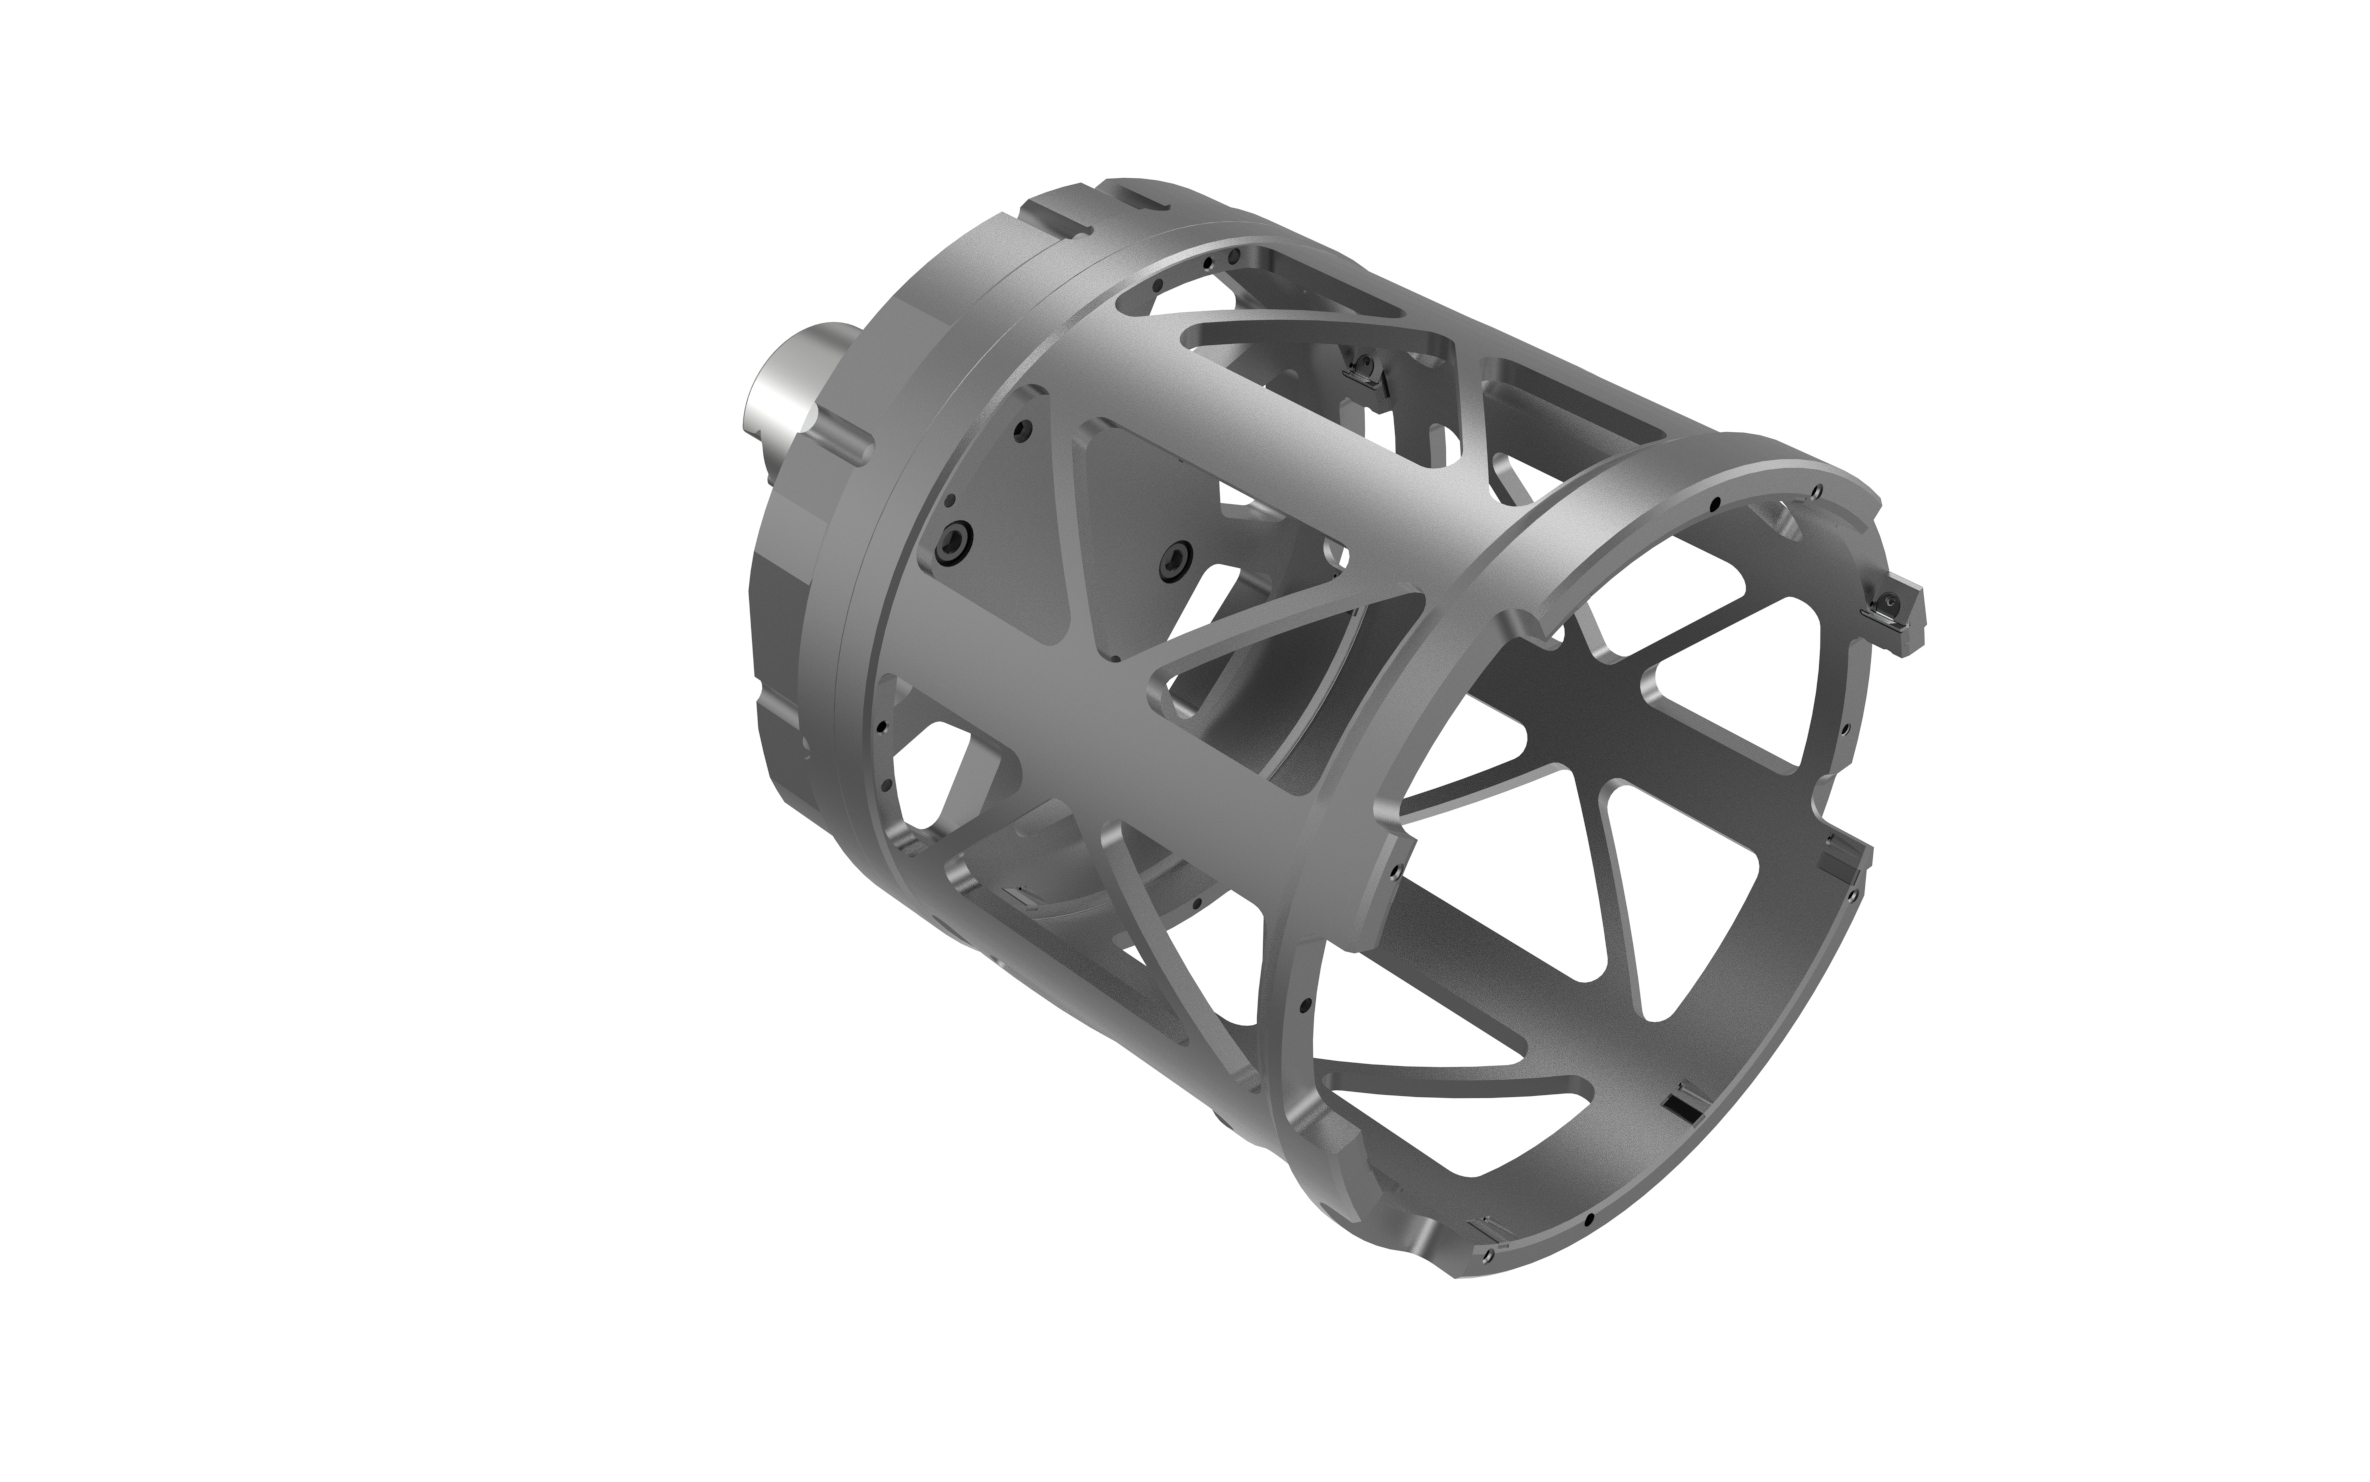
Obróbka zewnętrzna obudów stojana silników elektrycznych stanowi wymagające zadanie. Obudowy te, często o konstrukcji rurowej lub garnkowej, mają decydujące znaczenie dla wydajności silnika elektrycznego. Podczas procesu należy sprostać kilku wyzwaniom. Cienkościenne obudowy aluminiowe z wbudowanymi żebrami do obiegu chłodzącego wymagają najwyższej precyzji w zakresie dokładności średnicy, tolerancji kształtu i położenia. Bardzo ważna jest koncentryczność między różnymi średnicami.
Obróbka wstępna
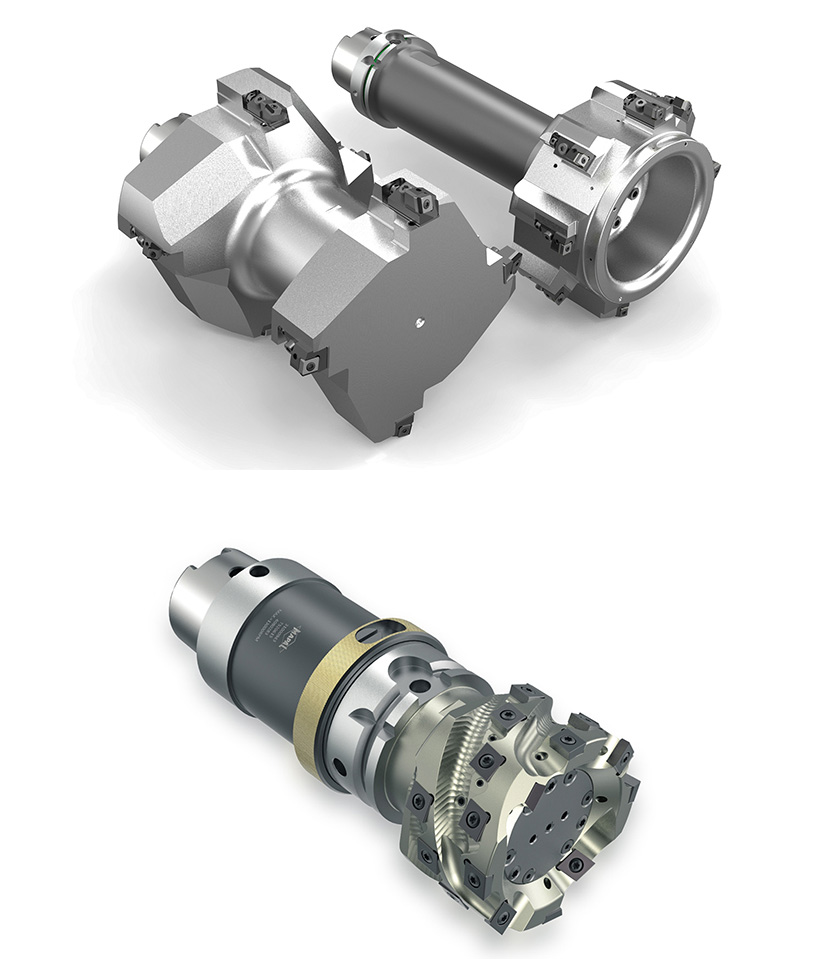
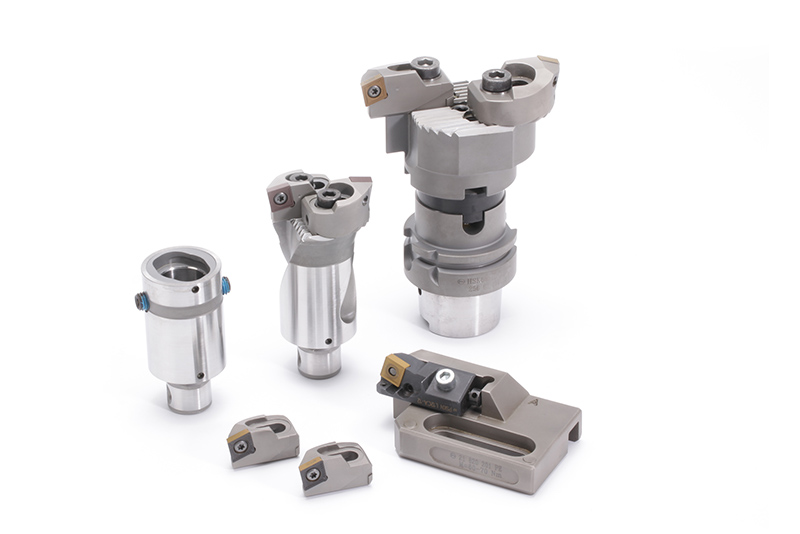
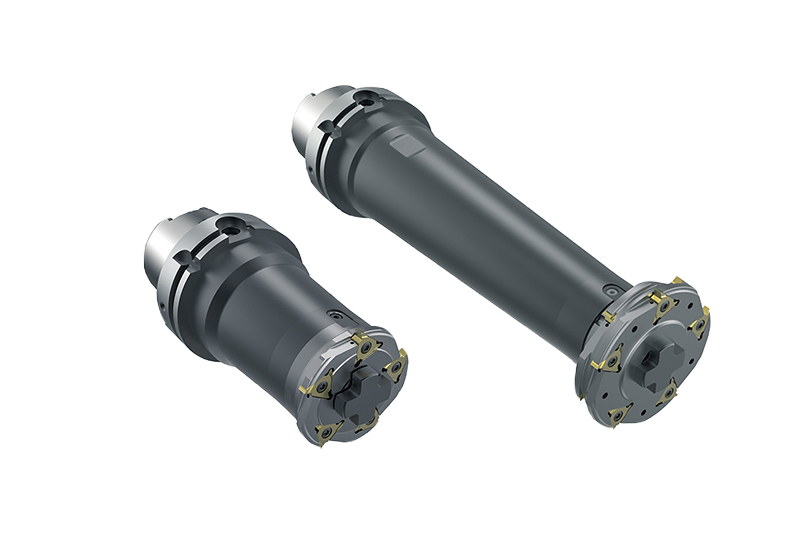
  • Helixfräser mit ISO-Wendeschneidplatten

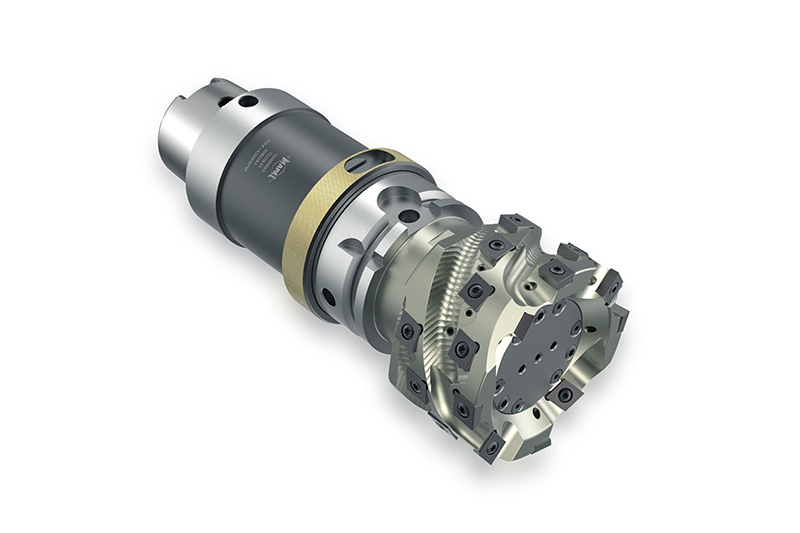
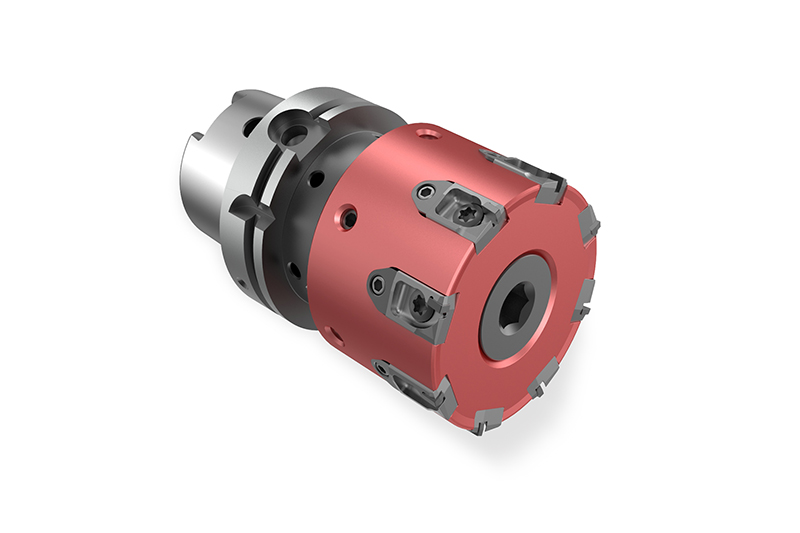
    Frez spiralny z płytkami skrawającymi ISO

    Obróbka wstępna średnicy zewnętrznej i powierzchni

    • Powlekane płytki skrawające ISO z węglika spiekanego lub płytki skrawające z PKD
    • Zmniejszone siły skrawania
    • Produkt standardowy
    • Przedłużenie HSK dla różnych głębokości obróbki

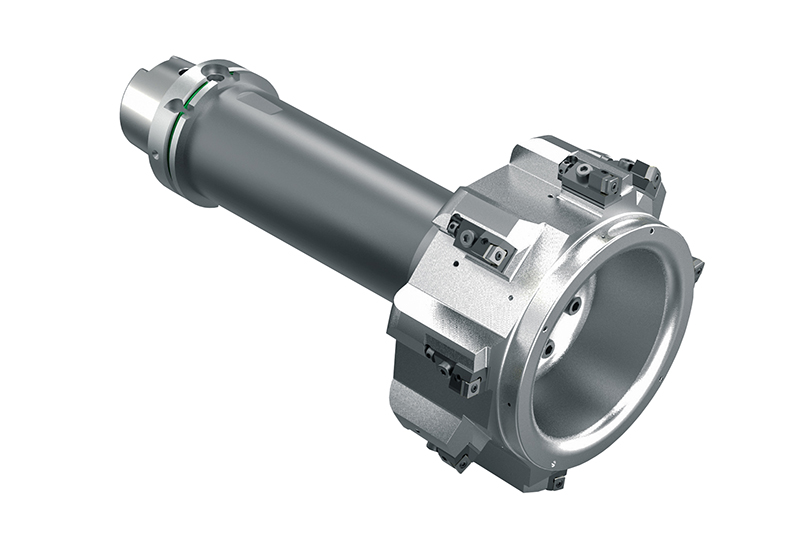
  • ISO BORING TOOL Roughing of outer diameter

    Pogłębiacz ISO

    Obróbka wstępna średnicy zewnętrznej

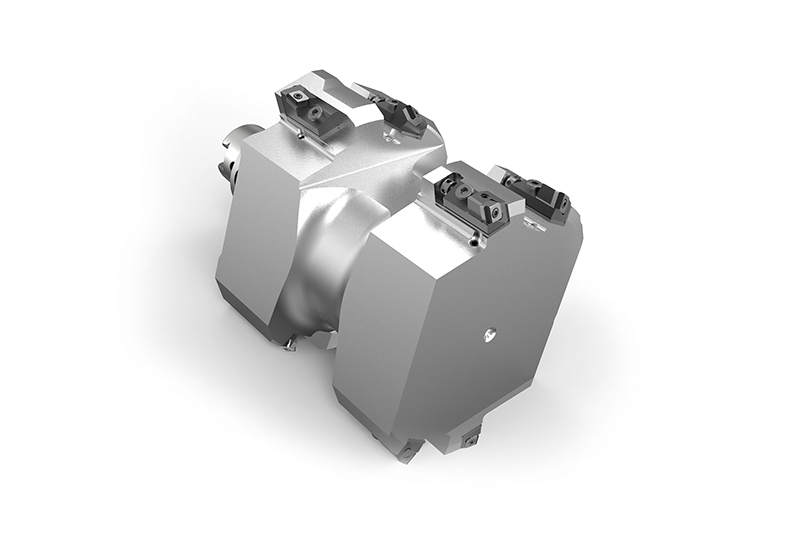
    • Wielostopniowe narzędzie dzwonowe do
    • obróbki zewnętrznej
    • płytki skrawające ISO

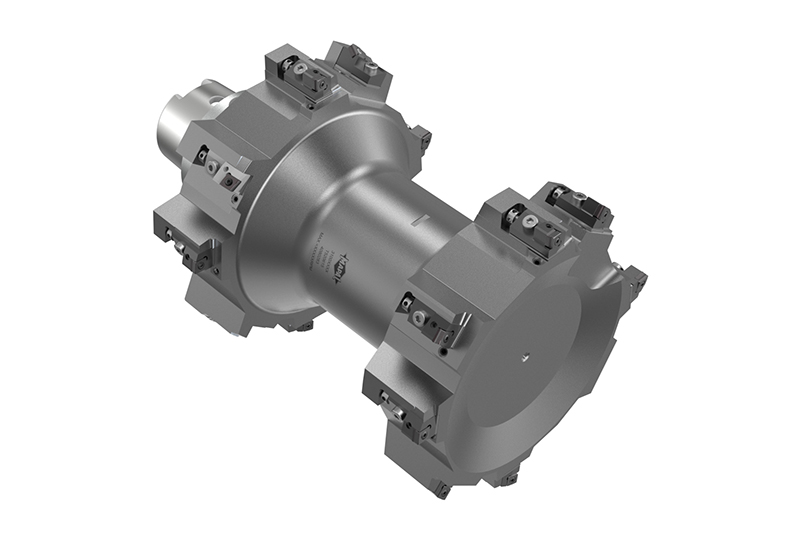
  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    Frezowanie z płytkami skrawającymi ISO

    Wytaczanie rowka uszczelniającego

    • Powlekane płytki skrawające ISO z węglikiem spiekanym
    • Opcjonalnie z tłumikiem drgań
    • Skuteczne wytaczanie rowków uszczelniających

Obróbka wykończeniowa
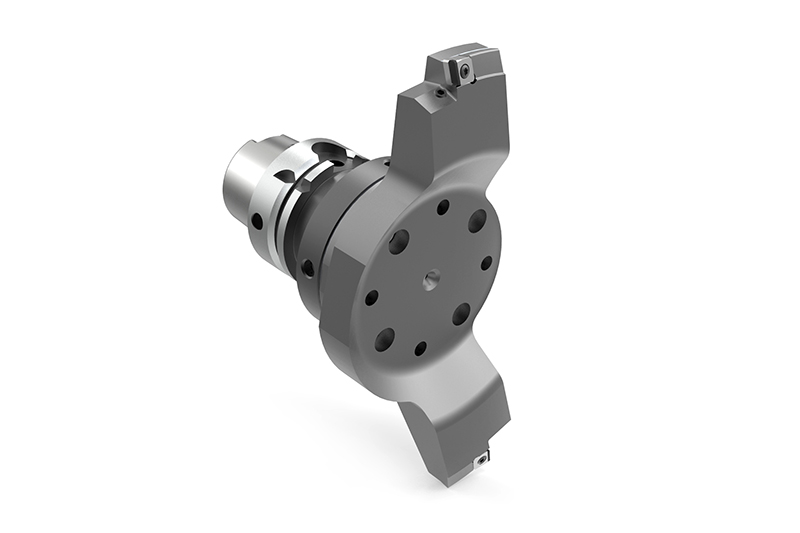
  • Frez PKD o specjalnym konturze

    Wykańczanie rowków uszczelniających

    • Nóż kształtowy PKD
    • Idealna geometria poszczególnych konturów rowków
    • Opcjonalnie z tłumikiem drgań
    • Obróbka wykończeniowa wszystkich rowków w jednym przejściu

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

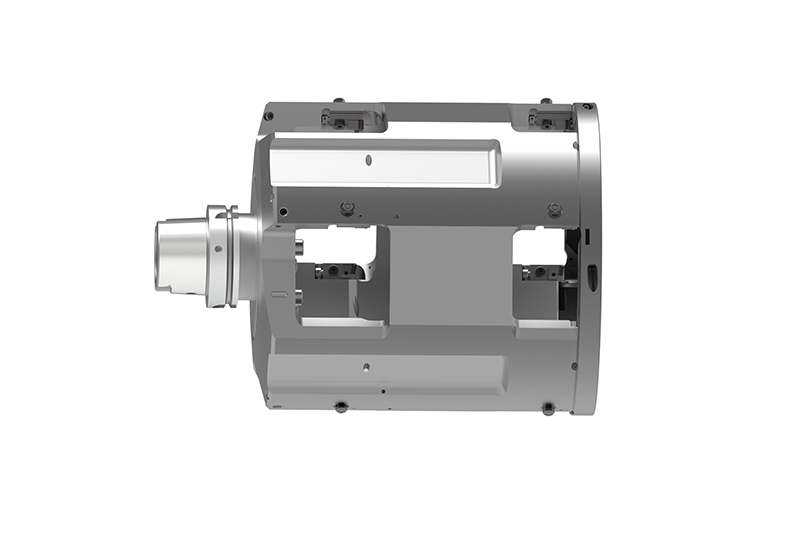
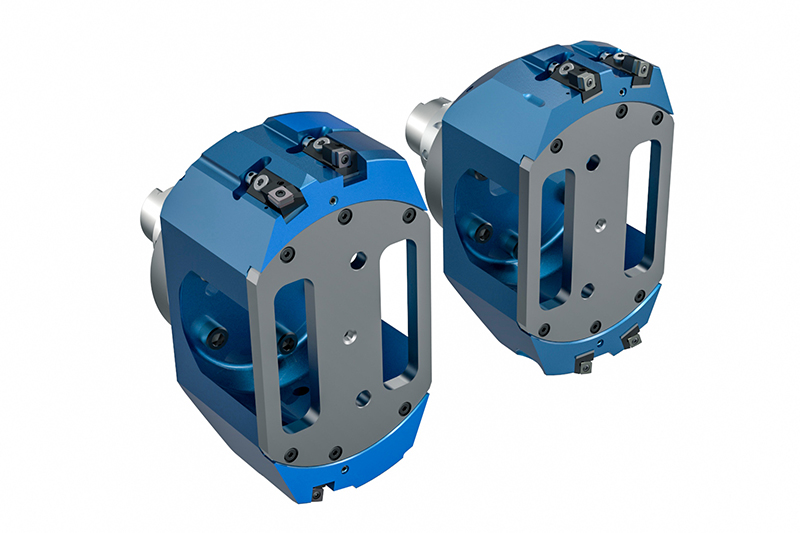
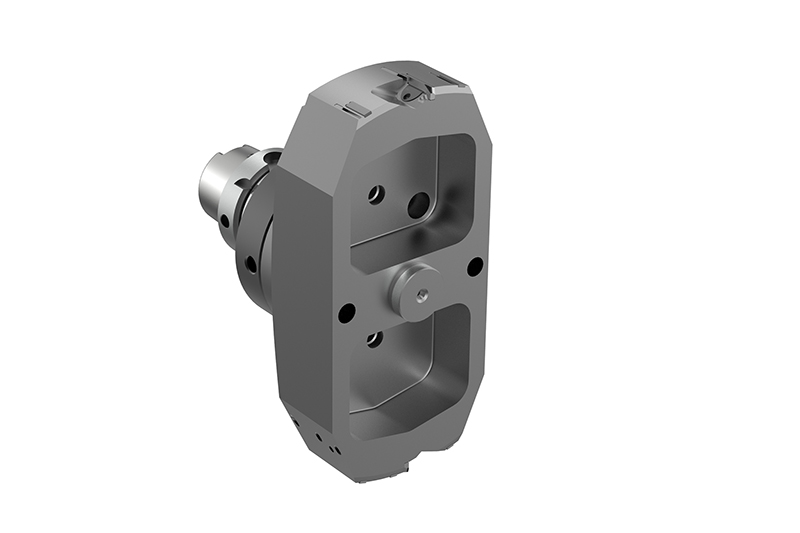
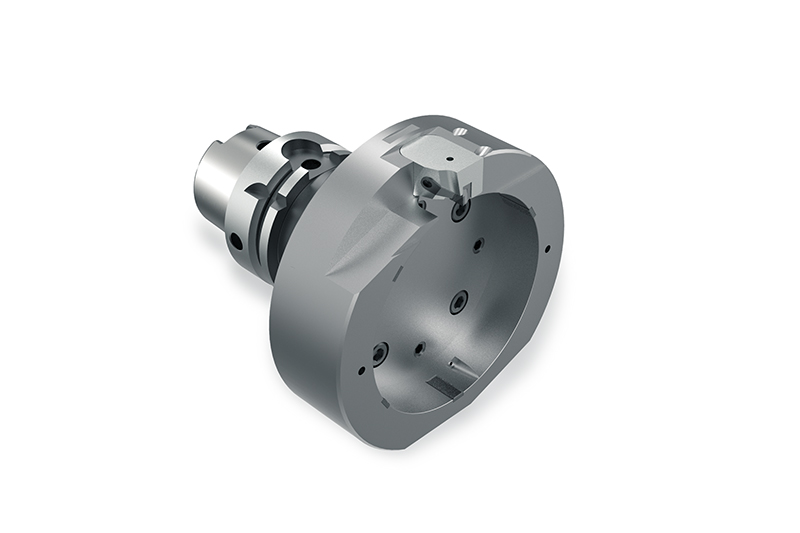
    Narządło do rozwiercania precyzyjnego o lekkiej konstrukcji

    Gładkie średnice zewnętrzne

    • Regulowane ostrza PKD
    • Lekka konstrukcja korpusu narzędzia
    • Średnica obróbki do ø 260 mm


Rozwiązania w zakresie obróbki skrawaniem dla…
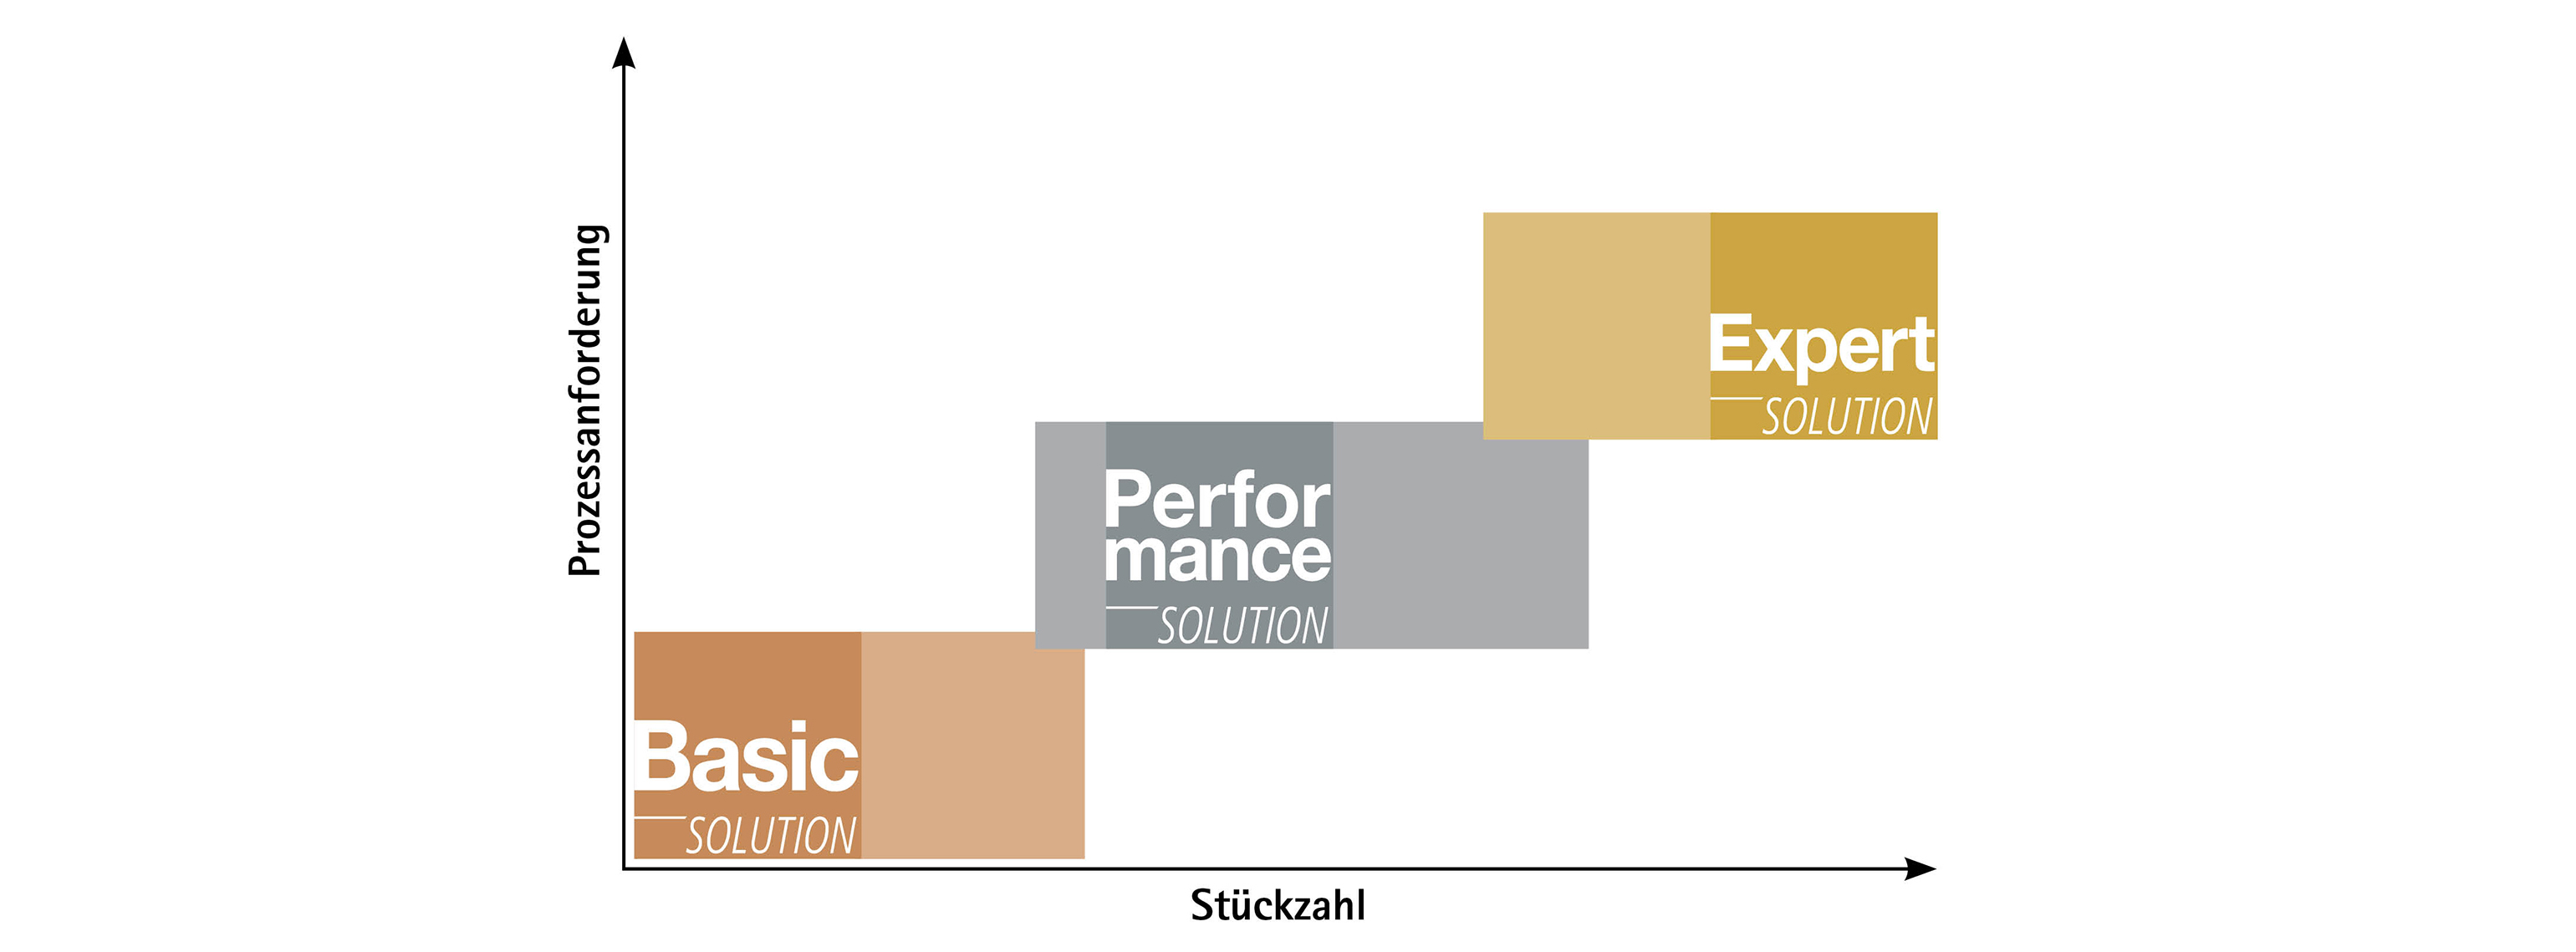
MAPAL Basic, Performance, Expert Line

Inne rozwiązania dotyczące obróbki

  • Otwory łożyskowe i pozycyjne

    Najwyższa koncentryczność i okrągłość

    Dowiedz się więcej
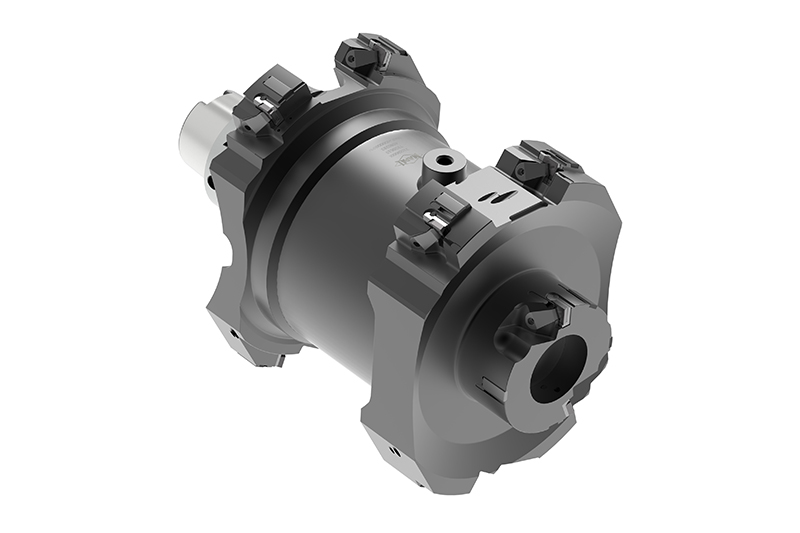
  • Außenreibahle mit EA-System

    Obróbka zewnętrzna otworu łożyska

    Tuleja do wytaczania zewnętrznego z systemem EA

    • Obróbka zewnętrzna otworu łożyskowego

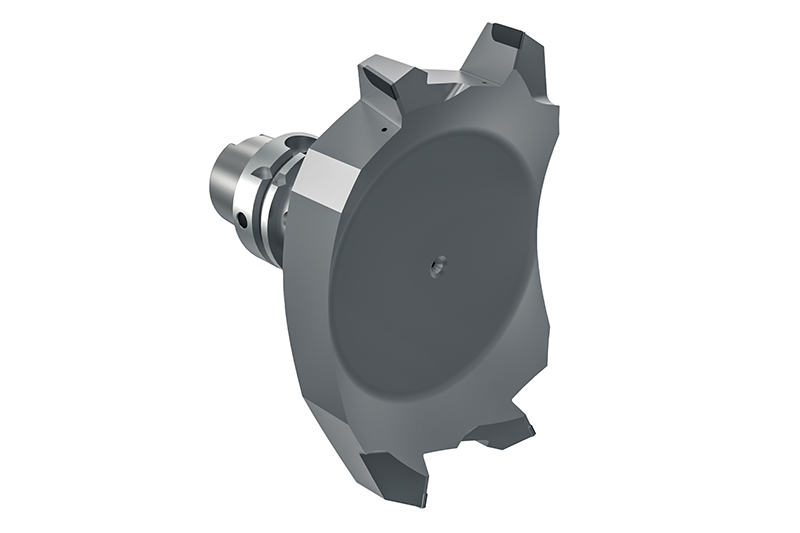
  • Planfräser mit PKD-Fräseinsätzen

    Powierzchnie uszczelniające i przylegające

    Frez płaski z płytkami frezującymi PKD
    • Tworzenie zdefiniowanych profili powierzchni dla powierzchni uszczelniających i przylegających (np. struktury krzyżowe)
    • Jakość powierzchni Rz < 1


Inne komponenty elektryczne