Electrified drives

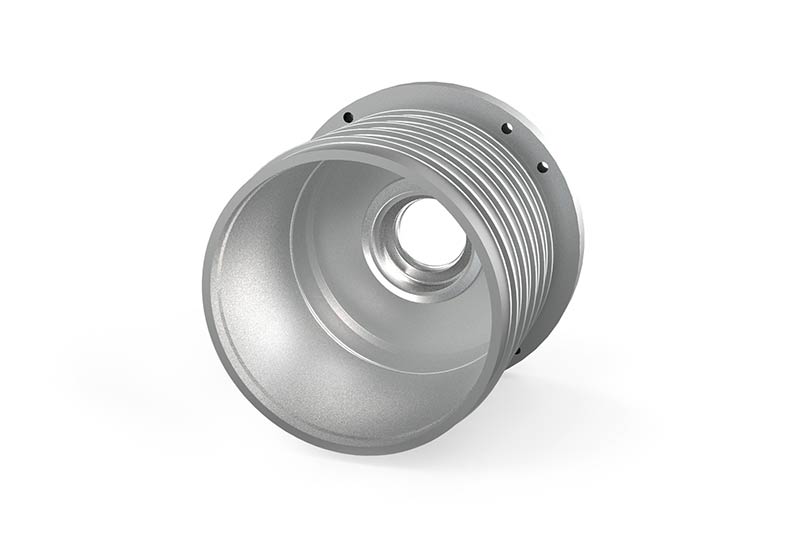
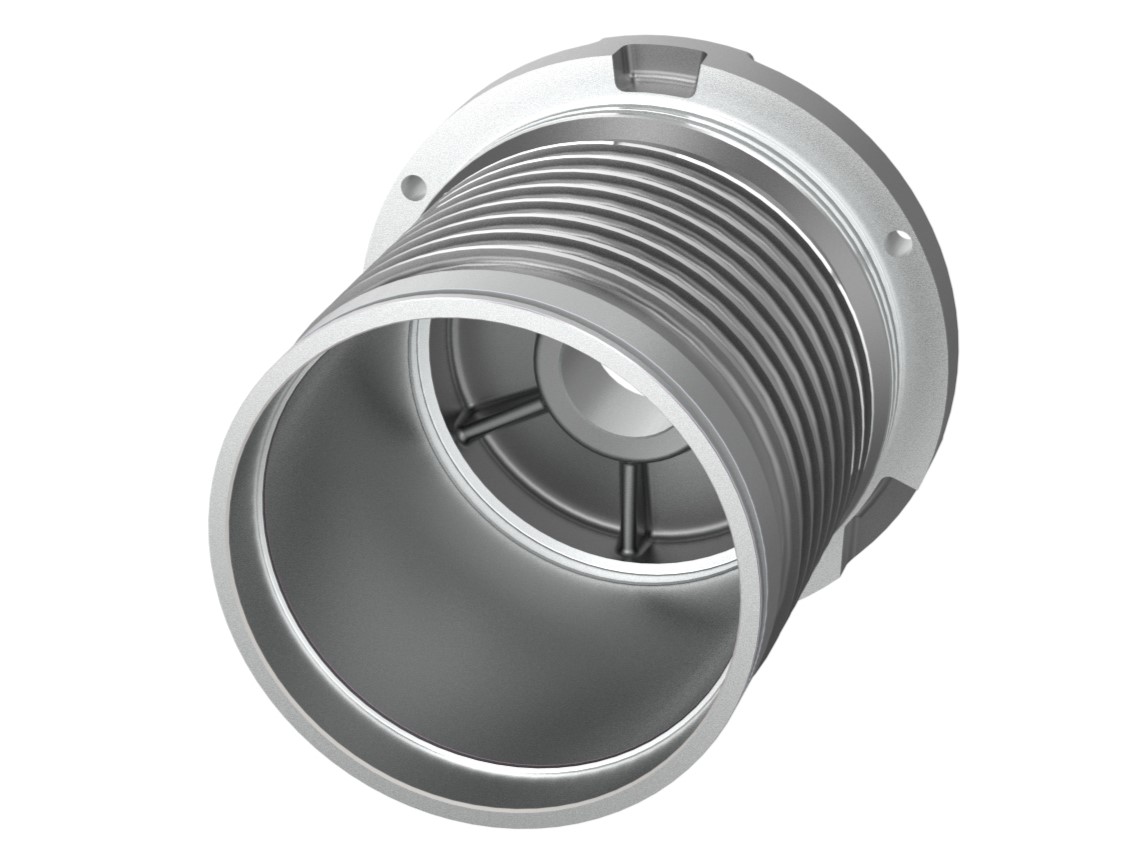
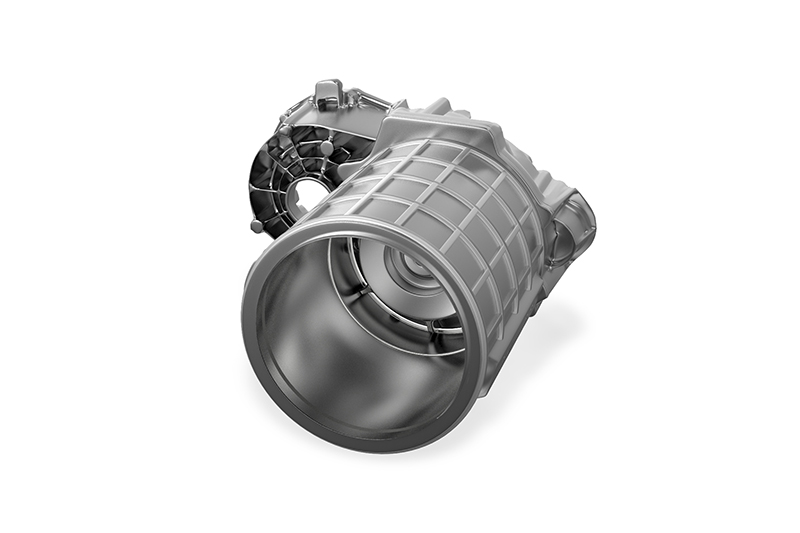
Automobile manufacturers and suppliers are facing new challenges when it comes to components for electric motors. The example of the housing of an electric motor shows how big these challenges are: Compared to a transmission housing, this has to be manufactured within significantly tighter tolerances, since the accuracy has a decisive influence on the efficiency of the motor.

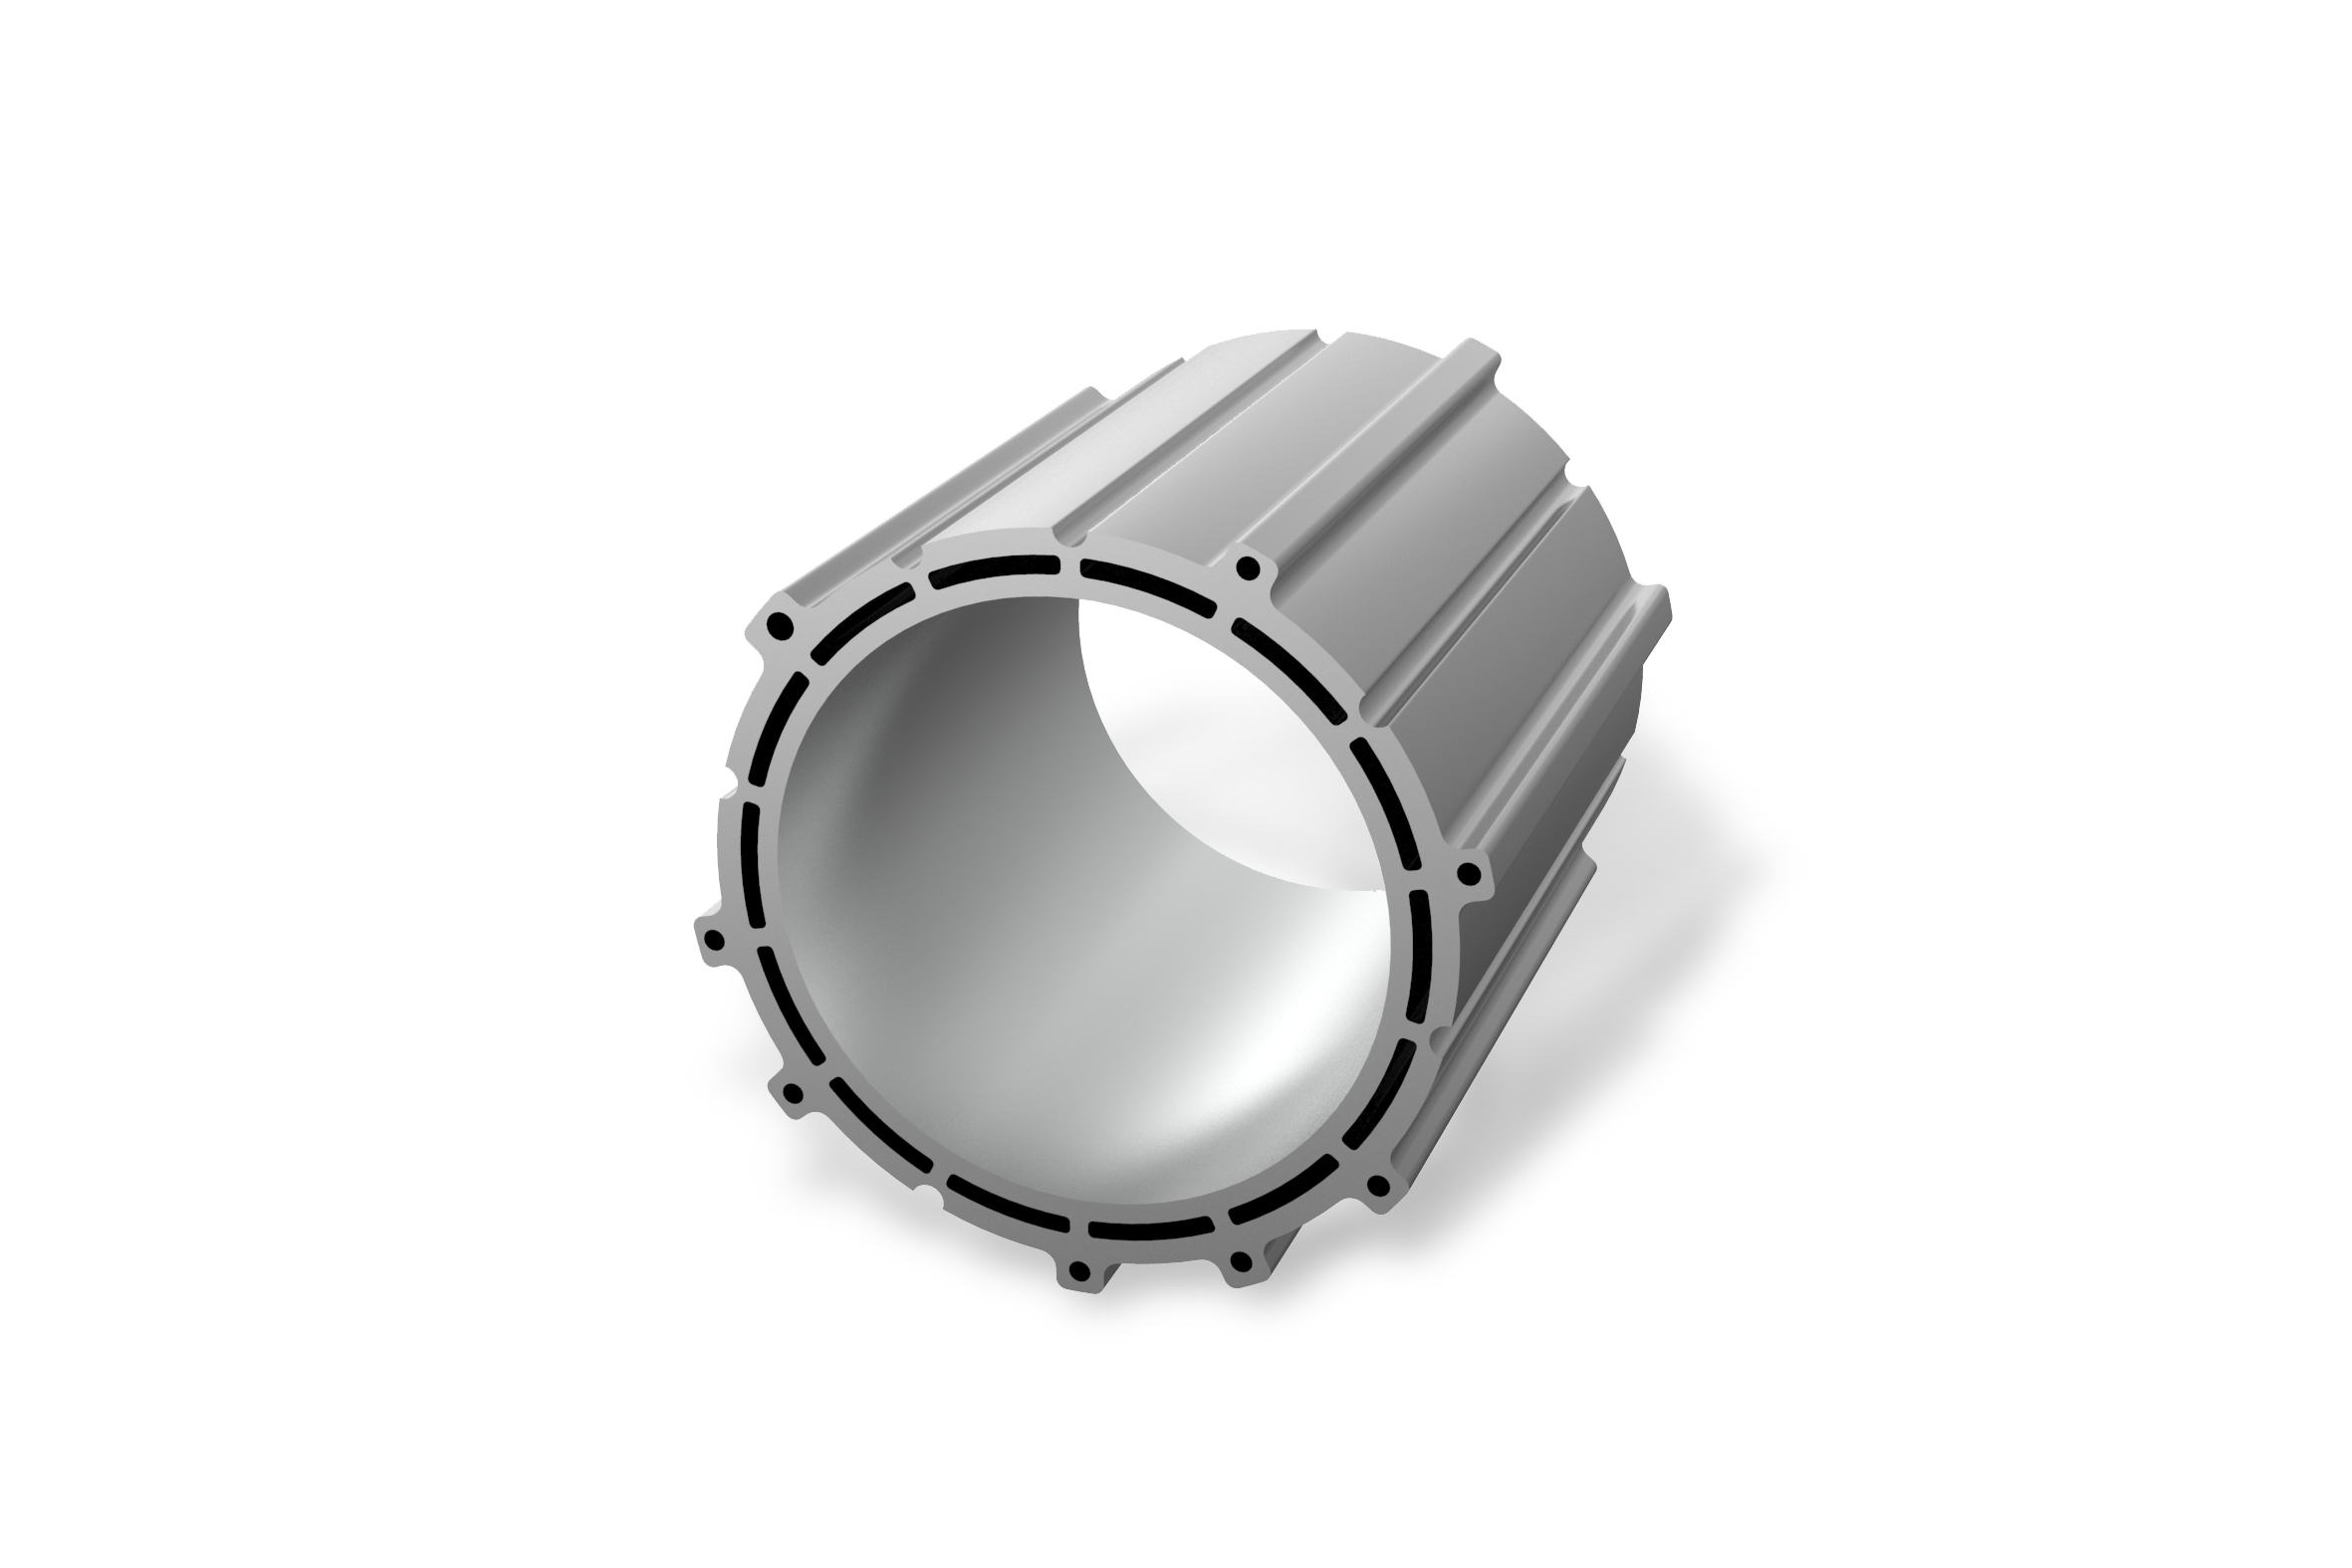
In addition, due to the special structure, such as integrated cooling channels, the electric motor housing is usually significantly thinner than a transmission housing. In addition, bearing bushes made of steel materials are pressed into some of these housings. Special protection shields in the tool ensure that steel chips do not come into contact with the aluminium surfaces during processing and damage them.

Requisitos de mecanizado y características de los distintos tipos de carcasas

Procedimiento básico para el mecanizado de carcasas de estátores 

El proceso de mecanizado, así como las herramientas, se diseñan individualmente según la situación de medida, el parque de máquinas y la configuración de sujeción. De este modo, las fuerzas de corte que actúan sobre el componente se mantienen lo más bajas posible. El mecanizado del orificio del estátor se divide en tres pasos: Premecanizado, semiacabado y mecanizado de acabado. 
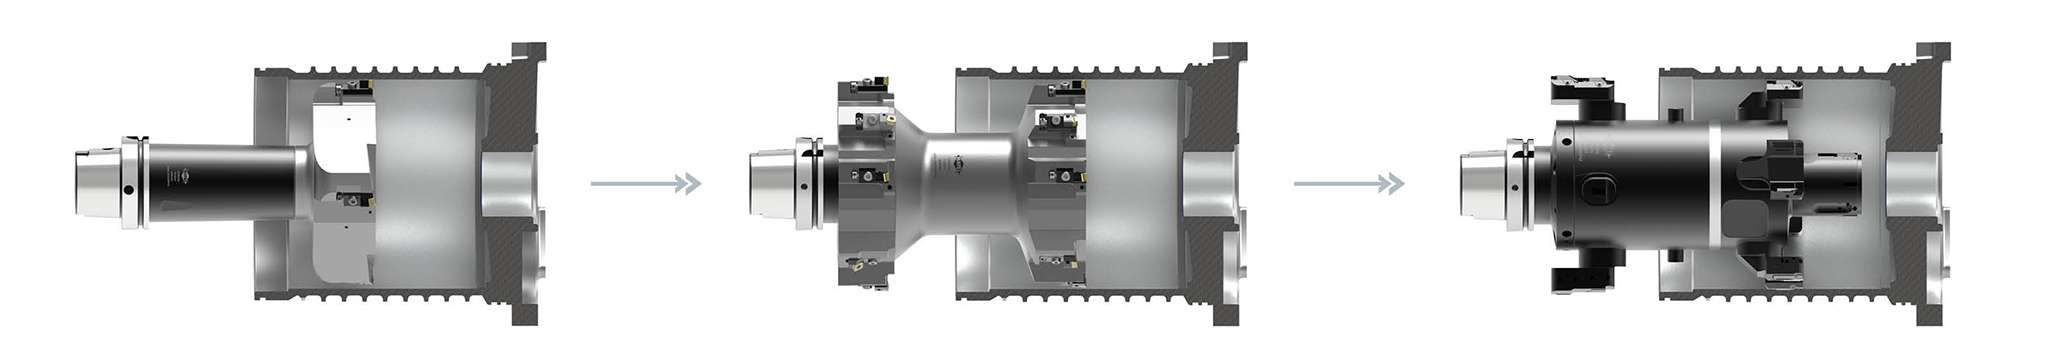
Basic procedure for machining of stator housings
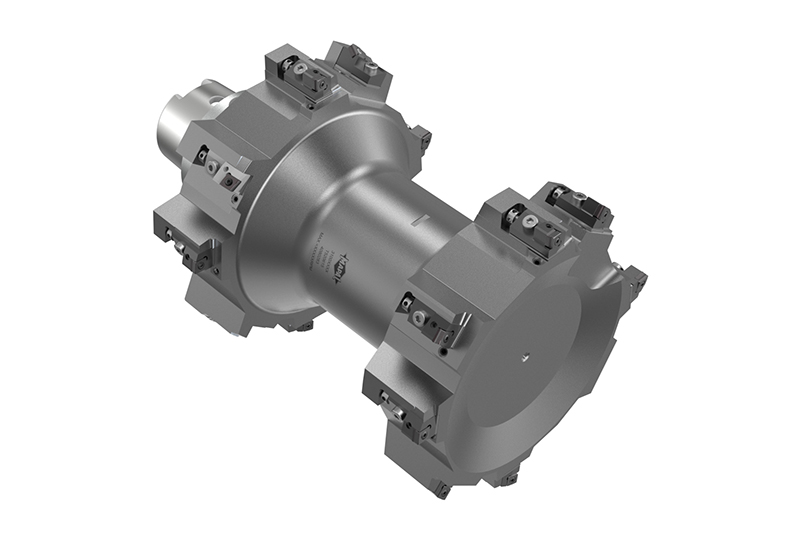
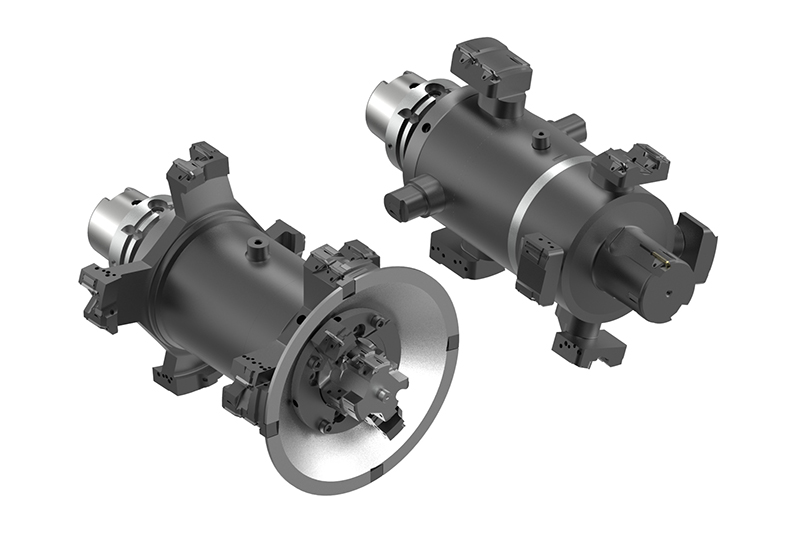
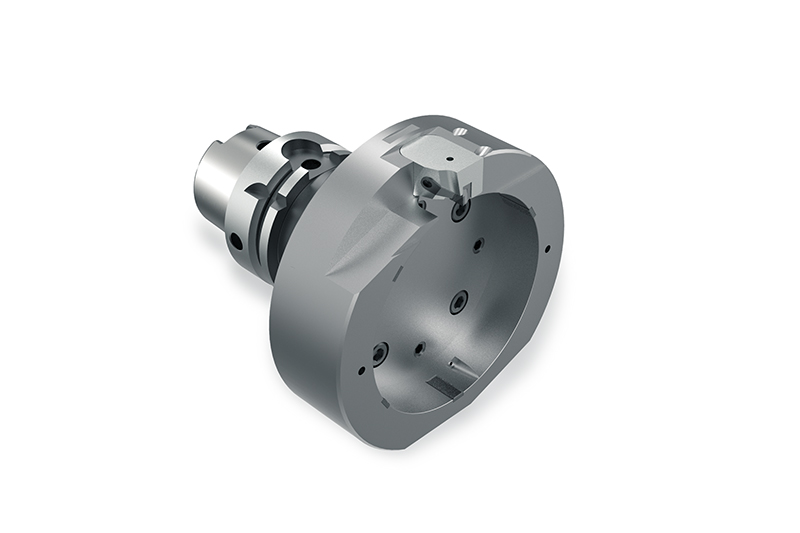
Stator housing external machining

Mecanizado exterior de las carcasas del estátor
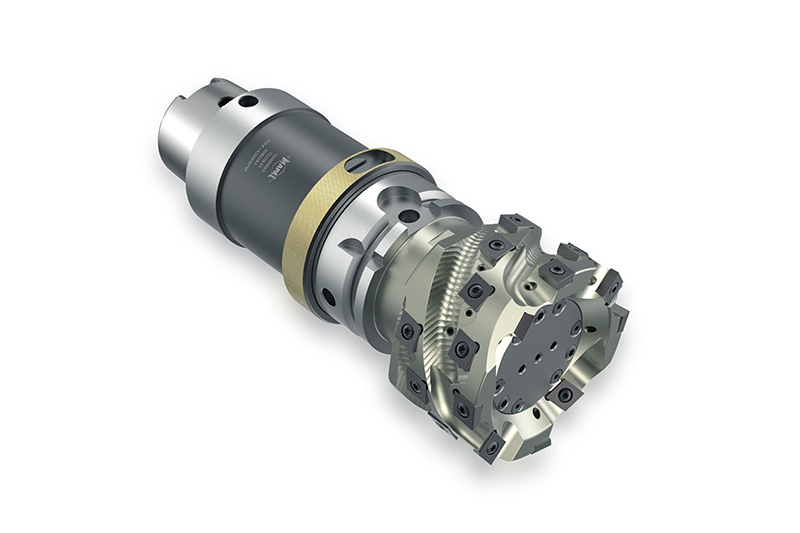
El mecanizado exterior de carcasas de estator para motores eléctricos es una tarea exigente. Estas carcasas, a menudo tubulares o en forma de olla, son fundamentales para la eficiencia del motor eléctrico. Durante el proceso deben superarse varios retos. Las carcasas de aluminio de paredes finas con costillas integradas para el circuito de refrigeración requieren la máxima precisión en cuanto a exactitud de diámetro y tolerancias de forma y posición. La concentricidad entre los distintos diámetros es de gran importancia. 

Préparation
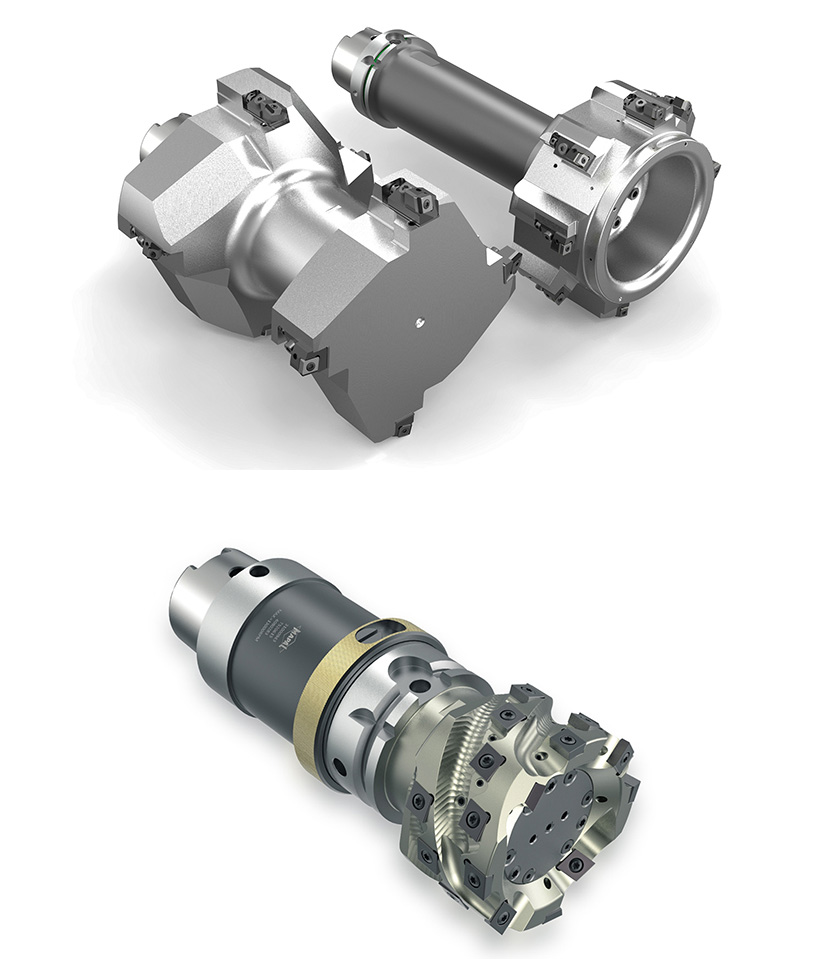
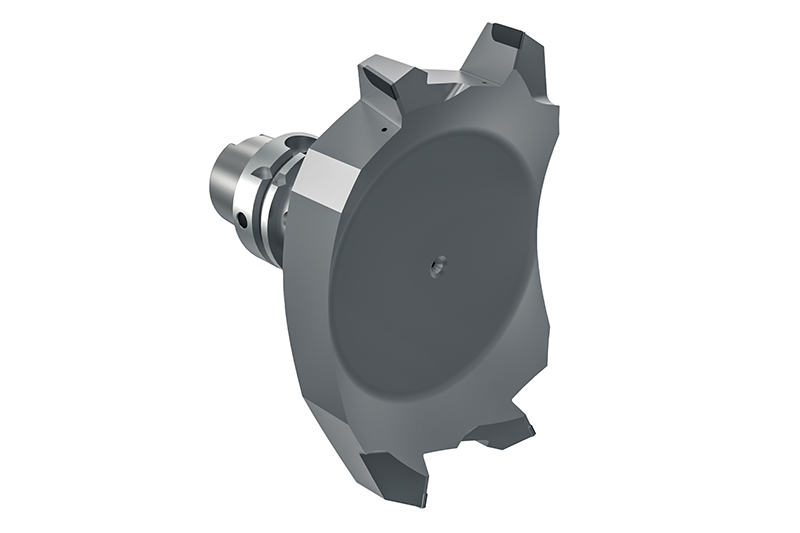
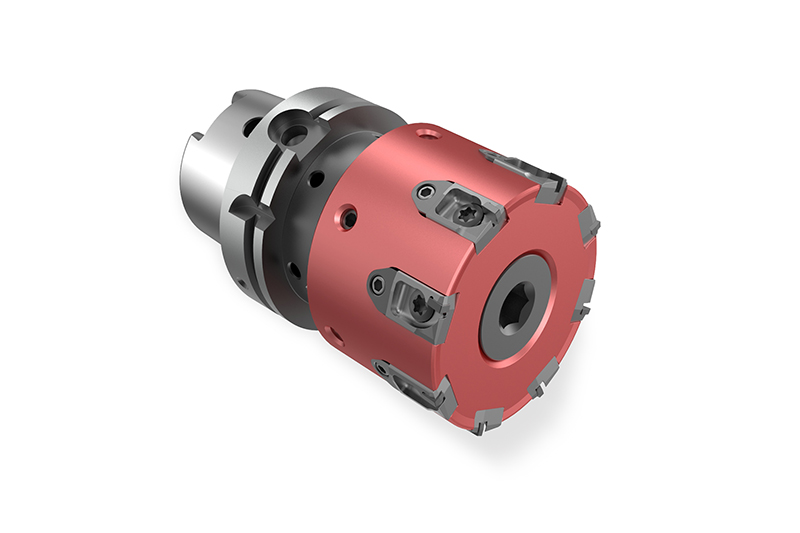
  • Helixfräser mit ISO-Wendeschneidplatten

    Fraise hélicoïdale avec plaquettes amovibles ISO

    Pré-usinage de diamètre extérieur et de surface

    • Plaquettes de découpage amovibles ISO avec revêtement carbure ou plaquettes de coupe à insert en PCD
    • Réduction des forces de coupe
    • Produit standard
    • Extension HSK pour différentes profondeurs d'usinage

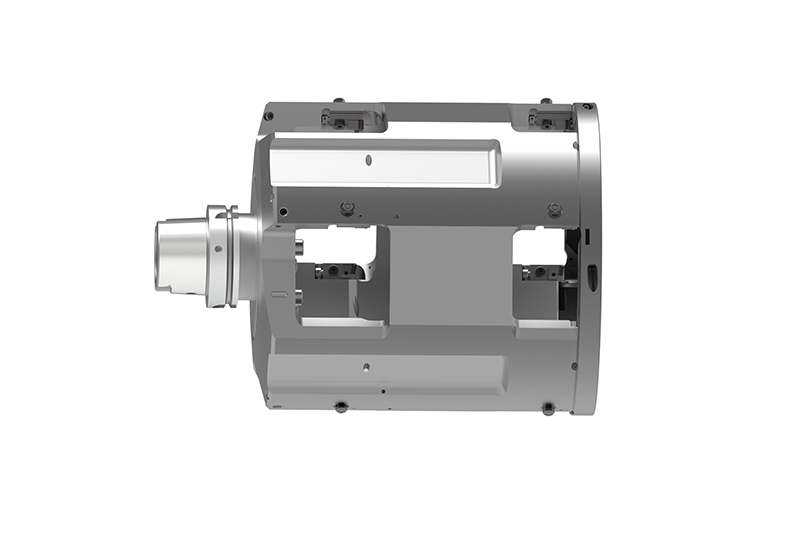
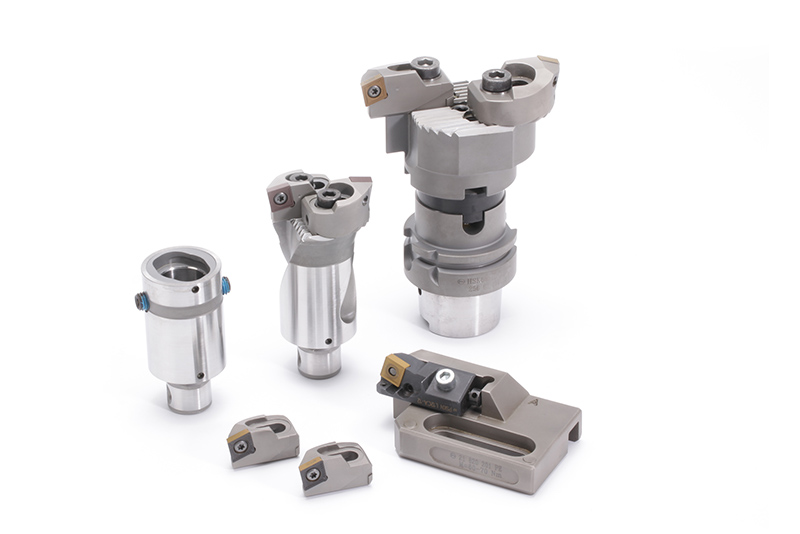
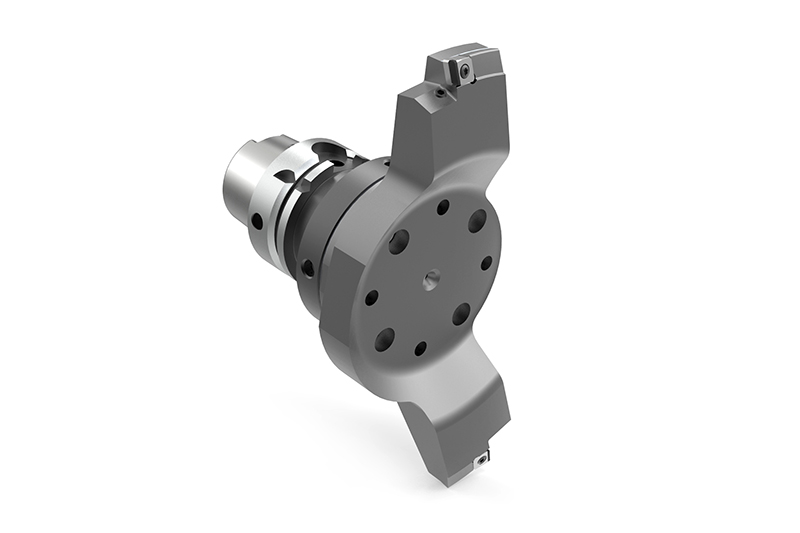
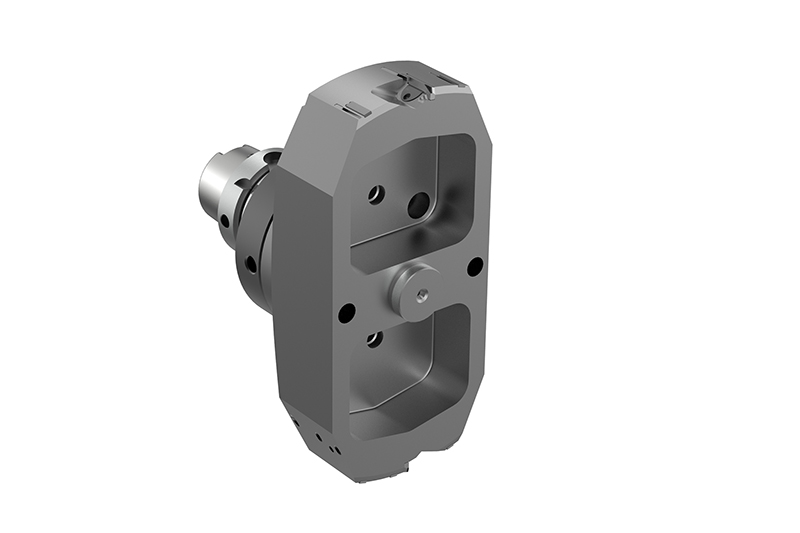
  • ISO BORING TOOL Roughing of outer diameter

    Outil d'alésage ISO

    Pré-usinage de diamètre extérieur

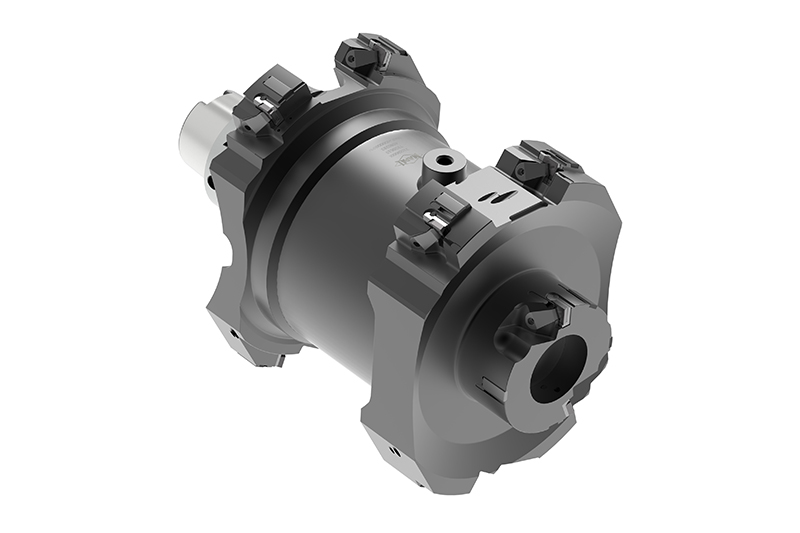
    • Outil cloche étagé pour
    • Usinage extérieur
    • Plaquettes de coupe ISO

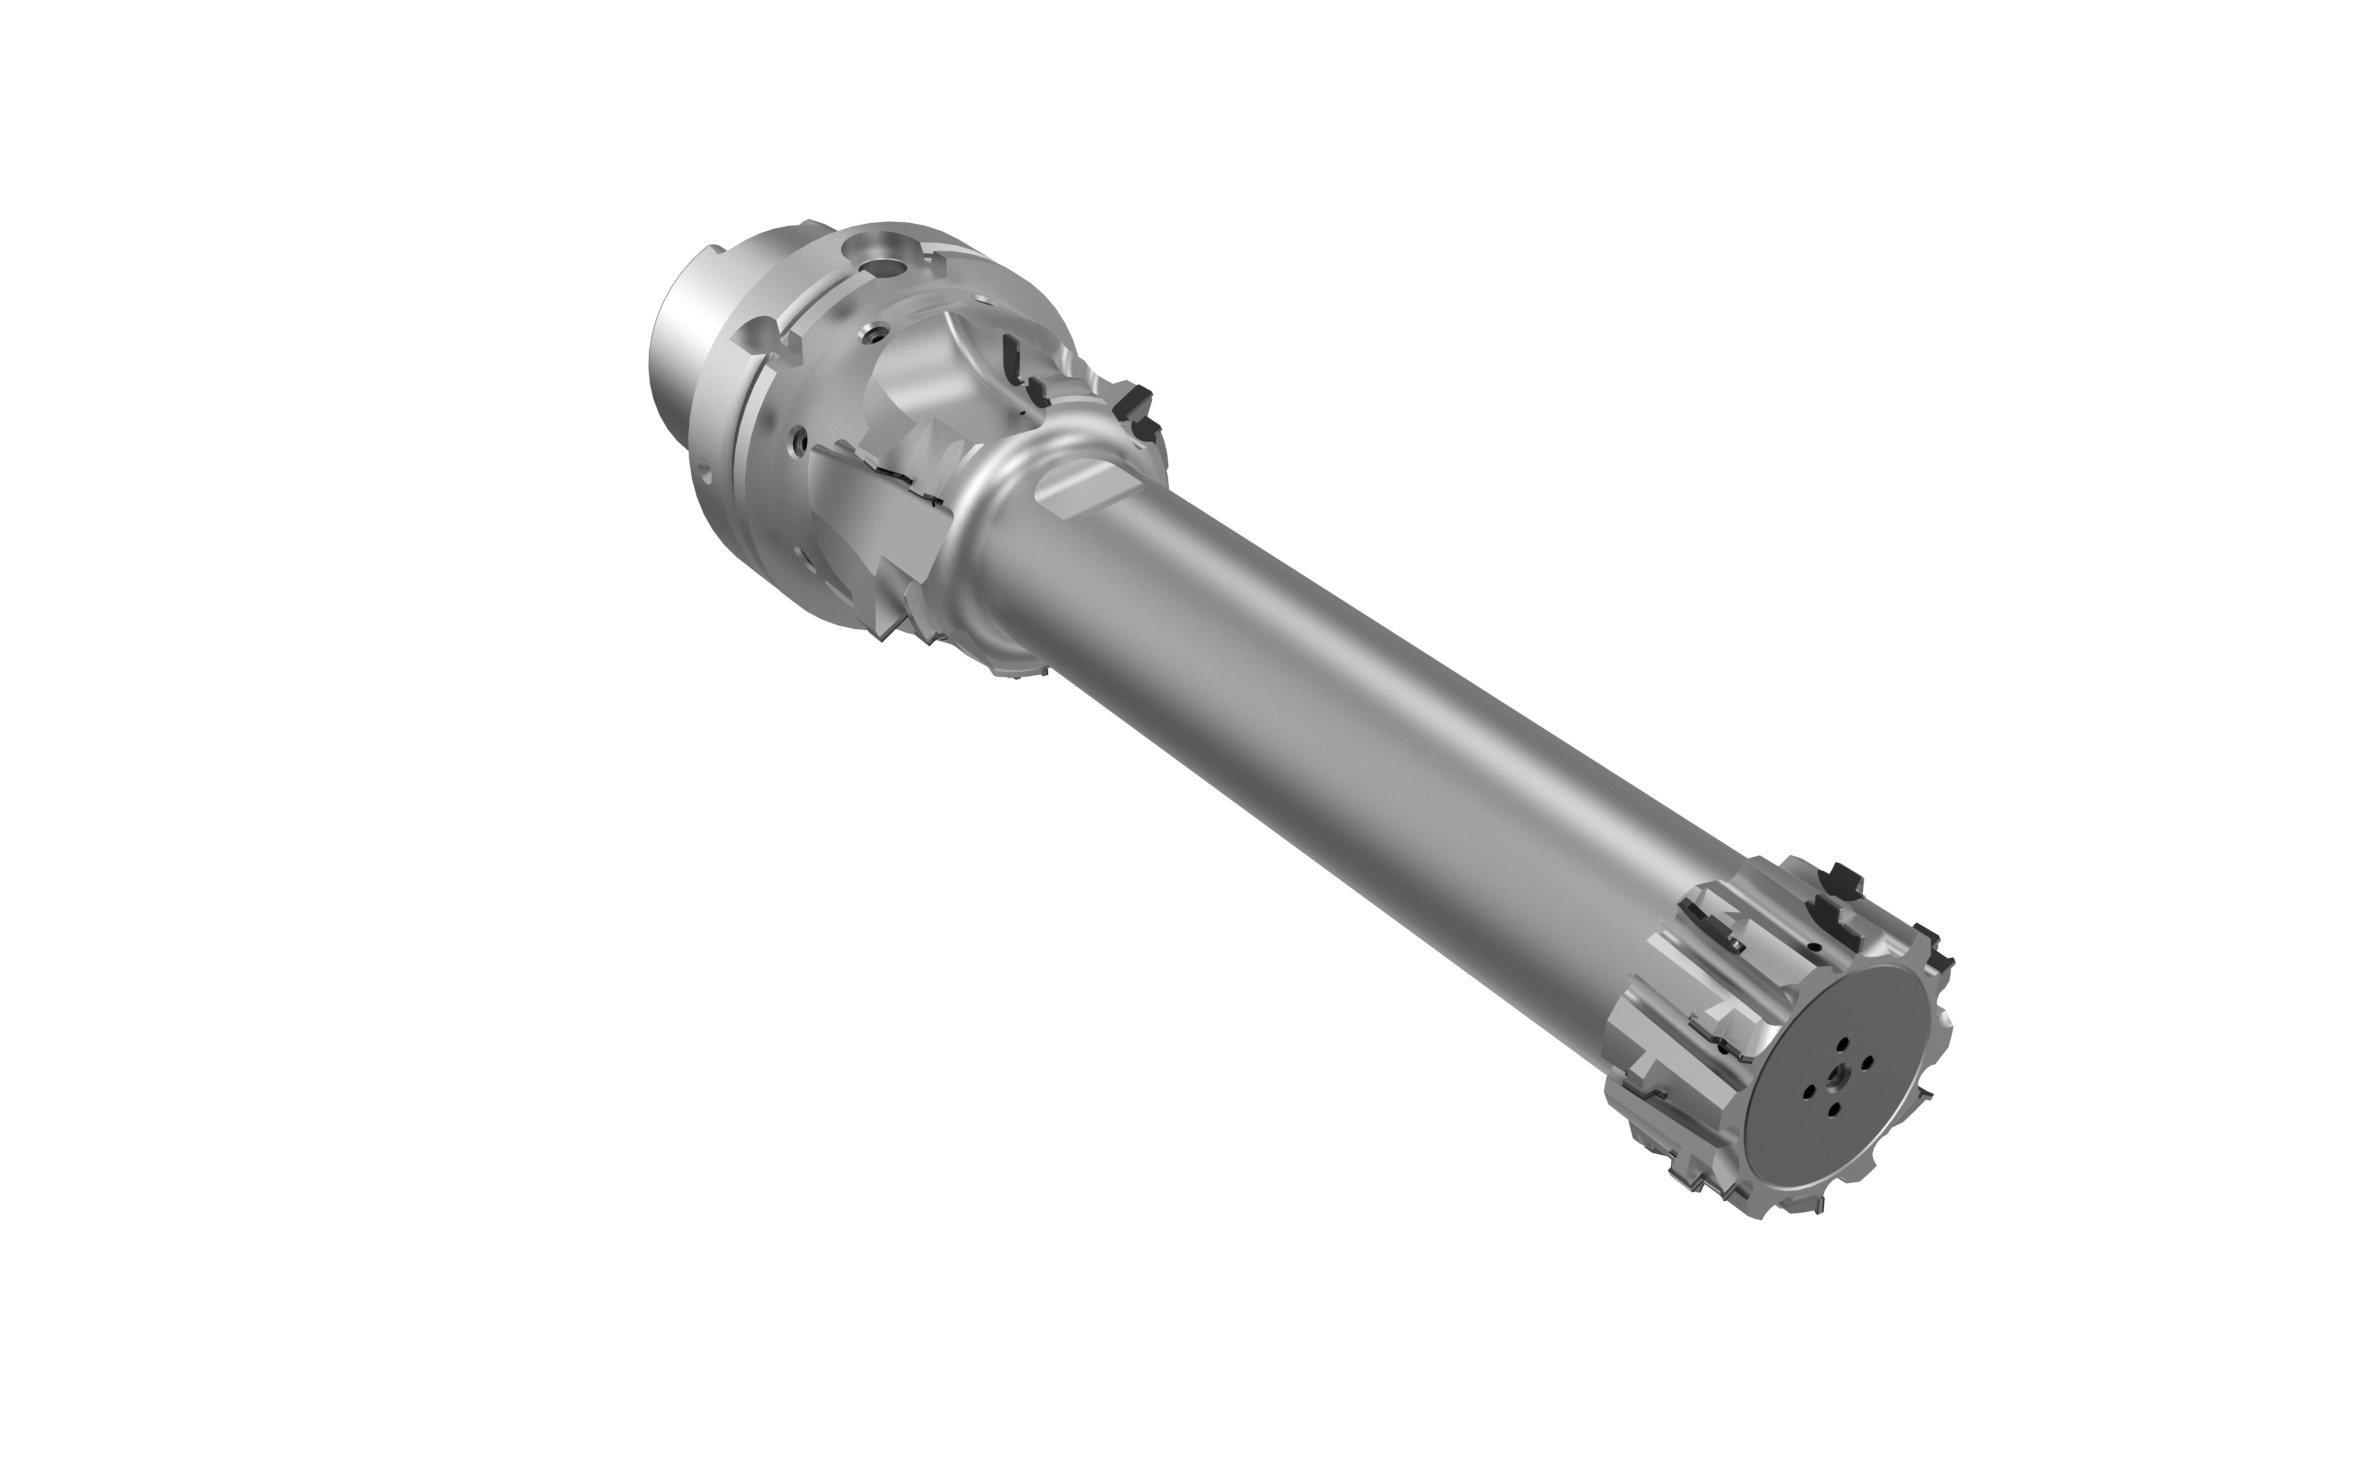
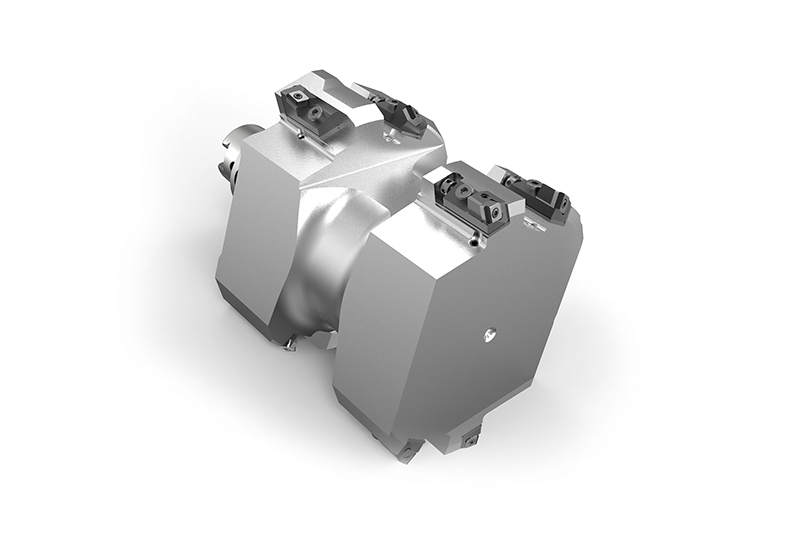
  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    Fraise avec plaquettes amovibles ISO

    Ébauche de rainure de joint

    • Plaquettes amovibles ISO en carbure revêtues
    • Amortisseur de vibrations en option
    • Ébauche efficace des rainures de joint

Usinage final
  • PCD MILLING CUTTER WITH SPECIAL CONTOUR

    Fraise PCD à profil spécial

    Finition de rainure de joint

    • Détourage PCD
    • Géométrie parfaite des différents contours de rainure
    • Amortisseur de vibrations en option
    • Usinage final de toutes les rainures en une seule coupe

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

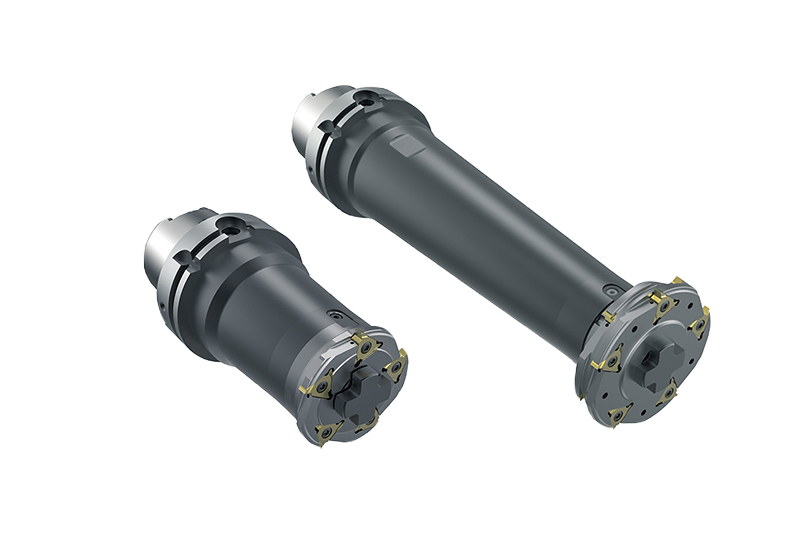
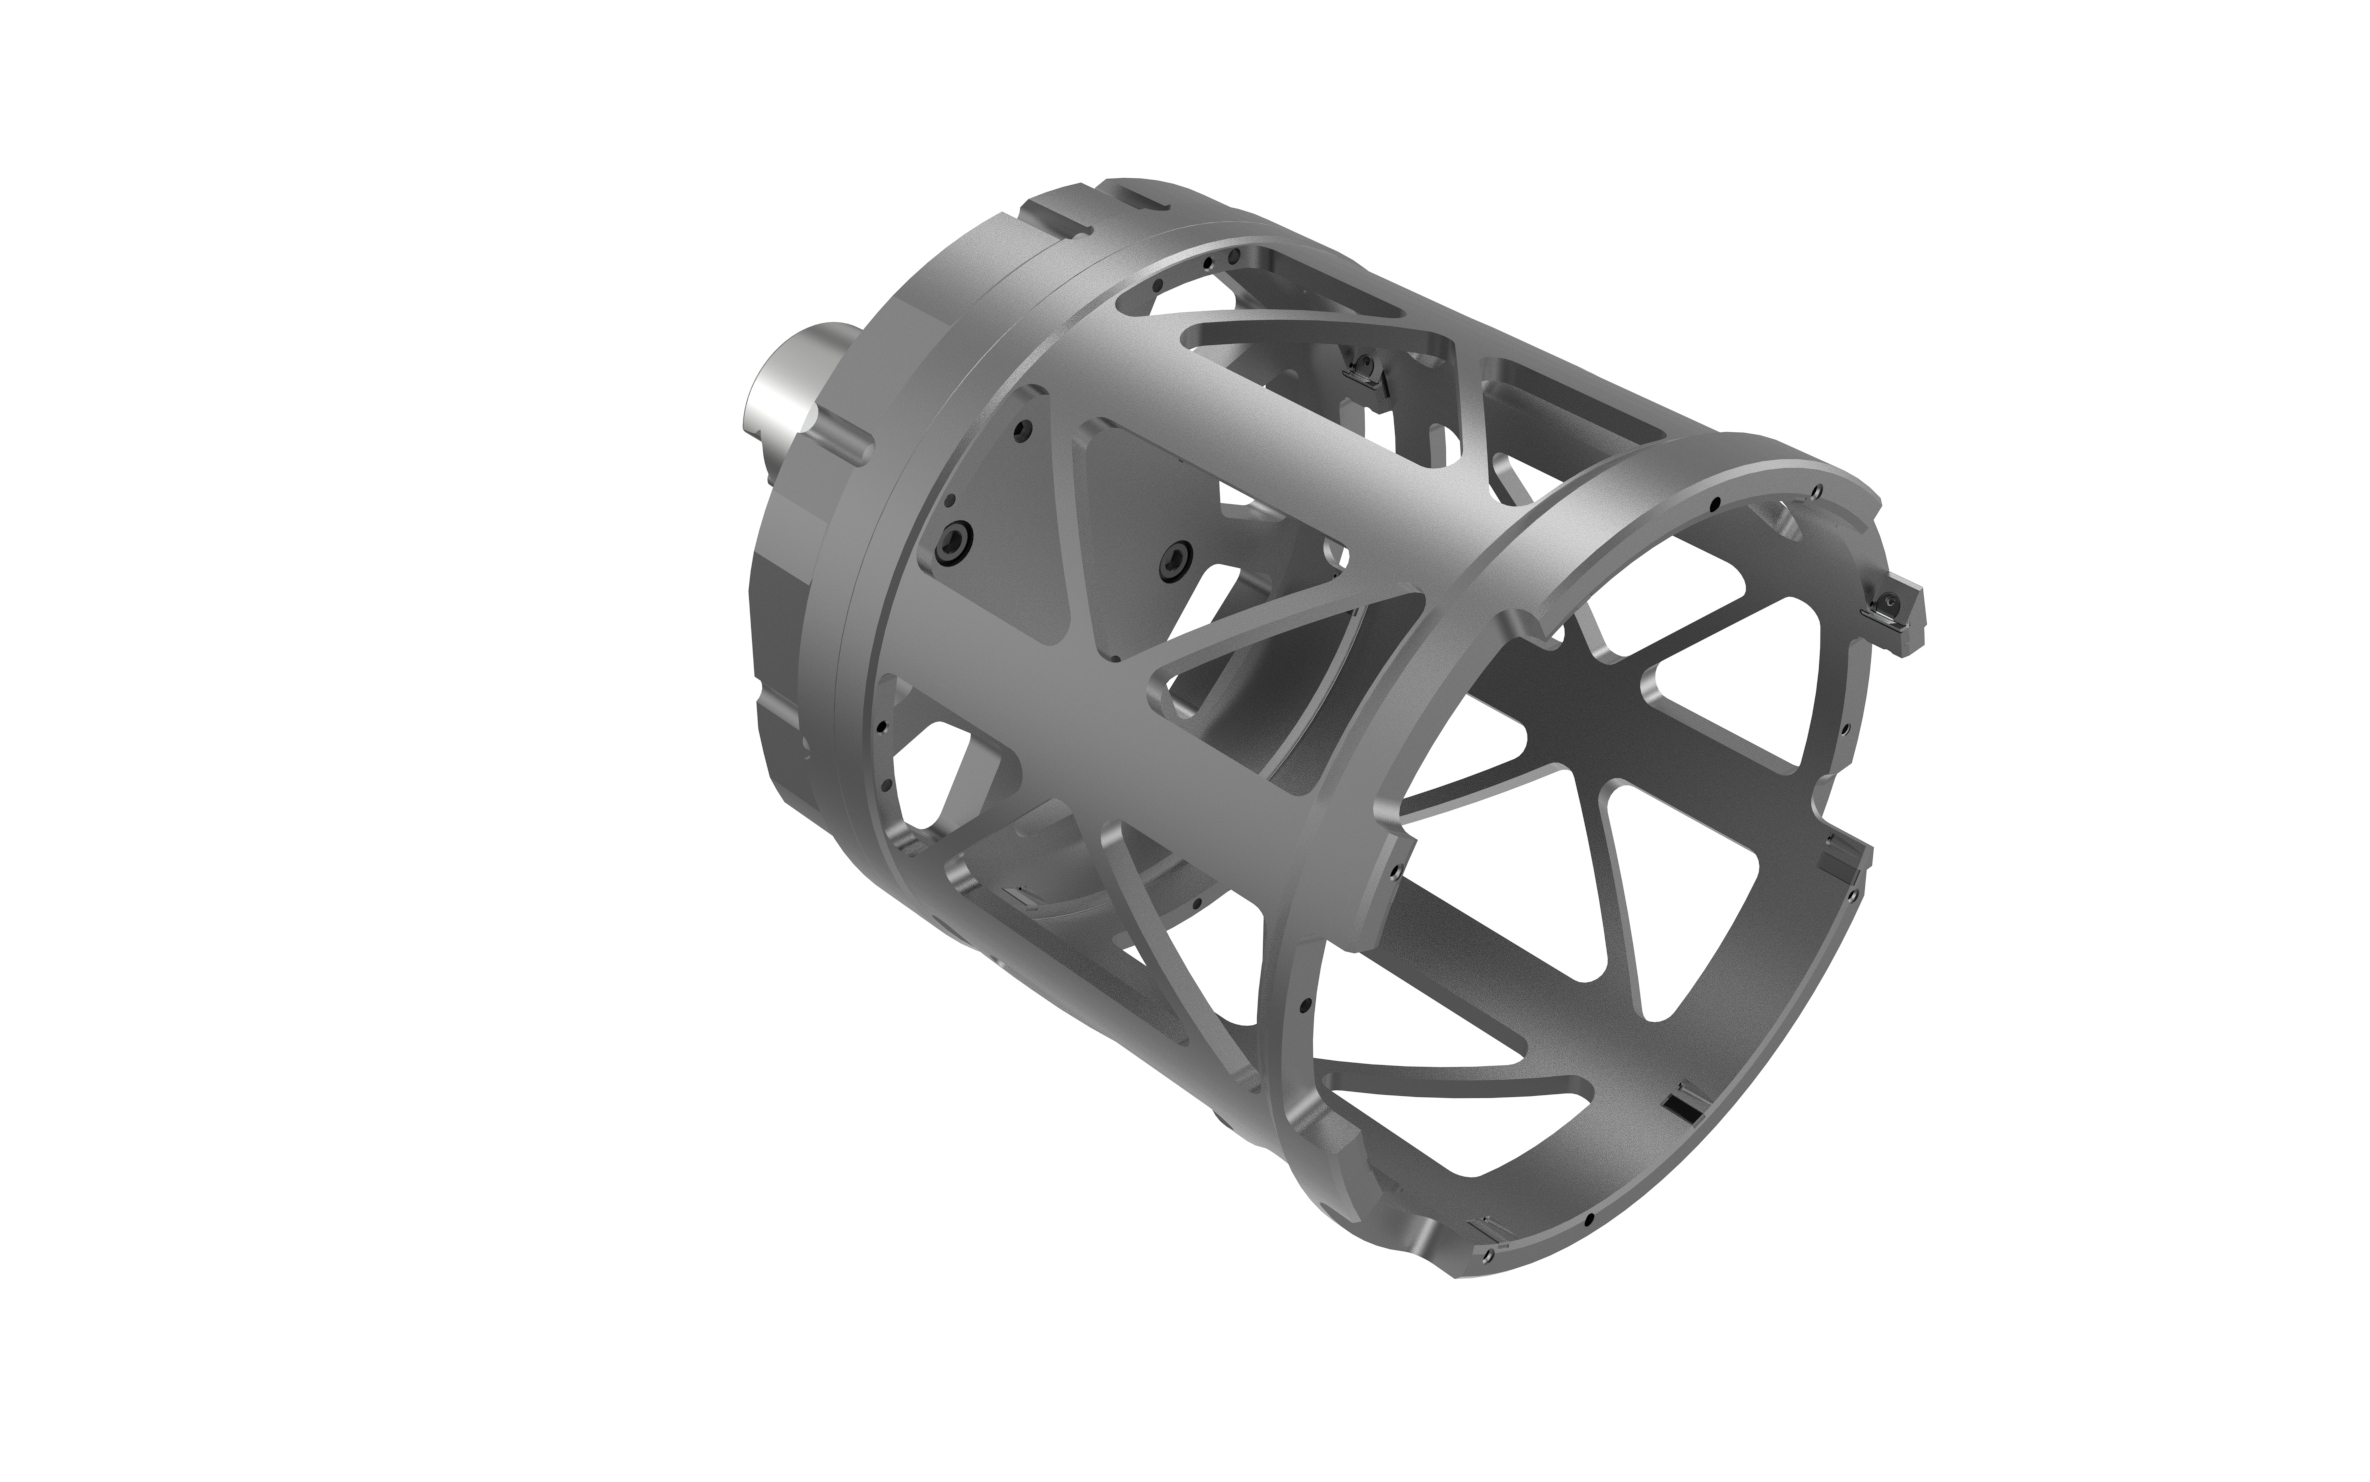
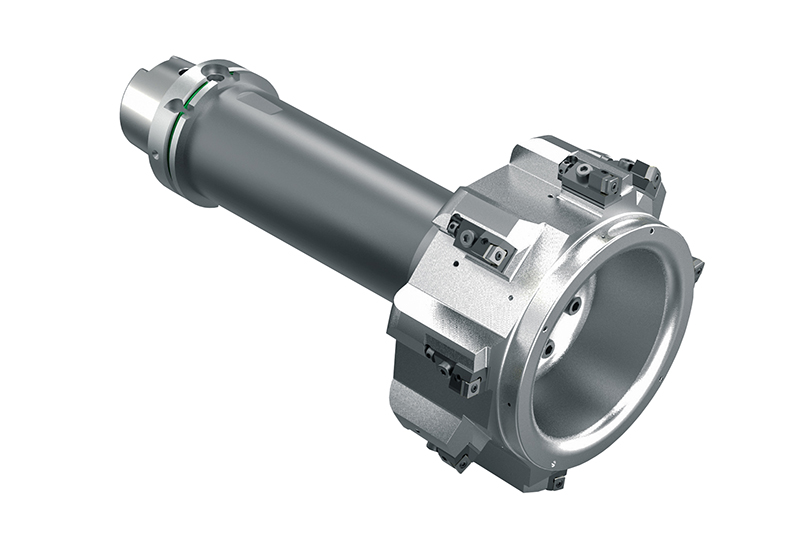
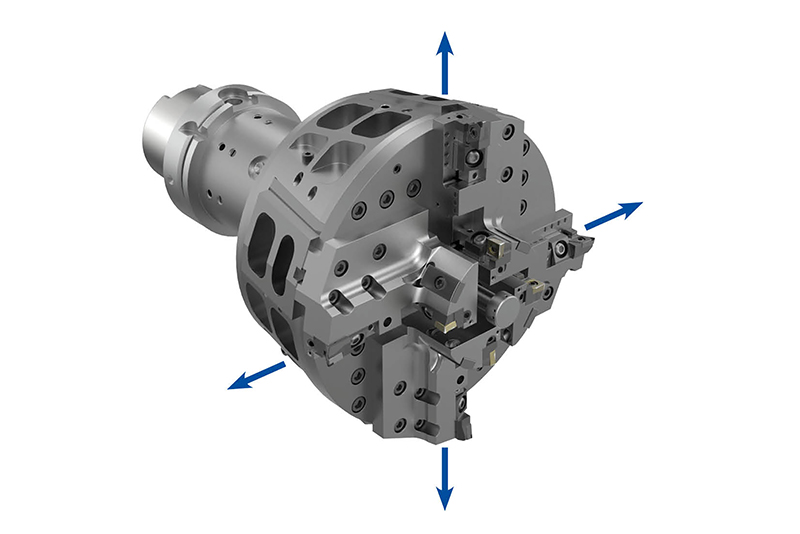
    Outil d'alésage de précision en construction légère

    Finition de diamètre extérieur

    • Arêtes de coupe PCD réglables
    • Corps d'outil en construction légère
    • Diamètre d'usinage jusqu'à 260 mm


Solutions d'usinage pour…
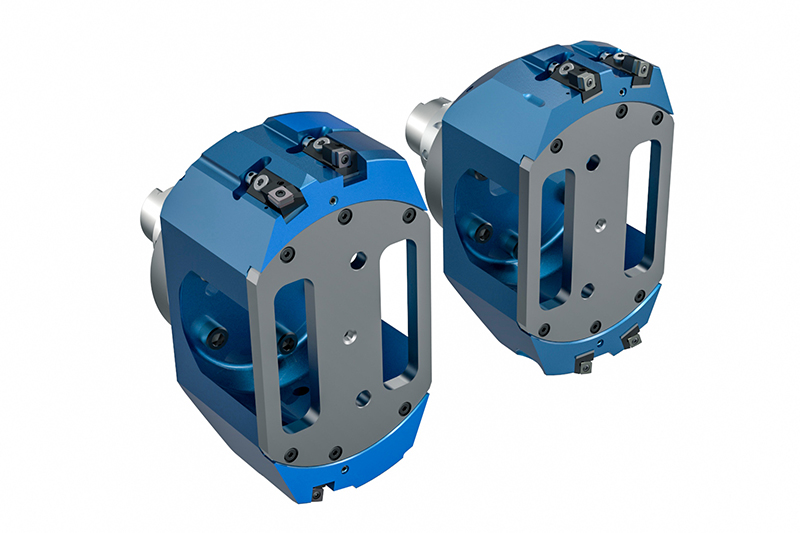
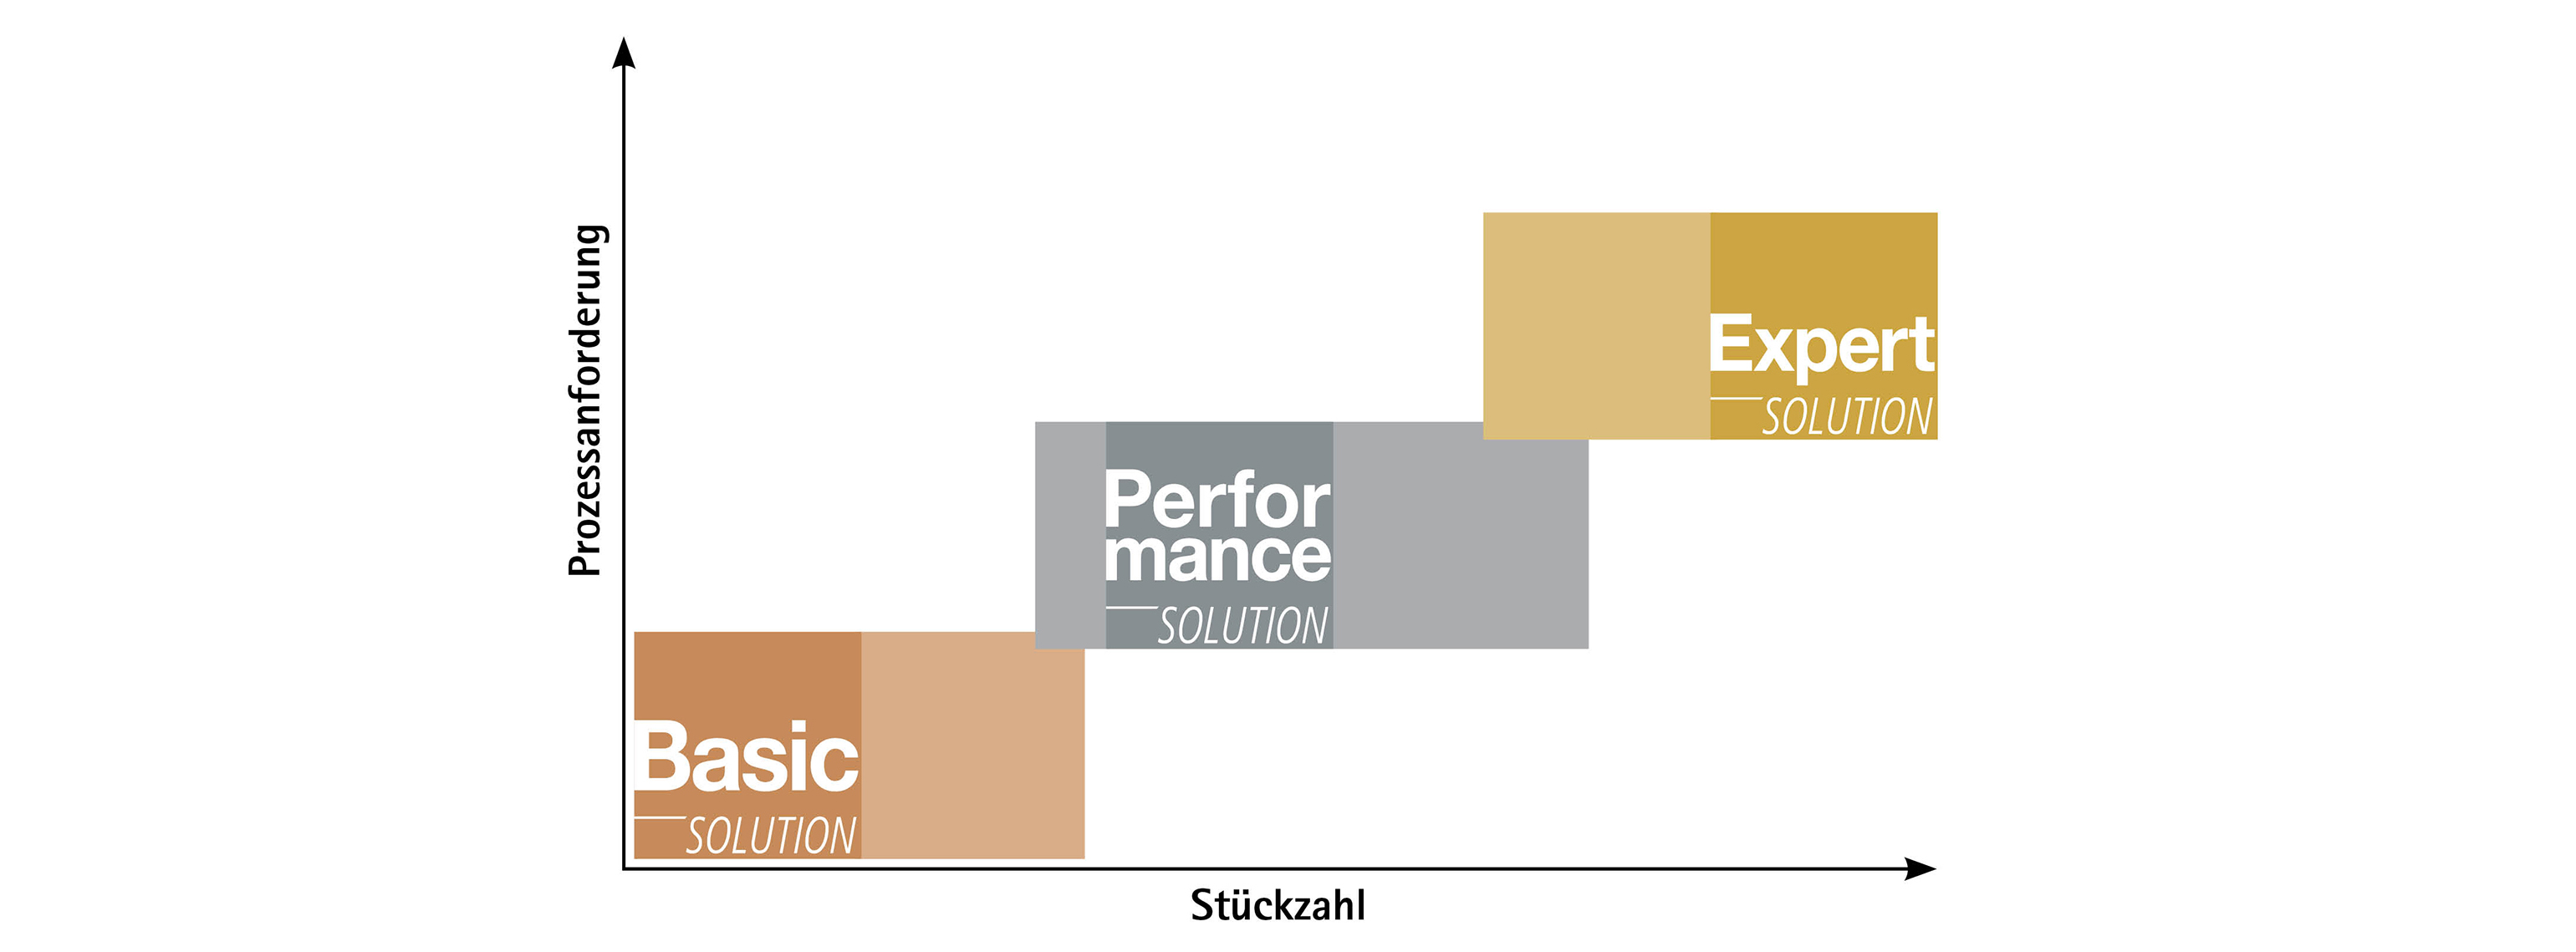
MAPAL Basic, Performance, Expert Line

Further machining solutions

  • Bearing and position bores

    With maximum concentricity and roundness

    read more
  • Außenreibahle mit EA-System

    External machining bearing bore

    External reamer with EA system

    • External machining of the bearing bore

  • Planfräser mit PKD-Fräseinsätzen

    Face milling cutter with PCD milling inserts

    • Creation of defined surface profiles for sealing and contact surfaces (e.g. cross-cut structures)
    • Surface finish Rz < 1


Other electrified components