液压系统
MAPAL可以针对移动式液压系统-和转向回路中的相关功能部件提供量身定制的完整配套加工工艺。此外,具有创新和增值优势的工艺解决方案,对于固定式液压组件的加工也非常受欢迎。
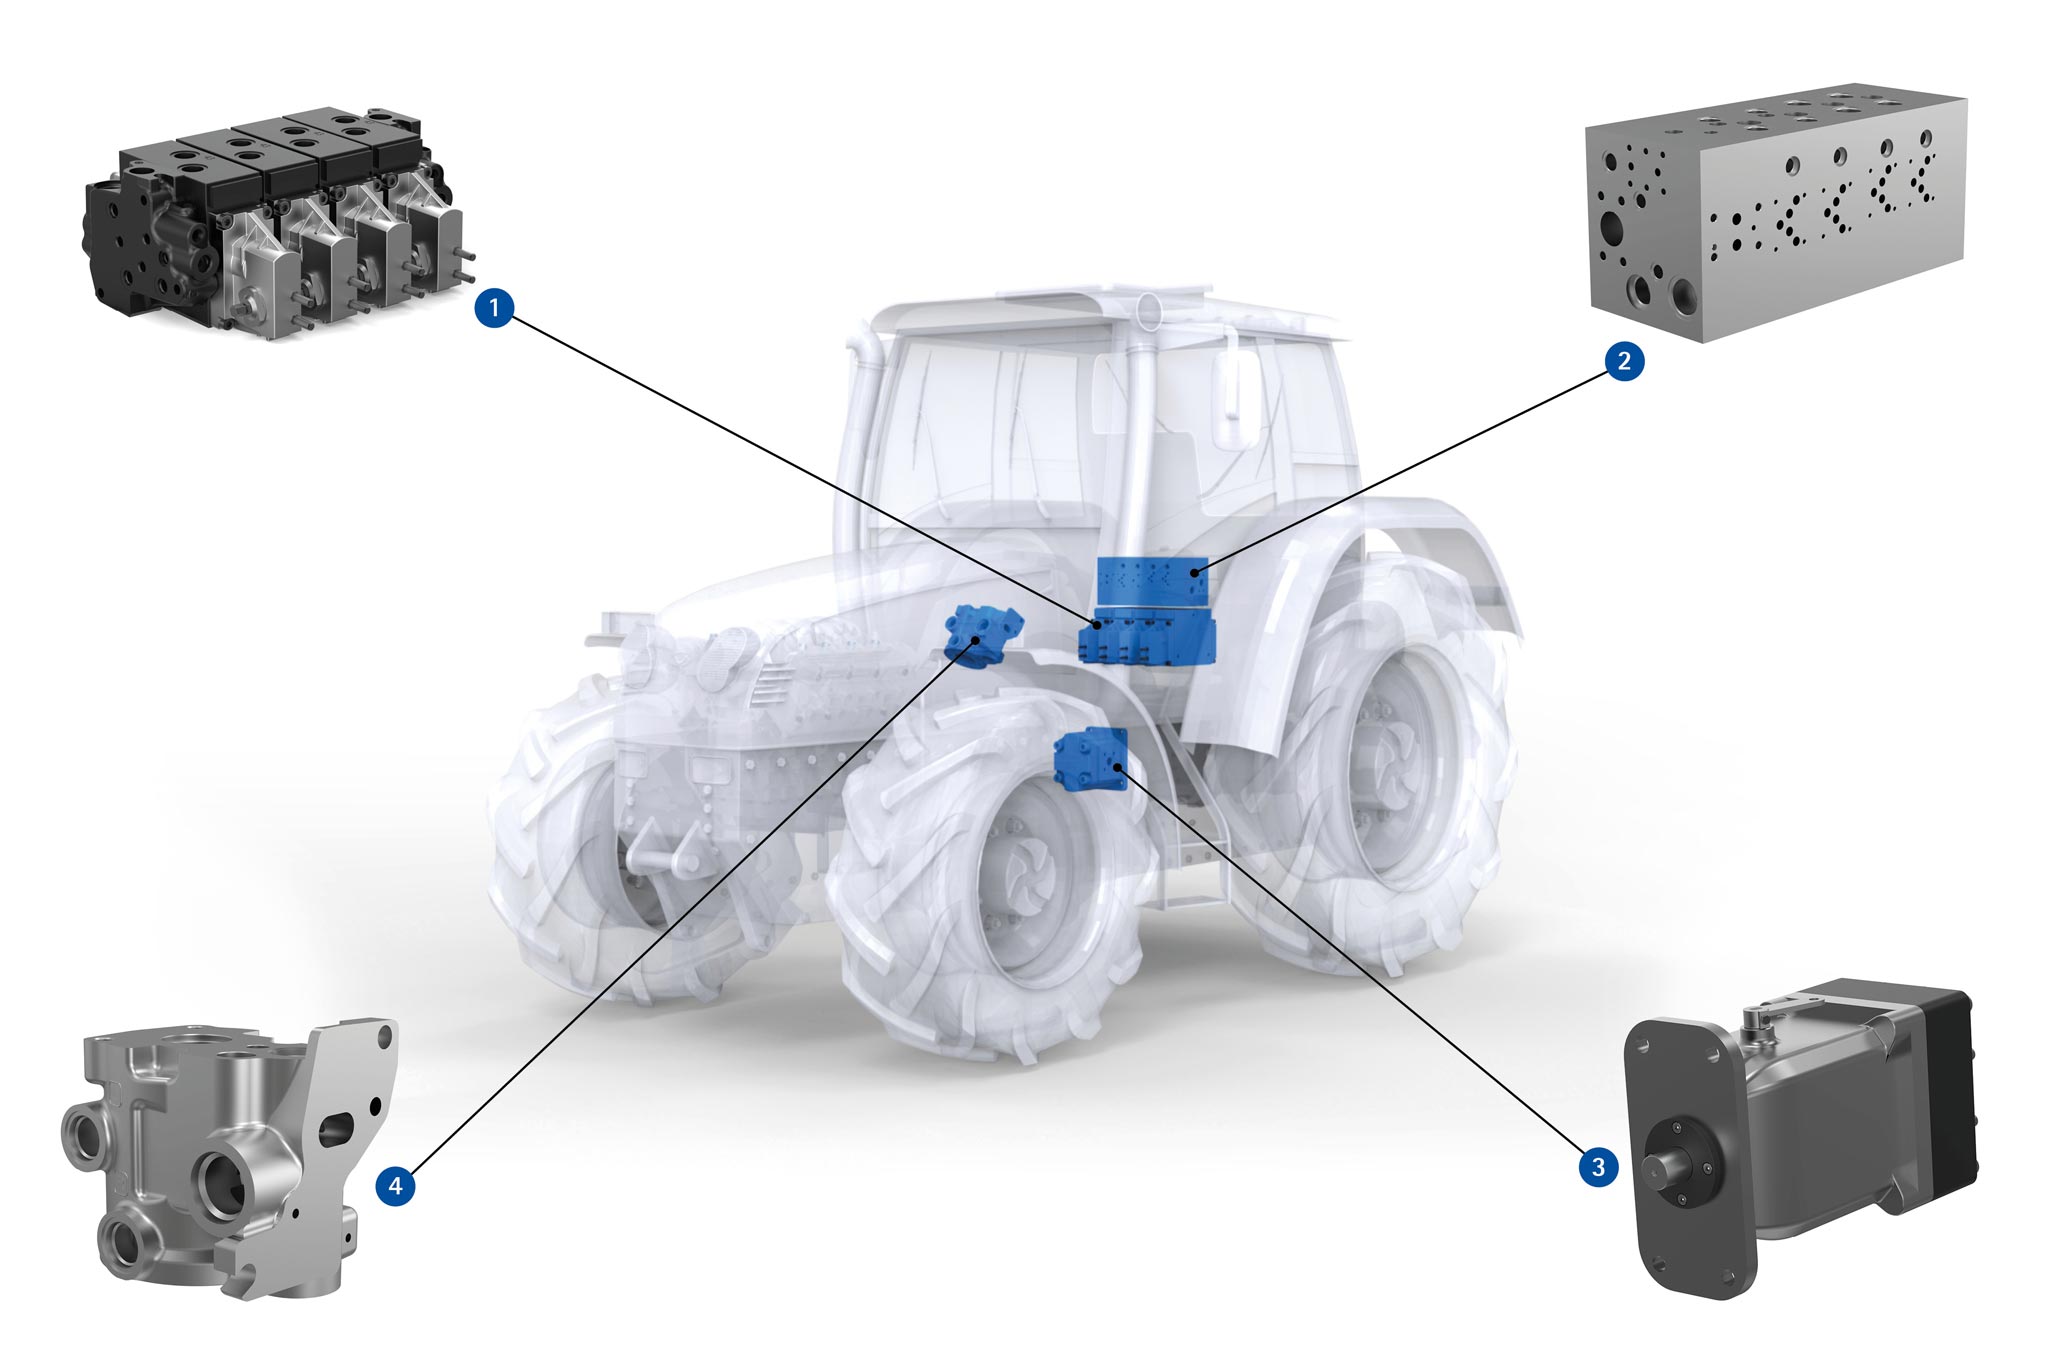
- (1) 油圧バルブハウジング
-
油圧バルブハウジングの加工ソリューション
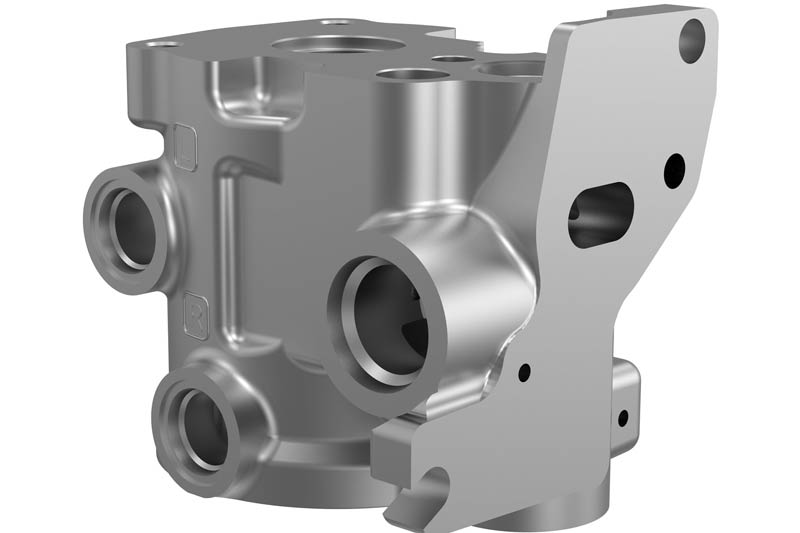
すべてはメイン穴の加工品質に依存します。流体技術部品の加工において、バルブケースの製造は、最も高い精度が要求される分野です。ここでは長年にわたってマパールのスプール穴加工に関する技術ノウハウが必要とされてきました。スプールとスプール穴のギャップは、加工穴の精度に左右され、作動油は一定の方向にしか流れないようになっています。
最近の油圧バルブ穴は、加工公差の幅が非常に狭くなっています。そのため、加工穴の真円度、真直度、円筒度、仕上げ面精度はきわめて重要になっています。基本手順 - 加工工程の分析
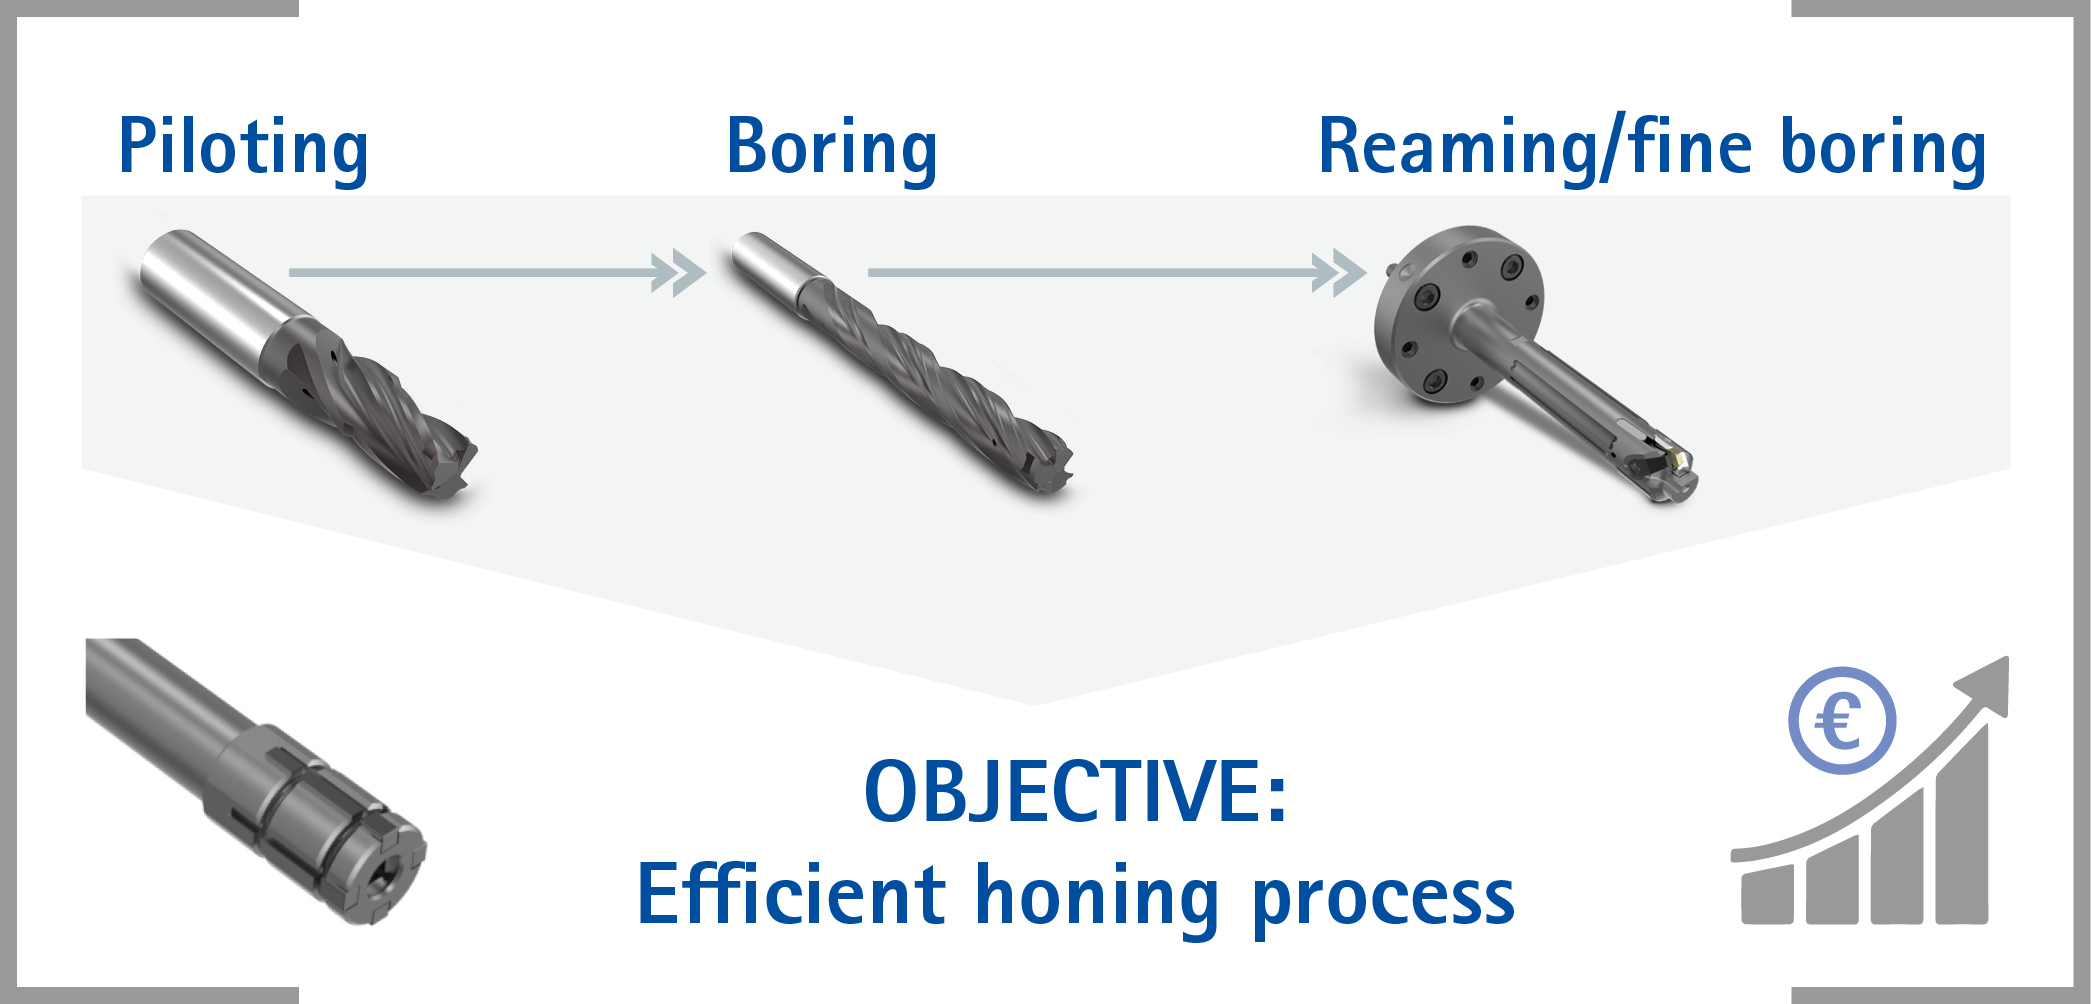
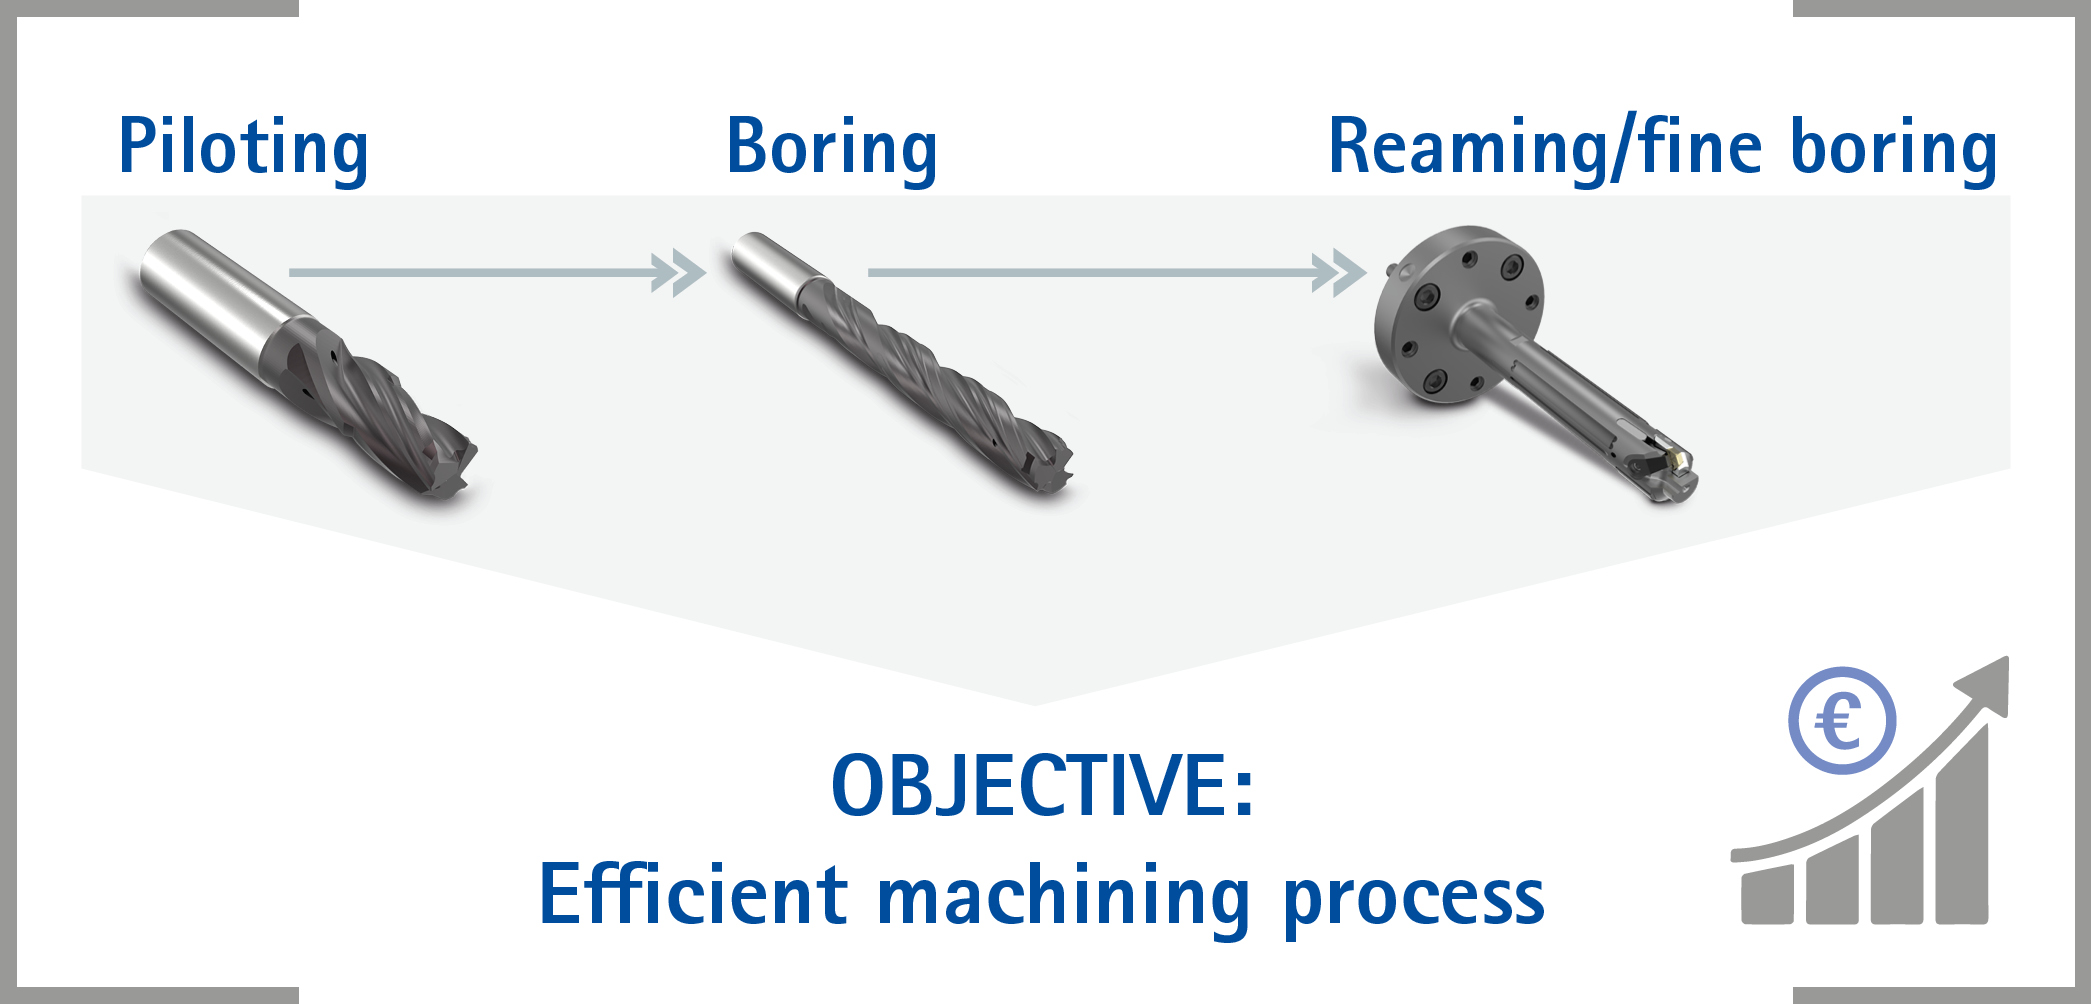
マパールは技術パートナーとして、プロセス設計全般においてお客様をサポートします。その際、エキスパートは機能に重要な穴加工によく見られるコスト要因に特に注意を払います。 ホーニング、加工ワークの要求項目、バッチサイズに基づき、マパールはお客様との対話の中で最適な加工戦略を設計します。1つの目標がすべての活動を結び付けます: パイロット穴加工から始まり、ボーリング、中仕上げ加工を経て、効率的なホーニング加工に到るまで、経済的なプロセスを設計します。 - (2) Blocco di controllo
-
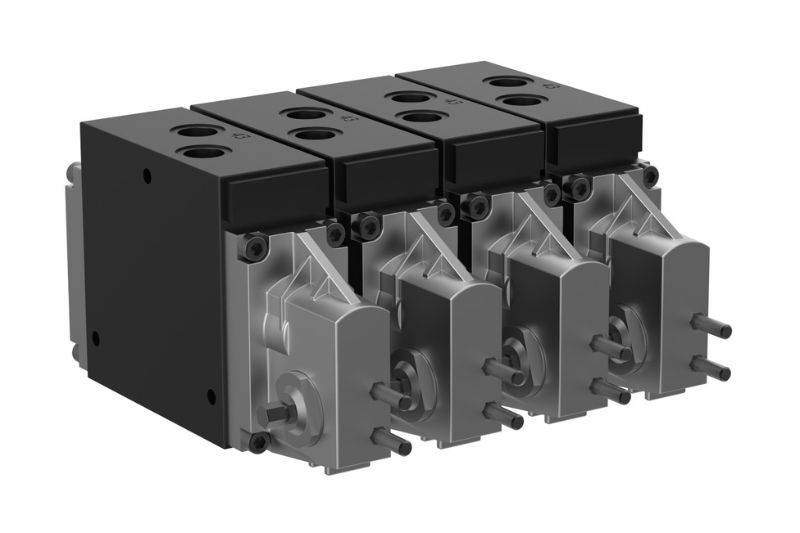
Blocco di controllo
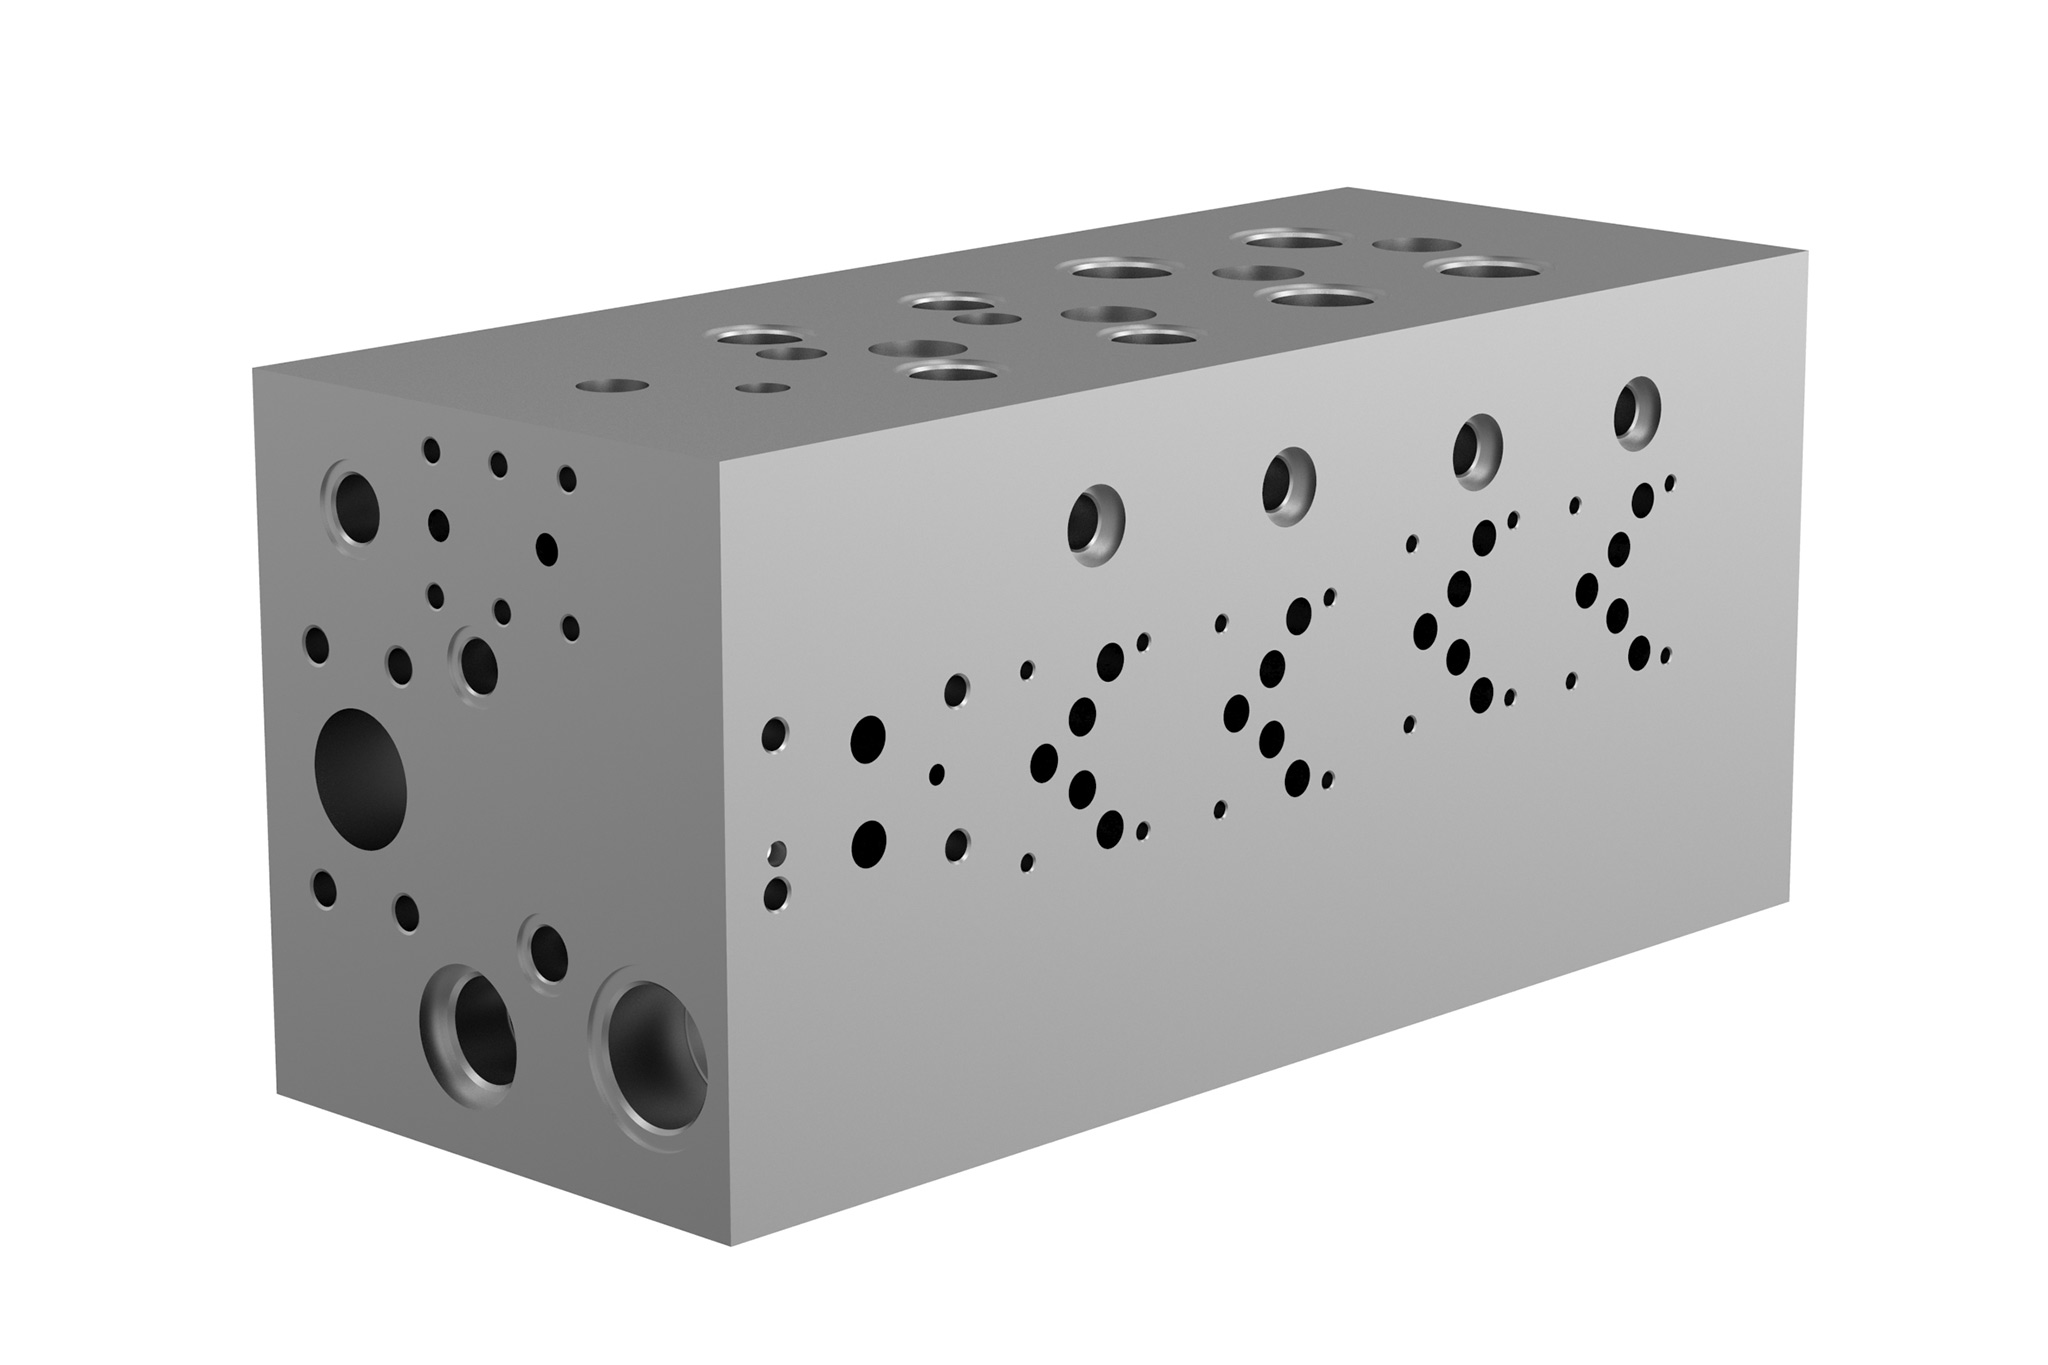
Il blocco valvole idraulico funge da connessione per valvole e componenti di comando. Esso funge da sistema di controllo o distribuzione nei circuiti idraulici.Procedura di base – Analisi del processo di lavorazione
作为技术合作伙伴,MAPAL公司为客户提供完整的工艺设计支持。此时,专家特别关注在功能相关的孔中经常发现的成本动因。根据各自的珩磨工艺、部件要求和批量大小,MAPAL公司与客户进行对话,设计出完美的加工策略。
一个目标统一了所有活动:设计最经济的工艺,从打导向孔到镗孔和半精加工再到高效珩磨流程
- (3) 轴向活塞机
-
Axial piston pump
术语“轴向活塞机”涵盖轴向柱塞泵和轴向柱塞电机。轴向柱塞泵将机械能转化为液压能,而轴向柱塞电机则是将液压能转化为机械能。
轴向活塞机的特点是具有极大的稳定性以及良好的内部密封性,因而可以承受各种高压。基本的操作步骤 - 加工流程分析
作为技术合作伙伴,MAPAL公司为客户提供完整的工艺设计支持。此时,专家特别关注在功能相关的孔中经常发现的成本动因。根据各自的珩磨工艺、部件要求和批量大小,MAPAL公司与客户进行对话,设计出完美的加工策略。
一个目标统一了所有活动:设计最经济的工艺,从打导向孔到镗孔和半精加工再到高效珩磨流程
- (4) 转向装置
-
Sterzo tipo Orbitrol
Lo sterzo tipo Orbitrol è l’elemento di comando centrale degli sterzi idrostatici. La portata volumetrica erogata da una pompa idraulica viene convogliata nelle camere di lavoro di un cilindro idraulico in funzione del movimento del volante, che aziona lo sterzo con fuso a snodo. Per il funzionamento permanente dei sistemi di sterzo si utilizza una valvola di priorità.Procedura di base – Analisi del processo di lavorazione
MAPAL, in qualità di partner tecnologico, assiste il cliente nella completa progettazione del processo. Nel farlo, gli esperti prestano particolare attenzione ai fattori di costo che spesso si riscontrano nei fori rilevanti per il funzionamento. MAPAL definisce la strategia di lavorazione perfetta, dialogando con il cliente, in base alla rispettiva procedura di levigatura, ai requisiti dei componenti e alle dimensioni.Tutte le attività sono accomunate da un unico obiettivo: concepire un processo più economico a partire dalla foratura pilota, passando per la barenatura e la semifinitura, per ottenere un processo di levigatura efficiente.