Zerspanungslösungen für E-Motorengehäuse
Lager- und Positionsbohrungen
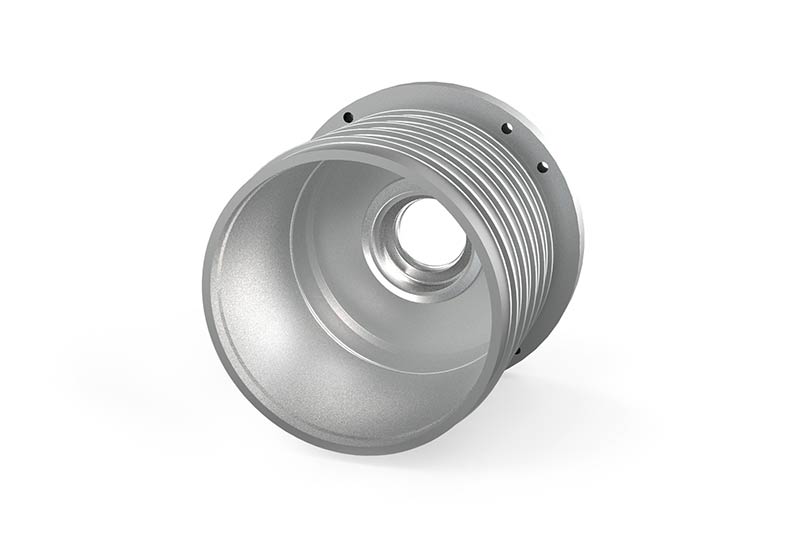
Mit höchster Konzentrizität und Rundheit
Entscheidend für Funktionsweise und Wirkungsgrad des Elektromotors ist ein gleichbleibender Luftspalt zwischen Rotor und Stator. Hierfür ist neben der Koaxialität von Lager- und Statorbohrung die Rundheit und Zylinderform des Lagersitzes entscheidend. Um die hohen Anforderungen an die Koaxialität zu erfüllen ist die Bearbeitung des Lagersitzes in einer Aufspannung von Vorteil (Rückzugsbearbeitung). Bei der Ausführung als rohr- oder topfförmiges Gehäuse befindet sich mindestens eine Lagerstelle in einem separaten Lagerdeckel, der über Positionsbohrungen oder Passungsflächen am E-Motorengehäuse positioniert wird.
1. Vorbearbeitung
Aufbohren von Lager- und Positionsbohrungen


2. Usinage final
-
 1 / 5
Aperçu des outils
- Outil ISO combiné
- Outil monocoupe de précision avec système WP
- Alésoir de précision
-
2 / 5
Outil ISO combiné
- Forage de l'alésage de palier
- Finition de surfaces planes et encoche radiale
-
3 / 5
Outil monocoupe de précision avec système WP
- Plaquettes de coupe à insert en PCD
- Réglable
- Patins de guidage
- Usinage à l'envers
-
4 / 5
Alésoir de précision
- Outil combiné multi-niveaux avec alésoir étagé brasé
- Usinage final de l'alésage de palier et de positionnement
- Plaquettes de coupe PCD brasées
-
5 / 5
Outil d'alésage de précision avec système WP
- Plaquettes de coupe à insert en PCD
- Réglable
- Patins de guidage
- Usinage à l'envers