13.10.2021

MAPAL Focuses on Fluid Technology

In addition to drive systems and components, fluid technology is one of the most important supplier sectors for all industrial production. Going forward, MAPAL will manage this important area as an independent market segment. For many years, customers have relied on the expertise of the tool manufacturer for demanding machining operations for hydraulic parts. However, as a solution provider, the tool manufacturer also has concepts for the cost-optimised manufacturing of the whole product.
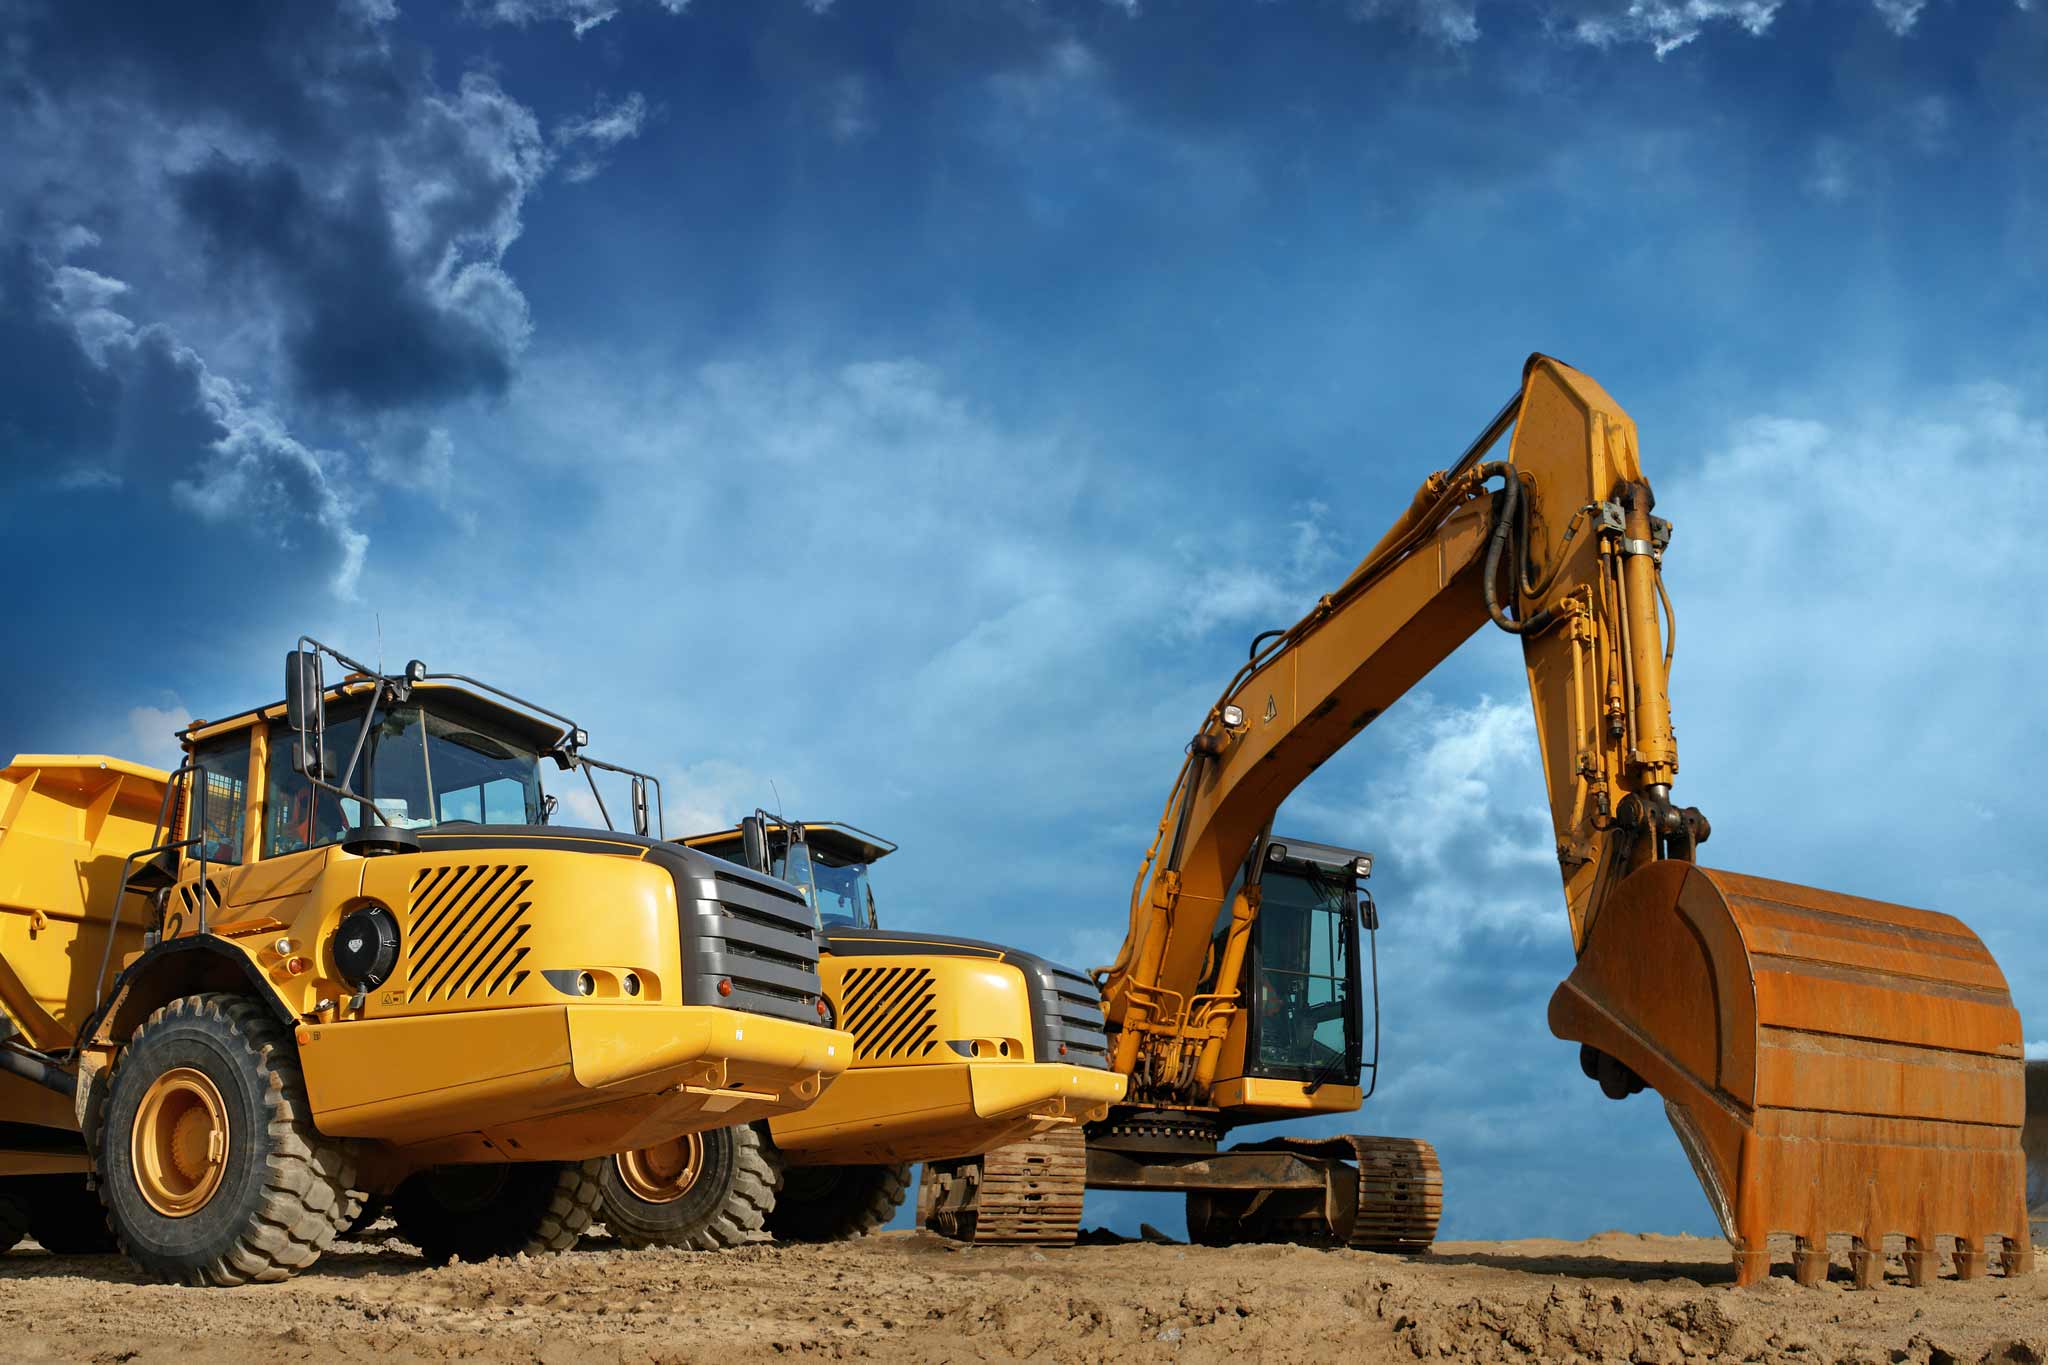
Various construction machines.
  • Various construction machines.
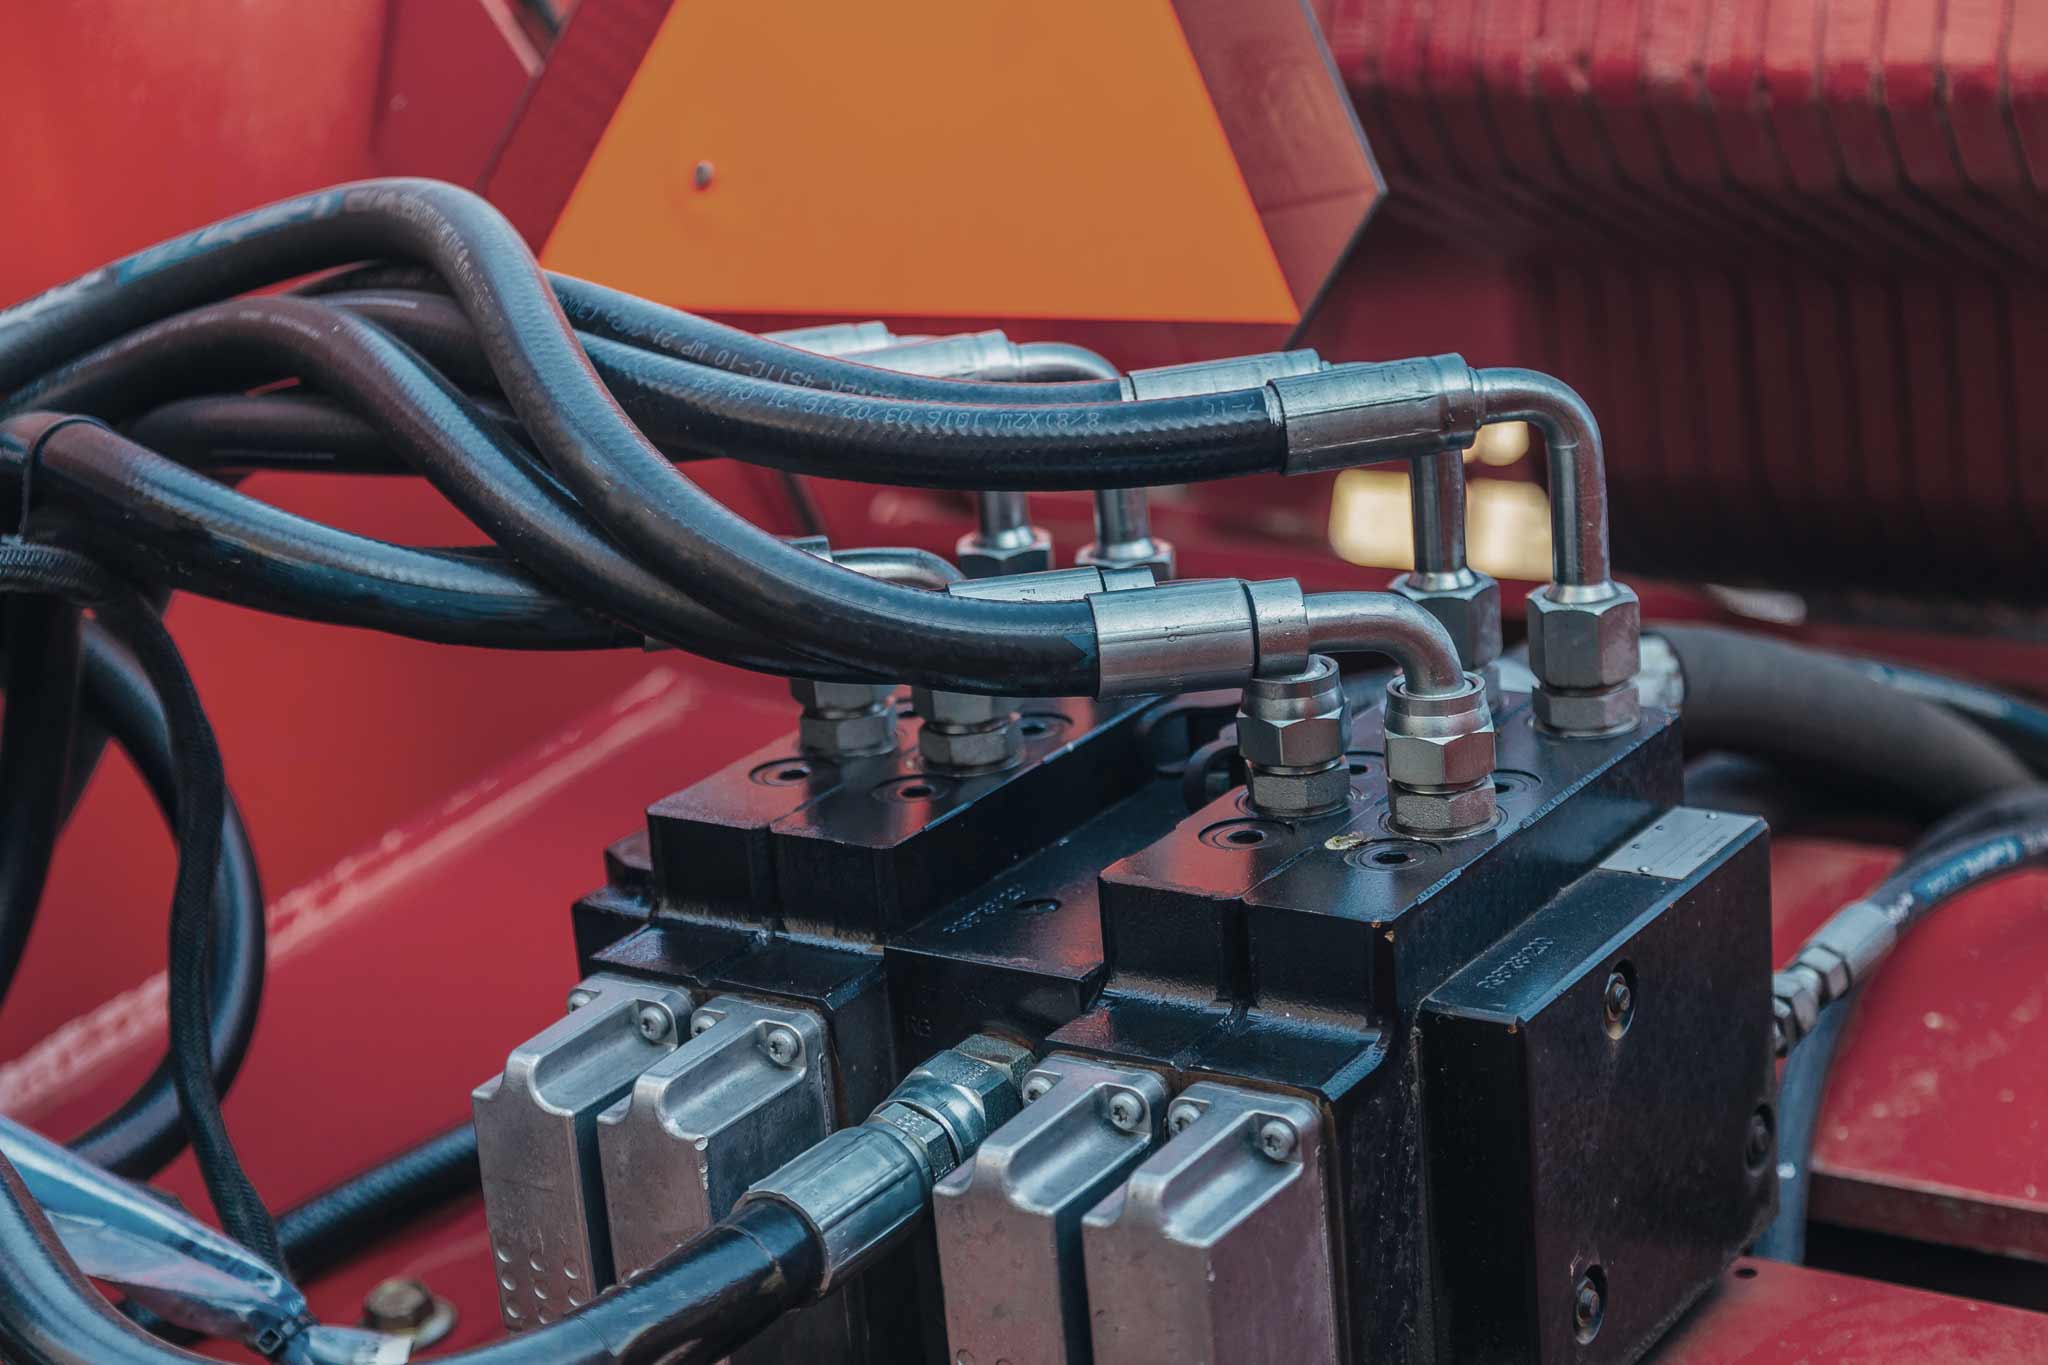
  • Detailed view of hydraulic components
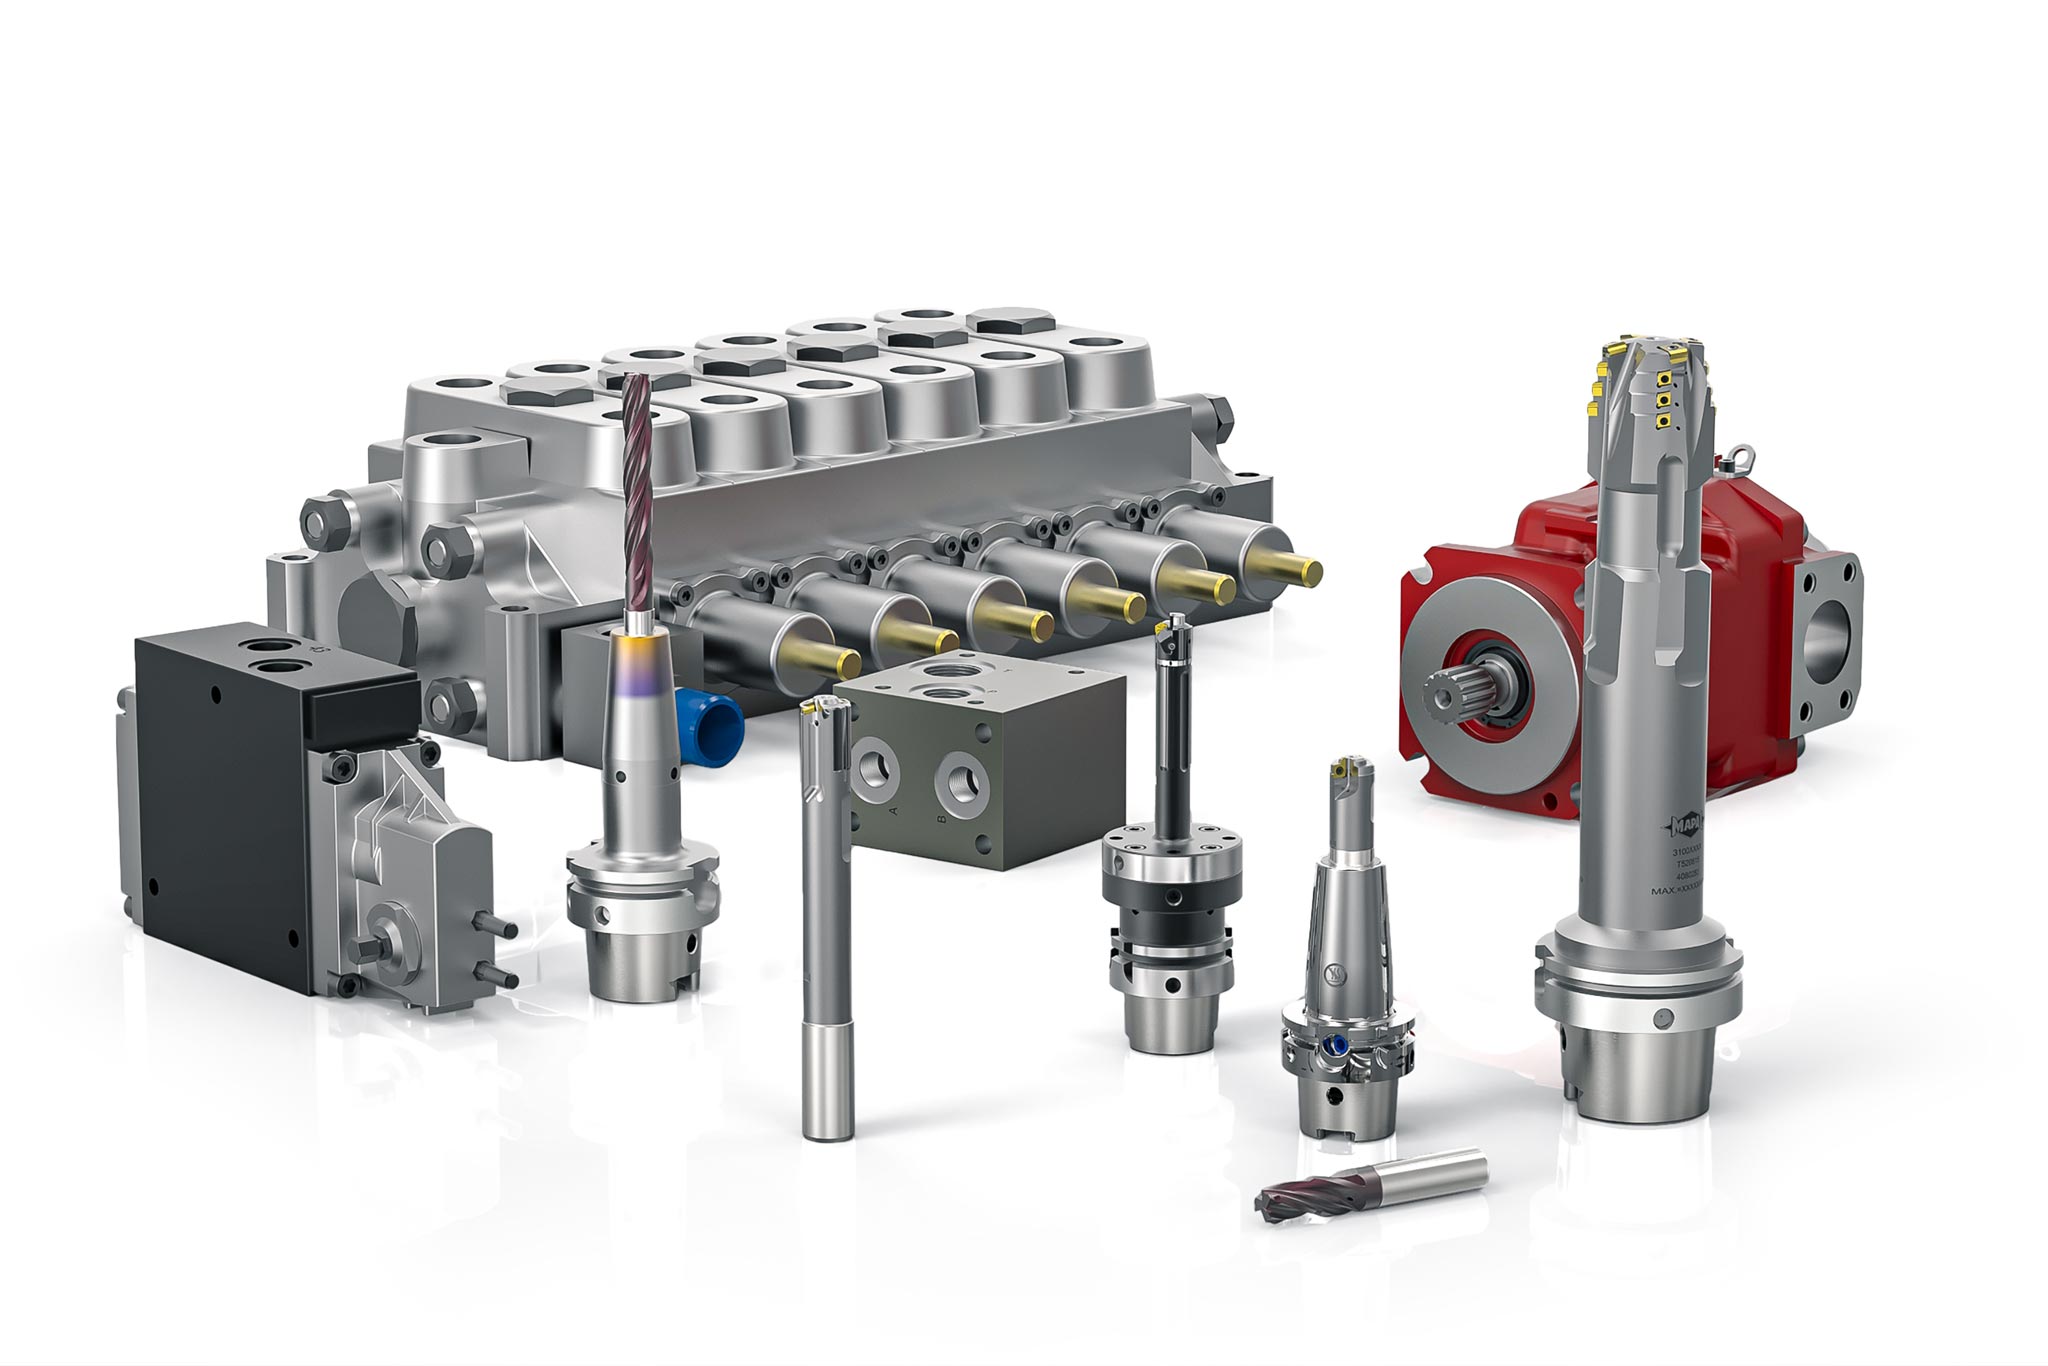
  • Examples of valve housings with the MAPAL tools used for machining.
  • A MAPAL fine boring tool used for finishing the spool bore in valve housings.
  • A tangential roughing tool with indexable inserts from MAPAL.
Fluid technology products are used in a wide range of markets, such as mechanical and plant engineering, energy and environmental technology, automation technology, printing machines, woodworking machines, food and packaging machines, aerospace and shipbuilding. Driven by rising population figures worldwide, particularly agricultural engineering and construction machinery are absolute growth markets.

Germany is the technology leader

In an industry analysis, the VDMA confirms the high level of innovation in fluid technology from Germany. In terms of world trade, Germany ranks first, ahead of the USA and China, with an export quota of 60 percent, making it the world's most important supplier in this sector. The foreign production of many German fluid technology companies also enhances market penetration.
The prospect of a comparatively crisis-proof growth industry is by no means the only reason for MAPAL to focus more on fluid technology. The workpiece materials to be machined (cast iron, steel, stainless steels and non-ferrous metals) are ideally suited to the tool manufacturer's product portfolio. Over and above carrying out demanding machining steps, MAPAL can support the entire process worldwide here as a technology partner. "The customers' needs fit our MAPAL DNA," is the analysis of Jochen Schmidt, who heads up the General Machining segment. To him, being a technology partner means understanding both the customers' needs and the actual product and how it functions in the end product.
 

Fine work for the rough stuff
One such end product might be an excavator. Sitting behind a row of levers, the excavator operator becomes a virtuoso at his workplace. He usually operates two or three levers at the same time, not just to move the boom or bucket in one direction, but to implement complex sequences. Since superimposed movements are the rule, joysticks have often found their way into the cabs instead of rows of levers.
Detailed view of hydraulic components
In modern hydraulic valves, the gap dimension has a very narrow tolerance so that the hydraulic oil can only flow in the desired direction  ©iStock | Vladimir Zapletin
Egal, ob Hebel oder Joystick: um damit tonnenschwere Lasten millimetergenau ins Ziel zu bringen, muss für das perfekte Zusammenspiel jede einzelne Bewegung sehr genau und zuverlässig ausgeführt werden. Jeder Hebel ist mit einem bestimmten Ventilgehäuse verbunden. Je mehr Funktionalitäten die Maschine hat, desto mehr solcher Ventile werden in Reihe verbaut. Die Zahl der Teile, die beim Baggern bewegt werden können, korrespondiert mit der Zahl der verbauten Ventilgehäuse.

Alles hängt von der Hauptbohrung ab

Deren Fertigung ist für Jochen Schmidt die Königsdisziplin in der Hydraulikwelt. Seit vielen Jahren ist die Kompetenz von MAPAL bei der Spool-Bohrung in den Ventilgehäusen gefragt. Von der Genauigkeit dieser Bohrung hängt das Spaltmaß mit dem Schieber ab, das bei modernen Hydraulikventilen sehr eng definiert ist, damit das Hydrauliköl nur in die gewünschte Richtung fließen kann. Großes Augenmerk liegt dementsprechend auf der Rundheit, der Geradheit sowie der Oberflächengüte dieser Bohrung.
Beispiele von Ventilgehäusen mit den zur Bearbeitung eingesetzten MAPAL Werkzeugen.
Mit umfassendem Produktportfolio und Technologiekompetenz auf weltweitem Niveau unterstützt MAPAL die kompletten Prozesse seiner Kunden aus der Fluidtechnik  ©MAPAL

Der erste Bearbeitungsschritt trägt der unterschiedlichen Qualität der gegossenen Rohteile Rechnung. Weil die vorgegossenen Bohrungen relativ ungenau sind, ist zunächst eine präzise Pilotbohrung im ersten Steg zu erzeugen. Sie schafft die Voraussetzung dafür, dass in den weiteren Bearbeitungsschritten eine gute Zylinderform entsteht. Als nächstes durchfährt ein Vollhartmetallwerkzeug oder bei den größeren Bauteilen ein Werkzeug mit Wendeschneidplatten die gesamte Bohrung. Was der Pilotbohrer für den ersten Steg geschaffen hat, wird nun auf ganzer Länge hergestellt. Um in den Hohlkammern Ringbildung durch vorangetriebene Späne zu verhindern, sorgt MAPAL bei der Bearbeitung durch Verwendung der Tangentialtechnologie für einen weichen Schnitt. Das kann im Prozess einen separaten Waschgang einsparen. 

Nach dieser Vorbearbeitung kommt das klassische Feinbohrwerkzeug von MAPAL zum Einsatz, das die Bohrung äußerst präzise fertig bearbeitet. Es verfügt über eine einstellbare Schneide und Führungsleisten, die verhindern, dass das Werkzeug von Steg zu Steg abgedrängt wird. So wird eine hohe Geradheit und genaue Zylinderform erzeugt.
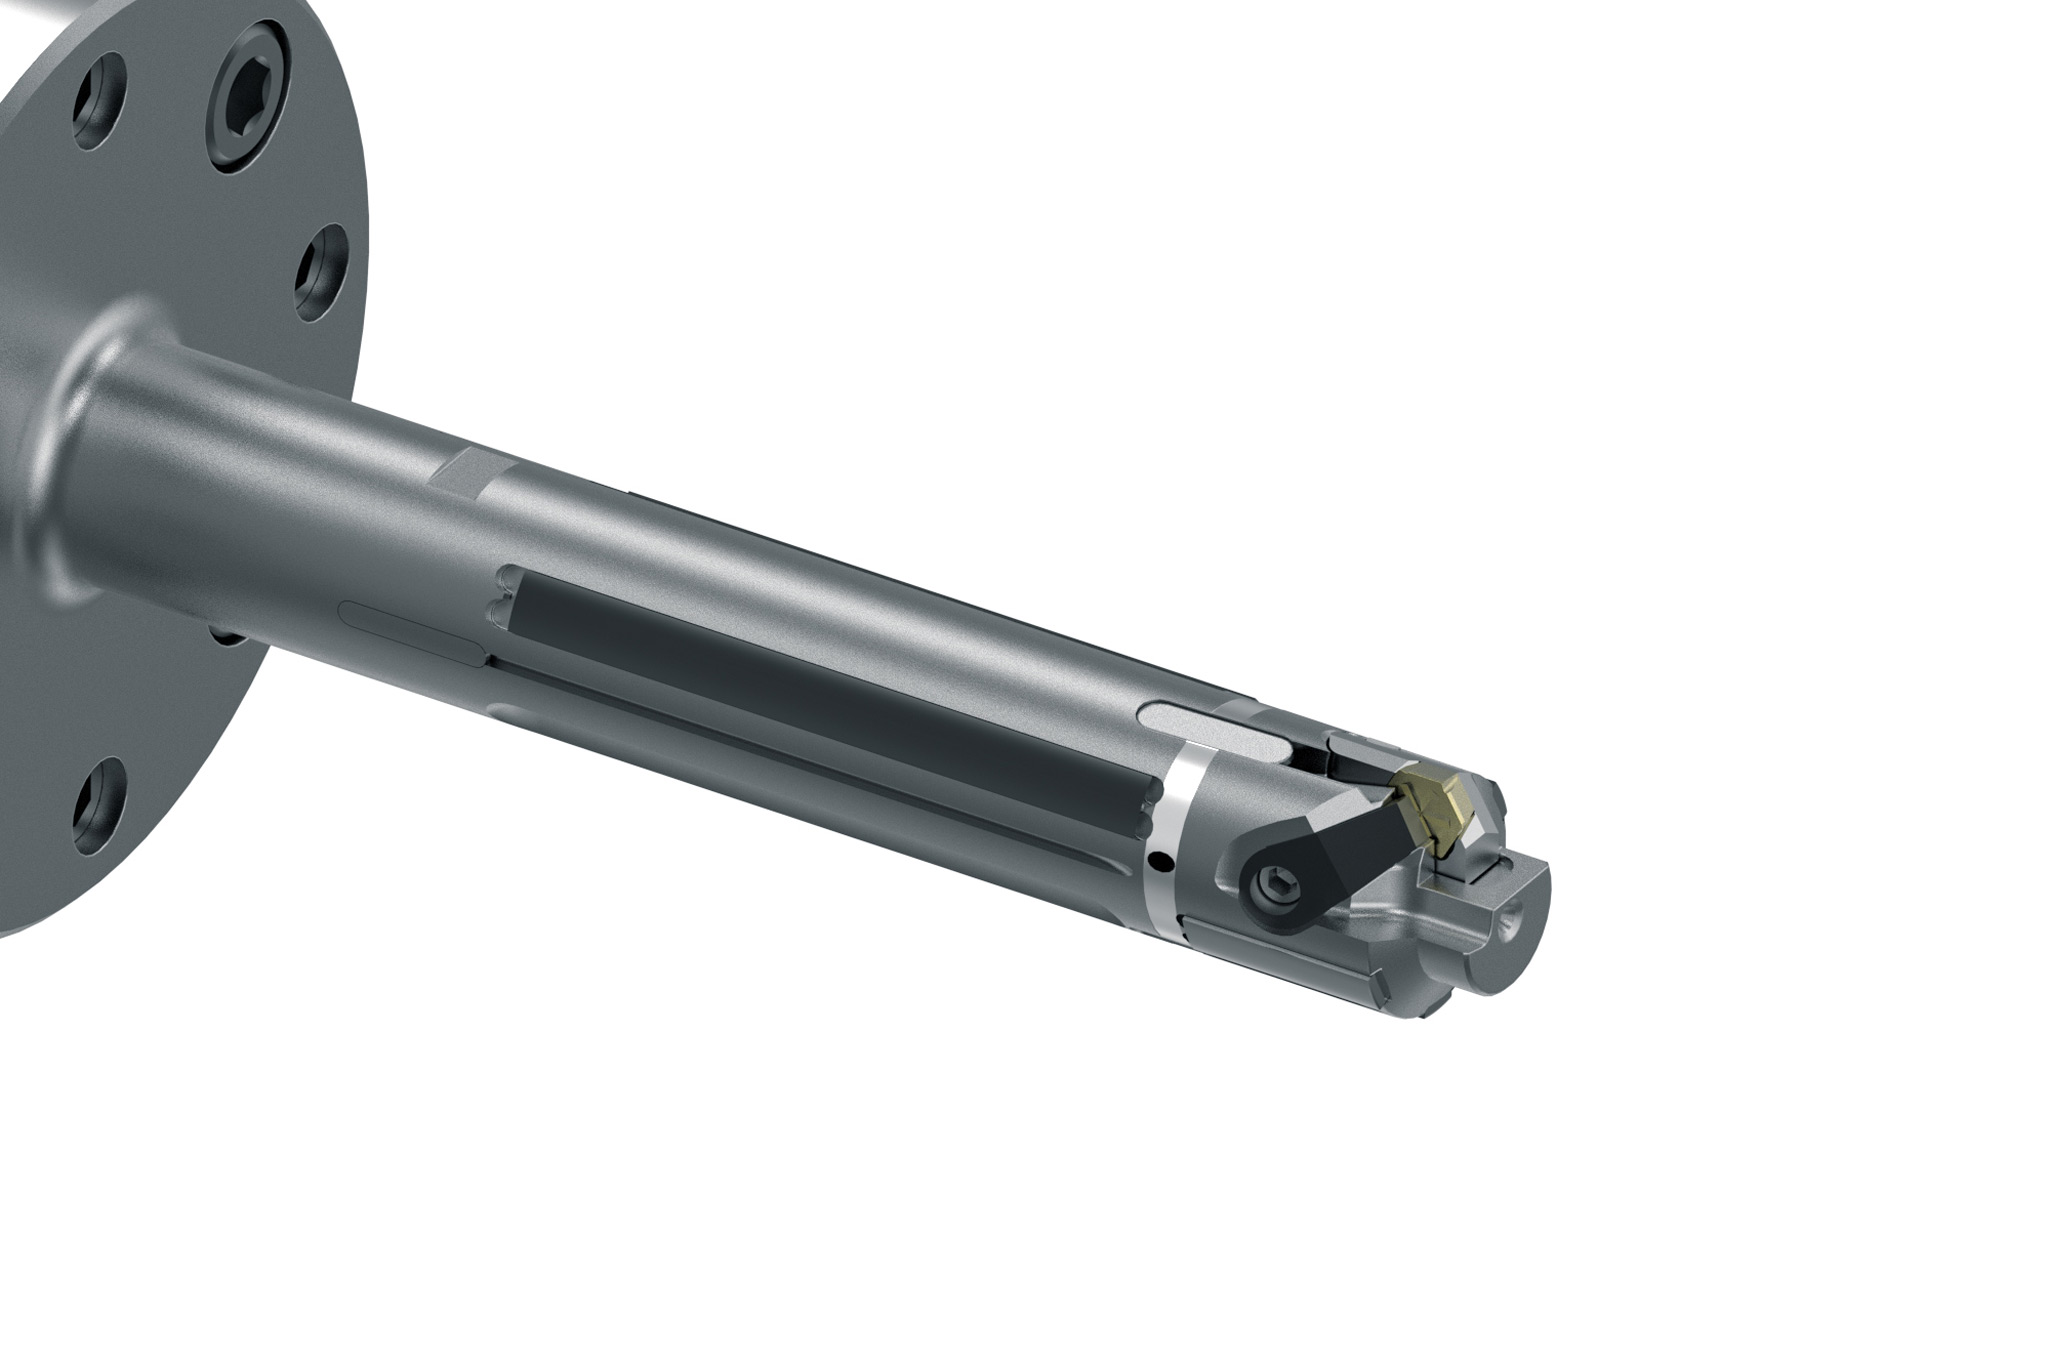
 

Ein MAPAL Feinbohrwerkzeug, das für die Fertigbearbeitung der Spool-Bohrung in Ventilgehäusen eingesetzt wird.
Die geforderten Toleranzen der Spool-Bohrung hinsichtlich Rundheit (2,5 µm) und Geradheit (1 µm) erreicht das MAPAL Feinbohrwerkzeug in der Serienfertigung prozesssicher  ©MAPAL
Die Anforderungen verschiedener Ventilgehäuse sind unterschiedlich. Wie hoch sie sein können, zeigt der Umstand, dass bei manchen Bauteilen nach der Feinbearbeitung der Spool-Bohrung noch ein dreistufiger Honprozess hinzukommt. Weil die Stückzahlen in der Branche steigen und die Produktionskapazitäten oft nicht mehr ausreichen, ist das Honen zu einem wichtigen Thema geworden. Das Werkstück muss dazu meist auf eine andere Maschine gebracht werden, was Zeit erfordert, die Kosten in die Höhe treibt und mitunter einen Engpass in der Fertigung darstellt. 

Kostentreiber werden eliminiert

Immerhin kann die Bohrungsqualität mit dem MAPAL Feinbohrwerkzeug unter Umständen so weit verbessert werden, dass nur noch ein ein- oder zweistufiger Honprozess erforderlich ist oder das Honen sogar ganz entfallen kann. Wo noch drei Stufen gebraucht werden, geht dieser Prozess dank der guten Vorbearbeitung in vielen Fällen nennenswert schneller. Jeder Zeitgewinn zahlt sich hier aus. Die Hydraulikbranche ist zwar durch eine sehr hohe Bauteilevarianz gekennzeichnet, doch gehen die Stückzahlen in der Serienfertigung in die Millionen.

MAPAL ist es wichtig, mögliche Kostentreiber ausfindig zu machen und zu eliminieren. „Als Technologiepartner haben wir das Produktportfolio, um den gesamten Prozess für das komplette Bauteil anforderungsgerecht auslegen zu können“, versichert Jochen Schmidt. Neben der zentralen Spool-Bohrung übernimmt MAPAL auch die Feinbearbeitung bei der so genannten Druckwaagenbohrung und konnte hier das Honen komplett ersetzen. Mit 2 µ bei Geradheit und Rundheit ist auch bei dieser kürzeren Bohrung hohe Genauigkeit verlangt.
 

High efficiency with standard tools
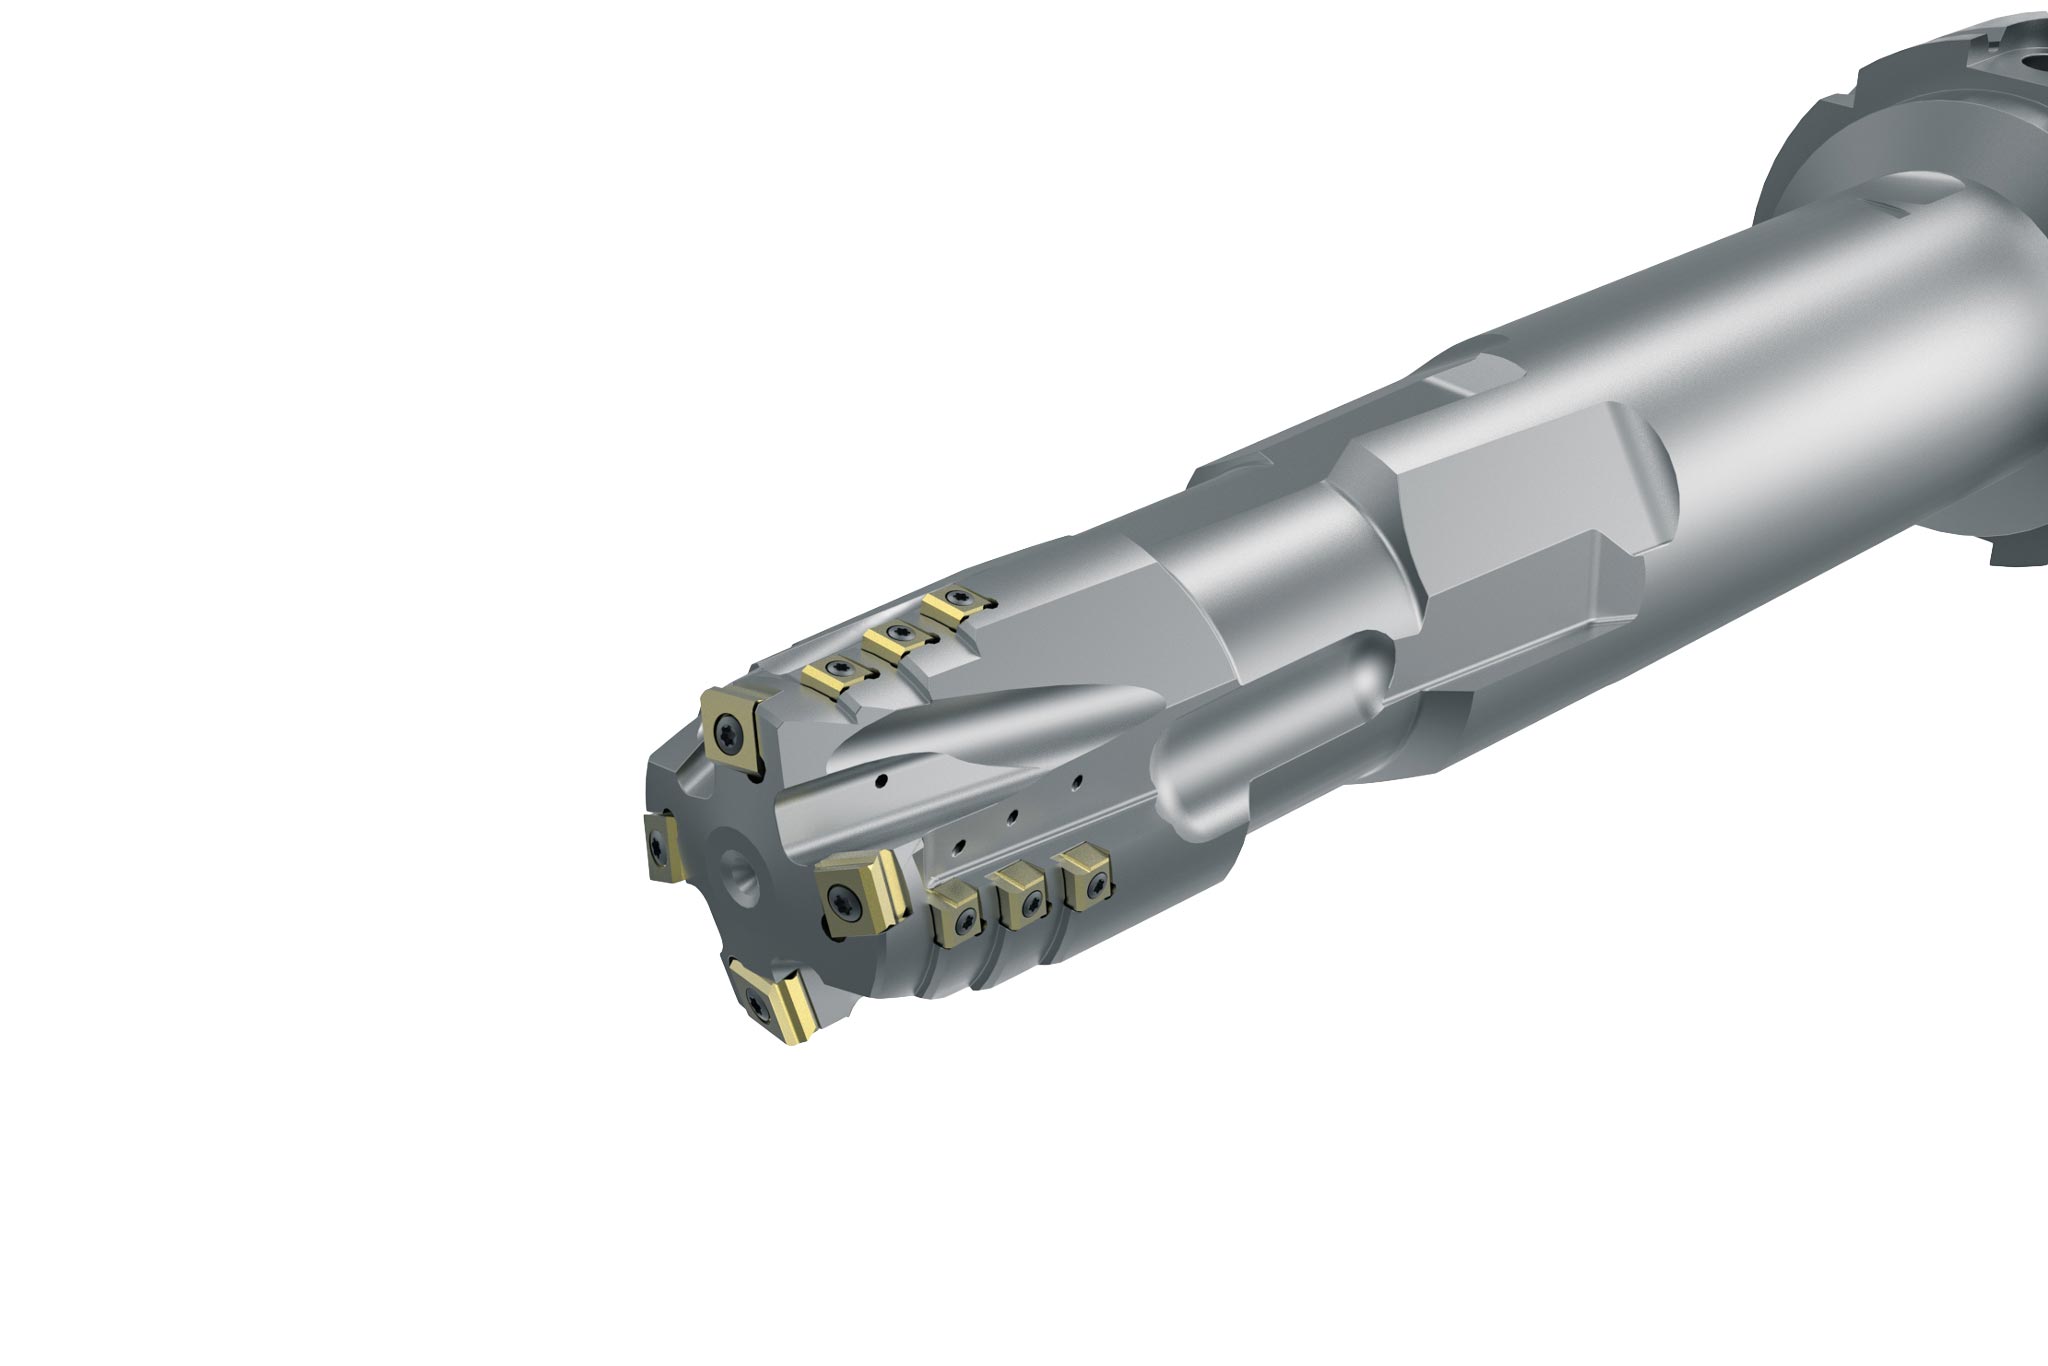
Machining hydraulic parts requires more than just expert and custom tools; it also involves different technologies that make economical machining possible even with the available standard portfolio. One example is provided by tangential roughing tools (TSW), which provide significant savings in peak times and a significant improvement in quality when pre-machining bores in valve housings for mobile hydraulics.
A tangential roughing tool with indexable inserts from MAPAL.
A tangential boring tool with indexable inserts from MAPAL carries out the pre-machining process reliably and significantly reduces the intervention times  ©MAPAL

The parts are 500x500 mm valve blocks made of spheroidal graphite cast iron 50, with three piston bores to be machined from both sides, with a diameter allowance of up to 16 mm. MAPAL's tangential rouging tool produces short rip chips, preventing rings from being pressed into the gaps and then having to be removed at great expense. The operation time has been reduced by 15.33 minutes per part. The housings of the corresponding model were produced in a quantity of 500, which means a total time saving of 128 hours.

Machining the complete parts in the future is a strategic step for MAPAL. Whereas once there was a conflict of objectives in the industry between high productivity or the best possible quality, now they can both be reconciled with each other in a reliable process.


Kathrin Rehor, PR Project Manager at MAPAL

Contact

Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Phone: +49 7361 585 3342


Further items about the products area