• Excavator

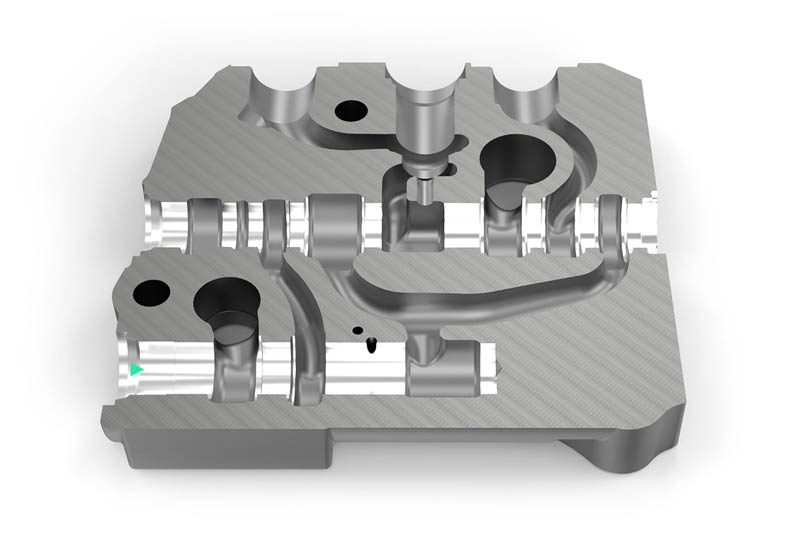
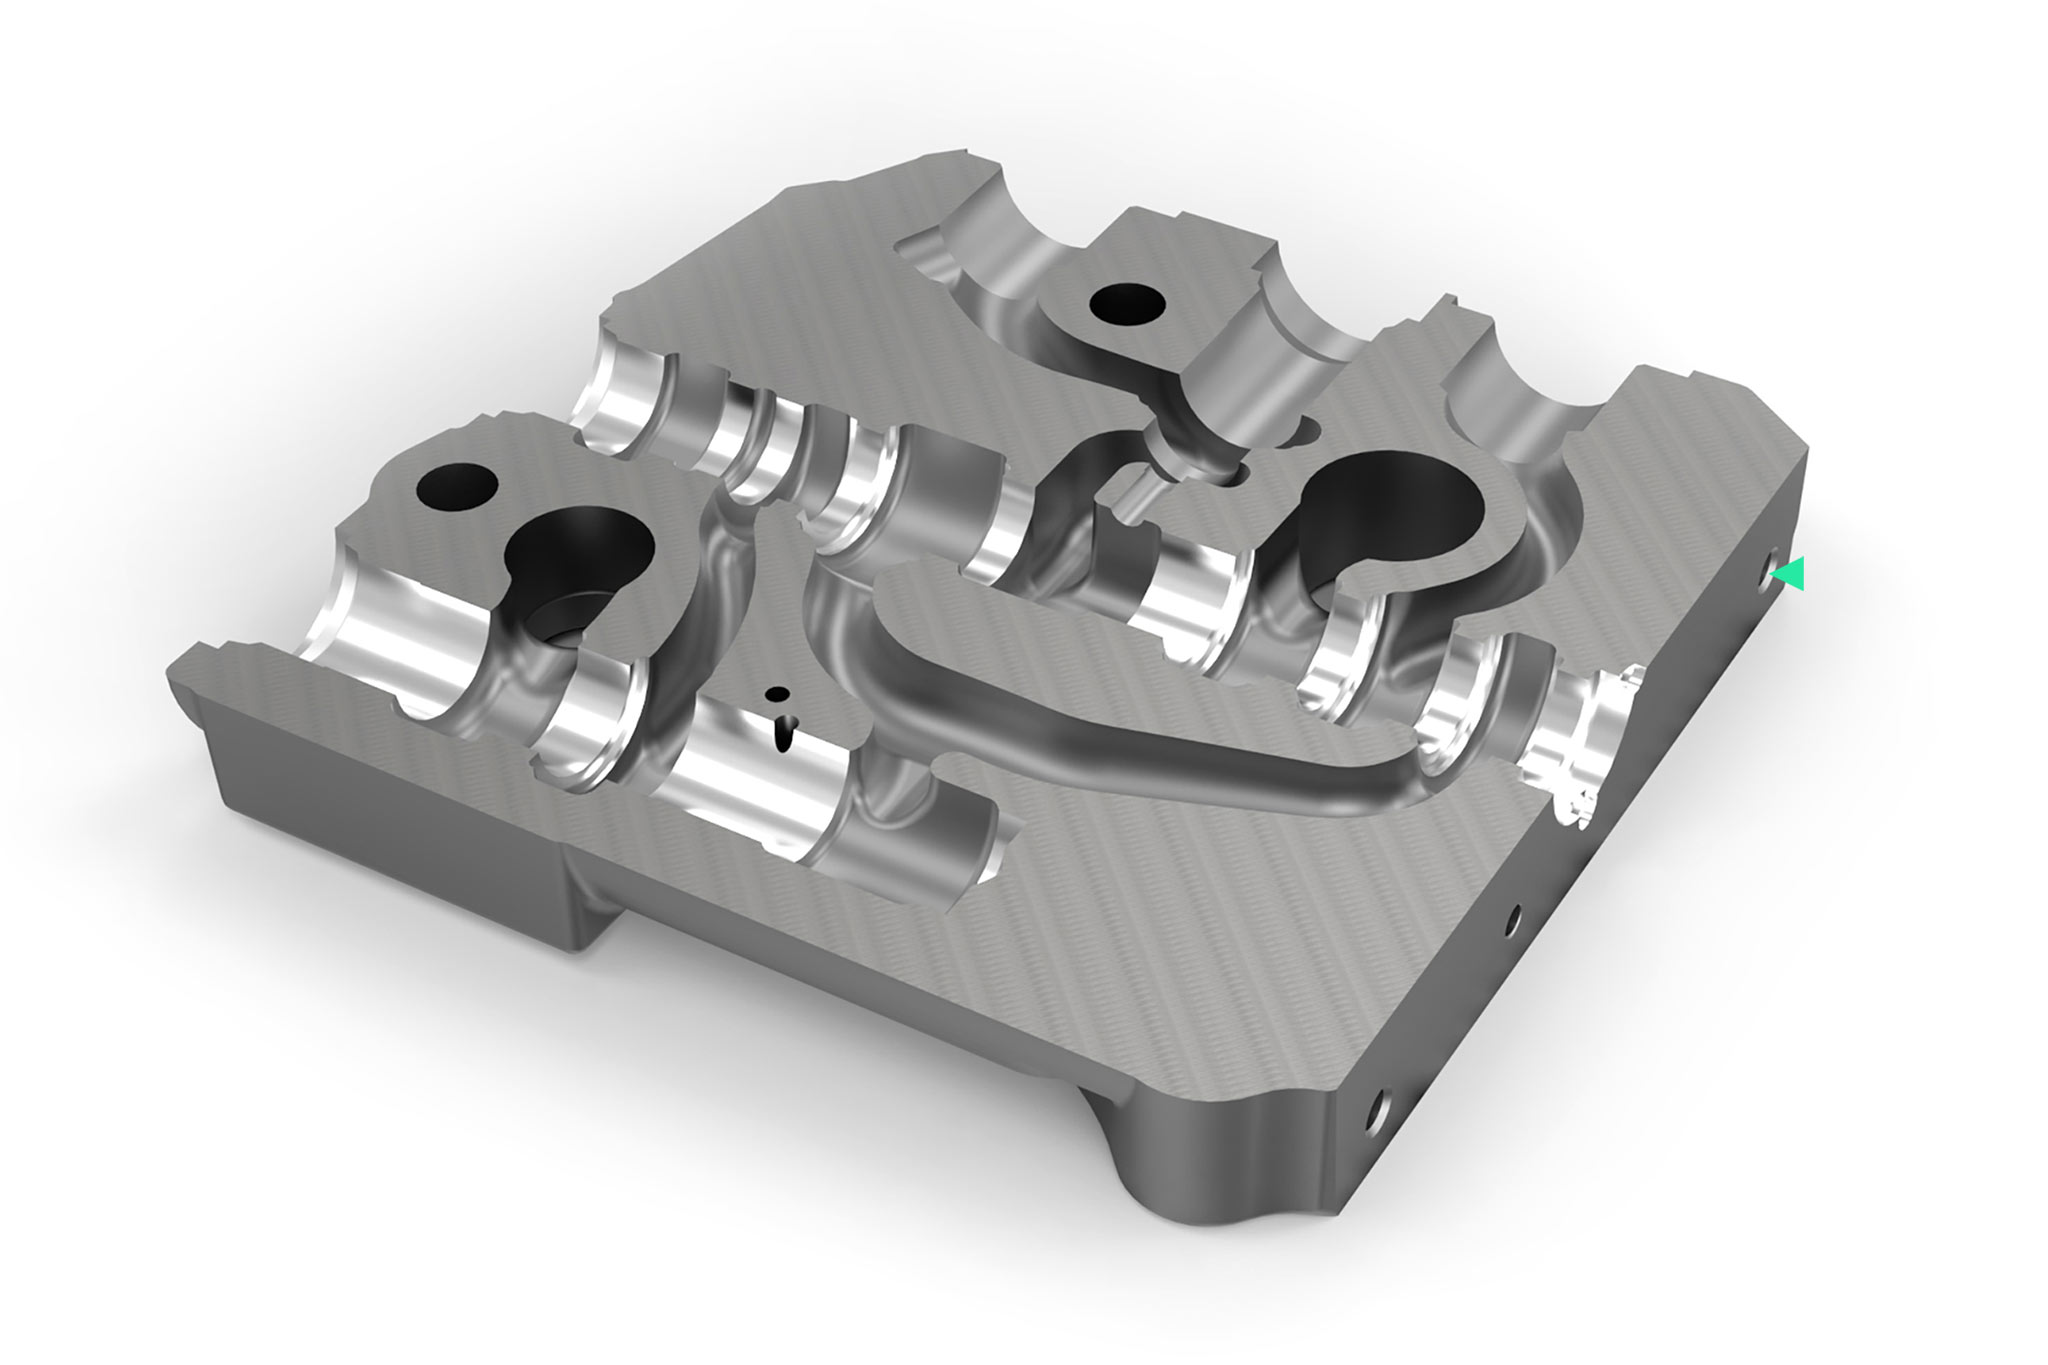
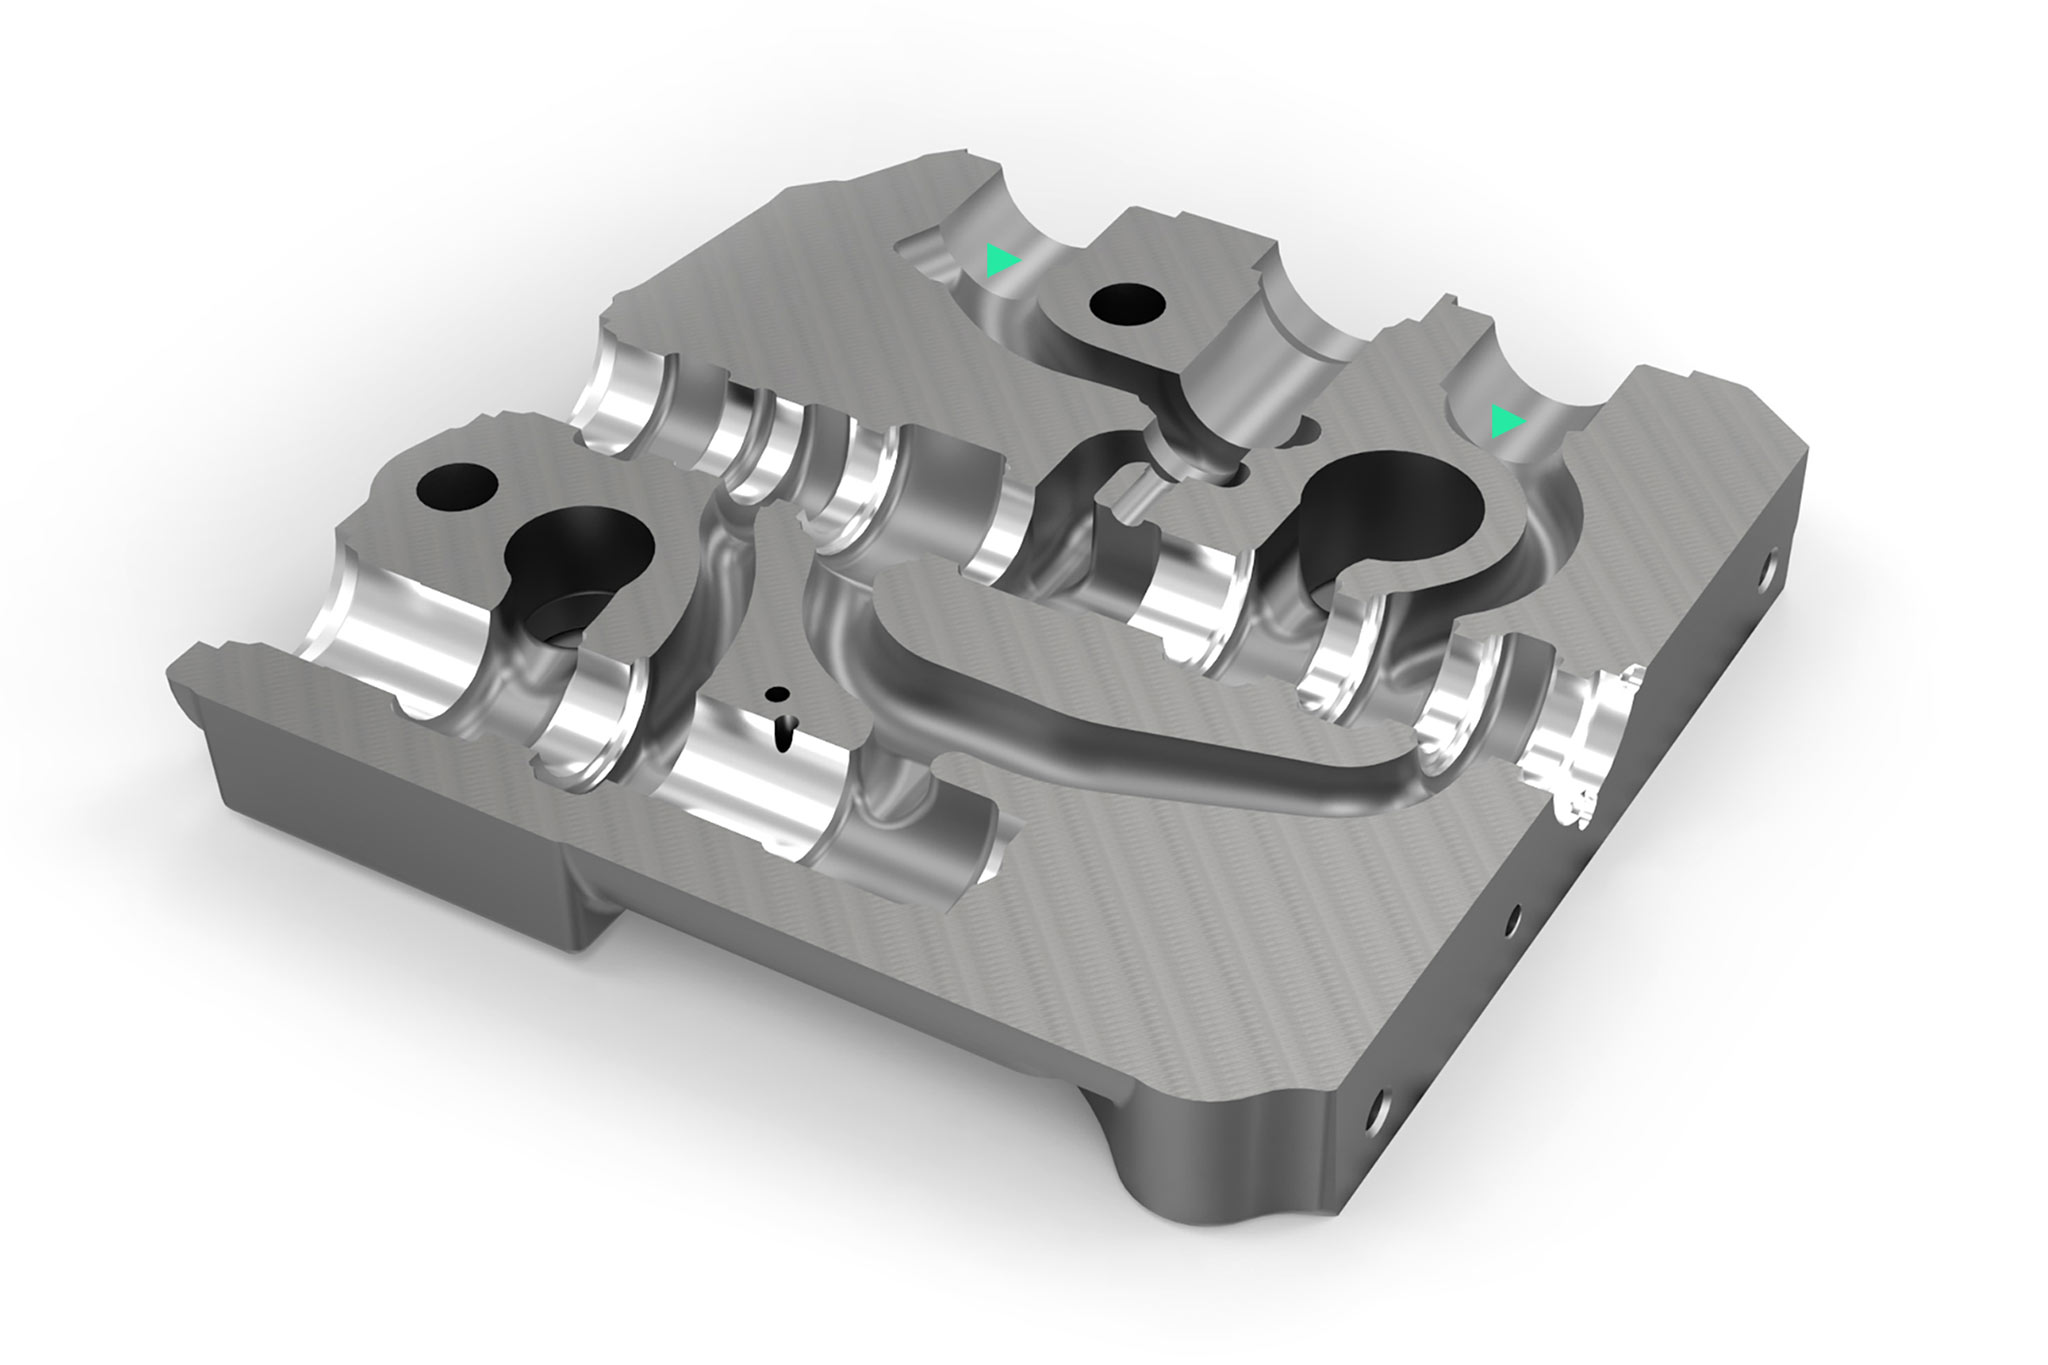
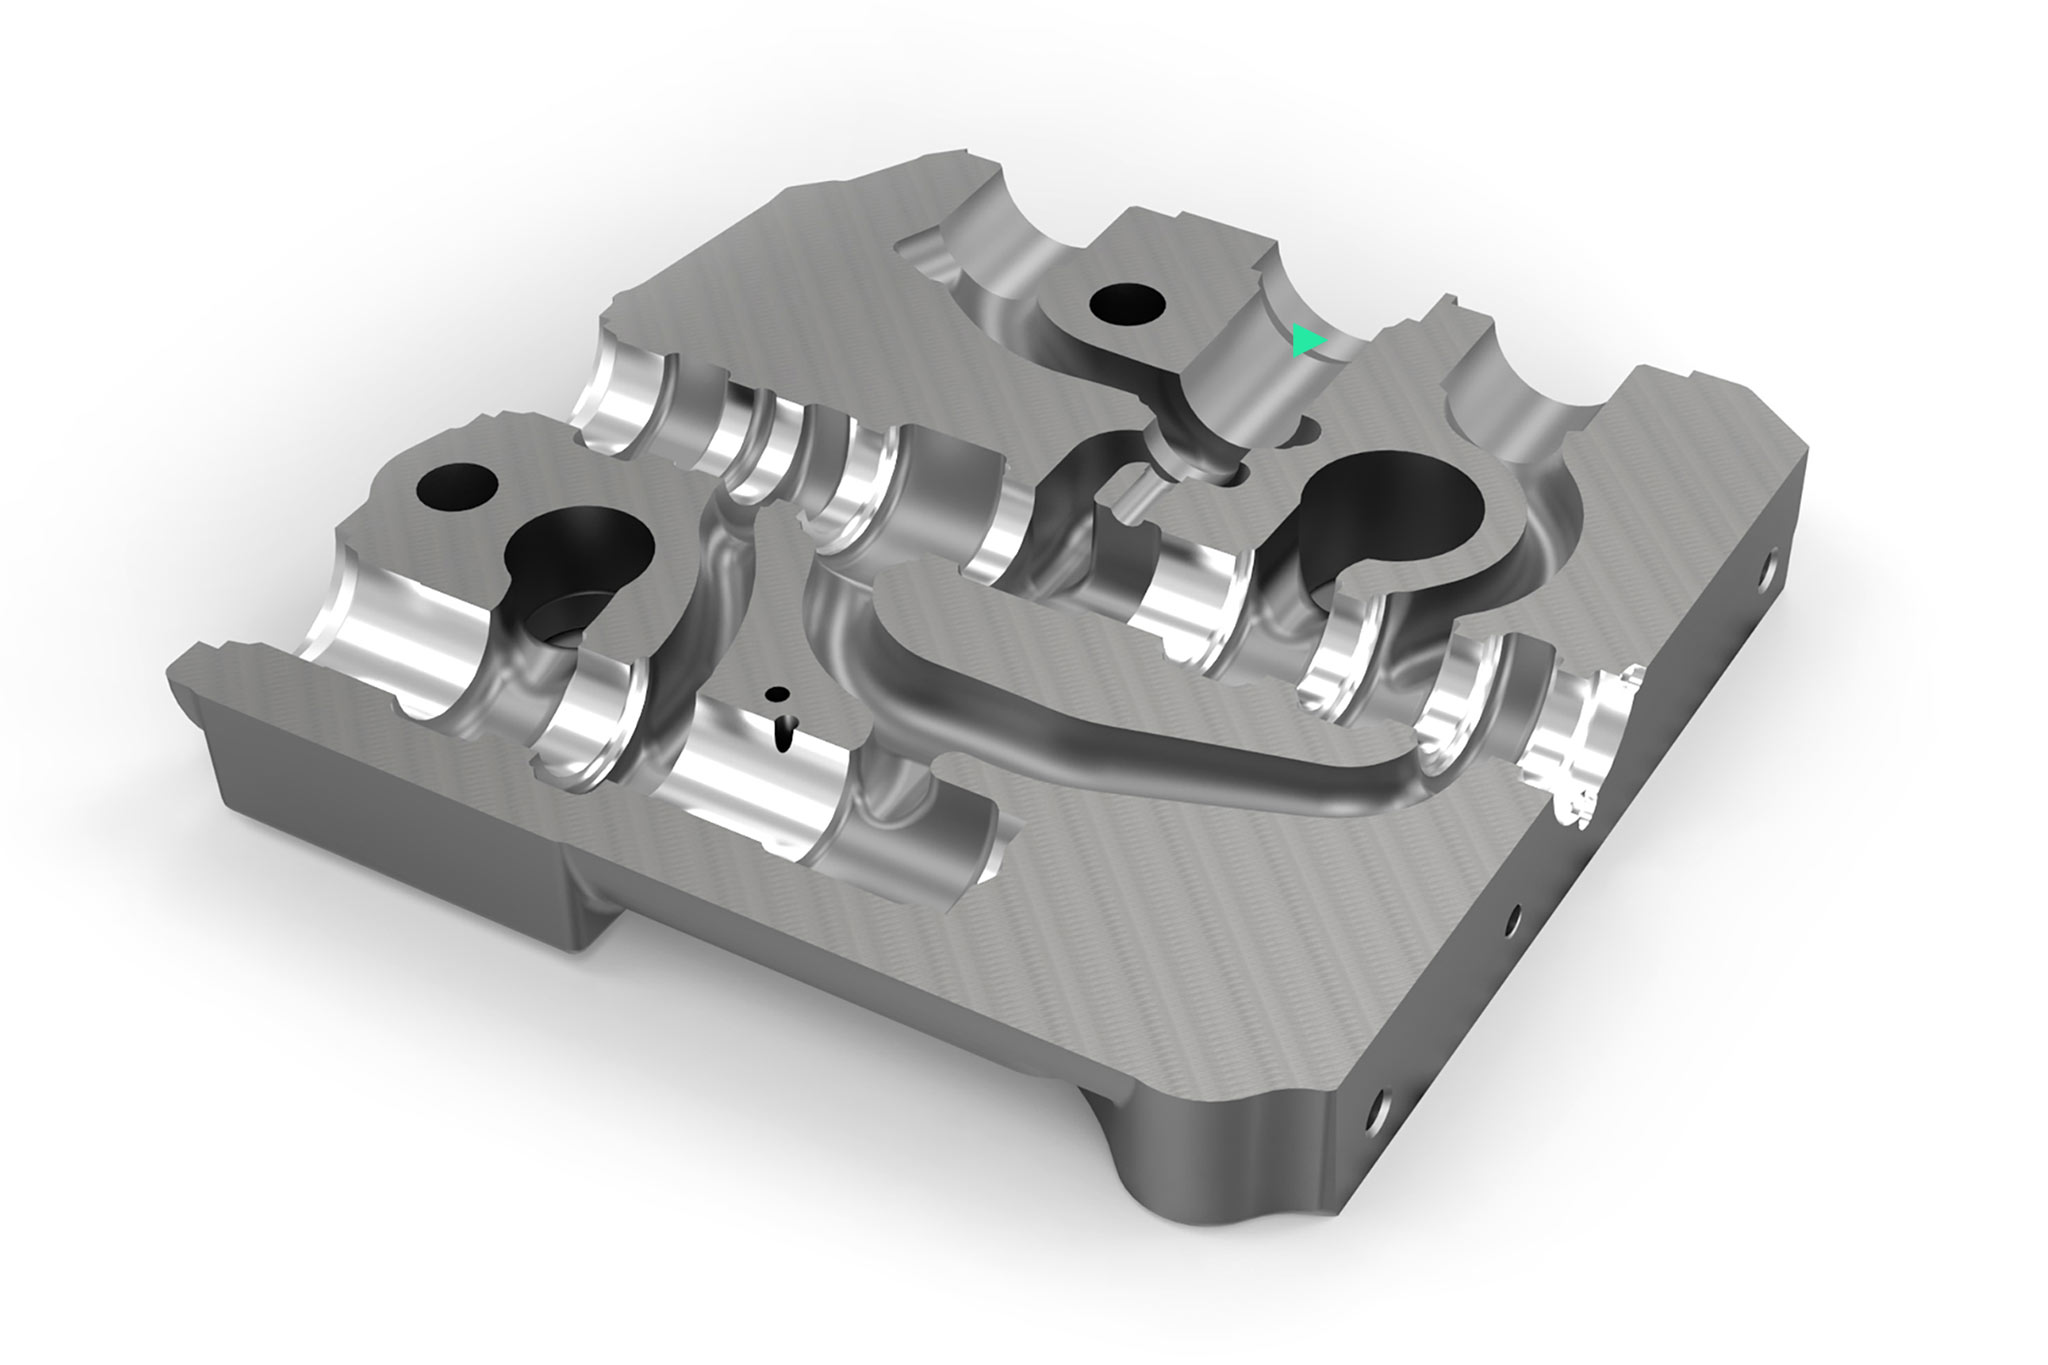
Corps de vanne hydraulique

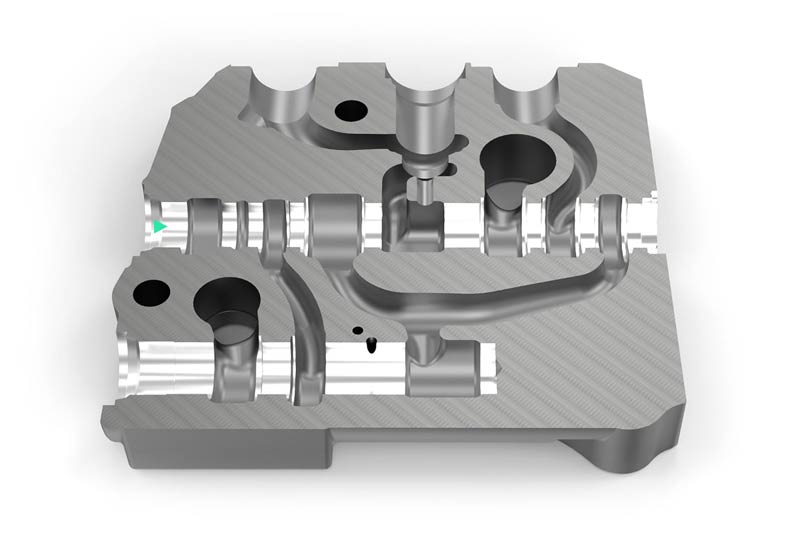
Tout dépend de l'alésage principal. La production de corps de valve est la discipline suprême dans le monde de la technologie des fluides. L'expertise de MAPAL dans l'alésage de tiroir est convoitée depuis de nombreuses années. De la précision de ce perçage dépend le jeu avec le tiroir, de sorte que l'huile hydraulique ne puisse circuler que dans la direction souhaitée. Ce jeu est défini avec une extrême précision pour les vannes hydrauliques modernes. C'est pourquoi une grande attention est accordée à la circularité, à la forme cylindrique, à la rectitude et à la qualité de finition de ce perçage.
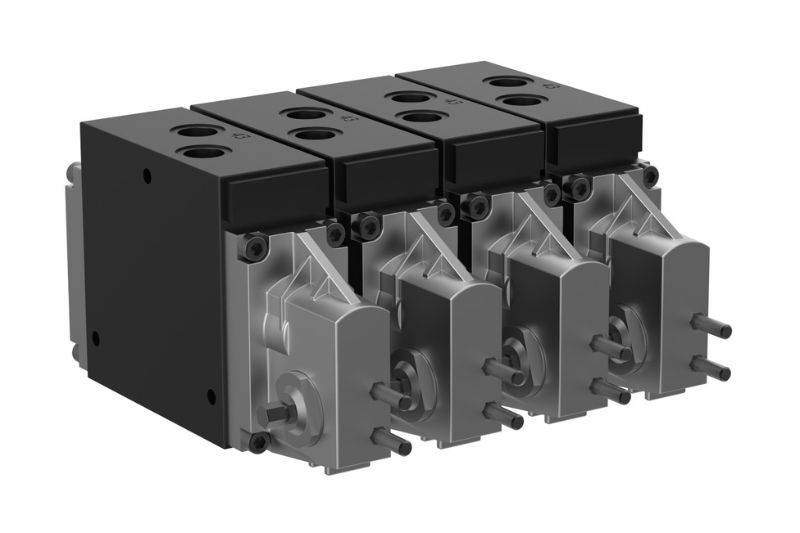
Valve block

Exigences d'usinage

  • Situation fluctuante des surépaisseurs de fonte
  • Coupes fortement interrompues
  • Éviter la formation d'anneaux lors de l'alésage et garantir une évacuation sûre des copeaux hors du boîtier
  • Éviter les éclats sur les arêtes de commande lors du processus d'alésage
  • Exigences très élevées en matière de tolérance de forme et de position
  • Surépaisseur constante avant le pierrage
  • Prendre en compte la variabilité des composants et les espaces limités de stockage des outils dans le concept d'usinage

Distributeur
Les vannes à voies sont des vannes à commande mécanique ou électronique avec plusieurs positions de commutation. Selon la position prédéfinie du tiroir de commande le long des arêtes de commande, un débit volumétrique est réglé pour le fonctionnement des appareils de travail raccordés. La balance de pression individuelle (BPI) régule une chute de pression de charge constante au-dessus de l'arête de commande d'alimentation du tiroir de commande, de manière à obtenir une commande de débit indépendante de la pression de charge sur toute la plage de réglage, même en fonctionnement parallèle (compensation de charge). Le système doit être exempt de fuites afin d'éviter toute descente accidentelle de la charge, même en cas de fonctionnement en parallèle.

Perçages et alésages
Solutions d'application

1 – Petites et moyennes séries avec outils fixes

Situation initiale du client
MAPAL Application solution 1

Corps de valve EN-GJS-400-15 – Alésage de tiroir

  • Commandes individuelles, petites et moyennes quantités
  • Pas de possibilité de régler l’outil
  • Temps de passage moindre requis
  • Taux horaire élevé des machines
  • Processus de pierrage d’expansion stable disponible
  • Concept d'outil adapté à plusieurs variantes de composants

2 – Grande série avec outils fixes et ajustables

Situation initiale du client
MAPAL Application solution 2

Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation

  • Grande série
  • Réglage des outils souhaité
  • Taux horaire élevé des machines
  • Coûts élevés pour les pierrages suivants

3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés

Situation initiale du client
MAPAL Application solution 3

Corps de valve EN-GJL-300 – Alésage de tiroir

  • Petits lots
  • Possibilité de régler l’outil
  • Changement d'outil trop fréquent/fréquent
  • Taux horaire élevé des machines
  • Frais élevés en raison du processus de pierrage

4 – Rodage flexible sur le centre d'usinage

Situation initiale du client
MAPAL Application solution 4

Valve housing EN-GJS-400-15 – Compensator bore / honing

  • Request for reduction of ancillary costs
  • Existing machining centre re-tooled to TOOLTRONIC
  • Honing for prototype manufacture, as well as small and medium-scale production runs
  • Requirement for saving the honing process on separate machine

5 – Tool management

Initial situation at the customer
MAPAL Toolmanagement

Valve housing EN-GJS-400-15 – complete machining

  • High inventories
  • Processes in the tool-setting area not optimal, and incomplete data quality
  • Cost transparency is not sufficient
  • High fluctuation due to general lack of skilled workers
  • Problems with tool breakage
  • High tool costs

Tool solutions

Piloting and boring
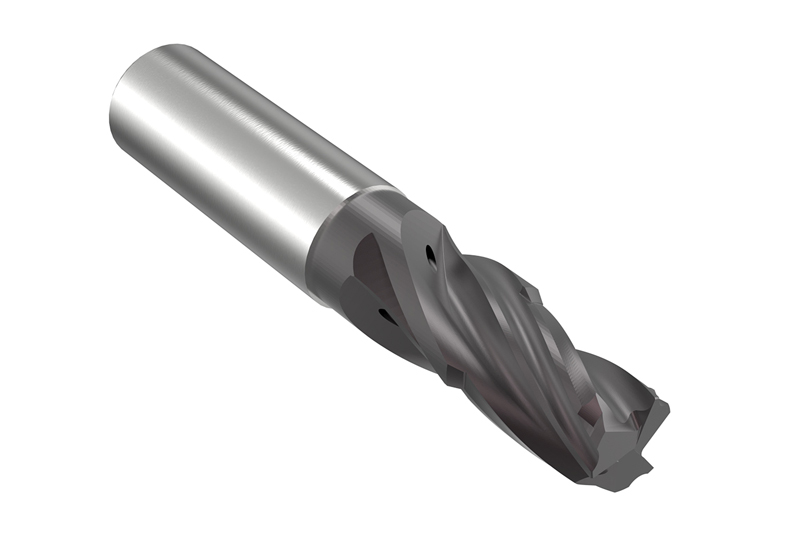
  • Pilotieren

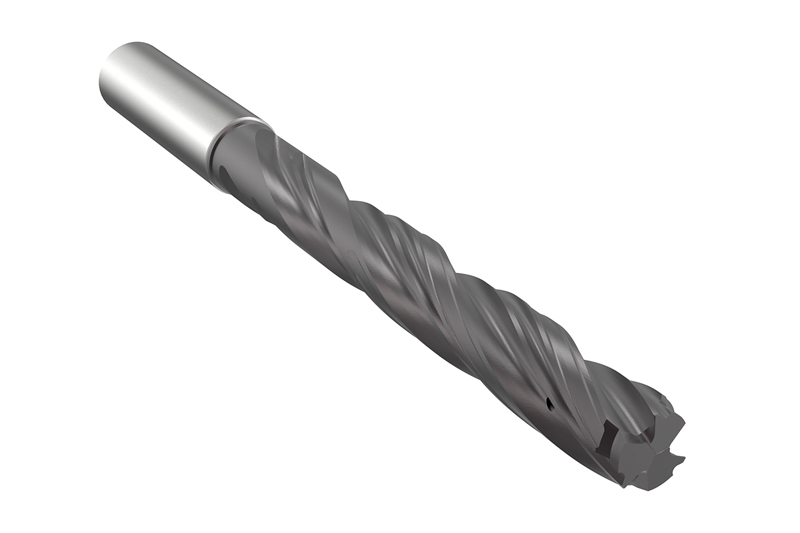
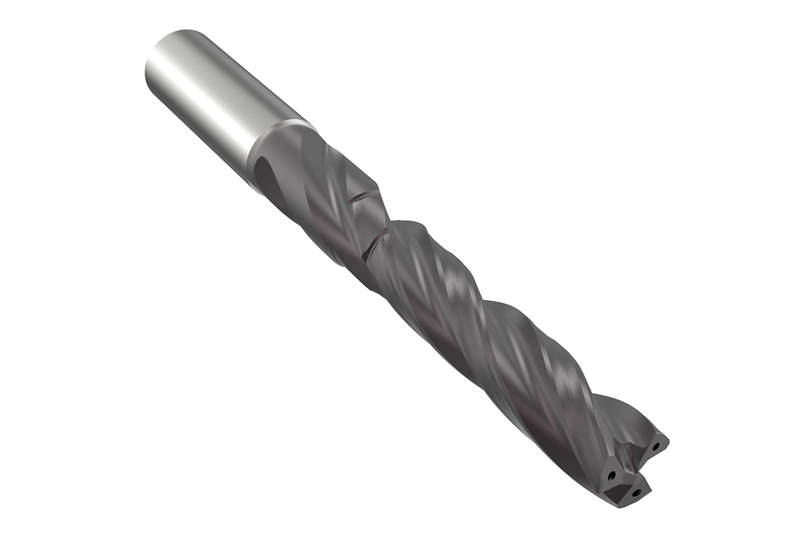
    Solid carbide boring tool

    • Six margin lands for perfect roundness and straightness
    • Optimum chip flow and extended regrinding options through multicut technology and suitable coolant supply

  • Boring

    Solid carbide boring tool

    • Three cutting edges, six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length

  • Boring

    Solid carbide boring tool

    • Six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length
    • Reduced non-productive times due to two machining operations in one tool

  • Piloting and boring

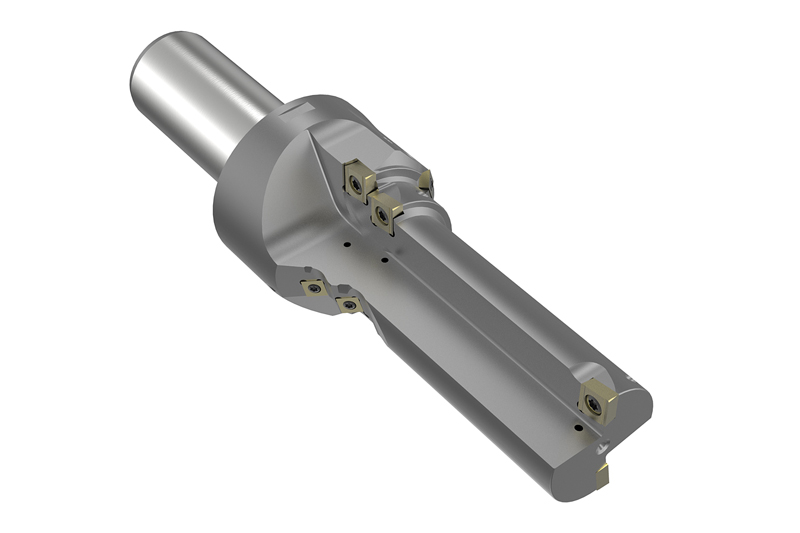
    Multi-stepped boring tool

    • Radial and tangential indexable inserts
    • Pre-machining spool bore and completion of contours in one processing step

  • MAPAL Boring

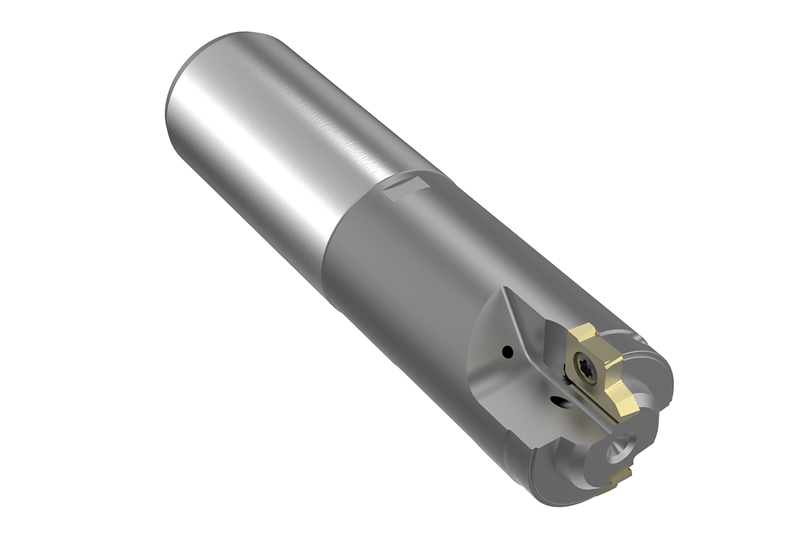
    Double edge boring tool

    • Form cutting edges
    • Reliable machining of the contour
    • Easy handling with low cutting material costs

Control edge machining
  • Control edge machining

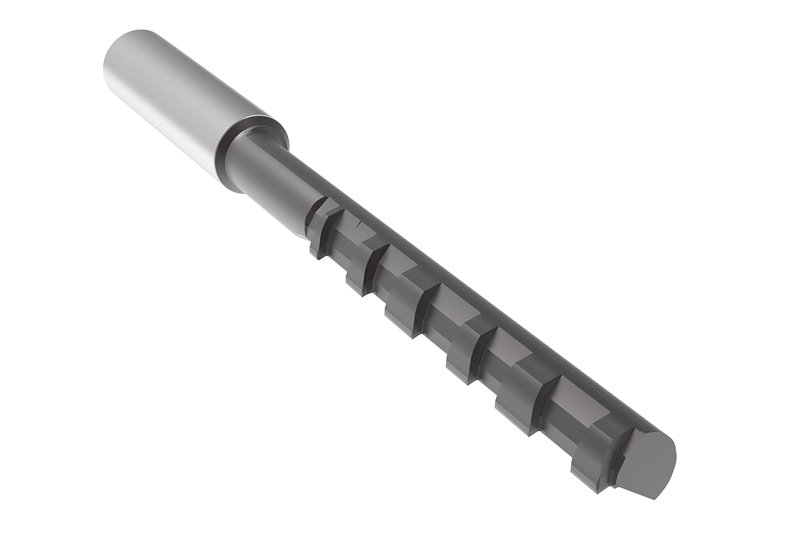
    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

  • Control edge machining

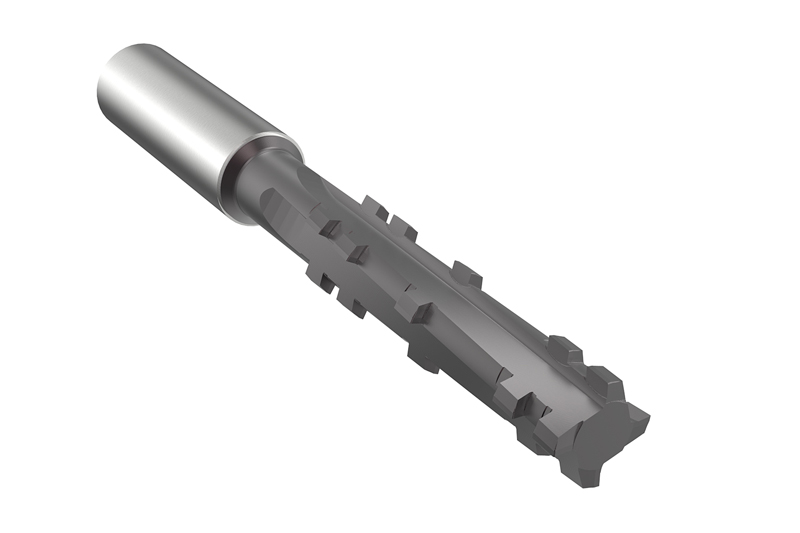
    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
  • Reaming

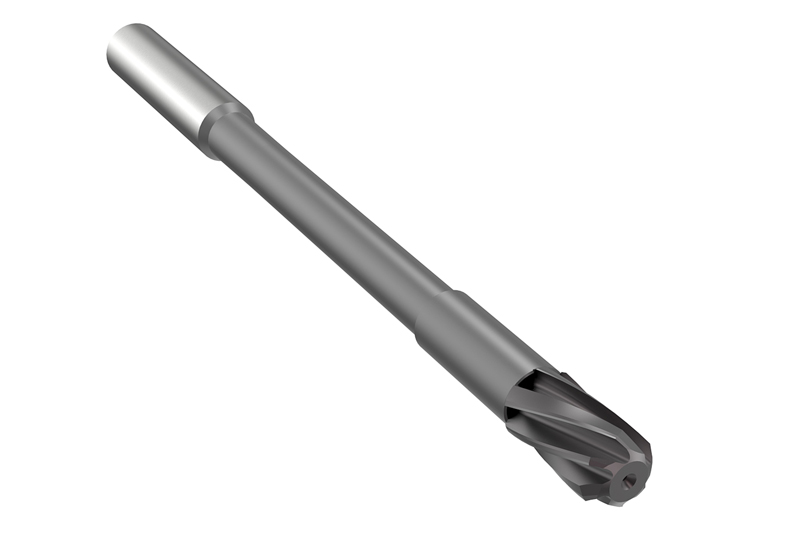
    Multi-bladed reamer

    • High cutting data
    • Perfect chip control due to left-hand twist and optimum coolant supply

  • Fine boring

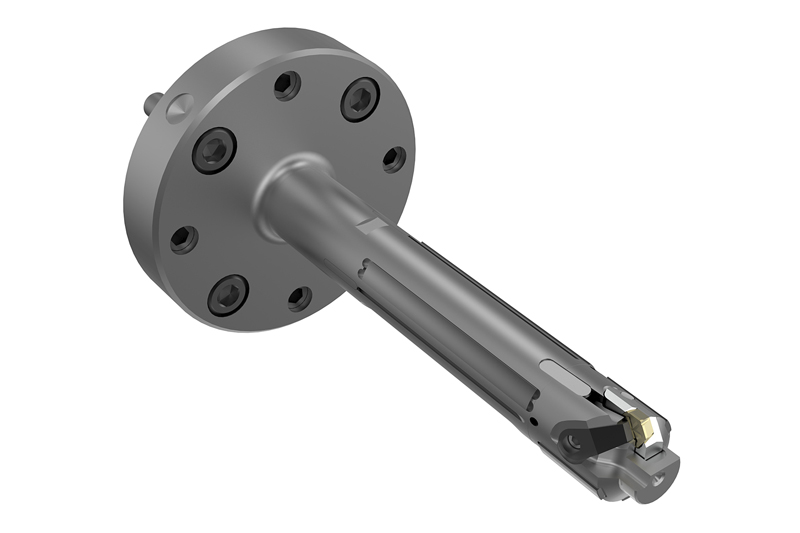
    Fine boring tool

    • EasyAdjust system and guide pads
    • Reliable precision machining with easy handling without subsequent honing
    • Best cylindrical forms due to optimum guidance

  • Fine boring

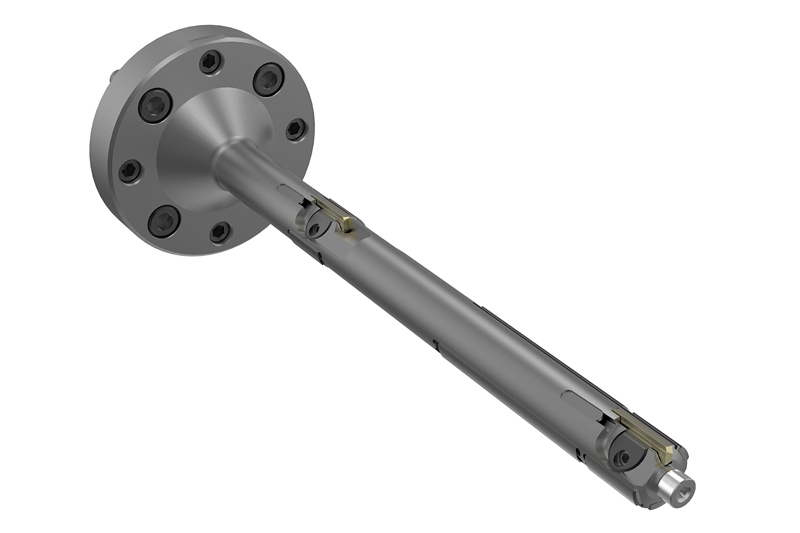
    Fine boring tool

    • Indexable inserts and guide pads
    • Ideal for bar machining of highly accurate and long bores

Fine machining with honing
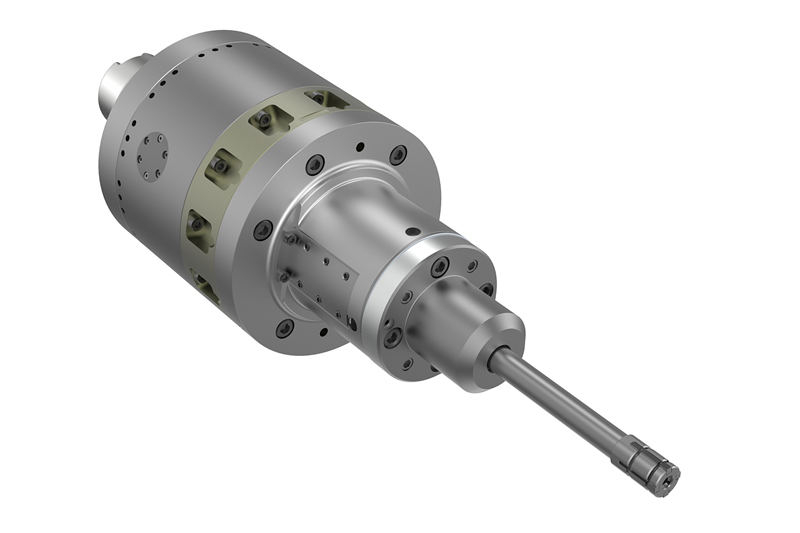
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Significant shortening of production and cycle times
    • Greater contour accuracy

Milling
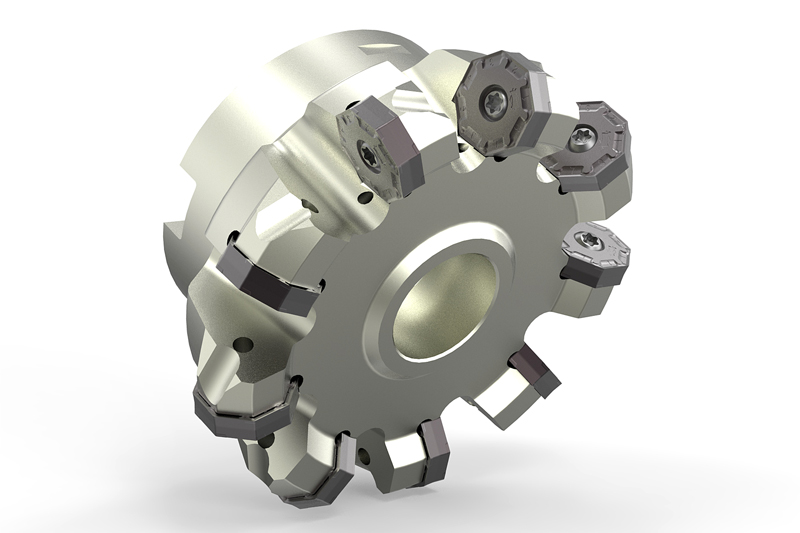
  • NeoMill-16-Face

    NeoMill®-16-Face

    • 16-edge indexable insert / 45°
    • First choice for cast iron and heat-resistant cast steel
    • ø area 63-200 mm / ap max. 4 mm
    • Low cutting forces despite a negative shape
    • Maximum economic efficiency for face milling

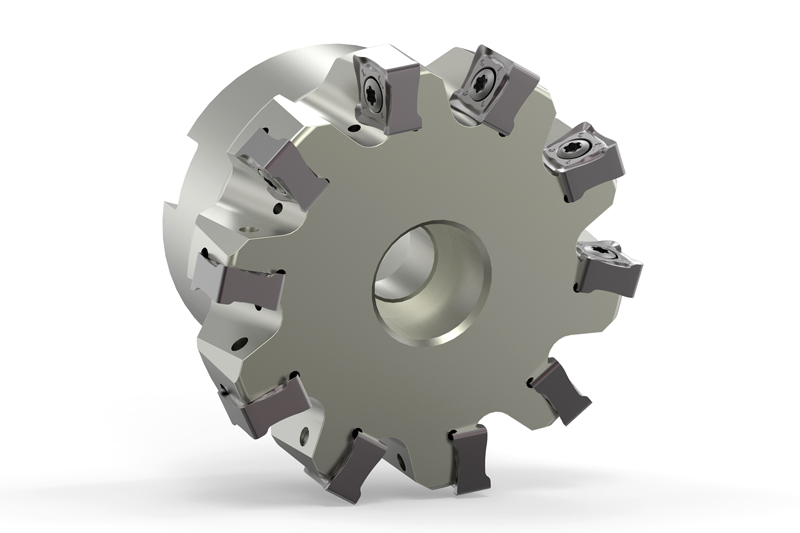
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Eight-edge indexable insert / 90°
    • First choice for cast iron
    • ø area 50-200 mm / ap max. 8 mm
    • Maximum economic efficiency for shoulder milling

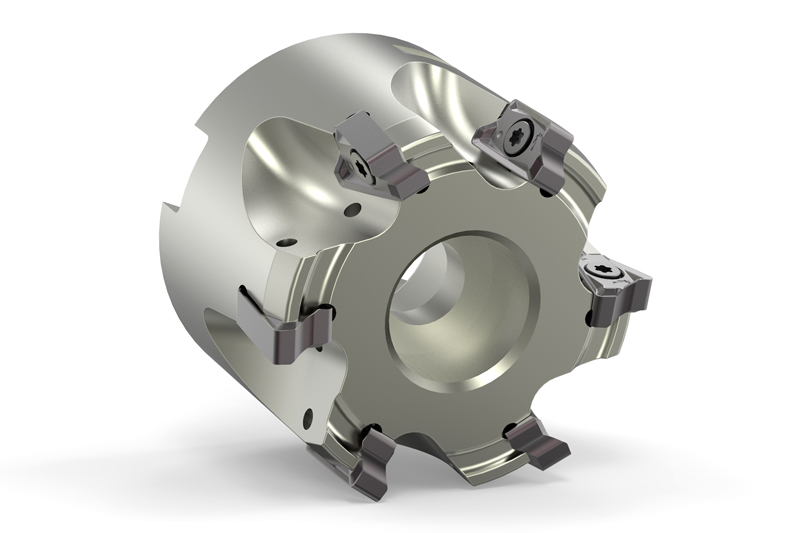
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Four-edge indexable insert / 90°
    • Highly suitable for steel, stainless steel, cast iron and heat-resistant cast steel
    • ø area 25-100 mm / ap max. 10 mm
    • Multipass milling of high shoulder dimensions
    • Very low cutting forces despite a negative shape

Clamping
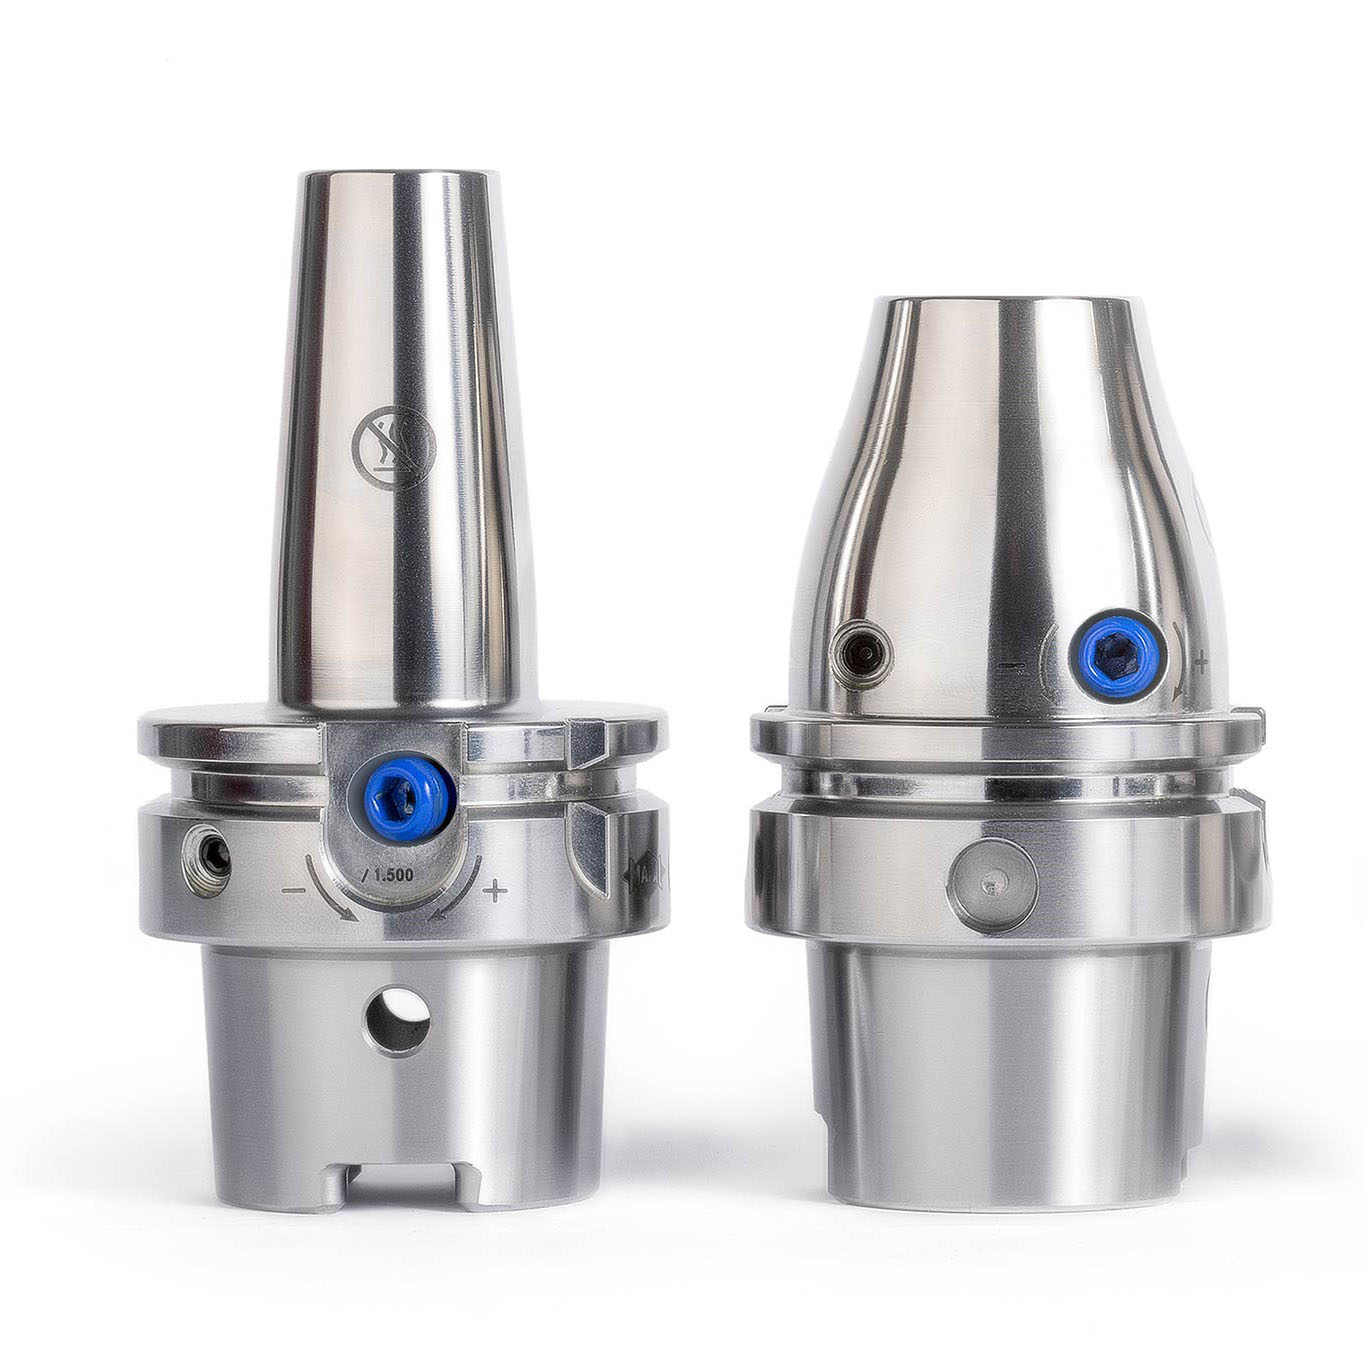
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Highly thermal stability from 80 °C even with very long milling cycles (over 240 minutes)
    • For high-performance milling operations up to max. 33,000 revolutions per minute
    • Highest process reliability

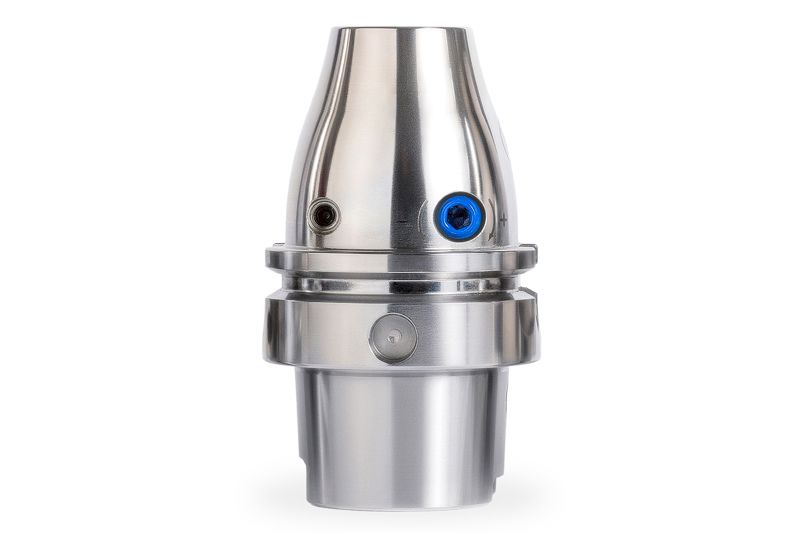
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Hydraulic chuck with the original dimensions of a shrink chuck (DIN contour with 4.5°)
    • Application-oriented system design
    • Maximum process reliability and tool life
    • Faster und highly precise tool change

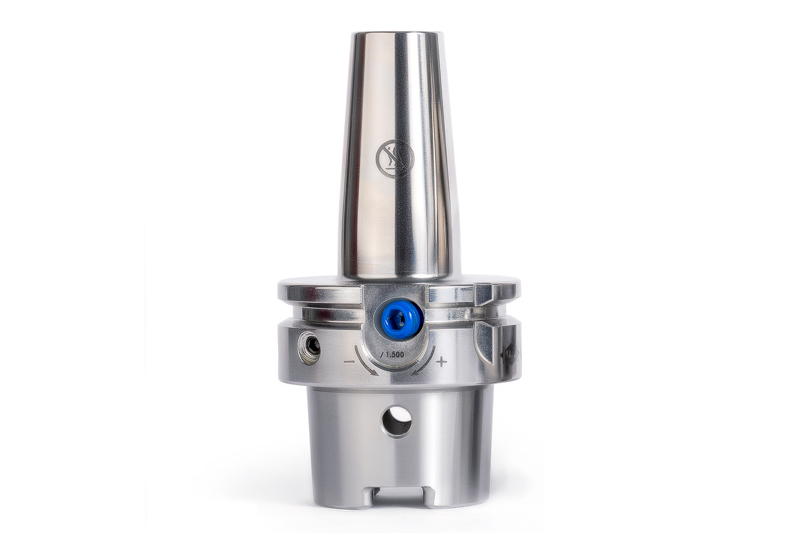
  • HB MILL CHUCK SIDE LOCK CHUCK

    HB MILL CHUCK SIDE LOCK CHUCK

    • Easy to handle thanks to use of a differential screw
    • Maximum economic efficiency and precision
    • Axial tool positioning can be defined using spring system
    • Optimum positioning of profile tools for control edge machining