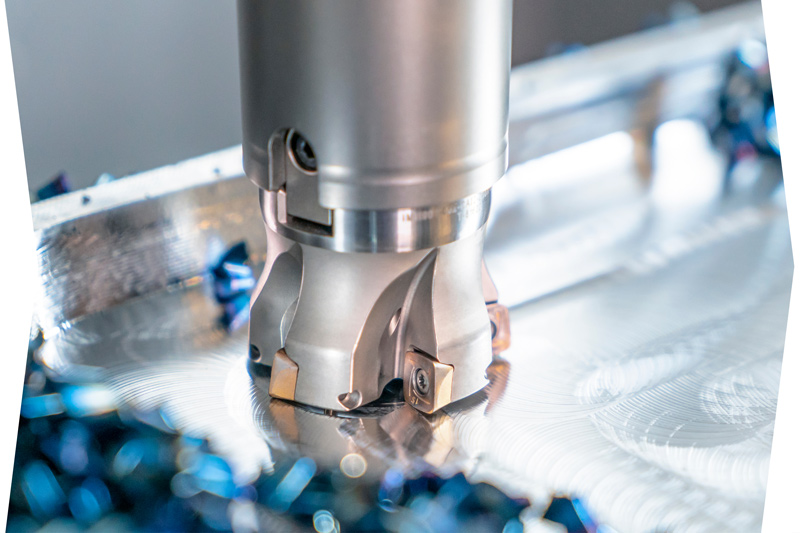
Die and mould makers expect high process and product expertise from their cutting tools manufacturer. This is because the tool life of the moulds to be created and the precision of the moulded parts are extremely important for competitiveness in mass production. Therefore, they require their tools to offer the highest levels of precision, a long tool life, and – above all – process reliability.
It is precisely these aspects that make MAPAL successful in sectors such as the automotive industry, machine engineering and the aerospace industry. Now the precision tool manufacturer is also offering efficient and economical solutions for the complete machining process in the die & mould sector. Versatile and precise high-performance tools and special tool holders with narrow contours and a precise radial run-out minimise polishing effort and reworking thanks to a constant surface finish in the milling process.
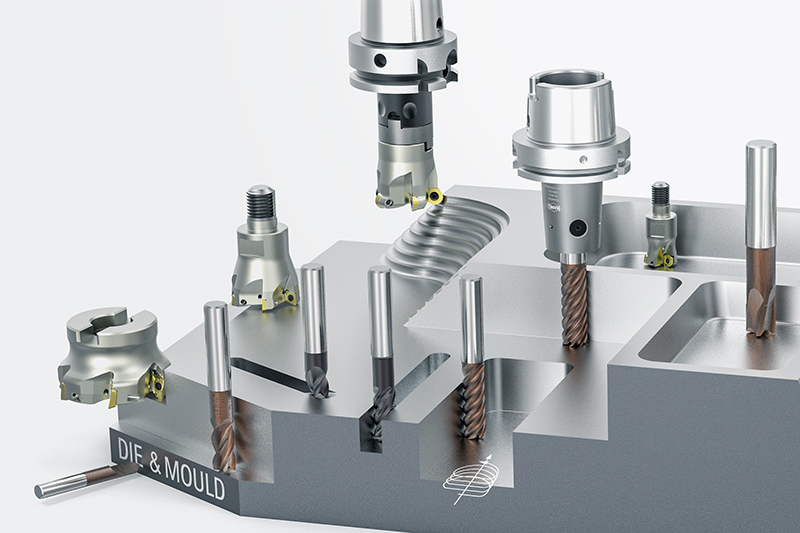
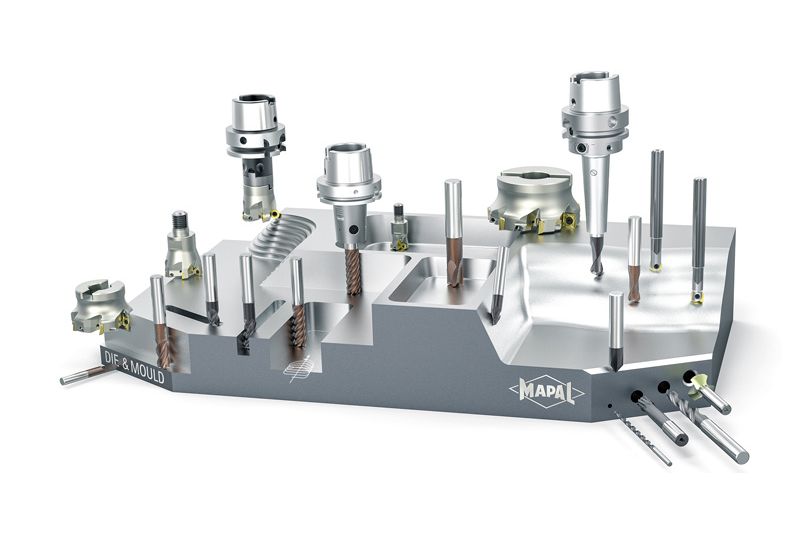
Tool range for mould making
Frese in metallo duro integrale
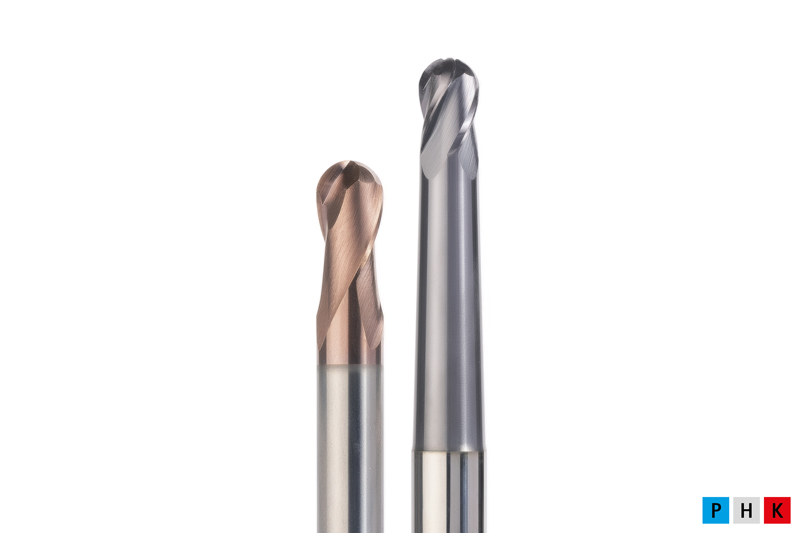
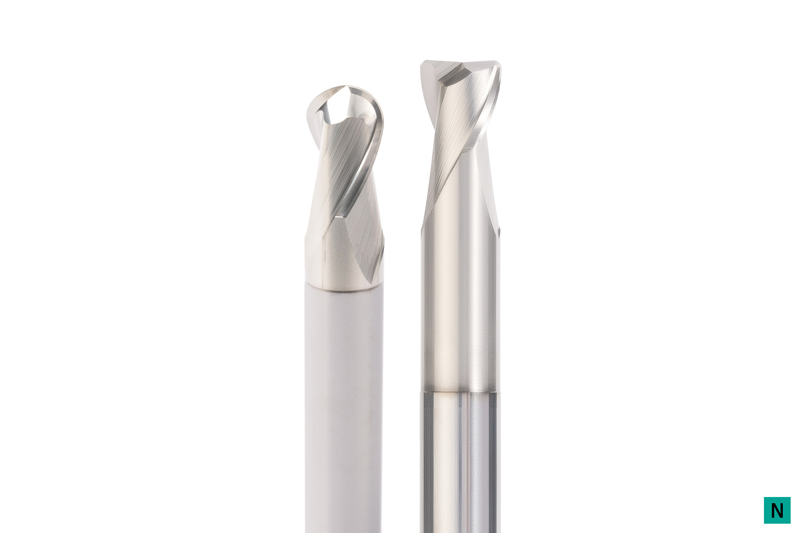
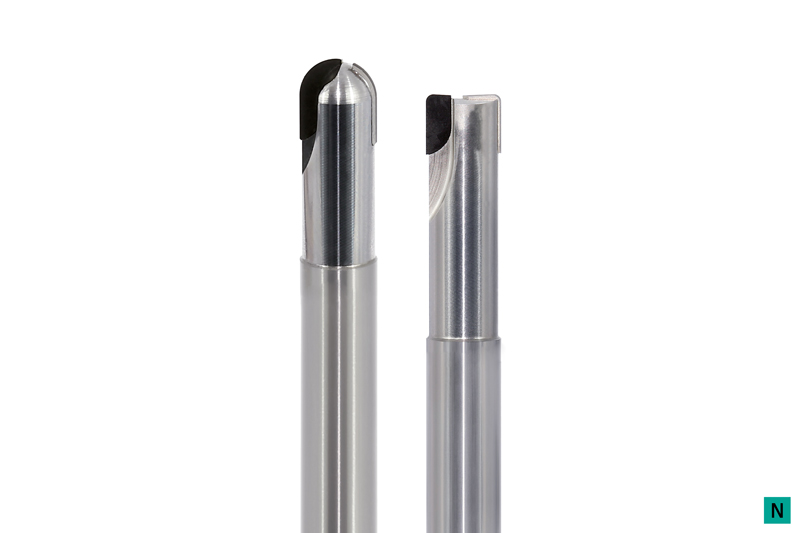
OptiMill-3D-BN
Frese a profilo sferico
Lavorazione ad alta precisione di contorni 3D
Range ø: 0,10 - 20,00 mm
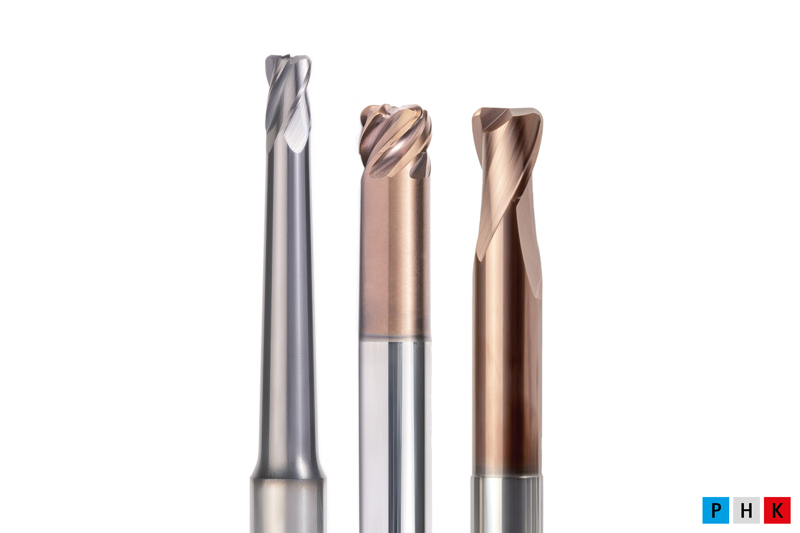
OptiMill-3D-CR
Frese a profilo torico
Fresatura a raggio angolare ad alta precisione
Range ø: 0,10 - 20,00 mm
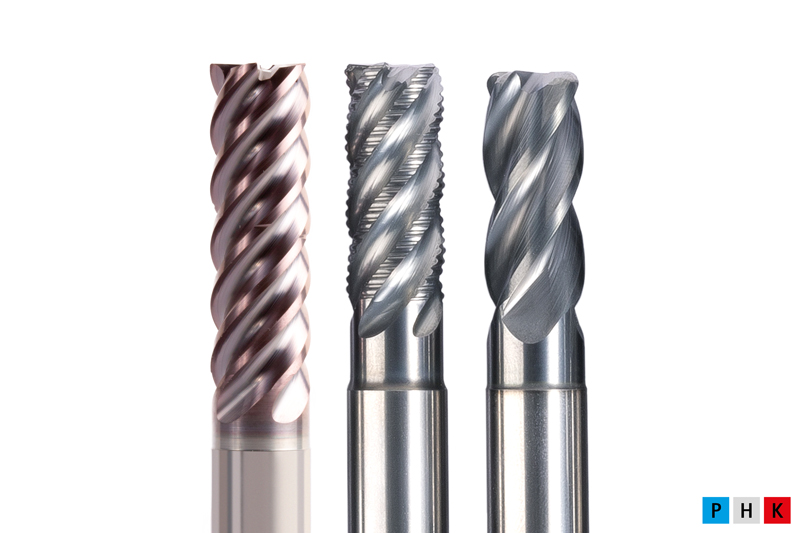
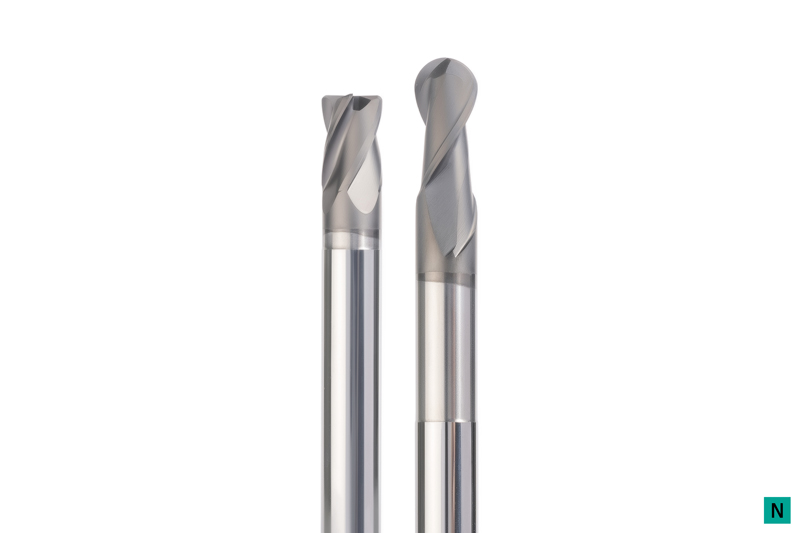
OptiMill Frese a spallamento retto
Frese a spallamento retto
Ideali per sgrossatura, finitura, fresatura trocoidale e fresatura di tasche
Range ø: 2,00 - 12,00 mm
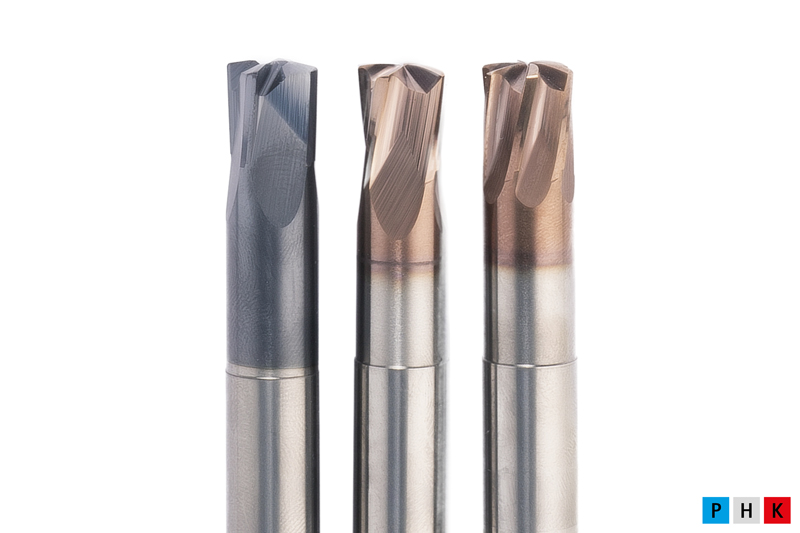
OptiMill-3D-HF
Frese ad elevato avanzamento
Ideali per la lavorazione ad alto avanzamento con grande volume di asportazione di materiale ed elevata sicurezza dei processi
Range ø: 2,00 - 16,00 mm
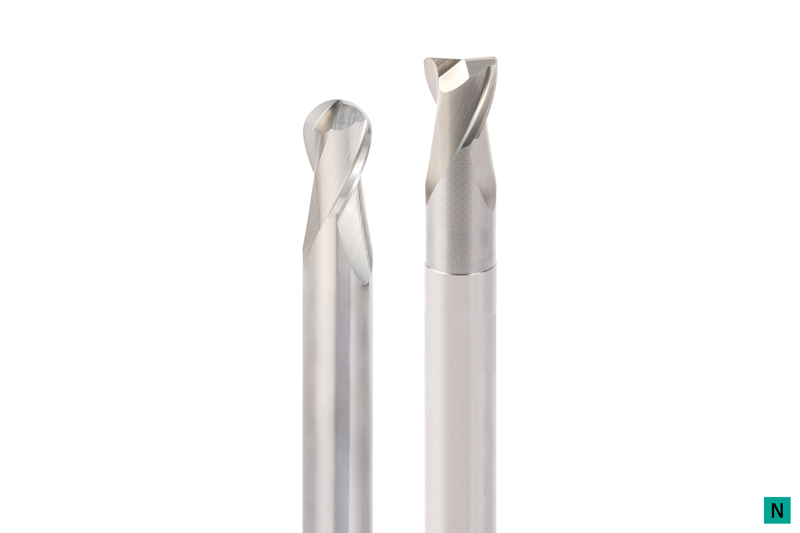
OptiMill-3D-Alu
Frese a profilo sferico e torico
Lavorazione ad alta precisione di contorni 3D
Range ø: 1,00 - 20,00 mm
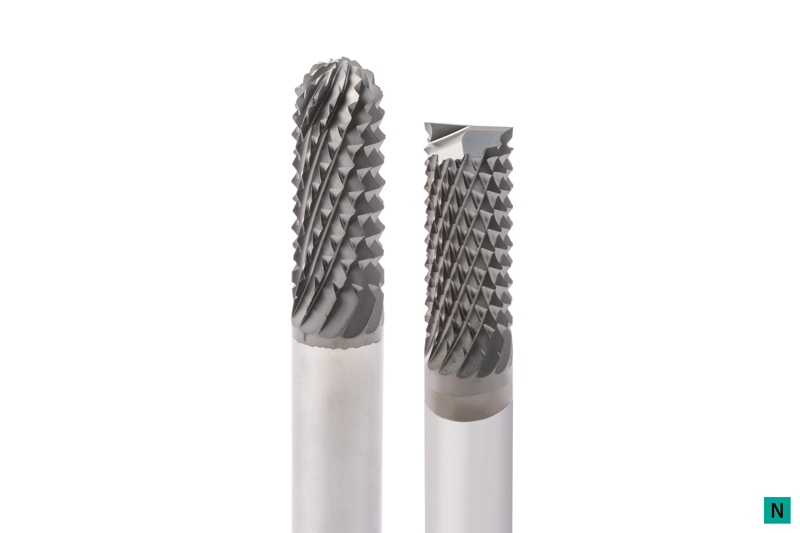
OptiMill-Graphite-MT
Frese a profilo sferico e a spallamento retto
Frese multidente per sgrossatura per elevate velocità di asportazione con elettrodi di grafite
Range ø: 3,00 - 16,00 mm
OptiMill-3D-Graphite
Frese a profilo sferico e torico
Adatte per la lavorazione di elettrodi di grafite
Versioni diverse a seconda della situazione di lavorazione
Range ø: 0,20 - 12,00 mm
OptiMill-3D-Copper
Frese a profilo sferico e torico
Geometria speciale per la lavorazione di elettrodi di rame e leghe non ferrose dure
Range ø: 0,10 - 20,00 mm
OptiMill-Diamond
Frese a profilo sferico, torico e a spallamento retto
Taglienti in PCD per un’elevata durabilità
Range ø: 3,00 - 12,00 mm
Frese con taglienti sostituibili
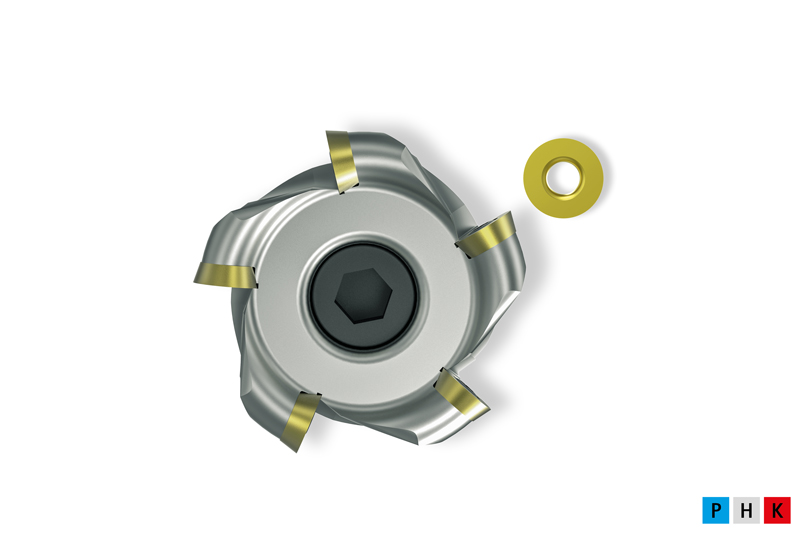
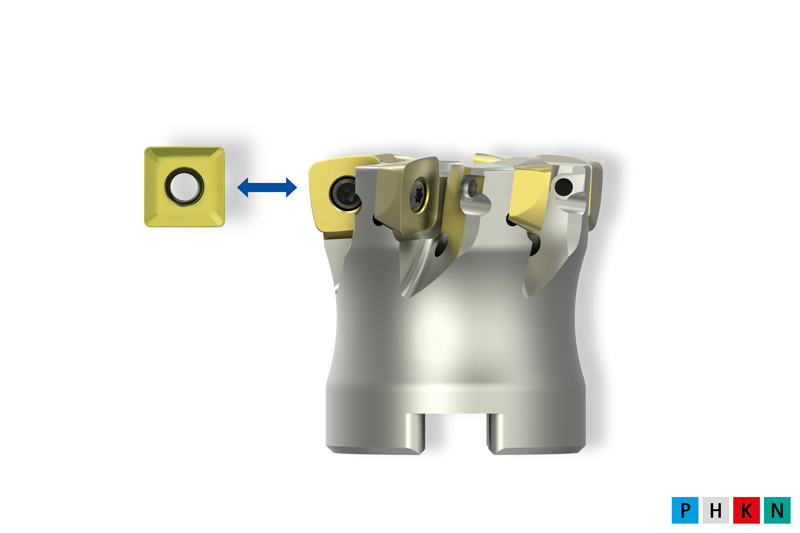
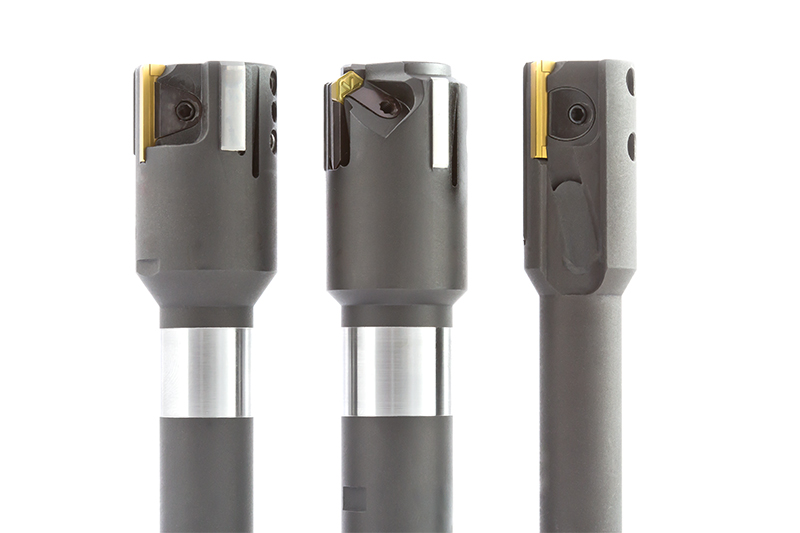
NeoMill-ISO-360
Milling cutter with round inserts
Perfect for roughing and pre-finishing
ø range: 10.00 - 160.00 mm
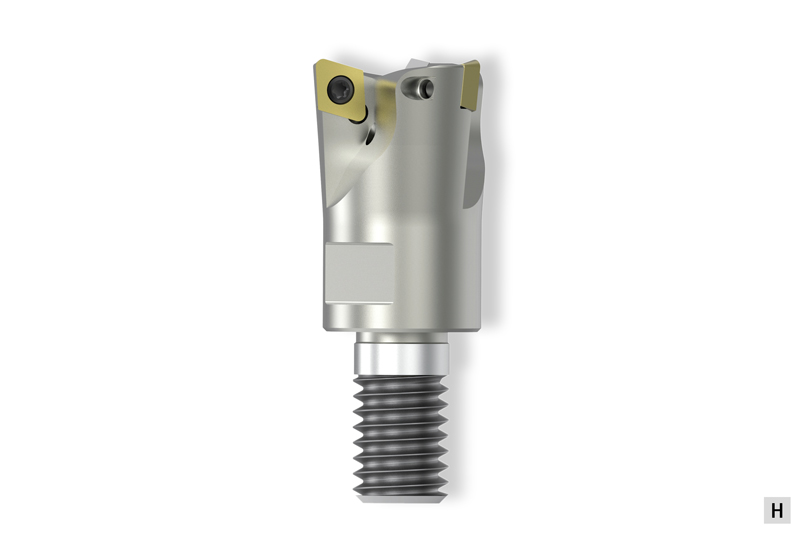
NeoMill-3D-Finish
Finishing milling cutter
Perfect for finishing 90° surfaces, face surfaces and contours
ø range: 16.00 - 42.00 mm
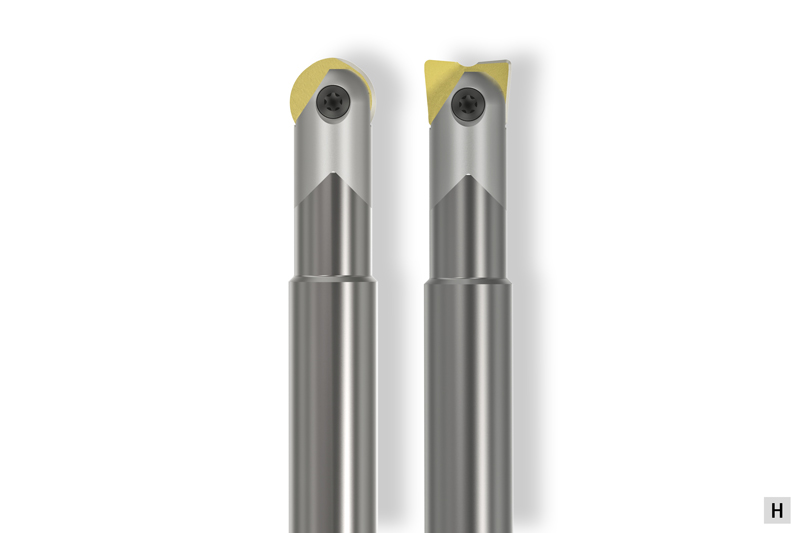
NeoMill-3D-Ballnose/-Torus
Ball nose and corner radius milling cutter
One tool body with indexable insert for ball nose and corner radius milling for finishing and pre-finising
ø range: 8.00 - 32.00 mm
NeoMill-2/4-HiFeed90
High-feed/90° shoulder milling cutter
Universal tool system to ensure maximum productivity
ø range: 16.00 - 200.00 mm
Drilling | Countersinking
ECU-Drill-Steel
Punta in metallo duro integrale
Punta in metallo duro integrale a due taglienti con un ottimo rapporto qualità/prezzo
Vasto campo di applicazioni
Geometria collaudata per un’elevata precisione e sicurezza dei processi
Range di Ø: 1,00 - 20,00 mm
MEGA-Drill-Hardened
Punta in metallo duro integrale ad alte prestazioni
Punta in metallo duro integrale a due taglienti con rivestimento e geometria ottimali per la lavorazione di materiali temprati nella totale sicurezza dei processi
Nuova micro e macro geometria
Range di Ø: 2,55 - 16,00 mm
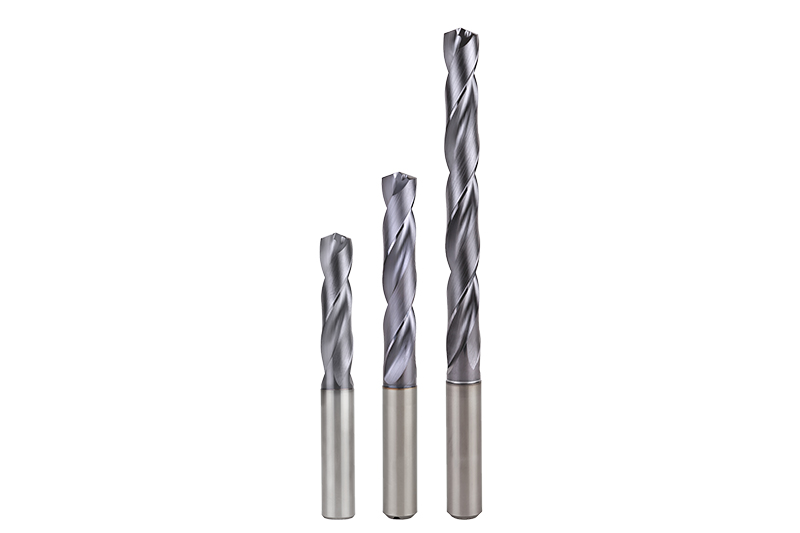
MEGA-Drill-Steel-Plus
Punta in metallo duro integrale ad alte prestazioni
Punta in metallo duro integrale a due taglienti con rivestimento e geometria ottimali per la lavorazione dell’acciaio
Geometria ottimizzata della scanalatura per trucioli e preparazione taglienti modificata
Range di Ø: 3,00 - 25,00 mm
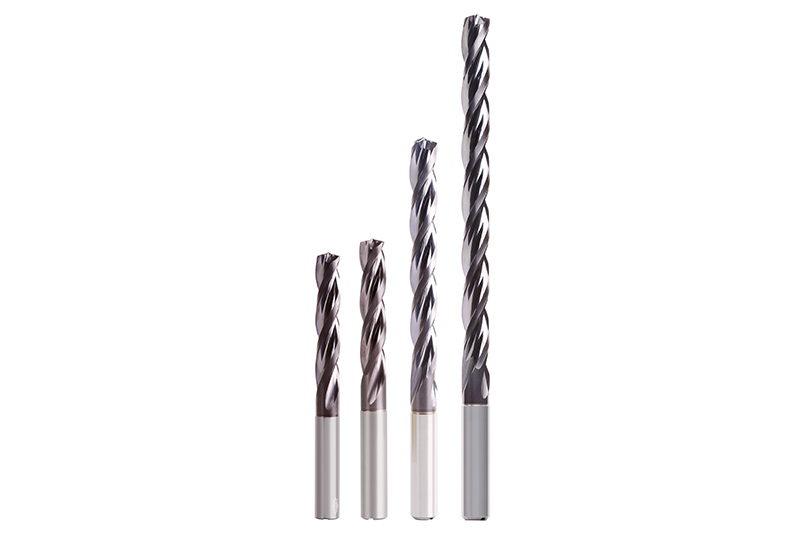
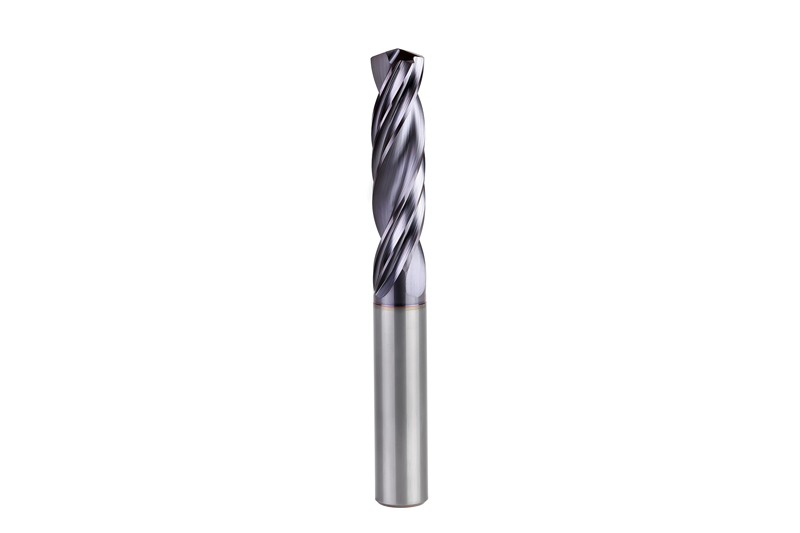
Tritan-Drill-Steel
Punta in metallo duro integrale a tre taglienti
Punta in metallo duro integrale a tre taglienti per il massimo avanzamento
Tagliente trasversale autocentrante per situazioni di foratura difficili
Pensata specificamente per la lavorazione dell’acciaio
Range di Ø: 4,00 - 20,00 mm
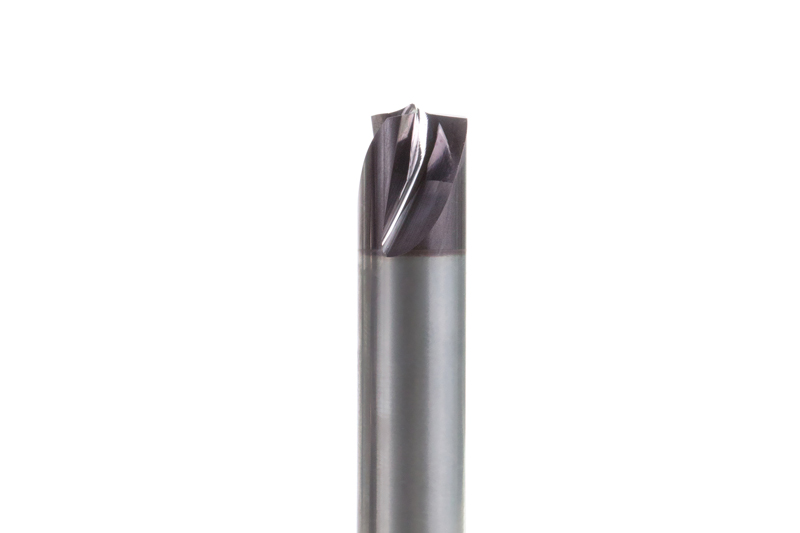
Tritan-Spot-Drill-Steel
Punta a centrare
Punta a centrare a tre taglienti per situazioni di foratura iniziale impegnative
Pensata specificamente per punte a tre taglienti
Range di Ø: 4,00 - 20,00 mm
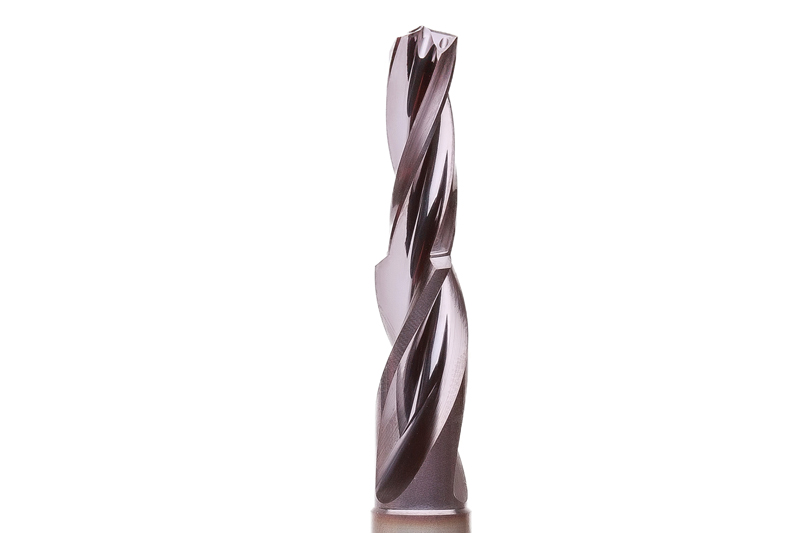
Tritan-Step-Drill
Punta a gradino
Punta a gradino a tre taglienti con tagliente trasversale autocentrante
Lavorazione di fori del nucleo filettati senza movimenti oscillatori
Range di Ø: 4,25 - 14,15 mm
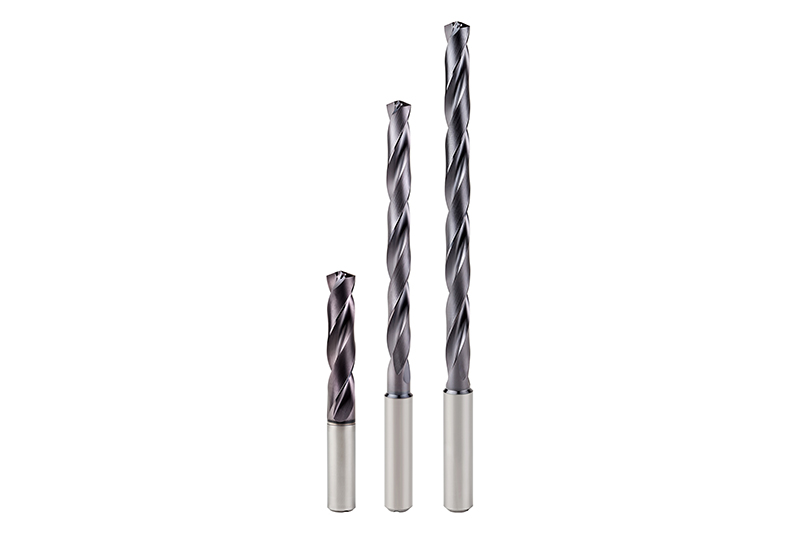
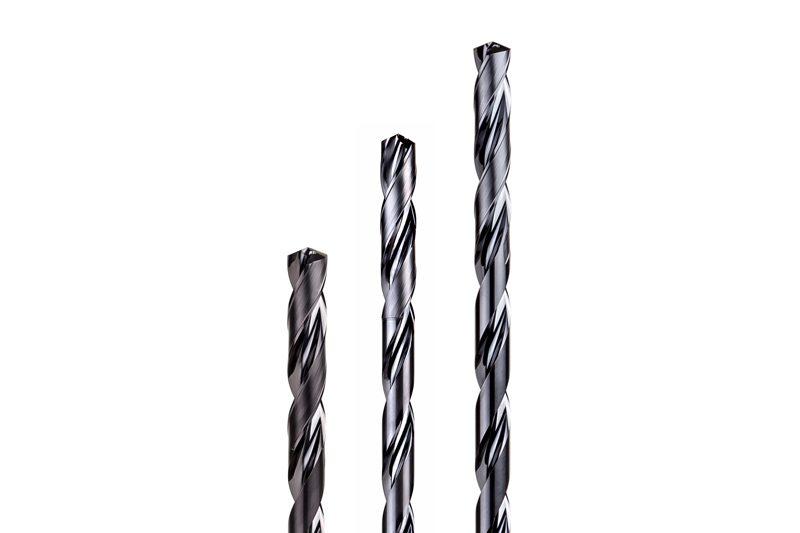
MEGA-Deep-Drill
Punta per foratura profonda
Efficiente realizzazione di fori profondi fino a 40xD, nella totale sicurezza dei processi
Punta di foratura pilota MEGA-Pilot-Drill
Range di Ø: 1,00 - 16,00 mm
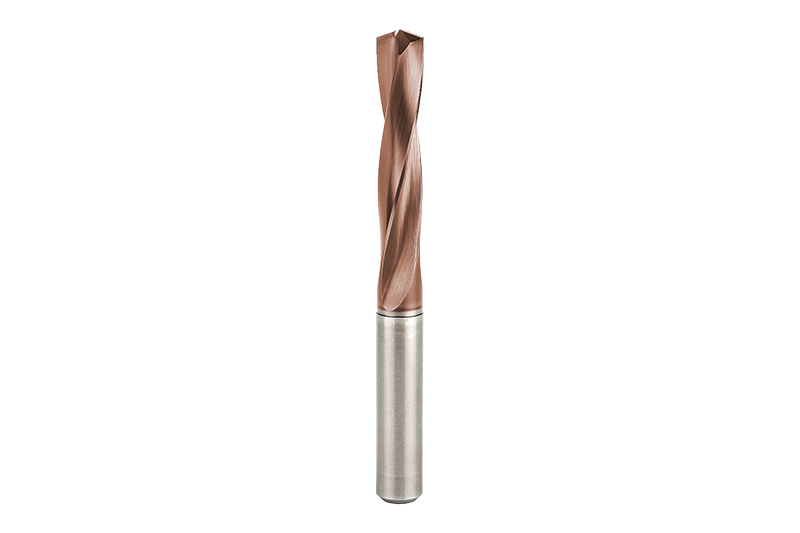
MEGA-Drill-Reamer
Foratore-alesatore
Due fasi di lavoro (foratura e alesatura) riunite in un unico utensile
Taglienti di alesatura ottimizzati
Riduzione dei tempi produttivi e non produttivi
Tolleranza di foratura ≥ IT7
Range di Ø: 4,00 - 16,00 mm
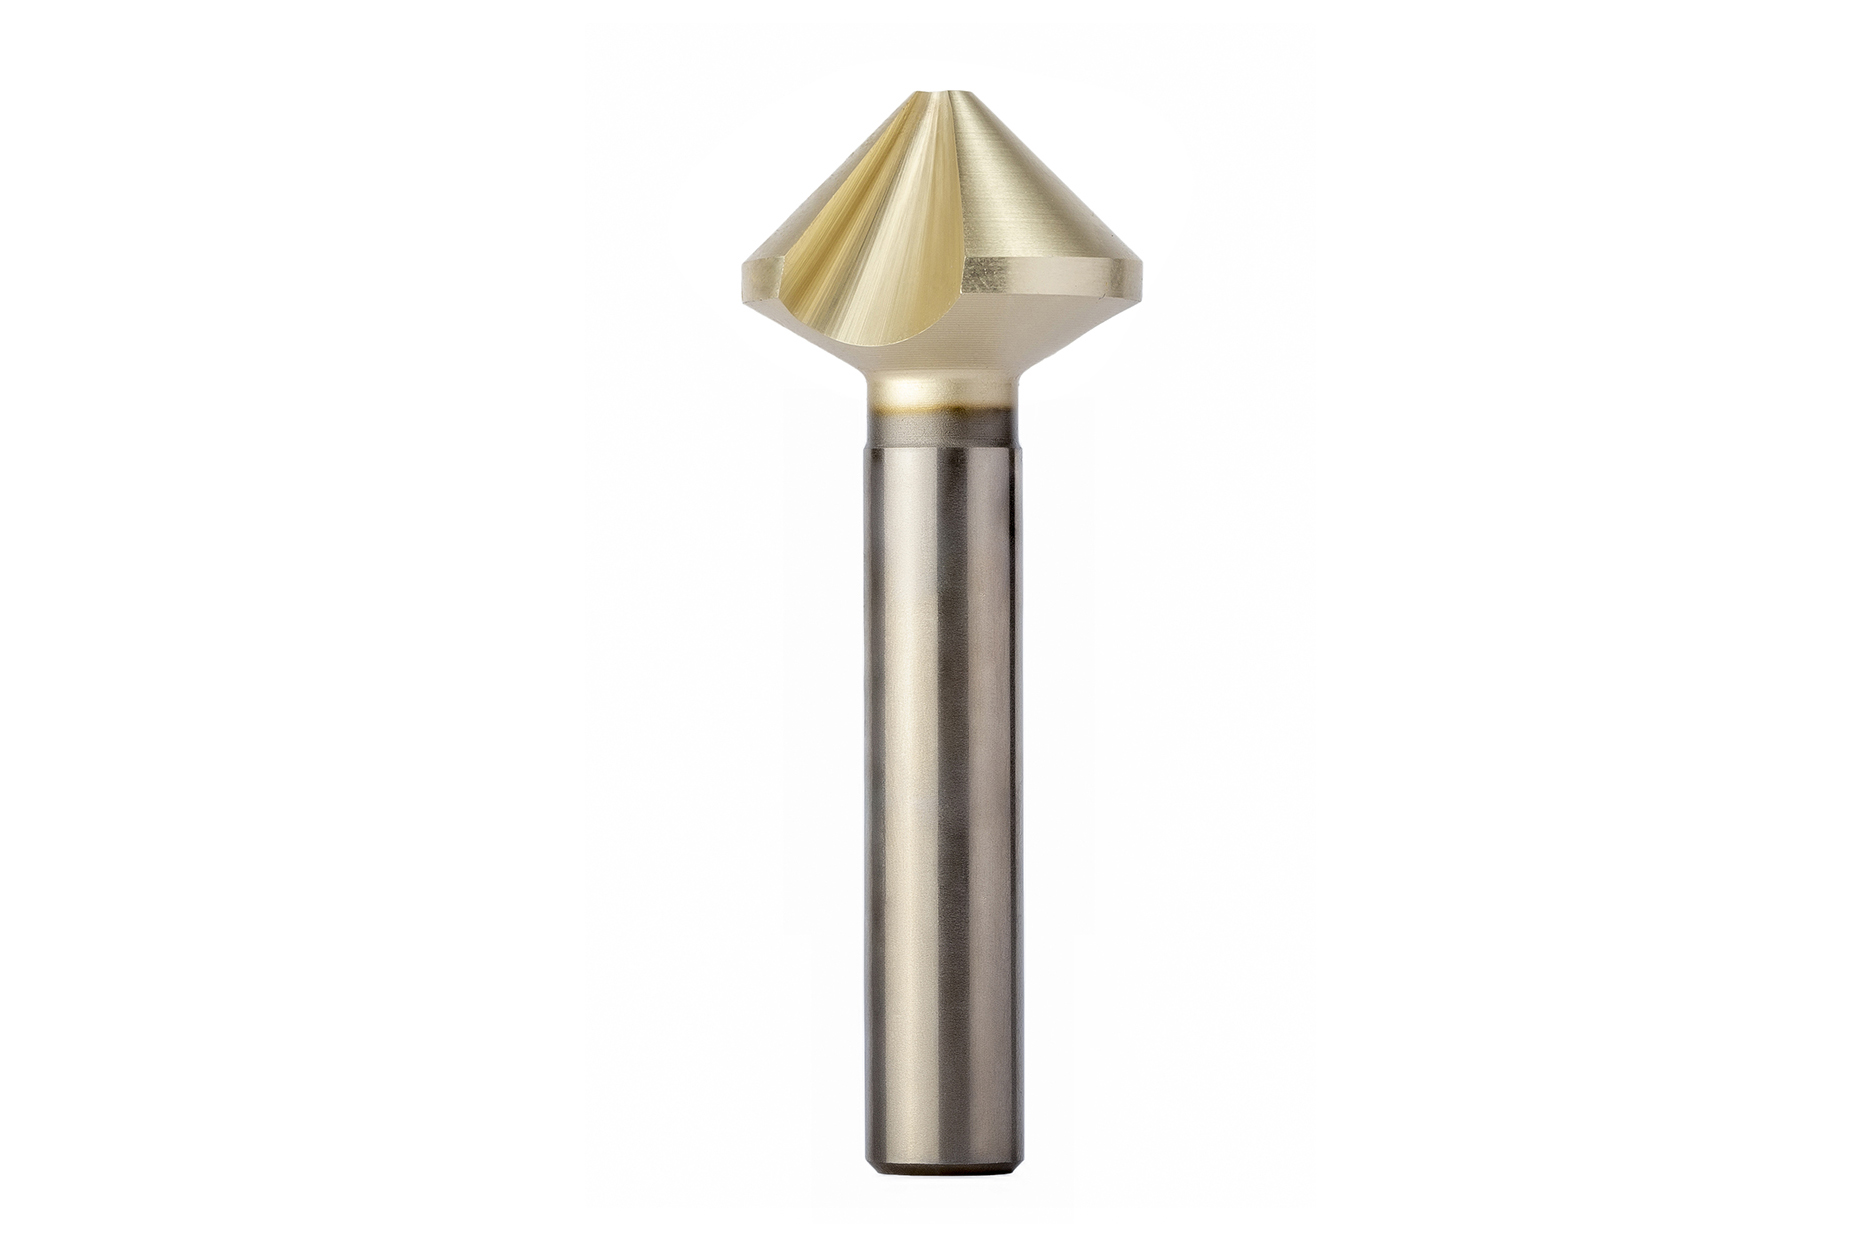
Svasatore conico ad alta precisione
Svasatore con passo differenziato
Taglienti a passo estremamente differenziato
Maggiore precisione e valori di superficie migliorati
Forze assiali e radiali ridotte
Notevole riduzione delle vibrazioni
Incremento dei parametri di taglio per la massima produttività
Range di Ø: 4,30 - 31,00 mm
MEGA-Drill-Reamer-Pyramid
Foratore-alesatore con punta piramidale
Foratura pilota, foratura e alesatura con un unico utensile
Proprietà di centraggio migliorate grazie alla punta piramidale
Riduzione dei tempi produttivi e non produttivi
Tolleranza di foratura ≥ IT7
Range di Ø: 4,00 - 16,00 mm
Punta a cuspide QTD
Punta in metallo duro integrale con sistema a testina intercambiabile
Sistema conveniente con cuspidi intercambiabili
Sistema di serraggio con accoppiamento di forza e accoppiamento geometrico
Facile utilizzo
Elevata precisione di concentricità
Range di Ø: 8,10 - 49,00 mm
Alesatura
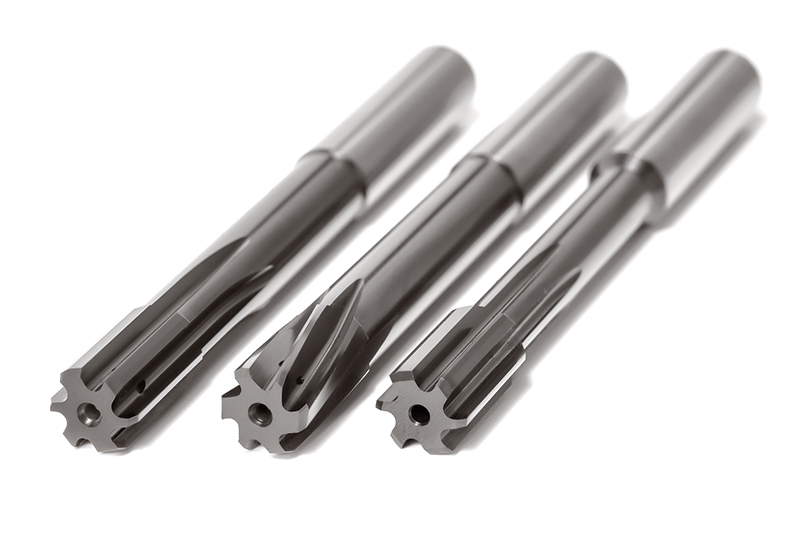
FixReam – FXR
Alesatore ad alte prestazioni con codolo cilindrico
Alesatore ad alte prestazioni in metallo duro integrale
Con scanalatura dritta per foro passante e foro cieco
Con scanalatura obliqua sinistra per foro passante
Range di Ø: 3,00 - 20,00 mm
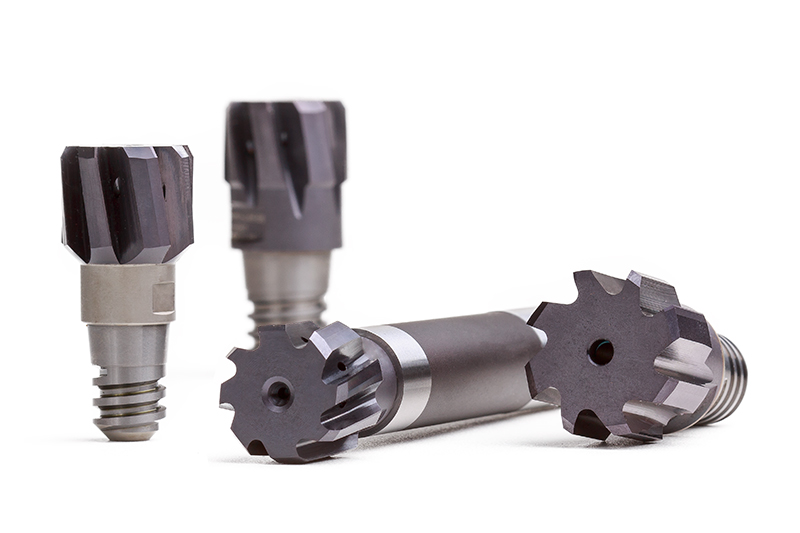
CPReam – CPR
Alesatore a testina intercambiabile
Massima stabilità e rigidità grazie al cono e alla superficie piana di appoggio
Elevata precisione di concentricità pari a 5 µm
Facile utilizzo
Range di Ø: 8,00 - 40,00 m
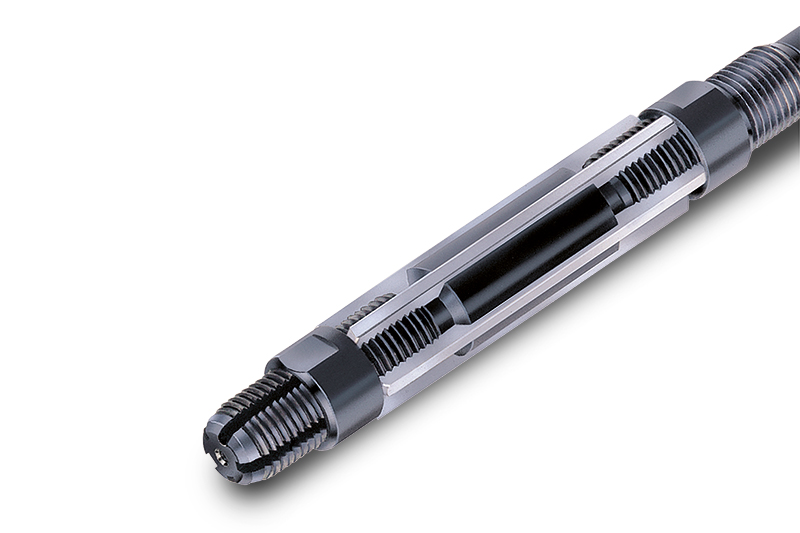
Alesatore a regolazione rapida – WN 50
Alesatore manuale
Alesatore a regolazione rapida con ampio range di regolazione
Particolarmente adatto ai lavori di riparazione
Set di lame di ricambio disponibili
Range di Ø: 6,40 - 95,00 mm
Utensili con pattini di guida
Utensili con pattini di guida
Massima precisione con il principio MAPAL
Guida diretta nel foro attraverso i pattini di guida
Inserti con filettatura di precisione
Regolazione ad alta precisione per la lavorazione di fori con precisione al µm
Sicurezza di serraggio indipendente dalla direzione di rotazione
Alta resistenza a elevati numeri di giri
La struttura modulare consente di utilizzare le testine per mandrini di foratura per tutti gli innesti dell’utensile
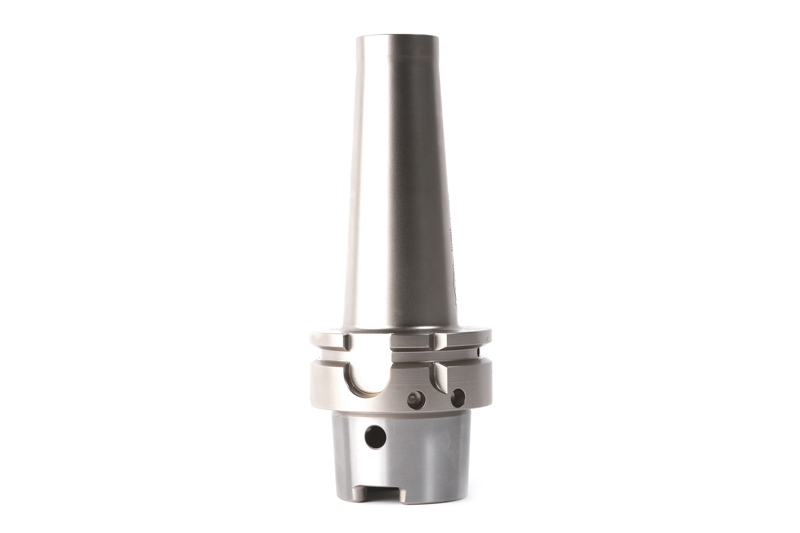
Mandrino per fresa a manicotto – MDA/MCA
Mandrino per fresa a manicotto
Versione con sistema antivibrante (MDA)
Idoneo per la rigidità di tutte le macchine più comuni
Funzionamento più silenzioso e più stabile nonostante le lunghe sporgenze per una migliore qualità delle superfici
Mandrino per fresa a manicotto (MCA) con superficie piana di appoggio maggiorata per operazioni di sgrossatura e prefinitura in grandi range di diametro
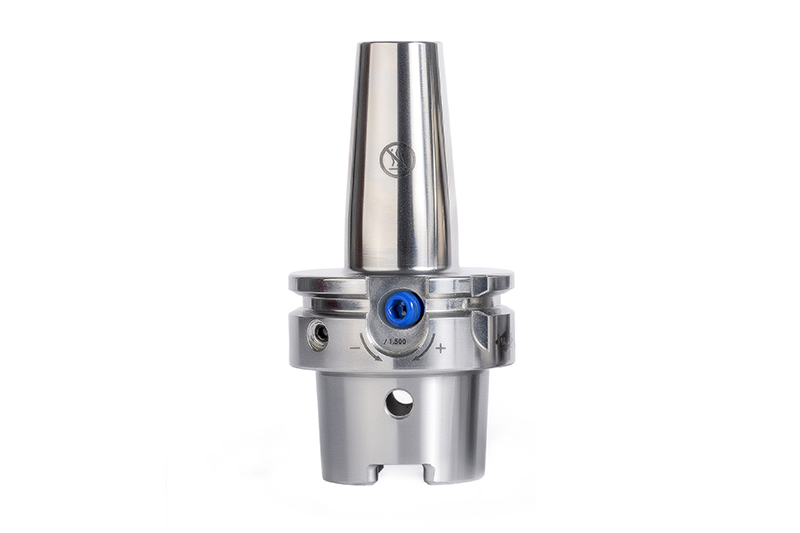
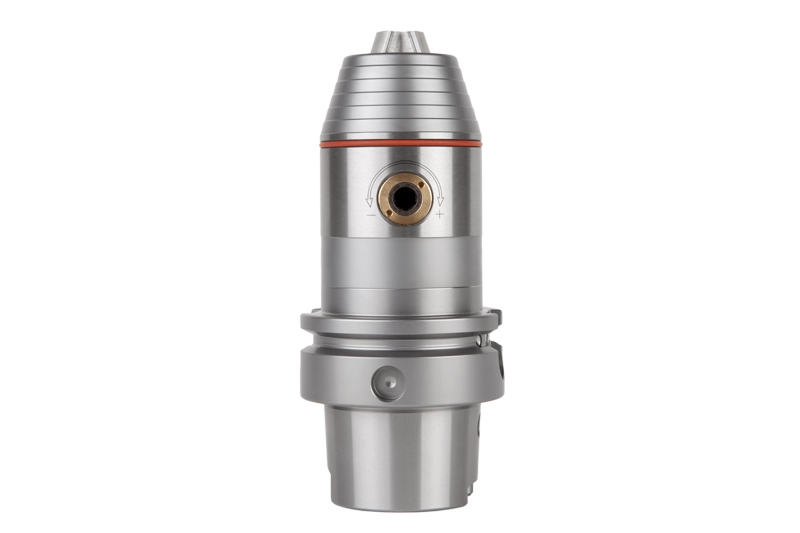
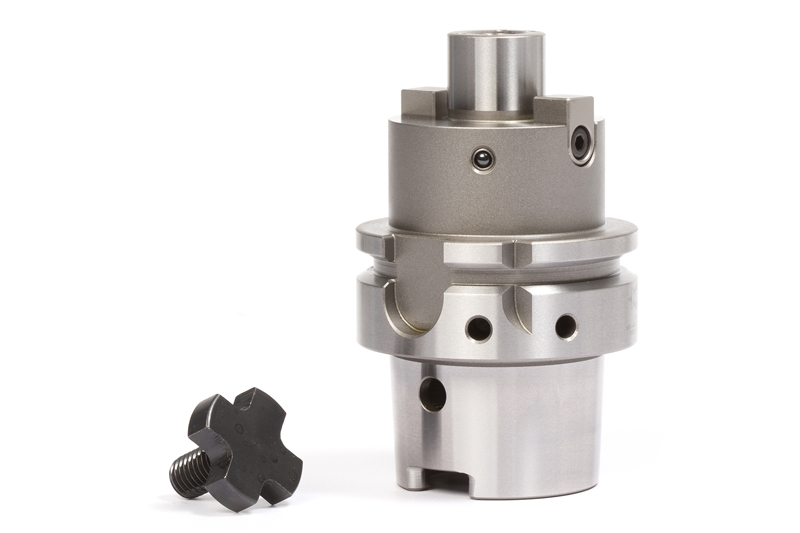
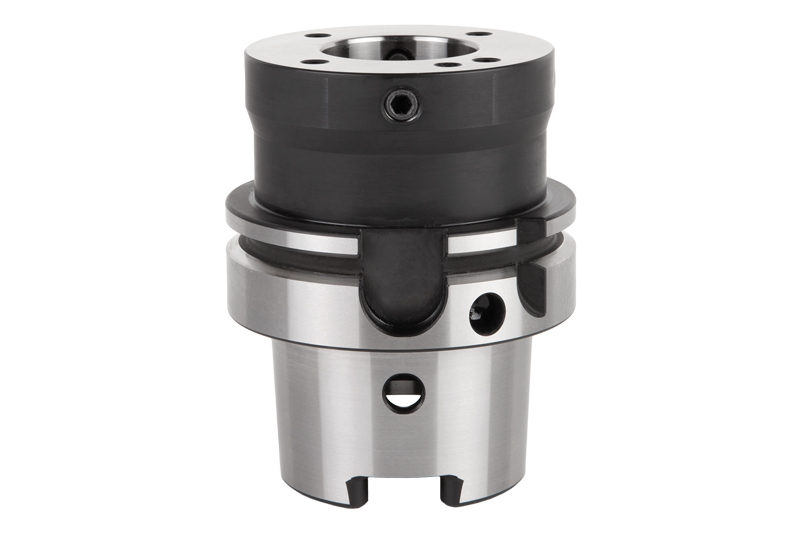
Supporto testina per fresa MFS
Porta utensili per fresa ad avvitare
Serraggio facile e veloce grazie alla fresa con fissaggio a vite
Precisa interazione tra cono e superficie piana di appoggio
Massima stabilità e rigidità
Applicabile universalmente per operazioni di sgrossatura e di finitura
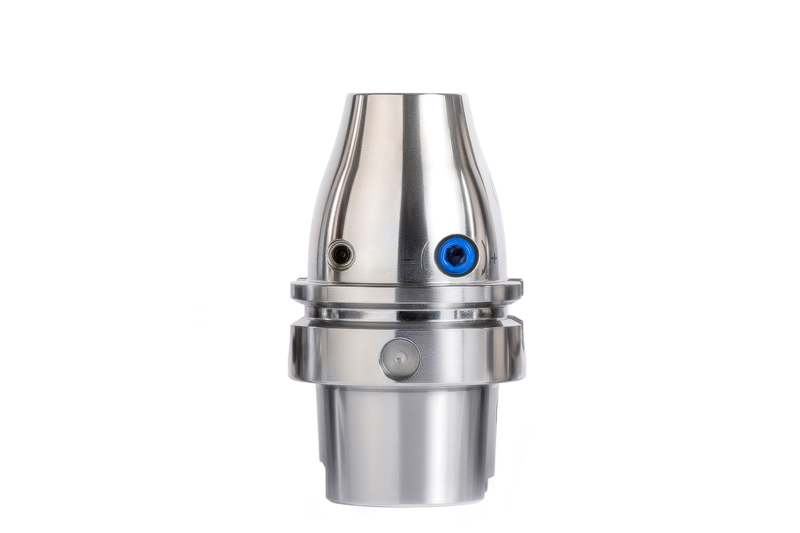
Adattatori
Prolunghe, riduttori e adattatori
Svariate possibilità per sistemi di utensili modulari
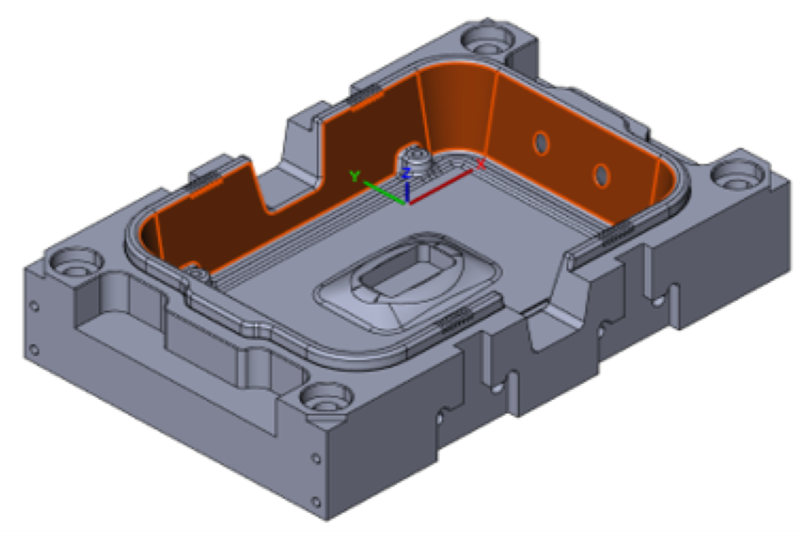
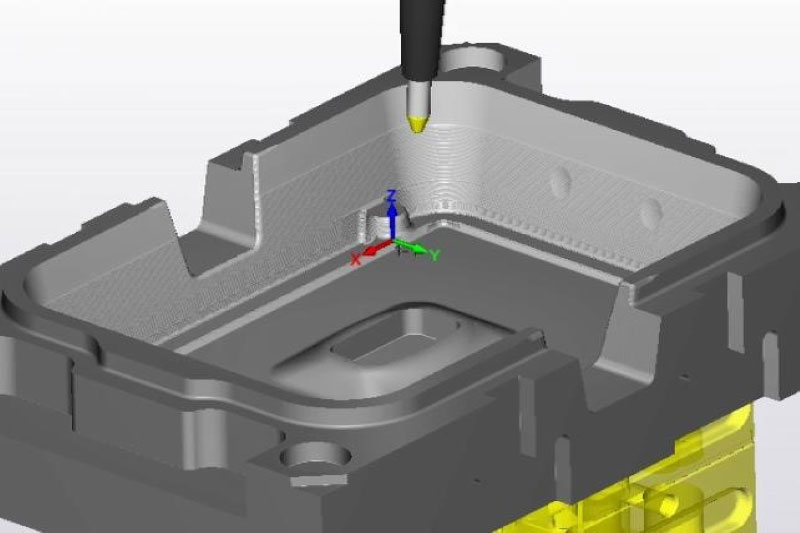
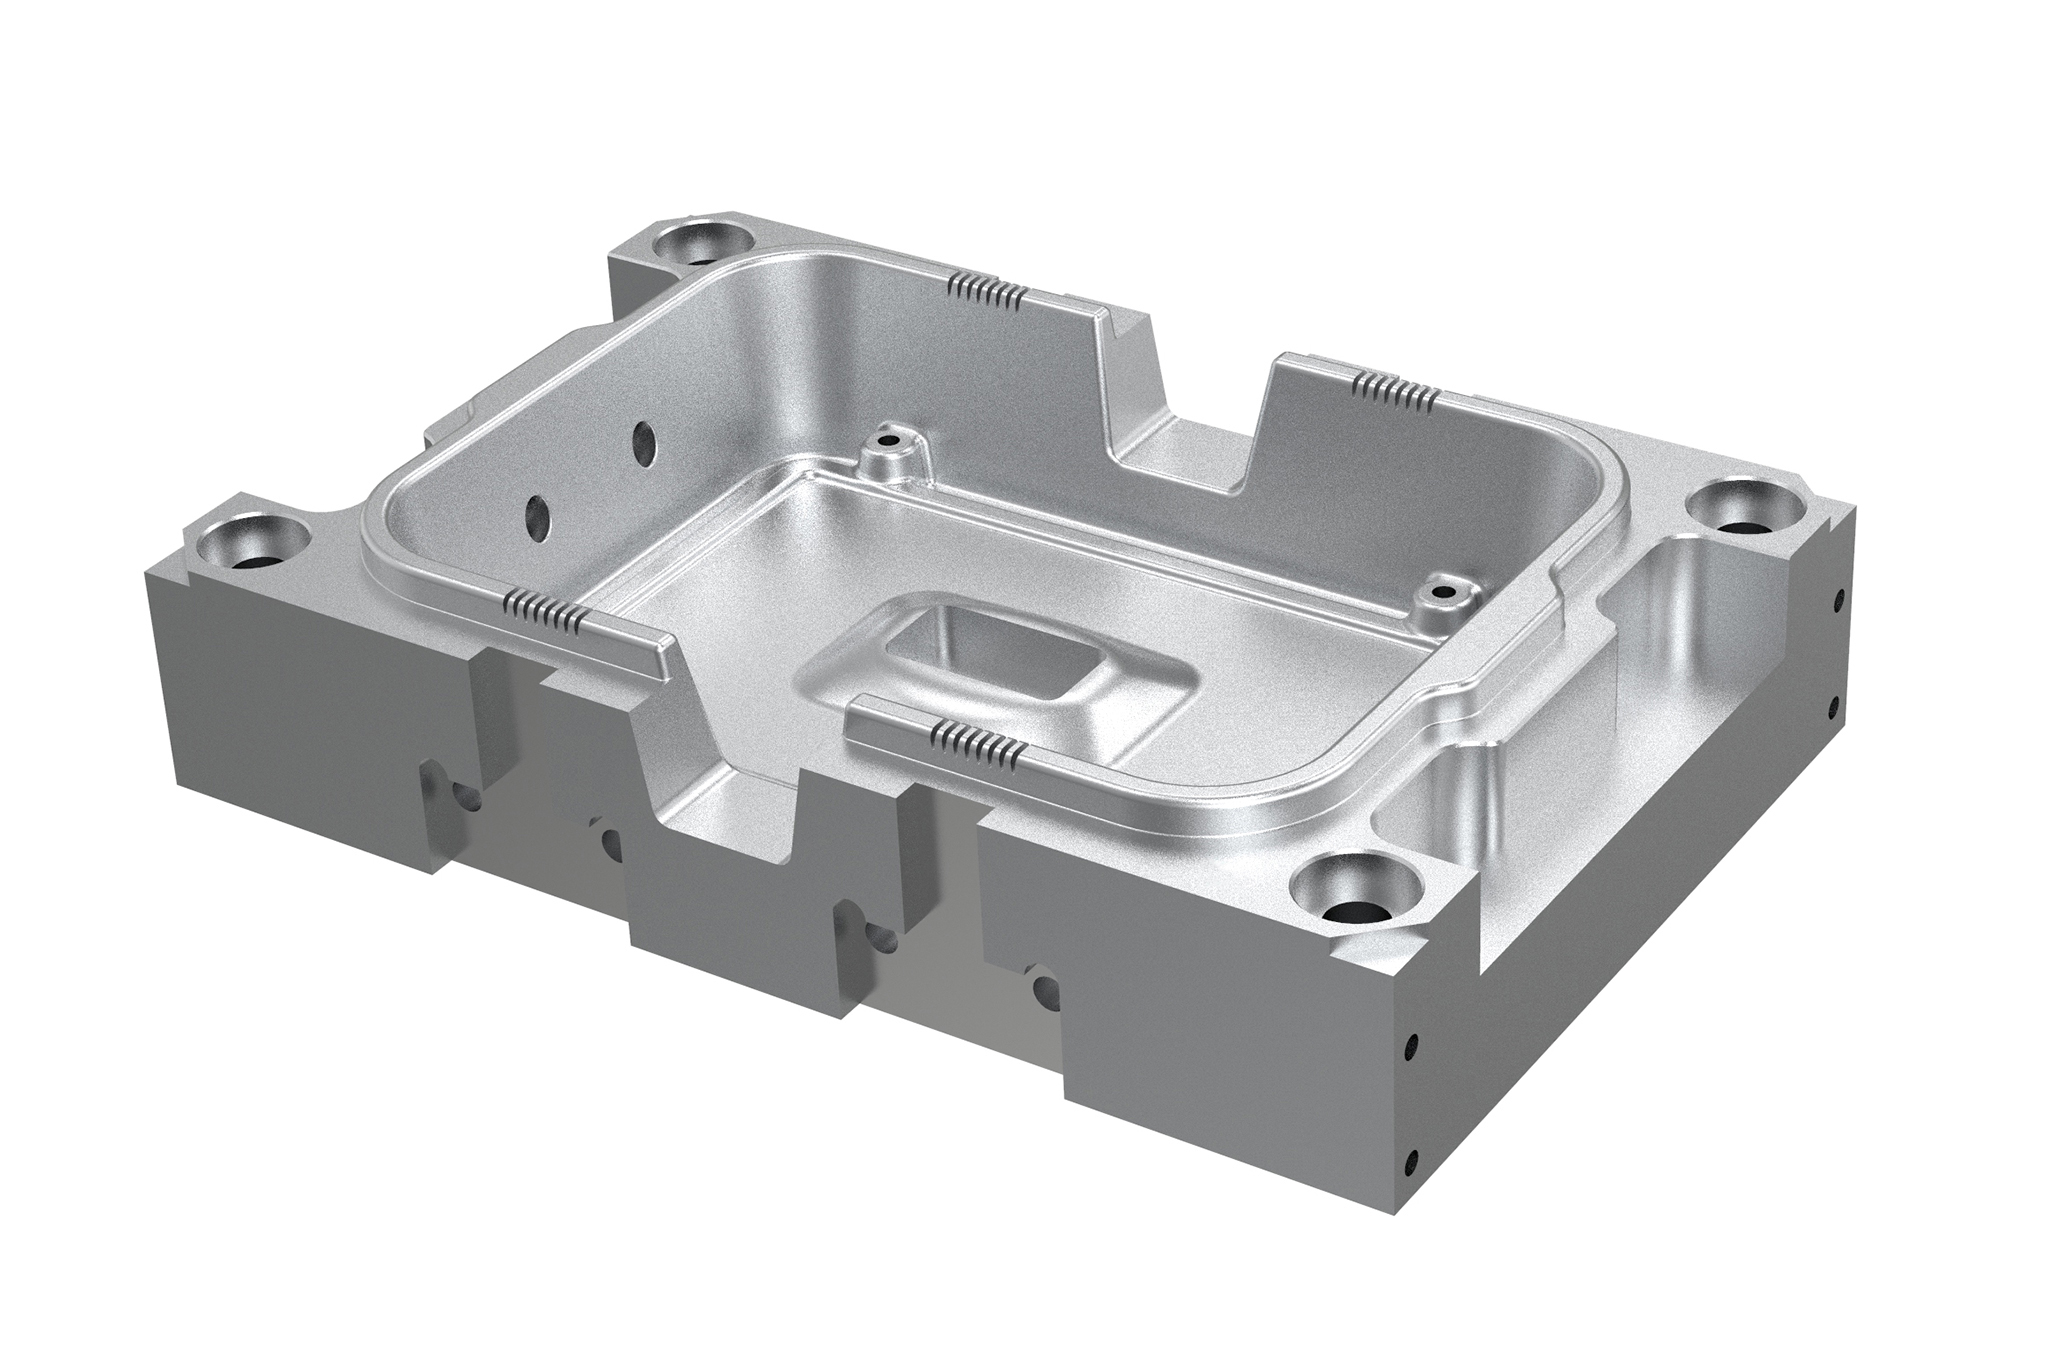
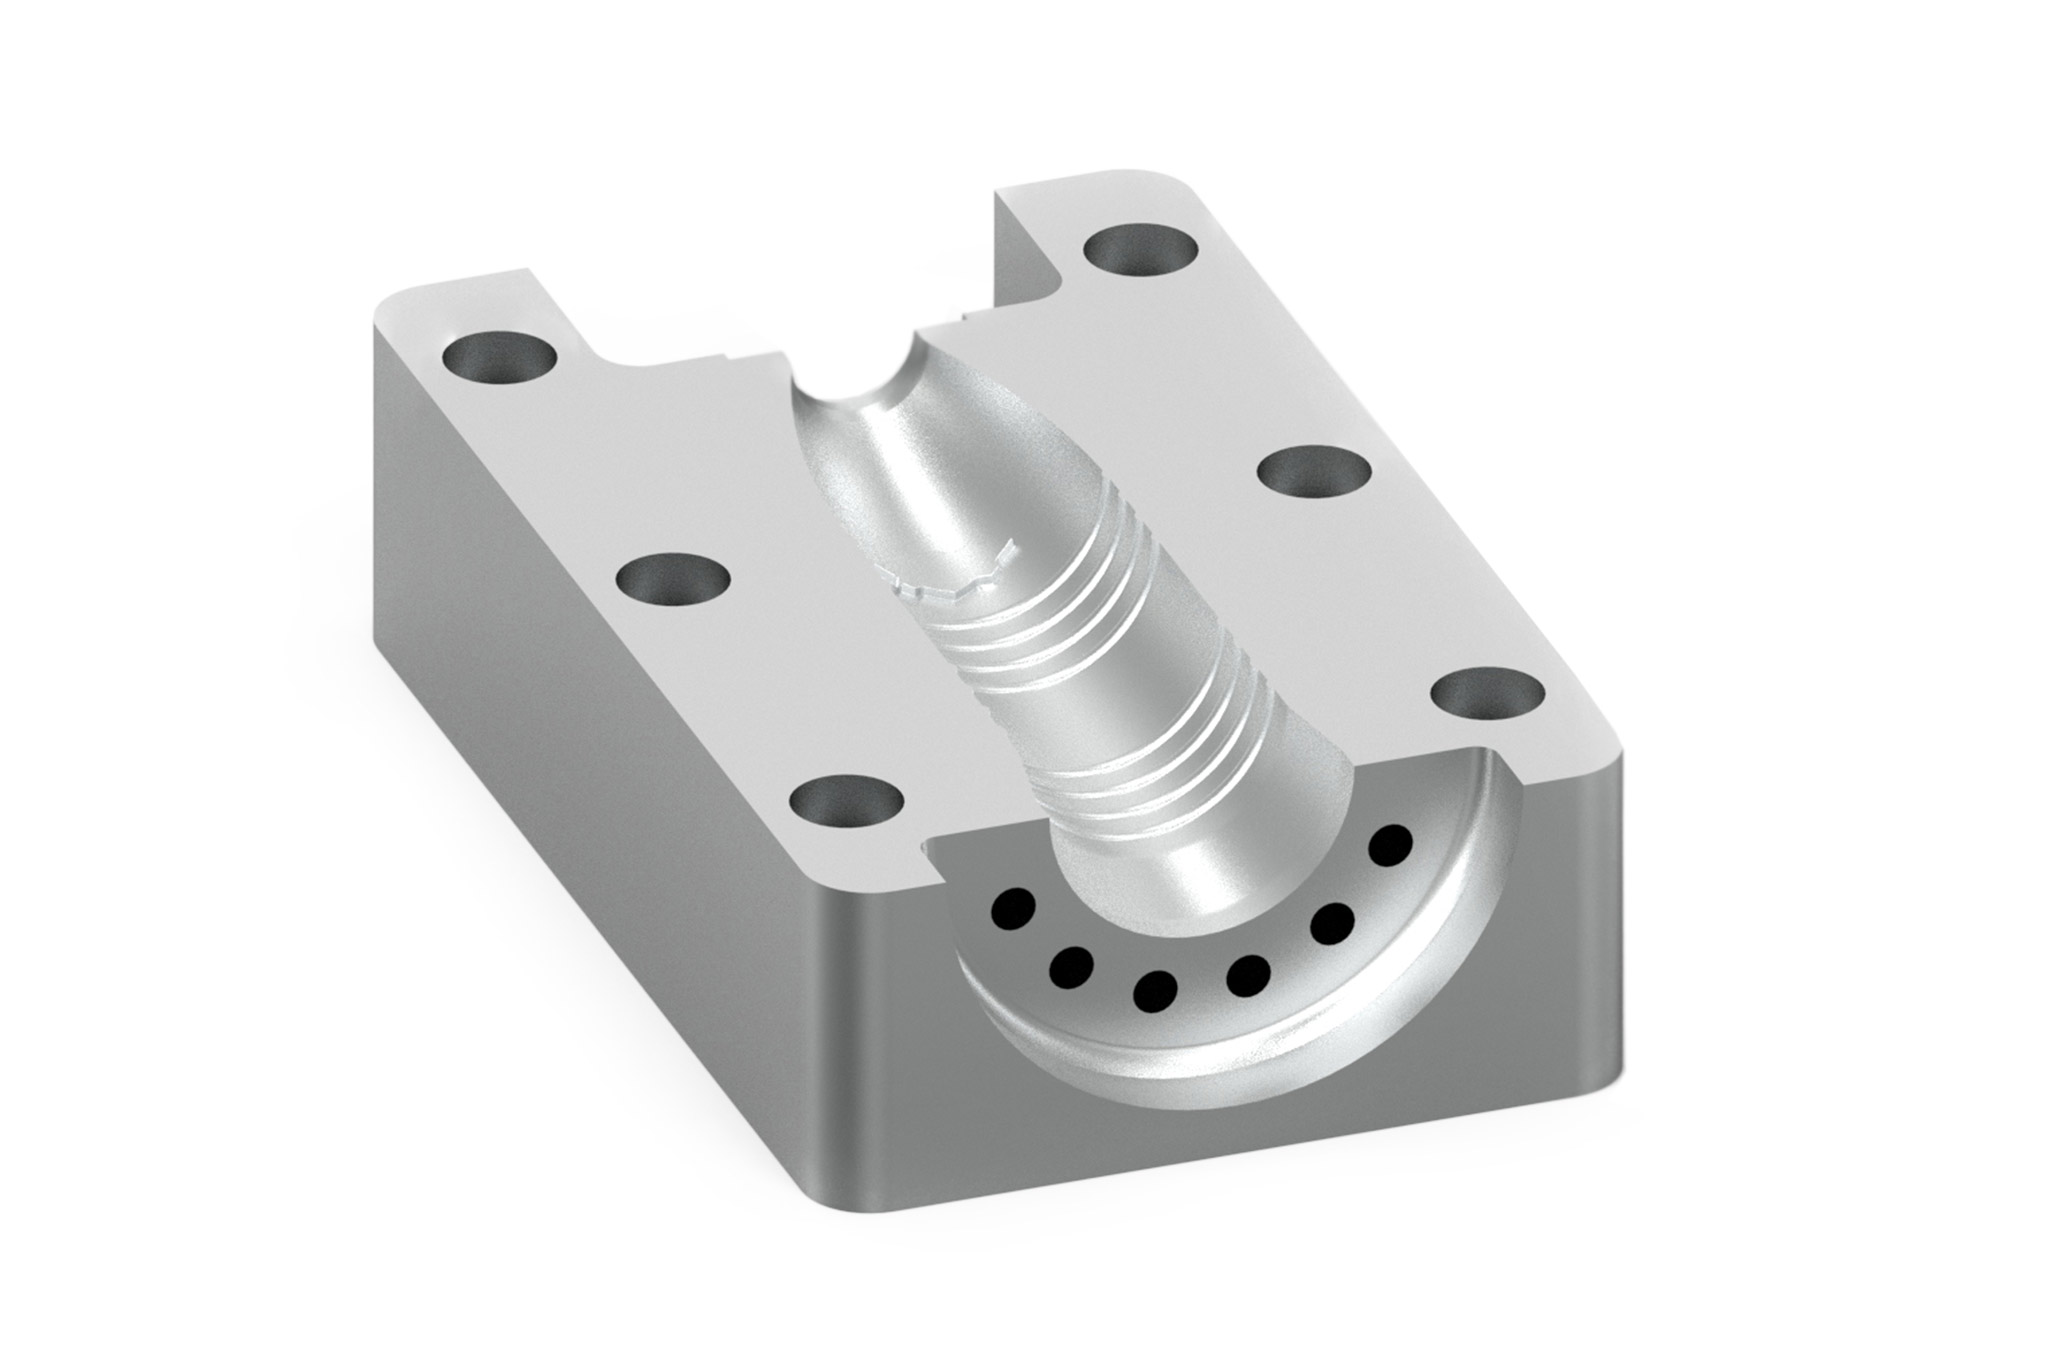
Parts that become more and more complex with increasingly deep cavities as well as moulded and reinforcement ribs in plastic injection moulds and pressure die casting moulds necessitate the use of extra long tools with diameters that can be very small. Complex part geometries and various material characteristics place the highest demands on machining and tool life.
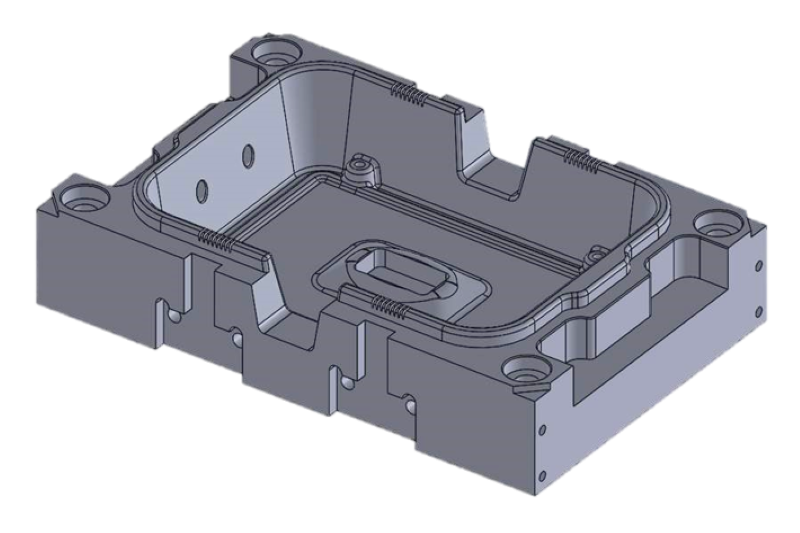
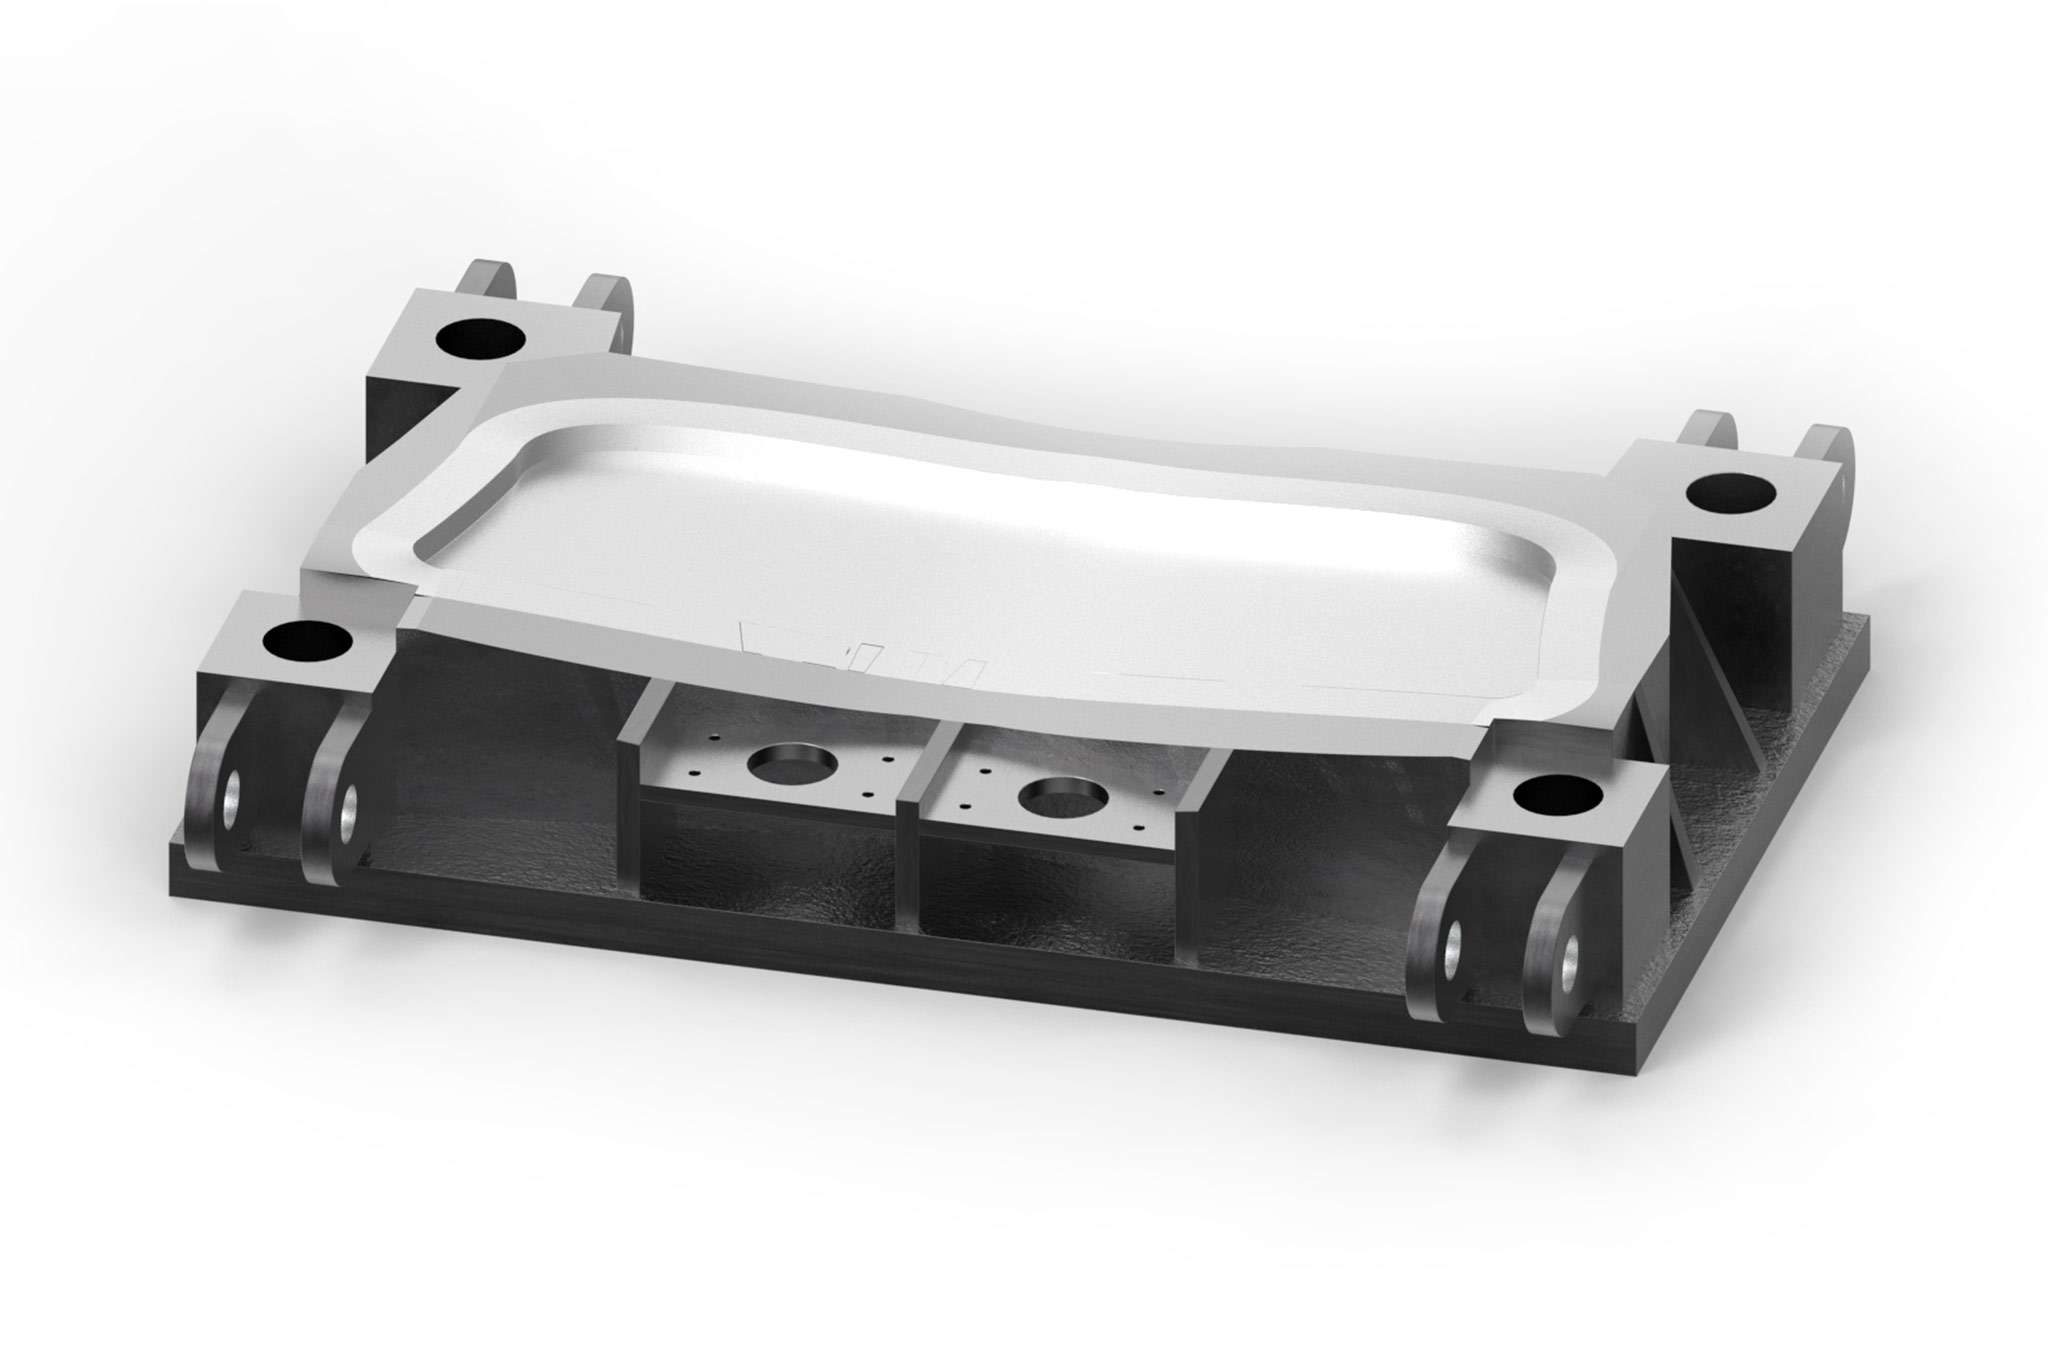
For designing, engineering and constructing medium- and large-sized cold forming tools, cast iron is often used due to material properties such as compressive strength and easy machinability. The main components here are mould plates and mould inserts. Here, MAPAL has a lot of experience with milling (2D and 3D) and drilling operations (drilling, reaming, thread cutting).
When it comes to pre-series or prototype moulds, it is not unusual to use materials that are easy to machine. Aluminium alloys or uriol (plastics) are often used. In these cases, solid carbide tools with positive and partly polished cutting edges, or better still, PCD-tipped tools ensure high productivity and short machining times.
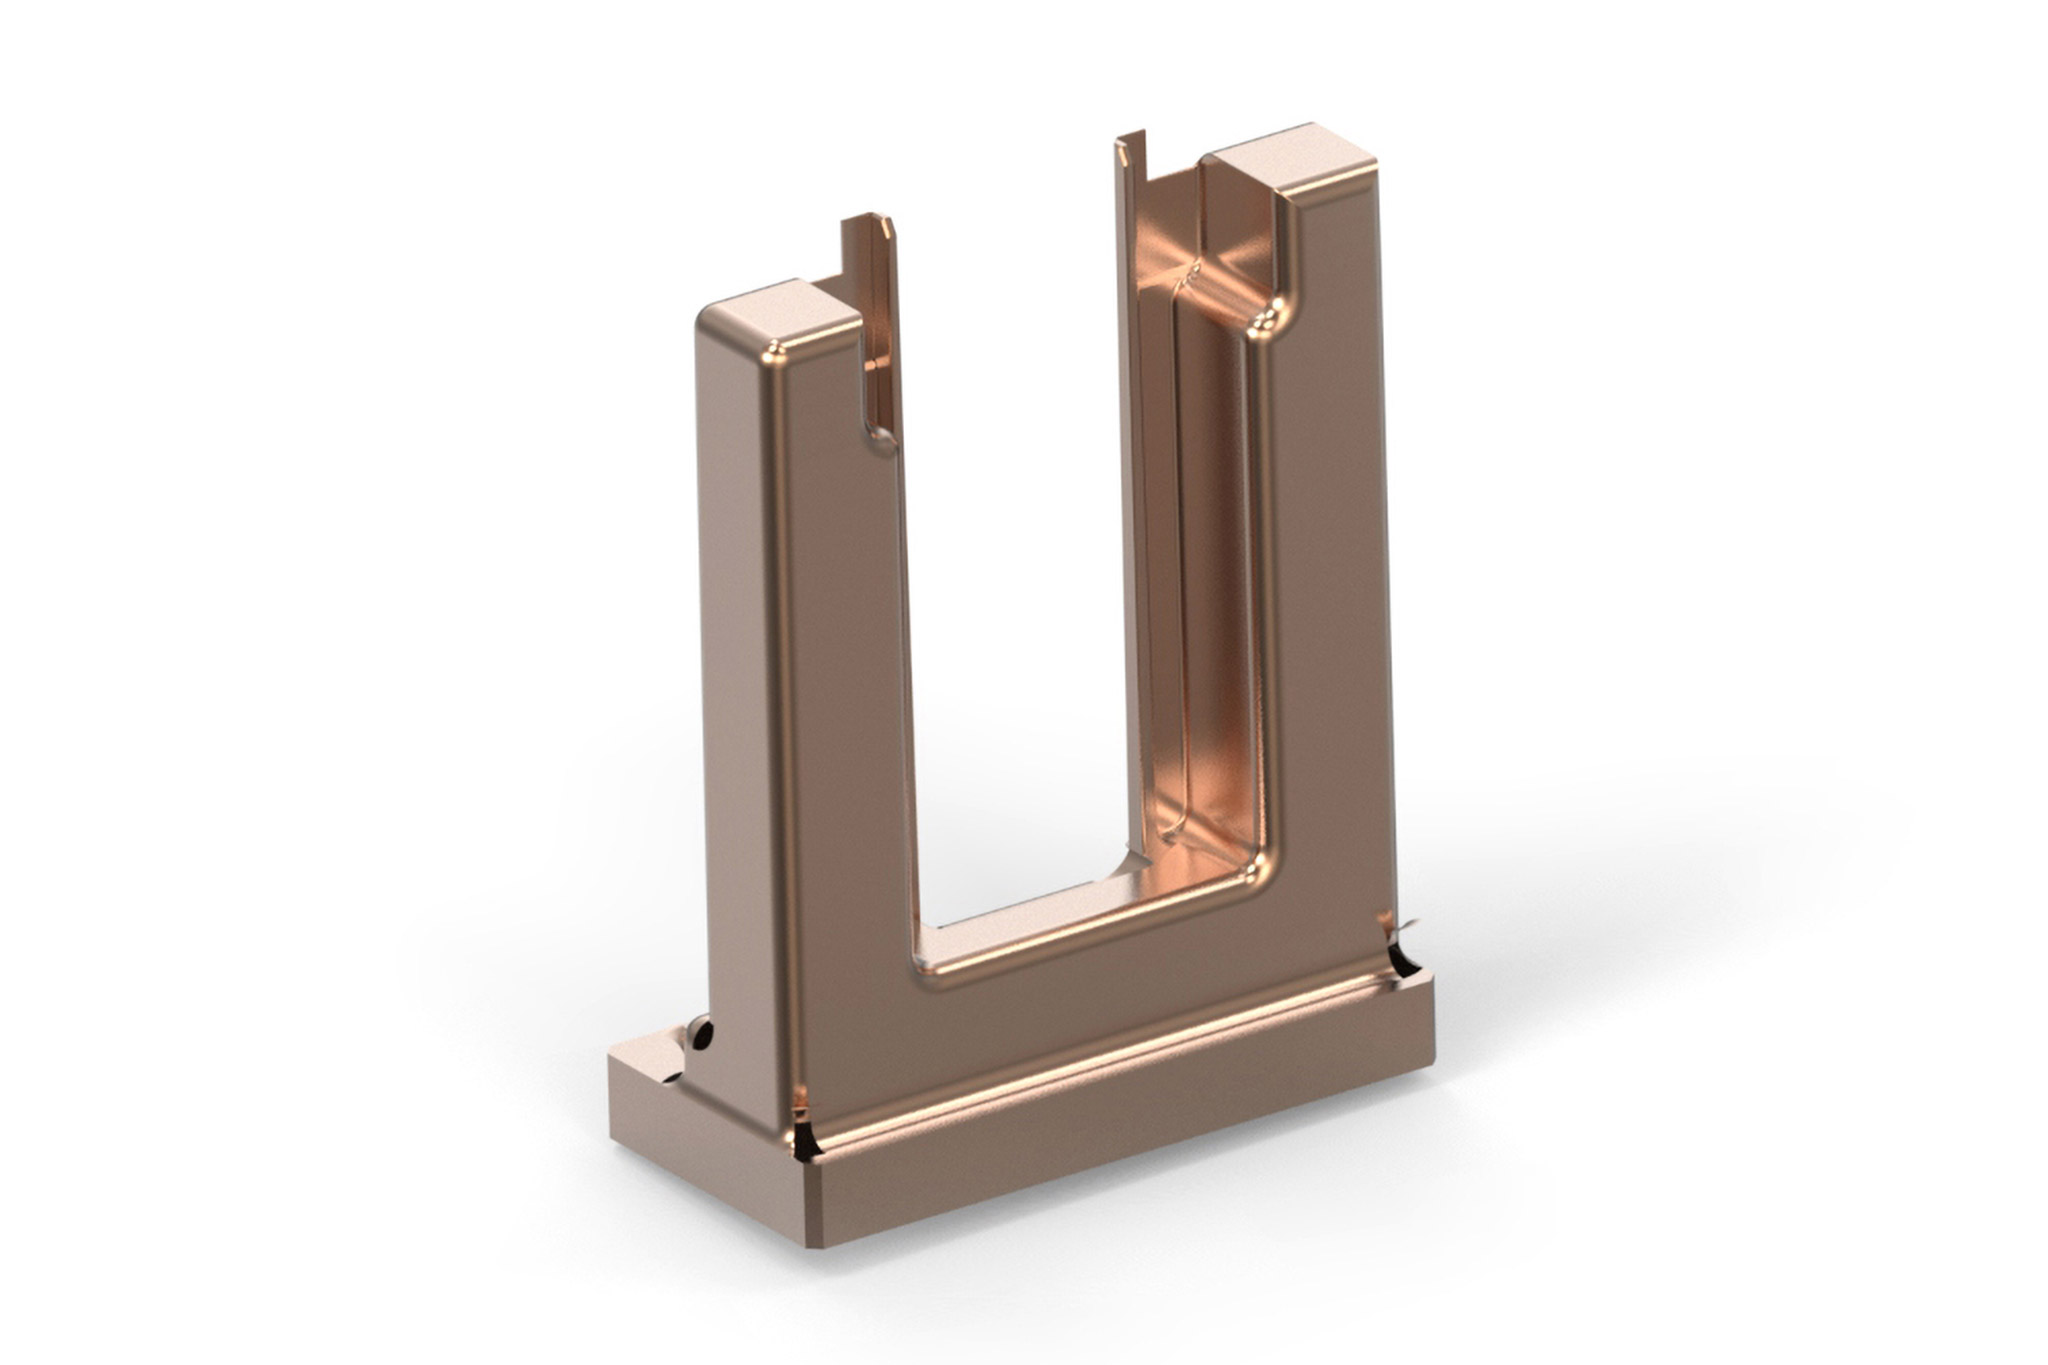
Manufacturing of electrodes for EDM processes requires machining of copper alloys and graphite materials. The selection of the electrode material depends on the requirements of the mould to be created. Copper alloys are comparatively expensive and are generally used for finishing the electrodes, when it comes to high surface quality and shape accuracy. Solid carbide end mills with special geometries by MAPAL guarantee high-precision machining results here.
Grafit ma silne działanie ścierne na narzędzie i powoduje duże zużycie krawędzi skrawającej. Wraz ze wzrostem zużycia obrabiane profile mają tendencję do wykruszania się. Dlatego też niezbędne jest użycie narzędzia o odpowiedniej geometrii i optymalnym materiale skrawającym. Do obróbki grafitu firma MAPAL stosuje narzędzia z węglika spiekanego pokryte diamentem lub narzędzia z węglików spiekanych.
Przykład zastosowania:
Elektrody do elektroerozji (procesy EDM)
Od surowca do gotowego elementu
Kilka kliknięć wystarczy, aby znaleźć odpowiednie Narzędzie: w zależności od obróbki, konkretnej operacji i wymagań dotyczących narzędzia, szybko znajdziesz pożądane Narzędzie.
1 / 8
Powierzchnie 2D
Do tej kategorii należą z jednej strony procesy obróbki wykonywane bezpośrednio na maszynie, takie jak frezowanie płaskie, frezowanie kieszeni i prostych ścianek. Z drugiej strony są to również operacje dotyczące złożonych geometrii, które są programowane za pomocą oprogramowania CAM.
W produkcji narzędzi i form codziennością jest wytwarzanie coraz bardziej złożonych kształtów. Ciągły rozwój obrabiarek i oprogramowania CAM podnosi wydajność i produktywność na coraz wyższy poziom. W związku z tym również stosowane narzędzia muszą być zawsze zgodne z najnowszym stanem techniki. Aby osiągnąć optymalne wyniki, na początku projektowania przeprowadza się analizę procesu.
3 / 8
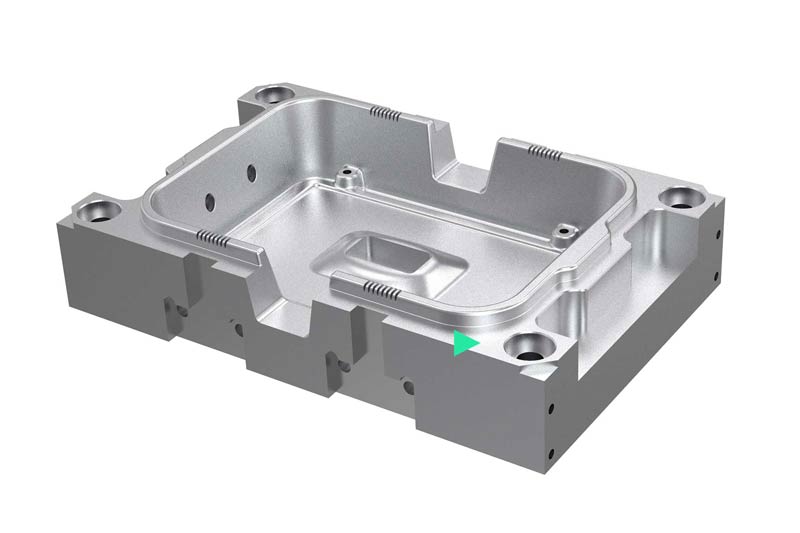
Otwarte kieszenie
Wkładki formujące mają również zadania obróbcze, które są niezbędne do odlewania lub różnych elementów montażowych. Otwarte kieszenie (obróbka obwodowa) są coraz częściej obrabiane przez użytkowników za pomocą frezowania trochoidalnego. Ta metoda obróbki pomaga zoptymalizować czas obróbki i wydłużyć żywotność narzędzi.
4 / 8
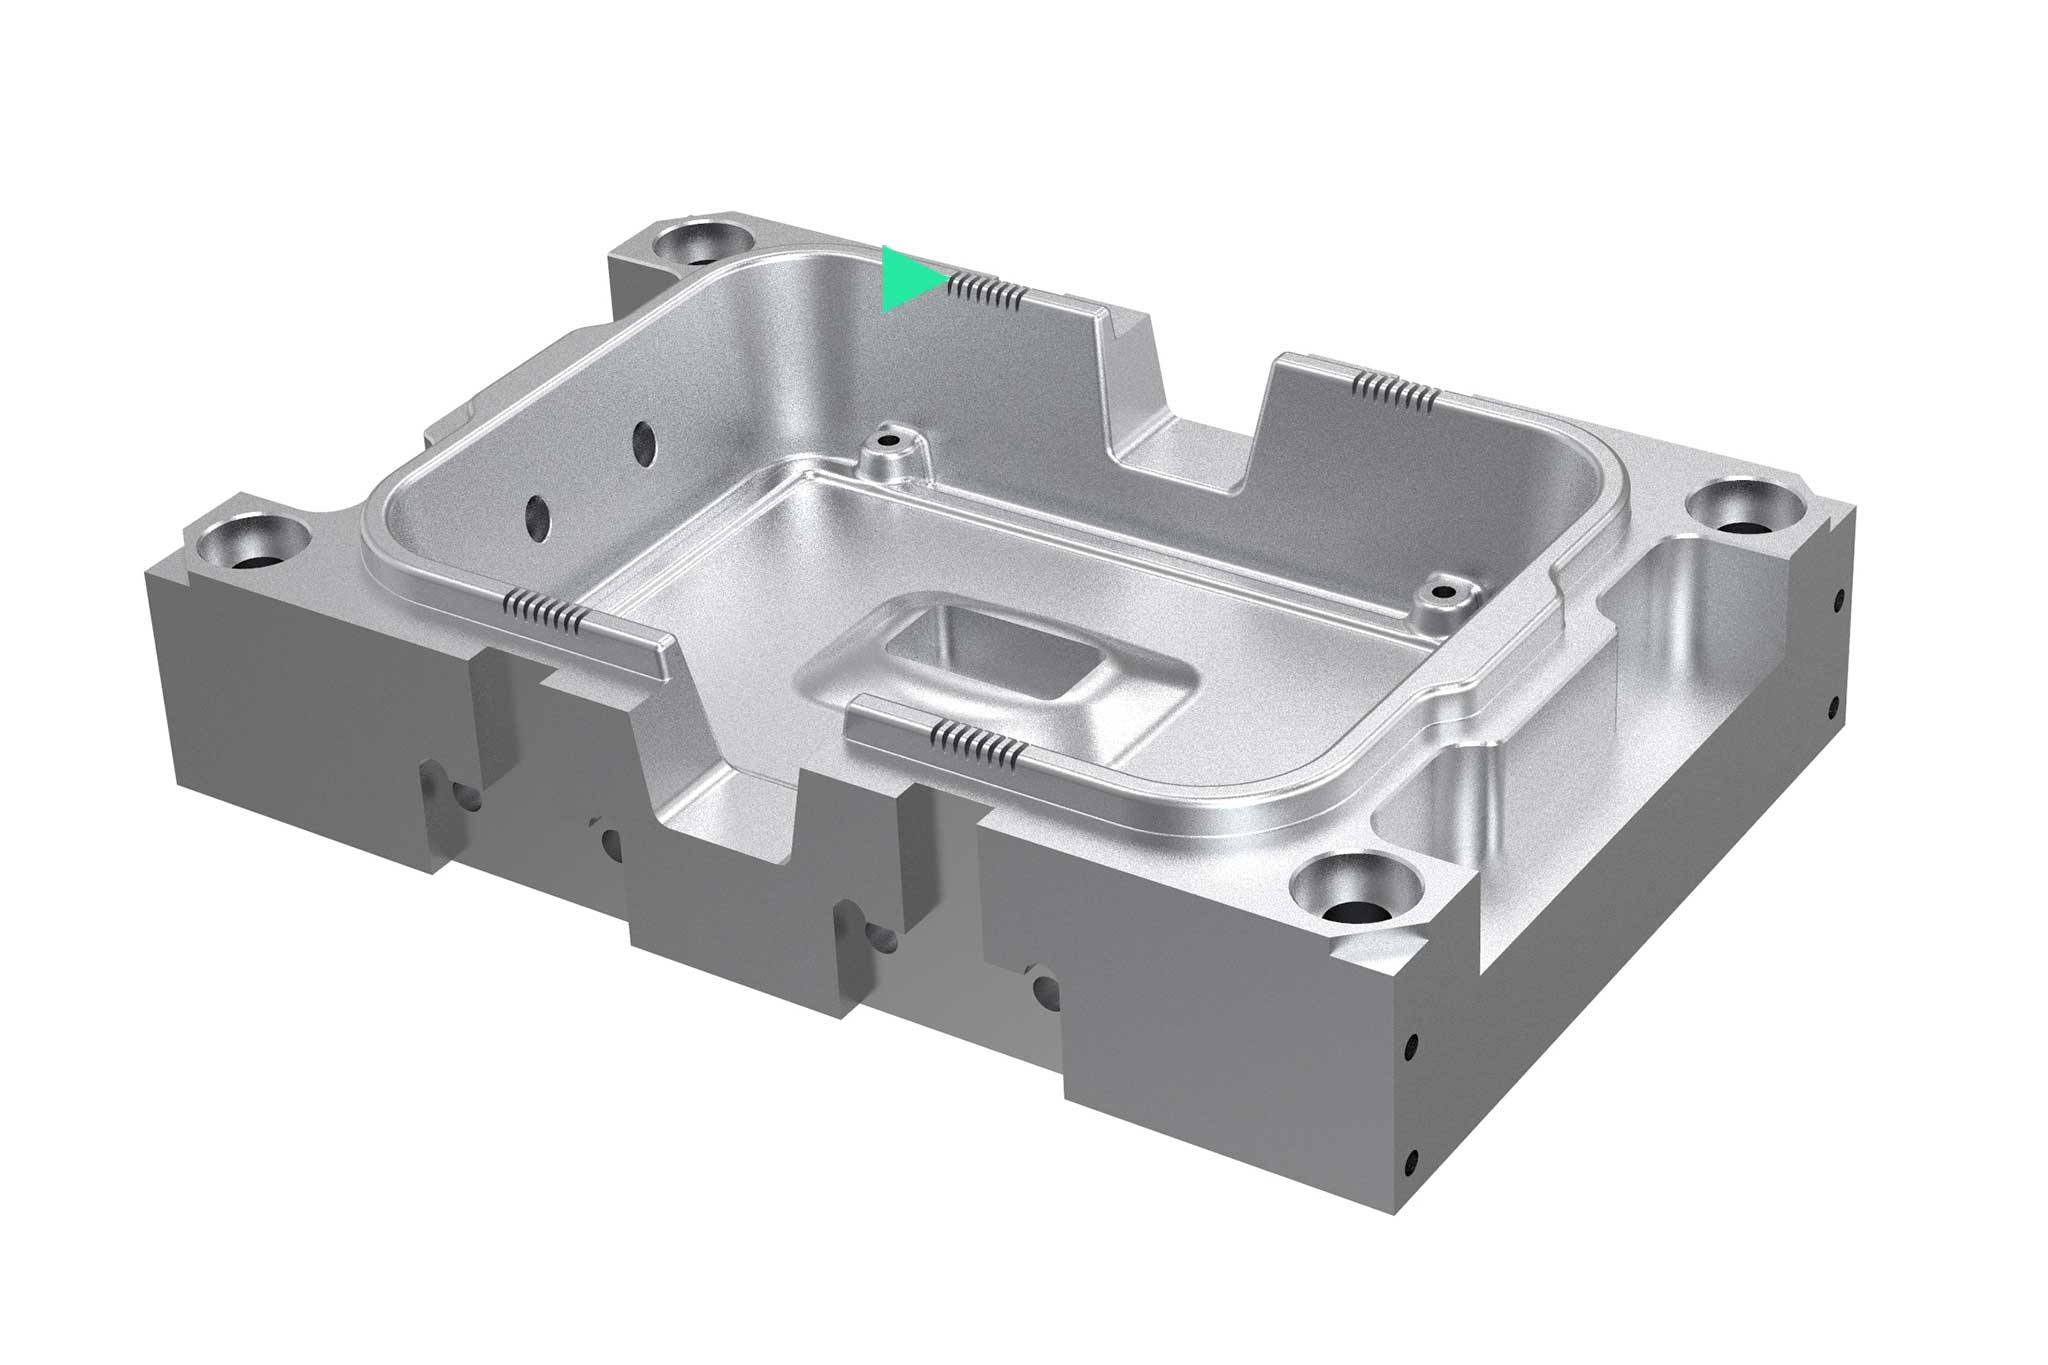
Zamknięte kieszenie
Produkcja zamkniętych kieszeni odbywa się zazwyczaj poprzez obróbkę zgrubną w płaszczyznach Z. Często podczas frezowania wybiera się wejście w obróbkę poprzez rampę. Wybór narzędzia zależy od głębokości ścianek i kąta skosu, jaki ma zostać utworzony na elemencie. Szeroka oferta modułowych systemów MAPAL obejmuje również obróbkę głębokich kieszeni o dużych średnicach.
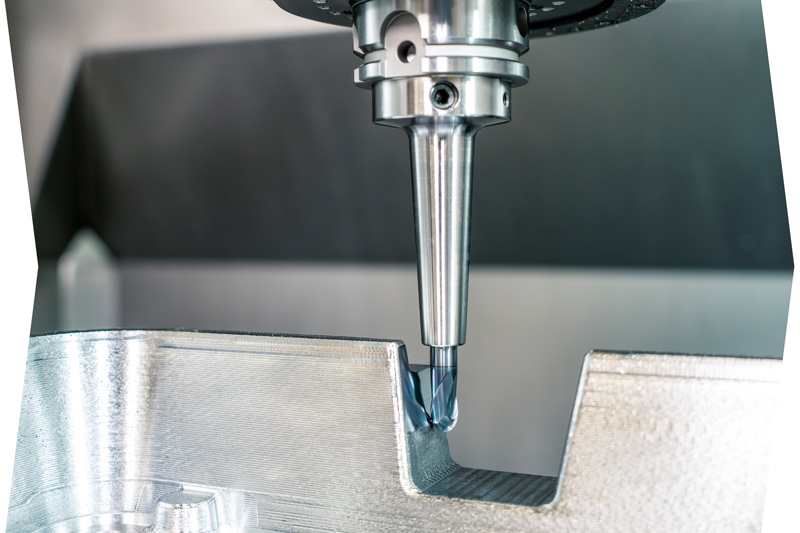
Podczas frezowania istotnym celem jest skrócenie czasu obróbki. Dzięki specjalnej geometrii narzędzi do obróbki zamkniętych, okrągłych kieszeni często udaje się wyeliminować proces wstępnego wiercenia. W przypadku frezowania spiralnego programuje się ścieżki frezowania ze spiralnymi wejściami, które są dostosowane do wymiarów kieszeni. Do programu produktów frezowania spiralnego
6 / 8
Powierzchnie płaskie
Operacje tworzenia płaskich powierzchni są bardzo częste i występują w różnych obszarach produkcji narzędzi i form: czy to ze względu na elementy konstrukcyjne, strategię danej obróbki frezowaniem, czy też wymagania dotyczące powierzchni zamykających formy, a także sekcji i wykrojników. Wybór odpowiedniego Narzędzia zależy od zastosowania i wymagań.
Formy do wtrysku tworzyw sztucznych i formy do odlewania ciśnieniowego często mają żebra i cienkie ścianki. Na przykład żebra są coraz częściej frezowane, ponieważ proces ten jest tańszy niż proces EDM (erozja iskrowa). Zazwyczaj stosuje się długie lub bardzo długie narzędzia z węglika spiekanego o małych średnicach. Możliwe są również rozwiązania dostosowane do indywidualnych potrzeb klienta (RibCutter), dopasowane do kształtu żeberek. Do asortymentu produktów do obróbki cienkich ścianek i żeberek
8 / 8
Małe i duże otwory
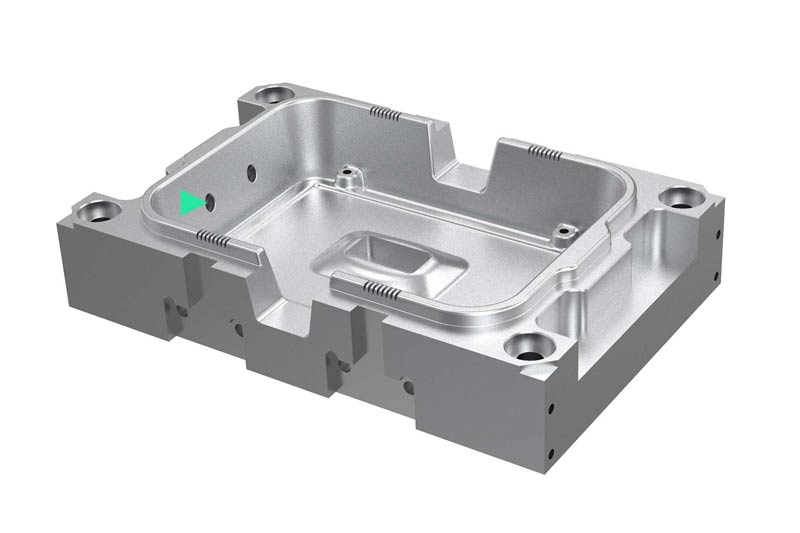
W produkcji narzędzi i form istnieje szeroki zakres operacji wiercenia pełnego: od dużych otworów dla kolumn prowadzących, przez głębokie otwory dla układu chłodzenia, aż po wysoce precyzyjne otwory dla sworzni wyrzutnika. MAPAL oferuje szeroki asortyment narzędzi do wiercenia i wytaczania dla poszczególnych etapów produkcji. Do asortymentu produktów do obróbki małych i dużych otworów
Wszystko z jednej ręki
1. Planowanie i zaopatrzenie
Ważnym elementem przejrzystej organizacji zapasów narzędzi jest również zoptymalizowane zarządzanie zakupami.
2. Logistyka narzędzi
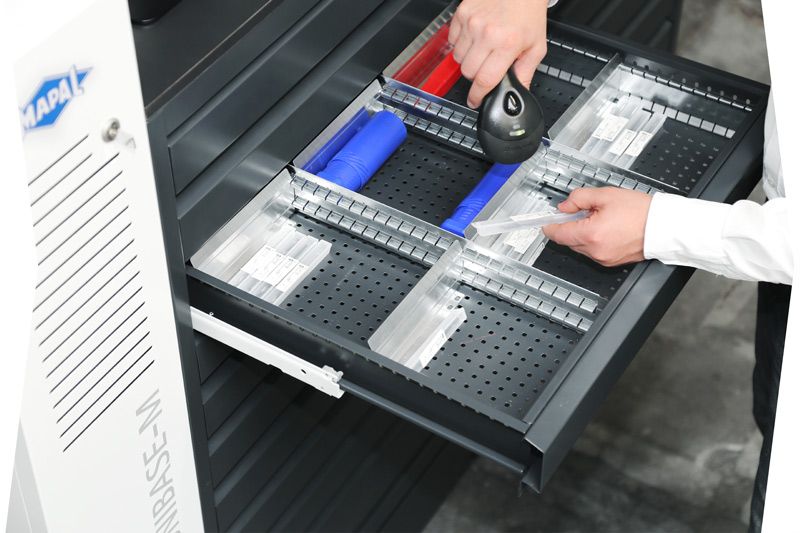
Ekonomiczność również w okolicach obróbki: inteligentne systemy wydawania znacznie skracają czasy poboczne.
3. Inżynieria
Specjaliści ds. obróbki skrawaniem wspierają proces inżynierii. Na przykład poprzez symulacje CAM, ogólne doradztwo i opracowywanie ekonomicznych strategii obróbki skrawaniem.
4. Pomiar i regulacja
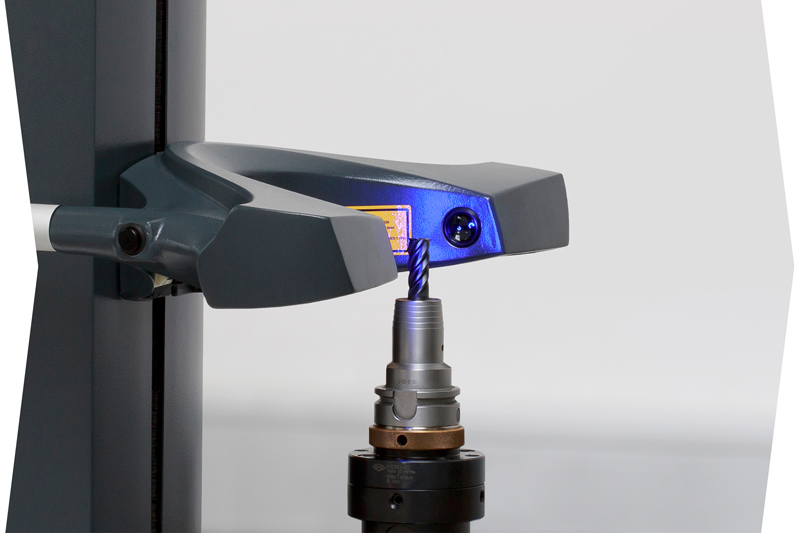
Niezawodne urządzenia do ustawiania i pomiaru przekonują swoją dokładnością i łatwością obsługi.
5. Narzędzia i technika mocowania
Od wrzeciona po ostrze – MAPAL oferuje szeroki asortyment narzędzi i technik mocowania do produkcji narzędzi i form.
6. Obróbka
Wydajne procesy skrawania i dostosowane strategie obróbki na najwyższym poziomie technologicznym.
7. Cyfryzacja i automatyzacja
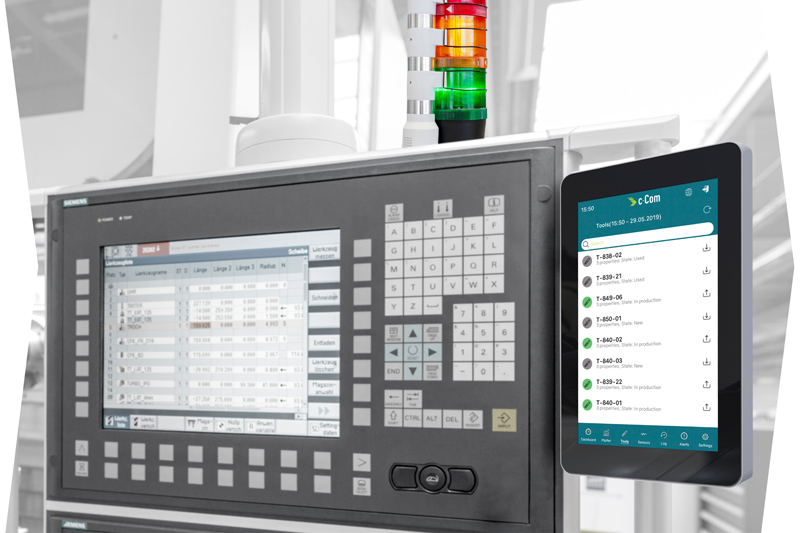
Szybka i nieskomplikowana digitalizacja: c-Connect Box przesyła dane pomiarowe w formie cyfrowej z urządzenia nastawczego do obrabiarki. Dodatkowo monitoruje między innymi stan maszyny.
8. Regeneracja
W bardzo krótkim czasie klienci otrzymują z powrotem swoje regenerowane narzędzia w jakości producenta. Na życzenie również z usługą odbioru i dostawy.
Workflow d'ingénierie – De la théorie à la pratique
Trouver une solution parfaitement adaptée aux besoins du client, telle est l'ambition de MAPAL. En plus de solutions spéciales personnalisées et d'une large gamme de produits de base, des services complets sont disponibles pour optimiser l'ensemble du processus, de l'idée du produit au copeau. Les clients peuvent compter sur la longue expérience du leader technologique en matière d'usinage.
1. Demandes client
Les représentants de MAPAL se tiennent en permanence à disposition pour toute demande sur mesure. À travers un entretien personnel avec les clients, ils étudient les demandes concrètes et leur étendue (usinage partiel ou complet) et discutent des détails en s'appuyant directement sur le modèle 3D du composant.
L'équipe Fabrication des moules et des matrices MAPAL se réjouit de recevoir votre demande par e-mail et établit un contact direct le plus rapidement possible.
2. Analiza projektu
Na podstawie modeli 3D i danych maszyn rozmówcy analizują zadania produkcyjne i opracowują skuteczne strategie obróbki.
Elementy analizy projektu obejmują:
Propozycje obróbki dla wszystkich etapów obróbki
Listę narzędzi
Optymalizację procesu
3. Projektowanie procesu
Niezależnie od tego, czy nacisk kładziony jest na elastyczność, czy wydajność: specjaliści ds. obróbki skrawaniem symulują opracowany proces na podstawie modeli 3D, wskazując w ten sposób potencjał optymalizacji. Sprawdzają i ulepszają parametry obróbki podczas programowania CAM, zapewniając w ten sposób stabilną i ekonomiczną produkcję.
Projektowanie procesu obejmuje:
Analizę czasu pracy elementu
Określenie danych technologicznych
Programowanie CAM
4. Rozwiązanie narzędziowe
Szeroka oferta standardowych produktów MAPAL do produkcji narzędzi i form zapewnia optymalne rozwiązania narzędziowe dla każdego zastosowania. W razie potrzeby dostępne są również indywidualne rozwiązania specjalne.
Zalety dla użytkownika:
Szeroka oferta standardowych produktów
Dostarczanie danych narzędziowych
5. Testy narzędzi i oferta
Po omówieniu zadania obróbki skrawaniem firma MAPAL wspiera klientów w doborze narzędzi niezbędnych do realizacji procesu. Stanowi to podstawę do przygotowania rzetelnej oferty dostosowanej do konkretnego zastosowania.
6. Współpraca partnerska
Nawet po wspólnych sukcesach specjaliści MAPAL pozostają w ścisłym kontakcie z klientem. Jeśli z czasem pojawią się możliwości optymalizacji lub inne narzędzia okażą się lepsze, MAPAL chętnie pomoże w dalszym zwiększaniu wydajności i rentowności.
Aby zapewnić długoterminową wydajność produkcji, MAPAL oferuje również kompleksowe możliwości zarządzania narzędziami.
Opcje w zakresie zarządzania narzędziami:
Systemy wydawania
Usługi ponownego ostrzenia
Szeroka gama produktów w zakresie urządzeń do ustawiania i pomiaru
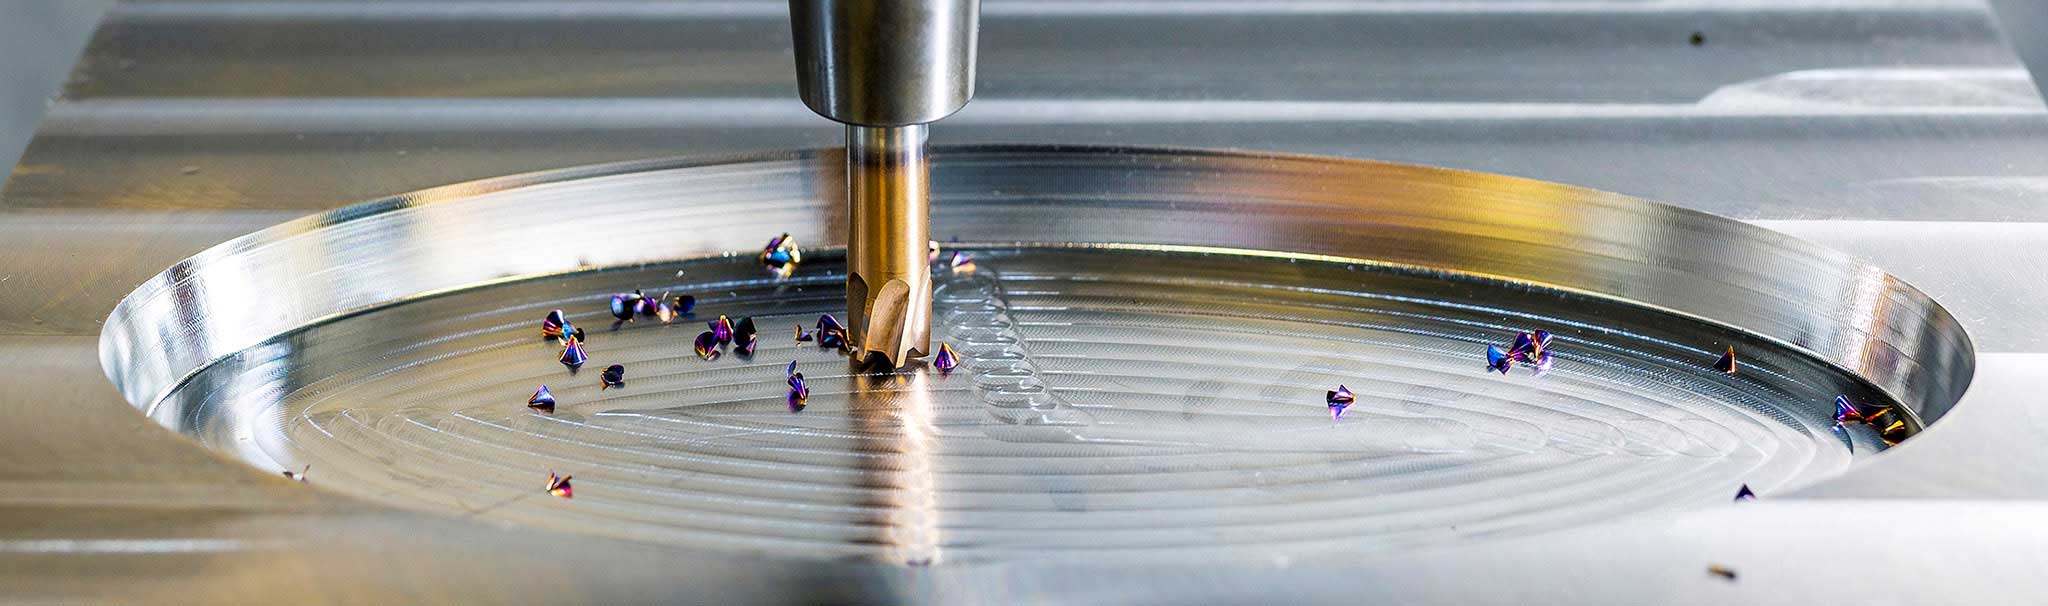
CORMOL from Portugal manufactures stamping tools, for which it has been working closely with MAPAL since 2022. With the OptiMill-3D-HF, CORMOL has found a reliable and economical tool solution.

 1 / 8