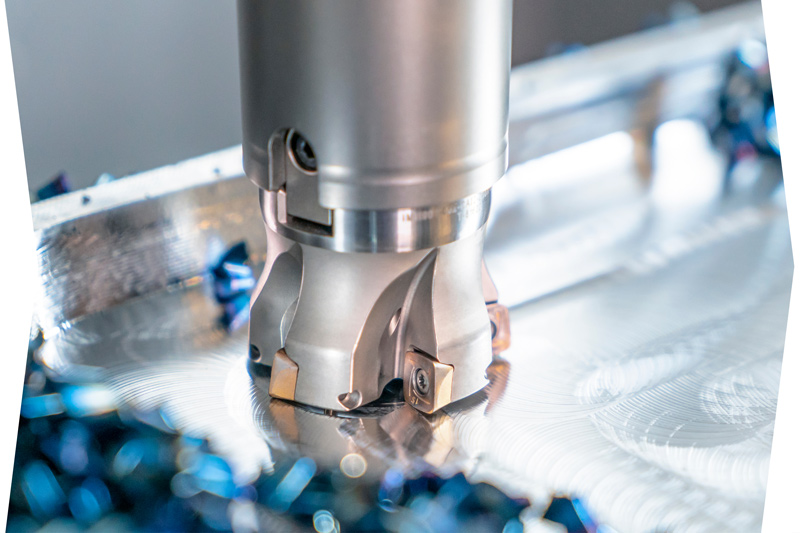
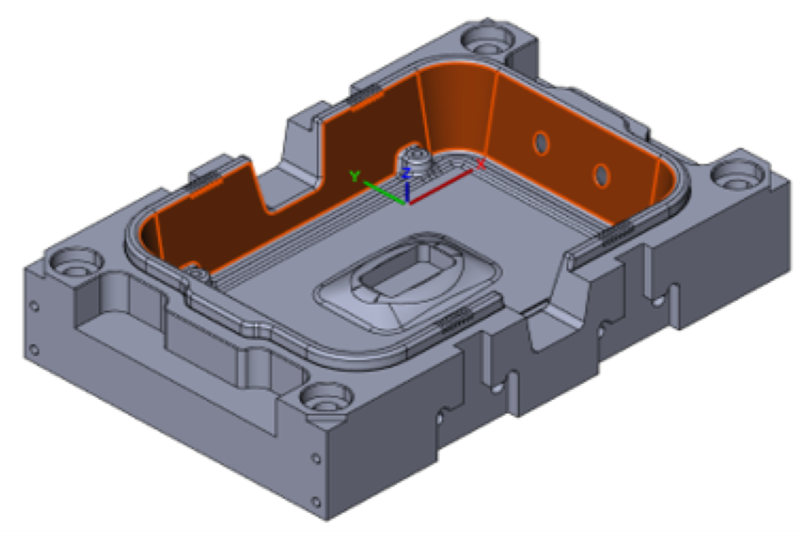
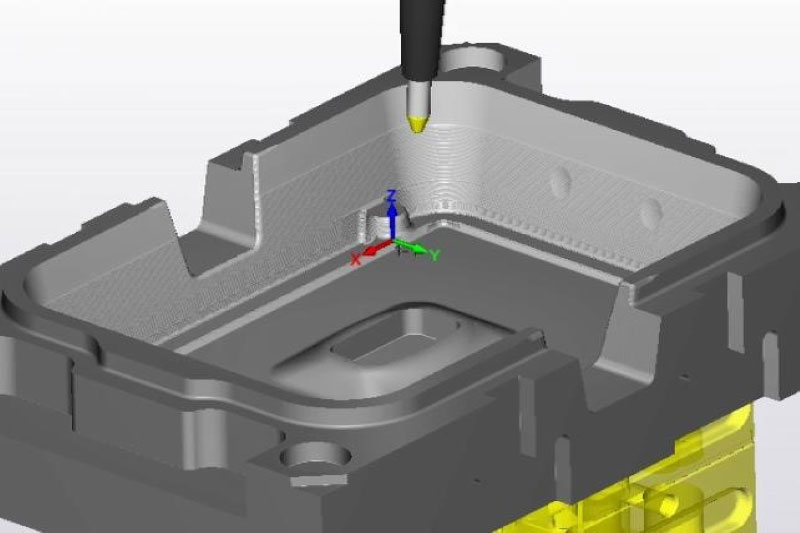
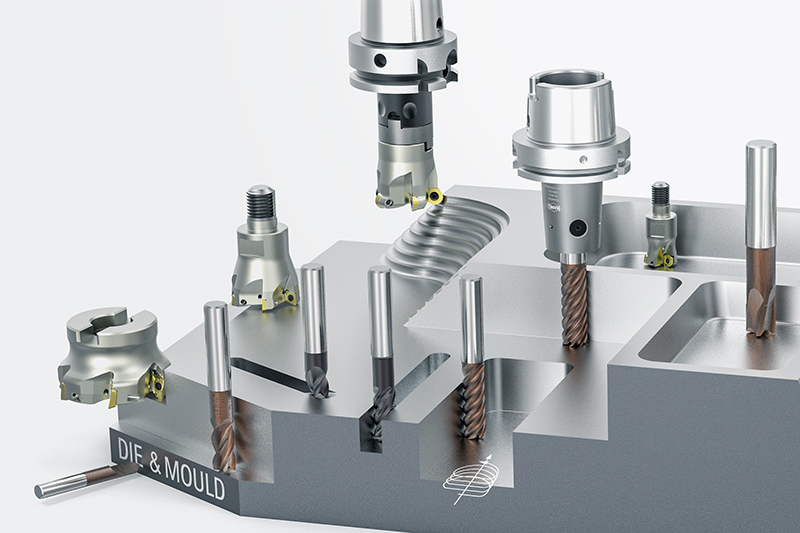
Die and mould makers expect high process and product expertise from their cutting tools manufacturer. This is because the tool life of the moulds to be created and the precision of the moulded parts are extremely important for competitiveness in mass production. Therefore, they require their tools to offer the highest levels of precision, a long tool life, and – above all – process reliability.
It is precisely these aspects that make MAPAL successful in sectors such as the automotive industry, machine engineering and the aerospace industry. Now the precision tool manufacturer is also offering efficient and economical solutions for the complete machining process in the die & mould sector. Versatile and precise high-performance tools and special tool holders with narrow contours and a precise radial run-out minimise polishing effort and reworking thanks to a constant surface finish in the milling process.
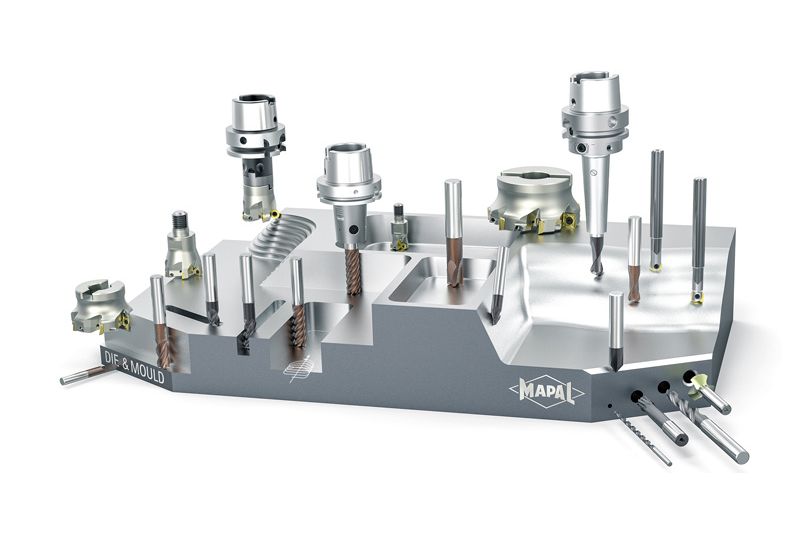
Tool range for mould making
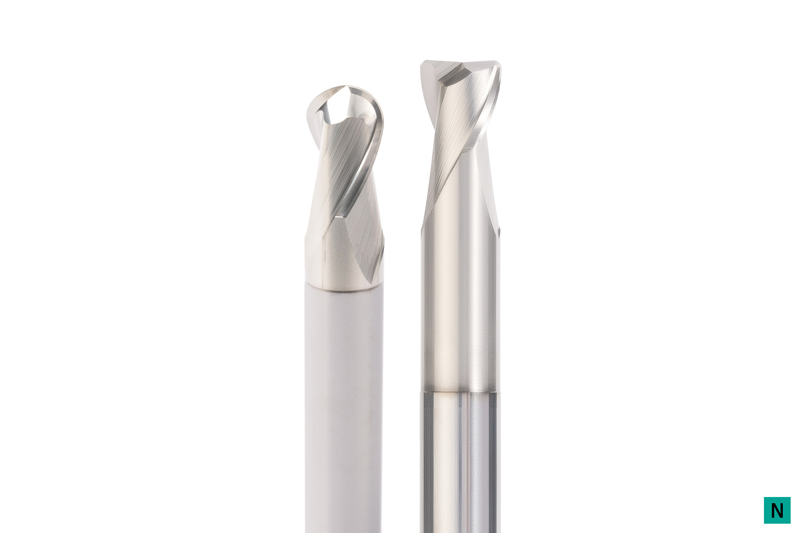
Vollhartmetall Schaftfräser
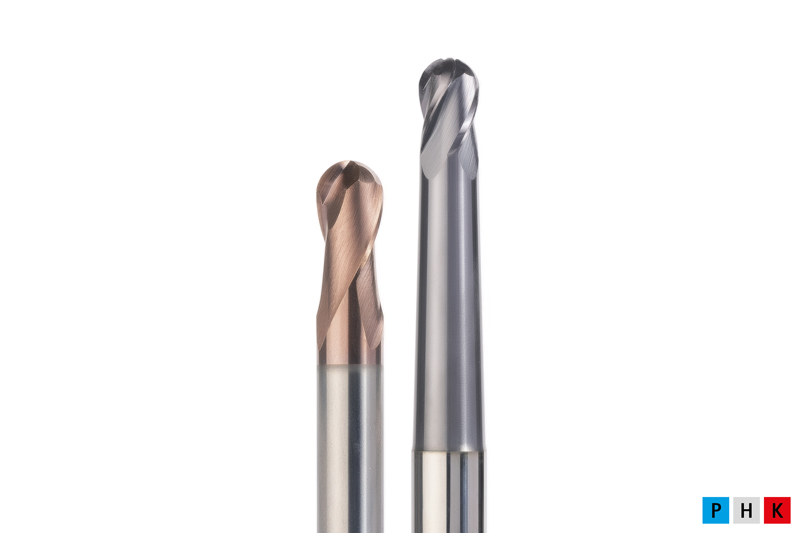
OptiMill-3D-BN
Frese a profilo sferico
Lavorazione ad alta precisione di contorni 3D
Range ø: 0,10 - 20,00 mm
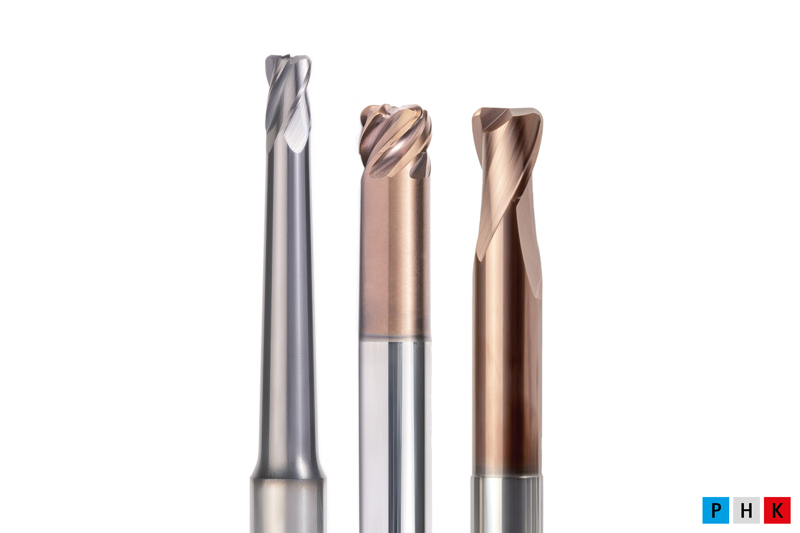
OptiMill-3D-CR
Frese a profilo torico
Fresatura a raggio angolare ad alta precisione
Range ø: 0,10 - 20,00 mm
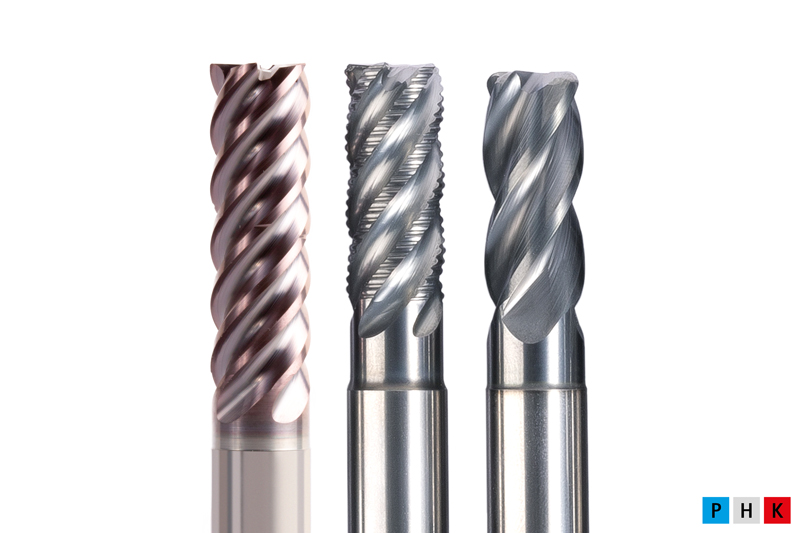
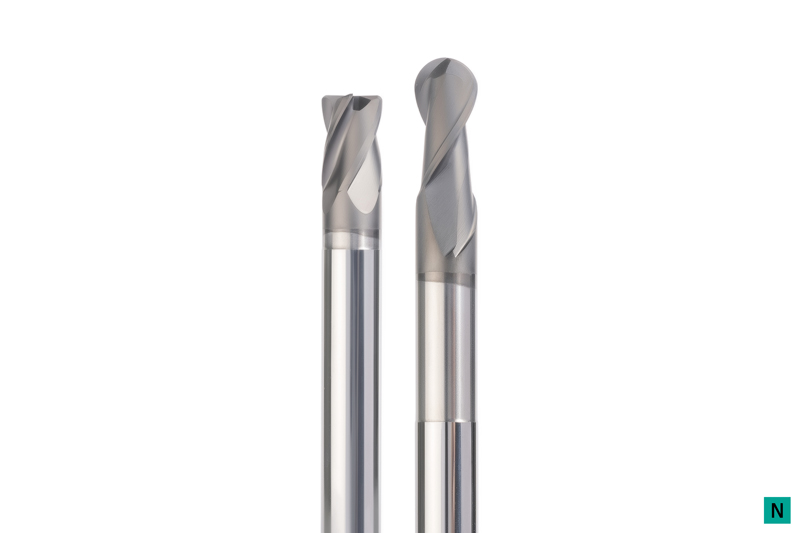
OptiMill Frese a spallamento retto
Frese a spallamento retto
Ideali per sgrossatura, finitura, fresatura trocoidale e fresatura di tasche
Range ø: 2,00 - 12,00 mm
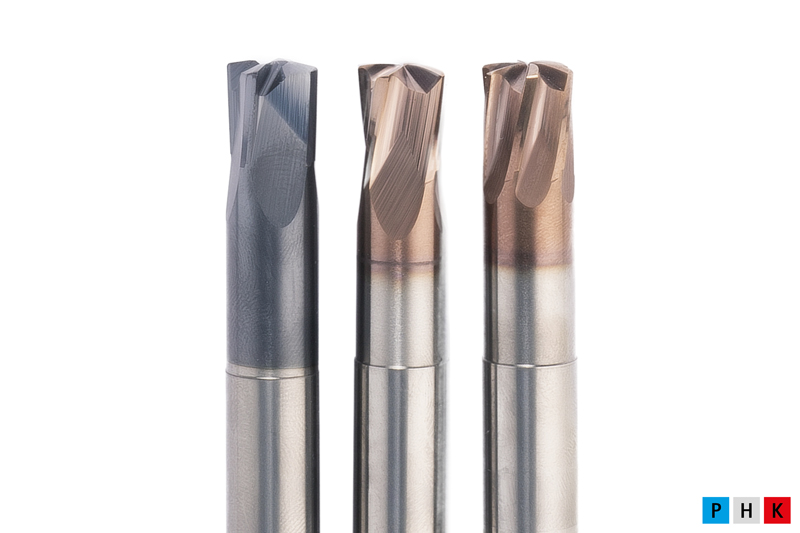
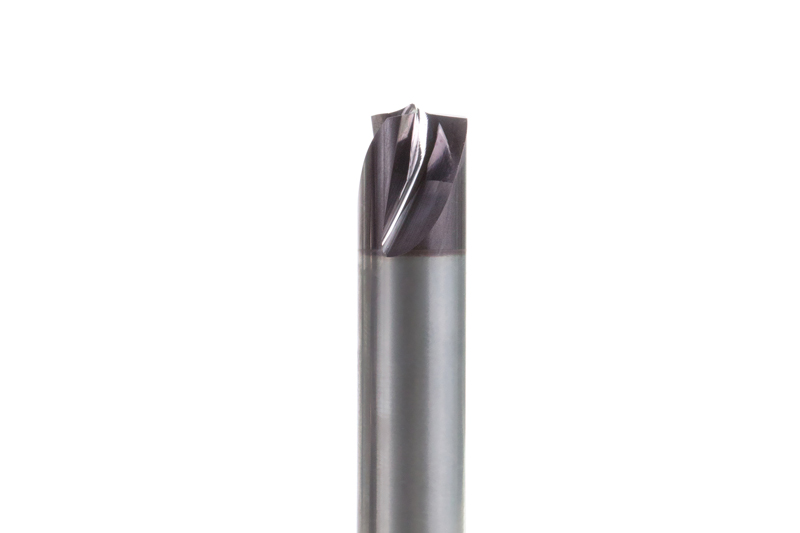
OptiMill-3D-HF
Frese ad elevato avanzamento
Ideali per la lavorazione ad alto avanzamento con grande volume di asportazione di materiale ed elevata sicurezza dei processi
Range ø: 2,00 - 16,00 mm
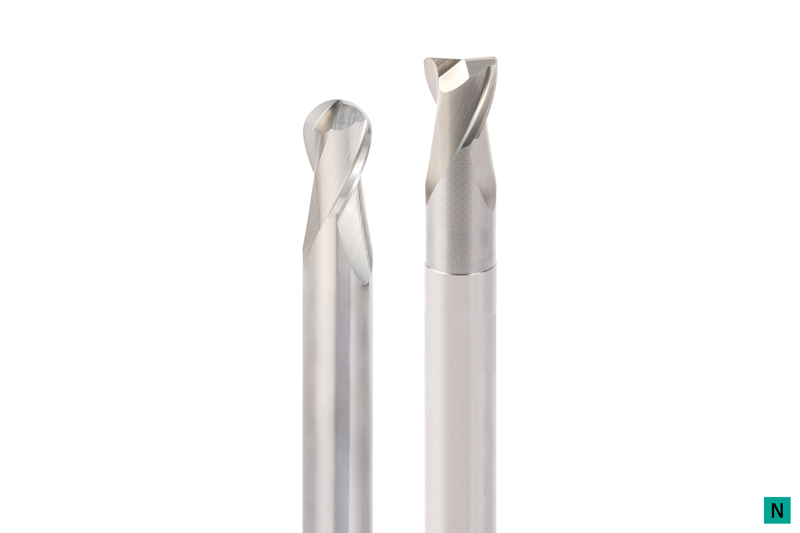
OptiMill-3D-Alu
Frese a profilo sferico e torico
Lavorazione ad alta precisione di contorni 3D
Range ø: 1,00 - 20,00 mm
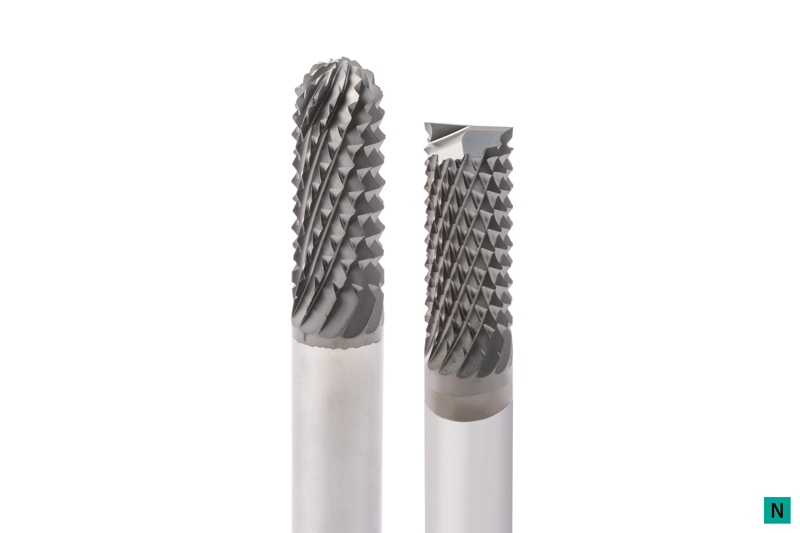
OptiMill-Graphite-MT
Ball nose and shoulder milling cutter
Multi-tooth milling cutter for roughing graphite electrodes with high removal rates
ø range: 3.00 - 16.00 mm
OptiMill-3D-Graphite
Ball nose and corner radius milling cutter
Suitable for machining of graphite electrodes
Different designs depending on the machining situation
ø range: 0.20 - 12.00 mm
OptiMill-3D-Copper
Ball nose and corner radius milling cutter
Special geometry for machining copper electrodes and tough non-ferrous alloys
ø range: 0.10 - 20.00 mm
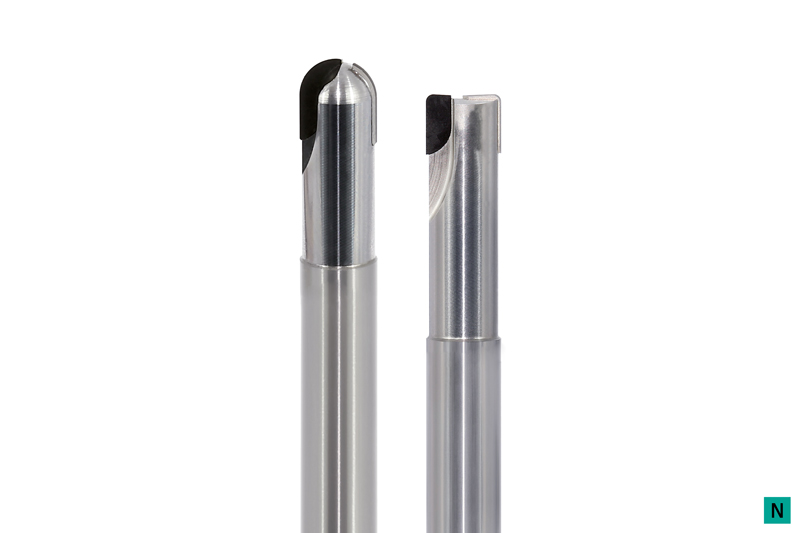
OptiMill-Diamond
Ball nose, corner radius and shoulder milling cutter
PCD cutting edges for a long tool life
ø range: 3.00 - 12.00 mm
Milling cutters with indexable inserts
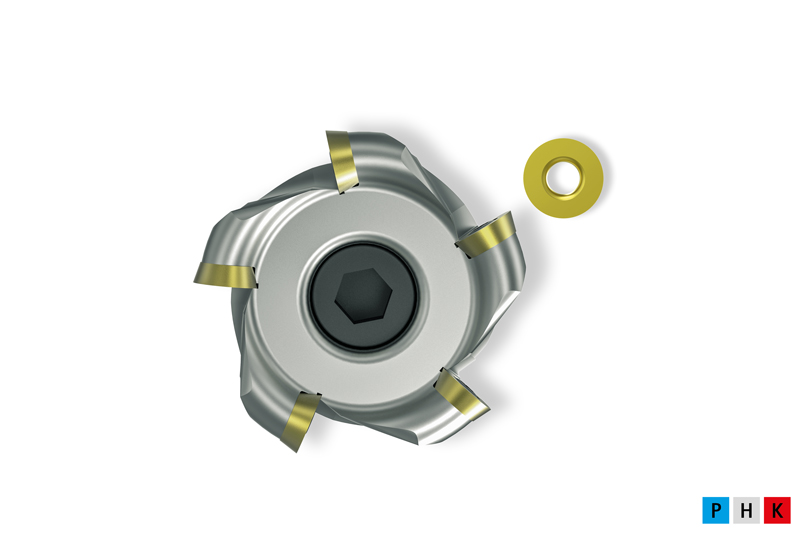
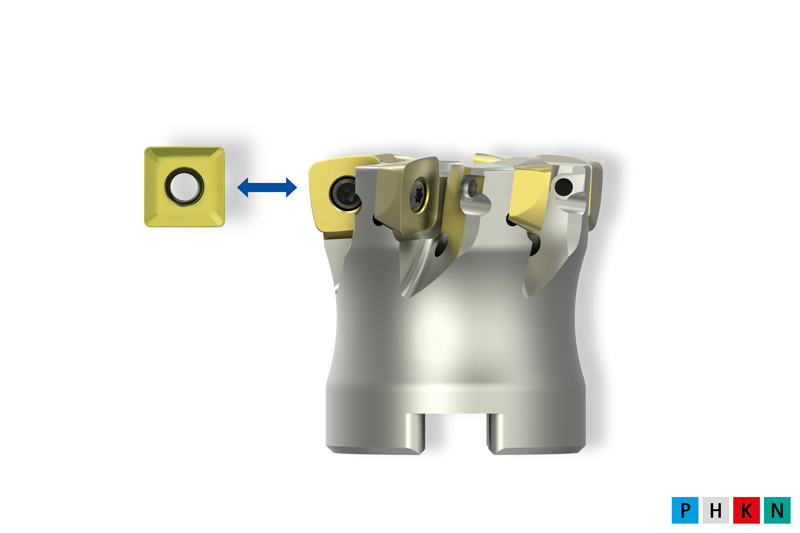
NeoMill-ISO-360
Milling cutter with round inserts
Perfect for roughing and pre-finishing
ø range: 10.00 - 160.00 mm
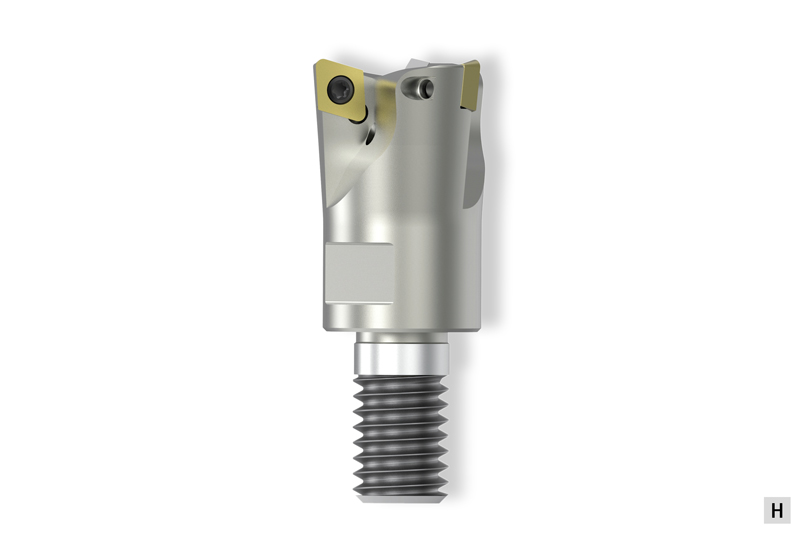
NeoMill-3D-Finish
Finishing milling cutter
Perfect for finishing 90° surfaces, face surfaces and contours
ø range: 16.00 - 42.00 mm
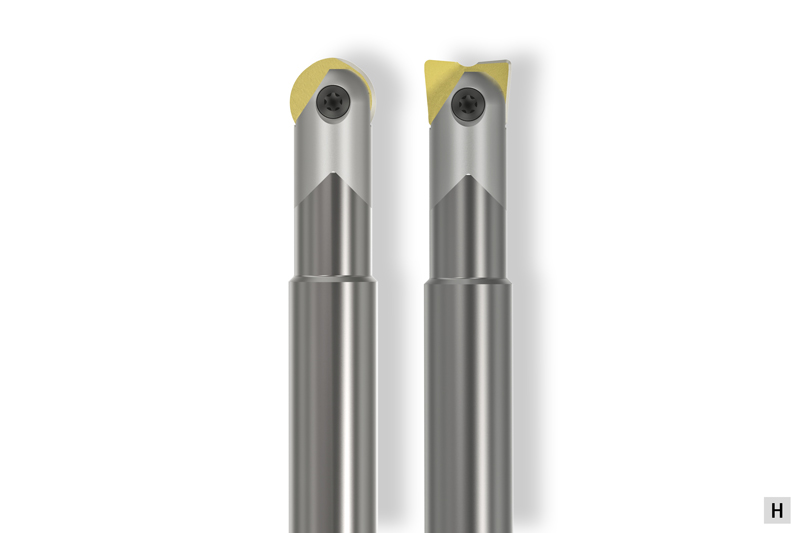
NeoMill-3D-Ballnose/-Torus
Ball nose and corner radius milling cutter
One tool body with indexable insert for ball nose and corner radius milling for finishing and pre-finising
ø range: 8.00 - 32.00 mm
NeoMill-2/4-HiFeed90
High-feed/90° shoulder milling cutter
Universal tool system to ensure maximum productivity
ø range: 16.00 - 200.00 mm
Drilling | Countersinking
ECU-Drill-Steel
Broca de metal duro integral
Broca de furação de aresta dupla com ótima relação custo-benefício
Ampla área de aplicação
Geometrias comprovadas para alta precisão e fiabilidade do processo
Faixa de Ø: 1,00 – 20,00 mm
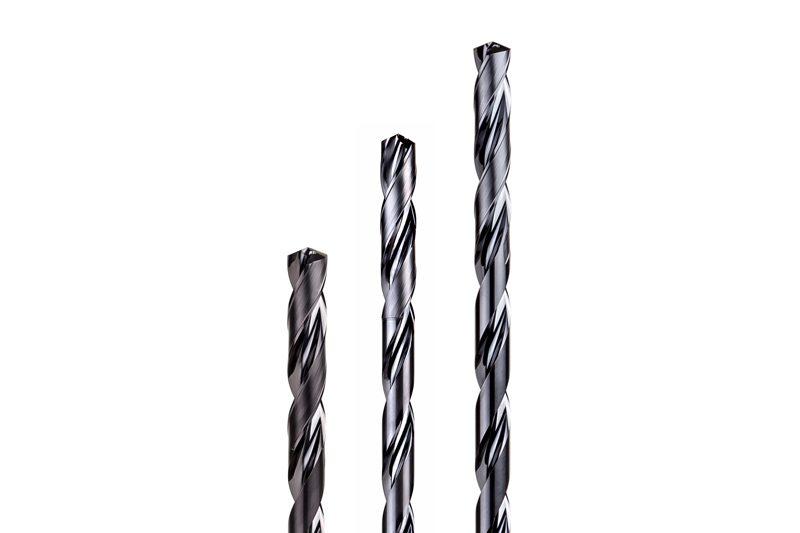
MEGA-Drill-Hardened
High-performance solid carbide drill
Double-edge solid drills with coating and geometry suitable for reliable machining of hardened workpiece material
New micro-geometry and macro-geometry
Ø area: 2.55 – 16.00 mm
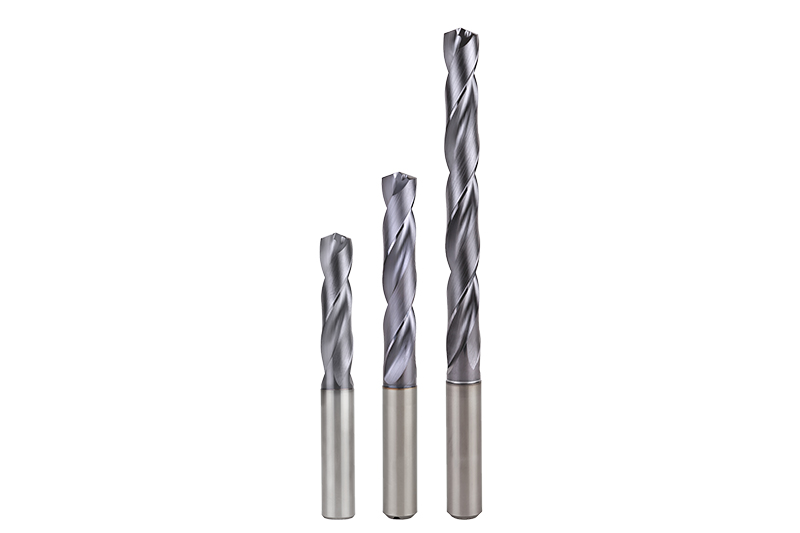
MEGA-Drill-Steel-Plus
High-performance solid carbide drill
Double-edge solid drills with coating and geometry suitable for steel machining
Optimised chip flute geometry and modified cutting-edge preparation
Ø area: 3.00 – 25.00 mm
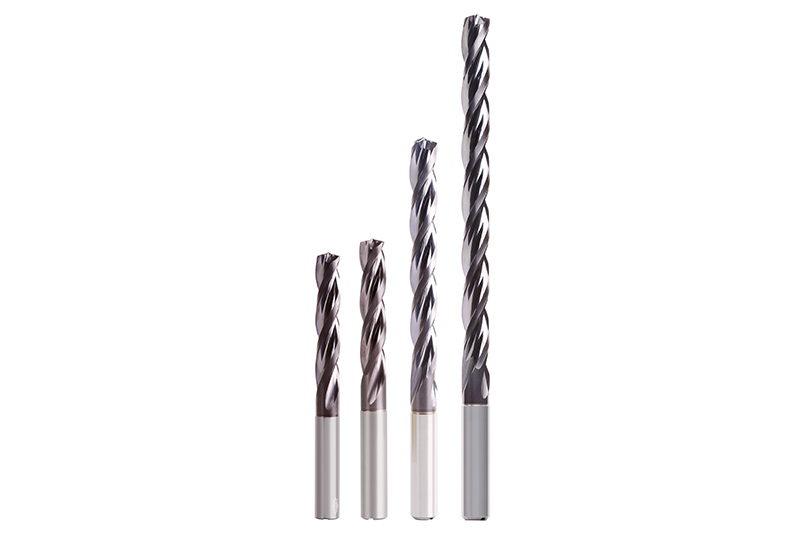
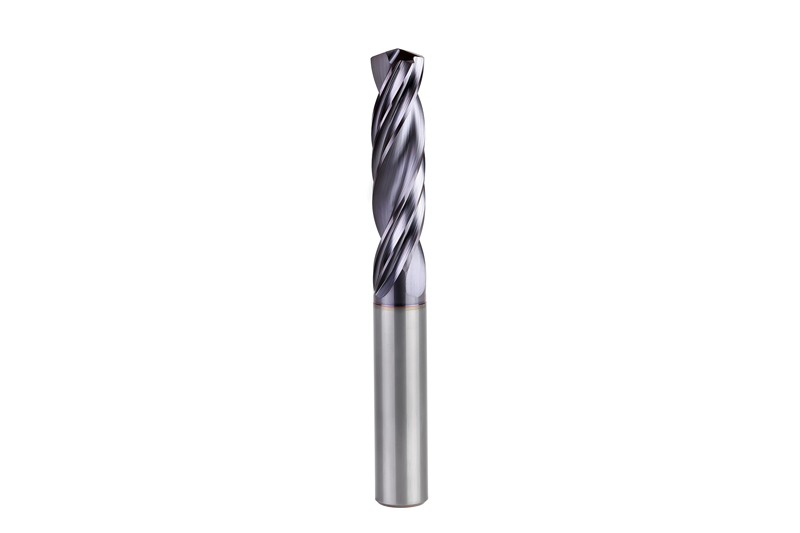
Tritan-Drill-Steel
Triple-edge solid carbide drill
Triple-edge solid drills for maximum feed
Self-centring chisel for challenging drilling situations
Specially adapted to steel machining
Ø area: 4.00 – 20.00 mm
Tritan-Spot-Drill-Steel
Pilot drill
Triple-edge pilot drill for demanding pilot drilling situations
Specially adapted to triple-edge drills
Ø area: 4.00 – 20.00 mm
Tritan-Step-Drill
Triple-edge step drill
Triple-edge step drill with self-centring chisel
For machining threaded core holes without oscillating movement
Ø area: 4.25 – 14.15 mm
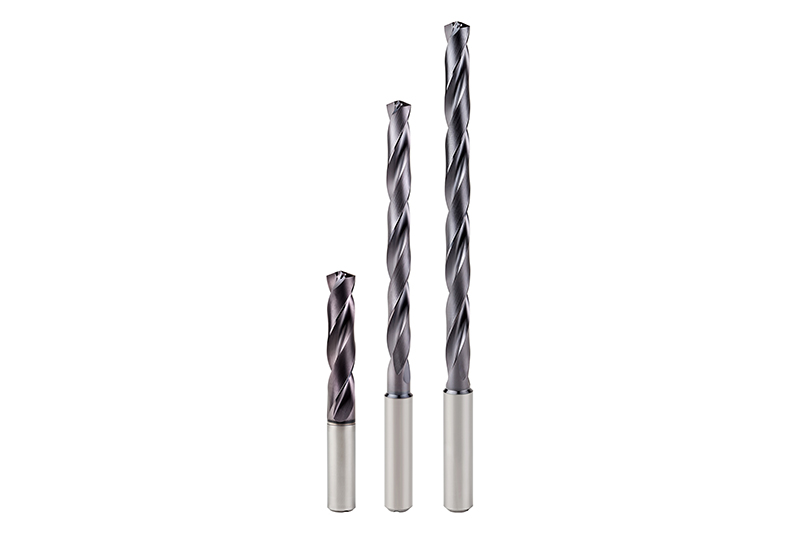
MEGA-Deep-Drill
Deep drill
Process-reliable and efficient creation of deep bores up to 40xD
MEGA-Pilot-Drill
Ø area: 1.00 – 16.00 mm
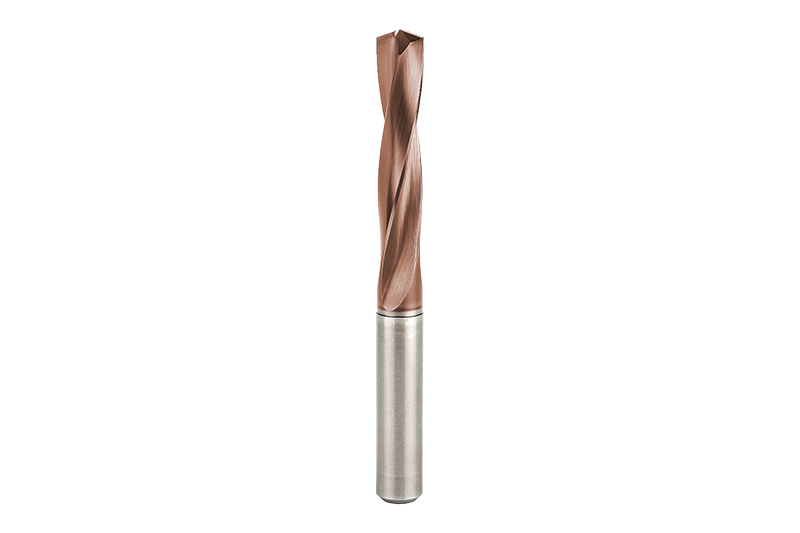
MEGA-Drill-Reamer
Drill reamer
Two working steps – drilling and reaming – combined in a single tool
Optimised reaming cutting edge
Reduction of productive and non-productive times
Bore tolerance ≥ IT7
Ø area: 4.00 – 16.00 mm
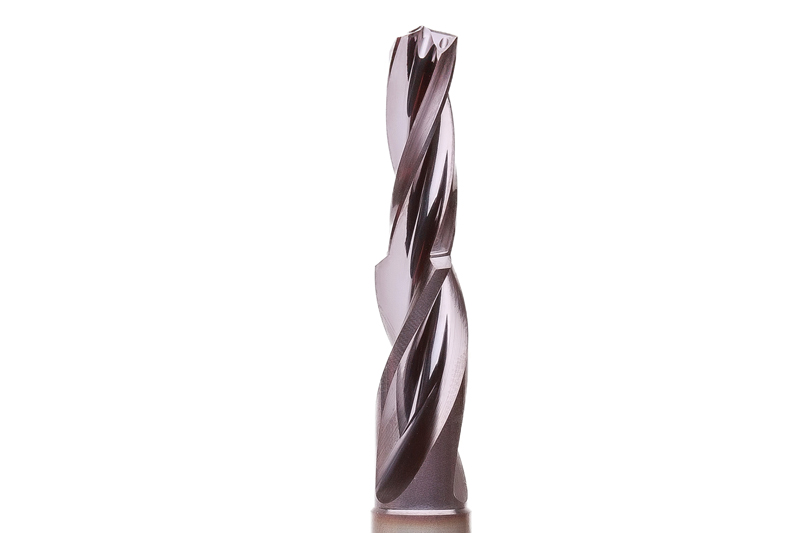
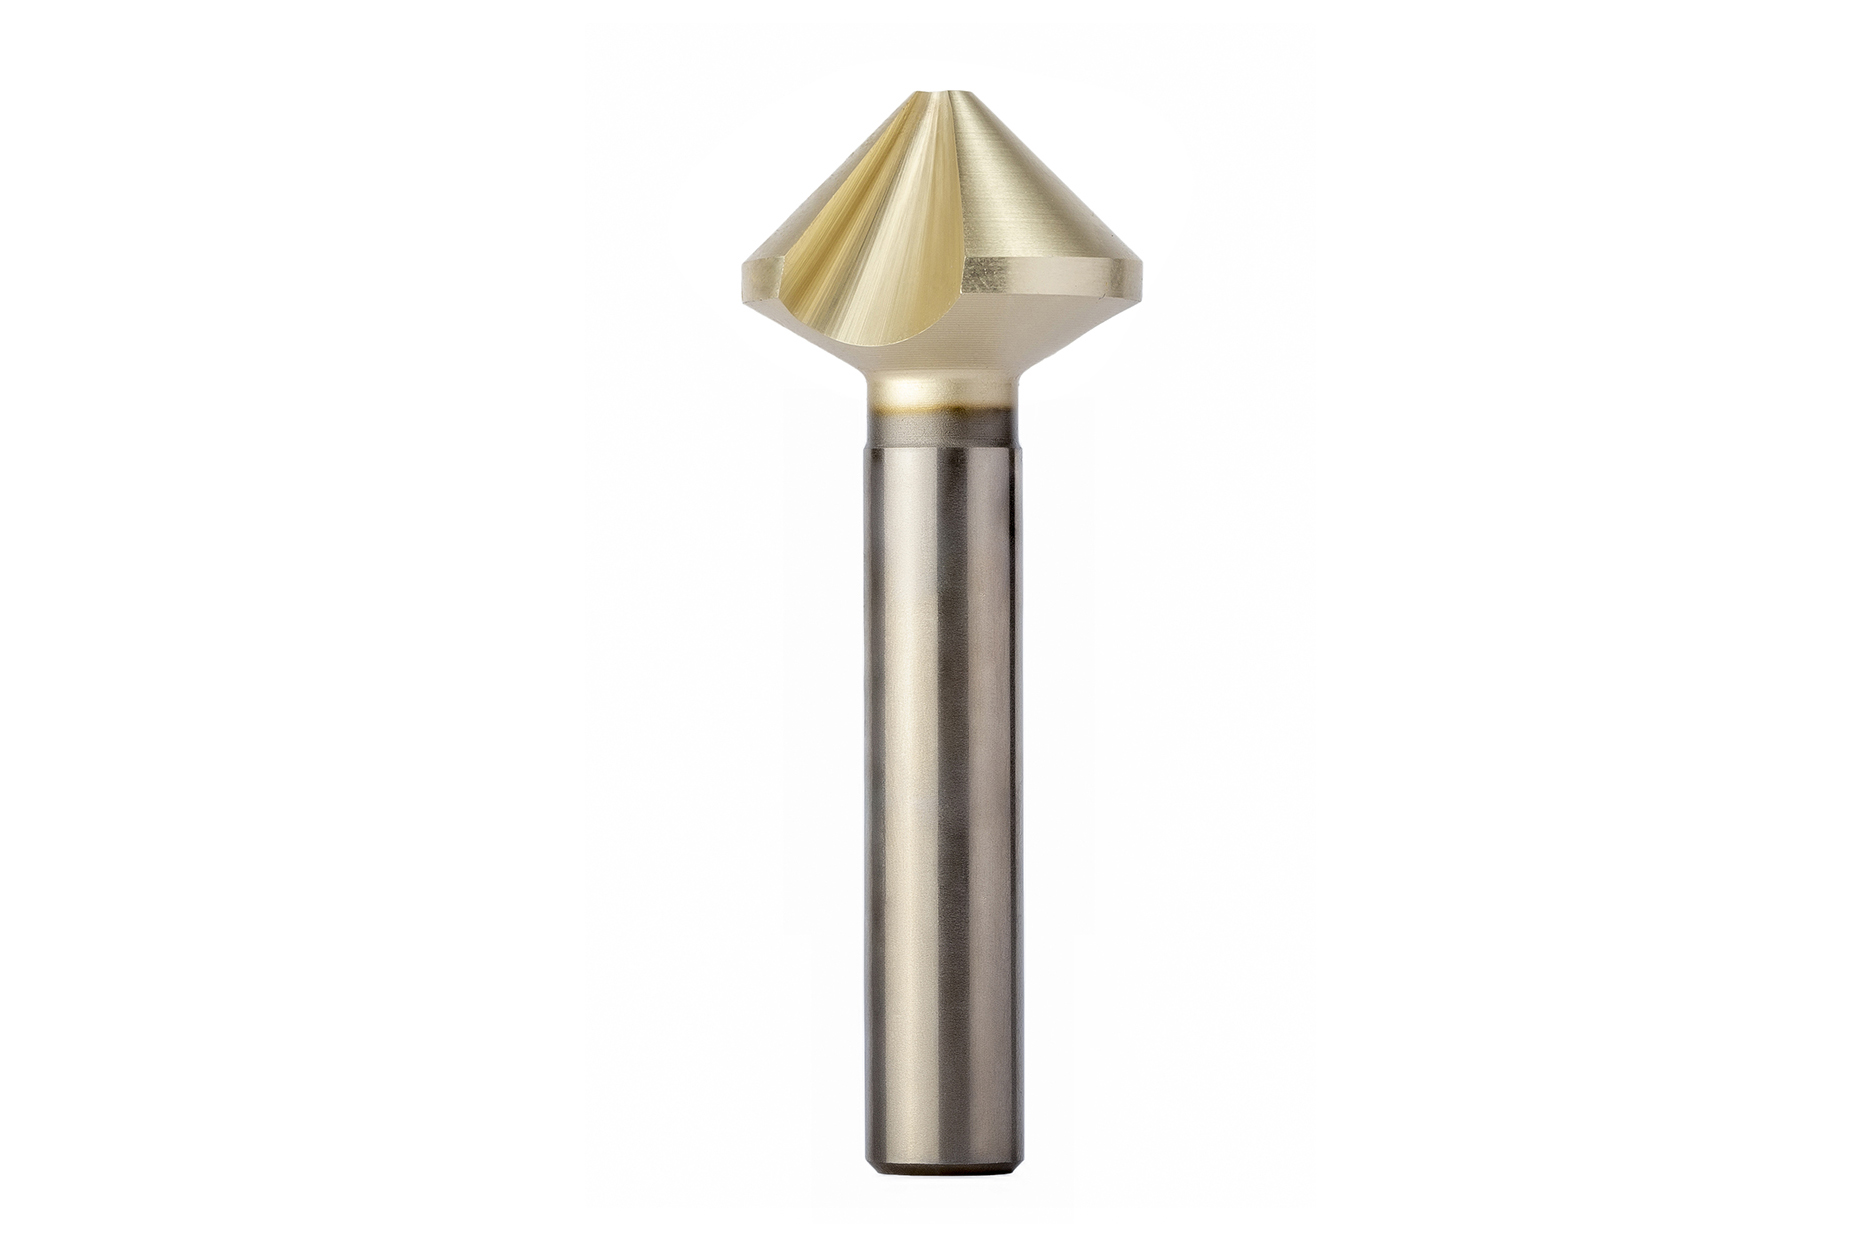
Precision countersink
Countersink with unequal spacing
Extremely unequally spaced cutting edges
Higher degree of accuracy and improved surface values
Reduced axial and radial forces
Significantly less vibrations
Increased cutting parameters to ensure highest productivity
Ø area: 4.30 – 31.00 mm
MEGA-Drill-Reamer-Pyramid
Drill reamer with pyramid tip
Spot drilling, drilling and reaming – all with one tool
Improved centring properties thanks to pyramid tip
Reduction of productive and non-productive times
Bore tolerance ≥ IT7
Ø area: 4.00 – 16.00 mm
QTD indexable insert drill
Solid drill with replaceable head system
Cost-effective system with indexable inserts that can be swapped out
Force-locking and form-fit clamping system
Easy to handle
High degree of radial run-out accuracy
Ø area: 8.10 – 49.00 mm
Reaming
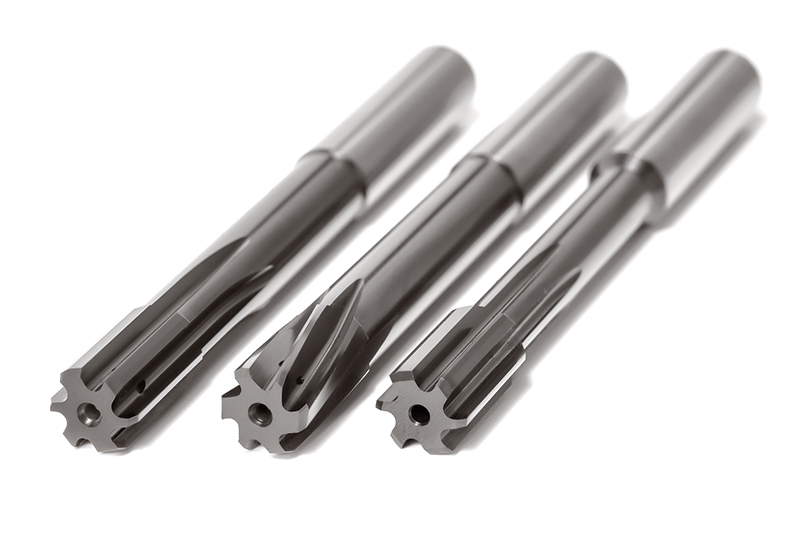
FixReam – FXR
High-performance reamers with a cylindrical shank
High-performance reamer made from solid carbide
Straight-fluted for through and blind bores
Left-hand fluted for through bores
Ø area: 3.00 – 20.00 mm
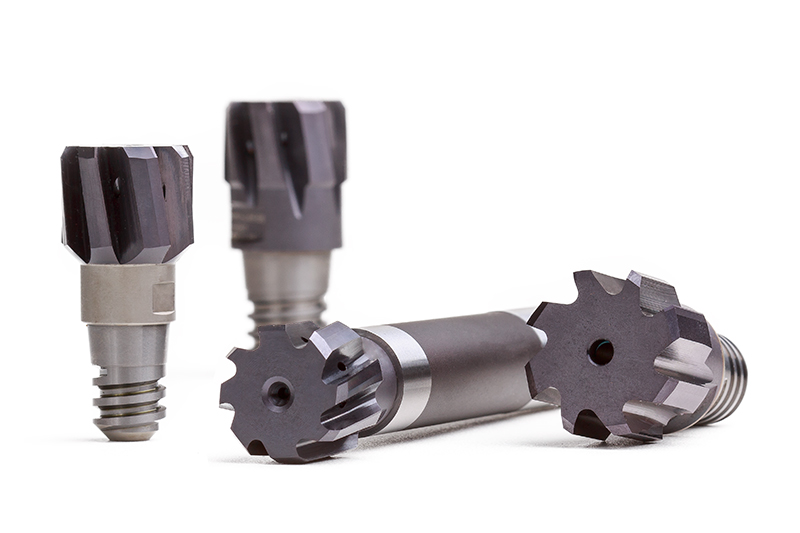
CPReam – CPR
Replaceable head reamer
Taper and face connection provide the greatest possible stability and rigidity
Highly precise radial run-out accuracy of 5 μm
Easy to handle
Ø area: 8.00 – 40.00 mm
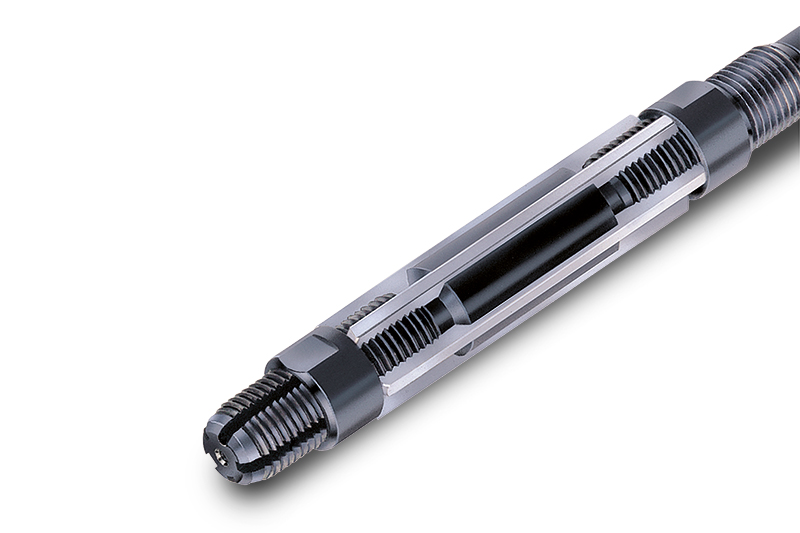
Quick adjustment reamer – WN 50
Hand reamers
Quick-adjust reamer with wide adjustment range
Especially suitable for repair work
Spare blade sets available
Ø area: 6.40 – 95.00 mm
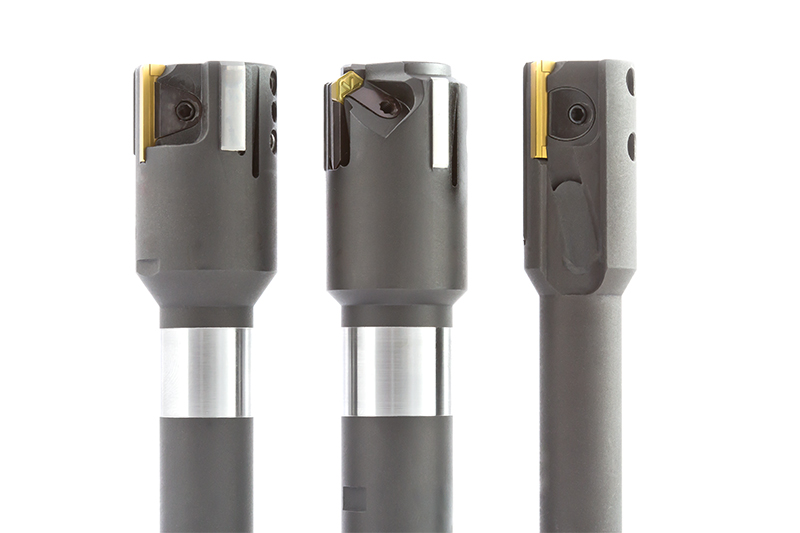
Guided tools
Tools with guide pads
Highest accuracy guaranteed with the MAPAL principle
Guide pads directly guide the tool into the bore
Precision-ground indexable inserts
High-precision adjustment for micrometre-precise bore machining
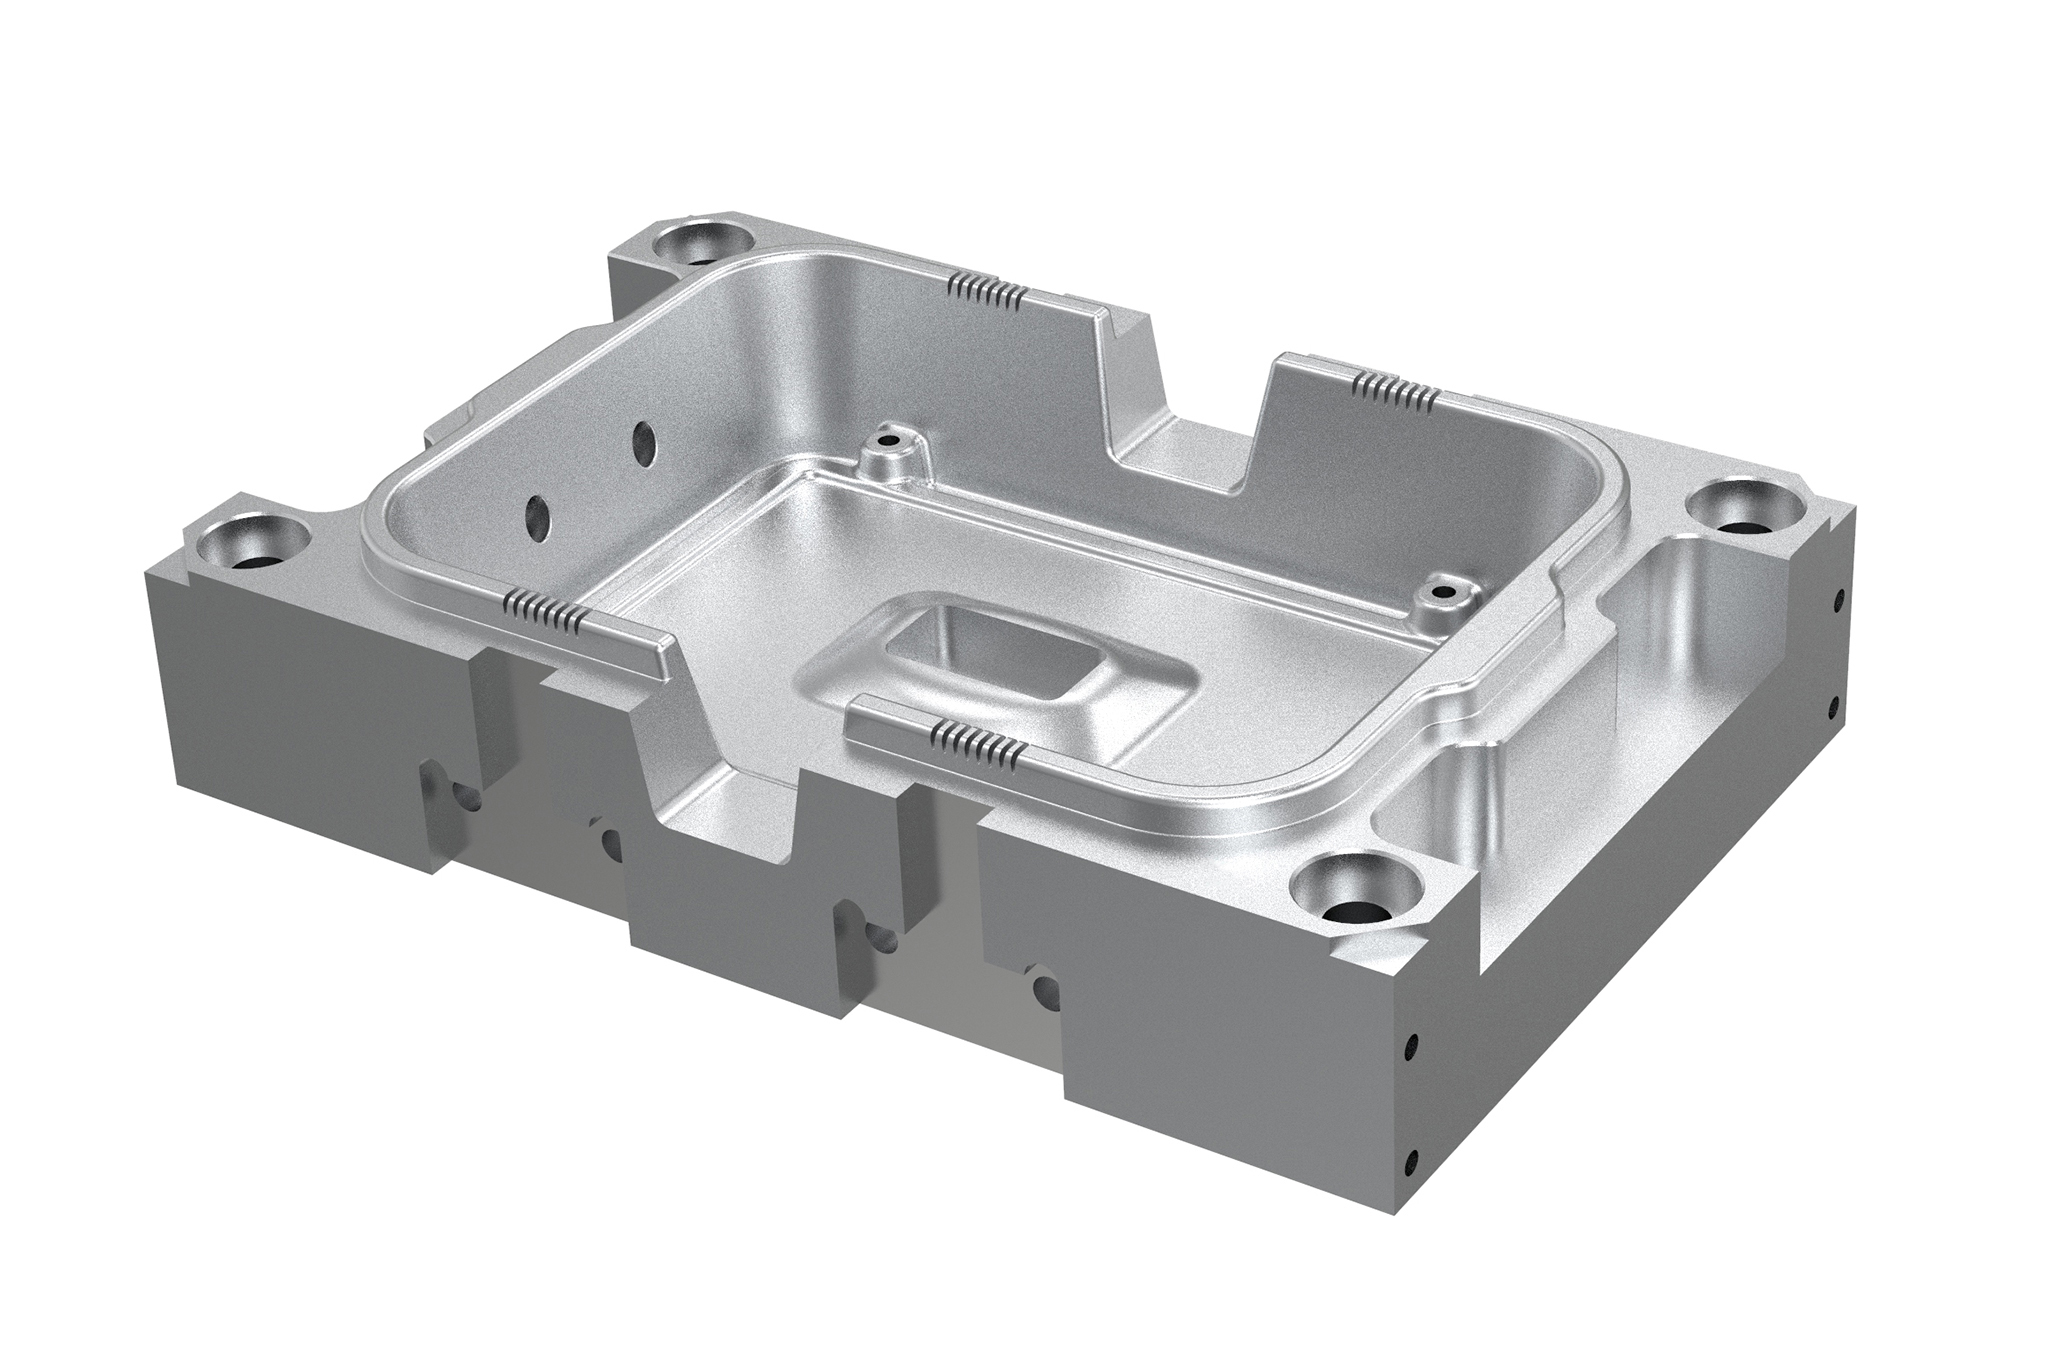
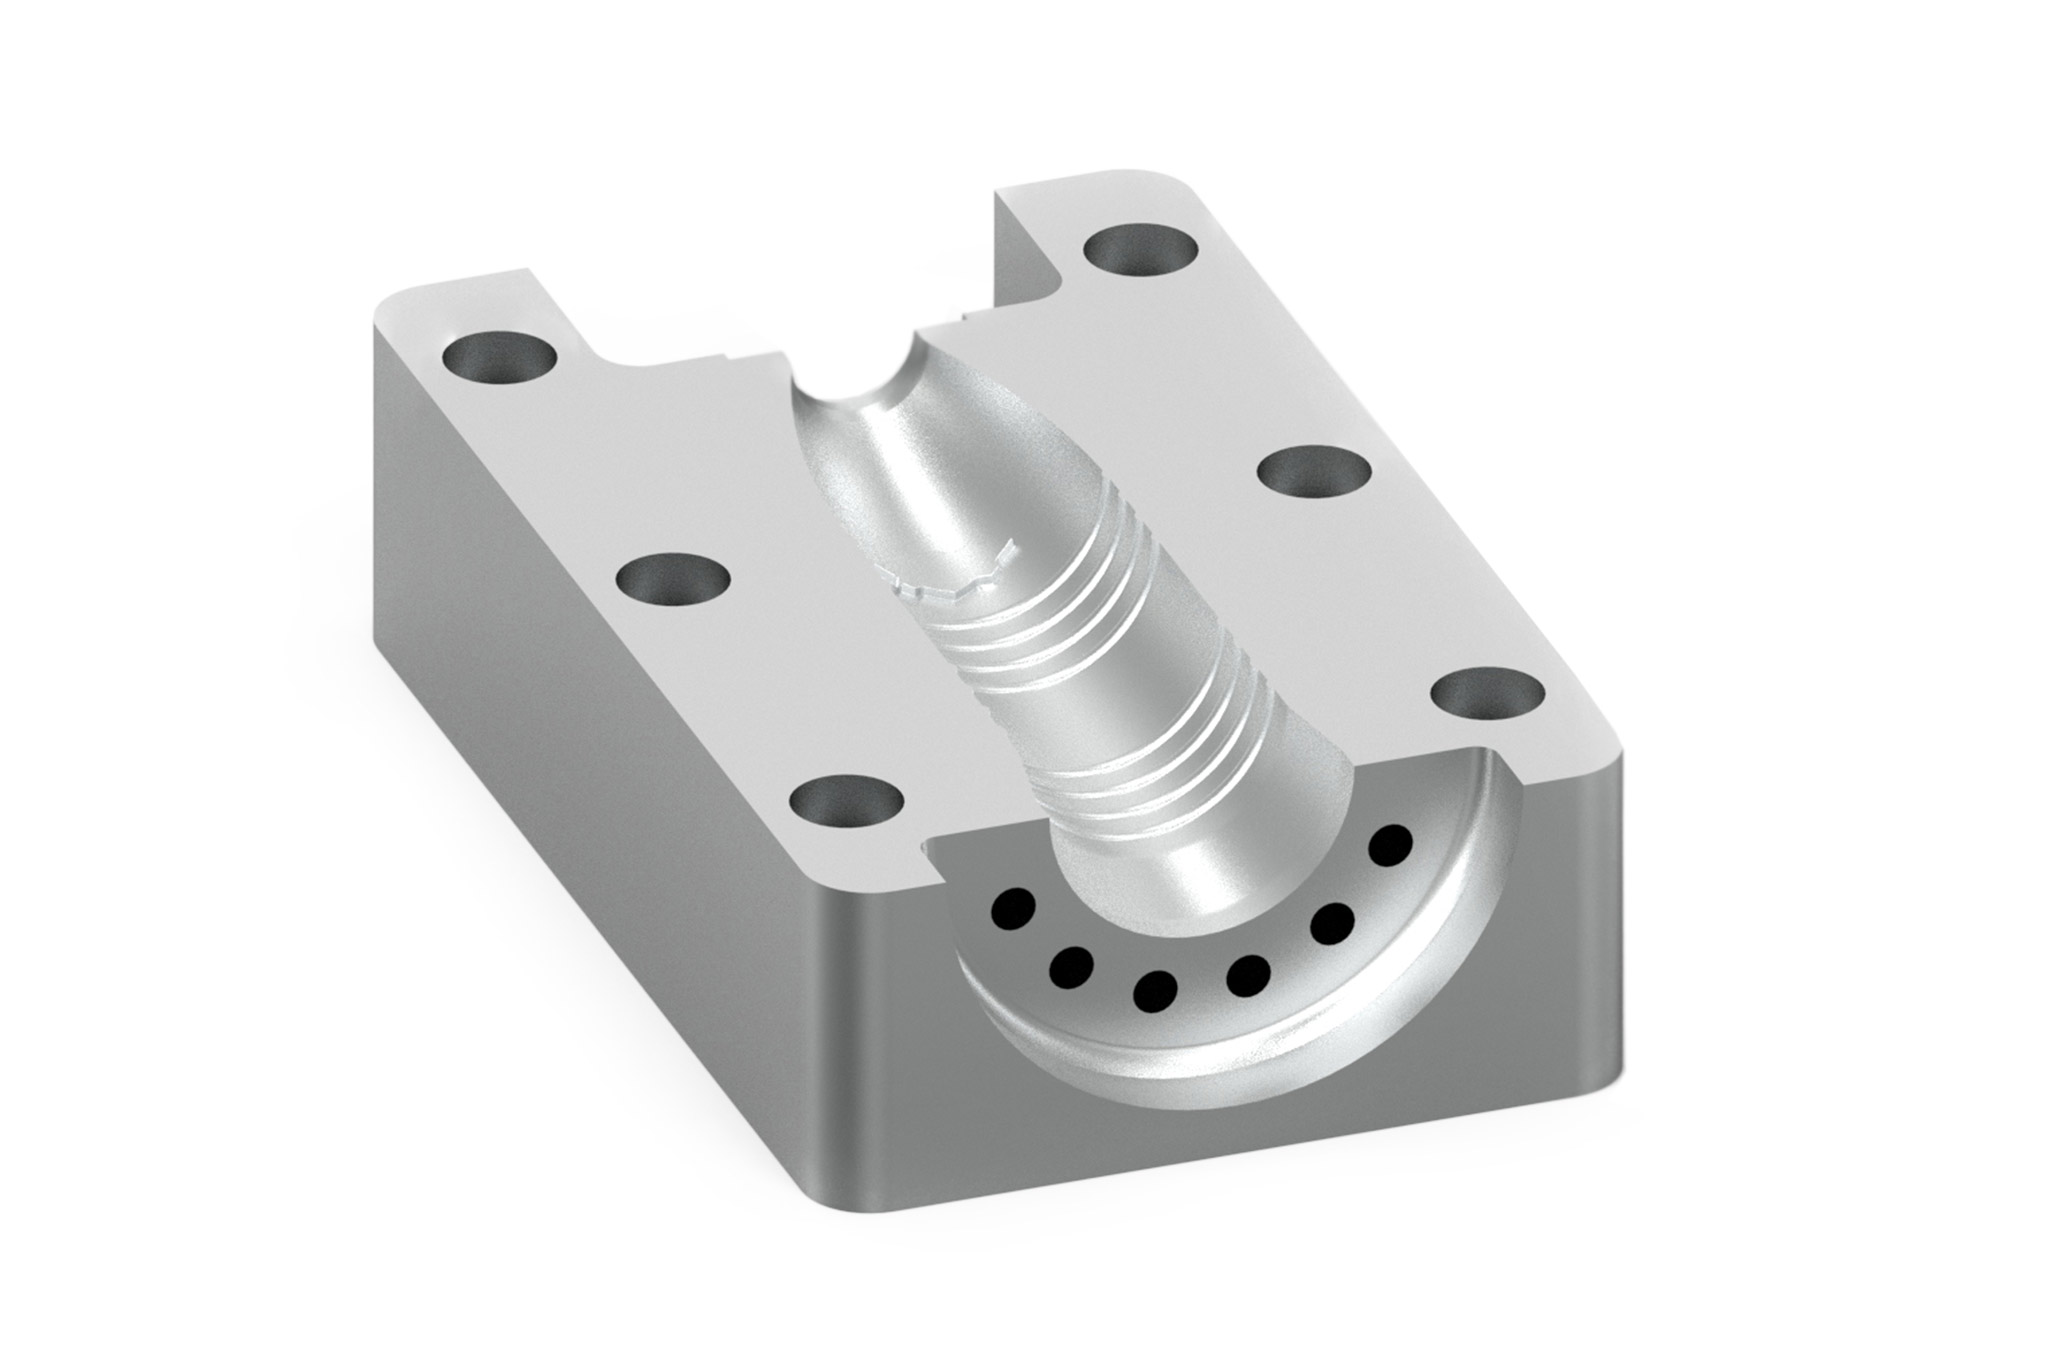
Peças que se tornam cada vez mais complexas com cavidades cada vez mais profundas, bem como moldados com nervuras reforçadas, em moldes de injeção plástico e moldes de fundição sob pressão exigem o uso de ferramentas extra longa com diâmetros que podem ser muito pequenos. Geometrias de peças complexas e várias características materiais colocam o mais alto nível que exige a usinagem e a vida da ferramenta.
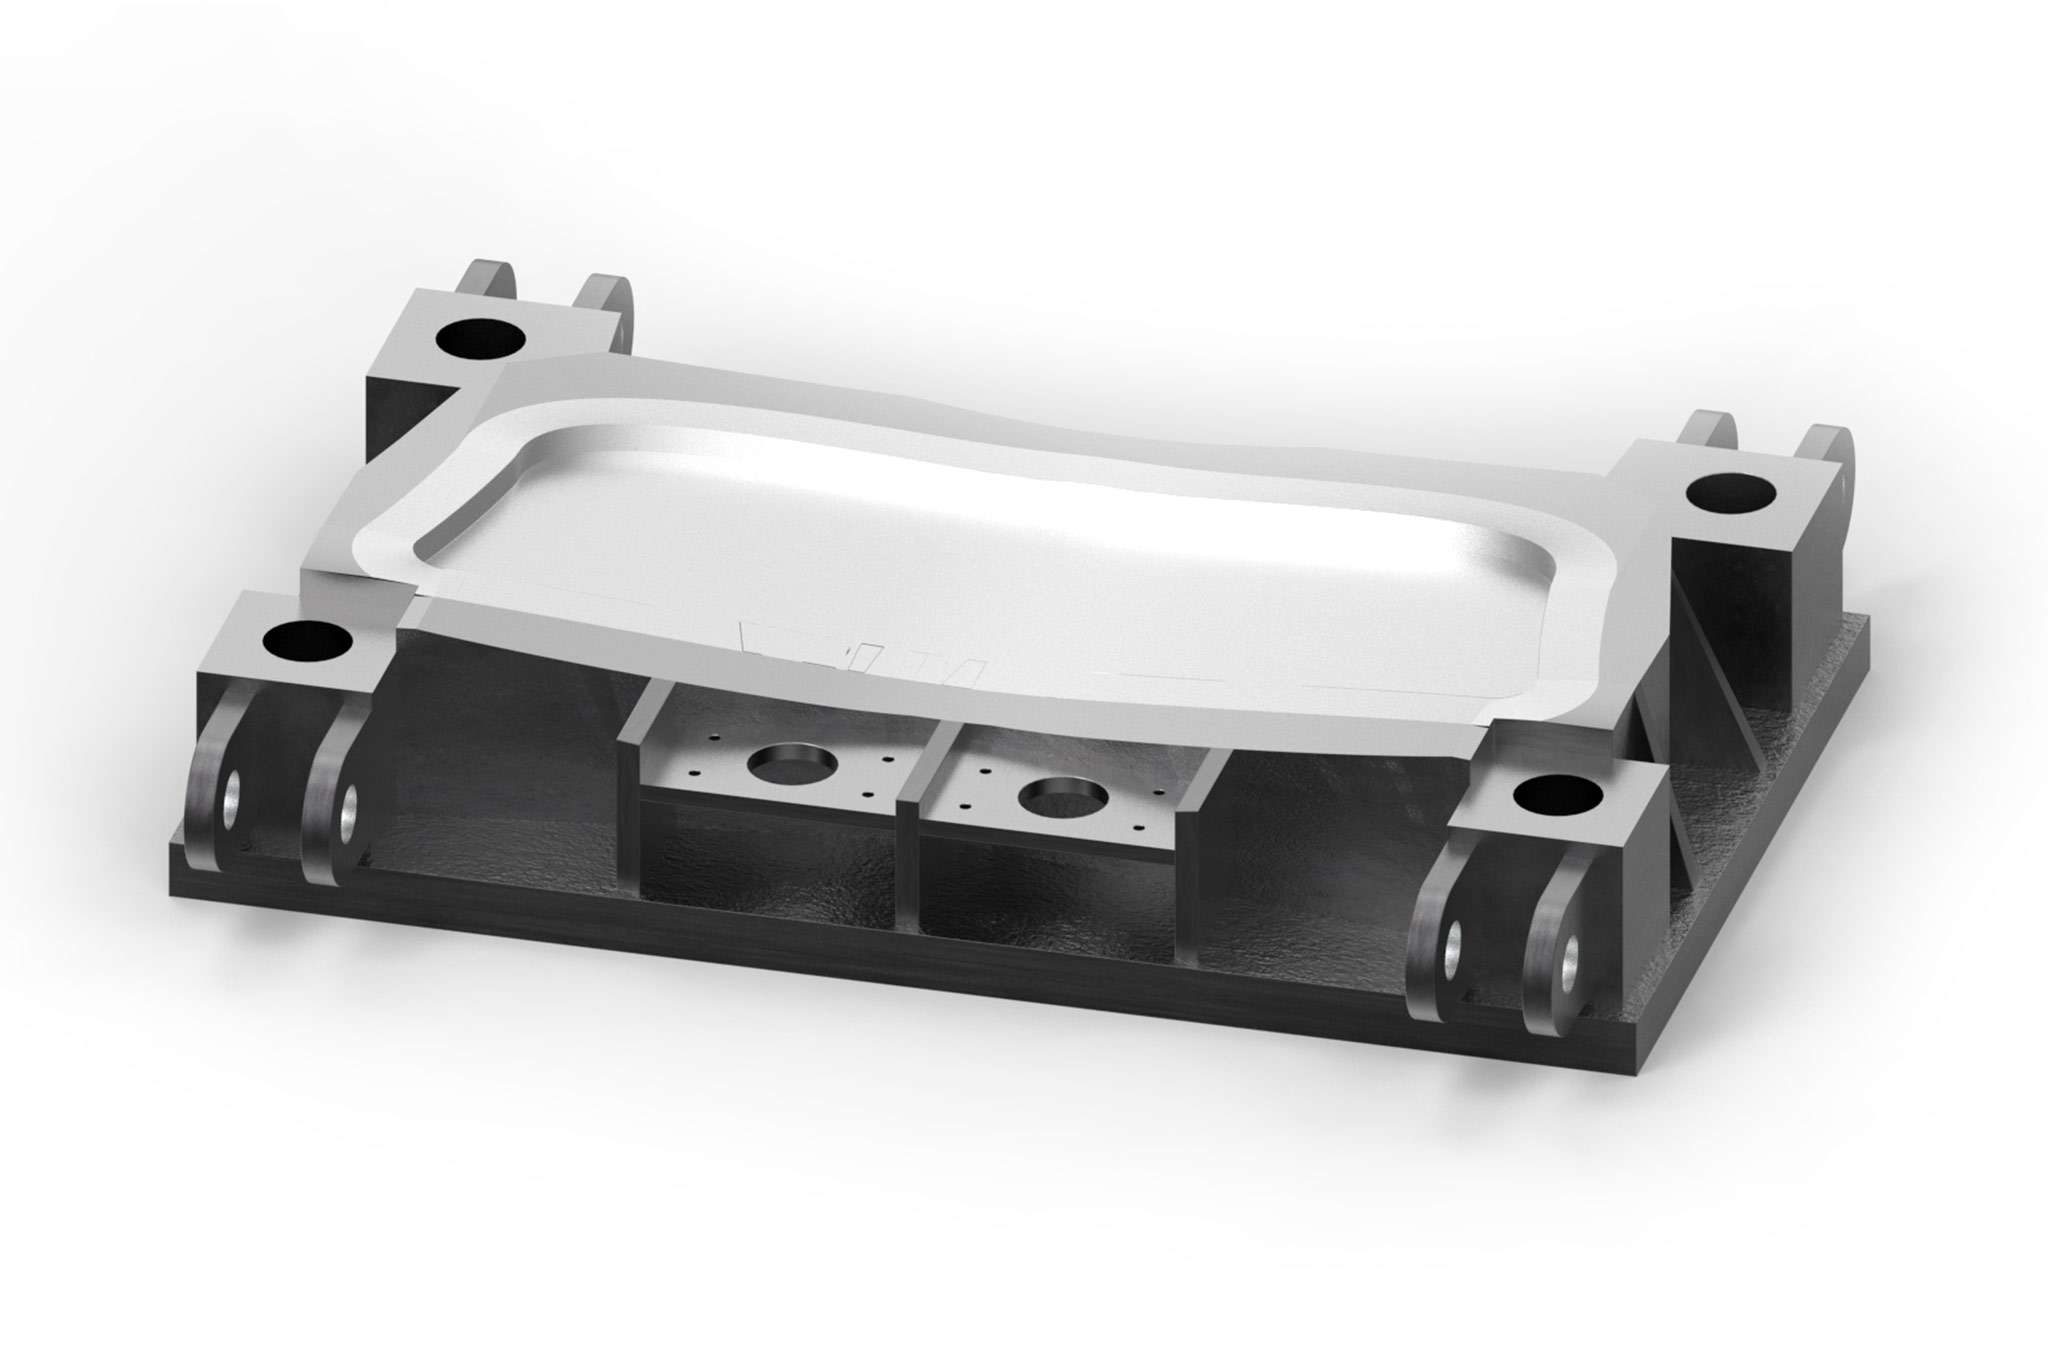
Para engenharia de projetos construir ferramentas de conformação a frio de médio e grande porte, é oferecido o ferro fundido que frequentemente é usado devido às propriedades do material, como resistência à compressão e fácil usinabilidade. Os principais componentes aqui são placas de molde e inserções de molde. A MAPAL tem muita experiência com fresamento (2D e 3D) e operações de furação (furação, alargamento, rosqueamento).
Quando se trata de moldes de pré-série ou protótipo, é comum usar materiais fáceis de usinar. Ligas de alumínio ou uriol (plásticos) são frequentemente usados. Nestes casos, ferramentas sólidas de metal duro inteiriça com arestas de corte positivas e parcialmente polidas, ou melhor ainda, ferramentas com ponta de PCD garantem alta produtividade e tempos de usinagem curtos.
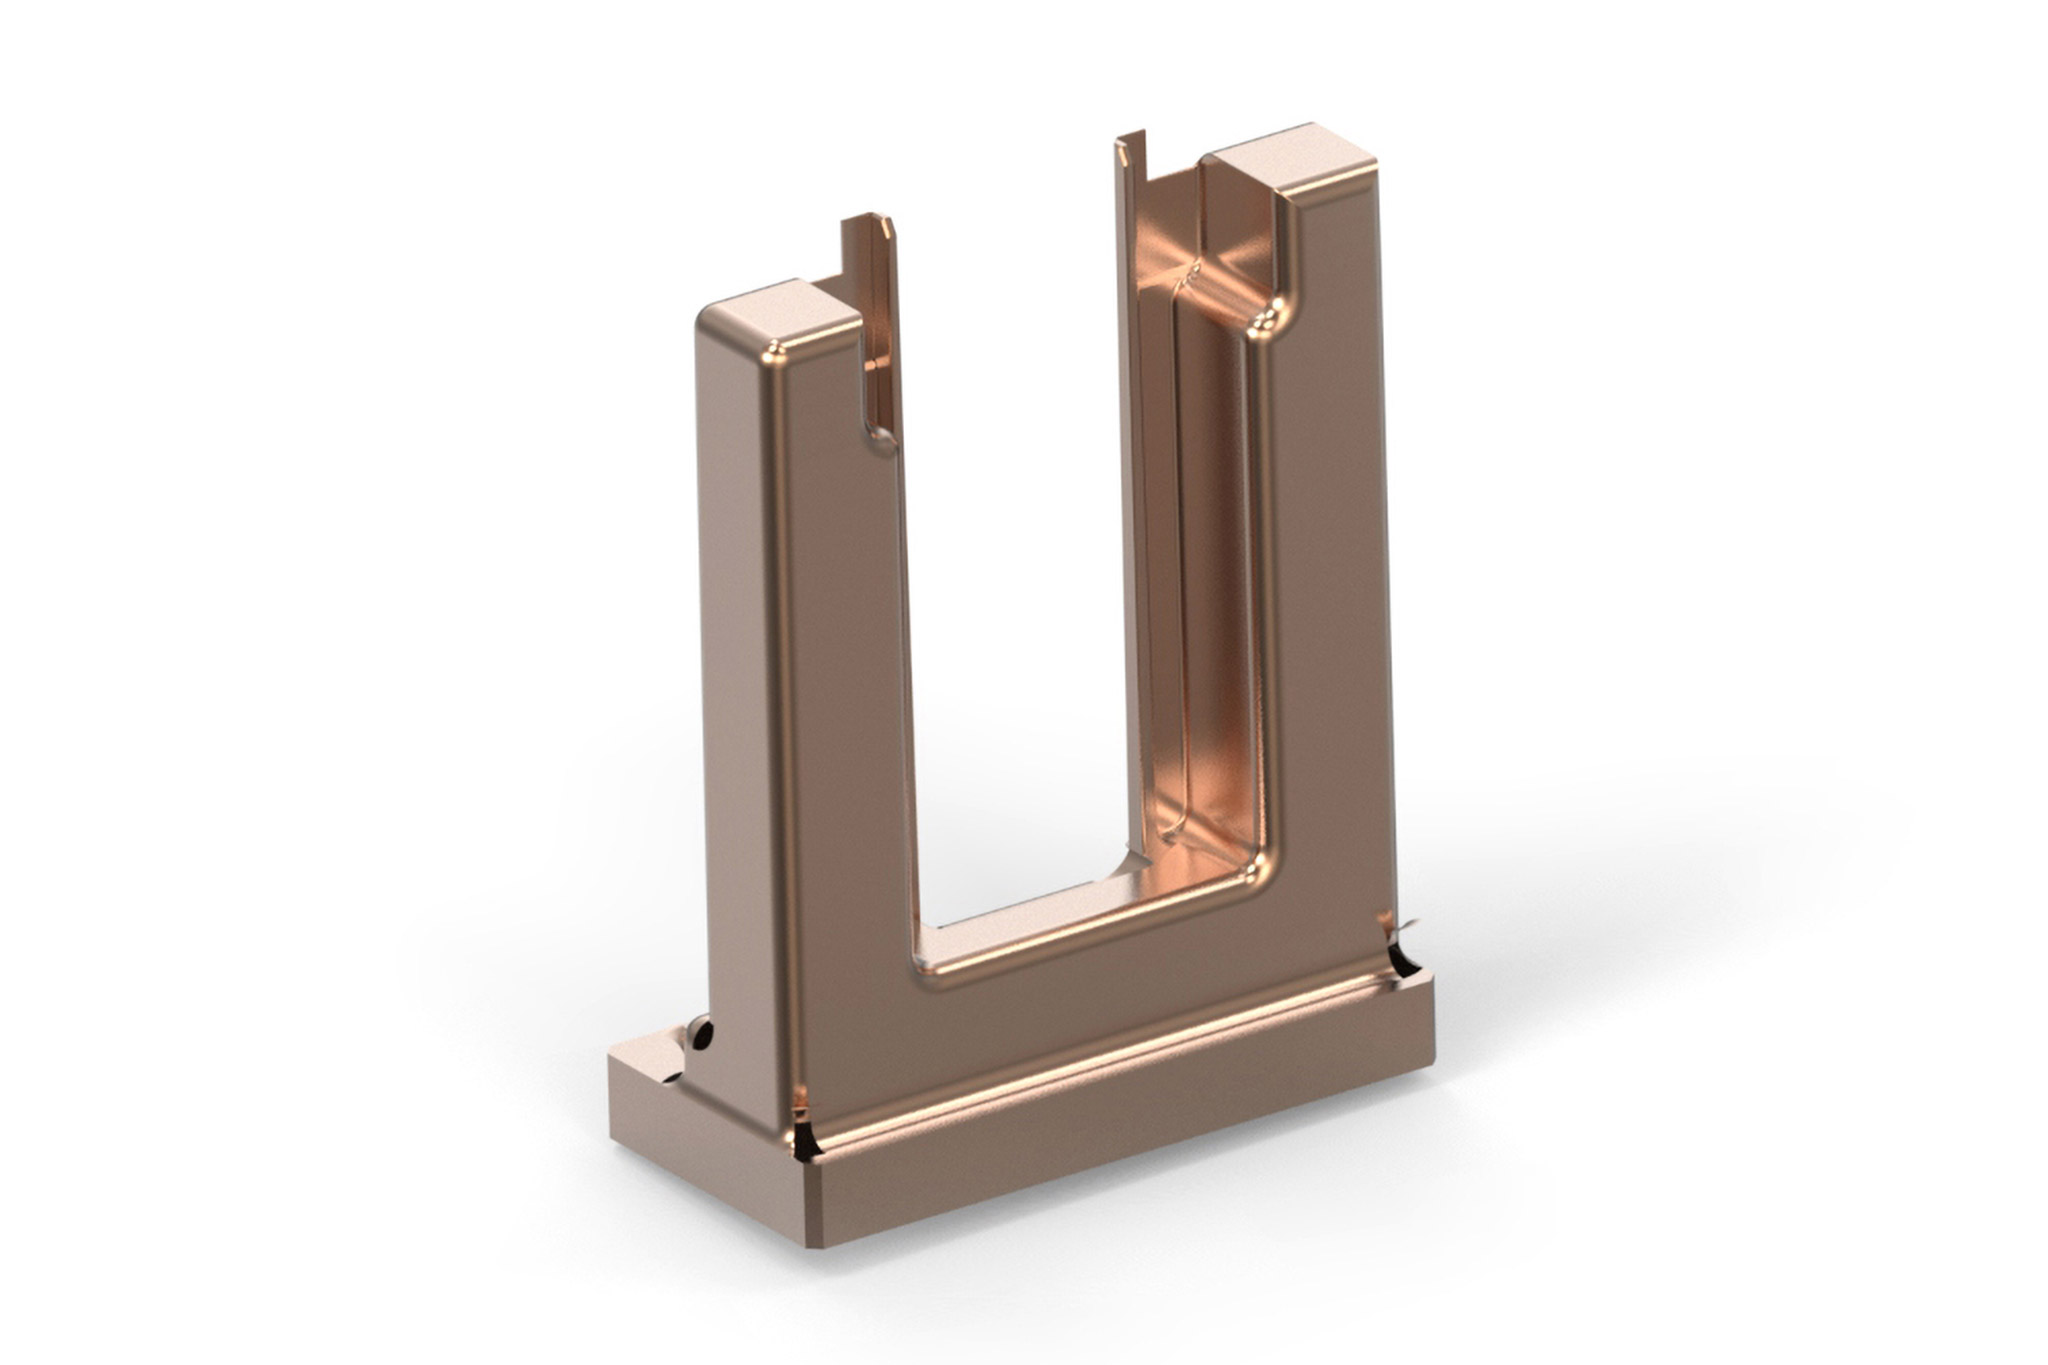
A produção de elétrodos para processos EDM requer a usinagem de ligas de cobre e materiais de grafite. A seleção do material do elétrodo depende dos requisitos do molde a ser produzido. As ligas de cobre são comparativamente caras e são geralmente utilizadas em elétrodos para acabamento quando é necessária alta qualidade de superfície e precisão de forma. As fresas inteiriças de metal duro com geometrias especiais da MAPAL garantem aqui resultados de usinagem de alta precisão.
Exemplo de aplicação:
Eletrodos para a erosão por faísca (processos EDM)
La grafite ha un effetto altamente abrasivo sull'utensile e provoca una forte usura del tagliente. Con l'aumentare dell'usura, i profili da lavorare tendono a scheggiarsi e rompersi. Pertanto, un utensile con una geometria adeguata e un materiale da taglio ottimale è un prerequisito indispensabile. MAPAL utilizza utensili in metallo duro integrale con rivestimento diamantato o utensili con riporto in PCD per la lavorazione della grafite.
Esempio di utilizzo:
Elettrodi per elettroerosione a scintilla (processi EDM)
Dal pezzo grezzo al pezzo finito
Con pochi clic all’utensile giusto: arrivare rapidamente all’utensile desiderato in funzione della lavorazione, dell’operazione concreta e del requisito dell’utensile.
1 / 8
Superfici 2D
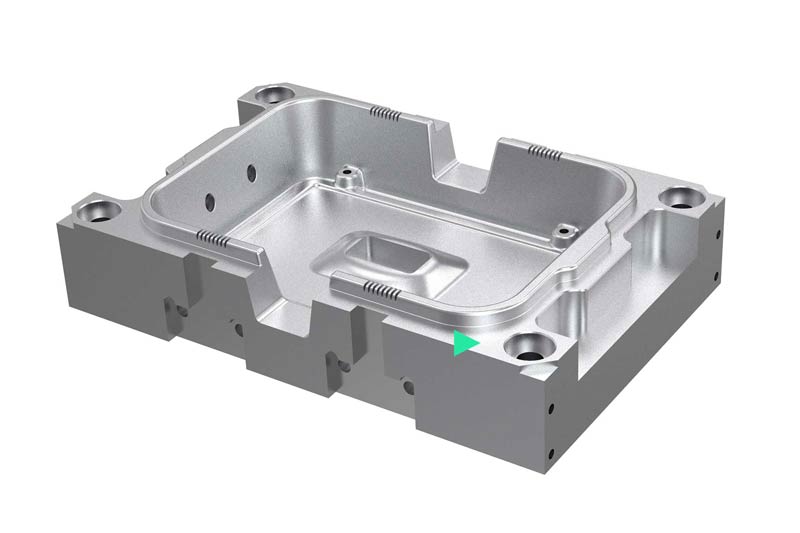
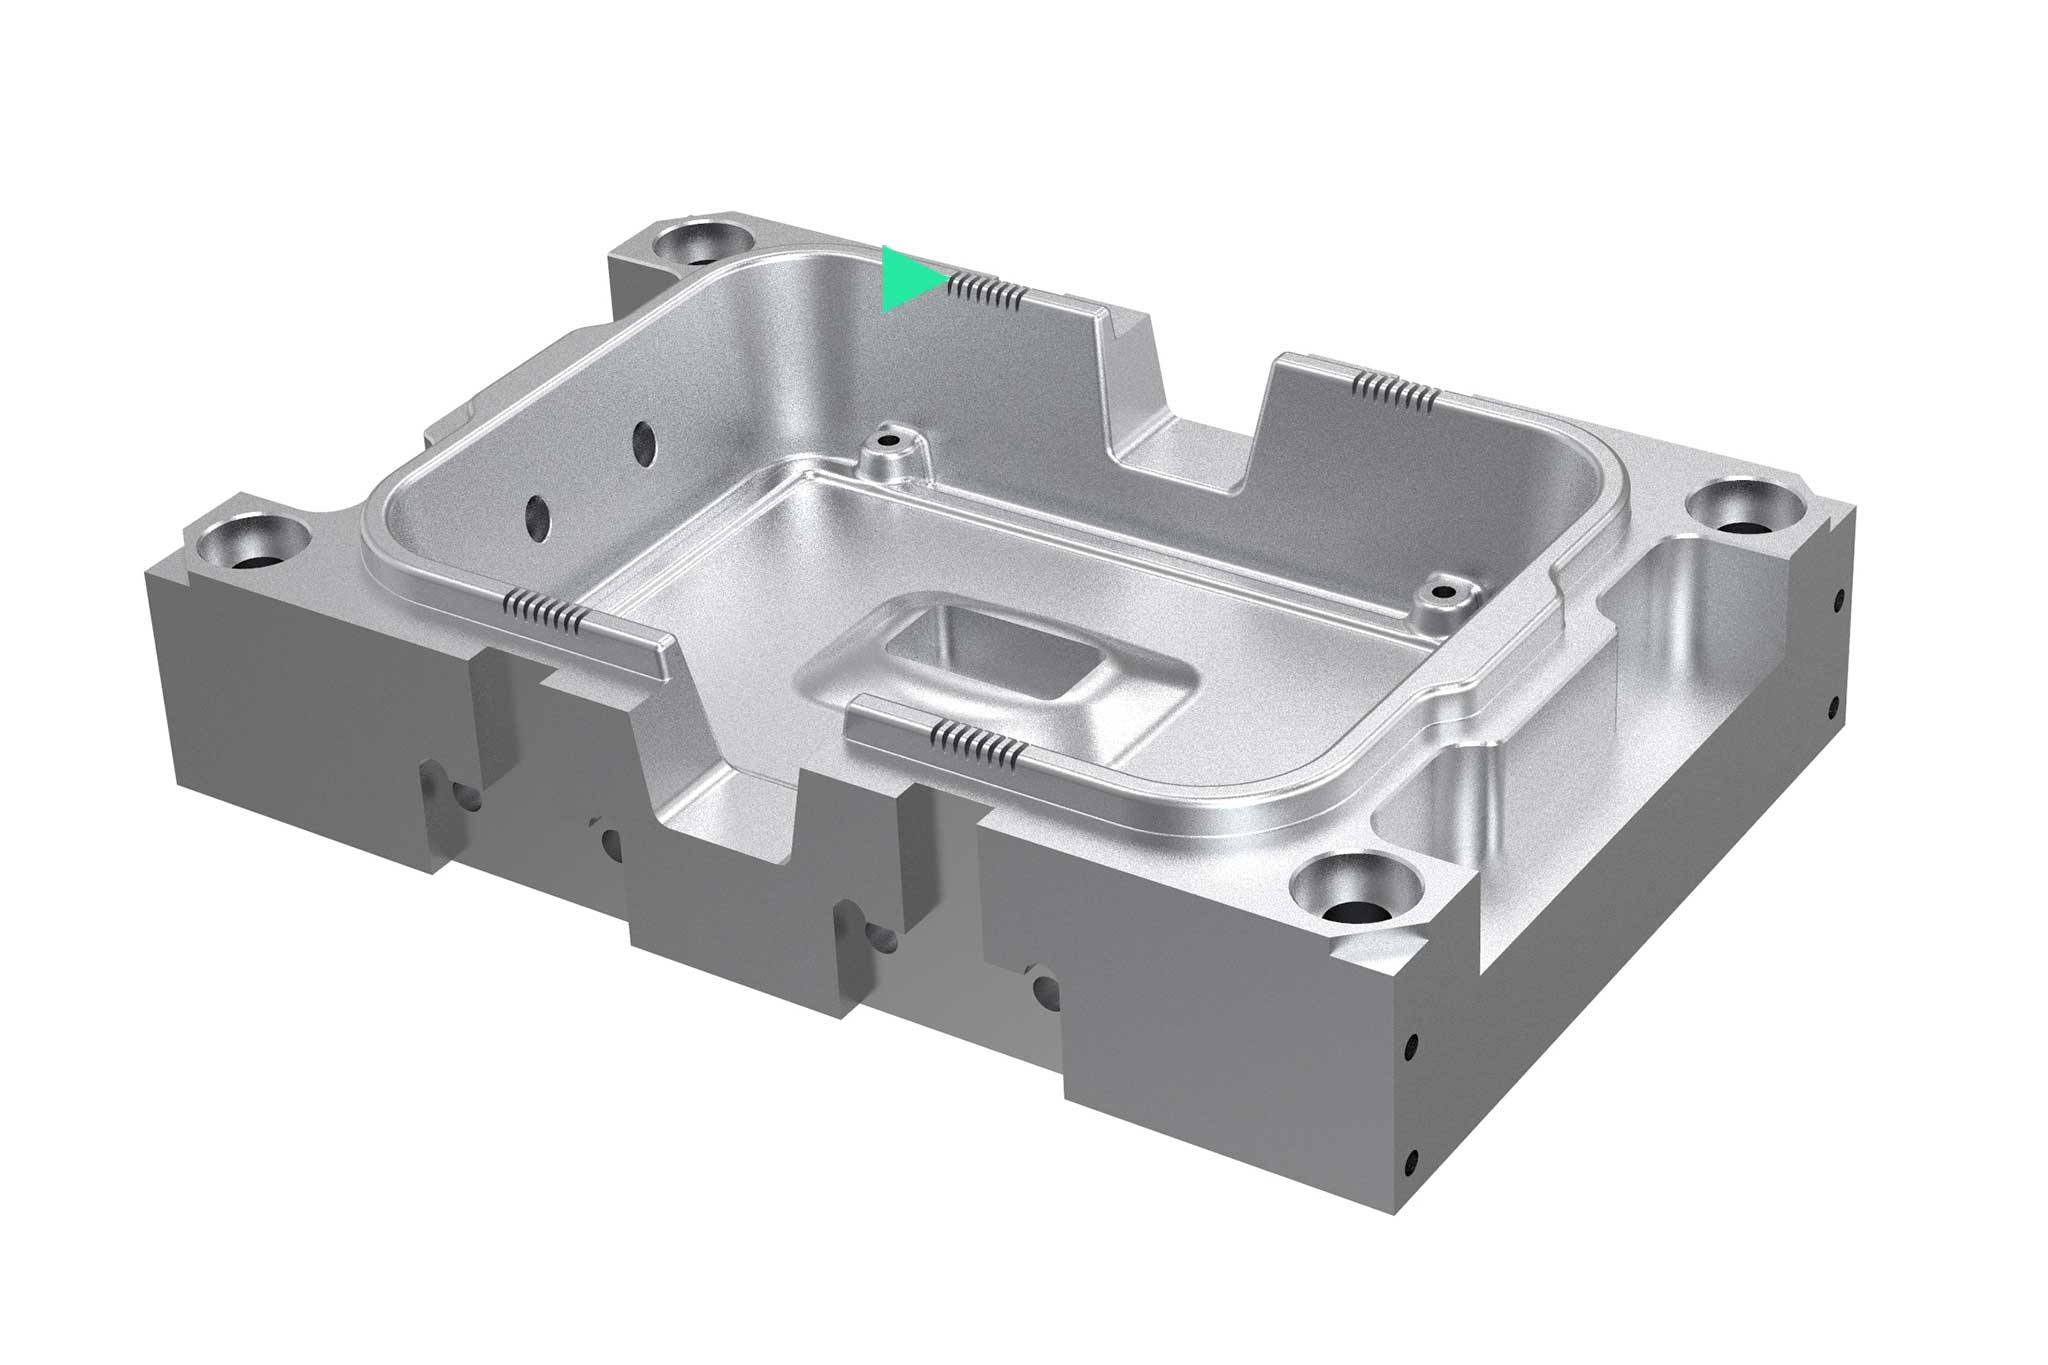
Da un lato, questa categoria comprende i processi di lavorazione eseguiti direttamente sulla macchina, come la fresatura a spianare e la fresatura di tasche e pareti dritte. Dall’altro, include anche le operazioni per geometrie complesse che vengono programmate tramite un software CAM.
Nella costruzione di stampi e matrici, la produzione di stampi sempre più complessi è parte della vita quotidiana. I continui sviluppi delle macchine utensili e del software CAM portano le prestazioni e la produttività a un livello ancora più elevato. Ne consegue che anche gli utensili utilizzati devono andare di pari passo con il più recente stato dell’arte. Per ottenere risultati ottimali, all’inizio della progettazione si esegue un’analisi del processo.
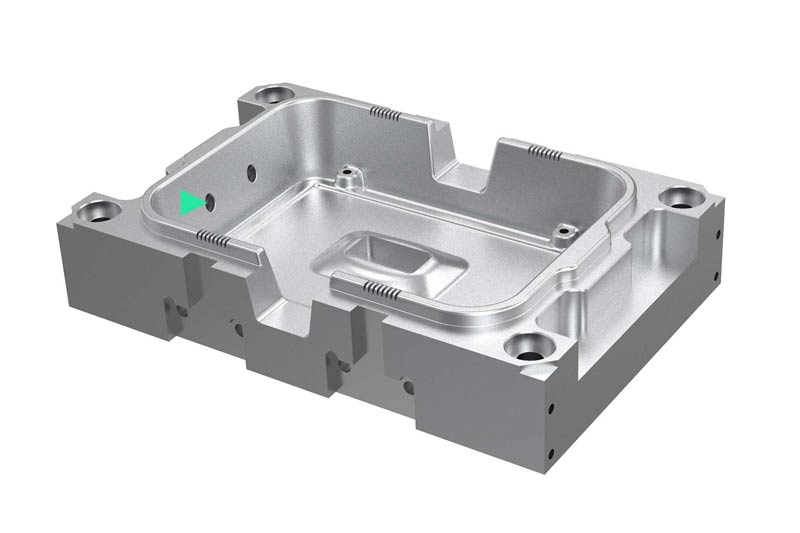
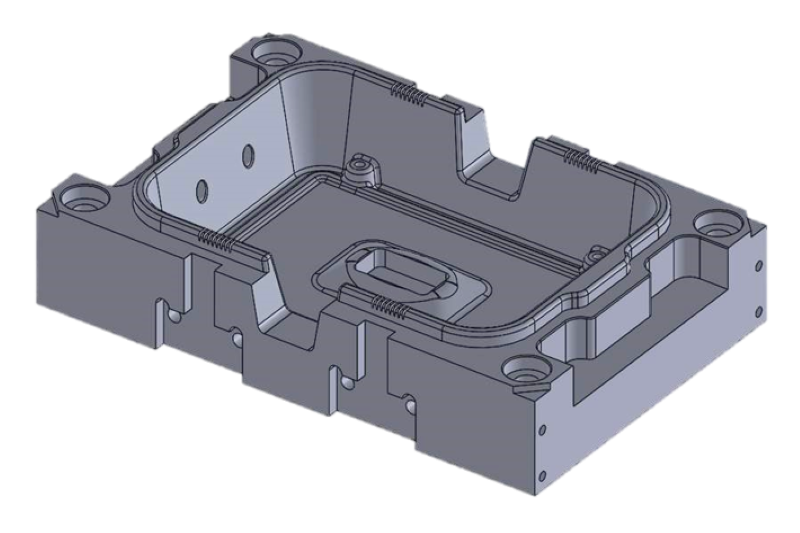
As pastilhas de molde também têm tarefas de usinagem que são necessárias para a fundição ou vários acessórios. Os usuários estão usinando cada vez mais bolsos abertos (usinagem circunferencial) usando fresagem trocoidal. Este método de usinagem ajuda a otimizar os tempos de usinagem e prolongar a vida útil da ferramenta.
Os bolsos fechados são geralmente produzidos por desbaste em planos em Z. Ao fresar, a entrada de usinagem é frequentemente selecionada através de uma rampa. A escolha da ferramenta depende da profundidade das paredes e do esboço a ser produzido sobre o componente. O amplo portfólio de sistemas modulares MAPAL também cobre a usinagem de bolsos profundos com grandes diâmetros.
Um foco principal nas operações de fresagem é a redução do tempo de usinagem. Com geometrias de ferramentas específicas para usinagem de bolsos fechados e redondos, muitas vezes é possível eliminar o processo de pré-perfuração. Na fresagem helicoidal, os caminhos de ferramentas são programados com entradas helicoidais adequadas para dimensões de bolso.
Operações para criar superfícies planas ocorrem com muita frequência e em diferentes áreas na fabricação de moldes e matrizes: Seja relacionado ao componente, seja relacionado à estratégia devido à respectiva operação de fresagem ou devido às exigências de superfícies de fechamento do molde, bem como de cortes e matrizes de corte. A seleção da ferramenta apropriada é realizada, então, de acordo com a aplicação e a exigência.
Plastic injection moulds and die casting moulds often have ribs and thin walls. Ribs, for example, are increasingly being milled, as this process is more cost-effective than EDM (spark eroding). As a rule, long or extra-long carbide tools with small diameters are used. Customer-specific solutions (RibCutter) to match the respective rib shape are also possible here.
There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.
Anche la gestione ottimizzat a degli acquisti è importante per una chiara organizzazione dell'inventario degli utensili.
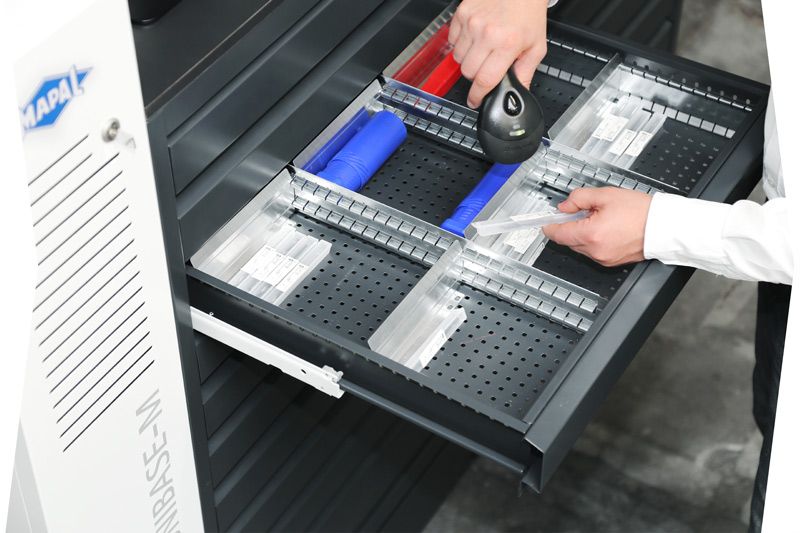
2. Logistica degli utensili
Redditività anche ai margini della lavorazione: sistemi di distribuzione intelligenti riducono significativamente il tempo non produttivo
3. Ingegneria
I nostri specialisti di lavorazioni per asportazione truciolo, forniscono supporto all'ingegneria di processo tramite, ad esempio, simulazioni CAM, consulenza generale e sviluppo di strategie di lavorazione convenienti.
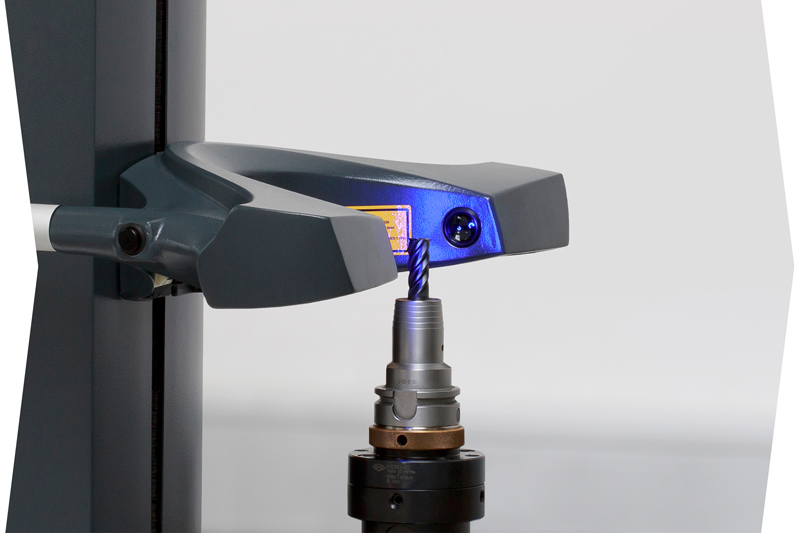
4. Misurazione e regolazione
Dispositivi di regolazione e misurazione affidabili convincono per la precisione e la facilità d'uso nell'impostazione degli utensili.
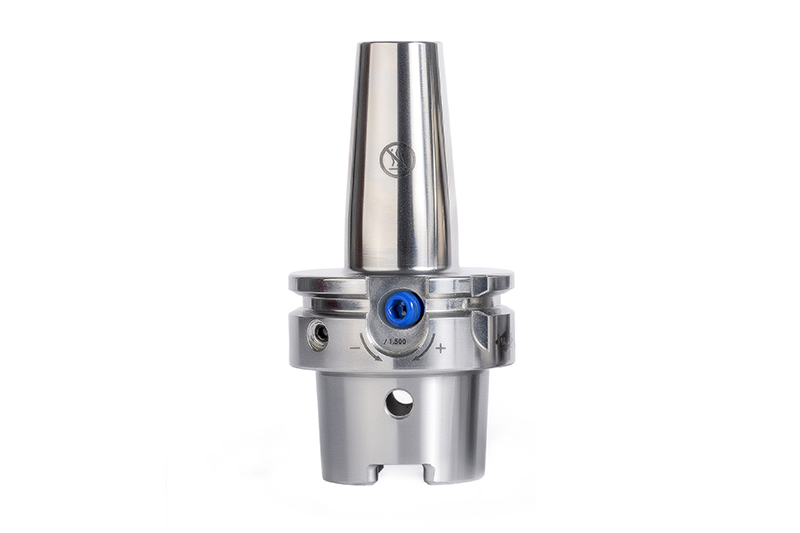
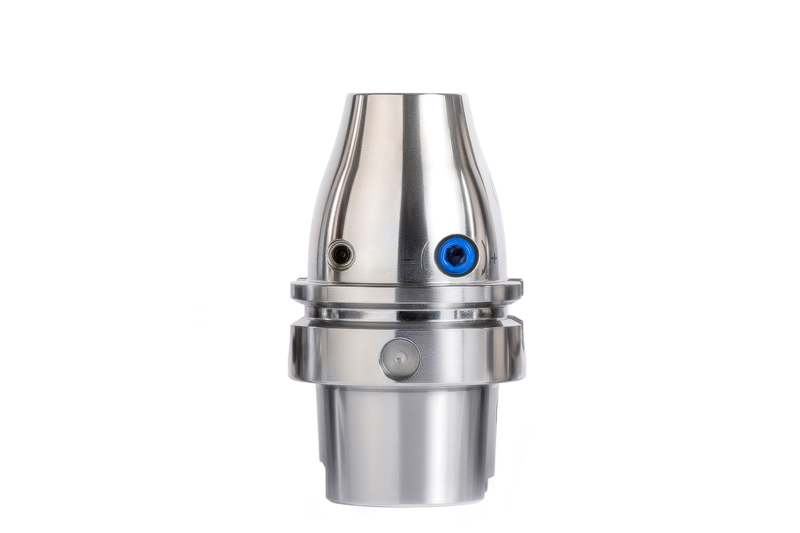
5. Utensili e tecnologia di serraggio
Dal mandrino al tagliente: MAPAL offre una gamma completa di utensili e tecnologia di serraggio per la costruzione di stampi e matrici.
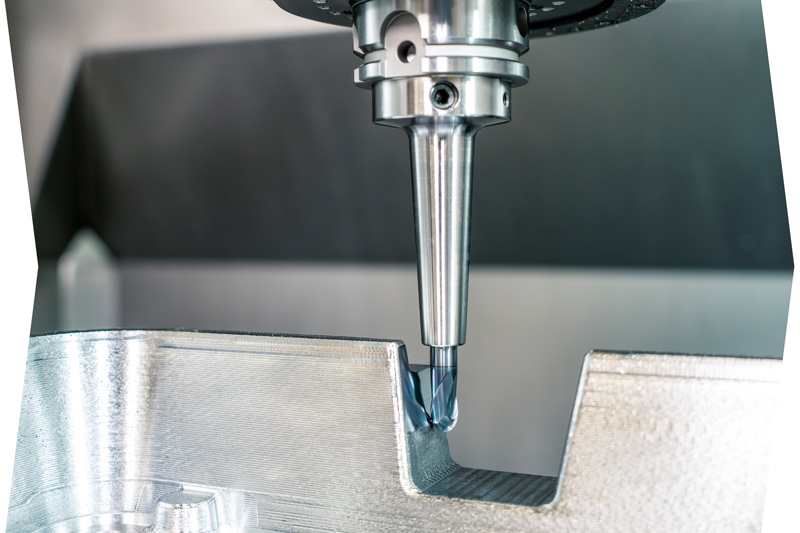
6. Lavorazione
Processi di lavorazione efficienti e strategie di lavorazione adattate al più alto livello tecnologico.
7. Digitalizzazione e automazione
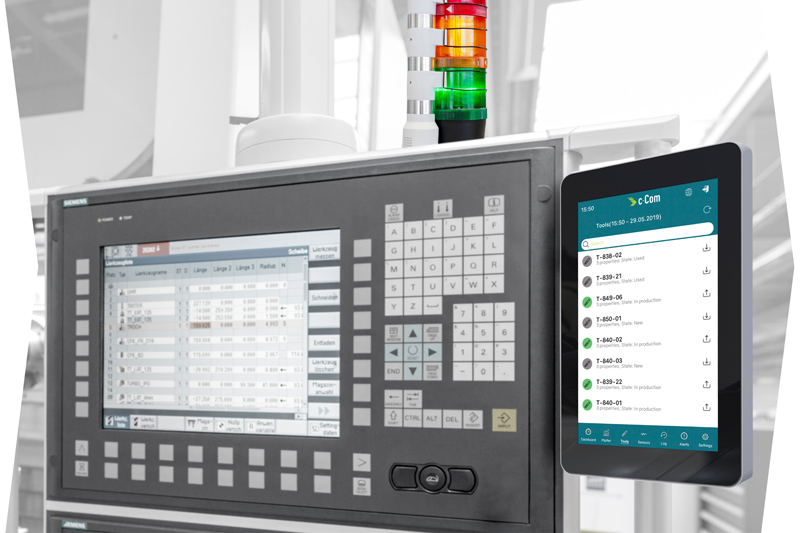
Digitalizzare rapidamente e facilmente: il c-Connect Box trasmette digitalmente i dati di misurazione dal dispositivo di regolazione alla macchina utensile. Monitora inoltre, tra le altre cose, lo stato della macchina.
8. Rigenerazione
In brevissimo tempo, i clienti ricevono i loro utensili rigenerati alla qualità di produzione. Su richiesta anche con servizio di ritiro e consegna.
Engineering Workflow: dalla teoria alla pratica
La missione di MAPAL consiste nel trovare la soluzione perfetta per le esigenze del cliente. Oltre alle soluzioni speciali personalizzate e a un ampio portfolio di prodotti standard, sono disponibili anche servizi completi volti a realizzare in modo ottimale l’intero processo: dall’idea del prodotto fino al truciolo. I clienti possono fare affidamento sull’esperienza pluriennale del leader tecnologico nel settore della truciolatura.
1. Richiesta del cliente
I funzionari e partner di vendita MAPAL sono disponibili direttamente per richieste individuali. Durante una fase preliminare, analizzano insieme al cliente le esigenze concrete e l’ambito (lavorazione completa o parziale) e discutono i dettagli direttamente sul modello 3D del componente.
Il team MAPAL per la costruzione di stampi e matrici sarà lieto di ricevere la vostra richiesta via e-mail e si metterà direttamente in contatto con voi nel più breve tempo possibile.
2. Analisi del progetto
Sulla base dei modelli 3D e dei dati della macchina, gli interlocutori analizzano le operazioni di fabbricazione e sviluppano strategie di lavorazione efficaci.
I seguenti punti sono parte integrante dell’analisi del progetto:
Suggerimenti per tutte le fasi di lavorazione
Elenco della gamma utensili
Ottimizzazione del processo
3. Progettazione del processo
Che si tratti di ottenere flessibilità o produttività, i nostri specialisti della truciolatura simulano il processo sviluppato sulla base di modelli 3D per identificarne il potenziale di ottimizzazione. Monitorano e migliorano i parametri di lavorazione durante la programmazione CAM, assicurando in questo modo una produzione stabile e conveniente.
La progettazione del processo comprende:
Analisi dei tempi di esecuzione del componente
Definizione dei dati tecnologici
Programmazione CAM
4. Soluzione per utensili
L’ampio assortimento di prodotti standard MAPAL per la costruzione di stampi e matrici offre la soluzione per utensili ottimale per ogni applicazione. Al bisogno, sono disponibili anche soluzioni speciali personalizzate.
Vantaggi per l’utente:
Ampio assortimento di prodotti standard
Fornitura dei dati relativi all’utensile
5. Test degli utensili e offerta
Dopo il necessario scambio di informazioni relative al compito di truciolatura richiesto, MAPAL supporta i clienti nell’impiego degli utensili necessari al processo. Questa è la base per un’offerta ben fondata e su misura per l’applicazione specifica.
6. Cooperazione
Anche dopo il raggiungimento di successi condivisi, gli specialisti MAPAL rimangono in stretto contatto con il cliente. Qualora, con il passare del tempo, dovesse emergere un potenziale di ottimizzazione, o altri utensili dovessero rivelarsi migliori, MAPAL sarà lieta di fornire supporto per migliorare ulteriormente la vostra produttività e redditività.
MAPAL offre inoltre opzioni complete di gestione utensili al fine di garantire una produzione efficiente a lungo termine.
Opzioni nel settore della gestione utensili:
Sistemi di stoccaggio
Servizio di riaffilatura
Ampio portfolio prodotti contenente dispositivi di regolazione e misurazione
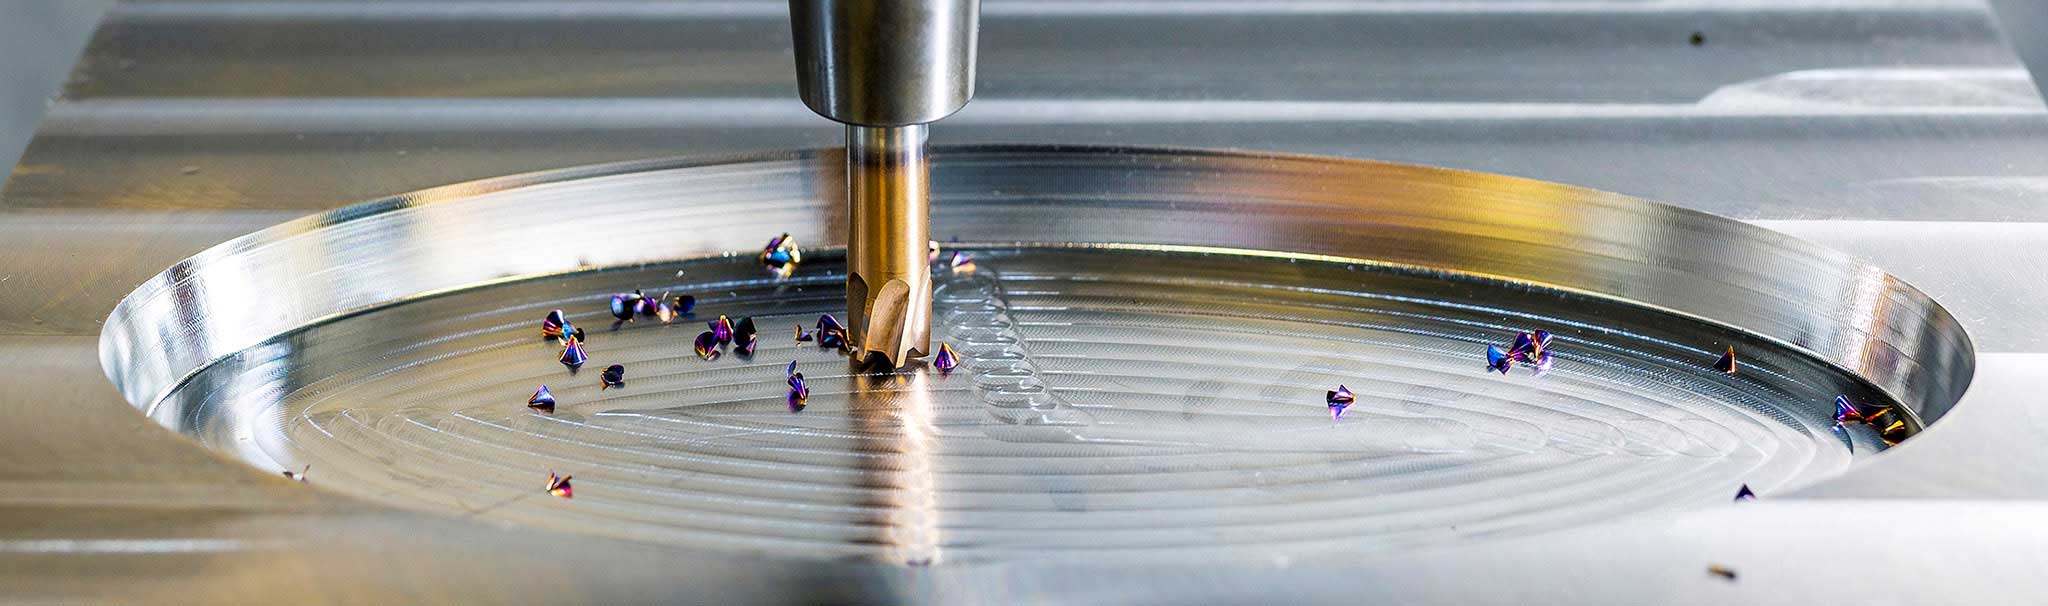
CORMOL from Portugal manufactures stamping tools, for which it has been working closely with MAPAL since 2022. With the OptiMill-3D-HF, CORMOL has found a reliable and economical tool solution.

 1 / 8