Zerspanungslösungen für Verbrennungsmotoren
Fokuskomponenten aus dem Bereich ICE
- Zylinderkopf
-
Zylinderkopf
Im Pkw-Bereich wird der Zylinderkopf in der Regel aus Aluminiumlegierungen gegossen, wobei sich je nach Motorkraftstoff der Aufbau und die zu bearbeitende Merkmale leicht unterscheiden. Er wird auf das Zylinderkurbelgehäuse aufgesetzt und ist für die Kraftstoff- und Frischluftversorgung zuständig. Der Zylinderkopf ist aufgrund seiner extrem hohen Qualitäts- und Toleranzanforderungen die anspruchsvollste zu zerspanende Komponente in der Motorenfertigung. Durch die präzise Ventilsteuerung im Ventiltrieb oder auch durch minimale Reibungsverluste der Nockenwellenlagerung wird der Kraftstoffverbrauch und somit auch der Emissionsausstoß bereits vor dem Verbrennungsvorgang verringert.
Highlightbearbeitungen:
- Ventiltrieb
- Injektorbohrung
- Nockenwellenlagerbohrung
- Wasserstopfenbohrung
- Zylinderkurbelgehäuse
-
Zylinderkurbelgehäuse
Das Zylinderkurbelgehäuse oder auch Motorblock genannt ist das zentrale Element jedes Verbrennungsmotors. Je nach Fahrzeugmodell und Motorgröße gibt es eine Vielzahl unterschiedlicher Bauarten und Größen, vom 2-Zylinder Reihenmotor bis zur 12-Zylinder V-Anordnung. Aufgrund des Gewichtsvorteils kommen im Automobilbereich heutzutage überwiegend Aluminiumlegierungen zum Einsatz. Dies zwingt die Automobilhersteller speziell bei der Zylinderbohrung zur Verwendung von Gussbuchsen oder verschleißfesten Beschichtungen, um eine hohe Laufleistung zu garantieren. Dadurch treffen Werkzeughersteller bei der Zerspanung vermehrt auf Mischbearbeitungen oder äußerst abrasive Beschichtungen. Durch die erhöhten Verbrennungsdrücke moderner Motoren steigen auch die mechanischen und thermischen Belastungsanforderungen, was unter anderem zu steigenden Qualitätsanforderungen der zu bearbeitende Merkmale führt.
Highlightbearbeitungen:
- Zylinderbohrung
- Wasserpumpenbohrung
- Kurbelwellenlagerbohrung
- Pleuel
-
Pleuel
Bei den wechselhaft stark beanspruchten Pleuelstangen kommen hochfeste Stahlwerkstoffe wie 70MnVS4 oder C70 zum Einsatz. Die lineare Bewegung der Kolben wird in eine Rotationsbewegung der Kurbelwelle umgewandelt. Um die bewegte Masse während des Motorbetriebs zu reduzieren, wird das Gewicht der Bauteile auf ein Minimum reduziert. So entstand über die Jahre eine enorme Variantenvielfallt mit zum Beispiel Parallel-, Trapez- oder Stufenformen, die speziell bei der Bearbeitung des kleinen Pleuelauges unterschiedlichste Anbohrsituationen mit sich bringen. Aufgrund der enormen Produktionsstückzahlen steht in der Serienfertigung die Wirtschaftlichkeit im besonderen Fokus der Hersteller.
Highlightbearbeitungen:
- Großes Auge
- Kleines Auge
- Schraubenlochbohrung
- Turbolader
-
Turbolader
Um die Effizienz und die Leistung moderner Verbrennungsmotoren zu steigern, werden heutzutage vermehrt Abgasturbolader eingesetzt. Durch die komprimierte Luftzufuhr über den Turbolader wird der Wirkungsgrad von Motoren gesteigert und zugleich der Emissionsausstoß verringert. Bei Drehzahlen von bis zu 300.000/min müssen die Qualitätsanforderungen speziell an Koaxialität und Rundheit zwingend eingehalten werden. Extrem abrasive, hochlegierte Werkstoffe speziell auf der Abgasseite verlangen bei der Werkzeugauslegung höchste Verschleißfestigkeit der Zerspanungswerkzeuge. Werden hierfür die Werkzeugstandmengen bei den unterschiedlichen Bearbeitungen auch nur um wenige Bauteile erhöht, hat dies für die Hersteller einen enormen Kostenvorteil.
Highlightbearbeitungen Turboladergehäuse:
- Innenkonturbearbeitung
- Anschlussbearbeitung Abgaskrümmer
- Steuerbolzenbohrung
- Anschlussfläche Turboladergehäuse
- Eckfräsen der Flächen
Highlightbearbeitungen Impeller / Flügelrad:
Heissseite:
- Achsbohrung
- Wuchtfläche
Kaltseite:
- Achsbohrung
- Wuchtfläche
- Flügelbearbeitung
- Balancim/braço de arrasto
-
Balancim/braço de arrasto
O controle de alta precisão das válvulas de admissão e escape é importante para o desempenho e a eficiência dos motores de combustão. No setor automotivo, normalmente são acionadas quatro válvulas por cilindro, sendo que duas controlam a entrada de ar fresco ou a mistura ar-combustível e as outras duas controlam a saída do escapamento. Dependendo do projeto do motor, vários balancins ou braços de arrasto (roletes) são usados para sistemas de acionamento de válvulas OHV e SOHC a fim de minimizar o atrito e o desgaste associado nas peças móveis. Além disso, a folga da válvula pode ser definida e reajustada usando os discos de ajuste integrados para garantir um processo de combustão ideal e evitar possíveis danos ao motor.
Usinagens em destaque:
- Furo de rolamento
- Furo de encaixe
- Trilho
-
Trilho
Conhecido como Common Rail nos motores a diesel, o combustível agora também é injetado na câmara de combustão de cada dois novos carros a gasolina por meio de sistemas eficientes de injeção direta. A mistura ar-combustível é inicialmente formada na câmara de combustão. Isto permite motores a gasolina mais potentes, com menor consumo de combustível e menos emissões de gases de escape. Os requisitos crescentes de pressão de até 2.500 bar são decisivos para o uso de materiais de usinagem moderada a difícil, como aço fundido ou aço inoxidável.
Usinagens em destaque:
- Furo trilho central
- Furo do injetor / transferência injetor
- Conexão de alta pressão
- Usinagem de pontas
- Eixo de manivelas
-
Eixo de manivelas
A concepção básica do eixo de manivelas é amplamente determinada pelo número de cilindros e pela disposição do motor. No entanto, os eixos, em sua maioria de aço forjado, devem se tornar cada vez mais leves para reduzir as emissões. Isto significa que são necessárias operações de usinagem adicionais no fabrico dos componentes já complexos. Além disso, devido às crescentes pressões de combustão dos motores modernos, o eixo de manivelas é constantemente exposto a maiores tensões de flexão e torção, o que resulta em maiores requisitos de qualidade.
Usinagens em destaque:
- Furo de escape central
- Furo de canal de óleo
- Usinagem de pontas
- Face and sealing surfaces
-
Face and sealing surfaces
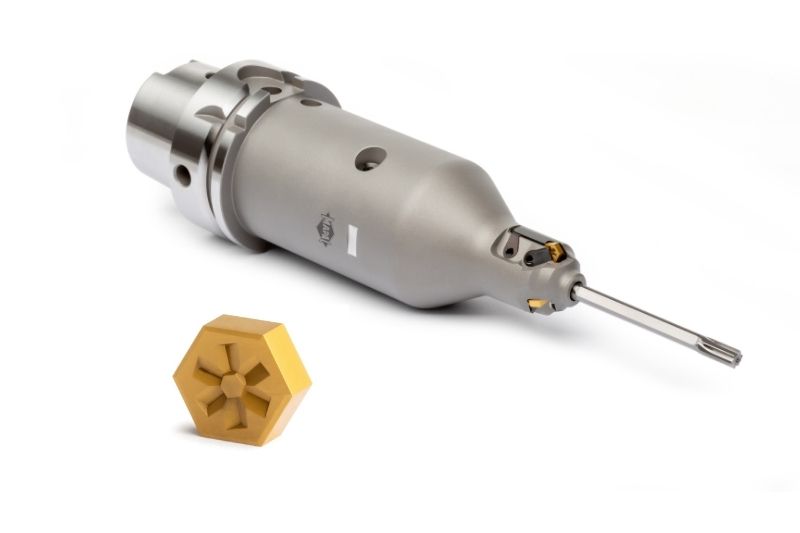
Machining flat sealing surfaces in the combustion engine requires the utmost in dimensional accuracy, flatness and surface quality – often in dry conditions. MAPAL supplies high-performance face milling tools with maximum number of teeth, sturdy tool design and optimal chip removal. Whether roughing or finishing: The solutions are designed for cost-effectiveness, process reliability and component quality.
Case studies from the internal combustion engine sector
-
26.08.2025
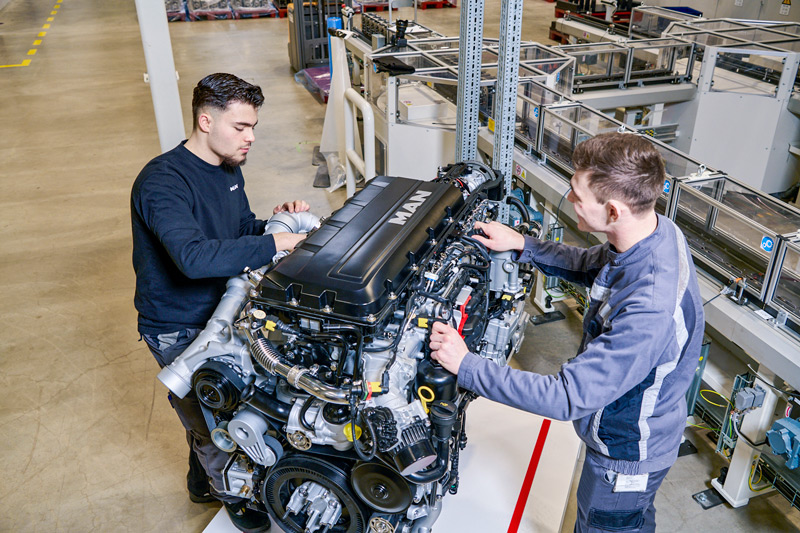
MAN uses MAPAL fine boring tools for machining cylinder heads
At MAN engines, fine boring tools from MAPAL are used to machine the valve guide and valve seat counterbores of cylinder heads."
#Alargar #Technology #Industries #Automotive #Reaming&FineBoring
-
22.07.2025
Crankshaft and valve seat machining: MAPAL sets standards
Optimised machining of crankshafts and valve seats: MAPAL offers innovative tool solutions for modern combustion and hybrid engines.
-
16.01.2025
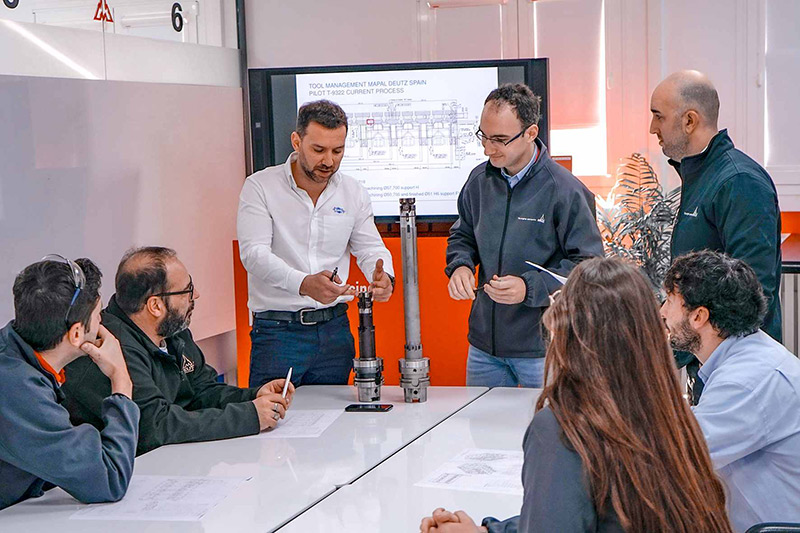
Tool management from MAPAL completed for DEUTZ in record time
MAPAL completed the entire engineering including tool design, cycle time study and cost calculation for the engine manufacturer Deutz in the Spanish plant in Zafra within a very short time.
#Produtos #Industries #CaseStudies #Technology #Serviços #Automotive #Reaming&FineBoring
-
23.03.2023
The production must go on
Digital tool management with more than 750 tools from MAPAL ensures smooth large-scale production at Schabmüller Automobiltechnik.
-
30.06.2022
Even more cost-effective turbochargers
How the complete machining of turbochargers becomes even more productive with indexable insert milling cutters from the NeoMill range.
-
09.12.2019
Highly precise machining of truck engine cylinder bores
High-precision MAPAL actuating tools and a special setting fixture ensure precise and economical production at Mercedes-Benz in Mannheim.