Propulsores eléctricos

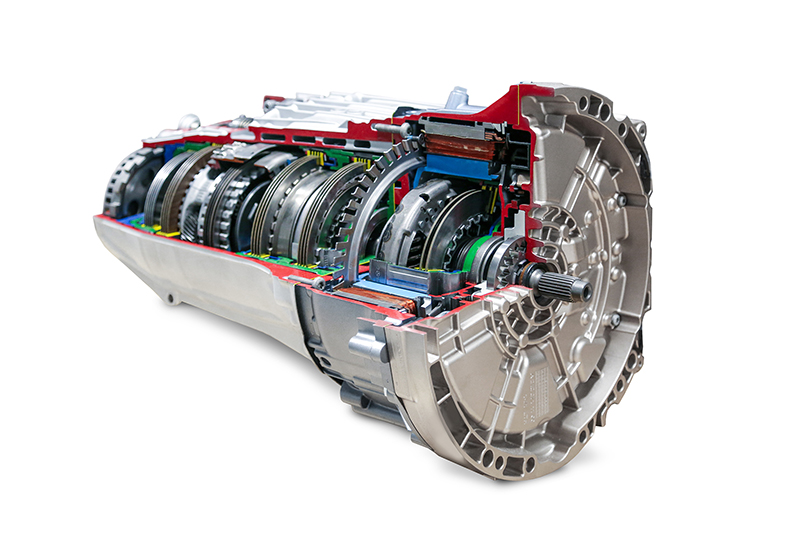
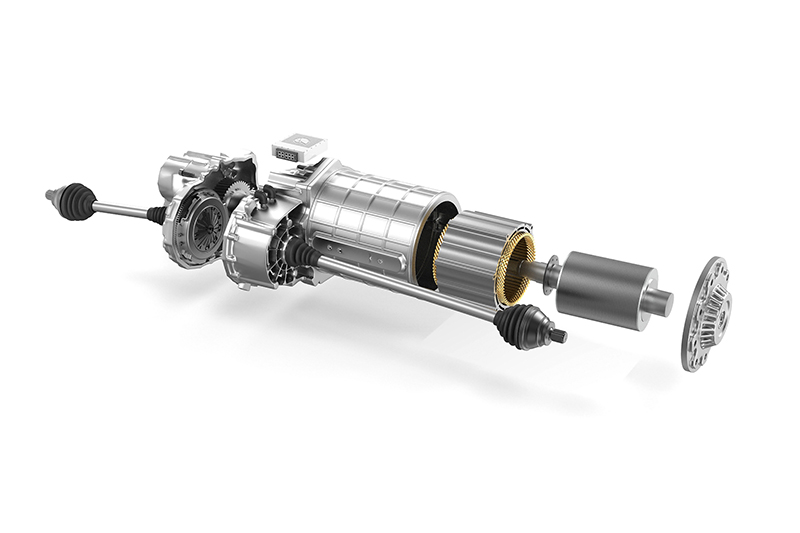
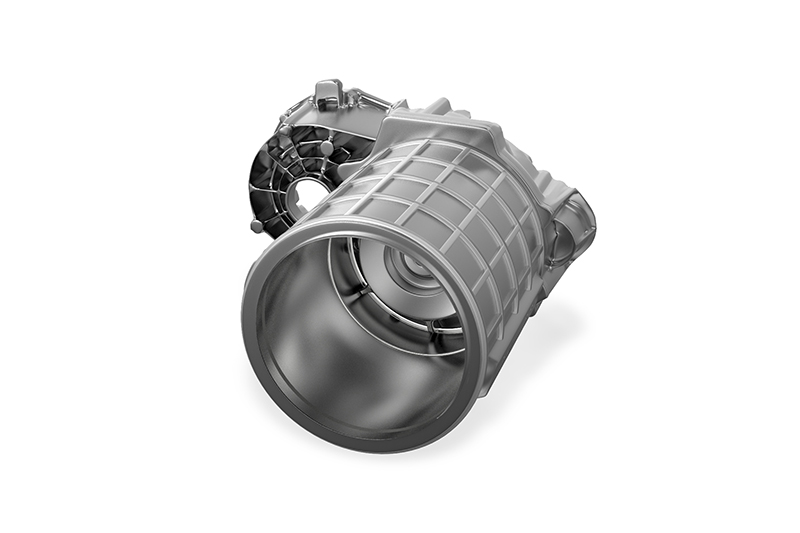
Los fabricantes y proveedores de automóviles se enfrentan a nuevos retos en lo que respecta a los componentes para motores eléctricos. El ejemplo de la carcasa de un motor eléctrico muestra la magnitud de estos retos: En comparación con la carcasa de una caja de cambios, debe fabricarse con tolerancias mucho más estrictas, ya que la precisión tiene una influencia decisiva en la eficiencia del motor. 

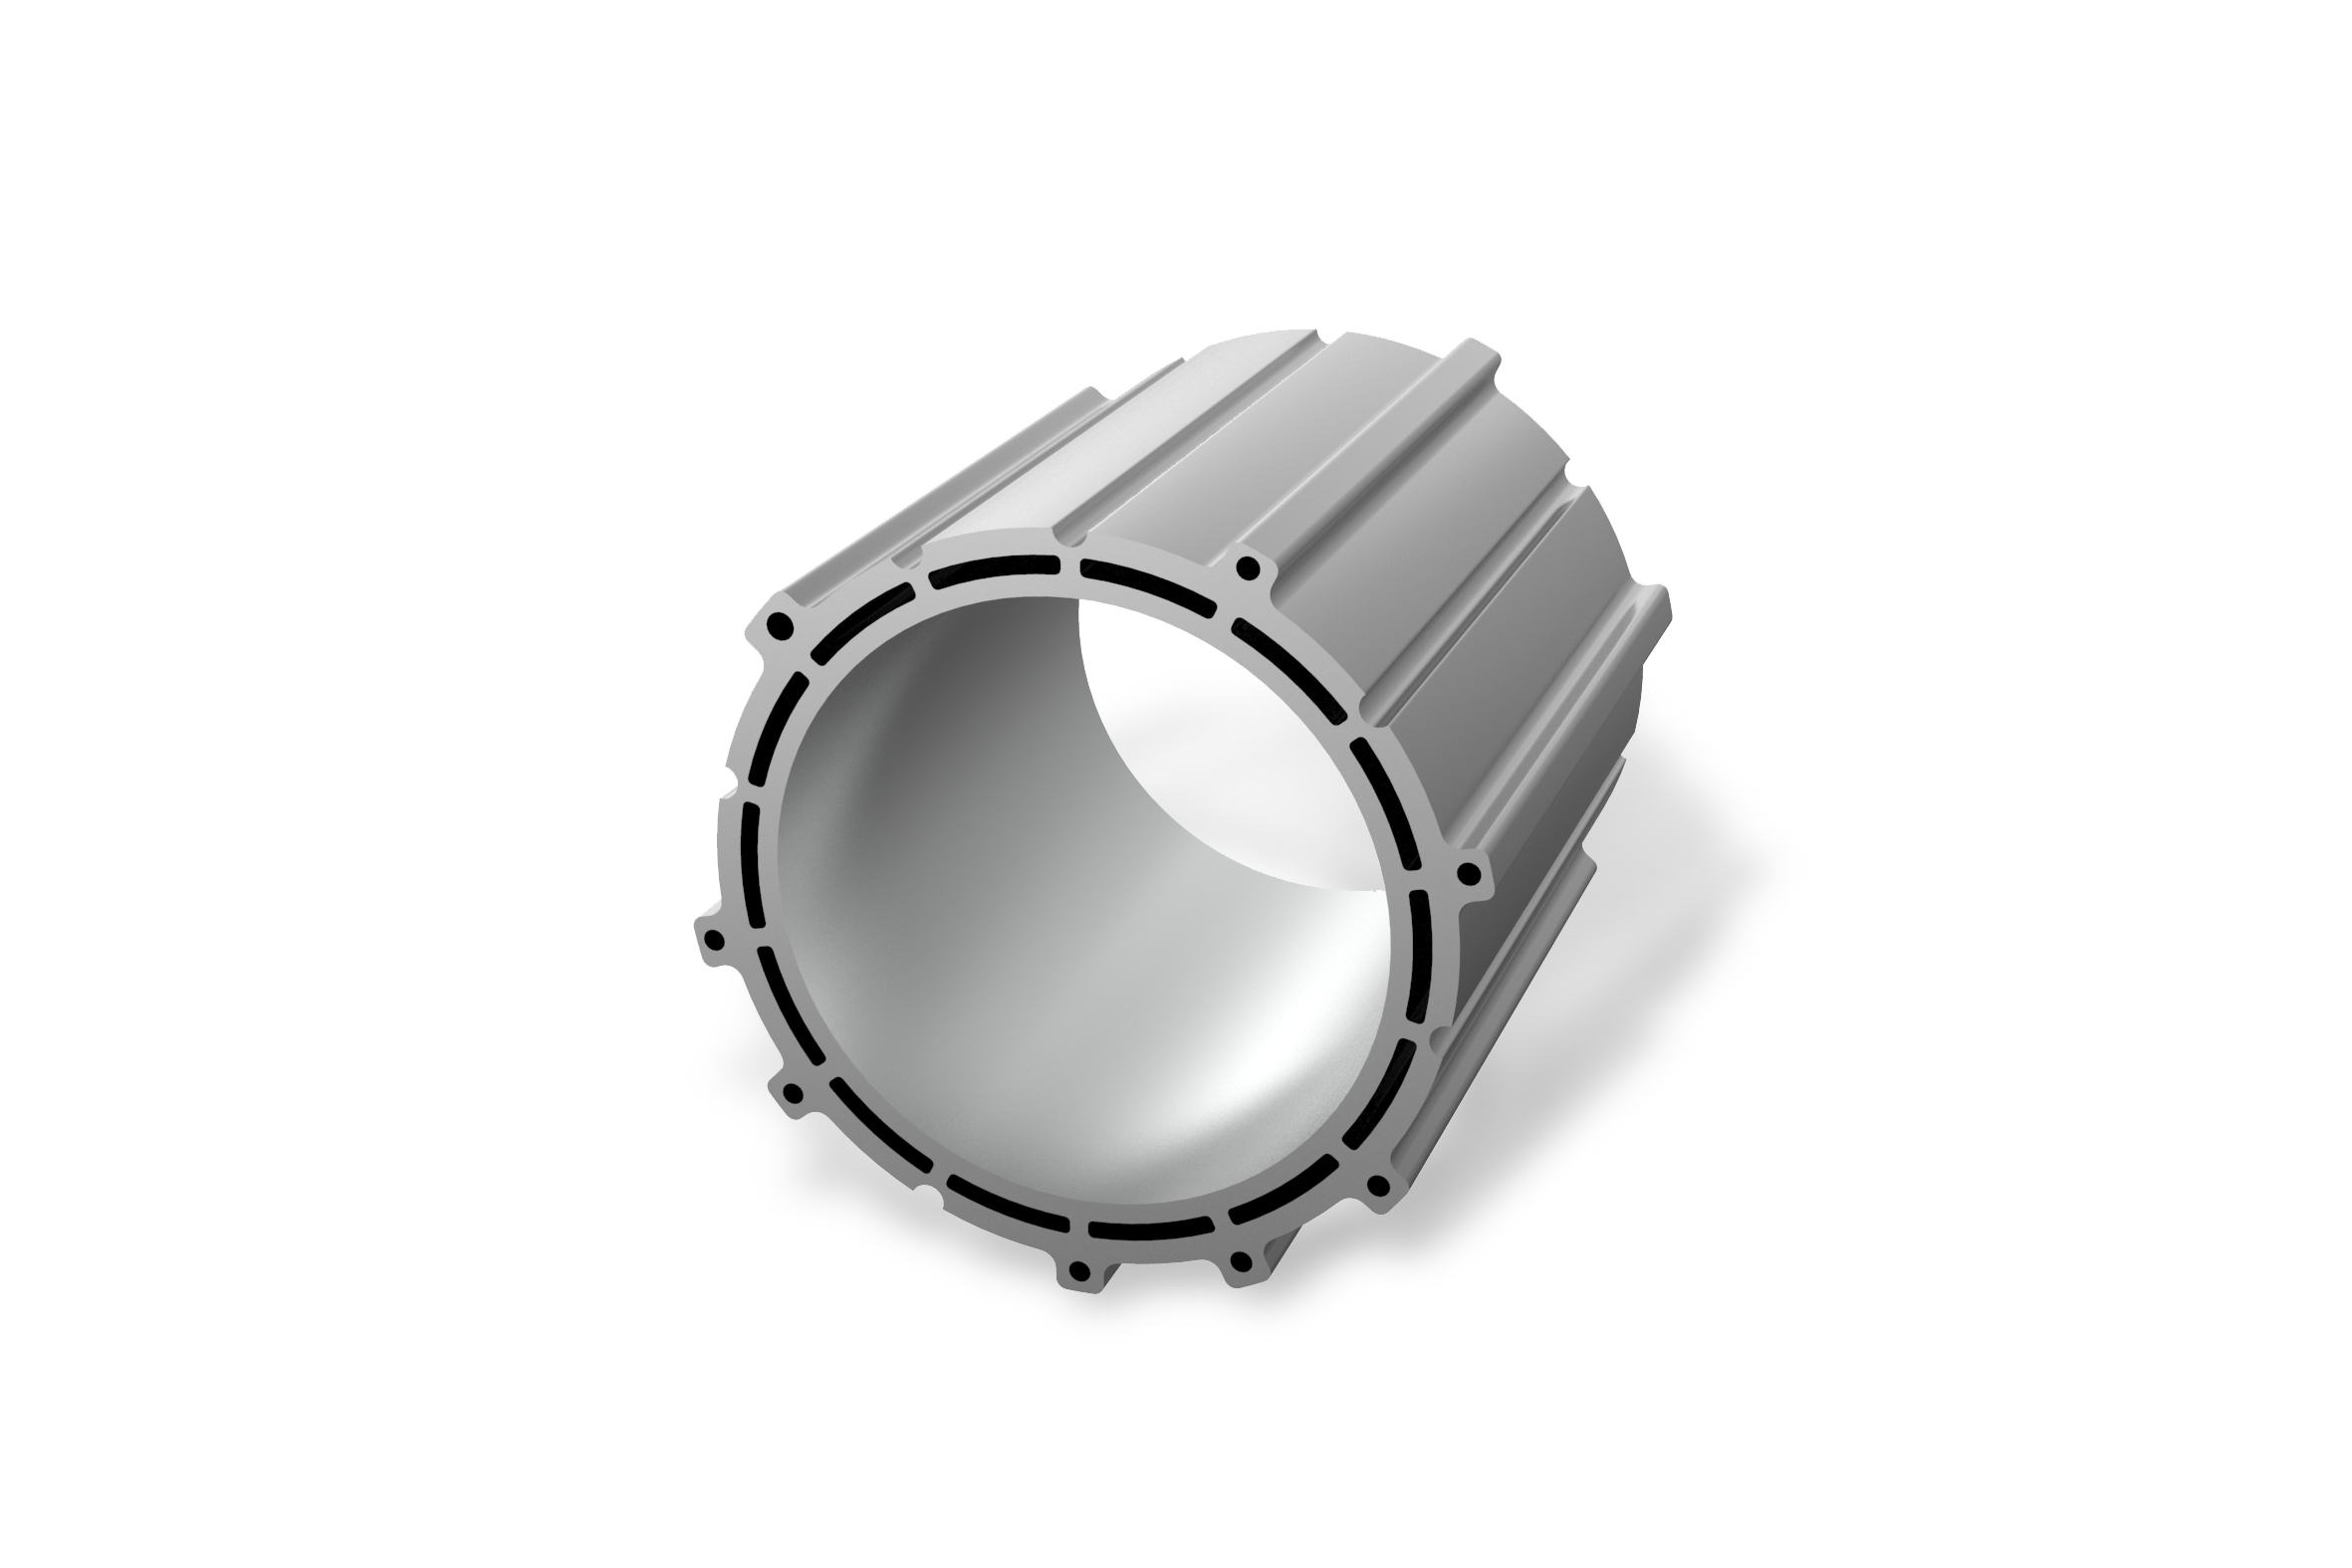
Además, la carcasa del motor eléctrico suele tener paredes mucho más finas que la carcasa de una caja de cambios debido a su diseño especial, como los canales de refrigeración integrados. En algunas de estas carcasas además se han insertado casquillos de rodamientos de materiales de acero. Las placas de protección especiales de la herramienta sirven para que las virutas de acero no entren en contacto con las superficies de aluminio y las dañen durante el mecanizado. 

Wymagania dotyczące obróbki skrawaniem i cechy różnych rodzajów obudów

Podstawowa procedura obróbki obudów stojana

Proces obróbki oraz narzędzia są dobierane indywidualnie w zależności od sytuacji wymiarowej, parku maszynowego i mocowania. W ten sposób siły skrawania działające na element są ograniczane do minimum. Obróbka otworu stojana dzieli się na trzy etapy: obróbkę wstępną, obróbkę półwykończeniową i obróbkę wykończeniową.
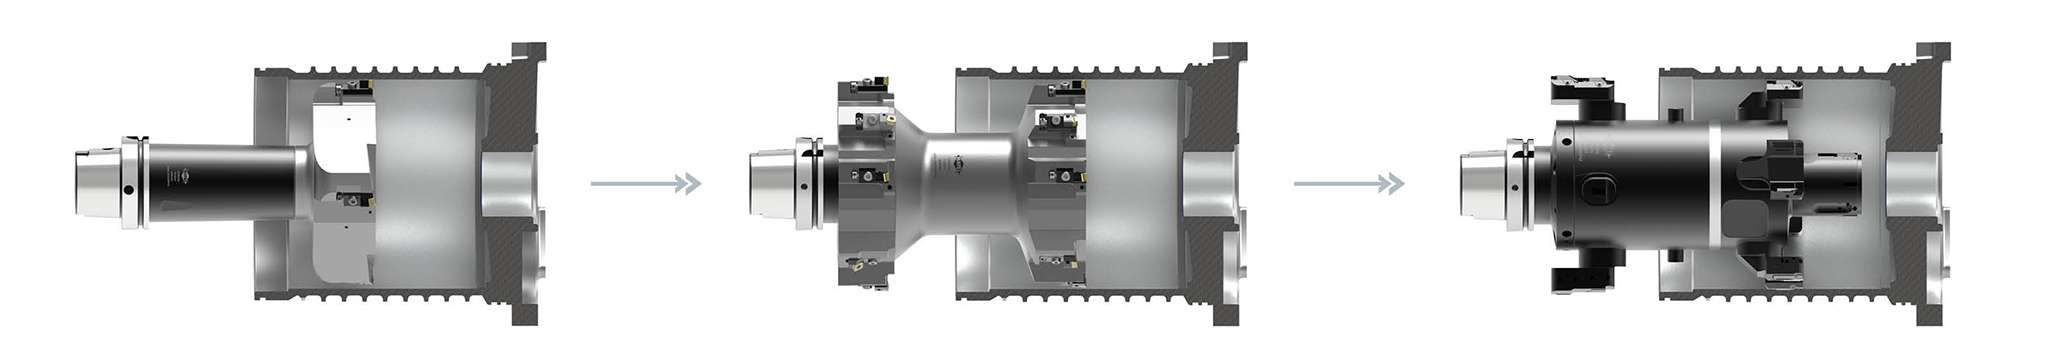
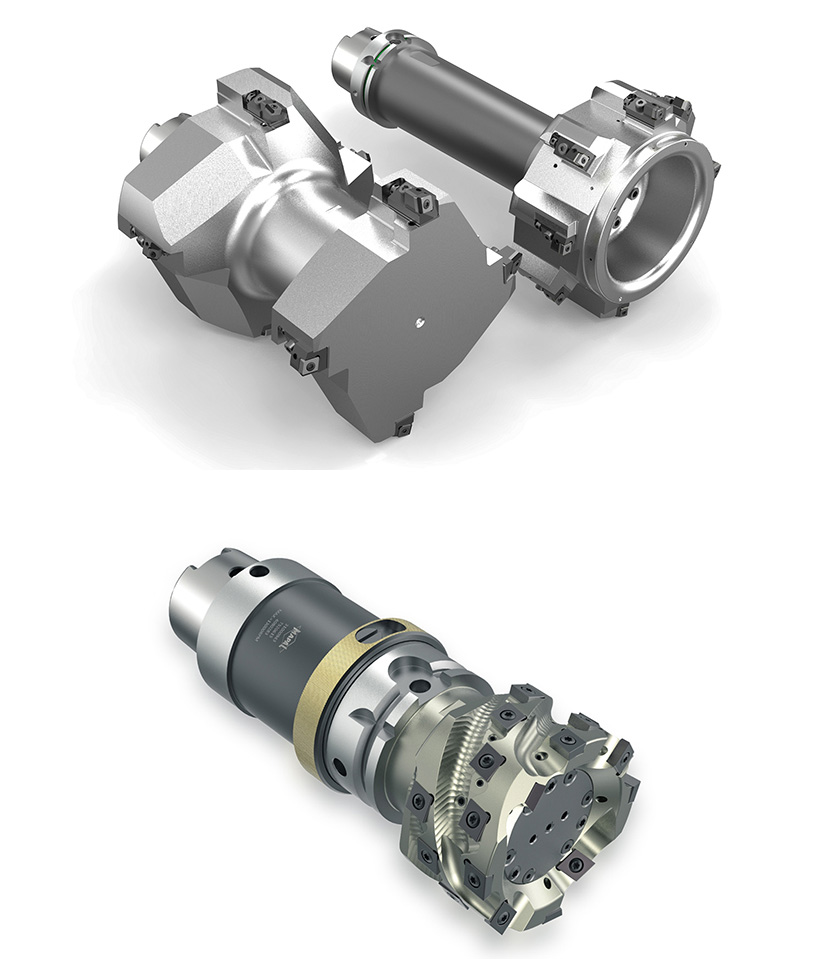
Basic procedure for machining of stator housings
Stator housing external machining

Obróbka zewnętrzna obudów stojana
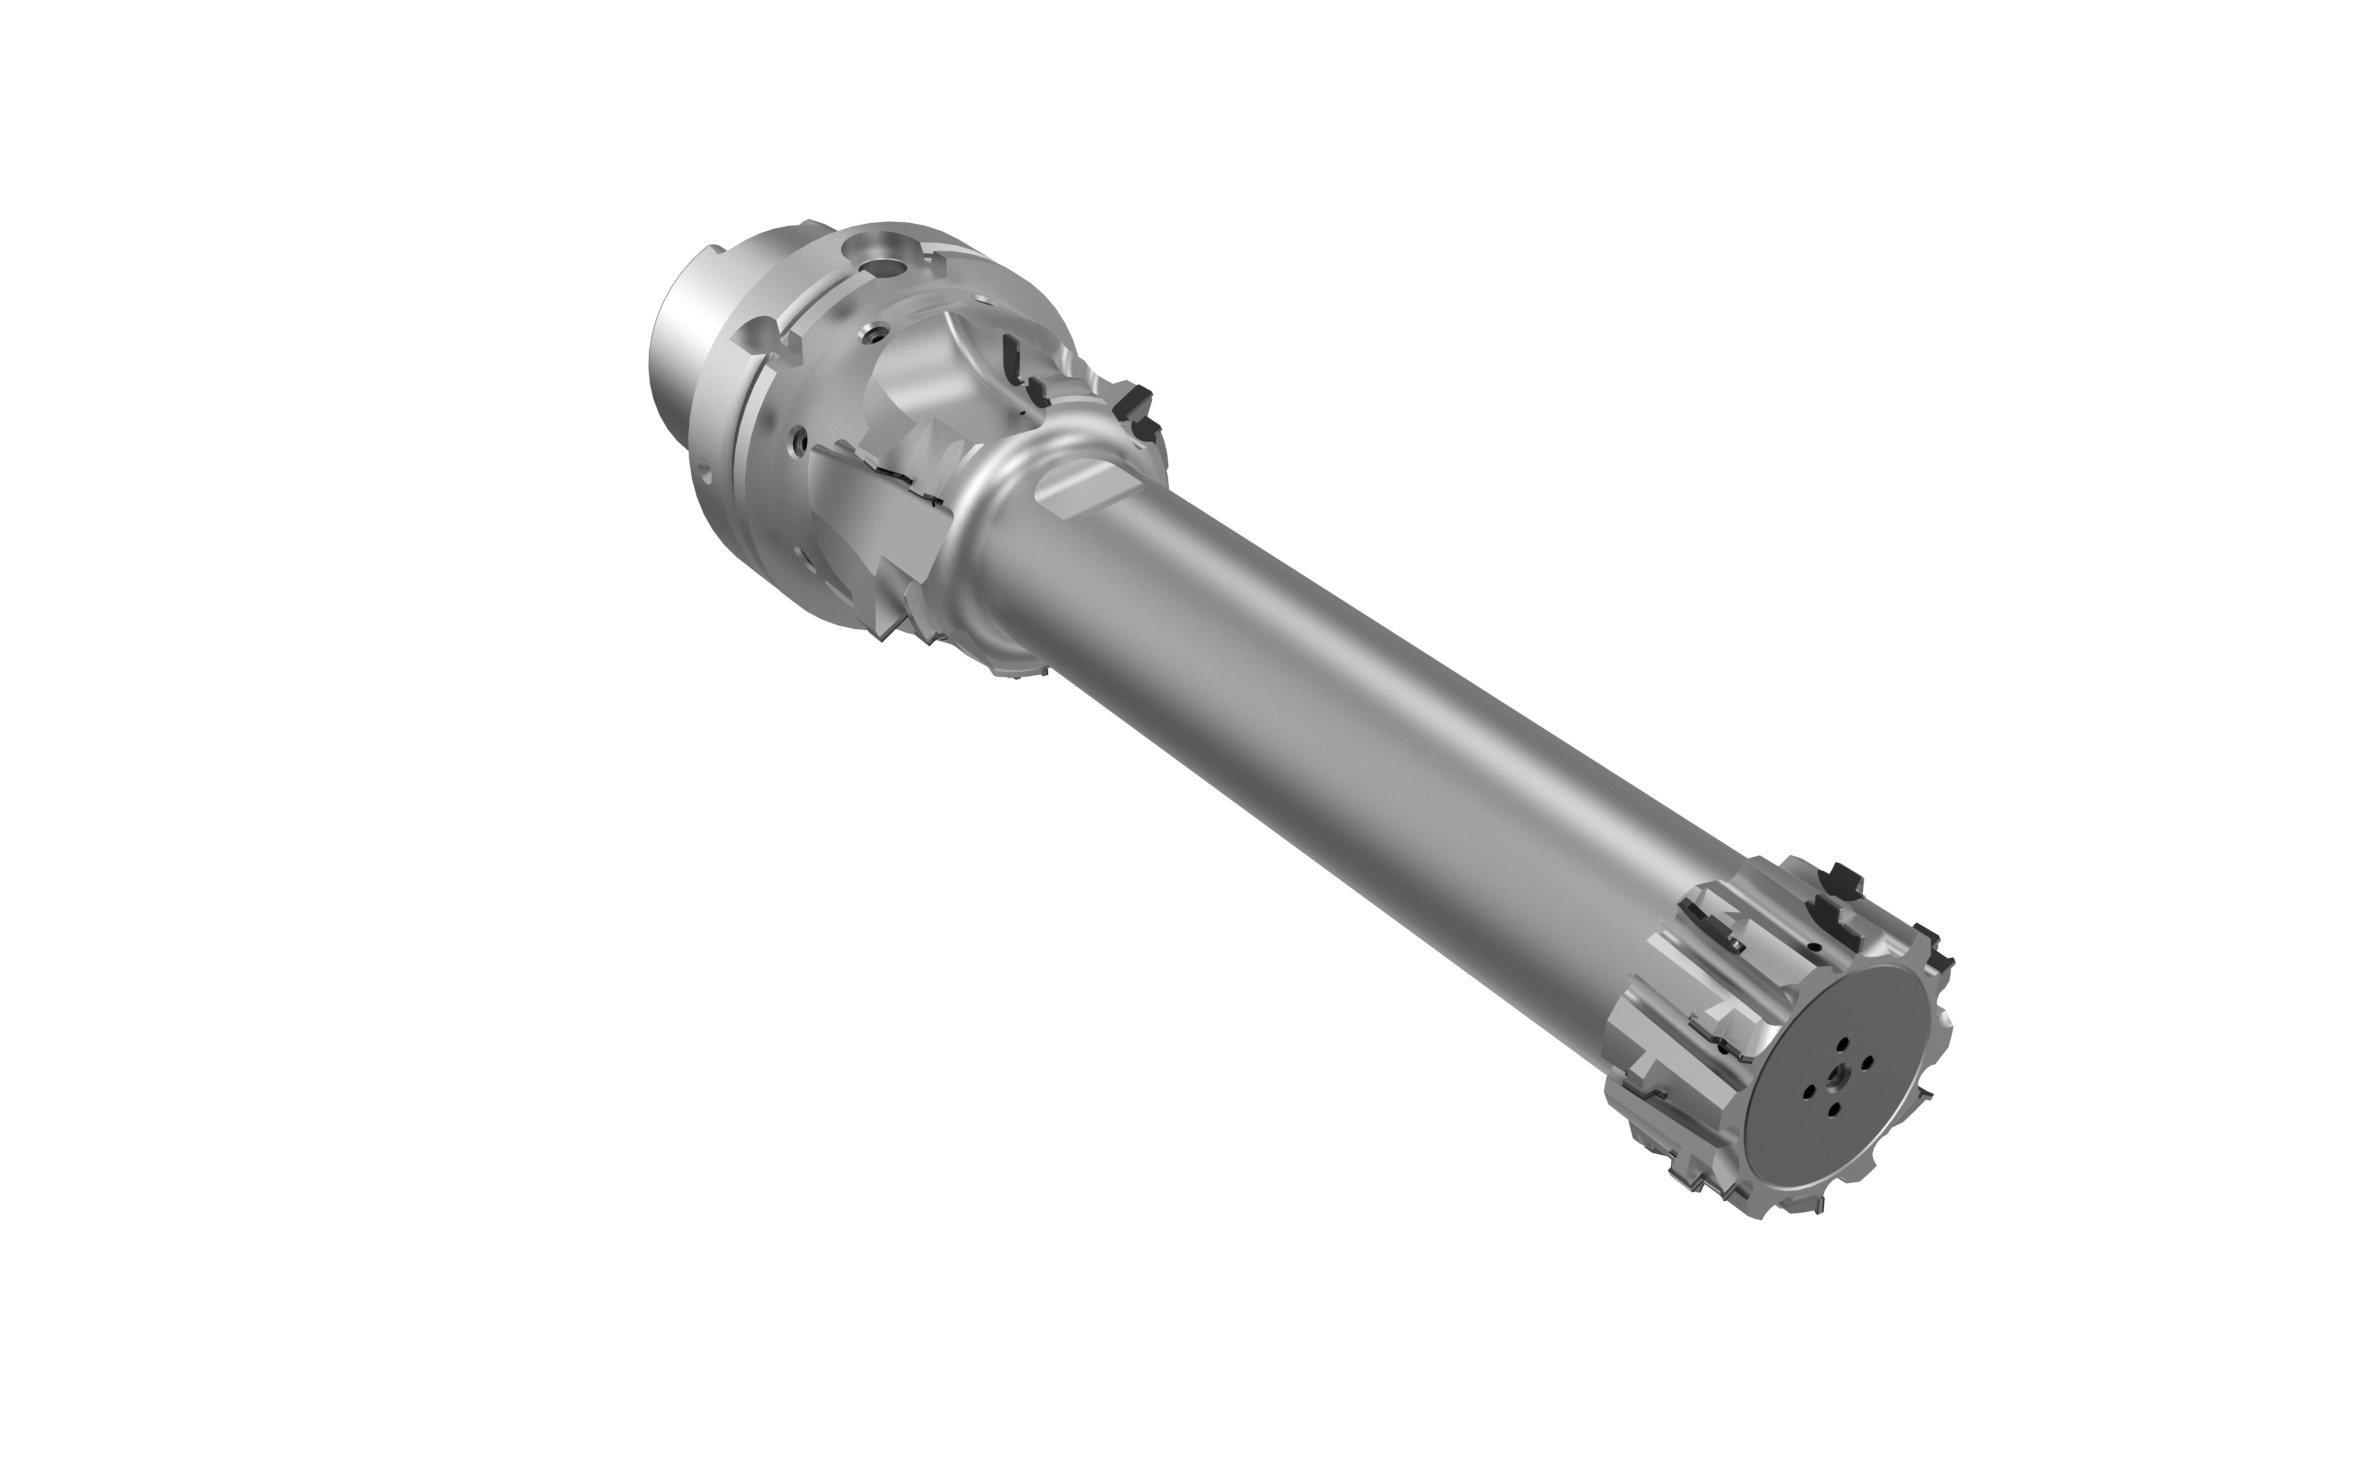
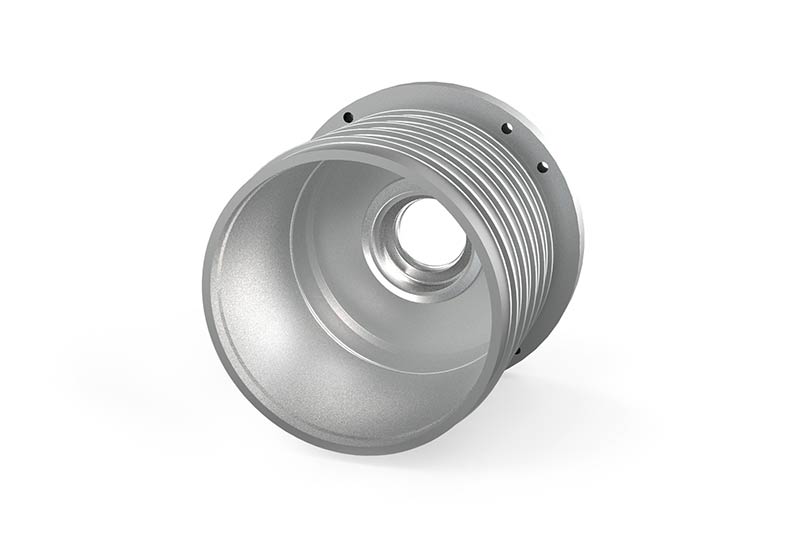
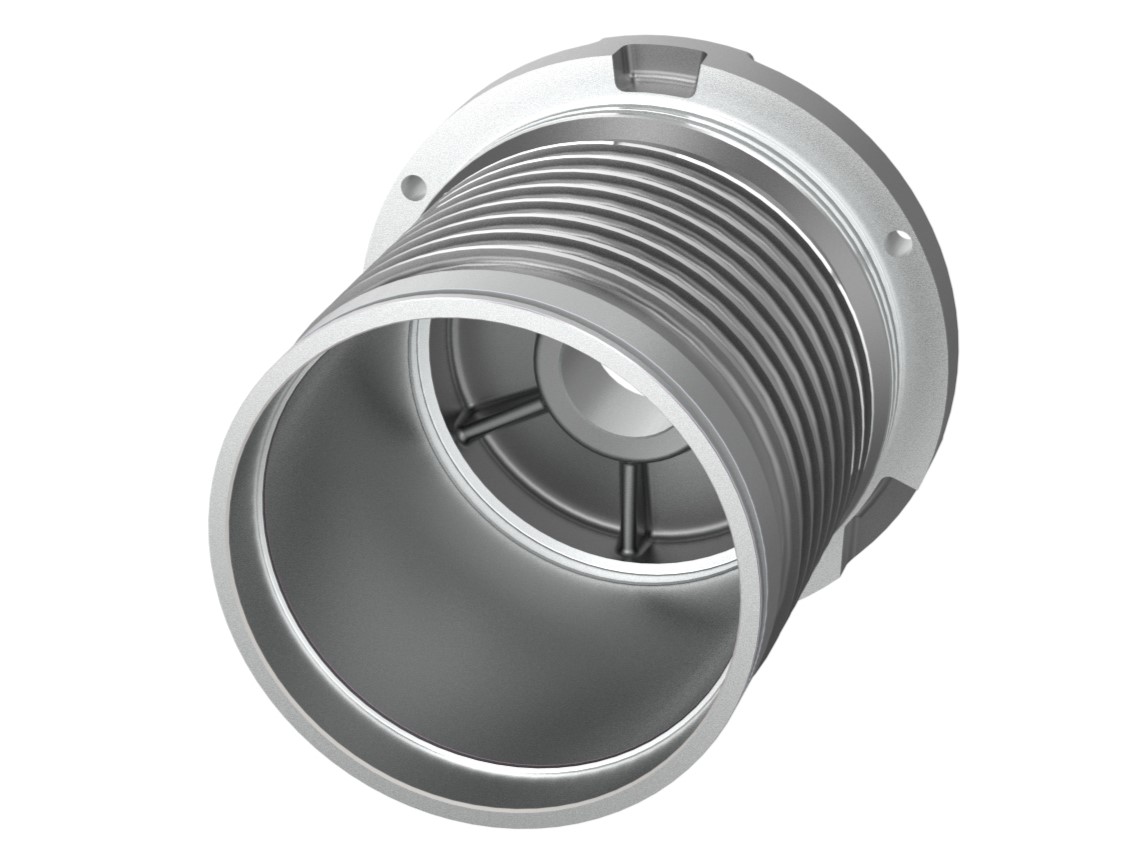
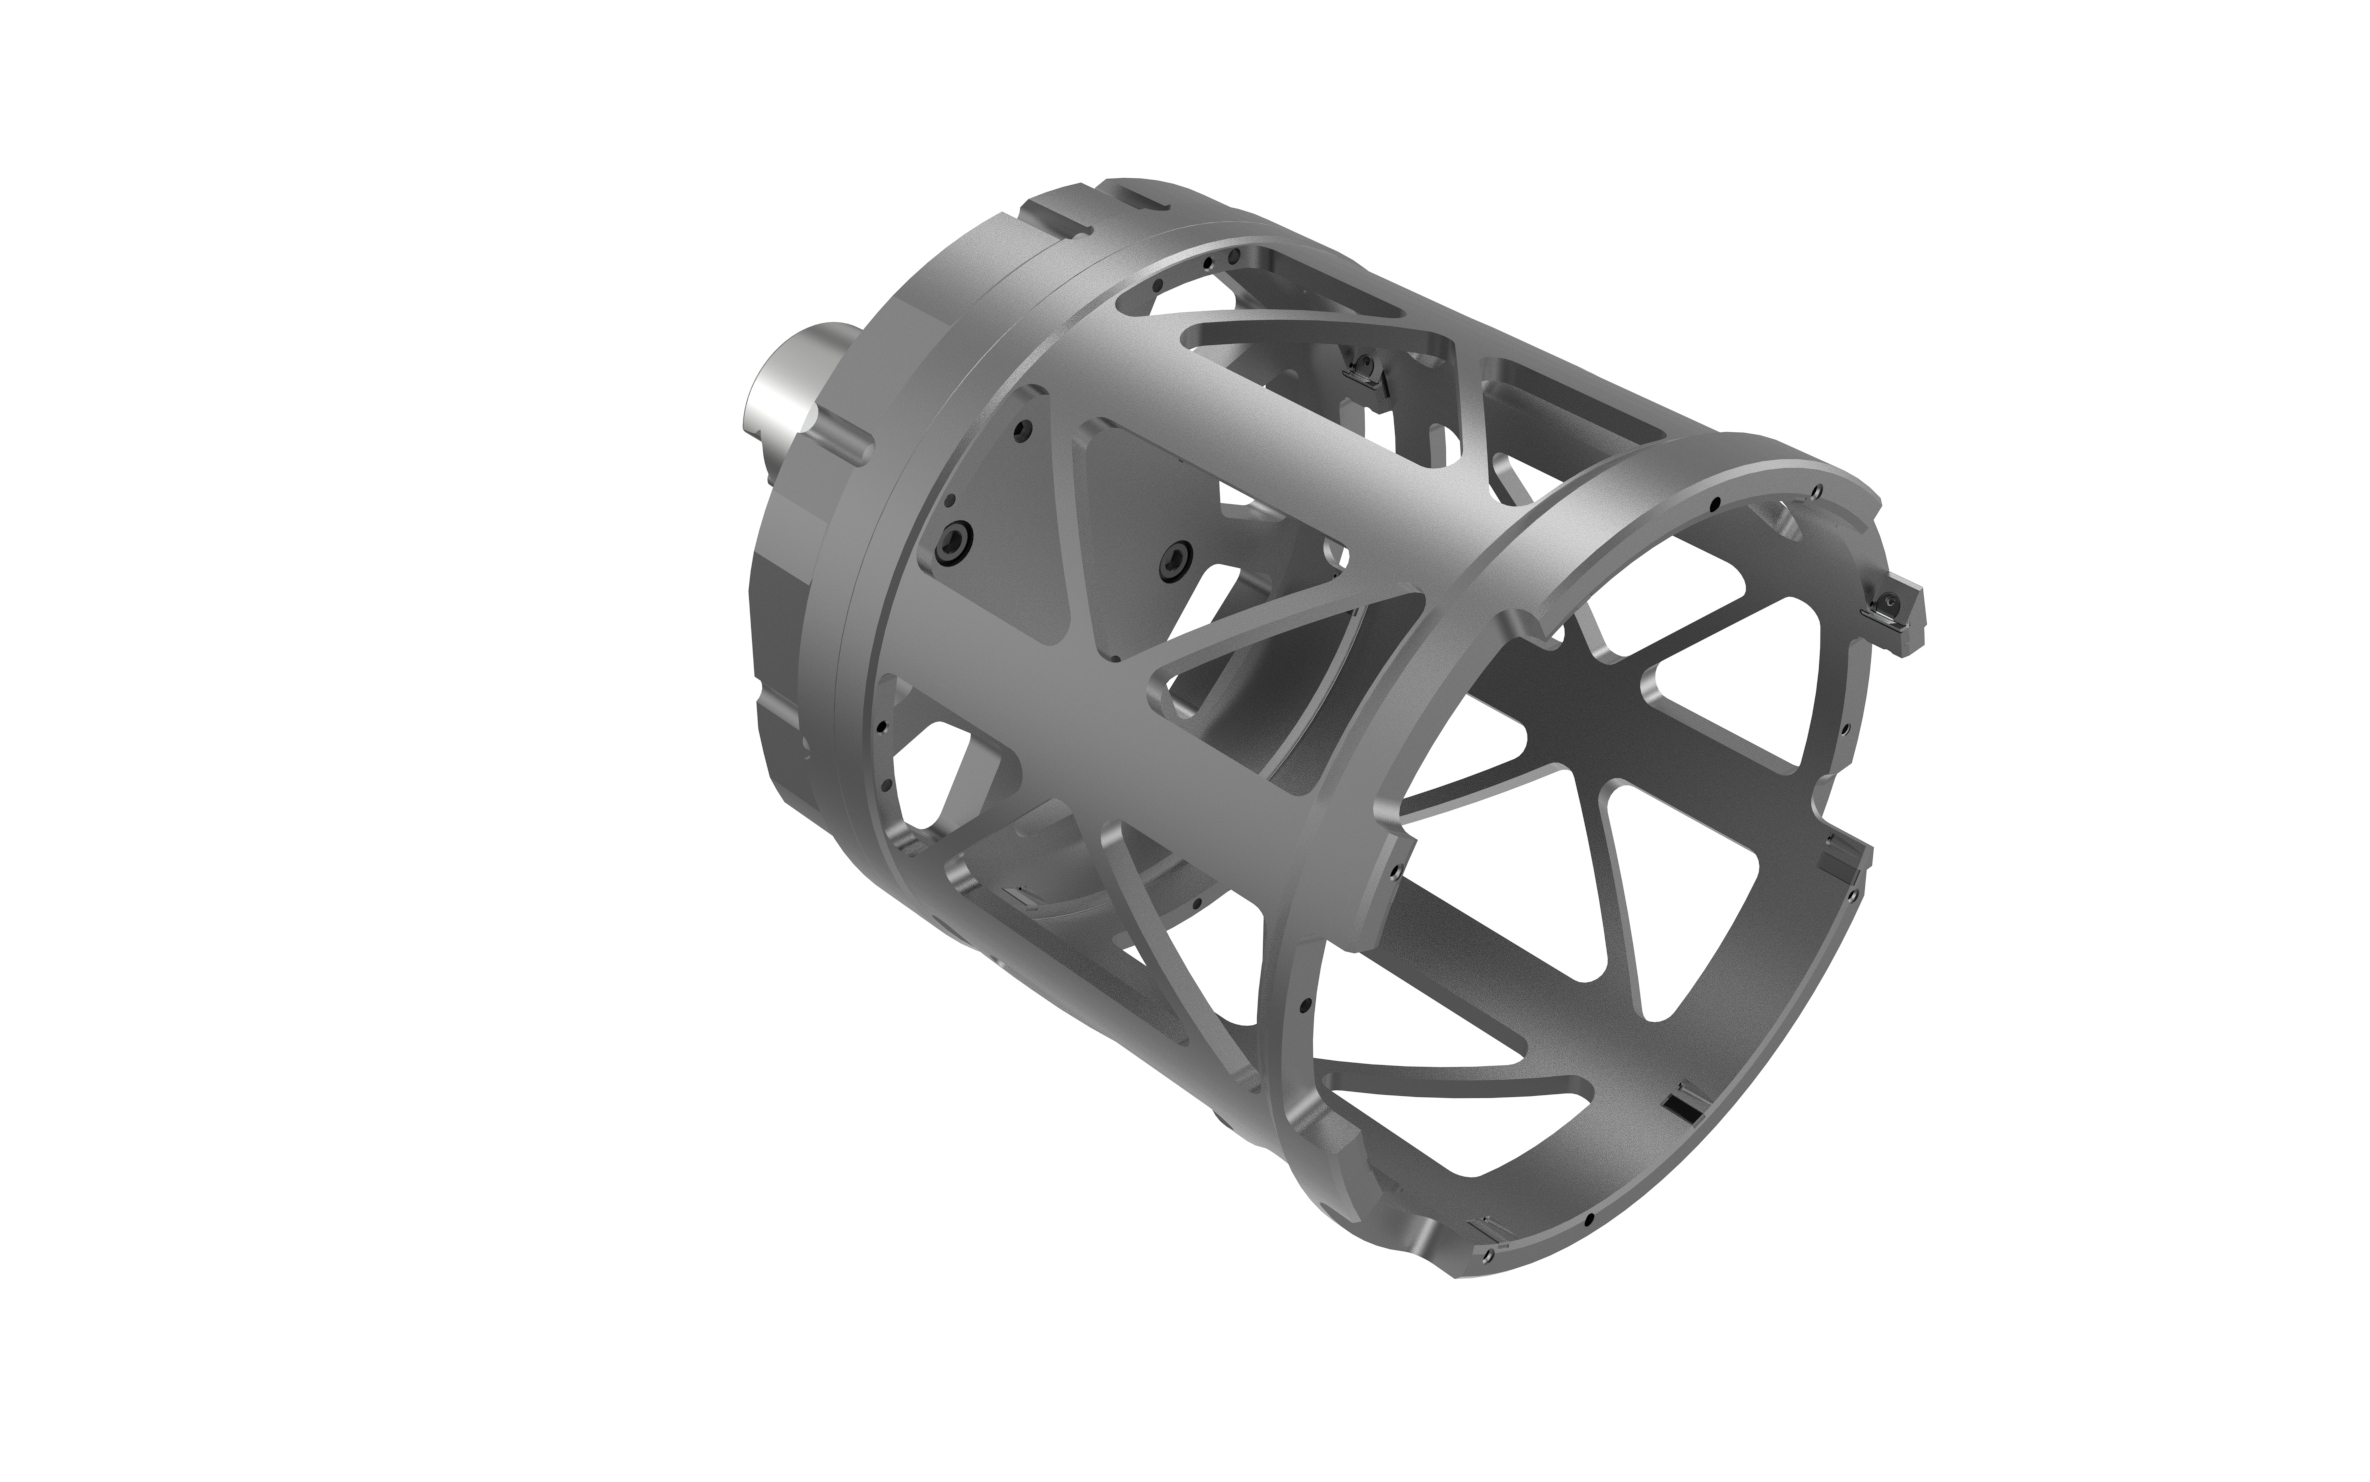
Obróbka zewnętrzna obudów stojana silników elektrycznych stanowi wymagające zadanie. Obudowy te, często o konstrukcji rurowej lub garnkowej, mają decydujące znaczenie dla wydajności silnika elektrycznego. Podczas procesu należy sprostać kilku wyzwaniom. Cienkościenne obudowy aluminiowe z wbudowanymi żebrami do obiegu chłodzącego wymagają najwyższej precyzji w zakresie dokładności średnicy, tolerancji kształtu i położenia. Bardzo ważna jest koncentryczność między różnymi średnicami.
Obróbka wstępna
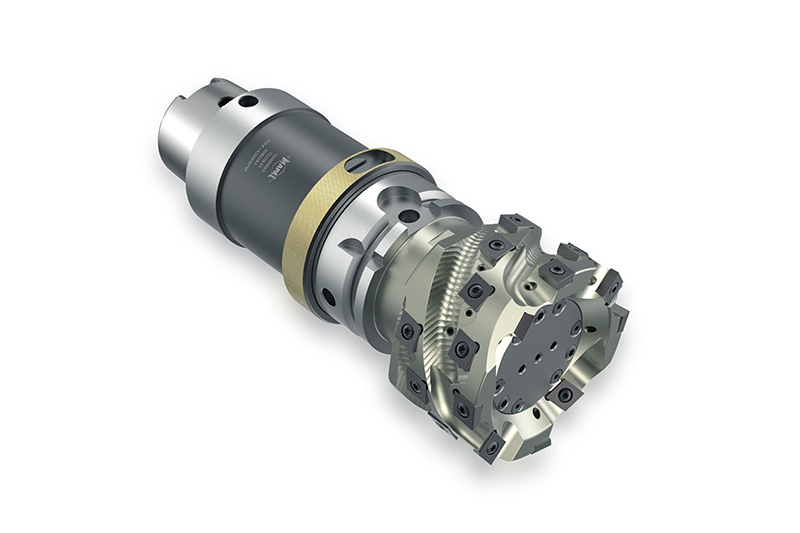
  • Helixfräser mit ISO-Wendeschneidplatten

    Fresa helicoidal com pastilhas intercambiáveis ISO

    Pré-usinagem diâmetro externo e superfície 

    • Pastilhas intercambiáveis ISO revestidas de metal duro com cobertura ou pastilhas de corte com tip de PCD 
    • Forças de corte reduzidas 
    • Produto standard 
    • Extensões de HSK para diversas profundidades de usinagem 

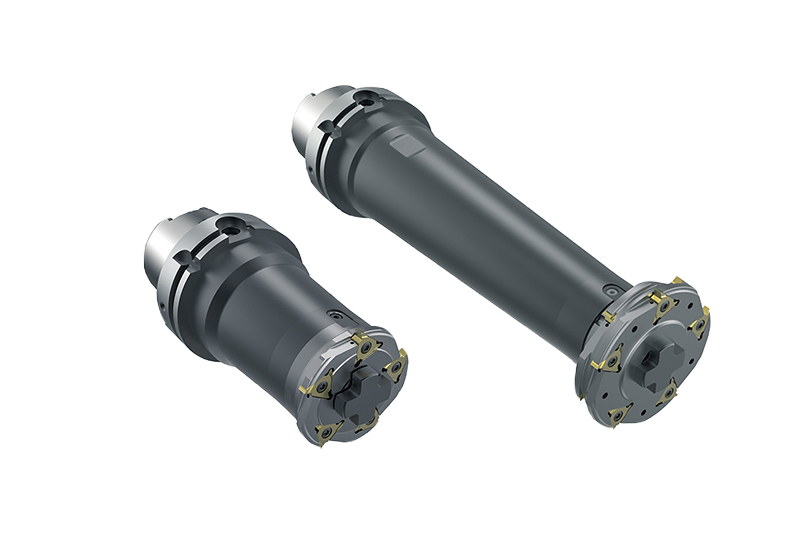
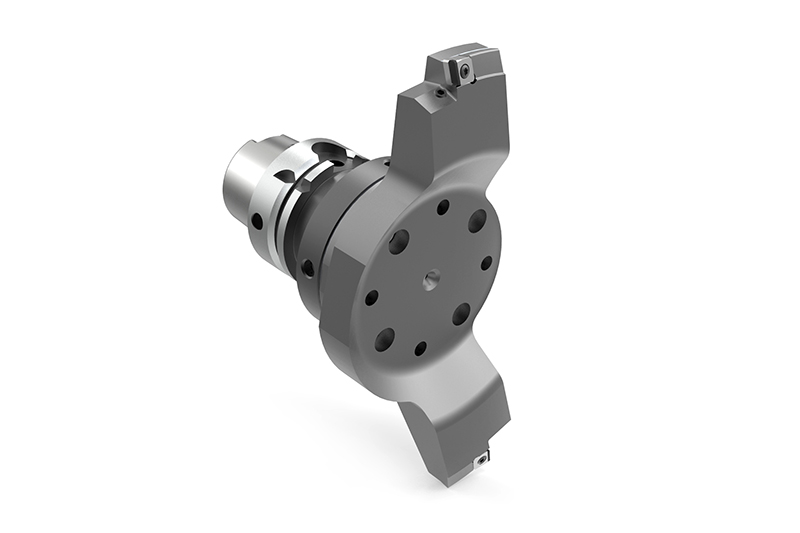
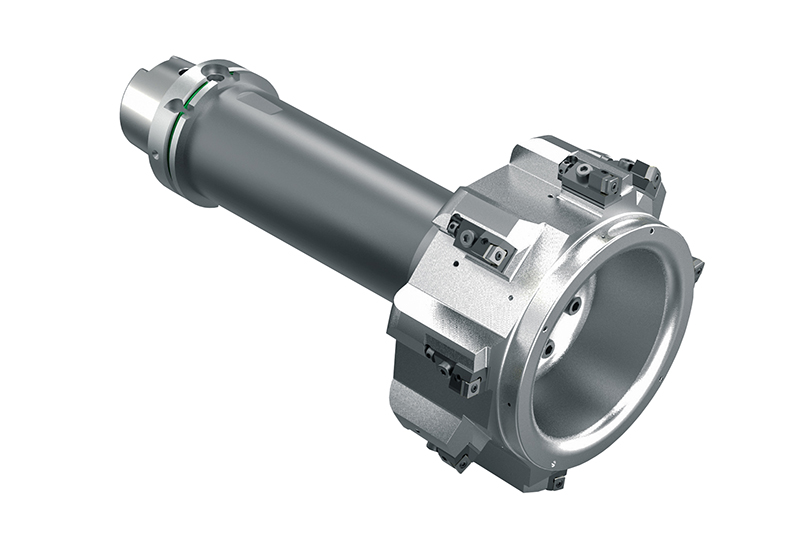
  • ISO BORING TOOL Roughing of outer diameter

    Ferramenta para mandrilamento ISO

    Pré-usinagem Diâmetro externo 

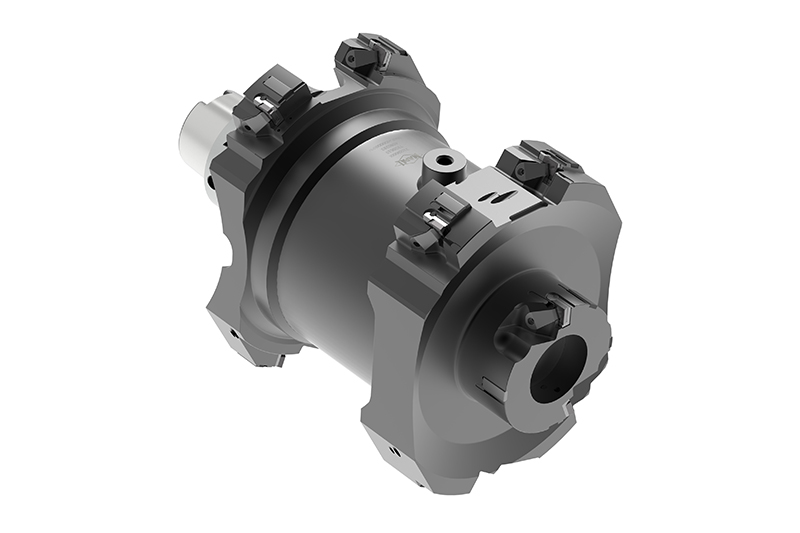
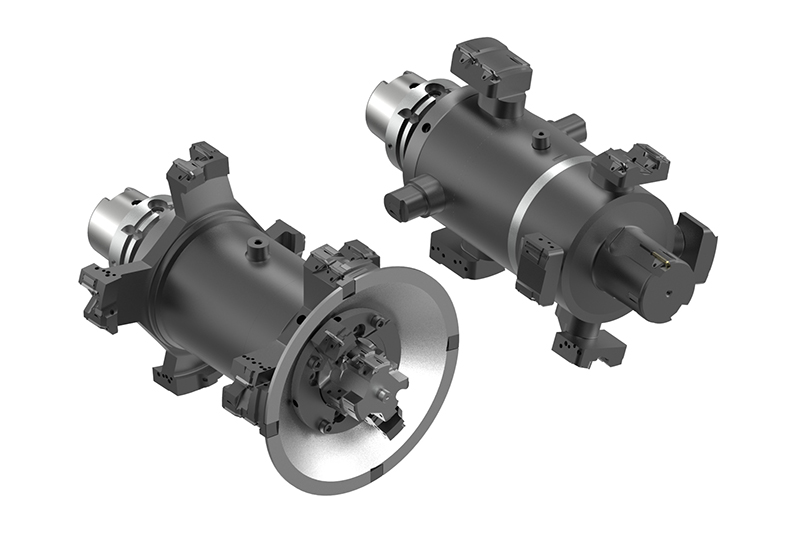
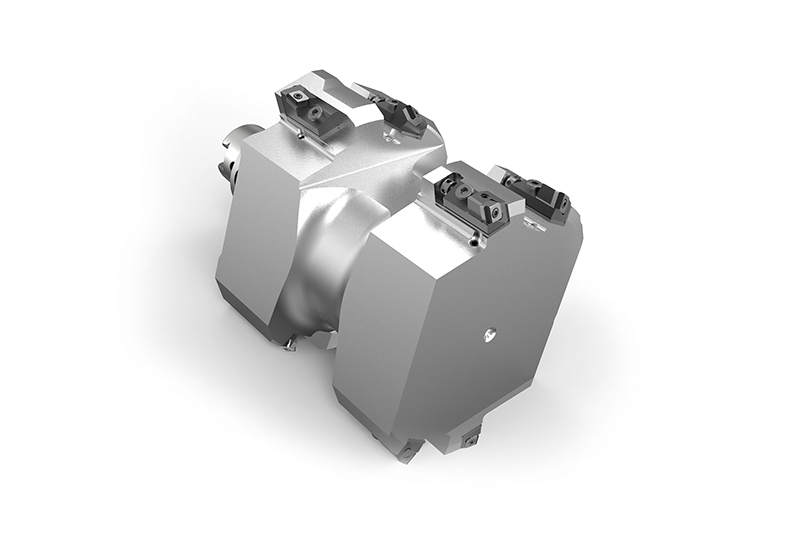
    • Ferramenta de sino de múltiplos estágios para 
    • usinagem externa 
    • Pastilhas de corte ISO 

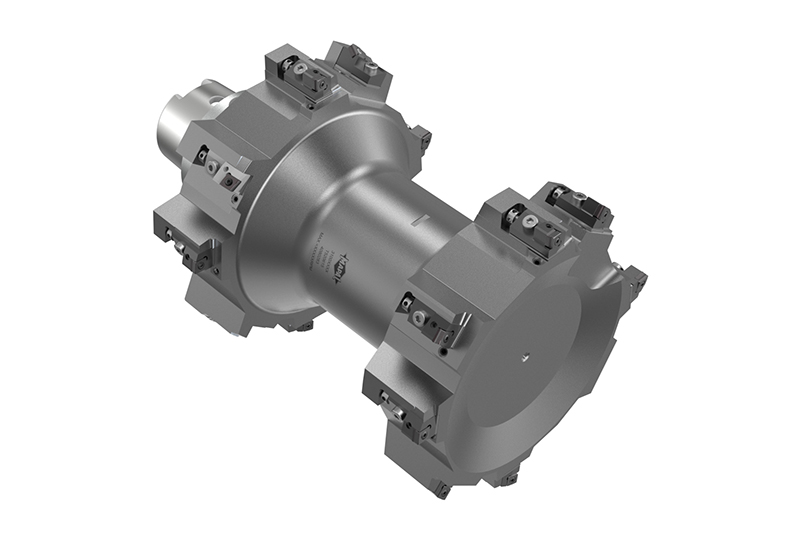
  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    Fresa com pastilhas intercambiáveis ISO

    Desbaste do canal de vedação 

    • Pastilhas intercambiáveis ISO revestidas de metal duro 
    • Amortecimento de vibrações opcional 
    • Desbaste efetivo dos canais de vedação 

Usinagem de acabamento
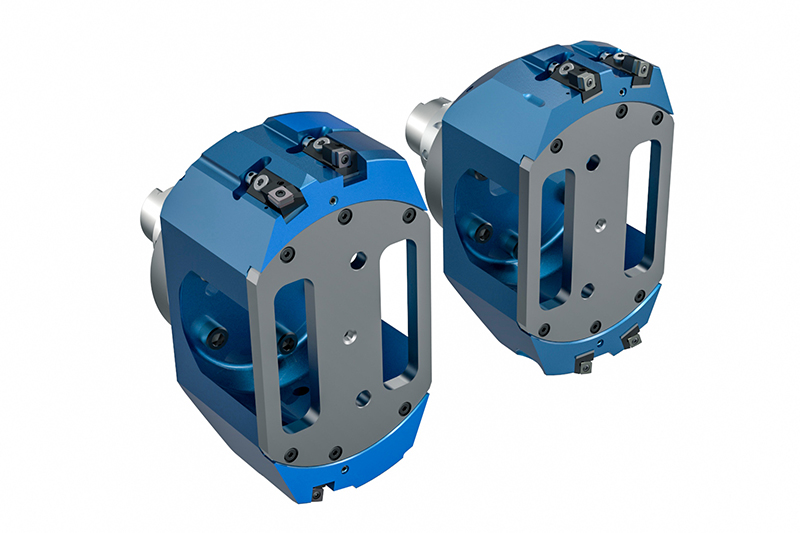
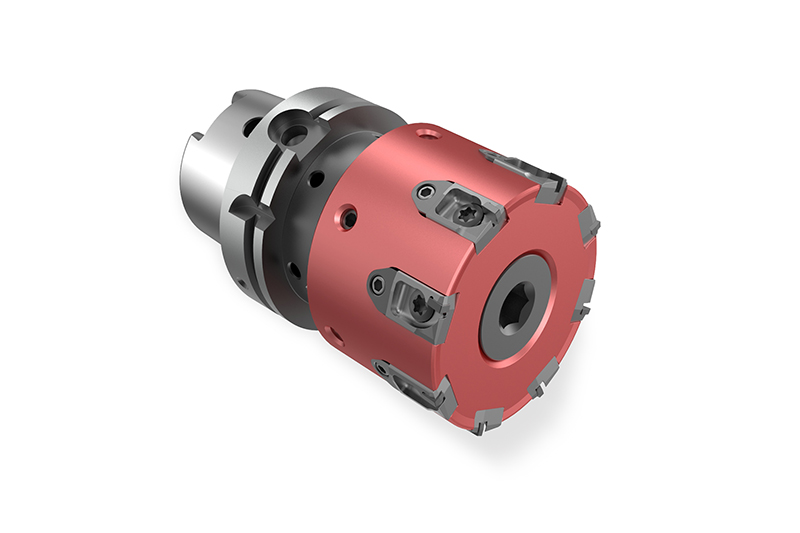
  • PCD MILLING CUTTER WITH SPECIAL CONTOUR

    PCD milling cutter with special contour

    Finishing the sealing groove

    • PCD form cutting edge
    • Perfect geometry of the individual recess contours
    • Optionally with vibration damper
    • Finish machining of all recesses in a single cut

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

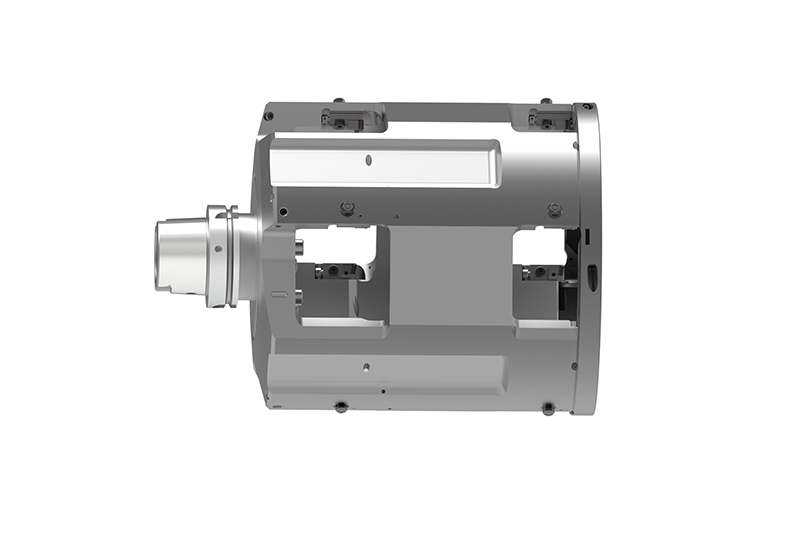
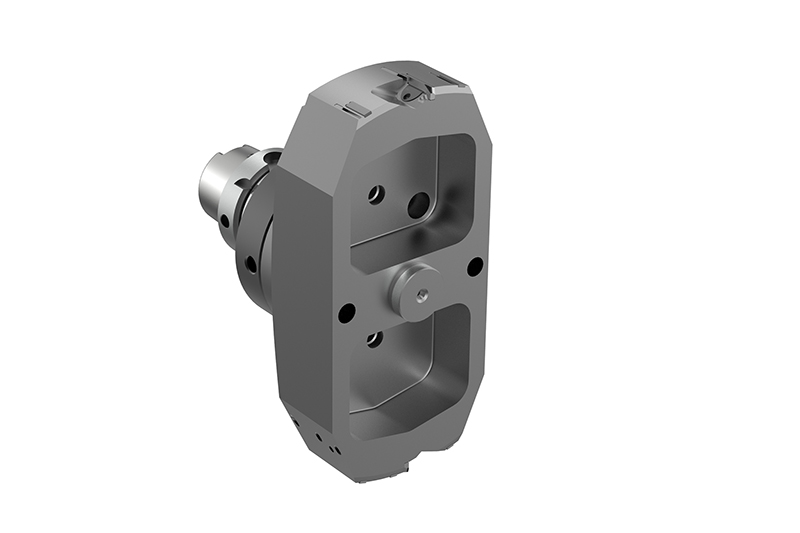
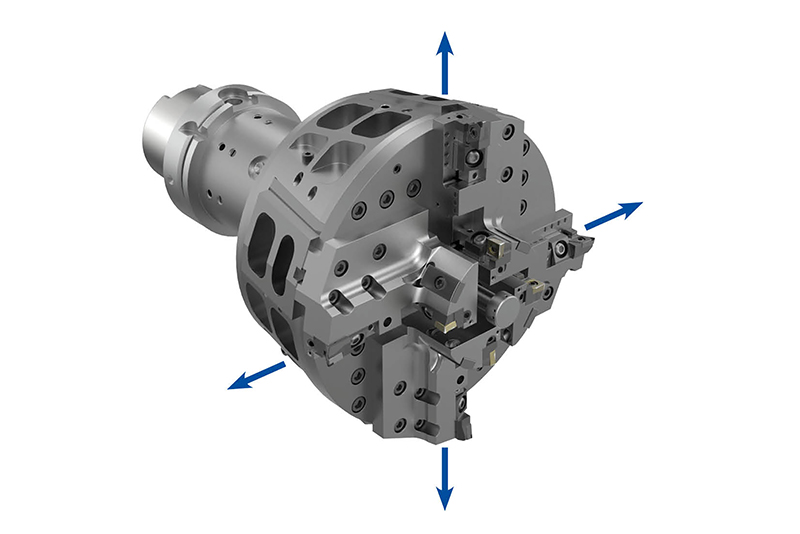
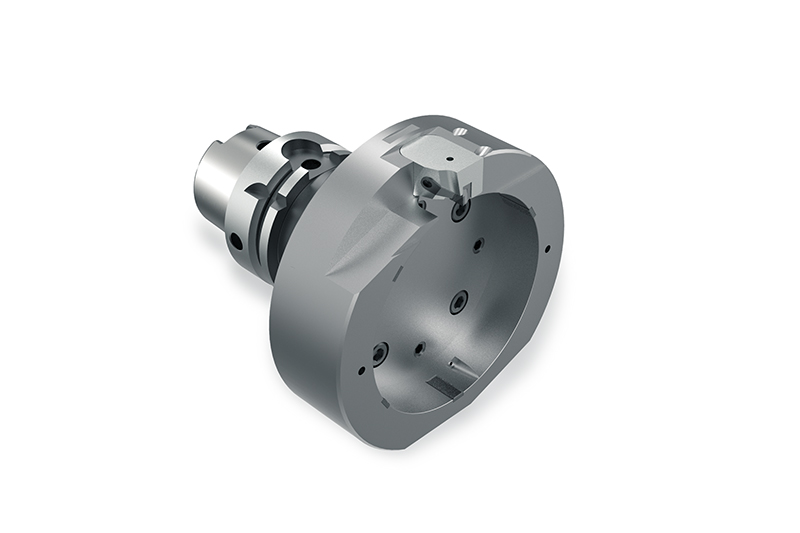
    Lightweight fine boring tool

    Finishing the outer diameter

    • Adjustable PCD cutting edges
    • Lightweight tool body
    • Up to Ø 260 mm machining diameter


Machining solutions for...
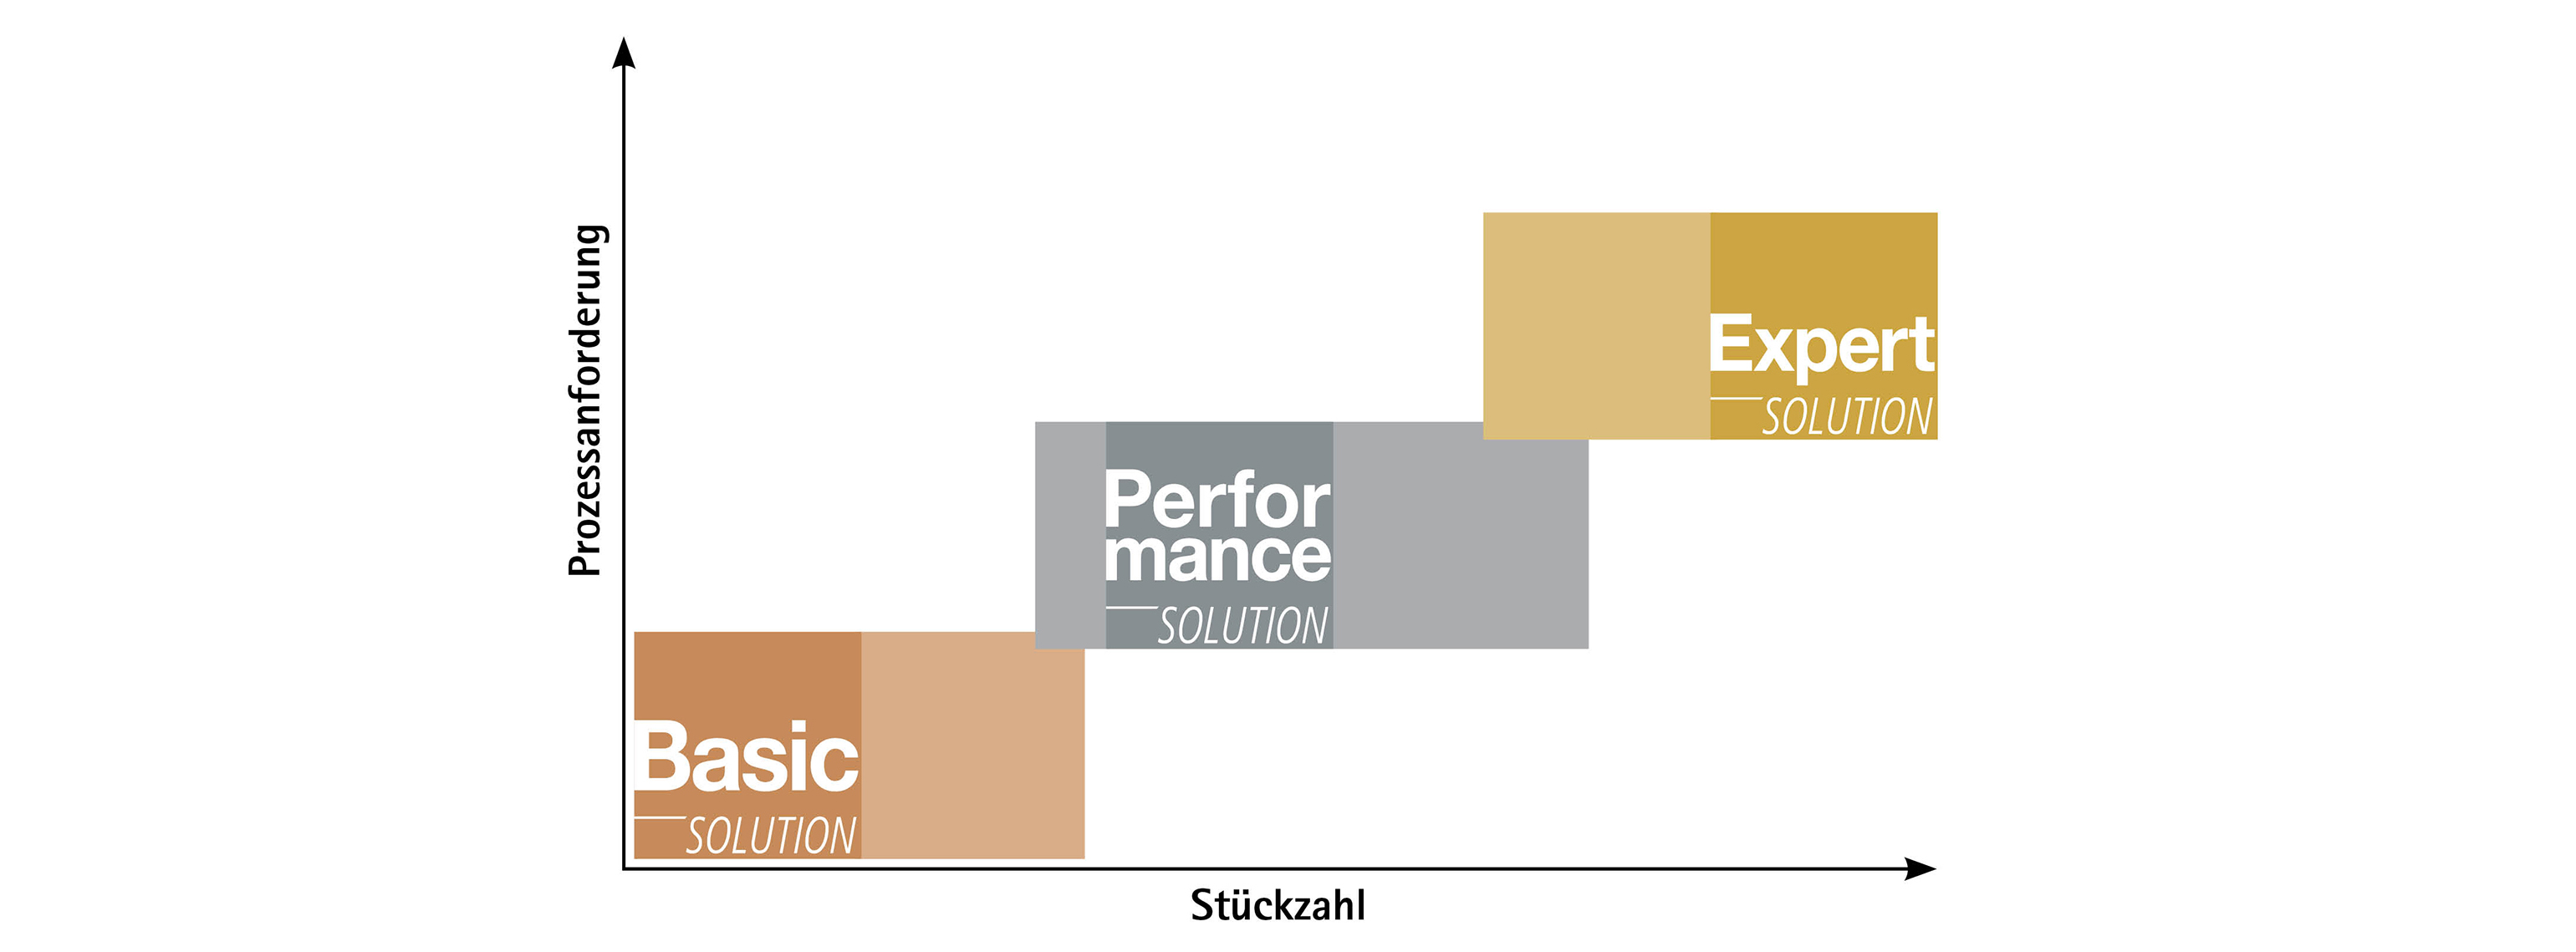
MAPAL Basic, Performance, Expert Line

Autres solutions d'usinage

  • Alésages de palier et de positionnement

    Avec la plus grande concentricité et la plus grande circularité

    En savoir plus
  • Außenreibahle mit EA-System

    Alésoir externe avec système EA

    • Usinage extérieur de l'alésage de palier

  • Planfräser mit PKD-Fräseinsätzen

    Fraise à planer avec inserts de fraisage en PCD

    • Génération de profils de surface définis pour les surfaces d'étanchéité et de contact (p. ex., structures transversales)
    • Qualité de surface Rz < 1


Autres composants électrifiés