Wesentliche Fortschritte beim Außenreiben von Drehteilen
Schnelle und sichere Werkzeugeinstellung mit EasyAdjust-System
Die Massenfertigung präziser Drehteile auf Mehrspindel-Drehautomaten unterliegt eigenen Gesetzmäßigkeiten. Höchste Bauteilqualität ist lediglich die Zulassung zum Wettkampf. Am heiß umkämpften Markt muss jede noch so kleine Chance zur Kostensenkung wahrgenommen werden. Die optimale Nutzung der Maschinen setzt daher optimale Werkzeuge voraus. Das hier vorgestellte Beispiel zeigt, welche Bedeutung dabei die Unterstützung durch einen innovativen Werkzeughersteller hat.
„Wir gehören zur MSMgroup, eine auf magnetische Aktoren und Sensoren spezialisierte, in vierter Generation inhabergeführte Firmengruppe mit weltweit rund 2.700 Mitarbeitern“, sagt Alexander Hildt, Fertigungsleiter der W. E. Schultz GmbH in Oberrindal (Schweiz). Das in einer idyllischen ländlichen Umgebung gelegene Werk ist auf die Produktion von Drehteilen in großen Stückzahlen ausgerichtet. Die hergestellten Komponenten sind für elektromagnetische Baugruppen wie Hub- und Schaltmagnete, Magnetventile oder Sensoren und Aktoren in einer Vielzahl unterschiedlichster Einsatzbereiche bestimmt. Das Unternehmen verweist mit Stolz auf Komponenten für die Steuerung eines für eine Mars-Mission der NASA entwickelten Mini-Helikopters.
Den Alltag allerdings bestimmt die Massenherstellung hochpräziser Bauteile durch Drehen. Diese Teile dienen als Ausgangsmaterial für die Produktion von Baugruppen in den weltweit angesiedelten Werken der Gruppe. Die Endanwender kommen unter anderem aus der Automobilindustrie, der Luft- und Raumfahrt oder dem Maschinen- und Anlagenbau.
“As a true mass producer of comparably simple parts, we have to be able to compete in terms of price and quality with competitors from Asia here in Switzerland,” says Alexander Jaksch, Deputy Head of the Turning Shop. Accordingly, the business must take advantage of every little opportunity to improve productivity, parts quality or economic efficiency. A key lever in this is the support of external partners such as suppliers of tools used. “Ultimately, the tools for a machine tool are as important as the tyres on a car,” says Jaksch. A decisive factor in the machine tool’s performance is also what happens in the contact area between the cutting edge and the part. That’s why W. E. Schultz only uses tools for every workpiece that have been carefully optimised for this machining task. The potential that can be tapped into here has been demonstrated to decision-makers at W. E. Schultz by a custom tool developed and subsequently optimised by MAPAL.
A turning workpiece that’s not as simple as it looks
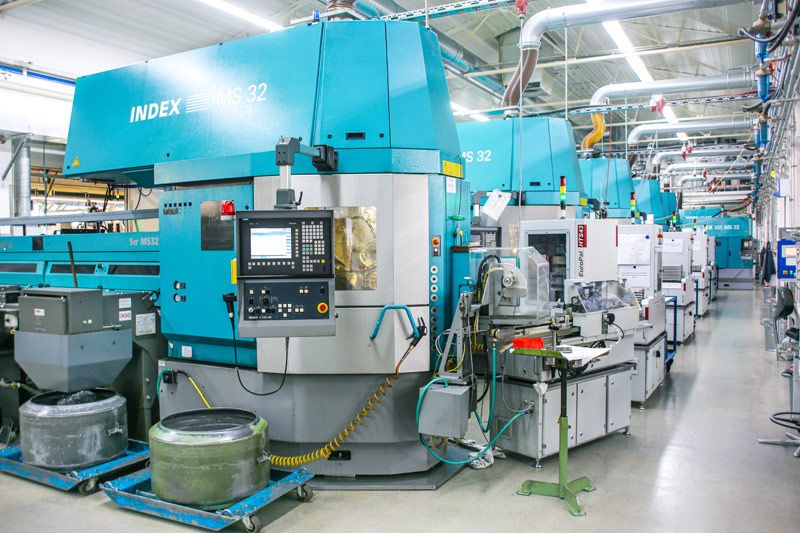
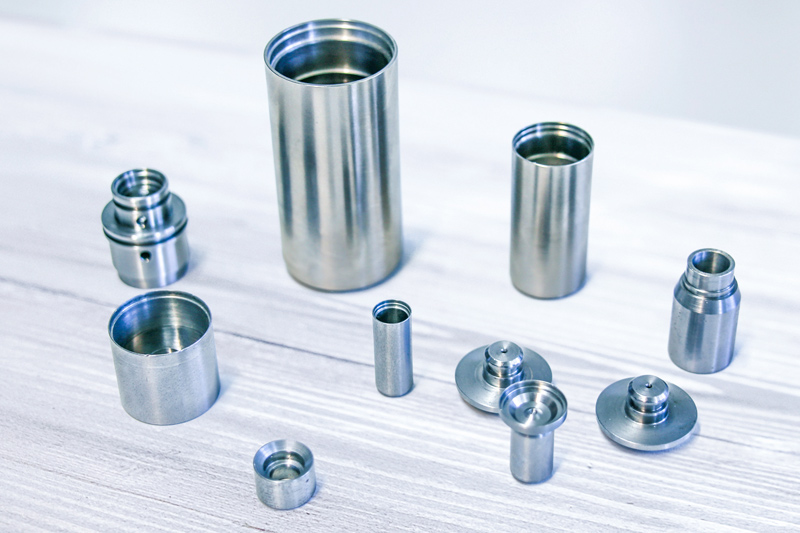
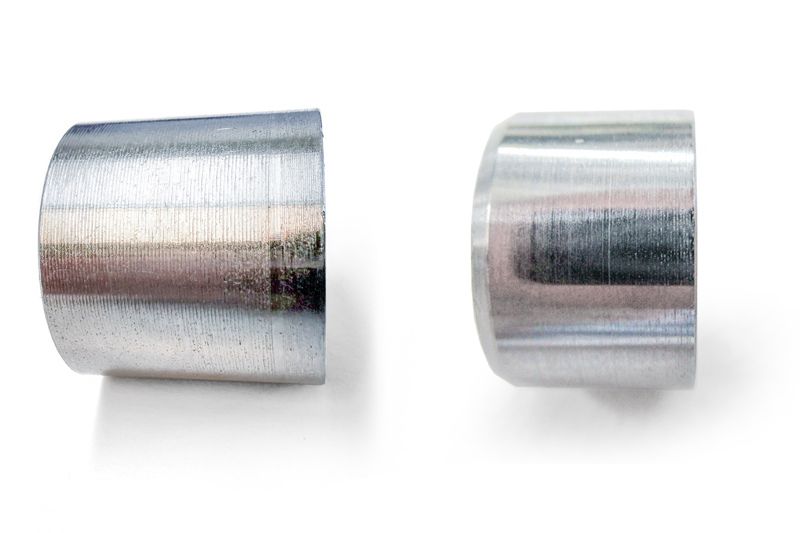
“This project was about a part that seemed rather simple on the surface, a sleeve turned from solid with a diameter of almost 15 mm and a length of 10 mm,” says Emil Hugentobler, Machine Fitter at the Oberrindal plant. The part is produced in quantities of around a million per year and is used in the adjustment mechanism of a modern car shock absorber system. It was manufactured economically using a slightly older multi-spindle automated lathe. However, there are two crucial sticking points here: on the one hand, with regard to the narrow diameter tolerance of 14.7 mm +12/-2 µm and on the other hand, the exceptionally low surface roughness of only Rz = 6 µm. Both specifications are actually no longer possible with the 30-year-old automated lathe used. Usually, fine machining of this kind would have to be done by grinding.
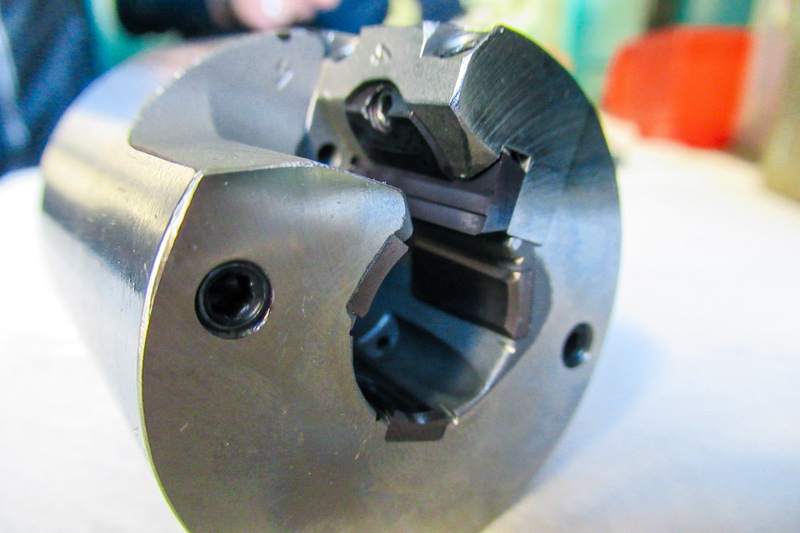
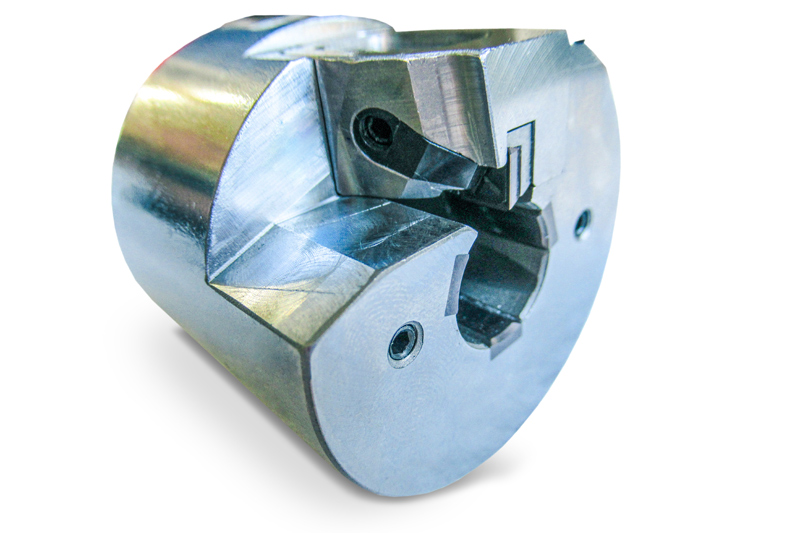
“In this situation we became aware of MAPAL’s external reamers, particularly a custom tool for external reaming,” recalls Alexander Hildt. The external reamer is equipped with three guide pads and an adjustable indexable insert. The key advantage of this solution is that the outer dimensions of the workpiece are represented by the inner dimensions of the tool. Machine-related influencing factors such as increased play in the machine kinematics or the bearing of the spindle or chuck, on the other hand, are practically irrelevant. The tool made it possible to reliably guarantee the required properties and to fulfil the production task satisfactorily.
„Allerdings gibt es in der Welt kaum etwas Gutes, das bei näherem Hinsehen nicht doch noch Wünsche offenlassen würde“, sagt Alexander Jaksch. Das neue Werkzeug funktionierte im Einsatz hervorragend. Allerdings ergaben sich aufgrund seiner Konstruktion gewisse Herausforderungen beim Einstellen der Schneidplatte nach einem Wechsel beziehungsweise beim Nachstellen, wenn das gewünschte Maß aus dem Toleranzbereich herauszulaufen drohte. Der zuständige Mitarbeiter führte die Schneidplatte zum Klemmen in das Werkzeug ein und justierte dort. Dazu musste ein Messtaster in den Innenraum des Werkzeugs eingefahren und an den Führungsleisten „abgenullt“ werden. Anschließend wurde der Taster auf die Schneide gefahren, um ganz innen den gewünschten Überstand und am Außenrand die Verjüngung einzustellen, und zwar beides mit einer Genauigkeit im µm-Bereich. Erschwert wurde dies durch die im engen Werkzeughohlraum stark eingeschränkte Sicht. Eine Verbesserung der Handhabbarkeit bei der Werkzeugeinstellung stand daher ganz oben auf der Wunschliste der Mitarbeiter.
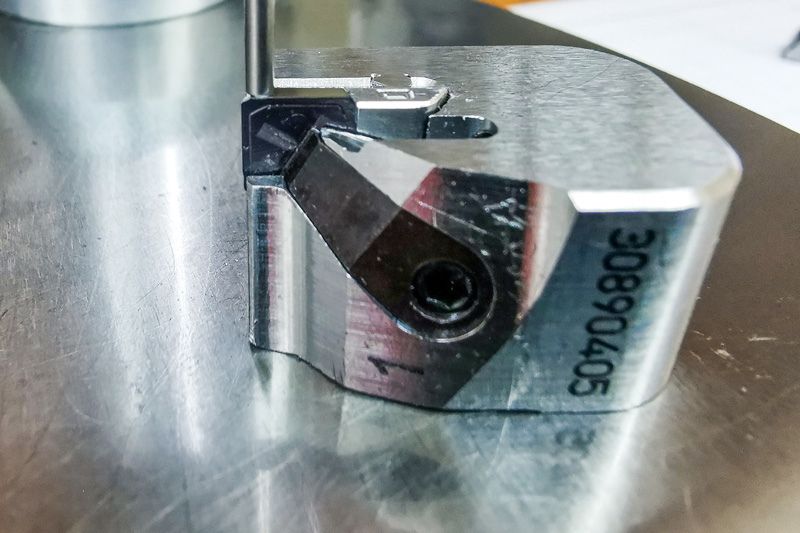
„Anfang 2019 kam unser Technischer Berater von MAPAL mit einer Neuentwicklung auf uns zu“, erinnert sich Emil Hugentobler. Das neue Werkzeug zum Außenreiben ist mit dem EasyAdjust-System ausgestattet. Bei der Lösung zur Außenbearbeitung kleiner Durchmesser wird die Schneidplatte extern in einer Kassette befestigt und auf einfachste Weise mit einer Messuhr eingestellt. Beim EasyAdjust-System bildet die Auflagefläche in der Kassette direkt den Verjüngungswinkel der Nebenschneide ab, sodass nur noch der Durchmesser manuell eingestellt werden muss. Die Einstellung wird dadurch so einfach und sicher, dass sie von jedem Mitarbeiter mit wenigen Handgriffen erledigt werden kann. Danach muss die Kassette nur noch ins Werkzeug eingesetzt und befestigt werden – fertig.
The new solution is particularly economical for W. E. Schultz, too, as Patrick Di Cataldo, Technical Consultant at MAPAL, highlights. Instead of the previous WP inserts with only one cutting edge, significantly cheaper TEC indexable inserts with four cutting edges are now used. Thanks to the higher number of cutting edges, the TEC insert achieves four times the tool life. “This solution reduced our cutting costs to around 25 percent and our set-up costs to as little as around 10 percent of the previous values,” says Alexander Jaksch with visible satisfaction.