• Excavator

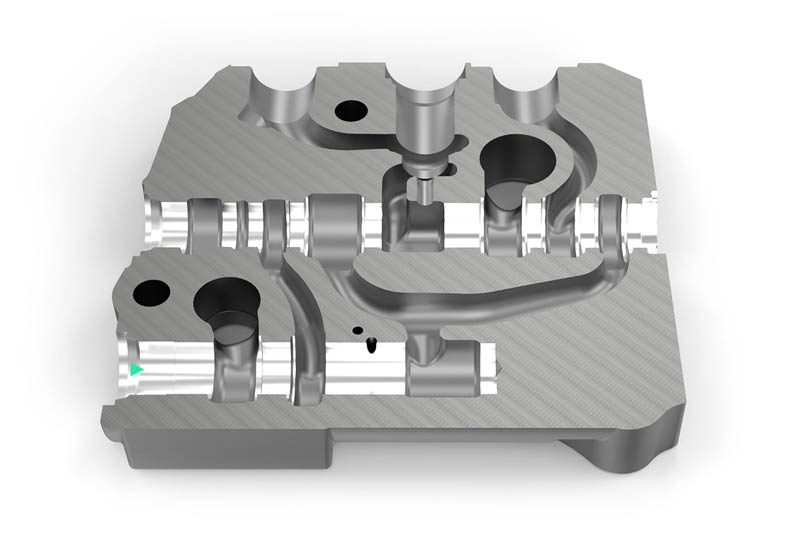
Corps de vanne hydraulique

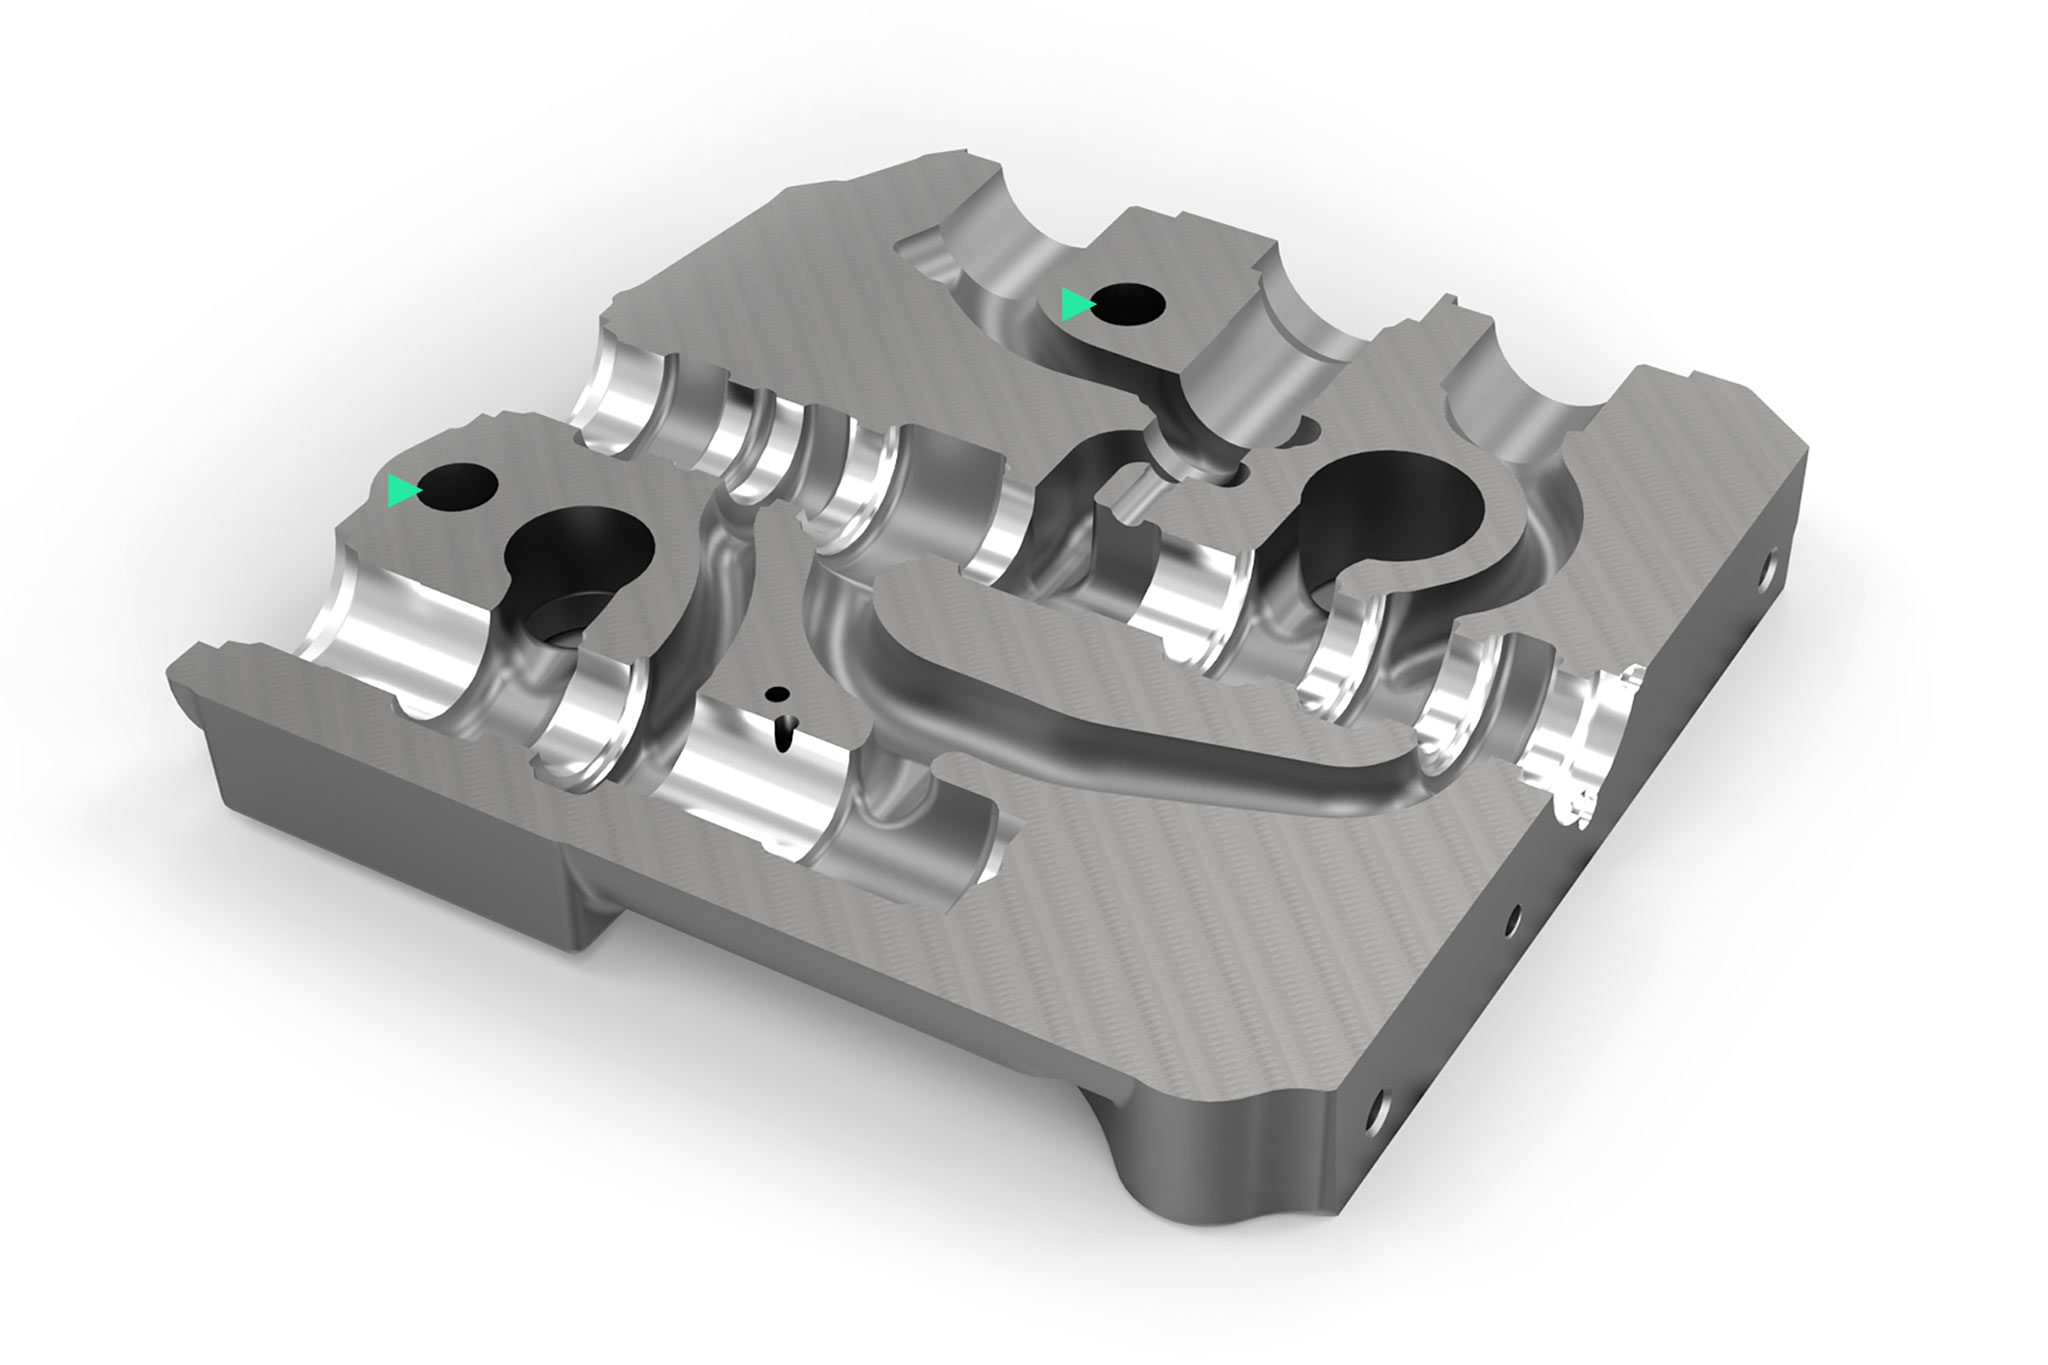
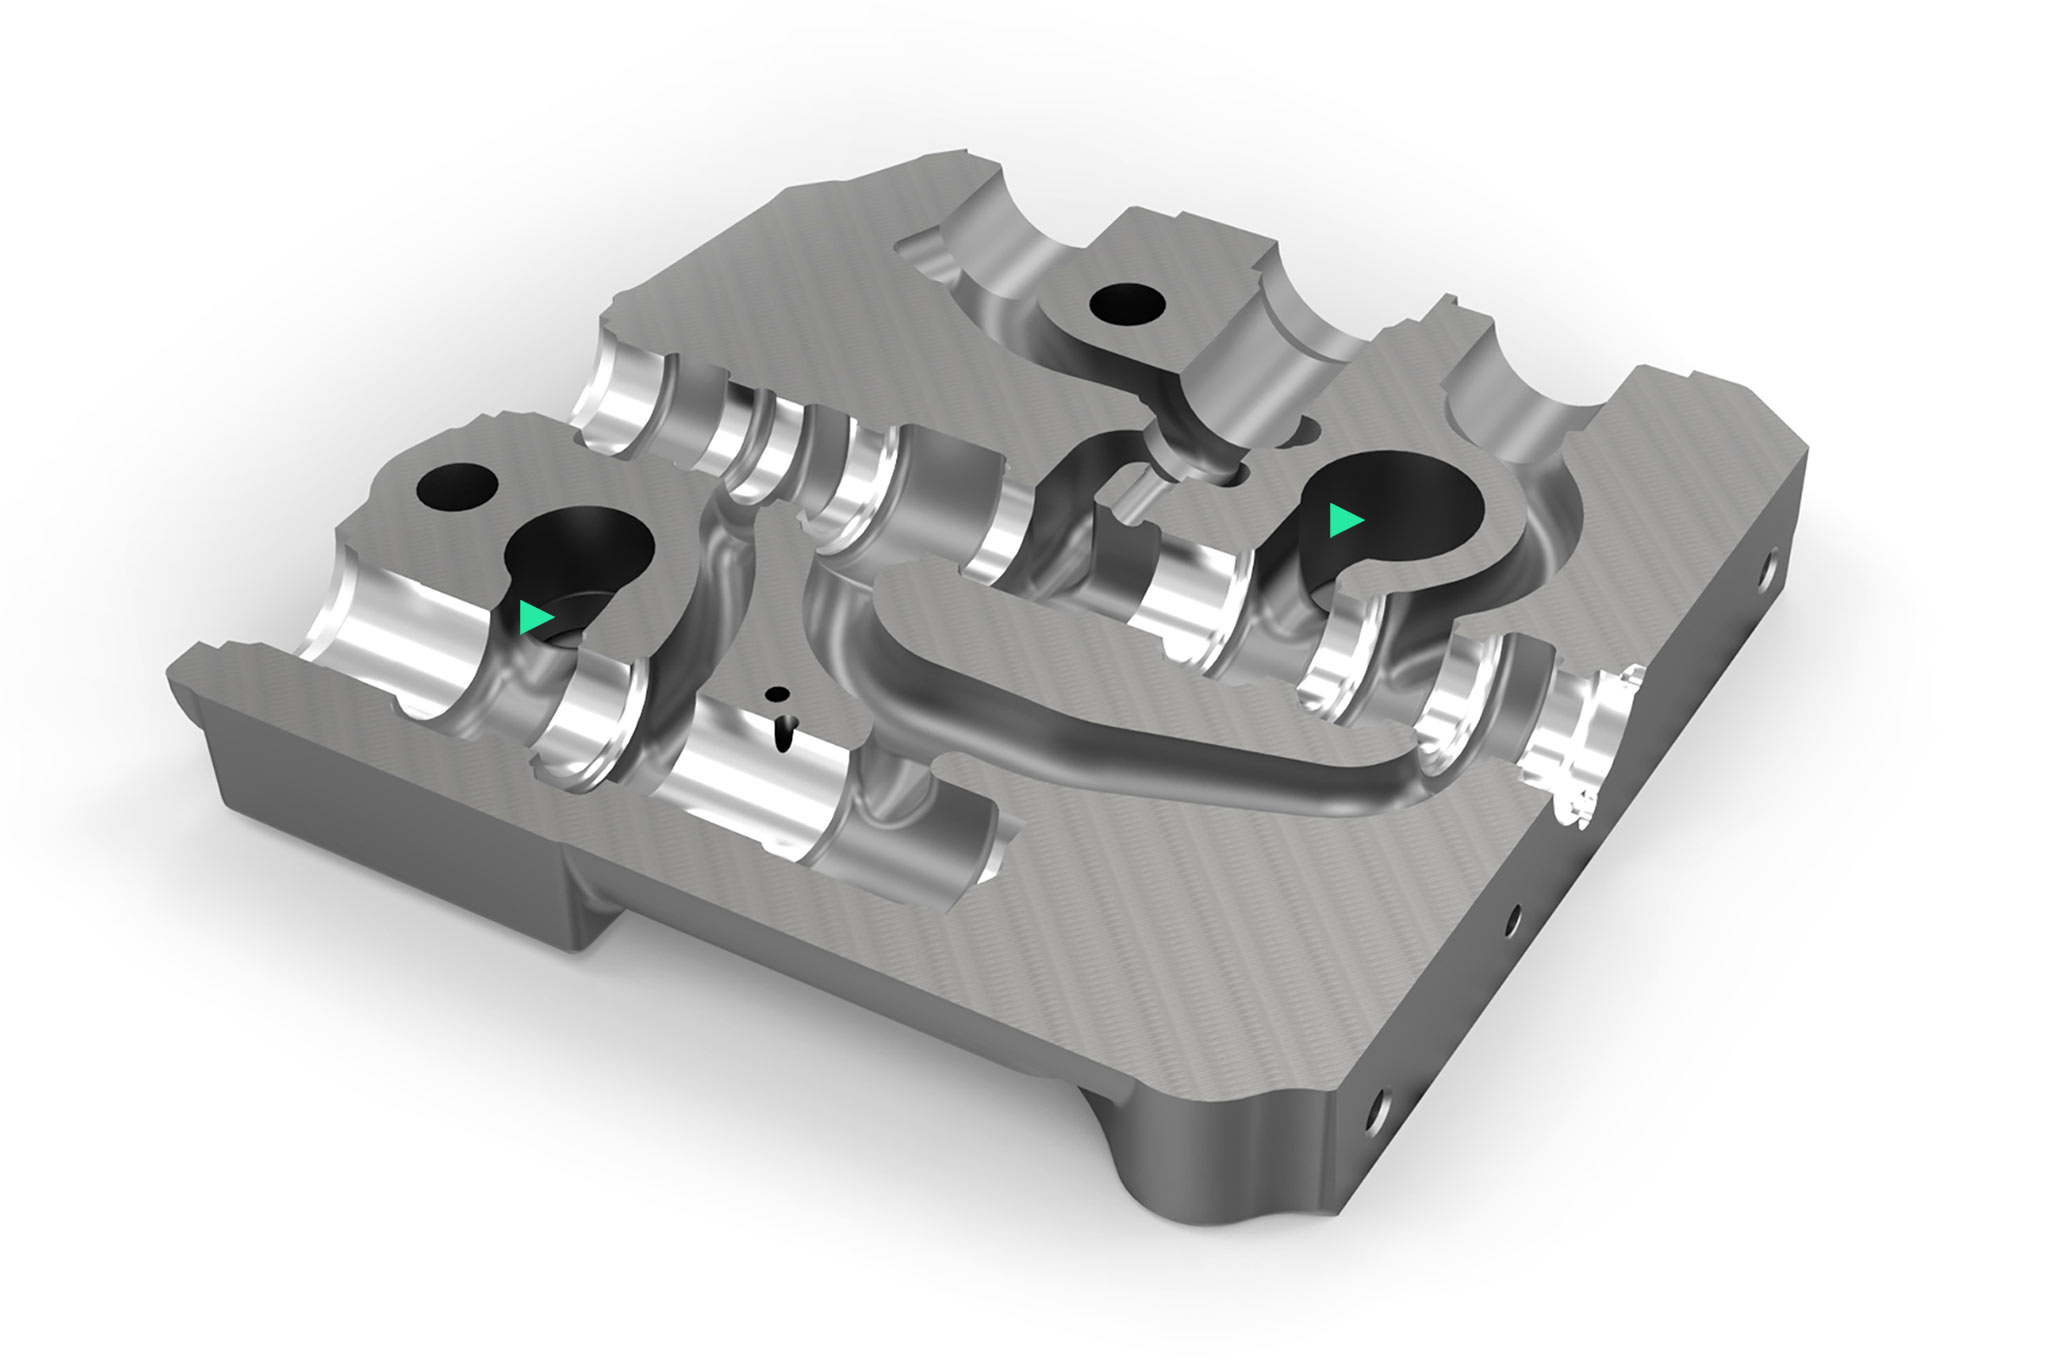
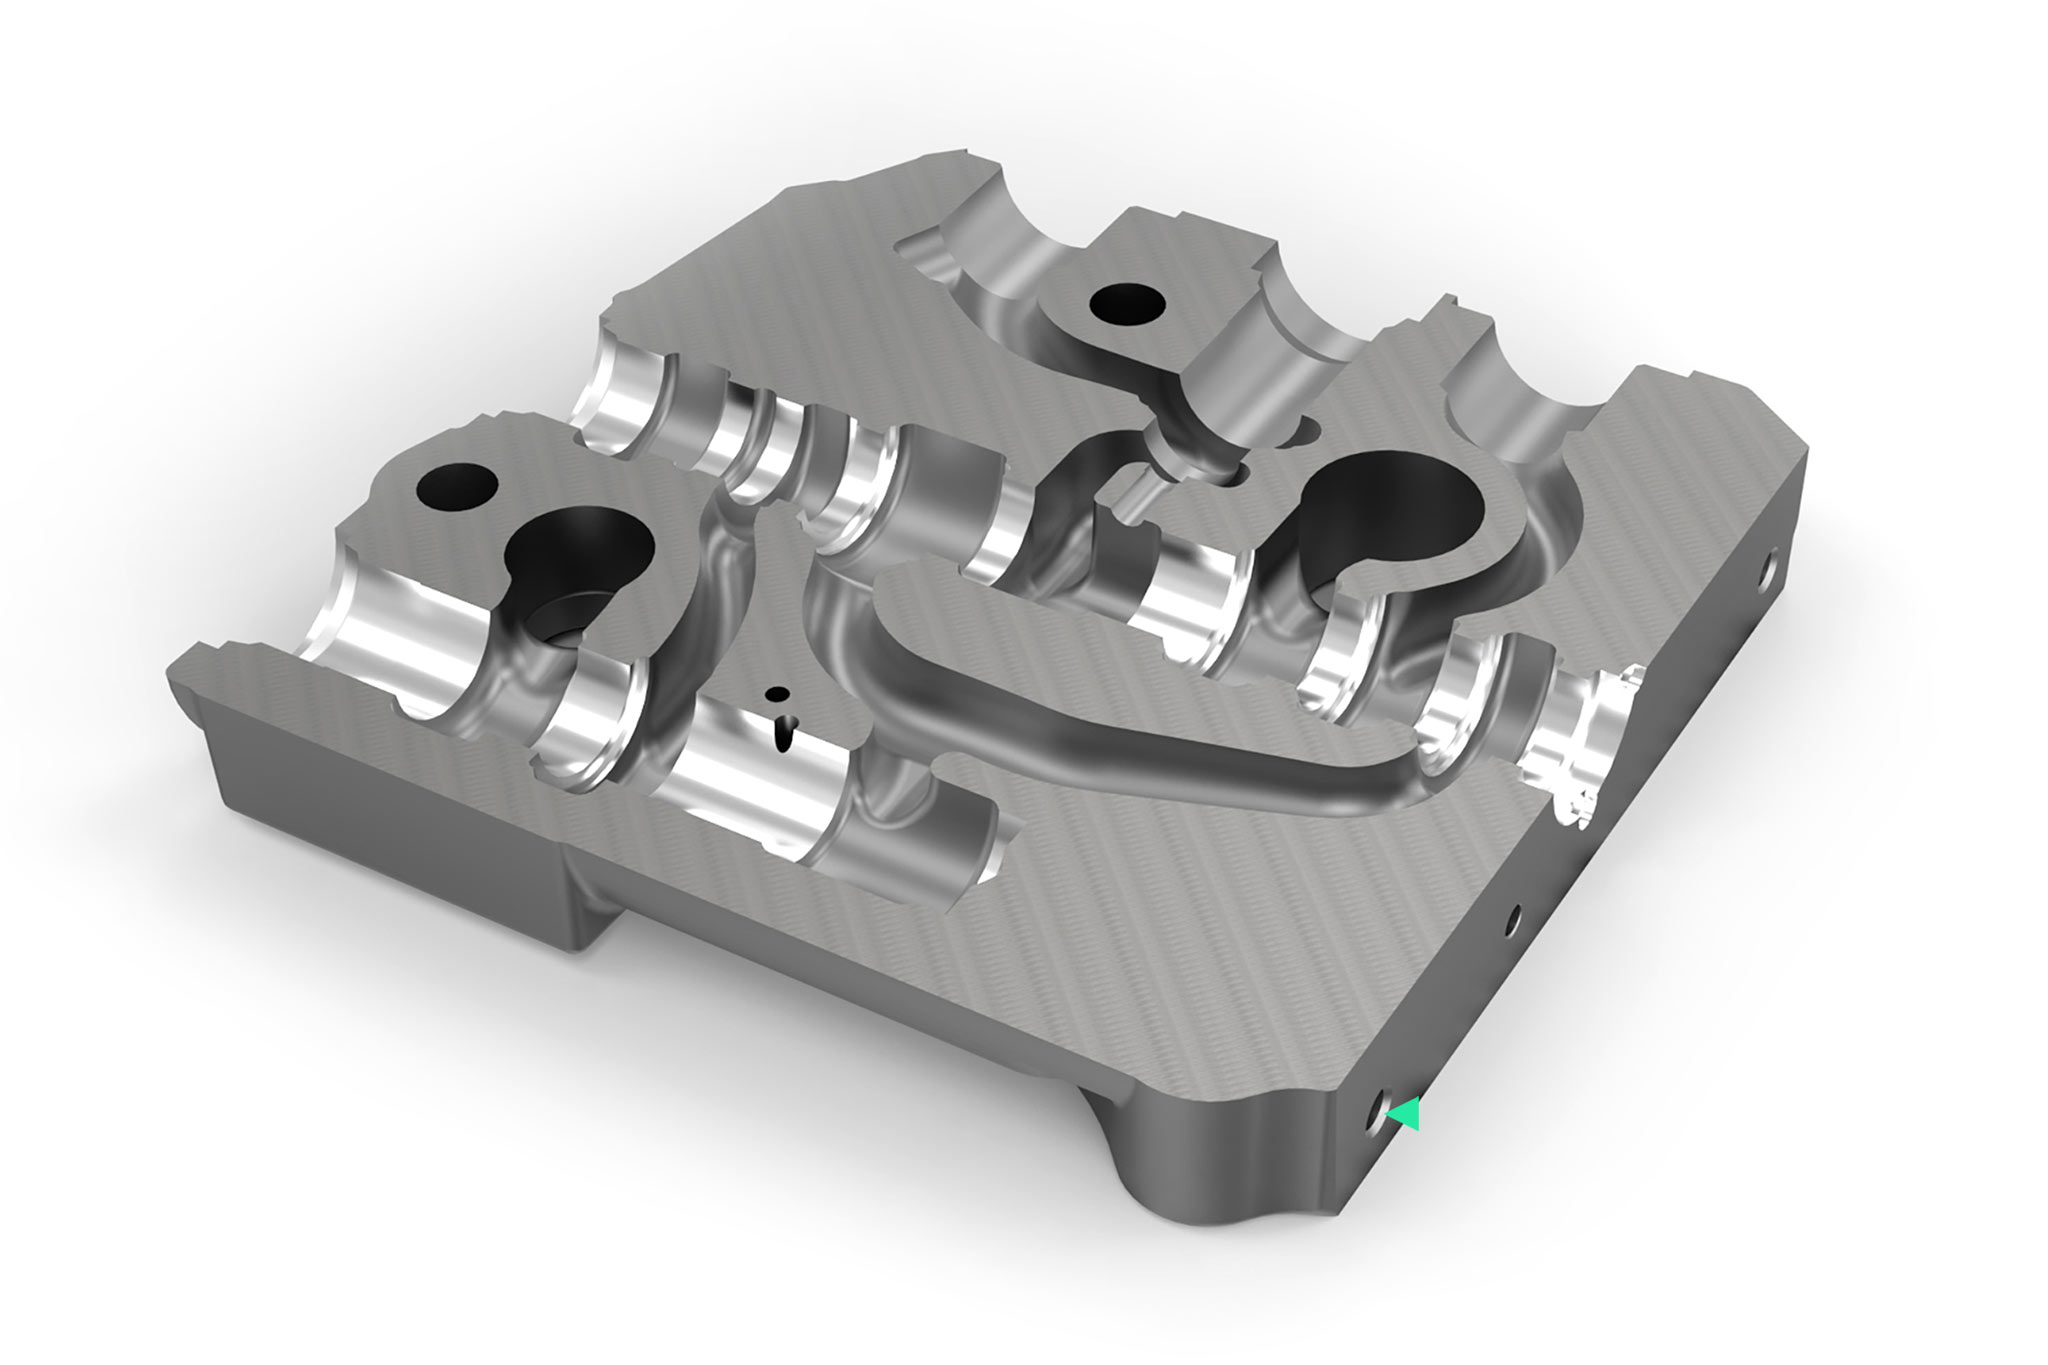
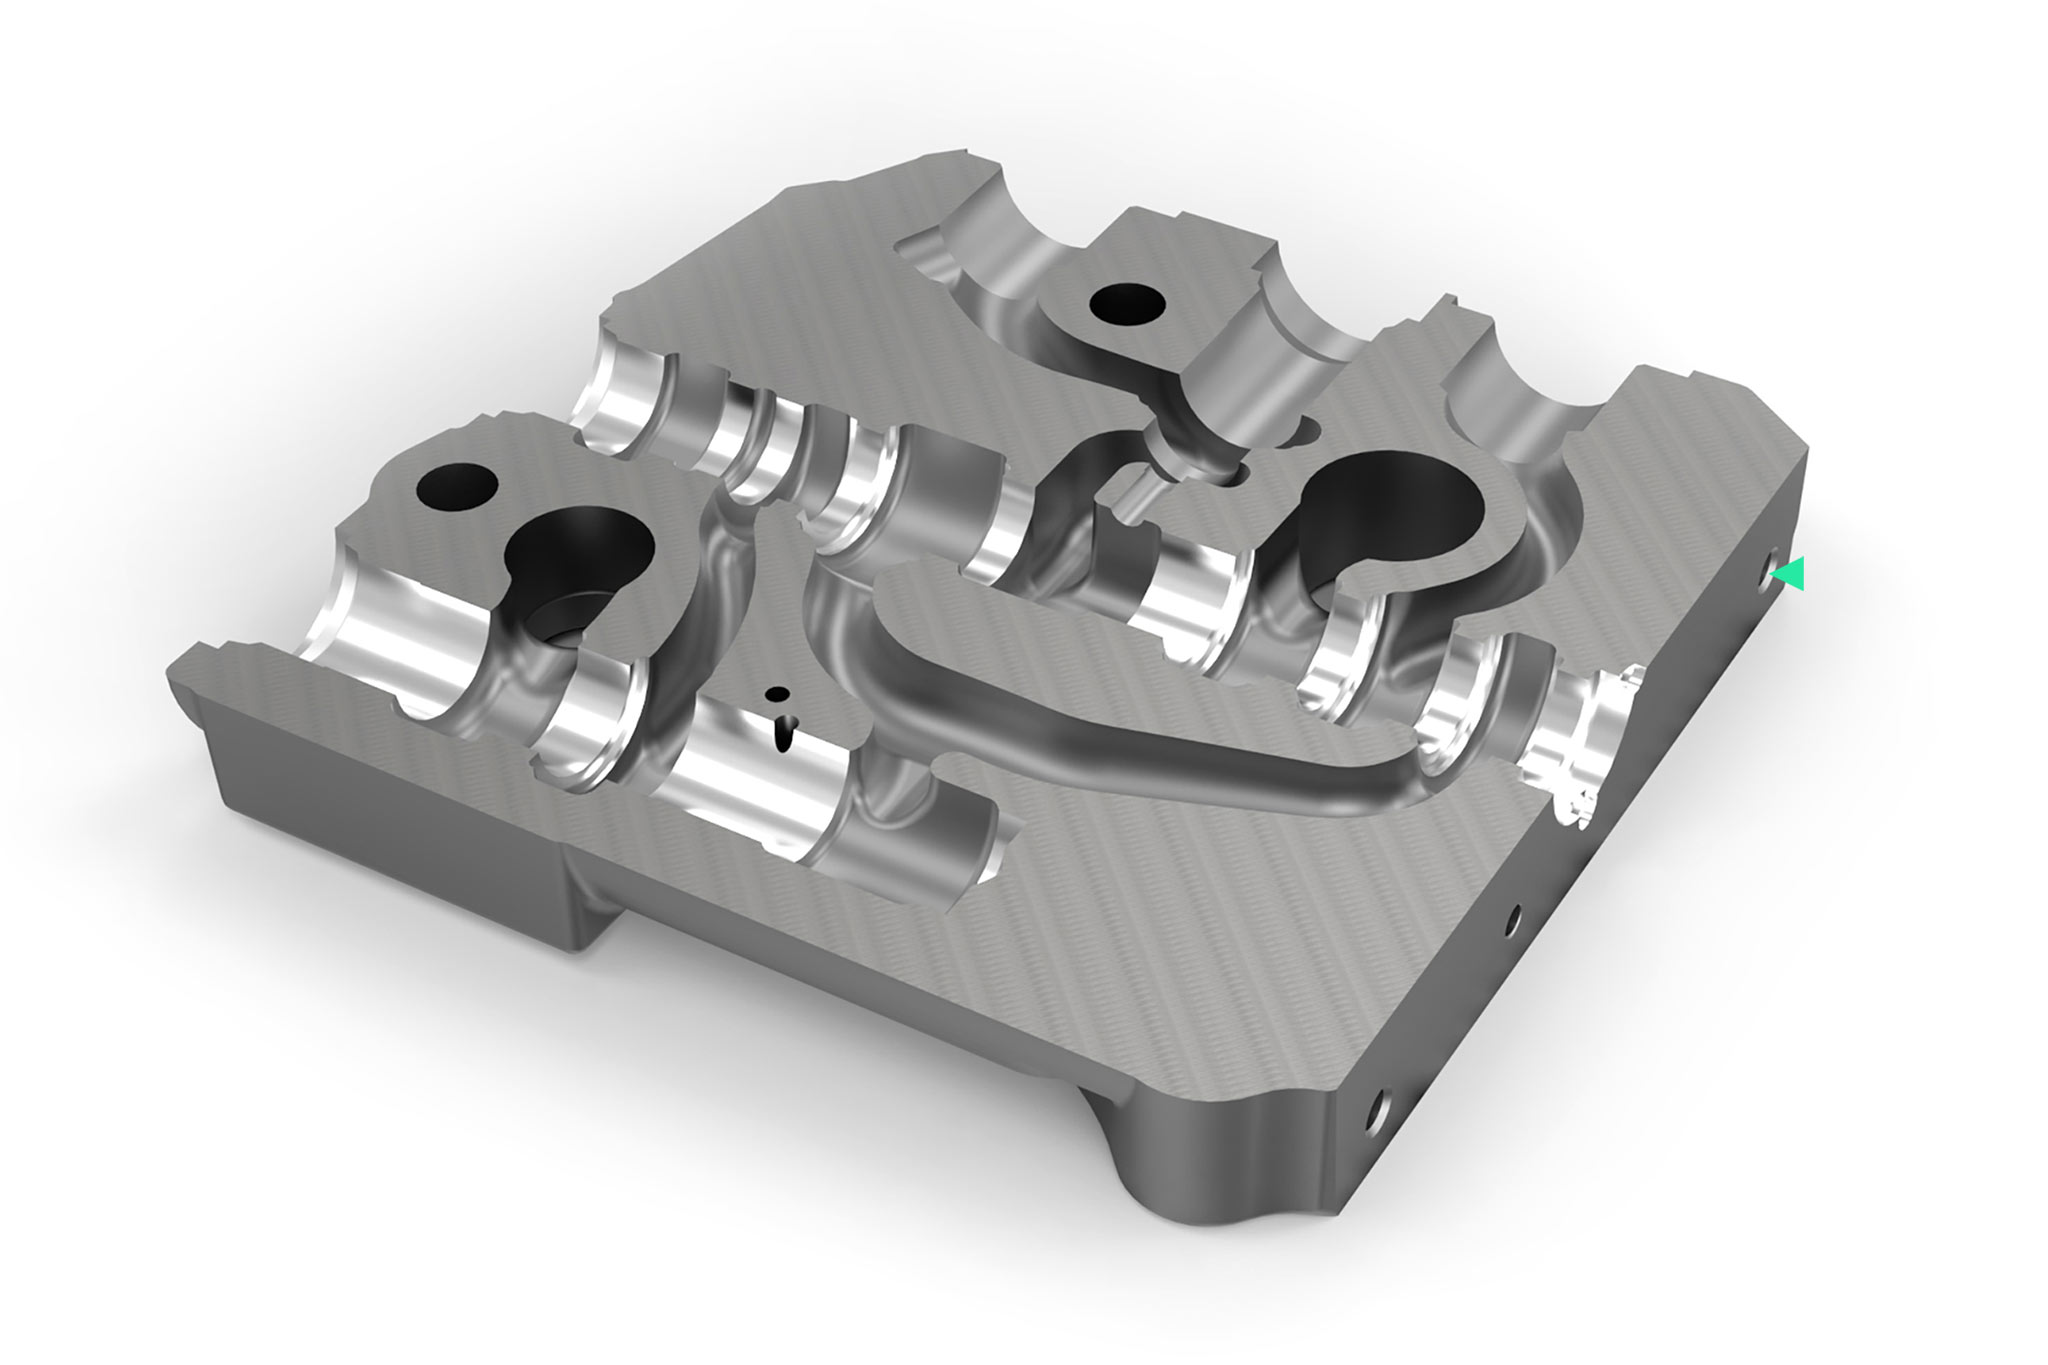
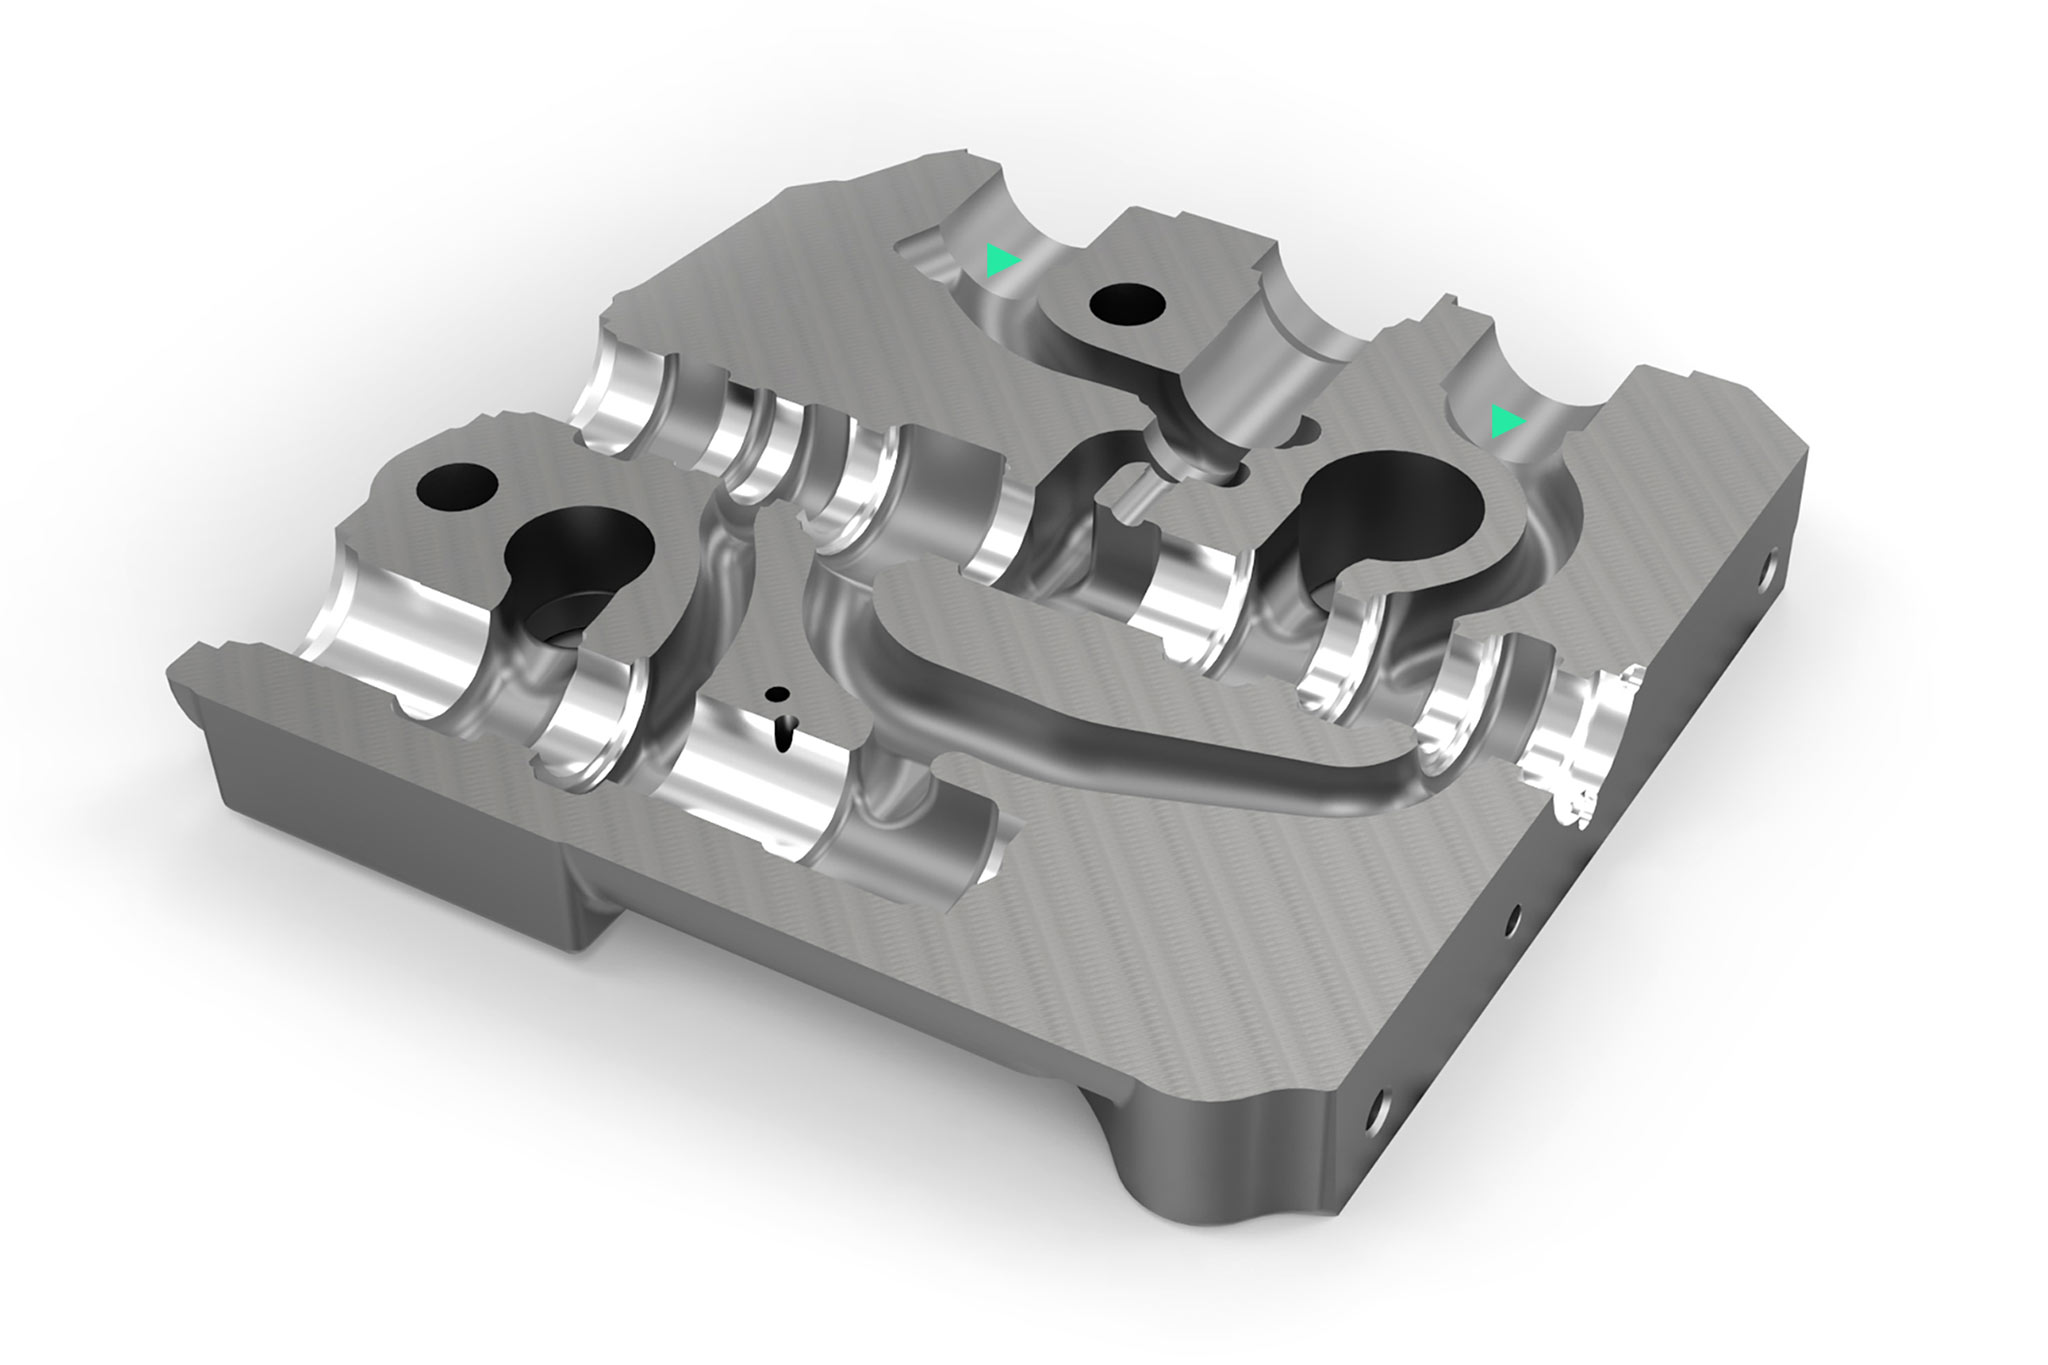
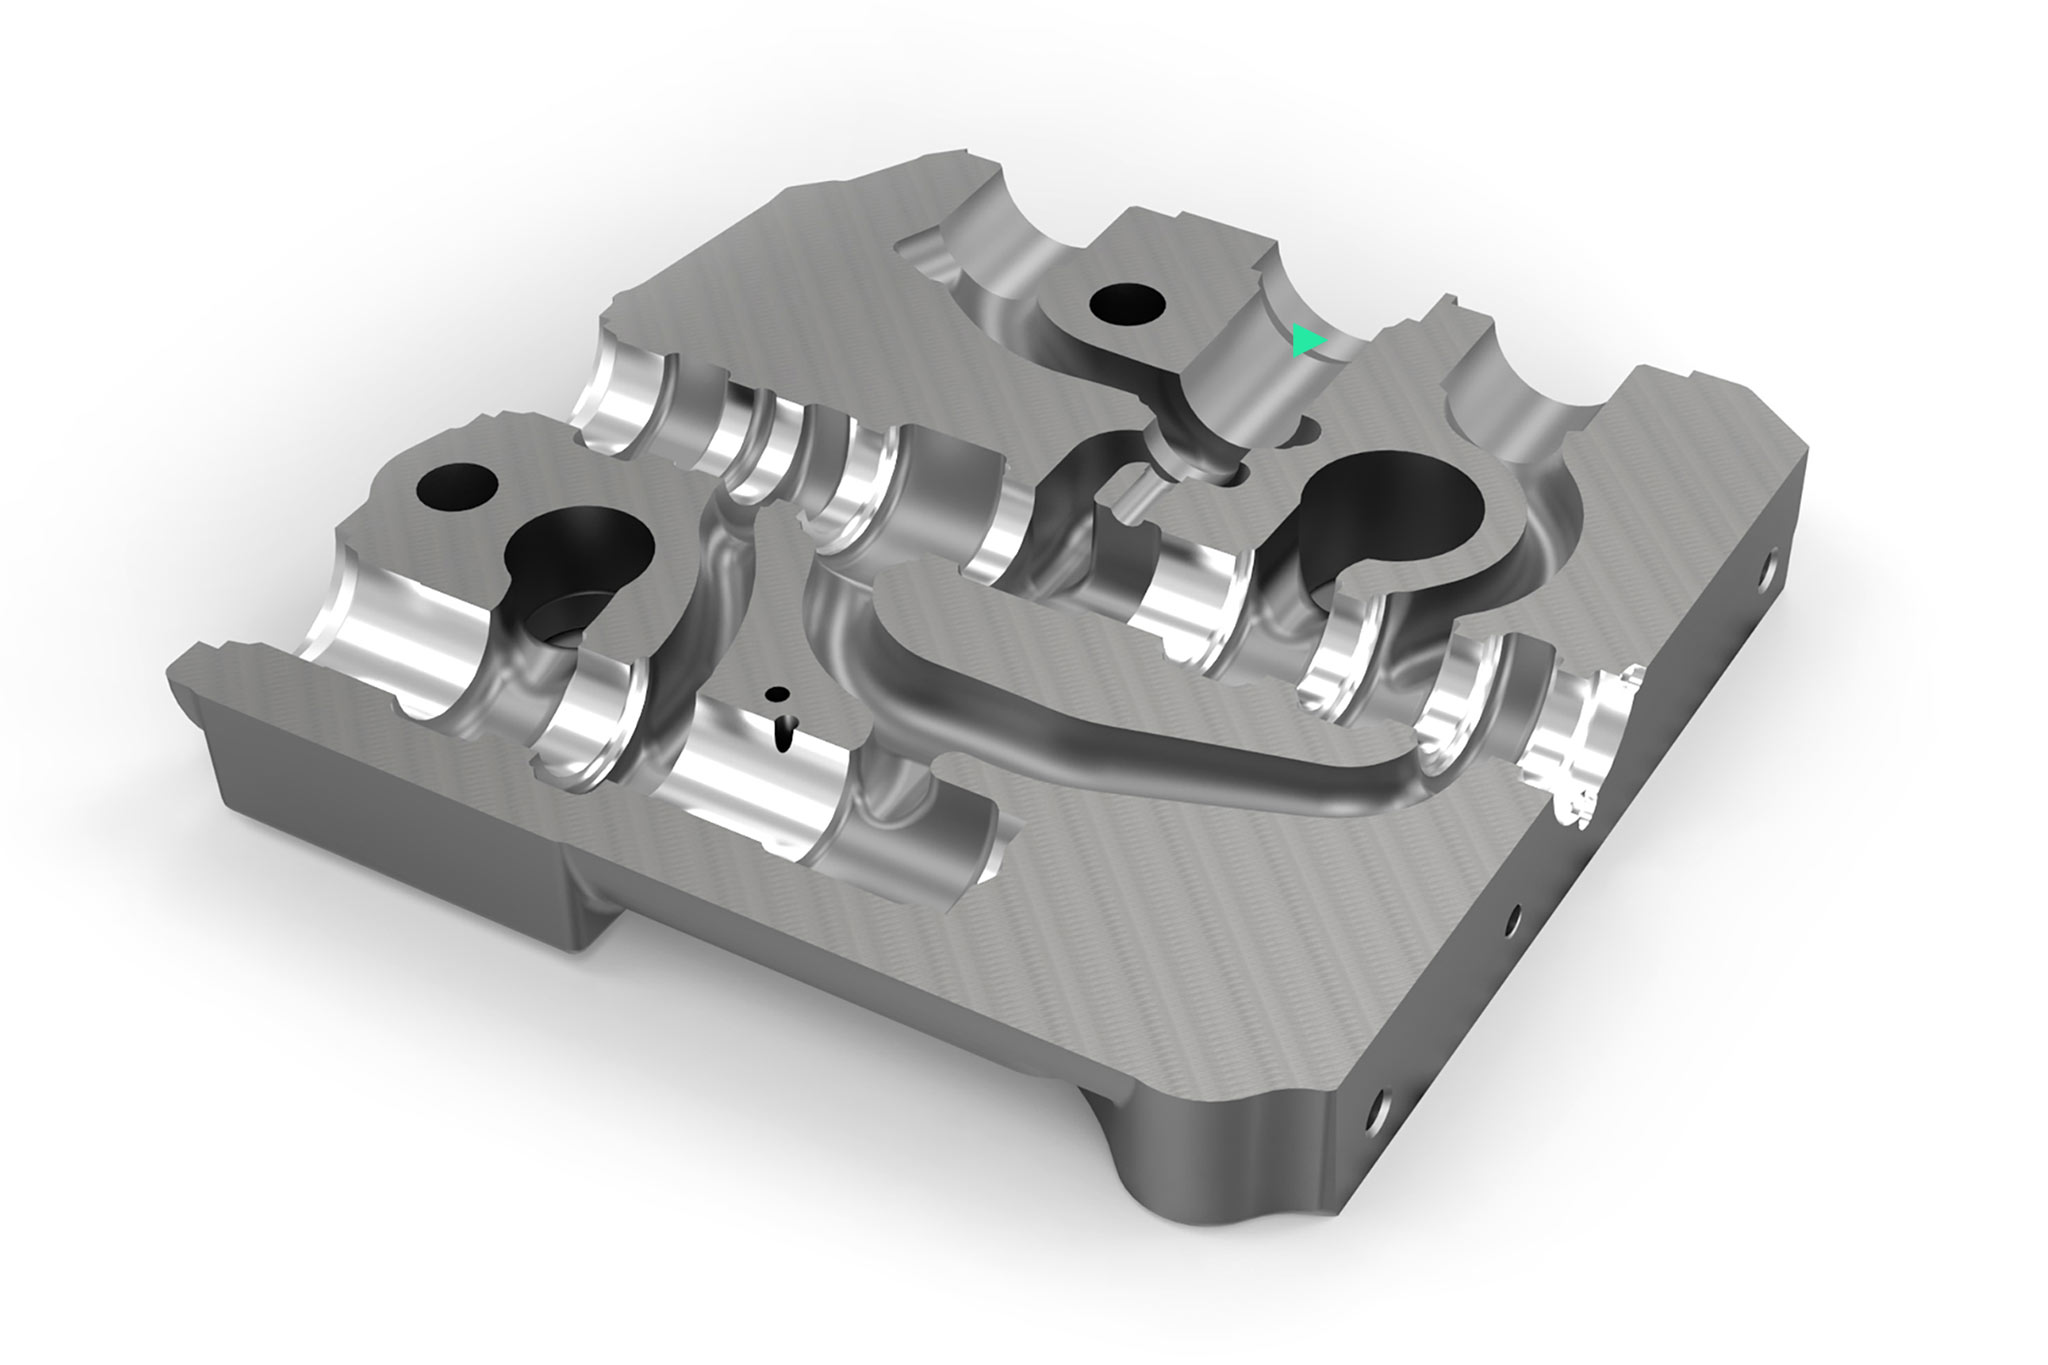
Tout dépend de l'alésage principal. La production de corps de valve est la discipline suprême dans le monde de la technologie des fluides. L'expertise de MAPAL dans l'alésage de tiroir est convoitée depuis de nombreuses années. De la précision de ce perçage dépend le jeu avec le tiroir, de sorte que l'huile hydraulique ne puisse circuler que dans la direction souhaitée. Ce jeu est défini avec une extrême précision pour les vannes hydrauliques modernes. C'est pourquoi une grande attention est accordée à la circularité, à la forme cylindrique, à la rectitude et à la qualité de finition de ce perçage.
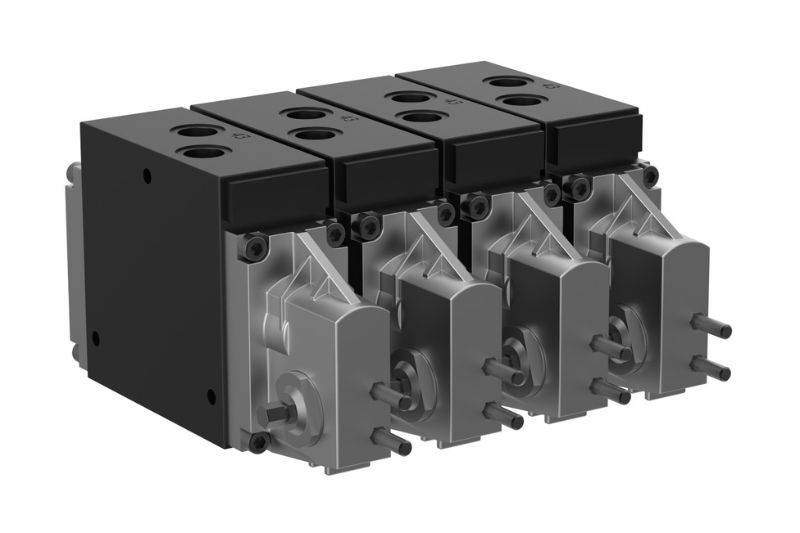
Valve block

機械加工条件

  • 鋳鉄の取り代の変動状況
  • 大きく中断する切削
  • ボーリング時のリング形成の防止、ハウジングからの確実な切り屑搬出
  • ボーリングプロセスでのコントロールエッジの破損の防止
  • 形状と位置公差に対する非常に高い要求
  • ホーニング前の一定の取り代
  • 製造部品のばらつきや限られたツール収納スペースを考慮した機械加工コンセプト

方向切換弁
方向切換弁は、機械的または電子的に作動する弁で、複数の切換位置を持ちます。あらかじめ設定されたスプールの位置に応じて、接続機器を操作するための流量が設定されます。個別圧力補償器(IDW)は、コントロールスプールの供給コントロールエッジで一定の負荷圧力勾配を調整するため、並列運転(負荷補償)でも、全設定範囲で負荷圧力に依存しない体積流量制御が実現されます。並列運転でも負荷が意図せずに低下するのを防ぐために、漏れのないものでなければなりません。

穴加工
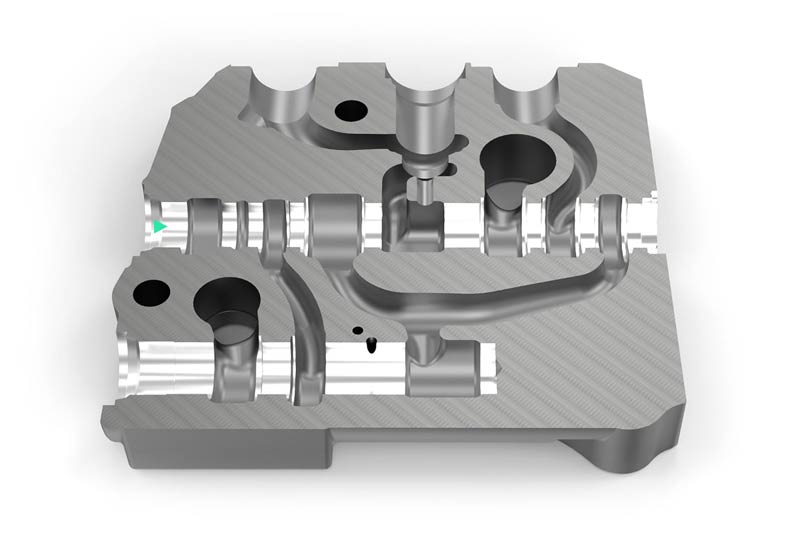
加工ソリューション

1 – ソリッドツールを使用する中小規模生産

お客様の初期の加工状況
MAPAL Application solution 1

バルブケース EN-GJS-400-15 - スプール穴

  • 個別受注・小ロット・中ロット
  • ツール調整機能なし
  • ツールのリードタイムが短い
  • 高い機械稼働率
  • 安定した拡張ホーニングが可能
  • 複数部品のバリエーションに適応するツールコンセプト

2 – ソリッドツールとアジャスト可能ツールを使用する大量生産。
客户的初始情况

MAPAL Application solution 2

阀门外壳 EN-GJS-400-15 – 滑块钻孔和压力天平孔

  • 大批量
  • 需要设置刀具
  • 每小时的机床费率高
  • 后续刀杆珩磨的成本高

3 - 小批量 - 通过使用组合型刀具减少刀具更换次数

客户的初始情况

MAPAL Application solution 3

阀门外壳 EN-GJL-300 – 滑块钻孔

  • 小批量
  • 可以设置刀具
  • 刀具更换次数过多/太频繁
  • 每小时的机床费率高
  • 由于刀杆珩磨流程而需付出较高的费力

4 – Bruñido flexible en el centro de mecanizado

Situación inicial del cliente
MAPAL Application solution 4

Carcasa de la válvula EN-GJS-400-15 – Perforación/bruñido de equilibrio de presión

  • Exigencia de reducir los costos auxiliares
  • Centro de mecanizado existente convertido en TOOLTRONIC
  • Bruñido para la construcción de prototipos, así como para series pequeñas y medianas
  • Necesidad de guardar el proceso de bruñido en una máquina separada

5 – Gestión de herramientas

Situación inicial del cliente
MAPAL Toolmanagement

Carcasa de la válvula EN-GJS-400-15 – Mecanizado completo

  • Niveles de existencias elevados
  • Los flujos de procesos en la sala de configuración no son óptimos y la calidad de los datos es incompleta
  • Transparencia insuficiente de los costos
  • Alta fluctuación debido a la escasez general de trabajadores cualificados
  • Problemas de ruptura de herramientas
  • Costos elevados de las herramientas

Soluciones de mecanizado

Pilotaje y taladrado
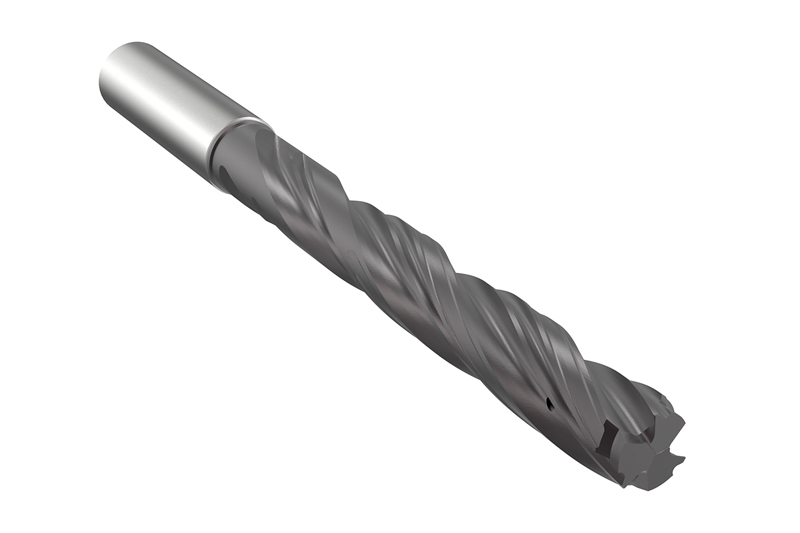
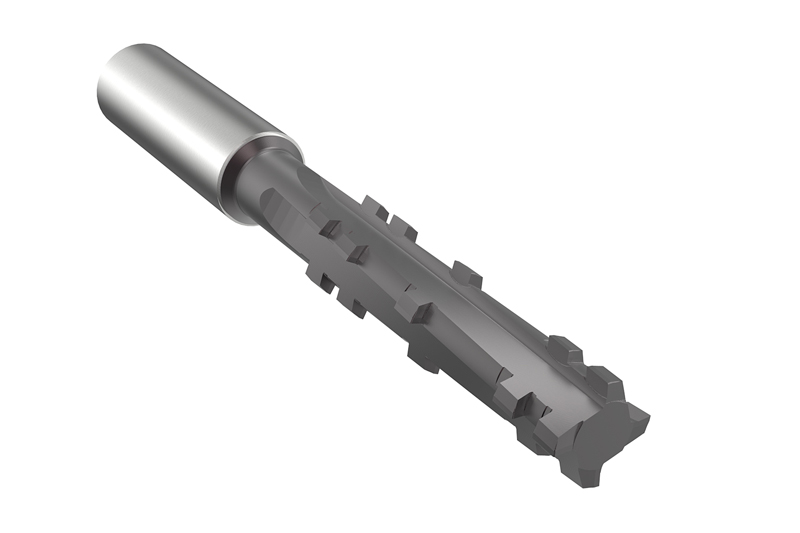
  • Pilotieren

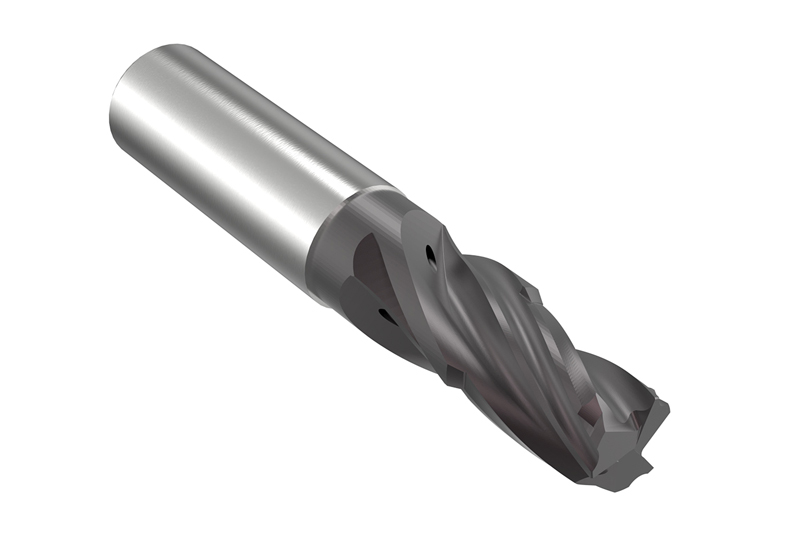
    Herramienta de barrenado de metal duro

    • Seis biseles guía para una circularidad y rectitud perfectas
    • Flujo óptimo de virutas y mayores posibilidades de reafilado gracias a la tecnología de biselado múltiple y a una conducción de refrigerante adecuada

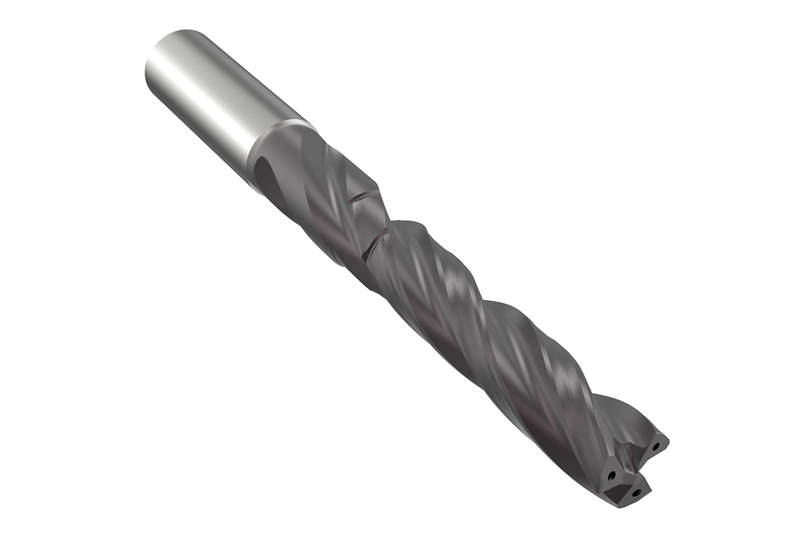
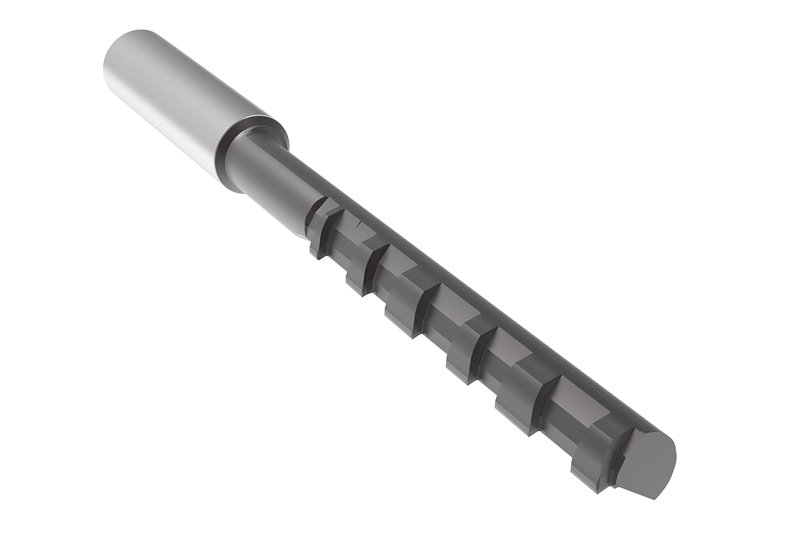
  • Boring

    Herramienta de barrenado de metal duro

    • Tres insertos, seis biseles guía y una geometría de corte especial
    • Taladro recto, flujo de virutas ideal y guía en toda la longitud del taladro

  • Boring

    Herramienta de barrenado de metal duro

    • Seis biseles guía y una geometría de corte especial
    • Taladro recto, flujo de virutas ideal y guía en toda la longitud del taladro
    • Reducción de los tiempos no productivos mediante dos operaciones de mecanizado en una sola herramienta

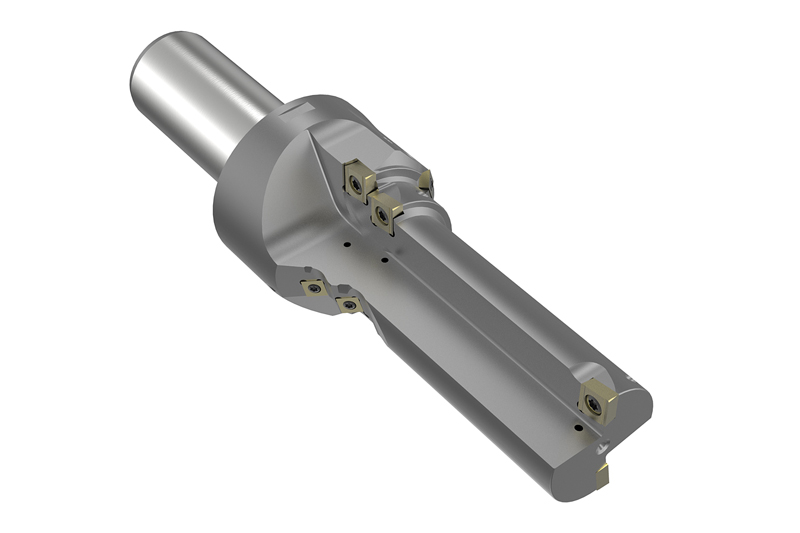
  • Piloting and boring

    Herramienta de barrenado de varios niveles

    • Insertos de corte intercambiables radiales y tangenciales
    • Premecanizado de la perforación y acabado de los contornos en una sola toma

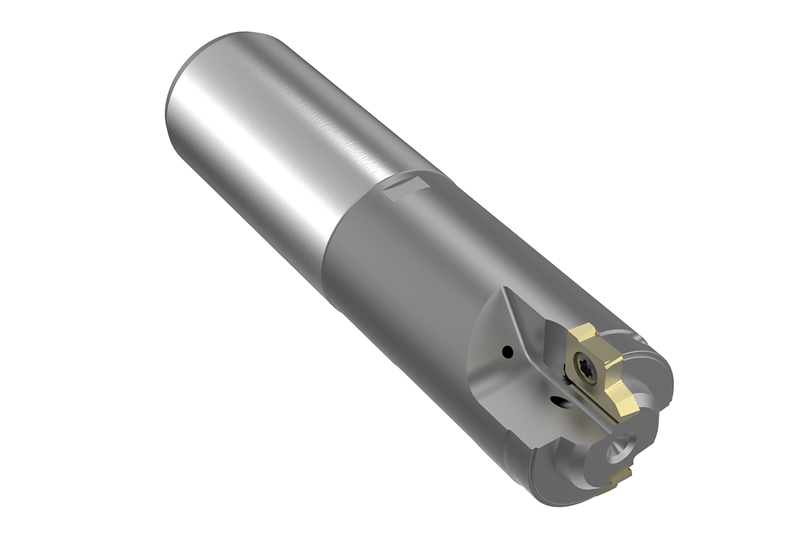
  • MAPAL Boring

    Herramienta de barrenado de doble filo

    • Insertos de forma
    • Mecanizado seguro del contorno
    • Manejo fácil con bajos costos de corte

Mecanizado de bordes de control
  • Control edge machining

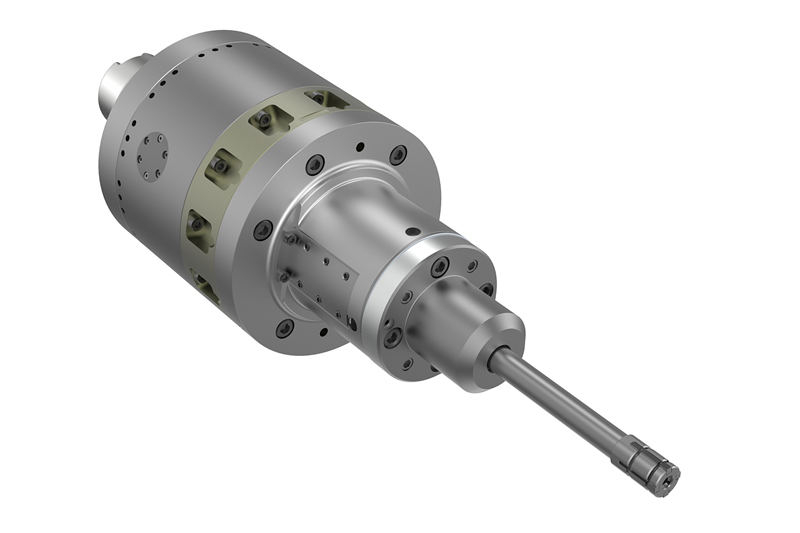
    Fresa circular para metal duro macizo

    • Ahorro considerable de tiempos de ciclo
    • Bordes de control definidos sin astillas

  • Control edge machining

    Herramienta de perfil en metal duro

    • Precisión y calidad de superficie máxima de los bordes de control
    • Bordes de control definidos sin astillas

Escariado y taladrado de precisión
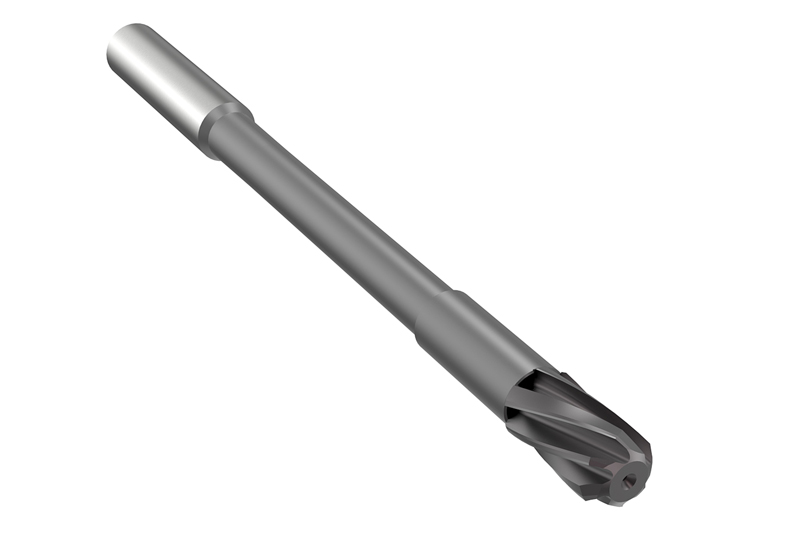
  • Reaming

    マルチブレードリーマ

    • 高い加工能率
    • 左ねじれと最適なクーラント供給による優れた切り屑処理

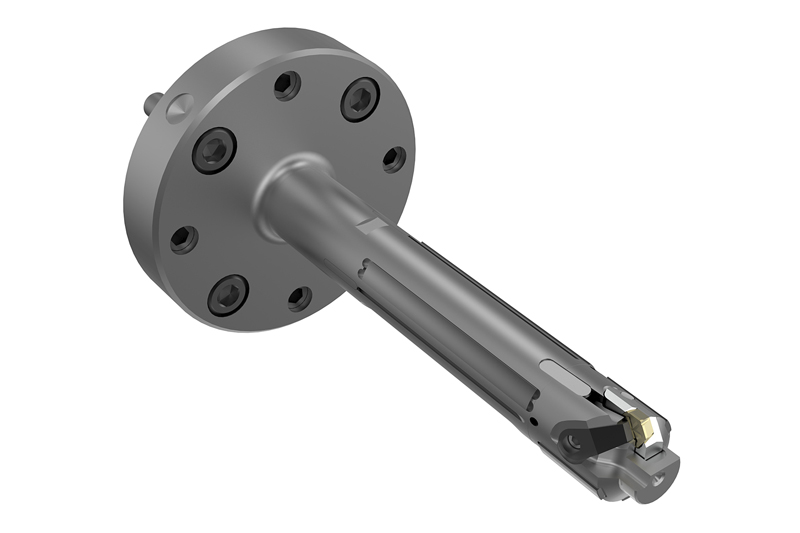
  • Fine boring

    ファインボーリング工具

    • EasyAdjustシステムとガイドパッド
    • ホーニングが不要な容易な取り扱いで頼性の高い仕上げ加工
    • 理想的なトラッキングによる最適なシリンダー形状

  • Fine boring

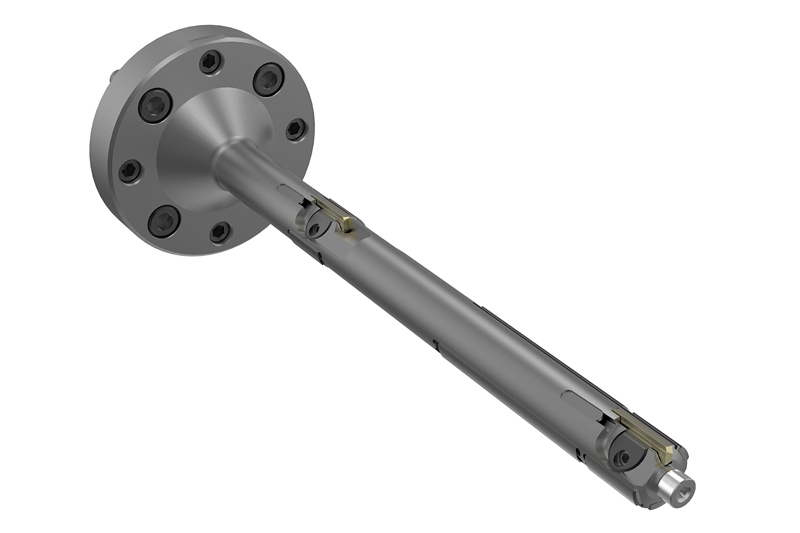
    ファインボーリング工具

    • 調整可能なインサートとガイドパッド
    • 超精密・長尺ボアのバー加工に最適

ホーニングによる仕上げ
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • 生産時間、リードタイムの大幅な短縮を実現
    • 高い形状精度

ミーリング加工
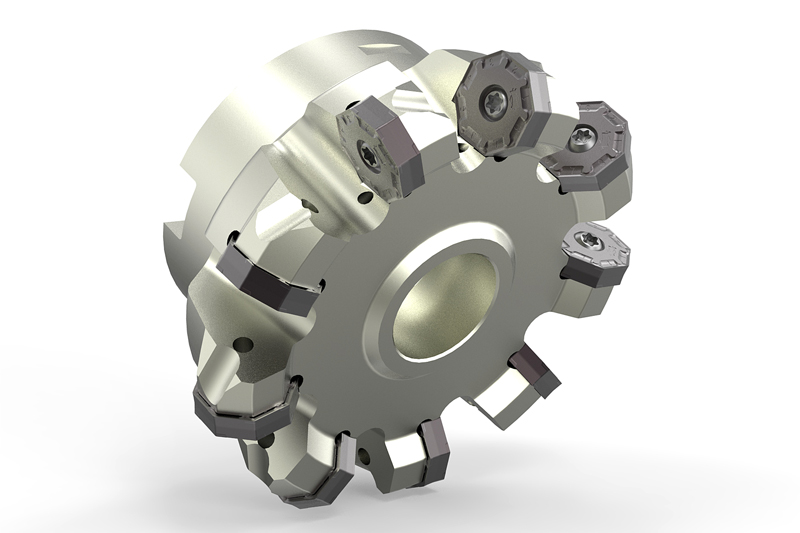
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Inserto de corte de 16 filos/45°
    • Primera opción para hierro fundido y acero fundido resistente al calor
    • Rango de Ø 63-200 mm / ap máx. 4 mm
    • Fuerzas de corte reducidas a pesar de la forma negativa
    • Máxima rentabilidad en el fresado plano

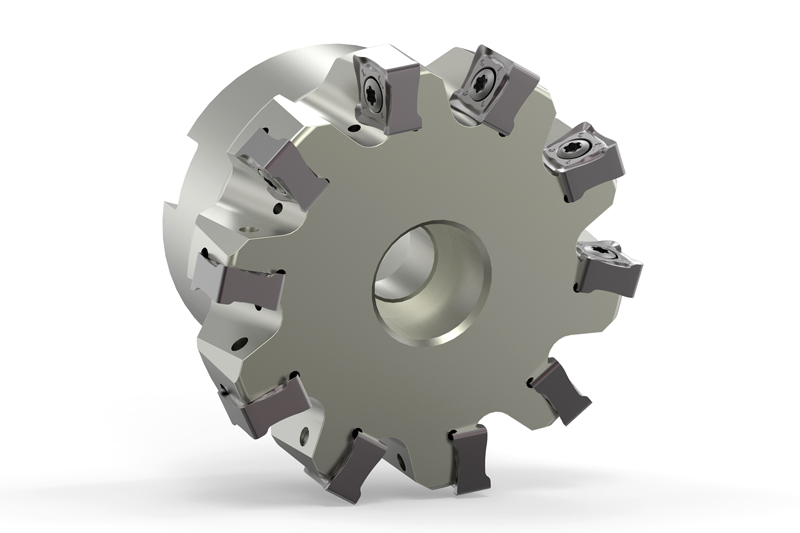
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Inserto de corte de ocho filos/90°
    • Primera opción para el hierro fundido
    • Rango de Ø 50-200 mm / ap máx. 8 mm
    • Máxima rentabilidad en el fresado escalonado

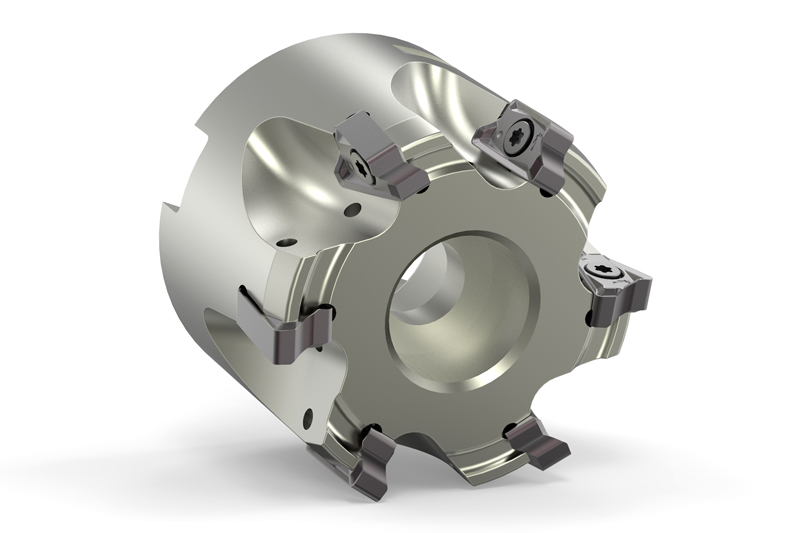
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Inserto de corte de cuatro filos/90°
    • Es el más adecuado para el acero, el acero inoxidable, el hierro fundido y el acero fundido resistente al calor
    • Rango de Ø 25-100 mm / ap máx. 10 mm
    • Planeado en dimensiones de escalón elevadas
    • Fuerzas de corte muy reducidas a pesar de la forma negativa

Sujeción
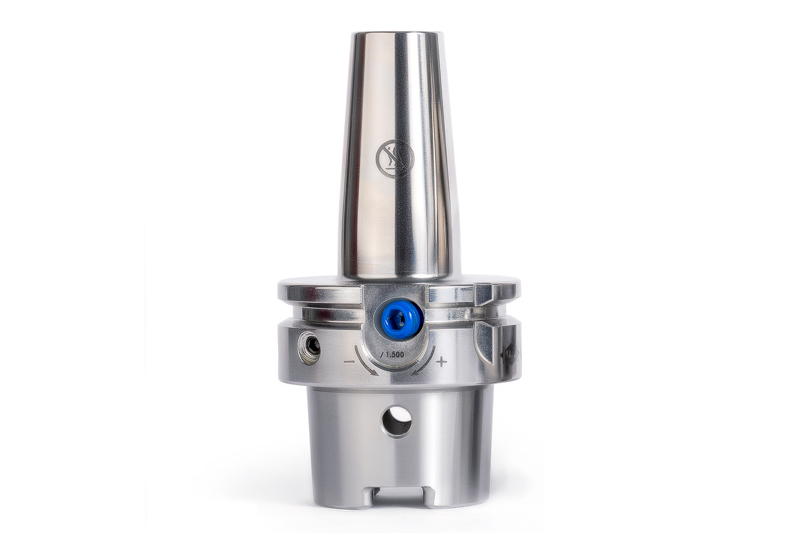
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Alta estabilidade térmica a partir de 80 °C mesmo com ciclos de usinagem muito longos (mais de 240 minutos)
    • Para operações de fresamento de alto desempenho até o máx. de 33.000 rotações por minuto
    • Maior confiabilidade do processo

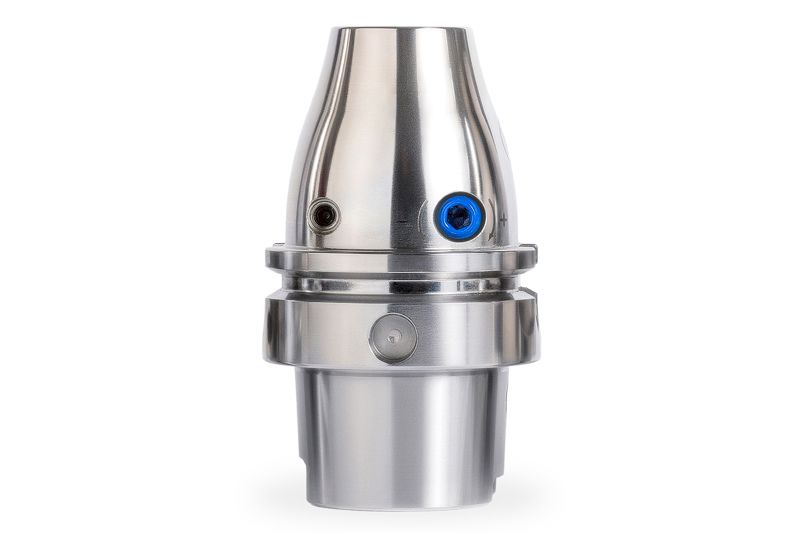
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandril hidráulico com as dimensões originais de um mandril retrátil (contorno DIN com 4,5°)
    • Desenho com sistema orientado para aplicação
    • Máxima confiabilidade do processo e vida da ferramenta
    • Troca de ferramentas mais rápida e altamente precisa

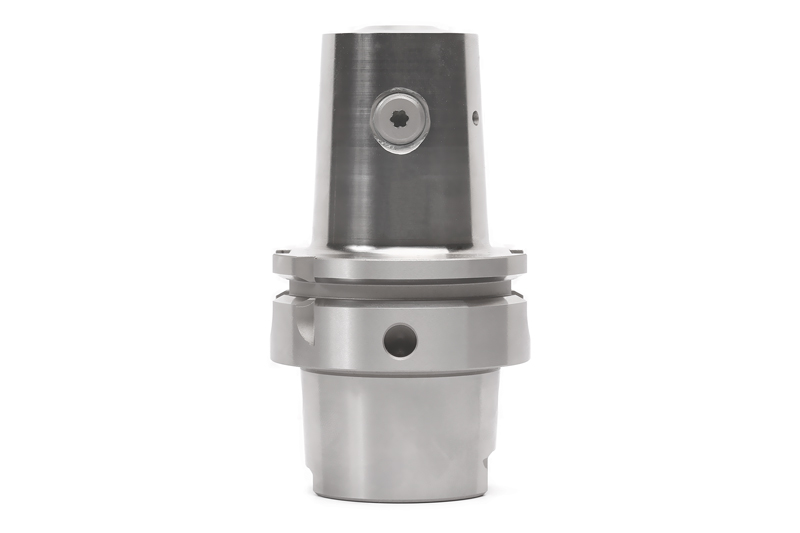
  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRIL DE TRAVAMENTO LATERAL MILL CHUCK HB

    • Manuseamento fácil graças ao parafuso diferencial
    • Elevada eficiência econômica e precisão
    • O posicionamento axial da ferramenta pode ser definido usando o sistema de mola
    • Posicionamento ideal de ferramentas de perfil para controle da arestas na usinagem