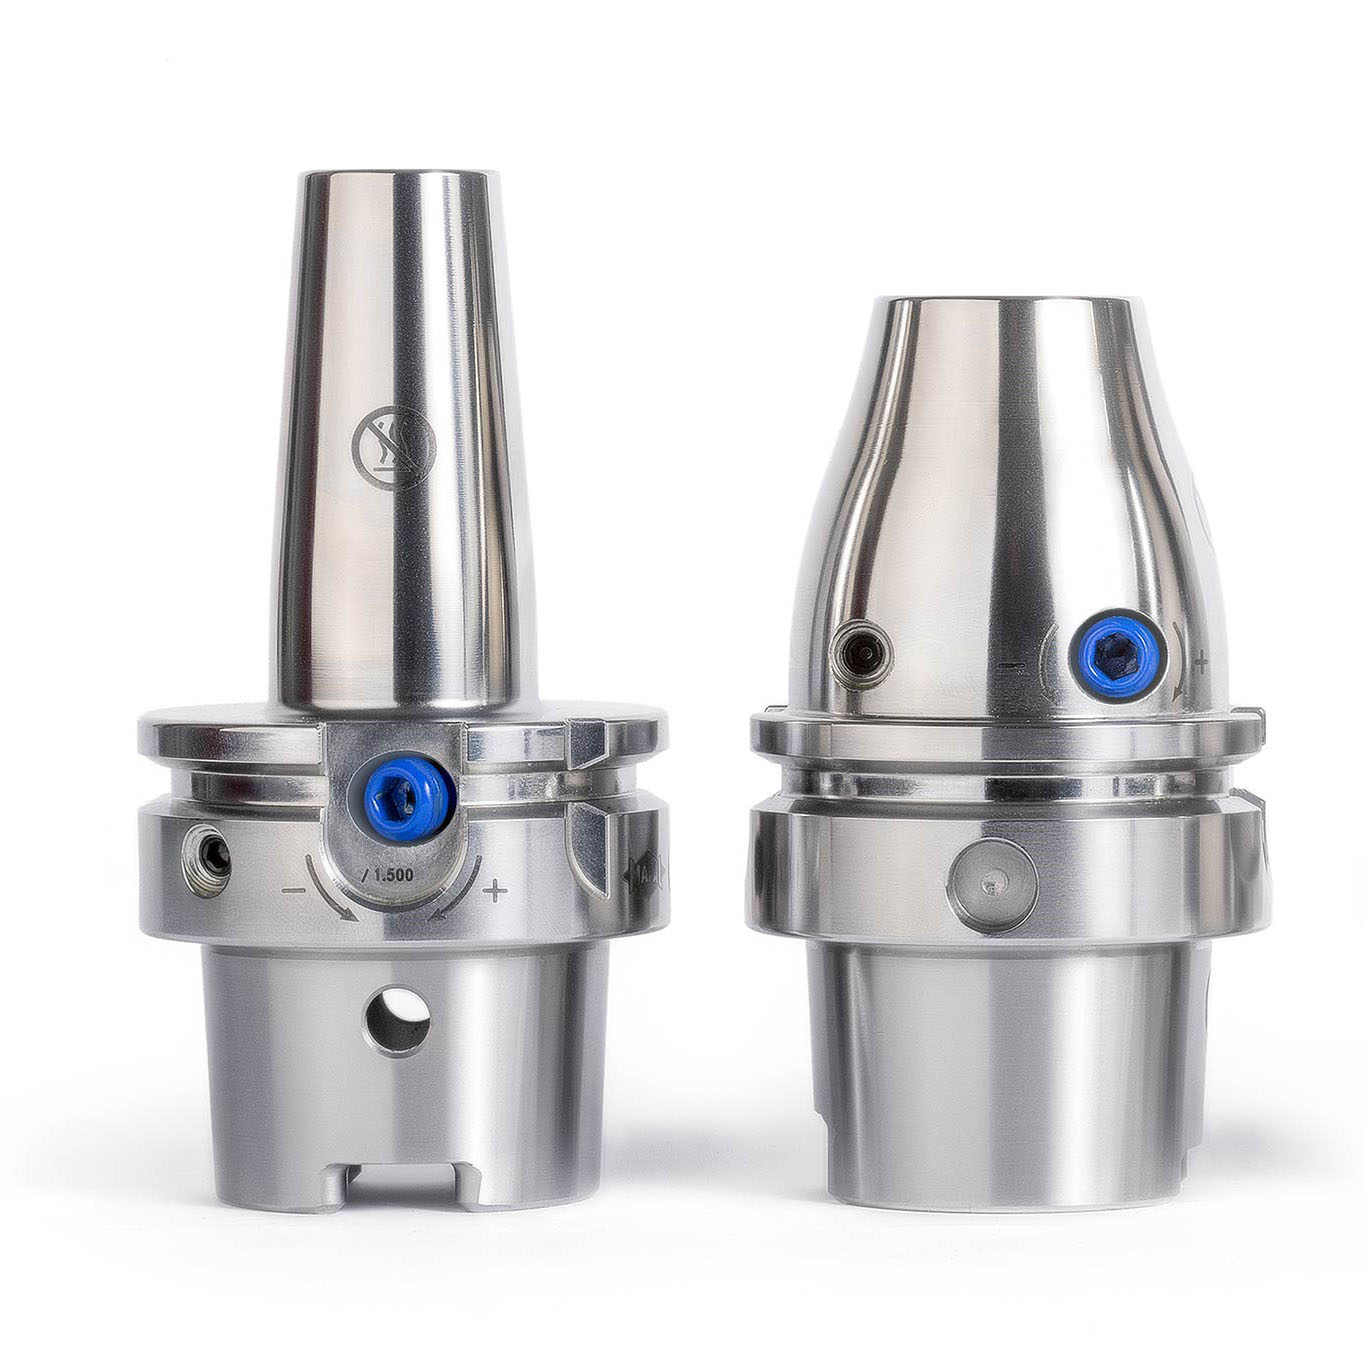
Großserie mit festen und justierbaren Werkzeugen
Ventilgehäuse EN-GJS-400-15 – Schieberbohrung und Druckwaagenbohrung
Ausgangssituation beim Kunden
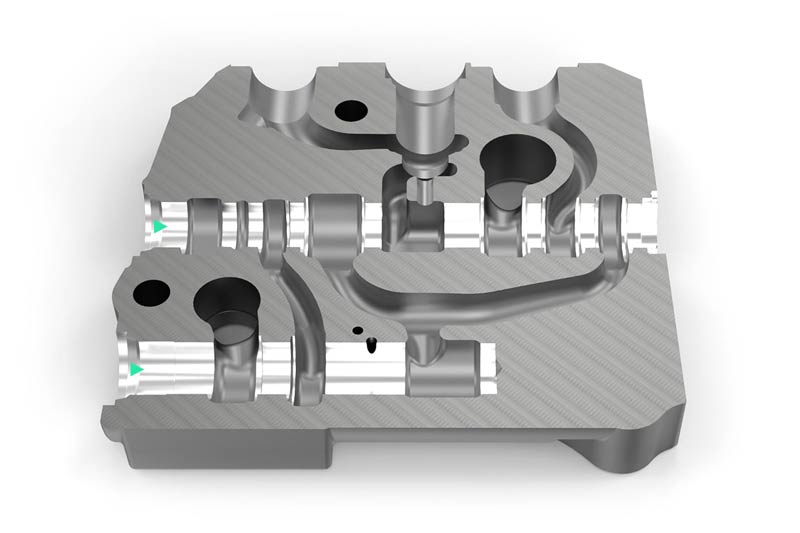
- Großserie
- Werkzeugeinstellung gewünscht
- Hohe Maschinenstundensätze
- Hohe Kosten für nachfolgendes Dornhonen
Special features of this solution
- Ideally matched separate tools guarantee optimum preconditions for a reduced honing process
- The honing process can be eliminated with certain part requirements
Spool bore
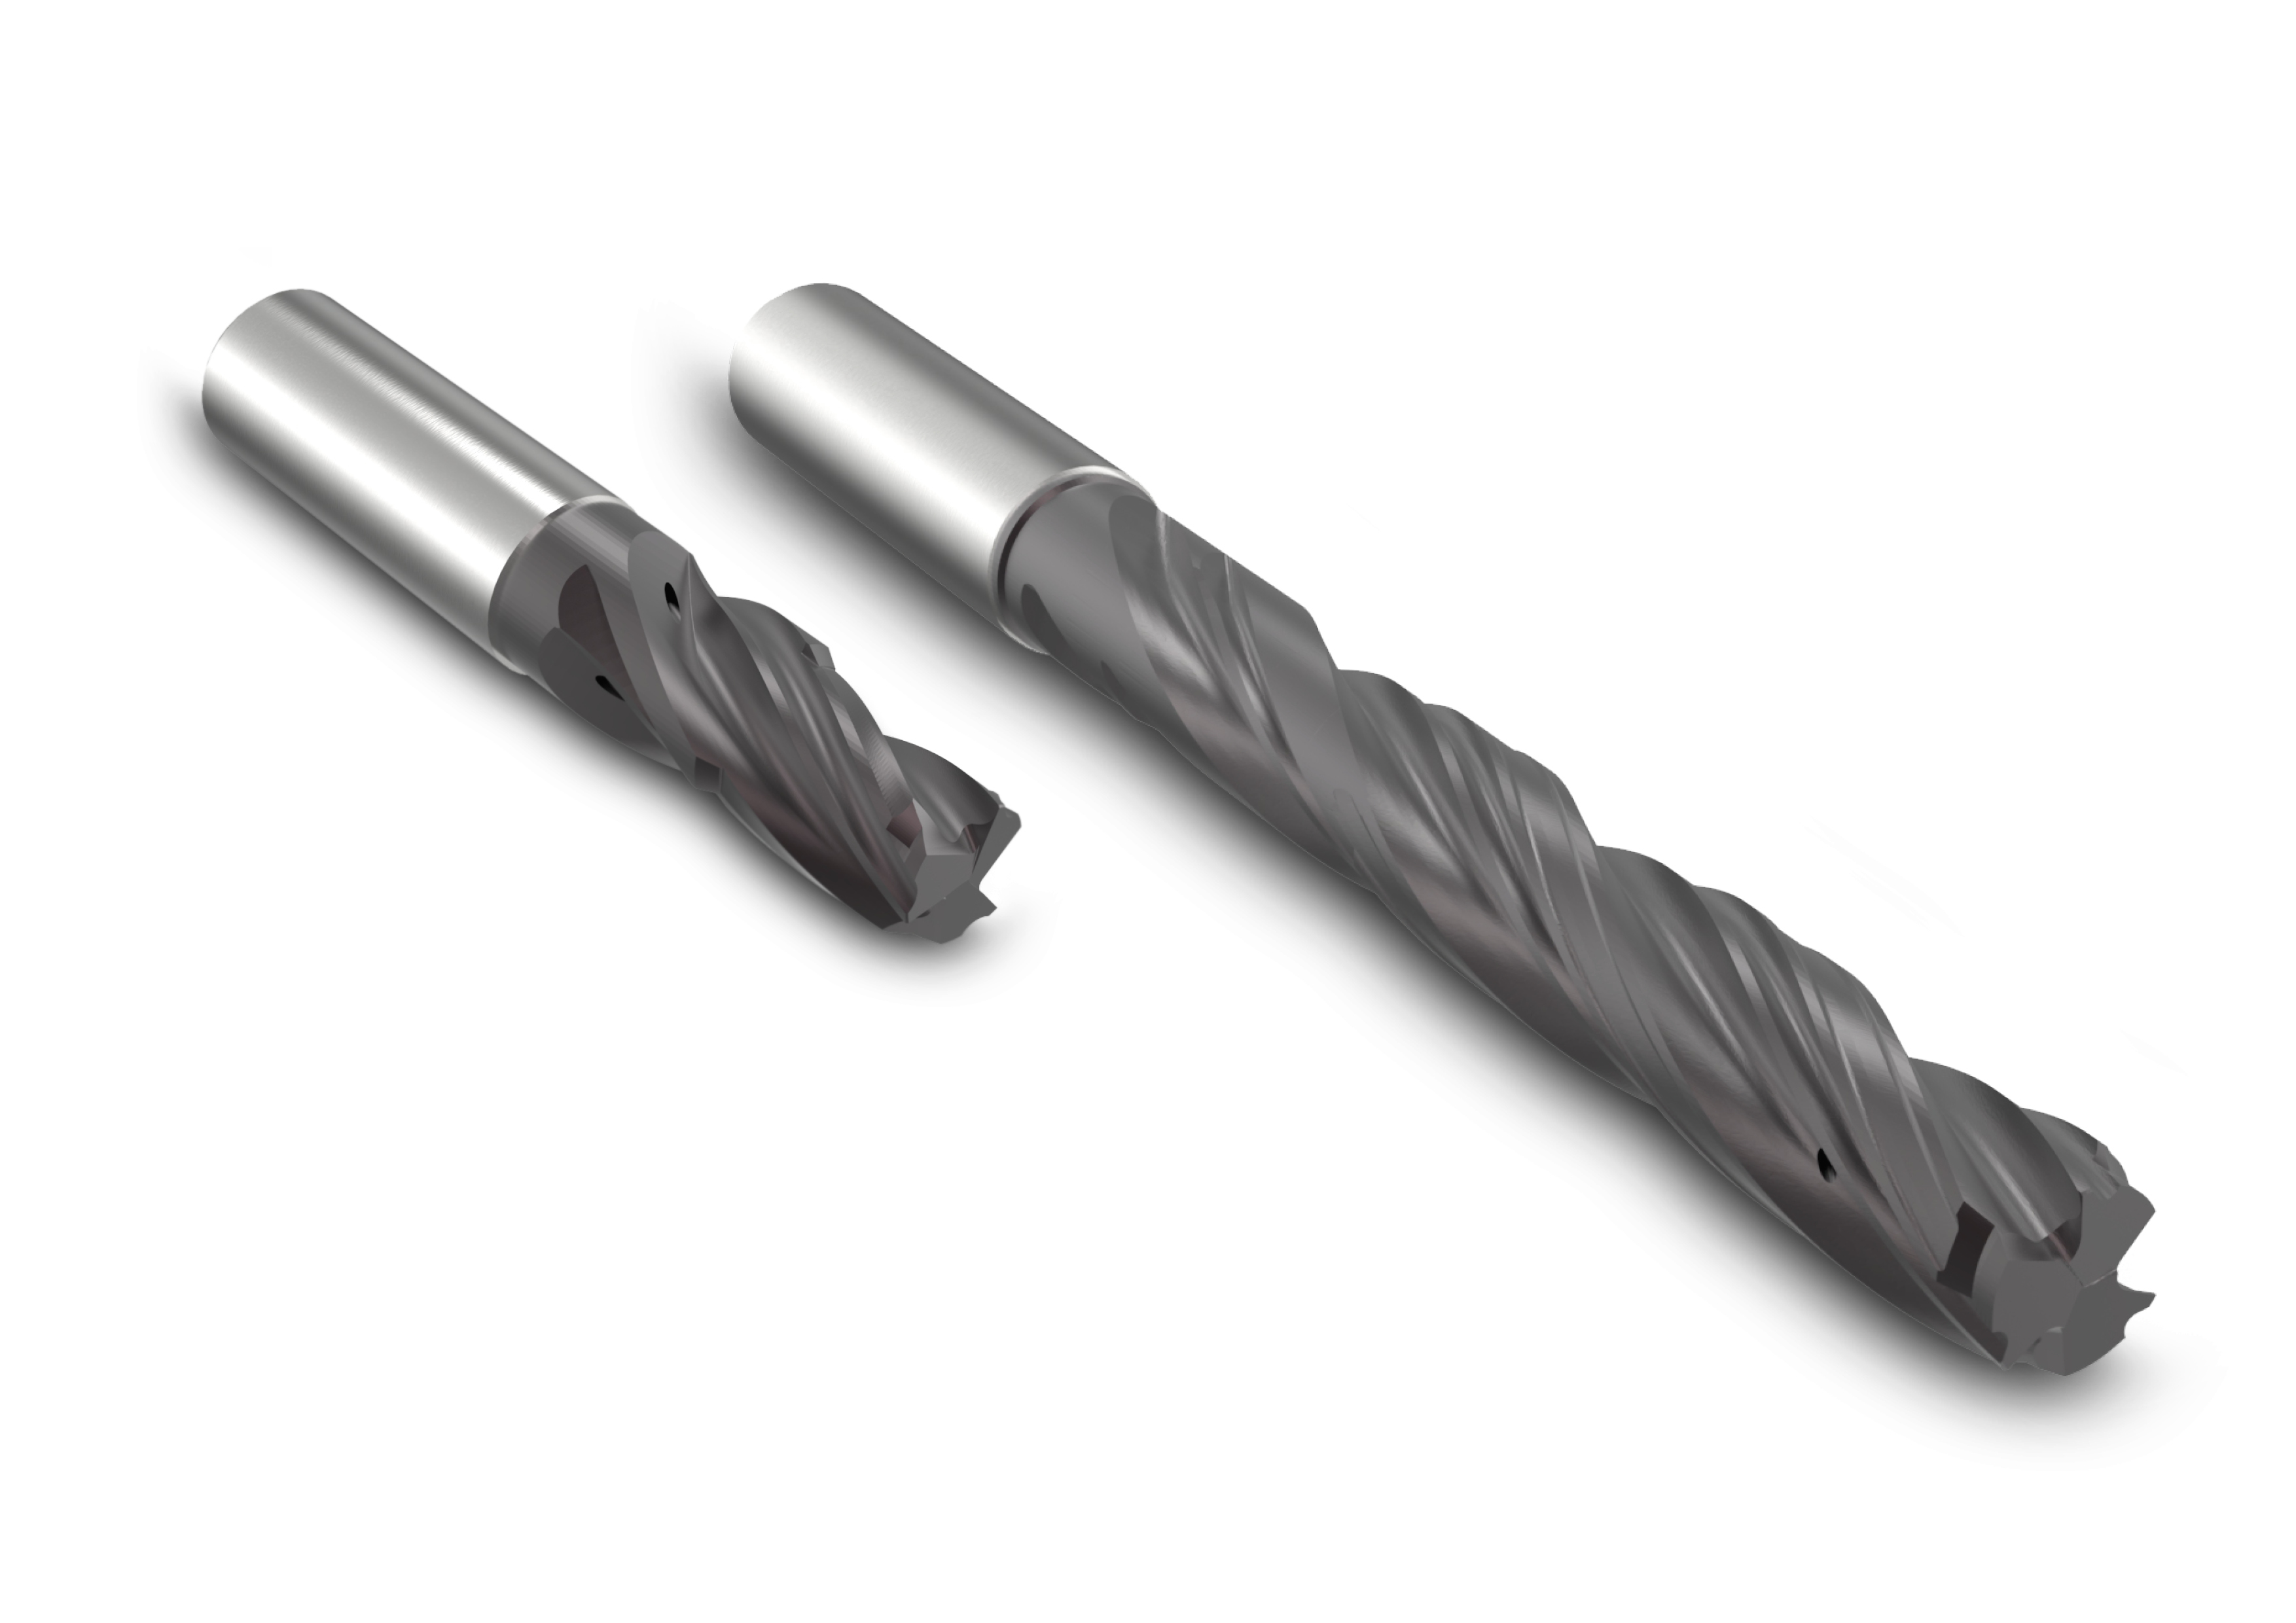
1. Boring
- Optimum results in the pre-machining due to a coordinated piloting and boring process
- Optimum chip flow and extended regrinding options through multicut technology and perfect coolant supply
- No ring formation in the cavities due to special bore geometry → no costs for removal of rings
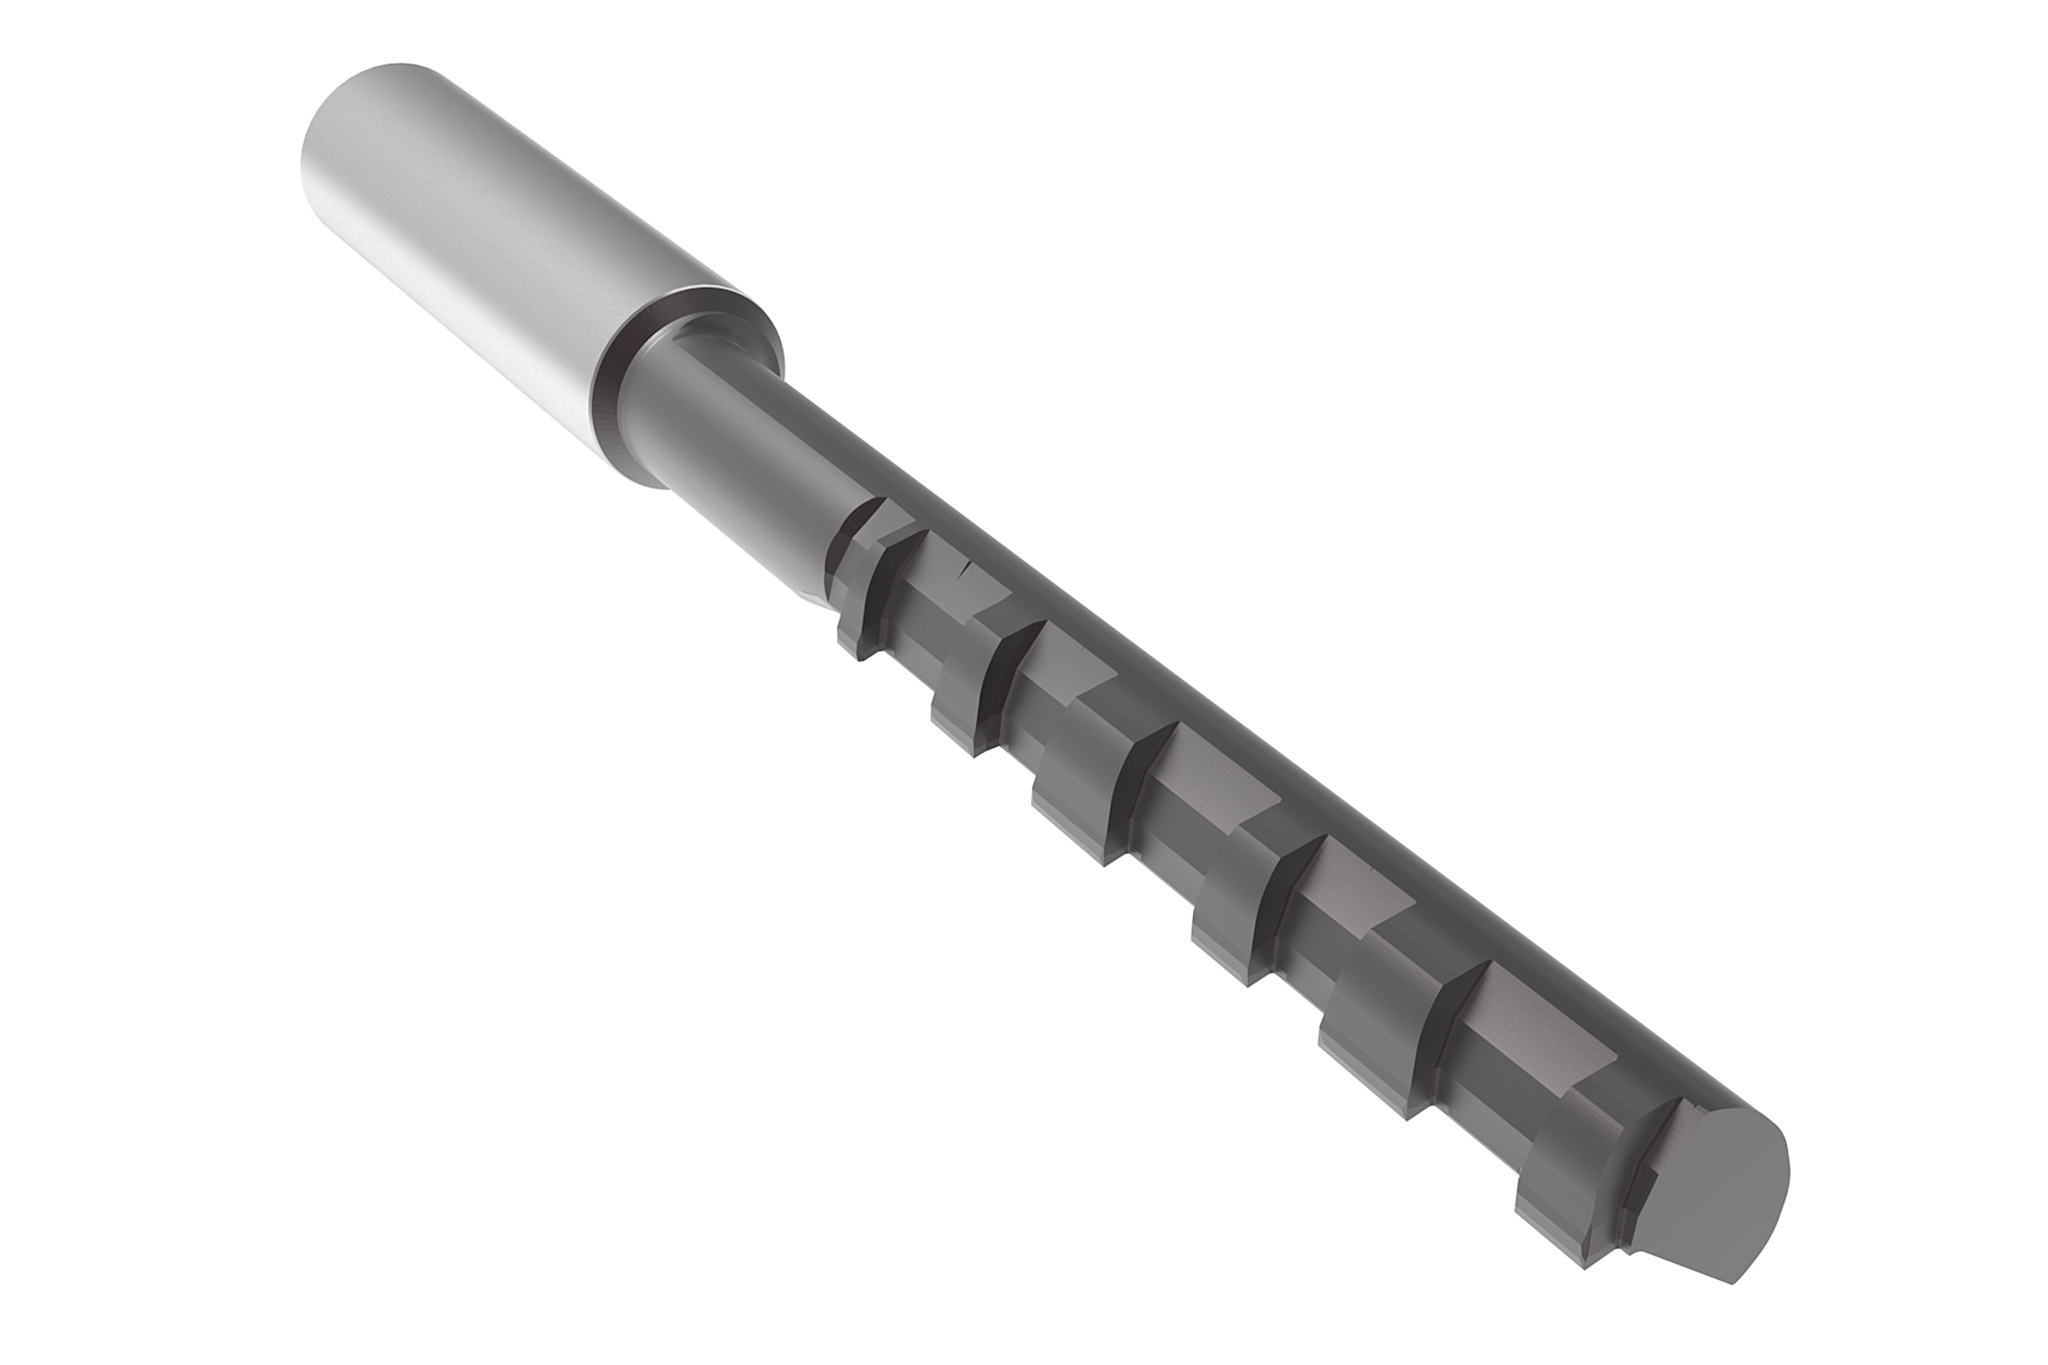
2. Obróbka krawędzi sterujących
- Narzędzie profilowe VHM
- Najwyższa dokładność i jakość powierzchni krawędzi sterujących
- Krawędzie sterujące zdefiniowane bez wyrw
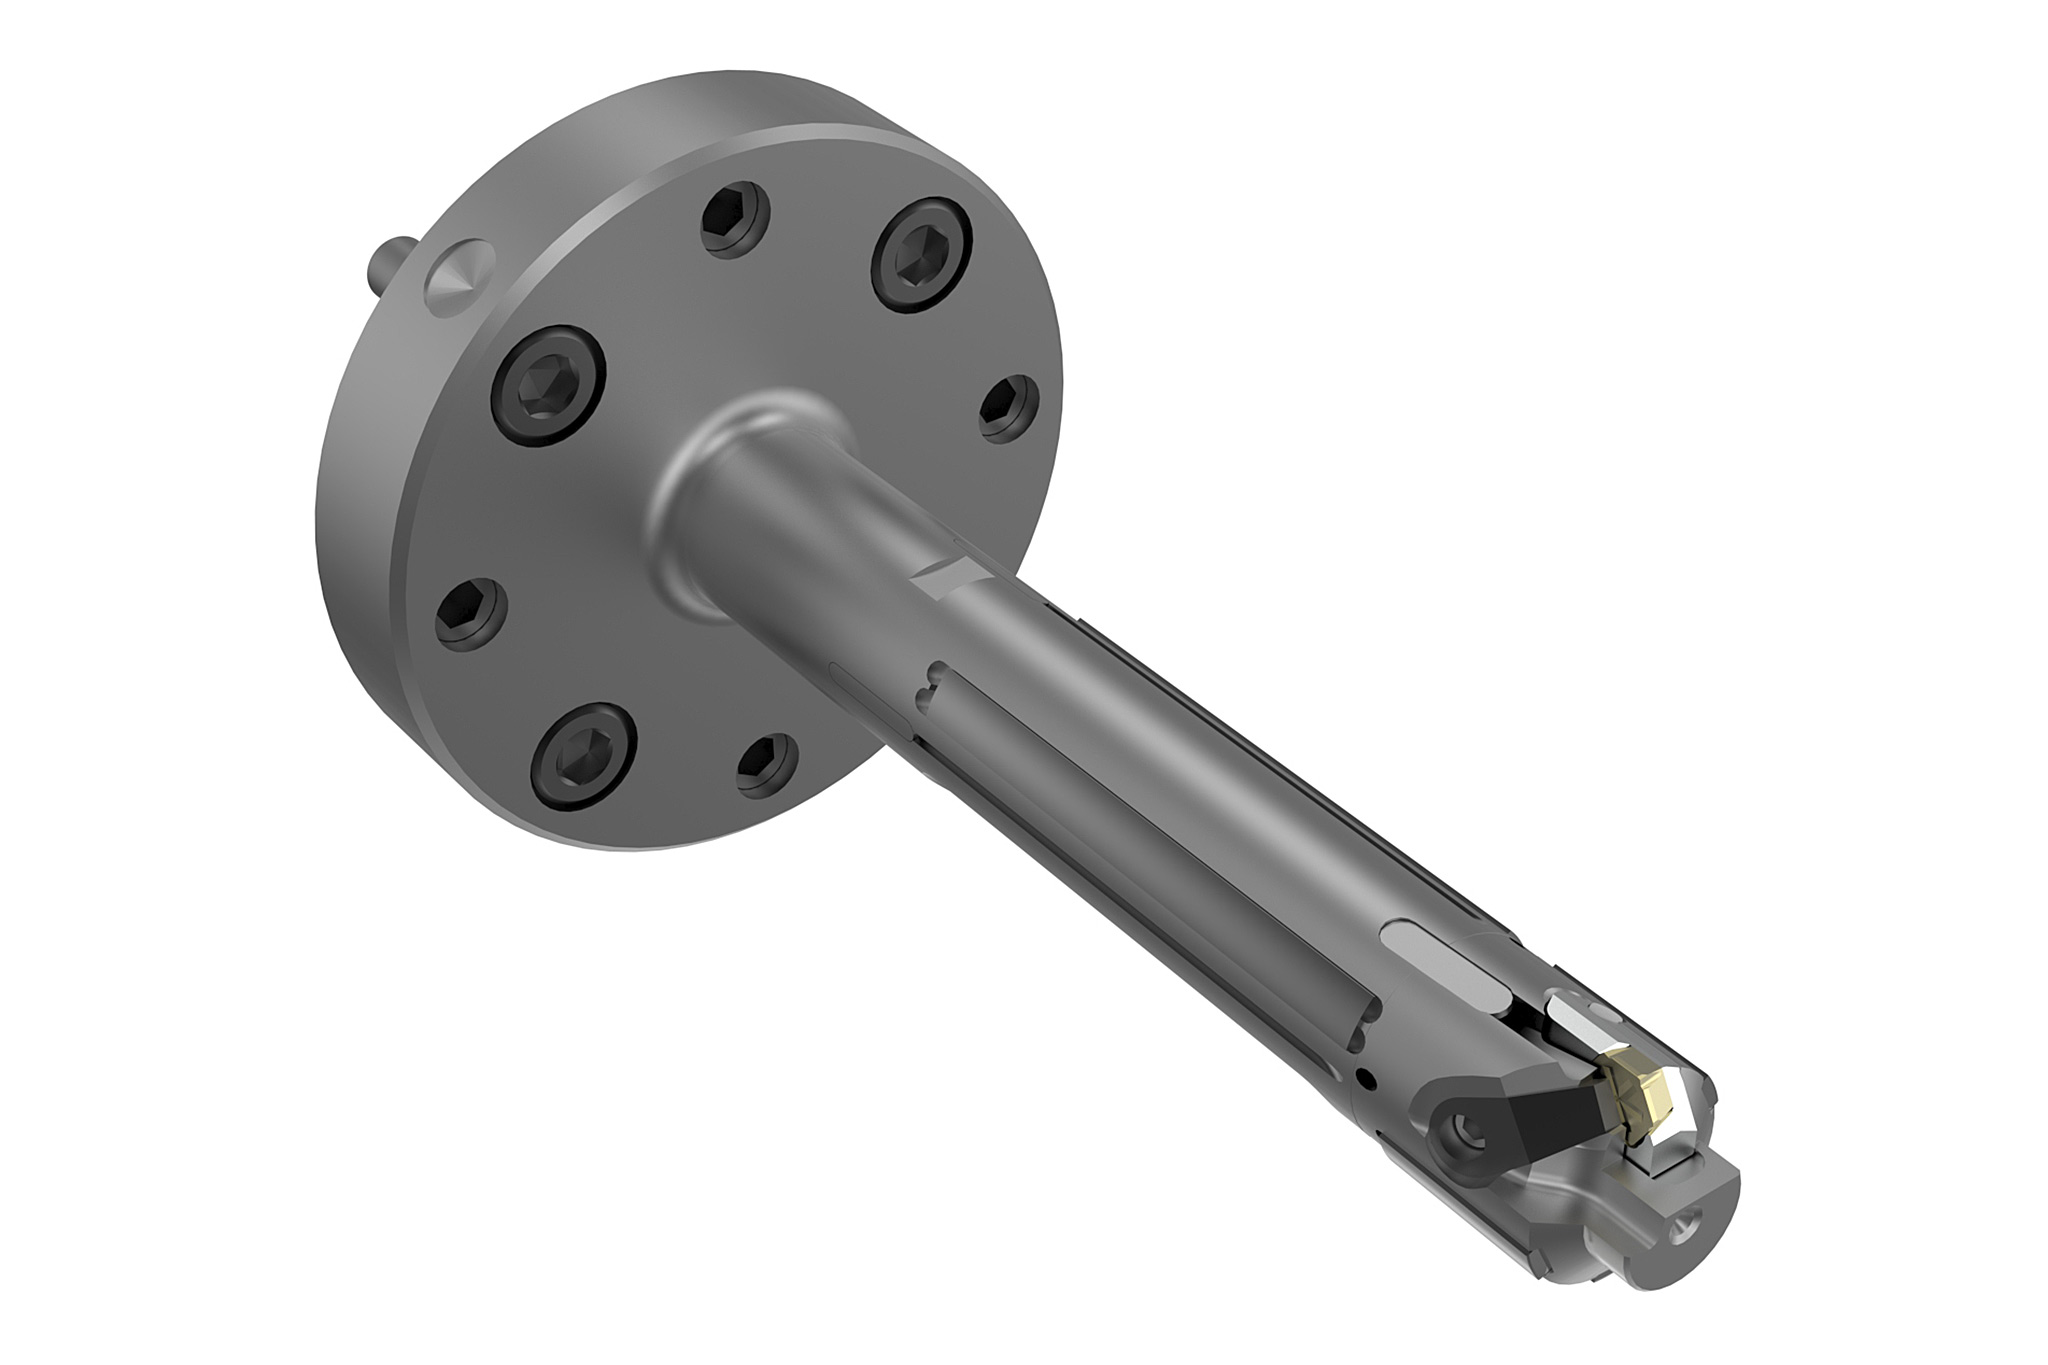
3. Wytaczanie precyzyjne
- Narzędzie do rozwiercania precyzyjnego z systemem EasyAdjust i listwami prowadzącymi
- Niezawodna obróbka precyzyjna z łatwą obsługą
- Najlepsze kształty cylindrów dzięki idealnemu prowadzeniu
Otwór wagi ciśnieniowej
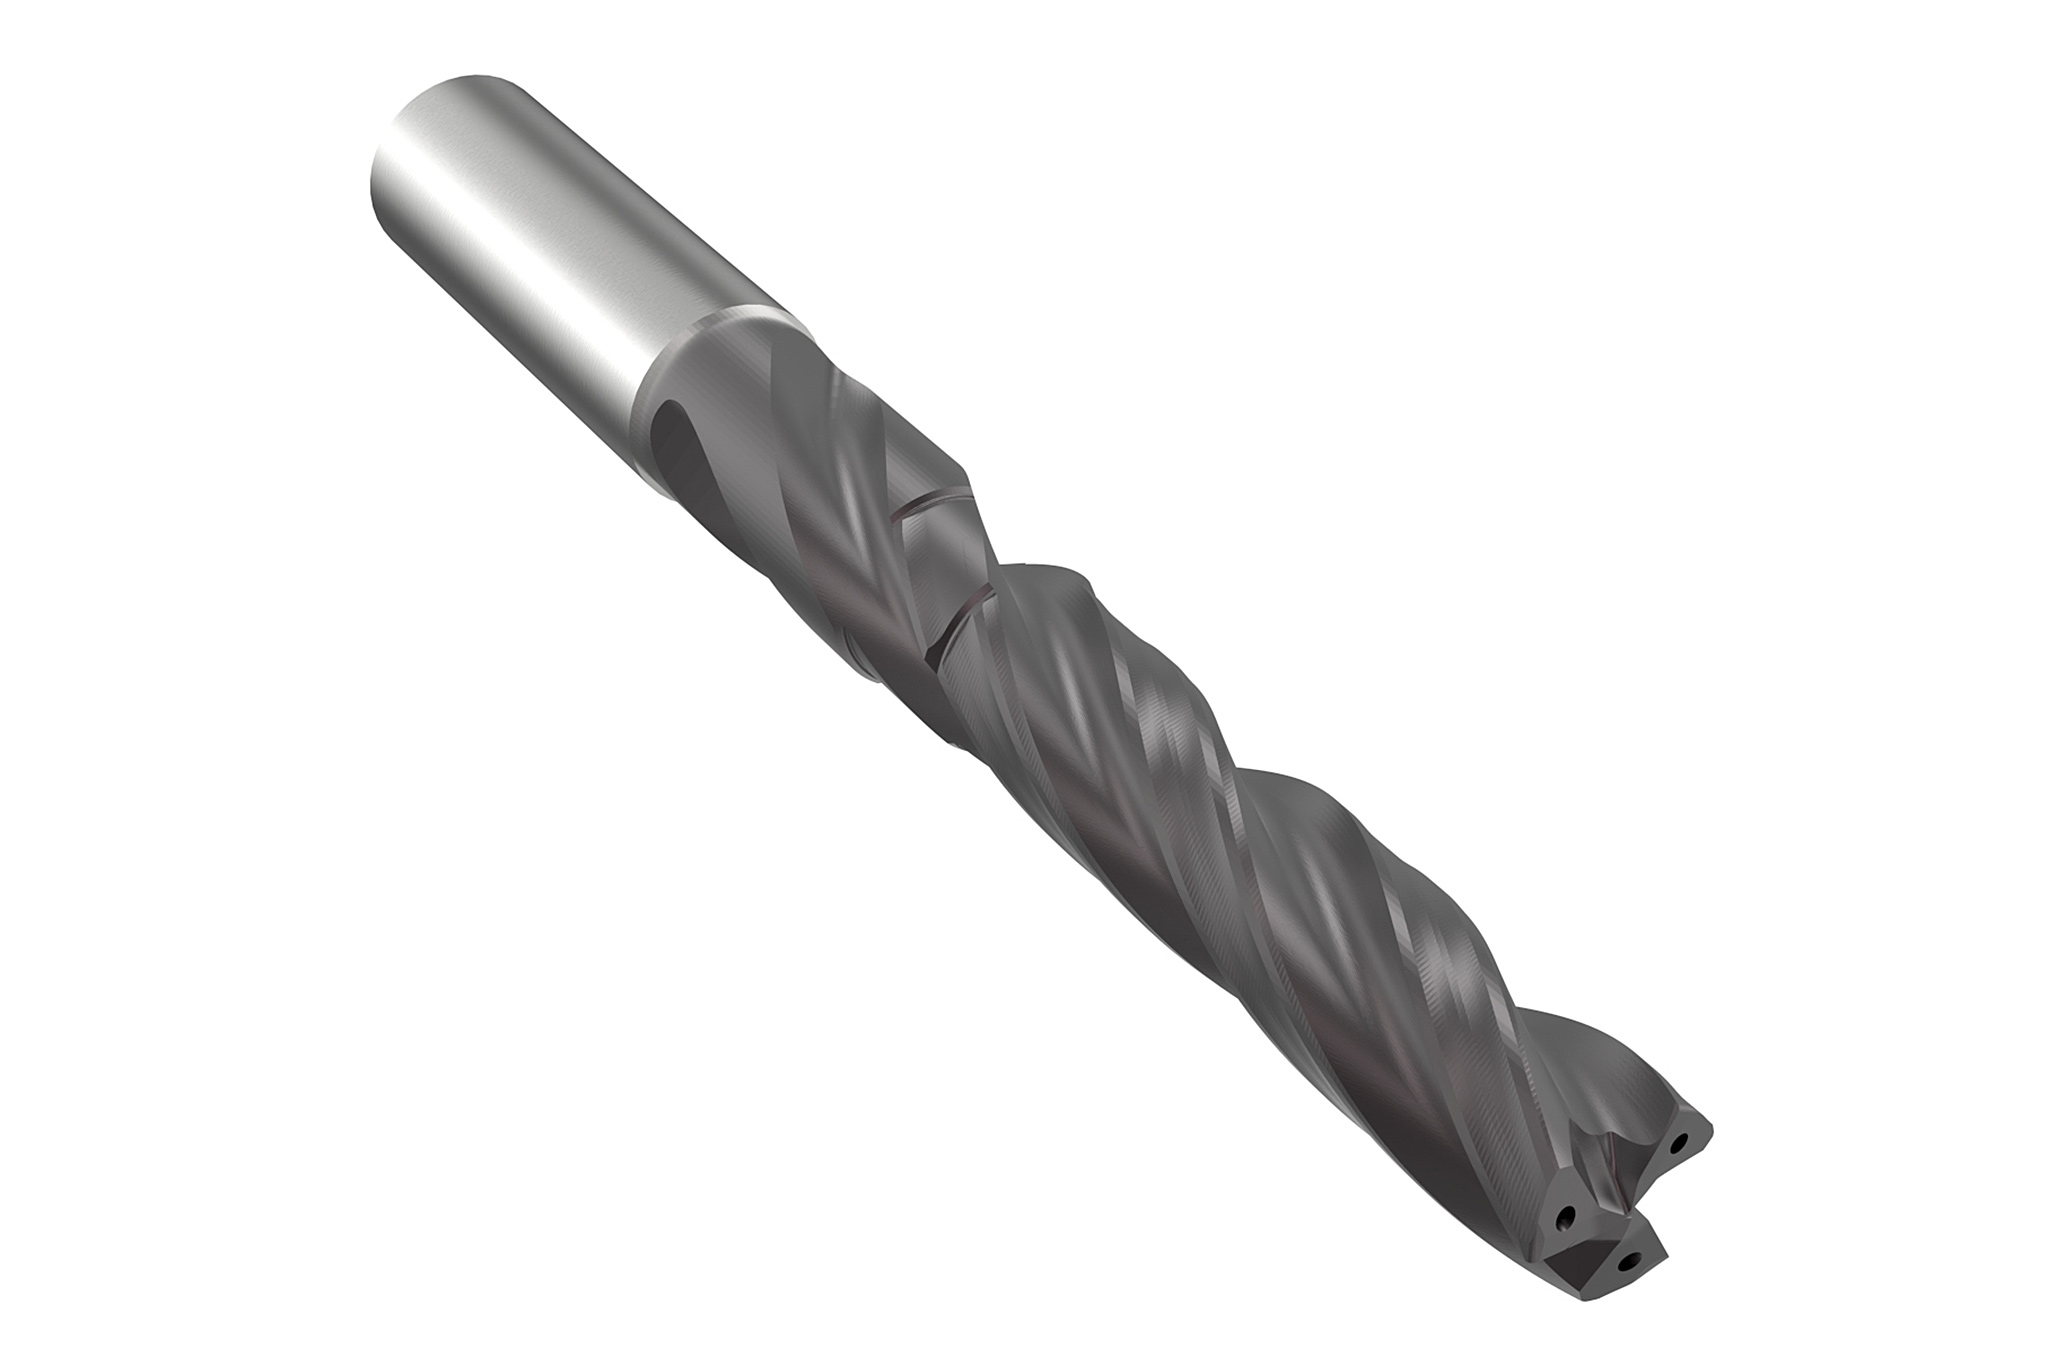
1. Pogłębianie
- Pogłębiacz z węglika spiekanego z 6 łysinkami prowadzącymi i specjalną geometrią skrawającą
- Prosty otwór, idealny przepływ wiórów i prowadzenie na całej długości otworu
- Skrócenie czasów pomocniczych dzięki dwóm operacjom obróbkowym w jednym narzędziu
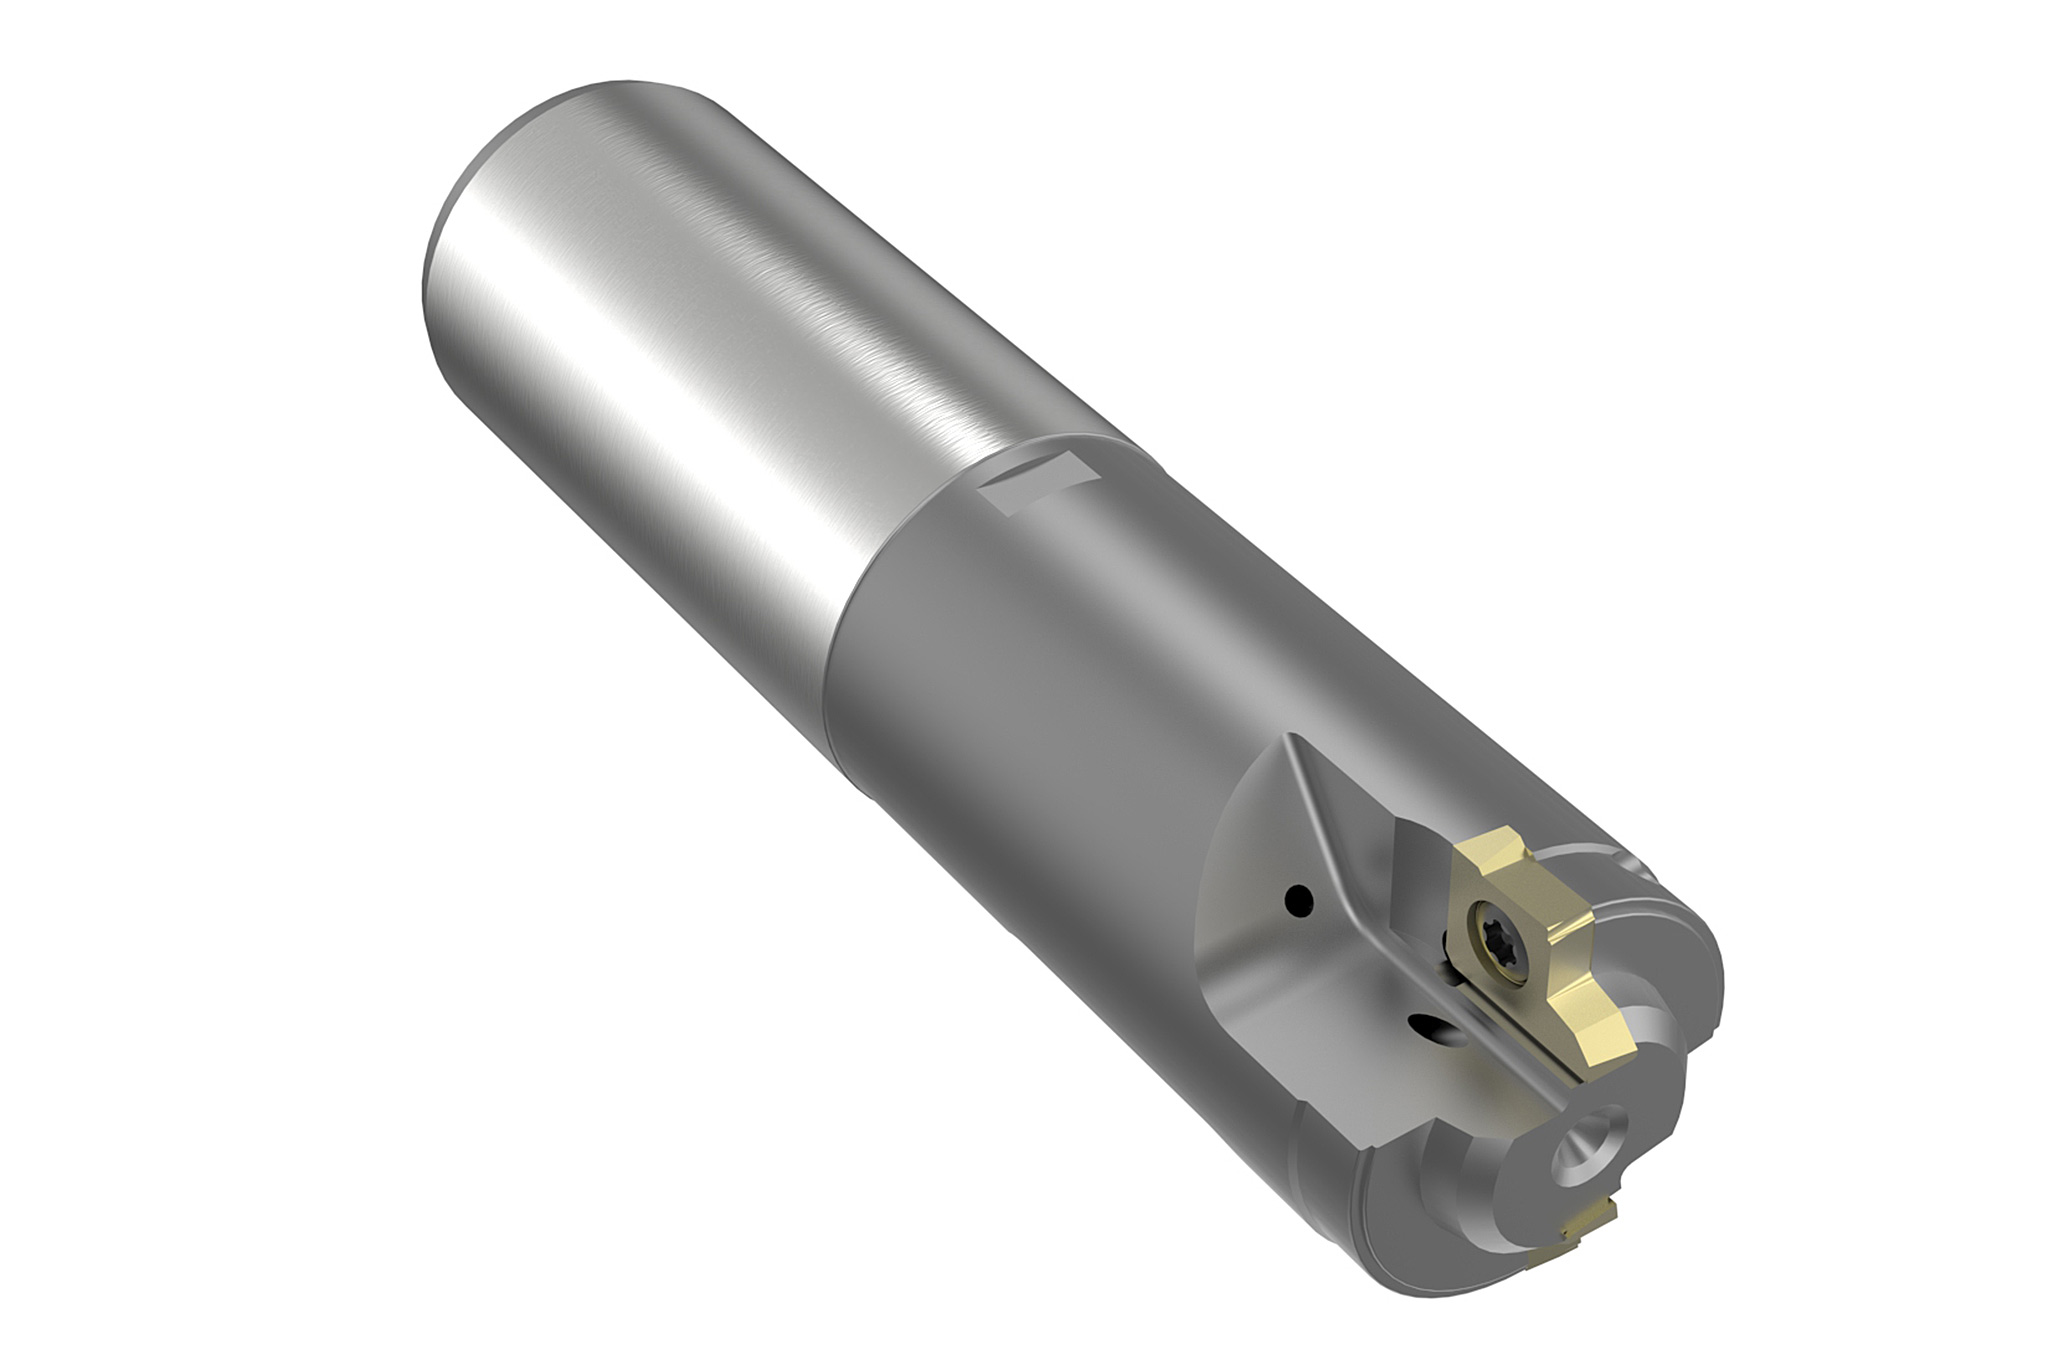
2. Obróbka konturu
- Dwuostrzowy pogłębiacz z ostrzami profilowanymi
- Niezawodna obróbka konturu
- Łatwa obsługa przy niskich kosztach materiałów skrawających
3. Feinbohren
- Feinbohrwerkzeug mit EasyAdjust-System und Führungsleisten
- Prozesssichere Feinbearbeitung mit einfachem Handling ohne nachfolgendes Honen
- Beste Zylinderformen durch ideale Nachführung

Vorteile
- Teurer Honprozess in der Schieberbohrung verkürzt
- Geringe Werkzeugkosten pro Bohrung
- Kürzere Nebenzeiten durch cleveres Engineering in Zusammenarbeit mit dem Kunden
- Signifikante Kosteneinsparung durch Wegfall des Honprozesses in der Druckwaagenbohrung
