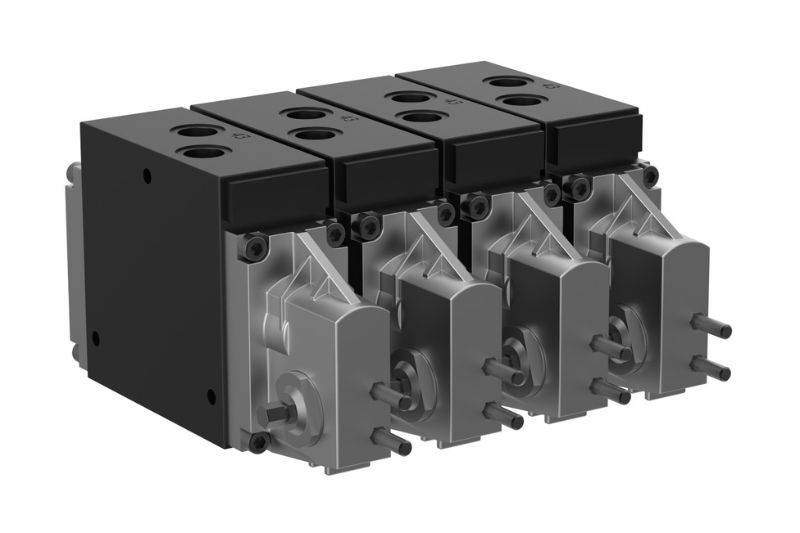
油圧バルブハウジング
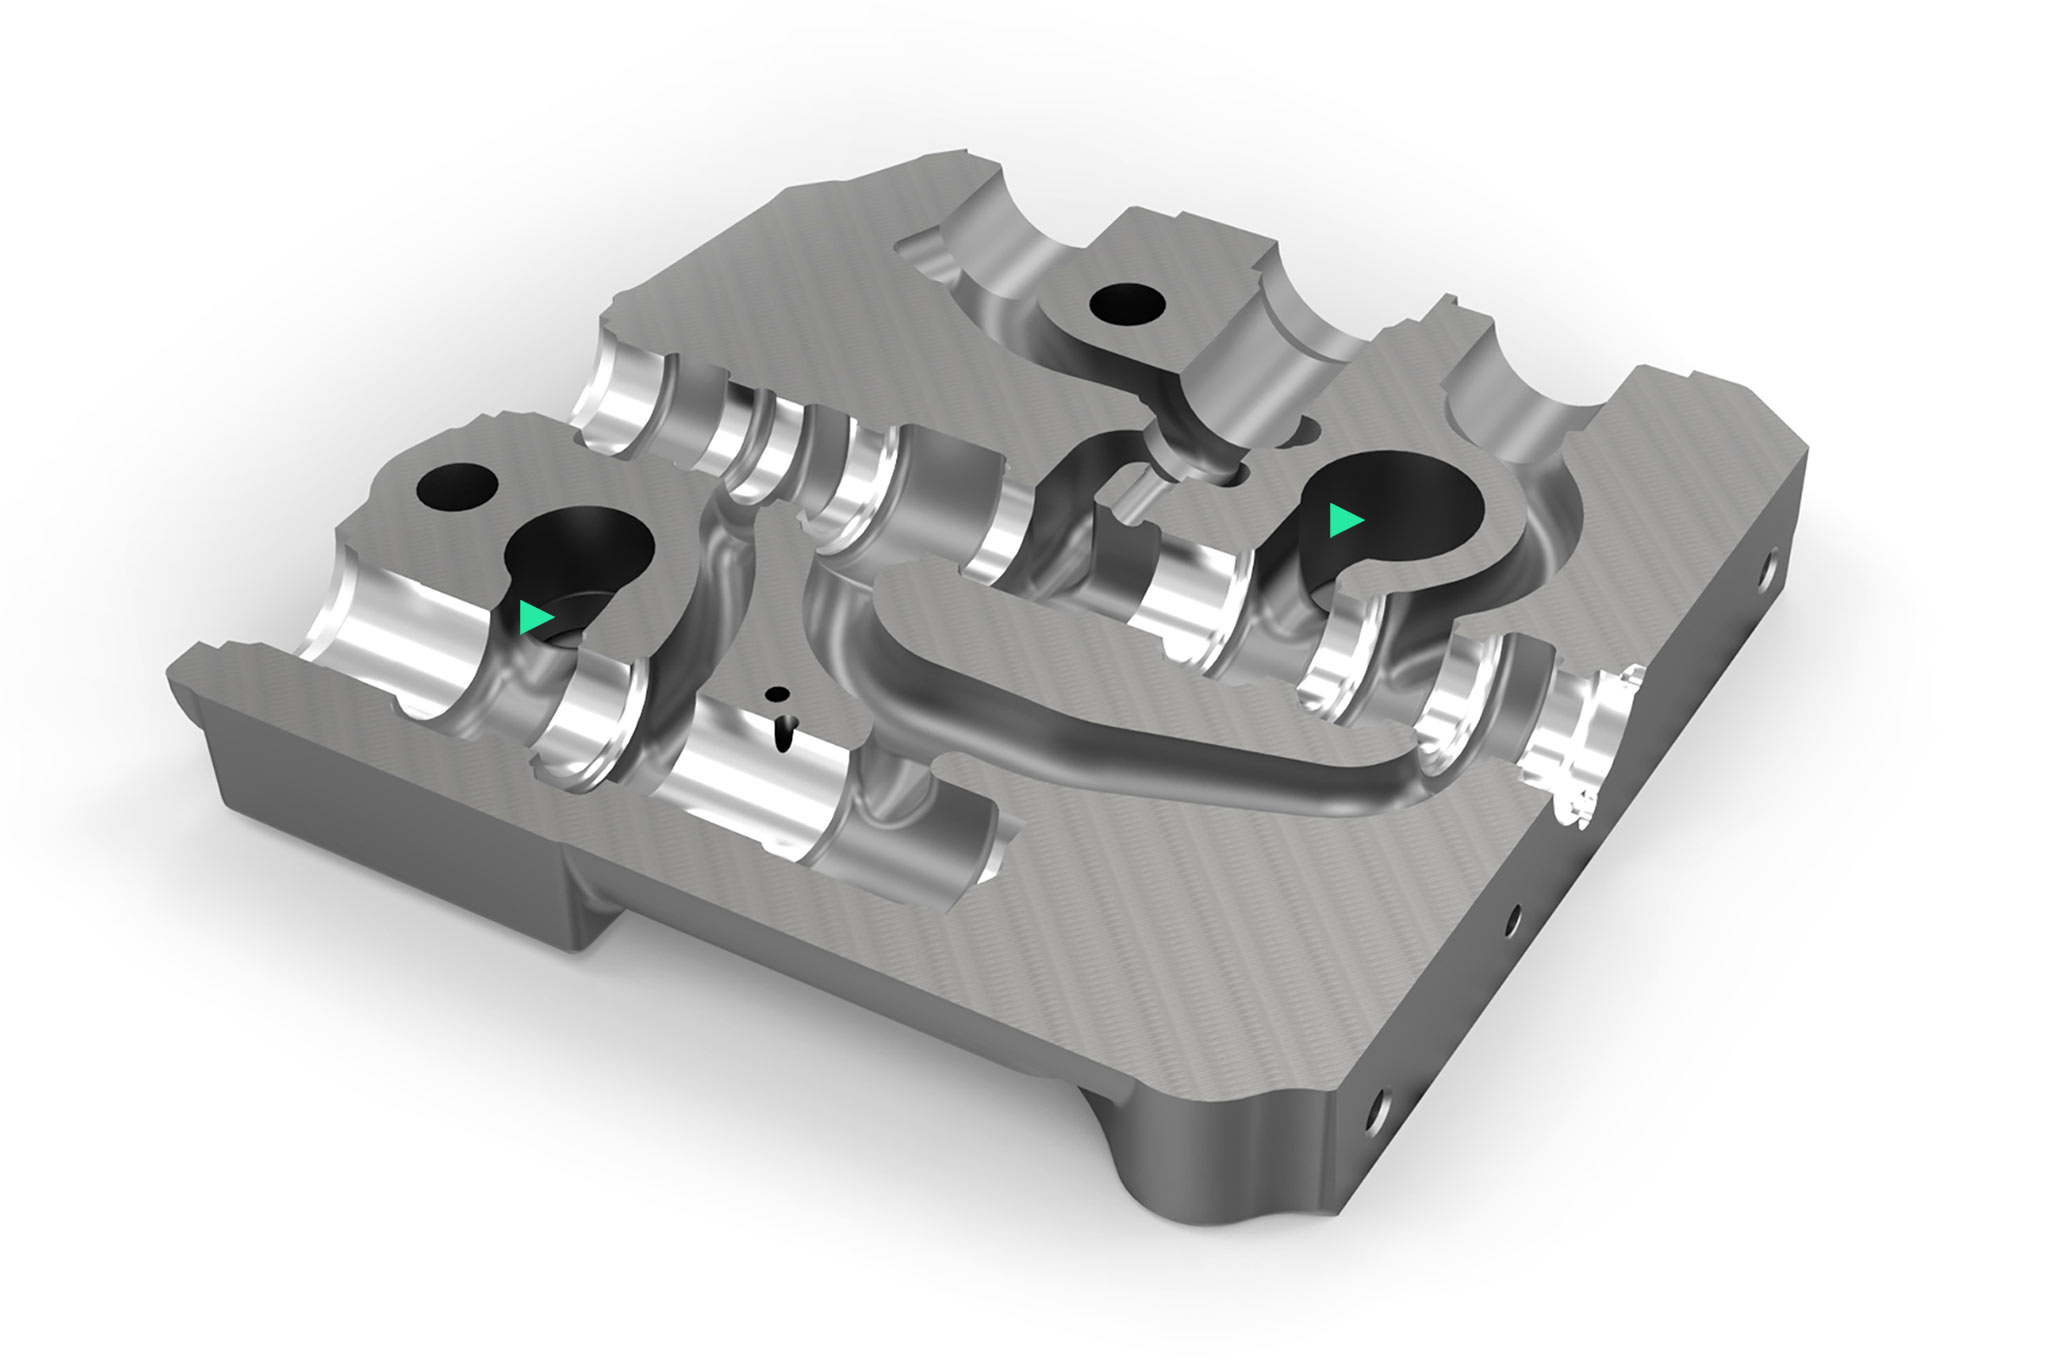
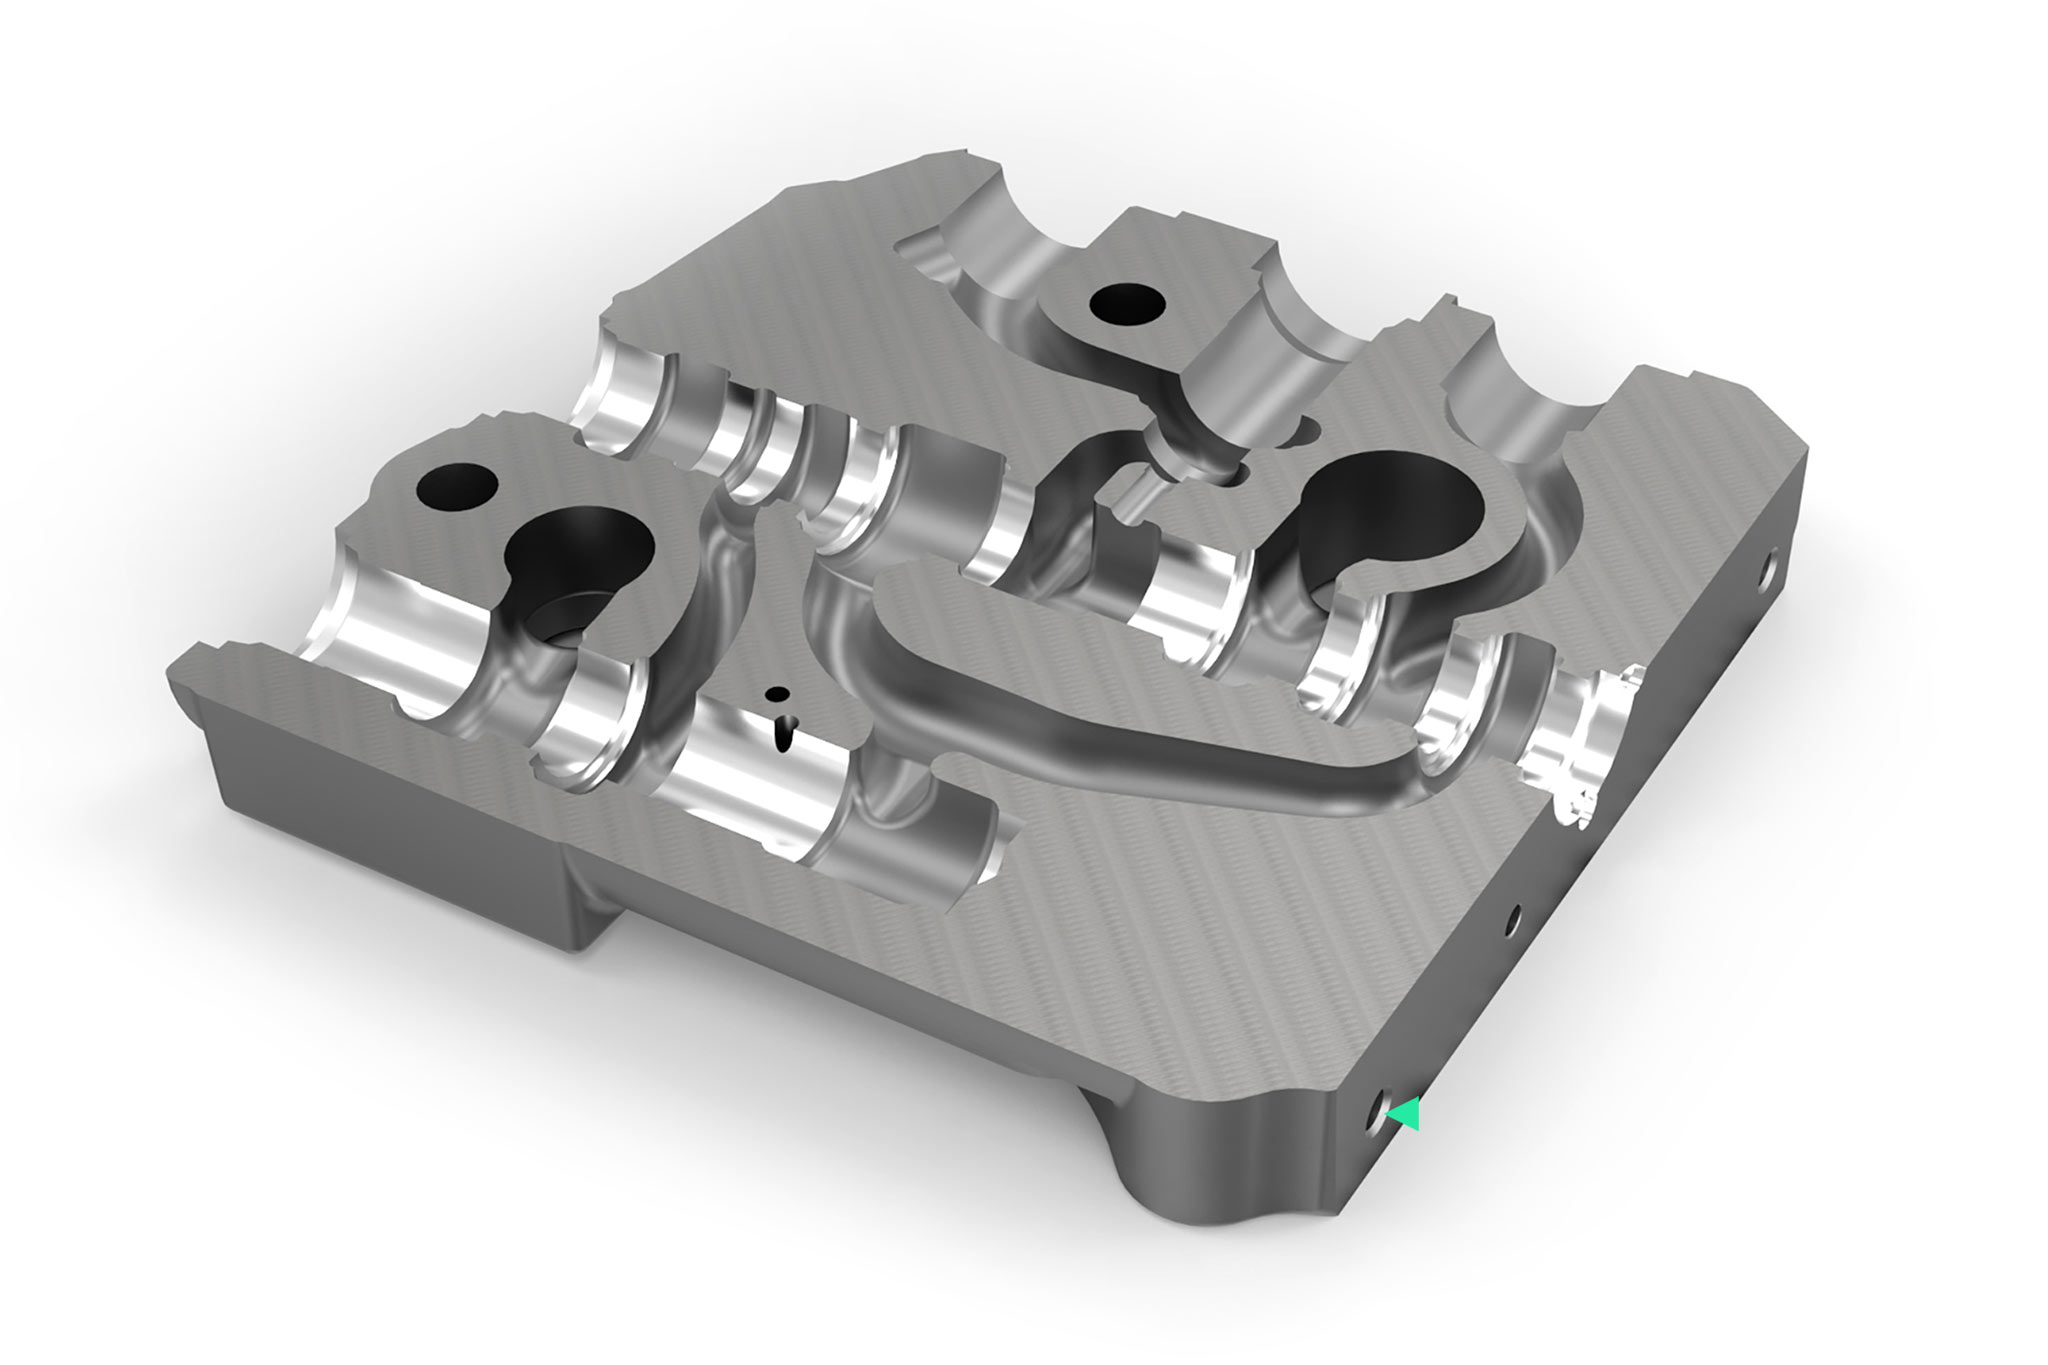
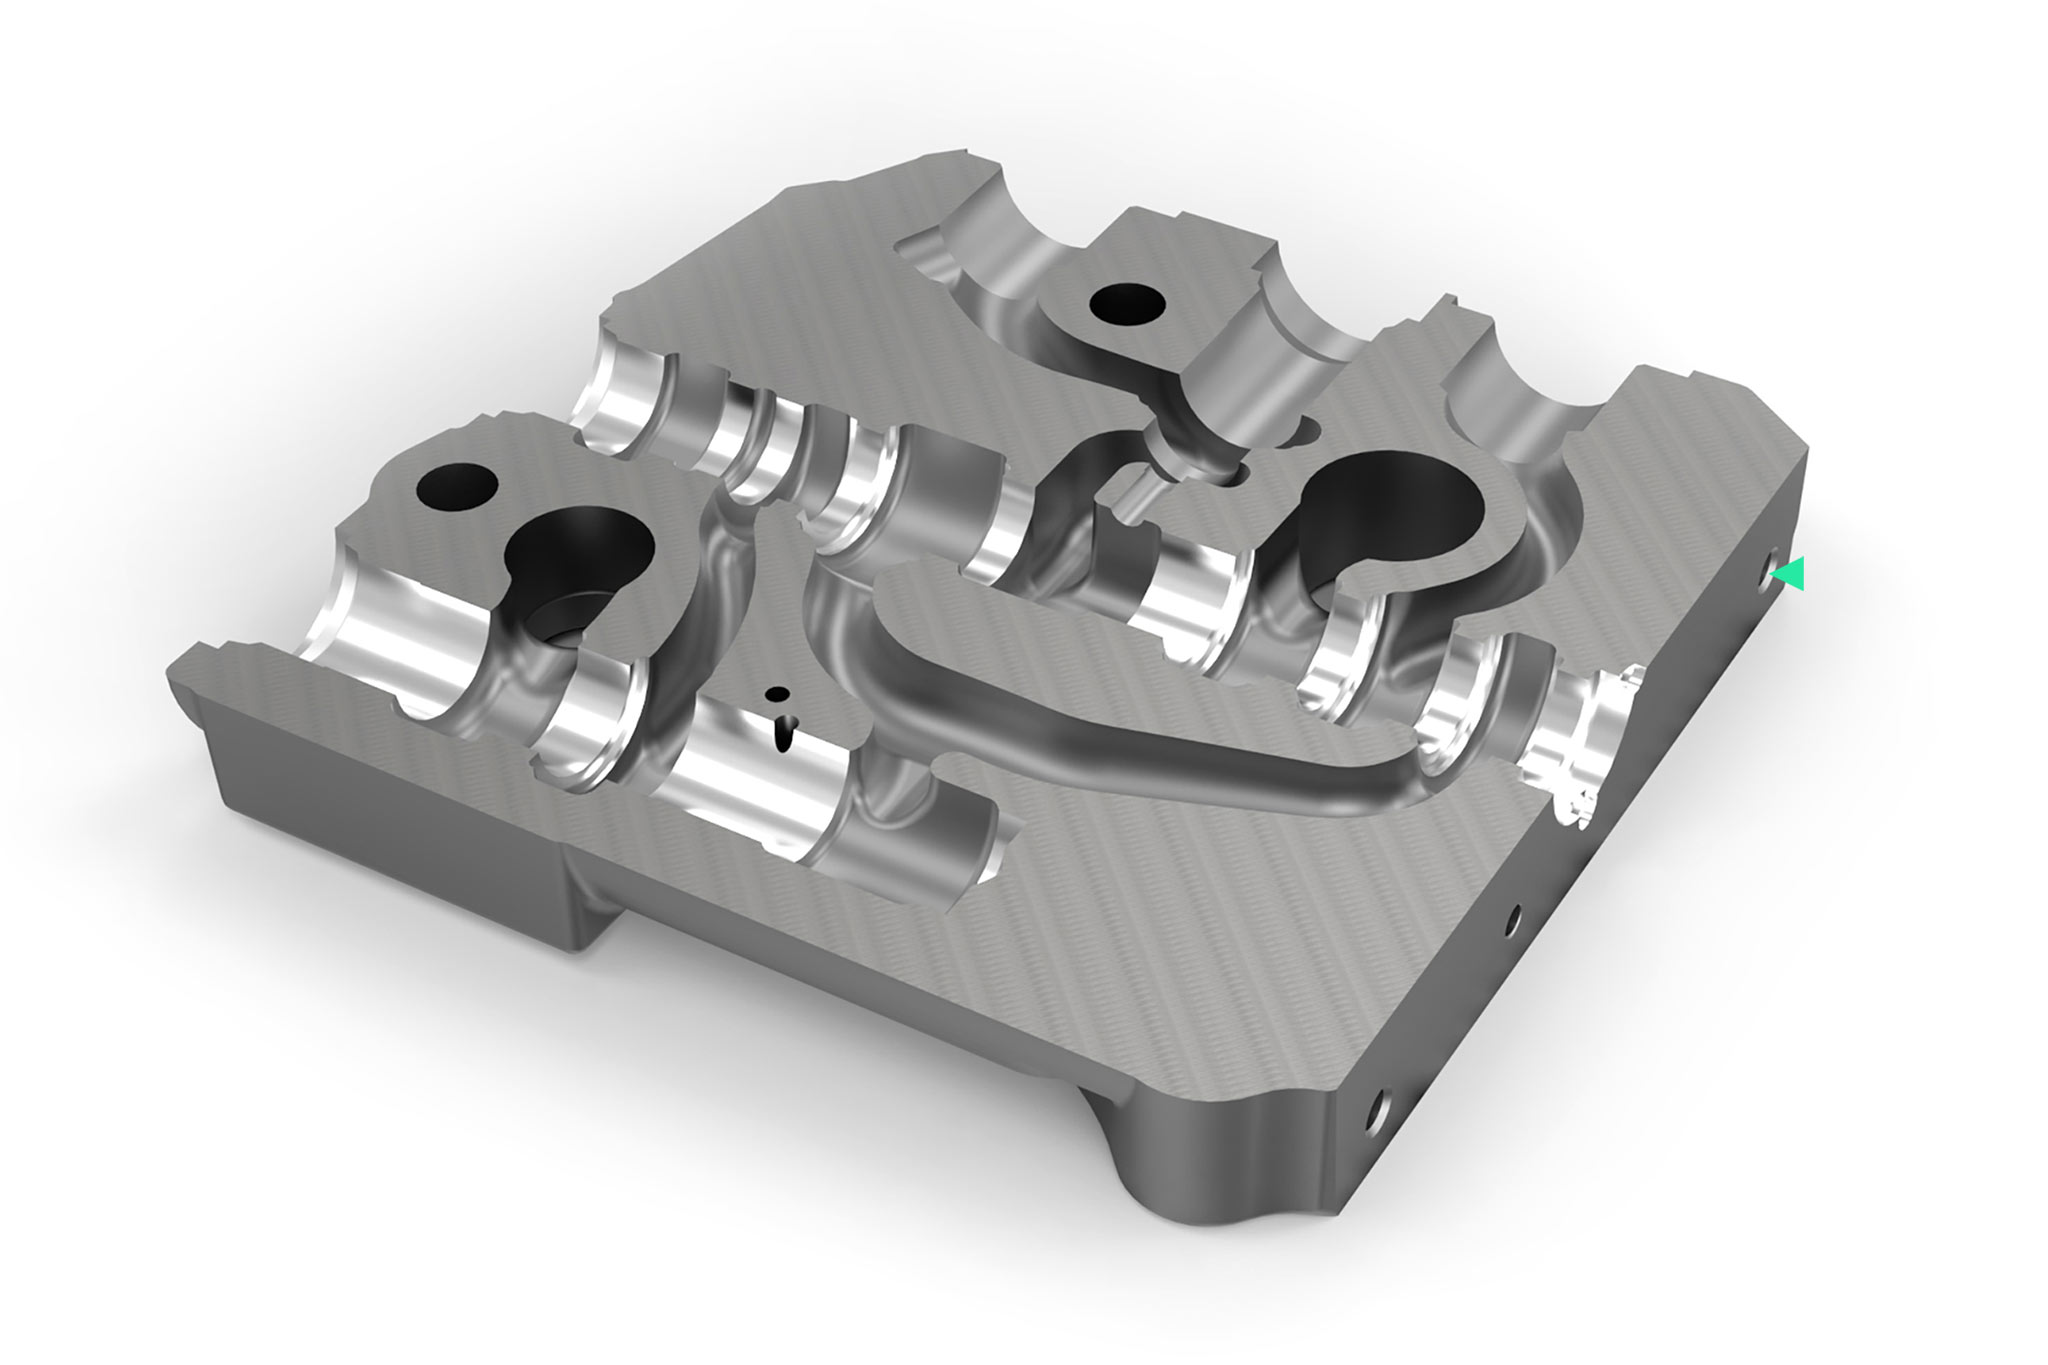
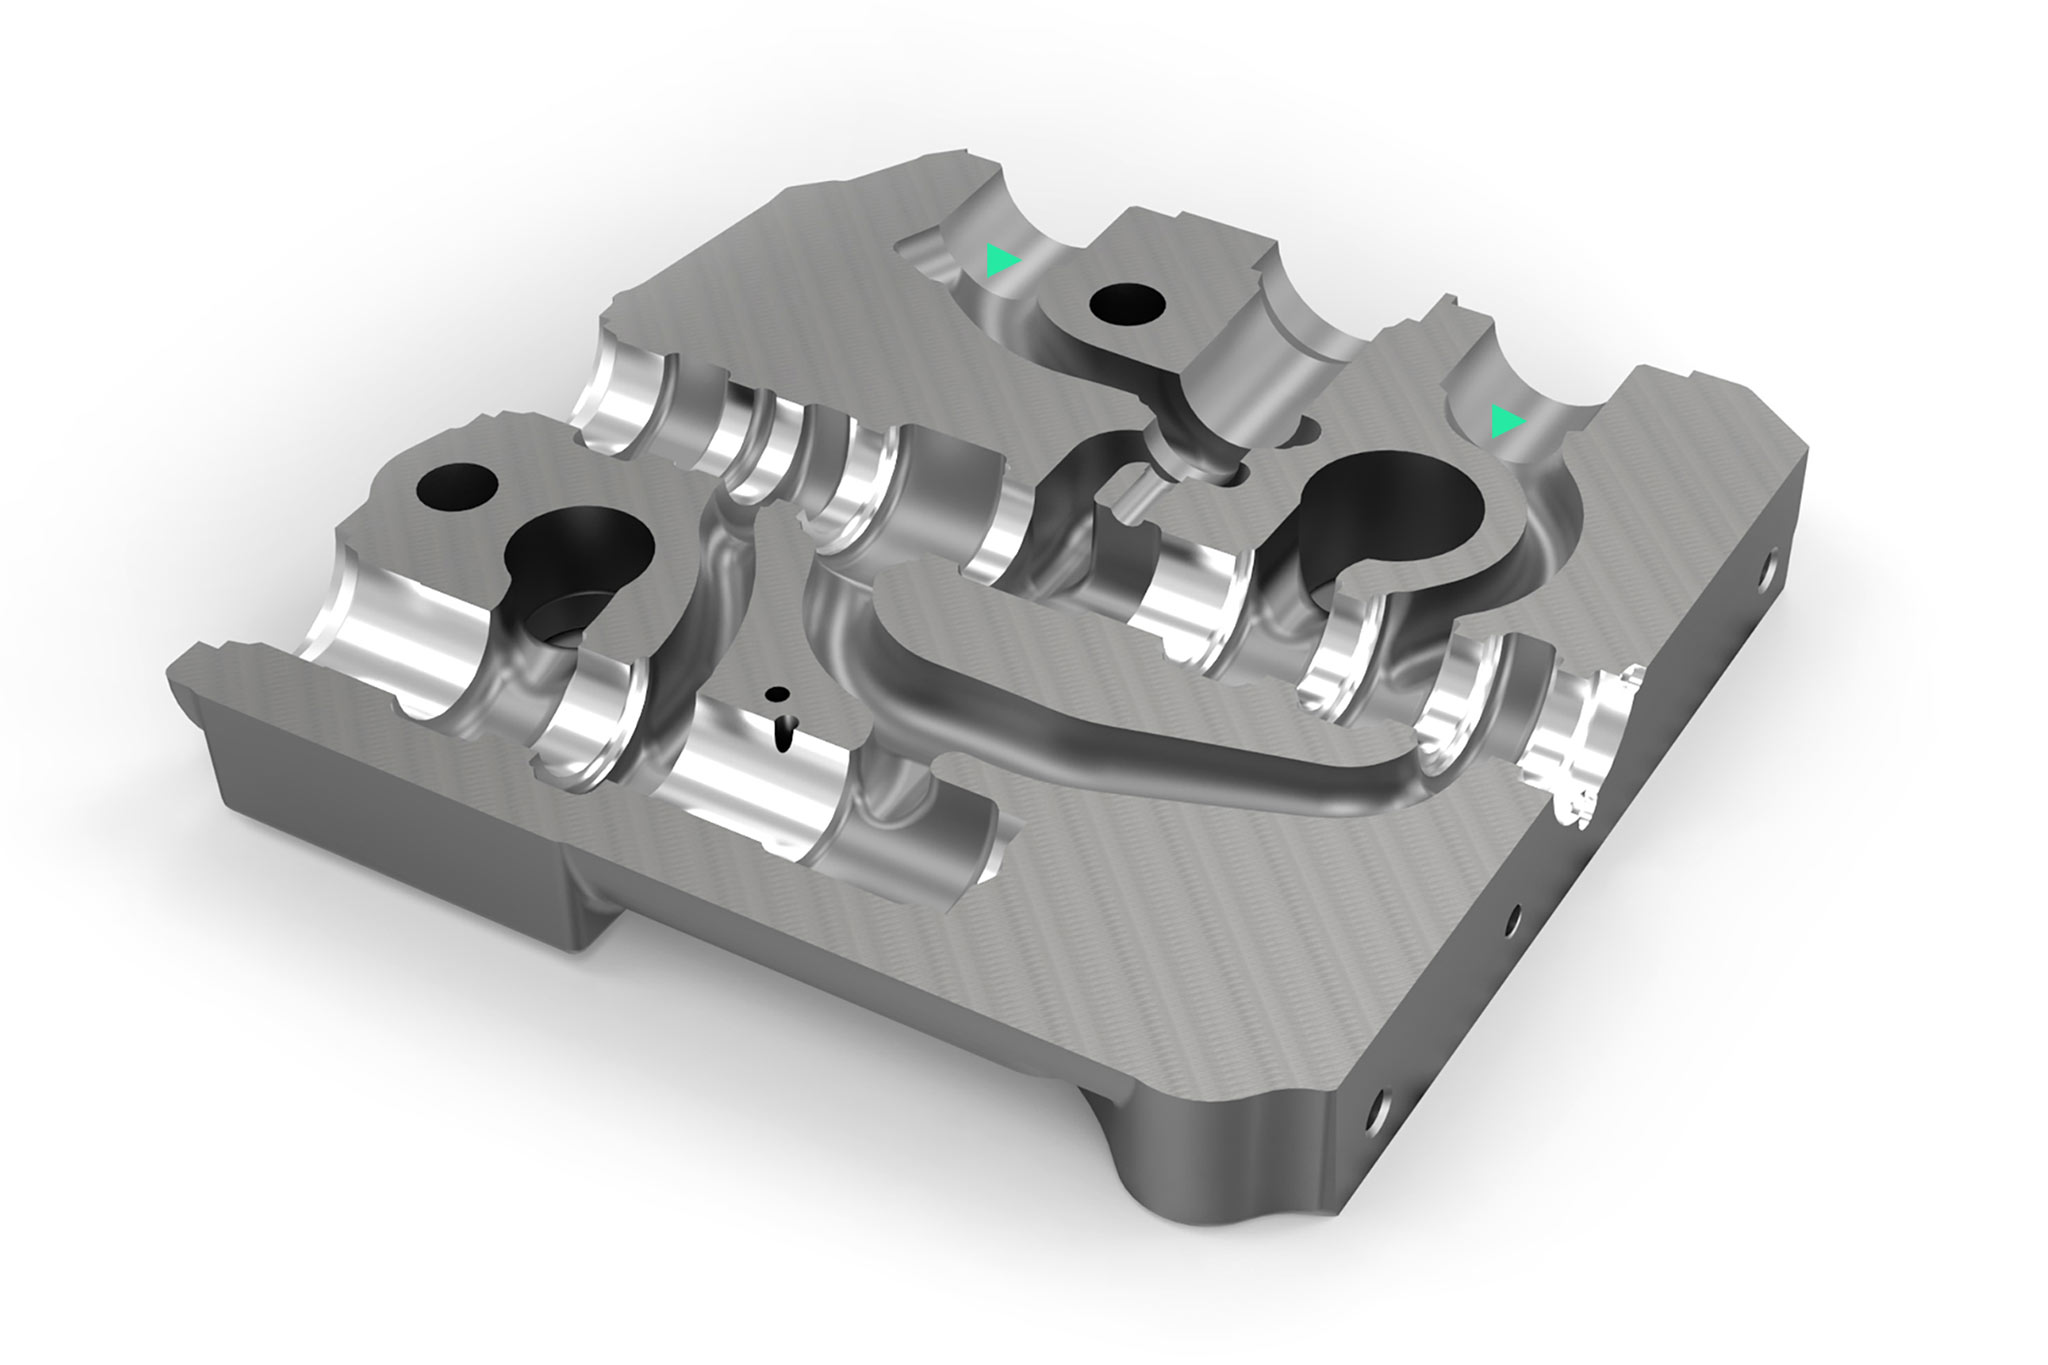
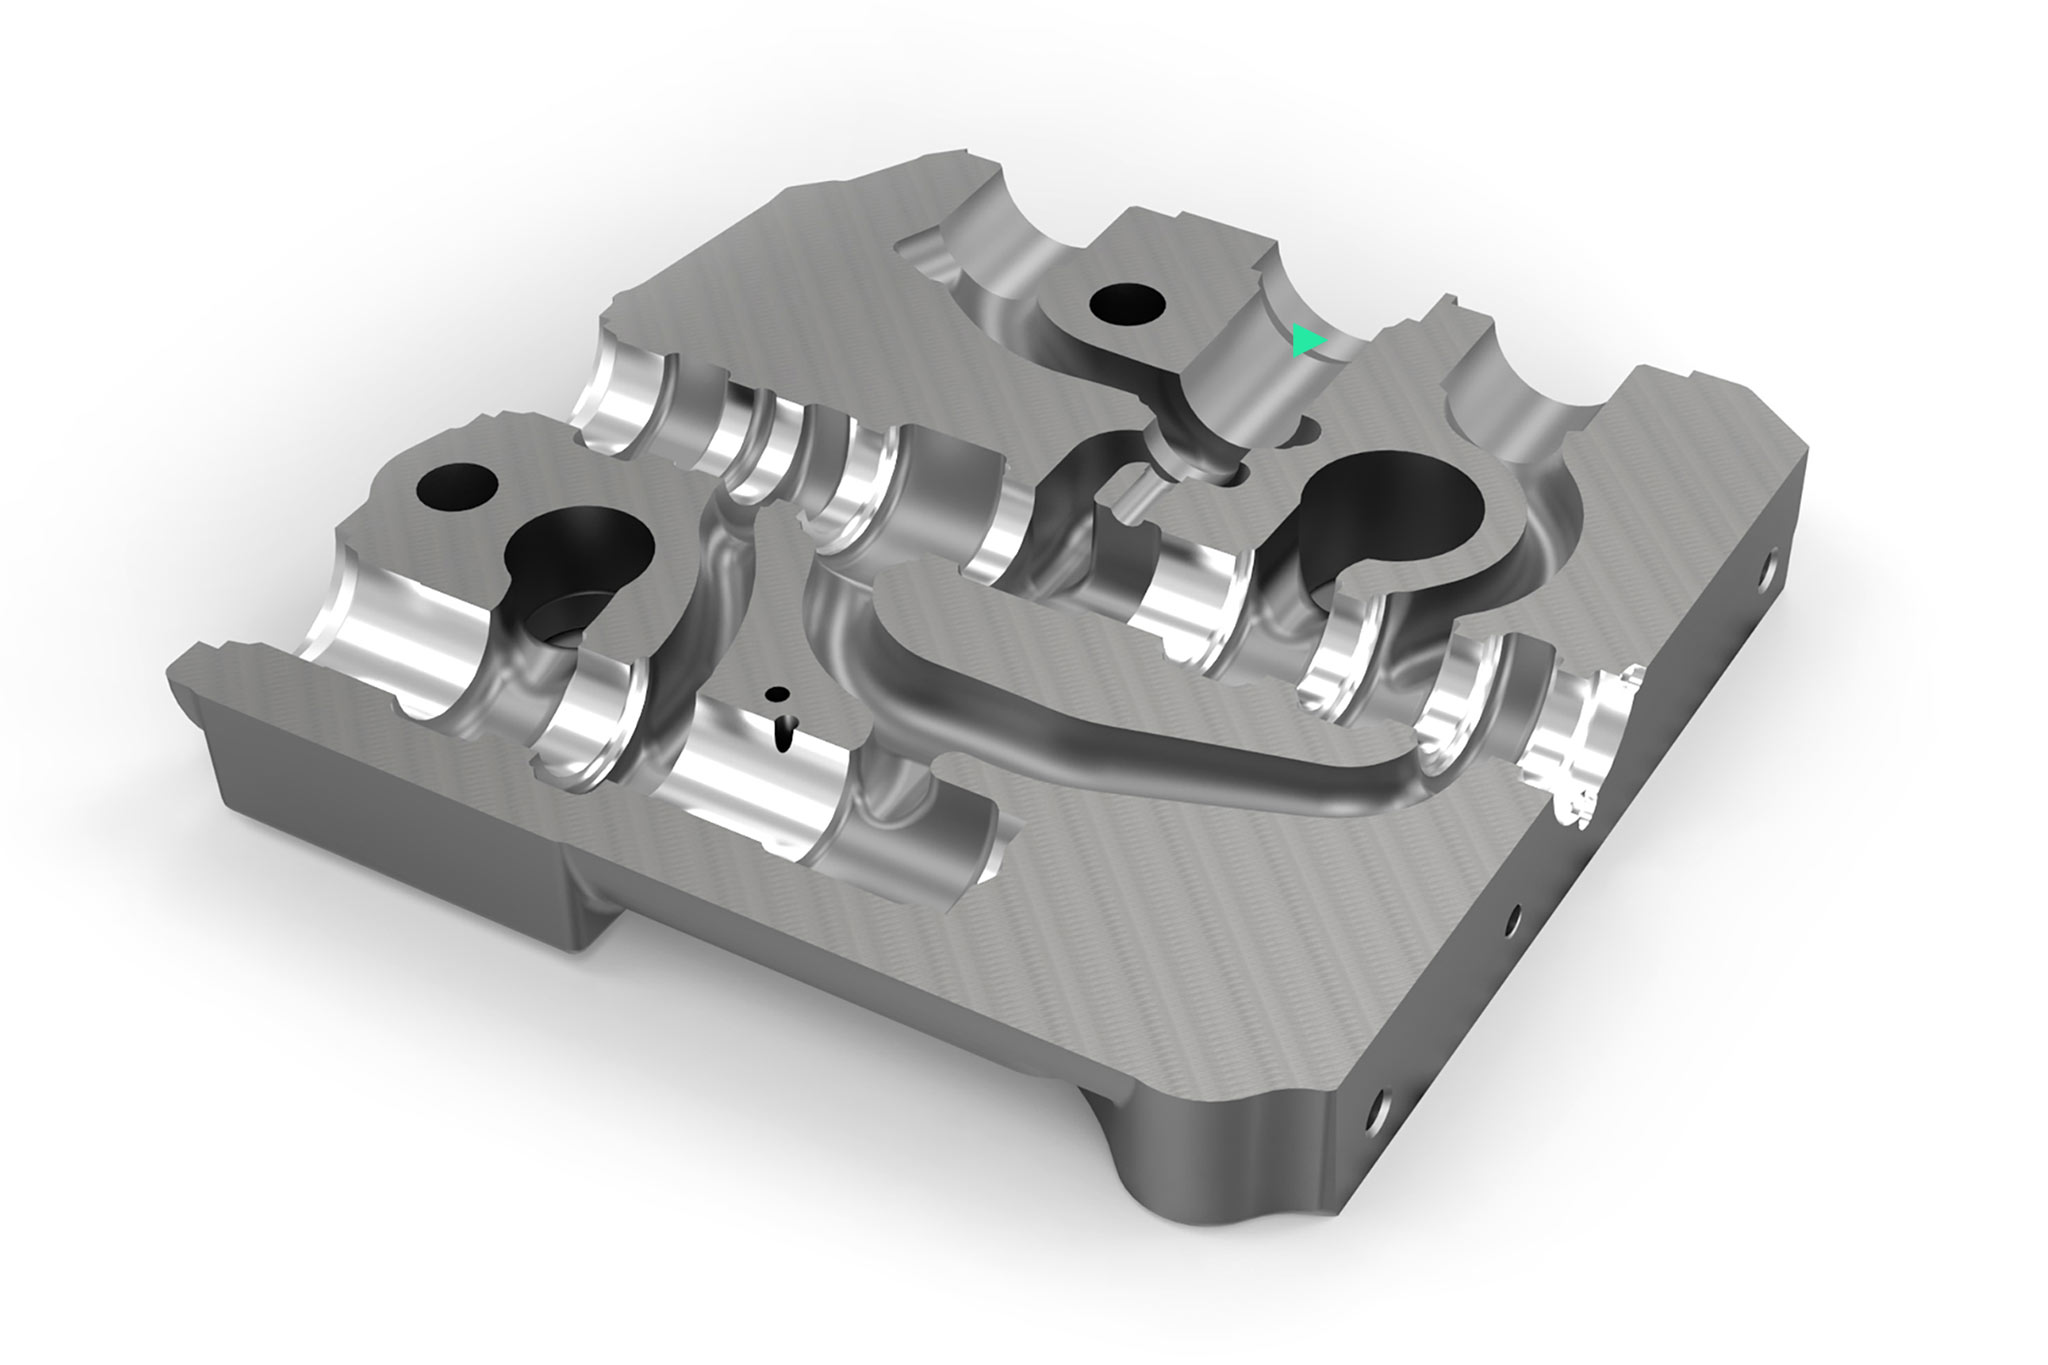
すべてはメイン穴の加工品質に依存します。流体技術部品の加工において、バルブケースの製造は、最も高い精度が要求される分野です。ここでは長年にわたってマパールのスプール穴加工に関する技術ノウハウが必要とされてきました。スプールとスプール穴のギャップは、加工穴の精度に左右され、作動油は一定の方向にしか流れないようになっています。 最近の油圧バルブ穴は、加工公差の幅が非常に狭くなっています。そのため、加工穴の真円度、真直度、円筒度、仕上げ面精度はきわめて重要になっています。
機械加工条件
- 鋳鉄の取り代の変動状況
- 大きく中断する切削
- ボーリング時のリング形成の防止、ハウジングからの確実な切り屑搬出
- ボーリングプロセスでのコントロールエッジの破損の防止
- 形状と位置公差に対する非常に高い要求
- ホーニング前の一定の取り代
- 製造部品のばらつきや限られたツール収納スペースを考慮した機械加工コンセプト
方向切換弁
As válvulas direcionais são válvulas acionadas mecânica ou eletronicamente com várias posições de comutação. Dependendo da posição especificada da bobina ao longo das bordas de controle, um fluxo com volume é definido para operar o equipamento conectado. O compensador de pressão individual ajusta uma queda de pressão com carga constante através da borda de controle de alimentação do êmbolo, de modo que um controle de fluxo com volume independente da pressão de carga seja obtido em toda a faixa de ajuste, também na operação paralela (compensação de carga). O sistema deve estar livre de vazamentos, para evitar quedas acidentais da carga, mesmo nas operação em paralelo.
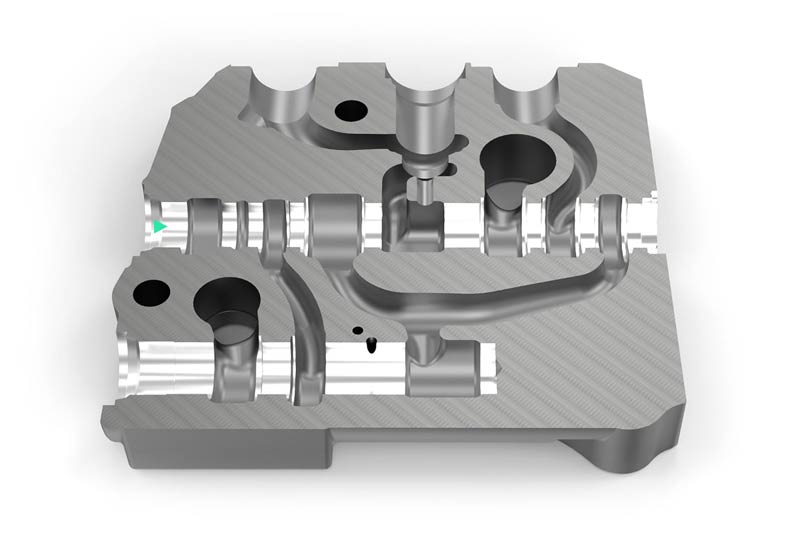
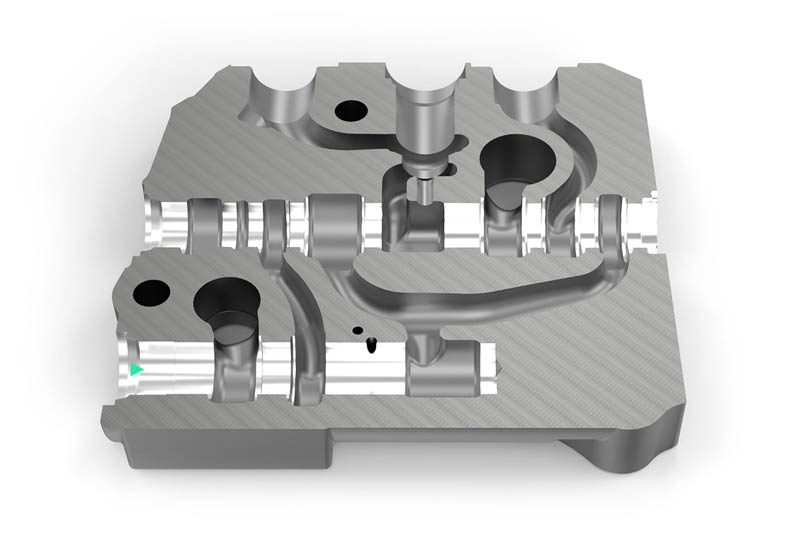
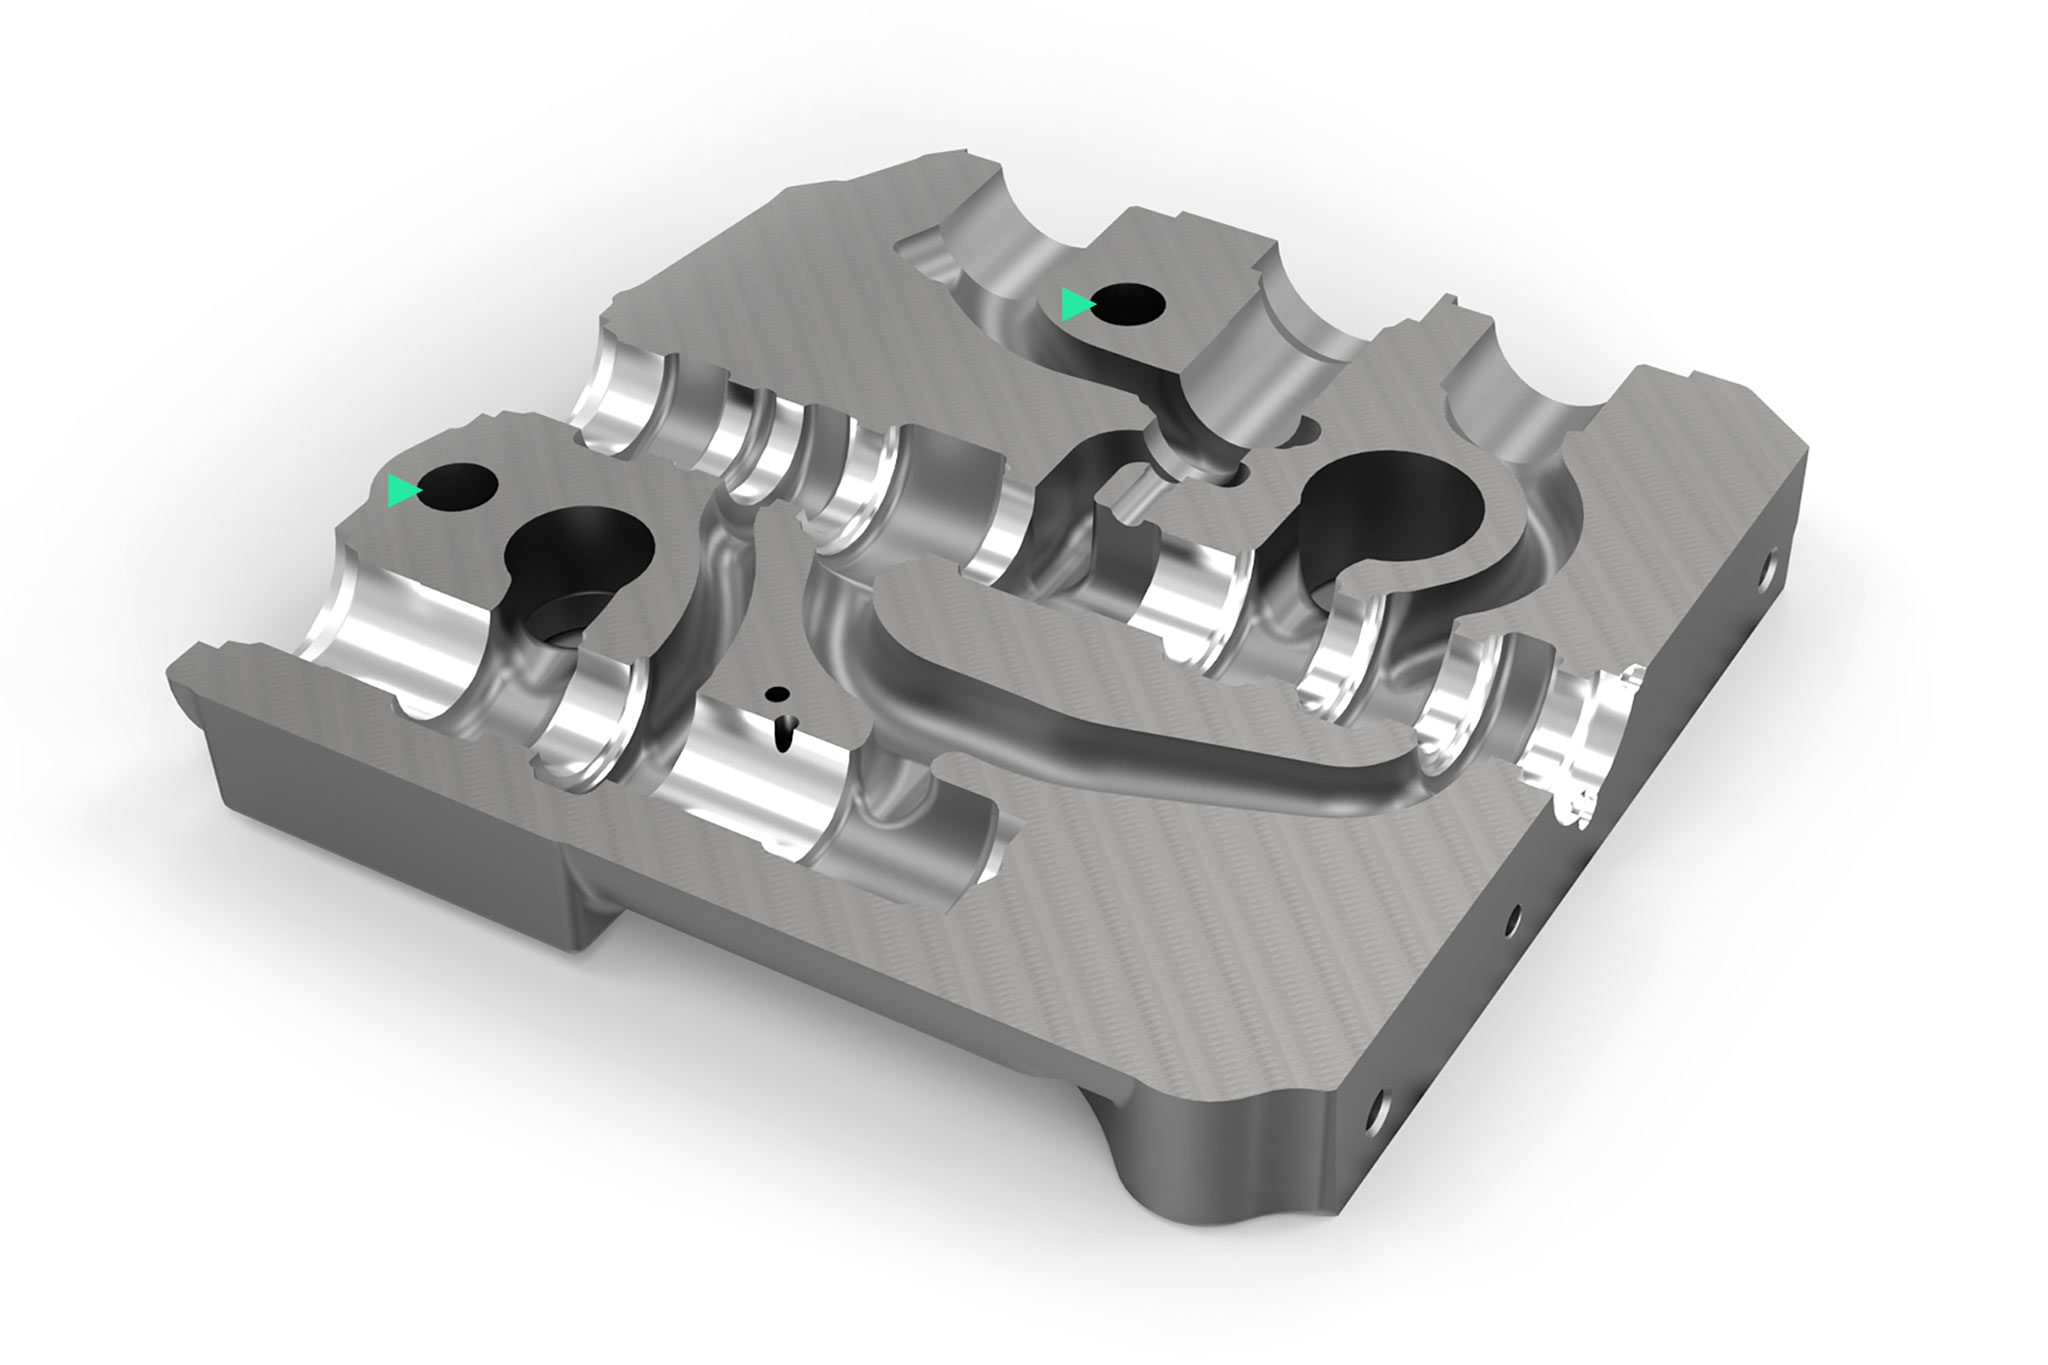
Usinagens de furos
Soluzioni applicative
1 – Séries pequenas e médias com ferramentas fixas
Situação inicial no cliente
Corpo da válvula EN-GJS-400-15 – Furo do carretel
- Pedidos individuais, pequenas e médias quantidades de peças
- Nenhuma possibilidade de ajuste da ferramenta
- Baixo tempo de espera necessário
- Altas taxas de hora da máquina
- Disponibilidade de um processo de brunimento expansão estável
- Conceito de ferramenta adaptado a várias variantes de componentes
2 – Produção em grande escala com ferramentas fixas e ajustáveis
Situação inicial no cliente
Corpo da válvula EN-GJS-400-15 – Furo do carretel e furo do compensador
- Produção em grande escala
- Configuração da ferramenta desejada
- Altas taxas de hora da máquina
- Altos custos para posterior brunimento em passe único
3 – Lotes de pequenos tamanhos – Redução da troca de ferramentas por meio de ferramentas combinadas
Situação inicial no cliente
Corpo da válvula EN-GJL-300 – Furo do carretel
- Lotes de pequenos tamanhos
- Opção para configuração de ferramenta disponível
- Muitas ferramentas e trocas frequentes
- Altas taxas de hora da máquina
- Alto esforço devido ao processo de brunimento de passagem única
4 – Brunimento flexível no centro de usinagem
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage de compensation / Usinage de pierrage
- Exigence de réduction des frais annexes
- Centre d'usinage existant transformé en TOOLTRONIC
- Usinage de pierrage pour la construction de prototypes, ainsi que pour les petites et moyennes séries
- Exigence d'économiser le processus de pierrage sur une machine séparée
5 - 工具管理
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage intégral
- Vaste stock
- Déroulement des processus dans la salle de réglage non optimal et qualité des données incomplète
- Transparence de coûts insuffisante
- Un taux de rotation élevé en raison d'un manque général de personnel qualifié
- Problèmes avec les ruptures d’outils
- Coûts d’outils élevés
Rozwiązania narzędziowe
Pilotowanie i wytaczanie
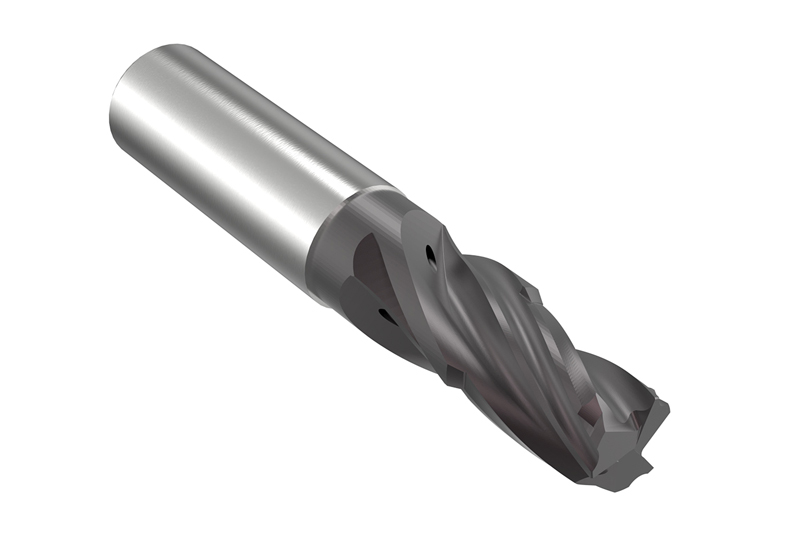
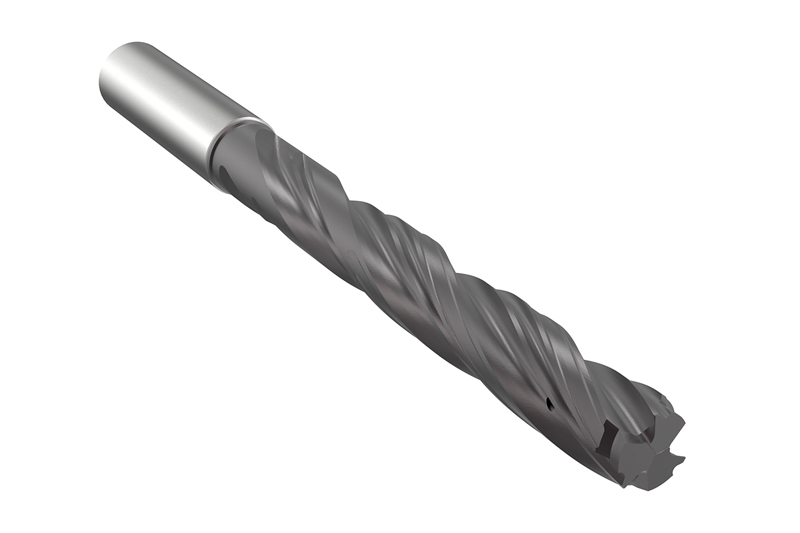
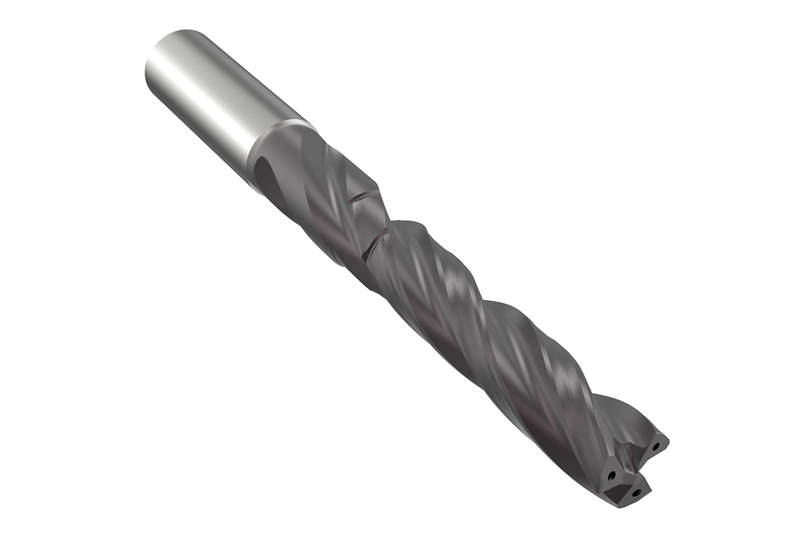
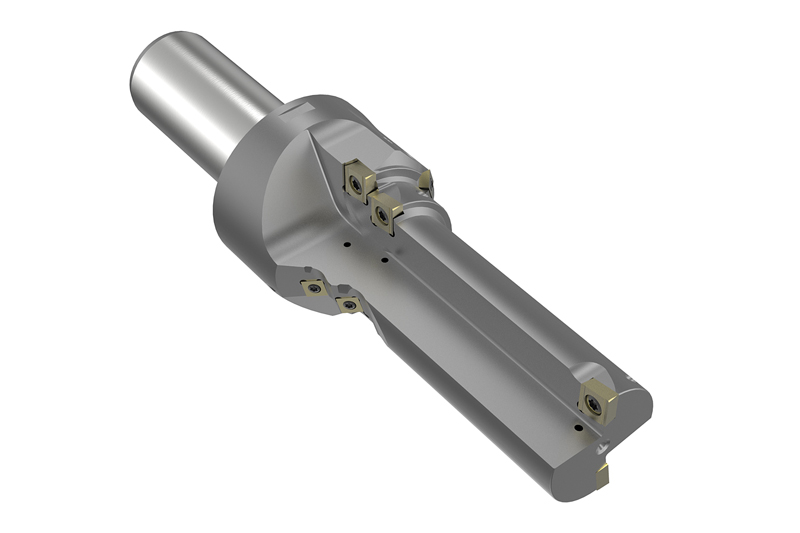
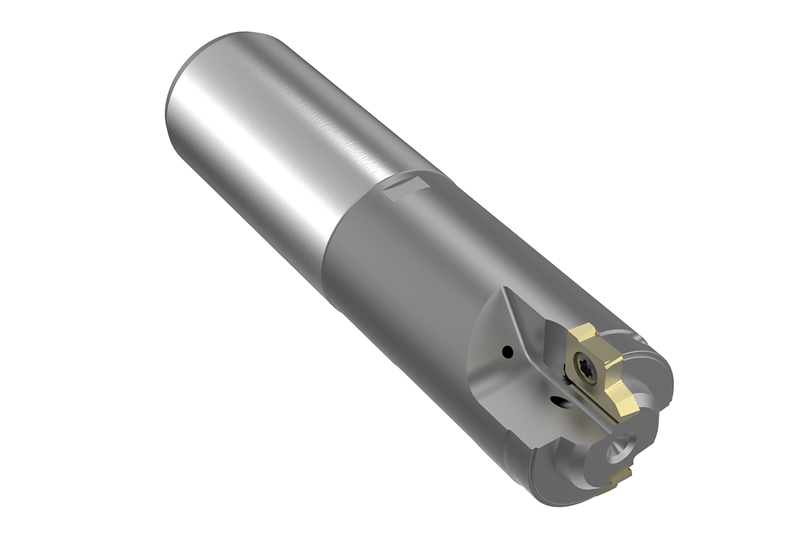
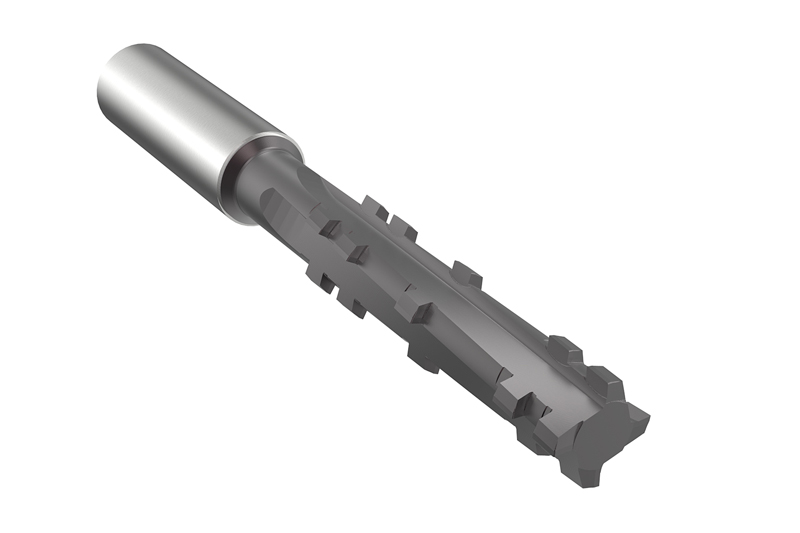
コントロールエッジ加工
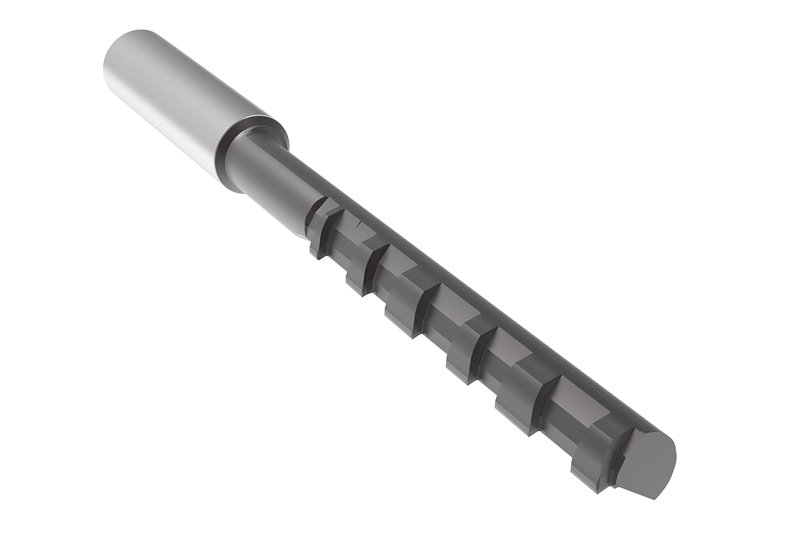
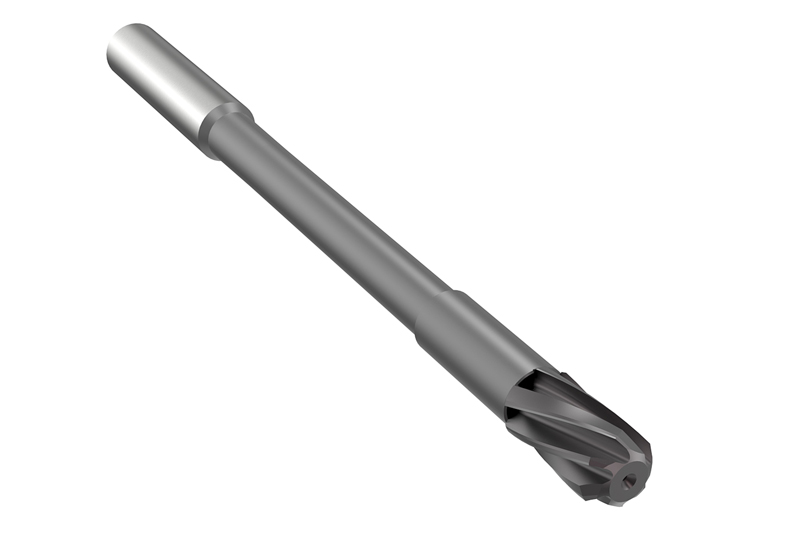
Mandrilamento e acabamento fino
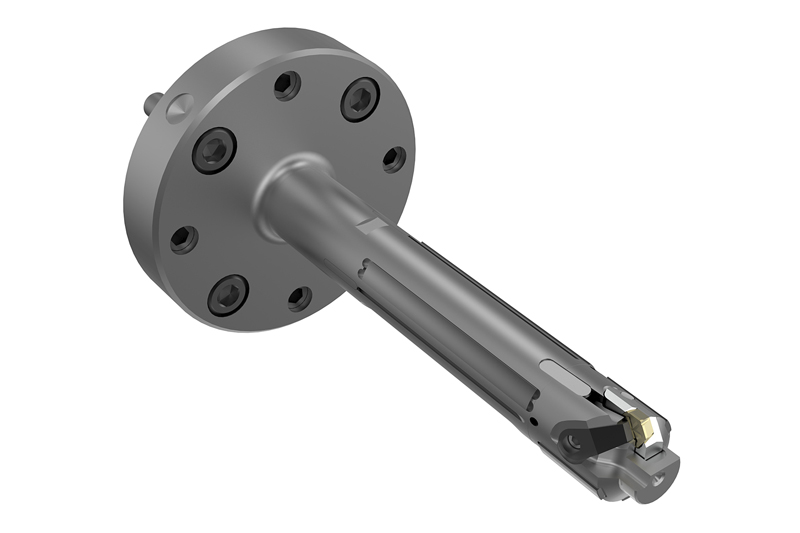
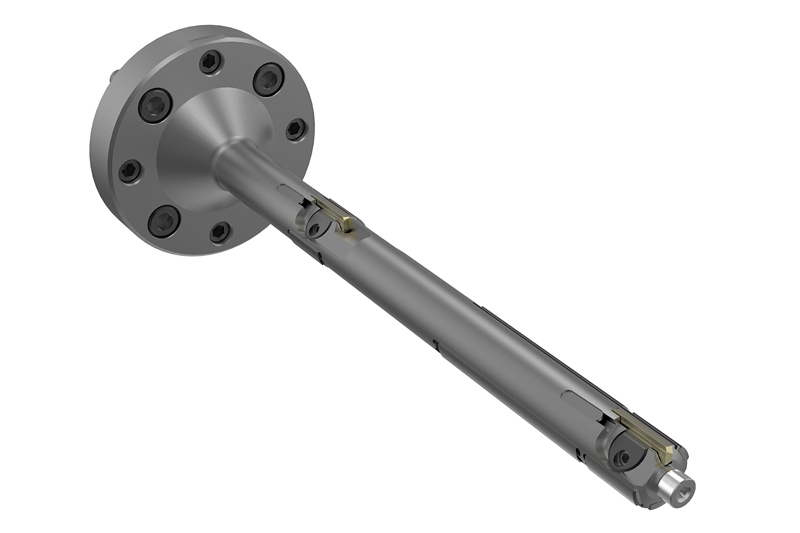
Usinagem de acabamento por brunimento
Fresatura
Fixação