Boîtier pour l'alimentation électrique
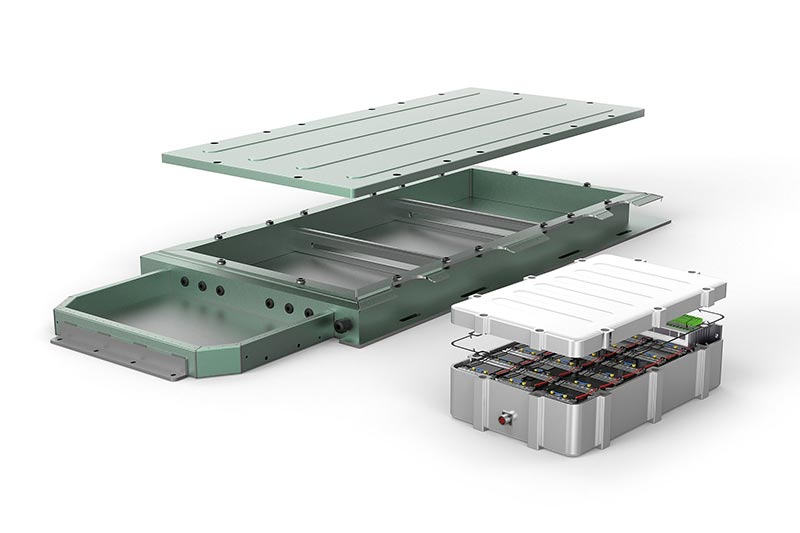
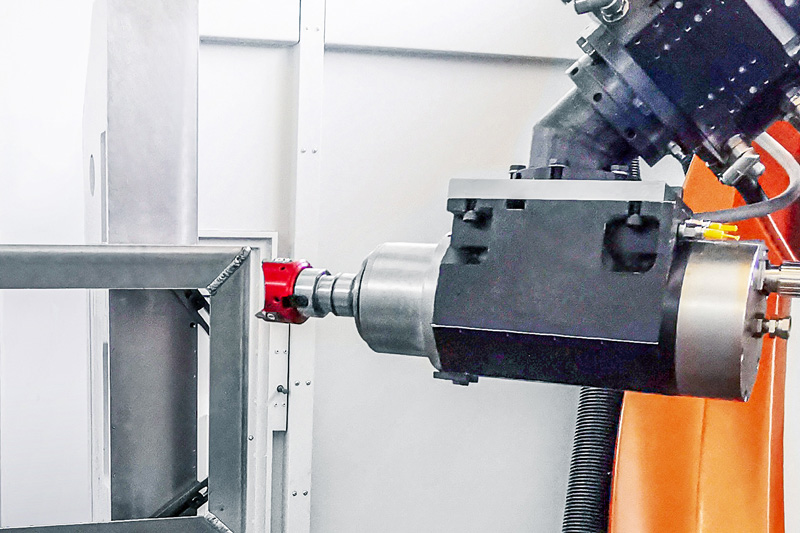
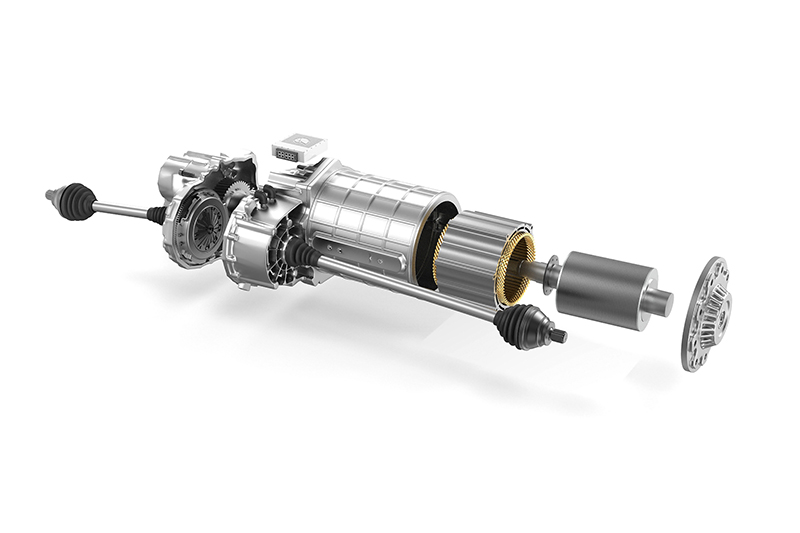
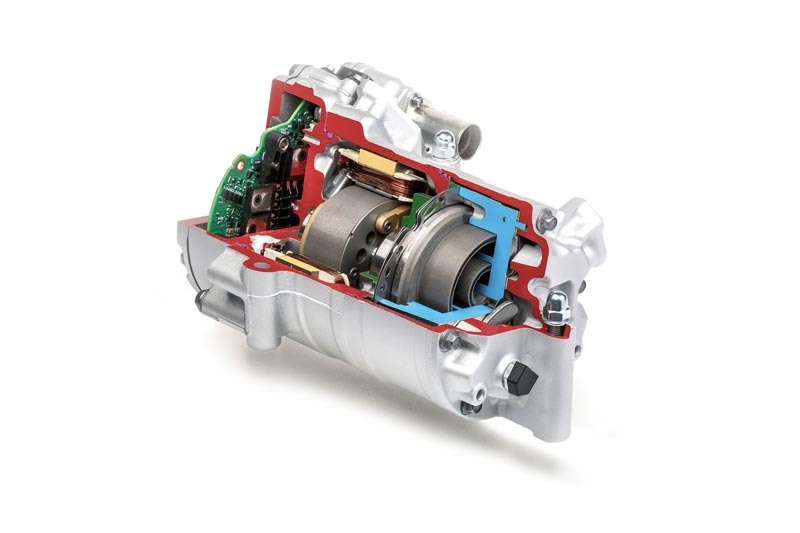
Divers boîtiers sont utilisés pour protéger les composants électroniques, tels que le système de batterie ou l'électronique de puissance, contre les influences extérieures de l'environnement et pour fixer les composants à l'intérieur afin d'assurer leur parfait fonctionnement pendant l'utilisation du véhicule. Les exigences relatives aux boîtiers dépendent du système électronique et du concept d'entraînement. Actuellement, différents matériaux et procédés de fabrication sont utilisés.
CARACTÉRISTIQUES
- Composants fragiles à parois minces (sensibles aux vibrations)
- Structure en cuve coulée ou construction à cadre en profilés creux
- Aluminium partiellement pauvre en silicium
- Grande surface (2 x 3 m)
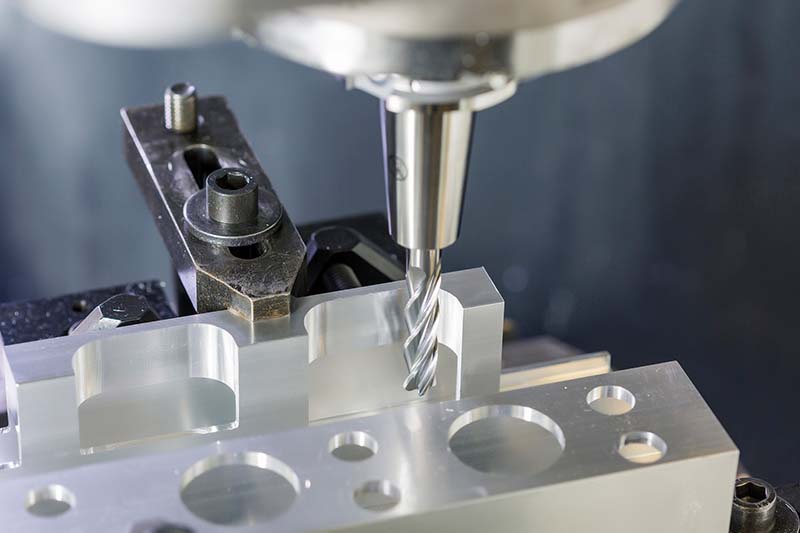
- Opérations de forage, de fraisage et de filetage, principalement
- Exigences de précision et de surface pour les passages de câble et les raccords de refroidissement


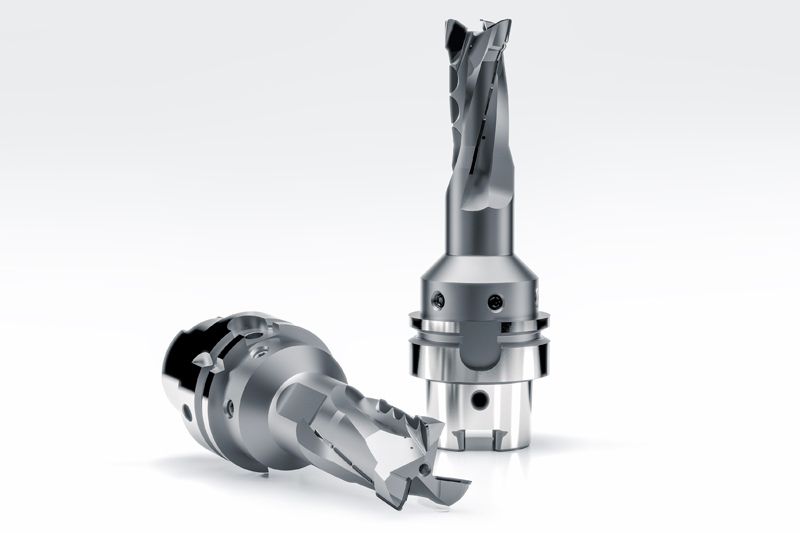
Aperçu de l'outil
-
 1 / 9
Standard programme for the machining of aluminium structural parts
- Highly positive cutting edge geometry
- Reduced cutting forces
- Low vibration cut
-
2 / 9
OptiMill-SPM-Rough
- Low vibration roughing with deep cutting depth
-
3 / 9
OptiMill-SPM
- Ideal for making openings or pockets
- Solid carbide design or with brazed PCD cutting edges
-
4 / 9
OptiMill-SPM-Finish
- Finishing of great depths in one go
- Strong performance with high wraps
-
5 / 9
Tritan-Drill-Alu
- Creation of core holes
- Three cutting edges for the highest feed rates
- Highest positioning accuracy through self-centring cross cutting edge
-
6 / 9
MEGA-Drill-Alu
- Solid carbide drill
- Drilling with lower cycle time
- Focus on chip formation
- Effective drilling processes with a larger number of equal diameters
-
7 / 9
FaceMill-Diamond-ES
- PCD face milling cutter
- Roughing and finishing of face surface
- Machining face surfaces with different stock removal using a single tool
- Roughing and finishing operations possible
-
8 / 9
OptiMill-Diamond-SPM
- PCD milling cutter
- Circular milling operations of various diameters and surfaces
- Less tool changes thanks to flexible tool deployment
-
9 / 9
OptiMill-Alu-HPC-Pocket
- Corner milling cutter
- Pocket milling of aluminium materials
- Optimum chip removal
- Optimum stability


-
1 / 5
Fresa in PCD per esigenze di lavorazione speciali
-
2 / 5
Fresa in PCD con taglienti disposti in modo alternato
- Forze di taglio ridotte su tutta la profondità di lavorazione
-
3 / 5
Fresa in PCD a spirale
- Finitura di strutture a pareti sottili
-
4 / 5
Fresa elicoidale in PCD
- Rifilatura con grande profondità di passata assiale
-
5 / 5
PCD face milling cutter
- Face milling for a cutting depth of up to 10 mm
- Creation of defined surface profiles for sealing and contact surfaces


Case studies from the energy supply sector
-
03.11.2022
Efficient deburring with robots
The FlyCutter from MAPAL is ideally suited for deburring battery trays. Robot manufacturer KADIA is enthusiastic about the PCD-tipped milling tool.
-
11.05.2023
Mit Strategie zum Batterierahmen
Die Experten für Elektromobilität bei MAPAL haben ein Musterbauteil konstruiert, das die hauptsächlichen Bearbeitungen am Batterierahmen beinhaltet.
-
12.07.2023
Fräsen statt bohren
Warum Fräsen anstelle von Bohren eine sinnvolle Alternative sein kann? MAPAL zeigt, wie höhere Prozesssicherheit und kürzere Bearbeitungszeiten erreicht werden.