The contract manufacturer Karl Völlm turns, mills and grinds all common workpieces with state-of-the-art CNC machines. To ensure the exact production of several spigots on planetary carriers, the machining specialists from Krefeld are also using external reamers from MAPAL for the first time.
The company founded by Karl Völlm in October 1945 was familiar with the subject of machining from the very beginning. Starting with special piston manufacturing, the specialists based in Krefeld constantly developed their technology further. This strategy is also successfully continued in the third generation under the leadership of Ralf Baur. Nowadays Völlm covers all areas of modern machining technology.
As a contract manufacturer, Völlm produces a wide variety of parts. The range includes axle housings, pistons, hub carriers and crankshafts. The portfolio currently includes around 13,500 different items. “With all our products, we note that the requirements for accuracy, especially with regard to shape and position tolerances, are constantly increasing,” says Managing Director Ralf Baur. Völlm has been working with MAPAL for over 50 years. Völlm primarily uses reamers from the company for fine machining – one of the core competences of the precision tool manufacturer – for the manufacturer of valve guides, for example. Finely adjustable high-feed reamers from MAPAL are also used in other areas. In a current project involving the manufacturing of planetary carriers used for planetary gears, Völlm is using an external reamer from the precision tool manufacturer for the first time. The contract manufacturer has been producing these planetary carriers since 2017.
Hohe Genauigkeit der Zylindrizität gefordert
Als größter „Knackpunkt“ bei der Bearbeitung der Planetenträger aus Vergütungsstahl ergab sich die hohe geforderte Genauigkeit der Zylindrizität der Zapfen auf dem Planetenträger. Diese haben bei 75 mm Durchmesser eine Toleranz von 18 µm, bei 80 mm Durchmesser liegt die Toleranz bei 25 µm – allerdings beträgt die maximale Abweichung der Zylindrizität lediglich 5 µm. Um für diesen anspruchsvollen Bearbeitungsprozess das am besten geeignete Werkzeug zu finden, hat Völlm im Vorfeld unterschiedliche Lieferanten evaluiert. „Die Entscheidung ist unter anderem zugunsten von MAPAL ausgefallen, weil uns das Werkzeugkonzept überzeugt hat und bisher immer alles funktioniert hat, was uns der Werkzeughersteller im Vorfeld versprochen hatte“, begründet Geschäftsführer Ralf Baur.
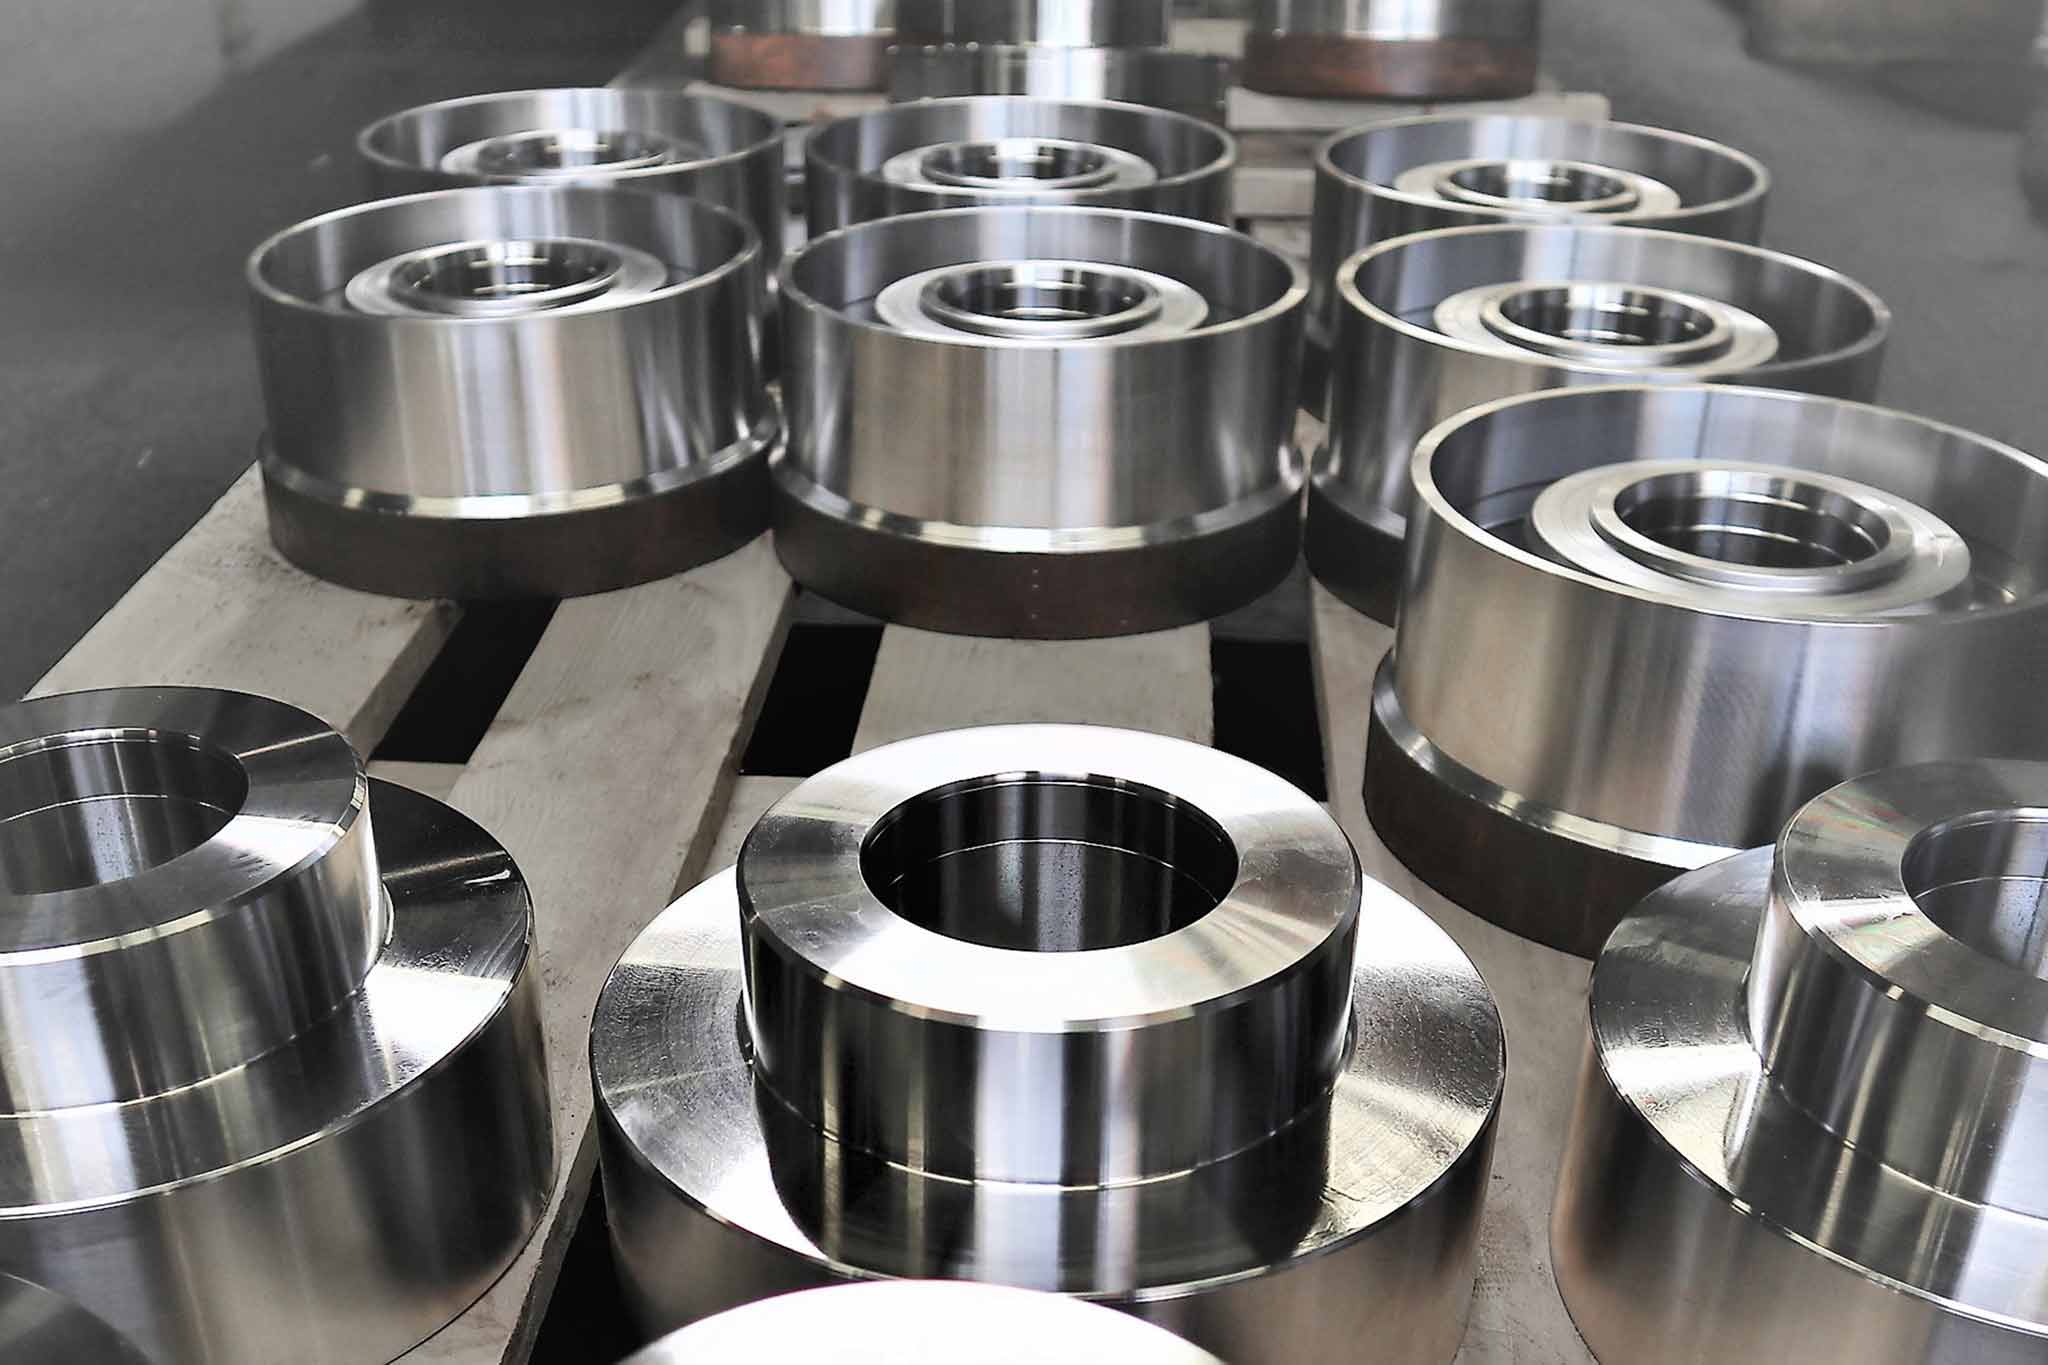
Alle gängigen Werkstücke werden mit modernsten CNC-Maschinen gedreht, gefräst und geschliffen.
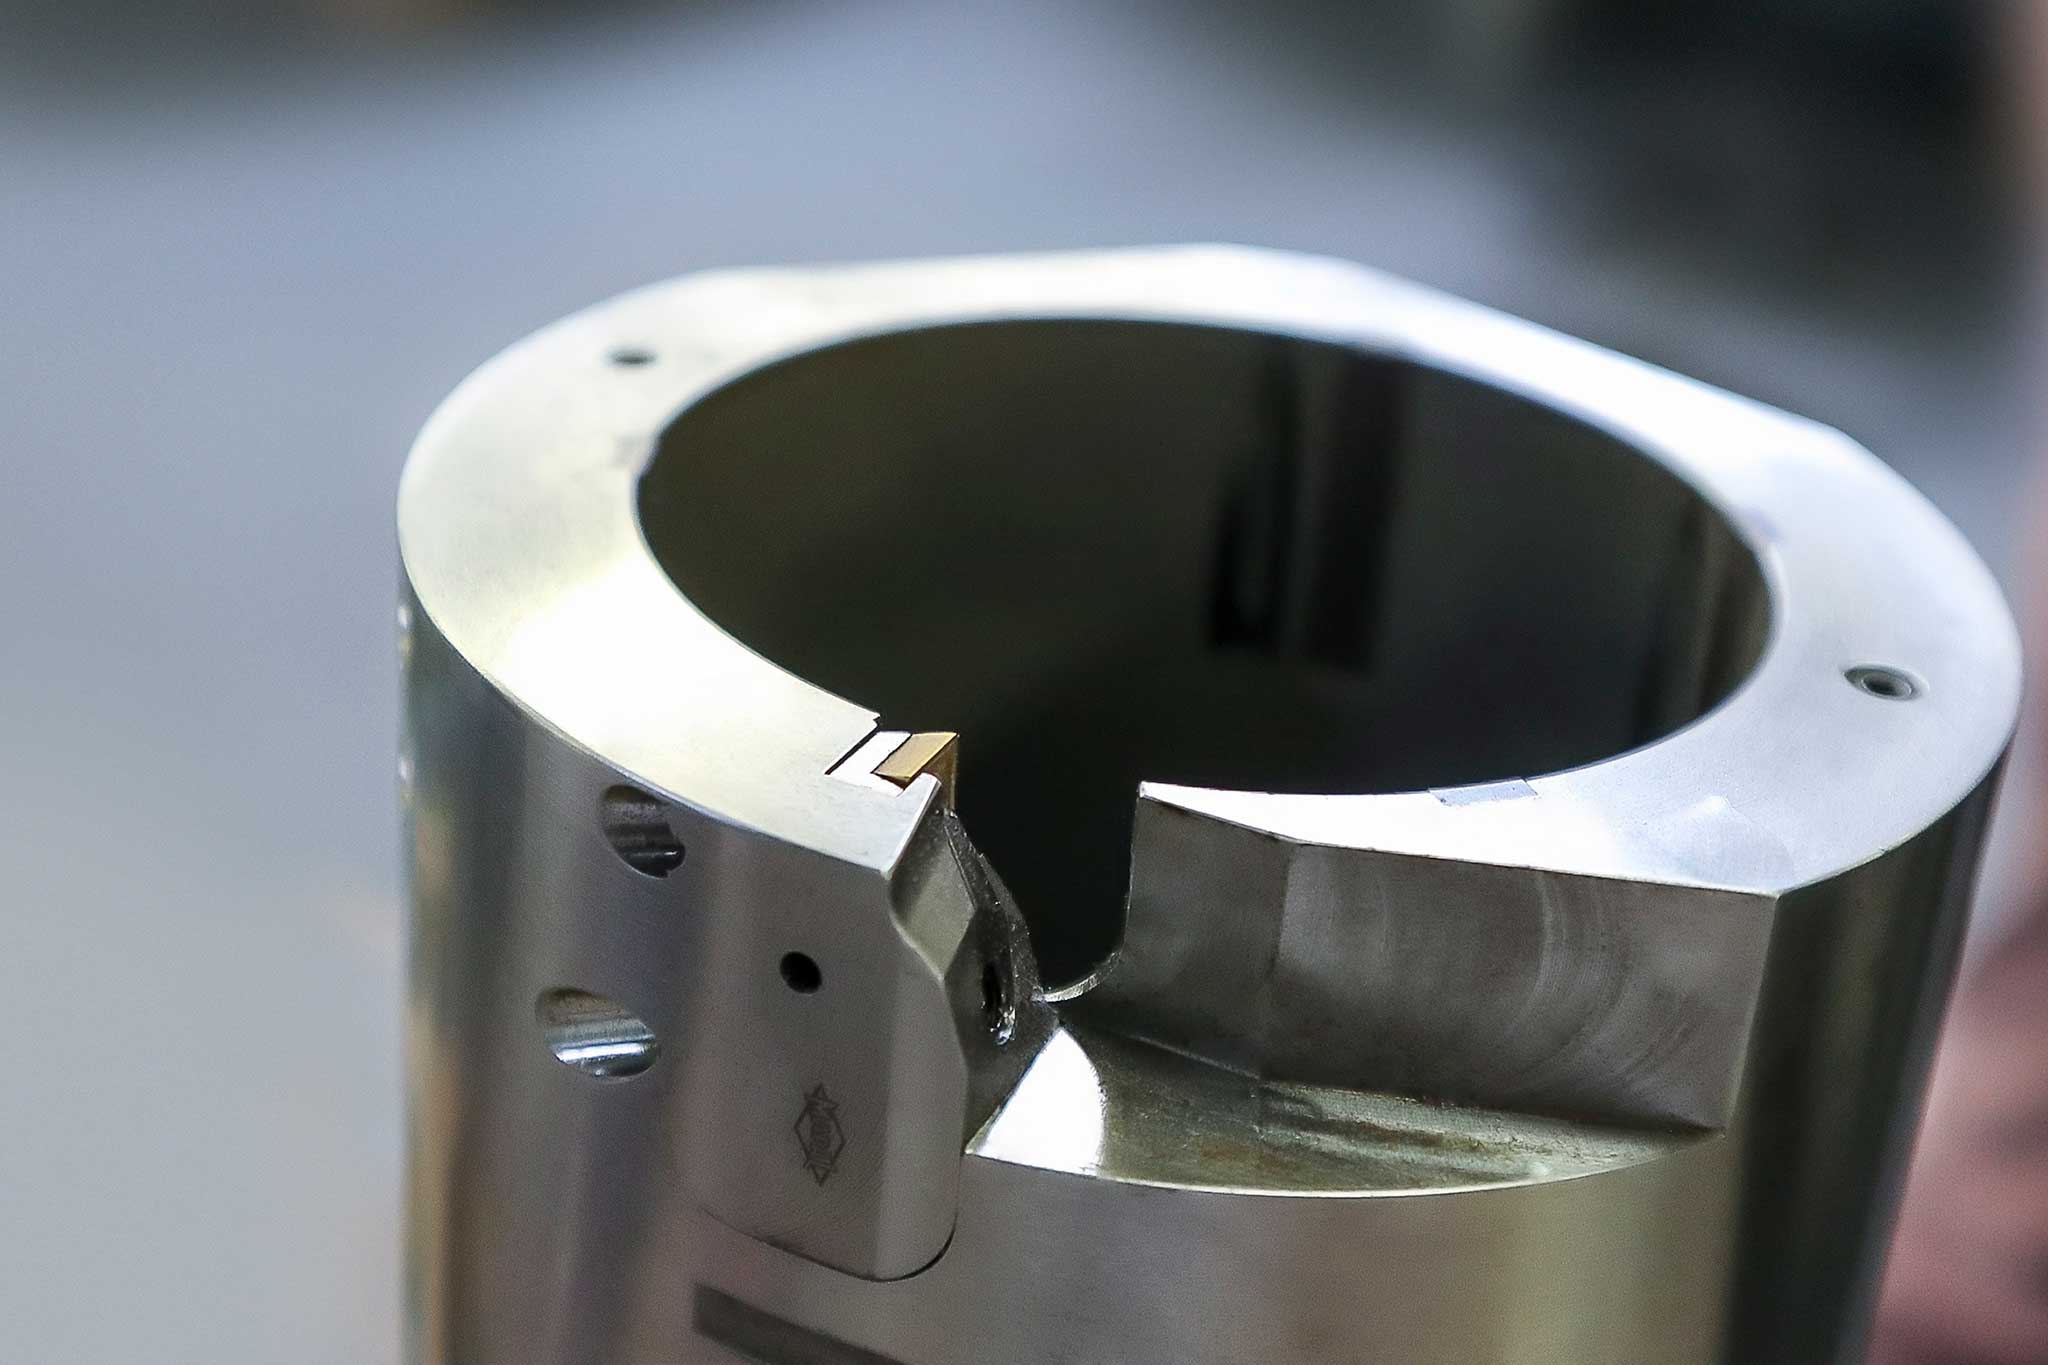
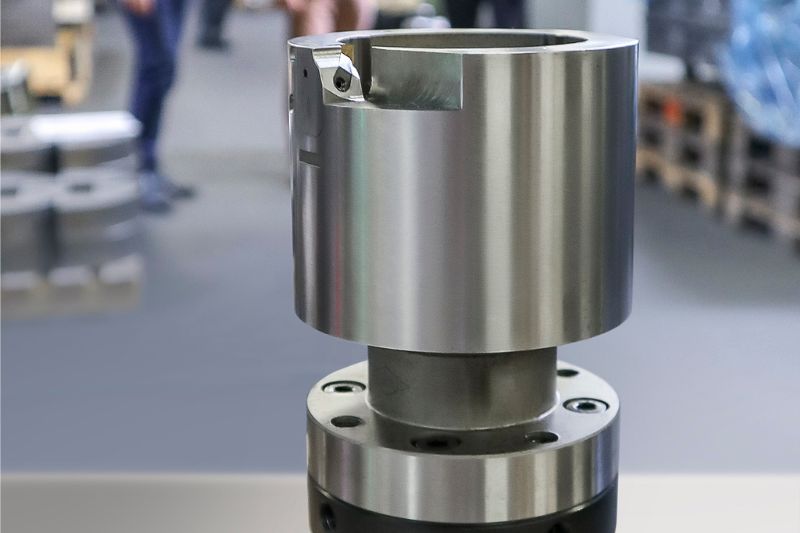
So auch bei der Fertigung der Planetenträger. MAPAL hat eine Außenreibahle ausgelegt, die genau auf die Anforderungen bei Völlm abgestimmt ist. Mit Außenreibwerkzeugen lassen sich Außendurchmesser und Wellen μm-genau sowie rationell bearbeiten. Hans-Adolf Thelen, Technischer Berater bei MAPAL, erläutert: „Das Prinzip unserer Außenreibahlen besteht darin, die Schnittkräfte durch Führungsleisten optimal aufzunehmen und abzustützen, sodass auf das Werkstück keine Abdrängungskräfte und Biegemomente einwirken.“ Die Außenreibahle, die bei Völlm zum Einsatz kommt, hat einen Innendurchmesser von 75 mm und ist mit dem MAPAL eigenen EasyAdjust-System ausgestattet. Dadurch ist der Einstellaufwand gering, das aufwendige Einstellen der Verjüngung entfällt vollständig.
Ralf Baur, Geschäftsführer der Karl Völlm GmbH, Anwendungstechniker Frank Pfeiler sowie Hans-Adolf Thelen, Technischer Berater, beide MAPAL.
Um die hochgenaue Bearbeitung sicherzustellen, kommen ein HSK-Ausrichtadapter sowie die MAPAL eigene Modul-Schnittstelle zum Einsatz. In Kombination mit der Außenreibahle erreicht Völlm so die geforderte Zylindrizität der Zapfen selbst sowie die Genauigkeit der Zapfen zueinander prozesssicher.
Für maximale Wirtschaftlichkeit ist das Werkzeug mit einer vierschneidigen PVD-beschichteten TEC-Wendeschneidplatte ausgestattet. Damit erzielt Völlm höchste Standzeiten und bearbeitet 470 Zapfen mit einer Schneidkante. Erst nach 1.880 Zapfen müssen die Verantwortlichen bei Völlm die Wendeschneidplatte wechseln. Die Fertigung der Planetenträger läuft auf einem Bearbeitungszentrum mit einer Schnittgeschwindigkeit von 120 m/min und einem Vorschub von 60 mm/min.
Mit der Außenreibahle wird prozesssicher eine Zylinderformabweichung von weniger als 5 µm erreicht.
Technologischen Herausforderungen gemeinsam begegnen
„Besonders positiv bei der Zusammenarbeit mit MAPAL ist, dass alle technisch gestellten Anforderungen immer zuverlässig erfüllt werden“, weiß Ralf Baur zu schätzen. „Als Lohnfertiger bekommen wir ständig neue Bauteile auf den Tisch, die für uns wiederkehrend neue Herausforderungen mit sich bringen. Infolgedessen entwickelt sich auch unsere Zusammenarbeit mit MAPAL immer weiter.“
Das EasyAdjust-System von MAPAL
Die drastische Reduzierung des Einstellaufwandes bei Werkzeugen mit Führungsleistentechnologie war das Ziel bei der Entwicklung des EasyAdjust-Systems. Im Mittelpunkt des Systems steht eine innovative Kassette, die die sechs- bzw. vierschneidigen Wendeschneidplatten spielfrei und stabil aufnimmt. Die Verjüngung der Nebenschneide ist bereits in die Kassette integriert, somit entfällt dieser Einstellaufwand. Durch die exakte Führung der Kassette auf einem Präzisionsführungsstift bleibt die Verjüngung auch während der Durchmessereinstellung unverändert.
In der aktuellen Ausgabe des Technologie-Magazins IMPULSE geht es neben der Verschmelzung der deutschen Standorte im Schwerpunkt um den Bereich Aerospace.
/Aussenreiben-Ralf-Baur-Frank-Pfeiler-Hans-Adolf-Thelen-2048x1365-1-.jpg)