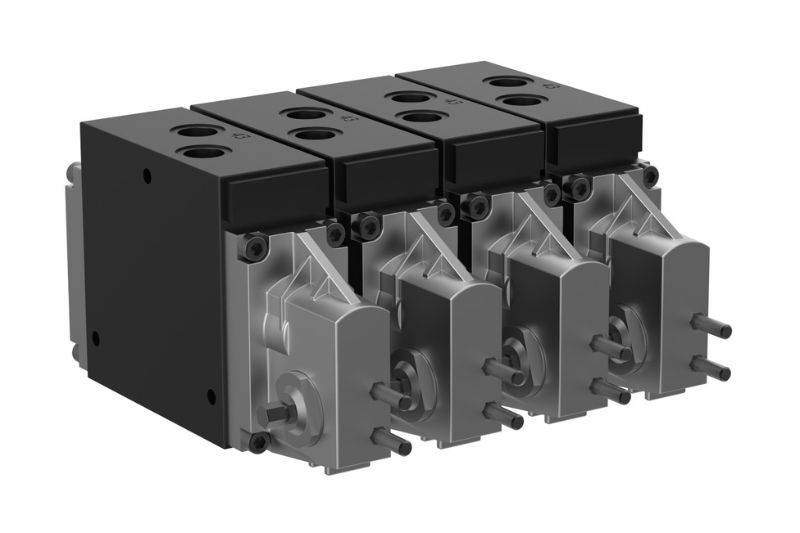
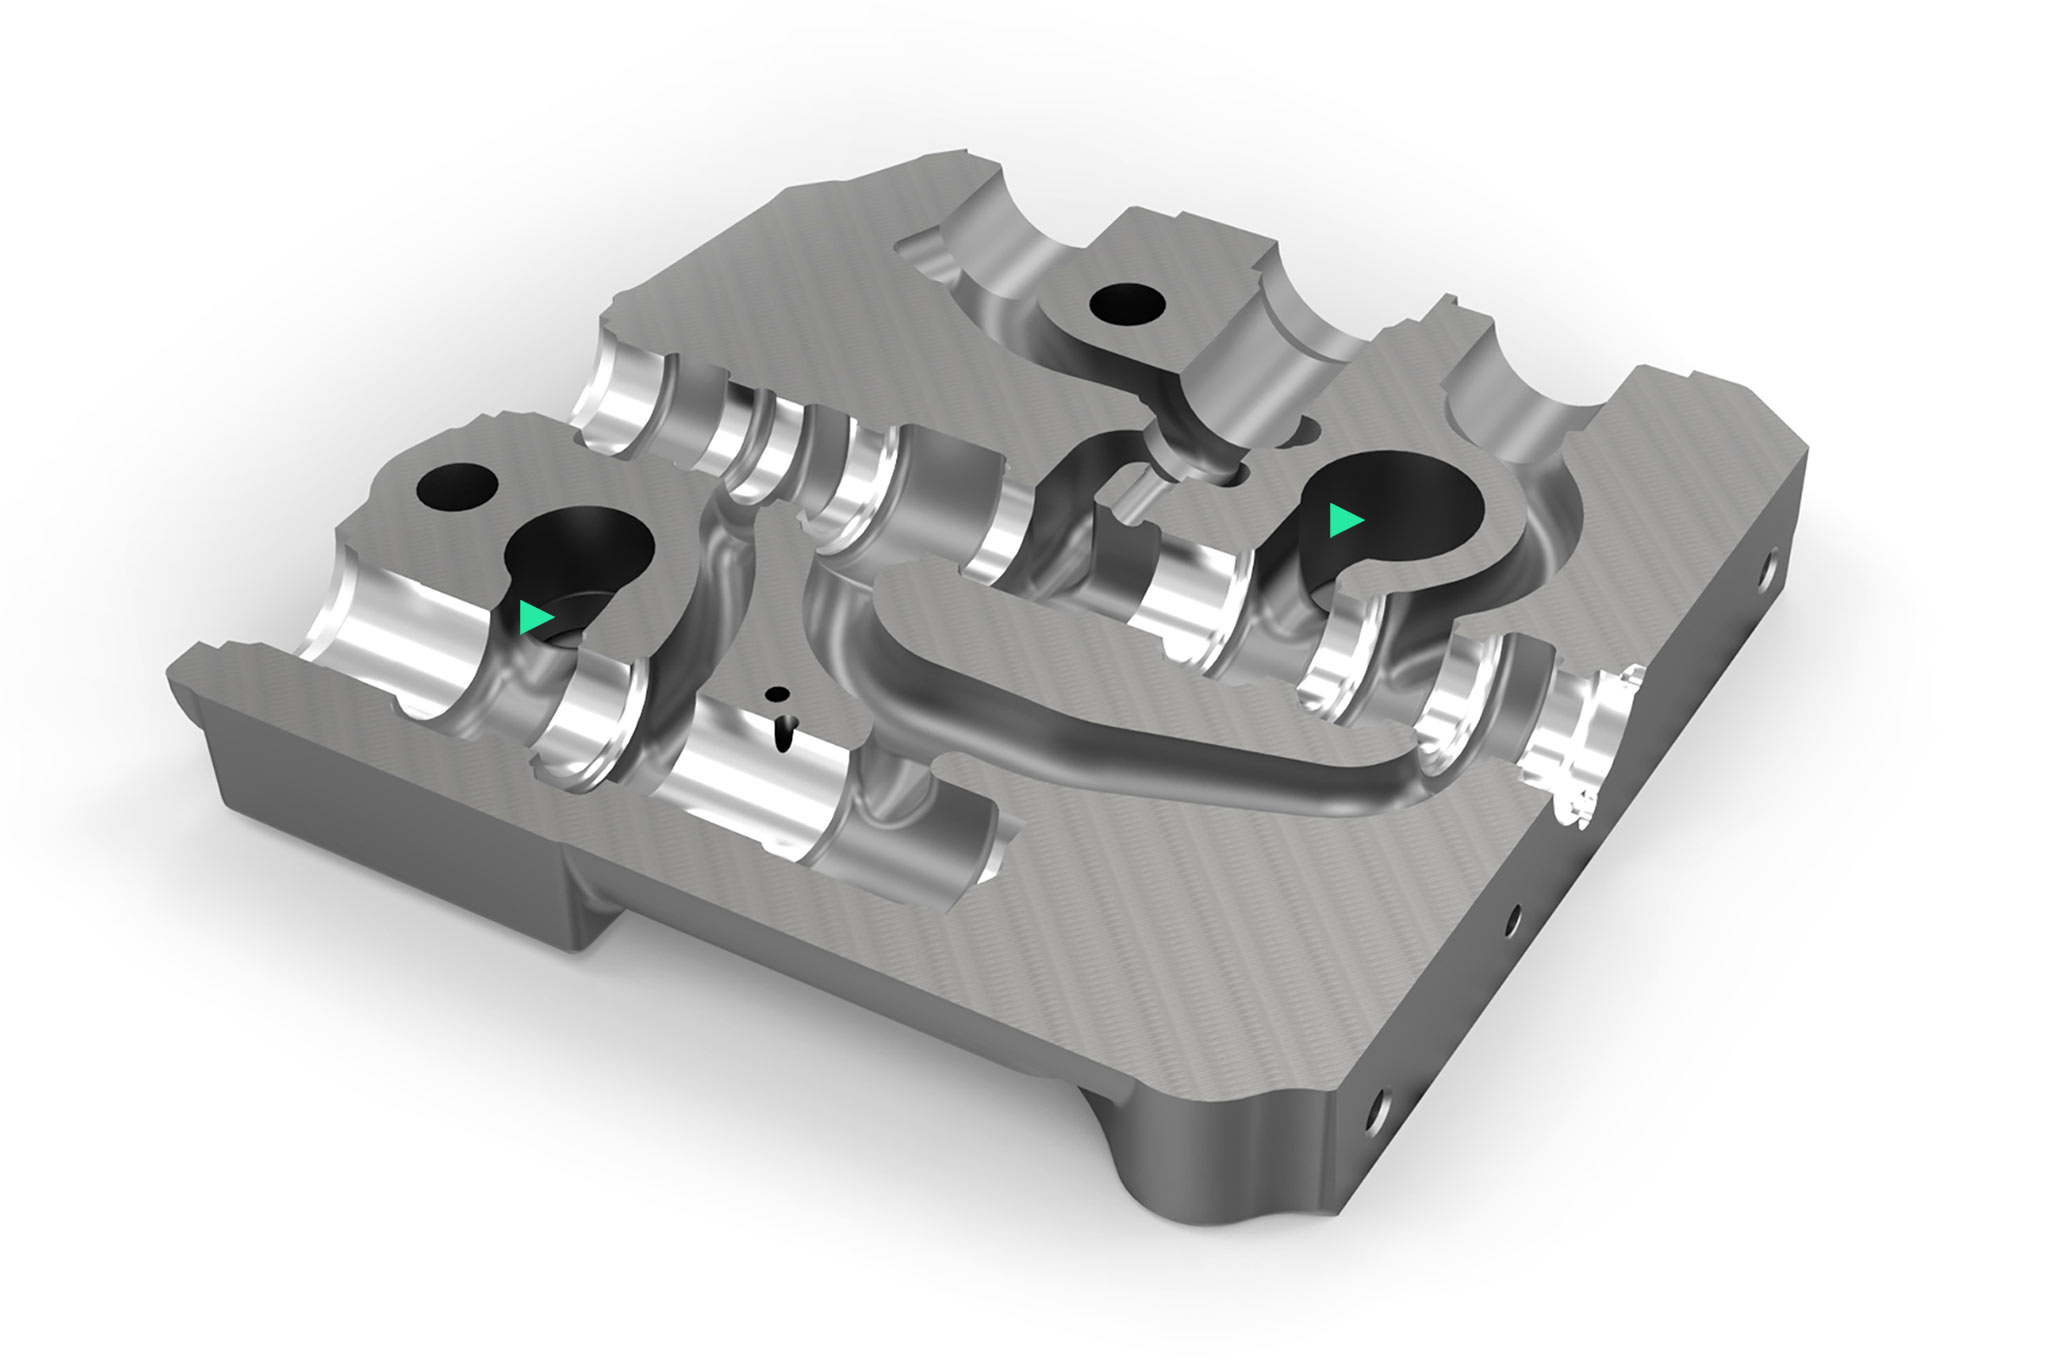
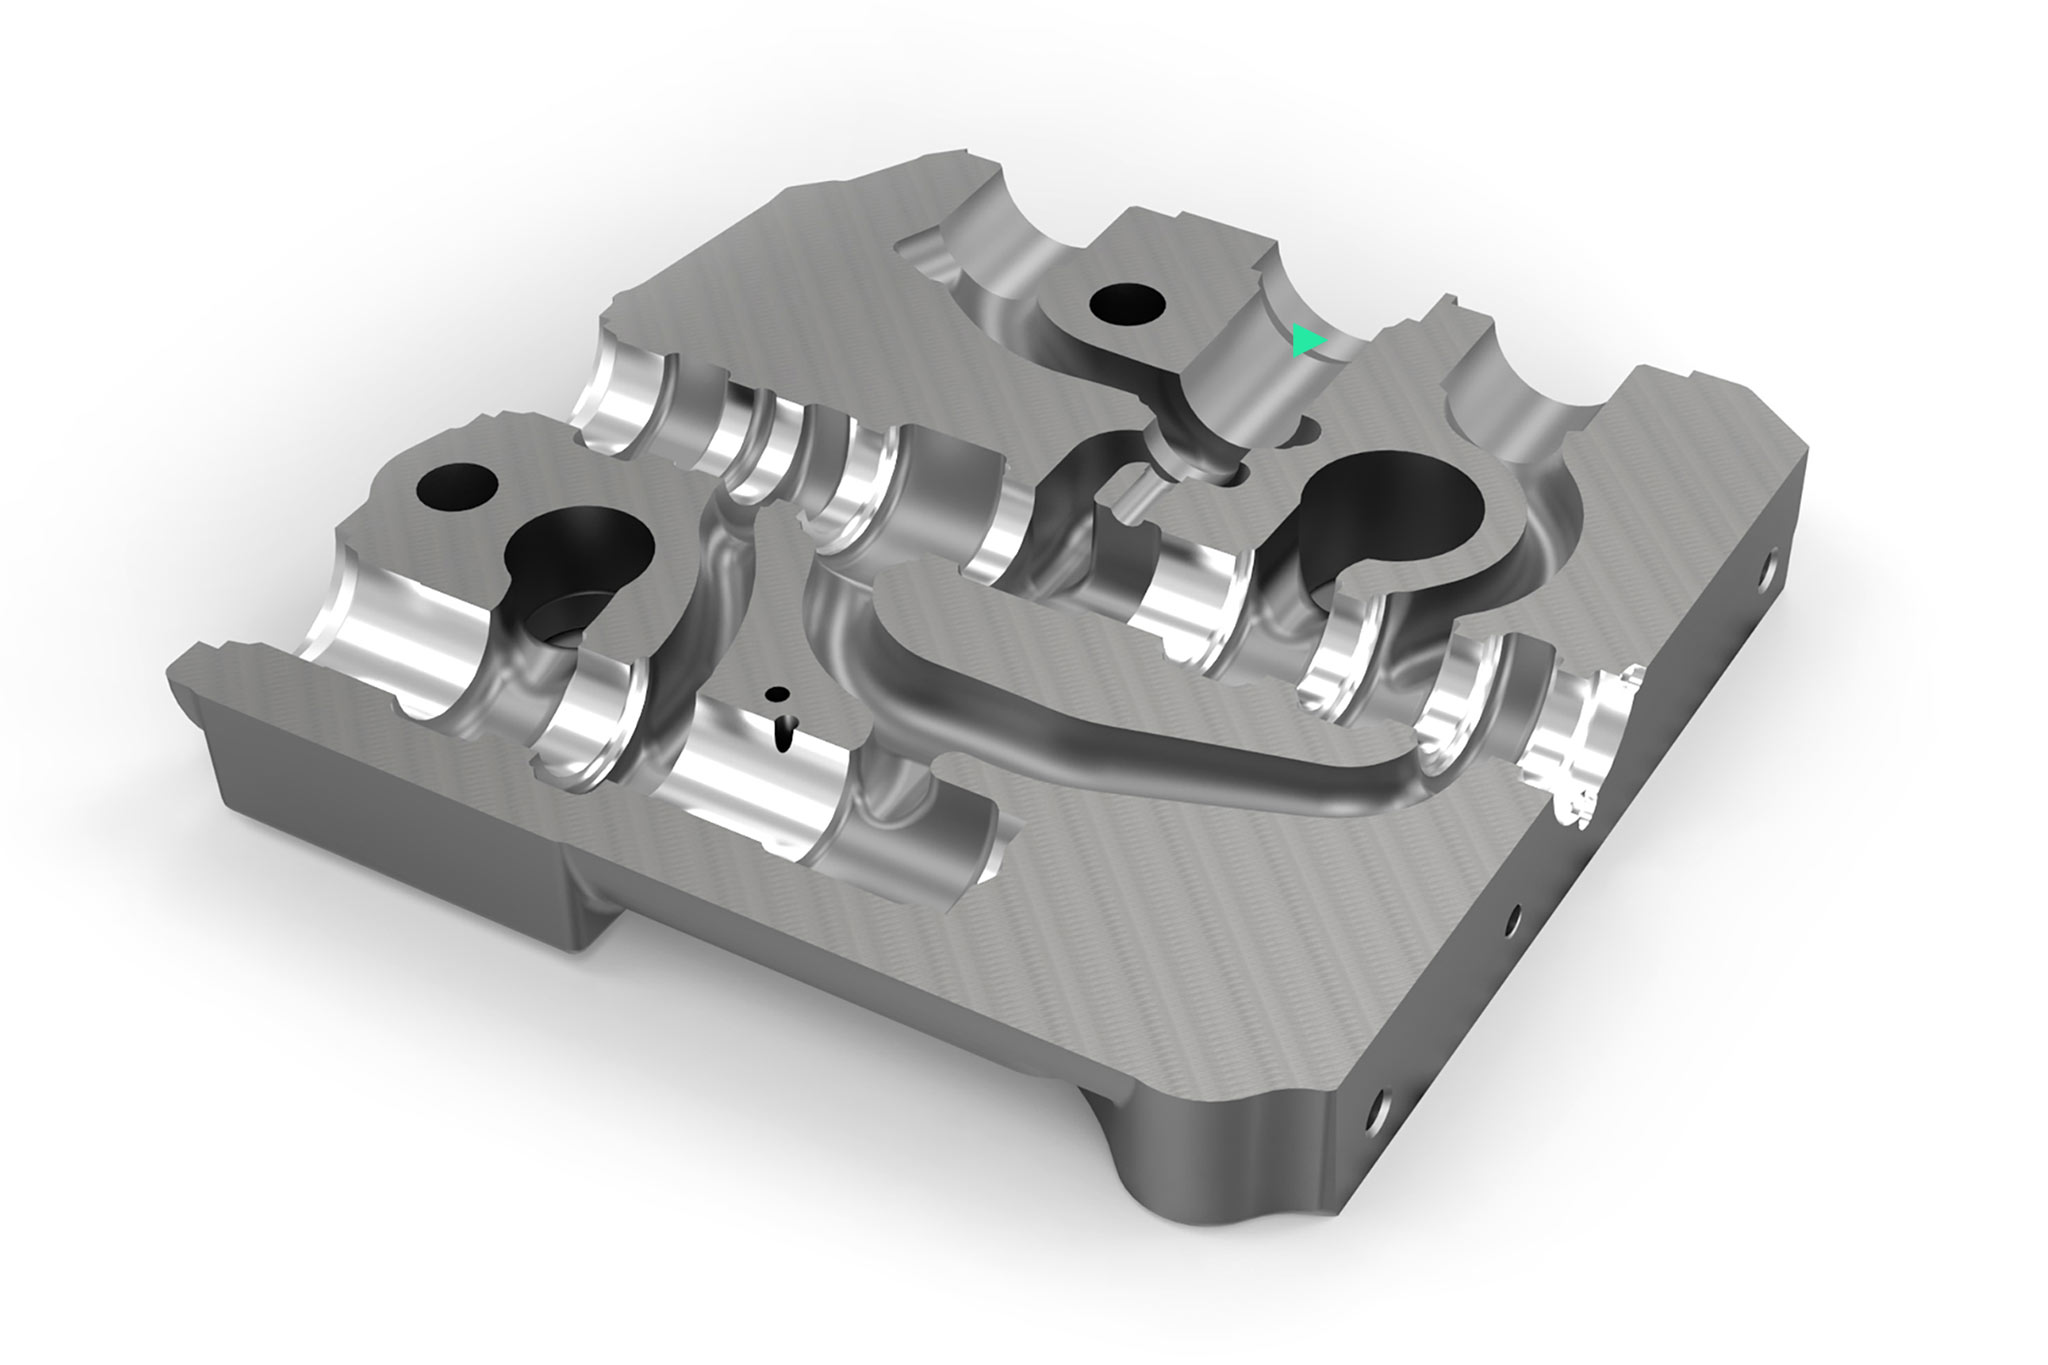
Corpo valvola idraulica
Tutto dipende dal foro principale. Nel mondo della fluidodinamica, la produzione di corpi valvole è la disciplina principale. La competenza di MAPAL nella lavorazione del foro cursore è ormai richiesta da anni. Dalla precisione del foro dipende la distanza dal cursore, che permette il passaggio dell’olio idraulico solo nella direzione desiderata senza perdite. Questa è molto limitata nelle moderne valvole idrauliche. Di conseguenza, l’attenzione si concentra sulla circolarità, cilindricità, linearità e qualità superficiale di questo foro.
Requisiti di asportazione truciolo
- Variazioni nella situazione di volume tagliato della ghisa
- Tagli fortemente interrotti
- Evitare che si formino anelli durante la barenatura e garantire un’asportazione sicura dei trucioli dal corpo
- Evitare che gli spigoli all’interno del foro cursore si rompano durante il processo di barenatura
- Requisiti di tolleranza per la forma e la posizione molto elevati
- Preparazione alla levigatura lasciando sovrametalli costanti
- Nel progetto di asportazione truciolo, considerare la molteplicità dei componenti e gli spazi limitati di stoccaggio degli utensili
Valvola direzionale
方向切換弁は、機械的または電子的に作動する弁で、複数の切換位置を持ちます。あらかじめ設定されたスプールの位置に応じて、接続機器を操作するための流量が設定されます。個別圧力補償器(IDW)は、コントロールスプールの供給コントロールエッジで一定の負荷圧力勾配を調整するため、並列運転(負荷補償)でも、全設定範囲で負荷圧力に依存しない体積流量制御が実現されます。並列運転でも負荷が意図せずに低下するのを防ぐために、漏れのないものでなければなりません。
穴加工
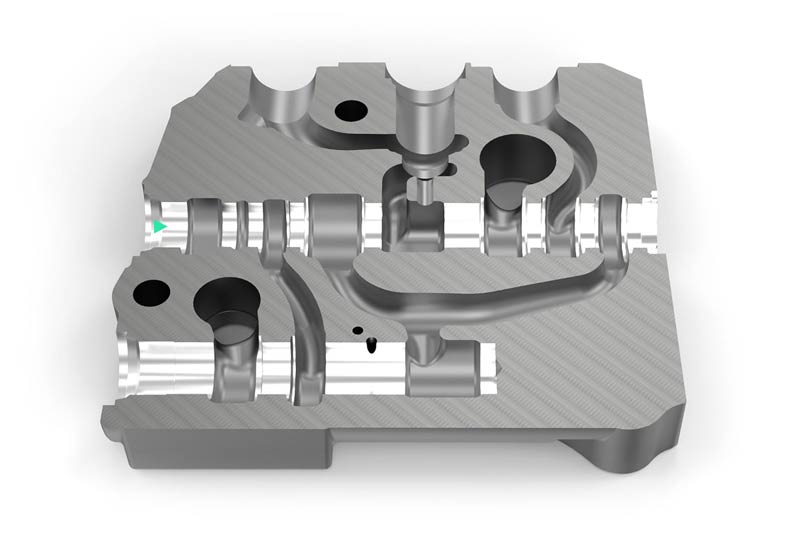
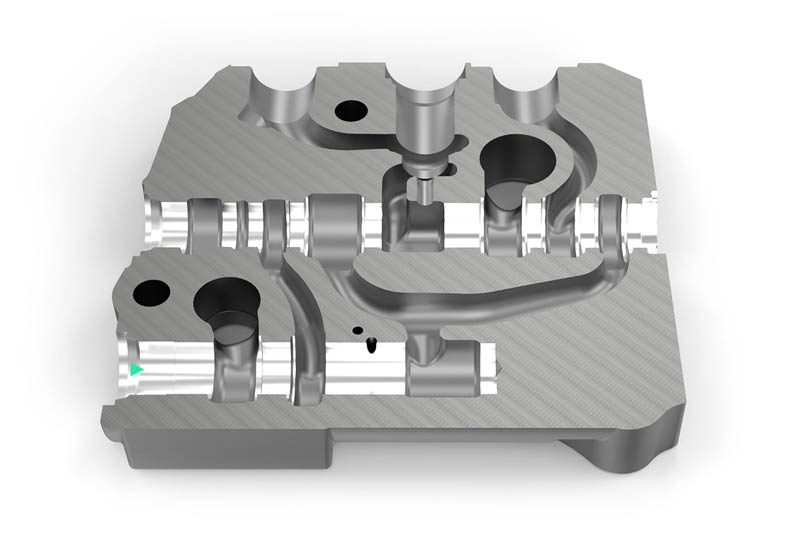
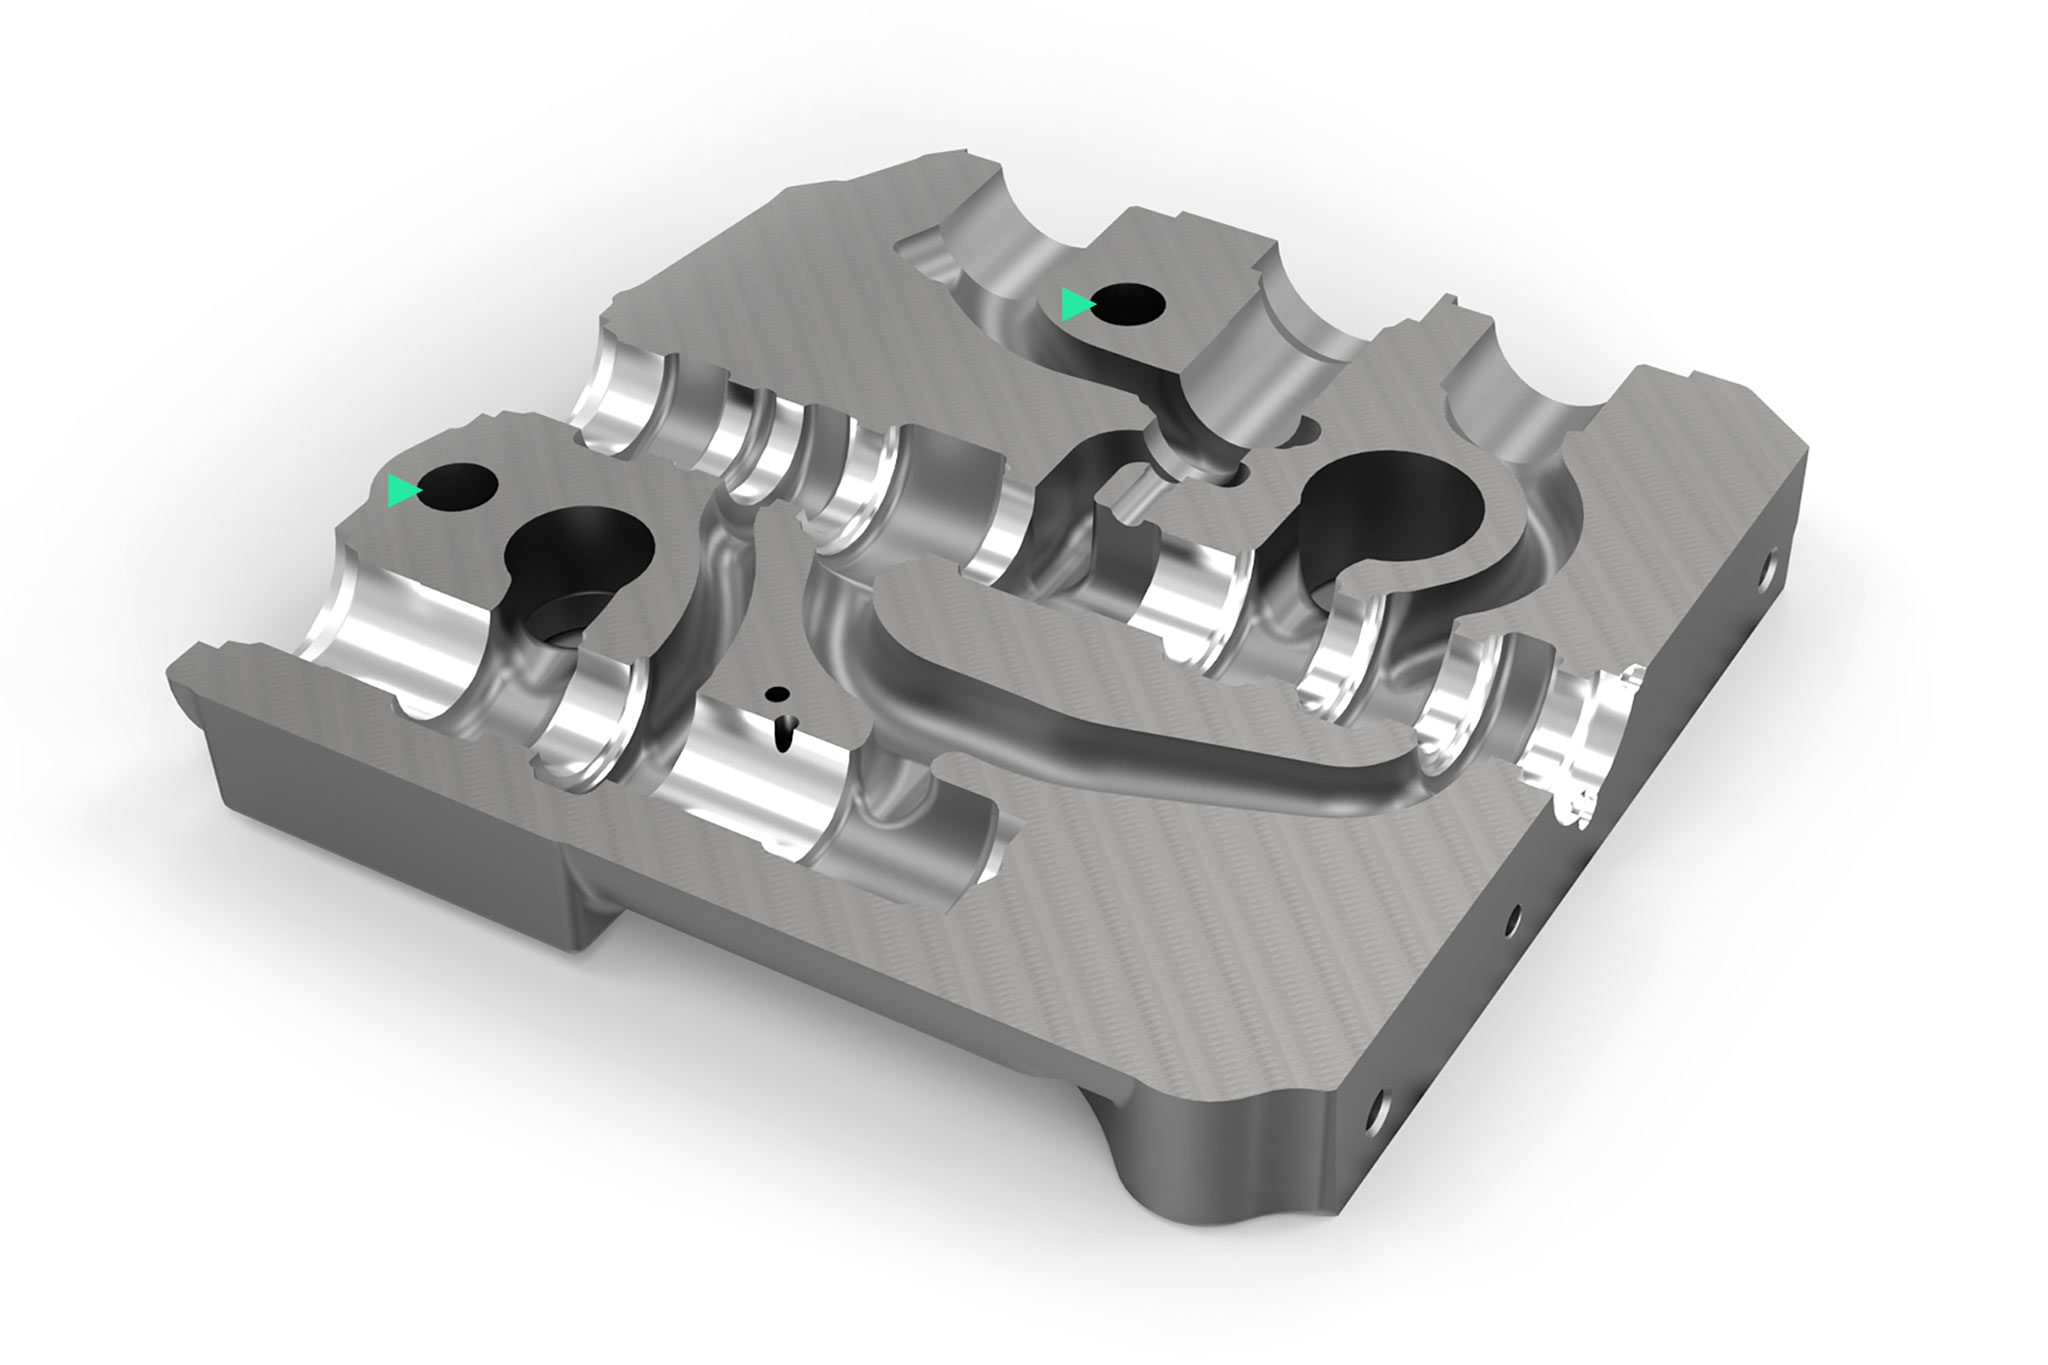
Soluciones de aplicación
1 – Series pequeñas y medianas con herramientas fijas
Situación inicial del cliente
Carcasa de la válvula EN-GJS-400-15 – Perforación
- Pedidos individuales, pequeñas y medianas cantidades
- No es posible ajustar la herramienta
- Requiere poco tiempo de entrega
- Altas tarifas por hora de las máquinas
- Proceso estable de expansión y deshuesado disponible
- Concepto de herramienta adaptado a diversas variantes de componentes
2 – Large series with solid and adjustable tools
Initial situation at the customer
Valve housing EN-GJS-400-15 – spool bore and compensator bore
- Large-scale series
- Tool setting desired
- High machine hourly rates
- High costs for subsequent single pass honing
3 – Small lot sizes – Reduced tool changes due to combination tools
4 – マシニングセンターでの柔軟なホーニング
お客様の初期の加工状況
バルブケース FCD-400-15 - 流量制御穴 / ホーニング
- 付帯費用の削減要求
- 既存のマシニングセンタをTOOLTRONICに変換
- プロトタイプから中小規模生産までのホーニング
- 別個マシンでのホーニング工程を削減する必要性
5 – ツールマネジメント
お客様の初期の加工状況
バルブケース FCD-400-15 - 完全加工
- 高い在庫水準
- 導入エリアのプロセスフローが最適ではなく、データ品質が不完全
- 十分でないコストの透明性
- 全般的な技能労働者不足による生産の変動
- ツール破損に関する問題
- 高いツールコスト
Solutions d'outils
Perçage pilote et alésage
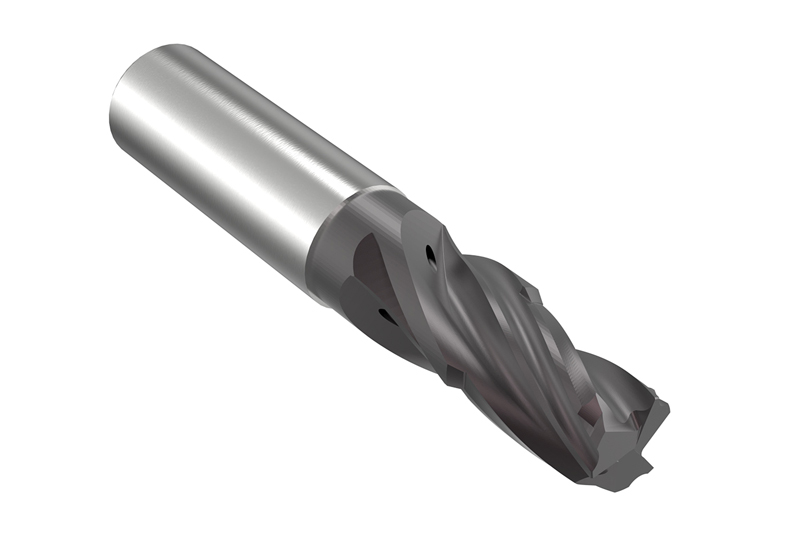
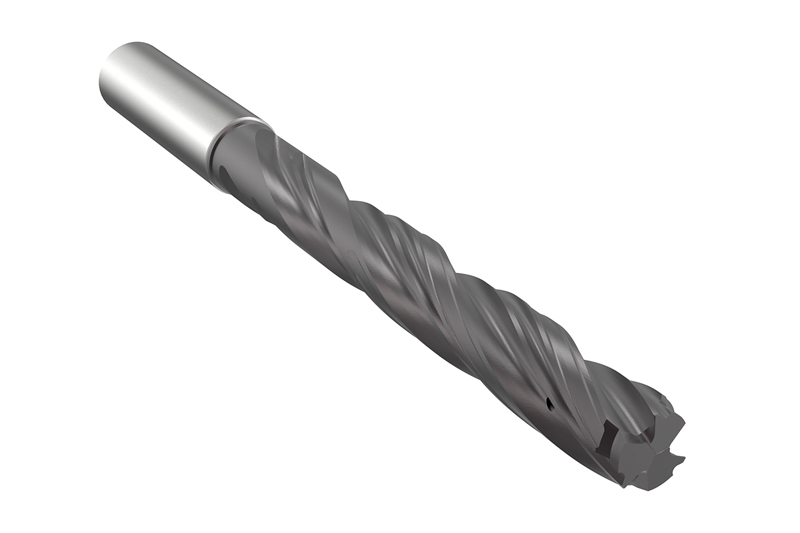
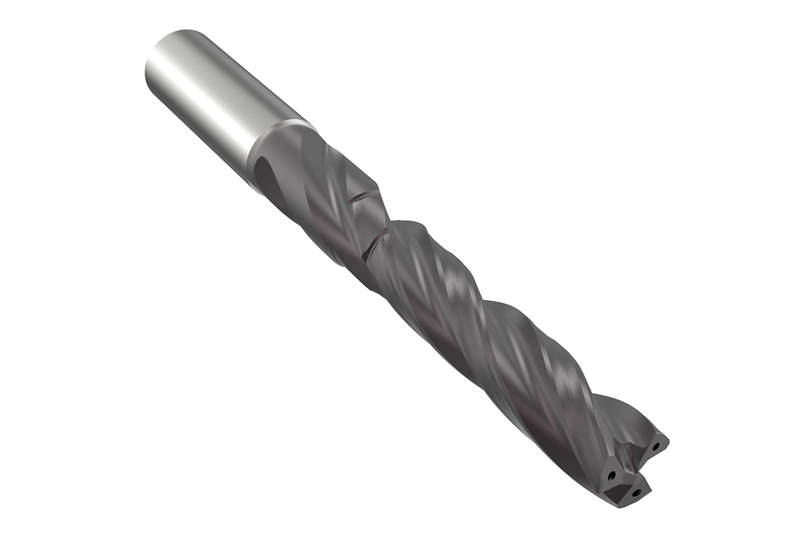
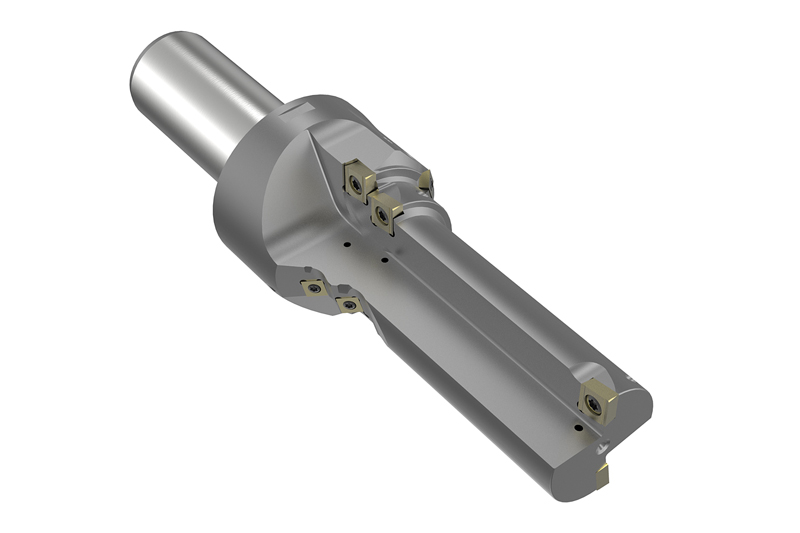
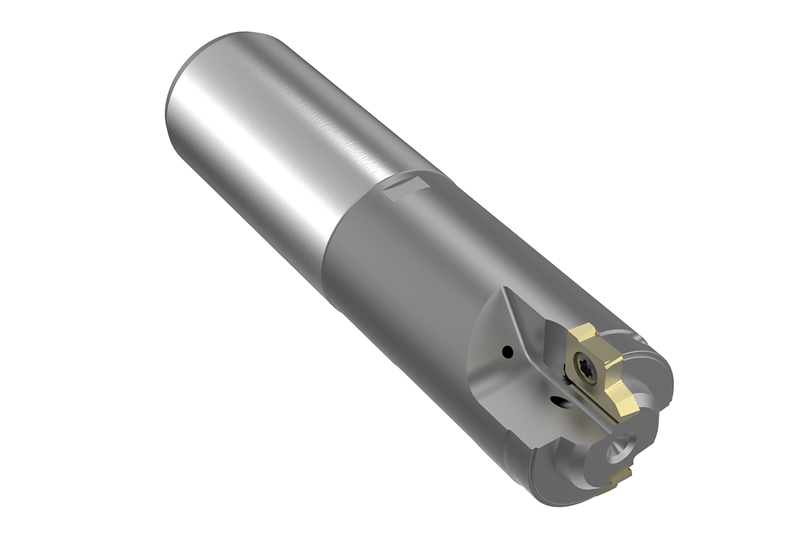
Control edge machining
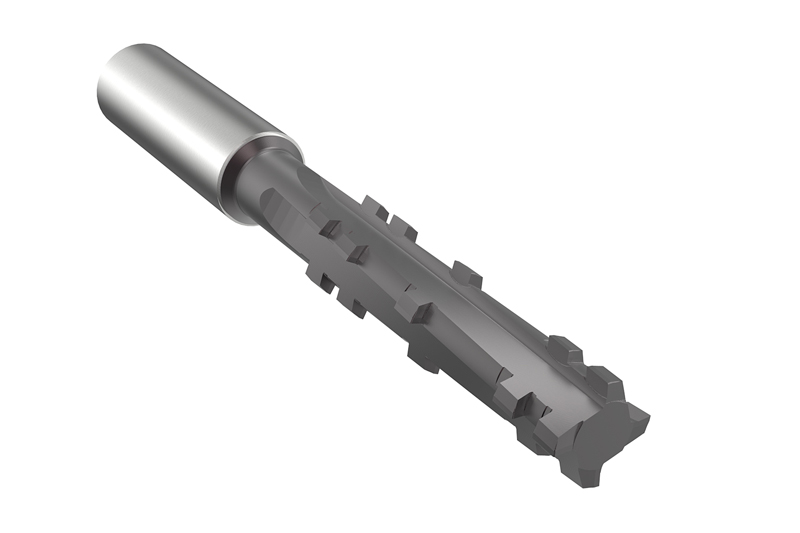
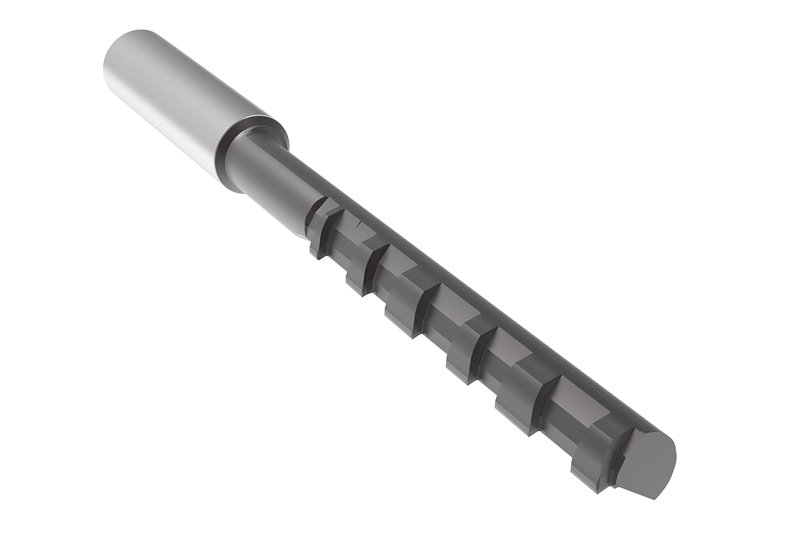
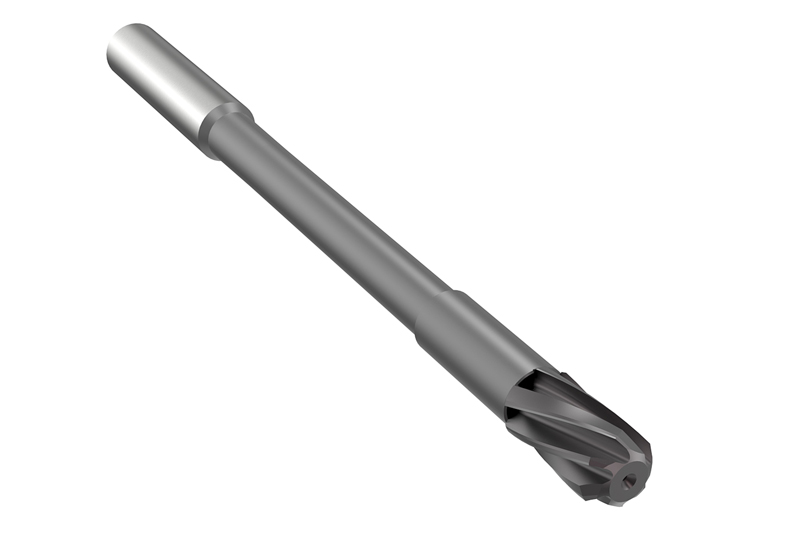
Reaming and fine boring
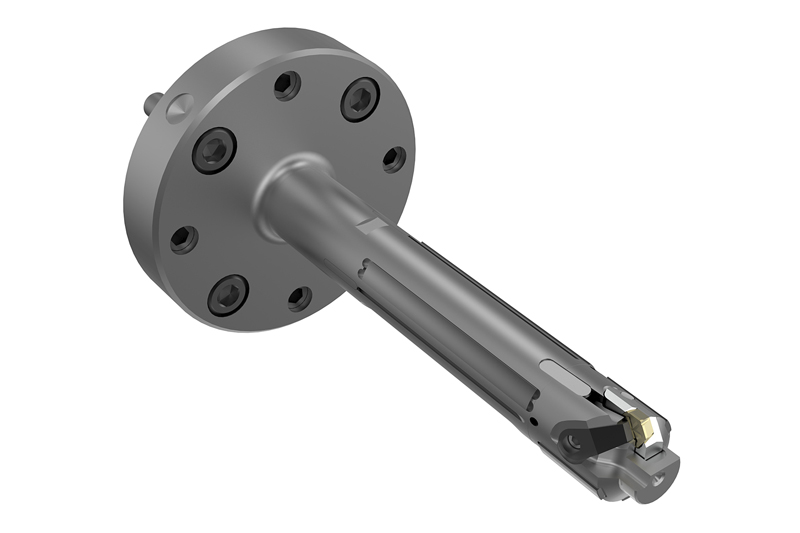
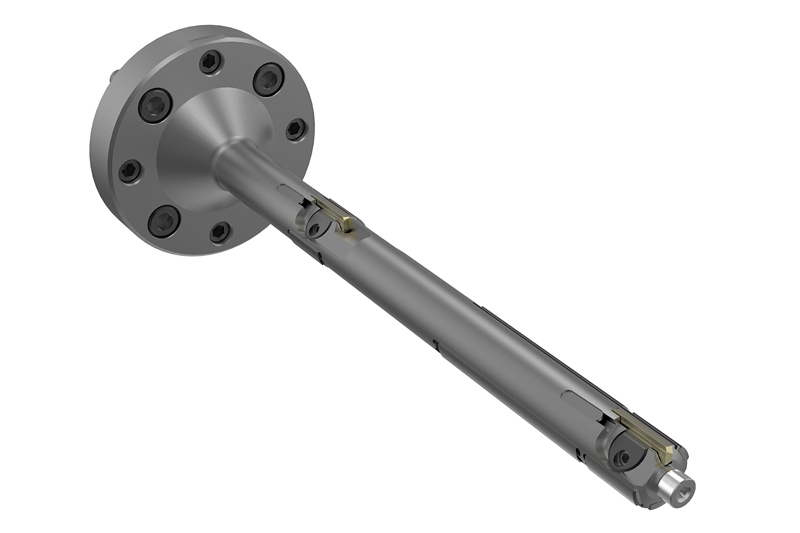
Fine machining with honing
铣削
Serrage