Applicazione dell’interpolazione elicoidale

Uno degli obiettivi principali delle lavorazioni di fresatura è costituito dalla riduzione del tempo di lavorazione. Spesso è possibile eliminare il processo di preforatura grazie alle geometrie specifiche dell’utensile volte alla lavorazione di tasche chiuse e rotonde. Nell’interpolazione elicoidale, i tracciati di fresatura vengono impostati con ingressi elicoidali idonei alle dimensioni delle tasche.
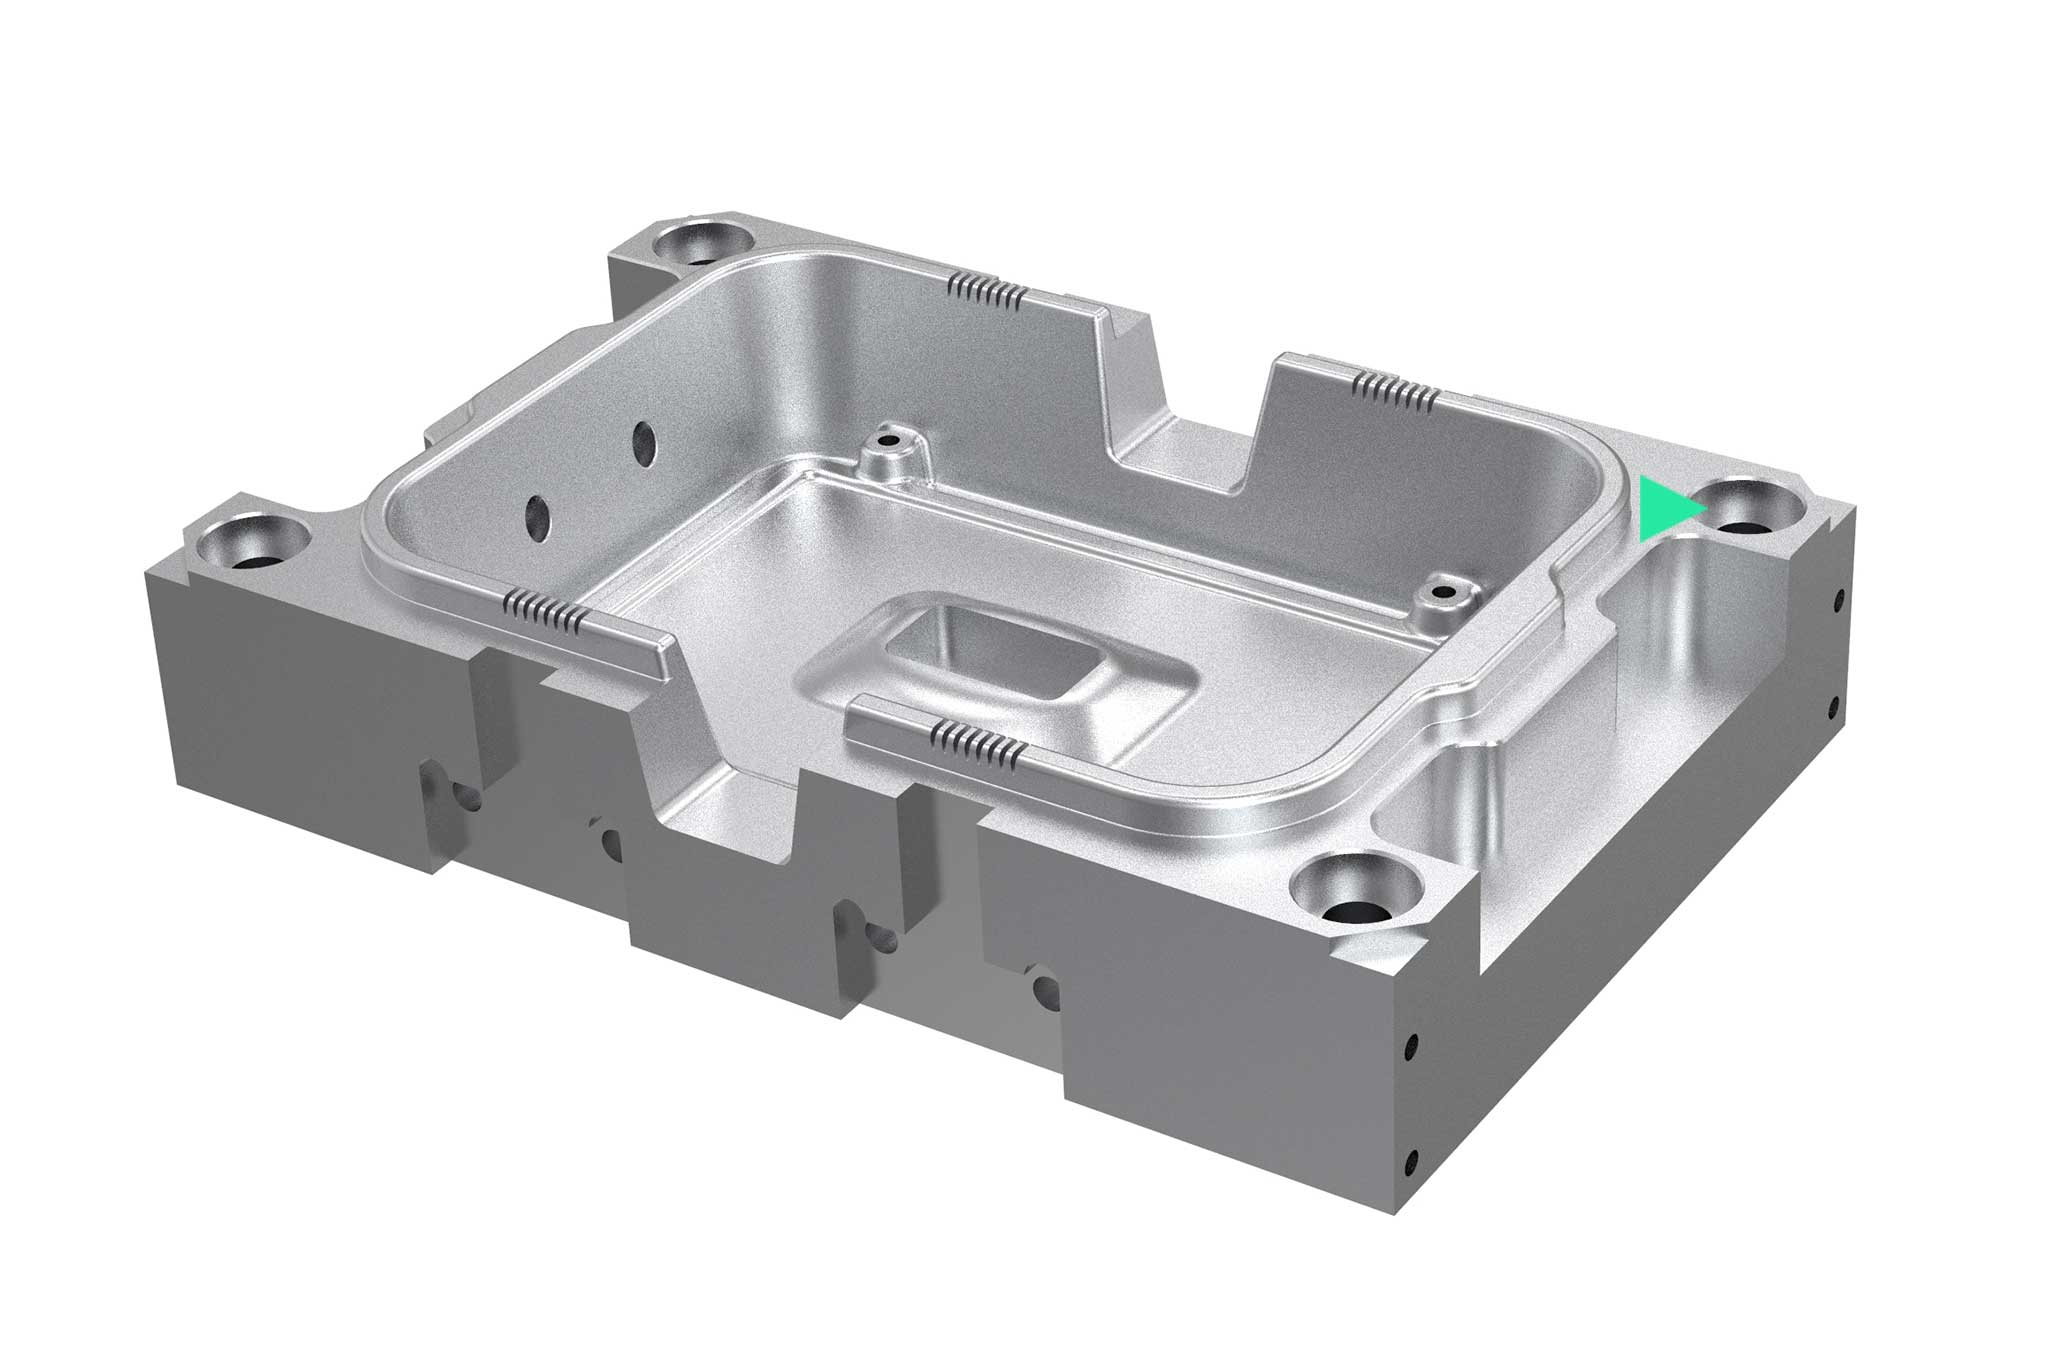
On a rendered example component, an operation is highlighted.
Panoramica degli utensili per le seguenti fasi di lavorazione:
  1. Sgrossatura
  2. Sgrossatura del materiale residuo
  3. Prefinitura
  4. Finitura

粗加工

粗加工操作负责大部分的切削加工量。特殊铣削策略,例如高进给加工或摆线铣削,可以减少加工时间,从而提高经济效率。除了带有可转位刀片的刀具和整体硬质合金铣刀外,还使用了具有特殊粗加工几何形状的高性能铣刀。
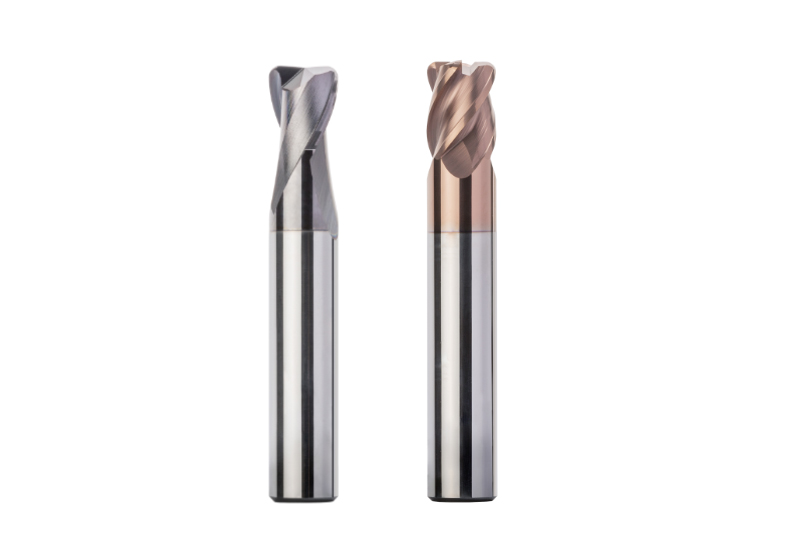
  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-HF

    整体硬质合金高进给铣刀
    • 具有完美的高切除率和工艺可靠性的快进给铣刀
    • 创新端面几何形状
    • 运行非常平稳
    • 有不同齿数可用

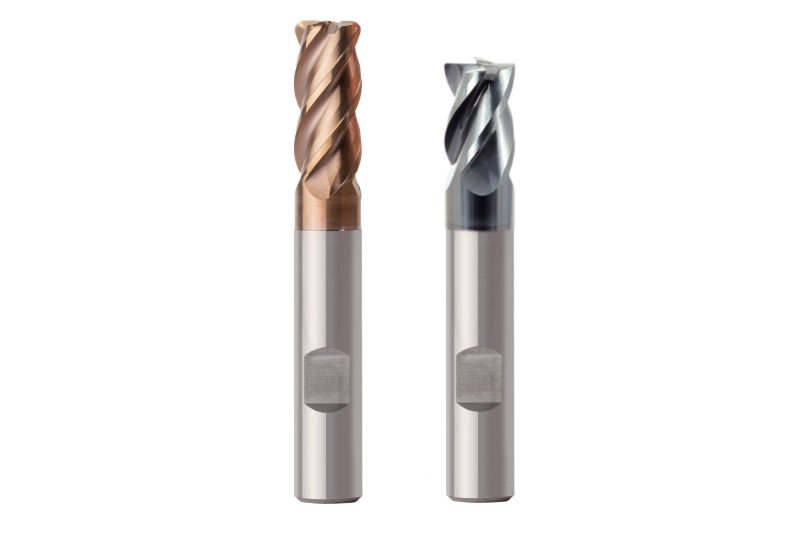
  • OptiMill® 粗加工铣刀

    整体硬质合金粗加工铣刀
    • OptiMill®-Uni-HPC-Plus 用于通用钢材加工
    • OptiMill®-Hardened 用于对具有硬度45 HRC以上的组件进行粗加工
    • 出色的刀具使用寿命 
    • 耐磨涂层
    • 可提供不同的圆角

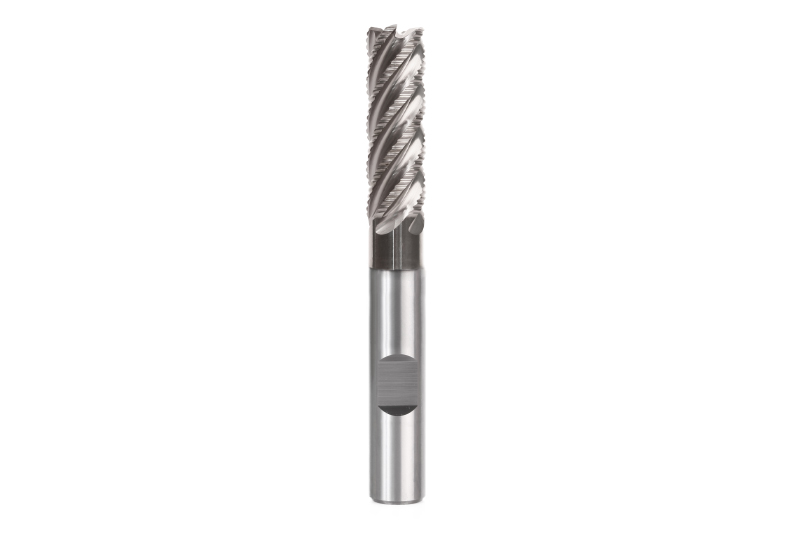
  • OptiMill®-Uni-Wave

    整体硬质合金粗加工铣刀
    • 用于高进给率粗加工的五刃滚花轮粗加工铣刀
    • 由于更高的进给速度,而实现很高的效率
    • 通过短而紧紧卷起的切屑实现最佳的切屑排出
    • 振动小,因此运行非常平稳

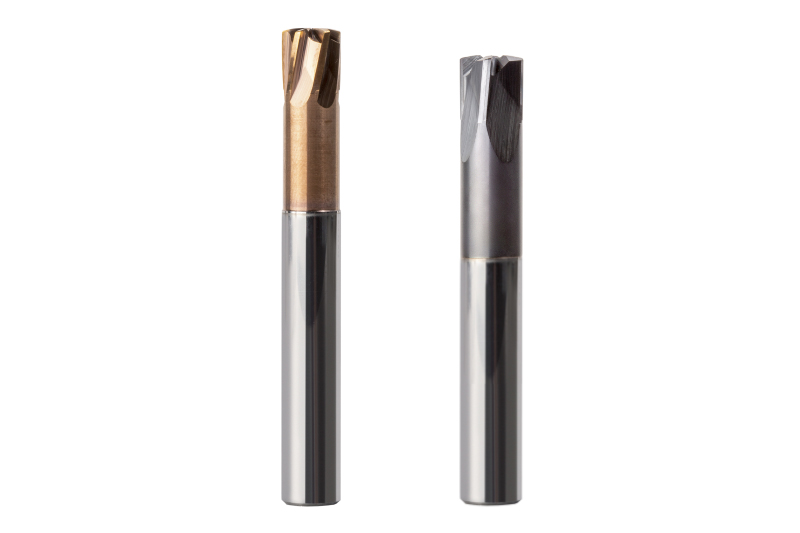
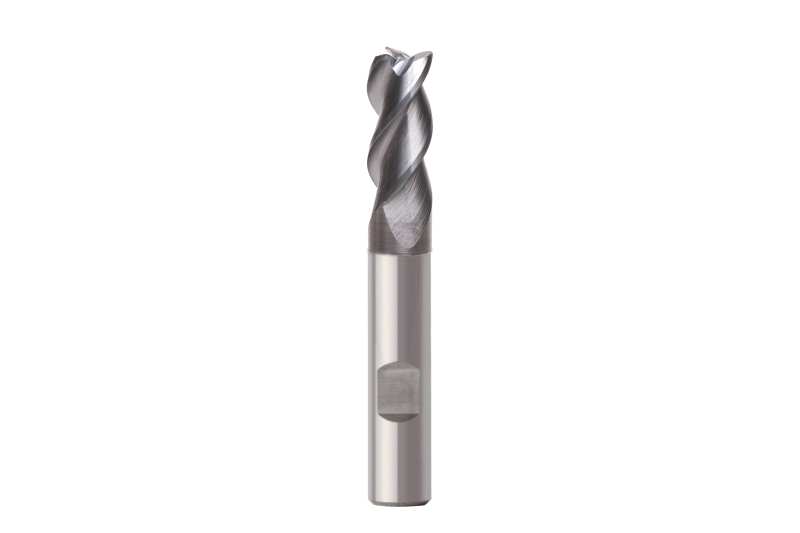
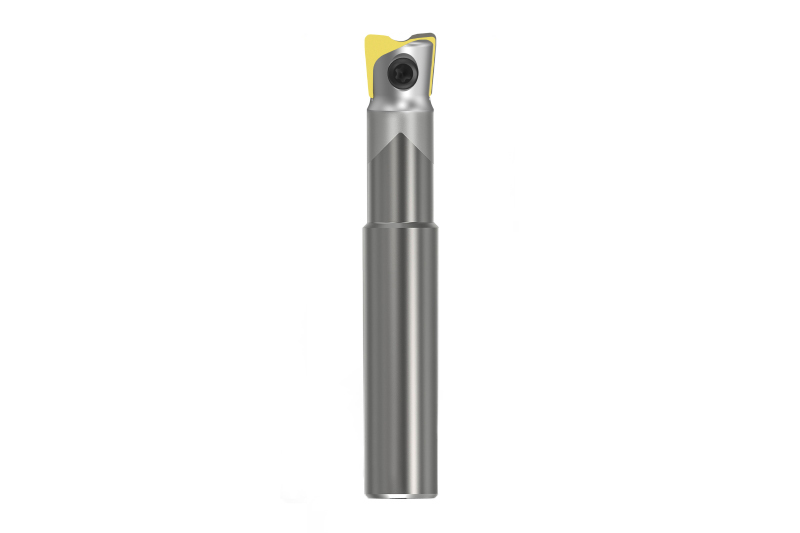
  • OptiMill®-Uni-HPC-Pocket

    整体硬质合金万能铣刀
    • 经济地制造型腔和孔
    • 带有集成钻头尖端的三刃铣刀 
    • 以高达 45°的倾斜度切入
    • 在材料中进行螺旋式铣削和切槽
    • 切深进刀率高达 2xD

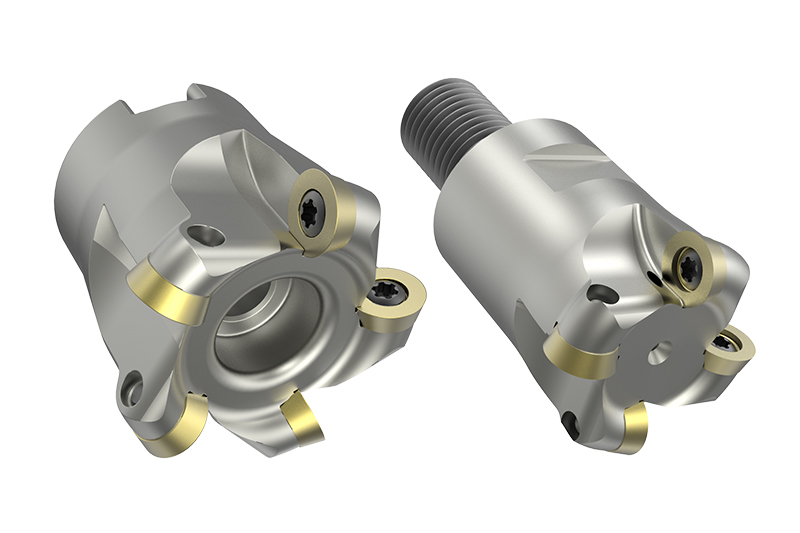
  • NeoMill®-HiFeed90

    90°方肩/高进给铣刀
    • 提供极高生产率的通用刀具系统
    • 带有可转位刀片的基体,用于高进给铣削和方肩铣削
    • 通过极限进给量和大切深深度可实现极高材料去除率
    • 提供两个和四个切削刃刀的可转位刀片
    • 可提供多种圆角

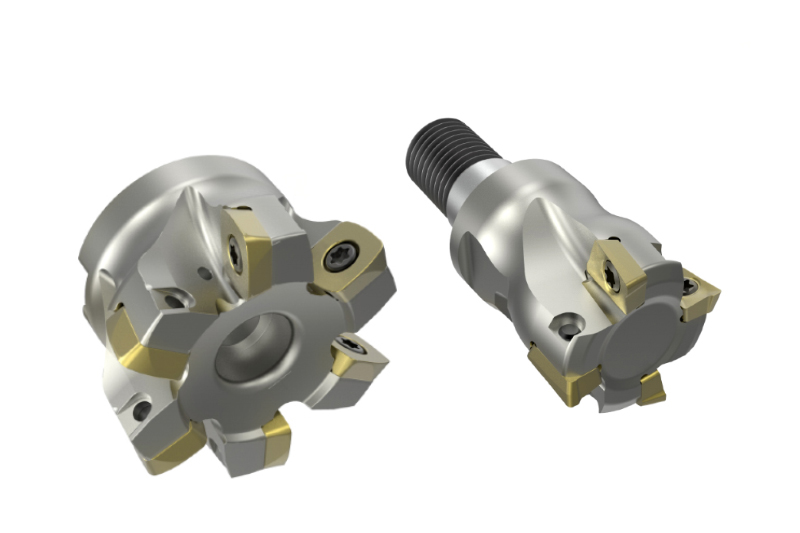
  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀


粗加工剩余材料

粗加工后,在第二个加工步骤中,用户对剩余材料进行加工,特别是在圆角和型腔中,使其加工余量尽可能恒定。通常使用具有圆角的刀具或高进给铣刀。如有必要,球形铣刀也可以去除角落中的残留材料。
  • OptiMill®-3D-HF

    整体硬质合金高进给铣刀
    • 具有完美的高切除率和工艺可靠性的快进给铣刀
    • 创新端面几何形状
    • 运行非常平稳
    • 有不同齿数可用


半精加工

对尺寸精度和表面质量要求较高时,建议在精加工前进行半精加工。通过半精加工,加工接近最终的形状轮廓。目的是获得尽可能恒定的残余材料,以实现对表面质量要求高的快速精加工。粗加工后的加工余量对于淬硬材料约为 0.5-1 mm,对于软质材料约为 0.03-0.5 mm。在半精加工后,淬硬材料的恒定加工余量为 0.05-0.1 mm,软质材料为 0.1-0.3 mm。
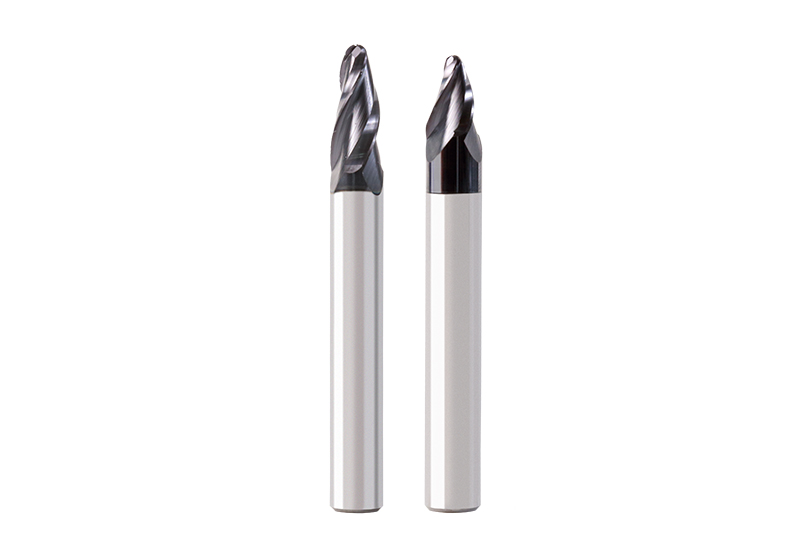
  • OptiMill®-3D-CR

    Fresa a profilo torico in metallo duro integrale
    • Finitura di forme 3D a raggio angolare ad alta precisione
    • Raggio angolare ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Diversi numeri di denti disponibili
    • Forma cilindrica o conica

  • OptiMill®-3D-CS

    Fresa ad ampio raggio radiale in metallo duro integrale
    • Fresatura ad ampio raggio
    • Finitura di complesse superfici a forma libera e complicate geometrie del pezzo da lavorare
    • Tempo di lavorazione ridotto grazie alla grande scansione interlacciata
    • Elevata qualità della superficie

  • OptiMill®-Uni-HPC-Pocket

    Fresa universale in metallo duro integrale
    • Produzione conveniente di tasche e fori
    • Fresa a tre taglienti con punta di foratura integrata 
    • Penetrazioni inclinate fino a 45°
    • Interpolazione elicoidale e scanalatura del pieno
    • Ampia possibilità di regolazione fino a 2xD

  • NeoMill®-ISO-360

    Fresa ad inserti tondi
    • Sgrossatura e prefinitura di profili 3D
    • Precisione di profilo ottimale grazie alla posizione di montaggio neutrale degli inserti a fissaggio meccanico
    • Comportamento di taglio morbido per una lavorazione a vibrazioni ridotte
    • Disponibile come fresa a manicotto, di finitura e come fresa con fissaggio a vite in un range di diametro compreso tra 10 e 160 mm

  • NeoMill®-3D-Torus

    Fresa torica
    • Per i requisiti più esigenti in termini di precisione e sicurezza dei processi
    • Corpo base speciale per piastre toriche con stabilizzazione supplementare per angolo del tagliente
    • Tolleranze precise di rotazione
    • Diversi raggi d’angolo disponibili


Finitura

La lavorazione di finitura rimuove le dimensioni residue per ottenere la forma finale. Le dimensioni dei materiali temprati dopo la prefinitura sono pari a 0,05-0,1 mm, mentre quelle dei materiali morbidi a 0,1-0,3 mm. Le frese a profilo sferico e/o a profilo torico sono gli utensili da scegliere in funzione dei profili finali del pezzo da lavorare.
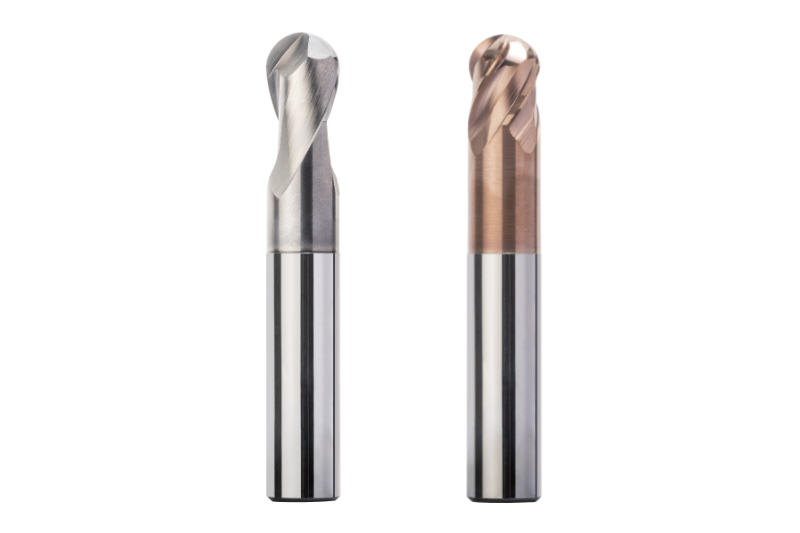
  • OptiMill®-3D-BN

    Fresa a profilo sferico in metallo duro integrale
    • Lavorazione ad alta precisione di profili 3D
    • Fresa ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Varianti z=2 e z=4, gambo scaricato e non
    • Forma cilindrica o conica

  • OptiMill®-3D-CR

    Fresa a profilo torico in metallo duro integrale
    • Finitura di forme 3D a raggio angolare ad alta precisione
    • Raggio angolare ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Diversi numeri di denti disponibili
    • Forma cilindrica o conica

  • OptiMill®-3D-CS

    Fresa ad ampio raggio radiale in metallo duro integrale
    • Fresatura ad ampio raggio
    • Finitura di complesse superfici a forma libera e complicate geometrie del pezzo da lavorare
    • Tempo di lavorazione ridotto grazie alla grande scansione interlacciata
    • Elevata qualità della superficie

  • NeoMill®-3D-Torus

    Fresa torica
    • Per i requisiti più esigenti in termini di precisione e sicurezza dei processi
    • Corpo base speciale per piastre toriche con stabilizzazione supplementare per angolo del tagliente
    • Tolleranze precise di rotazione
    • Diversi raggi d’angolo disponibili